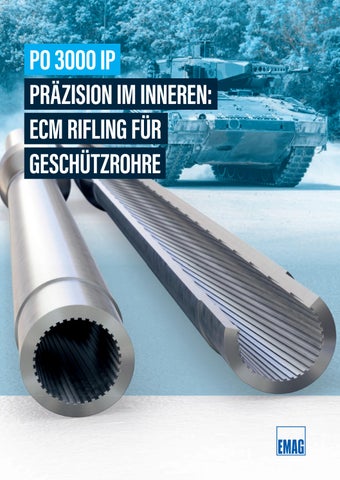
PO 3000 IP PRÄZISION IM INNEREN: ECM RIFLING FÜR GESCHÜTZROHRE
NEUE MASSSTÄBE IN DER ROHRBEARBEITUNG Die Fertigung von Geschützrohren stellt höchste Anforderungen an Maßhaltigkeit, Wiederholgenauigkeit und Materialverträglichkeit. Besonders das Innenprofil mit Zügen und Feldern (Rifling) erfordert eine exakt definierte Geometrie über die gesamte Rohrlänge hinweg – selbst bei vergüteten oder schwer zerspanbaren Werkstoffen. Klassische Verfahren stoßen hier zunehmend an ihre Grenzen, weshalb neue, prozesssicherere Fertigungsmethoden notwendig werden. Die PO 3000 IP von EMAG ECM setzt mit ihrem elektrochemischen Bearbeitungsprinzip neue Standards für das Rifling von Geschützrohren. Die Maschine ermöglicht eine kontaktlose, spannungsfreie Innenbearbeitung mit exakter Reproduzierbarkeit – ideal für Kaliber bis 63 mm und Rohrlängen bis zu 9.000 mm.
2
PO 3000 IP
mm
20–63 (optinal bis 160)
Innendurchmesser Außendurchmesser (optional erweiterbar)
Bauteillänge
Bearbeitbare Kaliber (Typische Anwendungen im Bereich z. B. Luftabwehr, Klein- und Mittelkaliber)
in
0.8–2.5 (optional bis 6.30)
mm
bis ca. 121
mm
1.000–3.000 (optional erweiterbar bis 9.000)
mm
20–50
in
in
in
bis ca. 4.76
39.4–118.1 (optional erweiterbar bis 354.3)
0.8–2
PO 3000 IP I Neue Maßstäbe in der Rohrbearbeitung
BEARBEITUNGSBEREICH
3
ANWENDUNGSSCHWERPUNKT: RIFLING FÜR GESCHÜTZROHRE Das Rifling, also das spiralförmige Innenprofil eines Geschützrohrs, gibt dem Projektil beim Austritt aus dem Lauf eine stabilisierende Rotation. Diese Geometrie wird über die Form der Kathode in das Werkstück eingebracht. Die PO 3000 IP ermöglicht die wirtschaftliche und hochpräzise Herstellung dieser Strukturen.
Geschützrohr vor dem ECM Rifling
Geschützrohr nach dem ECM Rifling
VORTEILE DES ECM RIFLING: + Bearbeitung unabhängig von Werkstoffhärte oder Gefüge + Realisierbar für komplexe Geometrien (z. B. Gain-Twist)
+ Keine Einflüsse auf die Randzonen oder mechanische Spannungen
+ Keine Notwendigkeit für Richtvorgänge oder thermische Nachbehandlung
Das ECM Rifling eignet sich hervorragend für die Bearbeitung komplexer Innenkonturen in hochfesten Werkstoffen, wie sie im Bereich der Wehrtechnik verwendet werden.
4
TECHNOLOGIE: ECM – ELECTROCHEMICAL MACHINING
Elektrolyt Werkstück (Anode)
Werkzeug (Kathode)
Vorschub
Stromquelle
Spannung U/V
Elektrolyt Bearbeitungszeit pro Werkstück
Udc
Zeit t/s
WESENTLICHE MERKMALE DES ECM-VERFAHRENS: Elektrolytfluss Kathodenwerkzeug (-)
» Kontaktloser Materialabtrag ohne mechanische Schnittkräfte » Keine thermische Beeinfl ussung des Werkstücks
PO 3000 IP I Anwendungsschwerpunkt: Rifl ing für Geschützrohre I Technologie: ECM – Electrochemical Machining
Beim ECM-Verfahren (Electrochemical Machining) erfolgt der Materialabtrag durch anodische Auflösung des Werkstücks in einer elektrisch leitenden Flüssigkeit (Elektrolyt). Das Werkstück ist dabei die Anode, das Werkzeug eine konturgebende Kathode.
» Werkzeugverschleißfrei, da keine mechanische Belastung » Höchste Reproduzierbarkeit durch geregelte Prozessparameter
Barrel (+)
» Geringer Kathodenverschleiß
5
AUFBAU DER PO 3000 IP TECHNISCHE DATEN
PO 3000 IP
Bearbeitungsverfahren
Electro Chemical Machining (ECM)
Innendurchmesser Außendurchmesser (optional erweiterbar)
Bauteillänge
Vorschubgeschwindigkeit
20 – 63 (optinal bis 160)
mm
in
0.8 – 2.5 (optional bis 6.30)
mm
bis ca. 121
in
bis ca. 4.8
1.000 – 3.000 (optional erweiterbar mm bis 9.000) in
39.4 – 118.1 (optional erweiterbar bis 354.3)
mm/min
bis 85
Zykluszeit (Referenz)
~35 Min bei Ø 22 mm / 3.000 mm Länge
Elektrolytüberwachung
Temperatur, Druck, Fluss, pH, Cr⁶+ Doppelfutter mit Führungsrollen
Spanntechnik Führung Kathode
Nichtleitende Mehrpunktführung
Maschinenaufbau
Portalstruktur mit seitlicher Beladung
1
2
6
VERGLEICH ZU KONVENTIONELLEN VERFAHREN ECM RIFLING (PO 3000 IP)
RÄUMEN/KALTHÄMMERN
Kontaktfreier Abtrag
✔
✖ (hohe mechanische Belastung)
Werkzeugverschleiß
Geringer Kathodenverschleiß
Hoher Werkzeugverschleiß
Bearbeitbare Werkstoffe
Unabhängig von Härte
Eingeschränkte Materialwahl
Nachbearbeitung
Nicht erforderlich
Richtvorgänge, Schleifen
Zykluszeit
~30–60 Minuten
~4 Stunden bei gleicher Länge
Geometrieflexibilität
Sehr hoch (Gain-Twist etc.)
Eingeschränkt
SKALIERBARKEIT UND SONDERLÖSUNGEN Die PO 3000 IP ist für Rohre mit einer Länge von bis zu 9 m ausgelegt. Für größere Durchmesser (> 100 mm) oder Längen (> 6 m) gibt es erprobte Konzepte. In vorherigen Projekten wurden bereits Anlagen mit einer Länge von bis zu 24 m (z. B. Ölbohrrohre) realisiert. Somit lässt sich die Plattform an spezifische Anforderungen skalieren.
PO 3000 IP I Aufbau der PO 3000 IP I Vergleich zu konventionellen Verfahren
KRITERIUM
3
1
Schaltschrank
2
Kathode
3
Werkstück 7
Alle EMAG Standorte
www.emag.com
Darstellung der Maschinen in Messeausführung. 354-0-D/06.2026· Printed in Germany · © Copyright EMAG · Wir behalten uns vor, technische Änderungen durchzuführen.
Auf der ganzen Welt zu Hause.