

Att använda det bästa sågbladet är nyckeln till att öka produktionen, förbättra skärkvaliteten och sänka kostnaderna för sågverket eller klyvsågningen. För sågning av allt från grön barrved till skrovligt lövträ erbjuder Wood-Mizer ett branschledande urval av sågblad med mer än 100 kombinationer baserat på profil, bredd, tjocklek, tandavstånd och material för alla typer av sågning eller klyvsågning. Med så många alternativ kan det vara komplicerat att välja de blad som bäst passar er verksamhet. Här är en uttömmande guide över de olika delarna av ett bandsågblad och om hur man väljer den bästa bladprofilen och det bästa materialet för sågningen.
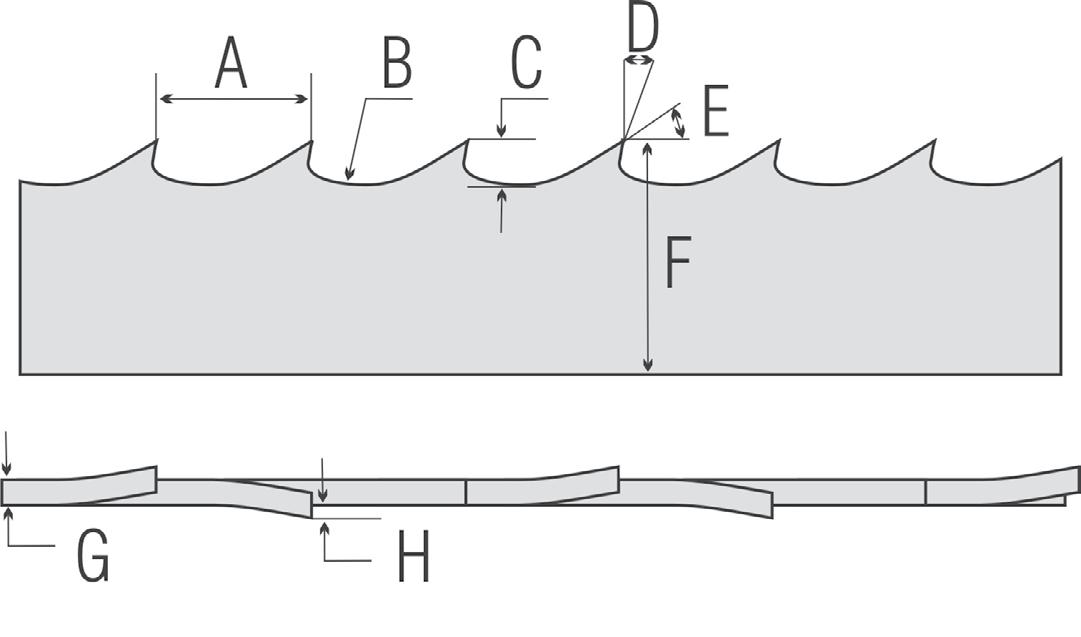
A = Tandavstånd
B = Slipdjup
C = Tandhöjd
D = Krokvinkel
E = Bakre vinkel
F = Sågbladsbredd
G = Sågbladstjocklek
H = Skränkning
A. Tandavstånd är avståndet mellan varje tand från en spets till en annan. Kortare tandavstånd (1/2”, 5/8”, 3/4” och 7/8” – 12,7 mm, 15,87 mm, 19,05 mm och 22,22 mm) används i allmänhet för sågning vid låg motoreffekt (18 kW/24 hk eller mindre), sekundär bearbetning och klyvsågning, medan bredare tandavstånd (1” och 1–1/4” – 25,4 mm och 31,75 mm) är idealiskt för hög produktion, hög motoreffekt (18,5 kW/25 hk eller mer).
B.Slipdjup är området mellan tänderna som fångar upp och avlägsnar sågspån samtidigt som det ger styrka i tanden. Tandhöjden måste vara tillräckligt hög för att slipdjupet ska kunna avlägsna sågspånen från snittet.
C. Tandhöjden är avståndet från slipdjupets lägsta punkt till tandens högsta spets. Högre tänder (med krokvinklar på 7° och Turbo 7°) ger mer prestanda vid högre motoreffekt (18,4 kW/25 hk eller mer) med ökat avlägsnande av sågspån. Kortare tänder (krokvinklar om 9° och 10°) är bättre för lägre motoreffekt (18 kW/24 hk eller mindre), sågning med liten stockdiameter, klyvsågning och sekundär bearbetning.
D.Krokvinkel är antalet grader av 90 grader som tandytan lutar sig framåt. Krokvinkeln bör väljas utifrån vilken typ av trä man sågar.
D.Hook Angle
ġ 7° sågklingor – Massiv, allroundprofil med en bra tandhöjdskapacitet för högre motoreffekt (18,4 kW/25 hk eller mer) för sågning i lövträ.
ġ Turbo 7° sågklingor – Endast tillgängligt från Wood-Mizer. Den här högpresterande profilen med en aggressiv 39° bakvinkel är konstruerad speciellt för extrem och exotisk lövved när man sågar med högre motoreffekt (18,4 kW/25 hk eller mer).
ġ Turbo 747 sågverksblad – Endast tillgängligt från Wood-Mizer. Den här profilen är kompatibel med alla motoreffekter och har en förhöjd tandhöjdskapacitet för
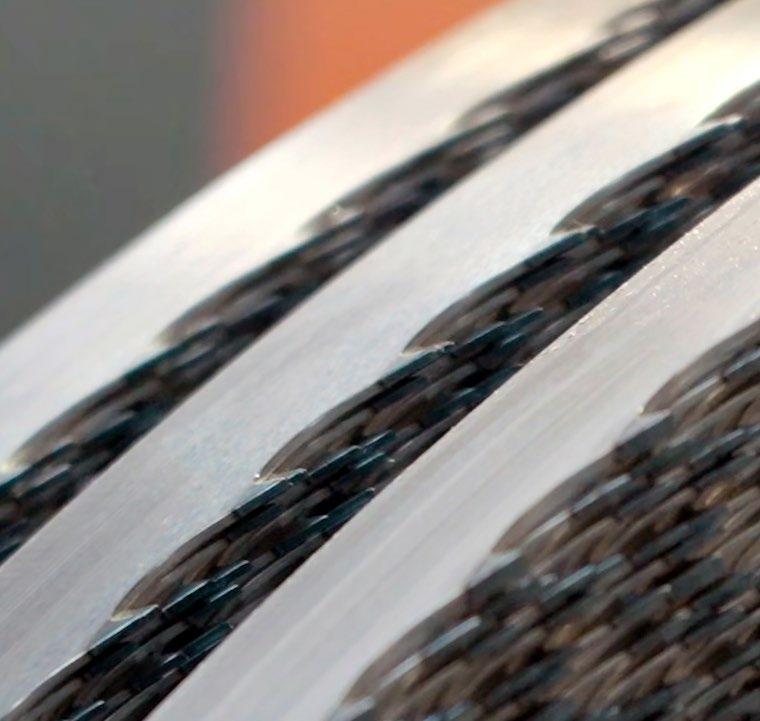
ökat avlägsnande av sågspån, extrem 47° bakvinkel för högre såghastigheter och penetreringspunkter med hög skärpa för ökad sågprecision.
ġ 9° sågblad – Idealiskt blad för lägre motoreffekt (18 kW/24 hk eller mindre) vid sågning av frusen ved, hårda träslag och stockar med liten diameter.
ġ 10° sågblad – Mycket populärt universalblad för alla motoreffekter och sågar blandad lövved som röd ek, körsbär, valnöt, mjuk lönn och poppel.
ġ Vortex™ sågblad – Endast tillgängligt från Wood-Mizer; den här unika sågspånsavlägsnande profilen har mer spånrum för att avlägsna sågspån från brädan.
F.Bladbedd är avståndet mellan bladets spets och bas. Bredare blad (1–1/2” till 2” – 38 mm till 50 mm) är utformade för sågverk med högre motoreffekt (18,4 kW/25 hk eller mer), ger en snabbare matning och kan skärpas om mer. Smala blad (1–1/4” till 1–1/2” – 32 mm till 38 mm)är avsedda för sågverk med lägre motoreffekt (18 kW/24 hk eller mindre) och svårare sågning.
G.Bladtjocklek avser bladets tjocklek. Tjockare blad (,045”/,050”/,055”) ger högre matningshastigheter och bättre kapningsprestanda vid svåra sågningsförhållanden som knotigt, fruset, torrt eller extremt hårt virke, men kräver högre motoreffekt (18,4 kW/25 hk eller mer).
Tunnare blad (,035”/,038”/,042”) ger längre livslängd i sågverk med lägre motoreffekt (18 kW/24 hk eller mindre) där produktion eller hastighet inte är någon primär faktor.
Wood-Mizer tillverkar sågblad med flera tandprofiler för bästa resultat vid sågning av olika träslag.
ġ 7/34, 7/39 och 7/47 Dessa tandprofiler rekommenderas för lövträ och fungerar bäst med motorer över 18 kW/25 hk.
ġ 9/29 Denna profil är utformad för att såga frysta eller delvis frysta stockar eller lövträ med hög densitet, som akacia, ek, avenbok och ask.
ġ 10/30 Detta är Wood-Mizers mest populära och mångsidiga tandprofil. Den fungerar lika bra för såväl mjuka träslag, som mellanhårt trä och lövträ, till exempel björk, bok, lönn, lind, tall och poppel.
H.Skränkning avser det avstånd som tanden är böjd från bladets bas eller bladets hyvlingstand. Skränkningen gör ett spår i träet för bladets bas mätt med det snitt eller den mängd trä som avlägsnas av bladet vid varje genomkörning. Wood-Mizer smalspårsblad tar bort mindre än 2,5 mm vilket ger cirka 20 % mer virke per stock än cirkelsågar eller motorsågar.
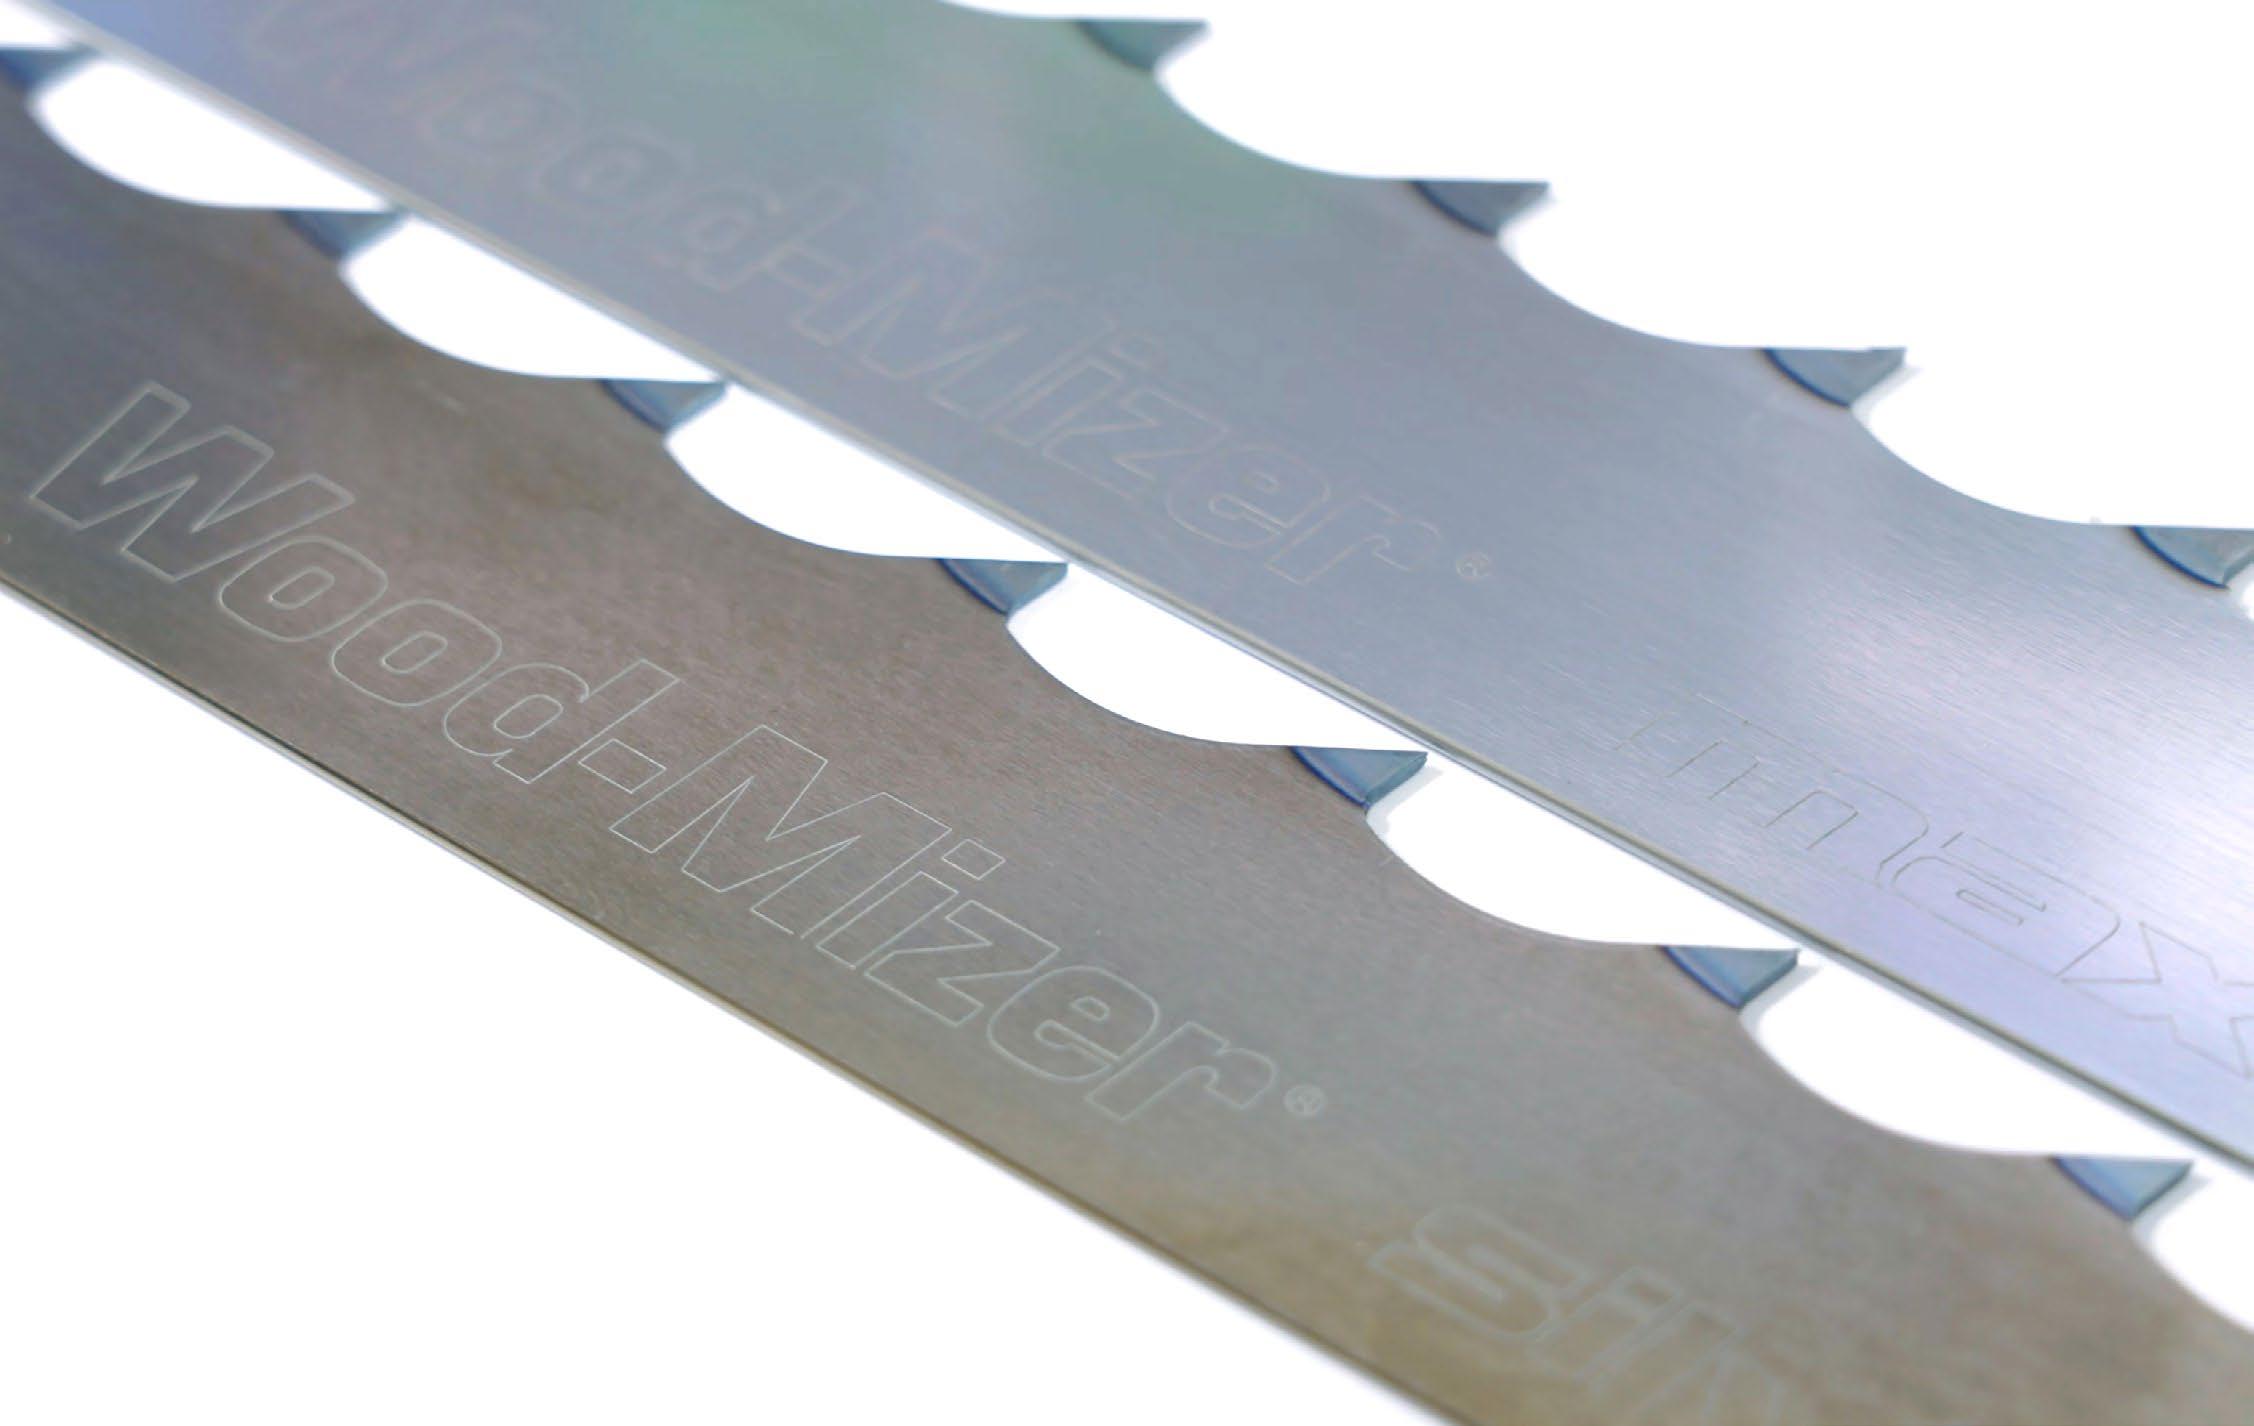
Förutom profilen är sågbladsmaterialet ytterligare en faktor när man väljer det bästa sågbladet för ändamålet. Wood-Mizer erbjuder flera sågbladsmaterial baserat på legering, RC-hårdhet med mera.
På våra ExtraCUT-blad har vänster och höger tand induktionshärdade spetsar för att säkerställa hållbarhet och skärpa, medan varje rak tand är belagd med Stellite®. Utmärkt bortforsling av sågspån resulterar i en estetiskt tilltalande, nästan renskuren yta
ġ LättattslipaochställainmedWood-Mizers standardutrustningförbladunderhåll
ġ Längre livslängd jämfört med andra blad, även efter många, många användningar
1.07 x 35 10/30 1.14 x 38 10/30 1.07 x 50 10/30
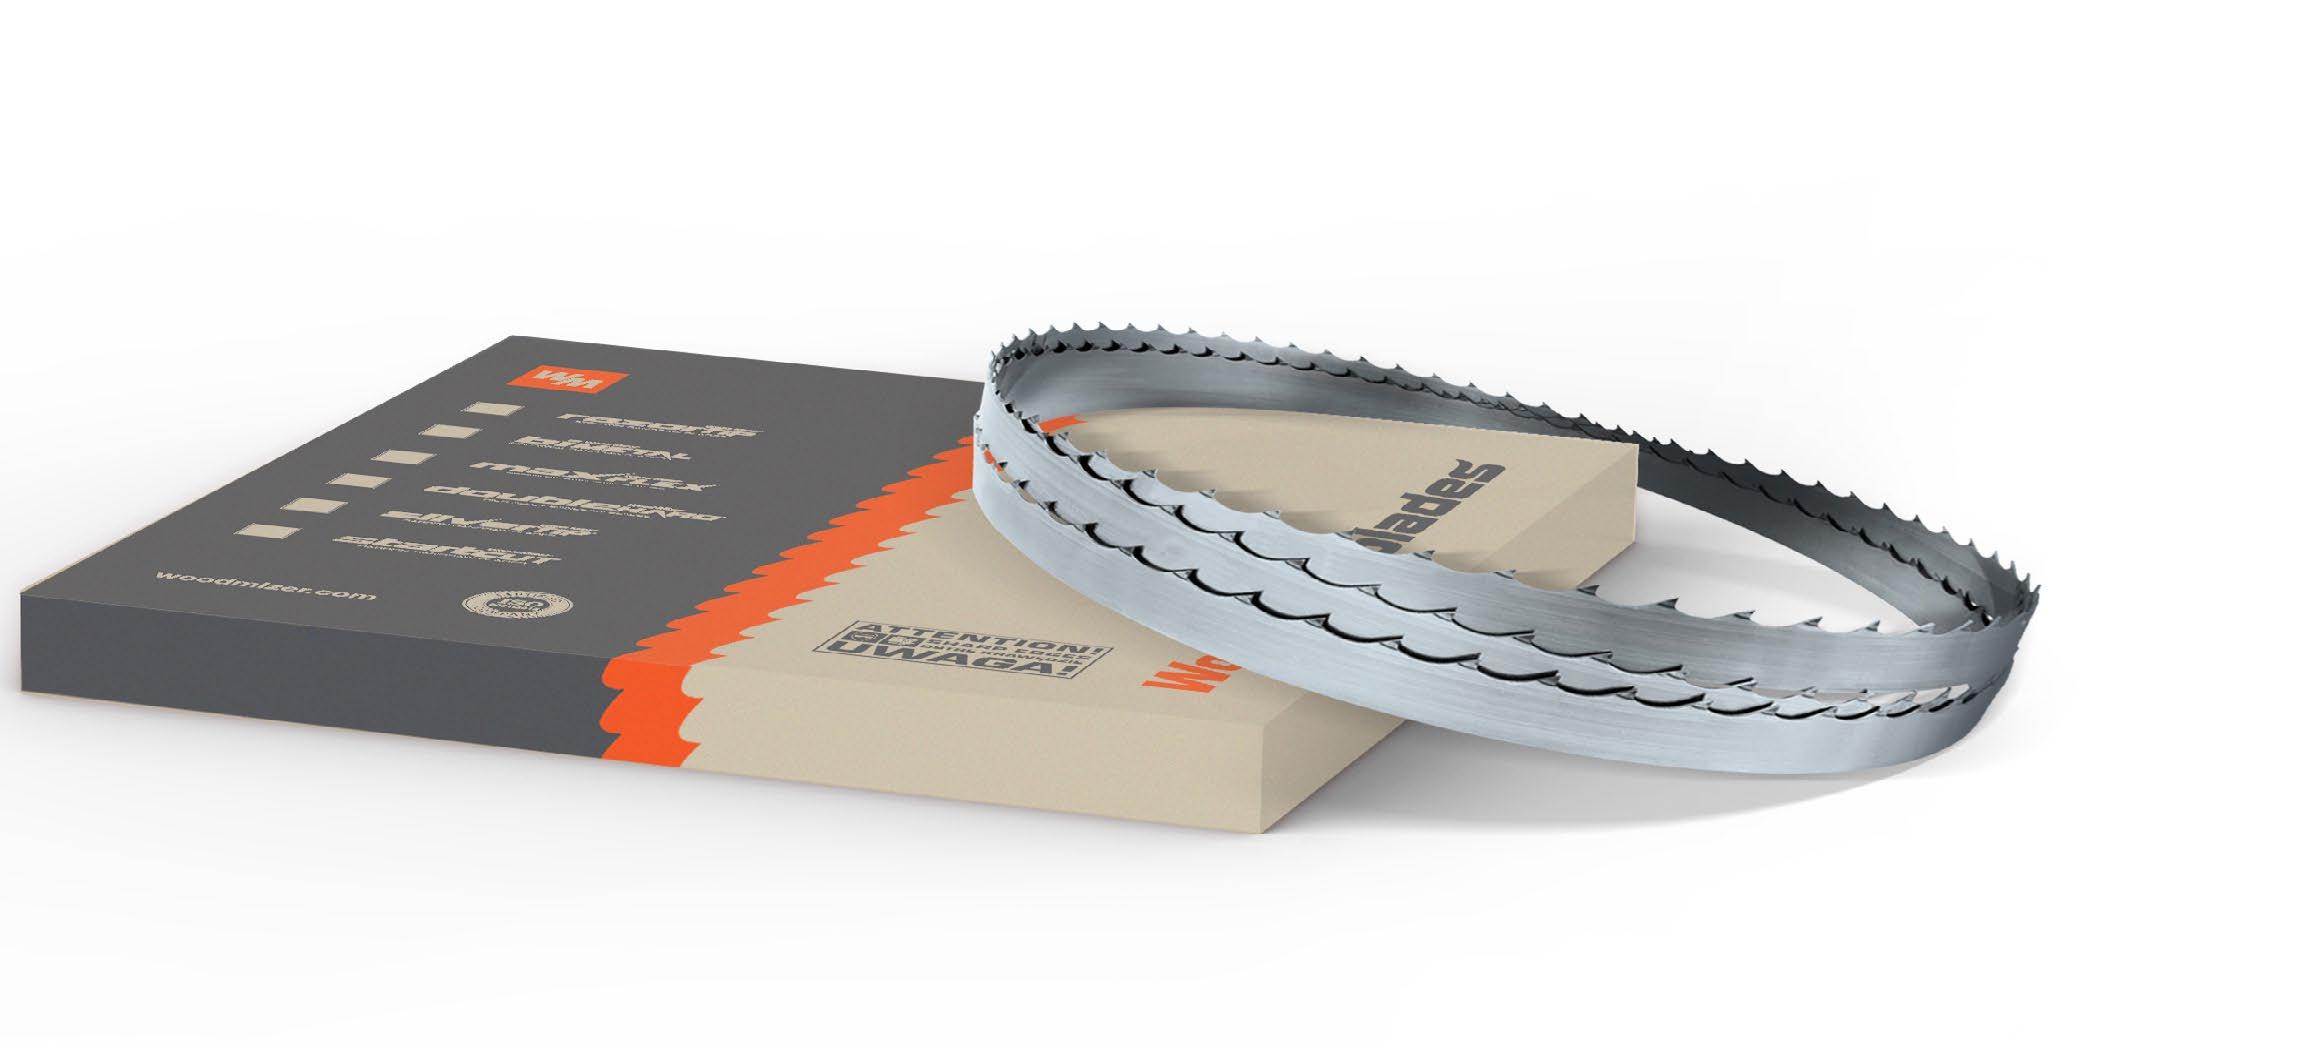
BiMETAL tillverkas av två ståltyper: legerat stål för bärarmaterialet och High Speed Steel för tandspetsen. Under tillverkningsprocessen slås tandspetsen i form av en tråd samman med bäraren genom lasersvetsning och formas senare till rätt profil. BiMETAL-bladet har längre sågskärslivslängd än de flesta kolstål/höglegerade sågblad och är framtagna för produktionssågningsmiljöer.
BANDSAW BLADES
ġ Underhålls med CBN-slipteknik
BiMETAL Sawmill Blade Selection
Thickness x Width (mm) Profile
1.07 x 34 10/30 1.07 x 38 10/30
MaxFLEX är ett högkvalitativt universalblad för sågning i sågmiljöer där ultimat flexlivstid är nödvändigt. Med ”premium high-alloy”-stål för maximal flexibilitet och såglivslängd används MaxFLEX-bladen främst i portabla och industriella sågverk. Ändå kan man också använda dem i klyvsågningstillämpningar.
BANDSAW BLADES
ġ Underhålls med CBN-slipteknik
ġ Materialets hårdhet liknar DoubleHARD
MaxFLEX Sawmill Blade Selection
Thickness x Width (mm) Profile
1.07 x 32 10/30, Vortex
1.07 x 3510/30, 9/29, Vortex
1.14 x 32 10/30, 9/29
1.14 x 38 10/30, Vortex
1.14 x 751.14 x 75 10/30, 7/47
1.27 x 38 10/30
1.27 x 50 10/30, 7/47
1.27 x 75 10/30, 7/47
1.40 x 38 10/30
Med hundratals kombinationer baserade på profil och material är varje tand i Wood-Mizers sågblad exakt skränkt av datorstyrd utrustning och helt profilslipat från tand till tand med superslipande teknik för att säkerställa prestanda av högsta kvalitet. Alla Wood-Mizers sågblad är tillverkade i Europa och är kvalitetskontrollerade för prestanda i över 100 tester och inspektioner – från urval av råvaror till slutslipning. Kompatibla som de är med flera sågverksmärken och modeller kan du lita på Wood-Mizers sågblad och sågklingor för oöverträffad kvalitet, exakthet och prestanda över hela linjen.
DoubleHARD’s originalmaterial är tillverkat av höglegerat stål och är utformat för portabel och industriell sågverksutrustning. Med kombinationen av hårdare höglegerat stål och induktionshärdade tänder ger DoubleHARD-sågblad dubbel slitstyrka och dubbelt så lång bibehållen skärpa jämfört med vanliga kolstålsblad och kan slipas om flera gånger med CBN-slipskiva. DoubleHARD är slitstarka universalblad för sågning av mjuka träslag, lövträ, kvistigt och fruset virke.
ġ Hårdare än ”kolstål”
ġ Starkt material, inga hack
ġ Slitstarkt sågblad även efter flera omslipningar
DoubleHARD Sawmill Blade Selection
Thickness x Width (mm) Profile
0.80 x 20 10/30
0.80 x 25 10/30
1.00 x 35 10/30, 9/29
1.00 x 40 10/3, 7/39
1.00 x 50 10/30
1.07 x 25 10/30
1.07 x 32 10/30, 7/34
1.07 x 35 10/30, 9/29 1.07 x 50 10/30
1.14 x 3210/30, 9/29, 7/39
1.14 x 38 10/30, 7/39, 7/34
1.27 x 38 10/30
1.27 x 75 10/30 1.40 x 32 10/30, 7/34
Wood-Mizer tillverkar sågblad med anpassad längd på begäran.
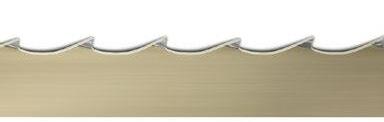
SilverTIP-blad är tillverkade av fjäderkolstål för att säkerställa hög flexibilitet och hållbarhet. Kolstål är det vanligaste stålet för smalbandsågning och kan slipas om med CBN-slipskiva, dock vanligen inte så ofta som ett sågblad av hårdare höglegerat stål som DoubleHARD. SilverTIP-sågbladen är idealiska för ekonomisk sågning, primär och sekundär sågning samt för sågmiljöer med stora volymer.
ġ Mjukare än ”höglegerat stål”
SilverTIP Sawmill Blade Selection
Thickness x Width (mm) Profile
1.00 x 35 10/30
1.00 x 40 10/30, Vortex 1.00 x 45 10/30
1.00 x 50 10/30
1.07 x 32 10/30, Vortex
1.07 x 35 10/30, Vortex
1.07 x 38 10/30
1.07 x 50 10/30
1.07 x 75 10/30, 7/47
1.14 x 38 10/30, 7/39, Vortex
1.14 x 63 10/30
1.27 x 75 10/30, 7/39, 7/47
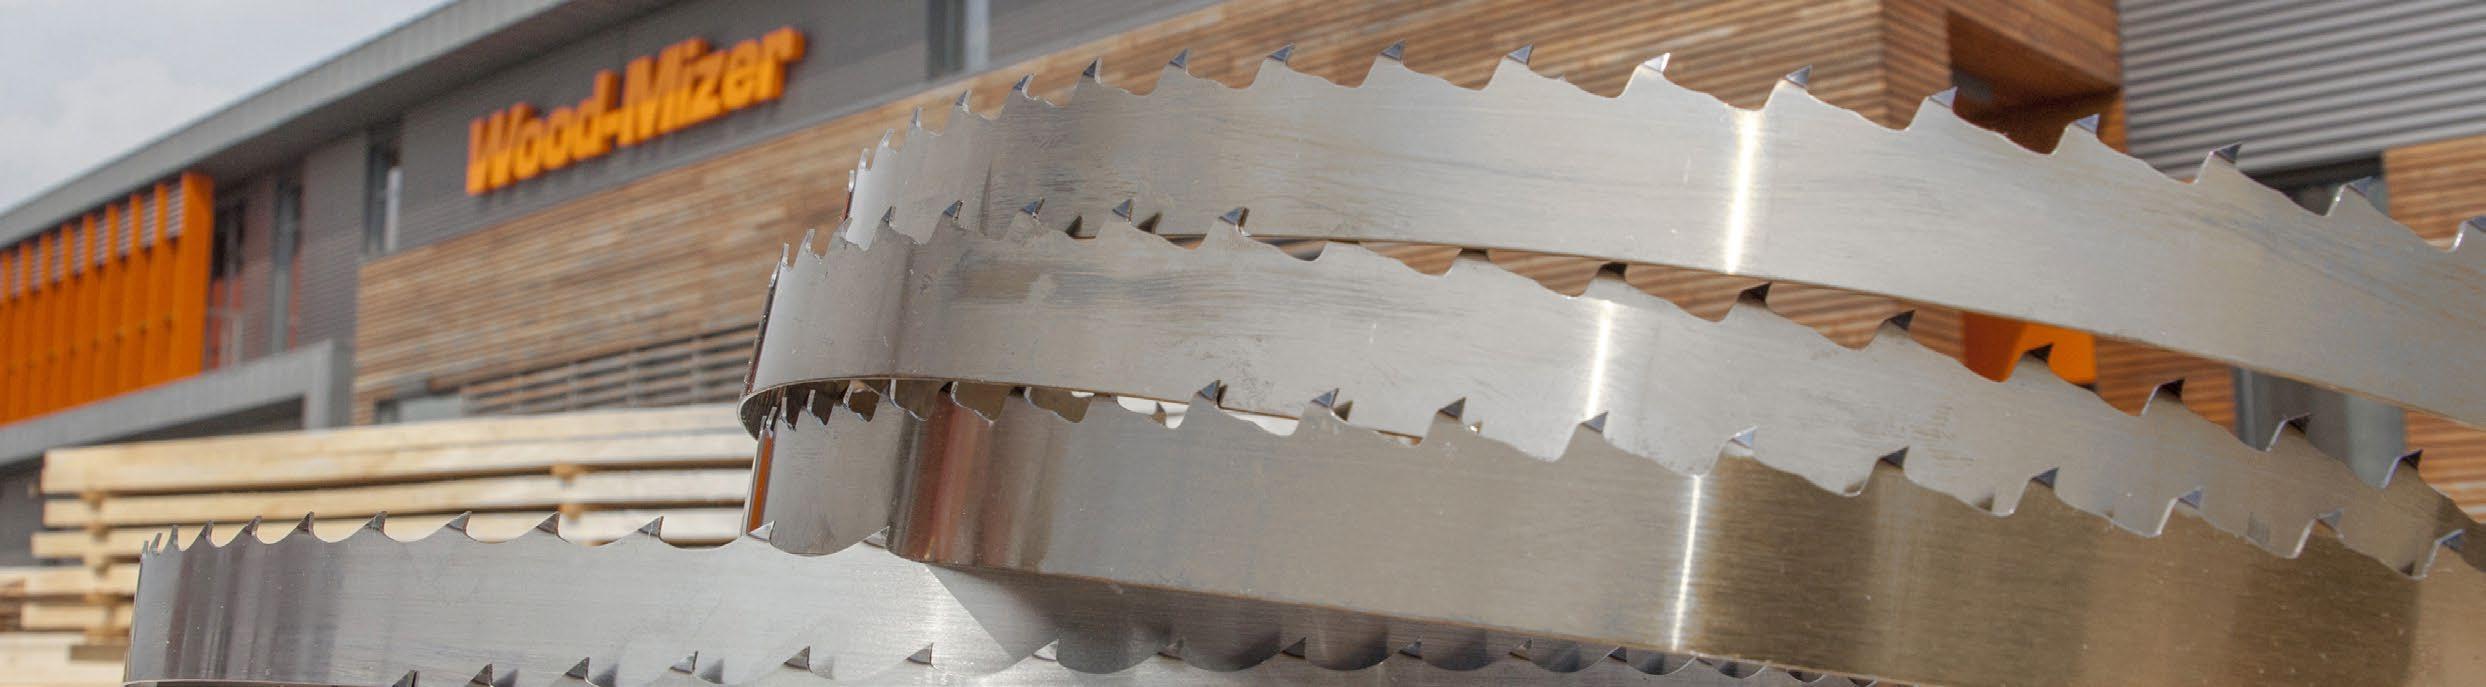
Wood-Mizer introducerade StartCUT-serien som de billigaste sågbladen för sågverk och klyvsågar i sitt sortiment. StartCUT-bladen är tillverkade av fjäderkolstål med skränkta och slipade induktionshärdade tänder. För dem som prioriterar priset är StartCUT rätt val – ett prisvärt sågblad från en världskänd tillverkare.
StartCUT Sawmill Blade Selection
Thickness x Width (mm)
Profile
0.9 x 35 10/30 1.00 x 32 10/30 1.00 x 35 10/30 1.00 x 38 10/30 1.00 x 40 10/30 1.00 x 50 10/30 1.07 x 32 10/30, 9/29 1.07 x 35 10/30, 9/29 1.14 x 32 10/30, 9/29 1.14 x 38 10/30
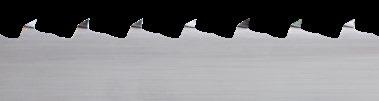
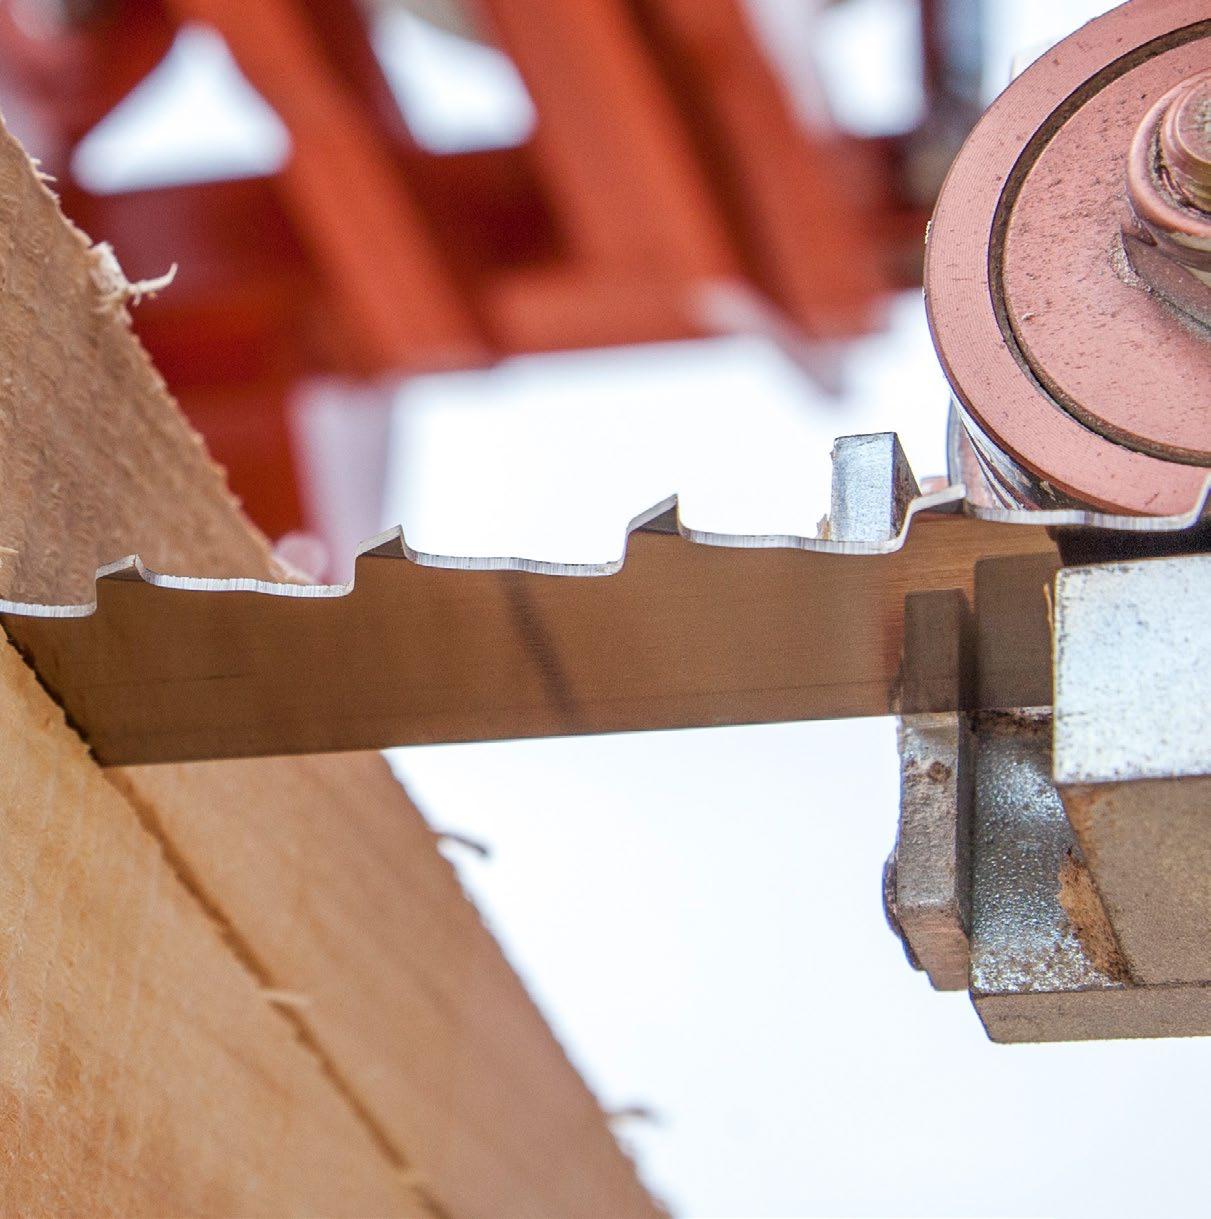
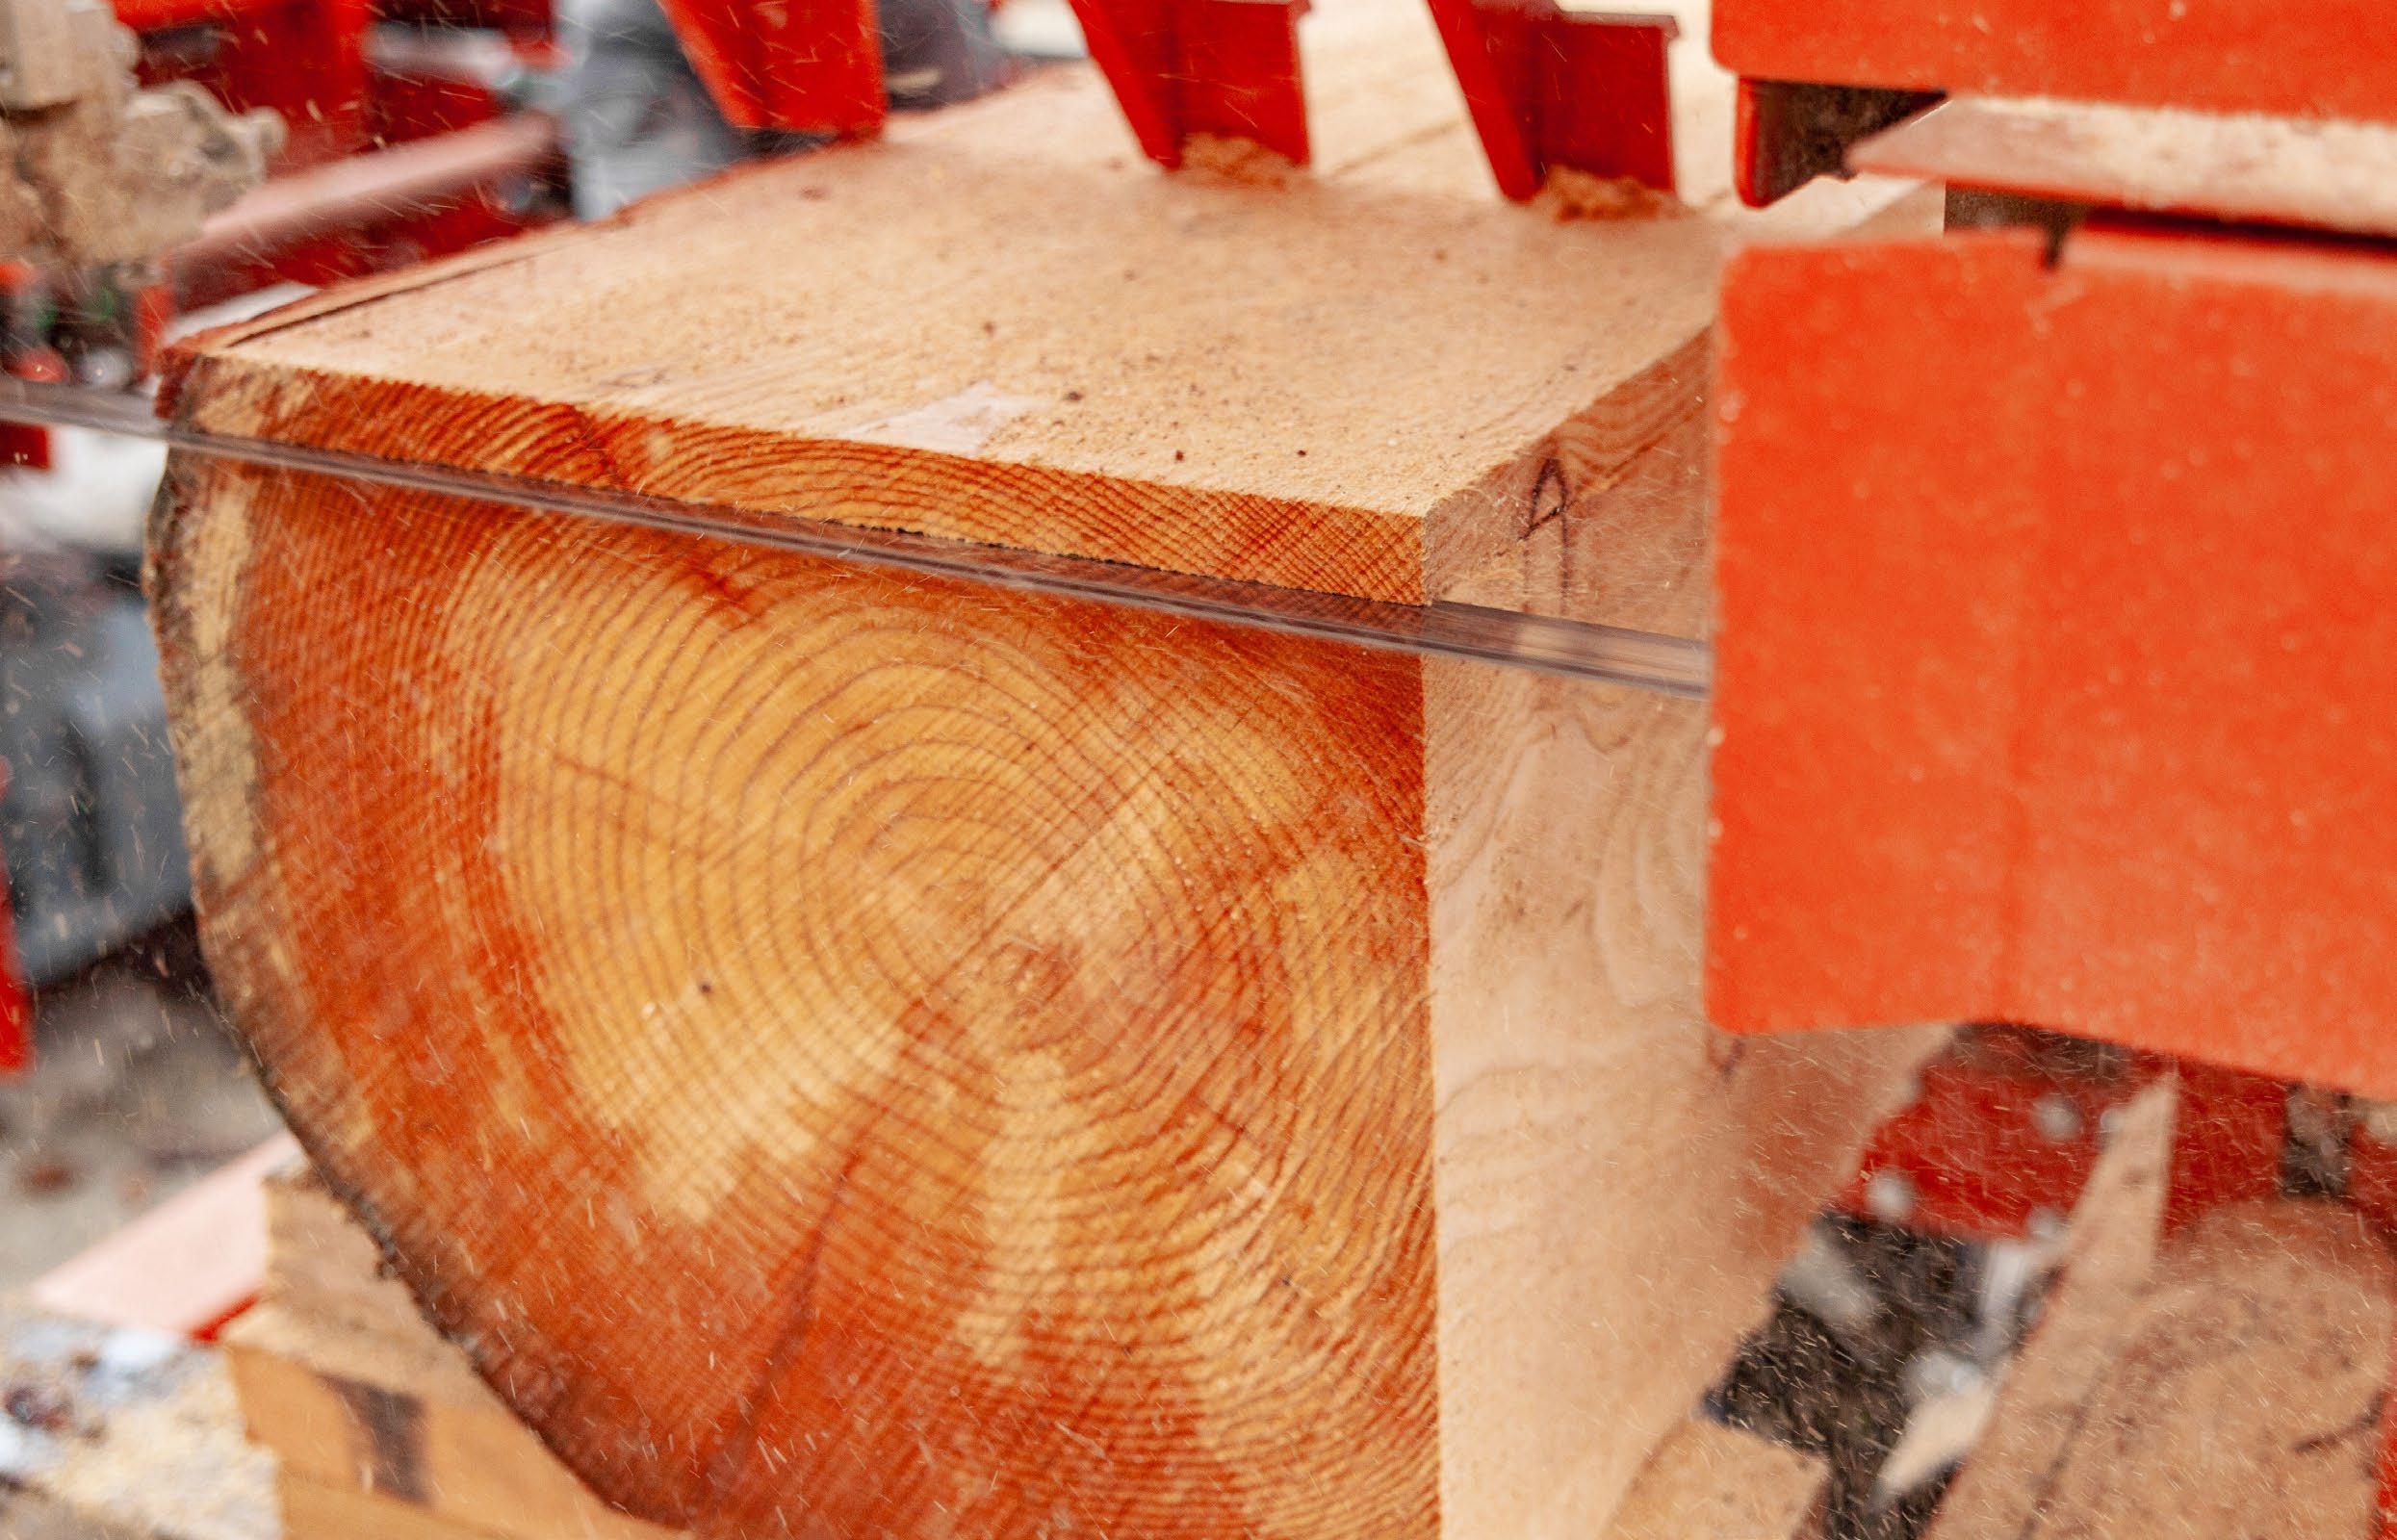
Vortex - Wood-Mizer har utvecklat den unika tandprofilen Vortex®. Vortex är en ny generation specialiserade sågblad som sågar och samtidigt avlägsnar sågspån från sågningen vilket ger en ren träyta – något som är viktigt för pallfabriker med hög produktion. Att befria pallbrädor från sågspån är ett separat arbetsmoment som ofta utförs manuellt. Med Vortex kan detta moment reduceras, underlättas eller till och med elimineras från processen vilket resulterar i minskade kostnader.
Slipp stillestånd och håll sågen igång med dessa 10 tips för att öka bandsågbladets livslängd.
1. SLIPA BLADEN
Använd Wood-Mizers slipningstjänst ReSharp® eller er egen utrustning för underhåll av bladen för att säkerställa att dessa bibehåller högsta precision och prestanda.
2. HÅLL ETT ÖGA PÅ DETALJERNA
När du monterat ett nytt ska du ”köra in” bladet genom att göra några kapningar med måttlig hastighet. Minimera även antalet ytsnitt, där endast en sida av den skränkta tanden sågar.
3. SE ÖVER DRIVREMSSPÄNNINGEN
Håll drivremmarna spända för att överföra mer kraft till bladet, särskilt med nya remmar som ju måste spännas oftare.
Träet varierar i densitet vilket kräver olika sågtekniker och matningshastigheter. Träets densitet förändras när stockarna torkar vilket gör sågningen svårare.
Smörjning av sågbladet kan ge högre prestanda, minskad tjäruppbyggnad, längre tid mellan slipningarna och längre total livslängd.
Smuts, stenar, sand och annat främmande material som kan finnas på stocken sliter ned tänderna avsevärt snabbare. En barkfräs kan råda bot för detta.
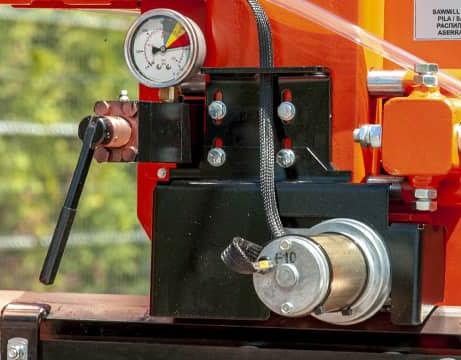
Kontrollera regelbundet hydrauliska spännare, luftkuddar och fjädrar, eftersom korrekt spänning är avgörande för högsta bladprestanda och maximal såghastighet.
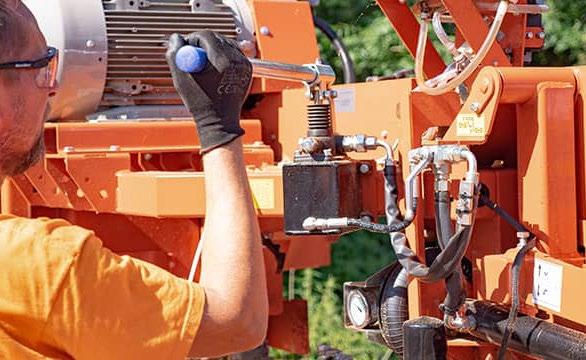
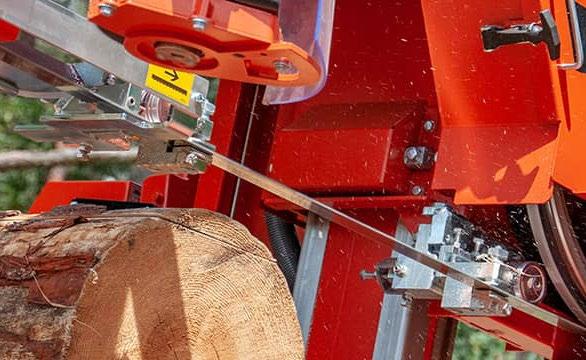
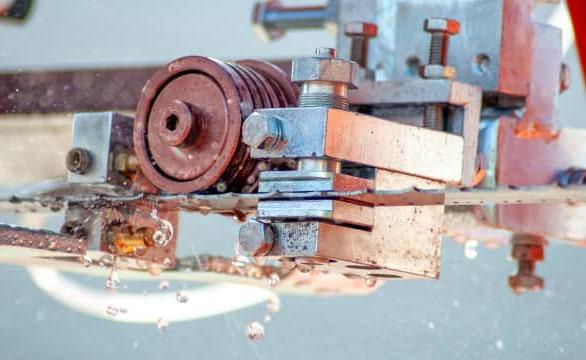
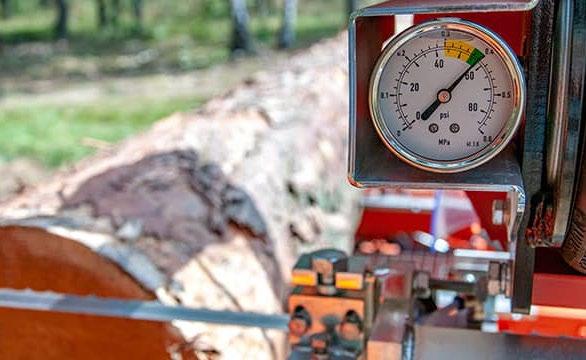
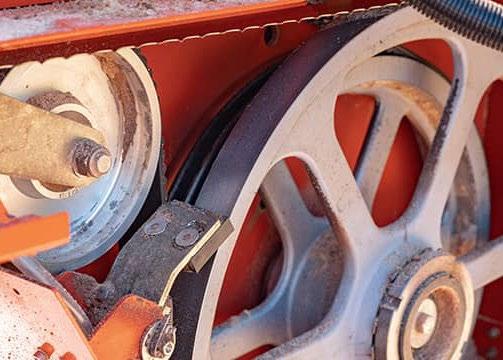
Sågbladshjulens remmar måste vara i gott skick för att ge maximala prestanda eftersom slitna remmar kan leda till problem med sågbladsrörelse. Byte av drivsida och tomgångssida kan förlänga remmens livslängd.
Matningshastigheten bör vara så hög som möjligt och samtidigt ha ett rakt skär eftersom sågning vid långsammare hastigheter minskar sågbladets totala livslängd.
Om bladguiderna tippas uppåt eller nedåt kommer de orsaka att bladet skär i samma riktning. Håll rullarna spända och se till att bladet inte kontinuerligt kommer i kontakt med bakstyrningen eller rullens fläns.
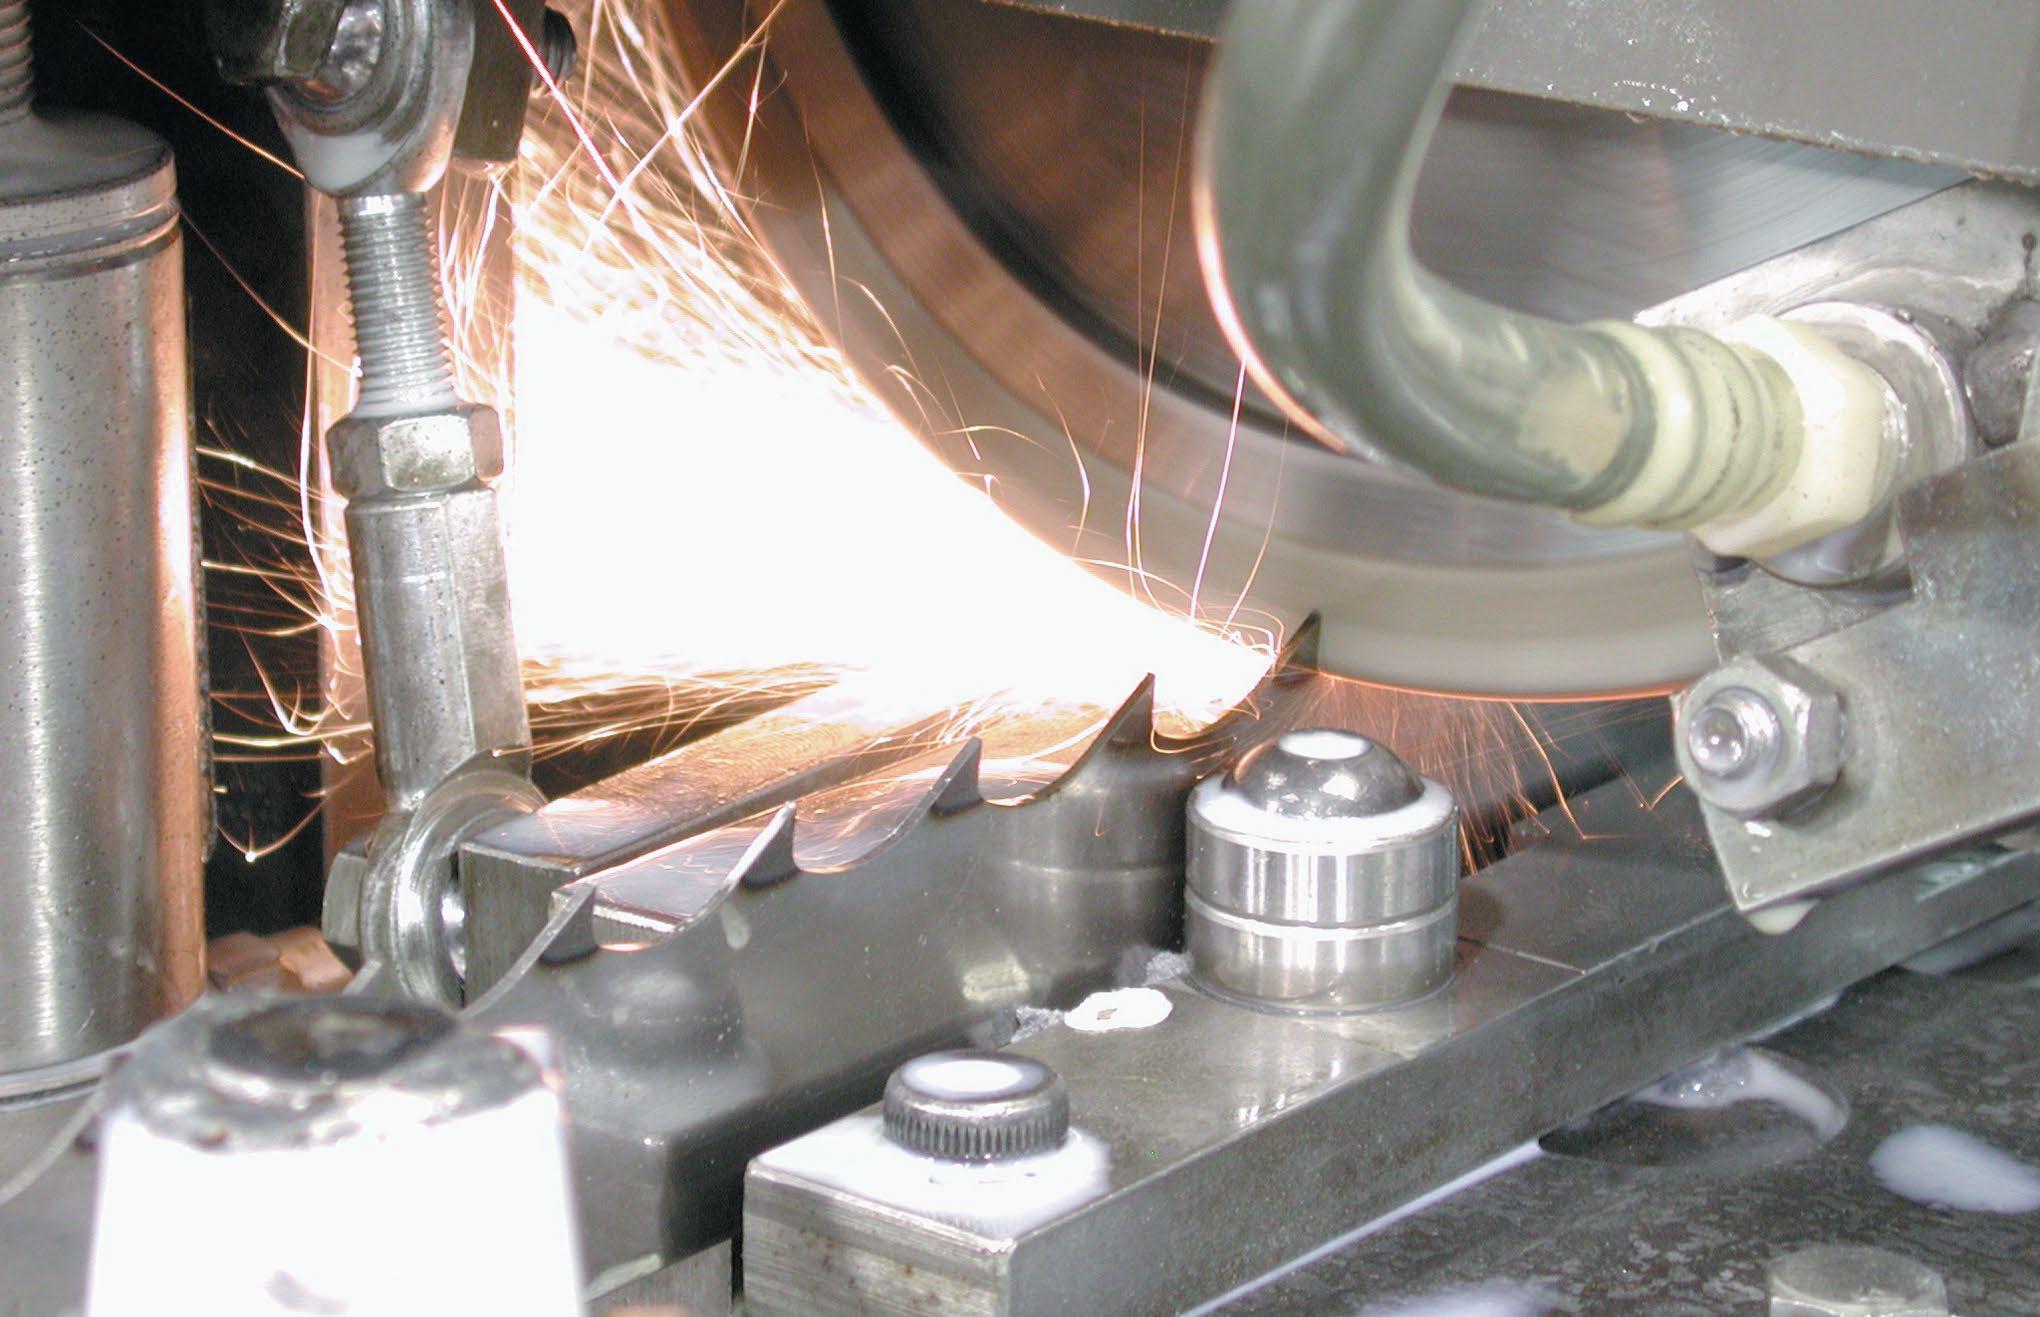
Korrekt underhåll av dina blad bidrar till att de håller sig vassa längre och kan slipas flera gånger. Wood-Mizer rekommenderar att du låter dina blad vila i upp till en dag innan de återmonteras på sågverket. Det låter metallen ”slappna av” och ger rent generellt längre livslängd.
Slipa dina egna blad
Wood-Mizer erbjuder flera slipverktyg lämpade för olika budgetar och krav, så att du självsäkert kan slipa dina blad själv. Alla av Wood-Mizers slipverktyg använder CBN-sliphjul av högsta kvalitet, de slipar hela tandluckan varje gång och levereras redo att slipa.
Sliputrustning
BMS250 är idealisk för sågverkaren som vill investera i ett högkvalitativt, automatiskt slipverktyg. Det har automatisk avstängning och en robust kåpa som innesluter bladet under slipning. Kåpan har också en utblåsventil. BMS250 använder 127 mm sliphjul som kommer med
olika profiler. En skrapa tar automatiskt bort grader från varje blad.
BMS600 är designad för industriell bladslipning. Det 203 mm stora CBN-sliphjulet ger en slipning av högre kvalitet vid högre hastigheter, vilket förbättrar effektiviteten. Den användarvänliga manöverpanelen har en tandräknardisplay, olika sliphastigheter och kan snabbt konfigureras att stanna efter ett visst antal tänder. En skrapa tar automatiskt bort grader från varje blad.
Tandskränkningsverktyg
BMT100 gör att du på ett kostnadseffektivt sätt kan se till att dina blad har jämnt skränkta tänder. BMT100 drivs av en handvev och är ett enkelt tandskränkningsverktyg som skränker alla tänder jämnt.
BMT150 är ett ekonomiskt manuellt hanterat dubbelt tandskränkningsverktyg som skränker tänder på båda sidor av bladet samtidigt.
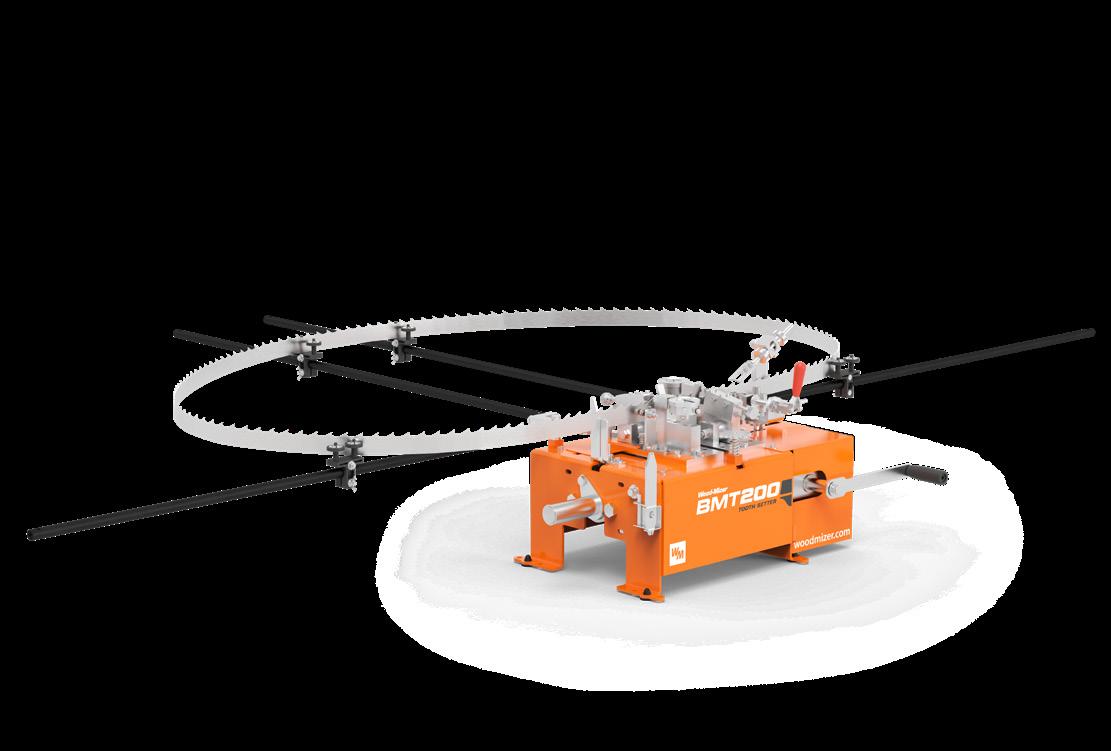
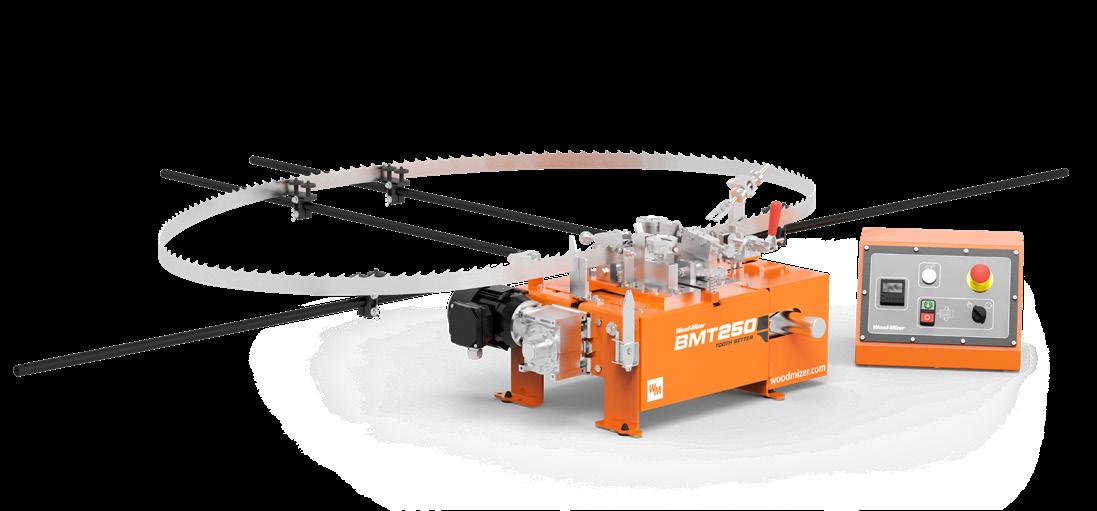
BMT200 eller BMT250 är perfekta tandskränkningsverktyg som snabbt skränker bladets tänder enligt manuell eller automatisk konfigurering.
Det datoriserade pneumatiska tandskränkningsverktyget BMT300 är designat för industriell tandskränkning.
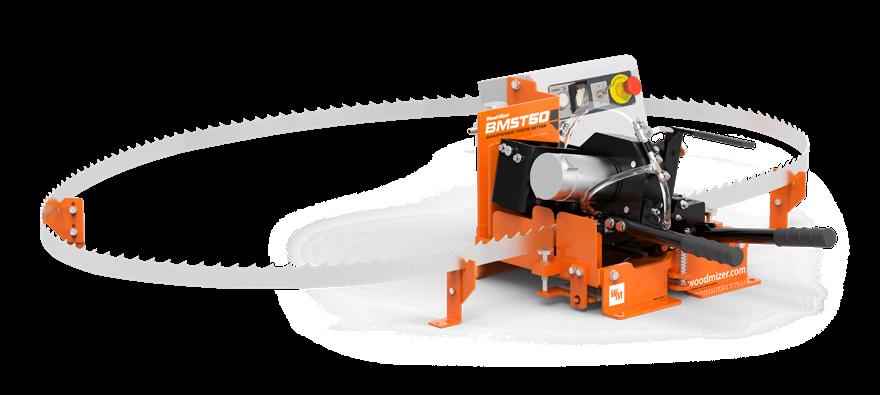
Prisvärt bladunderhåll med kombinationsverktyget BMST50 som både slipar och skränker BMST50 är en två-i-ett-maskin som tagits fram för att vara det enda du behöver för att underhålla dina blad, därför kallas den på engelska ibland för en ”Sharp’n’Set device”. Det är en perfekt lösning för mindre företag, som gör det möjligt för ägare att själva underhålla sina blad till en låg kostnad. Man slipper köpa två separata maskiner för slipning respektive skränkning – perfekt när det inte finns så mycket plats över i verkstaden. Wood-Mizer BMST50 är ett manuellt hanterat och lättanvänt verktyg som på ett snabbt och billigt sätt gör slöa blad redo att användas igen.
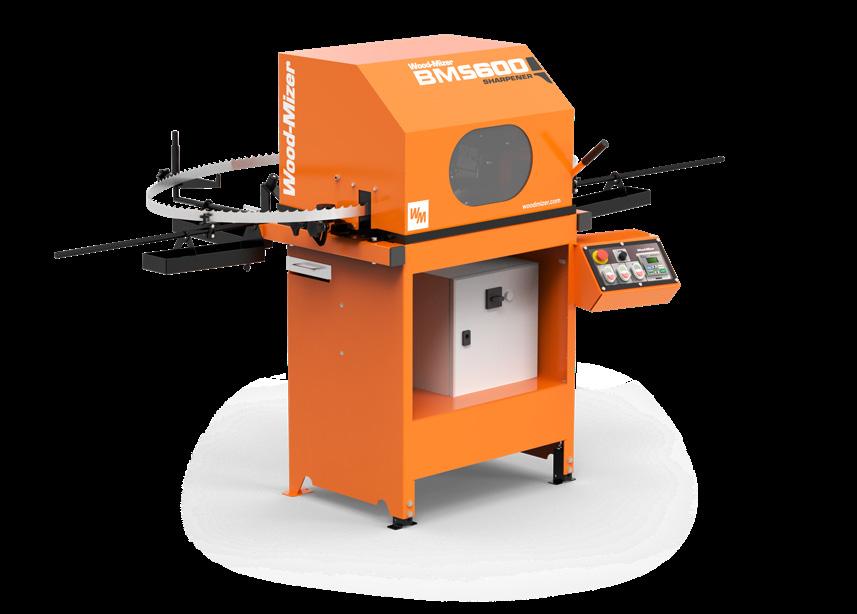
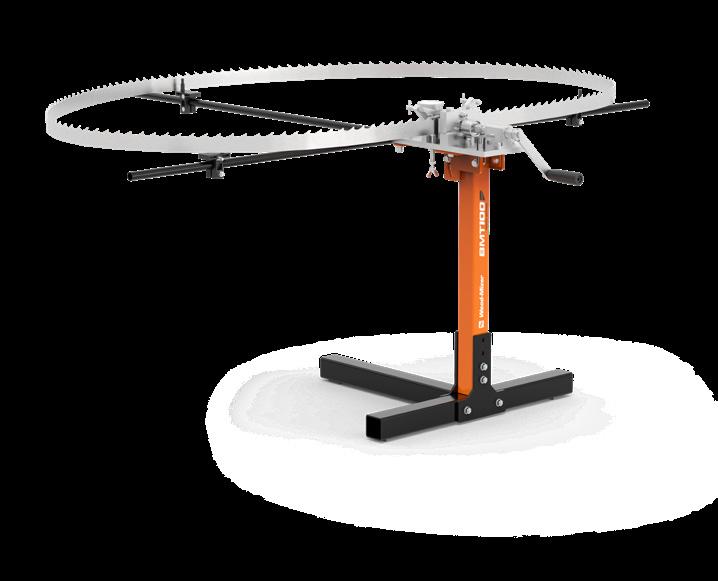
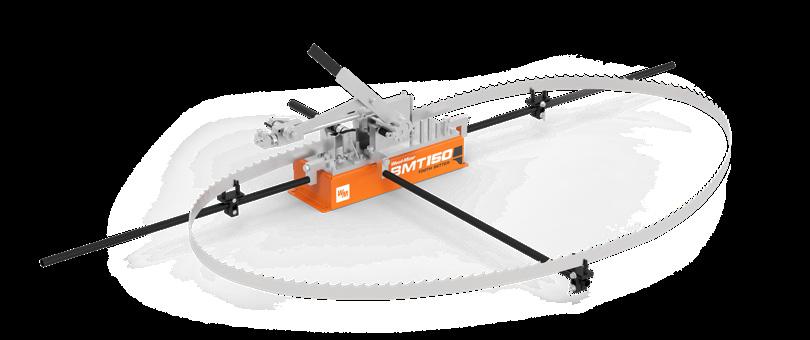
Med hjälp av Wood-Mizers utbud av utrustning för slipning och skränkning kan du själv hålla dina sågklingor i bra skick. Här är några tips för dig som funderar på att börja med det.
Steg 1: Rengöring av klingan
Innan du avlägsnar den klinga som behöver slipas från sågverket, kör klingan under 15 sekunder och dränk den i smörjmedel för att ta bort så mycket kåda som möjligt. Om detta inte räcker för att rengöra klingan, rengör den med en stålborste.
Steg 2: Slipning
Slipning gör att tänderna blir vassa igen. Wood-Mizer rekommenderar att du endast använder fullprofilsslipning med CBN-skiva. Fullprofilsslipning är viktig, då det lätt kan uppstå sprickor om en del av ytan missas. Två slipningscykler för varje klinga ger bäst resultat och slipningen ska inte vara för hård.
Steg 3: Borttagning av metallgrader
Avgradning tar bort de små metallbitar som blir kvar efter slipningsprocessen. Wood-Mizers sliputrustningar BMS250 och BMS500 gör detta automatiskt, men för äldre sliputrustningar kan det vara nödvändigt att göra detta manuellt genom att skrapa klingans insida med ett träblock. Det viktigaste är att avlägsna graderna från slipningen från tändernas spetsar, för att få rätt skränkning.
Steg 4: Skränkning av tänder
Att återställa skränkningen efter slipning är mycket viktigt för att säkerställa fortsatt hög prestanda hos klingan. Skränkningspunkten ska vare sig vara för låg eller för hög och endast den översta tredjedelen av tanden ska skränkas.
Skränk dina egna blad
Mönstret hos och storleken på skränkningen är mycket viktiga för att få sågningsprestanda av hög kvalitet. De tänder som har en annan riktning ser till att klingan har fri passage genom virket. Det krävs större skränkning vid sågning av mjuka träslag än för hårda träslag. Fruset trä kräver mindre bredd på skäret. För mycket skränkning ger ineffektiv sågning med låg kvalitet hos de sågade ytorna. För lite skränkning ger en stor andel sågspån, som fastnar i skäret så att klingan hettas upp. Rent allmänt ska sågspånsmaterialet vara ljummet och flisaktigt.
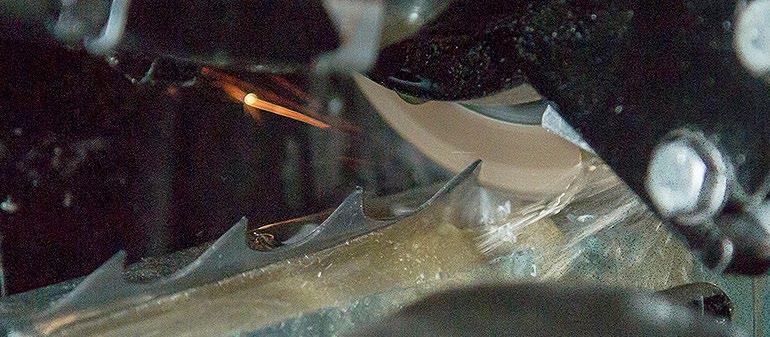
1. Använd alltid slipskivor med en profil som matchar sågbladets slipprofil.
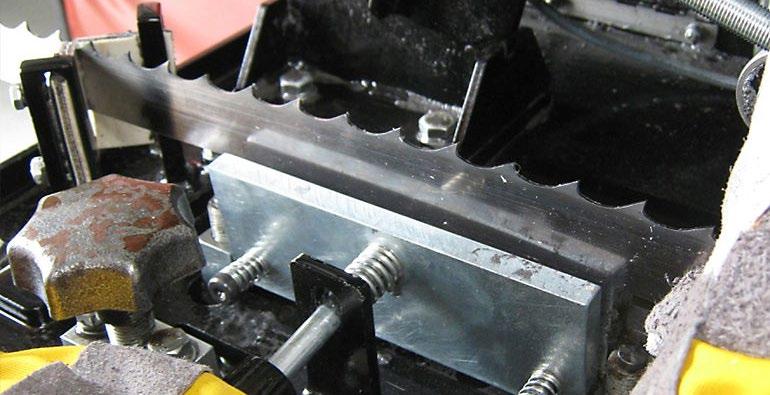
2. När du placerar bladet i slipverktyget är det viktigt att du kontrollerar att klämman är ren och att stödarmarna är korrekt justerade.
3. Kontrollera att påskjutaren är i korrekt position, så att den trycker fram den tand som ska slipas.
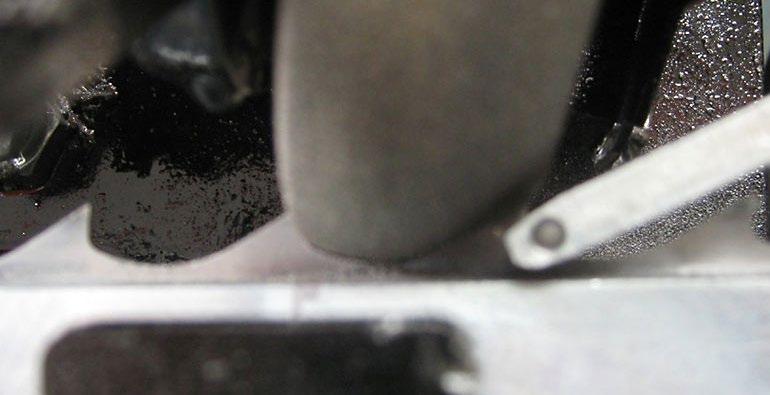
4. Det är mycket viktigt att påskjutaren har en korrekt längdjustering, annars skadar den snabbt slipskivan.
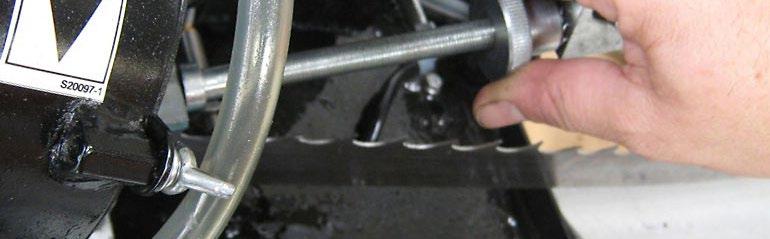
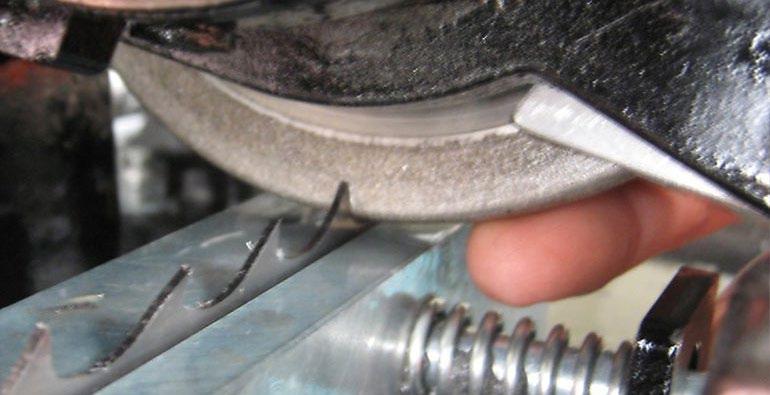
5. Justera slipskivan så att du i den lägsta positionen av huvudet försiktigt kan rotera slipskivan med fingret och fortfarande känna ett lätt motstånd, kontrollera därtill att slipskivan kommer åt att slipa hela tandprofilen.
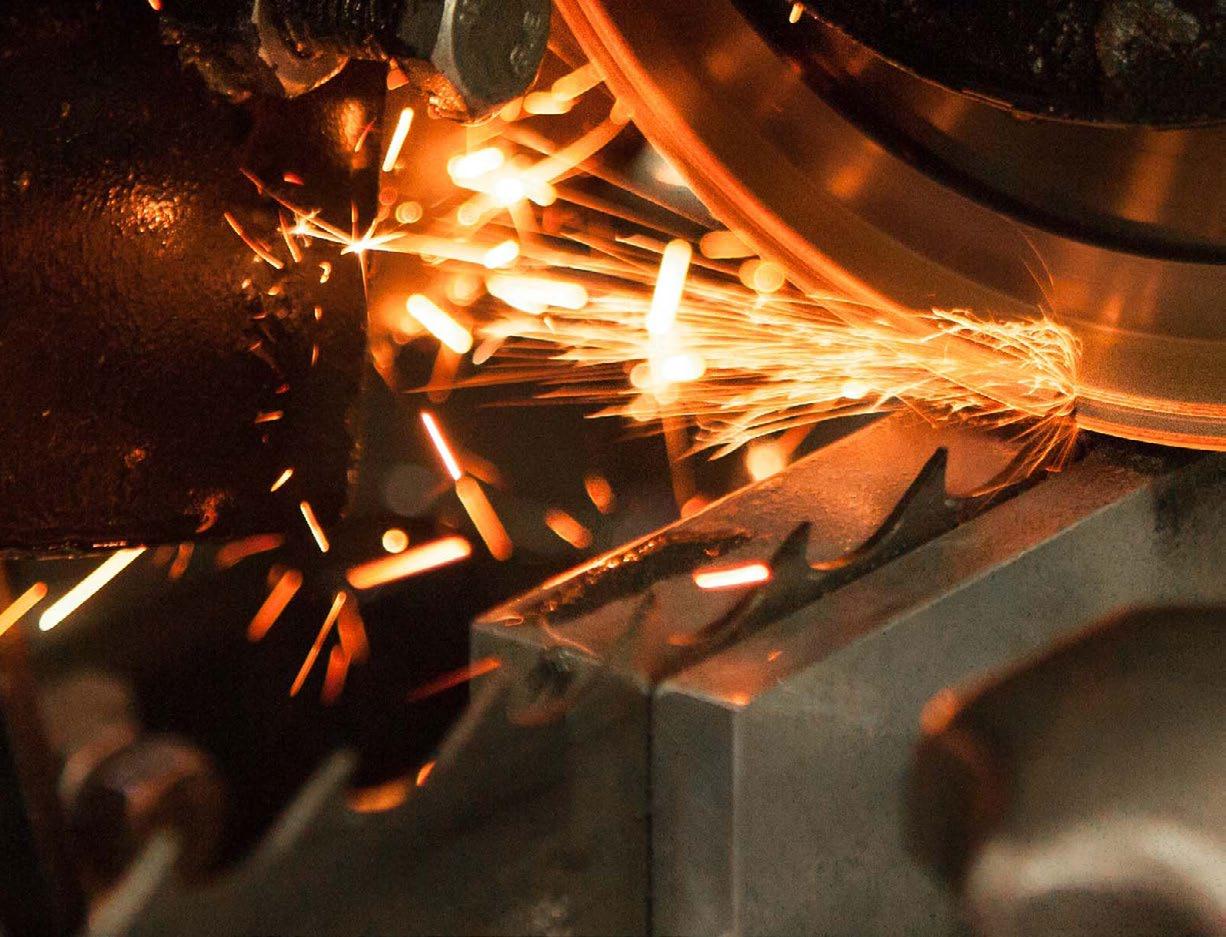
6. Star ta motorn och kontrollera huruvida gnistor uppstår längs hela bladprofilen. Om inte så korrigerar du påskjutarens position.
7. Baserat på Wood-Mizers erfarenhet bör skiktet av bortslipad metall inte vara tjockare än 0,1–0,15 mm för en cykel.
8. Wood-M izer rekommenderar att du alltid slipar bladet i minst 2 cykler.
Obs!
Kom ihåg att regelbundet göra rent både slipverktyget och dess oljemunstycke. Ren olja och korrekt rengöring av slipskivan garanterar en effektiv slipningsprocess utan brännmärken.
FÖR DIN
BLADSLIPARUTRUSTNING
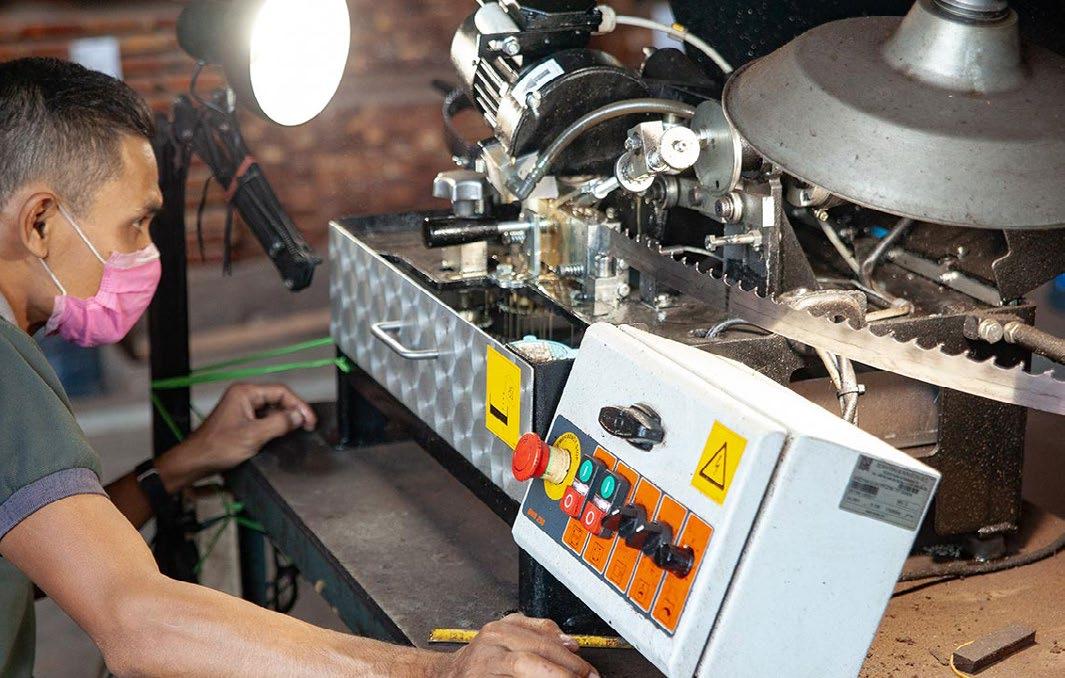
Ren mineralolja förlänger livslängden hos din CBN-slipskiva. Att använda fel typ av olja kan skada din CBN-slipskiva genom att täppa igen dess fina yta. När den är igentäppt kan den inte rengöras. Det resulterar i att CBN-skivan inte slipar optimalt och börjar lämna brännmärken på bladen.
Innan du börjar slipa rekommenderar Wood-Mizer att du:
ġ kontrollerar din CBN-slipskiva regelbundet – den ska vara ren
ġ säkerställer att oljedoseringsmunstycket ovanför skivan och bladklampen är rena
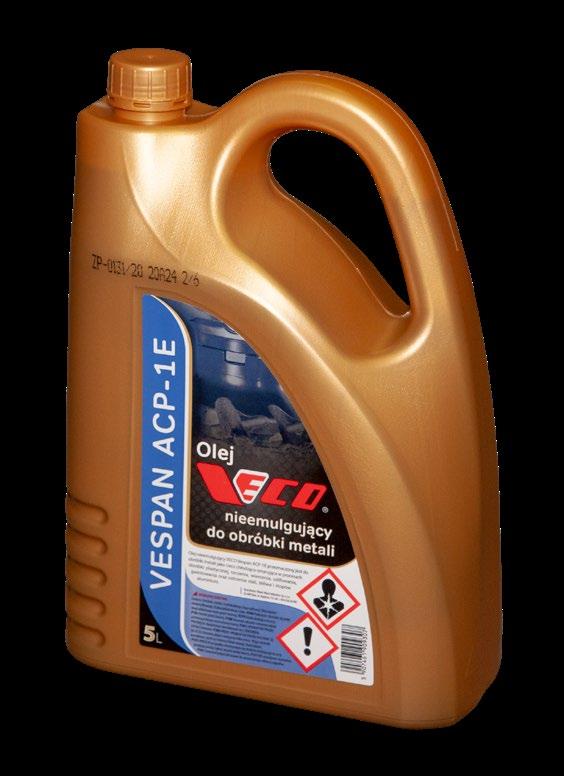
ġ använder Wood-Mizers mineralolja för slipmaskiner (artikelnummer 083559-1).
Varför just mineralolja?
Mineralolja för slipmaskiner innehåller mer vätska än andra syntetiska oljor för motorer eller hydraulik. Det hjälper till att rengöra CBN-skivan från uppbyggnader av metalldamm. Och om det finns för mycket damm i din slipmaskin kan det påverka ditt slipresultat genom att blockera munstycket, oljepumpen och bladklampen.
Beställ mineralolja för slipning från din lokala Wood-Mizer-representant.
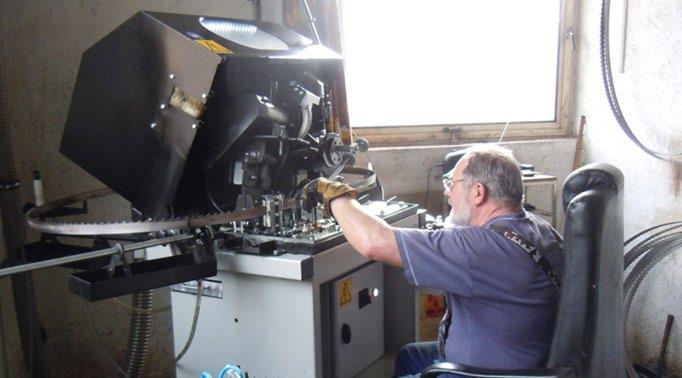
Det finns ett antal vanliga misstag som många gör vid slipning och skränkning.
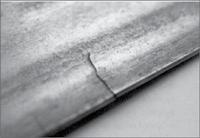
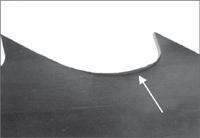
1. Sådana här sprickor uppstår som ett resultat av felaktig justering av bladrullen. Bladets bakstycke gnider ständigt mot rullen och ytförhärdar bladets bakstycke, vilket resulterar i att bladet spricker bakifrån.
2. I detta fall blir bladet väldigt snabbt slött. Orsaken är att man slipar för hårt och överhettar tandluckan.
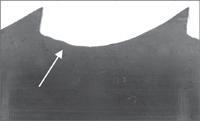
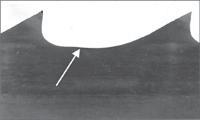
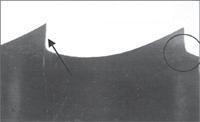
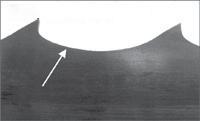
3. Du kan se att CBN-slipskivan inte slipade hela tandprofilen eftersom sliphuvudets vinkel är fel. Om du inte använder en CBN-slipskiva, utan en vanlig slipskiva, så måste du kontrollera skivprofilen. En annan möjlig orsak till detta problem är att slipkammen är sliten och behöver bytas ut. Sprickor börjar uppstå vid den punkt där slipskivan missar tandluckan.
3a. II detta fall spricker bladet på den plats som anges på bilden. Anledningen är att sliphuvudet har ställts in felaktigt.
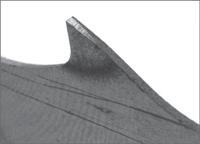
4. Detta är en låg k rokvinkel. Bladet kommer att skaka vid sågning, vilket gör att hela huvudet vibrerar.
4a. Om tandhöjden är för låg ger bladet ”vågiga” skär, då det inte kan få ut allt sågspån från spåret. Sågspånet blir fint och pudrigt.
5. Tänderna slipas felaktigt eftersom sliphuvudet inte är vinkelrätt mot klämman. Bladet blir trubbigt väldigt snabbt.
6. Tänderna har skränkts för mycket. Tändernas skäreggar ligger för långt bort från bladets mittlinje och blir snabbt slöa. Huvudet kommer också att vara ryckigt när du sågar.
7. Skränkpunkten är felaktigt justerad för tandhöjden, vilket resulterar i en felaktig böjpunkt på tanden och dåliga sågprestanda.
Sawmilling with Wood-Mizer Blades will result in straight, consistent lumber; however, there are some factors that can result in poor performance. Regular maintenance, general knowledge of proper usage, and attention while cutting will help avoid blade breakage and poor quality cutting.
Att såga med Wood-Mizers blad ger raka, konsekventa skär – det finns dock några faktorer som kan resultera i att du får dåliga resultat. Regelbundet underhåll, allmän kunskap om korrekt användning och ett vaksamt öga medan du sågar hjälper dig att undvika bladbrott och dåliga sågresultat.
Smutsiga stockar
Att såga smutsiga stockar gör snabbt bladet slött, vilket ger dåliga skär. Rengör alltid träet med en stålborste innan du sågar, eller välj till en barkfräs till ditt sågverk.
Såghastighet
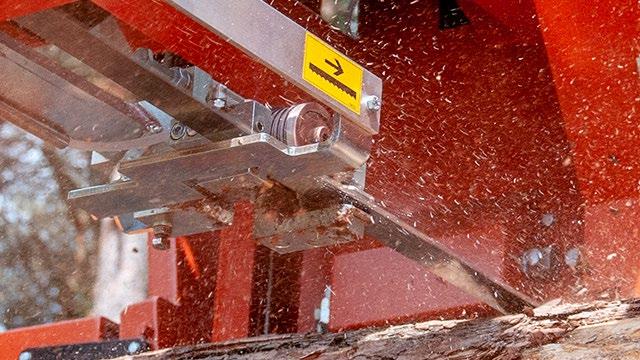
Påbörja alltid ditt skär långsamt och öka sedan hastigheten om det behövs. Sågmatningshastigheten bör vara så snabb som möjligt utan
att dina skär blir oraka. Förstå hur träets densitet hänger ihop med såghastigheten. Barrträ har en inkonsekvent sammansättning och kräver noggrann övervakning av såghastigheten. Lövträ har vanligtvis en mer konsekvent densitet, vilket gör att du kan hålla en stadigare såghastighet.
Håll bladen rena
Var uppmärksam på uppbyggnad av tjära på sågbladet. Smörj rikligt och tillsätt en mindre mängd flytande tvål till vattnet för att hjälpa till att hålla sågbladet rent. När du sågat klart ska du alltid släppa på bladspänningen.
Inriktning och delar att kontrollera
Det är flera av sågverkets komponenter vars skick och inriktning måste kontrolleras regelbundet i enlighet med de procedurer som beskrivs i sågverkets manual.
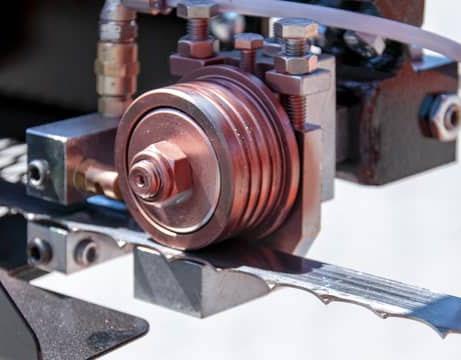
ġ Bladguiderullar ska rulla fritt och bör inte ha några plana ytor. Avståndet mellan sågbladets bakstycke och rullens bakstycke bör inte överstiga 4 mm. De bör inte heller gnida mot varandra, vilket tids nog resulterar i sprickor längs sågbladets bakstycke. Med tiden kan rullarna slitas ner och smalna av, vilket resulterar i vågiga skär. Då ska de bytas ut.
ġ Bladhjulremmarna ska vara fria från defekter och ha en jämn tjocklek. För att säkerställa att båda remmarna slits jämnt rekommenderas det att man regelbundet byter sida på remmarna, från tomgångssidan till drivsidan och vice versa, en gång i veckan eller ännu oftare om man arbetar flerskift.
ġ Sågverkets inriktning bör kontrolleras med jämna mellanrum.
ġ Även inriktningen för sågbladets drivhjul bör kontrolleras då och då.
ġ Felaktig bladspänning, eller ett felaktigt spänningssystem, kommer att resultera i opålitliga skär. Kontrollera att bladspänningen överensstämmer med rekommendationen i manualen.
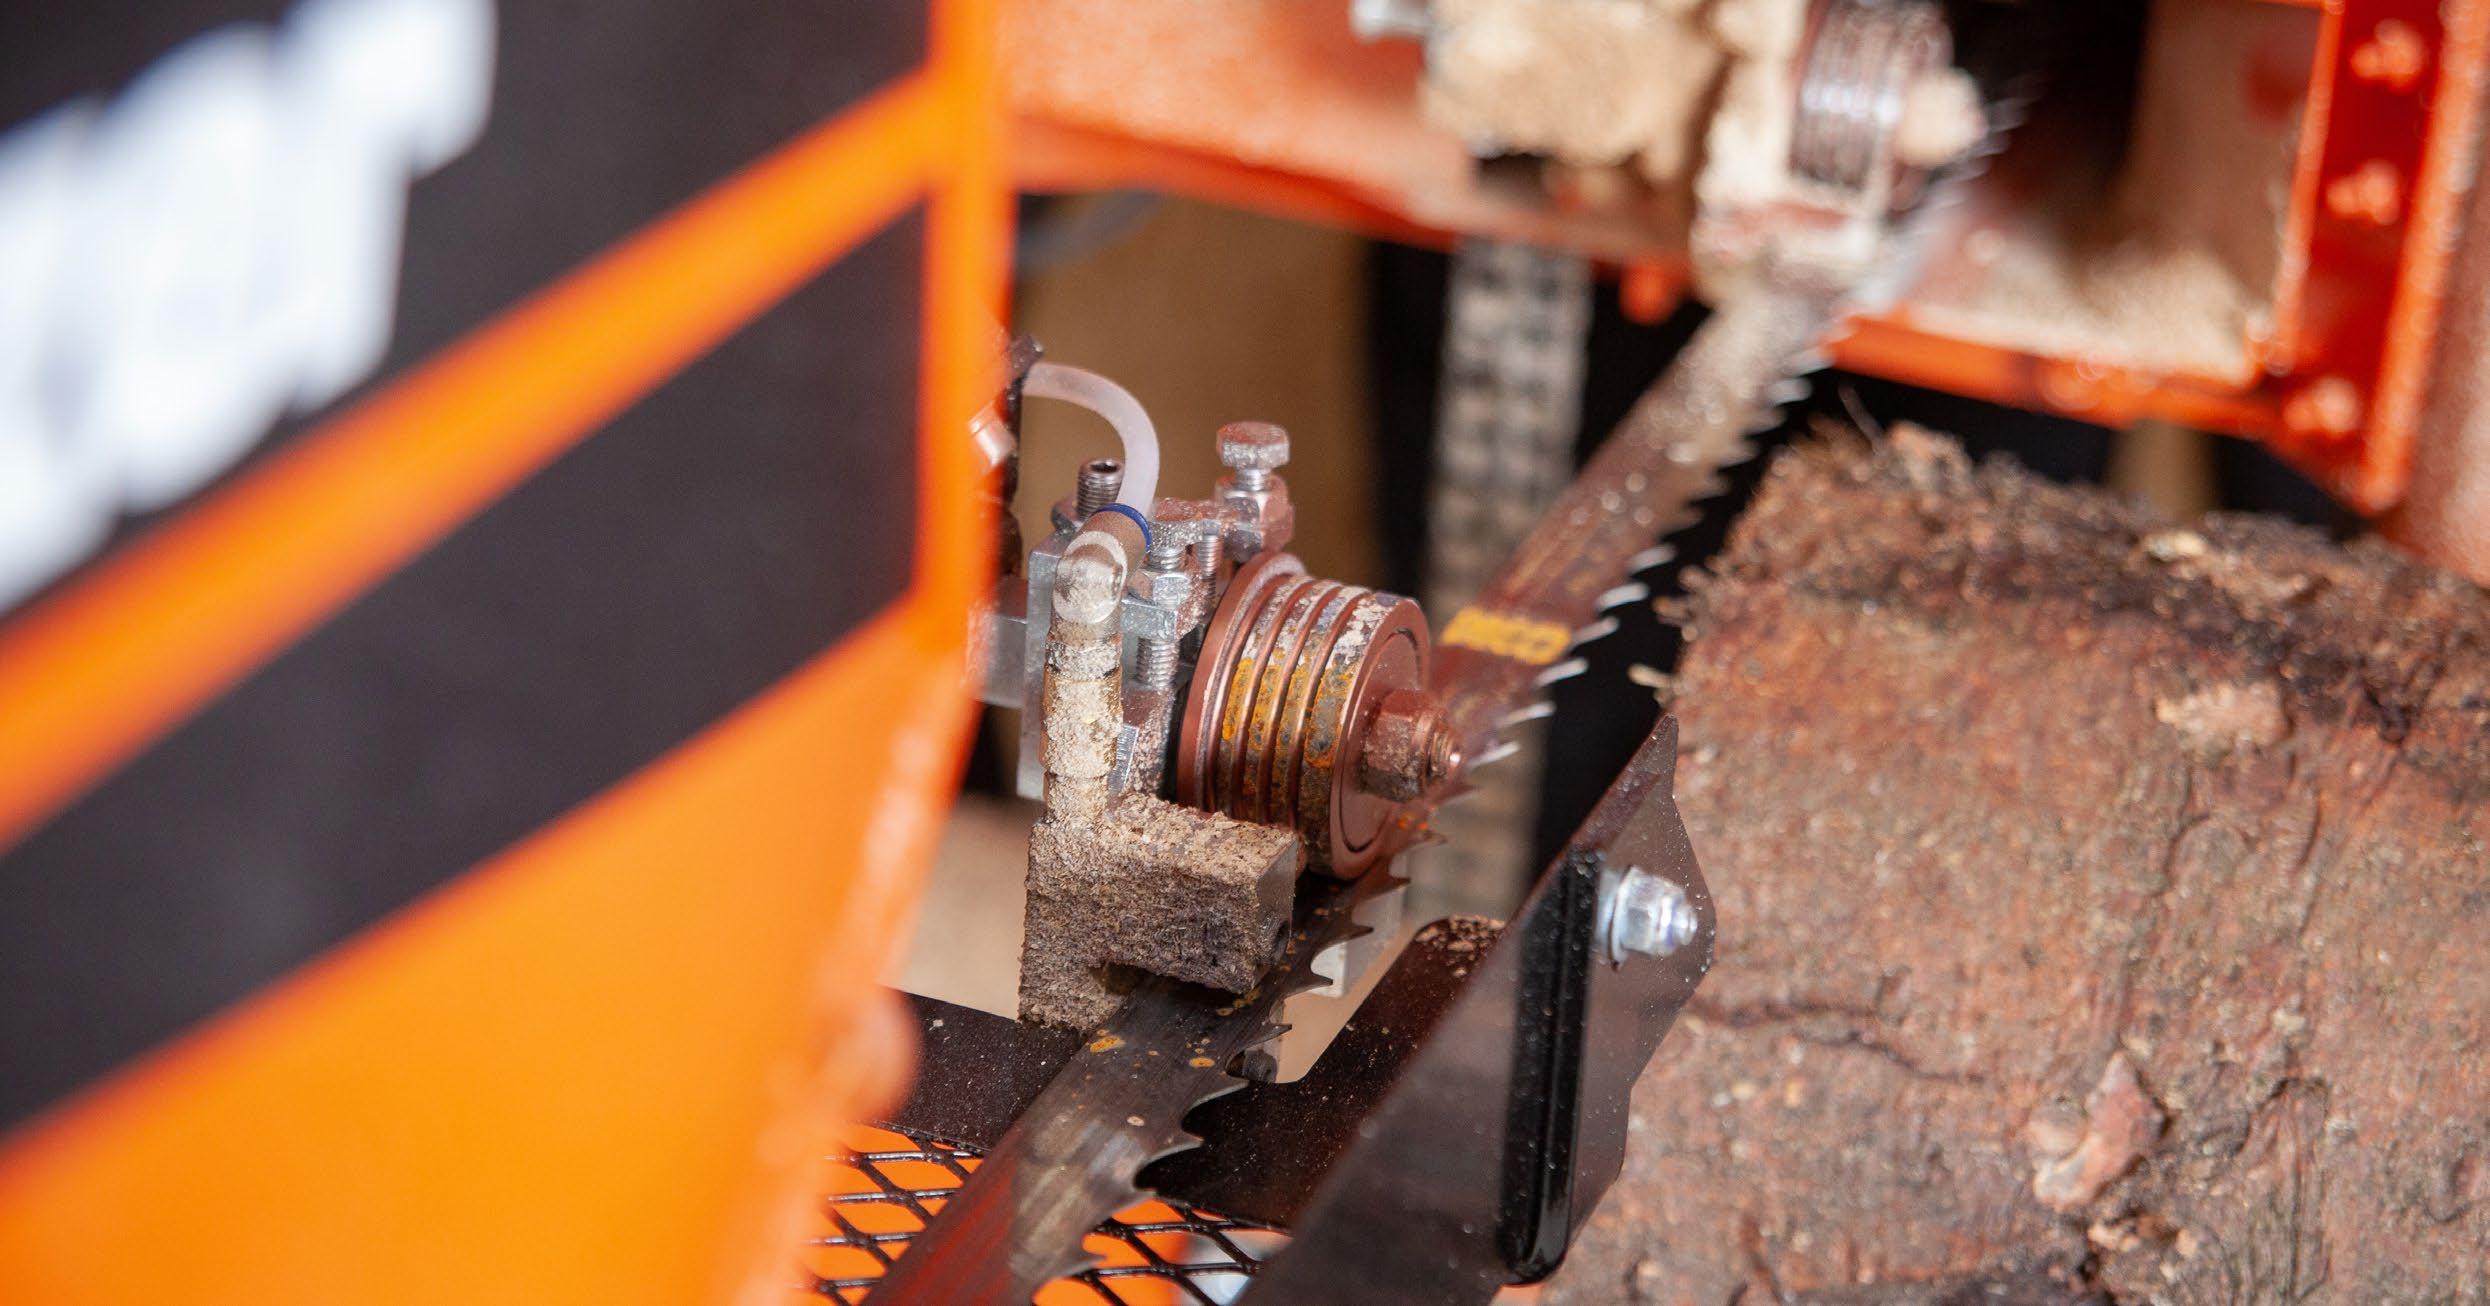
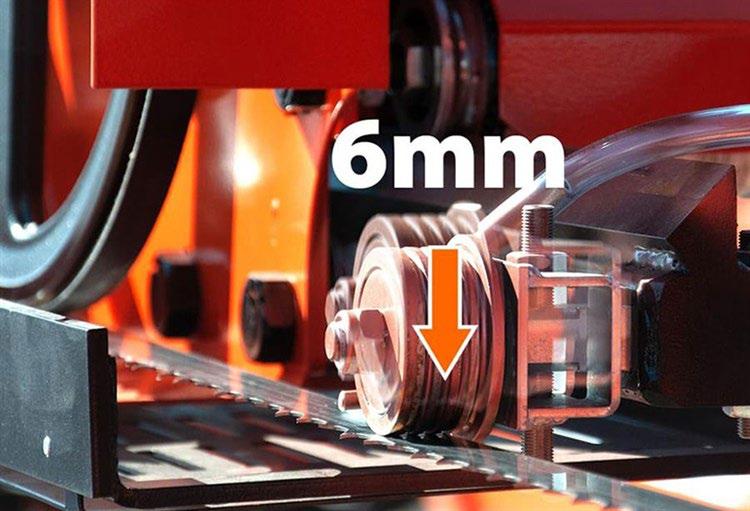
Bladguiderullar ger extra precision och stabilitet till bandsågblad under sågning. De styr också bladets position i förhållande till sågverksbänken. För att kontrollera om dina bladguiderullar är inställda korrekt behöver du använda en särskild linjal som levererades med ditt sågverk.
Rullarna bör skapa lite spänning och trycka bladet 6 mm nedåt. Följ dessa steg för att justera dina bladguiderullar:
1. Lossa dina rullar så att de inte applicerar tryck mot bladet.
2. Justera bladspänningen enligt instruktionerna i sågverkets manual.
3. Mät avståndet från sågverksbänken till bladet (låt oss t.ex. säga att det är 250 mm).
4. När bladet har korrekt spänning ska du justera dina rullar så att de trycker ned bladet 6 mm (i det här exemplet ska avståndet mellan bänken och bladet då vara 244 mm).
5. Se till att bakstycket av bladet inte vidrör kanten av rullen – det bör finnas ett avstånd på åtminstone 4 mm.
ġ Så här gör du – grunderna i hur du slipar Wood-Mizer-blad
ġ Wood-Mizer onlinepresentation (LIVE): Hur du väljer slipverktyg till dina blad. Jämför funktioner hos Wood-Mizers slipverktyg för bandsågblad: BMS600HS och BMS250AS. Hur förbereder jag mitt slipver-ktyg för användning? Hur använder jag slipverktyget? Hur väljer jag slipskiva?
ġ Wood-Mizer onlinepresentation (LIVE): Hur du väljer skränkverktyg. Jämförande av egenskaperna hos Wood-Mizers skränkverktyg BMT300AS, BMT250AS-P, BMT200, BMT150 och BMT100. Hur förbereder jag mitt skränkverktyg för användning? Hur skränker jag tänderna på mitt blad?
ġ Wood-Mizer onlinepresentation (LIVE): Hur du väljer ett bättre blad för just det du ska såga
ġ Hur du använder Wood-Mizers automatiska slipverktyg för bandsågblad: BMS250
ġ Hur du använder Wood-Mizers professionella automatiska slipverktyg för bandsågblad: BMS600
ġ Wood-Mizer BMT100 – enkelsidigt manuellt manövrerat skränkverktyg för bandsågblad
ġ Wood-Mizer BMT150 – dubbelsidigt manuellt manövrerat skränkverktyg för bandsågblad
ġ Wood-Mizer BMT250 – dubbelsidigt manuellt manövrerat skränkverktyg för bandsågblad
ġ Wood-Mizer BMT200 och BMT250 – finkalibrerande dubbelsidiga skränkverktyg för bandsågblad