Ingeniería del Enconado y Bobinado Textil
Marco Francisco Naranjo Toro
Valeria Verónica Chugá Chamorro
Omar Vinicio Godoy Collaguazo
Ingenier´ıadelEnconado yBobinadoTextil
Ingenier´ıadelEnconado
yBobinadoTextil
MarcoFranciscoNaranjoToro
ValeriaVer´onicaChug´aChamorro
OmarVinicioGodoyCollaguazo
Edita
EditorialUniversidadT´ecnicadelNorte Av.17deJulio,5-21.CampusLosOlivos IBARRA-IMBABURA-REP ´ UBLICADEL ECUADOR
EOE www.utn.edu.ec editorial@utn.edu.ec
Autores
MarcoNaranjoToro,MgS UniversidadT´ecnicadelNorte,Ecuador https://orcid.org/0000-0001-8249-3053 mfnaranjo@utn.edu.ec
ValeriaChug´aChamorro,MgS UniversidadT´ecnicadelNorte,Ecuador https://orcid.org/0000-0002-3403-6453 vvchuga@utn.edu.ec
OmarGodoyCollaguazo,MgS UniversidadT´ecnicadelNorte,Ecuador https://orcid.org/0000-0002-5833-9109 ovgodoy@utn.edu.ec
Paresrevisoresacad´emicosexternos SandraKarinaAduviriChambi,MSc. aduvirichsandra@gmail.com
JonnyHenrryYamparaBlanco,Ing. jyampara@gmail.com
Revisi´ondeestilo SilviaArciniegaHidrobo,M.Sc. srarciniega@utn.edu.ec UniversidadT´ecnicadelNorte
Direcci´ondearteydiagramaci´on MarcoNaranjoToro,MgS. mfnaranjo@utn.edu.ec UniversidadT´ecnicadelNorte,Ecuador
Cr´editos
ISBN: 978-9942-572-58-5
DOI: 10.53358/libfica/HLKV3873
ROR: https://ror.org/03f0t8b71
Prohibidalareproducci´ontotaloparcialde estaobrasinlapreviaautorizaci´onescritade laEditorialUniversidadT´ecnicadelNorte.
´ Indicegeneral
1.3.Clasificaci´onyTiposdeBobinadoras
1.3.1.EnconadorasManuales
1.3.2.EnconadorasSemiautom´aticas
2.1.TiposdeAlimentaci´onenelProcesodeEnconadoTextil
2.1.1.EnconadodeBobinaaCono
2.2.Alimentaci´onparaM´aquinasBobinadoras
2.3.SistemasRompeBal´onenlasEnconadorasTextiles
2.3.1.PrincipalesTiposySistemasdeRompeBal´on
2.4.1.PrincipalesTiposySistemasdeTensi´onenlasBobinadorasTextiles
3.1.1.Caracter´ısticasdelaParafinaTextil
3.1.2.FormasoSistemasdelParafinadodelHilo
3.1.3.FormulacionesparaelC´alculodelConsumodeParafina
3.2.1.Clasificaci´ondelosPurgadoresSeg´unsuFuncionamiento
3.2.2.PartesyComponentesPrincipalesdeunPurgadorTextil
3.2.3.Utilizaci´onyAjustesMec´anicosdePurgadoresTextilesSeg´unelTipo
3.3.SistemasdeUni´ondeHilos,Anudado,EmpalmeoSplicer
3.3.1.AnudadoTextilManual
4.ElConoTextil,Caracter´ısticasyPar´ametrosT´ecnicos
4.1.Cursa,AvanceAxialoPasoTransversaldelHilo
4.1.1.C´alculoyOptimizaci´ondelaCursa ...................
4.2.Conicidad,FormaGeom´etricadelCono .....................
4.2.1.C´alculodel ´ AngulodeConicidad(α) ..................
4.2.2. ´ AngulodeCruce (θ)
4.2.3.Relaci´onFuncionalentreCursa,Conicidady ´ AngulodeCruce
4.3.CilindrosEnrolladoresdeHilo
4.3.1. ´ AngulosdeEnrolladoyCruce ......................
4.3.2.EnrolladoAbierto .............................
4.3.3.EnrolladoMedio .............................
4.3.4.EnrolladoCerrado
4.4.MaterialesdelosCilindros
4.4.1.AceroCromado
4.4.2.AluminioAnodizado ...........................
4.4.3.RecubrimientoCer´amicooconCarburo
4.4.4.RecubrimientodeCauchooPoliuretano
4.5.1.Longitud
4.6.3.CilindrosconDobleZona
4.8.1.Procedimientopararealizarlareservadehilo
4.9.CambioAutom´aticodeConos
4.9.1.SecuenciaMec´anicadeCambioAutom´aticodeConos
4.10.ConosTextiles
4.10.1.TiposdeConosTextilesSeg´unsuDise˜no
4.10.2.MaterialesUtilizadosenlaFabricaci´ondeConosTextiles
5.Mantenimiento,CalidadyPrevenci´ondeDefectosenM´aquinasEnconadoras
5.1.MantenimientodeM´aquinasEnconadoras
5.1.1.MantenimientoPreventivo
5.1.2.MantenimientoCorrectivo
5.1.3.MantenimientoPredictivo
5.2.ControlyAseguramientodelaCalidadenM´aquinasEnconadoras
5.3.Prevenci´ondeDefectos
5.4.BuenasPr´acticasAdicionales
5.5.EficienciaEnerg´eticayCostosOperativosenEnconadorasModernas
5.6.Integraci´ondelProcesodeEnconadoconSistemasManufacturingExecution SystemsMESyMantenimientoPredictivo.
Bibliograf´ıa
1.1.Alimentaci´onmanualenm´aquinaenconadoradebobinaacono.
1.2.Bobinadoparalelo. ................................
1.3.Bobinadocruzado.
2.1.Alimentaci´ondebobinaacono.
2.2.Alimentaci´onenm´aquinabobinadoradeconoacono.
2.3.Alimentaci´onenm´aquinabobinadorademadejaacono.
2.4.Sistemadealimentaci´onmanual.
2.5.Sistemadealimentaci´onautom´atica.
2.6.DiferentestiposdeTrailsconvariaci´ondealtura.
2.7.SistemaAntibal´on.
2.8.Sistematensordehilopormediodel´aminas.
2.9.Tensordehilomec´anico. .............................
2.10.Tensorelectromagn´etico. .............................
3.1.Parafinadodehiloconejecuadrado.
3.2.Purgadorelectr´onicoconsensores ´ opticos.
3.3.Purgadormultifuncional.
3.5.Tensordehilo,anudadoypurgado.
3.6.Nudodeltejedor. .................................
3.8.SplicerNeum´atico. ................................
3.9.SplicerNeum´aticoT´ermicotipoGZ.
4.1.Caracter´ısticasdelcono.
4.2.Cilindroenrolladordeacerocromado.
4.3.Cilindroranuradoconcanaleshelicoidales.
4.4.Sistemadecambioautom´aticodeconos.
4.5.Diferentesformas,modelosyusosdeconostextiles.
5.1.Diferentesbobinasyconosconmaterialtextil.
EL conocimientoprofundodelamaquinariatextilconstituyeunpilaresencialpara eldesarrollodelaindustriadeloshilos,tejidosyconfeccionesmodernas.Las empresasfabricantesdeequiposhanidodefiniendosuidentidadalolargode m ´ asdedoscientosa˜nos,peronocomomerasproveedorasdetecnolog´ıa,sino comoverdaderosreferentesdeinnovaci´on,deproductividadydecalidadenelmundotextil. Determinarcu´alessonlasprincipalesmarcasanivelmundial,suspa´ısesdeorigen,definiendo susl´ıneasdeespecializaci´onproductiva,estolespermitecomprenderc´omoseformalacadena devalortextilycu´alessonlasherramientasquefundamentanlacompetitividaddelmundo.
Enesesentido,esfundamentalponerdemanifiestoeltrabajodelasempresaseuropeas, asi´aticasyamericanasquehansidopuntaleseneldesarrolloyenlafabricaci´ondemaquinaria textil,nombrescomoSavio(Italia),Murata(Jap´on),Schlafhorst(Alemania),SSM(Suiza), Rieter(Suiza),LakshmiMachineWorks-LMW(India),entreotros,sonverdaderosestandartes delsector,cadaunodeellosconunatrayectoriaquesiemprehaestadomarcadaporlamejora t´ecnicaytecnol´ogicapensandosiempreenlaautomatizaci´onyenlacalidaddelosproductos finales,laeficienciaenerg´etica,elcontroldelatensi´on,elcontroldelpurgadoolaintegraci´on dentrodelcontextodelaIndustria4.0.
Lapublicaci´onquesesueleencontrarentrelasobrasseleccionadasseocupaenexclusiva, estelibrotrataespec´ıficamentedeenconadorasybobinadorastextiles,suscaracter´ısticas, ydetodosloselementosquecoadyuvanparatenerunpaquetedehilocondeterminadas especificacionest´ecnicasydecalidadparaevitarnoslamayorcantidaddeparosenlos procesossiguientesdetejido,urdidoocosido.
Alolargodeestetextoseabordar´andemaneradetalladatantolasmarcasyprocedencias delasprincipalesempresasfabricantesdemaquinariatextilysusl´ıneastecnol´ogicas,como tambi´enlascaracter´ısticasfuncionales,mec´anicasyelectr´onicasdeestosequipos.Asimismo, seanalizar´ansusaportesencamposcomolaautomatizaci´on,lossistemasinteligentesde empalme(splicers),loscontroleselectr´onicosdetensi´on,losdispositivosdeparafinado,la integraci´onconsistemasdegesti´ondigitaldelaproducci´on(MES)ylasinnovacionesen sostenibilidadorientadasalareducci´ondeconsumoenerg´eticoyresiduos.
Enellibrono ´ unicamentesetratadedescribirloselementosyfuncionesdelam´aquina enconadoratextil,sinoquepretendedarunavisi´onhol´ısticaycr´ıticadelaimportanciadelos fabricantesenlaevoluci´ondelprocesotextil,detalformaquelosavancestecnol´ogicosse resaltan,cabese˜nalarquelasenconadorastextilesrepresentalarespuestaalanecesidadde aumentarlaproducci´on,incrementarlaeficienciaymejorarlacalidad,paraloqueellibro nosolamenteservir´adedocumentaci´ondesdeunpuntodevistapr´actico,sinoquepermite incorporaralosprofesionalesdelmundotextilunmarcodecar´actert´ecnicoyestrat´egicopara laelecci´on,eltrabajoyelmantenimientodelamaquinariateniendoencuentalasfibrasa procesar,losn´umerosdehilosylosprocesosaseguir.
Estelibroesunrecursoacad´emicoyt´ecnicoindispensablequeconectaelconocimiento sobrelasmarcasdefabricantestextilesanivelglobalconlacomprensi´onprofundadelas enconadoras,situandoaestosequiposcomoelementosclaveenlacompetitividaddelas empresastextilescontempor´aneas.
Manifestamosnuestrom´assinceroyprofundoagradecimientoalaUniversidadT´ecnicadelNorte, instituci´onquecongenerosidadyconfianzanoshapermitidoservirencalidaddedocentese investigadoresdentrodesuprestigiosacomunidadacad´emica.Estelibronohabr´ıasidoposiblesinel respaldoylasoportunidadesquehemosrecibidoenesteespaciodeformaci´onsuperior,qued´ıaad´ıa nosinspiraatrabajarporlaexcelenciaeducativayeldesarrollocient´ıfico.
Hacemosextensivonuestroreconocimientoanuestrasfamilias,quienesconpaciencia,comprensi´ony entreganoshanapoyadodemaneraincondicional,brind´andonoseltiempoylafortalezanecesariospara culminarestaobra.Suacompa˜namientohasidounpilarfundamentalquehasostenidonuestroesfuerzo enmediodelasexigenciaspropiasdeladocencia,lainvestigaci´onylaescritura.
UnagradecimientoespeciallodirigimosanuestrosestudiantesdelaCarreradeTextiles,quienesconsu entusiasmo,compromisoypermanenteb´usquedadeconocimientoseconstituyenenlaraz´ondeserde nuestrotrabajoacad´emico.Suspreguntas,aportesymotivaci´onhannutridoyorientadogranpartedela experienciaquehoysereflejaenestelibro.
Finalmente,expresamosnuestroreconocimientoatodaslasempresastextilesenlasquehemostenido laoportunidaddedesempe˜narnosalolargodelosa˜nos,permiti´endonosadquirirexperienciasysaberes queaqu ´ ısesistematizan.Cadap´aginaeselresultadodeeseaprendizajeacumulado,delapr´actica profesionalydelcompromisoconlaindustriatextilnacionaleinternacional.
Entregamosestaobraconrespetoygratitud,convencidosdequeconstituyeunaporteacad´emicoy t´ecnicoalestudioycomprensi´ondelasenconadorasybobinadorastextiles,yuntestimoniodenuestro compromisoconlaformaci´ondelasfuturasgeneracionesdeprofesionalestextiles.
MarcoFranciscoNaranjoToro ValeriaVer´onicaChug´aChamorro OmarVinicioGodoyCollaguazo
Cap´ıtulo1
EnconadoraoBobinadora,Generalidades yClasificaci´on
1.1. Introducci´on
Alolargodelahistoriatextil,elenconadodehilohasidounadelasoperacionesm´as importantes,aunquemuchasvecespocovisibilizada,dentrodelacadenadeproducci´on. En ´ epocaspasadas,esteprocesoeracompletamentemanual.Elencargadodelam´aquina deb´ıaalimentaralam´aquinaindividualmenteporbobinas;esdecir,setornabaenuntrabajo demasiadomanual,siendomuyvulnerableafallasoequivocacionesinvoluntarias,porlotanto senecesitabanoperariosconmuchadestrezayexperiencia.
Lasmanerasdetrabajohoyend´ıa,sehantornadototalmenteautomatizados,yaque sonprocesosenloscualeslamanodeltrabajadorcasinointervienesalvoenmuyreducidas ocasiones,ybajoestascaracter´ısticaslosproductosentregadossondemuchamejorcalidad entodoslosaspectos.Aspectoscomoelparafinadocontrolado,quemejoraelrozamiento ylaresistenciaalatravesarlasagujas;elpurgadodelhilo,quemediantesensores ´ opticos ycortadoresautom´aticoseliminaimpurezasyneps;oelenrollamientocruzado,que accidentalmentegarantizaqueelenconadoleasegureunaestructuraestableyuniforme,son aspectosqueformanparteconstitutivadeunsistemaque,conunaltogradodesofisticaci´on, haaprendidoatrabajaraaltavelocidadsinperdercalidad.
Igualmente,elempalmadotiposplicer,queenotrocontextoseconsiderabaunat´ecnica productivaavanzada,hoyend´ıaesunodelost´opicosproductivosquemarcalapauta.Los hilosacabanfinalmenteempalm´andosesinnudos,conresistenciaycontinuidadsuficientepara eliminarcortesypausasenlosprocedimientosposteriores.
Elpresentecap´ıtulotienecomoobjetivodesvelarelprocesodebobinadodesdeunalectura t´ecnicaytambi´enmoderna,perosindesconsiderarsuhistoriaysuvalorestrat´egicoenla producci´ondelaquedeber´ıantenerconstancialosprofesionalesdelsectorquepretenden asegurareficiencia,reducci´ondemermayunacorrectaobtenci´ondeunbienproductivode grancalidad.
1.2. Descripci´ondelProcesodeBobinado
Laindustriatextilcomprendeunaseriedeprocesosquepermitenconvertirlamateriaprima enunproductofinal.Duranteestosprocesos,seconsideraprincipalmentelaconsistenciadela cinta,lamechaehilo,as´ıcomolacalidaddelresultado(FuerteVillano&RamosChilingano, 2018).
Elprocesodebobinadodesempe˜naunpapelfundamentalqueamenudosepasaporalto. Esteprocesonosoloescrucialparalatransformaci´ondelasbobinasdehiloqueproducela hilaturaaempaquesdehilototalmentecontrolado,sinoquetambi´enestablecelasbasespara lacalidadyeficienciadelasetapasposterioresdeproducci´on,exploraremoslaimportancia delbobinadoenlahilatura,unprocesoqueconsisteenenrollarhilosenn´ucleosdeformasy ´ angulosdeconicidaddiferentes,perodemaneracontroladayprecisa.Paralosquedominan parcialmenteeldise˜nodelaproducci´on,entenderlasvariablesdelbobinadomarcaunaapuesta claraenelresultadofinal.Debidoaesteproceso,latensi´ondelhilo,suuniformidadyel comportamientodelhiloenlasfasesdetejido,tinturayconfecci´onsevenalterados,identifica problemascomoenredos,roturasyfalsastensiones,conelobjetivodelograrlaproductividad ylasostenibilidadenlaproducci´ontextil;unbuenbobinado.
Elbobinadoesel ´ ultimopasodelahilatura.Sufunci´onescorregirlosdefectosdelhilo apartirdeunprocesodepurgadoyconseguirlalongituddelhiloconunpesoconstante.Las caracter´ısticasdeunconosoneldi´ametrom´aximoquetienelabase,lacursa,laconicidad
Cap´ıtulo1-EnconadoraoBobinadora,GeneralidadesyClasificaci´on
oel ´ angulodecruce;estascaracter´ısticassecontrolanmediantemecanismoselectr´onicosy mec ´ anicos.Elbobinadodacomoresultadounosconosquetienentresaplicacionesb´asicas: urdido,tejidoytinte.Enlapreparaci´ondelaurdimbre,elbobinadoesvital,porquesepliegael hilo,unprocesoquepuederesultarsimple,peroesfundamentalparacadatipodehiloycada aplicaci´on(FuerteVillano&RamosChilingano, 2018).
Esesencialponercuidadoenvariospuntosafindemejorarelbobinado,loquepermitir´a regularelhiloyeliminarlosdefectos.Eladecuadobobinadoesaplicableutilizandolosm´etodos m ´ asconvenientesencadacasoyadapt´andonosalaempresatextilyparaellohayqueteneren cuentaam´asdeloqueyahemosmencionado,ladureza,tama˜no,purgado,parafinadoyelegirla formay ´ angulodeplegado,demaneratalqueelproductofinalcumplaconlosrequerimientos exigidosporlosprocesosposteriores.
Amedidaqueprofundizamosenestetema,abordaremoslosdiferentestiposdebobinado, suscaracter´ısticas,lasm´aquinasutilizadasylasmejorespr´acticasquepuedenmaximizarla calidaddelhilo.
1.3.
Clasificaci´onyTiposdeBobinadoras
Elbobinado,devanadooenconado,sedefinecomoelcambiodeformatoon´ucleodel hilado,contenidoencanillas,bobinasomadejas,aformatosllamadosconosparaunamejor manipulaci´onydeestaformarealizaradecuadamentelosprocesosposterioresdeutilizaci´on dehilo.
Elbobinadonoesunaoperaci´onpropiadelaempresacomercializadoradehilo,sinoque tambi´enlopuedenrealizarempresasdedicadasaltejido,tinturaoalaproducci´ondeg´eneros. Estascompa˜n´ıascuentanconsuspropiasbobinadorasparallevaracaboprocesosintermedios dentrodesuproducci´on.(FuerteVillano&RamosChilingano, 2018).
Lasenconadorastextiles,tambi´enconocidascomobobinadoras,sonm´aquinas indispensablesdentrodelprocesodepreparaci´ondelhilo,cuyafunci´onprincipalconsisteen transferirelhilodesdebobinasohusosprimarioshacianuevossoportescomoconos,tubos cil´ındricosocarretes,deacuerdoconlosrequerimientosdelprocesoposterior;perotambi´en debemosmencionarqueexistenenconadorasquenosealimentanconbobinassinoconconos omadejas.Laformaenlaqueseconstruyeelpaquetedehiloyelniveldeautomatismodela m ´ aquinasonfactoresdecisivosqueafectandirectamentelaeficienciaoperativa,lacalidaddel hiloysudesempenoenetapascomoelurdido,latejedur´ıa,latintorer´ıaolaconfecci´on.
Desdeelpuntodevistadelgradodeautomatizaci´on,lasenconadoraspuedenclasificarse entrestiposprincipales.
1.3.1. EnconadorasManuales
Estetipodem´aquinasutilizanprocesosuoperacionesmanualesmuyb´asicas,comoson: controldetensiones,gu´ıahilosmuysencillos,puestasenmarchaycambiosdepaquetes realizadosenformamanual,porloquelasrelacionesdeloperadorconelmaterialson constantesylavisi´onyeltactodeloperadortienenunapresenciacontinuaenelproceso.
Suusoseextiendeentretalleresartesanales,laboratoriostextiles,centrosdeinvestigaci´on yunidadesdeproducci´ondepeque˜naescala,dondeelobjetivoprincipalnoeslagran productividad,sinolaflexibilidad,laadaptaci´ondeltrabajouopcionescomoexperimentarcon losdistintoshilos.Enestetipodeactividad,lasenconadorasmanualespermiteneldesarrollo deprototipos,pruebasenlaboratorio,bobinadosdehilosespecialesomuestrasparaestudios decomportamientotextil.
Ensuestructurasonfundamentalmentem´aquinasdedise˜nosimpleycompactas,reguladas abasedepedales,volantesomotoresdebajapotencia,enlasqueelavanceylavelocidadde bobinadoest´anbajocontroldeloperador.Elhilosegu´ıahastaeln´ucleooconoreceptorde formamanualomec´anico-b´asico,mientrasqueelcambiodepaquetessellevaacaboalparar lam´aquina,detenerla,sacarelconollenoycolocarunovac´ıo.
Laprincipalventajadelasenconadorasmanuales,porsucar´actermec´anico,eselbajo costedeadquisici´onymantenimientoquesuponen,sumadoalasimplicidaddeoperaci´on quenorequieredeunconocimientot´ecnicodefondoycircunstanciasespecializadaspara sudominio,deaqu´ıquelasenconadorasmanualesseanid´oneasparaloslugaresenlosque noseplanteaunainversi´onenlamaquinariadisponibleautomatizadaporquenoesid´onea porlascondicionesconcurrentes;sinembargo,lasm´aquinasenconadorasmanualestienen limitacionesconsiderables,lacalidaddelosconospuedeversesometidaalamodificaci´on deunpatr´ondecruce;latensi´ondelhiloenelbobinadotambi´enpuederesultarnoser uniforme,yaquedependedequelam´aquinaenconadoramanualtengauncontrolhumano, ylaproductividadesbajasiselacomparaconlasm´aquinasenconadorasautom´aticaso semiautom´aticas.
T´ecnicamentehablando,lasenconadorasmanualestienenunpesoespec´ıficoimportante comoherramientaauxiliarenlosprocesosexperimentales,trabajosartesanales,producci´ona pequenaescala,perosonmenosadecuadasparalaproducci´onindustrialenserie,dondeel bobinadotienequesercertero,constante,ylavelocidaddeproducci´onesesencial;aunque, porsuvalorpedag´ogicoysuutilidadenlamanipulaci´oncontroladaparahilosdediferentes caracter´ısticas,lasenconadorasmanualessiguensiendo ´ utilesenel ´ ambitoeducativooperativo, peroenelmarcodelatecnolog´ıatextil.
1.3.2.
EnconadorasSemiautom´aticas
Representanunnivelintermediodedesarrollotecnol´ogicodentrodelossistemas debobinadotextil,combinandolasimplicidadoperativadelasm´aquinasmanualescon prestacionesautom´aticasqueincrementanlaeficiencia,launiformidaddelenrolladoyla productividad.Estetipodeequiposintegraunaccionamientomotorizadoqueliberaaloperario delatareademantenerelmovimientodelam´aquina,juntoconfuncionesautomatizadas esenciales,talescomoelcorteautom´aticodelhilo,elparoprogramadoporllenadodelpaquete y,enalgunosmodelos,elguiadomec´anicodelhiloconcontroldecruceydesplazamiento.
Lasenconadorassemiautom´aticastodav´ıarequierenlaintervenci´onactivadeloperarioen lasfasesm´ascr´ıticasdelproceso,comosonporejemplolafasedemontajeycolocaci´onde losconosobobinasvac´ıas,lafasedecolocaci´oninicialdelhiloensuarmaz´on,lafasede extracci´ondelospaquetesdehilo,lafasedecontroldelatensi´ondelhiloduranteelbobinado. Laintervenci´ondeloperariosiguesiendo,enesteproceso,relevante,peropasaaseruntipode intervenci´ondondeeloperariopasaacontrolar,supervisarymanipularlosmaterialesenmenor escalaydondeyanoesnecesariorealizarlaintervenci´onf´ısicacontinuadelproceso.
Ent´erminost´ecnicos,elaccionamientomotorizadopermitetrabajaravelocidadesmedias constantesycontroladasqueenlasversionesmanuales,loquereducelasvariacionesdetensi´on ymejoralacompacidaddelpaquete;adem´asdebemosevitarelllenadoexcesivoparalocual accionaelparoautom´aticoevitandosobrebobinados,deformacionesodanosestructuralesen elhilo,estascaracter´ısticas,juntoconelcorteautomatizado,agilizanelcambiodepaquetesy minimizantiemposimproductivos.
Suusosueleestarm´asextendidoentrepeque˜nasymedianasf´abricastextiles,buscandoel equilibrioentrecapitaldeinversi´on,flexibilidadycalidaddelaproducci´on,sonespecialmente
Cap´ıtulo1-EnconadoraoBobinadora,GeneralidadesyClasificaci´on
´ utilesparalasl´ıneasdeproducci´onquemanejanvol´umenesmoderados,m´ultiplesreferencias dehilootrabajosbajopedido,yaquepermitencambiosdeformatoarealizardeformar´apida yeficienteysinlacomplejidaddeunaenconadoratotalmenteautom´atica.
Lasm´aquinassemiautom´aticasencomparaci´onconlasenconadorasdetipomanual permitenunconsiderableaumentodelauniformidad,estabilidaddelatensi´onenbobinado, consumosyvelocidad;perosequedanlimitadasfrentealosnuevossistemastotalmente automatizados,enparticularenloquerespectaadisminuirlaintervenci´onhumanaycontrolar lospar´ametrosdelbobinadoentiemporeal.
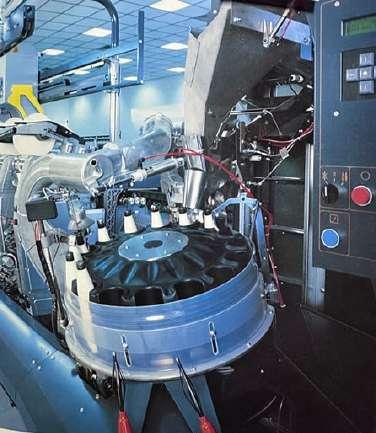
Lasenconadorassemiautom´aticas,sonunasoluci´onvers´atilyrentableparaentornos productivosquerequierenunnivelsuperiordeprecisi´onyeficienciaqueeldelasm´aquinas manuales(verFigura 1.1),peroquea´unnojustificanlainversi´onylacomplejidaddelos sistemasdeenconadocompletamenteautomatizados.
Estasm´aquinaspermitenunacargamanualdelashusadasyunasustituci´onautom´atica delasbobinas.Graciasalospurgadoreselectr´onicosyalosempalmesconaire(SPLICER), aseguranunpurgado ´ optimodelhilo,haciendoquelasunionesseanpr´acticamenteinvisibles enmilesdemetrosdehilo.Estofacilitasuusoenetapasdeproducci´onposteriores(Koranne, 2013).
Figura1.1:Alimentaci´onmanualenm´aquinaenconadoradebobinaacono.
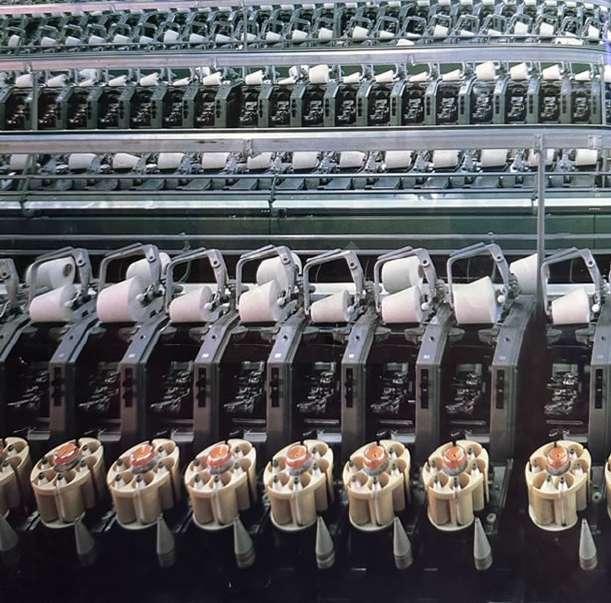
Nota.Imagenreproducidade No.7-VMachConerBobbin-TrayType (Muratec, s.f.).
1.3.3. EnconadorasAutom´eticas
Representanelnivelm´asavanzadoenlatecnolog´ıadebobinadotextil,concebidopara lograrunprocesocompletamenteautomatizadoqueabarcadesdelaalimentaci´oninicialdel hilohastalaobtenci´ondelpaquetefinallistoparasuusoenprocesosposteriores.Enestas
m ´ aquinas,cadafaseincluyendoelguiadoprecisodelhilo,elcorteautom´atico,elempalme mediantesistemas splicer,lalimpiezadelhilo,elcontroldetensi´on,elparafinadoyelcambio autom´aticodelpaquete,serealizansinintervenci´onmanualdirecta,coordinadaporsistemas electr´onicosymec´anicosdealtaprecisi´on.
Elcoraz´ondeunaenconadoraautom´aticamodernaradicaensuintegraci´ondem´ultiples sistemasespecializados,disponendesensoresderoturaydepresenciadehiloquepermiten detenerdeformainmediataelhusoafectadoyejecutarunasecuenciadereparaci´onoempalme sinafectarelrestodelaproducci´on.Loscontrolesdetensi´onelectr´onicos,enconjuntocon purgadoresautom´aticos,garantizanqueelhilosemantengalibrededefectosyconunatensi´on constantealolargodetodoelbobinado.Lossistemasdeparafinadopermitenmediryaplicar ellubricantes´olidoenfunci´ondelafibraatrabajarylademandadeutilizaci´ondelhilo, aumentandoelrendimientoenelprocesodetejedur´ıaoreduciendolafricci´onenelusofinal; adem´asestasm´aquinasvandotadasconprogramaci´onquepermitedecidirlaformaseg´unel n ´ ucleo,el ´ angulodecruce,ladensidadylalongituddelpaquete,integr´andoseas´ıfrentealos modeloscondiferentessoportesdeconos,tubosycarretes.Algunosmodelosdeestasm´aquinas vienenprovistosdepantallasdetipodigitalconectadasaredesindustriales(Industria4.0)que permitenlaintegraci´onenlossistemasdecontrolymonitorizaci´onentiemporealenloscuales segenerandatossobreproducci´on,consumosdehilo,roturas,tiposdefallas,deincidenciasy rendimientosquepermitenlaoptimizaci´onenlaplanificaci´onyoperaci´on.
Sualtavelocidaddeoperaci´on,unidaaunafiabilidadsobresaliente,yaunbajonivelde intervenci´onhumana,hacenqueseanmuyutilizadasenplantasindustrialesmodernas,con grandesvol´umenesdeproducci´onyconexigenciasdecalidadestrictas.Laautomatizaci´on favorecenosoloaconseguirunamayorhomogeneidadenlapresentaci´ondelconoevitando lasvariacionesquepuedehaberporpaquetedefabricaci´on,sinoquetambi´enreducelos desperdiciosy,porende,eltiempoimproductivo,loquetraduceunarespuestam´asproductiva ycompetitiva.Lasenconadorasautom´aticassonelest´andartecnol´ogicoatenercomoreferencia paralaproducci´ontextilindustrialdealtaproducci´ongarantizandoprecisi´on,uniformidad, adaptaci´onytotalcontrolsobrecadaaspectodelbobinadoyes,paramentalidadesquebuscan maximizarlacalidadylaeficienciadesusoperaciones,laopci´onm´aseficiente.
1.4. TiposdeBobinado
Enelconocimientodeenconado,unodeloscriteriosdeclasificaci´onm´asrelevantepara encasillarlasenconadoraseseltipodebobinadoqueelhilorealizasobreeln´ucleooelcono, llamadosistemadeconstrucci´ondelpaquete.Esteaspectonosolamenteest´aenrelaci´onconla geometr´ıafinaldecadapaquete,sinoquetambi´encontribuyeasuestabilidad,alafacilidaden eldesenrolladoposterioryalaeventualinteracci´onconlosprocesosposteriores.Normalmente, sedefinendosgrandestiposdebobinado:elbobinadoparaleloyelbobinadocruzado,cadauno consuspropiascaracter´ısticas,susventajasysusaplicacionesespec´ıficas.
Laelecci´onentrebobinadoparaleloocruzadonoesarbitraria;dependedem´ultiples factorescomoeltipodehilo(t´ıtulo,torsi´on,fibra,acabado),lafinalidaddelpaquete,las condicionesdealmacenamientoytransporte,yelsistemadealimentaci´onenlamaquinaria dedestino;adem´as,dentrodecadatipoexistenvariantesde ´ angulo,densidadypatr´onde enrolladoquepuedenajustarsemediantelaprogramaci´ondelaenconadora,optimizandoas´ıel comportamientodelconoensuusofinal.
Elcomprenderlasdiferenciasentrelostiposdebobinadoysusimplicacionest´ecnicases fundamentalparaseleccionarelsistemam´asadecuadoenfunci´ondelosrequerimientosde
Cap´ıtulo1-EnconadoraoBobinadora,GeneralidadesyClasificaci´on
calidad,productividadycompatibilidadconelprocesotextilposterior,asegurandopaquetes funcionales,establesyeficientesenlacadenadeproducci´on.
1.4.1. BobinadoParalelo
Esunsistemadeconstrucci´ondepaquetesenelqueelhiloseenrollaencapas perfectamentealineadas,conun ´ angulodecrucepr´acticamentenulo,demaneraquecada espirasecolocaadyacentealaanteriorsiguiendounpatr´onrectoyordenado.Estadisposici´on generaunenvoltoriocil´ındricodealtadensidadygranestabilidaddimensional,capazde contenerunvolumenconsiderabledehiloenrelaci´onconeltama˜nodeln´ucleoosoporte.
Desdeelpuntodevistat´ecnicodeladensidadlinealdeempaquetadoenelsistema considerado,seobservaelprivilegioqueobtienenlosbobinadosparalelosporelhechode quelasespirasnosesuperponen,consiguiendofactoresdecompactaci´onmayoresquelos alcanzadosenelbobinadocruzado.Seg´un Koranne (2013),lospaquetesparalelossoncapaces dellegaraunfactordellenadodel80-85%delvolumenpr´acticodelsoporte,locuales convenienteparaprocesosdete˜nidoaaltapresi´onencondicionesdeautoclave,dondese conseguir´alam´aximacargadehiloporcicloyseincrementaas´ılaproductividad.
Elbobinadoparaleloseutiliz´ohist´oricamentedeformaprematuraenm´aquinaspara bobinadoshuecosoparatenido,enespecialenlostejidosnaturalescomoelalgod´onyla lana,enloscualesnosepuedeolvidarquelapenetraci´ondeltintedebeserlom´asuniforme posible.Enestesentido,elempleodetubosperforadosohusilloshuecosdeaceroinoxidable conpatr´ondeperforacionescalculadoenfunci´ondelt´ıtulodelhiloydesupermeabilidad (Koranne, 2013),soncondicionesnecesariasparaqueelflujodetintepuedaatravesarlas capascompactasdelpaquetedeformauniforme.Lasventajast´ecnicasdelbobinadoparalelo incluyen:
Altacapacidaddecargadehiloporunidaddesoporte.
Geometr´ıaestableparaeldesenrolladoaxialenprocesoscontrolados.
Uniformidadenladisposici´ondecapas,favoreciendolaregularidaddete˜nidoy minimizandodiferenciasdetono(shadevariation).
Noobstante,presentalimitacionesoperativas,entrelascualespodemoscitar:
Ausenciadeentrelazadoentrecapas,loquepuedeproducircolapsosodesplazamientos internossilatensi´ondebobinadonoeslaadecuada.
Necesidaddetensoresyguiadoresdealtaprecisi´onparaevitarlaformaci´ondeespacios omontajesirregularesentrevueltas.
Mayorsusceptibilidadadeformacionespormanipulaci´onincorrectaocambiosbruscos dehumedadytemperatura,queafectanlacompacidaddelhilo.
Paraevitardefectos,serecomienda:
Enelbobinadoparalelo,unodelosdesaf´ıosm´asimportanteseslaprevenci´ondedefectos estructuralesenelpaquete,yaqueladisposici´ondelascapasenformalinealysuperpuesta puedegenerarpresionesinternasquecomprometantantolaestabilidadcomoeldesenrollado posteriordelhilo.Conelobjetivodeasegurarlacalidaddelpaquete,sihayunaspectoquese destacar´a,siempreeseldeunatensi´onconstanteduranteeldesarrollodelprocesodeenconado yenfunci´ondelt´ıtulodelhiloydesuporcentajedeelasticidad.As´ı,porejemplo,enhilosde
Cap´ıtulo1-EnconadoraoBobinadora,GeneralidadesyClasificaci´on
poli´esterdeDn150,latensi´on ´ optimaseencuentradentrodeunrangodeaproximadamente 0,15a0,25cN/dtex;deestaformaseconsigueunpaquetesuficientementecompactoysin riesgoderoturasodeca´ıdadelascapasinternas.
Elmanejodelhiloesotrodelosaspectosclaveenesetipodebobinado.La ´ ultima generaci´ondeenconadorasautom´aticas,comolaMurataQPROEX,seencuentranequipadas consistemasdeguiadoelectr´onicosquesoncapacesdeposicionarcadaespiraconuna precisi´onde±0,01mm.Estaprecisi´onesunadelaspremisasparaevitarlaexistenciadezonas muydensasovac´ıas,esdecir,aquellosdefectosqueprovocanunamenorcalidadest´eticadel paquete.
Elbobinadoparaleloencuentraunequilibriodelicadodetensi´on,guiadoy ´ angulode aproximaci´onparalaprevenci´ondelosviciost´ıpicosdeestat´ecnica,comoloscolapsosdel interiordelosconos,lasdeformaciones,lastensionesdiferentes.Lastecnolog´ıasdecontrol incorporadasylabuenaparametrizaci´ondelosequipossonaspectosfundamentalespara facilitarlaobtenci´ondepaquetesbienconformados,t´ecnicamentefiablesyaptosparalas exigenciasdelaindustriatextilmoderna.
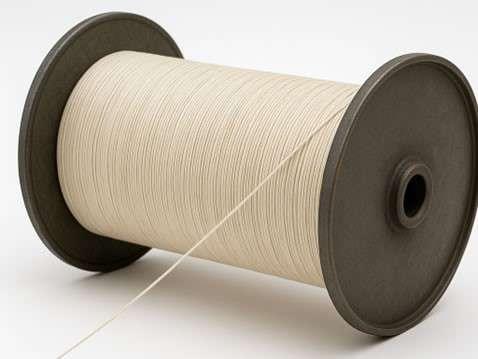
Dadoloexpuesto,elbobinadoparalelo,esunsistemaquecombinaaltadensidadde empaquetadoyuniformidadestructural(verFigura 1.2),id´oneoparaaplicacionesdondeel desenrolladoesaxialycontrolado.Suusoefectivodependedelequilibrioentrecompactaci´on yestabilidad,dondedebemosteneruncontrolrigurosodepar´ametroscomotensi´on,velocidad debobinado,permeabilidaddelsoporteycondicionesambientalesdelasaladeproducci´on.
Figura1.2:Bobinadoparalelo.
1.4.2. BobinadoCruzado
Elbobinadocruzadoeselsistemadeenrolladodehilom´asextendidoenlaindustriatextil modernaparalaproducci´ondeconosypaquetesdestinadosaprocesosdedesenrollador´apido ycontinuo,comoelurdidoseccional,latejedur´ıaplana,latejedur´ıadepuntoyalgunasetapas deconfecci´on.Enestesistema,elhilosedepositasobreeln´ucleosiguiendoun ´ angulodecruce definido;normalmentelasempresastextilesyalotienendefinidoyest´arelacionadoconeltipo
Cap´ıtulo1-EnconadoraoBobinadora,GeneralidadesyClasificaci´on
dehiloyelusofinal;demodoque,cadaespirasesuperponeparcialmentesobrelaanterior, generandounaestructuraentrelazadaquecohesionalascapasinternasdelpaquete.
Elbeneficiodelbobinadocruzadosevereflejadocuandolasespirasvanacompa˜nadascon elcorrespondienteentrelazado,vanaconferirunaestabilidadmec´anicadelpaquetequepermite disminuirelriesgodeproducirdesplazamientosocolapsosinternosquesonm´asfrecuentesen elbobinadoparalelo.Estacohesi´oninternaresultaespecialmente ´ utilcuandoproducimoshilos paraundesenrolladom´asr´apido,porqueelentrelazadoevitaesostironesbruscosounacierta despreocupaci´onalahoradesacarelhilo.
Elbobinadocruzadofueampliamentedesarrolladodesdelasegundamitaddelsiglo XX,queeselperiodoenquelaindustriatextilcomenz´oabuscarpaquetesbobinadosque proporcionabanmucham´asestabilidadyundesenrolladomuchom´aspredeciblecuando alimentabandirectamentelasm´aquinasqueempezabanaoperaraaltasvelocidades. Koranne (2013)serefierequeelbobinadocruzadoyenunciaque“vaparejoconlanormalizaci´ondel usodelasenconadorasautom´aticaspormediodecontroldecruzado,unam´aquinaquepuede alcanzaramantenerun ´ angulodeformaconstanteyquesueleiracompa˜nadadeunsistemade guiadomec´anicooelectr´onicoquetrabajaensincron´ıaconlavelocidadderotaci´ondelhuso.”
Hoyend´ıa,fabricantescomo MurataMachineryLtd.ySavioMacchineTessili ya incorporansistemasdecontroldepatr´ondecruzadoadaptativo;estosignificaquelas m ´ aquinasvanajustandoel ´ angulodecruzadoparaevitarlasdenominadas“zonasduras”y,de estaforma,mejorarlauniformidadenladensidaddelpaquete.
Elbobinadocruzadoimplicaunasventajasoperativasqueconviertenaestetipode producci´onenelproductoid´oneopreferenteengranpartedelaindustriatextilmoderna. Laformaentrelazadaqueadoptaelbobinadocruzado,comosemuestraenlaFigura 1.3, permiteunamayorestabilidaddelpaquete,evitandovariacionesdebidoavibracioneso manipulaciones,obviandodeformacionesoposicionesalteradasdelascapasm´asinternasdel bobinado.Medianteestaformadebobinado,esposibleeneldesenrolladoalcanzarvelocidades superioresa1.200m/minymantenerestablelatensi´ondeestedesenrollado,porlotanto, evitarparadasdebidasaaccidentesenelproceso.Adem´as,elbobinadocruzadopresenta menoresalteracionesdebidoacolapsosorebordesinternosyesplenamentecompatibleconel tratamientoalolargodelprocesodelossistemasdelpurgadoyparafinadosinqueelpasodel procesoproduzcatransformacionesestructuralesdelpaquete.
Figura1.3:Bobinadocruzado.
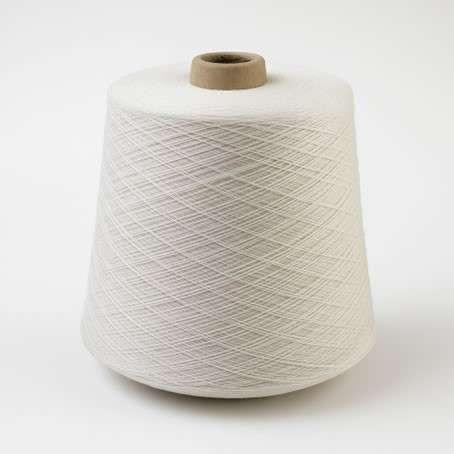
Nota.Fotograf´ıadeautor´ıapropia,2025.
Sinembargo,tambi´enexistendesventajasolimitacionesquedebenconsiderarse,unade ellaseslamenordensidadlinealdecargaencomparaci´onconelbobinadoparalelo,(ver Figura 1.3)debidoalosespaciosgeneradosporelcrucedelasespiras,deestaforma,el bobinadocruzadorequiereunsistemadeguiadoprecisoyperfectamentesincronizadopara evitardefectoscomoel ribboning,fen´omenoqueprovocalaformaci´ondebandascompactas quepuedenafectarnegativamenteeldesenrollado,aestosesumaunamayorcomplejidad mec ´ anicayuncostodemantenimientom´aselevadoqueeldelasbobinadorasdeenrollamiento paralelo.
Paraconseguirlacalidadadecuadadeunpaquetedebobinadocruzado,hayqueteneren cuentaunaseriedeaspectost´ecnicos.Elvalordelatensi´ondebobinadohadeserconstante, siempredentrodelosl´ımitesqueseadec´uanenfunci´ondelt´ıtuloytipodefibra;porejemplo, enelcasodeunalgod´onpeinadoNe30,esrecomendableunvalordelamismaentre0,15y 0,20cN/dtex,lavelocidaddecrucetienequeconciliarseconlavelocidaddelhusoparaqueel ´ angulosepuedamantenerconstanteynohayavariacionesenelmismo,queinterfieranenla cohesi´ondelpaquete;as´ıtambi´enserecomiendacontrolarelperfildeladensidad,detalforma quealgunasenconadorasmodernaspermitenhacerloprogresivamentedesdeeln´ucleohastael exterior,conlocualsemejoraeldesenrolladoysereduceelriesgodedeformaciones.Parauna mayorcompresi´onenlaTabla 1.1 sepresentancomparacionesdondesenotaclaramentelos criteriost´ecnicosentrelosdossistemasdeenrollamientoparatomarunamejordecisi´ont´ecnica, dondeseobservalasaplicacionesm´ascomunes,mencionarqueelbobinadocruzadoconstituye elest´andardealimentaci´ondecaraalatejedur´ıaplanaydepunto,dondelaestabilidaddel desenrolladoesunaspectoesencial,tambi´enseutilizaampliamenteenprocesosdeurdido directoyseccionalyenloshilost´ecnicos,quenecesitantransporteyalmacenamientodurante unperiodoprolongadosinpeligrodedeformaci´oninterior.
Elbobinadocruzadohasidoestablecidocomoelm´etodom´aspolivalenteydirigidoparala mayor ´ ıadelasaplicacionestextilesdehoyend´ıa,consiguiendouncompromisodeestabilidad,
Cap´ıtulo1-EnconadoraoBobinadora,GeneralidadesyClasificaci´on
desenrolladoyvelocidaddetrabajosatisfactorios.Sibiensacrificaciertacapacidaddecarga frentealbobinadoparalelo,susuperiorcomportamientomec´anicoysuadaptabilidadlo conviertenenlaopci´onpreferidaparalaproducci´onindustrialdeconosdealtorendimiento.
Tabla1.1:TablaComparativa,Bobinadoparalelovs.Bobinadocruzado
Criterio t´ecnico
BobinadoparaleloBobinadocruzado
Definici´onElhiloseenrollacon ´ angulodecruce pr ´ acticamentenulo,espirasalineadas yparalelasentres´ı.
Estructuradel paquete
Factorde llenado
Estabilidad interna
´ Angulode cruce
Densidaddel paquete
Velocidadde desenrollado
Tensi´onde desenrollado
Capascompactasyrectas,alta densidadlineal.
Muyalto(80–85%delvolumen disponible)debidoalaausenciade espacioscruzados.
Baja:riesgodedesplazamientode capasycolapsosinohaycontrolde tensi´onymanipulaci´oncuidadosa.
Elhiloseenrollacon ´ angulodecruce definido(20◦–40◦ aprox.),espiras superpuestasparcialmenteformando unpatr´onentrelazado.
Capasentrelazadasqueaportanmayor cohesi´oninterna.
Moderado(70–78%delvolumen disponible)porlaseparaci´ongenerada enelcruce.
Alta:elentrecruzadoestabilizalas capasyevitadeformacionesinternas.
Casinulo(0◦–5◦).Ajustableseg´unlaaplicaci´on: 20◦–40◦ aprox.
Muyalta,idealparaaprovecharal m ´ aximoelespaciodeln´ucleo.
Bajamedia,requierecontrolaxial;no aptoparadesenrolladosmuyr´apidos sinsoporteadicional.
Debidoaladificultadparala regulaci´onprecisadelatensi´on cuandoseutilizaunhiloconungran di´ametro.
Media-alta,perom´asuniformedesde eln´ucleohastalasuperficie.
Alta,idealparadesenrollados r ´ apidosycontinuos,sinaccesorios adicionales.
Debetenermuchatoleranciaala presenciadevariaciones,yaquela estructuradelatramamantienela tensi´onrelativamenteconstante.
Procesos t´ıpicos
Tenidoenautoclave,paquetes cil´ındricosparaprocesoslentos, bobinasdem´aquinadecoser, alimentaci´oncontrolada.
Urdidodirectoyseccional,tejedur´ıa planaydepunto,procesosdealta velocidad.
Contin´uaenlasiguientep´agina
Cap´ıtulo1-EnconadoraoBobinadora,GeneralidadesyClasificaci´on
Criterio t´ecnico
Ventajas principales
Desventajas principales
BobinadoparaleloBobinadocruzado
• M´aximacapacidaddecarga.
• Compactaci´on ´ optima.
• Idealparaprocesosquerequieren desenrolladoaxialcontrolado.
• Mayoraprovechamientodelsoporte.
Equipost´ıpicos
• Bajaestabilidadinterna.
• Sensibleadesplazamientosy deformaciones.Noesaptopara tiposdedesenrolladoaaltavelocidad.
• Exigeunatensi´onmuycontrolada. Menorcapacidaddecargaen comparaci´onconelparalelo.
• Esindispensableunguiado detallado(undefectuosoguiadopuede conduciradefectostancomunes comoelribboning).Noobstante, presentamayorcomplejidadmec´anica ycostedemantenimiento.
• Enconadorasparatenircontubos perforados,m´aquinasdebobinado paraleloparafinesespec´ıficos.
Nota.Elaboraci´onpropia.
• Altaestabilidadmec´anica.
• Desenrolladofluidoinclusoa >1200m/min.
• Menorriesgodecolapsosy rebordes.
• Mayorversatilidadendiferentes procesos.
• Menorcapacidaddecargaqueel paralelo.
• Requiereguiadoprecisoparaevitar defectoscomoelribboning.
• Mayorcomplejidadmec´anicay costodemantenimiento.
• Enconadorasautom´aticasaalta velocidadconcontrolelectr´onicode crucedebobinas.
Cap´ıtulo2
ProcesodeEnconadoTextil
2.1. TiposdeAlimentaci´onenelProcesodeEnconadoTextil
Enlosprocesosdepreparaci´ondehiloparalatejedur´ıa,elenconadorepresentaunafase clavequepermitetransformarlapresentaci´onoriginaldelhilo(comobobina,conoomadeja) enunpaquetefinalfuncionalycompatibleconlamaquinariadeurdido,tejidoplano,tejedur´ıa depuntoosimplementelacomercializaci´ondehilos.Existendistintasformasdealimentaci´on enlasm´aquinasenconadoras,delascualeslasm´ascomunesenlaindustriatextilson:debobina acono,deconoaconoydemadejaacono.Cadaunarespondeaunanecesidadespec´ıficadel flujodetrabajo,dependiendodec´omoseproces´ooadquiri´oelhiloydelusoalquesedestinar´a posteriormente.Acontinuaci´on,sedescribeunabreveresenadelasprincipalescaracter´ısticas decadaunadeellasparaluegocentrarnosenlamaneram´ascom´undefabricaci´ondeconosde hiloparalaproducci´ontextil,queeselsistemadebobinaacono.
2.1.1. EnconadodeBobinaaCono
Estaformadealimentaci´onserefierealatransferenciadelhilodesdeunabobinaocanilla dehilohaciaunconotroncoc´onico,quesueletenerunenrolladocruzado.Esunadelas configuracionesm´asutilizadasenhilander´ıasyplantastextilescuandoelhiloseentregadesde elprocesodehilaturaenbobinasindustrialesopaquetesdemenorvolumen,yserequiere adaptarsuformaparaelconsumodirectoenprocesossiguientesdelaindustriatextil,comolo podemosvisualizarenlaFigura 2.1.
Lasbobinasinicialespuedenprovenirnormalmentedesistemasdehilaturaporanillos. Elconofinal,porsuparte,ofreceunamejorestabilidadestructural,mejordesenrolladoa altavelocidadyfacilidaddecolocaci´onenportaconosdem´aquinasposteriores.Estetipo deenconadosueleiracompa˜nadodeoperacionescomplementariascomolimpiezadehilo, empalmeautom´atico,purgadoyparafinado,seg´unlasexigenciasdelproceso.
Caracter´ısticasdestacadas:
Altovolumendehiloprocesado.
Elevadavelocidaddeenconado.
Buenaadaptabilidadparaprocesosindustrialesautomatizados.
Figura2.1:Alimentaci´ondebobinaacono.
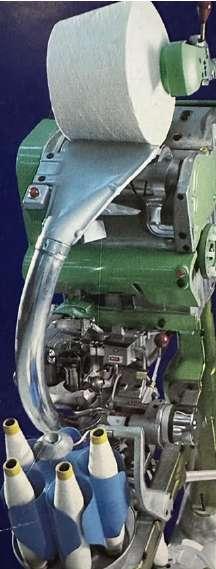
Nota.Imagenescaneadade Cat´alogoMiniRASBobinadoraAutom´atica (Savio, s.f.).
2.1.2.
EnconadodeConoaCono
Enestamodalidad,elhilosetransfieredesdeunconodeorigenaotroconoreceptor, comopodemosobservarenlaFigura 2.2,sinmodificarlaformab´asicadelsoporte,pero optimizandopar´ametroscomolatensi´on,laformadelbobinado,lalimpiezadelhiloola uniformidaddelpaquete,debemosconsiderarqueelhiloqueest´aalimentando,yapas´opor losdiferentesprocesosdeparafinado,purgadoytensiones;porconsiguiente,debemosgenerar otrasdiferentescondicionesdeenrollamiento.Estaopci´oneshabitualcuandoserequiere reprocesarhilosquehansidosometidosaprocesosintermedioscomoeltenidoencono,o cuandosedeseamejorarlapresentaci´ondelhilotrasunalmacenamientoprolongado.
Tambi´enseempleaenelcasodehilosparcialmenteutilizados,dondeesnecesariounificar paquetesorecuperarhiloremanenteparaintegrarlonuevamentealaproducci´on.Estetipode enconadopuederealizarsetantoenconosdelmismotipocomoenconosdediferente ´ anguloo tama˜no,dependiendodeldestinofinaldelhilo(porejemplo,deunconocil´ındricoauncono troncoc´onico).
Figura2.2:Alimentaci´onenm´aquinabobinadoradeconoacono.
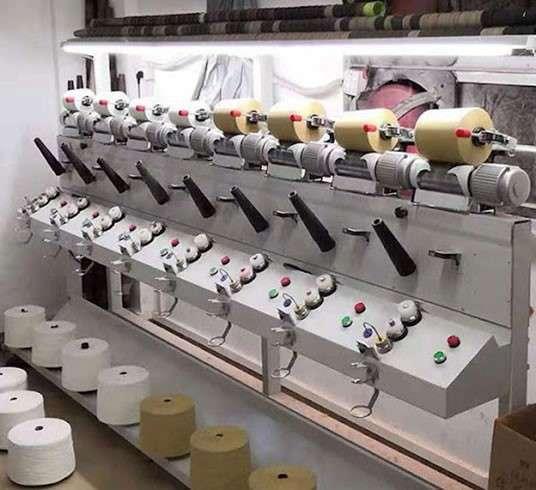
Nota.ImagentomadadeThread-Winder(Thread-Winder, s.f.).
Caracter´ısticasSobresalientes
Aconsejableparareacondicionamientodepaquetestenidos.
Permitelamejoradelageometr´ıadelcono.
Sueleincluirprocesosdepurgadoyaplicaci´ondecera,peronoeshabitual.
Alimentaci´onparaM´aquinasBobinadoras
2.1.3. EnconadodeMadejaaCono
Laalimentaci´onmencionadacorrespondeaunatransferenciadehilodesdelamadeja (formatradicionaldepresentaci´on,quepuedesersimilaraunovilloabiertoolazo)haciaun conotextil,comoest´arepresentadaenlaFigura 2.3.Seencuentramuchom´aspresenteen hilosprovenientesdeprocesosartesanales,dete˜nidoamanooenarmariosparalatintura; tambi´eneshabitualencontrarlacuandoseutilizanfibrasespeciales(comolino,lana,seda ocombinacionest´ecnicas)quenopuedensertra´ıdasinicialmenteenformadebobinapor razonesestructurales.
Lamadeja,por ´ ultimo,sepresentacomounaformaantiguayvers´atil;alavez,elempaque noesmuypr ´ acticoparaserdirectamentepuestaatrabajarenmaquinariamoderna.Poresta raz ´ on,resultabastanteefectivavolverarealizarunconodehilodesdelaformademadeja. Lapr´acticadeenconadodesdemadejaaconorequiereunsoportegiratoriotalquepermita desenrollarlamadejasinquesegenerenenredosotorsionesnodeseadas.Eldesenrolladodebe realizarseconuncuidadosocontroldelmismosintironesoroturas,m´aximesisetratadefibras delicadas.
Caracter´ısticasDestacadas
Senecesitaunagu´ıamanualomec´anicaparaevitarenredos.
Velocidaddeenconadom´aslenta.
Usohabitualpararecuperarhilosquehansidote˜nidosamanoot´ecnicasespeciales.
Figura2.3:Alimentaci´onenm´aquinabobinadorademadejaacono.
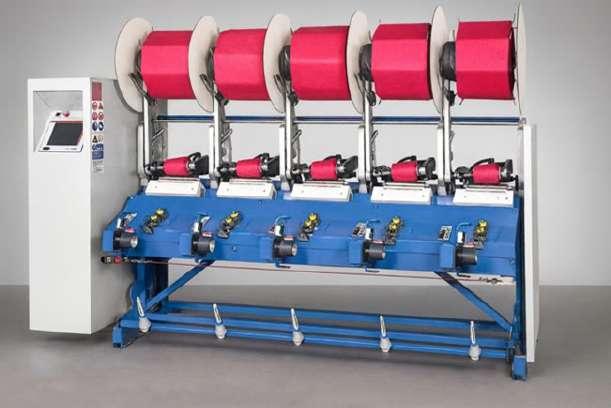
Nota.ImagenescaneadadeFadisTextileMachinery, Cat´alogoL´ıneadeproductos
2.1.4. SemejanzasyDiferenciasentrelosTresSistemasdeAlimentaci´on
Enlosprocesosdeenconado,independientementedelsistemadealimentaci´onempleado, yaseabobinaacono,conoaconoomadejaacono,elobjetivocentralessiempreelmismo: obtenerunpaquetedehilouniforme,limpioycontensi´oncontrolada,quepuedaserutilizado demaneraeficienteenetapasposteriores.Todosestossistemaspuedenllevarseacaboen enconadorasmanuales,semiautom´aticasoautom´aticas;sinembargo,elgradodetecnolog´ıa disponibleinfluyedirectamenteenlacalidadfinaldelpaquete;adem´as,encualquieradeelloses posibleintegrarfuncionescomplementarias,comopurgadoreselectr´onicos,sistemasdesplicer oparafinado,cuyainclusi´ondepender´adeltipodefibra,delt´ıtulodehiloydelarelaci´on costo-beneficioparacadaempresatextil.
Lasdiferenciasfundamentalesresidir´anenlaformadelsoportequearrojaelhiloenun principioyenlaexigenciadecomplejidadensufuncionamiento.Enlossistemasbobinaa conoyconoacono,laautomatizaci´onylavelocidaddeproducci´onsonm´asaltas;porlotanto, sonlosm´asutilizadosenlosprocesosindustrialesenl´ınea.Encambio,elenconadodemadeja aconoesm ´ asreducidoy,adem´as,seasociaadeterminadosprocesoscomoporejemplola tinturaenautoclave,laproducci´ondeformaartesanaloalgunashilaturasespeciales,dondese debetenerunmayorcuidadoenlamanipulaci´ondelhilo,conelconsiguientedescensoenla rapidezdeoperaci´on.
Laelecci´ondelsistemadealimentaci´oncorrectoser´aunadelasdecisionest´ecnicas quedeterminanlaidoneidaddelacondicionamientodelhilo,comopodemosobservarenla
Figura 2.4 queesquematizaunaalimentaci´onmanual,mientrasqueenlaFigura 2.5 segrafica unaalimentaci´onautom´atica.Unabuenaelecci´onpermiteoptimizarlacalidadmec´anicay visualdelpaquete,disminuireldesperdicio,evitarparosdem´aquinaporroturas,incrementar laeficienciadeoperaci´onyfacilitarlaadecuaci´ondelhiloalosrequerimientost´ecnicosde lasm´aquinasmodernas.Par´ametroscomolavelocidaddedesenrollado,latensi´onalaquese encuentraelhiloduranteelbobinado,laformadelpaqueteylaestabilidadestructuraldeeste dependenenbuenamedidadeestadecisi´ont´ecnica.
Figura2.4:Sistemadealimentaci´onmanual.
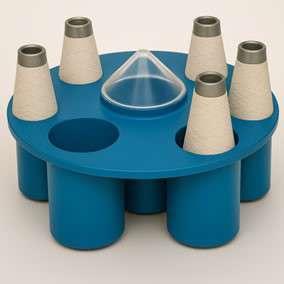
Nota.Fotograf´ıadeautor´ıapropia,2025.
Figura2.5:Sistemadealimentaci´onautom´atica.
Nota.ImagenescaneadadeSavioMacchineTessili, Cat´alogoSavio (Savio, s.f.).
Paratodosaquellosquehacenpartedelaindustriatextil,conocerycomprenderbienlas semejanzasydiferenciasdeestossistemasnoessolounconocimientomeramentete´orico,sino
quesuponeunaherramientaclaveparalaselecci´ontecnol´ogica,lamejoradeprocesosyla competitividadindustrial.Enestecontexto,elestudiodelasm´aquinasenconadorasdebobina aconoadquiereunaparticularimportancia,alserutilizadasenlamayor´ıadelosentornos productivos.Apesardequeelprincipiofuncionaldelaenconadoradebobinaaconoseasemeja aldelasm´aquinasenconadorasdeconoaconoymadejaacono,ladiferenciaest´aeneltipo dealimentaci´oninicialyenm´ınimasadaptacionesdefuncionamientoqueenlamedidair´a variandoseg´unlavisi´ont´ecnicadecadaempresaylascaracter´ısticasdesuproducci´on.
2.2. Alimentaci´onparaM´aquinasBobinadoras
Elenconadoseconvierteenlaetapacr´ıticaenlapreparaci´ondelhiloparalasiguiente operaci´onenlaindustriatextil,enestesentido,todalaeficiencia,calidadycontinuidaddel enconadodependendelcorrectosuministrodebobinas,yesaqu´ıdondeempiezalalog´ıstica internadeltransporteyelpasodelhiloalabobinadeenconado.
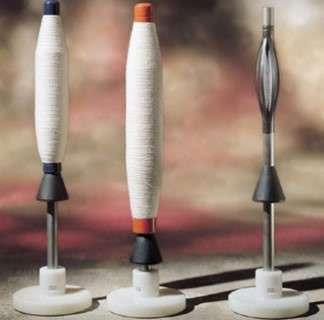
Seconocedeunsistemaautomatizadodesuministrocontinuodehiloalam´aquina enconadorapormediodetrailsodevanadoresauxiliares.Estesistemapermitequeelhilose transfieradesdelasbobinasdealimentaci´onhacialosusosdeenconadosinlaintervenci´on manual,produciendointerrupcionesm´ınimasyaumentandolaeficiencia.
Elsistemacontrails,comoobservamosenlaFigura 2.6,est´adisenadoparamanteneruna alimentaci´onconstanteyuniformedelhilo,locualesesencialparapreservarlaregularidad delatensi´ondeenrollamientoygarantizarlacalidaddelpaquetefinal,lostrailsact´uancomo intermediariosquealmacenanunareservadehilolistaparaserutilizadaenelmomentoenel quesedetectaelagotamientodelabobinaprincipal,realizandoautom´aticamenteelcambiode fuentesindetenerlam´aquina;cabese˜nalarqueenlamayor´ıadelasm´aquinaslacapacidad dealmacenamientoesdetresbobinasporhuso.Estetipodealimentaci´onesmuyapropiada eninstalacionesindustrialesdegranproducci´on,enlasqueresultadevitalimportanciala continuidaddelprocesoparaconseguiraltosnivelesdeproducci´onyparaayudaralareducci´on delmaterialquesedesperdicia.
Figura2.6:DiferentestiposdeTrailsconvariaci´ondealtura.
2.2.1.
TransporteInternodeBobinas
Apartedeunaumentodelaeficacia,laalimentaci´onautom´aticamediantetrailscolabora tambi´enendisminuireldesgastemec´anicodelmediot´ecnico,yaqueevitaarranquesy paradas,almismotiempoquetambi´encolaboraenreducirlacargadetrabajodeloperario permitiendounaautomatizaci´ondeaquellastareasrepetitivas.Estetipodesistemapuede incluirsensoreselectr´onicos,sistemasneum´aticososervomecanismosquegestionande maneraprecisalatransici´ondelhilo,asegurandolaalineaci´onyelposicionamientoadecuados duranteeltraspaso.Acontinuaci´on,sedescribelaalimentaci´onautom´aticahastaeliniciodel enconado:
Lasbobinasquealimentar´analasm´aquinasenconadorasprovienengeneralmentede procesosanteriorescomoelhilado,elretorcidooinclusode ´ areasdetenido,sisetratade materialtenidoenformadeconoomadeja.Sutransportepuederealizarsemanualmente concarrosporta-bobinasomediantesistemasautomatizadoscomobandastransportadoras, debidamentesincronizadas.
Unavezenlazonadealimentaci´ondelam´aquinaenconadora,lasbobinaspasanporuna etapadeinspecci´onvisualoautomatizadaparaasegurarqueest´enencondicionesadecuadas, sinhilosrotos,deformaciones,impurezasnierroresdet´ıtulo;enalgunoscasos,lasm´aquinas cuentanconlectoresdec´odigososistemasRFIDparaidentificareltipodehilo,t´ıtulo,lote ocolor,loquefacilitalatrazabilidaddelproceso,loqueesunaclasificaci´onyselecci´onde bobinas.
Lasbobinasseleccionadassemontanenunsistemadesoportellamadocreel.Estepuedeser est´aticoogiratorio,ysudise˜nodebeasegurarunatensi´oninicialestabledelhiloyunacorrecta direcci´ondedesenrollado(normalmenteconsalidaaxialotangencial).Ensistemasavanzados, el creel puedeseralimentadoautom´aticamente,detectandolaterminaci´ondelhiloenlabobina yreemplaz´andolasindetenerlaoperaci´on(alimentaci´oncontinua).
Desdeelcreel,elhilopasaporunaseriededispositivosqueregulan,protegenypreparan elhiloparaelprocesodeenconado;estoselementosincluyen:
Tensores: Dispositivosmec´anicosoelectr´onicosqueregulanlatensi´ondelhilodeforma constante,evitandofluctuacionesquepuedanafectarlaformaci´ondelpaquete.
Detectordehiloroto: Sensoresqueinterrumpenelprocesoanteunarotura,evitandoel enconadodefectuoso.
Dispositivosdelimpieza (yarncleaners)ofiltros:Eliminanpart´ıculas,fibrasfluctuantes, pelusaspresentesenelhilo,lohacenpormediodeflujosdeaireynotienenrelaci´oncon lospurgadoresdehilo.Esteact´uacomounlimpiadorsuperficialdelabobina.
Gu´ıa-hilos (yarnguides):Aseguraneltrayectolinealdelhilohaciaelhuso,evitando friccionesinnecesarias.
2.2.2. EntradadelHiloalHusodeEnconado
Alrecorrerlosdispositivosanteriormentedescritos,elhilollegafinalmentealhuso,donde comenzar ´ aelprocesodeenrollamientooenconado;porotrolado,enm´aquinasconsistema autom´aticoexistenbobinadorasquetrabajanconunsistemacomputarizadoelcualllevael nombrede“CAP(ComputerAidedPackage)”esunprogramaelcualcontrolalaalimentaci´on yprovisi´oncontinuadelmaterialaenrollar;estegu´ıaalasbobinasohusosporuntrende desplazamientoosenderosymovidasporbandasdetransportealolargodetodalam´aquina.
Estasm´aquinastrabajanconunsistemadetransporteautomatizadoenloscualesintervienen losllamados“Trail”,quesondispositivosquetienenenlapartedelabaseinsertadosunchipen unoscasos;yenotros,ranurasmec´anicas,lascualesdefinenlarutaquedebeseguirdeacuerdo aunaprogramaci´onestablecidarelacionadaconelt´ıtulodelhilo,lafunci´ondeestedispositivo estransportarlasbobinasllenasaloshusosvac´ıosparaquesealimente,lam´aquinadetecta dondehacefaltaunabobinayenv´ıaunasenalaltrailparaqueestetransporteallugarfaltante, estasm´aquinasseutilizanparatrabajaraltaproducci´onporloquesuflujoescontinuo,yaque elcambiodeloshusosesr´apidoypreciso.
Unaalimentaci´oncorrectayeficienteenlasm´aquinasenconadorasgarantizaunflujo continuodeproducci´onadem´asdeasegurarlacalidaddelhilo:entensi´on,limpiezayen constituci´ondelabobina;as´ıcomotambi´engeneraunareducci´oneneldesperdicio,los tiemposdedetenci´onycolaboratambi´enenaumentarelrendimientodelsistemaproductivo enconjunto.
Esteconocimientoesimportanteparaaquellaspersonasqueest´envinculadasalmundo textil,yaquelespermitir´aconocerycomprenderlarelaci´onexistenteentrelosprocesosf´ısicos demanipulaci´ondelhiloysuvinculaci´onconlacalidaddelproductofinal.
2.3. SistemasRompeBal´onenlasEnconadorasTextiles
Enelprocesodeenconadoobobinadodehilostextiles,unodeloselementost´ecnicos m ´ asimportantes,peromuchasvecessubestimado,eselrompebal´on,estecomponentejuega unpapelfundamentalenelcontroldeldesenrollamientodelhilodelabobinaduranteel enrolladoenelcono,especialmenteenoperacionesaaltasvelocidades,dondelaestabilidad ylapreservaci´ondelaintegridadf´ısicadelhilosonesencialesparagarantizarunproductofinal uniformeylibrededefectos.
Elrompebal´on(denominadotambi´enballoonbreakeroballooncontrol)eselsistema mec ´ anicocuyamisi´onprincipalesreducirymantenereldi´ametrodel“bal´on”quegenerael hiloensucaminodesdeelpaquetedealimentaci´onhastaelhusodebobinado.Este“bal´on” noesm ´ asqueunacurvahelicoidalqueformaelhiloporelefectodelafuerzacentr´ıfugadel hiloenmovimiento,quepuedellegaraproducirtensioneserr´aticas,fricci´onexcesiva,da˜nos enlasuperficiedelhiloeinclusorupturassinosecontrola.Adicionalmente,elrompebal´on esunelementoesencialenlacalidaddelbobinado,yaqueesdirectamenteproporcionalala velocidaddelam´aquina.
Elrompebal´onsepuededefinircomounapartefundamentaldelasenconadorastextiles, dadoquetieneunefectoinmediatoenlaestabilidaddeldesenrolladoylaformaci´onuniforme delpaquete.Uncorrectoajustedeesteelementopermitegarantizarquelatensi´ondehilose mantengaconstantedurantetodoelprocedimientoarealizar,esm´as,lacalidaddelbobinado presentaunarelaci´ondirectaconlaregularidaddelatensi´onquesevadesarrollandodurante elprocesoproductivosiguiente.Unatensi´onirregularpuedeocasionardefectoscr´ıticoscomo zonasflojas,puntosduros,colapsosestructuralesdelpaqueteoinclusoroturasfrecuentesque interrumpenlacontinuidaddelaproducci´on.
Elsistemarompebal´on;adem´as,cumpleunafunci´ondeprotecci´ondelhilofrentea contactosbruscosconcomponentesmet´alicosoconhilosadyacentes;conelusoconstantede lam´aquina,lasparedesdelosrompebalonestiendenadesgastarse,adquiriendosuperficies ´ asperasqueincrementanelriesgodegenerarfibrasfluctuantes,pelusasy,encasosextremos, roturasdelhilo.Paraelloesimportanterevisaraintervalosregularesdetiempolacondici´on delestadosuperficialdelasplacasymantenerdistanciasentrelasplacasrompebalones.
Otroaspectot´ecnicoimportanteesevitarelsobrecalentamientodelasplacasporfricci´on, yaquehayquemantenerlasatemperaturamoderadadadoqueesespecialmentepeligroso paraaquellasfibrasquesonmicrofusionablescomoelpoli´ester,lasmismassefundenynos causar ´ aproblemasposteriores,estefen´omenoafectalaresistenciamec´anicaylauniformidad delpaquete,adem´asdeincrementarlatasadedefectosenprocesosposteriores.
Enelcasodehilosfinosodelicados,comomicrofibras,viscosaohiladoscompactos tipoDreff,laregulaci´onadecuadadelrompebal´onadquierea´unmayorrelevancia;unajuste inadecuadopuedetraducirseenundesgasteaceleradodelhilo,p´erdidadepropiedades superficialesoincrementoderoturas.Anteestoscasos,esesencialelaborarestudiost´ecnicos queestablezcanlauni´ondelospar´ametros,calidaddelproductoyvelocidaddelam´aquina, paraqueas ´ ısepuedadeterminarelpuntodeoperaci´on ´ optimoentreproductividady conservaci´ondelaintegridaddelhilo.
Unbuensistemarompebal´ondebemoscalibrarloaliniciodelaproducci´on,yaquesi lorealizamosalhaberiniciadolamisma;esprobableque,afectelageometr´ıadelpaquete final,manteniendotensionesdetrabajoconstantes,seconsiguequelosconosseanuniformes, compactosycarentesdeirregularidadescomozonasdurasoblandas.Estacondici´onno solofacilitaunmejordesempenoenprocesosposteriores,sinoquetambi´envisualmente elpaquetetieneunaestructuradiferente,adem´asdeoptimizarelrendimientoglobaldela plantaproductiva.Ensuma,elajusteprecisoyelmantenimientopreventivodelrompebal´on constituyenpr´acticasimprescindiblesparaalcanzarest´andaresdecalidadelevadosenel enconadotextilmoderno.
2.3.1. PrincipalesTiposySistemasdeRompeBal´on
Enelprocesodeenconadoobobinadodehilostextiles,elcontroldelatrayectoriadelhilo esunaspectocr´ıticoparagarantizarlauniformidaddelpaquete,laestabilidaddelatensi´on ylaintegridaddelhilo.Unodelosdispositivosm´asrelevantesenestecontrol,comoyase hamanifestado,eselrompebal´onoantibal´on,sistemaqueserepresentaenlaFigura 2.7, cuyoobjetivofundamentalesinterrumpirocontrolarlaformaci´ondel“bal´on”dehiloquese generaporefectodelafuerzacentr´ıfugacuandoelhilosedesenrollaagranvelocidaddesde unpaquetedealimentaci´on,especialmentedesdeconosobobinas.Todoslossistemasde tensi´ondelhilo,est´andireccionadosagenerarunenrollamientouniforme,evitandobucles, sobrealimentacionesofalsastensiones,loqueacrecientalasvibracionesenelprocesode enrollamiento,dandolugaraenredos,originandoroturasinnecesarias.Elrompebal´onse comportacomounagu´ıa,friccionandolevementeenlasparedesdelrompebal´onmanteniendo alhiloenunatrayectoriadeterminada,yasealinealoligeramentecurvil´ınea,reduciendoel di´ametrodeexpansi´onquetendr´aelhilodurantesudesenrollado.Generalmenteelrompe bal´onhacequeelhilosigaunatrayectoriaenl´ınearecta.
Figura2.7:SistemaAntibal´on.
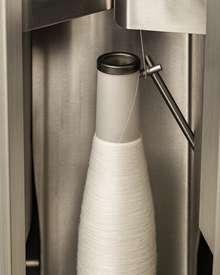
Nota.Fotograf´ıadeautor´ıapropia,2025.
Existenmuchossistemasderompebalones,aligualqueexistenmuchasconfiguraciones quevar ´ ıanencuantoasugeometr´ıa,material,posici´onenlam´aquinayprincipiode funcionamiento.Laelecci´ondeestossistemasdepender´adeltipodelhilo(filamentoohilado), tipodemateriaprima,fibranaturalosint´etica,t´ıtulodelhilo,lavelocidad,lasensibilidadde laoperaci´onyeltrabajo.Elrompebal´onesunelementoavecesinfraestimado;sinembargo, esfundamentalparamantenerlaestabilidaddin´amicadelhilo,as´ıcomoparalaeliminaci´on dedefectosf´ısicosdelaestructuradelpaquetefinal.Portanto,comprendersusvariantes, funcionamientoycorrectaaplicaci´onesesencialparaquienesestamosinvolucradosenla industriatextil,enespecialenlaparteproductiva;paralocual,damosunaresenadelos sistemasm´asimportantes:
RompeBal´onTipoAnilloFijo
Consisteenunanillomet´alicoocer´amico,ubicadoenunaposici´onestrat´egicaentreel gu ´ ıahiloyelhuso;sudi´ametroseseleccionadeacuerdoconlaalturadelbal´onproyectado yestar´atambi´enligadoalavelocidaddeenrollamiento,eseficazyecon´omico,peropuede generardesgasteporfricci´onsielhiloesmuyresistenteosielanillonotieneelacabado pulidoadecuado.
RompeBal´onconAnilloM´oviloBasculante
Seadaptadin´amicamentealdi´ametrodelbal´on,utilizandounbrazooscilanteounsistema conresorte.Estesistemaesbastantevers´atilporsuadaptaci´on,reducelafricci´onconstanteen comparaci´onconlossistemasfijos,esidealparahilosdealtafinuraoconacabadosespeciales querequierenunm´ınimocontactof´ısico.
RompeBal´onconArosCer´amicosoGu´ıasdeBajaFricci´on
Utilizanmaterialest´ecnicoscomoaluminio,zirconiaonitrurodesilicio,queofrecen unaexcelenteresistenciaaldesgasteybajocoeficientedefricci´on,conloquegarantizanun m ´ ınimoatritoentrelassuperficies,asegurandounamayordurabilidadymenoracumulaci´onde electricidadest´atica,sonmuyrecomendadosparahilossint´eticosyprocesosdealtavelocidad deproducci´on.
RompeBal´ondeHiloCruzado(controlguiadoencrucedehilo)
Integraunsistemadecontrolquemodulalatrayectoriadelhilodentrodelbal´on, minimizandosuexpansi´onlateral.Normalmenteseutilizaenenconadorasautom´aticascon sistemasdetensi´onycontroldetrayectoriaintegradoselectr´onicamente,sueletrabajarjuntoa sensoresdetensi´onyfrenosactivos.
RompeBal´onconAspiraci´onIntegrada
Enalgunasenconadorascontecnolog´ıaavanzada,elsistemadeaspiraci´ondelhilo contribuyealcontroldelbal´onmediantesucci´onoredirecci´ondeflujodeaire,deestamanera minimizalosloops,churosolazosdehilo,mejorandolalimpiezayestabilizandolaentradaal huso.
Elajustecorrectodelrompebal´ondependedeltipodefibra,delt´ıtulodelhilo,dela velocidaddeproducci´onygeometr´ıadelpaquetedeseado,unrompebal´onmalcalibrado,se puedederivarenenredos,imperfecciones,roturasrepetidaseirregularidadenladurezadel cono;porello,sumanipulaci´onentodoslosaspectosdebeserconocidaporelpersonalde supervisi´on,yaqueesparteesencialdelcontroldecalidad.
EnlaTabla 2.1 sepresentauncomparativoderompebalones;est´arecomendadoseg´un eltipodefibratextil,lajustificaci´ont´ecnicaest´arelacionadaconpar´ametrosinherentesalas fibrasyesunrecursodisenadoparafacilitarlaelecci´ondelsistemam´asadecuadoenfunci´on delaspropiedadesf´ısicasymec´anicasdelhiloqueestamosproduciendo.
Tabla2.1:ComparativadelosRompeBalonesSeg´unelTipodeFibra
Tablacomparativadelrompebal´onseg´uneltipodefibra
TipodefibraRompebal´on recomendado Justificaci´ont´ecnica
Mezclas (poli´ester-algod´on)
Microfibras sint´eticas
Anillocer´amicoorompe bal´ondin´amico
Rompebal´oncer´amicocon controlelectr´onico
Combinaresistenciaconsuavidad; requiereversatilidadencontroldel bal´on
Muydelicadas;requierenm´ınimo contactoyestabilidaddetensi´on
Lana-acr´ılicoAnillom´ovilobasculanteEl´asticasyvoluminosas;elcontrol m ´ ovilprevieneestiramientoexcesivo
Nota.Elaboraci´onpropia.
2.4. SistemasdeTensi´onenlasEnconadorasTextiles
Enlat´ecnicadeenconadotextil,latensi´onajustadaparaelhiloqueestamosproduciendo esunodelospar´ametrosoperativosm´asdeterminantesparalograrunpaquetefinal ´ optimoy mejorarlaeficaciadelasfasesposterioresdelprocesoproductivodelenconado.Seentiende comotensi´onalafuerzaconlaqueelhilosemantienedurantesutransferenciadelpaquete alimentadoralconoon´ucleodedestino.Unamalaregulaci´onocasionamalosresultados tantoenlageometr´ıacomoenlaestabilidaddelpaquetegenerado.Existendiferentestiposde tensores,peroelm´asutilizadoeselqueindicamosenlaFigura 2.8
Figura2.8:Sistematensordehilopormediodel´aminas.
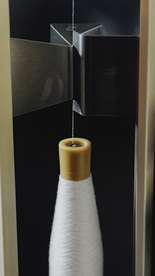
Nota.Fotograf´ıadeautor´ıapropia,2025.
As´ı,silatensi´onesunpar´ametrodemasiadobajoelhilosevaadepositarconpoca enmiendaotensado,generandolaformaci´ondeconosdeformesquesoninestableseincluso puedenllegaracolapsarenlosprocesosdemanipulaci´onoalmacenamiento,loscualesvan apermitireldesplazamientointernodelascapasdehiloquevayanquedando,gener´andose bordesirregularesocavidadesinternas,alnopermitireldep´ositodeunbuenencrustado;porel contrario,silatensi´onesexcesivaseincrementanlosproblemasderupturas,deldebilitamiento ydanosenlaestructuradeloshilos,as´ıcomodedanosenlacoherenciaexternamediante aplastamientos,marcasyestiramientospermanentes,sobretodoenhilosmuyfinosocon untratamientosuperficial.Elefectodeunatensi´onquenosealacorrectanoocurresolo enelmomentoenelqueseproduceelbobinado,unpaquetemalconformadooconhilo defectuosoincidir´aenprocesosposteriorescomoelurdido,eltejidooeltenido,endonde elestablecimientodepaquetesestables,planos,conunbuendesenrollamientoysindefectoses necesario.Elbobinadodepaquetesdefectuosospuedegenerarproblemascomotironesbruscos oenganches;adem´as,encasodequeelhiloseretraseendesenrollarsedeunpaqueteenel cono,habr´aacumulacionesinternasquepuedenconduciraparadasdem´aquinas,p´erdidasde productividadydefectosvisibleseneltejidofinal.
Porende,laselecci´onycalibraci´ondelsistemadetensi´ontienequehacerseteniendoen cuentalaspeculiaridadesdelhilo,t´ıtulo,naturalezadelafibra,torsi´on,tratamientosuperficial y,adem´as,lasexigenciasdelprocesodeproducci´onyvelocidaddelaoperaci´on.Uncontrolde
tensi´onbiendise˜nadogarantizar´aelbobinadouniformeyestable,yevitar´aroturasdehilo,as´ ı comominimizar´aeldesperdicioylaeficienciaglobaldelaproducci´on,deah´ıquelatensi´on controladaenelenconadonoseaunpar´ametroaccesorio,sinocentralenlacadenadevalor textil.
2.4.1. PrincipalesTiposySistemasdeTensi´onenlasBobinadoras Textiles
Elcontroldetensi´onenelbobinadodehilosesunodelospar´ametrosoperativosm´as cr ´ ıticosparagarantizarlacalidaddelpaquetefinalylaeficienciaenlosprocesosposteriores deurdido,tejido,tricotadooconfecci´on.Enlasbobinadorastextiles,elsistemadetensi´on act´uacomounreguladorquemantieneconstantelafuerzaejercidasobreelhilodurantesu transferenciadesdeelpaquetedealimentaci´onhastaeln´ucleooconoreceptor,compensando lasvariacionescausadasporcambiosenlavelocidad,eldi´ametrodelpaqueteoirregularidades enlamateriaprima.
Unatensi´onincorrectapuedegenerardefectossignificativos,siesexcesiva,provocaroturas, p ´ erdidadepropiedadesmec´anicasydeformacionessuperficiales;siesinsuficiente,ocasiona paquetesdeformes,colapsosinternosodesenrolladosirregulares;porestaraz´on,eldisenoyla selecci´ondelsistemadetensi´onenunabobinadoradebenconsiderarvariablescomoelt´ıtulo delhilo,lanaturalezadelafibra,eltipodetorsi´on,lostratamientossuperficiales,lavelocidad deoperaci´onylaaplicaci´onfinaldelproducto.
Lostiposylossistemasdetensi´onenlasbobinadorastextilesseordenanenfunci´on desuformadeoperarysucapacidadderespuestadin´amica,demodoquepersonalmente encontraremoslostensoresmec´anicosporfricci´on,lostensoresconmuelleoresortede ajuste,lostensoresmagn´eticos,lostensoreselectr´onicosqueutilizanretroalimentaci´onylos tensoresneum´aticos,cadaunodeloscualespresentaunconjuntodecaracter´ısticas,ventajase inconvenientesquelohacenm´asomenosaptoseg´unlaexigenciadelproceso.Lastendencias actualesdelsectorvanhacialassolucioneselectr´onicasyadaptativas,quetienencomo caracter´ısticaelhechoderegularlatensi´onentiemporealyconunaintervenci´onmuyescasa porpartedeloperario,principalmenteenl´ıneasdealtavelocidadyenoperacionesparamanejo dehilost´ecnicosodelicados.
Enestesentido,elconocimientodelosprincipiosdeoperaci´on,adem´asdesualcancey limitacionesdecadaunodelossistemasdetensi´on,nosoloesfundamentalparaoptimizar elprocesodebobinado,sinoquecontribuyeaminimizareldesperdicio,aincrementarla regularidaddelhiloytambi´enamejorar,sindudaalguna,elrendimientoproductivodela plantatextil.
TensoresMec´anicosporFricci´on(tensi´onfija)
Lostensoresmec´anicosporfricci´on,tambi´enconocidoscomosistemasdetensi´onfija,son dispositivossencillosyrobustosutilizadospararegularlafuerzaqueseaplicaalhilodurante elenconado.Suprincipiodefuncionamientosebasaenelpasodelhiloentredosdiscos, generalmentemet´alicosocer´amicos,cuyapresi´onmutuadeterminaelniveldetensi´onejercida. Estapresi´onseajustamedianteuntornillooresortecalibrado,loquepermitefijarunvalor constantedefuerzasobreelhilo.Lasuperficiedelosdiscospuedeserlisaorugosa,eincluso puedeestarrevestidadeunaformaespec´ıficadependiendodelascaracter´ısticasconcretasdel hilo,as´ıcomodeldestinatariodelmismo(controldefricci´on,etc.).Estetipodetensores com ´ unmenteutilizadoenlosprocesosquemanejant´ıtulosgruesosofibrasdealtaresistencia
comoporejemploelalgod´on,ellinoociertosacr´ılicos,queporlogeneralpermitenpresiones relativamentealtassincomprometersuintegridad,loquepermiteutilizarunsistemadetensi´on fijaquemantengaunflujodehiloconstantehaciaelconooeln´ucleo;sutipodeusoenlas enconadoraseshabitualparahiladosindustriales,hilosdetapicer´ıaocuerdasdelgadas,donde lanormalidadylaestabilidadmec´anicasonm´asimportantesquelarespuestadin´amicaante cambiosbruscosenlatensi´on.
Entresusventajasfundamentalespodemoscitarsusimplicidadconstructiva,bajocosto, facilidaddemantenimiento,estabilidadabajasvelocidades,siendo,portanto,untipodetensor v ´ alidoparal´ıneasdeproducci´onderequerimientosb´asicosoparaprocesosintermediosdonde noseexigenconstantesajustes.Sinembargo,presentanunadesventajaimportante,suajustees manualycarecendesensibilidadantevariacionesdin´amicasdetensi´on,comolasprovocadas porcambiosbruscosenlavelocidaddebobinado,irregularidadesdelhiloofluctuacionesenel suministro.Estosdehilonosonrecomendablesparatrabajosdebobinadoaaltasvelocidades incluyendohilosdelicadosyaqueestosrequierenmayorcontroldelatensi´on.Lostensores mec ´ anicosporfricci´on,(verFigura 2.9 ),podemostrabajarlosysonmuyefectivosenmateriales denotanaltarigurosidaddecalidad,yaquedebemosconocersuslimitaciones.
Figura2.9:Tensordehilomec´anico.
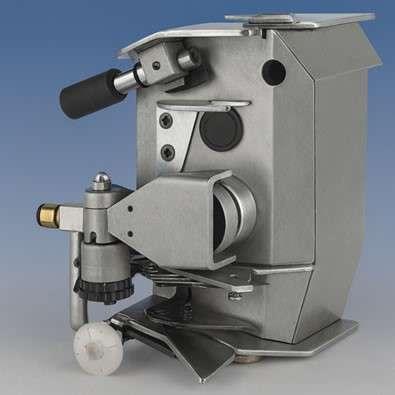
Nota.Imagenescaneadade No.7-VMachConerBobbin-TrayType (Muratec, s.f.).
TensoresconMuelle(resorte)Ajustable
Lostensoresconmuelleajustable,tambi´enconocidoscomotensoresderesorte,son dispositivosdisenadospararegularlatensi´ondelhilomediantelafuerzacontroladadeun muellequeact´uasobreunagu´ıam´ovilobrazooscilantepordondesedeslizaelhilo.El principiodefuncionamientosebasaenqueelresorte,calibradoconunajustemec´anico, ejerceunapresi´onconstantesobreelhiloatrav´esdeunasuperficiedecontacto,poleaoplato, compensandoligerasvariacionesdetracci´onymanteniendoas´ıunatensi´onm´asuniformeque laproporcionadaporlostensoresmec´anicosporfricci´on.Lasensibilidaddelpropiosistema dependedeladureza,lalongitud,elajustedelresorte,perotambi´endelapropiaformadela gu ´ ıaquetransmitelafuerza.
Lostensoresdetipotensorqueutilizamostrabajandemaneraapropiadaenloshilosde t´ıtulomedioafino,dondesonimportantesloshilosdepoli´ester,viscosa,acr´ılicosfinoso mezclasdehilos.Estonosobligaabuscarunequilibrioentrelafuerzadetensi´onqueaporta lagu´ıaylaprotecci´ondelaestructuradelhilo.Tienelacapacidaddeadaptarsegradualmente alasvariacionesdevelocidadodealimentaci´on,loquelehacefavorableenhilosfinospero resistentesconexigenciasdecalidadm´asseveras.
Constituyelaprincipalventaja,laposibilidaddeaportarunatensi´onm´asestabley uniformequeladelostensoresporfricci´on,losquellevanaromperloshilos,deformarlos oformarunpaquetedehilosirregulares.Sinembargo,presentaunaimportantedesventaja: sucalibraci´onesunacalibraci´onmuysensiblequeexigeunaregulaci´oncuidadosapara noprovocartensionesexcesivasnisuaves.Porotraparte,ymec´anicamente,antetodo,los elementosm´assignificativoscomoelresortesoncomponentesdeunmantenimientoperi´odico, porloquesedebetenermuchocuidadoconlafatigadelmaterialy/ocaptaci´ondepart´ıculasde hilo,yaquepuedemodificarlasensibilidaddelsistema.Lostensoresconmuelleajustableson unasoluci´ont´ecnicaintermediaentrelossistemasdetensi´onfijaylossistemaselectr´onicos, yofrecenunbuencomportamientoentreuniformidaddetensi´onyadaptabilidad,enespecial cuandosellevaacabounacalibraci´oncorrectayunadecuadomantenimientoquepreservesu condici´ondefuncionamiento.
TensoresMagn´eticos
Estostensoressondispositivosdecontroldetensi´onqueempleancamposmagn´eticospara generarunaresistenciavariableycontroladaalpasodelhilo,sinnecesidaddecontactof´ısico directoconelementosmec´anicosdefricci´on.Sufuncionamientosebasaenlainteracci´onentre uncampomagn ´ etico,producidoporimanespermanentesoelectroimanes,yunelementom´ovil (generalmenteunrotorodiscoconductor)queseacoplaalrecorridodelhilo,modoenque semodificaduranteelenconadocuandosevar´ıalaintensidaddelcampomagn´etico,poreste motivo,sealteralafuerzaderesistenciaquecontrarrestaelavancedelhilo,permitiendodeesta formaobtenerunajustefin´ısimoymuyprecisodelatensi´ondelhiloenelprocesodeenconado. Esteequipoesutilizadoparahilosquerequierenuntratodiferenteconrespectoasudelicadeza, entreloscualespodemoscitaralosfilamentos,microfibras,sedaartificial,filamentosultrafinos continuosymezclasquerequierenunprocesomejorcuidado;yaque,alnotenerfricci´onno vamosatenerdanossuperficialesniprofundosdelmaterial.Suprincipalventajaradicaenla posibilidaddemantenerlatensi´ondelhilocongranestabilidadaunconvariacioneselevadas delavelocidaddebobinado.Esporesoqueconstituyenunaherramientaclaveenprocesosde altavelocidadoensituacionesenlasquelacalidaddelpaqueteylaintegridaddelhiloson fundamentales; ´ unicamentelamaneradeajustarlatensi´onseimprimeenmedidamilim´etrica permitiendoadaptarseadiferentest´ıtulosdehilosinmodificar ´ opticamentening´uncomponente f´ısico.Noobstante,sedebetenerencuentaqueposeenalgunasdesventajas;laprimeraesque sucostodeadquisici´onessuperioraldelostensoresmec´anicosoderesorte;adem´as,existeel riesgodequesufuncionamientopuedaversealteradoporinterferenciaselectromagn´eticas,si bienenunentornocongrancantidaddeequiposelectr´onicosomotoresel´ectricospuedanno presentarselasinterferencias.Alserequiposextremadamentesensibles,senecesitacuidados especialesdesdesutransporte,instalaci´on,calibraci´on,mantenimiento,paradeestaforma garantizarlacalidaddelalecturareferenteasusensibilidadyuniformidad.
TensoresElectr´onicosoActivos
Lostensoreselectr´onicosoactivosconretroalimentaci´onrepresentanlatecnolog´ıam´as avanzadaenelcontroldetensi´ondehilodentrodeenconadorasybobinadorastextiles.Su funcionamientosebasaenlaintegraci´ondesensoresdealtaprecisi´on,generalmentedetipo piezoel´ectrico, ´ opticoodegalgasextensom´etricas,quemidenentiemporeallatensi´onejercida sobreelhiloduranteelbobinado.Estosdatosseenv´ıanaunsistemadecontrolelectr´onico (normalmenteunPLComicrocontrolador),queprocesalainformaci´onyajustademanera autom´aticaelsistemadefrenado,presi´onocontrolmagn´etico,manteniendolatensi´ondentro deunrangopreestablecido,comopodemosobservarenlaFigura 2.10.
Estetipodetensoresseutilizaprincipalmenteenlasbobinadorasautom´aticasdegamaalta yenlosprocesoscr´ıticosdondeesnecesarioqueexistaunrequisitodeuniformidadm´axima delatensi´on.Tiendenautilizarseenelmanejodehilosfinos,hilosdetorsi´onespec´ıficoso fibrast´ecnicasdealtovalor,talescomoaramidas,filamentosdecarbono,monofilamentosde grantenacidadohilosparalaindustriam´edica.Conestetipodemateriales,latensi´onpuede causarproblemasseverosenelpaqueteyp´erdidadepropiedadesmec´anicas.Laprincipal propiedaddeltensorelectr´onicoesquepuedecorregirlasoscilacionesalinstante,aunque cambiebruscamentelavelocidaddebobinado,existaunhiloquesesuministreirregularmente ocambieladimensi´ondelpaquetequesevaabobinar.
Figura2.10:Tensorelectromagn´etico.
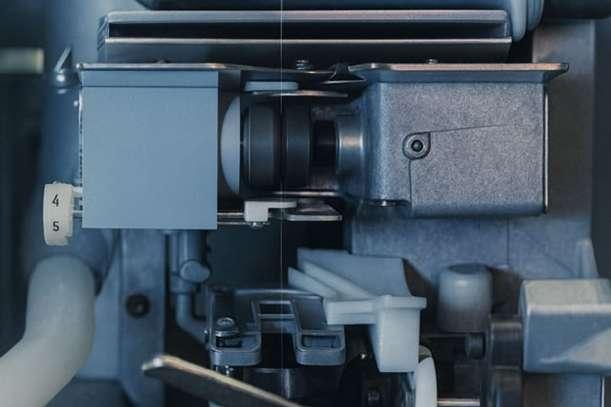
Nota.ImagenescaneadadeSchlafhorstWindingSystems, Autonocer338RM/K/E:Elproceso debobinadocontroladoporsensor (S.W.Systems, s.f.).
Sinembargo,presentandesventajasimportantesquedebenconsiderarseenlatomade decisi´on,sualtocostodeadquisici´oneinstalaci´onylanecesidaddeunacalibraci´onprecisay peri´odicaparaasegurarlaexactituddelasmediciones,deigualmanera,suintegraci´onrequiere personalt´ecnicocapacitadoycondicionesdetrabajolibresdeinterferenciaselectromagn´eticas excesivas,quepuedanafectarlase˜naldelossensores.
Debemostenerencuentaquelostensoreselectr´onicosconretroalimentaci´onsonla soluci´onm´asprecisayeficientedisponibleparaelcontroldetensi´onenelenconadotextil, aportandoestabilidad,uniformidadyadaptabilidaddenivelindustrialparaaplicacionesdonde lacalidaddelhiloydelpaquetefinalnoadmiteconcesiones.
TensoresNeum´aticos
Lostensoresneum´aticossonsistemasdecontroldetensi´onqueempleanpresi´ondeaire comomedioprincipalparaejercerunafuerzaregulablesobreelhilo,prescindiendodela fricci´onmec´anicadirectat´ıpicadeotrosdispositivos.Suprincipiodefuncionamientosebasa enelusodesuperficiesm´ovilesoelementosflotantes,comodiafragmas,pistonesoplacas, querespondenalapresi´ondeairesuministrado.Amedidaqueelhiloatraviesalazonade control,elflujodeaireejerceunafuerzasuaveyuniforme,capazdemantenerlatensi´on deseadasinprovocardesgasteoda˜nomec´anicoenlasfibras.Laregulaci´ondelapresi´ondel airepermiteregularlafuerzaqueseejerce,siendollevadaacaboseg´unlasexigenciasdelhilo y/olaoperaci´on.
Estesistemaesmuyconvenienteparaeltrabajoenhilossensiblesalaintervenci´onde mediosdirectos,comoelhilodelanapeinada,loshilossintorsionesobtenidosporelsistema open-end,loshilosconacabadossuperficialesespeciales,parafinados,encerados,lubricadoso siliconados,dondeelrocedeloshilosconlassuperficiesmec´anicasprovocar´ıanalteraciones enlaestructurayalteracionesenlasuperficiedelhilo,elimin´andoloogenerandopelusa.Los tensoresneum´aticospermitenmanejarelhilodeformasuave,sinroceduro,loquepermite mantenerelhilolimpioyreducirelriesgoderoturascausadasportensionesconcentradas, graciasalaausenciadefriccionesintensas.Entresusventajas,cabemencionarlaposibilidad derealizarsesincontactof´ısicoabrasivo,loqueaseguraunabajaagresi´onalhilo,as´ıcomo laposibilidadderealizaruncontroldetensi´onestableyconstante,inclusoenhilosirregulares ocontorsionesespeciales;adem´as,eldise˜nocontribuyeamantenerlalimpiezadelal´ınea deproducci´on,yaqueelairetambi´enayudar´aaeliminarpart´ıculasdepolvoopequenas impurezasquesealojanenlasuperficiedelhilo.Sinembargo,existendesventajasquehay quetenerencuentaalahoradeimplementarlas,requierentenerunainfraestructuraneum´atica queseapermanenteyfiable,concompresores,filtrosyreductoresdepresi´onenbuenestado;y requierenunamonitorizaci´oncontinuaparaasegurarquesemantengalapresi´ondelairedentro delospar´ametrosym´argenesestablecidos.Uncambiobruscodepresi´onpodr´ıainfluirenla tensi´ondelhiloeinterferirenlaestandarizaci´ondelpaquete.
Lostensoresneum´aticosrepresentanunasoluci´onaltamenteespecializadaparaelmanejo dehilosdelicadosoconacabadosespeciales,combinandocontrolpreciso,cuidadodelmaterial ylimpiezaenelproceso,siemprequesecuenteconlainfraestructuraadecuadayseapliquen pr ´ acticasdemantenimientoysupervisi´onconstanteparagarantizarsurendimiento ´ optimo. Losmecanismosdetensi´onenelprocesodeenconadonosonsolocomponentesauxiliares omerossistemasdepaso,sonsistemascr´ıticosysensiblesqueloquehacenespreservarla integridaddelhilo,garantizarlacalidaddelbobinadoyasegurarlaeficienciadelprocesotextil posterior.LaTabla 2.2 proporcionaunavisi´onglobalsobrelarelaci´onentreeltipodefibray elsistemadetensi´onautilizar,yaquesucorrectaselecci´on,mantenimientoycalibraci´onson responsabilidadesclavedelpersonalt´ecnicoqueseencuentraacargodeestamaquinaria.
Tabla2.2:ComparativadeTensoresdeHilo
Relaci´onentreeltipodehiloyelsistemadetensi´on
TipodeHiloFibraT´ıtulodel Hilo Sistemadetensi´on recomendado
Algod´oncardadoNaturalMedioFricci´onomuelle
Poli´estertexturizadoSint´eticoFinoMagn´eticooelectr´onico
LanapeinadaNaturalanimalGruesoNeum´aticooderesorte
MicrofibradepoliamidaSint´eticot´ecnicoMuyfinoElectr´onicoconsensores
Hiloopen-endrecicladoMezcla/recicladoGrueso/irregularNeum´aticooporfricci´on contolerancia
HilodeviscosamodalRegeneradoMedio/finoMuelleomagn´etico
Nota.Elaboraci´onpropia.
Cap´ıtulo3
OperacionesyAjustes
3.1. ParafinadodeHilosTextiles
Elparafinadoesunaoperaci´onclaveenlapreparaci´ondehilosparaprocesostextiles posteriores;consisteenlaaplicaci´oncontroladadeunafinacapadecera,com´unmenteparafina debajadureza,sobrelasuperficiedelhiloduranteelbobinadooenconado.Estetratamiento superficialtienecomofinalidadprincipalreducirlafricci´onentreelhiloyloselementos mec ´ anicosdelasm´aquinas,talescomogu´ıas,agujas,platinasypeines,minimizandoas´ıla formaci´ondepelusa (hairiness) ylaacumulaci´ondemotas (lint),especialmenteentejidosde puntoyurdimbresfinas.
Lareducci´ondefricci´ongraciasaltratamientoconparafinapermitequeelhilosedeslice m ´ asf´acilmentealutilizarm´aquinasdealtavelocidad(porejemplo,tejedur´ıadepuntoen trama,m´aquinascirculares,rectil´ıneas,equiposdecosturaindustrial)enlasquelastensiones din´amicasseelevan,loquesignificaunmenordesgastedelhilo,menosroturas,as´ıcomouna producci´onm´aseficiente,sobretodosisetratadehilostextileshechosconfibrasnaturales desuperficiesrugosas,comoelalgod´onolasmezclasdealgod´onylino.Porsuparte, Shahid &Militky (2020)afirmanqueunacapabiengestionadadeparafinapuedellegarareducirla fricci´onentreun20%yun40%,locualmejoralaalimentaci´ondelhiloentejedur´ıadepunto. Enlaactividadindustrial,elparafinadotienequecalibrarsecuidadosamenteparamaximizar losbeneficiosdelalubricaci´onyminimizarlosefectosindeseados,comolaacumulaci´onde residuosenloscomponentesdelasm´aquinasolasalteracionesdelosprocesosdeacabados quepuedanseguir.Elespesoryeltipodecerautilizadadependendelanaturalezadelafibra, elt´ıtulodelhiloyelprocesoquesellevaacaboen ´ ultimainstancia(Koranne, 2013).
Lascerasconmenordurezasuelenpredominarenlaaplicaci´onafibrasfinas,ylasmezclas conaditivossint´eticosseutilizanenhilost´ecnicosodealtorendimiento.Losresultadosde m ´ ultiplesestudios(Fang,Chen&Zhang, 2021)corroboranqueunacombinaci´ondeparafinado optimizadoyuncontrolelectr´onicodelatensi´onenelbobinadocontribuyefavorablementea unaumentoimportanteenlacalidaddelatelafinal,condisminucionesdelosdefectosvisibles yaumentodelaproducci´on.Estainterrelaci´onentrelapreparaci´ondelhiloylacalidaddela telafinalizaporreforzarlacondici´onestrat´egicadelparafinadoenlacadenadevalortextil.El parafinadodeunhilonodebeconsiderarseuntratamientosuperficial,sinounaimportante etapadeacondicionamientoqueafectadeformadirectaalafuncionalidadmec´anica,ala funcionalidaddelhiloyalacalidadqueofreceelproductotextilacabado.Suinterpretaci´on exigir´aaspectost´ecnicosyelconocimientoafondodelasinterrelacionesimplicadasentre elhilo,lam´aquinayelprocesoproductivo,amparadosenlainvestigaci´onyenlasnormas actualizadasdecontenidoindustrial.
3.1.1. Caracter´ısticasdelaParafinaTextil
Laparafinatextilesunmaterialdeorigenpetroqu´ımicoclasificadocomounhidrocarburo s ´ olidosaturado,compuestoprincipalmenteporunamezcladealcanoslinealesyramificados decadenalarga,cuyorangoden´umerodecarbonossesit´uaentreC20yC40(Koranne, 2013). Enlaindustriatextil,suaplicaci´onm´asextendidasedaenelprocesodeparafinadodehilos duranteelbobinadooenconado,dondeact´uacomounagentelubricantes´olidodestinadoa reducirlafricci´onentreelhiloyloselementosmec´anicosdelasm´aquinas,incrementandoas´ ı laeficienciaoperativa,laresistenciayladurabilidaddelhilo.
Conrespectoasuformadepresentarestaparafinatextilsepuededisponercomercialmente enformadeplanchass´olidasparaserpuestasenlossoportesdelasenconadoras,perotambi´en lahayenformaderuedas,discos,barras,bloques,enfunci´ondeldisenodelsistemade
parafinadodelam´aquina,adaptandolosdistintosformatosalasconfiguracionesmec´anicasy garantizandoelcontactoylatransferenciadecerahaciaelhilo(Shahid&Militky, 2020).El puntodefusi´onesunadesuspropiedadesm´asrelevantes,queest´anormalmentesituadoentre los50y60°C,aunquepuedevariarseg´unlaformulaci´onylaadici´ondeaceitesy/oaditivos. Laconsideraci´ondelpuntodefusi´onesimportante,puespresentaunrangodefusi´onque permiteunreblandecimientoleveporlafricci´ondelhiloconlaparafinaque,porotraparte, essuficientementeelevadoparaevitardeformacionesop´erdidasrelevantesencondiciones normalesdealmacenamiento(Fang,Chen&Zhang, 2021).
Respectoasucolor,laparafinatextilsuelepresentarseencoloresblancos,transl´ucidoso ligeramenteopacos,aunquetambi´ensepuedepresentarenciertostonos.Estoocurrecuando seanadecolorantealprocesodemoldeoatrav´esdeanilinassolublesenparafina.Estecolor puedetenerlafinalidaddeidentificarodiferenciarloslotes,pero,delmismomodo,losaditivos decolordebenserm´ınimos,yaquepuedeaparecermigraci´onoeldep´ositoenelhilo,queno escomodeber´ıaaparecer.
Ladurezadelaparafinapuedevariarentredura,mediaoblanda,dependiendodela proporci´ondelhidrocarburoydelosaditivos.Enaplicacionesindustriales,eshabitualla reformulaci´ondelaparafinamediantelamezclaconaceitesvegetalescomoeldelinazao coco,conelfindeajustarsudurezaymejorarsucapacidaddetransferencia.Unaparafina m ´ asblanda,porejemplo,essin´onimodequeseaument´olacantidaddelubricantesobrehilos desuperficierugosacomoelalgod´on,mientrasqueunam´asduraespreferibleparahilos sint´eticosfinosdondeserequiereunacapam´asdelgadaycontrolada(Koranne, 2013).
Lascaracter´ısticasfisicoqu´ımicasdelaparafinatextil,naturalezaqu´ımica,presentaci´on, puntodefusi´on,coloryconsistencia,sondeterminantesparasucorrectaselecci´ony aplicaci´on,comopodemosobservarenlaTabla 3.1.Unconocimientodeestaspropiedades permiteoptimizarelrendimientodelparafinado,adapt´andoloaltipodehilo,lavelocidadde producci´onylasexigenciasdelprocesotextilposterior.
Tabla3.1:Caracter´ısticasdelaparafinatextilseg´unsudureza
Clasificaci´onseg´unsudureza
TipodeparafinaAplicaci´onCaracter´ısticasf´ısicas
Blanda (Softwax)Tejidodepunto,costura,bordadoAltatransferencia,mayor lubricaci´on
Media Usogeneral:hiladospeinados, tejidosplanos
Equilibrioentre deslizamientoyadherencia
Dura (Hardwax)Tejidost´ecnicos,hilosdealta tenacidad Transferenciamenor,menor manchado
Nota.Elaboraci´onpropia
Laselecci´ondeladurezadependedeltipodefibra,velocidaddelam´aquinadedestino ynaturalezadelprocesoposterior.EnlaTabla 3.2 est´anresumidaslasrecomendacionesde parafinadodeacuerdoconlafibra.Estepuntoesdesumaimportancia,yaquelacantidadde parafinaquedepositemosenelhiloest´arelacionadadirectamenteconelusoquelovamosa daraesematerial.
Tabla3.2:Laafinidadynecesidaddeparafinadovar´ıansignificativamenteseg´unlafibra
TipodefibraRecomendaci´ondeparafinado
Algod´oncardado/peinado
Lanayacr´ılicos
Poli´ester
Viscosa
Fibrasmezcladas
Nota.Elaboraci´onpropia
Requiereparafinadomoderadoparareducirfricci´ony pelusa.
Altanecesidaddelubricaci´onporsupelosuperficial.
Menornecesidadporsusuperficielisa,peromejorael comportamientoenm´aquina.
Puedeserpegajosa;requiereparafinablandayuniforme.
Ajusteintermediodedurezaydosificaci´on.
Comomanifestamosanteriormente,lacantidaddeparafinaaplicadaalosdiferenteshilos dependedeltipodefibraconlacualest´efabricadoelhilo,sudestinoydelsistemade aplicaci´on,peroseestimaqueaproximadamentevaentreel0.5%yel1.5%delpesodel hiloenlamayor´ıadeloscasos;sideseamosserm´asespec´ıficos,hilosparatejidodepuntoo bordadodealtavelocidadpuedenrequerirhastaun2%deparafina.
Unexcesopuedegenerarproblemasdetinturaodeslizamientoexcesivo;adem´as,enelcaso dehilosquevanaserengomados,estaparafinadebeserretiradaporqueselapuso ´ unicamente paraelprocesodetejido;porconsiguiente,estematerialdebesercolocadoconmuchocontrol, yaquenospuedetraerproblemasenlatinturaoenuncostoexcesivo,entantoqueund´eficit provocaroturasporfricci´on.
Elcontroldelconsumoserealizapesandolosdiscosdeparafinaantesydespu´esdela producci´on,mediantesistemaselectr´onicosconmonitoreodetransferenciaopesandoel materialantesydespu´esdelparafinado.
3.1.2. FormasoSistemasdelParafinadodelHilo
Elparafinadodehilosesunaetapaimportant´ısimaparalacorrectapreparaci´ondelamateria primatextil,cuyafinalidadconsisteenaplicarunacapadeparafinadeunamanerauniforme quereduzcalafricci´on,mejoresuresistenciaalpasodeloselementosmec´anicosydisminuya laproducci´ondepelusadurantelosprocesosrelacionadosconeltejidoolaconfecci´ondelos productospropiosdelsectortextil.Lacalidaddelaoperaci´ondeparafinadonosolodepende delaceraydesuscaracter´ısticas,sinotambi´endelsistemautilizadoparalaaplicaci´onenla bobinadoraoenconadora.Enlaindustriatextilmodernaseidentificandistintosm´etodosde parafinado,cadaunoconparticularidadesoperativas,ventajasylimitaciones,quedeterminan suidoneidadseg´uneltipodehilo,lavelocidaddeproducci´onylosrequerimientosdelcliente final(Koranne, 2013; Shahid&Militky, 2020).
ParafinadoporFricci´on(mec´anico)
Estesistemadeparafinadoeselm´assimpleyelm´astradicional,quenoesm´asqueotra cosaquecolocarundiscodeparafinas´olidadetalformaqueelhilorocesusuperficieenel
bobinadoyas´ısetransfieraalasuperficiedelhilounafinacapadelubricante.Elejequepermite elmontajedeldiscoesgeneralmenteredondoylibre,deformaquepuedadarungirosuave debidoalcontactoqueejerceelhilosobre ´ el.Suprincipalventajaeslasencillezyelcoste reducidoenlaaplicaci´on,loqueexplicasugranpopularidadenlasinstalacionesdepequena ymedianaescala.Sinembargo,tambi´enescondelimitacionescomosonelhechodequela transferenciadeceranoesuniformedebidoaqueeldesgastedeldisconosedaconlamisma regularidad,loquepuedederivarenregionesconexcesoodeficienciadeparafinayafectarla regularidaddelposteriorproceso(Fang,Chen&Zhang, 2021).
ParafinadoporPresi´onControlada
Eldiscodeparafinaest´amontadoenunsistemadepresi´oncontroladaquepresionael hilomedianteunresortecalibradoouncontrapeso.Elejees,normalmente,cuadradoylo accionaunpequenomotorquegarantizaqueelhilogiraconstantementeydemanerauniforme pormediodelmismo,comopodemosobservarenlaFigura 3.1.Estadisposici´ondamayor uniformidadalatransferenciadeceraqueelsistemadefricci´onlibre,pueselcontactoes constanteycontrolado,aunqueesnecesariocalibrardemodoperi´odicoparaquelapresi´on ejercidasealacorrecta,puesdelocontrario,sepuedeproducirdesgastedeldiscooexcesode aplicaci´ondeparafina.
Figura3.1:Parafinadodehiloconejecuadrado.
Nota.Imagenescaneadade HBIGrupoderetracci´on (Motocono, s.f.).
ParafinadoporC´amaraCerrada(dosificaci´oncontrolada)
Seencuentraenjuegounsistemaconaltaprecisi´onenbielasyenelqueelhilodela m ´ aquinaseintroduceatrav´esdeuncanalcerradoquetrabajatambi´enconparafinatantol´ıquida comosemil´ıquida,adecuadamentedosificadamismamenteporuncontrolelectr´onicorespecto
delosdospar´ametrosse˜nalados,peroadem´asenfunci´ondeltipodehiloqueseest´eaplicando. Yas´ımantenemosunaaplicaci´onmuyuniformeyqueresultaaltamentecontrolada,siendo idealparahilosfinosydelicados.Estehiloseutilizamayormenteentejidosdecalidadypara prendast´ecnicas,quiz´assumayorinconvenienteeslaimplementaci´ondeuncostoaltoyun mayormantenimiento,asimismolanecesidaddemantenerunafrecuenciaaltadelimpieza paraevitaracumulaciones,residuosquealterenladosificaci´on(Koranne, 2013).
ParafinadoElectr´onicoInteligente
Representalasoluci´onm´asavanzadayacordealosprincipiosdelaIndustria4.0.Incorpora sensoresquemonitoreanentiemporealvariablescomolavelocidaddepasodelhilo,sutensi´on yelniveldeconsumodeparafina.Conestainformaci´on,elsistemaajustaautom´aticamentela cantidaddeceraaplicada,asegurandounparafinadoconstante,uniformeytrazablealolargo detodoelproceso;adem´as,permitealmacenaryconsultardatoshist´oricosparaan´alisisde producci´onycontroldecalidad.Sumayorinconvenienteeselcostodeinversi´onelevado,si biensecompensaalargoplazomedianteladisminuci´ondemerma,elahorroenconsumir parafinaylamejoradelacalidaddelhilo.
Hayquetenerpresentequelaelecci´ondelsistemadeparafinadosetienequefundamentar enunan ´ alisisplenodelascaracter´ısticasdeltipodehilo,eldestinofinaldelproducto,el volumenproductivoylacapacidaddelaempresa.Desdeelm´etodomec´anicoporfricci´on, simpleyecon´omico,hastaelcontrolelectr´onicointeligente,precisoytotalmentetrazable,cada sistemaofreceunequilibriodistintoentrecosto,precisi´onyeficienciaoperativa.
Elparafinadoserealizageneralmenteenelmismocursodelenconado,inmediatamente antesdequeelhilosebobineenconos;deestaformaseaprovechaelprocesoparaoptimizar procesosycostos.Unam´aquinaenconadoramodernapermiteincorporarunoovariossistemas deparafinado,enfunci´ondeltipodehilo.
Elparafinadogarantizaelrendimientodelhiloenlasetapassiguientesycontribuyea disminuireln´umeroderoturasdehilo.Podemoselevarlavelocidaddelosprocesos;estos puedenserentejidoplano,tejidodepunto,bordado.Visualmente,launiformidaddeltejido mejora,yaquesehancompactadolasfibrasfluctuantes;porende,lasuperficiedelostejidos seapreciam´asplana.
Esimportanterealizarcomparacionesvisualesymec´anicasentrehilosnoparafinados yparafinados,comounaprimerainstancia;luego,estascomparacionesdebemosrealizarlas entrehilosparafinadoscondiferentesporcentajesdeceraycondiferentesm´etodosdetrabajo; posteriormente,pasaremosaevaluarlacantidaddeparafinaresidualenelhiloconm´etodos gravim´etricos.Podemostambi´enanalizarelefectodelparafinadosobrelaresistenciaalpaso porlaagujaylafricci´ondin´amicaqueesteejerce.Unadelascosasm´asimportanteses entenderlarelaci´onentreeltipodefibra,elt´ıtulo,latorsi´onylanecesidaddelubricaci´on.
3.1.3. FormulacionesparaelC´alculodelConsumodeParafina
Lacantidaddeparafinaconsumidaenelbobinadooenconadodeloshilos,sistemade parafinadousado,esunodelospar´ametrosquedeterminanunabuenaefectividaddelprocesoy unabuenacalidaddelconoproducido.Enestesentido,elconsumodeparafinahacereferencia oseentiendecomolacantidaddemateriaquequedatransferidadelaunidaddeparafinado alhiloenlaunidaddebobinadooenconado,comodetalla Koranne (2013),cadavezquese produceuncono,normalmentesenalandocomounporcentajerespectoalpesodelhiloocomo gramosdeparafinaporkilogramodehiloprocesado.Elc´alculoconcretodeestevalorpermite
nosolamentemejorarelrendimientodelmaterial,sinotambi´enevitarqueelexcesodecera afecteaprocesosposteriorescomoelte˜nidooelacabado,adem´asdereducireldesperdicio conlaconsiguientemejoradelasostenibilidadydelaviabilidaddelaoperaci´onencuesti´on. Ent´erminosm´ast´ecnicos,elc´alculodelconsumodeparafinaenelbobinadooenconadode hilossebasaenecuacionesqueimplementanvariablescomoelpesoinicialdelaparafina,el pesofinaldelaparafina,lacantidaddehiloprocesado,lavelocidaddebobinado,latensi´onde hiloylafuerzadelasuperficiedecontactorespectoalsistemadeaplicaci´on,estolopodemos sintetizarenlaEcuaci´on 3.1,(Locku´anLavado, 2012b),dondeest´aunarepresentaci´onsencilla deunc´alculoypuedeexpresarsecomo:
Consumoparafina(%)= Pesoinicialparafina pesofinalparafina pesototaldelhiloprocesado (3.1)
Noobstante,enunentornoindustrialavanzado,lasimplediferenciadepesoenmuchas ocasionesnoreflejalarealidadoperativa,yaqueintervienenfactorescomoelcoeficientede transferenciadecera,elgradodedurezadelaparafina,supuntodefusi´onylapresi´onofuerza decontactodelhiloconelsistemadeparafinado.
Investigacionesrecientes,comolade Fang,Chen&Zhang (2021),handemostradoqueel consumoidealparahilosdealgod´ondestinadosatejedur´ıadepuntoseencuentrat´ıpicamente enelrangodeun0,5%aun1,0%enpeso,mientrasqueparahilossint´eticosdesuperficie lisapuedereducirsehastaun0,2%aun0,4%,dependiendodelavelocidaddelam´aquinayla aplicaci´onfinal.
Losmanualest´ecnicosdefabricantesdemaquinaria,comoSavioyMurata,incluyen adem´asecuacionescorregidasqueincorporanelrendimientodeaplicaci´on(η),definidocomo elporcentajedeparafinaefectivamentetransferidaalhilofrentealaquesepierdeporabrasi´on, evaporaci´onoacumulaci´onengu´ıas.Enestoscasos,elc´alculoseajustacomoest´adescritoen laEcuaci´on 3.2 (Locku´anLavado, 2012b):
Consumoefectivo(%)= (Pesoinicialparafina pesofinalparafina)η pesototaldelhiloprocesado × 100 (3.2)
Donde:
Pesoinicialdelaparafina=masadeldisco,bloqueopiezaantesdeiniciarlaproducci´on.
Pesofinaldelaparafina=masadelaparafinaremanentedespu´esdelcicloproductivo.
Pesototaldelhiloprocesado=sumadelasmasasdetodoslosconosopaquetes producidos.
η (rendimiento)=proporci´ondeparafinatransferidaefectivamentealhilo(valorentre0 y1).
Unacorrectaestimaci´ondelconsumodeparafinanosoloesesencialparaelcontrolde calidaddelhilo,sinoquetambi´entieneimplicacionesmedioambientales.Elexcesodeparafina puedeocasionardep´ositosenlasm´aquinasdetejido,incrementarlanecesidaddelimpiezay provocarparadasporrechazodeproducci´on,mientrasqueunaaplicaci´onpordebajodell´ımite aumentalafricci´onylaroturadelhilo.Porestaraz´on,lossistemasdecontrolmodernoscuentan consensoresquemidenentiemporealelconsumodeeste,adem´asdequeenfraccionesde segundoajustanlospar´ametrosdelproceso,siendoestaacci´onconsecuenteconlosprincipios delaIndustria4.0ylaoptimizaci´onderecursos.
Lasformulacionesparaelc´alculodelconsumodeparafinadebenadaptarsealas condicionesrealesdeproducci´onyaltipodesistemadeaplicaci´onutilizado.Eldominiode estasecuaciones,juntoconlainterpretaci´ondelasvariablesqueintervienen,esindispensable paraingenierostextilesyt´ecnicosdeplantaquebuscanunequilibrioentrerendimiento operativo,calidaddelproductoyeficienciaderecursos.
3.2. ElPurgado
Elpurgadodehilosepuededefinircomoeldescubrimientoylaexclusi´ondedesperfectos delhilo.Estatareaserealizaduranteelprocesodebobinado,paraminimizarloscostosen procesosposteriorescomolatejedur´ıa.Esesencialeliminarlasirregularidadesdeloshilos. Unpurgadoreficienteaseguraunbuenefectodepurgadoconmenosroturasdelhilo(Locku´an Lavado, 2012b).
Lasm´aquinasmodernasincorporan,porotrolado,sensoreselectr´onicos,estoscensanla masafibrosadeloshilos,siendolosmismosquelaatraviesan,yunaligeravariaci´ondentro delospar´ametrosfijadosautom´aticamenteactivalascuchillasquecortanelhiloylam´aquina paraanudarlosextremosdelhilo.Lacabezaeliminatodoslostramosdehilodefectuososdela bobina.
Lasm´aquinasmodernasest´anequipadasconsensoreselectr´onicosquemonitoreanla masafibrosadeloshilosmientraspasanatrav´esdeellas;sisedetectaunapeque˜navariaci´on fueradelospar´ametrosestablecidos,lossensoresactivanautom´aticamentelascuchillas paracortarelhilo,ylam´aquinasedetieneparaanudarsusextremos.Lospurgadoresde ´ ultimageneraci´ondisponiblesenelmercadoest´ancompletamenteintegradosconsistemas electr´onicosavanzados.Elsistemadebobinadoelectr´onicopromueveeldesarrollotecnol´ogico continuodelpurgado,conelobjetivodequecadacabezadebobinadofuncionecomoun laboratoriotecnol´ogicoquegaranticelacalidadtotaldelhilado.Elcicloflexibledelsistema electr´onicoayudaaminimizarlasp´erdidasdeproductividaddelam´aquinadebidoaestos cortesdecalidad.Ent´erminosgenerales,losobjetivosdelpurgadoson:
Eliminardefectos: Reconoceyeliminamateriaextra˜naquetengadichohilocomo imperfecciones,partesgruesas,partesdelgadas,irregularidadesquepuedatener,nudose impurezas.
Prevenci´on: Estosayudanaquelosdefectosdeloshilosnosepuedanacumularenlos mecanismosdelasm´aquinasyquelabobinanosalgadefectuosa,manteniendounhilo quecumplaest´andaresrequeridos.Debemostomarencuentaquelosajustesdelpurgador puedensermuycerradoscuandoeln´umerodecortesesalto;porende,tenemosp´erdida deproducci´on,desgastedelamaquinariayreducci´ondelacalidaddelhilo.Porotro lado,cuandoelpurgadorest´amuyabierto,lacalidadespobreyproducimoshilosdeuna calidadinferior,dandounproductofinalconunaltoporcentajedeirregularidades.
Elpurgadordehilosesundispositivoesencialinstaladoenm´aquinasdeenconado y/obobinadoyotrasetapasintermediasdelahilatura,cuyoobjetivoprincipaleseliminar imperfeccionesnodeseadasdelhiloantesdesuutilizaci´on.Estosdispositivosact´uancomo unsistemadeinspecci´onylimpieza,eliminandoseccionesdefectuosasdelhilocomo engrosamientosproducidosenlahilaturapordiferentesmotivoscomoneps,quenoson sinoacumulacionesdefibras,adelgazamientos(zonasdebajaresistencia)ymuchasveces visualmentefinas,part´ıculasextranas(motas,residuos,suciedad),ydiferentesirregularidades generadaspordefectosoporsituacionespropiasdeunahilatura.
Antesdetratardeformaespec´ıficaalospurgadores,esimportanteconocerqu´esonlas irregularidadesgeneradasenloshilos,c´omoselasconoceydescribirlasbrevemente.Enla producci´ondehilos,independientementedelafibrabase(algod´on,lana,poli´ester,acr´ılico, lino,etc.)ydelsistemadehilaturaempleado(anillos,rotor,air-jet,fricci´on,openend), habitualmenteexistelaposibilidaddeaparici´ondeirregularidadesqueafectanlauniformidad, resistencia,aparienciayprocesabilidaddelproductofinal.Estasirregularidades,quepueden originarsedesdelamateriaprima,enlapreparaci´ondelafibraoenlapropiaetapade hilatura,debensercontroladasmedianteinspecci´onydispositivosdepurgadoparaevitarque comprometanlacalidaddelhilo,yaqueesteesunprocesoirreversible.Acontinuaci´on,se describenlasirregularidadesm´ascomunesyt´ecnicamenterelevantes:
Neps:Sonpeque˜nasmotasoacumulacionesdefibrasenredadas,formadasgeneralmente porfibrascortas,fibrasinmadurasopart´ıculasdepolvoyceranatural,quenose eliminarondurantelaaperturayelcardado.Presentanundi´ametrosuperioralpromedio delhiloyunasuperficieirregular,loqueprovocadefectosvisiblesy ´ asperosenel tejido.Suorigenpuedeestarenlamateriaprima(altocontenidodefibrasinmaduras enalgod´on),enprocesosmec´anicosagresivosoenunahumedadinadecuadaduranteel procesamiento.Enelproductofinal,losnepsgeneranpuntosblancosenhiladostenidos yalteranlasuavidadsuperficial(Lawrence, 2010).
Adelgazamientos:Sonlasseccionesdelhiloconreducci´onsignificativademasalineal odi´ametro,quepresentanmenortenacidadyresistenciaalatracci´on.Estaszonasson puntoscr´ıticosderoturaduranteelprocesodetejedur´ıaotricotado,ysuorigenpuede deberseaunaalimentaci´onirregulardefibras,problemasdeestiraje,deslizamientosenel trendecilindrosodefectosenlatorsi´on.Enhilossint´eticos,tambi´enpuedenproducirse porfallosenelcontroldeextrusi´onoestirado(Saville, 1999).
Contaminantes:Sonfibrasopart´ıculasajenasalafibrabase,talescomopolipropileno (PP),restospl´asticos,fibrassint´eticasenhiladosdealgod´on,fragmentosvegetales,polvo carbonizadooinclusoinsectosmuertos.Enelcasodelalgod´onreciclado,elriesgode contaminaci´onesmayor,especialmenteporfibrassint´eticasprocedentesderesiduosde confecci´on.Estoscontaminantesalteranlaapariencia,elte˜nidoyelcomportamiento mec ´ anicodelhilo,ypuedenprovocarpuntosdurosodefectosvisualeseneltejidofinal (Shahid&Militky, 2020).
Engrosamientos:Sonseccionesdelhilocuyodi´ametroymasalinealsuperanel rangodetoleranciaespecificado.Puedenserpuntualesoextendidos,ysuorigenest´a relacionadoconalimentaci´onirregulardefibras,acumulacionesdematerialdurante elestirajeoproblemasenlaregulaci´ondelsistemadehilatura.Losengrosamientos sonespecialmenteproblem´aticosenhilosfinosparag´enerosdelicados,yaquegeneran defectosvisibles,incrementanlafricci´onengu´ıas,agujasypuedenprovocarparadasen procesosautom´aticos(Koranne, 2013).
Nudos:Sonunionesentreextremosdehilo,generalmenterealizadasduranteel empalmeoreparaci´onderoturas.Losnudosmalhechos,conexcesodevolumen omalposicionados,provocanenganchesenpeines,agujasosistemasdeguiado,y alteranlauniformidadvisualyestructuraldelhilo.Existendiferentestiposdenudos (nudodetejedor,nudodepescador,nudosimple),peroenlaindustriamodernase buscareemplazarlosporempalmesneum´aticos(splicers)quegeneranunionescasi imperceptibles(Rengasamy, 2021).
Irregularidaddemasa(CV %):Adem´asdedefectospuntuales,loshilospueden presentarirregularidadescontinuasensumasalineal,quesecuantificanmediante elcoeficientedevariaci´ondemasa(CV %).Un CV % elevadoindicavariaciones sistem´aticasenlaalimentaci´onoproblemasenelestiraje,afectandolauniformidaddela torsi´onylaaparienciadeltejido.
Peloo“hairiness”:Lapresenciadefibrasquesobresalendelasuperficiedelhilo aumentasurugosidad.Sibienunciertoniveldepelopuedeseraceptableoincluso deseableenalgunosg´eneros,unexcesopuedeprovocarproblemasdefricci´on,enganches yformaci´ondepelusaenprocesosposteriores.Elcontroldefibrasfluctuantesserealiza medianteajustesdetorsi´on,selecci´ondefibrasm´aslargasyusodedispositivosde purgadoespecializados(Lawrence, 2010).
Defectosdetorsi´on:Incluyenzonascontorsi´oninsuficiente(flojas)oexcesiva (apretadas),queafectanlaresistencia,elasticidadyaparienciadelhilo,ocasionadaspor lasexcesivasfluctuacionesdelavelocidaddelacabezadebobinado.
Esindispensablequeidentifiquemosyclasifiquemoslasdiferentesimperfeccionesdel material,yaqueesuninsumodesumaimportanciaparaelajusteycontroldecalibracionesde lam´aquina,quealapostrenosentregar´aunproductodecalidad,haciendoquetantoelhilo comolascaracter´ısticasdelconoseanlasapropiadas,minimizandoeldesperdicio.
ElajustedeimperfeccionessebasaenunregistrollamadoCLASSIMAT,queclasificalas imperfeccionesseg´unsulongitudygrosorparafacilitarsumanejo.Estesistemadefinetres categor´ıasquesonimperfeccionesmenores(cortasypeque˜nas),medianas(moderadamente gruesasolargas)ygraves(gruesasylargas).Lacalidaddelhilomejoracuandoseeliminan defectosdemenorlongitudydi´ametro,aunqueestopuededarcomoresultadounaproducci´on menorporpartedelabobinadora.
Elcontroldelaspartesgruesas,delgadasynepssehacemedianteunequipoelectr´onico llamadopurgador.Unodelosm´asutilizadosesdelamarcaUSTER;estedetectavariacionesde masa.Lasvariacionesdemasasedetectanmediantevariacionesdeondaselectromagn´eticas, lascualessetransmitenaunprocesador,queposteriormentesetransformanense˜nales el´ectricas.Cuandoelpurgadordetectaestasimperfecciones,unsistemamec´anico(cuchillas) delam´aquinacortaelhilo,eliminaeldefectoyluegoloempalma(une)medianteunsistema electr´onico-mec´anico-neum´atico,as´ıseevitanlosnudosquesonmuyperjudiciales(Esparza, Esparza&Rosero, 2017).
Alserlospurgadoresunequipodesumaimportanciaenelprocesodebobinado,las plantastextilesmodernasensumaquinariadebenposeerestosaditamentos,tomandolas debidasprecaucionesparaqueestosequiposgaranticenlauniformidadylasensibilidadque serequiere,sinimportarlaformaomaneraquerealicelalecturapudiendoserdenaturaleza mec ´ anica,electr´onica, ´ optica,electromec´anica,capacitivo..Enloqueacalidadest´eticase refiere,lospurgadorespermitenmejorarelaspectodeltejidoevitandolaaparici´onderayas, marcasomotasquesurgenpordefectosquearrastralahilatura;lahomogeneidadenlamasa linealgarantizauntejidouniforme,muyapreciadodentrodelaindustriatextildelamodayen aplicacionest´ecnicas.Demaneraan´aloga,laeliminaci´oncorrectadeltipodeirregularidades hacequelacifraderechazoenelcontroldecalidaddebasermenor,loquesetraduceenun mejorusodelamateriaprimayenlacontribuci´onaunaproducci´onm´assostenibleconmenor desperdicio.
Unhilolimpioyregularfacilitaqueloscolorantespuedanpenetrardeunaformauniforme, evitandolasconcentracionesdetensi´onquepuedandarcomoresultadodiferenciasdetono,
yasegurandouncomportamientom´asestableenacabadosmec´anicosyqu´ımicos;portanto, elpurgadonoact´uasolamentecomounafasedecontrolintermedio,sinoquetambi´ense puedeconsiderarcomouneslab´onclavedelacadenadevalortextil,paragarantizarqueel productofinalllegueacumplirlasexigenciasdecalidad,rendimientoypresentaci´onqueexige elmercado.
3.2.1. Clasificaci´ondelosPurgadoresSeg´unsuFuncionamiento
Enlosprocesosdebobinadooenconadotextil,lospurgadoresolimpiadoresdehilo cumplenunafunci´onesencialenlaobtenci´ondeunhilodealtacalidad,librededefectos visiblesyaptoparaoperacionesposteriores.Estosdispositivos,instaladosestrat´egicamente entreelsistemadetensi´onyelguiadofinalhaciaelpaquete,eliminannudos,engrosamientos, adelgazamientos,part´ıculasextranas,fibrassueltasycontaminantes,garantizandouna regularidaddimensionalyest´eticaacordealasexigenciasdelmercadoyanormast´ecnicas internacionales.
Deacuerdoalprincipiomec´anico, ´ opticooelectr´onicoquesirvecomobasealadetecci´on y/olaeliminaci´ondelasirregularidades,laclasificaci´ondelospurgadoreseslasiguiente:los purgadoresmec´anicostratanf´ısicamenteelhilocortandooreteniendolosdefectosenfunci´on deldi´ametroolarigidezdelhilo;lospurgadores ´ opticosutilizanhacesdeluzjuntoasensores paradetectarvariacionesdesecci´onodecolor;lospurgadoreselectr´onicoscombinansensores degranresoluci´onconsistemasdecortecontroladospormicroprocesadores,permitiendo ajustesdetoleranciayunamemoriaestad´ısticadeldefecto(Koranne, 2013; Rengasamy, 2021).
Lasventajasylimitacionesdecadasistemadepurgadorsonlaprecisi´on,lavelocidad dereacci´on,lacapacidaddediscriminaci´ondelosdefectos,elmantenimientoyelcostode operaci´on.Laselecci´ondelsistemadepurgadorrespondeafactorescomoeltipodefibra,el t´ıtulodelhilo,lavelocidaddeproducci´onoelest´andardecalidadrequeridoylacompatibilidad conelequipodebobinado.Unpurgadoineficientenosolamenteafectalaaparienciadeltejido final,sinoquetambi´enafectalavida ´ utildeloscomponentesmec´anicosylaproductividad globaldelaplanta.
Comopodemosderivar,laclasificaci´ondelospurgadoresseg´unsufuncionamientono esunaspectomeramentete´orico,sinounaherramientafundamentalparalaoptimizaci´ondel procesodepreparaci´ondehilos,yaquedesucorrectaelecci´ondependelacalidad,eficiencia ycompetitividaddelaproducci´ontextilmoderna.Acontinuaci´on,sehacereferenciaalos purgadoresdehilosb´asicos.
PurgadoresMec´anicos
Lospurgadoresmec´anicossondispositivostradicionalesempleadosenm´aquinas bobinadorasoenconadorastextilesparalaeliminaci´ondedefectosdegrosorexcesivoen elhilo.Suprincipiodefuncionamientoescompletamentef´ısicoypasivo,basadoenun sistemadedosl´aminasoplacasmet´alicasdebidamentecalibradasqueconformanunaabertura ajustable.Elhilosehacepasarporesteespacioduranteelprocesodebobinado,ycuando presentaunengrosamientosuperioralatoleranciaestablecida,elexcesodesecci´onimpide supasoyrompiendoinstant´aneamenteelmaterialfibroso;deestemodo,seeliminaeltramo defectuosoantesdequelleguealpaquetefinal,evitandoirregularidadesquepodr´ıanprovocar problemaseneltejidootricotadoposterior(Koranne, 2013).
Unadelasventajasm´asdestacadasdeestetipodepurgadoresessusimplicidaddedise˜noy
decalibraci´on,loquesetraduceenfacilidaddeoperaci´onymantenimiento;adem´as,sucosto deadquisici´onesrelativamentebajoencomparaci´onconsistemas ´ opticosoelectr´onicos,lo queloshaceaccesiblesparaplantaspeque˜nasymedianas.Sinembargo,presentanlimitaciones importantes,entrelasquedestacasubajasensibilidadfrenteadefectosdemenordimensi´on, comoadelgazamientosleves,variacionesenlatorsi´onolapresenciadecontaminantesno relacionadosconeldi´ametro;deigualforma,nosoneficacesparaidentificarirregularidades deorigensuperficial,comonepsofibrascortasadheridas(Rengasamy, 2021).
Laregulaci´ondelmecanismodepurgaesunaspectoclaveparaelcorrectofuncionamiento delmismo;dichomecanismoseregulamodificandolaseparaci´onentreelpeineoscilantey elyunque.Estevalordeaperturadepender´adeltipodehiloquequeramosprocesar:para hiloscardados,laseparaci´ondelpeinerespectodelyunqueesde1,75a2,25D(dondeDesel di´ametrodelhilo);parahilospeinados,m´ashomog´eneos,estaseparaci´onser´ade1,5a1,75D. Unacalibraci´oninapropiadapuedegenerarcortesinnecesarioso,porelcontrario,permitirel pasodedefectosquedeber´ıansereliminados(Grover&Hamby, 2011).
Eldi´ametrodelhiloeselpar´ametrodereferenciaparaestablecerlaaberturadelpurgador mec ´ anicoydebecalcularsepreviamente.Paraesteprop´ositoseempleanecuacionesderivadas delarelaci´onentreelt´ıtulodelhilo(ensistemascomoelm´etricoNmoelingl´esNe)yla densidaddelafibra.
Portodoello,podemosafirmarquelosmecanismosdepurgasonunasoluci´onpr´acticay econ ´ omicaparaeliminardefectosgroserosenhilostextiles,dadoquesesit´uanenell´ımite delasinstalacionesautom´aticasdevelocidadnormalyquelosdefectospeque˜nosodelgados m ´ ast´ıpicossimplementenoloseliminan.Noobstante,sudesempe˜nodependeengranmedida deunacalibraci´onprecisa,unmantenimientoregularyuncorrectoconocimientodelos par ´ ametrosdelhiloprocesado,porloquesuusoeficazrequieretantoexperienciaoperativa comocomprensi´ondelasvariablest´ecnicasqueintervienenenelproceso.
PurgadoresElectr´onicos
Estospurgadoresrepresentanunodelossistemasm´asavanzadosparaladetecci´ony eliminaci´ondedefectosenhilostextilesduranteelprocesodebobinadooenconado(ver Figura 3.2).Sufuncionamientosebasaenelusodesensoresdealtaprecisi´on,generalmente ´ opticosocapacitivos,capacesdemedirentiemporealpar´ametroscomoeldi´ametro,la densidaduopacidaddelhilo.Aquellosvaloresqueresultandelacomparaci´oninicialse contrastantambi´enconunospar´ametros,concretamenteconlosqueelsoftwaredelpurgador tienepreestablecidos,queformanunpatr´ondereferenciaestimadodeacuerdoconlas toleranciasdecalidadexigidasparaelproductofinal(Koranne, 2013).
Figura3.2:Purgadorelectr´onicoconsensores ´ opticos.
Nota.Imagenescaneadade No.7-VMachConerBobbin-TrayType (Muratec, s.f.).
Dentrodelossensores ´ opticos,seproyectaunhazdeluzquecolapseenelhiloen movimiento,antesdesermodificadooseproduzcancambiosenelpasooenladispersi´on delaluz.Conestetipodem´etodospuedendetectarsedefectosdemotas,neps,suciedad pegadaoengrosamientosimportantesquecambienlatransparenciaoelperfil ´ opticodelhilo. Lossensorescapacitivos,encambio,midenlacapacitanciael´ectricaquesemodificaenel momentoenelqueelhilopasaentredoselectrodosy,portanto,puedendetectarloscambios enlamasaodensidaddelmaterial.Esteprincipioesdegranutilidadparadetectardefectos internosovariacionesquenosonapreciablesporlavista,sinoquesedebenacontaminantes internosoaungirodiferentequecambienlacompactaci´ondelafibra(Koranne, 2013).
Lasventajasdelospurgadoreselectr´onicossonvarias:proporcionanaltaprecisi´ony rapidezenladetecci´on,sepuedenajustaradiferentest´ıtulosdehilo,tiposdefibraypermiten laconfiguraci´ondeunperfilparafibrasnaturales,sint´eticasomezclas;almacenardatosy estad´ısticasdelprocesodecontroldecalidadeinclusodetrazabilidaddelaproducci´on.Sin embargo,tambi´entienendesventajasimportantesconrespectoalospurgadorestradicionales, requierencalibracionesespec´ıficasrelacionadasconuntipodehiloestablecido,lascondiciones deproducci´on,yunainversi´oninicialconsiderable,inclusoenelcasodeversionesintegradas consistemasdemonitorizaci´onenl´ıneaeinterfacesdecontrolavanzado(Grover&Hamby, 2011).
Enlapr´acticaindustrial,lacalibraci´ondeunpurgadorelectr´onicopartedelconocimiento precisodelasdimensionesypropiedadesdelhilo,incluyendosudi´ametro.Estepuede calcularseapartirdesut´ıtuloendiferentessistemasdenumeraci´oncomo:Ne,Nm,Texo Denier.
PurgadoresElectr´onicosInteligentes(SmartClearers)
ConocidosenlaindustriacomoSmartClearers,representanlaevoluci´onm´asavanzadaen latecnolog´ıadelimpiezadehilosdentrodelasoperacionesdebobinadooenconado.Sudiseno combinasensoresdealtaprecisi´on(´opticos,capacitivosocombinados)conmicroprocesadores ysistemasdeaprendizajeadaptativocapacesdeanalizarentiemporeallascaracter´ısticasdel hiloydiferenciarentredefectosaceptablesynoaceptables,bas´andoseencriteriosdecalidad predefinidosyparametrizadosendiferentessoftwaresespecializadosdisponiblesenelmercado (Koranne, 2013; Behera&Shanmugasundaram, 2021).
ElprincipioclavequediferenciaalosSmartClearersdelospurgadoreselectr´onicos convencionalesessucapacidaddeinterpretaci´oncontextualdedefectos;mientrasqueun purgadorelectr´onicoest´andar,cortacualquierirregularidadquesuperelosl´ımitesestablecidos, losSmartClearersutilizanalgoritmosdean´alisisdesenalybasesdedatosdereferencia paradeterminarsiundefecto,comounamotaounaligeravariaci´ondetorsi´on,compromete eldesempe˜nodelhiloenelprocesoposterior,estopermitereducircortesinnecesarios, optimizarelaprovechamientodematerialymantenerlaproductividadsinsacrificarlacalidad (Rengasamy, 2021).
Muchosmodelosactualesest´anintegradosenecosistemasdeIndustria4.0,conect´andose medianteprotocolosdecomunicaci´onindustrial(Ethernet/IP,OPC-UA,etc.)asistemasde gesti´ondeplanta(ManufacturingExecutionSystems,MES)yplataformasdetrazabilidad digital,estohaceposibleregistrarcadacorte,defectodetectadoyloteprocesado,permitiendo unan ´ alisisestad´ısticoavanzadoylaidentificaci´ondeproblemasrecurrentesenetapas anterioresdelprocesoproductivo,comolahilatura,elhermanadooelretorcido.Lasventajas delosSmartClearerssonevidentes:
Altaprecisi´onenladetecci´onyclasificaci´ondedefectos,minimizandocortes innecesarios.
Adaptabilidadautom´aticaadistintost´ıtulosytiposdefibrasmedianteautoajustede par ´ ametros.
Integraci´onconsistemasdetrazabilidad,generandoreportesdecalidadentiemporeal.
Optimizaci´ondelconsumodehilo,yaquesoloseeliminaloestrictamentenecesario.Sin embargo,presentantambi´endesventajasolimitaciones,entreellas:
Mayorinversi´oninicialencomparaci´onconpurgadoresmec´anicosoelectr´onicos convencionales.
Dependenciadelacalibraci´onysuactualizaci´on,requierepersonalt´ecnicoespecializado. Posiblecurvadetrabajooperativom´aslargaenplantasquemigrandesistemas tradicionales.
Enlapr´acticadelaproducci´ontextil,elusodelosSmartClearerssesugierepara produccionesdealtaexigenciat´ecnicacomohilosparatejidost´ecnicos,g´enerosdepunto finos,hilosparabordadodeprecisi´onoaplicacionesm´edicasdondelahomogeneidadyla noexistenciadedefectoscr´ıticossonimportantes;asuvez,lasm´aquinasdehilaturaenserie continuaygranproducci´onconllevanunahorronotabledetiempoydemateriaprima,sobre todosiseutilizajuntoconotrossistemasdecontroldecalidadenl´ınea.
Lospurgadoreselectr´onicosinteligentesnosolorepresentanunsaltocualitativoenla tecnolog´ıadepurgado,sinoquesealineanconlastendenciasglobalesdedigitalizaci´on,
automatizaci´onyoptimizaci´ondeprocesostextiles,convirti´endoseenunaherramientaclave paralacompetitividadenlaindustriamoderna(Shahid&Militky, 2020).
PurgadoresSeg´unsuFunci´onEspec´ıfica
Enlatecnolog´ıadepreparaci´ondehilosparatejidootricotado,lospurgadoresnosolo seclasificanporsuprincipiodefuncionamientocomoyaloexplicamosanteriormente: mec ´ anicos,electr´onicos, ´ opticosointeligentes,sinotambi´enporlafunci´onespec´ıficade detecci´ony/oclasificaci´ondedefectos;estaclasificaci´onfuncionalpermiteentenderc´omo cadatipodepurgadorrespondeaunanecesidadconcretadecalidadyalosrequisitosdel procesoproductivo.
PurgadoresparaMotas
Estosinstrumentosest´anespec´ıficamentedisenadosparala limpiezadenepsomotas,lascualesselocalizanenagrupacionesdefibrascortas,fibras inmaduras,residuosdepolvoomanipulaci´onqueseproducenduranteelprocesode hilado;losnepshacenqueseproduzcanirregularidadesenlasuperficiedelostejidos, generandodefectosvisualesydetacto,elpurgadorparamotasdehilotrabajadetectando aumentoss´ubitosdesudi´ametro,yensistemaselectr´onicosdetectandolaalteraci´on ´ opticaqueproducelamotaalbloquearlaluzenelsensor.Soninsustituiblesenla producci´ondehilosparag´enerosdehilaturafinaoparahilosdealtacalidadenlosquela regularidadsuperficialesuncriteriodecalidadprimaria(Rengasamy, 2021)
PurgadoresparaNudos Sucometidoconsisteendarconunionesdefectuosasentrelos extremosdehilo,sobretodoall´adondehansidounidasmanualmenteocont´ecnicas relacionadasconempalmesinadecuados.Nudosdemasiadograndesomalcolocados, puedenprovocaratascosenagujas,da˜nosenpeinesolasroturasduranteeltejido.En mec ´ anicasedetectaelnudoporobstrucci´onf´ısicay,ensistemaselectr´onicos,comoun picodedi´ametroanormalconlongitudcaracter´ısticaidentificativafrenteaunamota.Se empleanenunasetapasdelprocesodondelaregularidaddeldi´ametroesimportante, comohilosparabordadocontinuooentejedur´ıadepunto(Koranne, 2013).
PurgadoresparaContaminantes Sonequiposquetienenunadobleaplicaci´on,yaque sonparticularmenterelevantesenlaindustriadelalgod´onrecicladoy,porotrolado,en hiladosdefibrasnaturalesmezcladasconfibrasrecuperadas,yaquetienenunacapacidad depurgadodise˜nadaparalaextracci´ondepart´ıculasnodeseadas,comopolipropileno (PP),restospl´asticos,tamanosdefragmentosvegetalesyotrasimpurezasinadecuadas. Enelcasodelossistemas ´ opticos,seestableceladetecci´onporcontrastedecolory opacidad;ensistemascapacitivos,quesemidengraciasalpapeldevariaci´ondedensidad yconstantediel´ectrica,laaplicaci´ondeestetipodepurgadoresultamuyimportantepara garantizarlacalidaddelproceso(Shahid&Militky, 2020).
PurgadoresparaAdelgazamientos Elsistematambi´enest´adisenadoparadetectar zonasdebilitadasdelhilo,queest´ancaracterizadasporundi´ametroinferioraldi´ametro normaloporunatenacidadbaja.Estaszonassonpuntosdeelevadaprobabilidadde roturadurantesuutilizaci´onenlosprocesossiguientes,ylaidentificaci´onpuedelograrse empleandolareducci´ondemasaanalizadaporunsensorcapacitivo,obienempleandoel descensoenlaabsorci´ondelaluzanalizadaporsensores ´ opticos.Alrespecto,enhilos deunamenorsecci´on,sepuedengeneraradelgazamientosdelhiloquesonsindudacasi imperceptiblesasimplevista;sinembargo,laidentificaci´ontempranadelosmismos evitar´alasinterrupcionesdelprocesodemanufactura,quesoncostosasent´erminos
econ ´ omicos,siseproducenduranteelprocesamientodehilosdealtavelocidad(Murata Machinery, 2021).
PurgadoresMultifuncionales Estospurgadoresmantienenenuna ´ unicaunidadla potencialidaddedetectarysuprimirtodoslosdefectosmencionadosanteriormente: motas,nudos,contaminantesyadelgazamientos.Losmodelosm´asevolucionados integransensores ´ opticosjuntoconsensorescapacitivosm´asunsoftwaredeclasificaci´on inteligente(SmartClearing)comoindicalaFigura 3.3,permitiendolaposibilidadde parametrizarperfilesdepurgadocomolosqueseanespec´ıficosparaelhiloquesetrate encadamomentoyparaunclienteconcreto.Resultanserlaopci´onm´asapropiadapara lasf´abricasmodernas,lascualesproducenm´ultiplescalidadesdehiloenunamisma unidadproductiva,encuantoaoptimizarlostiemposdecambiodeloteydemantenerla calidadgarantizada(Sanjay&Gupta, 2021).
Figura3.3:Purgadormultifuncional.
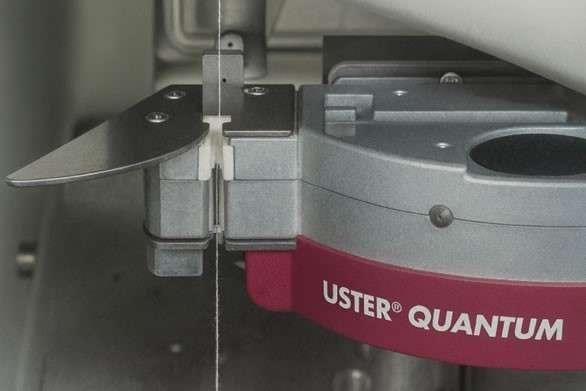
Nota.Imagenescaneadade SchlafhorstWindingSystems,Cat´alogo Autoconer338RM/K/E (S.W.Systems, s.f.).
Debemosentenderquelaelecci´ondelpurgadorenfunci´ondesutareanoseplantea ´ unicamentedesdeelpuntodevistadelatecnolog´ıadedetecci´onqueseutilice.Deotro lado,aligualquelodescritoenlosp´arrafosanteriores,elhilo,lautilizaci´onfinaldel mismoylosest´andaresdecalidadderesultadoigualmenteinfluyen.Lacorrectainclusi´on delosequiposdepurgadorenelprocesodebobinadodacomoresultadolaobtenci´onde hiloenbobinas,libredefallasyquepermitesuposteriorusosinproblemas.
3.2.2.
PartesyComponentesPrincipalesdeunPurgadorTextil
Lospurgadorestextilessondispositivosdealtaprecisi´onqueformanpartedelosprocesos debobinadoodeenconadoyquepermitenladetecci´onyeliminaci´ondefallasdelhiloantesde queelhiloquederecogidoenlabobina.Sibieneltipodepurgadorpuedevariarenfunci´onde
latecnolog´ıadedetecci´onqueseutilice,pudiendosermec´anica, ´ optica,capacitiva,electr´onica ointeligente,lamayor´ıadelosmodelosdepurgadoresindustrialesactualespresentanuna estructuraenlaqueseidentificanlossiguienteselementos.
SensordeMedici´on
Esunapartecr´ıticadelaestructuradedetecci´on:sufunci´oneslademedirentiemporeal par ´ ametroscr´ıticosdelhilo,talescomoelgrosor,ladensidad,laopacidad,lavariaci´ondesu masalineal.Lossensorespuedenser:
´ Opticos:utilizanunhazdeluzLEDol´aserqueatraviesaelhilo,oqueincideen ´ el, detectandovariacionesdelatransmisi´onodelareflexi´ondelaluz;sonespecialmente apropiadosparadetectartododefectovisible,comomotas,nudosocontaminantesdeun colordistinto.
Capacitivos:midenlavariaci´ondelacapacitanciael´ectrica,alpasarelhiloentredos electrodos,paradetectarvariacionesdesumasaodesudensidad,inclusosinoson detectablesexternamenteovisualmente.
Combinados:sonlosqueempleanlasdostecnolog´ıasparaampliarelrangoylaprecisi´on deladetecci´on.Estossensoresnecesitandecalibraci´onexactaylimpiezaperi´odica,afin denotenerfalsospositivos,paraasegurarlafiabilidaddelamedida(Koranne, 2013).
UnidaddeCorte
Aldetectarelsensorundefectoquesuperalosvaloresdetolerancia,lase˜nalsedirigeala unidaddecortequedetieneelhilodefectuoso.Estaunidadpuedeserde:
Electromec´anica:cuyascuchillassonmovilizadasporsolenoidesel´ectricosquepractican, amododeejemplo,elcorteinstant´aneo.
Neum´atica:cuyascuchillassonmovilizadasporairecomprimido,queseusancomo cortadoresenpurgadoresdealtavelocidadporsurapidezderespuesta.Laprecisi´onde lascortesesdeterminanteparanoeliminarhilodeformaexcesivayparaquelal´ıneadel extremoobtenidoseacorrectapararealizarelempalmeposterior.
SistemadeAspiraci´on
Unavezquesehasegmentadoelexcesodehilo,unsistemadeaspiraci´onextraeelhilo cortadoparaquenopuedavolveralsistemadeenrollamientodelam´aquinaqueloest´a procesando,estesistemaseencuentraasociadoauncircuitodevac´ıo,quepuedesercentral ounaspiradorindividual;adem´asdeeliminarelhilodefectuoso,tambi´enayudaamantenerla zonadedetecci´onycortelimpiayalargalavida ´ utildeloselementosmec´anicosyelectr´onicos.
PantallaoInterfazdeControl
Eselcentrodeinteracci´onocerebroentreeloperarioyelpurgador,puedeserunapantalla LCD,t´actilounainterfazf´ısicaconbotonesyLEDindicadores.Esdesdeaqu´ıdondepodemos ydebemosrealizarlaprogramaci´ondelosdiferentespar´ametrosdelasdiferentescalibraciones delospurgadores;entrealgunos,podemoscitarlassiguientes:
Programarlosvaloresdetoleranciaparacadatipodedefecto(engrosamientos, adelgazamientos,nudos,motasycontaminantes).
Seleccionarperfilesdepurgadoespec´ıficosseg´uneltipodehilo,t´ıtuloyfibra.
Visualizarestad´ısticascomon´umerodecortes,metrospurgados,porcentajederechazoy tendenciasdedefectos.
Ensistemasavanzados,lainterfazseconectaaredesdegesti´on(MESoERP)parael controlcentralizadoytrazabilidadenentornosdeIndustria4.0(Shahid&Militky, 2020).
Gu´ıaHilosdeEntradaySalida
Dichoselementosmec´anicosaseguranqueelhiloviajealineadoyalatensi´onadecuada paraserprocesadoporelsensoryelcortador;paraello,estoselementoshansidodise˜nados conmaterialesdemuybajafricci´on(cer´amica,aceropulido,titanioopol´ımerost´ecnicos),para as ´ ıevitareldesgastedelhiloeimpedirvariacionesquepuedanocasionarfalsasdetecciones.El disenodelageometr´ıadelosgu´ıasdehilostambi´enayudaaestabilizarelmaterialmientrasse contin´uaconelan´alisisdedefectos.
DispositivodeEmpalmeAutom´atico(opcional)
Enlospurgadoresde ´ ultimageneraci´on,despu´esdelcortedelhiloquepresentaundefecto, unempalmadorautom´aticouneelfinaldelhiloconeliniciodelnuevotramo,locualpuede serllevadoacaboutilizandoairecomprimidoovapor.Lasconsecuenciasdeestosonquese recuperaelflujodeproducci´onsinningunaintervenci´onmanual,porloquesedisminuyen ominimizanlasparadasdelproceso,incrementandoas´ılaproducci´on.Losempalmadores m ´ asinnovadoresseajustanaltipodehilatura,logransellostanperfectosqueresultancasi imperceptiblesaltactooalavista(Rengasamy, 2021).
M´odulodeAlimentaci´onEl´ectricayNeum´atica
Esunsistemaligadoalam´aquinaquenosgeneratantolaenerg´ıay/oelairecomprimido necesario;seg´unseaelcaso,paraquelabobinadorafuncionedemaneraadecuadaydeacuerdo alasnecesidadesparticularesdelamaquinaria.
EstructurayCarcasaProtectora
Elconjuntodetodosestoselementosest´aprotegidoporunacarcasamet´alicaode pol´ımerost´ecnicos,dise˜nadapararesistirelambientetextil(polvo,vibraciones,variacionesde temperatura).Lacarcasatambi´encumplefuncionesdeseguridad,evitandoelaccesoaccidental apartesm´ovilesocortantes.Alserelpurgadortextil,unequipomecatr´onicodealtaprecisi´on queintegrasensores,mecanismosdecorte,sistemasdeextracci´on,interfacesdecontroly elementosdeguiado,trabajandodeformacoordinadaparaeliminardefectosygarantizarla regularidaddelhiloantesdesuusoenprocesosposteriores,suconfiguraci´onexactadepender´a delatecnolog´ıa,eltipodehiloprocesadoylosest´andaresdecalidadexigidos,nodebemos olvidarlaconstantecapacitaci´ondelpersonalacargodeestoselementos.
3.2.3. Utilizaci´onyAjustesMec´anicosdePurgadoresTextilesSeg´unel TipodeFibraeHilo
Elajustedelospurgadorestextilesconstituyeunadelasoperacionesm´ascr´ıticas enlaetapadepreparaci´ondehilosparaprepararalhiloalosprocesosposteriores.Una calibraci´oninapropiadapuedederivarendosproblemasopuestos:unaeliminaci´onexcesivade material,conp´erdidaderendimientoysobrecostos,olanodetecci´ondedefectoscr´ıticosque comprometanlacalidadfinaldelproducto,lacalibraci´ondelospurgadoresdebeconsiderar factorescomoeltipodefibra,elt´ıtulodelhilo,laaplicaci´onfinalylatoleranciadedefectos permitidaporelest´andardeproducci´on(Rengasamy, 2021).
HilosdeAlgod´onCardado
Siendoelalgod´onunafibranaturalvegetal,elporcentajedeimpurezasesbastantem´asque unafibrahechaporelhombre,teniendomayorcantidaddefibrascortasyporlotantoenel procesodehilaturasegeneranmayorcantidaddenepsespecialmentecuandoserealizanhilos enelsistemacardado,siendoindispensablequelospurgadoresenestoscasosseancalibrados conunamayorsensibilidad,sinimportarlanaturalezadelmismo.Demaneraespecialdebemos referirnosalospurgadoreselectr´onicosu ´ optico-capacitivos,loscualesdebemosprimeramente obtenerdatosestad´ısticosparapodercalibrarlesdemejormaneradadalaincidenciadeparos queeventualmentepuedenllegaratener.
HilosdeAlgod´onPeinado
Conrespectoalhilodealgod´onpeinado,elprocesohaeliminadolamayorpartedelasfibras cortas,demodoqueseobtieneunhilomuchom´asregularyuniforme,demaneraquepermite ajustarlospurgadoresyestablecerpar´ametrosmuchom´asrigurososdetrabajo,disminuyendo as ´ ıelumbralm´ınimodetoleranciaparalosengrosamientosylascontaminaciones.
Ajusterecomendado:Paralaaperturaenpurgadoresmec´anicos,entre1,5y1,75vecesel di´ametrodelhilo;enpurgadoreselectr´onicos,programaci´ondesensibilidadentremedia altaymedia,peroconmenorfrecuenciadecortequeenelcardado.
Consideraci´ont´ecnica:Laelevadahomogeneidadhacequecualquierdefectoque permanezcapaseaserbastantem´asvisibleenelproductofinal,ym´assisetratade g ´ enerosfinosodecoloresclaros.
HilosSint´eticos(poli´ester,nylon)
Loshilossint´eticosproducidosmediantehilaturaporfusi´onohilaturadefilamentos continuospresentanuniformidaddimensionalyregularidadsuperficialelevadas;porello, cualquierdefecto,porm´ınimoquesea,destacadeformanotableeneltejidofinal.Elajuste debebuscarunm´ınimodecortes,peroconunaaltadiscriminaci´ondedefectoscr´ıticos.
Ajusterecomendado:Umbralesdecortemuyajustados,eliminando ´ unicamente defectosquesuperenlatoleranciam´ınima,evitandocortesinnecesarios.Enpurgadores electr´onicosinteligentes,sepuedenactivarmodosdean´alisisfinoyperfilesespec´ıficos parafibrassint´eticasdependiendodelgradodepurgado.
Consideraci´ont´ecnica:Debidoaquelasuperficieeslisayconbajocoeficientedefricci´on, algunosdefectospuedenpasardesapercibidosensensores ´ opticosb´asicos;porello,se recomiendautilizarcombinaciones ´ optico-capacitivas.
HilosMezclados(poli´ester-algod´on,viscosa-lino)
Loshilosmixtospresentanuncomportamientocambianteantelossensoresdebidoaque combinancaracter´ısticasdefibrasnaturalesysint´eticas;siendoenestoscasosnecesariollegar aunconsensoenlospar´ametrosdecalibraci´onquegaranticelasensibilidadadefectosyuna toleranciaalasvariacionesqueconllevanelrechazodedefectosaceptablessinosonconocidos porelprocesoposterior,peros´ıaquellosdefectosquepuedencausarlarupturadeloshiloso defectosvisualesincuestionables.
HiladosT´ecnicosoEspeciales
Enhilosparaaplicacionest´ecnicas,comohilosparageotextiles,cordonesdealtatenacidad, hilosconductivosparaaplicacionesm´edicasodeseguridad,latoleranciadedefectossuele serextremadamentebaja;adem´as,puedenrequerirsepurgadoresconsensibilidadultrafinao concapacidaddediferenciaci´onporcolorparadetectarvariacionesqueafectenpropiedades funcionales.
Ajusterecomendado:Sensoresde ´ ultimageneraci´onconan´alisisentiemporealy algoritmosdeclasificaci´onadaptativos(SmartClearers).Losnivelesdepurgadohayque definirlosdeacuerdoconensayosdedesempe˜nodeterminadosyno ´ unicamenteconlos par ´ ametrosgeom´etricosinherentesaladefinici´ondeunhilo.
Consideraci´ont´ecnica:esdevitalimportancialaconexi´onconsistemasdetrazabilidad einstalaci´ondeuncontroldecalidadalal´ıneadeproducci´onyaintercambiode documentaci´ondeunareferenciadeproductoyelcumplimientodelanormativaen sectorescomoelm´edicoyelaeron´autico(Shahid&Militky, 2020).
Lacorrectainstalaci´on,reglaje,ajusteocalibraci´ondelospurgadoresseg´uneltipode fibraycaracter´ısticasdehilonohadeconsiderarsecomounest´andarsinocomouna actividadt´ecnicaquenecesitadeunan´alisispreviodelmaterial,delconocimientode suscaracter´ısticasydelaexperienciaencalibraci´ondeestosequipos.Unpurgador biencalibradonosoloeliminadefectoscr´ıticos,sinoqueoptimizaelrendimientodel hilo,reducedesperdiciosyaseguralauniformidadquepuedesernecesariaaprocesos posterioresdealtaexigencia.Enelcontextoindustrialmoderno,estosajustesse beneficiandelaincorporaci´ondetecnolog´ıasdedetecci´oninteligente,integraci´oncon sistemasdigitalesyan´alisisestad´ısticodedefectosparaunaoptimizaci´oncontinua,para loquehemosgeneradounatablacomparativadelosdiferentestiposdepurgadoresde hilo,Tabla 3.3
Tabla3.3:TablaComparativadeTiposdePurgadoresdeHilo
TablaComparativadeTiposdePurgadoresdeHilo Tipode purgador
Principiode funcionamiento
Mec´anico Elhilopasapor unaranuraoentre discos;sihay engrosamientos,se cortaf´ısicamente.
Electr´onico u ´ optico
Defectosque detecta
Engrosamientos visibles,nudos grandes
Precisi´on Ventajas
Baja Bajocosto, simple,no requiere energ ´ ıa el´ectrica
Limitaciones Aplicaciones t´ıpicas
Nodetecta defectos finosni contaminantes, desgaste mec ´ anico Hilados b´asicos, procesos manualesode bajocosto
Utilizasensores deluz(LED ol´aser)que detectancambiosen opacidadovolumen alpasodelhilo.
Motes,neps, contaminantes, irregularidades visuales
Mediaa alta
Precisi´on visual,apto parahilos clarosu oscuros
Puedeverse afectado porpolvoo suciedadenel sensor
Hilosde algod´on, viscosa, mezcla
Electr´onico ocapacitivo
Midecambiosenla capacitanciacuando var ´ ıalamasadel hilo,sinimportarsu color.
Engrosamientos, adelgazamientos, nepsinternos
Alta Detecta variaciones internas, noinfluido porcoloro transparencia
Menos eficazen contaminantes dediferente naturaleza (pl´asticos, vegetales)
Hilosde fibras sint´eticas, mezcla precisa
Electr´onico o combinado
Inteligente (Smart clearer)
Integrasensores ´ opticosy capacitivos,con l´ogicaprogramable quedecideseg´un amboscriterios. Defectos visualesy estructurales simult´aneamente
Usa microprocesador, software,estad´ıstica ymemoriapara clasificardefectos
Nota.Elaboraci´onpropia.
Todoslos anteriores, conmayor discriminaci´ony autoaprendizaje
Muyalta Cobertura completa, versatilidad, ajustes din´amicos
Extremadamente alta
Adaptativo, reducci´onde falsorechazo,
Mayorcosto, requiere programaci´ony mantenimiento especializado
Hilospara tejidosfinos, t´ecnicosode altacalidad
Altocosto, dependencia tecnol´ogica, necesita integraci´on Hilos premium, hilaturas automatizadas, Industria4.0
Existenalgunospar´ametrosparaclasificarestosdefectos.Unodelosm´asreconocidosson lasestad´ısticasUSTER.Susistemadeclasificaci´onseg´unsutamanoylongitudest´aexpuesto enveintitr´esclasesest´andar,lascualesseusaampliamenteparacertificarlacalidaddelhilo (USTER, 2022).
Lasestad´ısticasnosonsinounsistemadecoordenadasdonde(x)representalalongitud y(y)eltama˜no:adem´as,seusanlascasillaspararepresentarlasclasesseg´unlaregularidad. Seg´unUSTERCLASSIMATlasclasesdedefectosdelhiloasuvezsedividenen,Tabla 3.4.
Tabla3.4:Clasesdedefectosdelhilo
TipoLongitud (cm)
0,1 1
Partesgruesasycortas
Secci´on(%)Calidad
(100 150) A1 (150 250) A2 (250 400) A3 > 400 A4
1 2 (100 150) B1 (150 250) B2 (250 400) B3 > 400 B4
2 4 (100 150) C1 (150 250) C2 (250 400) C3 > 400 C4
4 8 (100 150) D1 (150 250) D2 (250 400) D3 > 400 D4
Hilosdobles > 8 > 100 E
Partesehilosgruesos 8 a 3245 100 F
Partesehilosgruesos > 3245 100 G
Partesdelgadas 8 a 3230 45 H1
Partesdelgadas > 3245 75 H2
Nota.(Locku´anLavado, 2012b).
CurvadePurgado
Enlosprocesosdebobinadooenconado,lacurvadepurgadoconstituyeunaherramienta gr ´ aficayanal´ıticaquepermiteestablecerlosl´ımitesdeaceptaci´onorechazodedefectosenel hilo;estacurvasebasaenlarelaci´onentrelalongitudylaamplituddeldefecto(ovariaci´on demasa/di´ametro),definiendoqu´eirregularidadesseconsiderantolerablesycu´alesdebenser
eliminadasmedianteelsistemadepurgado.
Locku´anLavado (2012b)afirmaquelosdefectosqueseencuentrandentrodelacurvason tolerables,yaquenoafectansignificativamenteelrendimientodelam´aquinanilacalidadfinal delhiloy/otejido,mientrasqueaquellosquequedanfueradelacurvaseclasificancomono tolerablesydebensereliminadosautom´aticamente.
Lacurvadepurgadosegeneraapartirdedatosestad´ısticosobtenidosporelsensordel purgador,yasea ´ optico,capacitivoocombinado,quemidevariacionesinstant´aneasdedi´ametro omasalineal;estosdatosserepresentanenungr´aficodonde:
EjeX:lalongituddeldefecto(mmocm)
EjeY:Magnituddelavariaci´onrespectoalvalornominaldelhilo,enporcentaje,o di´ametrorelativo.
Lacurvadelimitaunazonadeaceptaci´on (tolerancia) yunazonaderechazo (purga). Losdefectoscortos,peromuyabultados,as´ıcomoloslargosconunadesviaci´onsignificativa, suelenubicarsefueradelosl´ımitesdetolerancia.
Losdefectostolerablessonfallasconvariacionesmenores,decortaduraci´onoescasa magnitud,quenointerfierenenprocesosposteriores.Porejemplo,unleveengrosamientoen unhilogruesoparatejidodetapicer´ıapuedeserimperceptibleenelproductofinal.
Losdefectosnotolerables,sonfallasquegeneranroturas,problemasdealimentaci´on, defectosvisibleseneltejidoofallosfuncionalesenhilost´ecnicos.Estosincluyen engrosamientospronunciados,adelgazamientosseveros,nudosvoluminososycontaminantes fuertes.
Laconfiguraci´ondelacurvadepurgadodebeadaptarsealtipodefibra,dondedebemos tenerencuentaqueelalgod´oncardadoadmiteunniveldeirregularidadmayorqueelpoli´ester filamento.Loshilosfinosrequierentoleranciasm´asestrictasquehilosgruesos.Hilospara bordado,g´enerosdepuntofinoousom´edicoexigencurvasdepurgadocerradasporlamisma calidaddelproductofinal;hilosparatejedur´ıaindustrialpuedentolerarpar´ametrosm´as amplios.Debemostenerencuentaquelavelocidaddebobinadoyeltipodepurgadorinfluyen enladetecci´onyreacci´onantedefectos.
Elan´alisisdelacurvanosolosirveparaeliminardefectos,sinotambi´encomoherramienta dediagn´osticoenplanta,unincrementodepuntosfueradelacurvaenunadeterminadazona delongitud/magnitudpuedeindicarproblemasenlahilatura,desgastedecomponenteso variacionesenlamateriaprima.
Lapr´acticaindustrialponeenfuncionamientolacurvadepurgadoapartirdeunaspruebas previasconmuestrasdehiloloscualesseobtienedeunequilibrioentrecalidaddelhilo(menos n ´ umerodedefectosenelhilopreparadofinal),productividad(nocortamosexcesivamenteel hiloquedalugaraunaproducci´onlenta)yfinalmenterendimientoecon´omico(minimizamos eldesperdiciodehilodepurgainnecesario).
Lacurvadepurgadotextil,(verFigura 3.4),esundatodecontrolfundamentalqueune directamenteladetecci´onautom´aticadedefectosconlaestrategiadecalidadquehaestablecido laempresa,lacorrectapuestaapuntodelacurvadepurgadodependedelacombinaci´on deltipodehilo,delconsumofinal,delatecnolog´ıadepurgadoutilizadaydelastolerancias decalidadfijadasporelcliente,unamalacalibraci´onpuedellevarnosaestimularp´erdidas econ ´ omicasconsiderables(yaseaporsobrepurgadodehilosobienporincluirdefectosenel hilo).
Figura3.4:Curvadepurgadotextil.
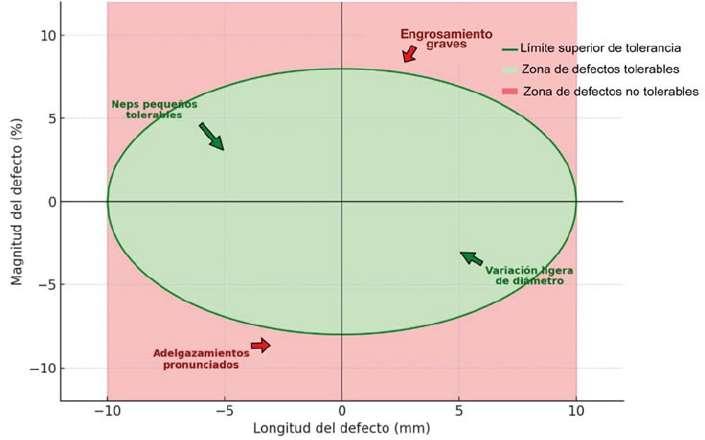
Nota.Elaboraci´onpropia.
ConsideracionesparaunPurgadoAdecuado
Elgradodelimpiezadependedelasensibilidaddelpurgador;donde,unabajasensibilidad, eliminapocosdefectos,ocasionandounalimpiezapobre.Unaaltasensibilidadeliminacasi todoslosdefectos,peropuedereemplazardefectosmenoresconnudosoempalmes,loque puedeserantiecon´omico.Paracalcularelgradodelimpiezadeunhilo,podemosutilizarla Ecuaci´on 3.3 (Locku´anLavado, 2012b).
Gradodelimpieza(%)=
N´umerodedefectosobjetablesextra´ıdos N´umerototaldedefectosobjetablesdelhilo
Otrodelosdatosaconsiderareselfactordenudo.Estefactor(fn),seg´unCampens2021, midelarelaci´onentrelosnudosnecesariosylosgenerados.Paraobtenereldatopodemos utilizarlaEcuaci´on 3.4 (Locku´anLavado, 2012b),donde:
Bajasensibilidad:Indica fn ≈ 1,yaquesolosegenerannudosparadefectosevidentes.
Altasensibilidad:Indica fn> 1,debidoalacreaci´ondenudosadicionales,aleliminar defectosmenoresquepodr´ıansertolerables.
Factornudo(%)=
N´umerodenudosenelhilopurgado N´umerodenudosjustificadosquereemplazanadefectosobjetables
3.3.
SistemasdeUni´ondeHilos,Anudado,Empalmeo Splicer
Unempalmeosplicereselprocesoodispositivomedianteelcualseunendosextremos dehiloparaformarunacontinuidadlinealsinnecesidaddehacerunnudo.Launi´ondebe garantizarresistencia,uniformidadycompatibilidadconprocesosposteriorescomoel bobinado,elurdido,eltejido,oelte˜nido.Elobjetivoprincipalesasegurarquelauni´onno afectelafuncionalidadnilaest´eticadelhiloensudestinofinal,enlasm´aquinasmodernaslos sistemassonmuycompactosteniendoalgunasfuncionesenequiposmuypequenoscomose representaenlaFigura 3.5,dondeentanm´ınimoespaciodeequipopodemostenereltensor dehilo,elpurgadoyelempalmadoroanudador
Figura3.5:Tensordehilo,anudadoypurgado.
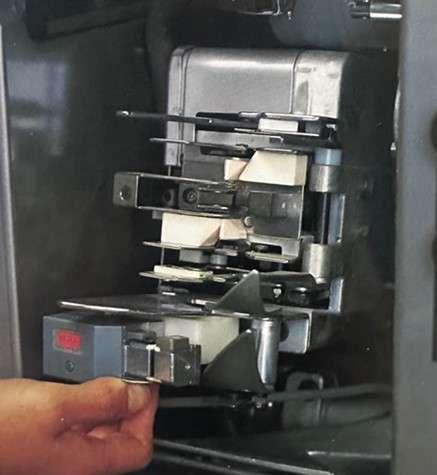
Elempalmeenlaindustriatextilesdesumaimportancia,yaquelosdiferentesprocesos productivos(bobinado,urdido,tejido)serealizaenformacontinua,garantizandola uniformidaddelmaterial;porende,elevalaeficienciadelasm´aquinasevitandolosdefectos visiblesy/ovoluminososquepodr´ıancausarfallaseneltejidooenlatintura;deestamanera, garantizamoslauniformidaddeloshilosenloreferenteat´ıtulo,torsi´onyresistencia;am´asde estasbondades,reducelostiemposimproductivos,permitiendoautomatizarlaproducci´oncon menoresintervencioneshumanas.
Losempalmesest´andireccionadosalanaturalezadelasfibrastextilesyalostiposde hilos,sisonhilossimplesohilosretorcidoscondiferentescabos;adem´as,esimportantetomar enconsideraci´onlaevoluci´ontecnol´ogicaquesehadesarrolladoenestetema.
Nota.Imagenescaneadade No.7-VMachConerBobbin-TrayType (Muratec, s.f.).
3.3.1. AnudadoTextilManual
Elanudadomanualoempalmemanualconnudoconstituyeunodelosm´etodos m ´ asantiguosysencillosparaunirdosextremosdehiloenlosprocesostextiles,aunque actualmentesuusohadisminuidodr´asticamenteenlaindustriadebidoalaadopci´onde sistemasautom´aticosdeempalme(splicer)yt´ecnicasdeuni´onsinnudo,estem´etodosigue siendorelevanteenentornosartesanales,reparacionesdeemergenciaoencondicionesdonde nosedisponedemaquinariaespecializada.
Elprincipiodefuncionamientob´asicoconsisteenrealizarunnudoamanoqueune losextremosdedoshilosparaasegurarsucontracci´onmec´anicayevitarqueenprocesos posterioresseproduzcanrupturas.Apesardelasencillezdelaoperaci´ondeanudadomanual, esnecesariaunaejecuci´onprecisaparaevitarqueaparezcanm´asdefectosvisiblesominimizar aquellosdefectosyparaquelaejecuci´ondelnudonoalterelaspropiedadesmec´anicasdelhilo engranmedida.Elcontroldelalongitudcomopar´ametrodecalidadm´asrelevantesebasaen lamedidadelasprolongacionesdelnudoquedebensersiemprem´ascortasque7mmpara evitarenganchesydefectoseneltejidofinal(Lawrence, 2010).Enlaindustriatextilmoderna, elanudadomanualseempleaprincipalmenteen:
Talleresartesanalesyproducci´onapequenaescala.
Reparacionesr´apidasenprocesosdeurdidootejidocuandonosedisponedeun empalmadormec´anico.
Procesosexperimentalesodeinvestigaci´onenlaboratoriostextiles.
Enhilossimples,especialmentedealgod´onomezclasconfibrascortas,estesistemapuede sersuficienteparagarantizarcontinuidadproductivaensituacionespuntuales.Sinembargo,en hilosdealtovalor,finosot´ecnicos,lapresenciadenudosvisiblesconstituyeundefectograve quepuedeocasionarrechazosenlainspecci´onfinal.
Elanudadomanualnorequieremaquinaria,instalaci´onoequipoespecial,loquelo convierteenunasoluci´onaccesibleydebajocosto:adem´as,puedeejecutarseenpr´acticamente cualquierentornodetrabajo;noobstante,presentalimitacionessignificativas:
Volumenexcesivodelnudoencomparaci´onconeldi´ametronominaldelhilo,loque provocaenganchesenagujas,peinesogu´ıas.
Defectosvisualeseneltejido,especialmenteeng´eneroslisos,finosodealtadensidad.
Menorresistenciaenlazonadelnudo,quepuedeserunpuntocr´ıticoderoturabajo tensi´onrepetitiva.
TiposdeNudosManualesUtilizadosenlaIndustriaTextil
Aunqueexistenm´ultiplesvariantesdenudosenel ´ ambitotextil,enelcontextoindustrial losm´asempleadosson:
NudoSimple(OverhandKnot):Eselm´asb´asicoyr´apidoderealizar.Consisteen entrelazarunextremodelhilosobres´ımismoyapretarlo,sibienofreceunaresistencia aceptableenhilosgruesos,suvolumenydurezalohacenpocoaptoparahilosfinosode altacalidad(Rengasamy, 2021).
NudoDoble(DoubleOverhandKnot):Variantedelnudosimpleconunasegundavuelta antesdeapretarse.Proporcionamayorresistencia,peroincrementaelvolumenylarigidez
delpuntodeuni´on.Seutilizacuandosebuscamayorseguridadenlauni´on,porejemplo, enhilosdealgod´oncardadodet´ıtulosbajos.
NudodeTejedor(Weaver’sKnot):Disenadoespec´ıficamenteparalaindustriatextil,es m ´ ascompactoymenosvoluminosoquelosanteriores,facilitandoelpasodelhiloporlas gu ´ ıasyreduciendolaprobabilidaddedefectosvisibleseneltejido(verFigura 3.6).Su t´ecnicaimplicaunaconfiguraci´onquebloqueaelhiloportensi´onsincrearunexcesode masaenlazonadeuni´on(Booth, 1996).
Figura3.6:Nudodeltejedor.
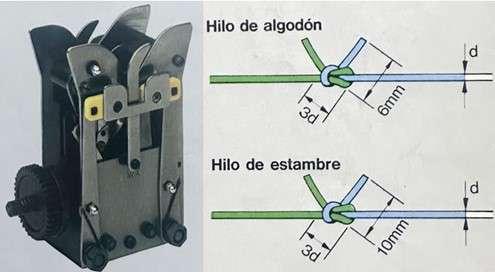
Nota.Imagenescaneadade No.7-VMachConerBobbin-TrayType (Muratec, s.f.).
NudodePescador(Fisherman’sKnot):EnlaFigura 3.7 podemosobservarunanudador denudosdepescador,utilizadoencasosdondeserequiereunirdoshilosdemateriales diferentesocondistintarigidez,comoenhilosmezcladosocombinacionesdefibras naturalesysint´eticas.Consisteenrealizarunnudosimpleencadaextremoalrededordel otrohiloyluegotensarhastaqueambosnudosquedenjuntos.Esm´asseguroqueelnudo simple,peromenoscompactoqueelnudodetejedor.
Figura3.7:Nudodelpescador.
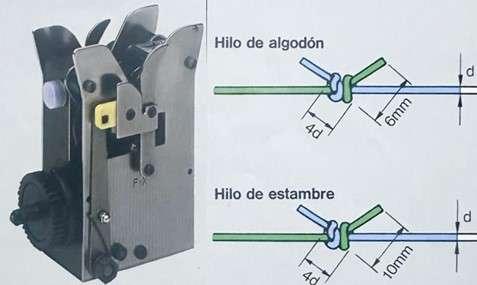
Nota.Imagenescaneadade No.7-VMachConerBobbin-TrayType (Muratec, s.f.).
Estat´ecnicapr´acticamentehadesaparecidoyseloutiliza ´ unicamenteencasos excepcionales,peroesbuenoquesepamossuexistenciaysuformaderealizarlo.
SplicerNeum´atico(deairecomprimido)
Tambi´enconocidocomoempalmadorporairecomprimido,eselsistemadeuni´ondehilos m ´ asextendidoenlaindustriatextilmodernadebidoasuversatilidad,limpiezayrapidez operativa.Suprincipiodefuncionamientosebasaenlaaplicaci´oncontroladadeunar´afagade aireapresi´onque,atrav´esdeunatoberaespecialmentedise˜nada,abre,entrelazaycompacta lasfibraslibresdelosextremosaunir,generandounauni´oncontinuasinnudosvisiblesni vol´umenesadicionales.Estacaracter´ısticaloconvierteenelsistemauniversalporexcelencia, compatibleconunaampliagamadefibrasyt´ıtulosdehilo(MurataMachinery, 2021).
Durantelaoperaci´on,losextremosdeloshilospreviamentecortadosyalineadosseinsertan enlac´amaradeempalme;all´ı,unchorrodeairecomprimidoconunapresi´onyduraci´on calibradasprovocaquelasfibrasseentrelacenysebloqueenentres´ı,formandounempalme uniforme.Esteproceso,aunquer´apido,est´asujetoaestrictospar´ametrosdecalidad,dondela resistenciadelauni´ondebesercomom´aximo,un5%inferioralaresistenciadeuntramode hilosinempalme,ylauniformidaddedi´ametrodebeintegrarsevisualydimensionalmentecon elrestodelhilo(Koranne, 2013).
Elseparadorneum´aticoes ´ utilenhilosdefibrascortas,comopuedenserelalgod´on,la viscosayelray´on,enfibrasdelanapeinada,enfilamentossint´eticoscomoelpoli´esteryel nylon,yenmezclasdefibrassint´eticasynaturales.Surangodeaplicabilidadhadejadodedarle laconsideraci´ondeelementoest´andarenenconadorasautom´aticas,urdidorasseccionalesyen bobinadorasparalatejedur´ıadepuntoyplana;peronoeselm´asadecuadoparahilosretorcidos, dondelacompactaci´ondefibraspodemosafirmarquenoesbuenaporsuirregularidad.
Launi´onescompletamentelisa,evitandoenganchesengu´ıas,peinesoagujasyeliminando defectosvisibleseneltejido,elempalmemantieneundi´ametropr´acticamenteconstante respectoalhilooriginal,garantizandoundesenrolladoestable,estoloconocemoscomo uniformidaddimensional,elempalmeserealizaenfraccionesdesegundo,minimizando tiemposmuertos,alnoexistirsalientes,sereducenlasinterrupcionesenelprocesode desenrollamiento.
Elsistemasebasaenairecomprimidoquetienequeserlimpioyseco,adem´asdemantener unapresi´onconstante,dedondelacalidaddelsuministroresultaservital,sielairepresenta humedad,aceiteoelementosquepuedenserpart´ıculasdepolvouotras,afectar´alacalidad delempalmeyhabr´aunionesquepuedanserd´ebilesoirregulares;adem´as,tantoelcompresor comolosm´odulosdesplicerdebensometerseaunmantenimientoperi´odicoymet´odico,que incluyalimpiezaenelinterior,verificaci´ondelastoberasycalibraci´ondelospar´ametrosde presi´onydetiempodesoplado.
Laeficienciadelentrelazadosereduceenhiloscontorsionesmuyelevadas,fibras muyr ´ ıgidasodi´ametrosmayoresquelosqueestablecelagamanominaldelam´aquina (MERZ,1998);ara´ızdeestoser´anecesariocontemplarm´etodosalternativosomodificaciones delatoberay/ocondicionesdelaire.
Elsplicerneum´aticoesunadeterminadatecnolog´ıadeempalmesaltamenteeficientey vers ´ atil,envirtuddelocualhaidosuplantandolat´ecnicadelnudomanualyotrostipos dem´etodostradicionales,dadoquepermiteentrelazamientosparaobtenerempalmeslimpios, uniformesydeelevadaresistencia(verFigura 3.8);noobstante,surendimiento ´ optimodepende deunacorrectacalibraci´on,unmantenimientorigurosoyelcontrolestrictodelascondiciones delairecomprimido,loqueloconvierteenunaherramientaidealparaentornosindustriales
tecnol´ogicamentebienestructurados.
Figura3.8:SplicerNeum´atico.
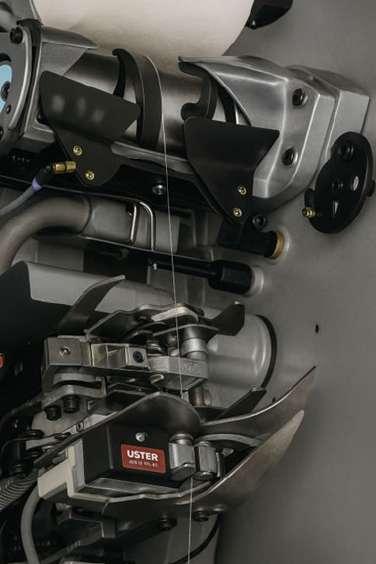
Nota.Imagenescaneadade No.7-VMachConerBobbin-TrayType (Muratec, s.f.).
SplicerT´ermico
Elsplicert´ermicoesunsistemadeempalmequeaprovechalaspropiedadesdelos materialestermopl´asticosparalograrunauni´ons´olidayuniformeentredosextremosdehilo. Sufuncionamientosebasaenaplicarcalorcontroladoalosextremosdelhilopreviamente alineados,provocandounafusi´onparcialsuperficialque,alserpresionada,creaunauni´on monol´ıtica,esteprocesogeneraunacontinuidadvisualymec´anicapr´acticamenteid´enticaal hilooriginal,sinnudosniincrementosnotablesdevolumen(Rengasamy, 2021).
Enlaoperaci´on,losextremosdelhiloseexponenaunafuentedecalorgeneralmente unaresistenciael´ectricaounmicrocalentadorcer´amicocalibradoaunatemperaturaespec´ıfica seg ´ uneltipodepol´ımero,elcalorreblandeceofundeparcialmentelasuperficiedelfilamento, ymedianteunaligerapresi´onmec´anicaseproducelacoalescenciadelascadenasmoleculares, generandounauni´onresistente,laprecisi´onenelcontrolt´ermicoydepresi´on,escrucialpara evitardegradacionesdelpol´ımeroocambiosensuspropiedadesmec´anicasy ´ opticas(Koranne, 2013).Estem´etodoesexclusivoparahilostermopl´asticos,como:
Poli´ester(PES)
Poliamidaonylon(PA)
Polipropileno(PP)
Seempleaprincipalmenteenfilamentoscontinuos,tantolisoscomotexturizados,yesmuy
utilizadoensectorescomolatejedur´ıadepunto,laconfecci´ondetelast´ecnicasyenprocesos dondesebuscaeliminarcualquierdiscontinuidadvisibleovolum´etrica.
Launi´onresultantepresentapropiedadesmec´anicassimilaresalasdelhilooriginal,el empalmenogeneraenganchesnidefectosvisuales,elprocesoespr´acticamenteinstant´aneo, favoreciendolacontinuidaddelaproducci´on,esespecialmenteventajosoenhiloslisos,donde lafusi´onsuperficialgarantizauniformidadtotal.
Elsplicert´ermiconoesaplicableafibrasnaturales(algod´on,lana,lino)niamezclascon altocontenidodefibrasnotermopl´asticas,yaqueestasnopresentancomportamientodefusi´on bajocalorcontrolado;adem´as,silatemperaturanoest´acorrectamentecalibrada,puedeocurrir unadegradaci´ont´ermicadelpol´ımero,reduciendolaresistencia,uncambioenelbrilloocolor delhilo,yelexcesodefusi´on,generaunionesr´ıgidasoquebradizas.
Porello,lacalibraci´ondebeconsiderarlatemperaturadefusi´ondelpol´ımero(porejemplo: 255a265°Cparapoli´ester,210a220°Cparapoliamida,160a170°Cparapolipropileno)y eltiempodeexposici´on,quedebeserlosuficientementebreveparaevitarda˜nost´ermicospero suficienteparagarantizarlacoalescenciadelasfibras(Saville, 1999).
Elsplicert´ermicoesunasoluci´on ´ optimaparaelempalmedehilostermopl´asticosenla industriatextilmoderna,proporcionandounionesinvisibles,resistentesyestables,siempreque seapliquenpar´ametrost´ermicosymec´anicosprecisos,suusoest´alimitadoporlanaturaleza qu ´ ımicadelafibra,peroenelcontextoadecuadoofreceunacalidaddeempalmesuperiory unaintegraci´onperfectaenelhilo.
SplicerMec´anico(porfricci´on)
Elsplicermec´anicoporfricci´onesunsistemadeempalmequeempleafuerzasmec´anicas generadaspordosruedasodiscosgiratoriosparaentrelazarlosextremosdedoshilos previamentepreparados.Elprincipiodeestem´etodoradicaenreproducir,demanera localizada,elmismomecanismodetorsi´oncontroladaqueseutilizaenelretorcidodehilos, asegurandoquelauni´onresultantepresenteunaestructuraytorsi´onequilibradas(Koranne, 2013).
Enlaoperaci´on,losextremosdelhilosesometenaunprocesopreviodeaperturadefibras parafacilitarsuentrelazado.Estaaperturapuedelograrsededosformas:
Aireasistido:Medianteunchorrocontroladodeairecomprimidoqueseparalasfibras, especialmenteutilizadoenhilosdefibrasfinasomezcladas.
Aperturamec´anica:Atrav´esdedispositivosdecepilladoopeinadoincorporados,m´as frecuentesenhilosgruesosodefibrasnaturalesresistentes.
Unavezabiertos,losextremossecolocanentrelosdiscosoruedasquegiranendirecciones opuestas,generandounatorsi´onqueentrecruzalasfibrasdeambosextremoshastaobteneruna uni´onconsistente.Estesistemaesespecialmenteindicadoparahilosretorcidosdealgod´on, fibrasnaturalescomolino,c´anamoomezclasconfibrasanimales.Esimportanterecalcarque estesistematambi´entienemuchaacogidaenaplicacionesdondelatorsi´onyelequilibrio estructuraldelempalmeseancr´ıticos,comoentejedur´ıaplanadealtaresistenciaotejidos t´ecnicosconcargasmec´anicas,aunqueesposibleutilizarloenfibrassint´eticas,suusose optimizaenmaterialesdondelacohesi´onmec´anicaentrefibrasesm´asefectivaquelafusi´on t´ermicaoelentrelazadoneum´atico.
Elempalmereproducelatorsi´onoriginaldelhilo,evitandopuntosd´ebiles,yaqueexistealta compatibilidadconfibrasnaturales,siendoidealparahilosquenorespondenbienaprocesos
t´ermicosoneum´aticos,porquealimitarelpatr´ondetorsi´onoriginal,elempalmepresentauna buenaresistenciamec´anicabajotensi´onrepetitiva.
Elsplicermec´anicogeneraunempalmeligeramentem´asvoluminosoqueelneum´atico,lo quepuedeprovocarincomodidadvisualentejidosdealtafinuraoconestructuramuycerrada; adem´as,laresistenciafinaldelauni´ondependeengranmedidadelacorrectaaperturade losextremos,siestanoessuficienteoesirregular,elentrelazadoser´aincompleto,generando unionesd´ebilesoconriesgodeseparaci´on.
Igualmente,elfuncionamientodelsistemaesmuybueno,teniendoquerealizarseel mantenimientoperi´odicodelosdiscosdefricci´on,paraevitarproblemasdedesgastedelos mismosoacumulaci´ondelasfibrasensuabrasi´onoqueseproduzcandesalineacionesque pudieranperjudicarlacalidaddelempalme.Calibrarlapresi´ondecontactoyvelocidaddegiro esimportanteparaconfigurarelempalmedelost´ıtulosdelhiloytipodefibra(Saville, 1999).
Elsplicermec´anicoporfricci´onesunasoluci´onv´alidaparaempalmarhilosretorcidosy fibrasnaturales,ofreci´endolesunionesconbuenaresistenciaycontorsi´onequilibrada.Aunque suvolumenvisibleesmayorqueeldeunempalmeneum´atico,sufiabilidadenhilosdealgod´on yfibrasvegetaleslomantienevigenteenaplicacionesdondelacohesi´onmec´anicaesprioritaria sobrelaest´etica.
SplicerHidr´aulico
Esunsistemadeempalmequecomparteprincipiosdefuncionamientoconelsplicer neum ´ atico,perosustituyeelairecomprimidoporchorrosdeaguaaaltapresi´oncomoagente deaperturayentrelazadodefibras.Elprocesosebasaendirigirunflujocontroladode aguageneralmentedesmineralizadaparaevitarincrustacionesoresiduosmineralessobre losextremosdelhilo,provocandosuapertura,alineaci´onyposterioruni´onmediantela compactaci´ondelasfibrasenlazonadeempalme(Koranne, 2013).
Lac´amaradeempalmequecontienealsplicerhidr´aulicoderivadeldisenodelac´amarade empalmeconboquillasdeinyecci´onqueactivanmicrochorrosdeaguaaaltapresi´oncapaces desepararfibrasdehiloscontorsionesaltasoligeramenteretorcidos,ytraslaaperturaseabre lac´amara,conelmismoflujodeaguaasociadoauncontroldelmovimientodelacajadecierre, dandolugaraunentrelazadosuavedelasfibrasgenerandounauni´onenunprocesocontinuo, limpioysinnudos.
Laposiblealteraci´ondelcontenidodehumedaddelhilo,enalgunasfibras,especialmente lasdebajaabsorci´on;esdecir,lahumedadresidual,puedeafectarsucomportamientoen procesosposteriorescomoelbobinadofinaloeltejido.
Elequiposedeberealizarlimpiezasconciertaregularidad,as´ıcomosustituir peri´odicamentelasboquillasparatenerunapresi´onyunpatr´ondechorroestables,ya que,ent´erminosdecostos,elaguatratadaconsumidaylainfraestructuradebombadealta presi´onsuponenuncosteinicialdeinversi´onydeoperaci´onquelimitansuampliaadopci´on enrelaci´onconlossistemasneum´aticos.Elsplicerhidr´aulicoesunatecnolog´ıadeempalme especializadaque,sibiennoestancom´uncomolaneum´atica,s´ıpermiterealizaruniones limpiasyestables.Suviabilidaddependedeladisponibilidadytratamientoadecuadodelagua, as ´ ıcomodelcontroldelahumedadresidualenelhilo.Cuandolascondicionesdelaplantalo permiten,puedeserunaalternativaeficienteydealtacalidadparaelempalmesinnudos.
SplicersInteligentesoAutom´aticos(SmartSplicer)
Tambi´enconocidoscomoSmartSplicer,representanlaevoluci´onm´asavanzadaen latecnolog´ıadeempalmedehilos,integrandosensoresdedetecci´on,controlelectr´onico
adaptativoysoftwareespecializadodentrodelasm´aquinasbobinadorasoenconadoras modernas.Elsistemaest´abasadoenunsistemadecontrolcontinuodelhiloenfabricaci´on, quelepermiteladetecci´onderoturas,defectosoirregularidadesentiemporealyrealizar unempalmesinintervenci´onhumanadeningunaclase,eligiendoeltipodeempalmem´as adecuadoautom´aticamenteodependiendodelanaturalezadelafibra,elt´ıtulodelhiloylas condicionesdefabricaci´on(Koranne, 2013).
Elsistemaaplicaalgoritmosdedecisi´onypar´ametrospredefinidosyprogramadosque indicar´ansielempalmesellevar´aacabopormediodet´ecnicaneum´atica,t´ermicaomec´anica, seg ´ unlaconfiguraci´ondelam´aquinayeltipodehilorealizado;lasversionesm´asavanzadas, delsistemasoncapazdeauto-calibrarsedeformadin´amica,parametrizandopresi´on,tiempo delempalme,aperturadefibrasyniveldecompactaci´on,dondelograunauniformidadextrema inclusocuandosetrabajanlotesquepresentanalteracionesdelamateriaprima.
Estosequiposdetectanyejecutanelempalmeenmilisegundos,evitandointerrupciones enlaproducci´on.Serecalibranseg´uneltipodeuni´on,seg´unlafibra,elt´ıtulodelhiloylas condicionesdeproducci´on,manteniendolacalidadsinnecesidaddeintervenci´onmanual.
Presentanunexcelentesistemadetrazabilidadmejorada,integradosasistemasdegesti´on dedatos(Industria4.0),registranelhistorialdecadaempalme,incluyendopar´ametrosde presi´on,tiempoyubicaci´onenellote,eliminanlavariabilidadcausadaporoperadorescon diferentesnivelesdeexperiencia.
Elprincipalobst´aculoparasuadopci´oneselaltocostodeinversi´on,quepuede serprohibitivoparapeque˜nasymedianasempresas;adem´as,requierenmantenimiento especializadoyactualizacionesperi´odicasdesoftwareparagarantizarlaprecisi´ondesus algoritmosyelcorrectofuncionamientodesussensores,otroaspectocr´ıticoeslanecesidad decontarconpersonalcapacitadoparainterpretarlainformaci´ondetrazabilidadyrealizar intervencionest´ecnicasencasodefallas.
Lossplicersinteligentessonlaexpresi´onpr´acticadelaautomatizaci´onycontroldel empalmedehilosconrapidez,adaptabilidadytrazabilidadparaunirhilosperfectosy repetibles.Suintegraci´on,porotraparte,requiereunaaltainversi´oninicialyunavanzado soportet´ecnico;noobstante,lareducci´ondeltiempomuertodeproducci´on,lahomogenizaci´on delproductoobtenidoylaposibilidaddedigitalizartodalaoperativaquelossplicers inteligentespermiten,hacenquesuusoseaunrecursoaconsiderarparaplantastextiles avanzadasyconvocaci´ondesertecnol´ogicas.
PartesComunesdeunSplicerNeum´atico(elm´asutilizado)
Elanudadorosplicertextilesundispositivoespecializadodise˜nadoparaunirdosextremos dehilodemaneraeficiente,uniformeysingenerardefectossignificativosenelproducto final.LaFigura 3.9 nosindicaunsplicergen´ericoparatodaslasfibras,dondeseobservan susparticularidades.Suconstrucci´onintegradiversoselementosmec´anicos,neum´aticos oelectr´onicos,dependiendodeltipodesplicerydelatecnolog´ıaqueemplee(manual, neum ´ atico,t´ermico,mec´anico,hidr´aulicoointeligente).Cadaunadesuspartescumpleuna funci´onprecisa,cuyocorrectomantenimientoycalibraci´onsondeterminantesparalacalidad yresistenciadelempalme(Koranne, 2013).
Figura3.9:SplicerNeum´aticoT´ermicotipoGZ.
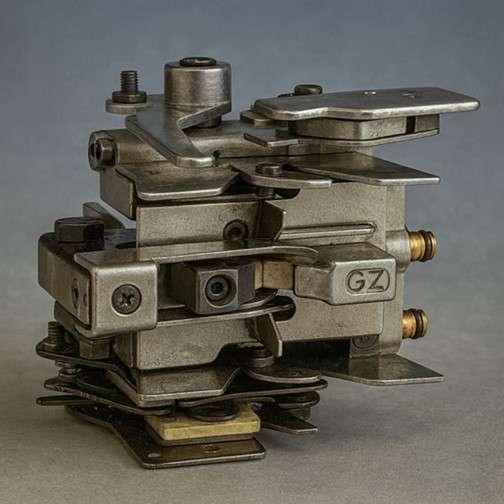
Nota.Imagenescaneadade No.7-VMachConerBobbin-TrayType (Muratec, s.f.).
C´amaradeempalme:Eseln´ucleofuncionaldelsplicer,dondeseproducelauni´on efectivadelosextremosdelhilo.Est´adisenadoparaalojarlazonadecontactodelasfibras durantelaoperaci´onypararecibirelflujodeaire,aguaocalor,seg´uneltipodesplicerque provocar ´ alaapertura,entrelazadoycompactaci´ondelasfibras.Ensplicersneum´aticos ehidr´aulicos,sugeometr´ıaydimensionesinfluyendirectamenteenlauniformidaddel empalme,yaquedeterminanladistribuci´ondelaenerg´ıadeaperturaylaestabilidadde launi´on.
BoquillasdeAire:Enlosmodelosneum´aticos,lasboquillassonconductoscalibrados quedirigenelchorrodeaireaaltapresi´onhacialosextremosdelhilo.Esteflujo,adem´as deabrirlasfibras,generaunatorsi´onfalsaenlazonadeempalme,loqueaseguraun entrelazadocompactoyestable.Lasboquillasdebenestarperfectamentelimpiasylibres deobstrucciones,yaquecualquieralteraci´onenelpatr´ondesalidadelairecompromete laresistenciayuniformidaddelempalme(Rengasamy, 2021).
SistemadeSujeci´on:Constituidoporpinzasomordazas,eselmecanismoencargado demantenerfirmementelosextremosdeloshilosduranteelempalme,estasujeci´ones cr ´ ıticaparaqueelflujodeaire,aguaoelcaloract´ue ´ unicamenteenlazonadeseada, evitandodesplazamientosqueprovoquenempalmesdefectuososoasim´etricos,lapresi´on delasmordazasdebeajustarseseg´unelt´ıtuloylanaturalezadelafibraparaevitarda˜nos poraplastamientoodeslizamientos.
PedaloActuadorAutom´atico:Esunelementoquedesencadenaelciclodeempalme. Ensplicersmanuales,eloperadoraccionaunpedalopalancacuandolosextremos est´anpreparados,activandolaaperturayelcierredelac´amarayliberandoelflujode energ ´ ıa(aire,aguaocalor)enequiposautom´aticoseinteligentes,esteaccionamiento
est´asincronizadoconsensoresderoturaofindebobina,permitiendoqueelempalmese realicesinintervenci´onhumana.
CuchilladeCorte(opcional):Presenteenmuchosmodelos,lacuchilladecorteelimina laspuntassobrantesdespu´esdelempalme,dejandounauni´onm´aslimpiayreduciendo elriesgodeenganchesdurantelosprocesosposteriores,aunqueenciertoscasoselcorte puedesermanualoinclusoomitirse,enproduccionesdealtacalidadesrecomendable paragarantizaruniformidadypresentaci´onest´etica.
PantallaoInterfaz(ensplicersinteligentes):Losmodelosm´assofisticadostienenuna interfazdigitalcapazdeparametrizaryajustartodaslasvariables:presi´ondeaire(o deagua),tiempodeempalme,tipodehiloytipodefibraprocesadaydiagn´osticos: estad´ısticasdeempalmesrealizados,tasadedefectos,calibraci´onfina;asuvez,los sistemasdeIndustria4.0proponenquelainterfazdigitalest´econectadaconsistemas detrazabilidadpararegistrarlaoperaci´onrealizada,permitiendoanalizarlasoperaciones delosempalmes(Behera&Shanmugasundaram, 2021).
Lainclusi´ondecadaunodeloscomponentesdeunanudadorosplicertextilest´atan altamentedise˜nadaypreparadaparalainteracci´onqueelordenenelquedebenoperarse encuentrasincronizado;asegurandoas´ıquelauni´onrealizadatengaunabuenaresistencia, unahomogeneidadypreparaci´onparaserposteriormenteprocesadaparaurdido,tejidoo tricotado.EnlaTabla 3.5 sepresentaelempalmerecomendadoseg´uneltipodefibracon lasobservacionest´ecnicasquedebemostenerencuentaalprocesarlosdiferentesmateriales fibrosos.Mantenercalibradaslac´amara,lasboquillas,lapresi´onylaoperaci´onesfundamental paraquelacalidaddelempalmeseaalta,minimizandodefectosymaximizandolaproducci´on.
Tabla3.5:Empalmeseg´unTipodeHiloyFibra
Empalmeseg´unTipodeHiloyFibra
TipodehiloofibraEmpalmerecomendadoObservacionest´ecnicas
Materialalgod´on cardado/peinado
Materialpoli´estero poliamida
Materialmezclado (poli´ester-algod´on)
Splicermec´anicoo neum ´ atico
Mantenerunaaperturaypresi´on moderadaparaevitarroturas innecesarias.
Splicert´ermicooneum´aticoRelacionadoconfusi´ont´ermica;se debeevitarsobrecalentamientoso excesost´ermicos.
Splicerneum´aticoo inteligente
Materialretorcido(2 o3cabos)
Materialfilamento texturizado
Materialest´ecnicos (aramidas,carbono)
Splicermec´anicoo neum ´ aticoconfunci´on dereversi´ondetorsi´on
Paraesteempalmesedemanda ajustesmuyfinosespecialmentede lapresi´onparaarmonizarlasfibras componentes
Esimportantetomarencuentael sentidodelaretorsi´onparamantener lascualidadesdelhilo
Splicert´ermicoohidr´aulicoDebemostomarencuentala formadelfilamentoparaevitar deformaciones.
Splicerespecializado (inteligenteohidr´aulico)
Nota.Elaboraci´onpropia.
Sonequiposquerequierenmateriales demuyaltatenacidaddadasu tecnolog´ıa.
Debemossenalarqueesfundamentalentenderqueunbuenempalmenosoloesfuerte,sino tambi´endiscretoycompatibleconlaestructuradelhilo;portalmotivo,debemosconocerlos ajustesest´andares(presi´on,tiempo,tipodetorsi´on)yluegodeunan´alisisindividualenplanta llegaraconclusionesestad´ısticasdondeelequiposeadapteacadasituaci´onproductiva.No debemosolvidarqueunm´etodopr´acticoeslaobservaci´onylacomparaci´oncondiferentes splicers;estonospermitir´aevaluarlaresistenciaalatracci´onylacompatibilidadconprocesos posteriores.
Enlaindustriamoderna,lossplicersonelementosestrat´egicosquenospermitengarantizar unacalidadcontinua,especialmenteensistemasdeproducci´onautomatizados.
Cap´ıtulo4
ElConoTextil,Caracter´ısticasy
Par´ametrosT´ecnicos
Cap´ıtulo4-ElConoTextil,Caracter´ısticasyPar´ametrosT´ecnicos
Eldise˜nogeom´etricodelconoylospar´ametrosdelbobinadodeterminanlacalidad, laestabilidad,launiformidadylafuncionalidaddelpaquetedehiloenlafabricaci´onde componentesenelenconadotextil.Comprender,entenderyrealizarelc´alculodedeterminadas medicionesdeinter´esintr´ınsecodelpaquete,comolacursa,laconicidadyel ´ angulodecruce, esprimordialparaconseguirn´ucleosdehiloquepuedanserutilizadosparaoptimizarel comportamientoenlasm´aquinasdeurdido,tejido,tenidoocosturaindustriales.
4.1. Cursa,AvanceAxialoPasoTransversaldelHilo
Enelprocesodebobinadooenconadotextil,lacursa,tambi´endenominada avanceaxial opasotransversaldelhilo,eseldesplazamientolongitudinal(verFigura 4.1)querealizael gu ´ ıa-hilosoelcilindroenrolladoralolargodelejedelconoon´ucleodurantecadavuelta completadelhilo.
Figura4.1:Caracter´ısticasdelcono.
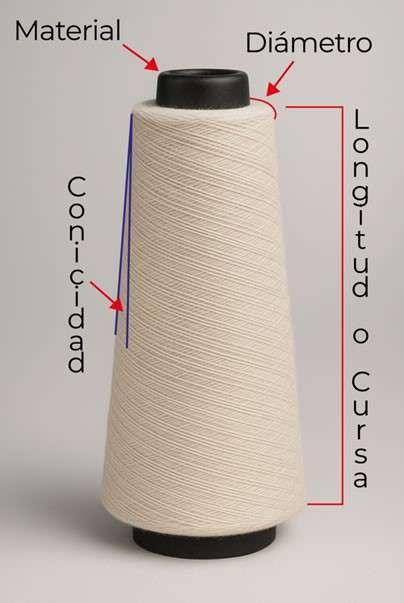
Nota.Fotograf´ıaautor´ıapropia,2025.
Estepar´ametrodeterminalageometr´ıainternadelpaquete,influyedeformadirectaenel ´ angulodecruceydefinelauniformidaddeladisposici´ondelascapasdehilo(Koranne, 2013; MurataMachinery, 2021).
Unacursacorrectamenteestablecidaaseguraqueelhilosedepositeenunaconfiguraci´on helicoidalcontrolada,evitandodefectoscomo: Solapamientosexcesivos (overlapping),queproducenzonasendurecidasyvariacionesde densidad.
Cap´ıtulo4-ElConoTextil,Caracter´ısticasyPar´ametrosT´ecnicos
Espaciosvac´ıosentrecapas,quegeneranconosflojos,inestablesyconproblemasenel desenrollado.
Ribboningoformaci´ondebandascompactas,queinterrumpenelflujocontinuodehilo enprocesosposteriores.
Lacursaest´adirectamentevinculadaal ´ angulodecruce(θ)delhilo,yaqueestedepende tantodelalongituddeavanceaxialcomodelacircunferenciadelpaquete.Pararealizarun c ´ alculo,podemosutilizarlaEcuaci´on 4.1 (Budynas&Nisbett, 2015):
Cursa=desplazamientoaxialdelgu´ıa-hilosporvuelta(mm)
Dm =di´ametromediodelpaqueteduranteelbobinado(mm)
Estev´ınculoimplicaquecualquierajusteenlacursaalterar´aproporcionalmenteel ´ angulo decruce,modificandoelpatr´ondecompactaci´ondelhilo.
4.1.1. C´alculoyOptimizaci´ondelaCursa
UtilizandolaEcuaci´on 4.2 (Budynas&Nisbett, 2015),lacursapuedecalcularsede formapr´acticamediantelarelaci´onentrelavelocidadlinealdelgu´ıa-hilos(Va)ylavelocidad perif´ericadelcilindroopaquete(Vp):
Va =velocidadaxialdelgu´ıa-hilos(mm/s)
n=revolucionesporsegundodelpaquete
Enaplicacionesindustriales,lacursaseajustaenfunci´onde:
Tipodehilo:Hilosfinosrequierencursasmenoresparamayorestabilidad;hilosgruesos permitencursasmayoressinriesgodehuecos.
Tipodepaquete:Conosparatejedur´ıaplanaourdidoexigencursasm´asprecisasque paquetesparatransporteoalmacenamientoprolongado.
Lavelocidaddelbobinado:Avelocidadesaltas,porencimadelos5.000rpm,es necesarioutilizarsistemasdecontrolelectr´onicodecursaparaevitarunefectooscilante, enenconadorasautom´aticasmodernaselcontroldelacursasehacemedianteelusode servomotoressincronizadosparapermitirvariacionesdelacursaduranteelenrollado.La cursanoesunpar ´ ametrofijo,sinoqueesunavariablecr´ıticadeldise˜noenlaingenier´ıa textil,alaquedebeemparejarseelajusteglobaldelam´aquina,incluidalatensi´on,la presi´ondecontactoyel ´ angulodecruce.
4.2. Conicidad,FormaGeom´etricadelCono
Enlaindustriatextil,laconicidadeselpar´ametroquedefineelgradodeinclinaci´ondelas paredeslateralesdelconoopaqueteenrelaci´onconsuejelongitudinal.Estevalor,expresadoen gradossexagesimales(◦)oenminutosysegundosangulares,esfundamentalporquedetermina laestabilidadmec´anicadelpaquete,sucapacidadvolum´etrica,laformadedesenrolladoy elcomportamientoenprocesosposteriorescomoelurdido,tejidootenido(Koranne, 2013; Rengasamy, 2021).
Laselecci´ondelaconicidadnoesarbitraria,sinoquerespondeacriteriost´ecnicos;entre losm´asrelevantes:
Estabilidaddelpaquete:Conosconmenorconicidad(´angulosm´asagudos)ofrecen mayorsuperficiedeapoyoymejorestabilidad,reduciendoelriesgodevibracioneso desplazamientosenm´aquinasdealtavelocidad.
Capacidaddehilo:Unaconicidadmayoraumentaelvolumen ´ utildelpaquete,loque reducelafrecuenciadecambiosdeconoenproducci´on.
Desenrollado:Enconosconbajaconicidad,eldesenrolladoesm´ascontroladoylineal;en conosdealtaconicidad,sinoexisteuncontroladecuadodetensi´onypatr´ondebobinado, puedenaparecerriesgosdecolapsosodeformacionesduranteeluso.
Enlapr´acticaindustrial,los ´ angulosdeconicidadm´asutilizadosson 3
y 9◦15′,estandarizadosseg´unnormasISOyDINparagarantizarcompatibilidadconsoportesy portaconosuniversales.
4.2.1. C´alculodel ´ AngulodeConicidad(α)
SiaplicamoslaEcuaci´on 4.3 (Budynas&Nisbett, 2015),paraelc´alculodel ´ angulode conicidad,podemosdeterminarmediantegeometr´ıab´asica,considerandoladiferenciade radiosentrelabaseyelextremosuperiordelcono,ylaalturadelpaquete:
Rb =radiodelabasemayordelcono(mm)
Rt =radiodelabasemenorosuperiordelcono(mm)
H=alturadelcono(mm)
α = ´ angulodeconicidad(◦)
Laconicidaddelconopuedeafectardeformadirectaalaparametrizaci´ondel ´ angulo decruceyalacursadelgu´ıa-hilos,losconosdebajaconicidadnecesitar´anunacursam´as largaparacubriraxialmentesusuperficiesindejarzonasvac´ıas,ylosconosdealtaconicidad requerir´anunmejorcontroldelatensi´onydelpatr´ondecruceparaevitarqueelhilosedesplace hastalabasemayor;lafricci´onentreelcilindroenrolladorylasuperficiedelconocambiaseg´un laconicidad,yaquelal´ıneadecontactovar´ıaenlongitudyposici´onamedidaquesellena,lo quepuedeobligaramodificarlapresi´ondecontactoparaseguirgarantizandolauniformidad enladensidaddelpaquete.
Esimportanteconocerlasaplicacionesseg´unlaconicidad,estoayudaageneraruna producci´ondeconosdemejorcalidad:
3◦51′ y 4◦20′:usadosentejedur´ıaplanaydepunto,conexcelenteestabilidadycontrolde desenrollado.
5◦57′:comunesenprocesosdetenidoencono,yaquefacilitanlapenetraci´onuniforme delbano.
9◦15′:altacapacidadvolum´etrica,utilizadosenhiladost´ecnicosoempaquespara transporte,dondeeltamanodelpaqueteesprioritario.
Laconicidadesunavariablededise˜noquecombinacriteriosgeom´etricos,mec´anicosy operativos,unaselecci´oninadecuadapuedecomprometerlaestabilidad,lacapacidadyla calidadfinaldeldesenrollado,mientrasqueundisenooptimizado,acompanadodeunpatr´onde bobinadoadaptadoalaconicidad,maximizaelrendimientodelam´aquinayreduceincidencias enprocesosposteriores.
4.2.2. ´ AngulodeCruce (θ)
Enelbobinadocruzadodehilos,el ´ angulodecruce,tambi´endenominado windingangle o cross-windingangle,esel ´ anguloqueformalatrayectoriahelicoidaldelhiloconrespectoal ejelongitudinaldelconoon´ucleosobreelqueseenrolla,estepar´ametroesdeterminante paralacompactaci´oninternadelpaquete,laestabilidadestructuralduranteeltransportey almacenamiento,yelcomportamientodeldesenrolladoenprocesosposteriorescomourdido, tejidootricotado(Koranne, 2013; MurataMachinery, 2021).
´ Angulomayor(crucem´ascerrado):incrementalacantidaddecapasporunidaddelongitud, generandopaquetesm´ascompactosyconmayordensidad;sinembargo,un ´ anguloexcesivo aumentalafricci´oninternayelriesgodesobrecalentamientoenprocesosdealtavelocidad.
´ Angulomenor(crucem´asabierto):mejoralaventilaci´oninternayfacilitaeldesenrollado suave,peropuedereducirlaestabilidadmec´anica,especialmenteenpaquetesdegrantama˜no oconhilosdebajacohesi´onsuperficial.
Enlaindustriatextil,laselecci´ondel ´ angulodecruceseajustaseg´unelprocesodedestino odeutilizaci´ondelmaterial.Comohemostratadoenestelibro,vamosadescribirlosm´as utilizados:
Tejedur´ıadepuntoyconfecci´on: ´ Angulosde 20◦ a 35◦ parafavorecerundesenrollado libreyminimizarenganches.
Urdidodirecto,te˜nidoyprocesost´ecnicos: ´ Angulosm´ascerrados,de 35◦ a 45◦,para aumentarlacohesi´onyresistenciainternadelpaquete.
Relaci´onMatem´aticadel ´ AngulodeCruce(θ)
El ´ angulodecrucesecalculaapartirdelarelaci´onentrelacursa(avanceaxialdel gu ´ ıa-hilos)ylacircunferenciaefectivadelpaqueteenlazonadebobinado.Este ´ angulolo podemoscalcularconlaEcuaci´on 4.4 (Budynas&Nisbett, 2015):
θ =arctan Cursa
π Dm (4.4)
θ = ´ angulodecruce(◦)
Cursa=avanceaxialdelgu´ıa-hilosporrevoluci´on(mm)
Dm =di´ametromediodelpaqueteduranteelbobinado(mm)
Cap´ıtulo4-ElConoTextil,Caracter´ısticasyPar´ametrosT´ecnicos
Controldel ´ AnguloenEnconadorasModernas
Losfactoresquecondicionanel ´ angulodecruceeslavelocidaddebobinado;eneste sentido,enm´aquinasdealtavelocidad(> 5.000rpm),un ´ angulomuycerradopuedegenerar sobrecompresi´onydesgastesuperficialdelhilo;otroaspectoquedebemosconsiderarsonel t´ıtuloytipodehilo;hilosfinospermiten ´ angulosm´ascerrados;hilosgruesosrequierencruces m ´ asabiertosparaevitarbloqueos.
Laesenciadelafibraesunodelosfactoressignificativosparadefinirel ´ angulo,porejemplo, fibrassint´eticaslisas(poli´ester,poliamida)necesitan ´ angulosdecrucem´asaltosparaevitar posibledeslizamientointerno,mientrasquefibrasnaturales(algod´on,lana)soncapacesde soportar ´ angulosm´asabiertos.
Enmaquinariamoderna,el ´ angulodecruceseadaptaconservomotoressincronizadosque controlanlavelocidaddedesplazamientodelgu´ıa-hilosencontraposici´onalavelocidadde rotaci´ondelpaquete,permitiendolaejecuci´ondediferentespatronesdecruce(porejemplo, m ´ asabiertosenlascapasinternasparamayorventilaci´onym´ascerradosenlascapasexternas paramayorestabilidad),loquehacequesedenlasm´aximasexpectativasdesalidaydecalidad enelpaquetefinal.
4.2.3. Relaci´onFuncionalentreCursa,Conicidady ´ AngulodeCruce
Enelbobinadoyenconadotextil,lacursa,laconicidadyel ´ angulodecruceconstituyen unsistemadepar´ametrosinterdependientesquedeterminandemaneraconjuntalageometr´ıa, estabilidadycomportamientofuncionaldelpaquetedehilo.Uncambioencualquieradeellos afectanecesariamentealosotrosdos,loqueobligaaunajusteintegradoparaoptimizarla calidadyeficienciadelproceso(Koranne, 2013; MurataMachinery, 2021).
Elaumentodelacursasuponeunmayor ´ angulodecruce,ounmayor θ,loqueimplica unamayorventilaci´oninternayunamenordensidaddelpaquetequeseest´afabricando.
Estacaracter´ısticaresultaconvenienteenloshiloscontendenciaacompactarseenexceso oenlosbobinadosquesedestinanalosprocesosdetenidoquerequierenunabuena penetraci´ondelbano.
Porelcontrario,unamenorcursaimplicaunm´ascerrado ´ angulodecruce,conel consiguienteaumentodeladensidadylacompactaci´on,perotambi´endelroceinternoy delriesgodesobrepresi´onencapasinternas.
Laconicidad,expresadaengradossexagesimales,definelainclinaci´onlateraldelcono; enconosdealtaconicidad(porejemplo, 9◦15′),ladiferenciadedi´ametrosentrelabaseyla puntaproduceunavariaci´onsignificativadelacircunferenciaefectivaalolargodelaalturadel paquete,estoprovocaqueel ´ angulodecrucenoseaconstantesilacursasemantienefija.
Enestoscasos,serequiereun ´ angulodecrucem´ascerradoenlascapasinicialespara evitarquelasespirassedesplacenhacialabasemayor.
Enconosdebajaconicidad(3◦51′ o 4◦20′),elcontroldel ´ angulodecruceesm´asestable ypredecible,loquepermitemayoruniformidaddedensidadaxial.
Lacombinaci´on ´ optimadeestostrespar´ametrosdependedem´ultiplesfactorest´ecnicos:
1. Tipodehilo:
Cap´ıtulo4-ElConoTextil,Caracter´ısticasyPar´ametrosT´ecnicos
Hilosfinosydebajatorsi´onrequieren ´ angulosdecrucemoderadosycursas controladasparaevitarcolapsos.
Hilosgruesosodealtatorsi´ontolerancursasmayoresy ´ angulosm´asabiertossin comprometerlaestabilidad.
2. Usoposterior:
Paraurdidodirectoytejidoplano,sepriorizaestabilidadestructural;esdecir, ´ anguloscerradosybajacursa,conconicidadmoderada.
Paratejidodepuntoocosturaindustrial,sebuscadesenrolladosuave, ´ angulos abiertosycursasamplias.
3. Velocidaddedesenrollado:
Aaltasvelocidades(> 1,200 m/min),un ´ angulodecruceexcesivamenteabierto puedeprovocarvibracionesyrebordesinternos.
Avelocidadesmediasobajas, ´ angulosm´asabiertosfacilitanlasalidadelhilo.
Lacursa,laconicidadyel ´ angulodecrucenoson,comosehasenaladoanteriormente, par ´ ametrosindependientes,sinoqueson,ens´ı,variablesdedisenoyoperaci´onquefuncionan comounsistemaacoplado.Suajustedebehacersedelamanoteniendoencuentalanaturaleza delhilo,lavelocidaddelprocesoyeldestinodelpaquete,enenconadorasmodernas,el ajustedelacursasehacemediantecontroleselectr´onicossincronizadosquepermitenrealizar variacionesdin´amicasdelacursaylaconicidadenelprocesodellenadoquefavorecenla obtenci´ondepaquetesestables,compactosydecomportamientoexpeditoenlosprocesos posteriores,maximizadoporestaformadeoperaci´on.
4.3. CilindrosEnrolladoresdeHilo
Enlasm´aquinasenconadoras,loscilindrosenrolladoresdehilotambi´endenominados cilindrosbobinadoresorodillosdearrastre,constituyenunelementoesencialenlaformaci´on delpaqueteoconotextil,yaquecumplenlafunci´ondetransferirelhilodesdeelpaquete dealimentaci´onhaciaelconoon´ucleoreceptor,asegurandosimult´aneamenteelcontroldela tensi´on,laestabilidaddimensionalyelpatr´ondeenrollado(Koranne, 2013).Estecomponente act´uacomolasuperficiemotrizsobrelacualseapoyaelconootuboduranteelbobinado; surotaci´on,controladaporsistemasmec´anicos,electr´onicosodefricci´on,permitequeelhilo sedepositeencapasuniformesycontroladas,formandounpaqueteestableycompactoque garanticeundesenrolladofluidoenprocesosposteriores(Rengasamy, 2021).
Laelecci´ondelcilindroencuantoamaterial,geometr´ıaytipodeaccionamientoinfluye deformadirectaenlacalidadfinaldelcono,entrelosmaterialesm´ascomunesdestacan elacerotemplado,elaluminioanodizadoypol´ımerost´ecnicosreforzados,todosellos conrecubrimientosespeciales(comocauchodealtafricci´onocompuestoscer´amicos) queoptimizanelcontactoconelcono,evitandodeslizamientosomarcassuperficiales (Saville, 1999).Encuantoasugeometr´ıa,loscilindrospuedenserlisos,ranuradoso moleteados,dependiendodesiserequieremayorfricci´on,menorcompresi´ondelhiloo patronesespec´ıficosdeenrollado.Enloquerespectaalaccionamiento,sedistinguentres configuracionesprincipales:
1 Cilindrosmotorizados:Disponendeunmotorpropioquesincronizasuvelocidadconel patr´ondebobinado,permitiendoajustesprecisosparadistintost´ıtulosytiposdehilo.
2 Cilindrosarrastradosporfricci´on:larotaci´onqueposeenloscilindrosquedaproducida porelcontactoquepuedantenerconelhusooconelconoyeslapresi´onqueseleaplique alcilindrolaquelavaaregular.
3 Cilindrossincronizadoselectr´onicamente:loscilindrossincronizadoselectr´onicamente formanpartedeunsistemadecontroldigitalquepermiteregulartantolavelocidadcomo laaceleraci´on,conloqueconseguimosunosnivelesdedefectosderivadosdelbobinado comoelribboning,olossolapamientosdecapas,muyreducidos.
Elmantenimientopreventivodeloscilindrosenrolladoresesunaspectocrucialpara preservarlacalidaddelbobinado.Estoimplicalalimpiezaperi´odicadelasuperficiede contacto,lainspecci´ondeldesgastedelrecubrimientoylaverificaci´ondealineaci´on,yaque cualquierdesbalanceoirregularidadenelcilindropuedeprovocarvariacionesenlatensi´on delhilo,deformacionesdelpaqueteoinclusoroturasdehiloduranteelproceso(Murata Machinery, 2021).
Desdeunpuntodevistaproductivo,lacorrectaselecci´onyajustedelcilindronosolo repercuteenlacalidadf´ısicayest´eticadelcono,sinoquetambi´enincidedirectamenteen laeficienciaglobaldelproceso,reduciendoparadaspordefectos,mejorandoelrendimiento delhiloenoperacionesposterioresyprolongandolavida ´ utildelamaquinaria,porestaraz´on, comprenderelfuncionamiento,lospar´ametrosdedisenoylasrutinasdemantenimientode estecomponenteesunacompetenciaclaveparaoperadores,t´ecnicoseingenierostextilesque buscanalcanzarest´andaresdeproducci´onconsistentesydealtacalidad.
4.3.1.
´ AngulosdeEnrolladoyCruce
El ´ angulodeenrolladoo ´ angulodecruceesunpar´ametrofundamentalenlaingenier´ıa debobinadotextil,definidocomoel ´ anguloqueformalatrayectoriahelicoidaldelhilo aldepositarsesobrelasuperficiedelconoon´ucleoreceptor.Este ´ angulosegeneraporla combinaci´ondedosmovimientossincronizadosenlam´aquinaenconadora:larotaci´ondel paqueteyeldesplazamientoaxialdelgu´ıa-hilos.Lacorrectadeterminaci´ondel ´ anguloes decisivaparaevitardefectoscomosolapamientos,ribboning,paquetesexcesivamenteduros, deformesoconzonasflojasquecomprometanlaestabilidadyeldesenrollado.(Koranne, 2013; MurataMachinery, 2021).
AplicandolaEcuaci´on 4.5 (Budynas&Nisbett, 2015),ydesdeunpuntodevista geom ´ etrico,el ´ angulodecruce(θ)sepuedecalcularmediantelarelaci´on:
S=carreratotaldelgu´ıa-hilos(mm)
D=di´ametromediodelpaqueteduranteelbobinado(mm)
Otraecuaci´onparallegaradeterminarel ´ angulodecruceeslaEcuaci´on 4.6 (Budynas& Nisbett, 2015),lacualseutilizaenmaquinariamodernaconsiderandolavelocidadperif´erica delcilindrobobinador(Vp)ylavelocidaddedesplazamientoaxialdelgu´ıa-hilos(Va):
Cap´ıtulo4-ElConoTextil,Caracter´ısticasyPar´ametrosT´ecnicos
Estosc´alculospermitenajustarelpatr´ondebobinadocongranprecisi´on,evitandoqueel hilocaigaenranuraspreexistentesosegenereunenrolladoirregularqueafectelacompacidad ylacalidaddelabobina.
Alexistirunainnumerablecantidadde ´ angulosdecruzamiento,nosvemosenlanecesidad desintetizarestetemaenlosiguiente:
4.3.2.
EnrolladoAbierto
´ Angulosentre 20◦ y 35◦,caracterizadosporuncrucem´aslargoentrepasadasconsecutivas, generanpaquetesdemenordensidad,idealesparaprocesosquerequierenundesenrollado suaveysinvariaciones,comoelurdidodirectooeltenidoenautoclave.Suventajaesla reducci´ondelafricci´oninterna,aunquelaestabilidadmec´anicadelpaquetepuedeverse comprometidasilatensi´onnoesconstante.
4.3.3. EnrolladoMedio
´ Angulosentre 35◦ y 45◦,consideradoscomoelest´andarparatejedur´ıaplanaydepunto, proporcionanunequilibrio ´ optimoentrecompacidad,estabilidadyfacilidaddedesenrollado, reduciendolaformaci´onderebordesinternosymanteniendounbuencontroldelatensi´on duranteeluso.
4.3.4. EnrolladoCerrado
´ Angulossuperioresa 45◦,quegeneranpaquetesmuycompactosyestablesencondiciones detransporteyalmacenamientoprolongado;sinembargo,estepatr´onincrementalafricci´on internaypuededificultareldesenrolladoaaltavelocidad,especialmenteenhilosfinoso delicados.Esm´ascom´unenhilost´ecnicosypaquetesparaexportaci´ondondelaintegridad f´ısicadelconoesprioritaria.
Uncontroldeficientedel ´ angulodecrucepuedeprovocarsolapamientoslocalizados, quegeneranzonasendurecidas,quenosonotracosaqueunasuperposici´ondeespirasque luegodificultaneldesenrollado;adem´as,otroinconvenienteenlaformaci´ondeconosson lasvariacionesdedensidadqueafectanelprocesodeurdidoytejido.Porelcontrario,un ´ angulobienajustadocontribuyeaunadistribuci´onuniformedeladensidaddesdeeln´ucleo hastalacapaexterior,favorecelaestabilidaddelpaqueteduranteeltransporteyaseguraun desenrolladofluidoenoperacionesdealtavelocidad(Rengasamy, 2021).
4.4.
MaterialesdelosCilindros
Enlasm´aquinasenconadoras,loscilindrosenrolladoressonelementoscr´ıticoscuya elecci´ondematerialinfluyedirectamenteenlacalidaddelpaquete,laestabilidaddelhiloy ladurabilidaddelsistemadearrastre.Laselecci´ondelmaterialnosolodependedeltipode fibraprocesadaydelt´ıtulodelhilo,sinotambi´endefactorescomolavelocidadperif´erica delcilindro,lapresi´ondecontactosobreelconoylascondicionesambientalesdelaplanta (Koranne, 2013; MurataMachinery, 2021).
4.4.1.
AceroCromado
Elaceroaleadoconrecubrimientodecromoesunodelosmaterialesm´asutilizadosen cilindrosparaprocesosdealtaexigenciamec´anica.Ladurezasuperficialt´ıpicadelcromado oscilaentre 850 y 1,050 HV(durezaVickers),loqueconfierealtaresistenciaalaabrasi´on yprolongalavida ´ utilinclusoencondicionesdeoperaci´oncontinua.Susuperficiepulida presentaunarugosidadmedia(Ra)inferiora 0,2 µm,favoreciendouncontactosuaveconel conoyreduciendoelriesgodemarcassuperficialesenelhilo.Debidoasuelevadainercia, esidealparaprocesospesadosodealtatracci´on,peroamayormasarequieremotorescon suficientepotenciaparamantenerlavelocidadperif´ericadeseada.
LaEcuaci´on 4.7 (Kalpakjian&Schmid, 2014)nosindicalamaneraparacalcularla velocidadperif´erica(Vp)deuncilindrodeacerocromado:
D=di´ametrodelcilindro(m)
n=revolucionesporsegundo(rps)
4.4.2. AluminioAnodizado
Elaluminio,trassometerseaunprocesodeanodizadoelectrolitico,adquiereunacapa superficialde ´ oxidodealuminio(Al2O3)condurezascercanasa500–600HV.Subaja densidadpermiteincrementaryreducirlavelocidaddeloscilindrosentiemposm´ınimos, evitandop´erdidasdeproducci´on,estecilindroesid´oneoparam´aquinasqueimprimen velocidadesmuyaltasyprocesanhilosdet´ıtulosfinosodebajaresistencia,conpocatorsi´on.
Elaluminioanodizadosecaracterizaporsur´apidadisipaci´ont´ermica,evitandola concentraci´ondelcalorproducidoporlasaltasvelocidadesyporelroceconelconoquees letalenfibrastermopl´asticascomopoli´esterypoliamida.
4.4.3. RecubrimientoCer´amicooconCarburo
Cilindrosrecubiertoscon ´ oxidodecirconio,cer´amica, ´ oxidodealuminioocarburode tungstenotienenunaresistenciaalaabrasi´onnotablementesuperioralacerocromado,con durezasquepuedensobrepasarlos1200HV.Estosrecubrimientos,queseempleanmediante transmisi´ont´ermicaoplasmaspray,ofrecenunasuperficieconunaconsiderablemicrodureza ybajaporosidad.
Sonperfectosparaprocesarhilost´ecnicos,fibrasdealtom´oduloyfilamentossint´eticos degrantenacidadcomolasaramidasoelpolietilenodeultraaltopesomolecular.Laabrasi´on r ´ apidageneradaporesosmicrofilamentoscortantesdanaaotrosmaterialesr´apidamente.El coeficientedefricci´ondin´amico (µ) enestosrecubrimientosusualmentefluct´uaentre 0, 25 y 0, 35.Entonces,hayqueajustarsuavementelapresi´ondecontactoesencialparaevitarpatinajes ocompresionesexageradasenelcono.
4.4.4. RecubrimientodeCauchooPoliuretano
Loscilindrosconrecubrimientoelastom´erico(caucho,nitr´ılicoopoliuretano)seemplean cuandoserequieremayoradherenciasuperficialparagarantizarelarrastredehilossuaves, el´asticosovoluminosos,comoacr´ılicostexturizados,lanapeinadaoelast´omeros(spandex).
Cap´ıtulo4-ElConoTextil,Caracter´ısticasyPar´ametrosT´ecnicos
Estosrecubrimientosofrecenuncoeficientedefricci´onelevado µ (entre 0, 6 y 0, 8),lo quepermiteunagarrem´aseficientesinnecesidaddeaumentarexcesivamentelapresi´on decontacto;sinembargo,sudurezaShore(entre 60 y 80 paraaplicacionestextiles)debe seleccionarsecuidadosamente,unadurezabaja,mejoralatracci´on,peropuededeformarse coneltiempo;mientrasqueunadurezaalta,prolongalavida ´ util,peroreducelacapacidadde absorci´ondeirregularidadessuperficialesdelpaquete.
Elespesordelrecubrimientodelcilindroesdemuchaimportanciayaqueest´aligadoa ladurabilidaddelismo,quenormalmentesesit´uaentre 3 y 6 mm,nodebemosdescuidarla limpiezaqueest´adentrodeunmantenimientopreventivo,evitandoincrustacionesdeparafina, pelusaomicrofibras.
Lascaracter´ısticasquelasnombramosacontinuaci´onest´anrelacionadasdirectamenteala adecuadaselecci´ondelrecubrimientodelcilindroenrollador:dureza,coeficientedefricci´on, conductividadt´ermica,resistenciaaldesgasteymasarotacional,debenestardebidamente relacionadasalanaturalezadelasfibrasyparticularidadesdelhiloparaobtenerpaquetesde calidad.
4.5. MedidasyEspecificaciones
Lasdimensionesyespecificacionest´ecnicasdeloscilindrosenrolladoresenm´aquinas enconadorasybobinadorasconstituyenunfactorcr´ıticoparagarantizarunenrolladouniforme, estableyeficiente.Lageometr´ıadelcilindroinfluyedirectamenteenlacapacidadm´aximadel paquete,enlavelocidadperif´ericadearrastreyenlacalidadsuperficialdelconoproducido.
EnlaFigura 4.2 observamosclaramenteuncilindroenrolladordeaceroinoxidablecromado dondedefinimoslasdiferentesdimensionesquedebemostenerencuentayquesonvariables dependiendodelam´aquina,elusoyelmaterialqueestamosprocesando.Unaselecci´on inadecuadademedidasounerrorenelajustedeestasespecificacionespuedederivaren defectoscomo slippage (patinaje),enrolladoirregular,tensi´oninconstanteoinclusoroturas delhilo(Koranne, 2013; MurataMachinery, 2021).
Cap´ıtulo4-ElConoTextil,Caracter´ısticasyPar´ametrosT´ecnicos
Figura4.2:Cilindroenrolladordeacerocromado.
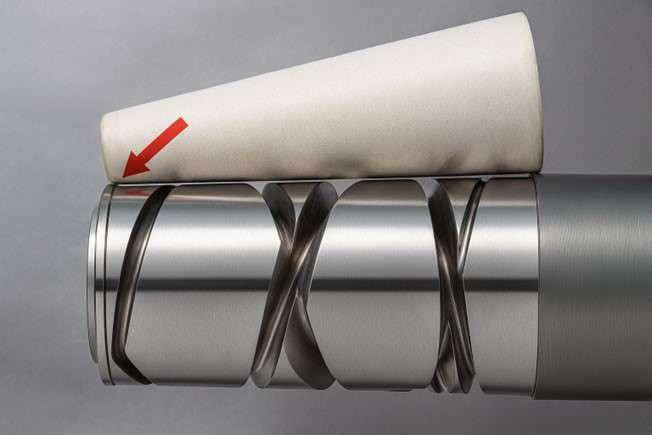
Nota.Fotograf´ıadeautor´ıapropia,2025.
4.5.1. Longitud ´ UtildelCilindro
Lalongitud ´ utilserefierealazonaactivadecontactoconelconoon´ucleoduranteel procesodelbobinado.Suelevariarentre 120 mmy 300 mm,dependiendodelformatodel paqueteydeldestinodelhilo.Porejemplo:
Enconosparatejedur´ıaplana(alturaaproximadade 170 a 240 mm),lalongitud ´ utildel cilindroseseleccionaparacubrirlatotalidaddel ´ areadecontactoconunatoleranciade ±3 mm.
Enconosespecialesdegrancapacidadparahilost´ecnicosoindustriales,puedellegara 300 mmparaalojarpaquetesdealtovolumenyreducireln´umerodecambiosdecono.
Lalongituddebeestarperfectamentealineadaconelsistemadeguiadoparaevitardesgastes lateralesyvariacionesenlapresi´ondecontacto.
RugosidadSuperficial
Laasperezasuperficial Ra delcilindroesunpar´ametrovital,crucial,dir´ıa,para perfeccionarelagarresinfastidiarelhilo.Habitualmente,losvaloresvar´ıanentre 0,3 y 0,8 µm;esodependedeltipodematerialporelqueseenrollar´a.
Conhilosfinosydelicadoscomolasedaolasmicrofibras,larugosidaddebeserm´ınima, evitandoas´ıenganchesodemasiadaabrasi´on.
Parahilosm´asabultadosot´ecnicos,esprecisoaumentarlarugosidadparaincrementarla fricci´onyevitarresbalones.
Unexcesodeasperezacreapelusaymermalaresistenciadelhilo;sinembargo,una superficiedemasiadopulidapodr´ıaoriginarp´erdidadetracci´onycambiosenlatensi´on.
EquilibrioDin´amico
Avelocidadesdebobinadosuperioresa 5000 6000 rpm,elequilibriodin´amicodel cilindro,escrucialporqueuncilindrodesequilibradocausavibracionestransversalesyradiales. Aquello,porsuparte,reducelacalidaddelpatr´ondebobinadouniforme,ladurabilidaddelos rodamientosysoportes,aumentalafatigamec´anica,ydisminuyelavida ´ utildelam´aquina. Paraequilibrarelcilindro,estesecalibraysecorrigeenm´aquinasespecialesquea˜nadeno restanmaterial;as´ı,losfabricantesdecilindroscertificanlosmismosconnivelesdedesbalance residualesinferioresa 4 g·mmparaaplicacionesdealtavelocidad.Lainformaci´ondelos cat´alogos,sibiensonimportantes,debemostomarloscomoreferenciales,m´asnocomouna calibraci´onest´andar;esporestaobservaci´onque,lasdimensionesdelcilindroenrolladordebe seruntrabajodeingenier´ıadondetambi´enintervienenalgunosdatosestad´ısticos,sindejara unladomedidasqueyaloposeemoscomoeltamanodelconoenloquerespectaapesoya dimensiones,elt´ıtuloyclasedehilo,lavelocidadconlaquesevaaproducir,lacursadelcono yel ´ angulodeenrollamiento.
4.6.
TiposyFormasdeCilindros
Duranteelbobinadooenconado,laformaysuperficiedelcilindroinfluyen,sinduda,enla tracci´on,latensi´onyelpatr´ondec´omoseenrollaeltextil.Escogerelcilindrocorrectodepende nosolodelhiloysucomposici´on,sinotambi´endelavelocidadyelpatr´onusado,odec´omose vaadesenrollarluego.Loscilindrossecategorizanencuatrogrupos,seg´unsudisenoyfunci´on: lisos,ranurados,dedoblezona,oespeciales(Koranne, 2013; MurataMachinery, 2021).
4.6.1.
CilindrosLisos
Muestranunasuperficiebrillantepulida,habitualmentehechaenacerocromado,aluminio anodizadoorecubiertaconcer´amicadura.Elpuntofuerteresideenlauniformidaddecontacto conelcono,permitiendounarrastresuaveyestable,yminimizandoeldeteriorodelhilo, previniendolasmarcas.Sonlaopci´onpredilectaparahilosdealgod´on,poli´esteromezclas t´ıpicas,congrosorespromediodeNe 20 al 40 o dtex 150 al 500.Encuesti´ondefricci´on,el coeficientedin´amico µ encilindroslisosdeacerocromadotiendeafluctuarentre 0,25 y 0,35, exigiendouncontrolexactodelapresi´ondecontactoparanopatinaragranvelocidad.Estos cilindrossonperfectosparaprocesosdealtaproducci´onqueprecisanestabilidadenlatensi´on.
4.6.2. CilindrosRanurados
Incorporanmicrocanaleshelicoidalesolongitudinalesgrabadosenlasuperficie(ver Figura 4.3),cuyoobjetivoesincrementarlafricci´oncontroladaymejorarlaevacuaci´onde pelusa,polvoymicrofibrasduranteelarrastre.El ´ anguloyprofundidaddelasranurasinfluyen enlatracci´onyenladisipaci´ondecalorgeneradaporlafricci´on.Laprofundidaddeestos microcanalesvar´ıade 0,1 0,3 yel ´ angulohelicoidalvadesdelos 20◦ alos 45◦ seg ´ unel patr´ondecrucedelhilo.
Estetipodecilindroesmuyutilizadoenhilosdebajatorsi´on,fibrassint´eticastexturizadas ehilost´ecnicosquerequierenunatracci´onm´asefectivasinaumentarexcesivamentelapresi´on decontacto.
Figura4.3:Cilindroranuradoconcanaleshelicoidales.
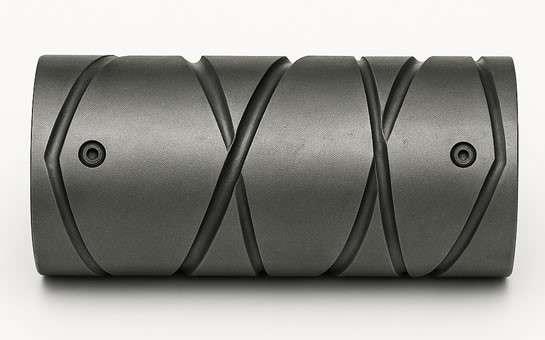
Nota.Fotograf´ıadeautor´ıapropia,2025.
4.6.3. CilindrosconDobleZona
Dise˜nadosconunapartecentrallisaypuntastexturizadas,oinclusorecubiertoscon materialesqueofrecenmayorfricci´on,comoelcauchooelpoliuretano.Lazonacentralda estabilidad,yunarrastreuniforme;mientras,lasextremidadesaportanuncontrollocalizado, enlasfasesinicialesyfinalesdelbobinado,dondeeldi´ametrodelpaquete,var´ıamucho. Estedisenoesenlaproducci´ondeconostroncoc´onicos,paratejidodepuntoyurdido,donde senecesitamantenerlatensi´onestable,apesardeloscambiosenlageometr´ıadelpaquete. Lacombinaci´ondezonas,permiteoptimizarelconsumodeenerg´ıa,yprolongarlavidadel recubrimiento,porquelas ´ areascr ´ ıticas,est´anreforzadas.
4.6.4.
CilindrosEspeciales
Englobantodasaquellasvariantesadaptadasaformatosdeconosnoconvencionaleso aplicacionesindustrialesespec´ıficas:
Cilindrosadaptadosan´ucleosc´onicos:Tienelacaracter´ısticadeadaptarsealformatodel conoparaaprovecharlamayorcantidaddematerialquepuedecaberendichon´ucleo.
Cilindrosparatubostroncoc´onicos:Sondise˜nadosespec´ıficamenteparaminimizarel desplazamientoaxialdelgu´ıa-hilosyobtenerunasuperficiehomog´eneadelpaquete.
Cilindrosparabobinascruzadas:Sonespecialmentedisenadosparatrabajarcon ´ angulos deenconadavariableyproducirconosdegranalmacenamiento,dondelapresi´onyla fricci´onseadaptanconformecrecededi´ametroelcono.
Enestoscasos,lageometr´ıadelcilindroylasincronizaci´onelectr´onicaconelhusose configuranmediantesoftwaredecontrol,loquepermiteajustarelperfildetracci´onadiferentes t´ıtulosdehiloypatronesdebobinadosinnecesidaddecambiof´ısicodelcilindro.
Cap´ıtulo4-ElConoTextil,Caracter´ısticasyPar´ametrosT´ecnicos
Latipolog´ıadelcilindroenrolladoresunelementodeingenier´ıafuncionalque,bien seleccionada,puedemejorarlaeficienciaenerg´etica,prolongarlavida ´ utildelrecubrimiento ygarantizarlauniformidaddetensi´onenunrangoampliodecondicionesdeoperaci´on.La transici´ondesdecilindroslisoshastadisenosh´ıbridosoespecialesreflejalaevoluci´onhacia sistemasdebobinadoadaptativo,capacesdeintegrarseenentornosdeIndustria4.0concontrol depar´ametrosentiemporeal.
4.7. ConsideracionesT´ecnicasdeOperaci´on
Laoperaci´oneficientedeloscilindrosdeenrollamientoenm´aquinasenconadorasy bobinadorastextilesrequiereuncontrolprecisodevariablesmec´anicas,decontactoyde mantenimiento,yaquecualquierdesviaci´onpuedeimpactardeformadirectaenlacalidad finaldelpaquete,laestabilidaddelhiloylaeficienciaglobaldelproceso.Uncilindromal ajustadooencondicionesdedesgastenosoloalteralatensi´ondebobinado,sinoquetambi´en provocadefectosestructuralesenelpatr´ondeenrollado,aumentandolatasaderechazoyel riesgodeparosnoprogramados(Koranne, 2013; MurataMachinery, 2021).
Unodelosaspectosquehayquetomarmuchoencuentaenesteprocesoeslapresi´on entreelcilindroyelcono;lacual,debemantenerseuniformealolargodetodoelproceso debobinado.Lafaltadepresi´onocasionapatinaje (slippage),laimposibilidaddecontrolar latensi´onyenrolladoflojo,mientrasqueunapresi´onexcesivapuededescomponerlascapas internasdelpaquete,modificarel ´ angulodecruce,alteraryromperlasfibrasm´asfr´agiles,sobre todo,enhilosdet´ıtulosfinos.
Lasuperficiedelcilindrodebieraestarlibredepart´ıculasadheridas,polvo,restosde parafinaomicrofibras,pueslapresenciadeestasincrustacionesmodificaelcoeficiente defricci´on,producesaltosdetensi´onobien,generalosmicrodefectosenelhilo.En recubrimientosdecauchoopoliuretano,lacontaminaci´onsuperficialproduceendurecimiento heterog´eneoqueasuvez,afectalatracci´on;porloqueserecomiendatenerunplande limpiezaperi´odicoquecontempleinspecci´onvisual,limpiezamec´anicasuaveylimpiezacon disolventescompatiblesconelmaterialdelrecubrimiento.
Estedesgastedelcilindro,encualquiercaso,noesuniforme,yaqueexistemovilidaddel materialsobrelascanastasyp´erdidasdematerialenzonasespec´ıficasquepuedenalterarel di´ametroefectivo,elqueasuvezpuedemodificarlavelocidadperif´ericayel ´ angulodecruce. Deacuerdoconlodescrito,esimportantetenerencuentalosiguiente:
Hilosnaturales(algod´on,lana,lino):paraestostiposdehilossenecesitancilindrosque densuficientefricci´onsinqueelloda˜nelasuperficie,delosqueserecomiendaquesean conrecubrimientoscer´amicosomet´alicosyconacabadosatinado.
Hilossint´eticos(poli´ester,poliamida,polipropileno):paraestostiposdehilossenecesitan cilindrosconranuradoorecubiertosdecaucho/poliuretano,dadoquetienenunabaja fricci´on,paramejorarelagarredeestos.
Hiladosdefilamentocontinuo:Paraenconarestetipodematerialtextil,esindispensable hacerloensuperficiessupremamentepulidas,yaquecualquierrebabaporm´ınimaque sealepuededanaralosmicrofilamentosqueseconstituyeelfilamentofinal,nodebemos despreocuparnosdelcontroldelapresi´onyvelocidaddeenrollamiento.
4.8. ReservadeHiloTextilenConos
Enelcontextodelenconadoobobinadotextil,lareservadehiloeslalongitudinicialque sedejaenrolladadeformacontroladaenlabasedelconoon´ucleo,antesdecomenzarel bobinadocruzadonormaldelpaquete.Estareservaseenrollaaliniciodelproceso,encontacto directoconeln´ucleo,yconstituyeelpuntodepartidafuncionaldelhiloparaserutilizado posteriormenteenprocesosindustriales.
Lareservadehilotieneunprop´ositot´ecnicofundamental,elcualesgarantizarel aprovechamientototaldelpaqueteyevitarparosdelasm´aquinasporfaltadealimentaci´on; sinestareserva,unavezqueelconosehayaconsumido,noquedar´ıahilosuficienteadherido aln´ucleoparaconectarconlasiguientefasedelproceso,oconectarconelsiguientepaquete; estareservapermiteanclarelhilofirmementealn´ucleoeneliniciodelbobinado;como yamanifestamos,aseguramoslacontinuidadoperativaenprocesosdondeelpaquetese desenrollacompletamente.Otraventajadelareservaesfacilitarelempalmeconelsiguiente hilo,especialmenteenprocesosautomatizados,evitandodesperdiciosdehiloresidualy maximizandoelusodelmaterial.
4.8.1. Procedimientopararealizarlareservadehilo
Lareservadehiloenunconotextilesunsegmentoinicialdedevanadoquesedeposita estrat´egicamenteenlabasedelcono(zonademayordi´ametro)antesdeliniciodelbobinado principal.Sufunci´onespermitirque,enelusofinaldelpaquete,eloperariooelsistemade alimentaci´ondelam´aquinareceptorapuedaencontraryextraerelhiloinicialdemanerar´apida, seguraysinda˜narlaestructuradelpaquete(Koranne, 2013; MurataMachinery, 2021).
Enlasenconadorasautom´aticas,esteprocesoescompletamentecontroladoporelsistema electr´onicodelam´aquina,quecoordinalosmovimientosdelgu´ıa-hilos,lavelocidaddelhusoy lapresi´ondelcilindroenrollador.Lareservadebecumplirconrequisitost´ecnicosdelongitud, tensi´onyubicaci´onprecisaparaasegurarsufuncionalidadsincomprometerlacompactaci´ony estabilidaddelpaqueteprincipal.
Lasecuenciat´ecnicaparalaformaci´ondelareservaenenconadorasautom´aticaseslaque acontinuaci´onsepresenta:
Preparaci´ondelN´ucleo
Antesdeiniciarelproceso,elconootubovac´ıoseposicionaenelhusodebobinado,sobre elcilindroenrollador.Elsistemadeguiadoysujeci´onlomantienealineadoconelcilindro enrollador,asegurandounapresi´ondecontactoestableyuniforme.
PosicionamientoInicialdelGu´ıa-hilos
Elgu´ıa-hilossesit´uaenelextremoinferiordelcono(basemayor)sindesplazamientoaxial ydebeestarfijoporeln´umerodevueltasprogramado.Estoaseguraquelasprimerasvueltas seconcentrenenuna ´ unicazona,evitandounavancelongitudinalprematuro.
TiposdeReservadeHilo
Cabeindicarqueexistendiferentestiposdereservadehiloseg´unelsistemadebobinado, siendolosm´asconocidoslossiguientes:
Cap´ıtulo4-ElConoTextil,Caracter´ısticasyPar´ametrosT´ecnicos
ReservaporFricci´onDirectaEnestesistema,elhiloseapoyasobreelconoydaalgunas vueltassimples,aprovechandoelgirodelhuso.Normalmente,seusaenhilosdet´ıtulo gruesooconsuficienterigidez.
ReservaconFijaci´onAsistidaEnesteseutilizandispositivosdesujeci´ontemporalpara evitarqueelhilosedesprendaantesdelempalme.Esidealparahilosfinososuavescomo viscosaymicrofibras.
ReservaInternaMedianteVac´ıoAlgunossistemasdehusohuecoabsorbenelhilohacia labasedesdeelinterior.Estesistemanosgarantizaprecisi´onsinriesgodehilosuelto.
Activaci´ondelMododeReserva
ElPLC(Controladorl´ogicoprogramable)activaunaprogramaci´onpredefinidaendonde lacursa(avanceaxial)esnulaylavelocidaddebobinadoesmoderada.Normalmente,la velocidadsesit´uaentreun20%yun30%delavelocidadnominalparanoincrementarla tensi´ondelhiloinicial.
Formaci´ondelasEspirasCompactas
Elhilosedepositaenvueltashelicoidalescerradasydealtacompactaci´on,perosinejercer lapresi´onquetendr´aelbobinadoprincipal.Estoselograreduciendoelparmotrizdelcilindro enrolladorylimitandoelarrastredelhilo.
CantidaddeReserva
Aproximadamenteeln´umerodevueltasquerealizasonentre5y12,dependiendodel t´ıtulodelhiloydelest´andardelaplanta,enmetrossonde1,0a3,0dehilocomoreserva est´andar;peroparaprocesosdeurdidootenidocontinuo,puedeaumentarsea4o5metrossi serequieremayorseguridad,latensi´onnodebesertanajustadaparanodeformareln´ucleo, perosuficienteparaevitarquelareservaseaflojedurantelamanipulaci´on;esimportantetomar enconsideraci´onelaseguramientodeaccesibilidad,programandounabrevepausaoreducci´on depresi´onantesdeiniciarelbobinadoprincipal,demaneraquelareservanoquedeaprisionada porcapassubsecuentes.
Activaci´onalaProducci´onNormal
Latransici´onalbobinadoprincipal,unavezformadalareserva,elgu´ıa-hilosactivael avanceaxialyelsistemaentraensupatr´onnormaldebobinadocruzadooparalelo,conlos par ´ ametrosdetensi´on,cursay ´ angulodecruceestablecidosparaeltipodehiloprocesado.
4.8.2. LaImportanciadelaReservaenlaEficienciaProductiva
Unacorrectareservadehiloenlabasedelconogarantizaundesenrolladocompletoy controladodelpaquetesinresiduos,obligandoaunaconectividadfuncionalconotrospaquetes oprocesos(especialmenteenurdidoytintura)conunareducci´ondemermasytiemposmuertos porfallasdeconexi´ongenerandounacompatibilidadconempalmadoresautom´aticos(splicers) querequierenextremosclaramenteidentificables;estanimportantelareservaque,enprocesos automatizados,lapresenciadelareservafacilitaquelossensoresdetectenlaposici´ondeinicio delhiloyseejecuteelempalmeoelcambiodepaquetedeformaeficiente.
4.9. CambioAutom´aticodeConos
Enlaactualidad,dentrodelaindustriatextil,elcambioautom´aticodeconoson´ucleos enlasm´aquinasenconadorasrepresentaunsistemadegranutilidadparalaautomatizaci´on delbobinado,talcomoseobservaenlaFigura 4.4,lograndoaltosnivelesdeeficiencia, homogeneidadenlaproducci´onfinalyunagranreducci´ondeltiempoimproductivo.
Figura4.4:Sistemadecambioautom´aticodeconos.
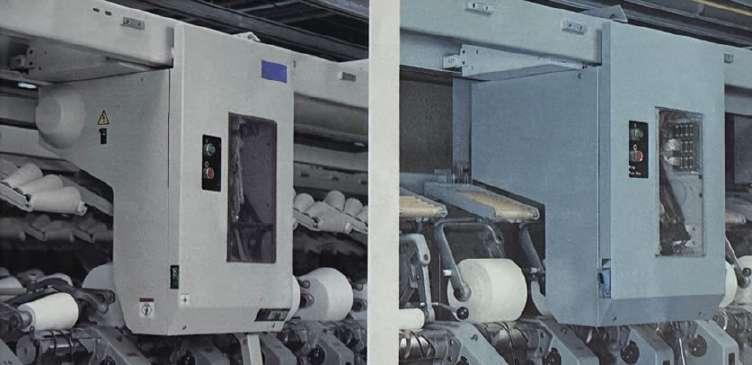
Nota.Imagenescaneadade No.7-VMachConerBobbin-TrayType (Muratec, s.f.).
Elcambiodeconoesunaoperaci´oninsoslayableenelbobinado,cuandoelhiloalcanzael l´ımitedecapacidaddelpaqueteporlongitud,di´ametroopeso,hayquepararlaalimentaci´on alconollenoycomenzarinmediatamenteenunconovac´ıo;sielcambiodeconossehace manualmente,hayquepararlam´aquina,movermanualmenteelhuso,cortar,empalmar, reposicionaryreiniciarelproceso,loquesetraduceenuntiempomuertoyengenerador deerrores.Conelcambioautom´aticodeconosseevitantodasestasinterrupcionesyse incrementaconsiderablementelaproductividad.
4.9.1. SecuenciaMec´anicadeCambioAutom´aticodeConos
Enelprocesodelapreparaci´ondehilosparatejedur´ıayprocesosposteriores,las enconadorasautom´aticascontempor´aneasincorporansistemasdecambiodeconosdeforma continua,convistasaoptimizarlaproductividadyasegurarlacontinuidaddelabobina,a lavezqueseaseguraunniveldecalidadconstante.Esteprocesosedesarrollaatrav´esde unconjuntodepasos,tantomec´anicoscomoelectr´onicos,queintervienen:lossensores, actuadoresyunsistemadecontroll´ogicoprogramable(PLC),detalformaqueseasegurela precisi´on,eficienciayfiabilidaddecadaciclodeoperaci´on.
Detecci´ondelConoLleno
Lam´aquinadisponedesensores ´ opticos,comolasbarrerasfotoel´ectricas,detipo electr´onicoomec´anico(palpadoresdecontacto),quellevanacabolamedidaencontinuodel di´ametro,delpesoodelalongitudacumuladadelpaquete.Elsistemapercibelallegadaal l´ımitecorrespondienteypredefinido(porejemplo,elvalornominalenundi´ametrode170
Cap´ıtulo4-ElConoTextil,Caracter´ısticasyPar´ametrosT´ecnicos
mmparaconosdetejedur´ıaplanaobienelpesoobjetivoquesebuscaenfunci´ondeloshilos t´ecnicos),env´ıalase˜naldesalidaalPLCparainiciarlasecuenciadecambio.Estepuntode activaci´oneselqueseconsideraquehallegadoelmomentoysehacalculadocuidandode nosobrellenarelpaquete,conriesgodesudeformaci´onodeunaexcesivatensi´ondeforma interna.
Activaci´ondelFrenodeHuso
Elhusoportadordelconollenoesdetenidobienpormediodelfrenoneum´atico,bienpor elfrenoelectromagn´eticoobienporelfrenomec´anico.Enelcasodehilosdealtatenacidado fibrassint´eticasdebajoalargamiento,elfrenadohadeserprogresivo,paranoproducirpicos detensi´onquesuperenelm´aximoquepuedesoportarelhilo,queeselqueloromper´ıa,antes dellegaralcortedelhilo.Lafinalidadesladetenci´ondelconoportadorenmilisegundossin provocardesplazamientoalgunonodeseadoenlacapaqueest´aenelmargenfinaldelbobinado.
CortedeHilo
Elcortedelhiloloejecutancuchillasoscilantesdeacerotemplado,guillotinasdeacci´on verticaloresistenciasincandescentesenelcasodefilamentostermopl´asticos.Laposici´ono localizaci´ondelcortenormalmentesehaceaalgunoscent´ımetrosdelpaqueteysebloqueael hiloensufasededescensoparaas´ınoperderpartedelhiloeneldesperdicioyqueelextremo resultantetengalalongitudadecuadaparaelempalme,adem´asdenoperdertensi´onyqueno hayaunamalaalineaci´on.
Retenci´ondelHiloCortado
Elextremolibreseaspiradeinmediatoaunsistemadereservatemporal,mediantevac´ıo osucci´onneum´atica,paraevitarenredos,descargasdetensi´onocontaminaci´on;alapar, elsistemapreparaelextremodealimentaci´ondelnuevopaquete(deshilachadooapertura controladaensplicersdeaire,aguaofricci´on).
Expulsi´ondelConoLleno
Elconollenoseexpulsamedianteunbrazorobotizado,unagarraquedalavueltaoun empujadorneum´atico,mientrasque,enl´ıneasautomatizadas,elpaqueteterminadopasaa cintastransportadoras,bandejasclasificadorasosistemasdeembalaje.Parahilosdelicados,la manipulaci´ontambi´enincluyeloscorrespondientesamortiguadoresyrecubrimientosblandos, amododeprotecci´onyparaevitardeformacionessuperficiales.
Colocaci´ondelConoVac´ıo
Sobreelusotenemosunalimentadorrotativoounatolvaparaelposicionamientodelos conosvac ´ ıosydeformaautom´aticaunnuevon´ucleocaesobreelportaconos.Ladisposici´on puedeincluirmediosdealineaci´onl´aserosensoresinductivos,demaneraqueelconose encuentrecentradoyorientadoconrespectoalcilindroenrollador.Elcontactosemantiene uniformeyestableenelprocesodebobinado.
EmpalmedelHilo
Elempalmadoautom´atico(neum´atico,hidr´aulico,t´ermicoomec´anico)realizalauni´ondel extremodelhiloqueseretieneconelarranquedelnuevocono.Esteempalmedebecumplir conlasespecificaciones,esdecir:resistencia ≥ 95 %delhilooriginal,unvolumenm´ınimoy unaaparienciadeuni´onquenod´elugaraproblemasenelurdido,latejedur´ıaolaconfecci´on.
ReiniciodelBobinado
Unavezverificadoelempalmeylacorrectacolocaci´ondelcono,elPLCreactivalarotaci´on delhusoyelcilindroenrollador,tambi´eneldesplazamientodelgu´ıa-hilosyrestableceelpatr´on debobinado,cruzadooparalelo.Estereiniciosellevaacabosinlaintervenci´onhumanay conlam´ınimap´erdidadetiempodeciclo;enplantasdefabricaci´ondealtorendimiento,tal afirmaci´onpuedesuponermejorasdehastaun 15 %ensueficiencia.
4.9.2. ComponentesT´ecnicosClavesenelCambioAutom´aticodeConos
Elcambioautom´aticodeconosenlasm´aquinasenconadorasodebobinadoseestablece comounadelasinnovacionesm´asrelevantesdelaindustriatextilmoderna,yaquepermite llevaracabolacontinuidaddelprocesodelbobinadosintenerquedetenerlaproducci´on.Se tratadeunsistemaqueintegraunaseriedecomponenteselectromec´anicosydecontrolyque vanfuncionandodemanerasincronizadaparaconseguiruncambiodeconosqueseafluido, precisoyseguro.
SensordeLlenado
Elsensordellenadoeselprimerelementoquedeterminaeliniciodelasecuenciade cambio.Existenvariostipos:
Sensoresdecontacto(palpadores):trabajanmedianteunbrazomec´anicoquedetecta directamenteelaumentodeldi´ametrodelcono;soncomunesenhilosdet´ıtulosgruesos dondelasuperficiedelpaqueteesestable.
Sensoresultras´onicos:emitenondasque,alreflejarseenlasuperficiedelpaquete, permitencalcularsudi´ametrocongranexactitud;seutilizanenhilosdelicadosydealta regularidad.
Sensores ´ opticos:mediantehacesdeluz,identificanelcrecimientodelpaquetey generanlase˜naldellenado;sondeusoextendidoenenconadorasautom´aticasmodernas, especialmenteenfibrassint´eticasomezclas.
Laelecci´ondelsensordependedeltipodefibra,t´ıtulodehiloyniveldeprecisi´onrequerido enelproceso.
SistemadeFreno
Elfrenotienelafunci´ondedetenerelhusoportadordelconollenoenelmomentoexacto, evitandogirosresidualesquepodr´ıancausardesajustesenelcortedelhilo,adem´asdefibras fluctuantesdadalarotaci´ondelcilindro.Losm´ascomunessonlosfrenoselectromagn´eticos, sincronizadosconelsistemadetensi´on;enhilosdealtatenacidad(poli´esterdefilamento, nylon),elfrenadodebeserprogresivoparaevitarroturasbruscas,ypor ´ ultimo,enfibras
Cap´ıtulo4-ElConoTextil,Caracter´ısticasyPar´ametrosT´ecnicos
naturales(algod´on,lana),puedeusarseunfrenoneum´aticoconamortiguaci´onligerapara protegerlaestructuradelhilo.
CortadordeHilo
Elcortadoreselcomponentequeseparaelhilodelconollenoyliberaelextremo paraelempalmeenelnuevocono,puedeestarintegradoenl´ıneaconelpurgador,loque permitecombinarlimpiezaycorteenunsolopaso;enotrasconfiguraciones,esunsistema independientequeoperaconcuchillasoscilantes,guillotinasoinclusoconcortet´ermicopara hilostermopl´asticos,laprecisi´ondelcorteesfundamental,uncorteirregularpuedegenerar dificultadesenelempalmeposterioroafectarlacalidaddelpaquete.
ControladorElectr´onico(PLC)
ElPLC(ControladorL´ogicoProgramable)eselcerebrodelsistema,elencargadode sincronizarsensores,motores,frenos,cortadoresybrazosmec´anicos;entreotros.Viene calibradodef´abricaconpar´ametrosbase,perocadaplantapuedeprogramarajustesespec´ıficos deacuerdoaltipodehiloprocesado;adem´as,controlaalarmasyregistrosestad´ısticosque permitenmonitorearlaeficienciadelsistemayanticiparmantenimientospreventivos.
VentajasOperativasdelSistemaAutom´atico
Elahorrodetiempodehastaun 90 %respectoalcambiomanualesloprimordialeneste sistema,evitandolaintervenci´onhumanaporloquedeber´ıaesperarelhusoparadohastaque seacerqueeloperarioallevaracaboelcambio,loquenosucedeconelcambioautom´atico; comosedebecomprender,eloperariotendr´aunmenordesgastef´ısicoreduciendolafatiga, estaacci´ongarantizatambi´enunaalineaci´onperfectadelhiloyunaprecisi´ondelempalme sininconvenientes.Comoesdeentender,estaacci´oncontinuadelcambiodecono,mejorala calidaddelconofinal,yaquesehacesininterrupcionesotensionesirregulares,obteniendoun mejordesenrollamientoenlosprocesosposteriores.
Dentrodelasrecomendacionesparaelcorrectofuncionamientodeesteproceso,debemos tenerclaroalgunasobservacionesquesonsensibles:
Calibrarperi´odicamentelossensoresdellenadoyposici´on.
Lubricarylimpiarlosbrazosmec´anicosymecanismosm´oviles.
Comprobarlacompatibilidaddeconosvac´ıos,siesquetrabajamosconconosdepapelo pl´asticosdedistintos ´ angulosdetrabajo.
Formaralpersonalt´ecnicoparaquerealiceelajustedelospar´ametrosrespectivosen funci´ondeltipodehilo,t´ıtuloyvelocidaddeproducci´on.
Elsistemadecambioautom´aticodeconosenlasenconadorasobobinadorastextiles puedeconsiderarseunavanceent´erminosdeautomatizaci´on,perotambi´enrepresentaun recursoestrat´egicoparaconseguireficiencia,continuidadybuenacalidadenlosprocesosde producci´ontextil.Elconocimientot´ecnicodelmismo,as´ıcomosucorrectaoperaci´on,permite optimizarsurendimiento,aumentarlacalidadfinaldelhiloydisminuirloscostesoperativos enunentornoindustrialquepresentacadavezunacompetenciam´asferoz.
Cap´ıtulo4-ElConoTextil,Caracter´ısticasyPar´ametrosT´ecnicos
4.10. ConosTextiles
Dentrodelaindustriatextil,unconoesunelementodesoporter´ıgidoenforma troncoc´onica,comoloobservamosenlaFigura 4.5,seutilizaparaenrollaryalmacenarhilo, deformaordenada,estableyfuncional,enespecialenelprocesodeenconadoobobinado. Susdiferentesgeometr´ıasfacilitantantoelenrolladocomoeldesenrolladodeloshilos,yaque siempredebemostenerenconsideraci´onlautilizaci´onenlosprocesosposteriores.
Losconostroncoc´onicostextiles,tienenalgunasventajassobreotrasformason´ucleos deenrollamiento,comoelcasoespec´ıficodelasbobinascil´ındricas,enlosconospermiten procesosproductivossuaves,continuos,controlados,aaltasvelocidades,loquefacilitayaporta aunaproducci´oncontinua,especialmentecuando ´ estossontotalmenteautomatizados.
Figura4.5:Diferentesformas,modelosyusosdeconostextiles.
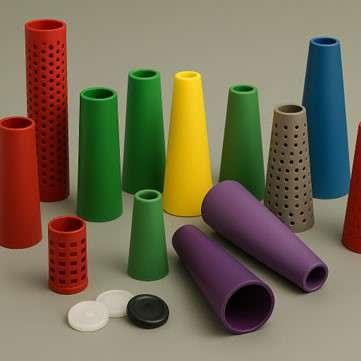
Nota.Imagenescaneadade PinterPayas (PinterPayas, s.f.).
Losconostextilescumplenunadoblefunci´onenlacadenadepreparaci´ondelhilo:
Soportarelhiloenunaformaestructuralmenteestable,adaptadaaltipodemaquinaria, enespecialalaportacono,siemprepensandoenlosprocesosqueseutilizar´an posteriormente.
Garantizarundesenrolladoeficienteysinfallos,locualrequiereunageometr´ıa optimizadayunasuperficieadecuadaparaevitarbloqueos,torsionesoroturas.
Porello,laselecci´ondeltipodeconodependedevariablescomoeltipodehilo,elproceso posterior,lavelocidaddeuso,elsistemaotipodedesenrollado(axialotangencial)yeltipode m ´ aquinatextilinvolucrada.
4.10.1.
TiposdeConosTextilesSeg´unsuDise˜no
Losconostextilespresentanvariacionesensuforma,tama˜no, ´ angulodeinclinaci´on, material,coloresysistemadesoporte,seg´unlaaplicaci´onespec´ıfica;acontinuaci´on,se describenlosprincipalestipos:
ConoTroncoc´onicoEst´andar
Enlaindustriatextil,elt´erminoconotroncoc´onicohacereferenciaaltipom´ascom´unde soporteon´ucleosobreelcualseenrollaelhilodurantelosprocesosdeenconado,bobinado orebobinado.Sunombreprovienedesuformatroncoc´onica(elesquemadeunconodesdeel quesehacortadoelv´ertice,conunabasemayoryunabasemenorunidasporunasuperficie inclinada),yquecumpleconlafunci´ont´ecnicab´asicaenlaestabilidaddelpaquetedehilo,el controldeldesenrolladoyelhechodeadaptarsealasexigenciasproductivasdelaindustria.
Desdeelpuntodevistamec´anicoytextil,elconotroncoc´onicoest´andarhaceposibleuna disposici´onuniformedelascapasdelhilo,alserel ´ angulodeconicidadhabitualdeentre 3◦51′ , 4◦20′ , 5◦57′ y 9◦15′,variando,porsupuesto,enfunci´ondelasexigenciasconcretasdeuna maquinariaydelhiloportrabajar.
Unadelascaracter´ısticasfundamentalesradicaprecisamenteenqueesuniversalmente compatibleconlasenconadorasybobinadorastextilesm´asextendidasenlaindustria,detal formaquesetratadeunformatoestandarizadoy,portanto,ampliamenteutilizadoendiversos segmentosdelaproducci´on,desdehilaturasdealgod´onhastalaelaboraci´ondefilamentos sint´eticos;adem´as,suestandarizaci´onenunformatointernacionalpermitelacompatibilidad conm ´ aquinasdeproducci´onenl´ıneayasegura,enconsecuencia,queelhilosepresenteen paquetesqueseanhomog´eneosenlosaspectosdedensidad,de ´ angulodecruceydereserva, loquelohacedeterminanteenelaseguramientodelacalidaddelhiloparasuusoposterior.
ConoCil´ındrico
Elconocil´ındricotextilesuntipodesoporteutilizadoenprocesosespec´ıficosdela industriatextil,caracterizadoportenerparedescompletamenteparalelas,loqueleconfiere unageometr´ıauniformedesdelabasehastalapartesuperior.Adiferenciadelosconos troncoc´onicos,dondeexisteunainclinaci´onensusparedeslaterales,elconocil´ındrico mantieneelmismodi´ametroentodasulongitud,locuallohaceid´oneoparaaplicaciones dondeserequiereunbobinadoparalelo,esdecir,unadisposici´ondelhiloencapassuperpuestas demanerarectaysin ´ angulodecrucesignificativo.
Eneltenidoenpaquetes,suformacil´ındricapermiteunflujohomog´eneodeloscolorantes odelosproductosqu´ımicos,yaqueladensidaddelamasanovar´ıaentrelosextremosnienla partecentral,loquepermiteunapenetraci´onyacabadouniformedetodalamasatextil.
Unadelaspropiedadesdelconocil´ındricoeslaposibilidaddeobtenerpaquetescon densidaduniformeentodalalongituddelamasa,reduciendolosproblemasderivadosde tensionesdiferentesduranteeldesenrolladoyfavoreciendolaextracci´onaxialdirecta,lo queloconvierteenunsoportefiableloquegarantizalacontinuidaddelhilo.Noobstante, tambi´entienesuslimitaciones,eselmenosapropiadoparalosprocedimientosqueprecisande bobinadocruzadoconniveleselevadosdecompactaci´on,puestoquesucarenciadeconicidad puededarlugaradeslizamientosenaplicacionesdetejidodepuntooplanoenaquellas situacionesenlasquenoseaplicansistemasdeguiadodehilooportunos.Elconocil´ındrico eselcomponentedeespecializaci´onenlaindustriatextil,queseplanteaparadarrespuestaa necesidadesm´asconcretasrelacionadasconsuuniformidad,conunadensidadconstanteycon
Cap´ıtulo4-ElConoTextil,Caracter´ısticasyPar´ametrosT´ecnicos
unaextracci´onaxialcontrolada.
TubodeTe˜nidooHusoPerforado
Eltubodete˜nido,tambi´endenominadoconoperforado,esunelementofundamentaldentro delosprocesosdetenidoenpaquetedehilostextiles.Sudisenosecaracterizaporteneruna formacil´ındricayunasuperficieperforadaquepermitelacirculaci´oncontroladadelosbanos detintura,productosqu´ımicosyaguadeenjuagueatrav´esdelhiloenrollado.Esteprincipio constructivoesindispensableparalograrunadifusi´onuniformedelcoloranteentodalamasa textil,garantizandolahomogeneidadcrom´aticatantoenlasuperficieexternacomoenlascapas m ´ asinternasdelpaquete.
Estetipodetuborevisteunespecialinter´esparasuutilizaci´onenm´aquinasdetenido, autoclaves,overflowyjet,dondeelprocesosebasaenlacirculaci´onforzadadelbanode tinturaatrav´esdelpaquetedehilo.
Laestructurac´oncavadeltuborealizalafunci´ondecanalquepermiteconducirelflujo delba˜nodetintura,permitiendoqueell´ıquidotranscurradelinteriorhaciaelexterior(flujo centr´ıfugo)oalainversa(flujocentr´ıpeto);deestaformaseobtieneunte˜nidocompletoy calculable,eliminandolaszonasdelpaqueteconprobabilidadesdemanchasodiferenciasde tono.
Desdeelpuntodevistafuncional,eltubodetenidopermitelacargaaxialdelhiloenforma paralela,esdecir,aplicandounbobinadoparalelo(straightwinding),loquepermitegarantizar unpaquetequeseacompacto,conunadensidaddeterminadayconaltapermeabilidadalba˜no detintura;estehechoesimportante,yaqueladensidaddelpaquetepuedeinfluirenelte˜nido delhilo;siesdemasiadobajayseengrosar´adurantelacirculaci´on;siesdemasiadoalta,el banonollegar´aapenetrartodoelpaquete,provocandodiferenciasdetono,eltubodetenidoo husoperforadoesuncomponenteespecialmentedisenadoparatinturaenpaquetequegarantiza laeficienciadeltenido,actuandocomosoportef´ısicoyfuncionaldelhiloduranteelproceso.
ConosdeBaseDoble(tubosbidireccionales)
Losconosdebasedoble,tambi´enconocidoscomotubosbidireccionales,sonsoportes cil´ındricosdise˜nadosparaprocesosdeenconadoyrebobinadoautom´aticoenm´aquinasdealta velocidad,enlosqueserequiereversatilidadycontinuidadoperativa.Surasgodistintivoesla presenciadedosbasessim´etricas,quepermitenqueelconopuedasermontadoencualquiera desusextremos,garantizandounconectorbidireccionalenlugardelatradicionalbase ´ unica.
Estedise˜noseadecuaalasexigenciasdelaindustriatextilcontempor´anea,dondela disminuci´ondelostiemposmuertosylamejoradelasucesi´ondelcambiodeconossonlos elementosqueinfluyendecisivamenteenlaproductividad.Enlasenconadorasautom´aticas,la utilizaci´ondeconosdebasedoblepermiteelcambior´apidoysinerroresdeorientaci´on,ya queeltubopuedeintroducirseenelhusosintenerqueverificarlaposici´onoelsentido,yaque nopuedesererr´onea;deestemodo,seevitaunaposiblefallahumanaenlaintroducci´on.
Mec´anicamente,losconosdebasedoblesepresentancomoequilibradoresdin´amicosa altasrevoluciones,hechoqueresultanecesarioenm´aquinasquesuperanlas1.500–1.800 m/mindevelocidaddebobinado.Susextremossuelencontarconanillosreforzadosdeapoyo queaseguranunbuenajusteenelusodelam´aquinay,adem´as,aten´uanlasvibraciones, garantizandoas´ıunbobinadouniforme.
Larelevanciadeestetipodeconosesquevandestinadosalamejoradelrendimientode lossistemasautomatizadosdeenconadodehilos,dadoqueintercambianpaquetesdeforma r ´ apida,evitandoparadasprolongadas,simetr´ıadeensamblado,queeliminaerroresalcolocar
Cap´ıtulo4-ElConoTextil,Caracter´ısticasyPar´ametrosT´ecnicos
elcono,compatibilidadconlossistemasautom´aticosdecargaydescargadelosmismos.
Enloquerespectaaeficiencia,losconosdebasedoblesonimportantesparalasplantas industrialesdegrantama˜no,dondelacontinuidaddelaoperaci´onesfundamental,yparalas enconadorasquetrabajanconsistemasautom´aticosdecambiodeusos(doffing).Lamejorade laergonom´ıadeloperarioyelincrementodelaseguridadydeestabilidaddelprocesopara evitarlasdeformacionesdelpaquetefinal,sonmejorasimportant´ısimas.Losconosdebase dobleotubosbidireccionalessonelresultadodeunavanceenlaestandarizaci´onyoptimizaci´on delossistemasdebobinadotextildeformaautom´atica,siendohoyunadelassoluciones m ´ aseficacesparaconseguiraltosnivelesdevelocidad,productividadycalidaddelproceso deformaci´ondepaquetes.
4.10.2. MaterialesUtilizadosenlaFabricaci´ondeConosTextiles
Losconosdebenposeerunaspropiedadescomolarobustez,laestabilidad,elbajopesoy suarmonizaci´onaltipodehilo,as´ıcomoalprocesodehiladoalquesehandesometer.Los materialesm´asempleadosson:
Cart´onprensadoopapellaminado:esbarato,reciclableyapropiadoparaunsolouso,sila resistencialopermite.Enelmercadoexistentambi´enconosdecart´onquesonresistentes yseadec´uanparaprocesossecos.
Pl´astico(PP,PE,ABS):altadurabilidad,lavables,reutilizablesyconunabuena resistenciaqu´ımicaparaserempleadoentintorer´ıasytejedur´ıa.
Materialescompuestosoreforzados:combinaci´ondepol´ımerosconrefuerzos estructurales,usadosenmaquinariamodernaquerequierealtaprecisi´on.
Aluminiooaceroinoxidable(pocoempleados):seusaenaplicacionest´ecnicas especiales,p.ej.tenidodehilosindustrialesodealtatemperatura.
Dimensionesy ´ AngulosdelosConosTextiles
Enlaindustriatextil,losconosotubossobreloscualesserealizaelbobinadodel hilorepresentanunelementofundamental,puessugeometr´ıacondicionadirectamentela estabilidaddelpaquete,ladensidaddelascapas,eldesenrolladoposteriorylacompatibilidad conlosdistintosequiposqueintervendr´anenlassiguientesetapasproductivas.
Lasdimensionesdelconoseencuentrannormalizadasengranmedidaporlosfabricantes demaquinariayaccesoriostextiles,conelfindegarantizarlaintercambiabilidadentreequipos yprocesosLaalturadelconopuedesituarseentornodelos 150 hasta 300 mm,enfunci´ondela capacidaddehiloqueexijaelformatodelpaquete;almismotiempo,labasemayorseubicaa menudoentre 50 mmy 70 mmparaproporcionarlelaestabilidadadecuadaquepermitasoportar elpaqueteduranteelbobinadoyasentarlocorrectamentesobreelusodelaenconadora;por otrolado,lapuntatieneundi´ametroinferior,quesuelecalcularseentre 20 mmy 35 mm,para sermuchom´asf´acildecontrolarlainiciaci´ondelprocesodebobinadoy,alavez,laoperaci´on dedesenrolladoenejeaxialcontrolado.
Unodelospar´ametrosm´asinteresantesy,asuvez,unodelospar´ametrosm´asinteresantes esel ´ angulodelcono,estipuladotambi´encomo ´ angulodeconicidad,quemarcalaforma delpaquetecompacto;este ´ angulodeterminalarelaci´ondelaalturadelconorespectoala diferenciadelosdi´ametrosquehayentrelabaseylapunta,elcualincide,engranmedida, sobreladensidaddelabobina,lafricci´ongeneradaenlabobinaylaestabilidaddelpaquete. Losvaloresm´asutilizadosenlaindustriatextilsonlossiguientes:
3◦51′:consideradounest´andarutilizadoampliamenteporsuequilibradacargay estabilidadeneldesenrollado.
4◦20′:utilizadoenelprocesodehilaturadealgod´on,esmuycom´un,yaqueesf´acilde bobinar,adem´asdequelabobinaaserobtenidaseadecuaparaelposteriorurdidoo tejido.
5◦57′:esun ´ angulomayorquepermiteobtenerpaquetescompactosydegrandensidad, utilizadoespecialmenteenprocesosdete˜nidoodetejedur´ıaespecializadadondese requierem´aximaestabilidaddimensional.
9◦15′:correspondeaconosdeelevadaconicidad,disenadosparasistemasdebobinado degrancapacidad;sinembargo,suusoexigeuncontrolestrictodelatensi´onparaevitar deformacionesodesplazamientosdecapas.
0◦:asociadoatuboscil´ındricossininclinaci´on,empleadosenprocesoscomoeltenidoen autoclaveoelurdidoseccional,dondesenecesitaunbobinadoparaleloyperfectamente uniforme.
Laselecci´ondel ´ anguloydelasdimensionesdelcononoesarbitraria,dependetantodel tipodehilo(fibracorta,filamento,mezcla,elasticidadyt´ıtulo)comodelascondicionesde procesosposteriores.Porejemplo,eneltejidodepuntoseprefierenconoscon ´ angulosde conicidadm´asbajosqueasegurenundesenrolladosuaveysinsaltos,mientrasqueenprocesos dete˜nidoenpaqueteseutilizantuboscil´ındricosodealtaconicidadquegarantizanunflujo uniformedelba˜nodetinturaatrav´esdelamasadelhilo.
AplicacionesSeg´unTipodeCono
Tejidoplanoydepunto:Conostroncoc´onicosconbobinadocruzado,desenrollado tangencialolateral.
Urdidoseccionalodirecto:Tuboscil´ındricosconbobinadoparaleloydesenrolladoaxial.
Tintorer´ıa:Conoscil´ındricosperforados(pl´astico),adecuadosparaflujosdel´ıquidoa presi´on.
Costuraybordadoindustrial:Conosligerosconexcelenteestabilidad,adaptadosaaltas velocidadesdeextracci´on.
ConsideracionesT´ecnicasyFuncionalesdelosConosTextiles
Paragarantizarundesempenoadecuadoenlosprocesosdebobinadoyenlossubsecuentes usosindustrialesdelhilo,esimprescindiblequelosconostextilescumplanconunconjunto derequisitost´ecnicosyfuncionales.Enprimerlugar,losconosdebenestarlibresde deformaciones,humedadoda˜nosestructurales,yaquecualquierirregularidadenlageometr´ıa oenlaintegridaddelmaterialrepercutedirectamenteenlaestabilidaddelpaquete,generando problemasdecolapso,desenrolladoirregularovariacionesenladensidadytensi´ondel bobinado;asimismo,lapresenciadehumedadpuedecomprometernosololarigidezdel cono,especialmenteenlosmodelosdecart´on,sinotambi´enlacalidaddelhiloalpropiciar condicionesadversascomomanchas,p´erdidadepropiedadessuperficialesounincrementodel coeficientedefricci´on.
Otrotemaimportanteeselacoplamientodeloshusillosdelam´aquinaenconadora,dado quecadahusilloest´aconfiguradoparatrabajarconconosdedimensionesy ´ angulosespec´ıficos, yundesacoplamientoentreelconoyelhusillopuededarlugaradeslizamientos,vibracioneso aunasentamientoincorrectodelpaquete,loqueredundaenunamenoreficienciadeproducci´on yenunmenorciclodevidadelam´aquina.
Lafricci´onsuperficialdelconoesadem´asunpar´ametrofundamental,lasuperficiedelcono tienequeproporcionarlaresistenciaadecuadaparaposibilitarelanclajeinicialdelhiloque asegureelarranquedelbobinado,sinqueellosupongaunexcesodefrenoqueimpidael desenrolladoulterior,loqueesespecialmentesensibleenlosprocesosdeurdido,tejidode puntoote˜nidoenpaquete,dondelacontinuidaddelsuministrodelhiloesesencialparaevitar defectosenlatelaobloqueosdelaproducci´on.
Finalmente,enaplicacionesdebobinadosdensosotenidosenautoclave,losconosdeben demostrarresistenciamec´anicasuficientefrentealapresi´onejercidaporelhiloyporelbano detintura,unconoconbajaresistenciapuededeformarseocolapsarbajoestascondiciones, comprometiendolapenetraci´onuniformedelcolorantey;porende,lacalidaddelte˜nido. Porello,enestassituacionesserecurreconfrecuenciaatuboscil´ındricosperforadosdealta resistencia,fabricadosenpl´asticost´ecnicosoaleacionesmet´alicas,queofrecenlaestabilidad ydurabilidadnecesarias.
M´etodosdeMedici´ondelaDurezadelPaquete
Lamedici´ondeladurezadelospaquetesdebesercontinua,yaquedeestamanerapodemos darnoscuentadequeexisteneventualesproblemasenunaovariaspartesdelossistemasque conformanlacabezadebobinadodeunam´aquina.Entrelasm´asimportantes,podemoscitara lassiguientes:
Medici´onporPenetraci´on(Duroscopiotextil):Elm´etodocl´asicoutilizaunpenetr´ometro odur´ometrotextil,elcualmidelafuerza(F )necesariaparaintroducirunaagujaest´andar enlasuperficiedelpaquetehastaciertaprofundidad(d).
ParadeterminarladurezatenemoslaEcuaci´on 4.8 (Callister&Rethwisch, 2018),enla queseexpresaencN/cm2 yreflejalaresistenciaradialdelpaquete.
= F Areapenetracion
Entrelasventajasdeestem´etodo,podemosse˜nalarqueesdirecto,yampliamente aceptadoencontroldecalidad.Lalimitaci´onradicaenquemide ´ unicamenteladureza superficial,nosiempreigualqueladensidadinterna.
Compresi´onRadial:Consisteenaplicarunapresi´onuniforme(P )conplacasparalelas sobreelpaqueteyregistrarladeformaci´onradial(∆r).
Seobtieneunvalordem´odulodecompresi´on,apartirdelaEcuaci´on 4.9 (Mazureket al., 2013),quereflejalahomogeneidaddeladurezaendiferenteszonas(base,centroy punta).
M´odulo = ∆P ∆r (4.9)
Entrelasventajasest´aquepermiteconocervariacionesdedensidadinterna,loquenos daunaseguridaddeladurezadelconoentodasuestructura;perotambi´en,tienesus
Dureza
(4.8)
Cap´ıtulo4-ElConoTextil,Caracter´ısticasyPar´ametrosT´ecnicos
limitaciones,esunm´etodom´ascomplejo,requiereequiposdelaboratorioespecializados, resultandounsistemam´ascostoso.
M´etodosUltras´onicos:Losultrasonidospermitenmedirladensidadinternadelpaquete mediantelavelocidaddepropagaci´ondelasondasac´usticas;amayordensidad,mayores lavelocidaddetransmisi´on;entrelasventajastenemosquenoesunm´etododestructivo, adem´asdeanalizarladurezainterna.Lalimitanteeselelevadocostodelosequiposyla necesidaddecalibracionesespec´ıficasseg´unelmaterial.
Sensores ´ OpticosyElectr´onicosIntegrados:Lasenconadorasautom´aticasmodernas integransensoresquecontrolanentiemporeallapresi´ondebobinado,corrigiendo desviacionesautom´aticamente.EstossistemasbasadosenPLCyalgoritmosde retroalimentaci´onpermitenmantenerladurezadentroderangosmuyestrechos(±5%). Losejemplosm´asrelevantesdeestossensores,sonlasenconadoras AutotenseFX de Schlafhorst,lascualesajustanlatensi´ondebobinadoentiemporeal,garantizando paqueteshomog´eneosparahilaturasfinasdealgod´onpeinadoNe 40 60
M´etodosEmp´ıricosdePlanta:Aniveloperativo,entallerespeque˜nossesigueutilizando lapruebamanualde“apretadodelcono”paraverificarladureza.Sibienessubjetivoy pocopreciso,permitedetectarconosexcesivamenteblandosodurosantesdeenviarlosa producci´on.
EnlaTabla 4.1,hemoscompactadolainformaci´onimpartida,sintetizandolospar´ametros clavequeafectanladurezadelmaterialtextilenelcono,dandounadescripci´onquesuscitalas consecuenciasquetienesobreelmaterial.
Tabla4.1:Par´ametrosClavequeAfectanlaDurezadelPaqueteTextil
Par´ametrosClavequeAfectanlaDurezadelPaqueteTextil
Par´ametroUnidadDescripci´on
T´ıtulodelhilotex,Ne,NmInfluyeenelvolumenocupadopor unidaddelongitud.
Tensi´ondebobinadocNDirectamenterelacionadaconla compactaci´ondelhilo.
Densidadde enrollado g/cm3
Masatotaldelhiloporunidadde volumendelpaquete.
Tipodebobinado—Cruzado(mejorestabilidad)o paralelo(mayordensidadaxial).
Tipodefibra—Afectalacompresibilidad,rigidezy recuperaci´onel´asticadelhilo.
Humedadrelativa%HRInfluyeenlaelasticidaddefibras comoalgod´onoviscosa.
Nota.Elaboraci´onpropia
Cap´ıtulo4-ElConoTextil,Caracter´ısticasyPar´ametrosT´ecnicos
EnlaTabla 4.2,tenemosunresumendondeseexplicac´omoladurezaest´arelacionadacon lascaracter´ısticasdelasmateriasprimastextiles,suestabilidadylasconsecuenciasdedicha dureza.
Tabla4.2:Caracter´ısticasdeDurezaSeg´unTipodeHiloTextil
Caracter´ısticasdeDurezaSeg´unTipodeHiloTextil
TipodehiloFibrabaseCompresibilidadEstabilidaden paquete Dureza relativa Observacionest´ecnicas
Algod´on peinado FibrascortasMediaAltaMediaBuenacompactaci´onsin deformaci´oninterna.
Poli´ester texturizado
FilamentoBajaMuyaltaAltaGranestabilidad,idealpara bobinadosdensos.
Acr´ılico cardado Fibras voluminosas
ViscosahiladaFibras celul´osicas
Hiloretorcido (algod´on)
AltaMediaBajaa media F´acildecomprimir,requiere menortensi´ondebobinado.
MediaaaltaMediaMediaSensibleahumedad;debe cuidarsedelatensi´onde bobinado.
HilodobleBajaamediaAltaAltaAltaestabilidadaxial;permite bobinadosfirmes.
Nota.Elaboraci´onpropia.
Cap´ıtulo5
Mantenimiento,CalidadyPrevenci´onde
DefectosenM´aquinasEnconadoras
Textiles
Cap´ıtulo5-Mantenimiento,CalidadyPrevenci´ondeDefectosenM´aquinasEnconadoras Textiles
Elmantenimiento,lacalidadylaprevenci´ondedefectosenm´aquinasenconadorastextiles constituyenpilaresfundamentalesparagarantizarlaeficienciayfiabilidaddelosprocesos posterioresenlacadenadeproducci´ontextil.Parallegaraesosest´andares,sehacenecesaria unaatenci´onsistem´atica,preventivaycorrectiva.Laatenci´onpreventivapermitealargarla vidadeloscomponentesdeterminantescomoloscilindrosdebobinado,lostensoresylos purgadoresysistemasdeempalme,recortandoparadasimprevistasyevitandoalteracionesen lacalidaddelpaquete.Porsuparte,elmantenimientocorrectivoaseguralar´apidadetecci´ony reparaci´ondefallas,evitandoquedefectospuntualessepropaguenengrandesvol´umenesde producci´on.
Elcontroldecalidadenlaetapadeenconado,noselimitaalainspecci´onvisualde losconosproducidos;implicatambi´enlamedici´ondepar´ametrost´ecnicoscomoladensidad delpaquete,launiformidaddelatensi´on,el ´ angulodecruce,ladurezadelenrolladoyla limpiezadelhilotraselpurgado.Losmediosdecontrol,apoyadoseninstrumentosdemedida apropiados,garantizanquelosconosalcancenlosrequisitosdeprocesosindustrialescadavez m ´ asautomatizadosydealtavelocidad.
Finalmente,laprevenci´ondedefectossuponeunaacci´onestrat´egicaparaminimizar mermasyrentabilizarlaproducci´on,algunosdelosdefectosquepuedencausarroturasenlos conos,comoconosdeformados,conoscolapsados,conosquepresentanzonascondurezano adecuadaoconosqueregistranzonasconacumulaci´onirregulardehilo,est´an ´ ıntimamente ligadasconladisminuci´ondelaeficienciaoperativahastallegaraponerenjaquelacalidad finaldeltejidooproductoqueseest´efabricando.Laprevenci´onsealcanzagraciasala combinaci´ondesincronizaci´ondelospar´ametrosdem´aquina,formaci´onpermanentedel personalylaconcurrenciadetecnolog´ıamodernaqueoperaapartirdesensoreselectr´onicos, yqueincluyetambi´ensistemasdeautodiagn´osticoydecontrolonline.
Cuandosehablademantenimiento,decalidadydeprevenci´ondedefectosdem´aquinas enconadorasseest´atratandounasuntoqueesesencialenlaingenier´ıatextilactual,donde concurrentecnolog´ıaycontrolt´ecnicoconlagesti´ondeprocesosgarantizandolafiabilidaddel hiloacondicionado,laoptimizaci´ondelosrecursosylaconsolidaci´ondelacompetitividadde lasempresastextilesenunentornoenelquelasexigenciassoncadavezmayores.
5.1. MantenimientodeM´aquinasEnconadoras
Lasm´aquinasenconadorasparafibrastextilesest´ansometidasaunelevadodesgaste porlaexigenciaycontinuidaddelosprocesosdehiladoyrebobinadoquerequieren,y debensometerse,porlotanto,aunexigentemantenimientopreventivoafindeevitarcostos innecesariosygarantizarelcorrectofuncionamientodelasm´aquinas,lacalidaddelpaquetede hiloproducidoysucalidadenlasoperacionesposteriores.Lasm´aquinasenconadorasdeben estarenfunci´ondeladisponibilidaddelfuncionamientodelasmaquinariasdehilaturasseg´un ordendef´abricayredistribuirlasm´aquinasdeprocesoenfunci´ondelsuministrodehiladosy alprocesodetejido;tambi´en,asegurarsedeleficazcalibradodelostensoresyestablecerlas correctasconexionesdelprocesodefabricaci´ondelpaquetetextildeacuerdoconlosc´alculos yconsideracionesdescritasanteriormente.
5.1.1.
MantenimientoPreventivo
Elmantenimientopreventivocorrespondeaunconjuntodeaccionesprogramadasy sistem´aticasquebuscanconservarelcorrectofuncionamientodelaenconadora.Entrelas principalesactividadesseincluyenlalubricaci´onperi´odicaderodillosdetracci´on,gu´ıas
Cap´ıtulo5-Mantenimiento,CalidadyPrevenci´ondeDefectosenM´aquinasEnconadoras Textiles
m ´ oviles,engranajesymotoresel´ectricos,loquereducelafricci´on,evitaelsobrecalentamiento yprolongalavida ´ utildelaspartesenmovimiento;asimismo,lalimpiezat´ecnicadecabezales, tensores,sensores ´ opticos,purgadoresysistemasdeparafinadoresultaindispensable,dado quelasfibrassueltasyelpolvotextilsonlasprincipalescausasdeobstrucci´onymal funcionamientoenlacalibraci´ondetensiones(Sanjay&Gupta, 2021).
Laverificaci´onyajustedetensoresyfrenosdealimentaci´onserealizaparamantener launiformidaddelbobinado,inclusopequenasvariacionesenlatensi´onpuedengenerar defectosgravescomoconosdeformados,colapsadosocondurezasirregulares:enenconadoras autom´aticas,estemantenimientoincluyelacalibraci´ondesensoresdellenado,variadores defrecuencia,m´odulosdecontroll´ogicoprogramable(PLC)ypantallasHMI,quepermiten monitorearyconfigurarpar´ametrosdeproducci´on(Murthy, 2014).Finalmente,secontempla larevisi´onperi´odicadelosmecanismosdeexpulsi´ondeconosllenosycargadeconosvac´ıos, cuyofallointerrumpeelcicloautom´aticoyreducelaproductividaddelam´aquina.
5.1.2. MantenimientoCorrectivo
Elmantenimientocorrectivoseaplicaenrespuestaafallasinesperadasocomportamientos an ´ omalosdelequipo,estepuedeimplicarlasustituci´ondepartesypiezael´ectricas, electr´onicas,electromagn´eticasymec´anicas,sensoresderoturadehilo,cuchillasdecorte autom´aticoorodamientosdeloscilindrosenrolladores;enmuchasocasiones,larecurrenciade estasintervencionescorrectivasess´ıntomadeunaplanificaci´ondeficienteenelmantenimiento preventivo(Groover, 2015).Entrelasreparacionesm´ashabituales,peroalavezquerequieren mayorprecauci´on,conocimientoypreparaci´oneslasubstituci´ondelaspiezaselectr´onicasen especialdelosm´odulosdecontrolysustarjetas,sindejardetomarencuentalaprecauci´ony lacalibraci´ondepiezasmec´anicas,enespecialaquellasquesedesgastanporelrocecontinuo conelmaterialtextil.
Esderecalcarque,cuandocambiamosunapieza,deltipoquesea,esindispensablerealizar unan ´ alisisdelosmotivosdelda˜no,nopodemoslimitarnosa ´ unicamentecambiarlaspiezas sinunaevaluaci´onconscienteycr´ıticadelacausa.Porejemplo,unexcesodemantenimiento correctivoentensorespuedeestarrelacionadoconuninadecuadosistemadefiltraci´ondelaire oconpolvotextilacumulado,loquedemandaunredisenodelosprotocolosdelimpiezam´as queunasimplesustituci´ondecomponentes(Murthy, 2014).
5.1.3. MantenimientoPredictivo
Enlasplantastextilesmodernas,seimplementaconmayorfrecuenciaelmantenimiento predictivo,queconsisteenlaincorporaci´ondesensoresentiemporealparamonitorear variablescr´ıticascomovibraci´on,temperatura,consumoel´ectricoypresi´ondeaireensplicers neum ´ aticos,estosdatossonprocesadosporsistemasdean´alisisquepermitenidentificar patronesdedeterioroantesdequeseproduzcaunafallamayor(Locku´anLavado, 2012b).
Esteenfoqueseapoyaentecnolog´ıasdeIndustria4.0,integrandoplataformasde monitoreoremotoysistemasdealertatempranaquecomunicananomal´ıasdirectamentealos t´ecnicosdemantenimiento;deestaforma,seanticipanreparacionesplanificadas,evitando paradasdeproducci´oninesperadas.Porejemplo,unavariaci´oninusualenlavibraci´ondeun cilindroenrolladorpuedeanticipareldesgastedesusrodamientos,permitiendoprogramarla intervenci´onenhorariosnoproductivosyreduciendocostosporp´erdidadeeficiencia.
Lostrestiposdemantenimiento:preventivo,correctivoypredictivo,debencoexistiren unplanintegraldegesti´ondemantenimientodeenconadoras.Elpreventivoaseguralarutina
Cap´ıtulo5-Mantenimiento,CalidadyPrevenci´ondeDefectosenM´aquinasEnconadoras Textiles
deconservaci´on,elcorrectivoatiendeloseventosinevitablesdefallayelpredictivopermite adelantarseaproblemascr´ıticosmedianteelan´alisisdedatosentiemporeal.Unaadecuada planificaci´onyejecuci´ondeestasestrategiassetraduceenconosdemayorcalidad,procesos deproducci´onm´aseficientesyunaprolongaci´onenlavida ´ utildelamaquinariatextil.
5.2. ControlyAseguramientodelaCalidadenM´aquinas Enconadoras
Elaseguramientodelacalidadenelprocesodeenconadotextilconstituyeunfactor determinanteparatenerunrendimientoygarantizarunaeficienciaaltaenelsistema productivo.Lacalidaddelconoopaquetetextilnodependeexclusivamentedelaspropiedades intr´ınsecasdelhiloalimentado,sinotambi´endeldesempe˜nomec´anicoyelectr´onicodela m ´ aquinaenconadora,as´ıcomodelacorrectadefinici´onyestabilidaddelospar´ametros operativos.Unmalcontrolenestaetapapuedegenerardefectosbastanteimportantesenel desenrollado,loscualespuedenprovocarparadasenlaproducci´onyponerenpeligrola uniformidaddelostejidos.
Unadelasprimerascosasacontrolarserefierealaregularidaddelatensi´ondebobinado, quedebemantenerseenm´argenesperfectamentedefinidosdependiendodelt´ıtulodehiloytipo defibra.Tensi´onbajageneraconosflojos,colapsadosodeformados,mientrasquetensiones altasgeneranhilossobrecompactados,conmuypocaelasticidadyresistencia,loqueafectar´a elrendimientoeneltejido.Seg´un Koranne (2013),inclusovariacionesm´ınimasde ±5% enla tensi´ondebobinadopuedenduplicarlaprobabilidadderoturasdurantelautilizaci´ondedicho cono.
Launiformidaddelpaqueteesotrocriteriodecontrolesencial,unconodecalidadpresenta unaformacompactayestable,sinsobresalientes,con ´ angulosdecruceconstantesyconuna reservadehilodefinidacorrectamenteenlabasedelcono,lacualgarantizaeliniciofluidoen procesosposteriores(Sanjay&Gupta, 2021).Lospaquetesqueseencuentranmalformados danlugaraproblemasdedesenrolladoaxial,aumentando,porlotanto,lasparadasdela maquinaria.
Unterceraspectohacereferenciaalafaltadenudosocortesmalejecutados,estodepende delbuenfuncionamientodelospurgadoresydelossistemasdeempalmes(splicers).Las m ´ aquinasmodernas,quesonlash´ıbridasIT,/MRyPU,cuentanconempalmesneum´aticoso electr´onicoscuyacalibraci´onhadegarantizarunionesperfectasyuniformesdehilo,evitando quelacreaci´ondevol´umenesbloqueeelpasodelhiloporlasgu´ıasoagujas.Lanorma internacionaldecalidaddehilaturaestablecequelaresistenciadeunempalmenohadeser inferioral 95 %delaresistenciadelahebraoriginal(Groover, 2015).
Elcontroldelparafinado,estambi´encontroladoyrelevante,laceradepositadasobrela superficiedelhilodebeseruniforme,evitandoexcesosquerealcenlasagujas,quecreenacopios detejidooinsuficienciasqueincrementenlafricci´onyacelerenlasrupturasdelhilo,asimismo, larelaci´onquehayentreeltipodeparafinaconlanaturalezadelafibra(algod´on,poli´ester, viscosa,lana),esotroelementoqueafectaalacalidadfinaldelhilo.
Elcontroldelossistemasdefrenadoycorteautom´aticoresultacrucial,concretamente,en lasenconadorasautom´aticasconcambioscontinuosdeconos;unmalajusteenelfrenodar´ıa lugaraunestiramientoexcesivodelhilooaunretrocesodeeste,yunmalcorteprovocar´ıa fibrassueltasda˜nandoelprocesodeempalme.Esdecontrolcotidianolaverificaci´ondepesoy volumendelcono,losqueaseguranlahomogeneidadenlospaquetesylimitanlasvariaciones enlaproducci´oncomoconsecuenciadecambiosenladensidadolacompactaci´on.
Cap´ıtulo5-Mantenimiento,CalidadyPrevenci´ondeDefectosenM´aquinasEnconadoras Textiles
5.3. Prevenci´ondeDefectos
Elcorrectofuncionamientodelaenconadorapermiteevitardefectosqueyaloshemos descritoenanterioresp´arrafos.EnlasiguienteTabla 5.1 sepresentandemanerasucintalos m ´ ascomunes,lacausaylamedidapreventivaquesedebenrealizar:
Tabla5.1:Prevenci´ondedefectos
Prevenci´ondedefectos
DefectoCausaprobableMedidapreventiva
ConosdeformadosTensi´oninestable,malajustedel ´ angulodecruce
Verificaci´ondelsistemade gu ´ ıasycruce
HiloflojoosueltoBajatensi´onofalloenelfrenoAjustedelsistemadefrenado osensor
Nudosno fusionados
Excesoofaltade parafina
Falloenel splicer ocortemanual inapropiado
Malajustedeldosificadoro desgastedeldisco
ParadasrepetidasFallasendetecci´ondehiloo sensoressucios
MalareservadehiloErrorenprogramaci´oninicialdel ciclo
Nota.Elaboraci´onpropia
5.4. BuenasPr´acticasAdicionales
Mantenimientodel splicer y corteautomatizado
Limpiezaycalibraci´ondel sistemadeparafinado
Revisi´onelectr´onicay limpiezadesensores
Verificaci´ondeprogramaci´on ycalibraci´oninicial
Registrarenbit´acorastodoslosajustesdelasm´aquinasyeventosoperativos.
Capacitaraloperarioeninterpretaci´ondealarmasyresoluci´ondefallosmenores.
Establecerpuntosdeinspecci´ondecalidadduranteelturno(inicio,mitadyfin).
Lasm´aquinasenconadorastextilessonequiposcr´ıticosycostososquemarcanlacalidaddel hilodesdesupreparaci´oninicial,laimplementaci´ondisciplinadaderutinasdemantenimiento, juntoconunsistemarobustodeaseguramientodelacalidadyprevenci´ondedefectos,permite nosoloobtenerconosperfectamenteformados,sinotambi´enasegurarlaeficienciaoperativa delosprocesosposteriores.
Enunentornodeproducci´ontextilcompetitivoytecnol´ogicamenteexigente,eldominio t´ecnicodelasenconadorasysuscondicionesdetrabajoesunfactordiferenciadorclavetanto paraelrendimientoproductivocomoparalacalidadfinaldelcono,comoloapreciamosenla Figura 5.1.
Cap´ıtulo5-Mantenimiento,CalidadyPrevenci´ondeDefectosenM´aquinasEnconadoras Textiles
Figura5.1:Diferentesbobinasyconosconmaterialtextil.
Nota.Imagenescaneadade Cat´alogoMiniRAS,BobinadoraAutom´atica (Savio, s.f.).
5.5. EficienciaEnerg´eticayCostosOperativosenEnconadoras Modernas
Laeficienciaenerg´eticaconstituyeactualmenteunodelosfactoresm´asrelevantesen laselecci´on,operaci´onyevaluaci´ondelasm´aquinasenconadorastextilesmodernas.El incrementosostenidodeloscostosenerg´eticos,juntoconlasexigenciasambientalesyde sostenibilidadindustrial,hallevadoalosfabricantesdemaquinariaadesarrollarsistemasde bobinadocadavezm´asoptimizadosdesdeelpuntodevistadelconsumoel´ectricoporunidad deproducci´on.
Lasenconadorasautom´aticascontempor´aneasincorporanmotoresdealtaeficiencia(IE3 eIE4),variadoresdefrecuenciaporusoysistemasdecontrolelectr´onicoindividualizado quepermitenadaptarlavelocidadyelparmotorenfunci´ondelt´ıtulodelhilo,latensi´on requeridayeldi´ametroinstant´aneodelpaquete.Estagesti´ondin´amicadelconsumoenerg´etico reducesignificativamentelasp´erdidasporsobrepotenciayfuncionamientoinnecesarioenvac´ıo (MurataMachineryLtd,2019).
Diversosestudiosindustrialesycat´alogost´ecnicosreportanqueelconsumoenerg´etico espec ´ ıficodeunaenconadoraautom´aticamodernasesit´ua,dependiendodelaconfiguraci´ony deltipodehiloprocesado,entre 0,12 y 0,25 kWhporuso/hora,valoressensiblementeinferiores alosdegeneracionesanterioresdem´aquinassemiautom´aticasomanuales(Koranne, 2013); (MacchineTessiliS.P.A.,2020).Ent´erminosecon´omicos,estareducci´onsetraduceenuna disminuci´ondirectadelcostoporkilogramodehilobobinado,especialmenterelevanteen plantasdealtaproducci´onconcientosomilesdehusosoperandodemaneracontinua.
Desdeelpuntodevistadelcostooperativototal,laeficienciaenerg´eticadebeanalizarse conjuntamenteconotrosfactorescomolatasaderoturas,elrendimientodel splicer,eltiempo
Cap´ıtulo5-Mantenimiento,CalidadyPrevenci´ondeDefectosenM´aquinasEnconadoras Textiles
efectivodeproducci´onylafrecuenciademantenimiento.Fabricantescomo Schlafhorst, Savio y Murata integransistemasdemonitoreoquepermitencorrelacionarelconsumoenerg´etico conindicadoresclavededesempe˜no(KPI),talescomoeficienciaglobaldelequipo(OEE), producci´onporturnoyporcentajededesperdiciogeneradoduranteelprocesodeenconado (Schlafhorst-SaurerGroup,2018).
Laconsideraci´ondelaeficienciaenerg´eticaenlaetapadeenconadonosoloimpactaen larentabilidadecon´omicadelaempresatextil,sinoquetambi´encontribuyedemaneradirecta alareducci´ondelahuelladecarbonodelprocesoproductivo,alineandolaoperaci´onconlos principiosdelaindustriatextilsostenibleylamanufacturaavanzada.
5.6.
Integraci´ondelProcesodeEnconadoconSistemas
ManufacturingExecutionSystemsMESyMantenimiento Predictivo.
Ladigitalizaci´ondelprocesodeenconadohapermitidoquelasenconadorasmodernas seintegrenplenamentedentrodelossistemasdeejecuci´ondemanufactura(MES), transformandoestaetapatradicionalmentemec´anicaenunafuenteestrat´egicadedatosparala gesti´onproductivayelmantenimientoindustrial.
Lasenconadorasautom´aticasde ´ ultimageneraci´onincorporansensoresdistribuidosy sistemasdeadquisici´ondedatoscapacesderegistrar,entiemporeal,variablescomola velocidadporhuso,latensi´ondelhilo,eln´umerodeempalmesrealizados,laeficienciadel splicer,lafrecuenciadeactuaci´ondelpurgadorelectr´onico,lasroturasportipodedefecto yelconsumoenerg´eticoindividualizado.EstosdatossontransmitidosaplataformasMES medianteprotocolosindustrialesestandarizados,permitiendounasupervisi´oncontinuadel rendimientodelproceso(Schlafhorst-SaurerGroup,2018).
Laintegraci´ondelenconadoconsistemasMESfacilitalatrazabilidadcompletadelhilo, desdelasalidadelahilaturahastasuentregaalosprocesosposterioresdeurdido,tejidoo tintorer´ıa.Cadapaquetedehilopuedeasociarseapar´ametrosespec´ıficosdeproducci´on,lo quepermiteidentificardesviacionesdecalidad,analizarcausasra´ızdedefectosrecurrentesy optimizarlosajustesdelam´aquinaenfunci´ondelcomportamientorealdelmaterial(Lawrence, 2014).
Enel ´ ambitodelmantenimiento,ladisponibilidaddedatoshist´oricosyentiemporeal habilitalaimplementaci´ondeestrategiasdemantenimientopredictivo,superandolosenfoques tradicionalesdemantenimientopreventivobasado ´ unicamenteenhorasdeoperaci´on.El an ´ alisisdetendenciasenvariablescomoelaumentoprogresivoderoturas,ladisminuci´onde eficienciadelempalmeovariacionesan´omalasenelconsumoenerg´eticopermiteanticipar fallasencomponentescr´ıticoscomotensores,gu´ıas-hilo,cilindrosdeenrolladoosistemas neum ´ aticosdelsplicer(Rengasamy,2016).
Deestamanera,elprocesodeenconadodejadeser ´ unicamenteunaetapafinalde preparaci´ondelhiloyseconvierteenunnodocentraldeinformaci´onparalagesti´onintegral delaplantatextil.Lacorrectaexplotaci´ondelosdatosgeneradosporlasenconadoras modernascontribuyeamejorarlacalidaddelproductofinal,reducirparadasnoprogramadas, optimizarcostosoperativosyfortalecerlacompetitividaddelaempresaenunentorno industrialcadavezm´asorientadoalaautomatizaci´onylaIndustria4.0.
Cap´ıtuloA
ANEXOA:GU ´ IADEEMPRESAS
TEXTILES
Introducci´on
Elconocimientodelosfabricantesdemaquinariatextilanivelmundialconstituyeuna herramientaestrat´egicaparaingenieros,t´ecnicos,docenteseinversionistasquebuscan optimizarlosprocesostextiles.Laindustriatextil,caracterizadaporsudinamismoyconstante innovaci´on,seapoyaenempresasl´ıderesque,alolargodelas ´ ultimasd´ecadas,hanmarcado elrumbotecnol´ogicomedianteeldesarrollodem´aquinasdealtorendimiento,sistemas automatizados,solucionesdigitalesyequiposespecializadosparacadaetapadelaproducci´on.
Enesteanexosepresentauncuadrodereferenciaintegral,enelcualseorganizademanera sistem´aticaunaselecci´ondeempresasfabricantesdemaquinariatextil.Estecuadrocontiene informaci´onclavecomoelnombredelaempresa,eltipodemaquinariaqueproduce,supa´ıs deprocedencia,ellogotiporepresentativoylap´aginaweboficial,detalformaqueellector puedaidentificardemanerar´apidayprecisalasalternativasdisponiblesenelmercadoglobal proporcionandounaherramientapr´acticayactualizadaquefacilitelab´usquedayselecci´onde maquinariaseg´unlasnecesidadesproductivasespec´ıficas.Deestamanera,losprofesionales textilespodr´anorientarsusdecisioneshacialassolucionesm´asadecuadas,considerandotanto lacapacidaddeproducci´onyespecializaci´ondecadaempresa,comosuubicaci´ongeogr´afica, soportet´ecnicoytrayectoriadentrodelsector.
Esimportantesubrayarque,enelmundotextil,noexisteun ´ unicofabricantequecubrala totalidaddelasnecesidadesindustriales;porelcontrario,lasempresashanespecializadosus l´ıneasdeproducci´onen ´ areasdeterminadas,algunasenhilaturaypreparaci´ondefibras,otras enenconadoybobinadoautom´atico,otrasentejidoplano,circularodepunto,yungrupo crecienteentecnolog´ıasdigitales,automatizaci´onysolucionessostenibles.Estecap´ıtuloes unareferenciadelasempresastextilesanivelmundialynosvaapermitirtenerunmejor conocimientom´asclarodemarcas,situaci´ongeogr´aficadelasempresas,productosque fabricanyhastadireccioneselectr´onicas.EnestasdiferentestablasdesdelaTabla A.1 hastala Tabla A.18,lahemosdivididogeogr´aficamentem´asnoporproductodefabricaci´on.
TablaA.1:FabricantesdemaquinariastextilesenAlemania
NombresdelaempresaDetallesdelaempresa ALBRECHTBAUMER
AUTEFASOLUTIONS
BR ¨ UCKNER TROCKENTECHNIK
DORNIER
DURKOPPADLER
GROSSE
GROZ-BECKERT
KARLMAYER
KERN-LIEBERS
MAGEBA
MAHLOGMBH
MAYER&CIE.

MONFORTS

OERLIKONBARMAG
P´aginaweb: https://www.baumer.com/de Producto: Maquinariaparacortedeespuma,paratextilest´ecnicosyautomoci´on.
P´aginaweb: https://www.autefa.com/autefa-solutions-group Producto: Maquinariaparafabricaci´ondenotejidos;adem´asdeequipospara empacado.
P´aginaweb: https://www.brueckner-textile.com/es/ Producto: Dise˜na,fabricaysuministral´ıneascompletasdeacabadotextilpara secado,termofijado,sanforizado,compactaci´onycuradoorientadastantoatelas convencionalescomoatextilest´ecnicosynotejidos.
P´aginaweb: https://www.lindauerdornier.com/es/home-es Producto: F´abricam´aquinasdetejidocomotelaresdelanzaderaytelarescon pinzas,tambi´enmecherasycontinuasdeanillos.
P´aginaweb: https://www.duerkopp-adler.com/index/# Producto: Desarrollo,producci´onyventadem´aquinasdecoseryequiposde altacalidad.
P´aginaweb: http://www.grossejac.de/index.php/en/ Producto: Especializadaeneldesarrolloyproducci´ondem´aquinasparala industriadeltejidoJacquard.Ofrecepiezasderecambiooriginalesqueofrecen seguridadenlaproducci´on.
P´aginaweb: https://www.groz-beckert.com/ Producto: Fabricante l´ıderdeagujasindustrialesparatejido,puntoycostura.
P´aginaweb: https://www.karlmayer.com/en/ Producto: Maquinaria textilinnovadora,dentrodesusproductosexistenm´aquinasdetejidorectil´ıneo, tejidodepunto,preparaci´ondeurdimbreparatejedur´ıa,textilest´ecnicos.
P´aginaweb: https://www.kern-liebers.com/ Producto: L´ınea integraldecomponentesyrepuestosdealtaprecisi´onparam´aquinastextiles, incluyendoagujas,elementosdeformaci´ondebuclesparatejidoscircularesyde urdimbre.
P´aginaweb: https://www.mageba.com/ Producto: Tintorer´ıayacabados t´ecnicosparacintas,bordadosytodotipodetejidosangostos.
P´aginaweb: https://www.mahlo.com/ Producto: Sistemasdecontroly medici´onparaprocesoscontinuosdeacabadotextil.
P´aginaweb: https://www.mayercie.com/ Producto: M´aquinasde puntocircularparajersey,rib,interlock,ytejidost´ecnicos.
P´aginaweb: https://www.monforts.de Producto: Tecnolog´ıade secado,termofijadoyrecubrimientodetextiles.
P´aginaweb: https://www.oerlikon.com/ Producto: L´ıderen texturizado,extrusi´onybobinadodefilamentossint´eticos.
Contin´uaenlasiguientep´agina
TablaA.1:FabricantesdemaquinariastextilesenAlemania(continuaci´on)
NombresdelaempresaDetallesdelaempresa SPINDELFABRIK SUESSEN
STOLL(KARLMAYER)
TERROT
TEXPA
THIESGMBH&COKG
TR ¨ UTZSCHLER
ZSKSTICKMASCHINEN

Nota.Elaboraci´onpropia.
P´aginaweb: https://www.suessen.com/ Producto: Fabricantel´ıder mundialdesistemasdehilaturaycomponentesparam´aquinasdehilar,esuna filialdelGrupoRieter.
P´aginaweb: https://www.stoll.com/ Producto: M´aquinasdetejido planoysolucionesparaprendascompletas.
P´aginaweb: https://www.terrot.de/en/ Producto: Maquinariapara laproducci´ondejacquard,electr´onicodoble,canal´efino,interlock,minijacquard, jerseysimpleydoble.
P´aginaweb: https://www.texpa.de Producto: Solucionesautom´aticas paralaconfecci´ondetextilesparaelhogar.
P´aginaweb: https://www.thiestextilmaschinen.de Producto: M´aquinasdete˜nidoparafibras,hilosytejidos,conenfoquesostenible.
P´aginaweb: https://www.truetzschler.com/ Producto: Maquinaria paraaperturadefibras,cardado,notejidosyreciclajetextil.
P´aginaweb: https://www.zsk.de/es/en/index.php Producto: M´aquinasdebordar,modelospersonalizadosquevandesdeunasolacabezahasta sistemastotalmenteautomatizados,ym´aquinasespecializadasenbordadot´ecnico.
TablaA.2:FabricantesdemaquinariastextilesenB´elgica NombresdelaempresaDetallesdelaempresa BONASTEXTILE MACHINERY
P´aginaweb: https://bonas.be/ Producto: Especializadaeneldiseno ylafabricaci´ondejacquardelectr´onicosparatelares,equipadaconmaquinariay rob´oticamoderna.
PICANOL P´aginaweb: http://www.picanol.be/en/ Producto: Desarrolla, produceycomercializam´aquinasdealtatecnolog´ıadetejido,conbaseenelaire (chorrodeaire)olatecnolog´ıadepinzas;tambi´enofrecerepuestosyaccesorios. VANDEWIELE P´aginaweb: https://www.vandewiele.com/ Producto: Equiposde tejedur´ıadealfombras,jacquardyetiquetas.
Nota.Elaboraci´onpropia.
TablaA.3:FabricantesdemaquinariastextilesenBrasil NombresdelaempresaDetallesdelaempresa DELTATEXTILE MACHINERY P´aginaweb: https://deltamaquinastextis.com.br/es/empr esa/ Producto: Seespecializaeneldesarrollodemaquinaria,automatizaci´on yconsultor´ıaparalosprocesostextiles.Maquinariadetejidoplano,estampado, tejidocircular,correctoresdetejidos,acabados.
Nota.Elaboraci´onpropia.
TablaA.4:FabricantesdemaquinariastextilesenChina
NombresdelaempresaDetallesdelaempresa FONG’SINDUSTRIES
LongxingKnittingMachines

REI-TEX
ShandongRifaTextile Machinery

SUNTECHTEXTILE MACHINERY
SUZHOUTIANYUAN EQUIPMENT

XINGANGTEXTILE
YUNDA
ZHEJIANGJINGGONG
P´aginaweb: https://www.fongs.com
Producto: Solucionesdetintura, acabadoymaquinariaecol´ogicaparatextiles.
P´aginaweb: https://www.fanzhouldt.com/ Producto: Desarrolla, fabrica,vendeybrindaelserviciodemaquinariadetejidorectil´ıneodepunto semiautom´aticasoautom´aticas,centrodemecanizadoyherramientaCNCdeuso especial.
P´aginaweb: https://sp.rel-tex.com/profile.html
Producto: M´aquinascirculares,monofonturasydoblefonturas,jacquard,as´ıcomo m ´ aquinasparalaproducci´ondemedias,pantysyleggins.
P´aginaweb: http://rifa-textilemachine.es/ Producto: Fabricante dem´aquinasdehilarytejer,comotelaresdepinzas,telaresdechorrodeaire, retorcedoras,bobinadorasym´aquinascirculares.
P´aginaweb: https://www.suntech-machine.com/ Producto: Maquinariaparainspecci´onvisualinteligentedetela,empaquetadoautomatizado derollos,transporteyalmacenamientodecarretesdeurdimbre(warpbeams), maquinariaparapreparaci´ondetejido,m´aquinasnotejidasyaccesoriostextiles.
P´aginaweb: http://www.tianyuanmachine.com/ Producto: M´aquinasdetricotado,urdidorasyrebobinadoras.
P´aginaweb: http://www.xgtextile.com/ Producto: Fabricante tecnol´ogicodealtagamaespecializadoeneldisenoyproducci´ondem´aquinas detricotadorectangularporurdimbre.
P´aginaweb: https://www.xmnyuanda.com/es/ Producto: M´aquina detejercirculardesdecamisasindividualeshastacamisasdoblesym´aquinas Jacquardcontroladasporcomputadora.
P´aginaweb: https://www.jinggongmachine.com/our-history/ Producto: L´ıderenmaquinariaparahilaturaytexturizadodepoli´ester.
Nota.Elaboraci´onpropia.
TablaA.5:FabricantesdemaquinariastextilesenEE.UU.
NombresdelaempresaDetallesdelaempresa HUNTERLAB
LAWSON-HEMPHILL
NAVISTUBETEX
SDLAtlas
VANGUARDPAILUNG
Nota.Elaboraci´onpropia.
P´aginaweb: https://www.hunterlab.com/es/ Producto: Sus espectrofot´ometrosmidenelcolordelatelaydevuelvenvaloresnum´ericosquese correlacionanconloqueseve.Dichasmedidasobjetivasoptimizansuconfianza enlasdecisionessobrelacalidaddelcolor.
P´aginaweb: http://www.lawsonhemphill.com/ Producto: Equipos depruebaparacontroldecalidadenfibras,hilosytejidos.
P´aginaweb: https://www.navis-tubetex.com/ Producto: Acabado textilparatejidostubularesyplanos:compactado,secado,vaporizado.
P´aginaweb: https://www.sdlatlas.com/ Produce: Proveedorl´ıder mundialdeequiposdepruebastextiles,productosdelaboratorio,consumiblesy solucionesdeservicioparalasindustriasdetejidos,prendasdevestir,hiladosy fibras.ProbadordetelaaltactoFTTFuerzaderoturaGesti´ondehumedadl´ıquida.
P´aginaweb: https://www.vanguardpailung.com Producto: M´aquinasdetejercircularesdegrandi´ametro,jerseysimple,tejidodeancho abierto,fleecedetreshilosytejidosincosturas,aligualqueproporcionapiezas OEM,serviciot´ecnicoexpertoyconsultadedisenodetejidos.
TablaA.6:FabricantesdemaquinariastextilesenEspana
NombresdelaempresaDetallesdelaempresa CANMAR
COMSAT
GALANTEXTILE MACHINERY
ICOMATEX
RIUS
Nota.Elaboraci´onpropia.
P´aginaweb: https://canmartex.com/ Producto: Especializadaenla fabricaci´ondem´aquinascircularesdegrandi´ametroparag´enerodepuntoyenla creaci´ondesolucionestecnol´ogicasavanzadasparaelsectortextil.
P´aginaweb: https://www.comsatspain.com/ Producto: Fabricantede maquinariaparalapreparaci´ondetejedur´ıa,urdidoresseccionalesyfiletas,junto conmaquinariaauxiliar;mesasdeinspecci´on,enrolladoresfueradetelaryminiurdidoresdebordes.
P´aginaweb: https://galan.es/ Producto: Disenoyfabricaci´onde maquinariatextilparaelretorcido,bobinadoehiladodefibrasnaturalesy sint´eticas.
P´aginaweb: https://www.icomatex.com/ Producto: Acabadotextil, termofijado,secadoylavadocontinuo.
P´aginaweb: https://www.rius-comatex.com Producto: M´aquinas decrochet,m´aquinascirculares,bobinadorasyenrolladoras.Fabricamaquinaria especializadaparalaindustriatextilt´ecnicayotrossectores,comoalimentaci´ony salud.
TablaA.7:FabricantesdemaquinariastextilesenFrancia
NombresdelaempresaDetallesdelaempresa ALLIANCEMACHINES TEXTILES P´aginaweb: https://event.businessfrance.fr/techtextil-2 024/ Producto: M´aquinasdete˜nidoenaltatecnolog´ıaparatejidosdelicadosy t´ecnicos,incluyendoequiposparatenidoencuerdayenhaz(beamdyeing)con bajoconsumodeaguayenerg´ıa,idealesparafibrasnaturales,sint´eticasytextiles t´ecnicosquerequierenprocesosprecisosycuidadosos. NSC P´aginaweb: https://www.nsc-schlumberger.com/ Producto: Disenayfabricamaquinariaparaelprocesodecardado,m´aquinasdepeinar, m ´ aquinasderemetidoyrepuestos;ofreceelserviciodeauditor´ıat´ecnica.
Nota.Elaboraci´onpropia.
TablaA.8:FabricantesdemaquinariastextilesenGrecia
NombresdelaempresaDetallesdelaempresa SCLAVOS P´aginaweb: https://www.sclavos.eu/portal/en/ Producto: Maquinariadetenido(jets)detejidodepuntoytelasdetejidosplanos,sistemas demonitoreodeproducci´ononline,serviciot´ecnicopara jets
Nota.Elaboraci´onpropia.
TablaA.9:FabricantesdemaquinariastextilesenIndia
NombresdelaempresaDetallesdelaempresa AMARNAATH ENGINEERING
A.T.E
LAKSHMIMACHINE WORKS(LMW)

PERFECTEQUIPMENTS
PRASHANTGAMATEX
PREMIEREVOLVICS
RAMSONS
RIMTEXINDUSTRIES

Nota.Elaboraci´onpropia.
P´aginaweb: https://www.amarnaathh.com/ Producto: Maquinariade altaprecisi´onparalaindustriatextilm´edicaydehilado.Equiposcompletoscomo m ´ aquinascardadorasparaalgod´onquir´urgico,plantasdeproducci´onderollos dealgod´onabsorbenteym´aquinasparafabricargasas,mascarillas,vendajesy toallitasnotejidas.
P´aginaweb: https://www.ategroup.com/ Producto: M´aquinas abridorasdepacas,accesoriosparatenidoyacabadosdehilos,ofrecenservicios deconsultor´ıa.
P´aginaweb: https://www.lmwglobal.com/ Producto: Maquinariade hilatura,bobinadoyretorcidoparafibrascortas.
P´aginaweb: https://www.perfectequipments.com/ Producto: Fabricantedem´aquinasparabobinadoyretorcidodehilodealtaprecisi´on.
P´aginaweb: https://www.prashantgroup.com/ Producto: Maquinariaavanzadaparaurdidoseccional,engomadodeurdimbre,preparaci´on detramaysistemasautomatizadosdefiletas.
P´aginaweb: https://premierevolvics.com/ Producto: Sistemasde monitoreodecalidadparahilaturayfibra.
P´aginaweb: https://www.ramsonsindia.com/ Producto: Fabricaci´on demaquinariaindustrialespecializadaenlossectoresdeconfecci´ontextil, lavander´ıacomercialyprocesamientodecuero.
P´aginaweb: https://www.rimtex.com/ Producto: Accesoriospara hilaturacomotambores,latasysistemasdetransportedemechas.
TablaA.10:FabricantesdemaquinariastextilesenItalia
NombresdelaempresaDetallesdelaempresa BoninoCardingMachines
BRAZZOLI
BUSGiovanni
COGNETEX
COMEZINTERNATIONAL
CUBOTEX

FADIS
ITEMA

LGLELECTRONICS
LONATI
LOPTEX
LORISBELLINI
MARZOLI
P´aginaweb: https://www.bonino1913.it/en/company Producto: M´aquinasabridorasdebalas,cardadorasymezcladoras.
P´aginaweb: https://www.brazzoli.it/ Producto: Fabricantede m ´ aquinasdetinturadetelasdecuerda,m´aquinasdetinturadetejidosdelicadosy ligeros,tinturademuestrasolotespequenos.
P´aginaweb: https://www.busgiovanni.com/es/solicita Producto: M´aquinasdecalcetinesmonocil´ındricas,equipadasconagujasenel platoparalaelaboraci´ondecalcetinesypantisdeprimeracalidad.
P´aginaweb: https://www.cognetex.com/?lan=spa Producto: M´aquinasdepreparaci´onehiladohiladorasmonoybicomponentes;m´aquinas paraelhiladodefibrasdecortelaneroyparaelhiladodefibrassint´eticas.
P´aginaweb: https://www.comez.com/ Producto: M´aquinasdetricotado ycrochetparaencajes,cintasyart´ıculost´ecnicos.
P´aginaweb: https://cubotex.it/ Producto: Disenayfabricam´aquinas detinturaparahilos,te˜nidodefibrassueltas,te˜nidoderehumectado,te˜nidode prendasym´aquinasdetenirdelaboratorio.
P´aginaweb: https://www.fadis.it/ Producto: L´ıdermundialen maquinariadeprecisi´onparaelprocesadodehilos.Ofrecedevanadoras,m´aquinas detexturizadoporaire,entremezclado,devanadoybobinado,disenadaspara trabajarconalgod´on,lana,seda,fibrassint´eticas,mezclasyfibrast´ecnicas.
P´aginaweb: https://www.itemagroup.com/en/ Producto: Desarrolla,produceycomercializamaquinariadealtatecnolog´ıadetejido,telares rapier,deproyectil,conbaseenelaire(chorrodeaire)olatecnolog´ıadepinzas. Tambi´enofrecerepuestosyaccesoriosyesconocidoporsustresmarcasqueson Sultex,A9500,Vamatex,Silver50ySomet.
P´aginaweb: https://lglweights.com/company-es Producto: Desarrolloyproducci´ondealimentadoreselectr´onicosdehiloparam´aquinasde tejidoypunto.
P´aginaweb: https://www.lonati.com/es/lonati Producto: M´aquinascircularesparalafabricaci´ondecalcetinesparahombres,mujeresy ni˜nos,comercializainsumos,ofrececapacitaci´onprofesionalyasesoramiento t´ecnico.
P´aginaweb: https://www.loptex.it/ Producto: Disena,produce, comercializamaquinariadestinadaalaseparaci´ondecontaminantesenfibras naturales,artificialesysint´eticasyofrecemantenimientoalossistemasde reducci´ondelacontaminaci´onenlahilaturayenlasindustriasdenotejidos.
P´aginaweb: https://www.lorisbellini.com/sp/index.php/em presa/ Producto: Disena,fabricaycomercializam´aquinadetintura,armarios detintura,m´aquinasdeblanqueadoysecado.
P´aginaweb: https://marzoli.com/company/ Producto: M´aquinas paralaapertura,preparaci´onehiladodefibrasnaturales,sint´eticas,recicladas, t´ecnicasycomponentesparaprocesamientosdefibrascortas.
MONTIANTONIO P´aginaweb: https://www.montiantonio.com Producto: Sistemasde termofijadoysublimaci´ontextil.
ORIZIO P´aginaweb: https://www.orizio.com/index.php Producto: Especializadaenlaproducci´ondem´aquinascircularesdegrandi´ametro,bancada simple,bancadadoble,mec´anicasyelectr´onicas.

Contin´uaenlasiguientep´agina
TablaA.10:FabricantesdemaquinariastextilesenItalia(continuaci´on)
NombresdelaempresaDetallesdelaempresa PANTER

REGGIANI(EFI)
SANTONI
SAVIO
SMIT
SMITTEXTILE

UGOLINI
Nota.Elaboraci´onpropia
P´aginaweb: http://www.puntti.it/?ed_391726.html Producto: Producem´aquinasrectil´ıneasdetejidodeplanoparatejer(telasfinas,delicadasy pesadas).Utilizaunsistemadepinzas,laquehacem´aseficienteeltrabajoenesta m ´ aquina.
P´aginaweb: https://www.efi.com/ Producto: Impresorastextiles digitales,industriales,tecnolog´ıasdeimpresi´onysecado.
P´aginaweb: https://www.santoni.com/en/santoni/ Producto: Fabricantedem´aquinasdetejidodepunto,l´ıderenlainnovaci´ondem´aquinasde tejidocircularesysistemasdetejidodepuntosincosturas.
P´aginaweb: https://saviospa.com/en/ Producto: Disena,fabricay distribuyem´aquinasbobinadoras,retorcedorasym´aquinasdehilar,aligualque fabricadispositivosdecontroldecalidad.
P´aginaweb: https://www.smittextile.com Producto: Fabricantede telaresdepinzaparatejidost´ecnicosymoda.
P´aginaweb: http://www.glencove.it/ Producto: Disenoy construcci´ondem´aquinasdetejerachorrodeaire,manufacturaydesarrollode telaresdepinza.
P´aginaweb: https://www.ugolini.net/es/ Producto: M´aquinasde te˜nir,m´aquinasdeacabado,m´aquinasdelaboratorio,centr´ıfugadoras,secadoras yaccesoriosdeaceroinoxidableparatenir.
TablaA.11:FabricantesdemaquinariastextilesenJap´on
NombresdelaempresaDetallesdelaempresa
BARUDAN
BROTHERINDUSTRIES
JUKICORPORATION
KANSAISPECIAL
MURATAMACHINERY
PEGASUSSEWING MACHINE
SHIMASEIKI
TAJIMAGROUP

P´aginaweb: https://www.barudan.co.jp Producto: Bordadoras computarizadasparatextilesdemodadealtacalidad.
P´aginaweb: https://industrialsewingmachine.global.broth er/ Producto: M´aquinasdecoserindustrialesybordadorasdealtaprecisi´on.
P´aginaweb: https://www.juki.co.jp/ Producto: M´aquinasdecoser industrialespararopa,calzadoyautomoci´on.
P´aginaweb: https://www.kansai-special.com/ Producto: Fabricaci´ondem´aquinasdecoserytodoparalaindustriadelaconfecci´ony m ´ aquinasespecializadas.
P´aginaweb: https://www.muratec.net/ Producto: Bobinadoras autom´aticas, splicers deaireytecnolog´ıaavanzadaparahilatura.
P´aginaweb: https://www.pegasus.co.jp/ Producto: Todalal´ıneade m ´ aquinasdeconfecci´onanivelindustrial.
P´aginaweb: https://www.shimaseiki.com/ Producto: Fabricante dem´aquinasdetejerplanascomputarizadasespecializadasenlaproducci´onde prendasdepunto,sistemasCAD/CAMparadisenoyproducci´ontextil.
P´aginaweb: https://www.tajima.com Producto: Fabricaci´onde m ´ aquinasdebordadoindustrial,ofreciendosolucionesavanzadasparabordado ensectorestextilesyt´ecnicos.
Contin´uaenlasiguientep´agina
TablaA.11:FabricantesdemaquinariastextilesenJap´on(continuaci´on)
NombresdelaempresaDetallesdelaempresa TMTMACHINERY P´aginaweb: https://www.tmt-mc.jp/ Producto: Maquinariapara procesamientodefilamentossint´eticos,sistemadehilado,rebobinadoydibujo texturizado.
TOYOTAINDUSTRIES
P´aginaweb: https://www.toyota-industries.com/ Producto: Ofrecem´aquinasdetejerconchorrodeaire,lascualesusanel20%deaire menos,adem´asconotrascaracter´ısticastalescomo:unamayorvelocidad,menos vibracionesdelam´aquinayunmenorconsumodeenerg´ıa.Comotambi´enfabrica telaresdechorrodeagua,yequiposdeautomatizaci´ontextil.
TSUDAKOMACORP. P´aginaweb: https://www.tsudakoma.co.jp Producto: Especialistas entelaresdechorrodeaireyurdidorasautom´aticas.
YAMATO
Nota.Elaboraci´onpropia
P´aginaweb: https://www.yamato-sewing.com Producto: Fabrican m ´ aquinasindustrialesdecoserespecializadasenoverlock,interlock,flatseamer, ychainstitchparaprendasdepuntoydeportivas,coninnovacionescomoActive ThreadControlymicro-lubricaci´on,quegarantizancosturasel´asticas,limpiasy duraderas.
TablaA.12:FabricantesdemaquinariastextilesenMumbai
NombresdelaempresaDetallesdelaempresa
A.T.E.GROUP
Nota.Elaboraci´onpropia
P´aginaweb: https://www.ategroup.com/ Producto: Maquinaria avanzadaparafabricaci´ondehilado,tejidoplano,tejidocircular,procesamiento textilynotejidos,adem´asdeaccesoriosycomponentesparalaindustriatextil.
TablaA.13:FabricantesdemaquinariastextilesenPer´u
NombresdelaempresaDetallesdelaempresa Accuratex P´aginaweb: https://www.accuratex.com/ Producto: Comercializa m ´ aquinastejedorasrectil´ıneasdepunto,aligualqueaccesoriosyrepuestos,brinda serviciodecapacitaci´onymantenimiento.
Nota.Elaboraci´onpropia
TablaA.14:FabricantesdemaquinariasenReinoUnido
NombresdelaempresaDetallesdelaempresa ROACHES INTERNATIONAL P´aginaweb: https://www.roaches.co.uk/ Producto: Equiposde laboratorioparaensayodetenidoyacabadotextil.
Nota.Elaboraci´onpropia
TablaA.15:FabricantesdemaquinariastextilesenSuecia
NombresdelaempresaDetallesdelaempresa ELTEXOFSWEDEN P´aginaweb: https://www.eltex.se Producto: Ampliagamade productosespecializadosensensoreselectr´onicosysistemasdecontrolparala industriatextil,principalmenteendetecci´onderoturadehiloymonitoreode tensi´on.
Nota.Elaboraci´onpropia
TablaA.16:FabricantesdemaquinariastextilesenSuiza
NombresdelaempresaDetallesdelaempresa BENNINGERAG P´aginaweb: https://www.benningergroup.com Producto: Sistemas depreparaci´onparaeltenido,mercerizadoyacabadodetejidos.
BRACKERAG P´aginaweb: https://www.bracker.ch/ Producto: Fabricaci´onde componentesclaveparasistemasdehilaturaenanillo,comoanillosyviajero.
JAKOBMULLERAG P´aginaweb: https://www.mueller-frick.com/ Producto: Maquinariaparacintasestrechas,etiquetasytejidodecintast´ecnicas.
LOEPFEBROTHERSLTD. P´aginaweb: https://www.loepfe.com/ Producto: Desarrollode solucioneselectr´onicasparaelcontroldecalidadentiemporealenlaindustria textil,conunsistemademonitoreo ´ opticoparaloshilos.
LUWAAIRENGINEERING P´aginaweb: https://www.luwa.com/en Producto: Controldelambiente industrial,principalmenteenlaindustriatextilyotrossectores.
RIETER
P´aginaweb: https://www.rieter.com/ Producto: desarrollayfabrica maquinaria,sistemasycomponentesqueseempleanparatransformarfibras tantonaturalescomosint´eticas,comom´aquinasdeaperturaylimpieza,cardado, m ´ aquinasdehilarporchorrodeaire,bobinadoras.
SANTEXRIMARGROUP P´aginaweb: https://www.santexrimar.com Producto: Fabricaci´onde maquinariaparalaindustriatextilenel ´ areadetejedur´ıa,acabado,textilest´ecnicos ytecnolog´ıaverde.

SAURERGROUP
STEIGER
ST ¨ AUBLI
USTERTECHNOLOGIES
P´aginaweb: https://www.saurer.com/ Producto: Tecnolog´ıapara hilatura,retorcidoybordadoindustrial.
P´aginaweb: https://steiger-textil.ch/ Producto: Desarrollay producem´aquinasdetejerplanasindustrialesparatejidodepunto.
P´aginaweb: https://www.staubli.com/ Producto: Seespecializaen lafabricaci´ondem´aquinasdetejidoplanodealtavelocidad.Sumaquinariay accesoriostienenunsistemaautomatizadodepreparaci´ondetejedur´ıa,tejidos t´ecnicos,soluci´onendisenoyestructuraentejidosdemarcoseyJacquard,aligual queofrecepiezasyrepuestos.
P´aginaweb: https://www.uster.com/ Produce: Proporcionadatos comparativosdecalidadvitalsobrefibras,astillas,mechasehiladosproducidosen todoelmundo,aligualpruebastextilesparafibrasehiladosdealgod´ondetodas lasmateriasprimasytipos.
Nota.Elaboraci´onpropia
TablaA.17:FabricantesdemaquinariastextilesenTaiw´an
NombresdelaempresaDetallesdelaempresa CCITECHINC.
KYANGYHE
Nota.Elaboraci´onpropia
P´aginaweb: http://www.cci-tek.com/indexs.php Producto: Fabricantelaresdemuestreo.
P´aginaweb: https://www.kyangyhe.com/es/index/index.html Producto: Fabricantedem´aquinasdetelaresdeagujadealtavelocidad,m´aquinas Jacquardparatejidosestrechos,telaresdeagujaparatejidosestrechospesados, m ´ aquinasdetrenzadodealtavelocidad.
TablaA.18:FabricantesdemaquinariastextilesenTurqu´ıa
NombresdelaempresaDetallesdelaempresa BENEKS
DilmenerMakineSanayi

Nota.Elaboraci´onpropia
P´aginaweb: https://www.beneks.com/ Producto: M´aquinasdetintura detela,m´aquinasdepresecadoysecadorasfrontales.
P´aginaweb: https://www.dilmener.com.tr/ Producto: Fabricante dem´aquinasdetenidoyacabadodetejidos,ofreceelserviciodeconsultor´ıay solucionesespecializadas.
Bibliograf´ıa
Behera,B.K.,&Shanmugasundaram,O.(2021). Automationintextilemachinery: Instrumentationandmodernindustrialpractices.WoodheadPublishing.
Booth,J.(1996). Principlesoftextiletesting:Anintroductiontophysicalmethodsoftesting textilefibres,yarnsandfabrics.Butterworth-Heinemann.
Budynas,R.,&Nisbett,K.(2015). Shigley’sMechanicalEngineeringDesign (10thed.). McGraw-Hill.
Callister,W.,&Rethwisch,D.(2018). MaterialsScienceandEngineering:AnIntroduction (10thed.).Wiley.
Esparza,D.,Esparza,W.,&Rosero,E.(2017). ProcesosdeHilaturaLanera.Editorial Acad´emicaEspanola.
Fang,J.,Chen,X.,&Zhang,Z.(2021). JournaloftheTextileInstitute,1314–1324.
FuerteVillano,L.F.,&RamosChilingano,L.E.(2018,septiembre27). Sistemasformadores detejidosI-Enconadora.StuDocu. https://www.studocu.com/pe/document/ universidad-privada-san-juan-bautista/tecnologia-de-materia les/informe-de-la-enconadora-pdf/29700729
Groover,M.P.(2015). Automation,ProductionSystemsandComputer-Integrated Manufacturing.Pearson. Grover,E.B.,&Hamby,D.(2011). HandbookOfTextileTestingAndQualityControl.Wiley India.
Kalpakjian,S.,&Schmid,S.R.(2014). Manufacturing.EngineeringandTechnology (7thed.). Pearson.
Koranne,M.(2013). Fundamentalsofyarnwinding.WoodheadPublishingIndia. Lawrence,C.A.(2010). Fundamentalsofspunyarntechnology.CRCPress. Locku´an,F.(2012). IV.Laindustriatextilysucontroldecalidad.Tejedur´ıa
Locku´anLavado,F.E.(2012). LaIndustriaTextilysucontroldecalidad.IIIHilander´ıa. Mazurek,D.,Johnston,E.,Beer,F.,&DeWolf,J.(2013). Mec´anicademateriales (6ed.). McGraw-Hill.
Motocono.(s.f.). HBIGrupoderetracci´on MurataMachinery.(2021). MuratecM´exico.Obtenidode Enconadorasdehilo: https:// muratec-mex.com/textiles/auto-winders/ MurataMachinery,Ltd.(2022). Cat´alogodem´aquinastextiles [Cat´alogo].
Muratec.(s.f.). No.7-VMachConerBobbin-TrayType [Cat´alogot´ecnico].MurataMachinery. Murthy,J.(2014). Maintenanceengineeringandmanagement.PHILearningPrivateLimited. PinterPayas.(s.f.). PinterPayas. Rengasamy,R.(2021). Rawmaterials,processesandtesting.CRCPress. Savio.(s.f.). Cat´alogoMiniRASBobinadoraAutom´atica [Cat´alogot´ecnico].
S.W.Systems.(s.f.). Autonocer338RM/K/E:Elprocesodebobinadocontroladoporsensor.
Saville,B.(1999). Physicaltestingoftextiles.WoodheadPublishingLtd.
Sanjay,G.,&Gupta,D.(2021). TextileMachineryMaintenance:PrinciplesandPractice. WoodheadPublishing.
Shahid,A.,&Militky,J.(2020). Textileengineering:Advancedprocessingtechnologies.CRC Press.
Thread-Winder.(s.f.). High-speedyarncone-to-conerewindingmachine.Recuperadode ht tp://thread-winder.com.ar/11-high-speed-yarn-cone-to-cone-r ewinding-machine.html.
USTER.(2022). USTERCLASSIMAT5.Obtenidode https://www.uster.com/prod ucts/staple-yarn-testing/uster-classimat/.