Algemene Bouwkunde voor makelaars Deel B
A.H.L.G. Bone
D.J.H. Bone
6e druk

A.H.L.G. Bone
D.J.H. Bone
A.H.L.G. Bone
D.J.H. Bone
bureauredactie
Mariska Vonk
vormgeving binnenwerk
Peter van Dongen
opmaak binnenwerk
PPMP Prepress
illustrator
technisch bureau Lindhout tekeningen
architectenbureau Bone tekencoördinator
Jacques Wajon
vormgeving omslag
OudZuid Ontwerp mediavormgevers omslagfoto
shutterstock / 365 Focus Photography
Illustratieverantwoording
Tekeningen
Technisch bureau Lindhout ThiemeMeulenhoff
Architectenbureau Bone
Foto’s
Aluminium Centrum
Anamet Europe BV
ANP
Fa. Bodegraven
Ad Bone
CVK Kalkzandsteen
FINSTRAL Nederland
Fischer, Waldachtal (Duitsland)
Funda.nl
Flickr / Marten Kuilman
Het Houtblad, John Lewis Marshall
Koramic (België)
Lips
Luxalon
Nemef
RBB
RC Systems
Reynaers BV
Rianne Martens
Rijksmonumenten.nl
Shutterstock / Kiev.Victor
Shutterstock / Martien van Gaalen
Shutterstock / Mr. Meijer
Shutterstock / Simlinger
Shutterstock / Stoqliq
Shutterstock / VD Image Lab
Shutterstock / Wolf-photography
Stago BV
Stichting Bouwlood
ThijssenKrupp monoliften
Tonzon
Ubbink Nederland BV
Velux
Wikimedia commons / Havang
Wikimedia commons / Michiel1972
Wikimedia commons / Rudolphous (talk) woonpunt.nl
Overige bronvermeldingen
BDA Dakboekje 2000
Bubbledeck Nederland BV
Kömerling Eurodor
Nederlandse Bond van Timmerfabrikanten
RC System
Wavin
Over ThiemeMeulenhoff
ThiemeMeulenhoff is een educatieve uitgeverij die zich inzet voor het voortgezet onderwijs en beroepsonderwijs. De mensen van ThiemeMeulenhoff zijn er voor onderwijsprofessionals – met ervaring, expertise en doeltreffende leermiddelen. Ontwikkeld in doorlopende samenwerking met de mensen in het onderwijs om samen het onderwijs nog beter te maken.
We ontwikkelen lesmethodes die goed te combineren zijn met andere leermiddelen, naar eigen inzicht aan te passen en bewezen effectief zijn. En natuurlijk worden al onze lesmethodes zo duurzaam mogelijk geproduceerd.
Zo bouwen we samen met de mensen in het onderwijs aan een mooie toekomst voor de volgende generatie.
Samen leren vernieuwen.
www.thiememeulenhoff.nl
ISBN 978 90 06 99280 9 Editie 1, druk 6, oplage 1, 2025
© ThiemeMeulenhoff, Amersfoort, 2025
Alle rechten voorbehouden. Tekst- en datamining, AI-training en vergelijkbare technologieën niet toegestaan. Niets uit deze uitgave mag worden verveelvoudigd, opgeslagen in een geautomatiseerd gegevensbestand, of openbaar gemaakt, in enige vorm of op enige wijze, hetzij elektronisch, mechanisch, door fotokopieën, opnamen, of enig andere manier, zonder voorafgaande schriftelijke toestemming van de uitgever.
Voor zover het maken van kopieën uit deze uitgave is toegestaan op grond van artikel 16B Auteurswet 1912 j° het Besluit van 23 augustus 1985, Stbl. 471 en artikel 17 Auteurswet 1912, dient men de daarvoor wettelijk verschuldigde vergoedingen te voldoen aan Stichting Publicatie- en Reproductierechten Organisatie (PRO), Postbus 3060, 2130 KB Hoofddorp (www.stichting-pro.nl). Voor het overnemen van gedeelte(n) uit deze uitgave in bloemlezingen, readers en andere compilatiewerken (artikel 16 Auteurswet) dient men zich tot de uitgever te wenden. Voor meer informatie over het gebruik van muziek, film en het maken van kopieën in het onderwijs zie www.auteursrechtenonderwijs.nl.
De uitgever heeft ernaar gestreefd de auteursrechten te regelen volgens de wettelijke bepalingen. Degenen die desondanks menen zekere rechten te kunnen doen gelden, kunnen zich alsnog tot de uitgever wenden. Deze uitgave is volledig CO2-neutraal geproduceerd.
ClimatePartner
certified product
climate-id.com/YI43H3
CO2 measure reduce contribute
Het bouwproces is een dynamisch en veelzijdig geheel waarin techniek, regelgeving, duurzaamheid en uitvoering samenkomen in een tastbaar eindproduct: het gebouw. Ontwikkelingen op het gebied van bouwmethoden, constructieleer, technologie, materialen, milieu en digitalisering volgen elkaar in hoog tempo op. Daarom is het van groot belang dat ook het lesmateriaal voor het bouwkundig onderwijs voortdurend wordt aangepast aan de actualiteit.
Voor u ligt de nieuwste editie van het naslagwerk Algemene Bouwkunde voor Makelaars, volledig herzien en afgestemd op de laatste stand van de techniek. Deze uitgave sluit nauw aan bij de actuele praktijk en regelgeving en is toegesneden op het gebruik binnen zowel het mbo- als het hbo-onderwijs.
De inhoud van dit naslagwerk is gebaseerd op de meest recente wet- en regelgeving, waaronder de Omgevingswet, de Wet kwaliteitsborging voor het bouwen (Wkb) en het Besluit bouwwerken leefomgeving (Bbl). Binnen het gehele boek wordt op heldere wijze verwezen naar deze kaders, zodat studenten én professionals inzicht krijgen in de toepassing binnen het vakgebied.
Deze zesde editie biedt niet alleen een geïntegreerde benadering van ontwerp, uitvoering en onderhoudsaspecten, maar besteedt ook uitgebreide en verdiepende aandacht aan de thema’s milieu en duurzaamheid. Onderwerpen als energieprestatie, energieopwekking, circulair- en klimaatadaptief bouwen, materiaalkeuze en milieueffecten komen uitvoerig aan bod — geheel in lijn met de maatschappelijke opgaven waarvoor de bouwsector en het onderwijs zich geplaatst zien.
Onze bijzondere dank gaat uit naar allen die met hun advies, controle en feedback hebben bijgedragen aan de totstandkoming van deze uitgave. In het bijzonder danken wij onze partners in de bouwwereld, evenals fabrikanten en leveranciers van bouw- en installatietechnische producten en diensten. Een speciaal woord van waardering gaat uit naar de voormalige collega’s binnen het mbo en hbo, en mr. P. Wintjes voor hun waardevolle bijdrage aan het juridische deel. Dankzij hun inzet en expertise is dit boek geworden zoals wij het voor ogen hadden.
De inhoud heeft een duidelijke en didactische opbouw en is rijk geïllustreerd met praktijkvoorbeelden, tekeningen en foto’s. Zo ontstaat voor de lezer een helder en samenhangend beeld van het gehele bouwproces: van initiatief en ontwerp tot en met de oplevering en herontwikkeling.
Opbouwende kritiek en suggesties ter verbetering zijn van harte welkom. Alleen door voortdurende kennisontwikkeling, vakmanschap en betrokkenheid kunnen we samen bijdragen aan een toekomstbestendige en duurzame gebouwde omgeving.
Wij hopen dat dit naslagwerk u de kennis en inspiratie biedt om te groeien als bouwkundig professional.
A.H.L.G. (Ad) Bone
D.J.H. (Dave) Bone Augustus 2025
Woord vooraf III
19 Staal 7
19.1 Staalproductie 8
19.2 Constructiestaal 10
19.3 Beschermen van staal 14
19.4 Verbindingen in staal 17
19.5 Brandwerende bescherming staalconstructies 22
20 Non-ferrometalen 25
20.1 Koper 26
20.2 Aluminium 26
20.3 Lood 29
20.4 Zink 32
21 Kunststoffen en rubbers 37
21.1 Vervaardiging kunststoffen 38
21.2 Toevoegingen aan kunststoffen 38
21.3 Kunststoffen en milieu 39
21.4 Thermoplasten 39
21.5 Thermoharders 43
21.6 Rubbers of elastomeren 45
22 Hout 47
22.1 Opbouw boom 48
22.2 Eigenschappen hout 50
22.3 Eisen aan hout 59
22.4 Eigenschappen en toepassing houtsoorten 62
22.5 Plantaardige en dierlijke aantasting 66
22.6 Beschermen en verduurzamen van hout 68
22.7 Modificeren van hout 72
22.8 Duurzaam bosbeheer 73
23 Houtverbindingen 77
23.1 Houtverbindingen in breedte- en lengterichting 78
23.2 Klassieke verbindingen 82
23.3 Hoekvormende verbindingen 83
24 Plaatmateriaal 89
24.1 Fineer en triplex 90
24.2 Kwaliteitsaanduidingen triplex 93
24.3 Bijzondere soorten triplex 96
24.4 Meubelplaat 97
24.5 Vezelplaat 98
24.6 Opslag en afmetingen plaatmateriaal 101
25 Houten kozijnen, ramen en deuren 105
25.1 Soorten kozijnen 106
25.2 Buitenkozijnen 108
25.3 Binnenkozijnen 124
25.4 Beglazen ramen, deuren en kozijnen 130
25.5 Gevelvullende elementen 133
25.6 Maatwerk volgens concepten 134
26 Kozijnen en ramen van metaal en kunststof 139
26.1 Stalen binnendeurkozijnen 140
26.2 Buitenkozijnen en ramen van staal en kunststof 142
26.3 Buitenkozijnen en ramen van aluminium 146
26.4 Keuze van kozijnen 148
27 Hang- en sluitwerk, bevestigingsmiddelen en kramerijen, en veiligheidseisen hang- en sluitwerk 151
27.1 Hangwerk 152
27.2 Sluitwerk 157
27.3 Sloten 162
27.4 Bevestigingsmiddelen en kramerijen 169
28 Vloeren, balklagen en plafonds 183
28.1 Eisen aan vloeren en plafonds 184
28.2 Vloeren op houten balklagen 185
28.3 Vloeren van steenachtig materiaal 194
28.4 Betonvloeren op staalplaat 202
28.5 Doorvoeren leidingen 203
28.6 Plafonds 203
29 Kappen, daken en dakbedekkingen 209
29.1 Prestatie- en constructieve eisen 210
29.2 Dakvormen 212
29.4 Opbouw platte daken 219
29.5 Dakbedekking voor platte daken 224
29.7 Dakranden bij platte daken 233
29.8 Dilatatievoegen bij platte daken 236
29.9 Bijzondere platte daken 237
29.10 Opbouw hellende daken 239
29.11 Dakbedekkingen voor hellende daken 255
29.12 Rieten daken 269
29.13 Metalen dakbedekkingen 274
29.14 Leibedekkingen 277
29.15 Overige dakbedekkingen 281
29.16 Aansluitingsdetails bij hellende daken 282
29.17 Dakdoorbrekingen en dakdoorvoeren 287
30 Trappen 293
30.1 Eisen aan trappen 294
30.2 Trapvormen 298
30.3 Houten trappen 299
30.4 Stalen trappen 302
30.5 Trappen van natuursteen 305
30.6 Trappen van beton 306
30.7 Leuningen 308
31 Riolering 309
31.1 Aansluiting op gemeenteriool 310
31.2 Opbouw rioolstelsel 311
31.3 Lozing 312
31.4 Binnenriolering 313
31.5 Afvoerleidingen binnenriolering 317
31.6 Buitenriolering 320
31.7 Hemelwaterafvoersystemen 322
31.8 Sanitaire toestellen 324
31.9 Sanitaire montagesystemen 329
31.10 Keuken 330
31.11 Tekeningen voor riolering en sanitaire installaties 331
32 Leidingwaterinstallatie 333
32.1 Technische installaties in woningen 334
32.2 Wet- en regelgeving 334
32.3 Eisen aan leidingwaterinstallatie 335
32.4 Winning, opslag, zuivering, transport en hardheid leidingwater 337
32.5 Leidingwater en milieu 338
32.6 Perceelaansluitingen 340
32.7 Leidingen en appendages 343
32.8 Tekeningen voor leidingwaterinstallatie 345
32.9 Geluidshinder vanwege leidingwaterinstallatie 347
33 Gasinstallatie 349
33.1 Gasunie en energiebedrijven 350
33.2 Eisen aan gasinstallatie 351
33.3 Leidingen en verbruikstoestellen 352
33.4 Materialen leidingen 355
33.5 Tekeningen voor gasinstallatie 356
34 Elektrische installatie 359
34.1 Eisen aan elektrische installatie 361
34.2 Stroom, spanning en weerstand 363
34.3 Aanleg elektrische installatie 364
34.4 Installatiemateriaal 369
34.5 Elektrische huisinstallatie 377
34.6 Noodstroomvoorziening 386
34.7 Domotica 386
35 Verwarming, warmwaterinstallatie en luchtbehandeling 387
35.1 Warmteverlies of warmtetransmissie 388
35.2 Centrale verwarming 389
35.3 Gasgestookte cv-installatie met hoge temperatuurverdeling 392
35.4 Gasgestookte cv-installatie met lage temperatuurverdeling 402
35.5 Warmwaterinstallatie 404
35.6 Ventilatie en luchtbehandelingsinstallatie 408
36 Overige installaties 413
36.1 Noodverlichting 414
36.2 Bliksemafleiderinstallatie 416
36.3 Inbraakbeveiligingsinstallatie 419
36.4 Liftinstallatie 420
36.5 Roltrappen, rolpaden en hellingbanen 425
36.6 Centrale stofafzuiginstallatie 426
36.7 Brandbeveiligingsinstallatie 427
37 Afwerkingen muren, plafonds en vloeren 433
37.1 Raaplaag 434
37.2 Tegelwerk 437
37.3 Vloerafwerkingen 441
38 Glas, kitten en lijmen 445
38.1 Glas 446
38.2 Soorten glas 447
38.3 Veiligheidsglas 450
38.4 Isolatieglas 455
38.5 Kitten 460
38.6 Lijmen 463
39 Schilderwerk en behang 467
39.1 Verf 468
39.2 Oppervlaktebescherming gevelelementen 472
39.3 Behang 477
40 Bouwfysica 481
40.1 Energiebesparende maatregelen 482
40.2 Warmte 482
40.3 Warmte en vocht in bouwkundige constructies 490
40.4 Lucht 497
40.5 Licht 499
40.6 Geluid 503
40.7 Geluidsisolatie 506
41 Brandpreventie 517
41.1 Eisen aan brandveiligheid 518
41.2 Begrippen 518
41.3 Gebouwindeling 521
41.4 Vluchtroutes 524
41.5 Personenbenadering 525
41.6 Brandmeldinstallaties 527
42 Nieuwbouw, bestaande bouw, verbouw, hergebruik, herbestemming en toekomstbestendigheid 529
42.1 Verschillen en overeenkomsten 530
42.2 Vernieuwbouw (renovatie) 534
42.3 Hergebruik en herbestemming 535
42.4 Revitalisering 536
42.5 Toekomstbestendigheid wonen, woningen en woonomgeving 537
43 Ontwerpfouten en bouwgebreken 539
43.1 Funderingen 540
43.2 Vocht in kruipruimten en kelders 543
43.3 Vloeren en scheidingswanden 544
43.4 Gevels 545
43.5 Gevelmetselwerk en gevelbetimmeringen 547
43.6 Daken en schoorstenen 550
43.7 Goten en hemelwaterafvoeren 553
43.8 Buitenkozijnen 554
44 Beheer 557
44.1 Onderhoudsbeheer 558
44.2 Strategieën voor onderhoud 559
44.3 Onderhoudsprognose 562
Staal is een veelzijdig en essentieel bouwmateriaal dat in verschillende vormen voorkomt, zoals staven, profielen en platen. Het wordt breed toegepast in staalconstructies voor gebouwen, bruggen en damwanden, en speelt een belangrijke rol bij het opvangen van trekspanningen in betonconstructies, het ondersteunen van metselwerk als schoren of in constructies. De productie van staal begint met ruwijzer, gewonnen uit ijzererts in hoogovens. Door onzuiverheden te verwijderen en het koolstofgehalte te reguleren, wordt staal gemaakt met optimale sterkte en hardheid. Moderne processen, zoals het oxistaal- en elektrostaalproces, verbeteren de kwaliteit van staal, dat vervolgens in walserijen wordt verwerkt tot platen en profielen.
Constructiestaal kent brede toepassingen, van gevels en daken tot bruggen en viaducten. Speciale staalsoorten, zoals weervast staal en roestvast staal, bieden voordelen zoals corrosiebestendigheid en onderhoudsgemak., waardoor ze geschikt zijn voor onder andere gevelbekleding. Vanwege de gevoeligheid voor corrosie is bescherming noodzakelijk. Verzinken, schooperen en coatings verlengen de levensduur van staal. Bij contact met andere metalen wordt corrosie voorkomen door isolerende lagen aan te brengen. Voor het verbinden van stalen onderdelen worden klinknagels, bouten, schroeven en lassen gebruikt. Hoewel klinknagels minder vaak worden toegepast, zijn bouten en lassen gangbare methoden, vooral bij dragende constructies. Fels- en lijmverbindingen zijn meer gebruikelijk in gespecialiseerde industrieën. Bij brand verliest staal vanaf 300 °C zijn sterkte, waardoor brandwerende bekleding, zoals beton, gipsplaten, steenwol en opschuimende coatings, noodzakelijk is. Deze maatregelen verhogen de brandveiligheid en vertragen het bezwijken van constructies. Kortom, dit hoofdstuk geeft een uitgebreid overzicht van staal, van productie en verwerking tot bescherming en toepassing in diverse constructies. Het benadrukt de veelzijdigheid en het belang van staal in de bouwsector, waarbij zowel functionele als esthetische aspecten aan bod komen.
Zuiver ijzer, dus het element ijzer (Fe), is te zacht om voorwerpen van te maken. Het ijzer of staal dat wordt gebruikt, is dus geen zuiver ijzer. Het bevat nog andere elementen, waarvan koolstof wel de belangrijkste is omdat het aan het ijzer de nodige hardheid geeft en het bruikbaar maakt.
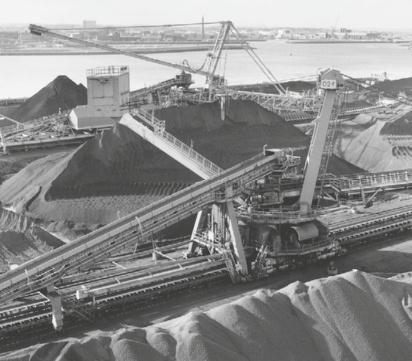
In de natuur wordt ijzer niet kant-en-klaar gevonden. Wat wel wordt aangetroffen is ijzererts. Dit ijzererts bevat echter geen ijzer, maar is een chemische verbinding van ijzer met zuurstof. IJzererts, dat wordt opgeslagen op het terrein van de hoogovens (figuur 19.1) is een gesteente waarin zeer kleine stukjes ijzeroxide voorkomen en verder onder andere fosfor, zwavel, mangaan en silicium. Om uit het ijzererts het ruwijzer te winnen moet de aanwezige zuurstof worden onttrokken (chemisch proces). Dit gebeurt in hoogovens. Ook moet de steen uit het erts worden verwijderd (natuurkundig proces). Als de zuurstof aan het ijzeroxide is onttrokken, neemt het ijzer ongeveer 4 tot 5% koolstof op. Deze koolstof bepaalt in hoge mate enkele belangrijke eigenschappen van het uiteindelijke staal. Ruwijzer bevat ongeveer 4% koolstof en is hierdoor erg bros. Als het samen met schroot wordt gesmolten, wordt het toegepast voor het vervaardigen van afvoerleidingen, putdeksels, hekwerken en voor gietijzeren deuren en ramen.
19.1.1 Staalbereiding
Het ruwijzer dat uit de hoogoven afkomstig is, is ongeschikt voor het maken van voorwerpen. Vroeger toegepaste processen om staal te maken zijn bijvoorbeeld het Bessemer-enThomasproces.
Het doel van de staalbereiding is:
• verbeteren eigenschappen;
• verlagen koolstofgehalte ruwijzer;
• verwijderen fosfor, zwavel, mangaan, enzovoort.
Het staal wordt bereid volgens het oxistaal- of elektrostaalproces.
19.1.1.a Oxistaalproces
De naam van het oxistaalproces is afgeleid van het element oxigenium. Dit is Latijn voor zuurstof. Het proces vindt plaats in een convertor. Dit draaibaar opgehangen stalen vat, voorzien van een vuurvaste bekleding aan de binnenkant, wordt gevuld met ongeveer 200 kN schroot en 800 kN ruwijzer (figuur 19.2).
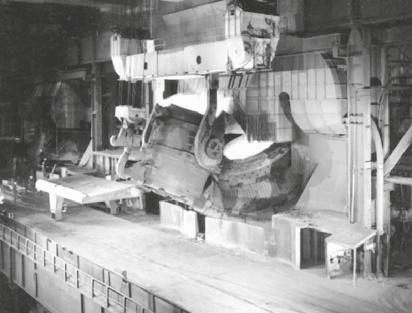
Als het vat in verticale stand is gebracht, wordt door middel van een zuurstoflans vrijwel zuivere zuurstof op de oppervlakte van het bad geblazen (figuur 19.3). De temperatuur hierbij is ongeveer 2500 °C. Het blazen duurt 15 tot 25 minuten en intussen worden door een stortpijp van bovenaf toeslagstoffen toegevoegd.
Figuur 19.3 Convertor
Door de reactie die nu ontstaat, verbranden de ongewenste stoffen. Na een voorlopige analyse wordt eerst het staal afgetapt en in grote gietpannen (coquilles) gegoten (figuur 19.4).
Figuur 19.5 Verwijderen gietpan
19.1.1.b Elektrostaalproces
Bij het elektrostaalproces, dat meestal in kleinere bedrijven wordt toegepast, wordt het ruwijzer (eventueel met schroot) in een elektrooven gestort. De temperatuur in de oven wordt verhoogd met lichtbogen die ontstaan tussen het ruwijzer en een aantal in de oven opgehangen elektroden. Deze koolstofstaven zijn aangesloten op een spanning (figuur 19.6).
grafietelektroden
elektrische boog
indieping in de vloer
Figuur 19.4 Staal wordt in coquille gegoten
Doordat de coquilles een tapse vorm hebben, kunnen ze gemakkelijk met een kraan worden verwijderd (figuur 19.5).
De hoogte van de ingot (blok staal) varieert van 600 tot 2500 mm met een massa van 200 tot 20.000 kg. De coquilles staan in een verdiept gedeelte en daardoor ontstaat tijdens het gieten geen gevaar voor het personeel. De ingots worden vervolgens in de walserij verwerkt tot staalplaten of profielstaal.
Figuur 19.6 Elektro-oven
Aan het begin van het proces worden de staven op het ijzerbad gedrukt. Er ontstaat nu kortsluiting en er blijft een vlamboog staan. Hierdoor wordt de inhoud van de oven zodanig verhit dat de koolstof en de verontreinigingen verbranden. Het vloeibare staal wordt in gietpannen gegoten en naar de walserijen vervoerd. Daar worden de blokken verhit en omgevormd tot knuppels van 80 × 80 mm2 of
130 × 130 mm2. Met draad en/of staafwalsen worden deze knuppels vervolgens omgevormd tot onder andere betonstaal en staaldraad.
Staaldraad
Staaldraad is staal met een rond profiel en een kleine diameter. Het is in verschillende maten en kwaliteiten verkrijgbaar en kan ook worden verkregen door koudvormen. Hierbij wordt de rondgewalste vorm door een treksteen getrokken waarvan de opening 1 mm kleiner is dan de doorsnede van de staaf (figuur 19.7).
Door het materiaal daarna te verwarmen, wordt het spanningsvrij en soepel gemaakt. Het is daardoor geschikt als bind- of vlechtdraad. Staaldraad kan ook worden voorzien van een beschermende zinklaag voor afrasteringsdoeleinden. Tevens dient het als basismateriaal voor het vervaardigen van allerlei soorten gaas.
Figuur 19.8 Walsen van staal
De platen worden eventueel voorzien van een profilering. De profilering dient voor het vergroten van de stijfheid van dunne platen. Toepassingen van staalplaten zijn onder andere:
• gegolfde platen voor dakplaten, gevelbekleding en vloerconstructies (figuur 19.9);
• vlakke platen voor gevelpanelen, deuren en betonbekistingen;
• geperforeerde platen voor afdekking watergoten in natte ruimten;
• geprofileerde platen voor traptreden (antislip) bij industriële trappen;
• strippen voor het vervaardigen van stalen roosters.
19.2 Constructiestaal
Er worden twee vormen van constructiestaal onderscheiden:
• staalplaat;
• profielstaal.
19.2.1 Staalplaat
Een wals bestaat uit zware rollen waartussen de witgloeiende ingot wordt uitgewalst (figuur 19.8). Hierdoor neemt de dikte af en de lengte sterk toe. Voor het walsen van platen zijn de rollen geheel vlak. De dikte van de platen varieert van 1,5 tot 3 mm. In de handel is koud uitgewalst staal met een dikte van 0,25 tot 3 mm verkrijgbaar.
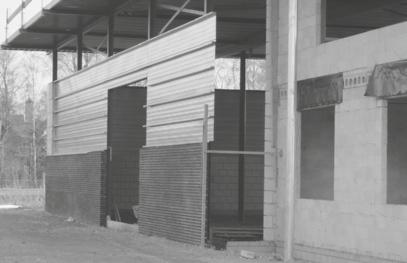
Figuur 19.9 Toepassing gegalvaniseerd stalen gevelplaten
Op staalplaten ten behoeve van gevelbekleding wordt tegenwoordig vaak een duurzame kunststof coating aangebracht. Hierbij zijn diverse kleuren mogelijk. Het aanbrengen van een glazuurlaag hoort ook tot de mogelijkheden.
19.2.2 Profielstaal
Voor het fabriceren van profielstaal wordt de ingot eerst uitgewalst tot rechthoekige staven en daarna met een profielwals tot bijvoorbeeld een T- of hoekprofiel gewalst. In figuur 19.10 is het walsen van een hoekprofiel afgebeeld.
Profielwals
De witgloeiende staaf wordt door de verschillende openingen (kalibers) tussen de walsrollen gevoerd. Als de staaf de kleinste opening heeft doorlopen, krijgt het profiel de juiste vorm. Dit staal wordt onder andere toegepast in diverse staalconstructies, zoals staalskeletten en bruggen.
19.2.2.a Warmgewalste profielen
Warmgewalste profielen worden bij omgevingstemperatuur vervormd. Een voorbeeld hiervan is het hoogwaardig betonstaal dat wordt gewrongen of getordeerd.
Kenmerken van warmgewalste profielen zijn:
• stijver materiaal;
• gladder materiaal;
• lage maattolerantie;
• ronde hoeken, zoals onder andere voorkomen bij profielen in figuur 19.11;
• ductualiteit.
Figuur 19.11 Warmgewalste profielen
Ductiliteit, ook wel vervormbaarheid genoemd, is de mate waarin een materiaal plastisch te vervormen is. Men noemt warm gewalst staal ductiel omdat het zich goed leent voor bewerkingen. Het materiaal is dan taai en zacht. Het kenmerk van hardere materialen is dat ze bros zijn en sneller zullen scheuren.
Warmgewalste profielen worden toegepast bij onder andere liggers en kolommen. De belasting op deze constructieve onderdelen kan constant maar ook wisselend zijn. Metalen, maar ook andere materialen, kunnen door het optreden van wisselende belasting vermoeien, waardoor de mechanische sterkte van het materiaal afneemt met breuk tot gevolg. Sommige metalen hebben een maximaal spanningsniveau. Als deze metalen (bijvoorbeeld staal en titanium) onder dit spanningsniveau worden belast door de optredende wisselende spanning zal er geen vermoeiing optreden. Het maximale spanningsniveau wordt ook wel de grenswaarde of vermoeiingsgrens genoemd. De vermoeiingsgrens kan bij een aantal metalen worden aangegeven; echter door een aantal factoren kan de vermoeiingsgrens lager worden. Deze factoren zijn:
• temperaturen boven 200 °C;
• aantasting door chemische stoffen;
• aantasting door roest;
• lasverbindingen.
Raatligger
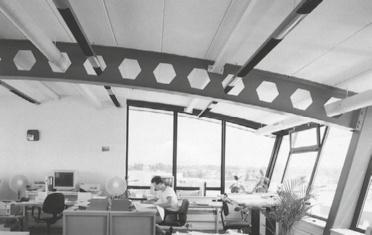
Een bijzondere toepassing van stalen balken is de raatligger die voornamelijk wordt toegepast voor dakliggers met een overspanning vanaf 12 tot 15 m (figuur 19.12).
Ook in gebogen vorm wordt de raatligger als dakligger toegepast (figuur 19.13).
De raatligger wordt gemaakt door een oorspronkelijk profiel door te snijden, de beide helften te verschuiven en weer aan elkaar te lassen. Hierdoor ontstaat een hoger profiel. Door het hogere profiel wordt de weerstand tegen doorbuiging vergroot, waardoor grotere overspanningen kunnen worden toegepast.
Verder komen koudgevormde profielen in de handel voor als holle profielen (buizen voor rookgasafvoer bij cv-ketels), vierkante of rechthoekige kokers of als U-, T-, I- en H-profielen. Het C-profiel (figuur 19.14) is in de bouw het meest bekend vanwege de toepassing voor binnenwanden die worden afgewerkt met gipsplaten.
Kenmerken van koudgevormde profielen zijn:
• doorsnede overal even dik;
• scherpe hoeken;
• blank staal.
19.2.2.b Koudgevormde profielen
Koudgewalste profielen worden vervaardigd uit koudgewalst of warmgewalst bandstaal en kunnen zijn geprimerd, gestraald, verzinkt of geschoopeerd (figuur 19.14). Deze profielen zijn erg geschikt voor constructies met een grote stijfheid en een gering gewicht. In het algemeen is de wanddikte ervan geringer dan van warmgewalste profielen. De tralieligger die wordt toegepast voor vloer- en dakconstructies is een voorbeeld van een koudgevormd profiel. Ook kozijnprofielen voor deuren, die worden toegepast voor het vervaardigen van stalen kozijnen zijn koudgevormd.
Z - profiel omega profiel
Figuur 19.14 Koudgevormde profielen
19.2.3 Normalisatie van constructiestaalsoorten
De warmgewalste constructiestaalsoorten zijn genormaliseerd in NEN-EN 10025:2019 en Hierin staan de eisen voor platte en lange producten van warmgewalst constructiestaal, maar niet voor buisprofielen en buizen die constructief worden toegepast. De norm bestaat uit zes delen. Deel 1 specificeert de algemene leveringsvoorwaarden. De specifieke eisen voor constructiestaal zijn gegeven in deel 2 t/m 6.
• NEN-EN 10025-1: Warmgewalste producten van constructiestaal - Deel 1: Algemene technische leveringsvoorwaarden.
• NEN-EN 10025-2: Warmgewalste producten van constructiestaal - Deel 2: leveringsvoorwaarden voor ongelegeerd constructiestaal.
• NEN-EN 10025-3: Warmgewalste producten van constructiestaal - Deel 3:Technische leveringsvoorwaarden voor normaalgegloeid/ normaliserend gewalst lasbaar fijnkorrelig constructiestaal.
• NEN-EN 10025-4: Warmgewalste producten van constructiestaal - Deel 4: Technische leveringsvoorwaarden voor lasbaar fijnkorrelig constructiestaal verkregen door thermomechanisch walsen.
• NEN-EN 10025-5: Warmgewalste producten van constructiestaal - Deel 5:Technische leveringsvoorwaarden voor weerbestendig constructiestaal.
• NEN-EN 10025-6: Warmgewalste producten van constructiestaal - Deel 6:Technische leveringsvoorwaarden voor platte producten met hoge vloeigrens in veredelde toestand.
19.2.3.a Staalkwaliteiten
Door ontwikkelingen in de staalfabricage en de verwerking tot halffabrikaat zijn er in de loop van de tijd staalkwaliteiten vervaardigd die ten opzichte van de conventioneel warmgewalste kwaliteiten, zoals S235JR, beschikken over verbeterde eigenschappen. Hierbij gaat het om eigenschappen als sterkte, lasbaarheid en vervormbaarheid. Er zijn verschillende methoden om de gewenste mechanische eigenschappen te verkrijgen. Voor welke methode gekozen wordt, is afhankelijk van de gewenste mechanische eigenschappen en van de chemische samenstelling.
Het gaat om de volgende kwaliteiten:
• thermomechanisch gewalste kwaliteit;
• veredelde kwaliteit;
• normaalgegloeide of normaliserend gewalste kwaliteit.
Thermomechanisch gewalste kwaliteit
Thermomechanisch walsen is een warmwalsbehandeling waarbij de eindtemperatuur nog lager ligt dan bij het normaliserend walsen. Door een juiste combinatie van afwalstemperatuur, deformatie, samenstelling en afkoelsnelheid na het walsen ontstaat een zeer fijnkorrelig product met hoge sterkte en goede vervormingseigenschappen, die door een warmtebehandeling alleen niet kunnen worden verkregen.
Veredelde kwaliteit
Veredelen is een warmtebehandeling na het warmwalsen, waarbij het staal opnieuw verhit en vervolgens afgeschrikt wordt. Na het afschrikken wordt het staal ontlaten, waarbij de te bereiken mechanische eigenschappen bepaald worden door de combinatie van samenstelling, dikte en ontlaattemperatuur. Door het harden (met water afschrikken) en hoog ontlaten, kan een hogere sterkte bij grotere diktes bereikt worden ten opzichte van de thermomechanische kwaliteiten. Om voldoende doorharding te verkrijgen bevatten de veredelde kwaliteiten een relatief hoog percentage koolstof en zijn ze vaak gelegeerd met elementen als chroom, molybdeen en nikkel. Een nadeel van de veredelde kwaliteiten is de mindere buigbaarheid in vergelijking met de thermomechanisch gewalste kwaliteiten met een gelijke sterkte en een gelijke dikte.
Normaal gegloeide of normaliserend gewalste kwaliteit
Normaal gloeien van constructiestaal geeft een verhoging van de sterkte, met name van de rekgrens, en een verbetering van de kerftaaiheid. Het voordeel van normaliserend walsen is de veel geringere oxidelaag (walshuid) op het eindproduct en de in het algemeen hogere kerftaaiheid ten opzichte van de normaal gegloeide kwaliteiten.
19.2.3.b Aanduiding van staalkwaliteiten
De NEN-EN 10027-1 Systemen voor het aanduiden van staalsoorten verdeelt de aanduidingen van staalsoorten in twee hoofdgroepen:
• groep 1: staalsoorten die worden aangeduid op basis van hun gebruik en mechanische of fysische eigenschappen;
• groep 2: staalsoorten die worden aangeduid op basis van hun chemische samenstelling.
Verschillende benamingen en afmetingen handelsmateriaal
Staal is onder verschillende benamingen en in verschillende afmetingen in de handel:
• staafstaal, komt voor in verschillende vormen: rond, vierkant, halfrond en plat (figuur 19.15);
• stripstaal, plat staal waarbij de breedte in verhouding tot de dikte groot is;
• buizen, zowel naadloos als in elektrisch gelaste uitvoering verkrijgbaar in de vormen vierkant en rechthoekig;
aluminium. Rvs komt voor in circa 150 legeringen. Rvs is duurder dan staal, maar heeft weinig onderhoud nodig, waardoor het vaak in openbare gebouwen wordt toegepast als reling, balustrade en leuning. In de bouw wordt het toegepast voor het vervaardigen van onder andere spouwankers en gevelbekleding. Andere bekende producten van rvs zijn sanitaire producten, zoals urinoirs, en aanrechtbladen.
Het is van het grootste belang om staal dat dient voor het vervaardigen van gebouwen, bruggen, enzovoort, te voorzien van een duurzame beschermlaag. Hierdoor kunnen later hoge onderhoudskosten worden voorkomen.
▶▶ Wapeningsstaal is al besproken in hoofdstuk 17 en komt hier niet nader aan de orde
19.2.4 Weervast constructiestaal
De weervaste constructiestaalsoorten worden beschreven in NEN-EN 10025-5. Deze staalsoorten (S235 en S355) hebben een verbeterde atmosferische corrosieweerstand. Ze worden aangeduid met de letter W (voor staal met een laag fosforgehalte) en WP (voor staal met een hoog fosforgehalte). Ze zijn alleen beschikbaar in de leveringstoestanden AR en N. Cortenstaal is weervast constructiestaal. Er wordt van nature een corrosiehuid op gevormd die niet doorzet. Daardoor kan het materiaal zonder oppervlaktebewerking in de open lucht worden toegepast, bijvoorbeeld bij gevelbekledingen en viaducten.
19.2.5 Roestvast staal
Roestvast staal (rvs) wordt in tegenstelling tot gewoon staal en Cortenstaal niet door corrosie aangetast. Roestvast staal is een legering waarin het chroomgedeelte minimaal 13% bedraagt. Het chroom geeft het staal weerstand tegen roestvorming. Om de mechanische eigenschappen van het staal te verbeteren, worden ook andere metalen toegevoegd, zoals titaan, nikkel, koper en
Staal kan worden beschermd door het te voorzien van een laag verf, lak, kunststof of bitumen, of van een laagje materiaal als lood, zink, koper, tin en chroom. Dit wordt verloden, vertinnen, verzinken, verkoperen of verchromen genoemd. Hieronder wordt nader ingegaan op een aantal methoden.
19.3.1 Verloden en vertinnen
Verloden kan vanwege het lage smeltpunt van lood het gemakkelijkst plaatsvinden door onderdompeling in een bad met gesmolten lood. Verloden wordt toegepast om de materialen te beschermen tegen de inwerking van zuren, zeewater en rookgassen.
Door metaal te voorzien van tin ontstaat blik. Het vertinnen kan plaatsvinden door onderdompeling en met behulp van elektrische stroom.
19.3.2 Verzinken
Het verzinken van metalen heeft veel toepassingen. Door zink ontstaat namelijk een viervoudige bescherming:
• uitstekende hechtlaag op staal;
• staaloppervlak wordt volledig afgesloten van buitenlucht;
• zeer goed beschermde oxidehuid aan het oppervlak;
• kathodische bescherming. Bij een beschadiging van de zinklaag corrodeert het minder edele zink eerder dan het meer edele staal.
De dikte van de zinklaag wordt bepaald door de methode van aanbrengen. Hoe dikker de laag, des te beter de corrosieweerstand. Zinklagen kunnen worden aangebracht door:
• elektrolytisch verzinken (galvaniseren);
• continu thermisch verzinken of Sendzimir verzinken;
• thermisch verzinken;
• mechanisch verzinken;
• schooperen;
• sherardiseren.
19.3.2.a Elektrolytisch verzinken
Bij elektrolytisch verzinken wordt een zinklaag langs elektrochemische weg op het staal aangebracht. Bekende elektrolytische bewerkingen zijn onder andere verchromen, vernikkelen, vertinnen, verzinken, vergulden en verzilveren. In de praktijk wordt thermisch verzinken ook wel aangeduid met galvaniseren. Dit is niet juist, want thermisch verzinken is een dompelproces, waarbij de werkstukken gedurende korte tijd worden gedompeld in vloeibare zink van 445-465 °C. Een laagdikte van 1 tot maximaal 25 mm (1 mm = 0,001 mm) is mogelijk. De zinklaag is glad en mooi glimmend. Staalplaat wordt vaak voorzien van een zinklaag met een laagdikte van 1 tot 4 mm en krijgt meestal ter verfraaiing een verflaag die door middel van moffelen wordt aangebracht.
Een belangrijke toepassing was gegalvaniseerde golfplaat op loodsen en afdaken. Tegenwoordig is dat golfplaat meestal vervangen door kunststof of cementgebonden platen.
19.3.2.b Continu thermisch verzinken of Sendzimir verzinken
De basis voor het continu thermisch verzinken is in de jaren dertig gelegd door de Poolse ingenieur Sendzimir. Het proces is inmiddels steeds verder verbeterd en het aantal toepassingen ervan is uitgebreid. Bij continu thermisch verzinken wordt koudgewalst bandstaal na voorbehandeling door een zinkbad gevoerd.
Het proces wordt ook vaak toegepast op staalplaat die verder geen afwerking nodig heeft, zoals geprofileerde dak- of gevelplaat die eerst wordt verzinkt en daarna in de vorm gewalst. De laagdikte wordt bepaald door het afblazen van het overtollige zink, waarbij de standaard laagdikte 275g/m2 bedraagt. Dit komt overeen met 18 tot 20 mm per zijde. Om vorming van witte roest tegen te gaan vindt er nog een chemische nabehandeling plaats. Vroeger was verzinkt staal door de zinkbloemen goed te onderscheiden van elektrolytisch verzinkt staal, maar tegenwoordig komen zinkbloemen nagenoeg niet meer voor omdat er uit milieuoverwegingen geen lood meer in het zinkbad zit, en heeft verzinkt staal een egaal glanzend uiterlijk.
19.3.2.c Thermisch verzinken
Thermisch verzinken vindt plaats in zinkbaden met een lengte van circa 15 m, een breedte van 2 m en een diepte van 3 m. De methode die het hele object zowel in- als uitwendig bereikt, is dus niet alleen uitermate geschikt voor grote voorwerpen, zoals samengestelde constructies, maar ook voor profielen en buizen. De temperatuur van het zinkbad bedraagt circa 455 °C.
Grotere voorwerpen, met een lengte tot circa 26 m, worden in twee keer met een overlap gedompeld. Dit wordt de ‘double dip’ genoemd. Het nadeel van deze methode is dat de zinklaag beperkt vervormbaar is. Dat betekent dat het niet mogelijk is de verzinkte voorwerpen te buigen of op een andere manier te vervormen zonder dat de zinklaag wordt beschadigd. Net zoals bij het continu thermisch verzinken ontstaan ook hier zinkbloemen. De dikte van de zinklaag varieert van 50 tot 150 mm en hangt af van onder andere de temperatuur van het zinkbad, materiaaldikte, samenstelling van het staal, dompeltijd en de gladheid van het oppervlak. Als het materiaal goed thermisch is verzinkt, heeft het een mooi zilverglanzend oppervlak. Door verwering wordt dit na verloop van tijd doffer.
19.3.2.d Mechanisch verzinken
Mechanisch verzinken vindt plaats in een roterende meerhoekige trommel die deels gevuld is met glazen korrels. Het voorbehandelde staal wordt eerst van een koperlaagje voorzien om een goede hechtlaag voor het zinklaagje te verkrijgen. Vervolgens worden het zinkpoeder en een hulpstof toegevoegd, waarna de glaskorrels het zink als het ware op het staaloppervlak hameren. Er ontstaat nu een gelijkmatige laag met een dikte die varieert van 3 tot 85 mm.
Deze methode wordt toegepast voor kleine onderdelen, zoals beugels en hang- en sluitwerk, en op plaatsen waar vanwege de passing een zeer dunne laag nodig is, zoals bij bouten en moeren.
19.3.2.e Schooperen of zinkspuiten
Schooperen of zinkspuiten is genoemd naar de Zwitserse uitvinder Gustav Schoop. Bij deze methode wordt het zink of een ander bedekkingsmateriaal met behulp van een spuitpistool en zinkdraad op een vooraf blank gestraald staaloppervlak aangebracht. De opgespoten laag met een dikte van 20 tot 250 mm is enigszins korrelig en broos. Hierdoor is de kans op scheuren in de zinklaag groot als de verzinkte staalplaat wordt gebogen. Door luchtinsluitingen die tijdens het spuiten kunnen ontstaan, ontstaat een poreus oppervlak dat voordat het materiaal aan de buitenlucht wordt blootgesteld van een afwerklaag moet worden voorzien.
Schooperen wordt veel toegepast bij grote voorwerpen, zoals bruggen en staalconstructies. Als de zinklaag met poeder wordt aangebracht, heet de bewerking schorizeren naar de Engelse firma Schori.
19.3.2.f Sherardiseren
Sherardiseren is een diffusieproces waarbij op stalen en gietijzeren voorwerpen zink-/ ijzerlagen worden aangebracht. In een roterende trommel bij een temperatuur van circa 400 °C kan een zeer roestwerende en slijtvaste laagdikte van 10 tot 30 mm worden bereikt. Gesherardiseerde voorwerpen met een maximumlengte van 2 m kunnen zware mechani-
sche belastingen verdragen. Ze hebben een egale, bijna donkergrijze kleur en kunnen zonder voorbehandeling van een deklaag worden voorzien.
Sherardiseren wordt toegepast bij de massaproductie van bijvoorbeeld hang- en sluitwerk en steigeronderdelen.
19.3.3 Contactcorrosie
Onder invloed van vocht worden verschillende metalen die met elkaar in contact komen aangetast. Dit wordt contactcorrosie of galvanische corrosie genoemd. Contactcorrosie treedt op als meer edele materialen worden verbonden met minder edele materialen.
Aluminium bevestigingsmiddelen worden aangetast als ze met staal in aanraking komen, omdat aluminium minder edel is dan staal. Om aantasting te voorkomen, worden het staal en het aluminium bevestigingsmiddel met bijvoorbeeld kunststof volgringen gescheiden.
Zink is net als aluminium minder edel dan staal. Als in de zinklaag op het staal een beschadiging ontstaat, wordt er over het beschadigde laagje een nieuw laagje gevormd. Ontstaan er bijvoorbeeld gaatjes in een zinken goot door tijdens de bouw achtergebleven stalen draadnagels, dan offert het zink zich aan het staal op, waardoor het staal niet wordt aangetast.
In figuur 19.16 is te zien dat staal minder edel is dan koper. Als in het koper een beschadiging ontstaat, gaat het staal oxideren. Deze oxidelaag kan zelfs onder de koperlaag doordringen, waardoor deze gaat loszitten.
Figuur 19.16 Spanningreeks metalen van edel naar onedel
Een metaallegering die in een droge omgeving goed bestand is tegen galvanische corrosie is roestvast staal. Roestvaststalen bevestigingsmiddelen kunnen derhalve uitstekend worden toegepast om aluminium stijl- of regelwerk op een betonnen draagconstructie te bevestigen.
In figuur 19.17 is aangegeven welke invloed verschillende materialen op elkaar hebben.
▶▶ Non-ferro metalen komen ook aan de orde in hoofdstuk 20
Stalen onderdelen kunnen op de volgende manieren met elkaar worden verbonden:
• klinknagelverbindingen;
• schroefverbindingen;
• boutverbindingen;
• lasverbindingen;
• fels- en lijmverbindingen.
19.4.1 Klinknagelverbindingen
Klinknagelverbindingen zijn erg arbeidsintensief en komen daarom alleen nog voor bij restauraties en bijzondere constructies. In het verleden zijn ze vaak toegepast voor brug- en spantconstructies.
Klinknagels hebben een bolle of verzonken zetkop. In figuur 19.18 is een hoekverbinding met klinknagels afgebeeld.
Klinknagels dunner dan 10 mm kunnen koud worden geklonken. Vanaf 10 mm moeten ze tot bijna witheet worden verhit. Ze moeten zijn geklonken voordat de gloed verloren is. Door de afkoeling krimpt de klinknagel, waardoor de geklonken delen vast op elkaar worden getrokken.
Figuur 19.17 Invloed metalen op elkaar
Figuur 19.18 Hoekverbinding met klinknagels
Blindklinknagels
Voor het klinken van onder andere dun staalplaat, maken zowel de vakman als de doe-het-zelver vaak gebruik van blindklinknagels (popnagels). Het voordeel van deze verbinding is dat ze eenzijdig kan worden uitgevoerd.
Een blindklinknagel bestaat uit een holle klinknagel die op een metalen pen is gemonteerd. De blindklinknagel wordt door een voorgeboord gat gestoken en met een speciale tang aangetrokken. Hierdoor wordt de achterkant omgefelst en wordt een speciale sluitknop gevormd. Blindklinknagels
19.4.2 Schroefverbindingen
Voor het bevestigen van plaatmateriaal kan ook worden gebruikgemaakt van schroefverbindingen en schietnagels (figuur 19.19).
zelftappende schroef schietnagel blindklinknagel
Figuur 19.19 Schroef- en nagelverbindingen
De schroef met boorpunt is, afhankelijk van de spoed, geschikt voor zowel koudgevormde als warmgewalste profielen. De zelftappende schroef moet worden voorgeboord. Met schietnagels kan snel worden gewerkt. Dit leidt echter wel tot minder fraaie verbindingen.
19.4.3 Boutverbindingen
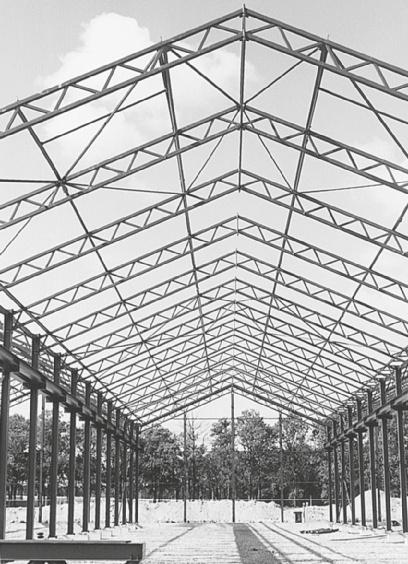
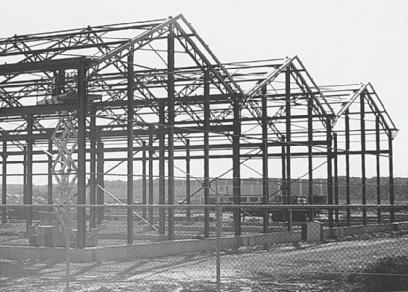
Vaak wordt een spant of ander constructiedeel van grote afmetingen in onderdelen naar de bouwplaats vervoerd. Door alle onderdelen te monteren, ontstaat een compleet staalskelet (figuur 19.20).
zie figuur 19-23
zie figuur 19-22
zie figuur 19-24
zie figuur 19-25
De meest gangbare bouten voor dergelijke constructies zijn zeskantbouten met metrische draad (M-draad). De aanduiding van de bouten bestaat uit de uitwendige draaddiameter en de lengte in mm, bijvoorbeeld M8 × 60. Ze zijn verkrijgbaar in blanke, roestvaststalen of gegalvaniseerde uitvoering. Vaak worden hiervoor zogenaamde voorspanbouten (bouten met hoge treksterkte) toegepast (figuur 19.21).
waarde voorgespannen. In de steel van de bout ontstaan grote krachten waardoor de te verbinden delen stevig op elkaar worden gedrukt.
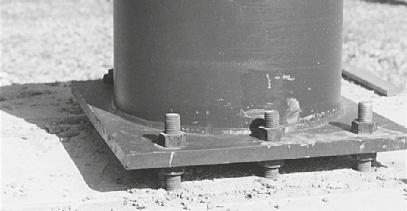
In figuur 19.22 is de voetplaat van de kolom door middel van bouten aan de betonpoer bevestigd.
open ruimte
schuifspanning open ruimte voorspanning wrijving
contactdruk
verbinding met bout verbinding met voorspanbout
Figuur 19.21 Gewone en voorgespannen boutverbinding
De krachten worden overgebracht door middel van de wrijving tussen de verbindende delen. De voorspanbouten worden aangebracht in ruim geboorde gaten. Door de moeren aan te draaien, worden de bouten tot een bepaalde
Figuur 19.22 Aansluiting kolom met voet
Met de stelmoeren aan de onderzijde van de voetplaat wordt de ronde kolom op de juiste hoogte gesteld, waarna deze met krimpvrije mortel wordt ondersabeld.
In figuur 19.23 is de constructie van een stalen kolom afgebeeld; tussen de flenzen is een verstijvingsschot gelast. Ter plaatse van dit verstijvingsschot zijn aan de buitenzijde van de kolom consoles gelast, waarop kraanbaanliggers met bouten zijn gemonteerd.
Figuur 19.23 Detail kolom met consoles voor kraanbanen
hoeklas kolom console kraanbaanligger schotje kraanrail (schaal 1:10)
verstijvingsschot
Figuur 19.24 en figuur 19.25 bevatten een gedeelte van de constructietekeningen. In figuur 19.24 is het stalen spant met dakoverstek te zien. Het tussen de flenzen gelaste schot met een dikte van 10 mm zorgt voor een noodzakelijke verstijving ter plaatse van het onderste spantgedeelte. Het overstek, dat vanuit het hart van de kolom een breedte heeft van 680 mm, wordt gedragen door
UNP-profielen met een hoogte van 100 mm en een hart-op-hartafstand van 2500 mm en door HE 140 A-balkjes die in en op de profielen zijn aangebracht. Zoals in de constructietekening van figuur 19.25 is te zien zijn de stalen dakspanten, die opgebouwd zijn uit buisprofiel □ / 100 × 100 × 5, met bouten M20-8,8 aan de stalen kolommen bevestigd.
100 hoh 2500
schotje d=10
Figuur 19.24 Detail kolom met spant en overstek
dakbedekking isolatie
IPE 140 + UNP 140
60
geprofileerde stalen dakplaat 70
bovenrand spant
diagonaal
4 bouten M20-8.8
onderrand spant
plaat 1/2 240, dik 5 oplegnok
30
(schaal 1:10)
4 bouten M20-8.8
plaat 1/2 240, dik 5
oplegnok
Figuur 19.25 Detail kolom met spanten
19.4.4 Lasverbindingen
In de staalbouw wordt vaak gebruikgemaakt van lassen, omdat dit voor de hoofddraagconstructie de beste verbinding is. Voor zover mogelijk worden de constructiedelen in de werkplaats gelast, naar de montageplaats vervoerd en daar met bouten in elkaar gezet of tijdelijk met bouten verbonden en daarna gelast.
80x80x8 hoh 1660
dakbedekking isolatie
bovenrand spant
onderrand spant diagonaal
4 bouten M20-8.8
plaat 1/2 240, dik 5 oplegnok 30
HE 280A
(schaal 1:10)
Bij lasverbindingen worden de delen al of niet door toevoeging van materiaal aan elkaar verbonden. Een goed uitgevoerde lasverbinding zorgt voor een vloeiende overgang, die even sterk kan zijn als het profiel zelf. Ook ontstaan er stijvere constructies dan bij de toepassing van nagels of bouten. Op de plaats van de las wordt een eventueel aangebrachte beschermlaag beschadigd. Deze laag moet dan wel worden nabehandeld.
Afhankelijk van de dikte van de aan een constructie te verbinden materialen kunnen verschillende lasnaadvormen worden toegepast. Veelvoorkomende lasverbindingen zijn de hoeklas (figuur 19.26) en stompe las (figuur 19.27). Zoals in deze figuren te zien is, ligt de hoeklas op twee platen en de stompe las tussen twee platen. Hoeklassen verdienen de voorkeur boven stomplassen, omdat bij stomplassen de uiteinden van de platen veelal moeten worden voorbewerkt om een volledige verbinding te verkrijgen.
19.4.5 Fels- en lijmverbindingen Felsverbindingen worden gemaakt door de randen van twee plaatdelen aan elkaar te vouwen en om te slaan (figuur 19.30). Deze verbindingen komen niet in de constructiebouw voor.
Figuur 19.26 Hoeklas
max. 3 mm vooropening
vóór het lassen
na het lassen
Figuur 19.27 Stompe las
In tekeningen zijn lassen soms in aanzicht getekend om de afmetingen aan te geven. Een hoeklas van 5 mm met een lengte van 1500 mm is afgebeeld in figuur 19.28. Een stompe las van 8 mm dik met een lengte van 1250 mm is afgebeeld in figuur 19.29. 5* 1 500* 5 - 1 500
Figuur 19.28 Maataanduiding hoeklas
II 8 - 1 250
8*
1 250*
Figuur 19.29 Maataanduiding stompe las
staande felsnaad hoekfelsnaad
Figuur 19.30 Felsverbinding
Lijmverbindingen komen wel veel voor in plaatverbindingen in de vliegtuigindustrie. Ze komen niet voor in de constructiebouw.
19.5 Brandwerende bescherming staalconstructies
Bij brand lopen staalconstructies risico. Wanneer het staal te heet wordt, kan het onder de normale ontwerpbelasting zodanig vervormen dat de constructie bezwijkt. Brandveiligheid is dus een belangrijk aandachtspunt bij de toepassing van een staalconstructie. Staal is onbrandbaar, maar bij een temperatuur van circa 300 °C nemen de stijfheid en sterkte af. Zo bedraagt de brandwerendheid van een stalen kolom maar 20 tot 30 minuten.
Om een staalconstructie tegen brand te beschermen, kan de constructie van een brandwerende bekleding worden voorzien. Een bekleding op het staal vertraagt het opwarmen tijdens een brand aanzienlijk. Hierdoor wordt de duur tussen het tijdstip van het ontstaan van de brand en het tijdstip van bezwijken verlengd. Met een goed ontworpen en goed aangebrachte bekleding kan het bezwijkmoment uren worden opgeschoven.
Bij het aanbrengen van een brandwerende bekleding moet aandacht worden besteed aan de doorvoeren van kabels, leidingen, pijpen en buizen. Doorvoeren vormen gemakkelijk warmtelekken in de bekleding. Warmtelekken
worden voorkomen met speciale brandmanchetten. Ook de aansluitingen van vloeren, kolommen en liggers vragen om aandacht.
De materialen die voor brandwerende bekleding in aanmerking komen, zijn stucwerk, gipsplaten, beton, steenwol of opschuimende coating. Als er geen extreme brandwerendheid wordt geëist en/of er worden hoge esthetische eisen gesteld, kan het schuimvormend coatingsysteem op dispersiebasis worden toegepast. Hiermee is een brandwerendheid tot 120 minuten bereikbaar. Het voordeel van deze bekleding is dat het materiaal weinig weegt en in een dunne laag wordt opgelegd. De bekleding is naadloos en in vele kleuren leverbaar.
In figuur 19.31 is een aantal voorbeelden van brandwerende bekleding afgebeeld.
Figuur 19.31 Brandwerende bekleding staalconstructies
Non-ferrometalen zijn metalen zonder of met een zeer laag ijzergehalte (minder dan 50%) en worden net als ijzer gewonnen uit ertsen. Voorbeelden hiervan zijn koper, zink en aluminium, evenals hun legeringen. Een legering is een combinatie van twee of meer metalen die samengesmolten worden om een nieuw materiaal met verbeterde eigenschappen te creëren. Deze metalen en legeringen spelen een belangrijke rol in de bouwsector dankzij hun specifieke fysische en chemische eigenschappen.
Non-ferrometalen zijn te onderscheiden in verschillende groepen, waaronder edelmetalen, lichte metalen met een lage dichtheid, en zware metalen met een hogere dichtheid. Bovendien zijn er gegoten en gesmede legeringen die non-ferrometalen nog breder toepasbaar maken. Dit hoofdstuk behandelt de eigenschappen, productie, en toepassingen van non-ferrometalen in de bouw, waarbij bijzondere aandacht wordt besteed aan hun weerstand tegen corrosie, duurzaamheid, en functionele veelzijdigheid. Het vormt een essentieel overzicht van deze materialen, die vaak worden gebruikt in combinatie met of als alternatief voor staal in diverse bouwtoepassingen. De non-ferrometalen zijn onder te verdelen in twee hoofdgroepen en een aantal subgroepen. Non-ferrometalen en hun legeringen blijven onmisbare materialen in de bouw dankzij hun unieke eigenschappen en veelzijdigheid, waarmee ze een belangrijke bijdrage leveren aan duurzame en innovatieve constructies. Non-ferro metalen zijn te verdelen in twee hoofdgroepen en een aantal subgroepen:
• Non-ferro metaallegeringen:
– gegoten legeringen;
– gesmede legeringen.
Alle metalen met minder dan 50% ijzer (Fe) worden non-ferro metalen genoemd.
• Metalen:
– edelmetalen;
– lichte metalen (dichtheid < 5 g/cm3);
– zware metalen (dichtheid ≥ 5 g/cm3).
Metalen zijn herkenbaar aan hun chemische symbool en aan de hoeveelheid metaal uitgedrukt in procenten.
A.H.L.G. Bone