Lansare de produs
NOU
O singură maşină. Un singur set-up.
Potential
�
'nelimitat
r.1azak. ,,.,.,,.. ,
.. li
6
6
6
� � � LJ /\,/\,/\, Vă prezentăm noul
�AA�
Soluţiile multitasking Mazak:
��
INTEGREXj-200S NEO
M T-CI-I
Prelucrare într-un singur set-up
Timp redus de programare
Amprentă la sol redusă
Costuri reduse pentru seu le şi dispozitive de prindere
Eficienţă cu personal redus
Faceţi primul pas către prelucrarea multitasking cu fiabilitatea dovedită a tehnologiei Mazak, fabricată cu mândrie în unitatea noastră de producţie din Worcester, Europa. Este concepută pentru a vă creşte productivitatea şi pentru a asigura o amortizare rapidă a investiţiei, ajutându-vă să obţineţi mai multe comenzi pentru o producţie diversificată, în loturi mici.
+44 (O) 1905 755 755 info@mazak.co.uk
DISC0VER MORE WITH MAZAK"' mazak.com
�.1azak
TEHNICĂ ŞI TEHNOLOGIE
NR. 4 2026
(148)
www.ttonline.ro
TEHNICĂ ŞI TEHNOLOGIE
NR. 4 2026
(148)
www.ttonline.ro
Lansare de produs
NOU
O singură maşină. Un singur set-up.
Potential
�
'nelimitat
r.1azak. ,,.,.,,.. ,
.. li
6
6
6
� � � LJ /\,/\,/\, Vă prezentăm noul
�AA�
Soluţiile multitasking Mazak:
��
INTEGREXj-200S NEO
M T-CI-I
Prelucrare într-un singur set-up
Timp redus de programare
Amprentă la sol redusă
Costuri reduse pentru seu le şi dispozitive de prindere
Eficienţă cu personal redus
Faceţi primul pas către prelucrarea multitasking cu fiabilitatea dovedită a tehnologiei Mazak, fabricată cu mândrie în unitatea noastră de producţie din Worcester, Europa. Este concepută pentru a vă creşte productivitatea şi pentru a asigura o amortizare rapidă a investiţiei, ajutându-vă să obţineţi mai multe comenzi pentru o producţie diversificată, în loturi mici.
+44 (O) 1905 755 755 info@mazak.co.uk
DISC0VER MORE WITH MAZAK"' mazak.com
�.1azak
1/2026
1
"
Editorial
Convingerile
O
rice decizie individuală toxică, decupată cu atenþie din contextul proxim sau cel general, pentru a nu evidenþia efectul negativ pentru echilibrul macro (pe care-l afectează), poate fi justificată prin diferite acrobaþii logice. Este o artă stăpânită de mulþi. Unii au un talent natural în acest domeniu.
DIRECTOR/REDACTOR ªEF O
I
ART DIRECTOR Claudia Costache
Însă atunci când lărgind cadrul, la o analiză mai profundă, reaşezăm lucrurile în ordinea lor firească, putem vedea efectul adânc şi extins al acestor decizii, aparent izolate şi „justificabile”, subiectiv şi conjunctural.
R
R
R
Gabriela Atanasiu REDACTORI I
În timp, efectul deciziilor individuale toxice nepenalizate poate deveni o problemă majoră. Ce e de făcut atunci când efectul cumulativ al acestor decizii individuale poate fi deranjant sau chiar inacceptabil la scara unui domeniu de activitate sau chiar a societăþii?
Corneliu Gornic I I COLABORATORI
Întâlnim zilnic astfel de situaþii în jurul nostru. De la situaþiile din trafic, la cele din domeniul în care lucrăm sau din domenii critice pentru mersul societăþii. Fiecare poate da în orice moment câteva exemple în acest sens (unii şi justificări), atât de frecvent se întâmplă.
ing. Dan Gaita dr. ing. Radu Canarache ªINI
NELTE
C
L
þ
Efectele devin treptat inacceptabile, cu influenþe din cele mai nocive în timp. Consecinþe pe care le suportă ulterior şi copiii noştri, chiar dacă noi, ce să vezi(!), se ştie (!), nu ne dorim asta.
C
E
ENE GIE L
Toate aceste decizii, în răspărul principiilor general acceptate de toþi ca benefice, sunt „încurajate” mutual de inacþiunea celor din jur. Iar inacþiunea, de convingeri şi prejudecăþi.
E
E
NE
ABONAMENTE
Pentru detalii despre abonamentele la
Convingerile existente în mintea noastră, individual sau colectiv, sunt cele care fac lucrurile să se întâmple aşa. Pentru a putea schimba ceva şi a ne păzi de efectele nedorite, trebuie să fim dispuşi să ne actualizăm în primul rând convingerile şi să acþionăm mai repede, înainte ca repercusiunile să devină imposibil de ignorat şi acceptat.
ONUÞ ILIESCU T
T
scrieþi la: office@tehnicmedia.ro.
T
O
DATE DE CONTACT
C
Email: info@ttech.ro www.ttonline.ro E T
Rãspunderea privind corectitudinea informaþiilor prezentate revine în întregime autorilor.
Revista T&T - Tehnicã ºi Tehnologie se poate procura doar prin abonament completând talonul inserat în revistã sau pe cel descãrcat de pe site-ul T&T: www.ttonline.ro. I
2
4/2026
1/2026
3
Cuprins Boehlerit la AMB 2026: soluþii premium pentru aplicaþii solicitante CE
TI IT
26 28 30
I LTI G L
anul 25 I nr. 4/ 2026 (148) Editorial Onuþ Iliescu Showroom ªtiri
I
8
10
de afaceri
34 38 40
I O
42
tratamentul termic G
44
L extreme
II
T
46
Lubrifianţi
CEO
48
E E
L
G
E
17
L
Opinii
E C I II ing. Corneliu Gornic
18
ºi µ Maºini-unelte SDV-uri
I
Sudură Cum pot fi reduse pericolele la minimum. Fumul de sudare sub control
14
I
N
56 56
22
53
I
54 I
C
4/2019 4/2026
50
53
de actuatoare integrate pentru roboþi umanoizi
CNC ing. Florin Moraru
49
Automatizări >>>roboţi<<< 11 12
multitasking
4
I O
NIO TE I
industriei
C
E
32
Xill·tec®
2
25
65
70 Materiale plastice 57
IO I
T
þii
58 Facilitator pentru industria maselor plastice 60 materialelor plastice
72
CAD/CAM/PLM/ERP þ
ing. Mircea Băduţ
62
Energie H Ümit Batmaz
65
Strategii L
þ þia esenþ
76
70 C
72
T&T Plus Respectarea normelor Regulamentului pentru IA i noile cerinþe legate de transparenþ 76
T&T Plus >>> resurse umane <<<
78
Recenzie de carte
75
@ Produse şi servicii
80
PAGINA
PAGINA
PAGINA
I I
C
I I
T
T
SKZ - German Plastics Center L
T
C
T
C
L
C
Mapal Romania
G H
H
T 32 T
60
INSERENÞI anul 25 I nr. 4/2026 (148)
I þei Artificiale: de la administrator al operaþiunilor Leonard Rizoiu 78
Showroom Carbură nouă, dedicată prelucrării aliajelor de titan I
Benzi de utilaje C
IC706 (ISO
S10–S25)
IC806
IC804
T
T
N -
n
ISCAR TOOLS Tel.: 031.228.66.14
Caracteristici: n n nE nT
n
CHIORINO SRL Tel.: 0264.432.977
Fax: 031.228.66.15
Pompe hidraulice și sisteme de pompare Hydac
n n
Fax: 0364.730.976
Cu până la 90% mai puțin ulei. Aceeași sarcină. Interflon Lube PN68
-
®
C H
C
H
C
Principalele beneficii: nC n n nI C Aplicaþii:
n H
G
n
C
C
CNC
n
.n
HYDAC SRL Tel.: 0244.575.778
INTERFLON ROMANIA SRL. Tel.: 0752.243.787
Sistem multifuncțional pentru realizarea operațiilor de găurire și strunjire cu o singură sculă
CNC CMM de atelier - MiSTAR 555, versatil, operare simplă, design compact
Drill Fix MULTI™ (DFM)
C C
T
n
n n
n nC
nC
n
n
nO
T
-
n
T
T
C
n
MITUTOYO ROMANIA Tel.: 031.101.20.88
Cutter pliabil Kronus cu 3 poziții și carcasă aluminiu 1+3 lame SK2H
Sursă de sudare monofazată
C
C
T
T I
H
CO E LI T TIG C L GT
T
T
H
-
C
MAXIM Tel.: 0214.991.180; 0744.311.124
L
LI T TIG C
C
-
CO E
C I
I n
8
n
VOESTALPINE BOHLER WELDING ROMANIA SRL Tel.: 0725 924 444
UNIOR TEPID SRL Tel.: 0268.318.430 4/2026
-
-
6/2023
19
tiri
MM m nia c mer ul e teri r accelerea ă n trimestrul nsă deficitul c mercial răm ne r care ma ră entru mediul de afaceri
I
atrage atenția că evoluția comerțului e terior în trimestrul al anului indică o accelerare a activității economice și o intensificare a schimburilor comerciale, însă menținerea unui deficit comercial ridicat continuă să reprezinte una dintre principalele vulnerabilități ale economiei românești și ale mediului de afaceri.
Potrivit datelor publicate de Institutul Național de Statistică, în perioada ianuarie – iunie , exporturile României au însumat , miliarde euro, iar importurile , miliarde euro, rezultând un deficit comercial de , miliarde euro, cu , mai redus decât în aceeași perioadă a anului . Evoluția din trimestrul II evidențiază o îmbunătățire față de începutul anului. După un trimestru I caracterizat de un ritm mai moderat al schimburilor comerciale, trimestrul II a adus o accelerare atât a exporturilor, cât și a importurilor, culminând cu luna iunie , când exporturile au crescut cu , , iar importurile cu , comparativ cu iunie . Această evoluție reflectă o revenire a cererii externe și o activitate mai intensă în sectoarele industriale și de producție. Din perspectiva IMM ROM NIA, evoluția din trimestrul II indică o intensificare a activității economice și comerciale față de începutul anului, reflectată prin creșterea volumului schimburilor externe și prin consolidarea cererii pentru produse românești pe piețele externe. Pentru întreprinderile mici și mijlocii, această dinamică se traduce prin oportunități suplimentare de extindere a exporturilor, dar și printr-o presiune crescută asupra costurilor de producție și aprovizionare, în condițiile în care multe companii depind de importul de materii prime, componente și echipamente. Creșterea importurilor într-un ritm mai rapid decât exporturile în trimestrul II semnalează faptul că economia internă continuă să fie alimentată într-o măsură importantă de bunuri provenite din exterior, ceea ce afectează competitivitatea producătorilor locali și contribuie la menținerea unui deficit comercial ridicat. Pentru IMM-uri, acest context presupune marje de profit mai reduse, o nevoie mai mare de finanțare a capitalului de lucru și o expunere sporită la fluctuațiile costurilor logistice și ale cursului de schimb. În același timp, ponderea dominantă a schimburilor comerciale cu statele membre ale Uniunii Europene confirmă integrarea puternică a companiilor românești în lanțurile europene de producție și aprovizionare. Această integrare oferă acces la piețe și parteneriate stabile, dar face ca performanța IMM-urilor românești să depindă într-o măsură semnificativă de evoluția economiilor europene și de cererea externă din principalele state partenere.
10
4/2026
În structura comerțului exterior, ma inile i ec ipamentele de transport continuă să dețină cea mai mare pondere, reprezentând , din exporturi și , din importuri, ceea ce confirmă rolul determinant al industriei prelucrătoare și al companiilor exportatoare în economia românească. De asemenea, schimburile comerciale cu Uniunea Europeană rămân dominante, reprezentând peste din exporturi și din importuri. IMM România subliniază însă că această evoluție trebuie analizată în contextul încetinirii economiei și al presiunilor tot mai accentuate asupra mediului de afaceri, în special asupra întreprinderilor mici și mijlocii. Majorarea salariului minim brut pe economie a determinat o creștere directă a costurilor cu forța de muncă, într-un moment în care companiile se confruntă deja cu diminuarea ritmului de creștere economică, reducerea consumului și menținerea unor costuri operaționale ridicate. În lipsa unor măsuri de sprijin pentru investiții și creșterea productivității, această presiune suplimentară asupra cheltuielilor salariale poate afecta competitivitatea IMM-urilor și capacitatea acestora de a se extinde pe piețele externe. IMM ROM NIA evidențiază că reducerea deficitului comercial și valorificarea potențialului exportator al economiei românești necesită măsuri concrete pentru susținerea I -urilor, inclusiv: n facilitarea accesului la finanțare pentru investiții în capacități de producție și internaționalizare n extinderea programelor de promovare a exporturilor și de participare la târguri și misiuni economice n sprijinirea digitalizării și inovării în companiile cu potențial de export n reducerea costurilor administrative și logistice care afectează competitivitatea firmelor românești. „Datele din trimestrul arată că firmele românești, în special întreprinderile mici și mijlocii integrate în lanțurile europene de producție, au reușit să își consolideze activitatea externă. otuși, ritmul mai rapid de creștere al importurilor față de exporturi în trimestrul indică faptul că presiunile asupra competitivității și asupra balanței comerciale persistă”, a declarat lorin ianu Pre edinte I Rom nia. Organizația consideră că trimestrul II oferă semnale pozitive privind dinamizarea activității economice, însă această evoluție trebuie susținută prin politici publice orientate spre creșterea valorii adăugate a exporturilor, dezvoltarea producției interne și consolidarea prezenței companiilor românești pe piețele externe. Sursa: https immromania.eu )
a i iu
t
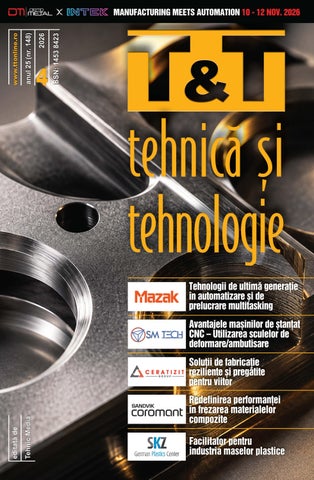
Mazak la AMB 2026: tehn l gii de ultimă genera ie n aut mati are i de prelucrare multitasking
C
ompania amaza i aza se pregătește să revină la septembrie , unde va demonstra modul în care producătorii își pot crește productivitatea, fle ibilitatea și reziliența prin integrarea inteligentă a proceselor, automatizare avansată și conectivitate securizată.
Desfășurată la Stuttgart, expoziția va oferi Maza oportunitatea de a prezenta apte soluții de prelucrare, care evidențiază amploarea portofoliului său tehnologic, precum și trei sisteme de automati are, inclusiv lansarea unei noi soluții compacte de automatizare cu paleți destinată pieței europene. Printre e ponatele c eie de la standul Maza se vor număra mai multe modele din gama emblematică de centre de prelucrare multi uncționale I E RE a companiei. Dezvoltate ca răspuns la cererea tot mai mare de soluții integrate pentru o producție flexibilă și eficientă, atât în rândul utilizatorilor noi, cât și al celor experimentați, care utilizează tehnologii multitas ing, cele mai recente inovații sunt rezultatul a peste patru decenii de experiență de vârf în industrie din partea Maza . a stand ala 7 standul va fi prezentat modelul I E RE i-2 0 EO, echipat cu pachetul avansat de rectificare lansat recent de Maza . Prin combinarea strunjirii, frezării și rectificării într-o singură configurație, mașina permite producătorilor să reducă timpii de ciclu, îmbunătățind în același timp finisajul suprafeței și precizia dimensională. De asemenea, va fi prezentată prima gamă INTE RE de la Maza , care este acum produsă în fabrica sa europeană pentru piața europeană – -200 EO. Ideală pentru lucrări generale de subcontractare, precum și pentru industriile aerospațială, energetică și medicală, această gamă, echipată cu un arbore secundar, oferă un plus de productivitate utilizatorilor de strunguri cu turelă, contribuind la creșterea profitabilității prin reducerea timpilor de reglare și a termenelor de execuție. Vizitatorii expoziției se vor număra, de asemenea, printre primii care vor vedea în funcțiune un nou sistem compact de automati are cu paleți, conceput pentru a oferi o soluție simplă și accesibilă pentru automatizarea centrelor cu axe în medii de producție caracterizate prin varietate mare și volume reduse. Soluția va fi integrată cu un centru de prelucrare cu axe CV de a doua generație. Acest nou model beneficiază de o structură optimizată a mașinii pentru a îmbunătăți rigiditatea statică și dinamică, rezultând o performanță, precizie și stabilitate termică sporite, precum și de un design reîmprospătat realizat de renumitul designer industrial en O u ama. Standul Maza de la AM va evidenția, de asemenea, mai multe mașini compacte, cu productivitate ridicată, concepute pentru a oferi un randament excelent al investiției cumpărătorilor care doresc să investească în tehnologii fiabile, susținute de o puternică rețea europeană de service și asistență. Printre acestea se numără centrul de strunjire R 0 , echipat cu doi arbori principali și două turele, care oferă o amortizare rapidă a investiției și contribuie la creșterea marjelor de profit. Mașina expusă la AM va fi echipată cu un sistem de automatizare cu alimentator de bare, pentru a demonstra
YAMAZAKI MAZAK CENTRAL EUROPE ROMANIA I T
C
una dintre cele mai simple modalități de a face primii pași către automatizarea producției. Alături de acesta va fi centrul de prelucrare vertical -E 0 IP cu conul arborelui de 0, care oferă prețuri de bază pentru aplicații de fabricație de volum mare, printr-o combinație de tehnologie de vârf a arborelui, viteze mari și control intuitiv al mașinii. entrul de oluții al companiei, extrem de apreciat de clienți, va fi prezent și la AM , fiind echipat cu trei simulatoare de mașini care vor demonstra tehnologia OO , lider mondial în domeniu, precum și serviciul digital Maza i O E 2 , care va conecta toate mașinile expuse pe durata evenimentului. Maza iCONNECT dispune de un instrument integrat de monitorizare în timp real pentru a identifica anomaliile din timp, astfel încât să se minimizeze timpul de nefuncționare. În plus, asistența ast rac , oferită prin acces securizat de la distanță, permite diagnosticare rapidă și asistență operațională eficientă.
Producătorii din întreaga Europă se confruntă cu presiunea de a executa lucrări tot mai complexe, întrun timp mai scurt și cu un nivel mai mare de siguranță și predictibilitate. Companiile cel mai bine pregătite să răspundă acestor provocări sunt cele care investesc în medii de producție conectate, automatizate și foarte flexibile. La AMB 2026, standul nostru va prezenta modul în care tehnologiile Mazak pot ajuta atelierele mecanice să integreze mai multe procese, să automatizeze mai eficient și să utilizeze mai bine datele în timp real într-un mod sigur. Așteptăm cu nerăbdare să-i primim pe vizitatori și să le demonstrăm pașii practici pe care producătorii îi pot urma pentru a-și atinge următorul nivel de productivitate. Bruno Munier, director general adjunct pentru Europa la Yamazaki Mazak 4/2026
11
a i iu
t
Inginerie de precizie fără c m r misuri D
e peste 75 de ani, Gruppo Parpas proiectează și produce centre de prelucrare CNC de înaltă precizie pentru unele dintre cele mai importante industrii din lume, inclusiv industria aerospațială, energetică, matrițe și ștanțe, dar și pentru industria grea, constructoare de mașini. Bazat pe o precizie impecabilă, inovație continuă și inginerie personalizate, Gruppo Parpas a dezvoltat o gamă completă de centre de prelucrare capabile să combine rigiditatea structurală cu o dinamică înaltă și fiabilitate pe termen lung.
M delul ehn l gie entru ma ini rtal de mare ite ă entru reali area iesel r c m le e Printre soluțiile importante ale ruppo Parpas, modelul S reprezintă piatra de temelie a arhitecturii tip portal dezvoltată de companie. Mașina este rezultatul a peste douăzeci și cinci de ani de evoluție tehnologică continuă, combinând prelucrarea de mare viteză, rigiditatea ridicată și soluțiile de înaltă tehnologie, asigurând o precizie și o repetabilitate deosebite, chiar și pentru volume mari de lucru.
M delul unde fle ibilitatea nt lne te rigiditatea structurală
Mașina S este echipată cu cele mai noi soluții brevetate de ruppo Parpas, ceea ce o face unică în peisajul mondial al mașinilor-unelte. Poate fi configurată cu un sistem automat de schimbare a capului sau a electroaxului, permițând atât operațiuni de degroșare, cât și de finisare pe o gamă largă de materiale. Datorită combinației sale de dinamică, stabilitate termică și precizie structurală, mașina S este potrivită în special pentru realizarea pieselor pentru structuri din industria aerospațială sau energetică, dar și la producerea matrițelor de mari dimensiuni, în general acolo unde productivitatea și precizia dimensională trebuie să coexiste. Întreaga gamă de mașini portal include modelele SPEEDLINER și DIAMOND, dotate cu tehnologia completă a motoarelor liniare și o bază monobloc autoportantă.
12
4/2026
Modelul S AR întruchipează evoluția centrelor de prelucrare cu coloană mobilă. Arhitectura sa cu masă fixă și coloană mobilă oferă o accesibilitate excelentă la piesele mari, menținând în același timp o rigiditate structurală remarcabilă prin designul de tip „box-in-box”. Mașina poate fi echipată cu o gamă largă de capete de frezare și mese rotative pentru frezare sau strunjire frezare sunt disponibile și configurații de prelucrare multi-zonă . Combinația dintre rigiditate, ergonomie și flexibilitate transformă modelul SHARK dintr-un centru de prelucrare într-o platformă completă de fabricație, capabilă să evolueze odată cu nevoile de producție ale clienților din toate sectoarele industriale. Întreaga gama de mașini cu coloană mobilă include modelele DINAMIKA, ELECTRA și MANTA.
asistență tehnică mai rapidă, întreținere optimizată și o tehnologie dezvoltată special pentru a maximiza productivitatea pe întregul ciclu de viață al mașinii.
M delul ehn l gie re lu i nară entru a erifica n tim real ge metria ma inii entre de relucrare entru ale de turbină i blis uri În lumea turbomașinilor industria aerospațială și energetică , prelucrarea componentelor precum palele de turbină și blis -urile reprezintă una dintre cele mai complexe provocări. Profilele aerodinamice extrem de avansate, materialele dificil de prelucrat și toleranțele micrometrice cerute necesită soluții tehnologice de nivel înalt.
Modelul DRONEX reflectă perfect filozofia ruppo Parpas: urni area de soluții care o eră clienților un avanta te nic competitiv. De fapt, această nouă modalitate de producție permite maximizarea productivității, crescând calitatea acesteia și evitând risipa de componente sau și economisind ore de reprocesare, realizând astfel abordarea din ce în ce mai importantă de „piesa corectă din prima prelucrare”.
Modelul UNIKA a fost dezvoltat tocmai din această necesitate: platforma creată de ruppo Parpas pentru a redefini standardele de precizie, dinamică și productivitate în fabricarea palelor și a blis -urilor. Arhitectura sa cu coloană mobilă, cu structură ,,box-in-box asigură o rigiditate ridicată și o stabilitate geometrică, chiar și în timpul prelucrării continue pe axe a materialelor pretențioase, precum titanul, Inconelul și superaliajele. Capacitatea de a efectua degroșări de mare viteză și finisări complexe în cadrul aceluiași centru de prelucrare permite modelului UNIKA să gestioneze întregul ciclu de producție a palelor și a blis -urilor într-o singură prindere. Această abordare reduce drastic erorile de repoziționare, îmbunătățește consistența dimensională în toate fazele de prelucrare și asigură un control total asupra calității suprafeței profilelor aerodinamice.
r duc ie r rie de a e electrice este d uă eci i cinci de ani de integrare erticală Una dintre caracteristicile distinctive ale ruppo Parpas este de voltarea i abricarea internă a arborelui principal electric din . În loc să se bazeze pe furnizori externi, ruppo Parpas proiectează și își produce arborii principali, pentru a obține controlul complet asupra unuia dintre cele mai importante elemente ale oricărui centru de prelucrare. Această integrare verticală înseamnă nu doar capacități superioare de prelucrare și fiabilitate ridicată, ci și
Precizia mașinii nu este determinată doar de arhitectura sa mecanică. Condițiile termice, comportamentul structural și stabilitatea geometrică fundații sau coliziuni influențează continuu calitatea prelucrării. Pentru a aborda această provocare, ruppo Parpas a dezvoltat modelul DRONEX, care conține o tehnologie patentată, concepută pentru a efectua în minute o verificare volumetrică a geometriei mașinii. În loc să se bazeze exclusiv pe procedurile metrologice tradiționale care necesită timpi lungi de nefuncționare a mașinii, DRONE permite operatorilor să verifice în timp real starea geometrică reală a mașinii. Prin scanare volumetrică de mare viteză, sistemul generează o reprezentare tridimensională a zonei de lucru, evidențiind imediat orice abatere geometrică înainte de începerea producției.
ngineria r iectarea iit rului relucrării de precizie
INICAD DESIGN Dr. Ing. Radu Canarache Tel.: 0722-285147
SC TOP PLAST SRL C T Tel.: 0256 244 063 contact@top-plast.ro
Producătorii de astăzi au nevoie de mai mult decât mașini-unelte puternice, au nevoie de platforme de producție fiabile, capabile să combine rigiditatea structurală, dinamica avansată, controlul inteligent al proceselor și stabilitatea pe termen lung. ruppo Parpas continuă să investească în soluții inginerești care transformă complexitatea tehnologică în avantaje tangibile de fabricație. Deoarece adevărata inovație nu înseamnă doar construirea de mașini - ci și crearea condițiilor pentru ca utilizatorii să producă cu mai multă încredere, cu o productivitate mai mare și o precizie fără compromisuri. Descoperiți ruppo Parpas pe site-ul nostru gruppoparpas.com sau contactați-ne la Dan.gaita@top-plast.ro Radu canarac e inicad ro 4/2026
13
Scule
anta ele ma inil r de tan at tili area sculel r de def rmare ambutisare D FLORIN MORARU ing., director SM TECH SRL
e i în ultimii ani ma inile de tăiat cu laser au avut evolu ii spectaculoase, iar acestea au avanta e certe în fa a altor tehnologii, ma inile de tanțat au rămas utila e importante în flu urile de produc ie la firmele industriale ale căror aplica ii necesită prelucrarea tablei cu grosimi între , i apro imativ mm i chiar mai mult la anumite aplica ii . n Posibilitatea efectuării unor găuri de diametru mic sau a col urilor complexe unde tehnologiile laser i plasmă pot avea probleme. n Eficiență la volum mare – tan area este mai productivă decât tăierea cu laser pentru aplicații cu volum mare și număr ridicat de găuri. egat de sculele de deformare ambutisare scule forming men ionate mai sus, există sute de astfel de scule pentru aplicații foarte variate. Am putea clasifica sculele speciale și forming după rolul lor în câteva categorii, astfel:
Ma inile de tan at CNC au câteva atuuri importante în fa a altor tehnologii pe domeniul tablelor sub iri, acest lucru manifestându-se în special în câteva domenii cum ar fi industria cutiilor metalice pentru industria electrotehnică, mobilier metalic, industria corpurilor de iluminat, ventilatoare industriale, elemente de depozitare, sisteme de încălzit industriale etc. teva ast el de avanta e ale ma inilor de tan at sunt n Posibilitatea de a efectua pe lângă tăieri decupări găuri de orice profil i a opera iilor de de ormare ambutisare pe tablă cu ajutorul sculelor forming sau cu scule de deformare cu role. Ma inile moderne de tan at CNC nu mai sunt practic ma ini ce fac doar găuri prin tanțare, ci au devenit centre de forming ce pot da i găuri. n Reducerea costurilor prin eliminarea multor operații secundare ce implică timp i for ă de muncă suplimentară, executând direct pe mașinile de ștanțat CNC în aceea i prindere a unor opera ii ce uzual se fac după tan are sau care necesită organe de asamblare suplimentare cum ar fi filetarea, debavurarea muchiilor, deformări necesare pentru asamblarea reperelor, pentru pozi ionarea acestora pentru alte opera ii, cum ar fi sudura etc n Cost de exploatare orară mai mic până la o treime din costul orar al laserului, cost ce se reflectă în costul mai mic al produselor rezultate . Diferen a de cost este chiar mai mare la piesele ce au multe găuri similare n Rapiditate și simplitate – este cea mai rapidă și mai ieftină metodă de a realiza găuri de orice formă dintr-o singură lovitură
14
4/2026
FOTO. Câteva aplicații ale sculelor speciale și forming.
Scule cu rol unic definit – cum ar fi de exemplu sculele pentru fante ambutisate de aerisire ouver ,,urechi de rechin . Fluxul de aer necesar poate fi setat u or prin stabilirea înăl imii i lungimii deformărilor. Sculele pot lucra ,,dintr-o lovitură scula are chiar lungimea fantei de aerisire sau progresiv scula formează aerisirea din mai multe lovituri, lungimea acestora fiind variabilă . Un alt exemplu ar putea fi sculele E O Electrical noc out, ce au aplica ii acolo unde se dore te ca unele capace să fie eliminate u or doar de către utilizatorul final, func ie de aplica ia concretă din teren exemplu: găuri pentru presetupe la tablourile electrice etc sau sculele cluster ce cresc productivitatea prin producerea simultană a mai multor găuri . De asemenea, putem încadra în această categorie sculele de debavurare cu bilă, acesta fac din aceea i prindere pe ma ină i debavurarea muchiilor pieselor tanțate.
n Scula pentru fante ventilație Louver.
cule ce ac posibilă asamblarea i ă a diverselor piese de tablă prin eliminarea sudurii, reducând astfel semnificativ costurile. Câteva exem-
să fie deteriorate de muchiile găurilor, sculele Optiend pentru mici îndoiri, precum i multe alte scule.
n Scula Extrusion. n Scula îmbinare ZIP-TECH.
n Scula Corner Lock.
ple sunt: Sculele IP-TEC , sculele Corner- oc , sculele To -Tag, uic - oc cule pentru i area asamblarea demontabilă u oară a pieselor i pozi ionare: putem încadra aici sculele de filetare uic Tap pentru mașini de tan at, scule coining pentru producerea de deformări zenc pentru ascundere cap la uruburile cu cap înecat etc, sculele pentru găurile cu umeri extruda i extrusion ce pot permite filetarea în tablă sub ire, scule pentru deformări care permit utilizarea uruburilor autofiletante, sculele Triple oc , sculele alf Shear, sculele pentru balamale, sculele ance Form pentru cleme agă are, sculele Roll Over pentru trecerea cablurilor fără ca acestea
n Scula Roll-Over.
n Scula Triple Lock.
n Scula Opti-bend.
n Scula balamale.
n Scula Lance and form.
4/2026
15
Scule prin punctare sau ,,zgâriere , The Pen, Dash Tool, Stamped ogos etc. un material pe larg despre aceste scule într-un număr următor al revistei
n Scula logo Emboss.
n Scula imprimare simbol împământare.
n Scula Nervurare progresivă.
Scule care creează diverse marcări pe tablă, de la sculele pentru imprimare prin embosare în relief sau prin stamping fără relief pe partea opusă a diverselor logo-uri, indica ii tehnologice pe tablă de exemplu ce facilitează pozi ionarea precisă a unor elemente sudate ulterior , coduri alfa-numerice diverse i simboluri de exemplu simbolul de împământare pe cutii electrice etc , sculele tip etter Stamp, ID STAMP, Multi-Scribe marcare
16
4/2026
Nervurări care cresc rigiditatea tablei i deci generează economii importante de tablă prin folosirea unor table mai sub iri – pot fi realizate de asemenea progresiv lovituri succesive sau prin tehnologia cu role. umea sculelor de deformare este foarte mare, aplica iile sunt limitate doar de imagina ie, iar reducerea de costuri prin alegerea corectă a sculelor forming pentru anumite aplica ii este foarte importantă pentru ca un produs să devină competitiv. Partenerul nostru ilson Tool este lider în domeniul sculelor speciale i forming, atât pentru ma ini de tan at CNC Trumpf® cât i pentru ma ini de tanțat stil Thic -Turret. SM TEC SR vă stă la dispozi ie cu plăcere cu servicii de consultan ă pentru alegerea sculelor pentru aplica iile d-voastră pe ma inile de tanțat CNC. În acest sens, vă punem la dispozi ie i o gamă largă de mostre pentru diverse aplica ii.
Mai multe exemple de scule forming și aplicații ale acestora pot fi văzute accesând lin -ul următor sau codul R alăturat: https://www.sm-tech.ro/sculepunching-speciale-si-forming/
le andru lem ici chaeffler m nia ud stul ur ei desemnat Managerul nului celen ă n eadershi la ala celen ei n faceri
A faceri
le andru lemovici, chaeffler omânia ud stul uropei, a fost distins cu premiul anagerul nului celență în eadership în cadrul Galei celenței în , organizată de amera de omerț și ndustrie rașov.
solidarea acesteia ca una dintre cele mai importante unități industriale ale grupului. Ulterior, a ocupat funcția de Chief Operating Officer pentru divizia Industrială Schaeffler, responsabil pentru operațiuni, lanțul de aprovizionare și achiziții pentru o afacere globală de , miliarde de euro. În discursul de acceptare, acesta a mulțumit pentru distincția acordată și a subliniat că rezultatele care au stat la baza acestei recunoașteri reflectă efortul și dedicarea întregii echipe Schaeffler.
Venind din Brașov și din comunitatea locală de afaceri, acest premiu înseamnă foarte mult pentru mine. După trei decenii în management, am înțeles că adevărata valoare a unei cariere nu stă doar în premii sau rezultate, ci în oamenii care au avut încredere în tine, în colegii care au rămas alături de tine și în liderii pe care ai avut privilegiul să-i vezi crescând. Dacă ar fi să numesc o singură realizare de care sunt cu adevărat mândru, aceasta ar fi oamenii pe care i-am inspirat să construiască mai departe, să fie ambițioși și să gândească pe termen lung. Vă mulțumesc pentru această validare și vă invit să rămâneți conectați cu Schaeffler, călătoria către «next level» abia a început.
© CCI BV
Ajunsă la cea de-a -a ediție, ala Excelenței în Afaceri a reprezentat unul dintre cele mai importante evenimente dedicate mediului economic brașovean și reunește anual lideri de business, antreprenori, investitori și reprezentanți ai administrației publice. a ediția din acest an au participat peste de invitați, evenimentul fiind dedicat recunoașterii performanței, inovației și leadershipului în afaceri. Distincția acordată lui Alexandru lemovici recunoaște contribuția sa la dezvoltarea industriei și a mediului de afaceri din regiune, precum și rezultatele obținute de-a lungul unei cariere de peste două decenii petrecute în cadrul rupului Schaeffler. De-a lungul parcursului său profesional, acesta a avut un rol determinant în dezvoltarea operațiunilor Schaeffler din România. Între și a condus locația de producție din rașov, contribuind la con-
Alexandru BLEMOVICI, CEO Schaeffler România & Sud-Estul Europei Premiul evidențiază performanțele profesionale ale lui Alexandru lemovici și contribuția sa la dezvolta-rea unei noi generații de specialiști și lideri, într-o regiune care s-a consolidat în ultimele două decenii ca unul dintre cele mai importante centre industriale ale României. În cadrul aceluiași eveniment, Schaeffler România a fost recunoscută pentru contribuția sa constantă la dezvoltarea economică a județului rașov și pentru prezența, timp de ani consecutivi, în Topul Național al Firmelor, faza județeană. Prin investițiile realizate în producție, cercetare și dezvoltare, precum și prin proiecte educaționale precum Centrul de Formare Profesională, coala Profesională ermană ronstadt și Centrele de Inginerie din România, compania continuă să contribuie activ la dezvoltarea competitivității industriale și a capitalului uman. 4/2026
17
Opinii
Doar EDUCAÞIA (VII) CORNELIU GORNIC Președinte PROFEX Centru de Dezvoltare Tehnologică
n cele ce urmează consider că este e trem de important să știm unde ne aflăm în procesul de modernizare a țării poporului și de ce suntem astfel. oi cita copios din articolul care prezintă o analiză deosebită efectuată de sociologul intilă și prezentată în referința .
Î
,,Subtitlul acestui articol se intitulează: Modernitatea neisprăvită: De ce România e mereu între lumi? Tradiție fără sens, modernitate fără asumare. România trăiește de multă vreme într-o stare pe care Vintilă Mihăilescu a numit-o memorabil ,,modernitate neisprăvită . O modernitate adoptată mai degrabă de formă decât de fond, ca decor instituțional mai mult decât ca practică interioară. Nu este vorba despre o modernitate ratată, ci de una incompletă. O modernitate începută, mimată, negociată, dar nedusă până la capăt. Nu suntem nicio societate tradițională în sens deplin, dar nici una modernă în sens matur. Suntem o societate care a adoptat formele lumii moderne, dar care încă ezită să-i asume pe deplin costurile interioare. Suntem, constant, între lumi, iar această stare de suspendare nu este doar un exercițiu intelectual sau un clișeu cultural, ci o realitate măsurabilă, care se vede limpede atunci când privim sistemul de valori al angajaților români de astăzi. Valorile – ceea ce prețuim, declarăm, trăim sau evităm – sunt spațiul unde tradiția și modernitatea nu doar coexistă, ci se încurcă una pe alta . NOT : Titu MAIORESCU numea aspectele vizibile ale modernizării României din perioada sa drept maimuțăreli. I. . CARA IA E a șfichiuit societatea modernizată din vremea lui prin replica lui Cațavencu O scrisoare pierdută : de ce să nu avem și noi faliții noștri ,,Vintilă Mihăilescu descria societatea românească ca fiind prinsă într-o tensiune structurală: instituții moderne, mentalități parțial tradiționale și un fond moral încă nesedimentat. Modernitatea apare ,,pe dinafară , prin legi, organizații, limbaj public, dar nu este interiorizată complet în comportamentele zilnice, n relațiile cu munca cu autoritatea cu responsabilitatea. sublinierea mea - C.G. Samuel untington, în Culture Matters, vorbește despre etapele modernizării societăților nonoccidentale. Prima etapă este adoptarea formelor occidentale, urmată de o formă de rezistență și de renaștere a tradiției, iar abia într-o a treia etapă apare o modernitate asumată, în care valorile moderne precum autonomia raționalitatea prospectivă individuali mul laicul sunt integrate coerent i devin uncționale. sublinierea mea – C.G. România pare blocată între primele două etape: am adoptat masiv formele modernității, dar fără a depăși pe deplin reflexele tradiționale. Rezultatul este o cultură hibridă, uneori creativă, alteori profund
18
4/2026
incoerentă. De aici senzația persistentă de provizorat, de tranziție fără sfârșit. În urma unui studiu efectuat cu participarea a peste de respondenți, angajați români, nu ne vorbesc despre o criză morală, ci despre o tensiune internă, despre starea de ,,între , definită nu de lipsa valorilor pozitive, ci de lipsa de coerență între ele.
Corneliu GORNIC
nginer, specialitatea a ini nelte i cule, promo ia Activitate: n cercetare ma ini unelte din până în , de la simplu inginer la cerce tător tiin ific principal gr. i director tiin ific, în cadrul nstitutului de ercetări i roiectări a ini nelte , , acum n mar eting, , , proiectare fostul n dezvoltare, tehnologii de monta i regla , încercări i diagnoză, tehnologii de prelucrare F
Angajații români se văd pe ei înșiși ca oameni orientați spre încredere și onestitate, preocupați de confidențialitate și colaborare, care prețuiesc competența, dezvoltarea personală și ideea de progres. Este portretul unui individ modern, autonom, care crede în meritocrație, cooperare și responsabilitate personală, un ideal al sinelui compatibil cu democrația liberală și cu economia de piață. a nivelul evaluării colegilor de muncă, modernizarea devine una pragmatic-relațională. Aici devin centrale relațiile de calitate, colaborarea, obținerea de rezultate și capacitatea de adaptare. Este o modernitate a proximității, funcțională în echipe și contexte restrânse, acolo unde încrederea se construiește direct, prin interacțiune zilnică. Ruptura apare atunci când privirea se mută spre societate. În percepția generală, valorile dominante ale României sunt câștigul financiar, recunoașterea socială, confortul, siguranța, distracția și avansarea. Avem, astfel, o modernitate a beneficiului imediat, a protecției și a validării externe și nu una a asumării, o modernitate care vrea să acapareze toate rezultatele progresului, dar evită riscul, responsabilitatea, investiția în viitor. Această discrepanță transformă tradiția din mentalul colectiv românesc într-un fundal simbolic, nu într-un set de norme internalizate. Ea oferă sentimentul de apartenență și continuitate, dar rareori funcționează ca busolă practică a comportamentelor cotidiene. Drept urmare, tradiția este prezentă în discursul identitar, dar slab integrată etic, este evocată ca valoare colectivă, dar tradusă foarte puțin în responsabilitate civică, solidaritate sau angajament față de binele comun. Rezultatul este o tradiție fără consistență practică: puternică la nivel declarativ, dar fragilă în asumare, protectoare la nivel simbolic, dar săracă în efecte morale concrete. În loc să ofere direcție și sens, tradiția riscă să devină un decor confortabil, invocat pentru a confirma identitatea și nu pentru a orienta acțiunea. Iar atunci când tradiția nu este interiorizată ca responsabilitate morală și sursă de sens, modernitatea rămâne fără un fundament
stabil: nu se poate ancora nici într-o etică asumată, nici într-o direcție clară de acțiune, oscilând permanent între aspirația către schimbare și teama de consecințele ei. În acest spațiu intermediar, valorile care dau substanță unei modernități mature – asumarea de riscuri disponibilitate pentru e perimentare ndră neala competiția curio itatea i capacitatea de a re olva probleme sublinierea mea - C.G. – ajung constant pe ultimele locuri în ierarhiile valorice. Ele nu sunt negate sau respinse explicit, dar sunt evitate cu consecvență pentru că presupun expunere, posibilitatea eșecului, conflict și incertitudine sublinierea mea - C. , iar într-o societate percepută ca instabilă și imprevizibilă, aceste costuri sunt resimțite ca fiind prea mari pentru a fi asumate. Din această evitare se conturează o modernitate defensivă, mai preocupată de siguranță decât de creație, mai atașată de confort decât de transformare. Este modernitatea care își dorește libertatea, dar ezită în fața asumării responsabilității, care aspiră la progres, dar ocolește tensiunea, care visează la succes, dar se teme de risc. O modernitate incompletă, ,,neisprăvită , lipsită de curaj moral și economic, o modernitate care vrea rezultatele Vestului fără costurile lui interioare. O modernitate trăită mai degrabă ca strategie de adaptare la realitate decât ca proiect conștient de construcție a viitorului. Această combinație dintre o tradiție mai degrabă simbolică și declarativă și o modernitate defensivă, lipsită de curaj produce un efect cultural profund, o disonanță socială structurală la nivelul societății românești. Ne vedem pe noi înșine ca fiind morali și competenți, îi percepem pe colegii de muncă drept funcționali și competenți, dar privim societatea în ansamblu, ca materialistă, oportunistă și lipsită de etică. Între aceste trei imagini nu se construiesc punți de continuitate, ci se adâncesc fisuri de pecepție și de sens. În lipsa unor punți reale între valorile personale, cele relaționale și cele atribuite societății, nu apare confruntarea lucidă și nici asumarea transformării. În schimb, se instalează adaptarea, supraviețuirea și o formă de neîncredere resemnată. Nu este vorba despre o neîncredere explozivă sau revendicativă, ci una tăcută, lipsită de agresivitate, care nu mai contestă deschis realitatea, ci o acceptă ca un amestec de ironie, pragmatism și retragere interioară. În mod firesc, această atitudine reduce tensiunea pe termen scurt, dar blochează transformarea pe termen lung. Pentru că efectul direct al acestei stări este neasumarea: deciziile sunt amânate, responsabilitatea este diluată, iar raportarea la realitate devine una negociată permanent. Nu schimbăm regulile jocului, ci învățăm să jucăm în interiorul lor, chiar și atunci când le considerăm nedrepte și insuficiente. Idealurile rămân intacte la nivel discursiv, dar sunt retrase din sfera acțiunii. Aici se află miezul modernizării neisprăvite din societatea românească. Problema nu este lipsa valorilor, ci incapacitatea de a le integra într-un sistem coerent, care să lege ceea ce credem despre noi, ceea ce trăim în relațiile apropiate și ceea ce acceptăm ca normal la nivel societal. În această stare tranzitorie neisprăvită, tradiția nu mai furnizează sens și responsabilitate colectivă, iar modernizarea nu genererază asumare și inițiativă, ci mai degrabă strategii de supraviețuire și adaptare.
Între ele, România rămâne suspendată, într-un echilibru fragil, în care schimbarea este mereu dorită, dar rareori asumată. Dar ieșirea din această stare de suspendare nu va veni nici dintr-o întoarcere nostalgică la tradiție, idealizată și golită de conținut practic, nici dintr-o imitație grăbită și superficială a modernității occidentale. Va veni din asumare, din capacitatea de a transforma valorile declarate în criterii reale de decizie și acțiune. Aceasta presupune, pe de o parte, asumarea valorilor moderne centrale: autonomia ca responsabilitate personală competența ca sursă de legitimitate raționalitatea ca ba ă a deci iei i responsabilitatea ca legătură ntre libertate i consecințele ei sublinierea mea – C.G. . Modernitatea nu înseamnă doar infrastructură, proceduri, digitalizare sau limbaj managerial importat, ci o etică a deciziei, a asumării riscului și a răspunderii pentru efectele propriilor alegeri. Tradiția nu este doar apartenență și continuitate simbolică, ci responsabilitatea față de ceilalți, grija pentru comunitate și angajament față de binele comun. Fără această traducere etică, tradiția rămâne decor, iar modernitatea, mecanism fără suflet. Atâta timp cât nu vom construi o punte ntre aceste lumi ntre libertate i responsabilitate ntre identitate i acțiune ntre aspirație i realitate sublinierea mea - C.G – România va continua să trăiască într-un prezent prelungit, mereu în tranziție, mereu ,,aproape , dar niciodată deplin asumat. Iar modernitatea neisprăvită va înceta să mai fie o etapă temporară și va deveni o condiție permanentă a vieții noastre colective . O opinie similară, sau care precizează aspecte ale comportamentului nostru – indivizi și societate – este prezentat expresiv în referința : ,,Ne legănăm – și ne complacem de ne rupem – într-un hamac al delăsării intelectuale. eneralizez, desigur, dar mă bazez la această descriere apocaliptică a capitulării cognitive și pe un studiu despre abandonarea gândirii logice, întocmit de oameni de știință reputați și riguroși de la Universitatea din Penns lvania . Fiecare acțiune are un început, care se bazează pe o gândire prealabilă: utilitate, implicații inclusiv sociale, de mediu etc , costuri, timp necesar realizării, beneficiari, efecte colaterale. Inițiativele n se pot desfășura conform gândirii și estimărilor n pot fi întârziate din diverse motive: elemente inițiale insuficiente, factori perturbatori interni sau externi n pot fi amânate sau abandonate, în funcție de diferite cauze sau motive. Ducerea inițiativei la bun sfârșit poate oferi satisfacții morale și materiale: profit personal și pentru echipă organizație, beneficii sociale. Cu cât anvergura acțiunii considerate este mai mare implicarea unui număr considerabil de per-
4/2026
19
Opinii soane, surse materiale implicate, efectele colaterale - legislație, relații interne și externe etc - sunt mai mari , cu atât responsabilitățile inițiatorului și ale colaboratorilor sunt mai mari. Care ar fi - după opinia și experiența proprie – etapele care trebuie abordate pentru finalizarea acțiunii preconizate - indiferent dacă este vorba despre acțiune, produs, reparație din propria gospodărie, din agricultură, din industrie, învățământ, administrația sau conducerea statului, de către inițiatorul care trebuie să aibă în vedere câteva elemente: n CE anume are de gând să facă sau să propună n CARE sunt caracteristicile avute în vedere n CARE sunt resursele n CARE ar fi rezultatele efectele n CARE ar fi costurile n CINE ar fi colaboratorii partenerii și sau beneficiarii n CARE este termenul de realizare n CARE sunt etapele fazele necesare borne, etape de control a rezultatelor parțiale și care trebuie să fie elementele care să ateste că activitatea este în conformitate cu gândirea proiectul n CE se întâmplă DAC cele considerate inițial TOATE nu corespund parțial sau în totalitate cu cele considerate n CE măsuri de corecție trebuie luate, dacă se constată că acestea nu ar conduce la obținerea rezutatelor scontate... Parcurgerea acestor etape poate asigura atingerea obiectivelor, cu respectarea condițiilor inițiale. NOT : a realizarea primei stații care să exploreze unul din bolovanii din centura de asteroizi UIPER de la limitele sistemului solar, pentru a obține date privind originea și evoluția sistemului, s-au estimat termenul de realizare și costurile de execuție și comandă. Termenul a fost depășit cu peste ani, iar costul a fost de circa de ori mai mare. Dar insistențele echipei și rezultatele intermediare au convins Congresul SUA să accepte noile date. Succesul a fost deplin și stația își îndeplinește sarcinile, oferind cercetătorilor date semnificative și utile. Dacă se ia în considerare situația actuală din România, aș avea câteva considerații: n persoana în funcția cea mai înaltă din țară avea datoria de a evita, de a împiedica declanșarea unei crize de orgolii, de interese, de necunoaștere sau de a nu ține seama de realități și de cerințe naționale și internaționale , care frământă țara de prea mult timp, deși existase un acord scris de colaborare pentru introducerea reformelor necesare – program de guvernare n dacă ceva nu este în regulă și ceri eliminarea neajunsurilor, preiei frâiele și rezolvi problema diferendul n să propui într-una dintre cele mai vizibile și pline de răspundere funcții pe cineva care nu dă dovadă de cunoașterea limbii române, care are probleme de logică inclusiv politică indică inexistența unor informații esențiale care țin de
20
4/2026
sectorul resurse umane , fie rea voință, fie disperare în fața unei situații neprezvăzute. Dar decidentul este în fruntea statului Dar dacă se împiedică calcă în străchini într-o astfel de situație esențială pentru țară, ce se poate întâmpla în situații limită? NOT : În jurul anului un deputat român din parlamentul maghiar a ținut un discurs pentru care a fost lăudat de unul din principalii politicieni maghiari: pentru eleganța limbii maghiare și pentru conținutul discursului. Regret foarte mult faptul că unii parlamentari români prea mulți se dovedesc depășiți de parlamentarii maghiari din Parlamentul României și în ceea ce privește corectitudinea limbii române, și în ceea ce privește conținutul dicursului la temă, la obiect , fără deviații de la subiect Ca să nu mai vorbim de păstrarea cuvântului dat Cred că ar fi de interes prezentarea câtorva gânduri culese de la alții: n Cine începe să citească începe să învețe dintr-o emisiune tv NOT : Dacă începi să citești poți afla ce și cum gândesc oamenii, ce au făcut, cum au reacționat într-o anumită situație experiență , ce propun etc. : n Nu e trist să nu ai bani. E trist să ai DOAR bani n Niciodată nu te uita înapoi. Dacă Cenușăreasa s-ar fi întors după pantof, nu ar fi devenit prințesă. NOT : Uitatul înapoi nu însemnă și neglijarea experienței, istoriei, din care se pot învăța multe n Dacă tac, nu înseamnă că ai dreptate. Înseamnă că am înțeles că degeaba îți explic. n Avantajul când ești inteligent este că poți face oricând pe prostul... ceea ce invers este imposibil. n Nu există întâlniri întâmplătoare. Orice om din viața noastră este un test, o pedeapsă sau un cadou. n Să ai o inimă bună într-o lume rea înseamnă curaj, nu slăbiciune n Cele mai ieftine lucruri pe care banii le pot cumpăra sunt...oamenii. n Cel mai frumos cadou pe care îl poți face cuiva este TIMPU T U, pentru că dăruiești o bucată din viața ta, pe care nu o vei mai lua niciodată înapoi. ,,Atrageți atenția asupra faptului că activitatea în echipă orice tip sau dimensiune a echipei începe cu construirea încrederii. i că singura modalitate de a o face este depășirea nevoii noastre de a fi invulnerabili. Încrederea însemnă să știi că atunci când un membru al echipei te presează, o face pentru că îi pasă de echipă – Patri ENCIONI. ,,...în construcția societăților normale și solide afirmație valabilă și pentru companii, indivizi, chiar țări e nevoie de un element fundamental: predictibilitatea. Termenul trebuie înțeles în toate sensurile și la toate nivelurile. Altminteri, riști să calci pe nisipuri mișcătoare și să construiești zgârie-nori în mijlocul mlaștinilor – cea mai prime dioasă iind mla tina morală. .. E mai ușor să păstrezi carapacea și să-i schimbi radical conținutul. Practici dictatura, abuzul, hoția la scară mare, minciuna și spui că ele înseamnă democrație, iar adepții cred. Parlamentele și justiția au devenit cele mai eficace în procesul pervers de suprimare a unei idei nobile. Sub aparența scopurilor înalte ele pretind, de regulă, că îmbunătățesc stările de fapt actuale, când, în relitate, le spulberă, se operează modificări legisla-
tive pe care mamelucii din curțile constituționale le aprobă fără să clipească cu păstrarea cinică a aparenței de legalitate, totul este în regulă. Se pare că moartea democrațiilor a rămas singurul lucru predictibil într-o lume haotic-impredictibilă Mircea MI IE : Democidul tăcut România literară numărul martie ,, n sens imediat al acestui detaliu construirea mănăstirii Argeș de către Manole pe ruine vechi ar fi că nimic trainic nu se așază pe loc gol, garanția trăiniciei vine din istoria pe care o construiești, adică din istoria în care te inserezi cu intenția clară de a genera viitor. Al doilea sens, însă, mi se pare mai relevant. Ca să fondezi trebuie mai întâi să simți ceea ce este neterminat în ceea ce au făcut cei dinaintea ta. Nu vei putea ridica o mănăstire nouă și mândră în locul uneia care există deja și pe care, eventual te gândești s-o dărâmi, că știi tu să faci una mai frumoasă poți doar s-o completezi, să adaugi, să consolidezi. NOT : După opinia mea, cel mai mare cadou pe care Creatorul l-a făcut omenirii este faptul că nu suntem perfecți. Omenirea va avea de lucru atâta timp cât va exista Există două explicații pentru incapacitatea noastră de a fonda. Prima este gândirea prea mică. Am intrat în logica minusculă a ,,agățării de un ceva și am irosit ce am avut mai bun din noi, completând și omorând ,,aplicațiile . A doua este gândirea prea mare. Unii dinre noi au vrut să marcheze pentru totdeauna locul lor în istorie, numai că n-au înțeles bine cum se face asta: au căutat locul gol și nu zidul învechit și părăsit. S-au comportat ca și cum lumea începe cu ei. Nimic din urmă nu le-a mai plăcut, au crezut, infantil, că marea operă încape cu demolarea, cu ștergerea de pe fața pământului a vechilor ziduri. tiu că biologiei oamenii îi pot rezista într-un singur fel: fondând și refondând . ,,Corectitudinea politică dă naștere mediocrației și blochează meritocrația introdusă pentru prima oară de mpăratul A L - nota mea - C. .. . coala este, astfel, egalizată de sus în jos și nu oferă, la drept vorbind, o șansă nici celor serioși, nici loazelor. E vorba despre o regulă de mult cunoscută pedagogilor, care ar trebui să fie mai presus de legile și de ordinele de ministru, care împing, încet, încet, nu numai școala, ci întreaga societate spre prăpastie . ,,Animus in consulendo libero , sau într-o traducere liberă ,,mintea deschisă în discuții sau ,,spiritul deschis în discuții . Simplu de intuit, sintagma atribuită omului de stat roman Cato cel ătrân – face apel la o consultare liberă și sinceră, fără patimi, între aliați. SIMINA, Mihaela – NATO – un motto latin și o criză mare DI EMA, Anul I, nr. , aprilie . ,,În sfârșit, ce e rău are mulți admiratori ce e bun însă nu dezaprobă nimeni ,,Uzul curent în vorbire implică o etică aparte... retorică: ,,știința de a vorbi bine , ,,Nici nu poate ajunge orator decât omul corect
,,Există lucruri care se potrivesc tuturor oamenilor întotdeauna și în tot locul, de exemplu o conduită și un limbaj cuviincios. Dimpotrivă, o conduită și un limbaj indecent nu convin nimănui, niciodată, nicăieri . Marcus Aurelius ...principala virtute a unui om politic, în special, este autocontrolul, moderația. ,,...buna guvernare cunoaște multe definiții, fie și pentru că buna guvernare nu se aplică doar statelor sau nu ține doar de felul cum funcționează statul. ,,Cereți să nu se strige tare deci nici să se vorbească mult, căci frazele devin mâncarea nimicului ajuns cult? PITU , heorghe: - - poeme cenzurate Ce se tot face ,,Dar buna guvernare se aplică, urmând criterii destul de severe, și în guvernarea corporatistă. tiu că nu sună bine pentru toată lumea, dar totuși globalizarea prin multinaționale, oricât ar fi ele de criticabile și antipatice, asigură locuri de muncă, progres economic, belșug, prosperitate poate mai mult decât pot asigura unele state. În aceste corporații există o piramidă administrativă uncțională ba ată pe meritocrație care e re lectată n per ormanță adică n bani i produse una guvernare ca bună guvernare uncționea ă i acolo. una guvernare înseamnă participare, în primul rând. i când e vorba de corporații și când e vorba de stat și când e vorba de organizații internaționale. Participarea înseamnă că toți membrii societății trebuie să fie siguri, într-un fel sau altul, că sunt parte a acestui proces de bună guvernare, în termenii modernității . ,,Comportamentul copiilor citat în trecere la o televiziune poate să fie și o maimuțăreală iată un cuvânt semnificativ – cum afirma și Titu MAIORESCU despre modul în care societatea românească din sec. al I -lea a adoptat modernismul , sau poate să fie un prolog al analfabetismului funcțional despre care se vorbește mai des la știrile și comentariile celor care, încă ne-alfabetizați, mai reușesc să se exprime - cu chiu cu vai, totuși – pe la știri sau tolcșouri tal -s o corect în engleză . O fi un viitor răspuns la eternul progres al omenirii spre nu se știe ce? a se știe: spre un, chiar, ,,viitorul luminos de altădată Că, în fond, fluxul are și reflux, nu-i așa? Sau cum îi spunea Coana Veta lui Chriac ,,învățul are și dezvăț . Dar acestea-s doar ipoteze Nicolae PRE IPCEANU, Un adăpost prea îndepărtat România literară, numărul mai . n Împlinirea ta ca om se va dovedi a fi o călătorie, nu o destinație Dwight D. EISEN O ER n Drumul lung începe de unde ai obosit Nicolae IOR A n Ințelepciunea trebuie distribuită dezinteresat pentru folosul tuturor ființelor umane n Diamond Sutra este un testament al creativității umane și al progresului intelectual. n AI IA nu înlocuiește creativitatea umană – o amplifică Pat F NN.
4/2026
21
Scule
,, ercuri a chiet are’’ entru fre area canalel r re e disc m derne inde abile entru canelări eficiente
„ circle is a r und straight line ith a h le in the middle”, Mar ain
F
rezele frontale de tip disc, deseori numite freze de canelare reprezintă de foarte mult timp soluția cea mai eficientă de prelucrare a canalelor de diferite tipuri. n comparație cu frezele monobloc cilindro frontale, care sunt de asemenea utilizate la prelucrarea canalelor, aceste freze disc, cu așchiere atât pe zone laterale, cât și pe zona frontală au în general diametre substanțial mai mari și pot astfel fi prevăzute cu un număr mai mare de dinți așchietori. stfel, chiar dacă avansul pe dinte trebuie să fie redus într o oarecare măsură, avansul liniar crește consi derabil și odată cu el și rata de îndepărtare a materialului MRR – Metal Removal Rate .
În cazul prelucrării canalelor adânci, frezele de tip disc oferă și rigiditate superioară, în comparație cu frezele cilindro-frontale, care au diametre mult mai mici și lungimi mari în consolă. Este un alt factor important în amplificarea eficienței prelucrării și a fiabilității procesului. ățimea efectivă a frezei de acest tip determină și lățimea canalului rezultat, așadar un canal poate fi frecvent prelucrat într-o singură trecere. Frezele tip disc sunt produse atât în varianta indexabilă, cât și în cea monobloc. Prima oferă avantajul înlocuirii muchiilor așchietoare prin simpla înlocuire a plăcuțelor în buzunare și nu prin înlocuirea întregii scule. Aici intervine avantajul reducerii substanțiale a costurilor, mai ales atunci când costul carburii este ridicat. Recapitulând, principalele avantaje ale frezelor sunt: n eficiență ridicată la prelucrarea canalelor într-o singură trecere n prelucrare eficientă a canalelor înguste și adânci n costuri reduse cu sculele atunci când se utilizează varianta indexabilă. În același timp, utilizarea acestui tip de freze aduce cu sine câteva provocări speci ice. Frezele sunt echipate cu dinți așchietori fie pe o față, fie pe ambele fețe și în același timp așchiază și pe zona cilindrică periferică, spre deosebire de frezele cilindro-frontale, care așchiază în special cu zona cilindrică periferică. Frezele tip disc combină eficient prelucrarea periferică pentru crearea fundului canalului, cu cea laterală, care realizează unul sau ambii pereți ai canalului.
22
4/2026
iscar-romania@iscar.com
n FOTO 1.
Condițiile de așchiere în cele două zone, periferică și laterală, sunt diferite, grosimile așchiilor diferă, precum și vitezele de așchiere efective. Aceasta poate duce la încărcări inegale ale dinților și la uzuri neuniforme ale muchiilor așchietoare. Dinții aflați în zona periferică generează cea mai mare parte a forțelor tangențiale și radiale, în timp ce dinții din zonele laterale produc forțe axiale. Atunci când există dinți pe ambele fețe și sunt angajați simultan, forțele axiale se anulează în mare parte, fiind opuse în orice caz, nu se echilibrează perfect și nu întotdeauna.
În mod natural, un disc cu lățime foarte redusă este mult mai puțin rigid. Pe parcursul debitării și în mod special atunci când piesele prelucrate au gabarit ridicat, scula rămâne în contact cu semifabricatul timp îndelungat. În astfel de condiții temperatura crește, evacuarea așchiilor devine mult mai dificilă, uzura muchiei apare rapid. Răcirea abundentă devine extrem de importantă, o răcire insuficientă înrăutățind extrem de mult situația. Frezele de canelare tip ,,T’’ pot fi considerate într-o anumită măsură derivate ale frezelor disc. Aici, dificultățile în prelucrare cresc, structura critică a acestei scule fiind gâtul acestora. Caracteristicile geometrice ale gâtului determină în mare măsură rigiditatea frezei, relativ redusă din cauza structurii sale. În situația în care freza realizează suprafețe înclinate, în mod special la realizarea profilelor ,,coadă de rândunică , geometria înclinată a dinților periferici amplifică încărcările radiale, reducând mult rigiditatea, atât statică, cât și dinamică. Necesitatea de a depăși limitările identificate anterior, cu scopul de a îmbunătăți performanțele frezelor de canelare-debitare, definește principalele direcții de dezvoltare ale acestora. Printre abordările tradiționale menționăm utilizarea carburilor avansate și a tehnologiilor moderne de acoperire, optimizarea geometriei așchietoare, acuratețea dimensională a muchiei active și a frezei suport și conceptul optim de realizare a sculei. Avem în vedere aici spațiul dintre dinți care, proiectat corect, asigură evacuarea eficientă, neobstrucționată a așchiilor.
n FOTO 2.
Astfel, rezultanta forțelor așchietoare poate produce devierea laterală a frezei, ducând chiar la deplasarea către unul dintre pereții canalului. Aceste freze sunt foarte sensibile la eventuale bătăi, în special la cele în direcția axială. ătăile axiale duc la încărcări inegale ale dinților din zonele laterale, ducând la apariția vibrațiilor și implicit la scăderea durabilității muchiei așchietoare. În același timp, eventualele bătăi radiale contribuie și ele la încărcări neregulate ale dinților periferici. Toate aceste efecte acționând împreună, reduc performanțele frezării, reduc calitatea suprafeței prelucrate, au efect negativ asupra preciziei dimensionale a canalului rezultat.
În același timp, producătorii de scule caută în permanență să crească densitatea dinților, să maximizeze durabilitatea, să elimine vibrațiile în prelucrare, să eficientizeze răcirea.
Mai mult, colțurile așchietoare din toate zonele frezei participă simultan la prelucrarea întregului profil al canalului – zona de fund și zonele laterale. De aceea, aceste mici zone de colț sunt supuse unor încărcări mecanice și termice considerabil superioare celor care apar în restul muchiei așchietoare. Astfel, colțurile devin deseori verigile slabe ale ansamblului, adevărate ,,călcâie ale lui Ahile care limitează valorile parametrilor așchietori. Trebuie să menționăm și dificultatea evacuării șpanului, în mod special atunci când sunt prelucrate canale înguste în aceste situații așchiile pot înfunda canalul și pot fi de asemenea antrenate și reașchiate. O situație asemănătoare poate apărea atunci când se realizează operații de debitare cu scule tip fierăstrău circular . Este de înțeles că sunt realizate cu lățimi cât mai reduse, care să prelucreze fante cât mai înguste, pentru a economisi material.
n FOTO 3.
4/2026
23
Scule trimițându-l precis în zona de așchiere. Această soluție îmbunătățește mult răcirea și evacuarea șpanului și amplifică semnificativ durabilitatea capului de frezare.
În cazul sculelor indexabile, un accent deosebit se pune pe rigiditatea montării plăcuței în buzunar, pe utilizarea economică a materialelor în special a carburilor , pe geometria așchietoare – în special a suprafeței de degajare și pe realizarea unui traseu cât mai eficient de răcire prin corpul sculei.
Conexiunea robustă bazată pe caneluri utilizată în sistemul T-SLOT, care asigură ansamblului rezistență la încărcări substanțiale, în special la forțe de încovoiere ridicate caracteristice canelărilor, a fost adoptată și de alte sisteme. TANG-DISC, o nouă familie de freze asamblate, utilizează această conexiune la un concept de freze cu plăcuțe indexabile foto 4 .
Pe parcursul ultimilor ani, ISCAR a extins mult gama frezelor disc prin introducerea de produse noi și prin îmbunătățirea performanțelor celor existente. Un exemplu edificator este HELISLOT, o familie de freze indexabile extrem de economică, echipată cu plăcuțe pătrate dublă-față, cu muchii active pe dreapta și pe stânga . În plus, utilizatorul are la dispoziție două mărimi de plăcuță, și , iar gama a fost extinsă acum câțiva ani cu plăcuțe mai mici, , pentru prelucrarea canalelor sau realizarea de debitări cu lățimea minimă de mm. Ulterior, portofoliul a fost completat cu plăcuțe dedicate prelucrărilor aluminiului și a metalelor neferoase domeniul ISO N . Compatibile cu frezele existente foto 1 , aceste plăcuțe sunt disponibile în mărimi și sunt prevăzute cu muchii rectificate si cu suprafețe de degajare superfinisate pentru a asigura alunecarea și degajarea ușoară a așchiilor și pentru a preveni formarea muchiei false BUE . TANGSLOT este o familie ISCAR consacrată de freze de canelare, bazată pe conceptul de montare tangențială a plăcuței în buzunar. Plăcuțele TANGSLOT, foarte economice, pun la dispoziția utilizatorului muchii active, prevăzute cu o geometrie de degajare unică ce optimizează formarea așchiei, reduce forțele așchietoare și puterea consumată. Pe baza acestui concept cu succes în piață, ISCAR a extins semnificativ gama razelor la colț, pentru a se adapta cerințelor clienților. MULTI-MASTER este o familie extrem de versatilă, bazată pe capete din carbură indexabile, cu adevărat o soluție completă de prelucrare cu freze de diametre relativ reduse. De curând, gamei i-au fost adăugate capete noi pentru prelucrarea profilelor ,,coadă de rândunică în gama diametrală . , mm. Aceste capete foarte precise sunt echipate cu dinți așchietori, furnizând avansuri foarte ridicate și productivitate amplificată. Sunt proiectate să realizeze profile atât cu unghi de , cât și cu unghi de foto 2 . Prelucrările pot fi realizate în special în oțel, oțel inoxidabil și fontă domeniile ISO P, M și . În același timp, capetele pot fi utilizate la prelucrări de șanfrenare prin tragere și la debavurări. Un alt sistem ISCAR de scule asamblate cu capete monobloc din carbură este T-SLOT. Aici, capul din carbură este centrat precis de o zonă cilindrică de montare și asigurată de un șurub, în timp ce momentul este preluat de o zonă de angrenare specială, bazată pe caneluri. Recent, au fost adăugate gamei cozi-suport cu răcire prin interior foto 3 . Un canal central conduce lichidul de răcire către fiecare dinte al capului de frezare,
24
4/2026
n FOTO 4.
Capetele sale indexabile sunt echipate cu plăcuțe tangențiale compacte, definite de un cerc înscris în profilul lor, cu diametru de mm. Plăcuțele au muchii așchietoare, pe dreapta și pe stânga. Aceste scule noi conferă performanțe excepționale în special la prelucrarea componentelor industriale mici, iar plăcuțele lor miniaturale indexabile sunt soluția ideală pentru reducerea costurilor de prelucrare. Permanenta dezvoltare a frezelor de canelare demonstrează că operațiile eficiente de debitare sau canelare nu depind doar de mărirea vitezelor și a avansurilor. Rigiditatea sculei, echilibrarea forțelor așchietoare, montarea sigură a plăcuțelor în buzunar, evacuarea eficientă a așchiilor și direcționarea precisă a lichidului de răcire sunt deopotrivă importante. Prin combinarea acestor caracteristici cu sistemele economice de capete indexabile, aceste freze moderne reprezintă pentru prelucrători soluțiile ideale de realizare productivă, fiabilă și economică a debitărilor, a canelărilor, a profilelor ,,coadă-de rândunică .
Boehlerit la AMB 2026: soluții premium pentru aplicații solicitante a din tuttgart, la Standul 1H10, Hala 1, oehlerit va prezenta o gamă largă de noi produse. ccentul va pus pe soluții inovatoare de scule pen tru prelucrarea metalelor și a materialelor compozite și pe tehnologii avansate de protecție împotriva uzurii. n l dintre p nctele centrale l repre intă n a generație de plăc țe pentr tr n irea țel l i dată cu lansarea , , , și , oehlerit introduce o gamă com plet nouă. oile substraturi din carbură, tehnologi ile de acoperire de ultimă generație și geometriile optimizate ale u ului de așchii asigură o durată de viață mai lungă a sculelor, o detectare abilă a uzu rii și performanțe de prelucrare constant ridicate. lasele până la sunt concepute pentru condiții de prelucrare stabile și viteze mari de așchiere, în timp ce și se remarcă prin tenaci tatea lor e cepțională și oferă performanțe remarcabile în așchieri întrerupte și în medii de prelucrare solicitante. oehlerit introduce și in vație i p rtantă n d eni l fre ării. ortofoliul companiei pentru avansuri mari este e tins cu noul sistem de frezare cu avans tec . onstruit pe baza unei plăcuțe amovibile cu geome
trie negativă, noul concept de sculă combină avanta ele prelucrării moderne cu avans mare cu disponibilitatea a opt muchii de așchiere cu adevărat utilizabile. tilizato rii bene ciază de rate mai mari de îndepărtare a mate rialului, o e ciență îmbunătățită a costurilor și o abili tate e celentă a procesului, chiar și în aplicații di cile. altă noutate o reprezintă sistemele de letare de la agner, prin intermediul cărora oehlerit își e tinde strategic portofoliul de soluții. ceste sisteme permit re alizarea economică a letelor, oferind în același timp o calitate foarte bună a suprafeței și proprietăți e celente de rezistență. gamă largă de con gurații permite adap tarea optimă a sculelor la diferite cerințe de fabricație. entru aplicații de tăiere de înaltă precizie, oehlerit pre zintă Sawtec Brazed. esignul brazat unește permanent dinții de ferăstrău cu lama de ferăstrău, asigurând o stabili tate ridicată, o calitate e celentă a tăierii și o durată lungă de viață a sculei, chiar și în condiții e treme de funcționare. u aceste inovații de ultimă oră, și cu altele pe care le veți descoperi la standul companiei de la , oehlerit își consolidează anga amentul de a oferi clienților din întreaga lume soluții de fabricație puternice, rentabile și orientate spre viitor, dintr o singură sursă.
4/2026
25
Scule
CERATIZIT la AMB 2026 Soluþii de fabricaþie reziliente i regătite entru iit r
C
își va prezenta cele mai noi inovații în domeniul sculelor și tehnologiilor de fabricație la AMB 2026, care va avea loc în perioada 15-19 septembrie 2026 la tuttgart. izitatorii vor putea găsi CERATIZIT în Hala 3, Standul B10 / A12, unde accentul va fi pus pe re iliența lanț l i de apr vi i nare prin circ laritate l ții de prel crare de naltă perf r anță i in vație digitală.
Descoperiþi securitatea lanþului de aprovizionare În centrul prezentării CERATI IT se află lanțul său valoric integrat i circular. Sub tema Resilient b Design Re iliență prin proiectare , vizitatorii vor putea explora acest concept printr-o prezentare interactivă care ilustrează parcursul tungstenului. Participanții vor urmări traseul acestei materii prime critice prin rețeaua de producție CERATI IT și vor putea chiar testa reziliența sistemului prin simularea unor perturbări globale. Demonstrația va evidenția modul în care un lanț de aprovizionare robust și independent menține producția în funcțiune. Această experiență practică
26
4/2026
arată cum securitatea lanțului de aprovizionare oferă fiabilitate și un avantaj competitiv clar în perioade de incertitudine.
Soluþii pentru industrii-cheie
CERATIZIT România S.R.L. 46 Calea Romanului \ 600384 T. +40 216 550 600 T. 0800 672 384 E. comanda.ro@ceratizit.com www.ceratizit.com, www.cuttingtools.ceratizit.com
Vizitatorii vor descoperi soluții de scule concepute special pentru aplicații exigente din sectoare precum: n Industria auto n Industria aerospațială n Industria hidraulică Aceste soluții sunt dezvoltate pentru a crește productivitatea, fiabilitatea proceselor și calitatea componentelor.
Sectorul medical: demonstraþii live de prelucrare Unul dintre punctele de atracție ale standului va fi o demonstrație live de prelucrare pe un centru de strun ire- re are RA , unde CERATI IT va produce la fața locului o componentă destinată industriei medicale. Demonstrația va evidenția soluțiile avansate de scule pentru tehnologia medicală, oferind vizitatorilor oportunitatea de a observa direct performanța acestora în condiții reale de lucru.
nstrumente digitale entru eficien ă s
rită
Pe lângă soluțiile fizice de scule, CERATI IT își va prezenta și oferta digitală. Vizitatorii vor putea explora: n ool elect, aplicația care identifică rapid sculele optime pentru fiecare aplicație n pan lug A E, soluția care permite analiza automată a componentelor și calcularea precisă a costurilor și timpilor de producție.
ută i de r dus CERATI IT va prezenta, de asemenea, o gamă de soluții noi și îmbunătățite, printre care: n culele standard ore ine și Advanced ines pentru aplicații de înaltă performanță n ama e tinsă de re e monobloc din carbură ilver ine, care include acum și dimensiuni în inch, pe lângă portofoliul metric consacrat n oluția EcoPeel din familia a i urn, care oferă o prelucrare prin peel turning eficientă și rentabilă. Aceste inovații consolidează angajamentul CERATI IT de a stabili noi standarde în operațiunile de strunjire, frezare și găurire.
Aceste instrumente contribuie la luarea unor decizii mai rapide și mai inteligente.
ul catal g entru alegerea ra idă i eficientă a s lu iil r de prelucrare Vizitatorii AM vor avea, de asemenea, ocazia să descopere noul catalog ERA I I E E IO , un ghid cuprinzător al portofoliului de scule al companiei. Conceput pentru a simplifica procesul de selecție a sculelor și pentru a îmbunătăți experiența utilizatorilor, catalogul reunește soluții consacrate pentru strunjire, frezare, găurire și prelucrarea alezajelor, alături de date tehnice esențiale și recomandări de aplicare. Disponibil la standul CERATI IT, E E IO reprezintă un instrument practic de referință pentru producătorii care doresc să identifice rapid și eficient soluțiile de prelucrare potrivite nevoilor lor.
lătura i ă n CERATIZIT și-a extins familia de produse SilverLine din carbură solidă pentru frezarea universală, printr-o gamă în inch disponibilă la nivel global, completând portofoliul metric consacrat de mult timp.
la M
AM este unul dintre cele mai importante târguri internaționale dedicate prelucrării metalelor, reunind lideri din industrie pentru a prezenta tehnologii și soluții de-a lungul întregului lanț valoric. CERATI IT îi invită pe vizitatori să descopere la standul său soluții de fabricație pregătite pentru viitor și să afle cum lanțurile de aprovizionare reziliente, inovația și digitalizarea pot contribui la creșterea productivității și competitivității.
n 2 în 1: Cu MaxiTurn EcoPeel, CERATIZIT introduce un sistem cu plăcuțe amovibile pentru decojirea barelor, care combină operațiile de degroșare și finisare într-un singur concept de sculă.
ai multe in ormații i bilete gratuite https://cuttingtools.ceratizit. com/int/en/machining-knowhow/news/amb-2026.html
4/2026
27
Scule
urată de utili are cu mai mare cu tar dul de f rmare InoxPro ilet interi r cu f rmă erfectă G hring și demonstrează cum se realizează îmbinări solide prin utilizarea noului tarod de formare no ro de la G hring, compania din chen poate crește durata de utilizare în producția de filete interi oare cu . e asemenea, se poate baza pe precizia dimensională perfectă și pe cea mai înaltă siguranță a proceselor, grație specialistului în prelucrarea oțelului ino idabil.
Când vine vorba de tehnologia de fixare și dezvoltarea de soluții pentru îmbinări cu șuruburi, firma RAMPA mb Co. este un furnizor de servicii complete de încredere, care are întotdeauna o soluție la îndemână chiar și pentru provocările individuale ale clienților săi. Înființată în în chen, compania se remarcă printr-un produs standard larg de manșoane, piulițe de înșurubare, piulițe rotunde, șuruburi cu filet transversal și șuruburi de prindere, utilizate în diverse materiale, precum lemnul, materiale plastice sau metalul.
28
4/2026
Gühring S.R.L. România Str. Europa Unita nr. 6 550018 Sibiu Tel.: 0269.503.100 romania@guehring.de www.guehring.ro
În special în cazul producției de serie a elementelor filetate, RAMPA mizează pe tarozi de formare: Acest tip de fabricație este extrem de fiabil din punct de vedere al siguranței proceselor , explică Christopher randt, director tehnic la RAMPA, pe baza unui exemplu de prelucrare standard: Componenta din oțel inoxidabil . este prevăzută cu o gaură oarbă și adâncită, iar apoi se formează filetul interior. Dificultatea acestei prelucrări constă în organizarea procesului astfel încât mașina să poată funcționa fără personal pe tim-
InoxPro. Această sculă se remarcă prin durate de utilizare extrem de lungi și precizie dimensională perfectă. Datorită geometriei sale macro și micro armonizate, cu geometria optimizată a canelurilor de lubrifiere și forma poligonală, utilizatorii se pot baza, de asemenea, pe o siguranță maximă a proceselor la filetarea oțelurilor inoxidabile. Durata de utilizare excepțională a tarodului de formare se datorează acoperirii iPIMS-AlCrN deosebit de netedă și rezistentă la temperaturi ridicate, ceea ce permite utilizatorilor să obțină durate de utilizare semnificativ mai bune în comparație cu tarozii de formare convenționali, în condiții altfel identice. Astfel, scula îndeplinește toate cerințele pe care RAMPA le are în ceea ce privește producția de filete interioare.
n ingăt r ncă de la nce ut Am început testul fără așteptări și am înlocuit tarodul de formare nox ro unul la unul în proces , își amintește randt. Iar scula a convins din prima: arodul de formare a făcut exact ceea ce trebuia. Am reușit să creștem durata de utilizare de la . la . de piese. Ce altceva îți mai poți dori , se bucură randt. Pe lângă economiile de costuri care decurg din aceasta, RAMPA atinge un alt obiectiv, și mai important: entru noi, în cele din urmă, durata de funcționare pe mașină este decisivă. rin optimizarea procesului cu tarodul de formare nox ro, creștem și capacitatea de producție , explică randt.
eciali ti n relucrarea pul nopții și în ee end. rin urmare, siguranța proceselor este indispensabilă , relatează randt. Totuși, în cazul formării filetului, pe lângă siguranța proceselor, durata de utilizare joacă, de asemenea, un rol decisiv: cu cât durata de utilizare este mai mare, cu atât sunt mai puține abateri în cursul producției – și cu atât calitatea pieselor este mai constantă. Pentru această aplicare se utilizează un tarod de formare al filetului de la un concurent, care atinge o durată de utilizare de . de piese.
ar dul de f rmare n r erfecte n el in idabil
re ultate
Mai este loc de îmbunătățiri , afirmă Andreas orows i, reprezentantul de vânzări al hring, care se ocupă de RAMPA de câțiva ani. Chiar dacă un proces funcționează în principiu, este important să îl îmbunătățim în mod constant. Din acest motiv, orows i nu ezită să-i prezinte clientului său un produs nou de la hring, dezvoltat special pentru prelucrările în materiale inox: tarodul de formare
elului in
idabil
Pe lângă tarodul de formare InoxPro, hring oferă și alte scule care își demonstrează avantajele în cazul oțelurilor inoxidabile: printre acestea se numără, de exemplu, tarodul de mare performanță Pionex, burghiul din carbură metalică InoxPro, precum și microburghiul InoxPro. Ce au în comun aceste scule: timpi de ciclu mai scurți, durate de utilizare mai lungi și siguranța proceselor. Sculă
Tarodul de formare Inox Pro #8100
Număr articol
X8CrNiS18-9 (1.4305)
Material
M8
Diametru
14 m/min
Viteza de tăiere vc
1,25 mm/rot
Avans f Durată de utilizare
Concurență CrNiS
-
.
M m min ,
mm rot
16 mm
mm
00 de lete
.
lete
n Durată de utili are cu 0 mai mare n ciuda parametrilor de tăiere identici 4/2026
29
Scule
M de ltă s lu ii c m lete entru r duc ia m dernă rin a chiere erf rman ă fără c m r mis s lu ii la cheie entru r cese inteligente mai ra id mai sigur mai eficient ntr o industrie în care cerințele privind calitatea, productivitatea și trasabilitatea sunt tot mai ridicate, companiile caută parteneri capabili să livreze nu doar scule așchietoare, ci procese complete de fabricație.
Î
În acest context, MAPA își consolidează poziția de furnizor de soluții turnkey la cheie , preluând responsabilitatea integrală pentru dezvoltarea, implementarea și optimizarea proceselor de prelucrare mecanică prin așchiere. Conceptul turnkey presupune integrarea tuturor elementelor necesare realizării unei piese: tehnologia de prelucrare, sculele așchietoare, dispozitivele de fixare, programele CNC, simulările digitale și asistență la pornirea producției. Pentru client, avantajul principal este existența unui singur partener responsabil pentru întregul proces tehnologic.
erti ă c m letă dintr
singură sursă
MAPA combină competențe din mai multe domenii pentru a dezvolta procese de fabricație optimizate: n analiza tehnologică a pieselor n studii de fezabilitate și timp de ciclu n proiectarea tehnologiei de prelucrare n dezvoltarea și fabricarea sculelor așchietoare n proiectarea și execuția dispozitivelor de fixare n programare CNC și simulare virtuală n validarea procesului și suport la lansarea producției de serie.
Această abordare este deosebit de apreciată în industriile cu toleranțe stricte și cerințe ridicate privind stabilitatea procesului, precum industria auto, e-mobilit , hidraulică industrială, construcția de mașini și industria aeronautică.
educerea tim ului de lansare n r duc ie Prin asumarea responsabilității asupra întregului proces tehnologic, MAPA contribuie la reducerea timpului de industrializare. lienții bene icia ă de
MAPAL Romania N C
E
32
4/2026
n timp redus de ramp-up n procese stabile încă din prima zi de producție n valori Cp stabile și controlate n costuri optimizate ale sculelor și ale procesului n documentație completă și monitorizarea tuturor etapelor de proiect. Această abordare permite luarea unor decizii investiționale fundamentate și reducerea riscurilor asociate implementării unor produse sau procese noi.
Un element esențial al proiectelor turne îl reprezintă dispozitivele de fixare. MAPA proiectează și produce intern dispozitive hidraulice, mecanice sau pneumatice, adaptate fiecărei aplicații: n proiectare D și documentație tehnică n fabricație și asamblare n control dimensional și verificare funcțională n analiză de coliziune n documentație completă pentru producție.
e la anali a iesei
Prin integrarea dispozitivului în simularea D a mașinii-unelte, întreaga strategie de prelucrare poate fi validată înainte de instalarea efectivă pe mașină.
nă la r duc ia de serie
igitali area r cesel r de r duc ie Privind spre viitor, MAPA extinde serviciile digitale asociate soluțiilor turnkey. Prin inițiativele de cercetare PRODaaS și PRODaaS SCA E, compania urmărește integrarea datelor reale din producție în procesele de planificare și optimizare. Obiectivul este dezvoltarea unor procese adaptive și transparente, capabile să utilizeze informațiile provenite din producție pentru creșterea eficienței, reducerea costurilor și îmbunătățirea continuă a performanței.
Procesul începe cu analiza cerințelor tehnice ale piesei și alegerea celei mai eficiente tehnologii de așchiere. Pe această bază sunt definite operațiile, regimurile de așchiere, strategiile de prelucrare și sculele standard sau speciale necesare. Înainte de prima prelucrare, MAPA utilizează simularea virtuală compleă a procesului. Sunt verificate traseele sculelor, programele CNC, posibilele coliziuni și comportamentul ansamblului mașinăsculă-dispozitiv-piesă. Astfel, eventualele probleme pot fi eliminate încă din faza de proiectare, reducând costurile și timpul necesar punerii în funcțiune.
is
iti e de fi are de
ltate intern endința actuală este orientată spre soluții integrate de producție n care responsabilitatea pentru per ormanța procesului este asumată de un singur partener te nologic APA răspunde acestei tendințe prin proiecte turn e dedicate producției moderne prin a c iere
M artener tehn l gic entru r duc ia m dernă Cu o experiență de peste de ani în domeniul sculelor de precizie și al tehnologiilor de așchiere, MAPA este unul dintre furnizorii internaționali importanți de soluții complete pentru prelucrarea mecanică. Compania furnizează tehnologii pentru industrii precum automotive, aerospace, construcția de mașini și fabricarea matrițelor și este prezentă în de țări.
4/2026
33
Scule
nce ută entru utili are uni ersală de ltată entru industria aer nautică alter re intă fre ele m n bl c din carbură de naltă erf rman a ill tec® er entru materialele M i
W
alter își e tinde portofoliul de frezare cu noile freze monobloc din carbură ill tec® ero dvance și dvance, oferind astfel o soluție universală de scule, dezvoltată special pentru a răspunde cerințelor e igente ale industriei aeronautice.
la mm. Acestea sunt disponibile cu sau fără rază la colț, cu sau fără rupător de așchii și cu lungimi active de așchiere de la Dc până la Dc, oferind astfel flexibilitate maximă pentru o gamă largă de aplicații.
După lansarea de succes a frezei MC230 Advance pentru prelucrarea oțelului, alter completează gama cu două freze dedicate grupelor de materiale ISO M și ISO S: MC331 Advance fără rupător de așchii și MC333 Advance cu rupător de așchii . Ambele scule sunt proiectate cu un accent deosebit pe prelucrarea titanului și oferă performanțe excelente la prelucrarea aliajelor de titan utilizate în industria aerospațială, precum Ti Al V, dar și a oțelurilor inoxidabile, cum ar fi .
Potrivit alter, ambele modele sunt la fel de potrivite atât pentru frezarea dinamică de înaltă performanță, cu rate mari de îndepărtare a materialului, cât și pentru operații de finisare, precum frezarea umerilor. Pe lângă industria aeronautică, compania identifică drept domenii importante de aplicare și sectoarele energetic și medical.
Performanța remarcabilă a acestor freze se bazează pe combinația dintre acoperirea universală EA și geometria cu pas diferențiat, optimizată special pentru aceste materiale. Această configurație asigură o funcționare extrem de stabilă, o așchiere lină și o calitate superioară a suprafeței, chiar și la parametri de așchiere ridicați. alter oferă aceste freze în variante cu cinci sau șapte dinți z z , în diametre metrice de la
34
4/2026
Atât MC Advance, cât și MC Advance pot fi recondiționate pentru extinderea duratei de viață a sculei. În plus, alter oferă dimensiuni personalizate prin serviciul Walter Xpress™, permițând adaptarea sculelor la cerințele specifice ale fiecărui proces de prelucrare.
Tel. 0256.406.218 Fax 0256.406.219 service.ro@walter-tools.com
www.walter-tools.com
a fel ca modelele MC MC Advance, noile freze ill tec® Aero combină un raport excelent preț-performanță cu o durată de viață ridicată și o stabilitate excepțională a procesului, reprezentând o alegere eficientă și economică pentru aplicațiile de prelucrare solicitante.
4/2026
35
36
4/2026
4/2026
37
Scule
Redefinirea performanþei în frezarea materialelor compozite um r iectarea a ansată a sculel r i ingineria materialel r de ă esc limitele relucrării materialel r abra i e
M
aterialele compozite transformă industria, însă prelucrarea lor rămâne o provocare constantă. hiar și cu utila e avansate și procese atent controlate, tăierea fibrelor și a rășinii continuă să pună la încercare atât soluțiile inginerești, cât și competențele operaționale. n acest articol, iam aglington, roduct anager pentru freze cilindro frontale din carbură solidă la andvi oromant, lider global în scule așchietoare și soluții de pre lucrare, e plică modul în care proiectarea avansată a sculelor și ingineria materialelor a ută producătorii să depășească limitele frezării compozitelor abrazive.
Compozitele ușoare și rezistente, precum polimerii armați cu fibre de carbon CFRP , oferă performanțe greu de egalat. Acestea combină un raport ridicat între rigiditate și greutate, rezistență la coroziune și flexibilitate în proiectare, susținând strategiile de reducere a masei componentelor. Industria aerospațială rămâne cea mai solicitantă zonă de aplicare pentru compozite. Componente precum cadrele fuselajului, aripile, stabilizatoarele, lonjeroanele, nervurile și grinzile de planșeu sunt esențiale pentru integritatea structurală și sunt adesea prelucrate în medii de producție de precizie, în regim de serie mare. Compozitele sunt deosebit de potrivite pentru aceste structuri aerospațiale deoarece oferă un raport ridicat între rigiditate și greutate, rezistență excelentă la oboseală și pot fi adaptate prin orientarea fibrelor pentru a oferi rezistență exact acolo unde este necesară. Aceste proprietăți sunt esențiale pentru componentele structurale ușoare și de înaltă performanță ale aeronavelor. Dar și alte industrii beneficiază de aceste materiale. Producătorii auto folosesc CFRP pentru a reduce masa vehiculelor și a îmbunătăți eficiența. Potrivit EC, compozitele sunt „esențiale pentru aplicațiile în care reducerea greutății rămâne o prioritate-cheie, pentru îmbunătățirea eficienței consumului de combustibil și limitarea emisiilor de gaze cu efect de seră”. În prezent, acestea reprezintă aproximativ din materialele utilizate în industria aerospațială și din cele folosite în sectorul transporturilor. În toate aceste industrii, controlul stabil al procesului și sculele fiabile se traduc direct prin economii de costuri și un nivel mai ridicat de încredere în producție.
e ce este at t de dificilă relucrarea compozitelor Prelucrarea compozitelor este foarte diferită de prelucrarea metalelor. Compozitele combină fibre rigide și abrazive cu o matrice de rășină mai moale, iar fiecare schimbare a orientării fibrelor modifică modul în care materialul se comportă în timpul așchierii. Ceea ce pare uniform la suprafață devine, pentru sculă, un mediu în permanentă schimbare. Acest comportament variabil generează defecte bine cunoscute producătorilor de componente compozite. Delaminarea poate apărea atunci când straturile se separă sub efectul unor forțe excesive. Fibrele netăiate sau smulse apar atunci când scula nu poate secționa curat armătura. Calitatea suprafeței poate deveni neuniformă atunci când fibrele și rășina reacționează diferit la căldură și
38
4/2026
presiune. Toate aceste probleme au aceeași cauză de bază: materialul nu se comportă constant, iar mecanismele sale de deteriorare sunt dificil de prevăzut. Impactul asupra producției poate fi semnificativ. Defectele conduc la rebuturi, inspecții suplimentare, reprelucrări și, uneori, la oprirea liniilor de producție, în special în mediile aerospațiale de înaltă precizie, unde neconformitățile nu pot fi acceptate. Sensibilitatea la temperatură adaugă un alt nivel de dificultate. Dacă temperaturile cresc, rășina se înmoaie, în timp ce fibrele rămân rigide, ceea ce mărește riscul de delaminare sau destrămare a fibrelor. Dacă procesul se desfășoară la o temperatură prea scăzută, rășina rămâne fragilă, iar uzura sculei se accelerează. Parametrii de așchiere trebuie controlați cu precizie, însă sculele convenționale întâmpină adesea dificultăți în atingerea echilibrului potrivit. Rezultatul este o uzură rapidă, o durată de viață incertă a sculei și o calitate mai redusă a componentelor. Prelucrarea fiabilă depinde de scule proiectate pentru a stabiliza procesul, a controla vibrațiile și a gestiona căldura. Fără acest nivel de control, prelucrarea compozitelor rămâne o operațiune dificilă și imprevizibilă.
Sortul O2AD combină ingineria avansată a materialelor cu un strat gros de diamant depus chimic din vapori, cu aderență ridicată. Substratul optimizat asigură o legătură eficientă între stratul de diamant și corpul sculei, prevenind exfolierea prematură a acoperirii și prelungind durata de viață a sculei. Testele interne și din aplicații arată că durata de viață a sculei s-a dublat aproximativ comparativ cu sortul anterior O M. Într-un caz din industria aerospațială, care a implicat prelucrarea uscată a unei componente de aripă de avion, cu sistemul de aspirare activ, pe o mașină portal cu cinci axe, sortul O AD a oferit o îmbunătățire de a duratei de viață față de O M, în aceleași condiții de așchiere. Modelul de uzură este predictibil și progresiv, oferind producătorilor încrederea de a utiliza parametri de așchiere mai ambițioși, reducând în același timp rebuturile și numărul schimbărilor de scule. Acest lucru generează economii concrete prin intervale mai lungi de prelucrare, un necesar redus de scule și timpi de nefuncționare mai mici.
lu ia inginerească
r Mill® Plura composite 2P350
Pentru a răspunde acestor cerințe, este nevoie de o sculă proiectată nu doar pentru a tăia materialul, ci și pentru a controla modul în care fibrele se separă și felul în care uzura evoluează în timp. CoroMill® Plura composite 2P350 a fost dezvoltată având exact aceste obiective în vedere. Elementul central al modelului P este un mecanism original de tăiere dublă. Spre deosebire de frezele convenționale, aceasta secționează curat fibrele, în loc să le smulgă. Mecanismul funcționează similar unei foarfece, aducând două muchii așchietoare împreună pentru a ridica și forfeca fibrele într-un mod controlat. O muchie ghidează fibrele, iar cealaltă le taie, menținând stabilitatea laminatului și contribuind la prevenirea delaminării. Această acțiune coordonată distribuie mai uniform sarcina de așchiere, reducând vibrațiile și creând un proces de prelucrare mai constant și mai predictibil. eometria sculei este optimizată pentru productivitate ridicată. Volumele mari ale canalelor de evacuare permit îndepărtarea eficientă a prafului și a fibrelor desprinse în timpul prelucrării. Evacuarea rapidă a acestora reduce riscul de reașchiere și ajută la menținerea unei tăieri stabile și curate. Fie că este vorba despre frezare de canale, prelucrare în rampă sau frezarea muchiilor, P acoperă operațiuni de la degroșare până la finisare într-o singură prindere. Vibrațiile reduse și acțiunea constantă de așchiere contribuie, de asemenea, la un mediu de lucru mai silențios și mai confortabil. CoroMill® Plura composite 2P350 menține un comportament de așchiere constant într-o gamă largă de condiții, permițând producătorilor să obțină o calitate repetabilă indiferent de variațiile pieselor sau ale sistemelor de prindere a sculei. Mecanismul controlat de tăiere îmbunătățește performanța în operațiuni complexe, ceea ce este deosebit de valoros în producția fără supraveghere, în regim lights-out, unde operatorii nu pot interveni. Comportamentul previzibil al sculei și vibrațiile reduse diminuează riscul de uzură bruscă, susținând producția continuă și reducând dependența de experiența operatorilor.
Puterea sortului O2AD Totuși, geometria nu este suficientă în aplicațiile cu compozite abrazive. Fiabilitatea muchiei așchietoare trebuie să reziste și expunerii continue la fibrele de armare, iar aici devine important sortul O AD.
Prin combinarea rezistenței stratului de diamant cu un substrat stabil, sortul O AD răspunde direct principalelor provocări ale frezării compozitelor. Calitatea constantă a muchiei așchietoare menține forțele de așchiere stabile, susține vibrațiile reduse și creează un proces mai predictibil. Producătorii pot obține tăieturi mai curate, o durată de viață mai constantă a sculei și rezultate mai fiabile în prelucrarea materialelor compozite abrazive. CoroMill® Plura composite 2P350 cu sort O2AD este mai mult dec t o simplă re ă Aceasta abordează uzura abrazivă, riscul de delaminare, sensibilitatea termică și vibrațiile, permițând realizarea unor piese de calitate ridicată, cu performanțe constante, indiferent de complexitate sau variații. De la aplicații aerospațiale și auto până la apărare, spațiu și industrie navală, P ajută producătorii să crească productivitatea, să protejeze integritatea pieselor și să țină costurile sub control. Pentru producătorii care se confruntă cu provocarea materialelor considerate dificil de prelucrat, CoroMill® Plura composite P stabilește un nou reper pentru frezarea fiabilă și de înaltă performanță a compozitelor. Privind provocarea în ansamblu, aceste progrese arată cum evoluțiile în geometria sculelor și ingineria materialelor schimbă limitele a ceea ce este posibil în prelucrarea compozitelor. Delaminarea, variațiile fibrelor și sensibilitatea la temperatură vor face mereu parte din lucrul cu aceste materiale. Cu toate acestea, tehnologia potrivită poate depăși aceste bariere și poate asigura operațiuni stabile și predictibile.
Pentru a afla mai multe despre CoroMill® Plura composite P , vizitați pagina produsului de pe site-ul Sandvik Coromant.
4/2026
39
Scule
Success story
Mii de găuri er dubii P
roducătorii se concentrează mai mult ca oricând pe stabilizarea proceselor, consolidarea rezilienței operaționale și asigurarea unei producții constante în regim de serie mare. n acest conte t, Mikael Carlsson, Product pplicati n peciali t la e pert l n l ții de prel crare a etalel r andvi r ant, arată cum o strate gie holistică de scule a făcut o diferență esențială pentru ggl nd pr d căt r de i te e c acți nare directă.
ăurirea eficientă nu se obține întâmplător. Ea rezultă din proiectare bine realizată, colaborare solidă și alegeri inteligente în materie de scule. Aceasta a fost provocarea cu care s-a confruntat gglunds marcă osc Re rot i producător de sisteme cu acționare directă, la prelucrarea inelelor cu came din oțel pentru rulmenți, un material recunoscut pentru dificultatea pe care o ridică în operațiunile de găurire. urghiul utilizat anterior nu era suficient de durabil sau de fiabil pentru a asigura o calitate predictibilă a găurilor. Drept urmare, operatorii trebuiau să supravegheze permanent ma inile, ceea ce limita timpul de func ionare i încetinea produc ia. „ cula veche pur i simplu nu era suficient de durabilă sau de fiabilă. u aveam încredere că va livra rezultatele necesare i nu puteam lăsa ma ina să func ioneze nesupravegheată, a a cum ne-am fi dorit”, spune rant sson Production Engineering anager la gglunds
e la ntreru eri la func i nare c ntinuă Sandvi Coromant i gglunds au un parteneriat de lungă durată, construit pe dialog deschis i îmbunătă ire continuă. Abordarea Sandvi Coromant nu se rezumă la furnizarea de scule. Ea include transfer de cuno tin e, sprijin pentru operatori i identificarea oportunită ilor de optimizare, ca parte a ceea ce compania nume te manu acturing ellness: o abordare concentrată pe competen e, tehnologie i sănătatea proceselor de produc ie la nivelul întregii opera iuni. Pentru a stabiliza procesul de găurire i a asigura controlul de la prima până la ultima gaură, inclusiv prin posibilitatea prelucrării autonome fără riscul de rupere a sculei sau deteriorare a piesei, inginerii Sandvi Coromant i gglunds au identificat nevoia unei solu ii mai rezistente la uzură i mai repetabile. Răspunsul a fost CoroDrill® DE10, burghiul cu vârf schimbabil de a doua genera ie de la Sandvi Coromant, lansat în martie . Spre deosebire de scula anterioară, CoroDrill DE are o interfa ă patentată de prindere pretensionată, o for ă mare de fixare i o centrare excelentă, care asigură stabilitate robustă chiar i în condi ii dificile de prelucrare. Această construc ie permite realizarea unor găuri drepte, cu toleran e strânse, i sus ine utilizarea unui număr mai mare de vârfuri pe acela i corp de burghiu.
m act asu ra r ducti ită ii Ceea ce diferen iază CoroDrill DE este calitatea repetabilă a găurilor. În timpul testelor, au fost realizate mii de găuri cu rezultate constante, gaură după gaură. „Ceea ce face ca acest burghiu să iasă în eviden ă este calitatea repetabilă a găurilor”, spune Carlsson. „Am realizat mii de găuri în timpul testelor, iar rezultatele au rămas constante de fiecare dată.”
40
4/2026
Performan a sa permite găurirea fără probleme la avansuri i viteze mari, precum i o durată de via ă a sculei dificil de egalat atunci când sunt utiliza i parametrii de a chiere recomanda i. În plus, geometria versatilă a vârfului M oferă eficien ă plug-andpla , este compatibilă cu o gamă largă de materiale i aplica ii i nu necesită burghiu pilot sau piese de schimb la înlocuirea vârfului. Odată cu implementarea CoroDrill DE , operatorii gglunds pot lăsa ma inile să func ioneze nesupravegheate i se pot concentra pe alte sarcini, transformând perioadele de inactivitate într-un proces de prelucrare predictibil i continuu. „ tabilitatea burghiului ne permite să solicităm mai mult ma ina fără să compromitem calitatea. Am crescut productivitatea cu i am dublat timpul efectiv de a chiere pentru fiecare vârf de burghiu, de la la de minute. n plus, corpul burghiului are o durată de via ă mult mai mare”, concluzionează ranthsson.
b rdarea and i scule
r mant n materie de
În loc să înlocuiască utilajele existente, Sandvi Coromant se concentrează pe consolidarea proceselor de produc ie prin scule avansate i colaborare. Solu ii precum CoroDrill DE sunt proiectate pentru a oferi precizie repetabilă, durată de via ă extinsă a sculei i performan ă fiabilă. Astfel, producătorii î i pot cre te produc ia, reduce întreruperile i avansa către fluxuri de lucru mai autonome, fără a fi nevoi i să î i modernizeze complet echipamentele. Experien a gglunds demonstrează clar valoarea sculelor de precizie în medii de produc ie solicitante. Prin combinarea expertizei inginere ti, a unei colaborări strânse i a burghiului potrivit, Sandvi Coromant a ajutat compania să ob ină o produc ie de volum mare, fiabilă, reducând în acela i timp nevoia de supraveghere manuală. Carlsson subliniază: „ ste o abordare holistică, bazată pe ceea ce numim manufacturing ellness, care prive te imaginea de ansamblu a competen elor, cuno tin elor i tehnologiei.”
Investi ia în sculele potrivite nu îmbunătă e te doar rezultatele de produc ie. Ea consolidează productivitatea, stabilitatea i rezilien a. Unită ile care prioritizează performan a proceselor, consecven a i sprijinul acordat operatorilor pot ob ine mai mult de la ma inile existente, construind în acela i timp baza pentru automatizare viitoare i prelucrare fără supraveghere.
4/2026
41
Scule
UNIOR TEPID — Aspecte constructive i tehn l gice ale cle telui industrial de bul ane ni r ge metria tăi ului f r area i tratamentul termic
U
n clește pentru tăiat buloane este evaluat adesea după două criterii ușor vizibile lungimea mânerelor și cât de ascuțite sunt fălcile. n utilizarea profesională, acestea sunt însă insuficiente. alitatea tăierii depinde de un întreg lanț tehnologic compoziția și structura oțelului, continuitatea fibrei obținute prin for are, geometria muchiilor, precizia alinierii fălcilor, stabilitatea articulațiilor și tratamentul termic aplicat diferențiat.
În cazul modelului Unior A, capul de tăiere este fabricat din oțel carbon Premium Plus, forjat și tratat termic, iar muchiile de tăiere au un tratament suplimentar de călire prin inducție, având ca efect creșterea durității tăișurilor. Mânerele sunt realizate din țeavă de oțel, protejate prin vopsire și echipate cu manșoane din plastic pentru utilizare în condiții grele. În cazul unui clește de buloane, termenul ascuțire nu trebuie interpretat ca la un cuțit. O muchie excesiv de subțire poate fi vulnerabilă la deformare sau ciobire atunci când întâlnește materiale cu rezistență ridicată. O muchie prea obtuză, în schimb, mărește efortul necesar și poate produce mai degrabă strivirea materialului decât o separare controlată.
42
4/2026
Parametrii importanți sunt unghiul flancurilor tăișului, grosimea vârfului tăișului, simetria celor două fălci și poziția lor reciprocă. În documentația tehnologică Unior, unghiul și grosimea muchiei sunt definite drept elemente esențiale pentru funcția de tăiere, iar fălcile sunt prelucrate CNC pentru respectarea toleranțelor de dimensiune și poziționare. a cleștii de buloane, prelucrarea fălcii se face într-o singură prindere pe mașina CNC, reducând erorile care ar putea apărea prin repoziționări succesive. Prin urmare, calitatea tăișului nu se verifică doar prin atingere sau prin aspectul vizual al muchiei. Ea se verifică prin modul în care cele două fălci se întâlnesc, prin repetabilitatea tăierii și prin păstrarea geometriei după solicitări repetate.
mânere, în special la tăierea fierului-beton și a materialelor care se separă brusc. Sistemul limitează șocul resimțit de operator și reduce solicitarea brutală a ansamblului mecanic.
Din același motiv, o reascuțire improvizată cu polizorul nu reproduce procesul industrial. Ea poate modifica unghiul flancurilor tăișului, alinierea fălcilor și zona durificată prin inducție. Pentru uzură avansată, soluția tehnică este recondiționarea controlată sau înlocuirea ansamblului de fălci – produs disponibil în catalog , nu simpla subțiere a tăișului.
r area asigură re isten a asigură reci ia
M nerele nu sunt sim le relungit are
relucrarea
Unior produce fălcile prin forjare în matriță. În timpul forjării, orientarea fibrei materialului este păstrată cât mai continuă, ceea ce favorizează comportarea piesei la sarcini mari și dinamice. După forjare urmează debavurarea și calibrarea, iar geometria funcțională este finalizată prin prelucrare CNC. Această distincție este importantă: forjarea nu trebuie confundată cu precizia finală a tăișului. Forjarea construiește structura rezistentă a piesei, în timp ce prelucrarea mecanică stabilește poziția axelor, geometria muchiilor și toleranțele necesare funcționării corecte. a un clește de buloane, o abatere mică în poziționarea fălcilor se amplifică în sarcină. Dacă muchiile nu se întâlnesc corect, o parte din forță este consumată prin deformare laterală, frecare și deschiderea articulațiilor, nu prin tăierea materialului.
ratament termic diferen iat duritate la muchie tenacitate n c r După prelucrare, fălcile sunt supuse unui tratament termic de călire și revenire, destinat obținerii unei structuri care să combine duritatea cu tenacitatea. Ulterior, muchiile sunt durificate local prin inducție. Principiul este unul esențial pentru sculele de tăiere solicitate puternic: n muchia trebuie să fie suficient de dură pentru a rezista la uzură și deformare; n corpul fălcii trebuie să rămână suficient de tenace pentru a suporta șocurile fără a deveni casant n articulațiile trebuie să preia forța fără pierderea reglajului. Durificarea exclusivă a muchiei permite obținerea acestui echilibru. Nu este urmărită duritatea maximă a întregii piese, ci distribuirea proprietăților mecanice acolo unde sunt necesare.
mbinarea fălcil r i ăstrarea regla ului a modelul A, reglarea lamelor se realizează cu șuruburi excentrice. Acestea sunt protejate prin locașuri forjate, soluție despre care producătorul precizează că împiedică desfacerea accidentală a reglajului. ocul dintre lame poate fi corectat conform instrucțiunilor tehnice ale produsului. Această construcție este importantă deoarece un tăiș bine executat nu poate compensa o articulație instabilă. Dacă în mecanism apare joc, fălcile se pot depărta sub sarcină, iar tăierea devine mai dificilă și mai puțin controlată. Articulațiile modelului A includ și un sistem pentru absorbția șocurilor transmise spre
Mânerele din țeavă de oțel au rolul de a transmite și multiplica forța operatorului, dar trebuie să lucreze împreună cu articulațiile și cu geometria capului de tăiere. În procesul de fabricație Unior, mânerul este montat și presat pe articulație pentru a preveni slăbirea în sarcină, apoi este îndoit la unghiul funcțional stabilit. Finisajul protector și manșoanele din material plastic completează ansamblul ergonomic. ungimea mai mare oferă un avantaj mecanic superior, dar nu transformă cleștele într-o unealtă universală. Alegerea trebuie făcută simultan după diametrul piesei și după rezistența materialului.
a acitatea de tăiere diametrul fără re isten a materialului este inf rma ie inc m letă odelul nior 6 6A este disponibil n mai multe lungimi iecare cu două capacități distincte: una pentru materiale cu rezistență de până la . N mm și alta pentru materiale cu rezistență la rupere de până la N mm . Astfel, cleștele de mm poate tăia un diametru maxim de mm într-un material de până la N mm , dar numai mm într-un material de până la . N mm . Varianta de . mm ajunge la mm pentru materialul de N mm , însă capacitatea scade la mm în cazul materialului de . N mm . Diferența demonstrează de ce afirmația capacitate de tăiere mm , neînsoțită de rezistența materialului, este tehnic incompletă. Două bare cu același diametru pot solicita complet diferit fălcile, articulațiile și mânerele.
sculă r iectată i entru mentenan ă Pentru variantele de – . mm, Unior listează ansambluri de schimb . A, formate din falcă, două șuruburi și două piulițe. Posibilitatea înlocuirii capului de tăiere prelungește durata de exploatare a ansamblului și evită compromiterea geometriei prin intervenții necontrolate asupra muchiilor. Unior A trebuie, așadar, înțeles nu ca o simplă pârghie cu două mânere lungi, ci ca un ansamblu mecanic calibrat. Performanța sa rezultă din succesiunea corectă a proceselor industriale: forjare, calibrare, prelucrare CNC, călire și revenire, durificarea prin inducție a muchiilor, realizarea precisă a articulațiilor și controlul final al montajului. Pentru a urmări videoclipul, scanați codul R sau accesați lin ul de mai jos:
UNIOR TEPID SRL Str. Bruxelles nr. 10, Parcul Industrial Prejmer, Tel.: 0268.318.430 E
4/2026
43
µ
Calitate/Control
Mitut a ută n s ut mats ar ning să răm nă n a angarda industriei
P
entru Gnos utomatsvarvning, măsurarea și verificarea sunt etape critice ale producției pentru a asigura calitatea și toleranțele solicitate de clienți. atorită unei colaborări îndelungate cu ituto o, compania dispune de toate echipamentele tehnice avansate și de suportul necesar pentru a se afla în avangarda industriei.
Gnosjö Automatsvarvning este o companie de familie din Sm land, Suedia, fondată în , care produce piese strunjite pentru o serie de industrii diferite, în special industria auto, o industrie mare și importantă cu cerințe ridicate privind toleranțele și controlul calității. Mai mult de jumătate din producție este exportată la nivel global.
Am provocat Mitutoyo de mai multe ori de-a lungul anilor și ei ne-au oferit întotdeauna ceea ce aveam nevoie. Linda Fransson, CEO nosj Automatsvarvning are aproximativ de angajați și a lucrat intens pentru a automatiza cât mai mult posibil procesul de control al calitații. Aceasta înseamnă că toată lumea trebuie să poată utiliza echipamentele, ceea ce impune cerințe ridicate privind automatizarea, structura și ordinea.
„Lucrăm cu bare de la milimetri până la de milimetri, în serii mari și mici, de la de piese individuale până la câteva milioane de componente”, spune CEO inda Fransson. Ea a lucrat în afacerea de familie toată viața profesională și a început să lucreze cu Mituto o încă de la ani, când și-a realizat proiectul de absolvire la liceu cu sprijinul producătorului. nosj Automatsvarvning achiziționase atunci, în , prima sa mașină de măsurare de la Mituto o. A fi în avangarda industriei și a îndrăzni să testeze tehnologii noi a caracterizat compania de-a lungul anilor.
44
4/2026
MITUTOYO ROMANIA H C T E
G
O
„ iecare produs are propriul program de măsurare, creat cu soft are-ul Mituto o.” Operatorul – care cunoaște cel mai bine atât mașina, cât și piesa – efectuează verificarea fiecărei componente individual, ceea ce impune cerințe ridicate atât pentru ușurința în utilizare, cât și pentru durabilitatea echipamentelor.
Sistemul stochează datele măsurătorilor noastre, astfel încât să putem monitoriza în timp real și să le folosim ulterior pentru analiză. Cu un program de măsurare unic pentru fiecare piesă, standardizăm modul în care măsurăm, astfel încât operatorii să nu poată schimba modul in care sunt verificate piesele. Linda Fransson, CEO
n Operatorul efectuează verificarea fiecărui component individual, ceea ce impune cerințe ridicate atât pentru ușurința în utilizare, cât și pentru echipamente.
„ chipamentele noastre de la Mituto o cuprind toată gama, de la șublere și micrometre până la mașini de măsurat în coordonate avansate, aparate de măsurare a conturului și aparate de măsurare a rugozității suprafeței.”
Compania renunță treptat la software-ul vechi în favoarea Measur in , ambele de la Mituto o. U- AVE facilitează măsurarea aproape de mașină – fiind un sistem wireless pentru instrumentele mici de măsură.
„ oate echipamentele de care avem nevoie pentru măsurare și verificare provin exclusiv de la Mituto o. Am încercat și alți furnizori în unele domenii, dar nu am găsit pe nimeni care să poată oferi calitatea de care aveam nevoie.” Instrumentele includ, printre altele, RACNC Extreme, RAAS, SM, CV, RAAS, P , SVS , Measur in , U- AVE și două mașini de măsurat E E unice, care pot gestiona toleranțe pe care puțini le pot atinge.
n Gnosjö Automatsvarvning este o afacere de familie din 1974 care are o colaborare îndelungată cu Mitutoyo.
Putem măsura o precizie de până la 0,45 μm, o acuratețe pe care puțini o pot gestiona, dar pentru noi este esențială pentru a ne putea livra piesele. Pentru noi, mașinile LEGEX sunt atât de esențiale încât am ales să investim în două identice ca soluție de rezervă, astfel încât să nu oprim producția dacă se întâmplă ceva cu una dintre mașini. Linda Fransson, CEO
Proximitatea serviciilor și a expertizei, în cazul în care apare o problemă cu echipamentele, este importantă pentru o companie mică precum nosj Automatsvarvning. Mituto o are un birou în V rnamo la de minute distanță și poate interveni rapid la fața locului în situații de urgență. Când nosj Automatsvarvning își actualizează echipamentele sau primește solicitări de la clienți privind noi cerințe și toleranțe, Mituto o este implicat imediat în proces și împreună cele două companii găsesc soluții care permit livrarea echipamentelor de calitate și la timp. „ rovocările pe care le avem țin în mare măsură de a gândi în afara tiparelor și de aceea dorim să ne asociem cu furnizori care sunt experți în domeniul lor. Am evaluat și alți furnizori, dar am concluzionat că, împreună cu Mituto o, obținem soluția completă care ni se potrivește cel mai bine și în care putem avea încredere pe termen lung. Cazurile în care am ales alți furnizori au fost in cazul echipamentelor pe care Mituto o nu le are în portofoliu.”
n Parcul de echipamente al Gnosjö Automatsvarvning include, printre altele, RA-2200 CNC Extreme, RA-2200AS, LSM, CV-3100H4, RA-2100AS și PJ-H30.
Un program statistic de proces bun este o necesitate pentru nosj Automatsvarvning. Este folosit pentru a monitoriza variațiile uzurii sculelor, dar și pentru a controla procesul de producție.
Se așteaptă cu nerăbdare continuarea colaborării cu Mituto o, următorul pas fiind actualizarea sistemului statistic pentru a găsi cea mai inteligentă metodă de verificare.
Văd doar oportunități pentru colaborarea noastră viitoare. Vom avea nevoie de tehnologii noi, mai rapide, cu tehnologie AI ca parte a bazei decizionale. Linda Fransson, CEO 4/2026
45
Lubrifianţi
e la tehn l gie la al are creată
L
ubrifierea încă este privită de mulți ca o simplă activitate de mentenanță aplici lubrifiantul potrivit, la momentul potrivit, iar utila ul continuă să funcționeze. ndustria modernă este însă mult mai comple ă.
Automatizarea, digitalizarea, deficitul de forță de muncă și cerințele tot mai stricte privind calitatea au schimbat fundamental așteptările legate de mentenanță. Echipamentele sunt din ce în ce mai performante, producția este aproape continuă, iar costul opririlor neplanificate este mai mare ca niciodată. În acest context, tot mai multe companii înțeleg că impactul real al lubrifierii nu constă doar în alegerea lubrifiantului, ci în modul în care este gestionat întregul proces de lubrifiere. Întrebarea nu mai este, așadar, care este cel mai bun lubrifiant, ci cum poate fi construit un sistem de lubrifiere care să susțină, pe termen lung, o funcționare fiabilă și eficientă din punct de vedere economic.
Viitorul lubrifierii nu înseamnă lubrifianți mai buni, ci decizii mai bune.
e la
al area reală nu se na te din r dus ci din r ces O mare parte dintre defecțiuni nu sunt cauzate de lubrifiantul în sine. Studiile din industrie arată că între și dintre defectările premature ale rulmenților sunt legate de lubrifiere, iar deși lubrifianții reprezintă doar aproximativ – din bugetul de mentenanță, modul în care este gestionată lubrifierea poate influența – din costurile totale de mentenanță. Supra- sau sublubrifierea, intervalele de ungere incorect stabilite, punctele de ungere greu accesibile sau practicile de lubrifiere depășite contribuie la uzura accelerată a echipamentelor și la apariția opririlor neplanificate. De aceea, lubrifierea modernă nu mai înseamnă un singur produs, ci un sistem bine construit. Un exemplu relevant este cel al unei fabrici europene aparținând unui important producător internațional de băuturi, unde obiectivul inițial era doar reducerea consumului de lubrifianți. Evaluarea tehnică a demonstrat însă că adevărata oportunitate de îmbunătățire se afla în reorganizarea întregului proces de lubrifiere. Revizuirea punctelor de ungere, raționalizarea lubrifianților utilizați, implementarea planurilor digitale de lubrifiere prin I AC®, introducerea sistemelor automate de lubrifiere și aplicarea conceptului Lubrication as a Service au generat rezultate care au depășit cu mult obiectivul inițial: consumul de lubrifianți s-a redus cu până la , intervalul de schimb al uleiului din reductoare a crescut de la – ani la peste ani, iar costurile de mentenanță și lubrifiere au scăzut, în medie, cu aproximativ . Cea mai importantă schimbare nu s-a regăsit însă doar în aceste cifre, ci în faptul că procesul de lubrifiere a devenit planificabil, transparent și ușor de auditat.
48
4/2026
idee de lab rat r la s lu ii c m lete
Povestea Interflon a început în urmă cu peste de ani, într-un laborator, cu obiectivul de a dezvolta o tehnologie de lubrifiere capabilă să reducă fricțiunea și uzura dincolo de limitele lubrifianților convenționali. Astfel a luat naștere tehnologia MicPol®. Experiența acumulată în aplicațiile industriale a demonstrat însă că tehnologia, oricât de avansată ar fi, nu este suficientă de una singură. Chiar și cel mai performant lubrifiant nu poate oferi rezultatele dorite dacă nu este susținut de o metodă corectă de aplicare, o strategie de lubrifiere bine definită și un proces de mentenanță adecvat. Această concluzie a marcat următoarea etapă în evoluția Interflon: trecerea de la furnizarea de produse la optimizarea întregului proces de lubrifiere. Astăzi, fiecare proiect începe cu o evaluare tehnică la fața locului. Obiectivul nu este doar alegerea lubrifiantului potrivit, ci înțelegerea modului în care funcționează echipamentul, a condițiilor în care acesta operează și identificarea oportunităților de optimizare. În funcție de aplicație, soluția poate include consultanță tehnică, audituri de lubrifiere, planuri digitale de lubrifiere prin I AC®, sisteme automate de lubrifiere, precum și serviciile Double MP și Lubrication as a Service. Optimizarea lubrifierii nu este însă un proiect punctual. Echipamentele, condițiile de producție și cerințele operaționale evoluează permanent, iar strategia de lubrifiere trebuie adaptată în mod continuu. Tocmai aici se află valoarea unei colaborări pe termen lung. În industria modernă, lubrifierea nu mai este doar o activitate de mentenanță. Este un instrument care contribuie direct la competitivitatea unei companii. Iar organizațiile care înțeleg acest lucru nu aleg doar lubrifianți mai buni, ci iau decizii mai bune.
SC. Interflon Romania SRL.
T
C H T
Studiul de caz complet și video sunt disponibile prin scanarea codului R.
ubrifian ii s eciali un fact r strategic entru fiabilitatea i eficien a trans rtului fer iar I ndustria feroviară modernă impune standarde tot mai ridicate în ceea ce privește siguranța, fiabilitatea și eficiența operațională. n acest conte t, lubrifianții speciali reprezintă un element tehnic esențial, contribuind semnificativ la funcționarea optimă a vehiculelor și a infrastructurii feroviare.
Dezvoltarea acestor produse se bazează pe colaborarea permanentă dintre producătorii de lubrifianți, producătorii de material rulant și operatorii feroviari, cu scopul de a răspunde cerințelor specifice ale aplicațiilor din domeniu.
Componentele unui tren sunt expuse permanent unor condiții de exploatare dificile: variații importante de temperatură, umiditate, praf, vibrații și solicitări mecanice repetate. În aceste condiții, alegerea unui lubrifiant performant influențează direct durata de viață a echipamentelor, frecvența intervențiilor de întreținere și disponibilitatea materialului rulant. Soluțiile moderne de lubrifiere sunt proiectate pentru a oferi protecție eficientă împotriva uzurii și coroziunii, menținând performanțele componentelor chiar și în cele mai solicitante condiții de funcționare. Unul dintre principalele avantaje ale utilizării lubrifianților speciali îl reprezintă reducerea costurilor pe întreg ciclul de viață al trenului. În exploatarea feroviară, cheltuielile generate de întreținere și reparații depășesc, de multe ori, investiția inițială în achiziția vehiculelor. Din acest motiv, extinderea intervalelor dintre operațiile de relubrifiere și diminuarea numărului de defecțiuni contribuie la reducerea costului total de proprietate Total Cost of Ownership – TCO . Astfel, lubrifiantul nu mai este privit doar ca un consumabil, ci ca o componentă importantă a strategiei de mentenanță și a procesului de proiectare. Un exemplu relevant îl constituie sistemele de acționare ale ușilor trenurilor. Funcționarea defectuoasă a unei singure uși poate conduce la întârzieri, opriri neplanificate și chiar la scoaterea temporară din exploatare a unui vehicul. arniturile de etanșare, mecanismele de acționare și
Klüber Lubrication Romania SRL C T E
N
O C
lagărele aferente sunt supuse unui număr foarte mare de cicluri de deschidere și închidere, fiind afectate de temperaturi extreme, radiații ultraviolete și factori de mediu agresivi. ubrifianții dedicați acestor aplicații trebuie să asigure funcționarea constantă a mecanismelor, reducerea frecării și protecția împotriva uzurii și îmbătrânirii materialelor. Prin utilizarea unor produse adecvate, operatorii pot reduce semnificativ intervențiile neprogramate și pot crește disponibilitatea trenurilor în exploatare.
l ber ubrication dezvoltă o gamă e tinsă de lubri ianți speciali destinați industriei eroviare, proiectați pentru aplicații precum lagăre, angrenaje, sisteme de acționare, mecanisme ale ușilor și alte componente critice. Produsele sunt utilizate și aprobate de numeroși producători internaționali de material rulant și echipamente feroviare, fiind recunoscute pentru performanțele lor în condiții severe de exploatare și pentru capacitatea de a susține intervale extinse de întreținere. Un alt aspect important îl reprezintă disponibilitatea globală și menținerea unui standard constant al calității. Pentru operatorii și constructorii care desfășoară activități pe piețe internaționale, accesul la aceleași produse și la suport tehnic specializat reprezintă un avantaj major, contribuind la standardizarea proceselor de mentenanță și la optimizarea exploatării flotelor. În paralel cu performanța tehnică, cerințele privind sustenabilitatea devin din ce în ce mai importante în domeniul feroviar. Utilizarea unor lubrifianți cu durată mare de funcționare conduce la reducerea consumului de produs și implicit la diminuarea cantităților de lubrifiant uzat care necesită eliminare. Într-un sector în care fiabilitatea, siguranța și eficiența operațională sunt criterii esențiale, alegerea soluției de lubrifiere potrivite devine un factor strategic. ubrifianții speciali contribuie nu doar la protecția componentelor și la prelungirea duratei lor de viață, ci și la optimizarea proceselor de mentenanță, reducerea timpilor de indisponibilitate și diminuarea costului total de exploatare. Pe măsură ce industria feroviară continuă să evolueze către sisteme de transport mai sustenabile și mai performante, soluțiile moderne de lubrifiere vor avea un rol din ce în ce mai important în creșterea fiabilității și eficienței întregului sistem feroviar. Pentru informații suplimentare scanați codul R alăturat 4/2026
49
u ură
um
t fi reduse eric lele la minimum
umul de sudare sub c ntr l
S
udorii experimentați sunt mai căutați ca niciodată – și totuși această profesie-cheie este considerată de mulți drept neatractivă. Unul dintre motive: fumul de sudare. Însă cât de periculos este în realitate? Și cum poate fi controlat eficient riscul? O privire în culise rezolvă dilema: Cine înțelege mecanismele și aplică măsurile corecte poate reduce în mod fiabil fumul de sudare – și poate lucra în siguranță.
e este fumul de sudare i cum se f rmea ă
sunt considerate sigure pentru sănătate dacă sunt respectate, valorile TR nu garantează absența riscurilor – ele reprezintă o valoare orientativă, adesea pentru substanțe a căror siguranță nu este pe deplin demonstrată, cum ar fi compușii de crom VI. În acest caz, valoarea orientativă este de , mg/m³.
La sudarea cu arc electric, arcul atinge temperaturi de ordinul miilor de grade. Metalul se evaporă, reacționează și se condensează – astfel se formează fumul de sudare. Acesta este alcătuit din componente gazoase precum ozon, monoxid de carbon, dioxid de carbon sau oxizi de azot, alături de componente sub formă de particule precum oxizi de fier, nichel și plumb, mangan sau compuși de crom VI. De reținut aproximativ din emisii provin din materialul de adaos – adică din sârma introdusă continuu în baia de metal topit.
O comparație la nivel internațional arată di erențe semni icative în Olanda, limitele sunt foarte stricte cu o valoare de mg m praf A praf alveolar , în ermania această limită este stabilită la , mg m , iar în Austria la fel și în Franța, elgia, Norvegia sau SUA și Canada valoarea se situează la mg m în aerul ambiant. Important valorile limită, standardele și reglementările reprezintă o situație de moment și pot fi modificate oricând. Companiile trebuie să verifice periodic cerințele naționale actuale și să adapteze corespunzător evaluarea riscurilor.
b rdarea sistematică rinci iul
n Pătrunderea particulelor de fum de sudură în organismul uman: Cele mai fine ajung până în alveolele pulmonare, unde are loc schimbul de gaze.
Pericolul este mai puțin vi ibil dar e ectele sale sunt reale mare parte din particule sunt ultrafine – frecvent sub m, unele chiar sub , m. Aceste particule pătrund până în alveolele pulmonare – acolo unde are loc schimbul de gaze în plămâni. sc ița De acolo – în funcție de compoziție – pot fi transportate în fluxul sanguin. Consecințele variază de la afecțiuni respiratorii cronice de exemplu sideroză în cazul oxizilor de fier la intoxicații de exemplu cu monoxid de carbon, oxizi de azot, ozon sau oxizi de mangan până la riscuri cancerigene în cazul compușilor de crom VI sau a oxidului de nichel, în special la sudarea oțelurilor înalt aliate.
al rile limită a ută res nsabilitatea
dar nu nl cuiesc
Desigur, există repere. În Austria se face diferența între valorile MA concentrația maximă admisă la locul de muncă și valorile TR concentrația tehnică de referință . În timp ce valorile MA
50
Reducerea eficientă a fumului de sudare urmează o ierarhie clară – principiul STOP. ăsurile trebuie prioriti ate ast el substituția și soluțiile tehnice oferă protecție colectivă, garantând astfel și siguranța persoanelor din apropiere. Măsurile organizatorice reduc în principal expunerea reziduală. Echipamentul individual de protecție EIP protejează doar persoana și, în consecință, reprezintă ultima etapă a ierarhiei.
4/2026
n Cantitatea de fum de sudare în mg/min în funcție de procedeul de sudare – sudarea WIG și sudarea sub strat de flux generează cele mai reduse emisii, în timp ce sudarea cu sârmă tubulară generează cel mai mare volum de emisii.
Principiul OP ubstituție procedee cu emisii reduse ex. TI I , sârme de sudare și gaze de protecție alternative, optimizarea lungimii arcului electric sc ița 2) e nică pistolete de sudare cu absorbție, celule automatizate, hote de exhaustare O Organi are componente fără reziduuri, spații de lucru curate și bine organizate, reducerea timpului de expunere, restricționarea accesului persoanelor neautorizate, instruire periodică P Personal protecție respiratorie, dacă măsurile anterioare nu sunt suficiente. Pârghia decisivă se afle în mâinile celor care sudează zilnic.
n pistoletului.
FER = 1,6 mg/s, viteza de avans a sârmei 5 m/min cu poziție neutră a
n FER = 0,56 mg/s, viteza de avans a sârmei 5 m/min cu poziție neutră a pistoletului, proces optimizat cu + +0,4 V corecție a lungimii arcului electric.
nd arcul electric face diferen a Un studiu realizat de FEF Aachen împreună cu Fronius demonstrează modul în care setările de la aparatul de sudare influențează emisiile de fum de sudare: nu doar procedeul, ci și setarea parametrilor au o influență covârșitoare asupra ratei de emisie a fumului FER . Comparând diverse variante de procedee – arc electric standard, ow Spatter Control SC și arc electric în impulsuri – s-a dovedit că arcul electric în impulsuri este procesul care oferă cel mai stabil transfer de material și cea mai scăzută rată de emisii. Parametrii de proces precum viteza de avans a sârmei, tensiunea și intensitatea curentului au fost menținuți constanți. Sudarea de test s-a efectuat cu o sârmă - Si , mm pe oțel de construcții, laminat la cald, nealiat S R cu gaz de protecție M Ar CO , în variantă complet mecanizată și în condiții reproductibile.
n Suduri în colț, procedeu de sudare PMC în impulsuri, arc electric optimizat prin corecția lungimii arcului electric, diferite tehnici de ghidare a pistoletului și viteze de avans ale sârmei, procedeu de sudare PMC în impulsuri.
e au arătat măsurăt rile uduri de depunere a sudarea cu pistolet de sudare cu absorbție, cele mai scăzute valori FER au fost înregistrate la o viteză de avans a sârmei de m min și o poziție neutră a pistoletului. Surpriza a venit din faptul că la m min, valoarea FER a fost mai redusă decât la
m min. gra ic Motivul: a m min au apărut mai frecvent scurtcircuite, care au crescut emisiile. Un aspect constant: te nica pistoletului ,,tras” a redus ușor emisiile la toate vitezele de avans ale sârmei. Cel mai mare impact însă l-a avut corecția lungimii arcului electric. Chiar și o creștere moderată a tensiunii medii – aprox. , V – a redus semnificativ FER pentru toate vitezele de avans ale sârmei. gra ic 2) E plicația i ică o lungime optimă a arcului electric minimizează scurtcircuitele. Mai puține scurtcircuite înseamnă transfer de material mai stabil – și în consecință mai puțini vapori metalici și mai puțin fum. uduri n colț În acest caz, emisiile au fost în general mai reduse, dar au prezentat același comportament gra icul ): n m min avans sârmă: aprox. , mg s n m min avans sârmă: aprox. , mg s n m min avans sârmă: aprox. , mg s
n Suduri de depuneri, procedeu de sudare PMC în impulsuri, arc electric cu corecția lungimii arcului electric, diverse viteze de avans ale sârmei, ghidare neutră a pistoletului.
i în acest caz, te inica pistoletului ,,tras”, în combinație cu un pistolet de sudare cu absorbție, s-a dovedit avantajoasă, în special la viteze mari 4/2026
51
u ură de avans ale sârmei. Un test detaliat la m min a evidențiat un minim al FER la o corecție de , V. Atunci când arcul electric a fost alungit sau scurtat, emisiile au crescut din nou – fie din cauza unei puteri mai mari a procesului, fie prin apariția mai frecventă a scurtcircuitelor.
sen a entru atelier Procedeul este ba a Procesul de sudare în impulsuri oferă, în multe aplicații, un transfer de material deosebit de stabil. A ustarea ină a lungimii arcului electric Arcul electric trebuie menținut cât mai scurt posibil, astfel încât procedeul să funcționeze cu o frecvență redusă, dar stabilă a scurtcircuitelor. Optimi area avansului s rmei În condiții de testare, viteza de avans a sârmei de m min a generat cele mai scăzute emisii. Regulă generală în condiții de menținere constantă a procedeului de sudare, o putere mai redusă a arcului este avantajoasă.
a tarea fumului nainte ca acesta să se răs ndească Pe lângă procedeu și parametri, captarea corectă a fumului este esențială. Pistoletele de sudare cu absorbție, precum Fronius MT i Exento captează fumul exact acolo unde se formează: direct în baia de metal topit. În combinație cu sistemul mobil de absorbție Fronius Exento ighVac, se pot atinge rate foarte înalte de captare de până la , deoarece fumul este evacuat direct din zona de formare. Important debitul volumetric al absorbției pistoletului trebuie menținut într-un interval optim valorile prea mici reduc eficiența captării, în timp ce valorile prea mari pot duce la perturbarea gazului de protecție, stropi sau neregularități ale sudurii. Se recomandă verificarea periodică folosind un aparat adecvat de măsurare a debitului volumetric.
Acolo unde utilizarea unui pistolet cu absorbție nu este posibilă – de exemplu la sudarea cu electrod învelit – sistemul de absorbție mobil Exento owVac reprezintă o alternativă eficientă. Acesta utilizează o hotă de exhaustare optimizată aerodinamic, rotativă, care acoperă o zonă largă de captare. În plus, are o suprafață mare de filtrare și este ideală pentru posturi de lucru schimbate frecvent. Toate sistemele Exento respectă cerințele standardului DIN EN ISO - privind captarea și separarea fumului de sudare. Acest standard definește cerințele generale pentru sistemele de captare locală – inclusiv construcția hotelor de exhaustare, traseele conductelor, unitățile de filtrare, cantitățile de aer, sistemele de avertizare și instrucțiunile de lucru privind măsurile de siguranță. Obiectivul lor este să se asigure că fumul de sudură este captat cât mai complet și cât mai aproape de locul de origine și că este separat în mod fiabil.
chi ament indi idual de r tec ie mă ti entru sudare cu unitate de filtrare cu entilat r Acolo unde sistemele tehnice își ating limitele sau este necesară protecția suplimentară a sudorilor, echipamentul individual de protecție devine esențial. Măștile pentru sudare cu unitate de filtrare cu ventilator PAPR – Powered Air Purif ing Respirators protejează eficient împotriva particulelor ultrafine de fum de sudare, furnizând permanent aer filtrat și curat. Combinația între suprapresiunea din mască și filtrul eficient împotriva particulelor fine reduce considerabil expunerea la substanțe nocive – în special în timpul lucrului în spații înguste sau la procese fără absorbție directă la punctul de formare. În acest scop, Fronius oferă măști moderne de sudare Fronius Vizor-Air, echipate cu unitate de filtrare cu ventilator. Fluxul de aer constant, reducerea încărcării termice și câmpul vizual neobstrucționat susțin lucrul precis chiar și în ture lungi.
n Sudare MAG cu pistolet de sudare cu absorbție MTW 500i și sistem de exhaustare Exento-HighVac, ambele de la Fronius, mască de protecție pentru sudare Fronius Vizor Air/3X Connect.
nclu ie umul de sudare nu este in incibil Fumul de sudare poate fi controlat. Prin combinația corectă între procedeul optim, ajustarea fină a parametrilor, absorbția de precizie și echipamentul individual de protecție, locul de muncă devine nu doar mai sigur, ci mai productiv și mai atractiv. Sau, pe scurt: rata de emisie a fumului nu este o lege a naturii. Este un parametru controlabil iar specialiștii în sudură dispun de mijloacele necesare pentru a-l ajusta. Mai multe despre protecția la sudare: https://www.fronius.com/en/welding/knowhow/welding-protection
n Sudare cu electrod cu absorbție Exento-LowVac.
52
4/2026
otogra ii
ronius International mb
Automatizări
>>> roboţi <<<
na tic n i tabilus
de ltă linie c mună entru r duc ia de actuat are integrate entru r b i uman i i
C
ompania Synapticon GmbH, specialist în tehnologia sistemelor de acționare integrate și în siguranța funcțională în domeniul roboticii, și Stabilus SE, unul dintre principalii producători și furnizori la nivel mondial de soluții de control al mișcării, au încheiat un parteneriat strategic. Împreună, cele două companii dezvoltă și produc o linie comună de produse constând în actuatoare integrate pentru roboți umanoizi și alte aplicații robotice. În prezent, roboții umanoizi părăsesc laboratoarele de cercetare și sunt pe punctul de a fi introduși în aplicații industriale. Astfel, provocarea decisivă se schimbă: de la prototipul funcțional la producția în serie fiabilă, cu cele mai înalte standarde de calitate și costuri reduse de întreținere. Parteneriatul intervine exact la acest prag – la nivelul sistemului de acționare, care determină precizia, siguranța și scalabilitatea fiecărei articulații a robotului umanoid.
uă c m eten e un singur sistem Rolurile partenerilor se completează perfect: S napticon furnizează inteligența actuatorului – software, siguranță funcțională, proiectarea sistemelor electronice și a senzorilor, precum și tehnologia de acționare. Stabilus contribuie cu proiectarea mecanică, aprovizionarea, industrializarea, producția, asamblarea și logistica. Numai pentru industria auto, Stabilus a livrat deja milioane de actuatoare electromecanice. Abia interacțiunea dintre cele două competențe transformă componentele individuale într-un produs scalabil, gata pentru producția în serie.
început pentru serii mari, după modelul standardelor de producție și calitate din industria auto.
Robotica umanoidă este una dintre cele mai interesante piețe în creștere ale următorului deceniu. Cunoaștem Synapticon de mulți ani și suntem siguri că, alături de această companie, avem un partener excepțional pentru expansiunea noastră în domeniul roboticii. În domeniul roboticii, Synapticon stabilește standarde în ceea ce privește inteligența integrată a sistemelor de acționare și siguranța funcțională – exact competența care completează punctele noastre forte în producție și industrializare, transformându-le într-un sistem complet, gata pentru producția în serie. Obiectivul nostru este să ocupăm o poziție-cheie în domeniul sistemelor de acționare pentru roboții umanoizi. Acest parteneriat reprezintă un element important al strategiei noastre de creștere dincolo de piețele deja consolidate. David Sabet, director tehnic al Stabilus SE
inia comună de produse acoperă articulațiile umanoide din toate clasele de dimensiuni – de la articulațiile capului și ale mâinii până la șold și genunchi. Producția este concepută încă de la
Roboții umanoizi au nevoie de sisteme de acționare care să integreze încă de la început controlul mișcării, siguranța și producția în serie la scară largă. Cu Stabilus câștigăm un partener care produce de zeci de ani mecanică de precizie la calitatea și volumul specific industriei auto. Împreună, aducem sistemul de acționare al roboților umanoizi de la stadiul de prototip la producția în serie. Simon Fischinger, CEO al Synapticon
es re
na tic n
S napticon dezvoltă și produce hardware și software integrate de control al mișcării pentru robotică și automatizare industrială – cu un accent clar pe robotica umanoidă și inteligența artificială încorporată Embodied AI .
es re tabilus Stabilus este unul dintre cei mai importanți furnizori mondiali de soluții de control al mișcării pentru o gamă largă de industrii, precum mobilitate, utilaje industriale, automatizare, energie, construcții, sănătate, timp liber și mobilier. Stabilus oferă soluții fiabile și inovatoare care permit, îmbunătățesc sau automatizează mișcarea și poziționarea precise, precum și deschiderea, închiderea, ridicarea, coborârea și reglarea.
4/2026
53
Automatizări
>>> roboţi <<<
IFR: b ii t cre te r ducti itatea c m etiti itatea i cererea de f r ă de muncă ul d cument de i ie al edera iei nterna i nale de b tică anali ea ă im actul aut mati ării asu ra cu ării f r ei de muncă r ducti ită ii i ec n miei
D
ezbaterea privind automatizarea este adesea dominată de teama că roboții vor elimina locurile de muncă. n nou document de poziție publicat de nternational Federation of obotics F propune însă o perspectivă mai largă asupra fenomenului. „The Impact of Robots: Employment, Productivity and Competitiveness” analizează cele mai recente date și cercetări privind efectele adoptării roboților asupra pieței muncii, performanței companiilor și economiilor naționale. oncluzia generală a F este că robotica, susținută de politici adecvate în domeniul competențelor și de sisteme de educație adaptate, reprezintă un factor important pentru creșterea productivității, consolidarea competitivității și dezvoltarea unor locuri de muncă de calitate.
Noul document înlocuiește precedentul document de poziție al IFR, intitulat „The Impact of Robots on Employment and Jobs”, și reflectă extinderea cercetărilor privind efectele economice și sociale ale automatizării.
Dezbaterea publică despre automatizare se concentrează adesea asupra temerilor legate de dispariția locurilor de muncă. Cele mai recente dovezi arată însă o imagine mult mai cuprinzătoare. Roboții cresc productivitatea, susțin creșterea economică, ajută companiile să rămână competitive și pot contribui pozitiv la cererea de forță de muncă atunci când sunt susținuți de dezvoltarea eficientă a competențelor și de politici adecvate. Dr. Susanne Bieller, secretar general al IFR
e ce in estesc c m aniile n r b tică Mai multe tendințe structurale accelerează automatizarea la nivel mondial. Îmbătrânirea populației și schimbările demografice reduc disponibilitatea forței de muncă în numeroase țări industrializate, în timp ce producătorii se confruntă cu o penurie tot mai accentuată de personal. În același timp, companiile trebuie să își îmbunătățească productivitatea, calitatea și reziliența pentru a rămâne competitive pe piețele globale. Robotica le permite să automatizeze operații repetitive, periculoase și solicitante din punct de vedere fizic, susținând totodată procese de producție mai flexibile și mai eficiente.
r ducti itatea muncă
ate genera n i l curi de
Una dintre concluziile centrale ale documentului este că automati area i ocuparea orței de muncă nu se anulea ă reciproc. Roboții pot automatiza anumite sarcini, însă creșterea productivității poate conduce la extinderea activității compani-
54
4/2026
ilor, la creșterea producției și, implicit, la o cerere suplimentară de forță de muncă. Cercetările internaționale analizate de IFR indică o contribuție semnificativă a adoptării roboților la creșterea productivității și a produsului intern brut. În aceeași direcție, Forumul Economic Mondial estimează că inteligența artificială, robotica și digitalizarea, luate împreună, ar putea genera, până în , o creștere netă a numărului de locuri de muncă la nivel mondial. IFR propune înțelegerea efectului economic al roboticii prin interacțiunea a trei mecanisme: înlocuirea productivitatea i reinstalarea. Unele sarcini sunt automatizate, dar apar simultan sarcini și ocupații noi, iar creșterea productivității generează cerere suplimentară în economie.
b ii c m letea ă munca amenil r Documentul subliniază că roboții înlocuiesc, în general, sarcini individuale i nu ocupații ntregi. Roboții industriali sunt deosebit de eficienți în operații repetitive, solicitante fizic, periculoase sau care necesită un nivel ridicat de precizie. În schimb, oamenii continuă să ofere competențe precum rezolvarea problemelor, capacitatea de adaptare, luarea deciziilor și interacțiunea interpersonală. Ca urmare, automatizarea transformă din ce în ce mai mult locurile de muncă, în loc să le elimine pur și simplu. Robotica poate contribui și la îmbunătățirea condițiilor de muncă prin preluarea activităților murdare monotone periculoase i delicate. Acest lucru poate crește siguranța la locul de muncă și poate sprijini menținerea în activitate a angajaților mai vârstnici, precum și a persoanelor cu anumite limitări fizice.
m eten ele cheia succesului Potrivit IFR, valorificarea beneficiilor automatizării depinde în mod esențial de dezvoltarea forței
de muncă. Crește cererea pentru ingineri, tehnicieni, integratori de sisteme și angajați cu competențe digitale și cognitive. Pe măsură ce tehnologiile continuă să evolueze, programele de recalificare (reskilling) și de per ecționare a competențelor upskilling) devin tot mai importante, atât pentru companii, cât și pentru guverne. „ xpertiza umană rămâne indispensabilă. Automatizarea de succes nu înseamnă doar implementarea tehnologiei. nseamnă investiții în oameni și asigurarea condițiilor pentru ca angajații să poată colabora eficient cu sistemele robotizate avansate”, subliniază Susanne ieller.
n a anta c m etiti
entru c m anii i ări
Documentul analizează, de asemenea, rolul roboticii în consolidarea competitivității. a nivelul companiei, adoptarea roboților poate crește productivitatea, îmbunătăți calitatea și spori reziliența. Aceste avantaje sunt deosebit de importante pentru întreprinderile mici și mijlocii care concurează pe piețele internaționale. a nivel național, robotica poate ajuta țările să răspundă deficitului de forță de muncă, să susțină procesele de relocali are a producției (reshoring) și de apropiere a producției de piețele deservite (nearshoring), să își îmbunătățească performanța exporturilor și să reducă impactul economic al îmbătrânirii populației. ările care au implementat strategii coordonate în domeniul roboticii au demonstrat avantaje importante în dezvoltarea unor sectoare de producție competitive și în stimularea inovării.
ledea ă entru strategii na i nale n d meniul r b ticii Una dintre concluziile documentului este că o strategie națională cuprin ătoare pentru robotică este esențială pentru valorificarea la maximum a beneficiilor automatizării. Potrivit IFR, astfel de strategii ar trebui să coreleze politica industrială, educația, dezvoltarea competențelor și sprijinul pentru inovare. Obiectivul este consolidarea competitivității și pregătirea forței de muncă pentru o economie în care automatizarea va avea un rol tot mai important. În acest context, documentul IFR mută discuția despre roboți din zona simplă a raportului om versus mașină către o perspectivă mai complexă, în care productivitatea competențele competitivitatea industrială i evoluția locurilor de muncă sunt strâns interconectate. Pentru industria producătoare, mesajul este relevant: automatizarea nu trebuie privită exclusiv prin prisma reducerii necesarului de muncă, ci ca un instrument pentru creșterea capacității de producție, îmbunătățirea condițiilor de lucru și menținerea competitivității într-un context caracterizat simultan de presiunea costurilor, deficitul de personal și schimbările demografice.
INFOGRAFIC IFR.
Impactul roboților: forță de muncă, productivitate și competitivitate.
Documentul „The Impact of Robots: Employment, Productivity and Competitiveness” poate fi descărcat gratuit de pe platforma IFR, dar cu înregistrare. 4/2026
55
Automatizări
>>> roboţi <<<
ndustria m ndială de r b tică cere strategii c mune entru accelerarea aut mati ării
P
atru organizații reprezentative pentru industria mondială de robotică și automatizare utomation din pania, ssociation for dvancing utomation din , nternational Federation of obotics F și obotics utomation din Germania au semnat, la arcelona, eclarația de la arcel na privind tica i t ati area . nițiativa transformă declarația prezentată în într un cadru permanent de colaborare internațională destinat promovării unor politici publice care să accelereze automatizarea, competi tivitatea industrială și dezvoltarea competențelor. rganizațiile semnatare reprezintă împreună peste . de companii și organizații active în domeniul roboticii și automatizării. eclarația stabilește pri rități pentr fact rii de deciie, indiferent de nivelul de maturitate al automatizării din fie care țară adoptarea unor strategii naționale pentru robotică, îmbunătățirea condițiilor de investiții prin politici fiscale, uti lizarea roboților de către administrațiile publice, introdu
cerea roboticii în educație, comunicarea corectă a impactu lui automatizării asupra locurilor de muncă, investiții în robotica pentru asistență și îngri ire, accesibilizarea tehnolo giilor robotice, reglementarea adaptată ritmului tehnologic, susținerea standardelor internaționale și reducerea decala ului dintre inovare și implementarea la scară largă. rin semnarea declarației, cele patru organizații își asumă și un anga a ent pe ter en l ng dialog permanent cu guvernele și instituțiile publice, furnizarea de e pertiză tehnică și date indus triei, pentru elaborarea politicilor, publicarea periodică a pro greselor în aplicarea priorităților și e tinderea treptată a inițiativei către alte organizații de robotică și automatizare din lume. biectivul este ca eclarația de la arcelona să devină un reper internațional pentru politicile publice din domeniul roboti cii și automatizării. n FOTO. De la stânga la dreapta: Patrick Schwarzkopf (VDMA), Susanne Bieller (IFR), Carlos Méndez (AER Automation) și Jeff Burnstein (A3) / © AER Automation optimizat cu AI
intr duce n i restric ii entru anumite dis iti e r b tice a ansate r duse n străinătate
C
omisia Federală pentru omunicații F din a inclus, pe iulie , anumite dispozitive robotice avansate produse în afara tatelor nite pe overed ist , măsură care introduce noi restricții privind autorizarea, importul, comercializarea și vânzarea acestora pe piața americană. Federația nternațională de obotică F monitorizează evoluția reglementărilor și atrage atenția asupra implicațiilor pentru producătorii și furnizorii de robotică. ăsura face parte din cadrul ec re et r al F și a fost adoptată în urma unei evaluări a autorităților americane de securitate națională, potrivit căreia anumite dispozitive robotice avansate produse în străinătate prezintă riscuri inac ceptabile pentru securitatea națională a și pentru securi tatea persoanelor din tatele nite. estricțiile vizează, în general, roboți mobili tereștri capabili să funcționeze fără intervenția directă a unui operator uman și dotați cu senzori, soft are și conectivitate pentru navigație, percepție, colectarea datelor sau comandă și control de la distanță. n aspect important este că reglementarea se raportează la l c l n care e te fa ricat pr d l, nu la naționalitatea producătorului. rin urmare, pot fi afectate inclusiv companii cu sediul în , uropa sau sia, dacă dispozitivele lor sunt fabricate în afara tatelor nite.
56
4/2026
n principiu, produsele noi care intră sub incidența măsurii nu vor mai putea obține autorizațiile F necesare pentru import, comercializare și vânzare în . eglementarea nu are însă caracter retroactiv produsele care au primit de a autorizația F pot continua să fie importate, comercializate, achiziționate și utilizate. F a introdus și un mecanism de nditi nal ppr val, prin care producătorii afectați pot solicita autorizarea necesară pentru a continua accesul pe piața americană. olicitanții trebuie să furnizeze informații detaliate privind structura proprietății și investitorii, lanțurile de aprovizionare, modalitățile de producție, arhitectura soft are și firm are, măsurile de securitate cibernetică și alte informații referitoare la activitatea companiei. F a pregătit un document informativ dedicat industriei, care prezintă domeniul de aplicare al noilor restricții, produsele vizate și cele e ceptate. entr pr d căt rii e r peni de r tică n a regle enta re linia ă i p rtanța t t ai are a l c l i de pr d cție a lanț ril r de apr vi i nare i a ar itect rii te n l gice n acce l la piețele internați nale eocamdată, roboții indus triali tradiționali nu intră în sfera restricțiilor anunțate de F , însă evoluția reglementărilor americane merită urmărită de companiile care dezvoltă roboți mobili auto nomi, umanoizi și alte sisteme robotice conectate.
Pană de închidere cu placă de presiune - VARIO concept
Penele de închidere sunt utilizate ca elemente mecanice în fabricarea sculelor pentru a poziționa și fixa cu precizie glisierele la închiderea matriței. În timp ce pana de închidere deplasează componentele în poziția corectă de lucru, placa de presiune susține glisiera și asigură rezistența acesteia la forțele mari din timpul procesului de injecție. La fabricarea componentelor cu subtăieri sau alte geometrii complexe, trebuie asigurată susținerea repetabilă și stabilă a elementelor glisierelor. Dacă unghiul penei este prea mare, forța de reținere este redusă și glisorul se poate mișca ușor în timpul injecției. Acest lucru duce la formarea de bavuri pe componentă. Unghiurile penei care sunt setate prea mici blochează glisorul foarte strâns, dar în același timp provoacă o uzură inutil de mare și, în cel mai rău caz, chiar ruperea. Coordonarea precisă a penei și a suprafeței de contact este, prin urmare, de o importanță crucială.
Reglaj precis fără obișnuințe - VARIO concept
Timpul este un factor cheie pentru eficiență și competitivitate. Soluția cu pană de blocare VARIO permite reglarea precisă direct pe mașina de turnare prin injecție – fără demontări care consumă mult timp. Reglajele pot fi efectuate cu efort minim, reducând semnificativ timpul de nefuncționare.
Pană de închidere cu placă de presiune – VARIO Economie de timp și costuri datorită posibilității de reglare Nu este necesară demontarea, datorită reglării direct pe mașina de turnare prin injecție sau pe bancul de lucru Nu este necesară șlefuirea sau utilizarea folie oțel de adaos / sudarea Sistemul de blocare și scala permit o reglare precisă și reproductibilă Toate componentele sunt disponibile ca alternativă inoxidabilă Pană de închidere cu placă de presiune Placă de presiune cu dimensiuni suplimentare pentru ajustare Montare posibilă din planul de separare Șuruburi cu cap înecat incluse
Soluții speciale individuale Supapă cu placă de presiune reglabilă continuu Versiune cu funcție de reglare continuă Inscripționare individuală și domeniu de reglare Placă de presiune cu mimic de reglare Prin unitatea de reglare, este posibilă completarea funcției de ajustare pe pene de închidere clasice sau în plăci de formă.
4/2026
57
Materiale plastice
Maguire i ndustrial echn l gies lu ii ractice entru eficienti area r cesării materialel r lastice
P
entru companiile ce activează în domeniul procesării maselor plastice, evoluția tehnică și automatizarea nu sunt concepte care se reduc doar la instalarea unor echipamente mai sofisticate. Obiectivele implementării unor noi tehnologii urmăresc creșterea productivității, simplificarea proceselor și asigurarea stabilității acestora, reducerea pierderilor de material, reducerea consumurilor de energie și reducerea dependenței de intervenție a factorului uman.
n a ie gl bală c mbinată cu e erti ă l cală n m nia
Astăzi, tehnologiile Maguire sunt utilizate la nivel mondial în procese de injecție, extrudare, termoformare, precum și în alte procese și aplicații din industrie.
Abordarea practică descrisă mai sus se află în centrul parteneriatului dintre Maguire Products și BV Industrial Technologies - cu sediul în rașov, România.
Portofoliul acoperă domenii cheie ale pregătirii și manipulării materialelor: uscare vacuumatică, dozare, mixare gravimetrică și alimentare gravimetrică, transportul pneumatic al materialelor. Filozofia comună este automatizarea practică, reducerea implicării operatorului, eliminarea erorilor asociate, asigurarea repetabilității proceselor și creșterea timpilor de operare productivi.
Împreună, cele două companii reunesc decenii de experiență în domeniul prelucrării materialelor plastice, combinând tehnologiile Maguire, consacrate la nivel mondial, cu expertiza locală a BV Industrial Technologies în definirea și implementarea soluțiilor pentru aplicațiile din domeniu alături de asistența post-vânzare. Obiectivul este clar definit: sprijin acordat companiilor ce activează în România în acest domeniu industrial, în vederea îmbunătățirii eficienței, a productivității și a rentabilității investițiilor.
im litate inteligentă n utili area materialel r Începând cu anul , compania Maguire a dezvoltat echipamente bazate pe principiile preciziei, simplității și recuperării rapide a investiției.
58
4/2026
scare acuumatică mart im lu
a id
Mai mult timp alocat producției, mai puțini timpi morți. Str. Nicolae Titulescu 2, Tel.: 0368.415.053 E
Uscarea polimerilor higroscopici este esențială, însă timpii lungi de uscare, blocajele la pornirea producției și operațiile de întreținere pot reduce disponibilitatea utilajelor și eficiența generală a echipamentelor OEE – Overall Equipment Effectiveness .
are i mi are gra imetrică aut mată
reci ie
Maguire este pionierul dozării și mixării gravimetrice, cu peste . de unități WSB vândute la nivel mondial. Operarea extrem de facilă se realizează prin simpla stabilire a procentelor de material virgin, material regranulat, colorant și aditivi, echipamentul cântărind și dozând cu precizie automată fiecare componentă, șarjă după șarjă. Astfel, dependența de pregătirea manuală a materialelor și erorile operatorului sunt eliminate, asigurând în același timp reproducerea constantă a rețetei de la un lot la altul, indiferent de factorii perturbatori. Controlul precis al dozării coloranților și aditivilor, componente cu costuri ridicate, contribuie la reducerea risipei de materiale și implicit, a costurilor aferente. În același timp, încorporarea controlată a materialului regranulat permite procesatorilor să valorifice la maximum acest material.
lu ii de a dem nstrate n industria materialel r lastice din m nia Tehnologiile Maguire sunt utilizate cu succes într-o gamă diversă de aplicații din România. Printre instalațiile existente se numără soluții de dozare, mixare și alimentare gravimetrică, uscare vacuumatică și transport centralizat Flex us, care deservesc producători de componente pentru industria auto, electronică, monofilamente și fire tehnice, ambalaje, materiale pentru izolații, recipienți și preforme, componente pentru sistemele de gestionare a fluidelor, precum și cabluri pentru sectorul energetic și telecomunicații.
Tehnologia de uscare cu vacuum ULTRA de la Maguire abordează diferit acest proces. Spre deosebire de tehnologia convențională cu desicant, ULTRA utilizează vacuumul pentru a elimina rapid umiditatea din polimerul încălzit, materialele putând fi uscate într-un timp semnificativ mai scurt decât în cazul sistemelor tradiționale cu desicant. Pentru producție, avantajele sunt importante: uscarea mai rapidă înseamnă porniri mai rapide, schimburi rapide de materiale și timpi de așteptare reduși considerabil până la începerea procesării. Creșterea timpului disponibil pentru producție se poate traduce direct printr-o utilizare mai eficientă a utilajelor și prin îmbunătățirea OEE. Celulele de cântărire integrate permit monitorizarea consumului de materiale și adaptează dinamic etapa de uscare la necesarul real al procesului. Funcțiile automate de pornire și oprire reduc și mai mult intervenția operatorului, în timp ce volumul compact de material aflat în proces contribuie la accelerarea schimbării materialului. Concepția inteligentă, bazată pe uscarea cu vacuum, permite eliminarea multor operații de întreținere asociate sistemelor clasice, inclusiv a costurilor generate de înlocuirea materialului desicant și a filtrelor de proces. Mai puține întreruperi și o întreținere facilă, mai mult timp disponibil pentru producție. Reducerea consistentă a consumului de energie reprezintă o altă economie importantă, însă beneficiul mai larg este legat de productivitate: materialul este pregătit mai rapid, schimbările de material se realizează mai repede, mentenanța este redusă la minim, rezultând o creștere a numărului de ore de funcționare productivă ale echipamentului.
Diversitatea acestor aplicații evidențiază un aspect important: indiferent de proces, obiectivele fundamentale rămân aceleași – creșterea productivității, eficiența energetică, repetabilitatea proceselor, controlul precis al materialelor, automatizarea fiabilă, reducerea intervenției factorului uman și maximizarea timpului efectiv de producție.
ehn l gie gl bală
erti ă l cală
Pentru piața din România, BV Industrial Technologies asigură componenta locală esențială. Compania asigură consultanță clienților interni și colaborează cu aceștia pentru a analiza toate informațiile și cerințele aplicațiilor, legate de caracteristicile materialelor utilizate, capacitatea de producție, echipamentele existente și obiectivele de producție, contribuind la configurarea soluției potrivite și oferind asistență pentru instalare și punere în funcțiune. a fel de important, parteneriatul continuă și după instalarea echipamentelor și sistemelor, prin servicii locale post-vânzare și consultanță tehnică, care au ca obiectiv creșterea performanțelor și valorii investiției pe termen lung. Indiferent dacă obiectivul este creșterea OEE, automatizarea proceselor și reducerea necesarului de forță de muncă, diminuarea consumului de energie, îmbunătățirea preciziei sau creșterea capacităților de producție, Maguire și BV Industrial Technologies oferă soluții orientate către beneficii practice și măsurabile. 4/2026
59
Materiale plastice
Facilitator pentru industria maselor plastice C
entrul German pentru Materiale Plastice - SKZ este institutul de top din Europa dedicat industriei materialelor plastice, specializat în domeniul educației, cercetării și dezvoltării, serviciilor de consultanță, testării și certificării produselor din plastic, precum și certificării sistemelor de management ale companiilor din acest sector. n omânia, institutul este reprezentat de compania lastics avaria.
gamă e tinsă de r grame de f rmare entru r fesi ni tii din industria materialelor plastice
n sudarea; n extrudarea; n fabricația aditivă n termoformarea.
Personalul calificat reprezintă un factor esențial pentru competitivitate, o componentă decisivă pentru calitatea produselor și o condiție indispensabilă pentru desfășurarea fără sincope a activităților și proceselor de producție. În contextul actual, marcat de deficitul de forță de muncă specializată, companiile se bazează tot mai mult pe programe de formare rapide și orientate către nevoile concrete ale producției, destinate atât persoanelor aflate în reconversie profesională, cât și angajaților necalificați. S sprijină companiile din industria materialelor plastice în calificarea și dezvoltarea angajaților, de la nivelul de începător până la cel de expert. Programele de formare pot fi: n cu prezență fizică n cursuri online desfășurate în direct n module de e-learning instruire bazată pe platforme web n programe personalizate organizate direct în cadrul companiilor. O erta educațională acoperă toate te nologiile de prelucrare a materialelor plastice, printre care: n turnarea prin injecție
60
4/2026
De asemenea, S organizează cursuri dedicate unor domenii conexe, precum: n compounding; n știința materialelor n asigurarea calității n sustenabilitatea n reciclarea n digitalizarea n tehnologia suprafețelor n tehnicile de lipire.
Analiza potenþialului pentru companiile din d meniul turnării rin in ec ie
Matthias Ruff Head of Sales Education & Research SKZ – German Plastics Center +49 931 4104-503 m.ruff@skz.de
Începând din 2026, S – Centrul erman pentru Materiale Plastice și-a extins serviciile de consultanță dedicate procesului de turnare prin injecție a maselor plastice prin introducerea unei analize practice a potențialului de dezvoltare. Astfel, procesatorii de mase plastice pot beneficia acum de asistență specializată direct în spațiile de producție. Accentul este pus pe: n stabilitatea proceselor n dezvoltarea competențelor angajaților n creșterea sustenabilă a eficienței.
timi area r cesel r i calificarea personalului în activitatea de zi cu zi Un expert S face o evaluare la fața locului a fluxurilor de materiale, a gradului de utilizare a echipamentelor și a proceselor de producție, ținând cont, totodată, de nivelul de pregătire al angajaților. Raportul final, elaborat pe baza unei metodologii structurate, identifică în mod concret nevoile de intervenție din punct de vedere tehnic, organizațional și al resurselor umane, și propune măsuri specifice de optimizare.
Multe companii își doresc astăzi o combinație între consultanță de proces și formare profesională, care să genereze efecte imediate asupra producției de zi cu zi. Analiza noastră de potențial răspunde exact acestei nevoi. Robert HELD, coordonatorul departamentului de formare în turnare prin injecție și fabricație aditivă din cadrul SKZ
nga a ii califica i asigură stabilitatea r cesului de turnare rin in ec ie Analiza depășește cadrul unui audit tradițional și se concentrează asupra interfeței dintre tehnologie și factorul uman. Ea oferă o imagine clară asupra proceselor existente și permite identificarea punctelor care necesită îmbunătățiri. Evaluarea mașinilor, a sculelor, a proceselor de configurare și a fluxurilor de materiale face posibilă implementarea unor măsuri concrete pentru: n reducerea deșeurilor n scurtarea timpilor de ciclu n diminuarea consumului de energie. În același timp, analiza oferă o bază solidă pentru deciziile de investiții și dezvoltare pe termen lung a producției prin tehnologia de turnare prin injectare, în direcția unei stabilități crescute, a unei flexibilități mai mari și a unei rentabilități sporite.
Activitățile institutului se concentrea ă asupra n dezvoltării și optimizării materialelor n perfecționării produselor n îmbunătățirii proceselor de prelucrare a maselor plastice n metrologiei n digitalizării n economiei circulare n sustenabilității. Toate proiectele de cercetare sunt puternic orientate către implementarea practică în industrie.
er icii de testare i certificare entru pieþele internaþionale În calitate de laborator independent și neutru de testare, S poate evalua și certifica o gamă extinsă de produse utilizate în jurul locuinței, de la membrane pentru acoperișuri și sisteme de etanșare până la sisteme de conducte, fitinguri, robinete, profile pentru ferestre și accesorii destinate animalelor de companie, folosind o gamă variată de metode de testare. Printre testările reali ate se numără: n teste de îmbătrânire n teste de rezistență la foc n teste de rezistență la intemperii și radiații UV n teste mecanice; n alte proceduri specializate de evaluare. Divizia de testare a S este acreditată conform standardelor DI E I O IE 702 i DI E I O IEC 17065, fiind un partener de încredere pentru testarea, monitorizarea și certificarea produselor, pentru expertize tehnice și analiza daunelor.
dentificarea tim urie a talentel r i de ltarea l r strategică Un alt obiectiv important îl reprezintă identificarea sistematică a punctelor forte și a potențialului de dezvoltare al angajaților. În contextul deficitului de personal calificat, analiza de potențial ajută companiile să descopere din timp talentele interne și să le pregătească strategic pentru activități complexe de optimizare a proceselor și echipamentelor. În plus, începând din acest an, S a lansat noul curs online interactiv „Managementul atelierului în industria turnării prin in ecție . Participanții primesc un set de instrumente consacrate pentru analiza structurată a proceselor de producție și pentru reducerea sistematică a pierderilor, obiectivul principal fiind creșterea durabilă a productivității. Programul abordează metode consacrate precum: n OEE Overall E uipment Effectiveness n TPM Total Productive Maintenance n Kaizen; n 5S; n SMED.
e
cti ită i de cercetare i de l rarea s lu iil r
ltare
În calitate de partener pentru cercetare și dezvoltare, Centrul erman pentru Materiale Plastice contribuie la dezvoltarea inovațiilor de mâine.
A lați mai multe despre la Fakuma 2026
entrul erman pentru
ateriale Plastice
Cei interesați pot descoperi mai multe informații despre activitatea și serviciile S la standul B3-3000 din ala , din cadrul târgului Fakuma 2026, care va avea loc în perioada 2 6 octombrie 2026.
4/2026
61
CAD/CAM/PLM/ERP
SketchUp - intuitivitate i inteligen ă MIRCEA BĂDUŢ inginer, consultant CAD/IT cad_consultant@hotmail.com
A
plicația SketchUp uimește nu doar prin schimbarea drastică de paradigmă în interacțiunea om-aplicație, ci mai ales prin intuitivitatea extremă cu care preîntâmpină și ajută acțiunile utilizatorului. Iar faptul că versiunea profesională este relativ ieftină, iar versiunea web este chiar gratuită – plus accesibilitatea informațiilor de ajutor – conferă o bună vitalitate acestui software de proiectare 3D. decât cea gratuită, precum: import-export de formate vectoriale D și D, dar și de tip document sau raster bitmap DS, DAE, DEM, DDF, D F, D , glTF, IFC, M , ST , PDF S P, DS, DAE, D , D F, F , IFC, O , M , ST , R , SI acces la biblioteca completă de modele D S etchUp și la bilioteca de extensii cu funcții adiționale modul software de proiectare D a out mecanismul de referințe externe similar ref-ului din AutoCAD etc. Aflăm că aplicările cele mai frecvente sunt în arhitectură, design interior, lucrări din lemn mobilier, decorațiuni și tipărire D prototipare .
reambul inf rmati Software-ul SketchUp a fost creat în anul 1999, iar în 2003 compania @Last Software a înregistrat în SUA patentul uimitoarei tehnologii ,,Push/ Pull . Compania oogle a achiziționat aplicația în anul 2006, dar în 2012 a vândut-o companiei Trimble. Actualmente familia SketchUp are trei versiuni comerciale rulând sub sistemele de operare indows și macOS licențe cu abonament anual , și o versiune gratuită bazată pe web internet https:// app.sketchup.com/ . Desigur, versiunile comerciale au mai multe facilități și mai multe opțiuni de operare
reiterare utilă În recenzia pe care am făcut-o aplicației S etchUp în revista ,,Tehnică Tehnologie nr. 4/2022, focusul principal viza abordarea ,,direct modeling , care a constituit o schimbare semnificativă în paradigma proiectării asistate de calculator din perspectiva interacțiunii om-software, și care schimbare aducea un mic disconfort persoanelor obișnuite cu aplicațiile CAD consacrate.
62
4/2026
r iectare asistată de calculat r cu direct m deling Modelarea directă este o abordare centrată pe geometrie nu pe istoricul entităților D, precum este la aplicațiile MCAD , prin care utilizatorul modelează formele direct, prin împingerea, tragerea sau rotirea fețelor și muchiilor din desen proiect, și nu folosind schițe parametrice succesive. Abordare→
Direct Modeling
Parametric Modeling (MCAD)
Istoricul operațiilor de proiectare
Nu folosește istoricul operațiilor
Se bazează pe istoricul operațiilor folosind ca element de interfață un arbore al entităților de modelare succesive
Crearea/editarea formelor D
Utilizatorul punctează apucă o supra față și o trage împinge pentru a crea modi ca forma geometrică
Utilizatorul creează modi că schița D generatoare a formei entității D controlând dimensiuni și parametrii
Recomandare pentru
Prototipare rapidă forme organice schițe conceptuale proiecte mici
Ansambluri D mari piese necesitând un control strict al formelor
Di cultatea modi cărilor de proiect
Di cultate redusă. Majoritatea fețelor din proiectul D pot rapid ajustate
Dacă modi cările rup corelațiile din istoricul operațiilor, atunci reproiectarea poate necesita mult timp și efort
Aspect↓
aplicarea în domeniul tehnic ingineresc CAD și MCAD . Dincolo de implicațiile asupra fluxului de lucru CAD tradițional cu beneficii evidente, dar și cu oarece inconveniente , o aplicație de acest fel merită analizată și datorită particularităților sale de operare efectivă. Totuși, impactul cel mai mare îl aflăm la interacțiunea om-software la nivelul interfeței cu utilizatorul . Preîntâmpinarea acțiunilor de către aplicație – oricât de multă inteligență și intuitivitate ar avea ca substrat – este deranjantă pentru utilizatorul familiarizat cu aplicațiile CADD sau MCAD clasice, precum AutoCAD, IntelliCAD sau MicroStation, respectiv Solid or s, Solid Edge sau Inventor . i iată de ce: pentru mai toate acțiunile întreprinse de utilizator, aplicația S etchUp inferează presupunerea acțiunii următoare succesoare celei mai probabile aici fiind în esență inteligența distinctivă a aplicației și avansează impunând câțiva pași de editare D D, ceea ce are potențial frustrant pentru utilizatorul neobișnuit cu acest soi de asistență. Desigur, dacă le-am considera în abordarea nativă intrinsecă a aplicației, majoritatea presupunerilor făcute de S etchUp ar fi corecte, însă durează ceva timp până când utilizatorul mai ales cel venit de pe altă platformă CAD se obișnuiește cu aceasta.
Da, anumite aplicații software pentru modelare D precum Ds Max și Ma a aveau de mult timp facilități ,,direct modeling , însă aici avem în vedere
i iată un mic exemplu de operație asumată preemptiv adică de situație în care software-ul impune intuitiv niște pași de lucru : dacă desenăm o linie care intersectează o suprafață existentă din proiect, S etchUp va diviza automat acea suprafață după respectiva linie, întrucât presupune că intenția noastră este chiar acestă fragmentare ceea ce poate să nu fie conform cu gândul nostru . Însă – nota bene – dacă ștergem linia trasată, suprafața anterioară este imediat reconstituită. Altfel spus, dacă învățăm să avansăm în proiectul nostru beneficiind de presupunerile lui SketchUp, atunci lucrul devine chiar spornic. 4/2026
63
CAD/CAM/PLM/ERP Esențial este aici și faptul că aplicația S etchUp lucrează în mod nativ în trei dimensiuni, ceea ce înseamnă că: n toate comenzile de proiectare presupun o dezvoltare D a formelor n suprafețele inclusiv contururile D închise sunt automat colorate ca fețe D și pentru obținerea unei eventuale reprezentări filare va trebui să ștergem explicit și individual fețele colorate n obiectele entitățile D capătă dețin permanent o vizualizare umbrită rendering dinamic continuu și au o reprezentare geometrică în perspectivă considerând implicit un punct de fugă conform unghiului de vizualizare curent n comenzile de vizualizare D – rotirea D a modelului sau orbitarea în jurul modelului apropierea îndepărtarea – sunt manevre directe și foarte intuitive fezabile n vederile particulare ortogonale pe planurile D nu se obțin ușor.
Un alt aspect distinctiv pentru S etchUp mai ales în cazul versiunii web : uneltele de lucru ni se prezintă într-o colecție spartană foarte simplificată de exemplu, nu există comanda ,,Cop iar copierea de entități se obține din comanda ,,Move apăsând tasta Ctrl , așa cum – dacă avem nevoie de o elipsă – o vom obține deformând un cerc prin scalare neuniformă . Nici pentru crearea unui tablou regulat de entități liniar, rectangular sau radial nu avem o comandă explicită de genul ,,Arra , însă la nevoie putem obține acea multiplicare prin opțiuni particulare de copiere.
nsiderente
n răs ăr
Dincolo de tendința furnizorilor de produse complexe inclusiv de software de a utiliza sintagma ,,inteligență artificială ca argument de mareting tendință așa de patologic-ispititoare încât pe anumite segmente de piață lipsa acestui argument deja pare să declaseze , ar fi interesant să analizăm un pic aspectul de inteligență – și mai ales de inteligență autonomă – presupus de anumite facilități de asistență din aplicațiile CAD. De exemplu: mecanismul OSNAP object snapping , prin care cursorul de interacțiune din spațiul suprafața de proiectare se prinde ,,magnetic" de puncte definitorii geometric din proiectul desenul deja existent capete sau mijloace de linii arce centre de cerc arc intersecții etc . Dacă utilizatorul apelează explicit o astfel de prindere spunem că aplicația doar ne oferă ,,asistență la manevra noastră adică o mică inteligență predefinită implementată în AutoCAD din anul . Dacă însă activăm mecansimul OSNAP sau îl lăsăm activat, implicit , ceea ce ne va propune aplicația ca poziții geometrice de prindere chiar rezultă din deciziile ei contextuale, deci vom accepta că este o inteligență vie dinamică dar notăm că mecanismele AutoSnap și AutoTrac sunt prezente în AutoCAD din . În aplicațiile de proiectare tehnică avem o asistență foarte inteligentă și la cotarea obiectelor din desen proiect. i – acceptând această analiză logicosemantică – recunoaștem că am întâlnit de mulți ani acest nivel de inteligență în software-urile CADD AutoCAD, IntelliCAD, MicroStation, etc . Însă, prin acțiunile sale preemptive, prin asistența intuitivă și anticipativă, S etchUp urcă un pic mai sus deși, din rațiuni pe care nu le mai reiterez aici, tot nu-i acord titlul de ,,inteligență artificială .
64
4/2026
idr genul ca sursă de energie ÜMIT BATMAZ Management Board Member Farplas Technology Expert-Tireco Tech Srl Management Advisor - UAMT umit.batmaz@farklabs.com
P
e multe platforme, întâmpinăm întrebări și comentarii conform cărora vehiculele electrice nu sunt de fapt o tehnologie utilizabilă, dar că problema energetică și cea climatică pot fi rezolvate renunțând sau nu la motoarele cu ardere internă. roblema climatică cu care se confruntă omenirea forțează în mod natural mulți indivizi și organizații să gândească și să acționeze pentru a găsi soluții. idrogenul, care reprezintă mai mult de din masa universului, este atât cea mai logică, cât și cea mai permanentă soluție în acest sens. otuși, ecuația hidrogenului în energie nu este atât de ușor de rezolvat pe cât cred optimiștii. e lângă faptul că este ușor de găsit, hidrogenul este ușor, stocabil și nu generează poluare de unul singur. oate caracteristicile menționate până acum fac din hidrogen un candidat e celent pentru a fi sursă de combustibil. otuși, hidrogenul nu acționează ca sursă de energie, ci mai degrabă ca purtător de energie. eea ce vreau să spun este că hidrogenul are nevoie de un proces chimic pentru a putea fi folosit ca un combustibil. istă multe metode diferite pentru a efectua acest proces chimic. n prezent, e istă metode diferite pe care le cunoaștem pentru a obține hidrogen. fost creată o clasificare a culorilor în funcție de metoda prin care se obține hidrogenul. u înseamnă că hidrogenul este colorat. idrogenul este un gaz incolor. otuși, oferind un cod de culori metodei prin care hidrogenul este obținut, înțelegem cum este obținut.
1Met de de r duc ie a hidr genului
Așa cum am menționat mai sus, hidrogen este exprimat în culori diferite, adică obținut prin metode diferite. Cele trei tipuri cele mai comune de hidrogen sunt hidrogenul gri, albastru și verde.
idr gen gri idrogenul gri este în prezent cea mai comună și mai ieftină formă de producție a hidrogenului. Hidrogenul gri este folosit ca un combustibil, iar procesul nu produce emisii de gaze cu efect de seră de unul singur. Totuși există emisii de gaze cu efect de seră în procesul de producere a hidrogenului din gaze naturale. idrogenul gri este obținut printr-un proces numit reformare cu abur pentru a separa molecula de hidrogen de gazul natural. Producția procesului include atât emisii de hidrogen, cât și emisii de carbon. Tehnologiile cu hidrogen gri nu captează emisiile de carbon create în timpul procesului, ci sunt eliberate în atmosferă.
idr gen albastru idrogenul albastru se bazează pe principiul separării moleculei de hidrogen de gazul natural folosind procesul de reformare a aburului. Dar acest lucru este diferit de gri prin faptul că emisiile de carbon eliberate ca proces sunt capturate și stocate, ceea ce reduce emisiile din atmosferă, dar nu le elimină. idrogenul albastru este uneori denumit hidrogen cu emisii scăzute de carbon deoarece procesul de producție nu împiedică generarea gazelor cu efect de seră, ci doar le stochează.
idr genul erde Deoarece hidrogenul verde folosește energii regenerabile în procesul său de producție, nu produce emisii pe tot parcursul ciclului său de viață,
ÜMIT BATMAZ n Middle East Technical University, Ankara, Türkiye, Inginerie Mecanică absolvent 1992 n Renault Group EV Battery Quality Development Senior Fellow, România n Management Board Member Farplas Technology Expert- Tireco Tech Srl Management Advisor - UAMT
ceea ce îl face o adevărată sursă de energie curată. Este realizată prin electrolizarea apei folosind electricitate curată generată din surplusul de energie regenerabilă provenită din energia eoliană și solară. Procesul provoacă o reacție care separă apa din componentele sale de hidrogen și oxigen și O din O . Acest lucru duce la eliberarea emisiilor de carbon în acest proces. Este o alternativă excelentă la gri și albastru, dar pentru moment, principala provocare este reducerea costurilor de producție pentru a face din hidrogenul verde o alternativă cu adevărat realizabilă, regenerabilă și prietenoasă cu mediul. Dincolo de cele trei cele mai mari tipuri de hidrogen, există și alte opțiuni de culoare.
egru i mar idrogenul negru și maro sunt tipuri de hidrogen produse folosind cărbune. În timpul acestei producții se olose te o metodă numită ga i icare. Gazificarea este procesul materialelor bogate în carbon, cum ar fi cărbunele, la temperaturi ridicate, pentru a le transforma în gaz de hidrogen. La finalul acestui proces, nu se produce doar hidrogen, ci și o cantitate mare de dioxid de carbon (CO ). În majoritatea cazurilor, acest dioxid de carbon este eliberat în atmosferă. Aceasta cauzează poluarea aerului și accelerează încălzirea globală. Din acest motiv, hidrogenul negru și cel maro sunt printre cele mai dăunătoare tipuri de hidrogen pentru mediu.
Hidrogenul roz este un tip de idrogen produs olosind energia provenită din centralele nucleare. În timpul producției, se folosește o metodă numită electroli ă. În această metodă, apa este separată în hidrogen și oxigen cu ajutorul energiei electrice. 4/2026
65
Acest tip de hidrogen se numește hidrogen roz deoarece energia nucleară este folosită ca sursă de electricitate. Unele surse pot folosi și denumirile de idrogen mov sau idrogen ro u pentru același tip de hidrogen. Deși aceste denumiri pot diferi, ele se referă în general la hidrogenul produs de energia nucleară.
urc a Hidrogenul turcoaz este un tip nou dezvoltat de hidrogen. Prin urmare, nu se știe încă exact dacă poate fi folosit pe scară largă. Oamenii de știință și companiile continuă să investigheze dacă această metodă este cu adevărat eficientă și sigură pentru mediu. O metodă numită piroli ă de metan este folosită în producția hidrogenului turcoaz. În această metodă, gazul metan este descompus la temperatură ridicată. Astfel, se obține hidrogenul și, în același timp, apare carbonul solid. Carbonul rezultat nu ajunge direct în aer, ceea ce reprezintă o diferență importantă. Carbonul este menținut în stare solidă în loc să fie eliberat în atmosferă sub formă gazoasă. Acest lucru poate fi un avantaj semnificativ în reducerea poluării de mediu. Totuși, pentru ca hidrogenul turcoaz să fie considerat cu adevărat prietenos cu mediul, carbonul solid rezultat trebuie depozitat în siguranță și permanent. Dacă acest lucru poate fi realizat, hidrogenul turcoaz ar putea fi printre tipurile de idrogen cu emisii scă ute de carbon, precum hidrogenul albastru.
alben idrogenul galben este o altă metodă nou dezvoltată. Această metodă este similară cu procesul folosit pentru a crea hidrogen verde, dar este denumirea folosită pentru hidrogenul obținut prin electroliză, în special prin utilizarea energiei solare. Unele surse îl folosesc și pentru a desemna hidrogenul obținut prin electroliză cu electricitate din surse diferite.
lb idrogenul alb este denumirea dată hidrogenului geologic care apare în mod natural în depozitele subterane. Acesta este extras printr-un proces numit fracturare hidraulică, care constă în forarea solului și direcționarea unui amestec de apă la presiune înaltă, nisip și substanțe chimice în rocă pentru a elibera gazul din interior. Din câte se știe, nu a fost implementat astăzi niciun plan de a folosi acest tip de hidrogen ca sursă de energie.
2
iit rul energiei e ba ă de hidr gen
După cum știm, cea mai impresionantă transformare după revoluția industrială din lume a început de fapt cu cele două milenii. Deși mulți percep acest lucru ca fiind epoca internetului și a tehnologiilor de comunicații în general și chiar dezvoltă teorii lucrând la aranjamente de trai potrivite pentru acest lucru, punctul la care am ajuns se concentrează pe necesitatea unei surse de energie
66
4/2026
care să facă toate activitățile umane sustenabile. Subiectul articolului nostru nu este să examinăm sursele de energie folosite de perioadele civilizației anterioare. Totuși, știm că ele modelează structurile sociale, economice, politice, militare, civilizate și de muncă în funcție de principala sursă de energie care susține structura civilizației în discuție. Din acest punct de vedere, înțelegem că nu putem duce civilizația umană la etape ulterioare cu resurse energetice precum cărbunele sau derivatele petroliere, care nu pot fi create la locul de consum, costul transportului fiind ridicat și, în același timp, nu pot fi găsite peste tot. Când privim în acest context, putem crede că zborurile interplanetare vor necesita tehnologia hidrogenului și vor juca un rol de portdrapel în acest domeniu, la fel cum voiajele intercontinentale au dezvoltat navele cu aburi. Înainte să ajungem la acea zi, în general, trebuie să vedem hidrogenul ca o componentă critică a eforturilor globale de a aborda problema stringentă a schimbărilor climatice. Dacă putem folosi hidrogen în loc de combustibili fosili, putem reduce semnificativ daunele pe care le facem naturii. În acest fel, putem ajuta la încetinirea efectelor schimbărilor climatice. Utilizarea hidrogenului nu este benefică doar pentru mediu, ci și pentru economie. Poate crea noi locuri de muncă, reduce dependența străină de energie și poate oferi un viitor mai sustenabil. Așa cum am văzut în paragraful anterior, există diferite tipuri de hidrogen în funcție de metoda de producție și impactul asupra mediului. Cel mai prietenos cu mediul dintre acestea se numește hidrogen verde. Poate fi folosit în transport, la încălzirea clădirilor și ca sursă de energie curată în fabrici. Ajută la reducerea emisiilor de carbon, mai ales în zonele unde electricitatea singură nu este suficientă. Producerea de hidrogen verde cu tehnologiile pe care le avem astăzi este mai costisitoare decât alte tipuri de hidrogen. Totuși, odată cu avansul tehnologic și creșterea producției, se așteaptă ca și costurile să scadă în timp. Din acest motiv, multe țări din lume construiesc facilități pentru producția de hidrogen verde, susțin cercetarea și fac noi investiții. Experții cred că, datorită acestor studii, hidrogenul verde va deveni mai răspândit și mai rentabil. idrogenul verde ar trebui să fie una dintre sursele importante de energie ale viitorului, deoarece nu dăunează mediului, poate fi folosit în multe zone și poate reduce emisiile de gaze cu efect de seră.
a energetică i c sturile rin met de de r duc ie 3 hidrficiengenului
În prezent există unele obstacole importante în utilizarea hidrogenului ca metodă de transport energetic. Pentru a înțelege aceste obstacole, trebuie să putem explica valoarea energetică a hidrogenului. Un tabel comparativ cu tipurile de hidrogen clasificate după metode de producție, informații importante și valori energetice ar fi util în acest sens. Conținutul tabelului de mai jos a fost preluat din https://www.fastechus.com/blog și procesat pentru a fi împărtășit aici.
onsumul de energie este necesar pentru *
etodă
Procesul tipic
Hidrogen verde
Electricitate regenerabilă electroliză
Hidrogen albastru
Reformarea gazelor naturale CCS CCUS
Hidrogen gri
Reforma gazelor naturale, fără CCS
Hidrogen brun
azi carea cărbunelui lignit cărbune tare
Hidrogen turcoa
Piroliza metan carbon solid
0
Hidrogen mov
Căldură nucleară electroliză la temperaturi înalte
20
Hidrogen galben
Curent electric electroliză
7
Hidrogen ro
Electricitate nucleară electroliză la temperaturi joase
6
0
ostul de producție astă i D g H tipic
70
60
20
0
2
apacitate globală producție actuală
Anunț linie de proiect
inia proiectului de electroliză, principala parte a totalului cu emisii reduse conducta totală cu emisii reduse 7 tpa
0 2
8
Din totalul electrolizei, electroliza globală a apei în a ost instalată la 2 , cu aproximativ din cu emisii scăzute provenind din electroliză
0
0 2
În , producția de hidrogen cu CCUS este de aproximativ 0 6 tpa
a fost anunțată producția cu CCUS, aprox . tpa
0 0 0 66
Aproximativ două treimi din producția globală aproximativ 6 67 t/an echivalent
Noile date de capacitate nu sunt, în general, urmărite ca o linie separată de proiect „gri".
8
2
0 8 08
Aproximativ din producția globală aproximativ 20 t/an echivalent
reutatea Chinei și regiunilor cu consum intensiv de cărbune
0
0
0 26 0 7
Foarte mici majoritatea facilităților sunt demo/pilot, capacitatea comercială globală este negli abilă 0 tpa
inie demo proto-comercială limitată, dar în creștere Agregarea o cială globală standard este slabă
20
0
0
06
Foarte mici Scara demo ponderată
Un fond de proiecte nuclear-H mic, dar în creștere
80
0
ostul unui litru ec ivalent de ben ină ec ivalent D
0 70
06
8
Din punct de vedere tehnic, se a ă și în piscina de electroliză.
Inclus în linia proiectelor de electroliză
0
0 66
2
Foarte mici Practic, câteva demouri și proiecte comerciale timpurii disponibile.
Stadiu mic incipient Majoritatea datelor converg sub „hidrogen nuclear"
2
Să enumerăm câteva informații de bază pentru a înțelege tabelul: n onsumul de energie necesar pentru H : Arată câtă energie electrică este necesară pentru a produce un ilogram sau o anumită cantitate de hidrogen. Cu alte cuvinte, pentru a produce hidrogen, trebuie mai întâi să cheltuim electricitate. Această afirmație este răspunsul la întrebarea: Câte unități de electricitate consumăm pentru a obține unitate de hidrogen?" n ostul actual de producție Arată cât de mult poate fi realizat un produs în condițiile actuale tehnologice și de piață. Este suma tuturor cheltuielilor suportate de o fabrică pentru producția de hidrogen. Electricitatea, apa, forța de muncă, întreținerea și cheltuielile de investiții sunt toate incluse în acest cost. n ost ec ivalent idrogen la l de ben ină Este comparația dintre hidrogen și benzină în termeni de energie. Dacă am folosi hidrogen, câți litri de benzină ar corespunde acestei cantități de energie? răspunde la această întrebare. n tpa milioane de tone pe an Este unitatea de măsură folosită pentru a arăta cât produce o fabrică sau o industrie într-un an. n apturarea tili area i tocarea arbonului Aceasta are scopul de a captura și stoca dioxidul de carbon CO din coșurile de fum ale fabricilor, în loc să-l elibereze în aer sau să fie folosit în producția altor produse. De exemplu, o fabrică de ciment poate capta CO din coș și îl poate stoca sub pământ. Scopul aici este de a încetini
Tabel comparativ al datelor cheie de performanță și capacitățile de producție ale metodelor de producție a hidrogenului (Sursa: https:// www.fastechus.com/blog )
încălzirea globală prin stocarea dioxidului de carbon eliberat în aer. n apturarea i tili area arbonului Este vorba de a folosi dioxidul de carbon pentru a realiza produse noi, în loc să-l capturezi și să-l depozitezi. CCUS are și spațiu de stocare, în timp ce CCU nu are spațiu de stocare. n Piroli a Piroli ă Este procesul de descompunere a substanțelor la temperaturi ridicate, fără oxigen. Este denumirea dată metodei de separare a componentelor dintr-o substanță prin încălzirea acesteia la o temperatură foarte ridicată fără a o arde. a producerea de hidrogen prin piroliză de metan, se formează carbon solid în locul dioxidului de carbon. Prin urmare, poate fi mai avantajos pentru mediu.
Ca să fie mai ușor de înțeles: n idrogenul gri oferă, în general, cele mai avantajoase date privind cel mai mic cost de curent, urmat de hidrogenul albastru. AIE afirmă, de asemenea, că în prezent producția pe bază de gaze naturale rămâne mai ieftină decât alternativele cu emisii scăzute în multe regiuni.i n onsumul de energie al idrogenului verde i galben pare a fi similar principalul factor care face diferența de cost este prețul electricității și factorul de capacitate. AIE afirmă că, în cazul hidrogenului regenerabil, costurile pot fi reduse la câțiva USD g în regiunile potrivite, în timp ce în cele slabe în resurse capital acestea rămân mult mai ridicate.ii n idrogenul albastru este cea mai matură metodă de combustibili fosili cu emisii scăzute în ceea ce privește proiectul de astăzi. Conform IEA, producția de hidrogen cu CCUS în este de aproximativ 0 6 tpa, în timp ce linia declarată din este de aproximativ tpa. iii
4/2026
67
n Datele o iciale de capacitate globală pentru turcoa mov i ro sunt mult mai fragmentate acestea sunt încă în mare parte la nivel demo FOAK. Sursele AIEA și hidrogenul nuclear arată că hidrogenul nuclear este încă în stadiul comercial incipient, în timp ce C ES și investigațiile recente arată că piroliza metanului este la o scară tot mai mare, dar încă limitată.iv
Ciclul de stocare a energiei al hidrogenului.
În acest proces, energia electrică este stocată în legăturile chimice ale moleculelor de hidrogen. Aceasta poate fi apoi folosită în celulele de combustibil cu hidrogen pentru a fi convertite înapoi în energie electrică sau folosită direct ca un combustibil. Astfel, hidrogenul se transformă într-un mediu de stocare a energiei care face posibilă transportul energiei în termeni de timp și spațiu.
nd anali ăm valorile i in ormațiile din tabelul nostru putem vedea rapid punctele problematice pentru idrogen În prezent, ecuația energetică a oricărui tip de hidrogen nu este pozitivă. Chiar și indiferent de factorul de emisii de carbon, chiar și în cele mai eficiente metode, pare necesar să se folosească , h energie, sau mai mult, pentru a obține kWh. Acest lucru face ca transformarea energiei disponibile, adică petrol, cărbune sau electricitate, în combustibil pe bază de hidrogen, să fie economică și tehnic inutilă. 2 Când îl comparăm cu echivalentul unui litru de benzină, evaluăm că hidrogenul are mari dificultăți în a ține pasul cu performanța benzinei, chiar și în cel mai bun caz. Când cifra din coloana respectivă este peste , înțelegem că litru de hidrogen aduce mai multă energie decât un litru de benzină. Totuși, când evaluăm cifrele, constatăm că doar hidrogenul verde și galben converg către această cifră. tim că tehnologiile de captare a carbonului nu sunt încă mature, așa că ar trebui să credem că sursa de hidrogen, care este clasificată în afara resurselor regenerabile, poate deveni interesantă doar odată cu maturitatea tehnologiilor de captare a carbonului. Cu alte cuvinte, observăm că obținerea hidrogenului din combustibili fosili nu are nicio semnificație în termeni de eficiență energetică în prevenirea încălzirii globale.
4 e trans rtă hidr genul i cum
Transformarea sistemelor energetice a crescut necesitatea tehnologiilor de stocare a energiei, odată cu utilizarea tot mai mare a surselor regenerabile. Întreruperea producției surselor regenerabile precum solarul și eolianul face necesară stocarea energiei produse pentru utilizare ulterioară. În acest moment, hidrogenul se remarcă ca un purtător de energie care stochează și transportă energie, în loc să o producă. Importanța hidrogenului nu se datorează energiei pe care o conține, ci capacității sale de a stoca energie din alte surse pentru mult timp și de a o transfera acolo unde este necesară. Prin urmare, hidrogenul este considerat o interfață energetică care acționează ca o punte între energia electrică și consumul final de energie.v
um st chea ă hidr genul energia Deoarece hidrogenul este foarte rar în formă liberă în natură, acesta trebuie mai întâi produs. Una dintre cele mai comune metode de producție a hidrogenului astăzi este electroliza. În procesul de electroliză, apa O este descompusă în hidrogen și oxigen folosind energie electrică. Dacă această electricitate este obținută din surse regenerabile, hidrogenul rezultat se numește hidrogen verde .vi
68
4/2026
Așa cum se vede în diagramă, hidrogenul nu este o sursă primară de energie, ci mai degrabă un mecanism intermediar de stocare care permite utilizarea energiei în momente diferite.
5 Met de de st care a hidr genului
Capacitatea de stocare a energiei hidrogenului depinde foarte mult de tehnologiile de stocare. idrogenul poate fi stocat în trei metode principale: stocarea ca gaz comprimat, stocarea hidrogenului lichid și stocarea pe bază de material solid. Metoda de stocare a gazului comprimat este astăzi una dintre cele mai utilizate. Hidrogenul este de obicei stocat în rezervoare la presiuni ridicate, cuprinse între și bar. Stocarea hidrogenului lichid, pe de altă parte, este deosebit de favorizată în aplicațiile aerospațiale. Dar, hidrogenul trebuie răcit la o temperatură de C pentru a deveni lichid.vii
etoda de depo itare
Avanta e
De avanta e
Gaz comprimat
Tehnologic matur, cost redus
Necesită presiune ridicată
Hidrogen lichid
Densitate mare de energie
Cerință de temperatură foarte scăzută C
Stocare solidă hidruri metalice
Stocare securizată
Costul ridicat al materialelor
Peșteri subterane de sare
Stocare la scară largă
Constrângeri geogra ce
anta ele hidr genului n st carea 6 energiei
Comparație a metodelor de stocare a hidrogenului.
Cel mai important avantaj al hidrogenului în stocarea energiei este că permite stocarea pe termen lung. ateriile pot stoca de obicei energie timp de ore sau zile, în timp ce hidrogenul poate fi stocat săptămâni, luni sau chiar anotimpuri. Această caracteristică este deosebit de importantă pentru sistemele de energie regenerabilă. De exemplu, excesul de electricitate provenit din producția mare de energie solară în lunile de vară poate fi folosit pentru a produce hidrogen. idrogenul produs poate fi stocat și folosit pentru a genera din nou electricitate în lunile de iarnă, când cererea de energie crește. Această abordare este descrisă ca stocare sezonieră a energiei .viii Un alt avantaj este că hidrogenul este transportabil. Deși există pierderi în transmiterea energiei electrice pe distanțe lungi, hidrogenul poate fi transportat între continente prin conducte, petroliere sau nave. Din acest motiv, hidrogenul este considerat unul dintre elementele importante ale comerțului global cu energie în viitor.
7 idr gen s aterie
Dintre tehnologiile de stocare a energiei, cele două opțiuni cele mai frecvent comparate sunt hidrogenul și bateriile. După cum se știe, bateriile au ieșit rapid în evidență, mai ales în timpul pandemiei COVID- din . Astăzi, când vorbim despre stocarea energiei, echivalentul acestei funcții este perceput ca bateriile litiu-ion pentru aproape toți actorii din industrie. Deși bateriile litiu-ion au preluat piața în prezent, știm și că există unele aspecte care trebuie îmbunătățite. ateriile oferă avantaje în aplicațiile de stocare a energiei pe termen scurt datorită eficienței lor ridicate. Totuși, pe măsură ce perioada de stocare a energiei crește, costurile bateriilor cresc rapid. În sistemele cu hidrogen, pierderile de energie apar în etapele de electroliză, stocare și celule de combustibil. Din acest motiv, eficiența totală a sistemului rămâne de obicei între . Pe de altă parte, această rată poate ajunge la în bateriile litiu-ion.ix Totuși, în aplicațiile care necesită stocare pe termen lung, hidrogenul devine mai avantajos din punct de vedere economic. idrogenul oferă oportunități semnificative, în special în ceea ce privește echilibrarea rețelelor electrice și decarbonizarea sectorului industrial. De asemenea, așa cum am repetat de multe ori, există tehnologii care trebuie dezvoltate în ceea ce privește eficiența sistemului energetic pe bază de hidrogen. În prezent, tehnologiile existente cu hidrogen sunt în urmă față de bateriile litiu-ion în ceea ce privește eficiența energetică, dar sunt foarte promițătoare în ceea ce privește oportunitățile potențiale de dezvoltare.
de hidrogen. idrogenul este considerat o soluție critică, mai ales în sectoarele unde electrificarea este dificilă, cum ar fi producția de oțel, industria chimică, transportul maritim și aviația.x Există obstacole practice în utilizarea bateriilor litiu-ion în aceste domenii, care pot fi ușor depășite în ceea ce privește tehnologia eficientă a hidrogenului. Conform proiecțiilor Agenției Internaționale pentru Energie, o parte semnificativă din cererea globală de energie este așteptată să fie acoperită de hidrogen și derivați de hidrogen până în . Odată cu utilizarea pe scară largă a hidrogenului, sistemele energetice sunt așteptate să devină mai flexibile, mai fiabile și cu un conținut mai scăzut de carbon.xi
9 nclu ie
idrogenul nu este o sursă de producție de energie, ci mai degrabă o interfață de energie care stochează și transportă energia. Permite stocarea electricității provenite din surse regenerabile sub formă de energie chimică, oferind flexibilitate în sistemele energetice. Datorită capacității sale de stocare pe termen lung, portabilității și utilizării în diferite sectoare, hidrogenul este un candidat pentru a juca un rol important în economia energetică a viitorului. Deși bateriile continuă să fie avantajoase ca soluții de stocare pe termen scurt, hidrogenul se remarcă ca o tehnologie strategică, mai ales în satisfacerea nevoilor de stocare a energiei la scară largă și pe termen lung.
eferin e Comisia Europeană. . Strategia hidrogenului pentru o Europă Climatic Neutră. ruxelles: Comisia Europeană. 2 Consiliul idrogenului. . Raportul drogen Insights . ruxelles: Consiliul pentru Hidrogen. Agenția Internațională pentru Energie IEA . . Revizuirea globală a hidrogenului . Paris: Agenția Internațională pentru Energie. Agenția Internațională pentru Energie Regenerabilă IRENA . . eopolitica transformării energetice: factorul hidrogenului. Abu Dhabi: IRENA. Departamentul de Energie al SUA. . Stocarea hidrogenului. ashington, DC: iroul pentru Eficiență Energetică și Energie Regenerabilă.
te Rezumat executiv – Global Hydrogen Review 2021 – Analiză - IEA i
ii
https://iea.blob.core.windows.net/ assets/12d92ecc-e960-40f3-aff5-b2de6690ab6b/ GlobalHydrogenReview2025.pdf
iv Producția de hidrogen nuclear | Agenția Internațională pentru Energie Atomică v
8
Revizuirea Globală a Hidrogenului 2025
iii
Agenția Internațională pentru Energie [IEA], 2023
Agenția Internațională pentru Energie Regenerabilă [IRENA], 2022 vi
lul hidr genului n iit r
Multe țări includ hidrogenul în strategiile lor de transformare energetică. Multe economii, în special Uniunea Europeană, aponia, Coreea de Sud și China, investesc miliarde de dolari în infrastructura
vii
Departamentul de Energie al SUA, 2024
viii ix x
Comisia Europeană, 2023
IEA, 2023
Consiliul pentru Hidrogen, 2024
xi
IEA, 2023
4/2026
69
Strategii
Studiu Deloitte pentru ABSL: m nia i c ns lidea ă statutul de destina ie strategică entru industria ser iciil r de afaceri
R
omânia își consolidează poziția de destinație strategică pentru investițiile în industria serviciilor de afaceri, sector care a generat o valoare adăugată brută de , miliarde de euro, anul trecut, apro imativ din valoarea adăugată brută totală a economiei locale, potrivit studiului Business Services Comparative Analysis 2025, realizat de eloitte omânia pentru sociația usiness ervice eaders . România combină câteva dintre cele mai importante criterii urmărite de investitorii internaționali, precum piața de dimensiune mare, accesul la forță de muncă înalt calificată, competențe lingvistice solide, productivitatea ridicată, costurile competitive și posibilitățile de extindere în numeroase orașe, arată studiul. România dispune de unul dintre cele mai mari bazine de forță de muncă din Europa Centrală și de Est dintre piețele analizate, cu aproximativ , milioane de persoane active pe piața muncii, fiind depășită doar de Polonia. În plus, țara noastră ocupă locul al doilea în regiune în ceea ce privește numărul absolvenților și forța de muncă cu studii superioare, asigurând companiilor acces la competențe esențiale pentru operațiuni complexe și servicii specializate. Studiul mai subliniază și tradiția solidă în domeniul limbilor străine, care continuă să reprezinte un avantaj major pentru companiile cu operațiuni internaționale. Totodată, productivitatea muncii, măsurată prin valoarea economică generată pentru fiecare
70
4/2026
oră lucrată, situează România printre performerii regiunii. Astfel, cu un scor de , , țara noastră depășește piețe ca Polonia , și Slovacia , și se situează la mică distanță de ituania , și Portugalia , și aproape la egalitate cu Cehia , , arată studiul.
Datele studiului confirmă faptul că industria serviciilor de afaceri a devenit un sector strategic pentru economia României, atât prin dimensiunea sa, cât și prin valoarea pe care o generează. Cei peste 280.000 de profesioniști din industrie nu mai livrează doar servicii de suport, ci contribuie tot mai mult la procese globale de transformare, tehnologie, analiză de date, automatizare și inteligență artificială. Următoarea etapă pentru România este să transforme avantajele pe care le are astăzi într-o poziție competitivă pe termen lung, prin investiții în competențe avansate, educație, infrastructură și printr-un cadru economic predictibil. Avem oportunitatea de a evolua de la o destinație importantă pentru serviciile de afaceri la un hub regional pentru inovație și activități cu valoare adăugată ridicată, iar capacitatea noastră de a valorifica această oportunitate va defini următorii ani ai industriei. Adrian BARON, Președintele ABSL România
locuitori, fiind a doua țară europeană după Polonia din această perspectivă. De asemenea, alte peste orașe cu populații între . și . de locuitori oferă condiții favorabile pentru investiții noi sau extinderi ale operațiunilor existente. Orașe precum Cluj-Napoca, Iași, Timișoara, rașov, Sibiu, Oradea sau Constanța pun la dispoziția investitorilor un bazin important de forță de muncă, un număr semnificativ de absolvenți ai unor universități puternice, piețe ale muncii mai puțin saturate și costuri operaționale competitive.
România și-a depășit de mult statutul de destinație bazată exclusiv pe avantajul costurilor. Astăzi, România este o piață matură, capabilă să susțină servicii complexe, activități cu valoare adăugată ridicată și programe de transformare la nivel global. Combinația dintre dimensiunea ecosistemului, accesul la o forță de muncă numeroasă și înalt calificată, dezvoltarea accelerată a orașelor și competitivitatea costurilor continuă să poziționeze România printre cele mai atractive locații pentru investițiile în servicii de afaceri din Europa. Pentru companiile care analizează o nouă investiție, dar și pentru cele deja prezente, România oferă argumente solide pentru creștere și dezvoltare pe termen lung. Tomas HUSNER, Lider Global Business Services Advisory, Deloitte România
În ciuda presiunilor inflaționiste recente, studiul arată că România rămâne una dintre cele mai competitive locații europene din perspectiva costului total de angajare. O comparație a acestui indicator pentru un specialist de nivel mediu în contabilitate din fiecare țară analizată arată că România este una dintre destinațiile cu cele mai reduse costuri, fiind depășită în regiune doar de ulgaria. a polul opus se află Portugalia, Cehia, Slovacia și Estonia, care înregistrează cele mai ridicate costuri. Simulările realizate până în , care iau în considerare impactul ratelor de inflație prognozate, indică faptul că România își va menține avantajul competitiv și va continua să se numere printre cele mai eficiente piețe europene pentru operarea centrelor de servicii. Astfel, conform acestei simulări, în clasamentul țărilor cu cele mai reduse costuri totale de angajare ar urma să fie condus de India, Filipine și ulgaria, însă România și-ar menține competitivitatea chiar și în contextul unor niveluri mai ridicate ale inflației, clasându-se pe locul șase. a polul opus, cele mai ridicate costuri totale de angajare sunt estimate în Portugalia locul , Cehia locul și Slovacia locul . În ceea ce privește extinderea ecosistemului serviciilor de afaceri dincolo de capitală, studiul subliniază potențialul pe care îl oferă România, care dispune de zece orașe cu peste . de
România găzduiește în prezent peste . de centre de servicii și peste . de angajați, ceea ce o face una dintre cele mai dezvoltate piețe de servicii pentru afaceri din Europa Centrală și de Est. Sectorul reprezintă deja , din totalul forței de muncă cu studii superioare, confirmând nivelul ridicat de specializare și de maturitate al industriei serviciilor de afaceri. În plus, sectorul local a înregistrat o creștere a ponderii în economie de , în , confirmând dinamica pozitivă și atractivitatea continuă pentru investiții noi și extinderi ale operațiunilor existente. Cea de-a doua ediție a studiului Deloitte usiness Services Comparative Anal sis compară zece țări europene și trei piețe asiatice, analizând o gamă largă de indicatori macroeconomici și specifici industriei, precum disponibilitatea forței de muncă, costurile operaționale, productivitatea, inflația, piața imobiliară, granturile și stimulentele pentru investiții, precum și alți factori relevanți pentru mediul de afaceri. Deloitte furnizează la nivel global servicii de audit, consultanță fiscală și juridică, consultanță, consultanță financiară și managementul riscului către aproximativ din companiile prezente în ® topul Fortune lobal și către mii de companii din sectorul privat. Asociația usiness ervice eaders A este organizația care reprezintă sectorul serviciilor pentru afaceri, reunind companii de top care activează în domenii precum centre de servicii partajate Shared Services Centers - SSC , externalizarea proceselor de afaceri usiness Process Outsourcing - PO , externalizarea serviciilor IT Information Technolog Outsourcing - ITO și cercetare-dezvoltare Research Development - R D . 4/2026
71
Strategii
Diversificarea a devenit condiþia esen ială entru cre tere ers ecti ele lideril r suite la umătatea anului
F
orvis azars, lider internațional în servicii de audit, fiscalitate și consultanță, a publicat noi concluzii din cadrul barometrului său anual dedicat liderilor suite, surprinzând perspectivele liderilor de afaceri și ale organizațiilor pe care le conduc, la șase luni de la publicarea studiului privind perspectivele pentru anul .
Bazate pe cel mai recent sondaj global realizat de companie, concluziile de la jumătatea anului confirmă că diversificarea a devenit principalul răspuns strategic al liderilor de afaceri la incertitudinea economică și geopolitică. Indiferent de sector sau regiune, organizațiile își adaptează operațiunile, modelele de afaceri și planurile de dezvoltare pentru a-și consolida reziliența și pentru a identifica noi oportunități de creștere. În acest context, companiile își diversifică sursele de finanțare și resursele, redirecționează investițiile către domenii cu potențial mai ridicat și își extind prezența pe noi piețe și în noi regiuni. Sondajul global a fost realizat în rândul a peste . de lideri executivi din țări și teritorii, iar raportul evidențiază cinci evoluții majore:
72
4/2026
n Paradoxul global s-a accentuat: deși ambițiile de creștere rămân ridicate , iar condițiile de piață sunt în continuare considerate favorabile, nivelul de încredere al liderilor s-a redus semnificativ. Creșterea costurilor cu energia, riscurile din lanțurile de aprovizionare și instabilitatea geopolitică fac mediul de afaceri mai dificil de gestionat. n actorii care in luențea ă cel mai puternic mediul de a aceri se sc imbă factorii economici, inclusiv inflația , puncte procentuale , au devenit principala preocupare pentru liderii executivi, depășind inteligența artificială , - puncte procentuale . În același timp, prețurile ridicate ale energiei și riscul de penurie au urcat cu puncte procentuale și au reintrat în top trei tendințe cu impact asupra companiilor , înaintea concurenței crescute , - puncte procentuale .
n apitalul i investițiile sunt redirecționate organizațiile continuă să investească, însă prioritățile se schimbă. Resursele financiare sunt realocate dinspre domenii precum dezvoltarea competențelor, atragerea de talente și lansarea de produse și servicii noi către managementul lanțului de aprovizionare, singurul domeniu care a câștigat importanță în ceea ce privește investițiile. n Operațiunile i relațiile comerciale reconigurea ă planurile de e tindere liderii C-suite își adaptează strategiile de extindere pentru a-și consolida operațiunile și pentru a dezvolta noi relații comerciale. China Continentală, America atină și Australia Asia-Pacific se află printre cele mai atractive destinații pentru extinderea relațiilor comerciale și a operațiunilor. n AI intră n era randamentelor - de la intenție la impact companiile încep să identifice și să măsoare mai clar beneficiile generate de investițiile în inteligență artificială. Peste dintre organizații raportează randamente de până la din investițiile în AI, iar aproximativ una din cinci înregistrează câștiguri de peste , confirmând trecerea de la intenția de adoptare la generarea unui impact concret asupra afacerii.
Diversificarea nu mai este un element secundar al strategiei, ci devine tot mai mult un pilon central al acesteia. Pentru liderii C-suite, întrebarea nu mai este dacă să diversifice, ci cum să o facă într-un mod coerent, la nivelul piețelor, lanțurilor de aprovizionare, surselor de finanțare și tehnologiei, consolidând reziliența fără a genera o complexitate dificil de gestionat. Desigur, abordarea va varia în funcție de dimensiunea organizației, de sectorul în care activează și de publicul căruia i se adresează. Liderii care vor avea succes vor fi cei care reușesc să echilibreze ambiția cu flexibilitatea și viteza de reacție cu controlul, mai ales într-un context în care inteligența artificială devine atât o sursă de productivitate, cât și un diferențiator competitiv important. Astăzi, performanța organizațiilor este evaluată tot mai mult prin prisma rezultatelor pe care acestea le obțin în materie de eficiență, productivitate și creștere. În contextul actual, reziliența se construiește prin integrarea flexibilității în strategie, pe măsură ce diversificarea încetează să mai fie o opțiune și devine o condiție esențială pentru creștere. Mark KENNEDY, Partner și Chief Clients & Markets Officer în cadrul Forvis Mazars Group Datele arată că optimismul privind creșterea rămâne ridicat: dintre liderii executivi își mențin perspectivele pozitive pentru dezvoltarea afacerilor, la același nivel ca la începutul anului și în linie cu rezultatele din . De asemenea, trei sferturi dintre respondenți continuă să considere favorabile condițiile de piață pentru creștere, atât pe plan local , cât și la nivel internațional . Cu toate acestea, incertitudinea și volatilitatea la nivel global au determinat o scădere semnificativă a încrederii liderilor în capacitatea lor de a gestiona factorii externi cu cel mai mare impact asupra afacerilor , față de în urmă cu șase luni , acesta fiind cel mai redus nivel înregistrat de la vârful pandemiei din . În ultimele șase luni, factorii economici, inclusiv inflația, au revenit pe primul loc în topul tendințelor
care influențează mediul de afaceri , depășind inteligența artificială, aflată acum pe poziția a doua . În același timp, prețurile ridicate ale energiei și riscul de penurie au revenit în top trei preocupări ale liderilor de afaceri , înregistrând o creștere de puncte procentuale după o perioadă de luni în care presiunea acestui factor s-a diminuat. Totodată, provocările din lanțurile de aprovizionare au intrat pentru prima dată în top cinci factori cu cel mai mare impact asupra companiilor, fiind menționate de dintre liderii executivi.
a italul i in esti iile sunt redirec i nate entru a limita efectele curil r ec n mice Deși numărul companiilor care își majorează investițiile rămâne ridicat, prioritățile de alocare a capitalului se schimbă. Investițiile sunt redirecționate dinspre domenii precum dezvoltarea competențelor, atragerea de talente, sustenabilitatea și consolidarea brandului către managementul lanțului de aprovizionare, pe fondul incertitudinilor și perturbărilor actuale. Aceeași abordare pragmatică se reflectă și în strategiile de creștere. Alianțele strategice și joint venture-urile dintre liderii C-suite au depășit ușor fondurile de private e uit ca opțiuni preferate pentru extindere și finanțare. Interesul ridicat pentru ambele modele evidențiază nevoia organizațiilor de flexibilitate, partajarea riscurilor și accesul la noi capabilități, dincolo de modelul tradițional de creștere bazat exclusiv pe resurse proprii. Peste jumătate dintre liderii executivi, din toate regiunile analizate, declară că și-au diversificat resursele în ultimele șase luni ca răspuns la evoluțiile geopolitice. Prin comparație, aproximativ un sfert dintre organizații au adoptat sau au accelerat strategii de friendshoring, offshoring sau nearshoring. În același timp, presiunea costurilor este transferată tot mai frecvent către clienți: dintre organizații au ales să reflecte costurile suplimentare în prețurile practicate, în timp ce absorb parțial sau integral aceste costuri. Tendința testează atât capacitatea companiilor de a-și menține politica de prețuri, cât și loialitatea clienților.
era iunile rela iile c merciale i lanurile de e tindere sunt rec nfigurate entru a sus ine cre terea iderii C-suite își regândesc planurile operaționale și relațiile comerciale pentru a răspunde mai eficient schimbărilor din mediul de afaceri. Această tendință consolidează planurile de extindere identificate la începutul anului, însă cu un accent mai puternic pe diversificarea piețelor și destinațiilor vizate. Companiile își concentrează tot mai mult eforturile de extindere în proximitatea piețelor actuale, atât la nivel național, cât și în țările învecinate. În același timp, China Continentală, America atină și Australia Asia-Pacific se numără printre principalele destinații în care organizațiile intenționează să își intensifice relațiile comerciale. 4/2026
73
Strategii Europa Centrală și de Est se remarcă, de asemenea, ca singura regiune care atrage interes atât din partea piețelor apropiate, cât și a celor îndepărtate, consolidându-și poziția ca destinație strategică pentru dezvoltarea relațiilor comerciale și extinderea operațiunilor.
tare acestor domenii. Inteligența artificială rămâne, de asemenea, o prioritate strategică: dintre companii planifică investiții suplimentare în implementarea și guvernanța AI, iar își consolidează planurile de continuitate a activității pentru a face față mai eficient incertitudinii.
intră n era randamentel r iar accentul se mută de la inten ie la im act
Rezultatele studiului arată, de asemenea, că liderii executivi din România resimt mai puternic decât media globală impactul unui mediu extern tot mai dificil. Instabilitatea geopolitică , tendințele economice, inclusiv inflația , și prețurile energiei se numără printre factorii cu cel mai mare impact asupra companiilor în acest an. Preocupările legate de evoluțiile geopolitice sunt deosebit de accentuate: dintre lideri declară că sunt îngrijorați de efectele acestora asupra operațiunilor și perspectivelor de creștere ale organizațiilor pe care le conduc.
Peste dintre companii obțin în prezent randamente de până la din investițiile în inteligență artificială, iar aproximativ o cincime dintre acestea raportează câștiguri de productivitate de peste . Aceste rezultate arată că liderii executivi încep să măsoare mai clar beneficiile generate de AI și succesul inițiativelor de transformare, concentrându-se tot mai mult pe impactul concret asupra afacerii. În același timp, organizațiile acordă o importanță mai mare rezultatelor obținute prin utilizarea AI, precum creșterea productivității și îmbunătățirea satisfacției clienților. Comparativ cu acum șase luni, accentul se mută de la adoptarea internă a tehnologiei către valoarea și rezultatele pe care aceasta le poate genera pentru afacere. Mark Kennedy concluzionează: „Creșterea nu a devenit mai dificil de atins; ea rămâne în continuare posibilă. Ceea ce s-a schimbat este faptul că succesul depinde tot mai mult de capacitatea organizațiilor de a evolua într-un mediu complex și imprevizibil. Liderii C-suite își doresc în continuare decizii mai bune și un avantaj competitiv, însă nu mai mizează pe o singură cale pentru a le obține. Abordările uniforme ale creșterii strategice aparțin trecutului. Astăzi vedem organizații care adoptă o diversificare atent planificată și continuă să își adapteze strategiile într-un context marcat de incertitudine. Diversificarea nu mai este doar o opțiune strategică, ci o condiție esențială pentru susținerea creșterii și construirea rezilienței pe termen lung.”
iderii de afaceri din m nia i men in ers ecti ele de cre tere n ciuda resiunil r ec n mice i ge litice iderii de afaceri din România își mențin optimismul privind creșterea, chiar dacă se confruntă cu unele dintre cele mai puternice presiuni externe evidențiate de studiu. Aproape nouă din zece executivi privesc pozitiv evoluția organizațiilor pe care le conduc în , ceea ce reflectă încrederea mediului de afaceri în perspectivele de dezvoltare, în pofida provocărilor generate de inflație, costurile energiei și instabilitatea geopolitică. Oportunitățile de creștere sunt identificate atât pe piața locală, cât și pe cele externe. Deși dintre liderii executivi din România consideră favorabile condițiile de piață la nivel național, au în vedere și extinderea internațională. Europa Centrală și de Est CEE și Europa de Vest se conturează drept principalele regiuni vizate pentru dezvoltare în . În același timp, liderii din România acordă o atenție tot mai mare consolidării rezilienței organizaționale. Managementul lanțului de aprovizionare și eficiența operațională se numără printre principalele priorități de investiții, dintre organizații intenționând să aloce resurse suplimen-
74
4/2026
În ciuda acestor provocări, tot mai multe organizații reușesc să transforme investițiile digitale în rezultate concrete și măsurabile. apte din zece companii din România raportează creșteri cuantificabile ale productivității generate de inițiativele de inteligență artificială, iar afirmă că evoluțiile geopolitice au accelerat ritmul implementării AI în cadrul organizațiilor lor. Cu toate acestea, liderii executivi rămân realiști în privința provocărilor care urmează. Aproape două treimi dintre respondenți se așteaptă la presiuni asupra marjelor de profit în , ceea ce evidențiază nevoia unui echilibru între ambițiile de creștere și consolidarea rezilienței operaționale prin eficiență și diversificare.
Liderii de afaceri din România continuă să privească cu încredere către creștere, însă într-un context mult diferit față de cel de acum câțiva ani. Deși 89% dintre executivi au o perspectivă pozitivă asupra evoluției organizațiilor lor, aproape două treimi se așteaptă la presiuni asupra profitabilității. Acest lucru explică de ce companiile investesc tot mai mult în reziliența lanțurilor de aprovizionare, eficiență operațională și parteneriate regionale. Creșterea rămâne obiectivul, însă reziliența și capacitatea de adaptare sunt cele care o susțin pe termen lung. Dino EBNETER, Country Leader, Forvis Mazars în România
es re
r is Ma ars
rupul Forvis Mazars SC este un membru independent al rețelei globale Forvis Mazars, o rețea de servicii profesionale, lider în domeniu. Operând ca un parteneriat internațional integrat în peste de țări și teritorii, Forvis Mazars roup se specializează în servicii de audit, taxe și consultanță.
es re
r is Ma ars n
m nia
În România, Forvis Mazars are o experiență de peste de ani în audit, consultanță fiscală și financiară, outsourcing și sustenabilitate.
Recenzii de carte Managementul r iectel r eur Managementul proiectelor europene își propune să prezinte concis principalele aspecte ale organizării și conducerii unor proiecte de finanțare ale unei firme precum și principalele abordări în elaborarea unei cereri, din teoria și practica actuală a managementului resurselor umane și managementului calității. Cartea se adresează studenților de la facultățile cu disciplina de predare Managementul proiectelor europene , dar și managerilor de la toate nivelurile ierarhice și tuturor specialiștilor cu preocupări în domeniile atât
ene
de complexe și frecvent controversate ale investițiilor și finanțării proiectelor, și este rezultatul activității desfășurate în cadrul Centrului de Cercetări Fundamentale și Aplicative în Economie de la Facultatea de tiințe Economice, Universitatea Tibiscus din Timișoara. n n Autor: adu ăducan n Editura: n Cod: n Nr. pagini: n n apariție
trategii financiare entru managementul r cesel r de recu erare n e enimentele de risc e trem a ul de astrel r naturale Evenimentele de risc extrem, deși se produc rar, atunci când apar provoacă pierderi uriașe, fiind necesar un management adecvat pentru a reveni la o stare de normalitate într-un timp scurt. Acestea au un potențial evident de a destabiliza mediul politic și economic dintr-o țară sau regiune și de a încetini dezvoltarea socială. ucrarea abordează o temă de actualitate, în contextul preocupărilor constante la nivel global cu privire la necesitățile de finanțare post-eveniment, cauzate de o continuă creștere a pierderilor materiale și umane produse de evenimentele de risc extrem de tipul dezastrelor naturale. Pe parcursul celor cinci capitole ale lucrării s-a urmărit identificarea soluțiilor financiare viabile care pot fi aplicate în România de
stcri ă
către decidenți și specialiști în domeniu în situația apariției unor evenimente de risc extrem de tipul dezastrelor naturale. ucrarea are un caracter interdisciplinar și își propune să ofere repere în domeniu și să inițieze dezbateri, adresându-se atât studenților, cercetătorilor și cadrelor didactice, cât și decidenților și specialiștilor din domeniu. Necesitatea identificării și dezvoltării unor instrumente financiare eficiente este permanentă, acestea fiind esențiale pentru diminuarea impactului economic al evenimentelor de risc extrem de tipul dezastrelor naturale, care se caracterizează printr-un grad ridicat de complexitate. n n Autor: onela aniela Găitan otezatu n Editura: PRO UNIVERSITARIA
n Cod: n Nr. pagini: n n apariție
Migra ia i cri ele ec n mice n rimele decenii ale sec lului Într-o lume globalizată, migrația, ciclurile economice și schimbările demografice formează un triunghi complex ale cărui interacțiuni sunt deosebit de evidente în dinamica pieței muncii și a forței de muncă. ucrarea analizează interacțiunile dintre ciclurile economice, schimbările demografice și migrație care influențează – într-o multitudine de moduri – toți participanții pe piața muncii. Crizele sunt în general considerate puncte de cotitură care declanșează atât fenomene sociale cât i reforme de politici publice și arată vulnerabilitățile politicilor europene din sfera imigrației și mai ales lipsa armonizării acestor politici la nivelul țărilor UE, ca urmare a avansării în procesul de integrare europeană. Studiile i rapoartele din literatura de specialitate eviden iază faptul că impactul crizelor financiare asupra
migranților și migrației este inegal între țări și regiuni, în funcție de o serie de factori, inclusiv structura pieței muncii, amploarea dependenței de lucrătorii migranți, a dinamicii politice și a reacției publice. În concluzie, orice criză economică de amploare poate fi văzută ca o oportunitate de reorganizare și restructurare a sistemului economic. Impactul asupra fluxurilor de migrație este semnificativ, însă poate fi corectat sau ajustat prin politici de migrație eficace și prompte. Înțelegerea dinamicii pieței muncii în raport cu ciclurile economice și parametrii demografici, reprezintă, atât în prezent, cât și în viitor, o provocare majoră pentru țări la toate nivelurile de dezvoltare economică. n n Autor: ariana ălan, rîndușa ihaela adu, armen zlău
n Editura: PRO UNIVERSITARIA n Cod: n Nr. pagini: n n l apariției 4/2026
75
Respectarea normelor Regulamentului pentru IA i n ile cerin e legate de trans aren ă Î
cu
76
ncepând cu 2 august 2026, Oficiul pentru IA al Comisiei Europene, împreună cu autoritățile naționale, a început să asigure respectarea Legii privind inteligența artificială . a aceeași dată, au început să se aplice noi norme în materie de transparență, care impun anumitor sisteme de să informeze utilizatorii atunci când interacționează și când conținutul a fost generat sau modificat de aceasta. Pe măsură ce IA devine din ce în ce mai capabilă și mai integrată în viața de zi cu zi, Regulamentul privind IA contribuie la asigurarea faptului că IA este dezvoltată, implementată și utilizată în condiții de siguranță, oferind cetățenilor și întreprinderilor din întreaga UE o mai mare încredere în tehnologie.
În conformitate cu noile norme, roboții de chat și alte sisteme de IA interactive vor trebui să le spună utilizatorilor că au de-a face cu IA, nu cu un om. Deepfake-urile imagini, videoclipuri sau materiale audio care au fost editate sau generate cu ajutorul IA vor trebui etichetate. Conținutul generat sau modificat de IA va trebui, de asemenea, să poarte marcaje care pot fi citite automat, astfel încât să poată fi detectat mai ușor.
Punerea în aplicare a Regulamentului ri ind
Măsurile sunt menite să reducă înșelăciunea și manipularea și să ajute oamenii să facă alegeri în cunoștință de cauză. De asemenea, acestea oferă întreprinderilor obligații mai clare și o modalitate practică de a demonstra conformitatea. Comisia a publicat la sfârșitul lunii iulie o primă listă cu peste de organizații care au semnat Codul de bune practici privind transparența conținutului generat de IA, care operaționalizează normele privind transparența conținutului generat de IA.
Normele acoperă, de asemenea, cele mai avansate modele PAI care pot prezenta riscuri sistemice. Furnizorii acestora trebuie să îndeplinească obligații suplimentare pentru a
4/2026
Oficiul pentru IA poate pune acum în aplicare normele Regulamentului privind IA pentru furnizorii de modele de IA de uz general PAI . Aceste modele pot îndeplini multe sarcini diferite și pot fi utilizate într-o gamă largă de instrumente și servicii, inclusiv agenți IA.
aborda riscurile de vătămare la scară largă, cum ar fi riscurile legate de incidentele chimice, biologice, radiologice și nucleare, pierderea controlului, infracțiunile cibernetice, manipularea dăunătoare și amenințările la adresa drepturilor fundamentale. Acestea abordează, de asemenea, riscurile care au atras recent atenția publicului, inclusiv riscurile la adresa securității cibernetice europene și a IA care acționează în afara controlului uman. Toți furnizorii de modele PAI trebuie să documenteze anumite informații și să le furnizeze autorităților competente sau furnizorilor din aval. De asemenea, acestea trebuie să pună în aplicare o politică privind drepturile de autor și să publice un rezumat suficient de detaliat al conținutului utilizat pentru formarea modelelor lor. Punerea în aplicare începe, de asemenea, în ceea ce privește obligațiile de transparență și practicile IA interzise. Acestea interzic sistemele deosebit de dăunătoare, inclusiv sistemele care manipulează oamenii, exploatează vulnerabilitățile în moduri dăunătoare sau marchează pe nedrept oamenii în moduri care le amenință drepturile. Responsabilitatea pentru asigurarea respectării normelor de transparență și a practicilor interzise este împărțită între trei organisme. Oficiul pentru IA asigură respectarea normelor pentru sistemele de IA oferite de același furnizor ca modelul de IA de uz general subiacent. Acesta acoperă, de asemenea, sistemele integrate în platforme online foarte mari sau în motoare de căutare online foarte mari desemnate în temeiul Regulamentului privind serviciile digitale. Autoritățile naționale competente asigură respectarea normelor pentru alte sisteme de IA. Autoritatea Europeană pentru Protecția Datelor asigură respectarea normelor privind sistemele de IA utilizate de instituțiile, organele și agențiile Uniunii Europene. Asigurarea eficace a respectării normelor va depinde, de asemenea, de asigurarea de către statele membre a faptului că autoritățile naționale competente sunt desemnate în mod corespunzător și dispun de resurse adecvate.
ri in tiin ific Oficiul pentru IA și autoritățile naționale competente vor fi sprijinite în activitatea lor de asigurare a respectării legii de către grupul științific, un organism consultativ de experți alcătuit din de experți independenți în domeniul IA. Comitetul a organizat recent prima sa reuniune. De asemenea, AI Office l-a numit pe profesorul Alessandro Abate de la Departamentul de Informatică al Universității din Oxford în funcția de consilier științific principal. Acesta va sprijini activitatea științifică a oficiului privind modelele de IA de uz general, inclusiv inovarea și adoptarea, precum și testarea și evaluarea modelelor.
nstrumente de m nit ri are Pentru a sprijini asigurarea respectării legii, Oficiul pentru IA a lansat mai multe instrumente pentru persoane fizice și întreprinderi. Persoanele fizice și juridice pot utiliza instrumentul de tratare a plângerilor pentru a raporta presupusele încălcări ale Regulamentului privind IA de către furnizorii de sisteme de IA supravegheați de Oficiul pentru IA. Persoanele care lucrează cu furnizori de sisteme de IA sau de modele de IA de uz general pot utiliza instrumentul pentru avertizori pentru a raporta în siguranță posibilele încălcări ale legii. Un canal specific este, de asemenea, disponibil pentru furnizorii din aval care construiesc sisteme de IA pe modele de uz general și doresc să raporteze presupusele încălcări de către furnizorii modelelor respective. Oficiul pentru IA va trata informațiile primite prin intermediul acestor instrumente în mod confidențial.
Contextul Profesorul Abate se alătură AI Office de la Departamentul de Informatică al Universității din Oxford. El a efectuat anterior cercetări la Universitatea Stanford și SRI International, un institut de cercetare de vârf din SUA, și a servit ca profesor asistent la TU Delft. Este recunoscut la nivel internațional pentru activitatea sa privind siguranța, verificarea și controlul sistemelor bazate pe IA, domenii care se află în centrul mandatului Oficiului pentru IA. Profesorul Abate deține un MS și un doctorat în Inginerie Electrică și Informatică de la Universitatea din California, er ele .
ta ele următ are Regulamentul Omnibus privind IA a amânat aplicarea normelor privind sistemele de IA cu grad ridicat de risc până la 2 decembrie 2027. De asemenea, a amânat normele privind sistemele de IA cu grad ridicat de risc integrate în produsele reglementate până la 2 august 2028. Omnibusul IA introduce noi interdicții privind sistemele de IA care generează conținut sexual explicit neconsensual și materiale care conțin abuzuri sexuale asupra copiilor. Aceste norme se vor aplica de la 2 decembrie 2026.
IA este o tehnologie transformatoare care poate aduce beneficii extraordinare cetățenilor și întreprinderilor noastre. Dar observăm, de asemenea, că pot apărea prejudicii dacă IA nu este concepută și utilizată în mod corespunzător, iar cele mai avansate modele creează riscuri la o scară cu totul nouă. Europa a anticipat această evoluție. Prin Regulamentul privind IA, am stabilit un cadru clar, bazat pe riscuri și durabil pentru o IA de încredere, care oferă inovatorilor securitate juridică, protejând în același timp interesul public. Pe măsură ce începe punerea în aplicare, facem un pas important către IA, pe care oamenii și întreprinderile îl pot înțelege și în care pot avea încredere și ale cărei beneficii sunt partajate pe scară largă în întreaga noastră societate. Henna Virkkunen, Vicepreședintă executivă a Comisiei Europene pentru suveranitate tehnologică, securitate și democrație 4/2026
77
Managerul de fabrică în era Inteligenþei Artificiale: de la administrator al operaþiunilor la arhitect al schimbării LEONARD RIZOIU Managing Partner leoHR/stayIN
n ultimele două decenii, industria prelucrătoare a traversat una dintre cele mai dinamice perioade din istoria sa. Globalizarea, automatizarea, digitalizarea și, mai recent, dezvoltarea accelerată a inteligenței artificiale au modificat profund modul în care sunt proiectate, organizate și conduse procesele industriale. Fabricile de astăzi sunt incomparabil mai performante decât cele de acum douăzeci de ani, iar tehnologiile disponibile permit monitorizarea în timp real a producției, optimizarea consumurilor, mentenanța predictivă și luarea unor decizii bazate pe volume impresionante de date.
Î
În acest context, discuțiile despre viitorul manufacturing-ului sunt aproape întotdeauna centrate pe tehnologie. Vorbim despre roboți colaborativi, algoritmi de inteligență artificială, digital twins, sisteme MES, platforme ERP integrate sau soluții de analiză predictivă. Toate acestea reprezintă investiții importante și vor continua să redefinească competitivitatea industrială. Cu toate acestea, experiența ultimilor ani arată că adevărata provocare nu este reprezentată de implementarea tehnologiei, ci de capacitatea organizațiilor de a conduce schimbarea pe care aceasta o generează. În numeroase proiecte de executive search, consultanță organizațională și retenție desfășurate în companii din industria prelucrătoare, am avut ocazia să discut atât cu directori generali și manageri de fabrică, cât și cu ingineri, specialiști sau operatori aflați direct în producție. Dincolo de diferențele dintre industrii sau dintre culturile organizaționale, există o concluzie care apare constant: transformarea digitală este percepută mult mai puțin ca o provocare tehnologică și mult mai mult ca una umană. Oamenii nu contestă beneficiile automatizării și nici necesitatea digitalizării. În schimb, își pun întrebări firești despre locul lor într-o organizație aflată într-o continuă schimbare. Vor mai avea aceeași contribuție? Vor reuși să țină pasul cu noile cerințe? Vor primi sprijin pentru dezvoltarea competențelor necesare? Aceste întrebări nu apar în rapoartele operaționale, însă influențează în mod direct succesul oricărui proiect de transformare. Această schimbare de perspectivă redefinește și rolul managerului de fabrică. Dacă în trecut
78
4/2026
Leonard RIZOIU Managing Director, leoHR n HR Expert & Managing Partner la leoHR și ViitorulMeu - o voce puternică în zona de capital uman și Managementul Carierei din România, cu peste 15 ani de experiență în business și management în diferite industrii. n Definiția profesionistului cu gândire strategică, orientat spre rezultate, care înțelege în profunzime nevoile afacerilor, construind soluții complete și personalizate pentru acestea. n Promotor al empatiei și umanității în piața muncii, contribuie activ atât la creșterea performanței în organizații, cât și la educarea publicului larg prin numeroase intervenții TV și în presa scrisă.
performanța unui lider era evaluată aproape exclusiv prin prisma indicatorilor operaționali – productivitate, costuri, calitate, timpi de oprire sau respectarea termenelor de livrare –, astăzi acestor responsabilități li se adaugă o dimensiune nouă: capacitatea de a conduce oameni într-un context caracterizat de incertitudine și adaptare continuă. Indicatorii tradiționali rămân esențiali și nimeni nu pune sub semnul întrebării importanța lor. Diferența este că ei nu mai sunt suficienți pentru a asigura succesul unei organizații. În multe fabrici, proiectele de digitalizare sunt abordate în primul rând din perspectivă tehnică. Se stabilește bugetul, se aleg furnizorii, se definesc etapele de implementare și se urmăresc indicatorii de performanță ai proiectului. De multe ori însă, componenta umană este tratată ca o consecință firească a schimbării și nu ca un element strategic al acesteia. Există presupunerea că oamenii se vor adapta automat la noile tehnologii, odată ce acestea devin disponibile. Realitatea demonstrează că lucrurile sunt considerabil mai complexe. Tehnologia poate fi instalată într-un timp relativ scurt, însă încrederea, înțelegerea și asumarea schimbării necesită timp, comunicare și leadership. Din această perspectivă, managerul de fabrică începe să își extindă rolul dincolo de zona operațională. El nu mai este doar administratorul proceselor industriale, ci devine principalul facilitator al transformării organizaționale. Responsabilitatea sa nu se limitează la implementarea unor soluții tehnologice, ci include și crearea unui context în care oamenii înțeleg de ce schimbarea este
într-o fabrică reprezenta principalul diferențiator al unui manager. Astăzi, experiența continuă să fie valoroasă, însă avantajul competitiv este dat din ce în ce mai mult de capacitatea de a învăța continuu. Ritmul în care evoluează tehnologia este atât de rapid încât soluțiile considerate inovatoare în urmă cu doar câțiva ani devin rapid standarde ale industriei. În acest context, liderii care vor avea succes nu vor fi cei care pretind că dețin toate răspunsurile, ci cei care își păstrează curiozitatea, încurajează experimentarea și creează un mediu în care învățarea continuă face parte din cultura organizațională.
necesară, care este impactul asupra activității lor și cum pot contribui la succesul acesteia. În lipsa acestei dimensiuni, chiar și cele mai performante tehnologii riscă să fie utilizate sub potențial sau să genereze rezistență și neîncredere. Un aspect interesant pe care îl observăm tot mai frecvent este modificarea profilului competențelor de leadership căutate de organizații. Dacă în urmă cu câțiva ani accentul era pus aproape exclusiv pe experiența tehnică și pe rezultatele operaționale, astăzi în procesele de recrutare și evaluare sunt analizate tot mai atent competențe precum adaptabilitatea, capacitatea de a conduce schimbarea, inteligența emoțională, comunicarea sau abilitatea de a dezvolta echipe. Nu înseamnă că expertiza tehnică și-a pierdut valoarea. Din contră, aceasta rămâne fundamentul credibilității unui manager industrial. Ceea ce s-a schimbat este faptul că succesul nu mai depinde exclusiv de ceea ce liderul știe, ci și de modul în care reușește să îi determine pe ceilalți să învețe și să evolueze odată cu organizația. Inteligența artificială accelerează această transformare. Algoritmii pot analiza volume impresionante de date, pot identifica modele, pot anticipa defecte sau pot optimiza planificarea producției într-un mod imposibil de realizat manual. În același timp însă, ei nu pot construi încredere, nu pot explica sensul unei schimbări și nu pot crea sentimentul de apartenență la o organizație. Aceste responsabilități rămân profund umane și vor continua să reprezinte unul dintre principalele avantaje competitive ale liderilor autentici. Observăm deja că organizațiile cele mai performante nu sunt neapărat cele care implementează primele o tehnologie nouă, ci cele care reușesc să creeze un echilibru între inovație și cultura organizațională. În aceste companii, digitalizarea nu este percepută ca un proiect exclusiv al departamentului IT sau al echipei de automatizare, ci ca un proces care implică toate nivelurile organizației. Managerii comunică permanent obiectivele schimbării, explică beneficiile acesteia, ascultă preocupările oamenilor și investesc în dezvoltarea competențelor necesare pentru noul context. Rezultatul este o adopție mai rapidă a tehnologiilor și o rezistență considerabil mai redusă la schimbare. Un alt aspect care merită analizat este modul în care se schimbă relația dintre experiență și învățare. Timp de mulți ani, experiența acumulată
Această schimbare influențează inclusiv relația dintre manager și echipa sa. Modelul tradițional, bazat aproape exclusiv pe control și supraveghere, începe să lase loc unui stil de leadership orientat către dezvoltare și colaborare. Managerii sunt chemați să faciliteze dialogul, să ofere claritate în perioade de incertitudine și să creeze contexte în care oamenii pot contribui activ la îmbunătățirea proceselor. În multe situații, succesul unui proiect de digitalizare depinde mai puțin de performanța tehnologiei și mai mult de calitatea comunicării dintre lider și echipă. Privind spre următorii ani, este evident că rolul managerului de fabrică va continua să evolueze. Responsabilitățile operaționale nu vor dispărea, însă vor fi completate de competențe care până nu demult erau asociate mai degrabă leadershipului organizațional decât mediului industrial. Înțelegerea tehnologiei, gândirea sistemică, managementul schimbării, dezvoltarea oamenilor și capacitatea de a crea încredere vor deveni elemente definitorii ale performanței manageriale. Se vorbește frecvent despre faptul că inteligența artificială va transforma radical industria. Este foarte posibil ca această afirmație să fie adevărată. Totuși, cred că transformarea cea mai profundă nu va avea loc la nivelul echipamentelor sau al algoritmilor, ci la nivelul leadershipului. Fabricile viitorului vor continua să investească în tehnologie, însă diferența dintre organizațiile care vor prospera și cele care vor întâmpina dificultăți va fi dată de capacitatea liderilor de a transforma investițiile tehnologice în progres organizațional. În ultimă instanță, procesele pot fi standardizate, echipamentele pot fi achiziționate, iar aplicațiile software pot fi implementate de aproape orice companie care dispune de resursele necesare. Ceea ce nu poate fi cumpărat este un leadership capabil să inspire încredere, să creeze o cultură a învățării și să transforme schimbarea într-o oportunitate. În era inteligenței artificiale, acesta va fi probabil cel mai valoros activ al oricărei organizații industriale. Dacă în trecut managerul de fabrică era, înainte de toate, administratorul operațiunilor, în următorul deceniu el va deveni, din ce în ce mai mult, arhitectul schimbării. Iar aceasta este, poate, cea mai importantă transformare prin care va trece leadershipul industrial. 4/2026
79
@
80
Produse&Servicii
4/2026
Lansare de produs
NOU
O singură maşină. Un singur set-up.
Potential
�
'nelimitat
r.1azak. ,,.,.,,.. ,
.. li
6
6
6
� � � LJ /\,/\,/\, Vă prezentăm noul
�AA�
Soluţiile multitasking Mazak:
��
INTEGREXj-200S NEO
M T-CI-I
Prelucrare într-un singur set-up
Timp redus de programare
Amprentă la sol redusă
Costuri reduse pentru seu le şi dispozitive de prindere
Eficienţă cu personal redus
Faceţi primul pas către prelucrarea multitasking cu fiabilitatea dovedită a tehnologiei Mazak, fabricată cu mândrie în unitatea noastră de producţie din Worcester, Europa. Este concepută pentru a vă creşte productivitatea şi pentru a asigura o amortizare rapidă a investiţiei, ajutându-vă să obţineţi mai multe comenzi pentru o producţie diversificată, în loturi mici.
+44 (O) 1905 755 755 info@mazak.co.uk
DISC0VER MORE WITH MAZAK"' mazak.com
�.1azak
TEHNICĂ ŞI TEHNOLOGIE
NR. 4 2026
(148)
www.ttonline.ro