FOOD INDUSTRY
N°7 Luglio / July 2026
Poste Italiane SpA - Spedizione
PARMA | ITALIA

9
Cibus Tec 2026: il futuro del food & beverage technology
Cibus Tec 2026: The future of food & beverage technology
32
CCM, gli specialisti nel taglio del mais per l’industria di processo CCM, the specialists in corn cutting for the process industry
26
F.lli Cuomo
Macchine Industriali: progettate per durare
F.lli Cuomo
Macchine Industriali: Designed to last
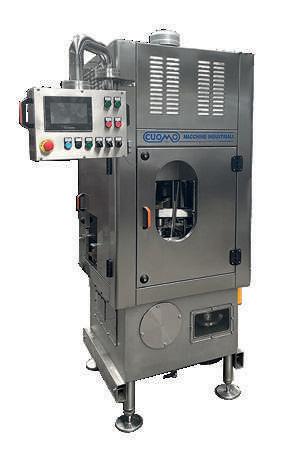
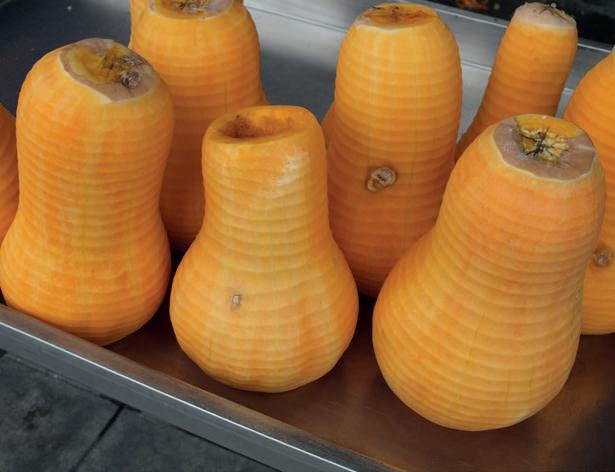
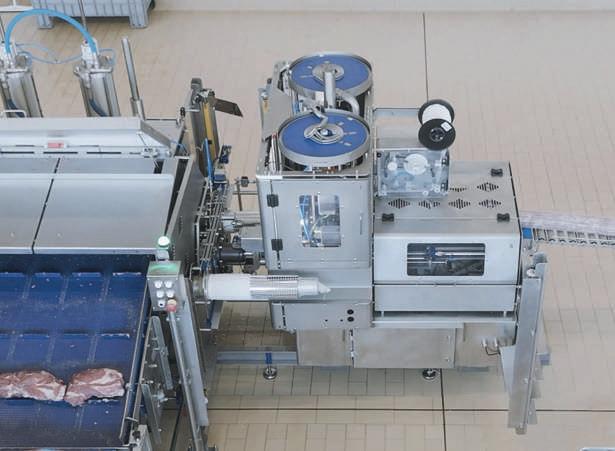
Per le linee zucca: innovazione applicata al food processing con PND For butternut squash lines: Innovation in food processing with PND
44 58
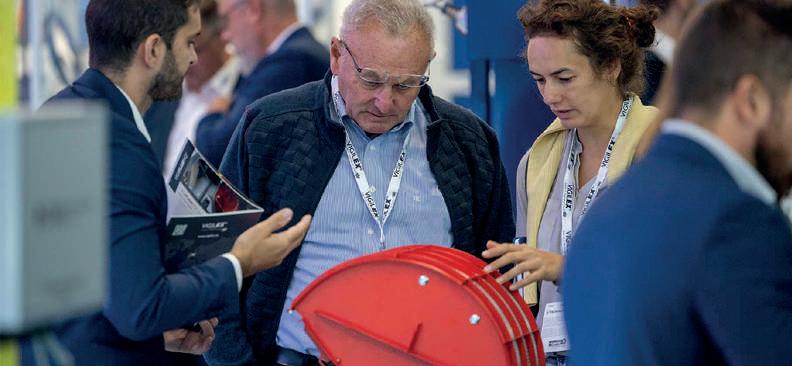
Tre sistemi combinati per precisione e sicurezza
Three combined systems for precision and accuracy
TECNALIMENTARIA FOOD INDUSTRY
Anno 31 - n°7 Luglio/July 2026
Direttore responsabile
L’innovazione incontra la pratica Innovation meets practice
90 172
Tecnologie e processi per il monodose alimentare del futuro Technologies and processes for the future of single-serve food packaging
188
Gestire la sequenza dei prodotti nei sistemi di accumulo FIFO
Managing product sequence in FIFO buffering systems
Fabiana Da Cortà Fumei
Redazione e Grafica redazione@tecnalimentaria.it
Sabrina Fattoretto
Elena Abbondanza
Veronica Menegazzo
Pubblicità e Marketing
Anita Pozzi
Franco Giordano
Stampa L’Artegrafica Srl
Direzione e Redazione
Editrice EDF Trend srl Corso del Popolo, 42 31100 Treviso – Italy
Tel. +39 0422 549305
Fax +39 0422 591736 redazione@tecnalimentaria.it www.tecnamagazines.com www.tecnalimentaria.it
Autorizzazione Tribunale di Forlì
n. 5 del 19.01.1996 (Iscriz. Roc n. 22054)
In questo numero la pubblicità non supera il 45%
Poste Italiane SpA - Spedizione in Abbonamento Postale - D.L. 353/2003 (conv. in L. 27/02/2004 n. 46) art. 1 comma 1 NE/TV ISSN 2498-9541
Publisher Editrice EDF Trend srl Corso del Popolo, 42 31100 Treviso – Italy
IN COPERTINA F.LLI CUOMO www.cuomoind.it
All right reserved.
Reproduction in whole or in part without written permission is prohibited.
The Publisher is not responsible for any materials, nor for writers’ nor contributors’ expressed or implied opinions.
Informativa ex D.lgs 196/03
Ai sensi dell’art.2 comma 2° del Codice Deontologico dei giornalisti si rende nota l’esistenza di una banca dati di uso redazionale presso la sede di Corso del Popolo, 42 - Treviso. Responsabile del trattamento dati è il direttore responsabile a cui ci si può rivolgere presso la sede di Treviso - Corso del Popolo, 42 per i diritti previsti dalla legge 675/1996. Associato a:
Non una semplice fiera, ma una piattaforma completa dove le aziende del settore possono scoprire, confrontarsi e toccare con mano le innovazioni che stanno ridefinendo la produzione alimentare e delle bevande
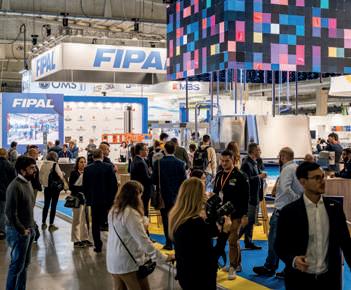
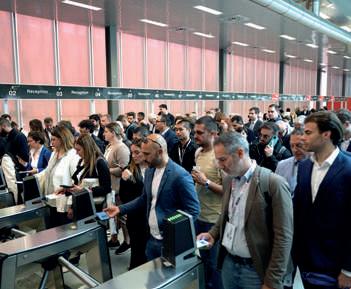
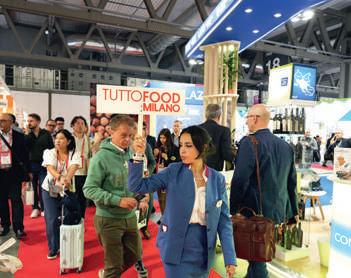
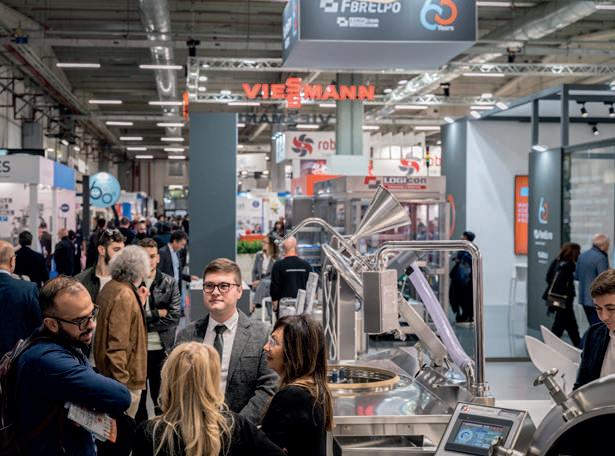
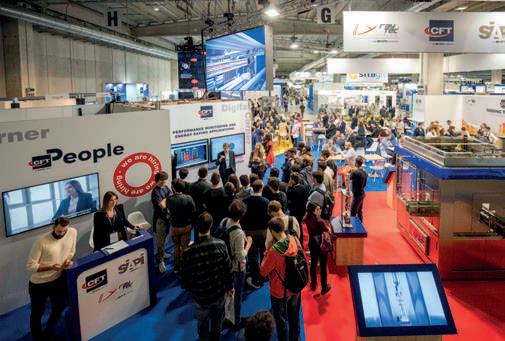
Cibus Tec 2026 è l’appuntamento internazionale dove prendono forma le tecnologie che guideranno il futuro dell’industria food & beverage. Dalla trasformazione degli alimenti al confezionamento, dall’automazione industriale alla robotica, fino alle soluzioni per la tracciabilità, la sicurezza alimentare e la sostenibilità: a Parma, dal 27 al 30 ottobre 2026, l’intera filiera tecnologica si concentra in un unico evento di riferimento globale. Non una semplice fiera, ma una piattaforma completa dove le aziende del settore possono scoprire, confrontarsi e toccare con mano le innovazioni che stanno ridefinendo la produzione alimentare e delle bevande.
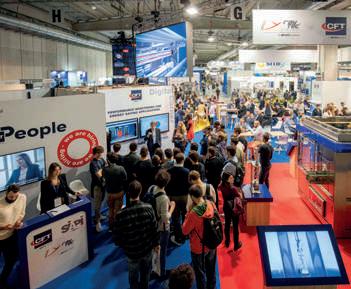
A pochi mesi dall’apertura, Cibus Tec 2026 registra un forte interesse del mercato, con un ritmo di adesioni superiore rispetto alla precedente edizione. Le proiezioni finali indicano una manifestazione in ulteriore rafforzamento, con l’obiettivo di superare i 1.300 espositori e brand, oltre 40.000 metri quadrati di superficie espositiva e l’utilizzo dell’intero quartiere fieristico.
In questo contesto, la dimensione internazionale si conferma uno degli elementi centrali della manife-
stazione. Anche nel 2026 la quota di espositori e brand esteri è prevista oltre il 30%, con una presenza altamente qualificata dai principali mercati mondiali del food processing e del beverage technology. Sul fronte visitatori, l’obiettivo è superare le 40.000 presenze professionali, con una partecipazione sempre più internazionale e una forte presenza di buyer e decision maker pronti a cogliere nuove opportunità di business e networking.
In questa direzione si inserisce il rafforzamento del Top Buyers Program, sviluppato con ICE Agenzia e con il supporto della Regione Emilia-Romagna, che porterà a Parma oltre 3.000 buyer internazionali qualificati. Particolare attenzione sarà dedicata ai mercati africani, con oltre 100 nuovi top buyer provenienti da aree ad alto potenziale, a conferma del ruolo della manifestazione come piattaforma di business globale.
Il percorso di internazionalizzazione si integra con il progetto Cibus Tec for Africa, che punta a creare nuove opportunità per le tecnologie alimentari Made in Italy nei mercati dell’Africa subsahariana, attraverso partnership industriali, trasferimento di know-how e sviluppo di competenze tecniche. Ma l’edizione 2026 è destinata a segnare un momento davvero significativo grazie alla collaborazione con il World Pasta Day, promosso da Unione Italiana Food e IPO – International Pasta Organization. Per la prima volta nella sua storia, l’evento mondiale dedicato alla pasta non sarà solo ospitato a Parma, ma diventerà parte integrante dell’ecosistema Cibus Tec, trasformando la città nella capitale globale assoluta della pasta.
Tra gli altri elementi più rilevanti dell’edizione 2026 si distingue la partnership con Federvini, la federazione che rappresenta le imprese italiane dei settori vino, spiriti e aceti. L’iniziativa rafforza il
presidio della filiera beverage e amplia la presenza del comparto vitivinicolo nel Padiglione 3, dove saranno protagoniste aziende leader nelle tecnologie per il settore enologico.
La manifestazione amplia inoltre la propria offerta con i progetti speciali “Bakery? Yes, we tec!” e “Beverage? Yes, we tec!”, pensati per raccontare in modo verticale le tecnologie più avanzate dei rispettivi comparti lungo l’intero processo produttivo.
Accanto all’area espositiva, Cibus Tec 2026 punta su un’esperienza sempre più concreta e immersiva. La Demo Factory proporrà dimostrazioni live di tre linee produttive automatizzate e funzionanti, mentre la Startup Area darà spazio alle soluzioni emergenti più innovative. La Talent Academy, sviluppata con il supporto di Cisita Parma, rafforzerà il collegamento tra formazione e industria anche attraverso il contest “Food Future Challenge”, rivolto alle scuole secondarie. Cibus Tec 2026 si svolgerà in contemporanea con la seconda edizione di Labotec, l’evento dedicato all’innovazione in risposta alle esigenze attuali dei settori dello sviluppo e della ricerca. www.cibustec.it
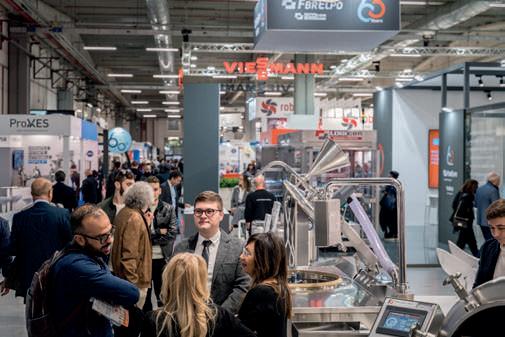
More than just a trade fair, it is a comprehensive platform where companies can discover, connect, and experience first-hand the innovations redefining food and beverage production
Cibus Tec 2026 is the international event where the technologies shaping the future of the food & beverage industry come to life. From food processing to packaging, from industrial automation to robotics, and from traceability solutions to food safety and sustainability: in Parma, from October 27 to 30, 2026, the entire technological supply chain comes together in a single global reference event. More than just a trade fair, it is a comprehensive platform where companies can discover, connect, and experience first-hand the innovations redefining food and beverage production.
A few months ahead of its opening, Cibus Tec 2026 is already recording strong market interest, with a higher pace of participation compared to the same stage of the previous edition. Final projections point to further growth, with the goal of exceeding 1,300 exhibitors and brands, over 40,000 square meters of exhibition space, and the full use of the
Parma exhibition center.
In this context, the international dimension remains one of the core strengths of the event. In 2026 as well, foreign exhibitors and brands are expected to account for more than 30% of the total, with a highly qualified presence from the world’s leading markets in food processing and beverage technology. On the visitor side, the goal is to exceed 40,000 professional attendees, with an increasingly international audience and a strong presence of buyers and decision-makers ready to seize new business and networking opportunities. In this direction, the Top Buyers Program is being further strengthened in collaboration with ICE –Italian Trade Agency and with the support of the Emilia-Romagna Region, bringing more than 3,000 qualified international buyers to Parma. Special focus will be placed on African markets, with over 100 new top buyers from high-potential regions, confirming the event’s role as a global business platform.
The internationalization strategy is further enhanced by the Cibus Tec for Africa project, which aims to create new opportunities for Made in Italy food technologies in Sub-Saharan African markets through industrial partnerships, know-how transfer, and skills development.
The 2026 edition will also be marked by a significant collaboration with World Pasta Day, promoted by Unione Italiana Food and IPO – International Pasta Organization. For the first time in its history, the world’s leading event dedicated to pasta will
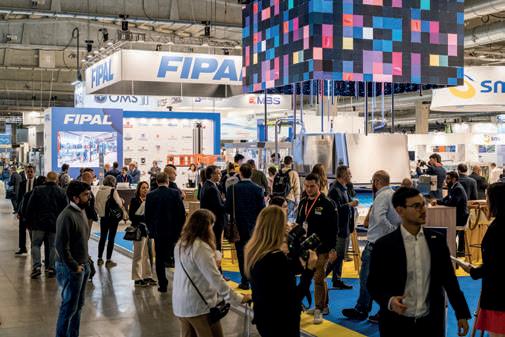
not only be hosted in Parma but will become an integral part of the Cibus Tec ecosystem, turning the city into the global capital of pasta.
Among the other key highlights of the 2026 edition is the partnership with Federvini, the Italian federation representing companies in the wine, spirits, and vinegar sectors. This initiative further strengthens the beverage supply chain focus and expands the presence of the wine sector in Hall 3, where leading companies in enological technologies will take center stage.
The exhibition will also expand its offering with the special projects “Bakery? Yes, we tec!” and “Beverage? Yes, we tec!”, designed to showcase the most advanced technologies in each sector across the entire production process.
Alongside the exhibition area, Cibus Tec 2026 will offer an increasingly hands-on and immersive experience. The Demo Factory will feature live demonstrations of three fully operational automated production lines, while the Startup Area will showcase the most innovative emerging solutions. The Talent Academy, developed in collaboration with Cisita Parma, will strengthen the connection between education and industry, also through the “Food Future Challenge” competition for secondary schools.
Cibus Tec 2026 will be held concurrently with the second edition of Labotec, the event dedicated to innovation in response to the current needs of the development and research sectors. www.cibustec.it/en
Dal 27 al 30 ottobre 2026 a Parma, (Padiglione 2, Stand M 019), Minebea
Intec presenterà tecnologie avanzate di pesatura e ispezione che aumentano l’efficienza, la trasparenza e la disponibilità degli impianti, tra cui il pluripremiato Blue HMI
L’aumento dei costi energetici, i requisiti più severi in materia di qualità e sostenibilità e la richiesta di massima operatività stanno aumentando la pressione sui produttori. Presso CibusTec 2026, Minebea Intec dimostra come soluzioni intelligenti e interconnesse aiutino a ridurre i tempi di fermo, garantire una qualità costante e ottimizzare i processi. “Rendere i dati provenienti dalla pesatura e dall’ispezione costantemente utilizzabili è fondamentale per migliorare le prestazioni”, afferma Marco Crotta.
Un punto di forza è il Blue HMI, recentemente premiato con il Red Dot Award per “Interface & User Experience Design”. Il suo concetto operativo
uniforme garantisce un utilizzo intuitivo su tutti i sistemi, riduce lo sforzo di formazione e minimizza gli errori.
Soluzioni integrate per efficienza e affidabilità Con gli indicatori di peso MiNexx® e la piattaforma di pesatura MiNexx® 3000, Minebea Intec presenta un’innovazione per applicazioni in cui i dati di peso di precisione sono fondamentali, tra cui la pesatura di silos, serbatoi e automezzi. OPC UA assicura una comunicazione standardizzata, mentre la sicurezza informatica integrata e un sistema di ruoli utente a tre livelli garantiscono un funzionamento sicuro e affidabile.
La selezionatrice ponderale Flexus® Combi combina il controllo peso e la tecnologia di rilevamento dei metalli dell’avanzato Mitus® in un unico sistema, coprendo due punti di controllo critici. Ciò riduce le interfacce, semplifica la convalida e aumenta l’affidabilità del processo, risparmiando spazio e riducendo i costi.
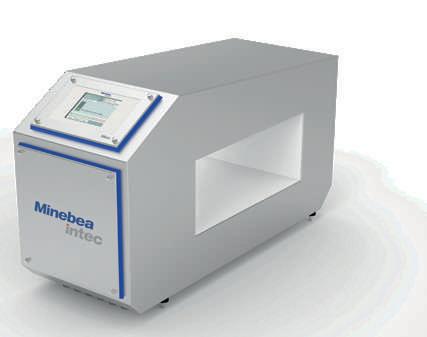
Come soluzione autonoma, anche il rilevatore di metalli Mitus® offre un’ispezione affidabile. La tecnologia MiWave riduce gli effetti del prodotto, minimizza i falsi scarti e garantisce una precisione di rilevamento costante.
Ispezione in tempo reale in tutte le fasi del processo
I visitatori potranno sperimentare soluzioni che vanno dal rilevamento di metalli in linea con Vistus® per prodotti liquidi all’ispezione a raggi X con
Dylight® per prodotti confezionati, rilevando corpi estranei ed eseguendo ulteriori controlli di qualità in un unico passaggio.
Con CibusTec 2026, Minebea Intec invita i visitatori a esplorare le tecnologie integrate e ad acquisire conoscenze pratiche su come migliorare l’efficienza, la sicurezza e la sostenibilità.
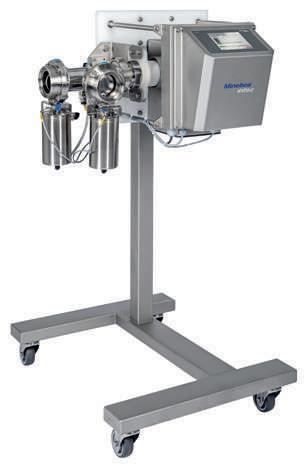
Minebea Intec will showcase advanced weighing and inspection technologies that increase efficiency, transparency and plant availability from 27–30 October 2026 in Parma, Italy (Hall 2, Stand M 019) –including the award winning Blue HMI
Rising energy costs, stricter quality and sustainability requirements, and the demand for maximum uptime are increasing pressure on manufacturers. At CibusTec 2026, Minebea Intec demonstrates how intelligently networked solutions help reduce downtime, ensure consistent quality and
optimise processes. “Making data from weighing and inspection consistently usable is key to improving performance,” says Marco Crotta.
A highlight is the Blue HMI, recently awarded the Red Dot Award for “Interface & User Experience Design”. Its uniform operating concept ensures intuitive handling across systems, reduces training effort and minimises errors.
Integrated solutions for efficiency and reliability
With the weight indicators MiNexx® and weighing platform MiNexx® 3000, Minebea Intec presents an innovation for applications where precise weight data is critical – including silo, container and vehicle weighing. OPC UA ensures standardised communication, while integrated cyber security and a three-tier user role system guarantee safe and reliable operation.
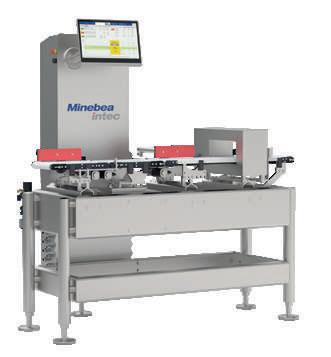
The checkweigher Flexus® Combi combines checkweighing and the metal detection technology of the advanced metal detector Mitus® in one system, covering two critical control points. This reduces interfaces,
simplifies validation and increases process reliability while saving space and lowering costs.
As a stand-alone solution, the Mitus® metal detector also delivers reliable inspection. MiWave technology reduces product effects, minimises false rejects and ensures consistent detection accuracy.
Live inspection across all process steps
Visitors can experience solutions ranging from pipeline metal detection with Vistus® for liquid products to X-ray inspection with Dylight® for packaged goods, detecting foreign bodies and performing additional quality checks in one step.
At Cibus Tec 2026, Minebea Intec invites visitors to explore integrated technologies and gain practical insights into improving efficiency, safety and sustainability.
Sanitarietà e igiene
nelle macchine per l’industria alimentare: non basta dire acciaio inox
Le macchine impiegate nei processi industriali di prodotti alimentari devono rispondere a severe normative europee, sia riguardo i materiali impiegati, sia riguardo il design igienico. Ormai l’impiego dell’acciaio inox è una regola e tutte le macchine alimentari che si vedono esposte in un padiglione fieristico brillano, ma non bisogna fermarsi alla superficie esterna: non basta dire acciaio inox per ritenere la macchina conforme alla normativa M.O.C.A - Materiali e Oggetti destinati al Contatto Alimentare (Direttiva CE 1935/2004) e alle buone pratiche di fabbricazione (Direttiva CE 2023/2006).
Per questo in Bruno Wolhfarth ogni dettaglio costruttivo viene progettato con attenzione: anche quello che non si vede. In oltre 60 anni di attività Bruno Wolhfarth ha introdotto nuovi modelli e innovato i
suoi processi produttivi, ma è sempre rimasta fedele alla caratteristica fondamentale delle sue macchine: tutte le parti metalliche delle Pompe e dei Filtri Wolhfarth sono ricavate dalla barra piena di acciaio inox AISI 316L per garantire superfici lisce e compatte, senza trattamenti superficiali, che in alcuni processi potrebbero compromettere l’idoneità al contatto con prodotti destinati all’uso alimentare. Tutto l’acciaio inox impiegato proviene da acciaierie europee.
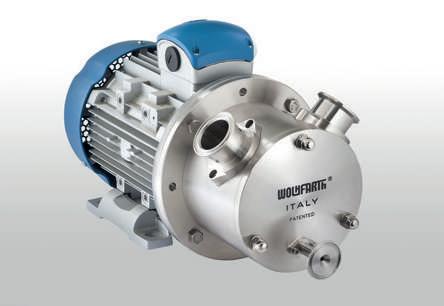
La lavorazione con macchine utensili 5.0 di ultima generazione, eseguita interamente nello stabilimento di Sordio alle porte di Milano, permette di ottenere superfici con rugosità inferiore a 0,4 micron. Il design igienico elimina nella progettazione punti di ristagno e con sistemi di drenaggio riduce il rischio di contaminazione. Il rotore e le guarnizioni delle pompe sono in materiali certificati FDA e riconosciuti idonei dalla normativa M.O.C.A. (Elettropompa serie HRS con drenaggio)
Nel filtro, grazie alla forma rotonda della piastra brevettata, sono state addirittura eliminate le guarnizioni, per facilitare la pulizia. Nei processi alimentari le superfici interne hanno un ruolo fondamentale: possono incidere sulla pulibilità, sulla sicurezza
Sanitary standards and hygiene in food industry machinery:
It’s not enough just to say “stainless steel”
Machinery used in industrial food processing must comply with strict European regulations, both in terms of the materials used and in terms of hygienic design.
These days, the use of stainless steel is the norm, and all the food processing machines on display at trade fairs gleam, but one must not stop at the outer surface: it is not enough to simply say ‘stainless steel’ to consider a machine compliant with M.O.C.A. regulations - Materials and Articles Intended to Come into Contact with Food (EC Directive 1935/2004) and Good Manufacturing Practice (EC Directive 2023/2006).
That is why, at Bruno Wolhfarth, every design detail is carefully crafted: even what you can’t see. In over more than 60 years in business, Bruno Wolhfarth has introduced new models and innovated its production processes, yet it has always remained true to the fundamental characteristic of its machines: all metal parts of Wolhfarth pumps and filters are machined
from solid AISI 316L stainless steel bars to ensure smooth, compact surfaces without any surface treatments, which in certain processes could compromise their suitability for contact with foodgrade products. All the stainless steel used comes from European steel mills.
Machining using the latest generation 5.0 machine tools, carried out entirely at the Sordio plant on the outskirts of Milan, enables us to achieve a surface roughness of less than 0.4 microns. The hygienic design eliminates stagnant areas and, through the use of drainage systems, reduces the risk of contamination. The pump impeller and seals are made with FDA-certified materials and are approved in accordance with M.O.C.A. regulations. (HRS series electric pump with drain)
Thanks to the round shape of the patented plate, the filter no longer requires any gaskets, making it easier to clean. In food processing, internal surfaces play a key role: they can affect cleanability, hygiene standards, production continuity and the reliability of the entire plant. (All-stainless-steel plate filter with no gaskets)
With Bruno Wolhfarth, quality is real even where it cannot be seen: in the manufacturing process, in the construction details, and in the precision of every component.
igienica, sulla continuità produttiva e sull’affidabilità dell’intero impianto. (Filtro a piastre completamente in acciaio inox senza guarnizioni)
In Bruno Wolhfarth la qualità lavora anche dove non si vede: all’interno del processo, nei dettagli costruttivi, nella precisione di ogni componente.
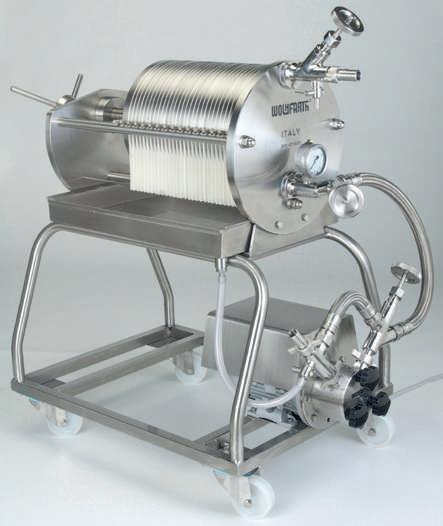
Filtro a piastre completamente in acciaio inox senza guarnizioni Fully stainless-steel plate filters without gaskets
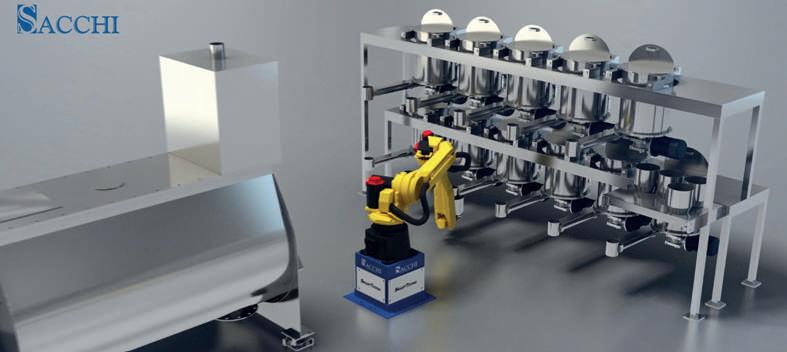
I sistemi automatici Lawer introducono un livello di precisione che permette di eliminare scostamenti indesiderati, garantendo formulazioni costanti e performance affidabili
Nel mondo della produzione alimentare la gestione dei micro-ingredienti è una delle fasi più sensibili dell’intero processo. Parliamo di componenti che determinano gusto, consistenza, qualità e stabilità del prodotto finito. In un mercato sempre più orientato a standard elevati, l’automazione della pesatura sta diventando una leva strategica per migliorare precisione, ripetibilità e controllo.
I sistemi automatici Lawer introducono un livello di precisione che permette di eliminare scostamenti indesiderati, garantendo formulazioni costanti e performance affidabili. La ripetibilità dei lotti rafforza l’identità del brand e riduce la variabilità tipica delle operazioni manuali. Allo stesso tempo, l’automazione consente di ridurre tempi operativi, ottimizzare il flusso di lavoro e abbattere i costi, con un impatto concreto sulla produttività.
I sistemi Lawer in breve SUPERSINCRO
• Totalmente personalizzabile
• Sistema modulare
• Silos (fissi e intercambiabili), tramogge, big-bag per lo stoccaggio dei prodotti (da 380 a 1800 l)
• Generazione automatica di sacchi di dimensioni variabili (da 9 a 36 l)
• Un sacchetto con una ricetta ogni 30 secondi
• Caricamento dei prodotti per gravità o depressione
• Doppia coclea dosatrice e dispositivi anti-impaccamento
• Efficiente dispositivo di filtraggio dell’aspirazione
• Software di controllo integrato con sistemi esterni
• Ideale per grandi produzioni.
UNICA TWIN
• 12, 24 o 36 silos in acciaio inox, capacità 100 l
• Una o due bilance, con una risoluzione di 0,1 g
• Caricamento dei prodotti per gravità o depressione
• Coclea dosatrice (brevetto Lawer) e dispositivi anti-impaccamento
• Efficiente dispositivo di filtraggio dell’aspirazione
• Software di controllo integrato con sistemi esterni
• Ideale per piccole-medie produzioni.
UNICA HD
• 8-16 o 24 silos, capacità 50 l
• Silos in acciaio inox
• Una bilancia, capacità 30 kg e risoluzione 0,1 g
• Caricamento dei prodotti per gravità
• Software di controllo integrato con sistemi esterni
• Ideale per piccole-medie produzioni.
Lawer, azienda italiana fondata nel 1970, ha sviluppato tecnologie avanzate e know-how nella pesatura automatica di prodotti in polvere e liquidi. La loro esperienza nei sistemi di pesatura singola o multipla li ha resi un partner di fiducia nell’industria alimentare.
In conclusione, i benefici e i vantaggi dei sistemi di pesatura automatica sono molteplici. Dalla precisione e qualità all’efficienza e alla tracciabilità, questi sistemi rivoluzionano il processo di produzione alimentare, garantendo prodotti di alta qualità, ottimizzando la produzione e riducendo i costi. Con la continua evoluzione dell’industria alimentare, l’integrazione di sistemi di pesatura automatica avanzati diventerà sempre più importante per mantenere il vantaggio competitivo e soddisfare le richieste dei consumatori.
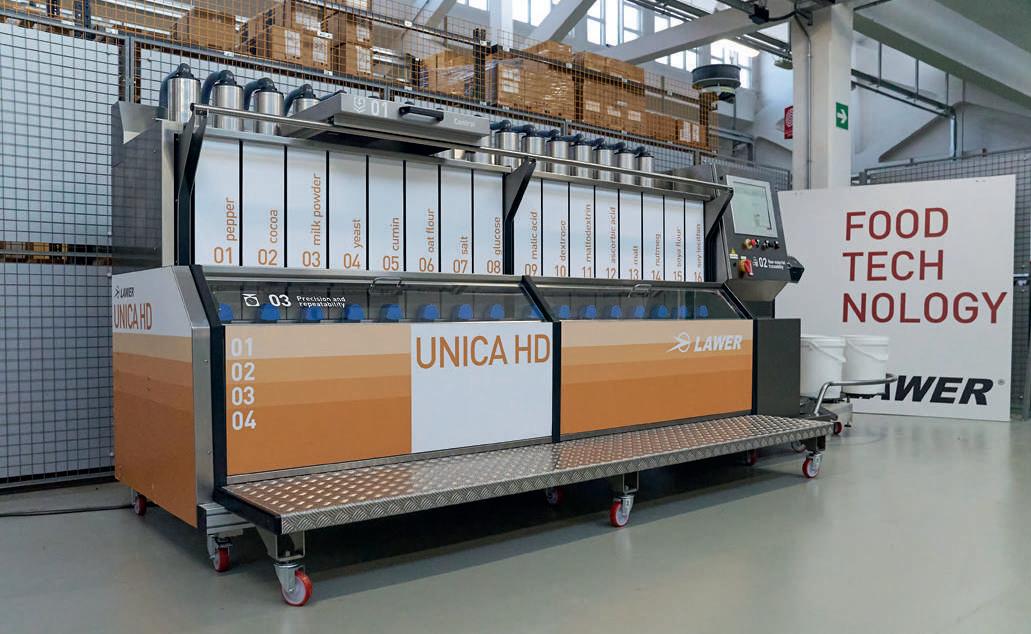
Lawer automatic systems introduce a level of precision that eliminates unwanted deviations, ensuring consistent formulations and reliable performance
In the world of food production, the management of micro-ingredients is one of the most sensitive phases of the entire process. We are talking about components that determine the taste, texture, quality and stability of the finished product. In an increasingly high-standards market, weighing automation is becoming a strategic lever to improve accuracy, repeatability and control.
Lawer automatic systems introduce a level of precision that eliminates unwanted deviations, ensuring consistent formulations and reliable performance. Batch repeatability reinforces brand identity and reduces the variability typical of manual operations. At the same time, automation reduces uptime, streamlines workflow, and lowers costs, which has a real impact on productivity.
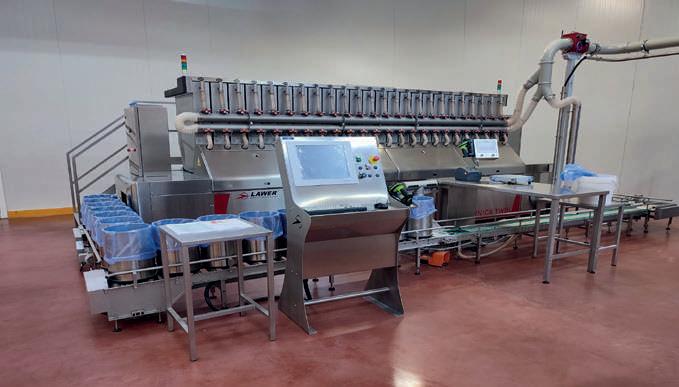
Lawer systems at a glance
SUPERSINCRO
• Fully customisable
• Modular system
• Silos (fixed and interchangeable), hoppers, big-bags for the storage of products (from 380 to 1800 l)
• Automatic generation of bags of varying sizes (from 9 to 36 l)
• A bag with a recipe every 30 seconds
• Loading of products by gravity or depression
• Double dosing screw and anti-clogging devices
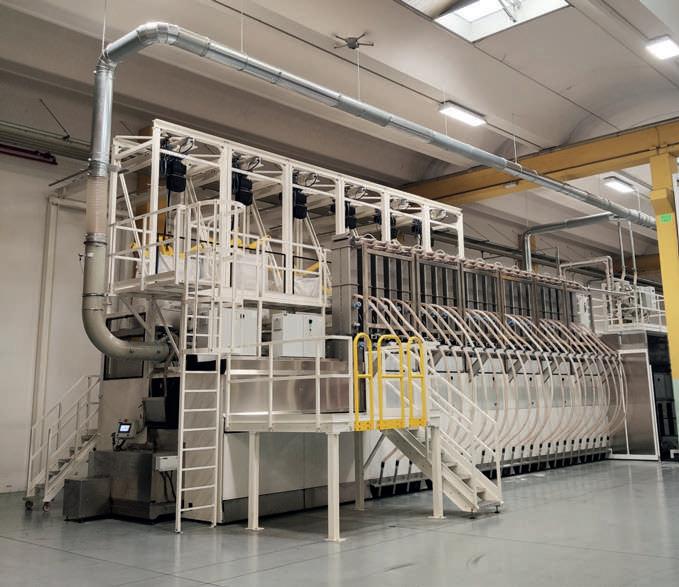
• Efficient suction filtering device
• Integrated control software with external systems
• Ideal for large production
UNICA TWIN
• 12, 24 or 36 stainless steel silos, capacity 100 l
• One or two scales, with a readability of 0.1 g
• Loading of products by gravity or vacuum
• Dosing screw (Lawer patent) and anti-clogging devices
• Efficient suction filtering device
• Control software integrated with external systems
• Ideal for small-medium productions
UNICA HD
• 8-16 or 24 silos, capacity 50 l
• Stainless steel silos
• One scale, capacity 30 kg and resolution 0.1 g
• Loading of products by gravity
• Control software integrated with external systems
• Ideal for small-medium productions
Lawer, an Italian company founded in 1970, has developed advanced technologies and know-how in the automatic weighing of powder and liquid products. Their expertise in single or multiple weighing systems has made them a trusted partner in the food industry.
In conclusion, the benefits and advantages of automatic weighing systems are many. From precision and quality to efficiency and traceability, these systems revolutionize the food production process, ensuring high-quality products, optimizing production, and reducing costs. As the food industry continues to evolve, the integration of advanced automated weighing systems will become increasingly important to maintain competitive advantage and meet consumer demands.
Da Matling le tenute CinchSeal che migliorano
l’affidabilità delle macchine e non necessitano di assidua manutenzione grazie al rotore interno auto-regolante
Le tenute per alberi rotanti nell’industria alimentare, impediscono che si verifichino guasti prematuri a cuscinetti e perdite di prodotto. Ciò
si traduce in un risparmio sulle attività manutentive e maggiore igiene. Realizzate in acciaio INOX 316L e con un design interamente scomponibile, le tenute CinchSeal migliorano l’affidabilità delle macchine e non necessitano di assidua manutenzione grazie al rotore interno auto-regolante.
Le CinchSeal prevengono perdite e possibili contaminazioni in impianti di mescolazione, essicazione, dosaggio e trasporto di alimenti. La cassa completamente scomponibile agevola notevolmente le fasi di installazione, pulizia e di revisione della tenuta. Tutti i componenti interni (che compongono il rotore) sono conformi agli standard FDA ed EHEDG per il contatto con gli alimenti come cioccolato, formaggi, carni, spezie, aromi e altro ancora. Per applicazioni che necessitano di norme più stringenti, forniamo tenute sanitarie che soddisfano sia i requisiti FDA che quelli USDA; inoltre, le nostre soluzioni sono anche certificate ATEX per impianti di lavorazione di zucchero, farine o altro
Le CinchSeal hanno trovato ampio spazio anche nei settori di produzione di bevande, dove isolare totalmente l’acqua si è rivelato impossibile con tenute a baderna o a labbro. Nello specifico, abbiamo ricevuto feedback molto positivi dal settore vinicolo e da quello brassicolo, dove, oltre a non avere prodotto di scarto dovuto alle fuoriuscite, sono state ridotte anche le contaminazioni causate da agenti esterni. L’eliminazione delle perdite di liquidi ha, inoltre, permesso di mantenere un maggiore livello di pulizia e sicurezza all’interno degli impianti produttivi.
Matling presents CinchSeal seals that improve machine reliability and are maintenance-free thanks to the self-adjusting internal rotor
Rotary shaft seals in the food industry prevent premature bearing failure and product loss. This means savings on maintenance activities and greater hygiene in production plants. Made from 316L Stainless Steel and featuring a fully split design, CinchSeal seals improve machine reliability and are maintenance-free thanks to the self-adjusting internal rotor.
CinchSeal solutions prevent leaks and potential contamination in food mixing, drying, dosing and conveying systems. The fully detachable housing (split version) significantly simplifies installation, cleaning and seal inspection processes. All internal components (which form the rotor) comply with FDA and EHEDG standards for contact with foods such as chocolate, cheese, meat, spices, flavorings and more. For applications requiring more stringent standards, we can supply sanitary seals that meet both FDA and USDA requirements; Furthermore, our solutions are also ATEX certified to operate in sugar,
flour or other processing plants. CinchSeals are also widely used in the beverage production industry, where completely isolating water has proven impossible with packing or lip seals. In particular, we have received very positive feedback from the wine and brewing sectors, where, in addition to eliminating waste products due to spills, contamination caused by external agents has also been reduced. The elimination of liquid leaks has also allowed us to maintain a higher level of cleanliness and safety within the production plants.
Comparato Nello: controllo dei fluidi e gestione della temperatura per l’industria alimentare
Negli impianti dell’industria alimentare, la gestione accurata dei fluidi e della temperatura rappresenta un elemento essenziale per garantire qualità del prodotto, continuità operativa ed efficienza energetica. Dalla trasformazione delle materie prime ai processi di conservazione, il controllo preciso delle condizioni operative contribuisce in modo determinante alla stabilità della produzione, alla riduzione degli sprechi e all’ottimizzazione delle risorse impiegate.
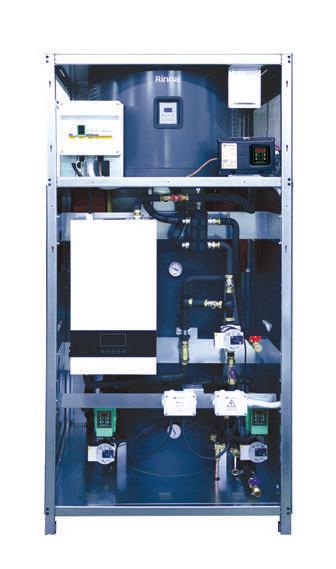
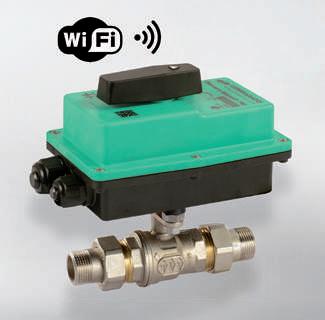
In questo contesto si inserisce l’esperienza di Comparato Nello Srl, azienda che dal 1968 sviluppa e produce valvole motorizzate e soluzioni per la regolazione dei fluidi. Grazie a una progettazione orientata all’affidabilità, alla precisione e alla durata nel tempo, le soluzioni Comparato consentono di controllare portate e temperature in modo efficace, migliorando le prestazioni degli impianti e contribuendo alla riduzione dei consumi energetici. Accanto alla componentistica, l’azienda realizza unità idrauliche preassemblate progettate per integrare in un unico sistema la componente idraulica, quella elettrica e le logiche di gestione e controllo. Soluzioni sviluppate per essere installate rapidamente e integrate con facilità nell’impianto, riducendo le attività di assemblaggio in campo e semplificando le fasi di avviamento.
Questi sistemi trovano applicazione in numerosi processi dell’industria alimentare nei quali la temperatura rappresenta una variabile critica. È il caso della produzione del cioccolato, dove il controllo termico influenza direttamente la qualità e la lavorabilità del prodotto, oppure dei processi di preparazione di marmellate e conserve, che richiedono temperature stabili e costantemente monitorate per garantire uniformità e ripetibilità. Analogamente, negli impianti dedicati alla stagionatura e alla conservazione dei prodotti alimentari, la corretta gestione dei circuiti termici contribuisce a mantenere le condizioni operative richieste dal processo.
Le competenze sviluppate da Comparato in questi ambiti derivano anche dalla consolidata esperienza maturata nel settore enologico e in quello dei birrifici, dove la regolazione della temperatura è un fattore essenziale nelle diverse fasi di lavorazione. La capacità di sviluppare soluzioni personalizzate consente di rispondere alle esigenze specifiche di ogni applicazione, assicurando affidabilità operativa, semplicità di integrazione e continuità di funzionamento.
Grazie a un know-how consolidato e a una produzione interamente Made in Italy, Comparato è in grado di sviluppare soluzioni su misura per impianti sempre più efficienti, automatizzati e orientati alla sostenibilità.
Comparato Nello: Fluid control and temperature management in the food industry
In food industry plants, accurate fluid and temperature management is an essential factor in ensuring product quality, operational continuity and energy efficiency. From raw material processing to preservation processes, precise control of operating conditions plays a key role in production stability, waste reduction and the optimization of resources. In this context, the expertise of Comparato Nello Srl comes into play. Since 1968, the company has been developing and manufacturing motorized valves and fluid control solutions. Thanks to a design approach focused on reliability, precision and long service life, Comparato solutions enable effective flow and temperature control, improving plant performance and contributing to reduced energy consumption. Alongside its components, the company manufactures pre-assembled hydraulic units designed to integrate hydraulic, electrical and control management functions into a single system. These solutions are developed for rapid installation and easy integration into industrial plants, reducing on-site assembly activities and simplifying commissioning operations. These systems are used in numerous food industry processes where temperature is a critical variable. This is the case in chocolate production, where thermal control directly affects product quality and processability, as well as in the preparation of jams and preserves, which require stable and continuously monitored temperatures to ensure consistency and repeatability. Likewise, in plants dedicated to the aging and storage of food products, the proper
management of thermal circuits helps maintain the operating conditions required by the process.
The expertise developed by Comparato in these fields also stems from its long experience in the wine and brewing industries, where temperature regulation is a key factor throughout the various production stages. The ability to develop customized solutions enables the company to meet the specific requirements of each application, ensuring operational reliability, ease of integration and continuity of operation.
Thanks to its consolidated know-how and entirely Made in Italy production, Comparato is able to develop tailor-made solutions for increasingly efficient, automated and sustainability-oriented plants.
Mezzo secolo di scelte consapevoli per trasformare il biologico in uno stile di vita, unendo rispetto per la natura, eccellenza e innovazione
Il 21 gennaio 1976, nel cuore della Food Valley a Gattatico di Reggio Emilia, nasceva Cerreto Bio, un piccolo Seme destinato a crescere e a trasformare il modo di vivere il biologico in Italia.
Da sempre, sostenibilità e rispetto per la natura sono il filo invisibile che guida ogni decisione, rendendo il biologico non una moda, ma uno stile di vita fatto di passione, responsabilità e attenzione per chi sceglie di nutrirsi in modo consapevole. Ogni prodotto Cerreto Bio diventa così una scelta che parla di sé, dell’ambiente e di nutrizione responsabile.
Produzione e distribuzione cominciarono negli anni ’90, quando Cerreto Bio portò su larga scala erbe, spezie, verdure, legumi, cereali, zuppe, condimenti e preparati vegetali, affermandosi tra le realtà più solide dell’agroalimentare italiano. Ma la vera svolta arrivò verso la fine del secolo scorso, con l’ingresso nel biologico: un passo coraggioso che consacrò Cerreto Bio come pioniera dell’alimentazione biologica certificata in Italia. Oggi, grazie a prodotti innovativi come semi, mix e piatti pronti da cuocere, l’azienda continua a portare sulle tavole il gusto autentico del cibo fatto in casa, realizzato con materie prime attentamente selezionate e controllate, distribuite in oltre 2.000 punti vendita in Italia, sia con il marchio Cerreto Bio sia in Private Label.
Nel 2015, Cerreto Bio entrò a far parte del Gruppo Fratelli Pagani S.p.A., continuando a coniugare tradi-
zione e innovazione attraverso valori chiari: qualità, sostenibilità e ricerca. Oggi il brand con 5.000 mq di stabilimento e 7 linee di produzione, offre una gamma completa di prodotti 100% biologici, operando nel rispetto della salute e dell’ambiente, con energia proveniente anche da 2 impianti fotovoltaici.
Ma la qualità parte sempre dalle materie prime: ogni lotto viene analizzato da laboratori accreditati a livello europeo esaminando fino a 400 molecole diverse, per garantire l’assenza totale di fitofarmaci, diserbanti, funghicidi, insetticidi e conservanti. La trasparenza si riflette anche nei packaging, rinnovati attraverso un percorso di rebranding avviato nel 2018 e ulteriormente evoluto lo scorso anno, con pack chiari e informativi, corredati di QR code che consente al consumatore di verificare i parametri delle analisi e le certificazioni del lotto di provenienza. Inoltre, le certificazioni biologiche insieme agli standard IFS e BRC Food, raccontano un impegno concreto nella gestione dei processi, affiancato da un reparto di Ricerca e Sviluppo che rinnova continuamente l’offerta, anticipando trend, stili alimentari e nuovi bisogni di benessere.
Nel 2022 Cerreto Bio acquisì Terravecchia, storica realtà specializzata nella produzione e commercializzazione di prodotti a base di legumi e frutta secca. L’operazione rientrò nel piano di sviluppo strategico del Gruppo e consentì a Cerreto Bio di ampliare il proprio portafoglio, entrando in segmenti fino ad allora non presidiati, come la frutta secca e le paste speciali a base di legumi.
Nello stesso anno, grazie alla collaborazione con ClimatePartner, l’azienda iniziò un percorso di misurazione e gestione delle proprie emissioni di gas a effetto serra, conseguendo la neutralità carbonica. Le emissioni vennero calcolate secondo il Greenhouse Gas Protocol e la CO2 residua venne compensata
attraverso il sostegno a un progetto eolico in India, a conferma dell’impegno di Cerreto Bio nella tutela ambientale.
A questo risultato si affiancarono ulteriori iniziative in ambito ambientale e sociale: l’utilizzo di energia solare, la conversione di parte del parco auto a veicoli elettrici, la riduzione dell’uso della plastica e l’adozione di pratiche di responsabilità sociale all’interno dell’azienda. Tra queste, l’impiego di borracce e stoviglie riutilizzabili da parte dei dipendenti, l’eliminazione delle capsule monouso per il caffè e l’introduzione di macchine a caffè in grani.
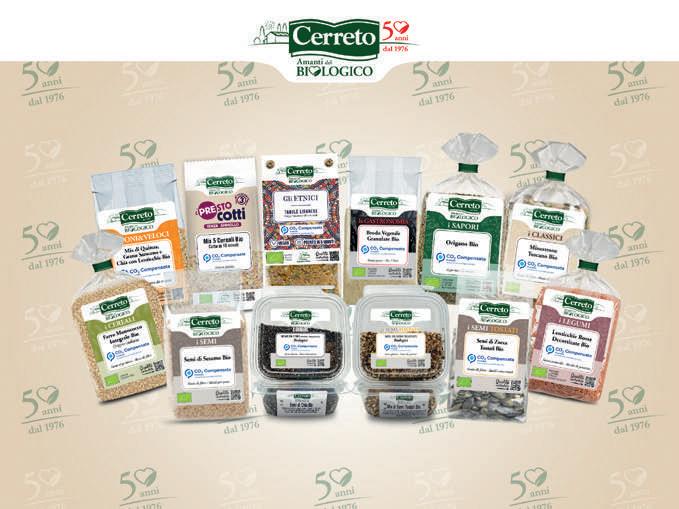
L’offerta Cerreto Bio si articola in un’ampia gamma di prodotti biologici pensati per accompagnare ogni momento della giornata e rispondere a diverse esigenze alimentari: cereali e pseudocereali, legumi, semi, erbe, spezie, zuppe e piatti pronti, farine e ingredienti funzionali.
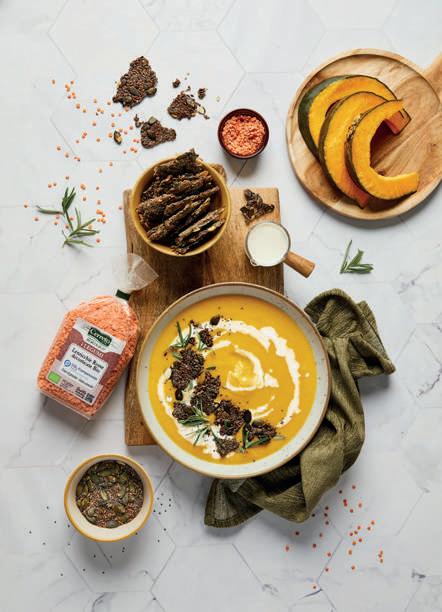
Cerreto Bio si rivolge quindi a chi cerca alimenti semplici, naturali, nutrienti e veloci da preparare, con prodotti pensati per ogni stile di vita. Tra i best seller figurano i Semi - tra cui Chia, Girasole, Zucca e altri mix ricchi di nutrienti, ideali per arricchire colazioni, snack e preparazioni dolci e salate con gusto e benessere; il Mix 5 Cereali Bio - per un pasto completo e bilanciato, ricco di fibre, proteine e carboidrati complessi, pronto in soli 10 minuti; le Lenticchie Gialle Decorticate Bio - digeribili, ricche di proteine vegetali e perfette per una cucina semplice e moderna; e la linea “Gli Etnici” - piatti completi e bilanciati, pronti in pochi minuti, per chi ama viaggiare nei sapori del mondo.
«Cinquant’anni fa nasceva la nostra azienda. Dal 2000 operiamo come marchio di prodotti biologici certificati, con rigore, trasparenza e coerenza, nel rispetto delle persone, dell’ambiente e dei principi che rendono il biologico una scelta autentica e verificabile. Un percorso iniziato quando il biologico era ancora una visione pionieristica, sviluppato nel tempo con disciplina, competenza e senso etico. Il cinquantesimo Anniversario celebra la continuità di questi valori e la capacità dell’azienda di evolvere senza mai tradirli, contribuendo alla costruzione di una cultura alimentare più consapevole, responsabile e orientata al futuro.» Afferma Mattia Cardazzi, Amministratore Delegato di Cerreto Bio.
Da mezzo secolo, Cerreto Bio costruisce il proprio percorso sulla solidità delle certificazioni, sulla trasparenza dei processi e su una visione di lungo periodo che mette al centro persone, ambiente e qualità delle materie prime. Un Anniversario che conferma la volontà di continuare a investire nel biologico come modello responsabile di sviluppo e innovazione.
Half a century of conscious choices has made organic a true way of life, built on respect for nature, excellence and innovation
On 21 January 1976, in the heart of Italy’s Food Valley, in Gattatico, Reggio Emilia, Cerreto Bio was founded: a small Seed destined to grow and reshape the organic food landscape in Italy. Sustainability and respect for nature have always been the guiding thread behind every decision, making organic not a passing trend but a way of life shaped by passion, responsibility and care for those who choose to eat consciously. Every Cerreto Bio product thus becomes a choice that speaks for itself, for the environment and for responsible nutrition.
Production and distribution began in the 1990s, when Cerreto Bio expanded the availability of herbs, spices, vegetables, pulses, cereals, soups, seasonings and plant-based preparations, becoming one of the most established companies in the Italian agri-food sector. The real turning point came towards the end of the last century, when the company moved into organic products, a bold step
that cemented Cerreto Bio’s status as a pioneer of certified organic nutrition in Italy. Today, thanks to innovative products such as seeds, mixes and ready-to-cook meals, the company continues to bring the authentic taste of homemade food to the table, prepared with carefully selected and controlled raw materials. Cerreto Bio products are distributed in over 2,000 retail outlets across Italy, both under the Cerreto Bio brand and as private-label products.
In 2015, Cerreto Bio joined the Fratelli Pagani S.p.A. Group and continued to combine tradition and innovation, guided by clear values: quality, sustainability and research. Today, Cerreto Bio operates a 5,000-square-metre facility with seven production lines and offers a comprehensive range of 100% organic products, produced with full respect for health and the environment and powered in part by two photovoltaic plants.
Yet true quality always begins with raw materials: each batch is analysed by accredited European laboratories and tested for up to 400 different molecules to guarantee the total absence of pesticides, herbicides, fungicides, insecticides and preservatives. Transparency is also reflected in the packaging, renewed through a rebranding process launched in 2018, which was further developed last year. Packages bear clear product information and feature QR codes that allow consumers to verify analysis parameters and certifications for the origin of each batch. Moreover, organic certifications, together with IFS and BRC Food standards, demonstrate a tangible commitment to process management, supported by a Research and Development department that continuously innovates the product range, anticipating market trends, dietary habits and new wellbeing needs.
In 2022, Cerreto Bio acquired Terravecchia, a longstanding company specialising in the production and distribution of products made from pulses and dried fruit. This move formed part of the Group’s strategic development plan and enabled Cerreto Bio to expand its portfolio and enter previously unexplored segments, such as dried fruit and speciality pulse-based pastas.
In the same year, through its collaboration with ClimatePartner, the company embarked on a programme to measure and manage its greenhouse gas emissions, achieving carbon neutrality. Emissions were measured according to the Greenhouse Gas Protocol, and residual CO2 was offset by supporting a wind energy project in India, demonstrating Cerreto Bio’s ongoing commitment to environmental protection.
This milestone was accompanied by further environmental and social initiatives, including the use of solar power, the partial conversion of the vehicle fleet to electric, a reduction in plastic use, and the adoption of social responsibility practices within the company. These initiatives included employees using reusable water bottles and
tableware, eliminating single-use coffee capsules, and introducing bean-to-cup coffee machines.
The Cerreto Bio range features a wide selection of organic products for every moment of the day, meeting a variety of dietary needs: cereals and pseudocereals, pulses, seeds, herbs, spices, soups and ready meals, flours and functional ingredients. Cerreto Bio is the ideal choice for those seeking simple, natural, nutritious and quick-to-prepare foods suited to every lifestyle.
Among its best-sellers are the Seeds line, including Chia, Sunflower, Pumpkin and other nutrient-rich blends, ideal for adding flavour and wellbeing to breakfasts, snacks as well as sweet and savoury dishes; the Organic 5 Grains Mix – a balanced, complete meal, rich in fibre, protein and complex carbohydrates, ready in just 10 minutes; the Organic Decorticated Yellow Lentils, easily digestible, rich in plant-based protein and ideal for contemporary, uncomplicated cooking; and the “Organic Ethnic Ready Meals” range, comprising nutritionally balanced, all-in-one dishes, ready in minutes for those who love to explore world flavours.
“Our company was founded fifty years ago. Since 2000, we have operated as a certified organic brand, with rigour, transparency and consistency, respecting people, the environment and the principles that ensure organic products remain an authentic and verifiable choice. A journey that began when organic was still a pioneering vision, evolving over time with discipline, expertise and strong ethical values. The fiftieth anniversary highlights the enduring nature of these values and the company’s ability to evolve while remaining true to them, fostering a more informed, responsible and futureoriented food culture”, states Mattia Cardazzi, Chief Executive Officer of Cerreto Bio.
For fifty years, Cerreto Bio has built its journey on rigorous certification, transparent processes, and a long-term vision that puts people, the environment, and the quality of raw materials at the forefront. This anniversary highlights our ongoing commitment to investing in organic as a responsible model for development and innovation.
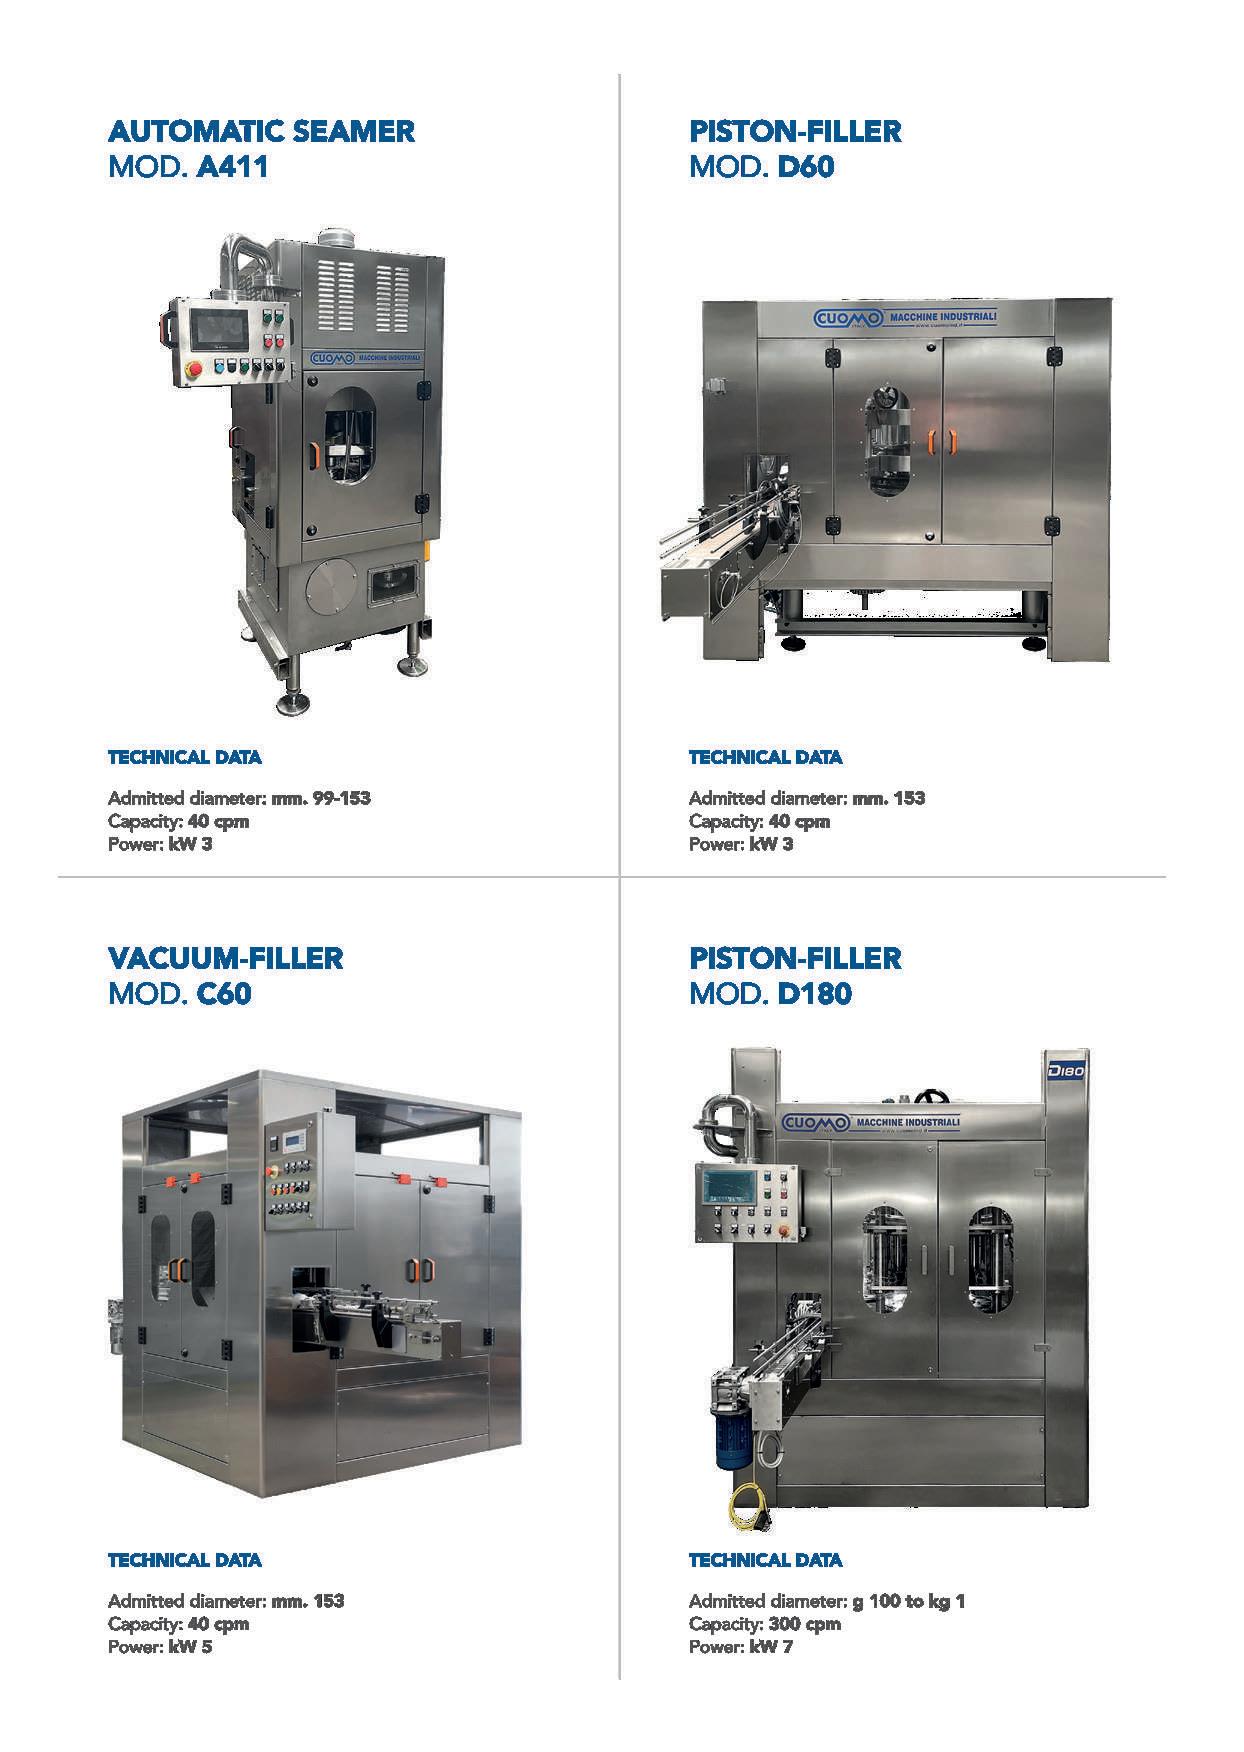
Le linee produttive Cuomo sono ecosistemi intelligenti che presentano un’architettura tecnologica per una flessibilità operativa senza precedenti
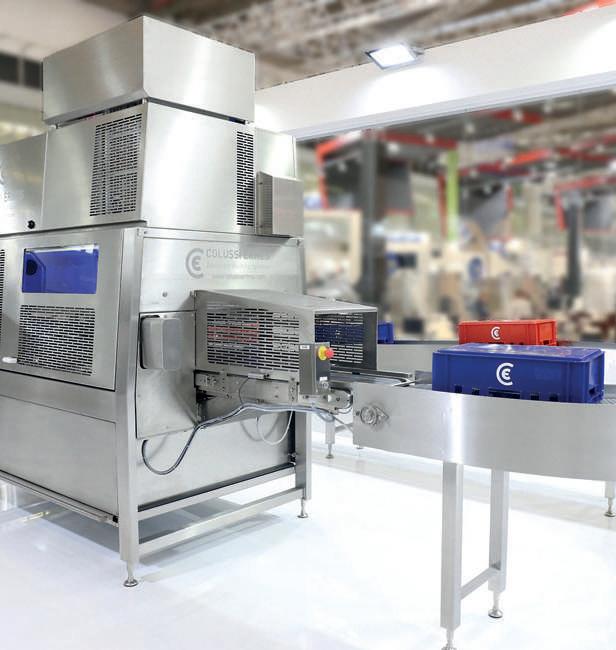
Specializzata nella progettazione e produzione di macchinari per l’imballaggio metallico e la lavorazione degli alimenti, l’azienda F.lli Cuomo Macchine Industriali opera nel settore alimentare dal 1964 e rappresenta una delle realtà imprenditoriali più innovative del Sud Italia e del panorama nazionale.
Grazie a 60 anni di know-how, l’industria F.lli Cuomo progetta e realizza macchinari e linee complete altamente personalizzate, nel rigoroso rispetto delle normative e degli standard ISO, che soddisfano le esigenze delle piccole, medie e grandi industrie conserviere.
Questo percorso d’eccellenza racconta la storia di una passione manifatturiera capace di evolversi costantemente, trasformando la meccanica di precisione in una risposta concreta per il progresso tecnologico del food processing mondiale, dove la progettualità e la competenza ingegneristica diventano la vera chiave di volta per affrontare le sfide di un mercato in rapida evoluzione.
Nel moderno scenario dell’industria alimentare globale, la sicurezza e la conformità normativa non sono semplici traguardi commerciali, bensì prerequisiti fondamentali per operare con successo. I partner B2B internazionali cercano garanzie totali e definitive contro ogni rischio di contaminazione, ed è proprio in questo contesto che una progettazione attenta alle esigenze specifiche si rivela la soluzione ideale. Attraverso lo sviluppo di sistemi orientati all’igiene e alla Sanificazione 4.0, l’ingegneria applicata ai macchinari integra i più severi criteri di Sanitary Design in ogni componente.
Le superfici a contatto con gli alimenti, realizzate in acciaio inossidabile di altissima qualità e lavorate per eliminare punti morti, facilitano le operazioni di lavaggio automatico e i sistemi CIP (Cleaning in Place). Il risultato è una riduzione drastica dei tempi e una conformità nativa agli standard ISO e ai protocolli HACCP, che solleva le industrie conserviere dagli oneri legati ai controlli, garantendo una tracciabilità totale e flussi di lavoro fluidi e protetti.
Questa profonda competenza normativa e tecnica si innesta direttamente sull’eredità della grande meccanica, un patrimonio di esperienza solido e concreto, capace di dare risposte tangibili dove l’automazione richiede affidabilità. In un mercato caratterizzato da obsolescenze precoci, la vera competitività si misura sulla durabilità dei macchinari e sull’ottimizzazione del Total Cost of Ownership (TCO). Gli impianti F.lli Cuomo sono concepiti per resistere a cicli di lavoro intensivi e prolungati nei decenni, minimizzando i costi di manutenzione e massimizzando l’efficienza dell’investimento a lungo termine.
A questa solidità costruttiva si affianca una spiccata sensibilità verso la sostenibilità ambientale ed economica: i consumi ridotti di energia e fluidi di processo si traducono in un risparmio immediato per le aziende e in un minor impatto sul pianeta. Inoltre, supportare l’economia circolare nel packaging metallico significa valorizzare materiali permanenti e riciclabili all’infinito come la banda stagnata e l’alluminio, trattandoli con una precisione tale da azzerare gli scarti di produzione lungo tutta la filiera del confezionamento.
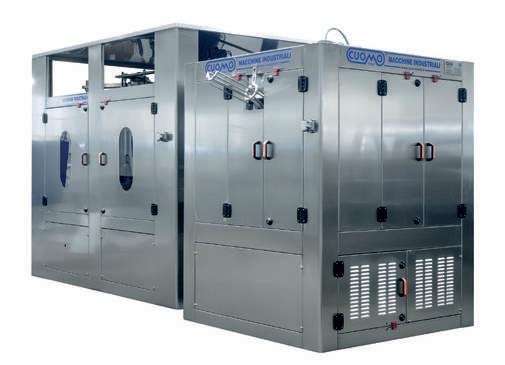
Il valore della progettualità si esprime al massimo grado nell’integrazione delle tecnologie dell’Industria 4.0 e della digitalizzazione IoT. Le linee produttive Cuomo sono ecosistemi intelligenti dotati di sensoristica avanzata per il monitoraggio in tempo reale, la diagnostica predittiva e l’assistenza remota. Questa architettura tecnologica conferisce alle aziende una flessibilità operativa senza precedenti, indispensabile per rispondere alla domanda di una produzione agile, capace di alternare con la stessa efficienza grandi lotti industriali e commesse personalizzate su scala ridotta. I cambi formato rapidi e l’automazione evoluta rappresentano la risposta più efficace ai continui mutamenti della domanda. La credibilità di questo approccio ingegneristico si fonda sul problem solving reale, confermato dalle testimonianze e dai casi di successo di importanti realtà del settore conserviero che hanno superato sfide complesse grazie a soluzioni su misura, trovando un punto di riferimento sicuro per ogni esigenza di processo. L’evoluzione tecnologica, la sostenibilità industriale e la sicurezza alimentare troveranno il loro punto d’incontro in un appuntamento fieristico di rilievo internazionale. F.lli Cuomo Macchine Industriali invita partner, clienti e tutti i professionisti del settore B2B a scoprire dal vivo le ultime innovazioni e le linee complete 4.0 al Cibus Tec, la manifestazione di riferimento per il processing e il confezionamento alimentare, che si terrà nel mese di ottobre. Sarà l’occasione ideale per confrontarsi con gli esperti della conservazione, valutare la qualità costruttiva degli impianti e comprendere come ottimizzare l’efficienza e la conformità della propria produzione attraverso soluzioni ingegneristiche dedicate.
Dal 27 al 30 Ottobre 2026 F.lli Cuomo vi aspetta al Cibus Tec di Parma per scoprire come la competenza e la tecnologia possono disegnare il futuro delle industrie di domani.
PAD. 05 - Stand H052 https://cuomoind.it
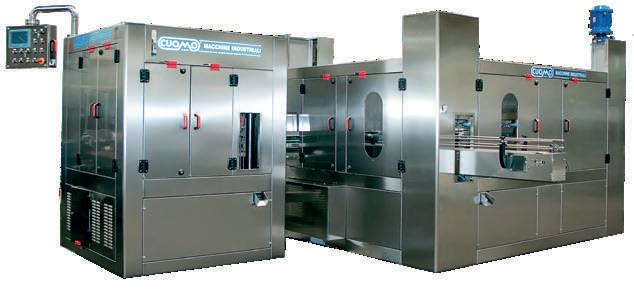
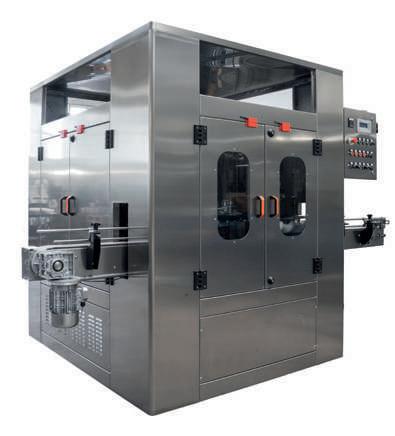
Cuomo production lines are smart ecosystems that feature technological architecture for unprecedented operational flexibility
Specialising in the design and manufacture of machinery for metal packaging and food processing, F.lli Cuomo Macchine Industriali has been operating in the food sector since 1964 and is one of the most innovative companies in Southern Italy and on the national landscape.
Thanks to 60 years of know-how, F.lli Cuomo designs and manufactures highly customised machinery and complete production lines, strictly complying with regulations and ISO standards, which meet the needs of small-, medium- and big-sized food-processing companies.
This journey of excellence tells the story of constantly evolving passion for manufacturing, turning precision engineering into a concrete response to technological progress in global food processing, where design and engineering expertise are the true cornerstones for tackling the challenges of a rapidly evolving market.
In today’s global food industry, safety and regulatory compliance are not merely commercial objectives, but rather fundamental prerequisites for successful activity. International B2B partners need comprehensive and definitive guarantees against any risk of contamination, and it is precisely here that design tailored to specific requirements proves to be the ideal solution. By developing systems focused on hygiene and Sanitisation 4.0, mechanical engineering incorporates the most stringent Sanitary Design criteria into every component.
Food-contact surfaces, made of stainless steel made of the highest quality stainless steel and designed to eliminate dead spots, facilitate automatic washing operations and CIP (Cleaning in Place) systems. The result is a dramatic reduction in processing times and inherent compliance with ISO standards and HACCP protocols, which relieves the canning industries of the burdens associated with inspections, ensuring full traceability and smooth, secure workflows.
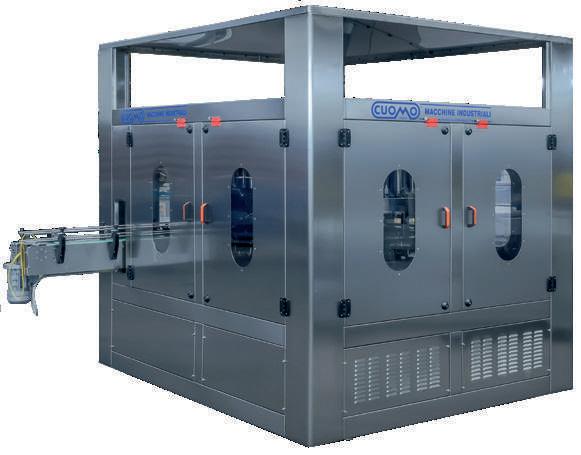
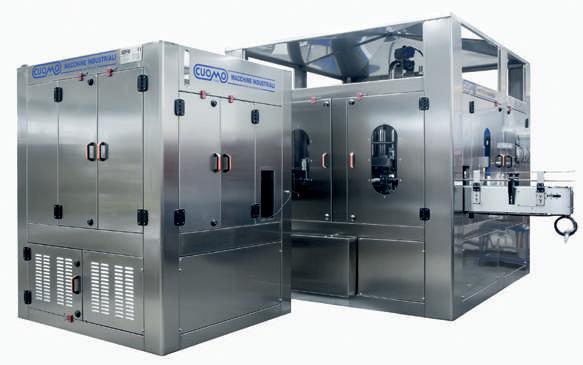
This extensive regulatory and technical expertise is just into the legacy of precision engineering, a sound and practical wealth of experience capable of providing tangible solutions where automation demands reliability. In a market characterised by rapid obsolescence, true competitiveness can be weighed on the durability of machinery and the optimisation of the Total Cost of Ownership (TCO). F.lli Cuomo systems are designed to withstand intensive and prolonged cycles of operation over decades, minimising maintenance costs and maximising the return of the investment on the long term.
This sturdy construction is complemented by a strong commitment to environmental and economic sustainability: reduced consumption of energy and process fluids translates into immediate savings for businesses and a lower impact on the planet. Furthermore, supporting the circular economy in metal packaging also means making the most of durable and infinitely recyclable materials, such as tinplate and aluminium, processing them with such precision as to eliminate production waste along the entire packaging supply chain.
The value of design is expressed to the fullest by integrating Industry 4.0 and IoT digitalisation technologies. Cuomo production lines are smart ecosystems equipped with advanced sensor technology for real-time monitoring, predictive diagnostics and remote support. This technological architecture provides companies with unprecedented operational flexibility, which is essential for meeting the demand for agile production capable of switching with equal efficiency between large industrial batches and small-scale customized orders. Rapid format changes and advanced automation represent the most effective response to constantly changing demand. The reliability of that engineering approach is based on real-world problem-solving, confirmed by testimonials and success stories from leading companies in the food preservation sector that have overcome complex challenges thanks to tailored solutions, finding a reliable benchmark for every process requirement.
Technological evolution, industrial sustainability, and food safety will come together at a major international trade fair. F.lli Cuomo Macchine Industriali invites partners, customers and all professionals in the B2B sector to discover the latest innovations and complete Industry 4.0 production lines first-hand at Cibus Tec, the leading event for food processing and packaging, which will take place in October.
That will be the ideal opportunity to speak with preservation experts, assess the build quality of the systems and understand how to optimise the efficiency and compliance of your production through dedicated engineering solutions.
From 27 to 30 October 2026, F.lli Cuomo will be participating in Cibus Tec in Parma, and invite you to discover how expertise and technology can shape the future of tomorrow’s industries.
Hall 05 - Stand H052 https://cuomoind.it
Cosma Impianti si posiziona come leader nell’innovazione grazie a soluzioni efficienti e integrate che rispondo alle esigenze specifiche della refrigerazione industriale moderna
Isolamento al centro del processo
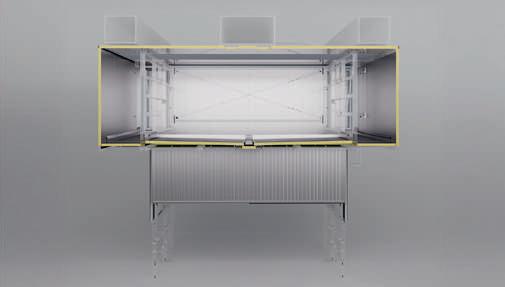
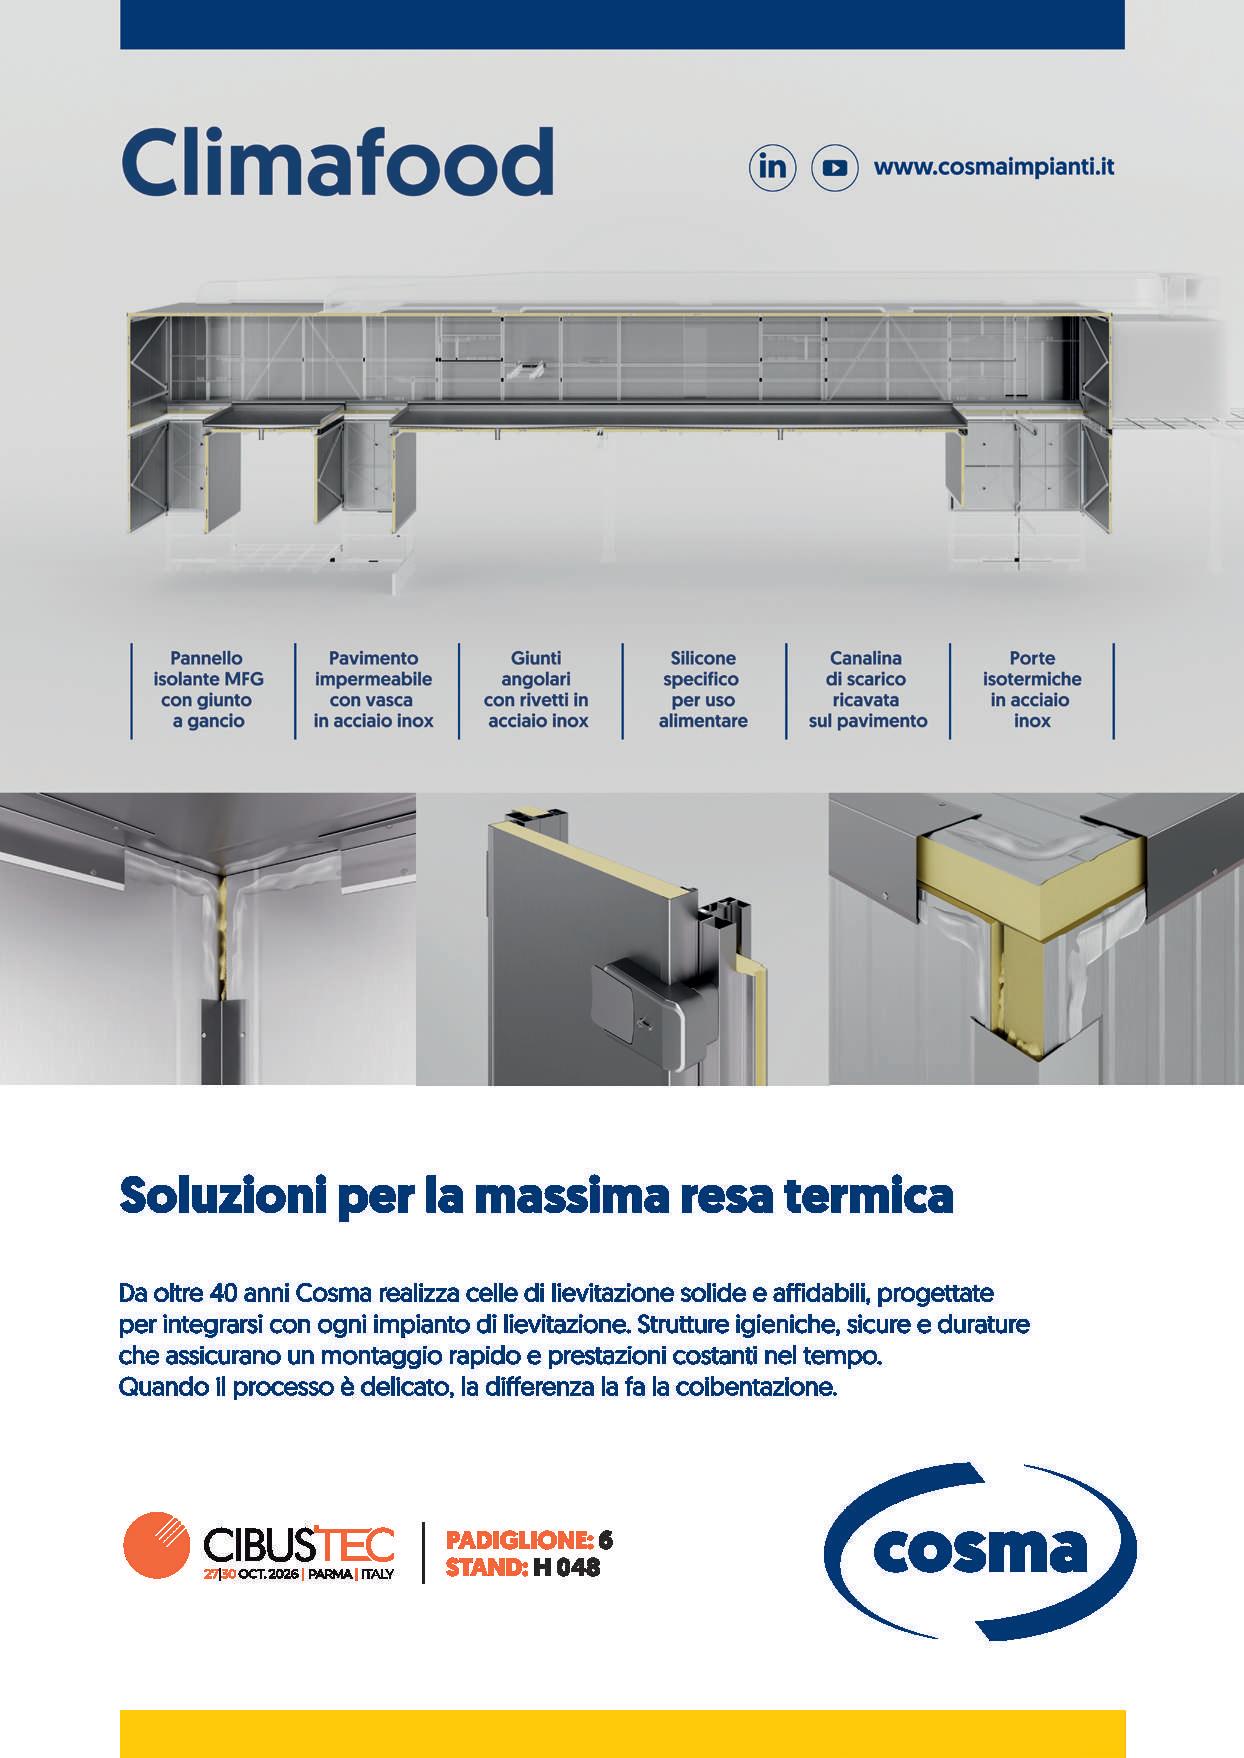
Nelle celle di lievitazione, la stabilità delle condizioni climatiche non dipende solo dai sistemi di trattamento aria, ma dalla qualità dell’involucro che li contiene. La qualità della coibentazione è l’elemento che rende il processo più controllabile.
Pannelli a gancio per efficienza e igiene
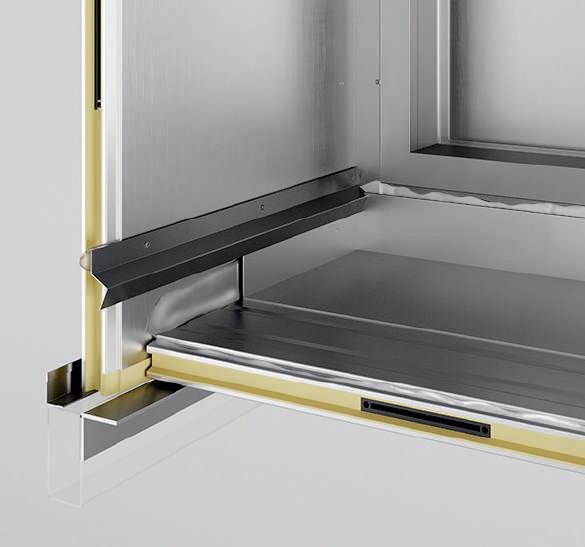
Cosma Impianti produce pannelli coibentati con giunto ermetico a gancio e coibente in PUR o PIR ad alta densità, rivestiti in acciaio inox Aisi 304 o 316. Le giunzioni a gancio garantiscono un montaggio rapido e preciso e vengono sigillate con silicone certificato per uso alimentare, resistente agli acidi, per ridurre al minimo ristagni di umidità e possibili proliferazioni batteriche.
Progettazione come garanzia
Ogni cella è sviluppata su misura con configurazioni e spessori differenziati. La progettazione in 3D permette di verificare i punti di passaggio degli impianti e di evitare le interferenze in fase di installazione. I pavimenti inclinati consentono di creare vasche e canali che semplificano le operazioni di lavaggio e assicurano standard igienici elevati.
Collaborazione con i partner tecnologici
Cosma non produce impianti di lievitazione, ma lavora in sinergia con chi li realizza, fornendo la coibentazione che consente alle tecnologie di esprimere tutto il loro potenziale. Il risultato è una cella affidabile, sicura e duratura, capace di sostenere processi produttivi complessi con efficienza costante.
Cosma Impianti stands out as a leader in innovation thanks to efficient and integrated solutions that fully meet the specific requirements of modern refrigeration industry
Insulation at the heart of the process
In proofing chambers, stable climatic conditions depend not only on air treatment systems, but also on the quality of the enclosure that houses them. Good insulation is the element that makes the process more controllable.
Hook panels for efficiency and hygiene
Cosma Impianti produces insulated panels with hermetic hook joints and highdensity PUR or PIR insulation, covered in Aisi 304 or 316 stainless steel. The hook joints ensure quick and precise assembly and are sealed with food-grade, acidresistant silicone to minimise moisture build-up and possible bacterial growth.
Design as a guarantee
Each chamber is custom-designed with different configurations and thicknesses. 3D design allows the passage points of the systems to be checked and interference during installation to be avoided. Sloped floors allow the creation of tanks and channels that simplify washing operations and ensure high hygiene standards. Collaboration with technology partners
Cosma does not manufacture proofing systems, but works in synergy with those who do, providing insulation that allows the technologies to express their full potential. The result is a reliable, safe and durable chamber, capable of supporting complex production processes with consistent efficiency.
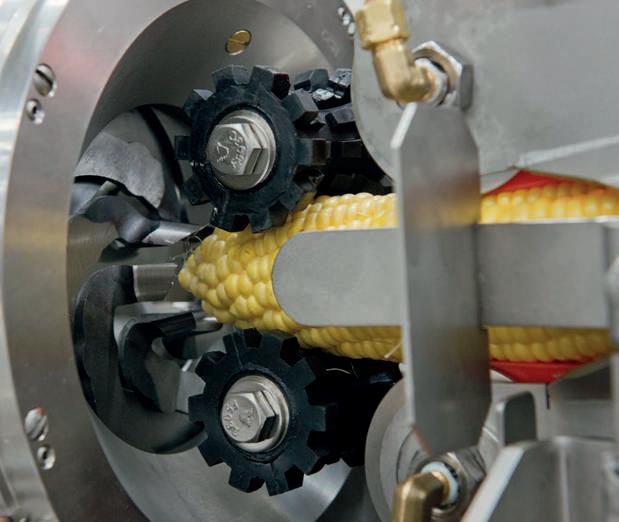
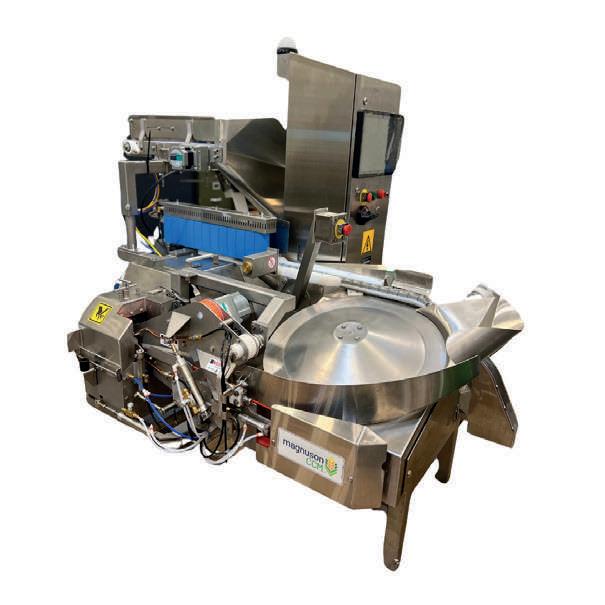
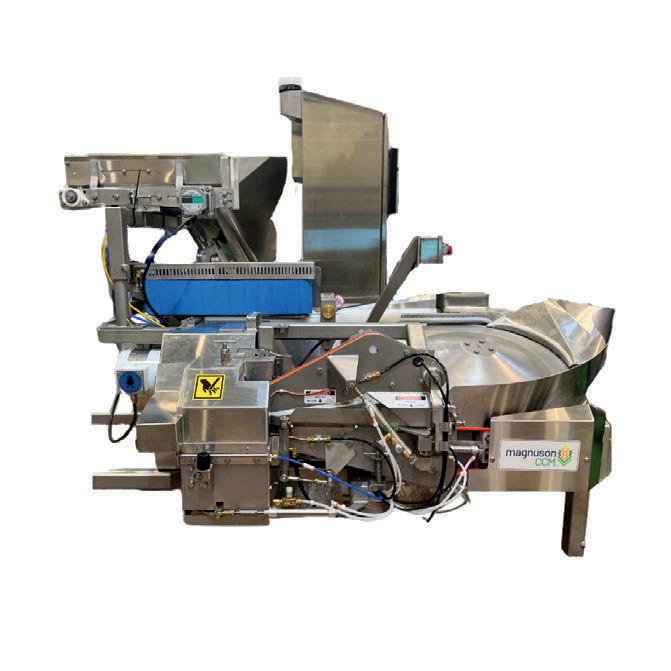
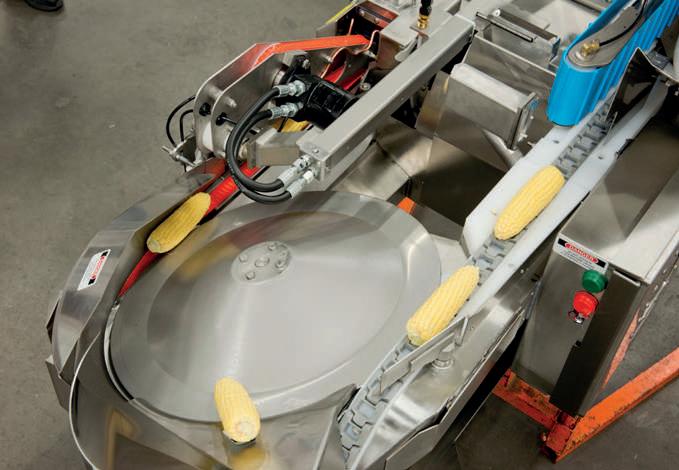
The Magnuson CCM Lynx features the reliability of the hydraulic machine you know, while incorporating enhanced machine controls, reduced operating costs, and improved design.
It is a self-contained production machine, where units are flexible to fit any cutting room with little modification to existing conveyors.
Its space-saving design is sturdy and compact, taking up minimal floor space and facilitating low maintenance costs.
• Independent control of each electric motor (hydraulic motors are in line)
• Fully adjustable/tuneable machine
• Reduction in jams and recycling due to increased control
• Improved troubleshooting facilitates service labor reduction
MAGNUSON CCM CORPORATION
Corporate Headquarters
7304 S. Joliet Street, Suite 300 | Centennial, CO 80112 USA
+1 720 750 6113 | sales@magnusoncorp.com magnusoncorp.com
REDUCED OPERATING COST
• Eliminates the need for hydraulic oil
• Significant cost savings to operate (up to 5X reduction in energy costs compared to hyraulic)
• Save on the cost of insurance
• Eliminates potential hazards + contamination
• Eliminates hydraulic system maintenance Reduction in parts usage + inventory
EASE OF INSTALLATION/REPLACEMENT
• Same footprint as hydraulic ACC
• Elimination of the need for ancillary equipment (power bays, manifold, hydraulic piping, powepacks, etc.)
IMPROVED DESIGN
• Improved user interfaces + displays
• Improved hygienic design
• Standard Beacon Light increases performance visibility
• Average input capacity: 2000 kg/hour (per cutter)
• Average output capacity: 725 kg/hour
• Instantaneous rate: 185 ears/min
• Orientation accuracy: 85-95%
• Average rate: 100-120 ears/min
• Inlet height: Variable standard 66”
• Overall length: Approx. 70”, Overall Width: Approx. 58”
• Air requirement: 1,3 m3/h @ 6,2 barg Water consumption: Approx. 26 lt/h
Europe Regional Office
Via Gadames 128, 20151 Milano (IT) +39 340 8015917 | marco.gulifa@gulftech.com
MAGNUSON CCM
è un riferimento globale nella progettazione e fornitura di macchinari per la trasformazione del mais e delle produzioni agroalimentari correlate
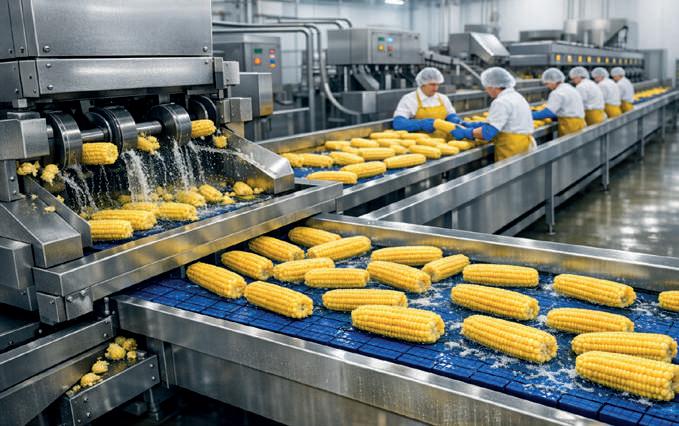
MAGNUSON CCM è un riferimento globale nella progettazione e fornitura di macchinari per la trasformazione del mais e delle produzioni agroalimentari correlate. La sua tecnologia copre l’intero ciclo operativo: dalle soluzioni per pelatura, spazzolatura e lavaggio, ai sistemi avanzati per il taglio, la separazione e la selezione delle pannocchie.
MAGNUSON CCM è in grado di integrare le sue macchine in qualsiasi configurazione di linea, rispettando vincoli tecnici, spazi, volumi produttivi e requisiti igienico–sanitari specifici.
Dal 1994, anno dell’acquisizione di Computer Controlled Machines (CCM), Magnuson ha consolidato ulteriormente la propria leadership tecnologica nel settore del processing del mais, diventando l’interlocutore tecnico privilegiato per impianti industriali in tutto il mondo.
La sede principale è situatata a Centennial (CO, USA) e, con la recente apertura dell’ufficio di Milano, che coordina tutte le attività nell’area europea, garantisce supporto tecnico, commerciale e post-vendita
specializzato in tecnologie ad alte prestazioni per l’industria alimentare.
Portafoglio prodotti
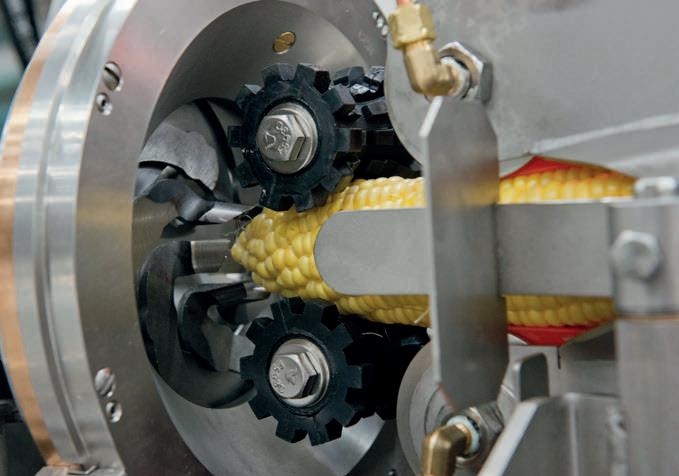
• Corn cutter (automatico e manuale): per orientare, alimentare e tagliare i chicchi di mais.
• Green corn eliminator: Unità automatica per la separazione delle pannocchie non sgranate, con
logiche di selezione che garantiscono tassi di inter-
: Macchina per l’orientamento e il taglio delle pannocchie, ideata per ridurre il fabbisogno di manodopera e migliorare la costanza operativa del processo.
• Knife sharpener: Sistema per affilatura controllata delle lame, che assicura uniformità del profilo di taglio e prolungamento del ciclo vita degli utensili.
Il LYNX, il nuovo Automatic Corn Cutter
Elettrico (EACC)
Il Magnuson CCM Lynx unisce l’affidabilità della macchina idraulica che già conoscete, integrando al contempo controlli di macchina migliorati, costi operativi ridotti e un design ottimizzato. Si tratta di una macchina di produzione autonoma, in cui le singole unità sono flessibili e progettate per adattarsi a qualsiasi sala taglio con minime modifiche ai nastri trasportatori esistenti.
Il design salvaspazio è robusto e compatto, occupa una superficie minima e contribuisce a ridurre i costi di manutenzione.
• Controllo indipendente di ciascun motore elettrico (i motori idraulici sono in linea)
• Macchina completamente regolabile e ottimizzabile
• Riduzione degli inceppamenti e dei ricircoli grazie a un maggiore controllo
• Migliore capacità di diagnosi dei problemi, che facilita la riduzione dei costi di assistenza manutentiva.
MAGNUSON CCM is the world leading supplier of food processing machinery, from equipment that peels, scrubs and washes, to systems that cut and sort corncobs
MAGNUSON CCM is the world leading supplier of food processing machinery, from equipment that peels, scrubs and washes, to systems that cut and sort corncobs.
MAGNUSON CCM offers a complete range of products designed to meet a variety of needs. Each product can be customized to fit your specific requirements. Whether you have unique specifications or standard preferences, it can tailor its solutions to perfectly align with your needs.
In 1994, Magnuson acquired Computer Controlled Machines (CCM), the well-known manufacturer of corn processing equipment. Today, it is the trusted authority for machinery and expertise in the corn processing industry.
MAGNUSON/CCM runs its selling division, encompassing both manufacturing and administrative functions, from the headquarters in
Centennial (CO, USA). Under the management of the new opening of Milano Office, covering all European Region, it maintains sales and service offices to support clients around the continent.
Together with Atlas Pacific Engineering and Luthi, MAGNUSON CCM is part of the Gulftech family of companies.
Core products
• Corn Cutter (automatic and manual), to orient, feed and cut corn kernels.
• Green corn eliminator, to automatically separate unhusked ears of corn without leaving any ear behind.
• Semi-automatic cob saw, to automatically orient and select corn cobs and sawing them saving on labour cost.
• Knife sharpener, to allow a precise grind of your cutting edges.
The LYNX, an Electric Automatic Corn Cutter (EACC)
The Magnuson CCM Lynx features the reliability of the hydraulic machine you know, while incorporating enhanced machine controls, reduced operating costs, and improved design.
It is a self-contained production machine, where units are flexible to fit any cutting room with little modification to existing conveyors.
Its space-saving design is sturdy and compact, taking up minimal floor space and facilitating low maintenance costs.
• Independent control of each electric motor (hydraulic motors are in line)
• Fully adjustable/tuneable machine
• Reduction in jams and recycling due to increased control
• Improved troubleshooting facilitates service labor reduction.
SACOME: ingegneria specializzata in scambiatori di calore tubolari per l’industria alimentare
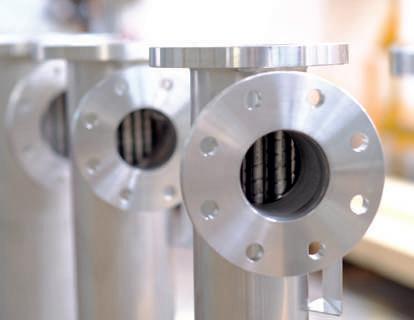
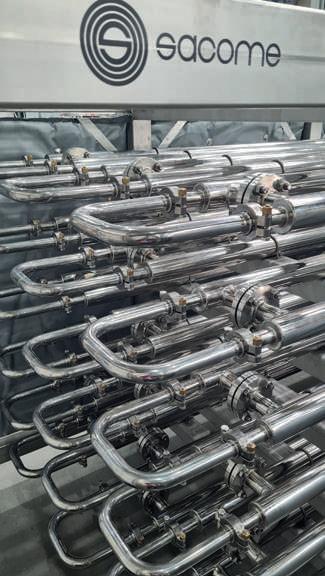
Con una lunga esperienza nel settore dei processi alimentari, SACOME si è affermata come azienda specializzata nella progettazione e produzione di scambiatori di calore tubolari in acciaio inox. Dalla sede di Cartagena (Spagna), sviluppa soluzioni termiche su misura per applicazioni in cui affidabilità, efficienza e igiene rappresentano fattori critici.
Uno dei pilastri che definiscono SACOME è il forte orientamento all’ingegneria personalizzata. Il team tecnico, composto da ingegneri con oltre vent’anni di esperienza, affronta ogni progetto con un approccio completamente adattato al processo, ottimizzando sia le prestazioni termiche che il comportamento meccanico degli impianti. Questa esperienza è fondamentale nelle applicazioni più complesse, con prodotti viscosi, sensibili o contenenti particelle. Dal punto di vista industriale, l’azienda integra nello stesso sito gli uffici tecnici e il proprio reparto produttivo, dove viene realizzato il 100% delle apparecchiature destinate all’esportazione. Questa stretta connessione tra ingegneria e produzione consente un controllo completo di tutte le fasi del progetto, dalla progettazione iniziale ai test finali, garantendo qualità, flessibilità e rapidità di risposta.
SACOME: Engineering specialised in tubular heat exchangers for the food industry
With extensive experience in the food processing sector, SACOME has established itself as a company specialised in the design and manufacture of stainless steel tubular heat exchangers. From its headquarters in Cartagena (Spain), it develops tailor-made thermal solutions for applications where reliability, efficiency and hygiene are critical factors.
One of the pillars that defines SACOME is its strong focus on custom engineering. The technical team, made up of engineers with more than twenty years of experience, approaches each project with a fully process-oriented methodology, optimising both thermal performance and the mechanical behaviour of the equipment. This expertise is essential in the most demanding applications, involving viscous, sensitive products or those containing particles.
From an industrial standpoint, the company integrates both its engineering offices and manufacturing workshop within the same facility, where 100% of the equipment destined for export is produced.
This close link between engineering and production ensures full control over all project stages, from initial design to final testing, guaranteeing quality, flexibility and fast response times.
The experience gained through years of collaboration with major international food industry groups confirms the reliability of its solutions. In processes such as juices, dairy products and other food applications, SACOME tubular heat exchangers stand out for their robustness, ease of cleaning and ability to adapt to demanding operating conditions. Furthermore, the company has an extensive internal database of product rheological properties, improving accuracy already at the design stage. Today, SACOME equipment is installed in production plants across all five continents, demonstrating the company’s ability to meet the highest international standards. For the Italian market, SACOME relies on the support of Exonder as its exclusive distributor, ensuring a qualified local service close to the customer.
Nearly fifty years of experience, in-house manufacturing and a technical team with real expertise across all types of applications: in a sector where every stage of the process directly affects the final product, working with a reliable supplier makes all the difference.
L’esperienza maturata in anni di collaborazione con importanti gruppi internazionali del settore alimentare conferma l’affidabilità delle sue soluzioni. In processi come quelli dei succhi, dei latticini e di altri prodotti alimentari, gli scambiatori tubolari di SACOME si distinguono per robustezza, facilità di pulizia e capacità di adattarsi a condizioni operative impegnative. Inoltre, l’azienda dispone di un’ampia banca dati interna delle proprietà reologiche dei prodotti, che consente di migliorare la precisione già in fase di progettazione.
Oggi gli impianti SACOME sono installati in stabilimenti produttivi nei cinque continenti, a dimostrazione della capacità dell’azienda di soddisfare i più elevati standard internazionali. Per il mercato italiano, SACOME si avvale del supporto di Exonder come distributore esclusivo, garantendo un servizio locale qualificato e vicino al cliente.
Quasi cinquant’anni di esperienza, produzione interna e un team tecnico con competenze reali su ogni tipo di applicazione: in un settore in cui ogni fase del processo influisce direttamente sul prodotto finale, collaborare con un fornitore affidabile fa la differenza.
Propagroup è leader nella produzione e fornitura di prodotti per la protezione delle merci durante il trasporto, la movimentazione e lo stoccaggio
Nel comparto alimentare e delle bevande la qualità del prodotto si gioca tanto in produzione quanto durante il trasporto e lo stoccaggio. Bastano poche ore in condizioni non controllate per compromettere il lavoro di un’intera filiera: l’umidità in eccesso favorisce muffe e batteri e rovina le etichette, gli sbalzi termici alterano le caratteristiche nutrizionali e organolettiche, mentre vibrazioni e movimenti del carico mettono a rischio l’integrità di bottiglie, lattine e confezioni. Sono problematiche concrete, che si traducono in resi, sprechi e perdita di fiducia da parte del consumatore.
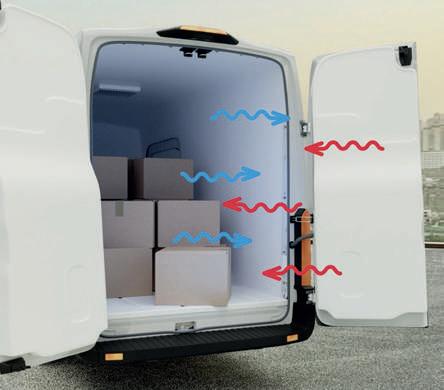
Il primo fronte è la catena del freddo. Garantire la sicurezza alimentare significa monitorare la temperatura in modo continuo e documentarla per la conformità normativa. I data logger registrano temperatura e umidità generando report dettagliati, mentre gli indicatori visivi offrono un’evidenza irreversibile delle escursioni termiche subite durante il viaggio: uno strumento prezioso per surgelati, freschi, latticini e prodotti sensibili al calore.
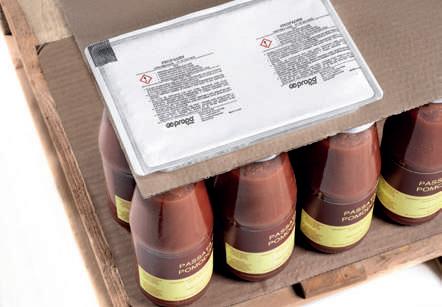
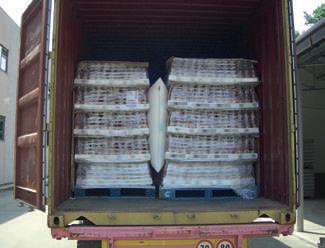
Il secondo fronte è il controllo dell’umidità. Un ambiente troppo umido all’interno di imballaggi e container accelera il deterioramento e può innescare contaminazioni. Le soluzioni disidratanti certificate per il contatto alimentare assorbono l’umidità in eccesso preservando le proprietà nutritive, mentre i sistemi pensati per il trasporto marittimo prevengono la formazione di condensa nei container. Il terzo fronte riguarda la stabilizzazione del carico, particolarmente critica nel settore delle bevande. Interfalde antiscivolo, cuscini gonfiabili per il riempimento dei vuoti e separatori in cartone immobilizzano le merci, riducono gli urti tra le confezioni e prevengono l’effetto domino nei pallet impilati durante il trasporto. Il risultato è una drastica riduzione dei
danni e una maggiore sicurezza per chi riceve il prodotto.
Nessun intervento isolato basta da solo. È l’integrazione tra controllo dell’umidità, monitoraggio termico e stabilizzazione del carico a fare la differenza, trasformando la logistica da semplice spostamento di merci a vera e propria garanzia di qualità che arriva fino allo scaffale.
Propagroup is a leader in the production and supply of products for protecting goods during transport, handling and storage
In the food and beverage sector, product quality is just as much a factor during production as it is during transport and storage. Just a few hours in uncontrolled conditions are enough to compromise the work of an entire supply chain: excess moisture
encourages mould and bacteria and damages labels, temperature fluctuations alter nutritional and organoleptic characteristics, whilst vibrations and movement of the load compromise the integrity of bottles, cans and packaging. These are real issues, resulting in returns, waste and a loss of consumer confidence.
The priority is the cold chain. Ensuring food safety means continuously monitoring temperature and documenting it for regulatory compliance. Data loggers record temperature and humidity, generating detailed reports, whilst visual indicators provide irrefutable evidence of temperature fluctuations experienced during transit: a valuable tool for frozen, fresh, dairy and heat-sensitive products.
The second area is humidity control. An excessively humid environment inside packaging and containers accelerates spoilage and can trigger contamination. Food-grade desiccant solutions absorb excess moisture whilst preserving nutritional properties, whilst systems designed for maritime transport prevent condensation from forming inside containers.
The third aspect concerns load stabilisation, which is particularly critical in the drinks sector. Anti-slip interlayers, inflatable dunnage bags to fill gaps and anti-slip paper secure the goods, reduce impacts between packages and prevent a domino effect in stacked pallets during transport. The result is a
drastic reduction in damage and greater safety for the recipient of the product.
No single measure is sufficient on its own. It is the integration of humidity control, temperature monitoring and load stabilisation that makes the difference, transforming logistics from the simple movement of goods into a genuine guarantee of quality that extends right to the shop shelf.
L’operazione si inserisce in una strategia di crescita mirata che punta a consolidare la presenza di DalterFood Group in Francia, dove esporta formaggi italiani di alta qualità come il Parmigiano Reggiano e il Grana Padano. L’obiettivo è continuare a presidiare il territorio come partner di riferimento per la grande distribuzione, l’industria alimentare e i canali specializzati
DalterFood Group, gruppo emiliano leader nel settore lattiero-caseario a livello europeo, annuncia l’acquisizione di For Food France, storico distributore di formaggi italiani sul mercato francese.
L’operazione si inserisce in una strategia di crescita mirata che punta a consolidare la presenza di DalterFood Group in Francia come partner di riferimento per la grande distribuzione, l’industria alimentare e i canali specializzati. Un obiettivo reso possibile grazie alla profonda conoscenza del mercato locale di For Food France e alla vicinanza territoriale, elementi chiave per garantire maggiore flessibilità operativa e rapidità nel servizio ai clienti. “Sono molto orgoglioso di annunciare l’ingresso di For Food France all’interno del nostro Gruppo –commenta Andrea Guidi, Direttore Generale di DalterFood Group –. Il 2025 è stato per noi un anno straordinario, con un fatturato record di 200 milioni di euro, che conferma la solidità del nostro modello di business e il valore del lavoro di tutta la squadra. La creazione di una filiale commerciale in Francia, resa possibile dall’acquisizione di For Food France, rappresenta un passo strategico fondamentale per DalterFood Group, a conferma della nostra volontà di consolidare e rafforzare la presenza nei principali mercati europei, replicando in Francia il modello di successo già implementato nel Regno Unito e in Germania”.
Il mercato francese rappresenta infatti, con oltre 144000 tonnellate di formaggi italiani importati nel 2024, il primo mercato di destinazione, dopo quello domestico, delle eccellenze casearie, simbolo del Made in Italy, come mozzarella, Parmigiano Reggiano e Grana Padano.
“Sono inoltre molto felice di confermare che Mauro Zuliani, fondatore di For Food France, rimarrà socio del progetto e guiderà la nuova filiale commerciale francese – prosegue Guidi –. La sua grande esperienza e la profonda conoscenza del mercato rappresentano una garanzia di continuità per i clienti
e un fattore determinante per cogliere appieno le opportunità offerte oggi dal mercato francese”. Con oltre 30 anni di esperienza nel settore lattierocaseario e un solido background in ambito multinazionale, Mauro Zuliani ha fondato For Food France nel 2020, affermandola rapidamente come punto di riferimento per la distribuzione dei formaggi italiani in Francia.
“L’ingresso di For Food France in DalterFood Group rappresenta un’importante evoluzione per la nostra azienda, di cui sono particolarmente fiero – afferma Zuliani –. Far parte di un Gruppo solido e strutturato, con un forte focus sulla qualità di prodotto e un approccio consulenziale al cliente, ci consentirà di offrire un portafoglio prodotti ancora più ampio – a partire dal Parmigiano Reggiano di produzione
Dalter – e un supporto sempre più qualificato, grazie alle competenze e alle sinergie sviluppate all’interno delle diverse società del Gruppo”.
Con questa operazione, DalterFood Group compie un nuovo passo nel proprio percorso di sviluppo internazionale, puntando su prossimità al mercato, competenze locali e qualità di prodotto per creare valore sostenibile nel lungo periodo.
About DalterFood Group
Dalla produzione alla distribuzione, DalterFood Group opera sui diversi mercati internazionali grazie al contributo di ciascuna delle sue società: Dalter Alimentari, capogruppo che ha sede a Sant’Ilario d’Enza (RE) e due stabilimenti di taglio e confezionamento di formaggi duri e semi-duri; Colline di Canossa, cuore della produzione del Parmigiano Reggiano presso i suoi due caseifici di montagna (Colline di Selvapiana e Canossa e Colline del Cigarello e Canossa); Vip-Italia Gmbh, filiale commerciale in Germania; Dalter UK Ltd, filiale commerciale in Gran Bretagna; For Food France, filiale commerciale in Francia. DalterFood Group possiede, inoltre, una partecipazione nell’azienda brasiliana CMC. www.dalterfood.com
The operation is part of a targeted growth strategy aimed at consolidating DalterFood Group’s presence in France, where it exports high-quality Italian cheeses such as Parmigiano Reggiano and Grana Padano. The goal is to continue to establish itself as a key partner for the retail sector, the food industry, and specialized channels
DalterFood Group, a leading Emilia-Romagna (Italy)-based dairy company in Europe, announces the acquisition of ‘For Food France’, a historic distributor of Italian cheeses on the French market. This move is part of a targeted growth strategy that aims to strengthen DalterFood Group’s presence in France as a reference partner for large-scale distribution, the food industry, and specialized channels. The goal has been made possible thanks to For Food France’s in-depth knowledge of the local market and its geographical proximity, key factors for ensuring greater operational flexibility and speed in customer service.
“I am very proud to announce the entry of For Food France into our Group,” says Andrea Guidi, General Manager of DalterFood Group. “2025 was an extraordinary year for us, with a record turnover of 200 million euros, which confirms the strength of our business model and the value of the work done by our entire team. The creation of a commercial subsidiary in France, made possible by the acquisition of For Food France, is a key strategic step for DalterFood Group, further confirming our desire to consolidate and strengthen our presence in major European markets, replicating in France the success model already implemented in the UK
and Germany”.
The French market represents, in fact, with over 144,000 tons of Italian cheeses imported in 2024, the largest destination market, after the domestic market, for dairy excellence, symbols of Made in Italy, such as mozzarella, Parmigiano Reggiano, and Grana Padano.
“I am also very happy to confirm that Mauro Zuliani, founder of For Food France, will remain a partner in the project and will lead the new French commercial subsidiary,” continues Guidi. “His vast experience and deep knowledge of the market are a guarantee of continuity for customers and a key factor in fully capturing the opportunities currently offered by the French market”.
With over 30 years of experience in the dairy sector and a solid multinational background, Mauro Zuliani founded For Food France in 2020, quickly establishing it as a benchmark for the distribution of Italian cheeses in France.
“The entry of For Food France into DalterFood Group represents a significant evolution for our company, which I am particularly proud of,” says Zuliani. “Being part of a solid and structured Group, with a strong focus on product quality and a consultative approach to customers, will allow us to offer an even broader product portfolio –
starting with Dalter’s own Parmigiano Reggiano –and provide increasingly qualified support, thanks to the skills and synergies developed within the various companies of the Group”.
With this acquisition, DalterFood Group takes another step forward in its international development journey, focusing on market proximity, local expertise, and product quality to create sustainable long-term value.
About DalterFood Group
From production to distribution, DalterFood Group operates in international markets through the contribution of each of its companies: Dalter Alimentari, the parent company based in Sant’Ilario d’Enza (RE) with two plants for cutting and packaging hard and semi-hard cheeses; Colline di Canossa, the heart of Parmigiano Reggiano production with its two mountain dairies (Colline di Selvapiana and Canossa and Colline del Cigarello and Canossa); Vip-Italia Gmbh, the commercial subsidiary in Germany; Dalter UK Ltd, the commercial subsidiary in Great Britain; For Food France, the commercial subsidiary in France. DalterFood Group also holds a stake in the Brazilian company CMC.
www.dalterfood.com
La progettazione ad hoc di ciascun generatore, consente a Unical di costruire apparecchi speciali rispondendo a tutte le necessità del cliente
Una gamma destinata alle grandi realtà del segmento industriale, un catalogo completo di generatori costruiti in Italia da personale altamente specializzato, con particolari tecnologici unici, alcuni coperti da brevetto come gli speciali tubi fumo
apparecchi “speciali” rispondendo a tutte le necessità del cliente.
Unical, azienda italiana nata nel 1972 per progettare e produrre gruppi termici professionali e industriali per riscaldamento, ha in seguito ampliato il suo campo operativo, includendo sistemi di condizionamento, solare termico, sistemi integrati e ibridi, pompe di calore, pannelli radianti, etc., arrivando ad avere uno dei cataloghi più completi dell’intero settore.
Il Made in Italy è il focus di Unical
Unical ha cinque sedi dislocate sul territorio nazionale, tra produzione e logistica, strategicamente collegate ed all’avanguardia per automazione e robotizzazione delle fasi costruttive. Nello stabilimento di Borgocarbonara vengono costruiti gruppi termici industriali ed in acciaio per bruciatori ad aria soffiata (fino a 15.000 kW), noti come caldaie speciali ad alto rendimento in virtù di particolari tubi di scambio calore brevettati.
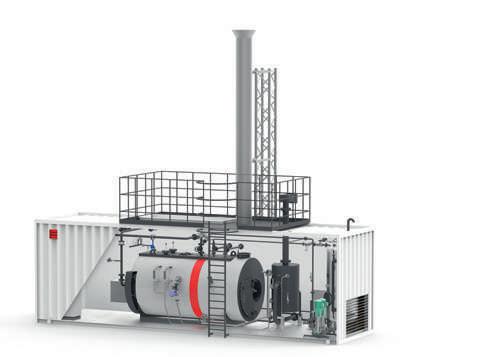
La gamma comprende caldaie per acqua calda/ surriscaldata fino a 22.000 kW e generatori fino a 25.000 kg/h di vapore.
Nello stabilimento di Caorso, sono costruite caldaie murali ed a basamento, sia tradizionali che a condensazione (fino a 1.500 kW).
Il dipartimento Unical Steamer è l’innovazione della potenza Unical:
• Generatori di vapore ad inversione di fiamma a bassa o alta pressione, a 3 giri di fumo ad alta pressione, elettrico istantaneo e tutte le dotazioni neces-
sarie per medi e grandi impianti (settore alimentare, inscatolamento a scopo conservativo, petrolchimico, chimico, ecc.).
• Caldaie ad acqua calda e generatori di acqua surriscaldata, di alta ed altissima potenza, per cicli produttivi e/o grandi utenze (ospedali, pastifici, teleriscaldamento).
• Centrali termiche chiavi in mano.
Oltre alla certificazione CE, i generatori Unical hanno ottenuto numerose certificazioni che ne consentono l’esportazione nel mondo.
Unical, oltre alle 5 sedi italiane, ha 4 filiali estere (Francia, Germania, Polonia e Cina) e vanta prestigiose presenze in Australia, Nuova Zelanda, Russia, U.K., U.S.A. e Sud America Latina oltre che in Medio Oriente.
www.unical.eu
The design of each boiler allows Unical to build special appliances, thus fulfilling any customer’s need
Arange aimed at large industrial sector, a complete range of boilers manufactured in Italy by highly skilled personnel, with unique technological details, some covered by Unical Patent, like the special smoke pipes which significantly increase the boiler efficiency and control panels developed to ensure operator-free control, in total safety, up to 72 hours and with possible remote control. The design of each boiler allows Unical to build special appliances, fulfilling any customer need. Unical, an Italian company born in the 1972 to design and produce professional and industrial thermal groups for heating, has, subsequently, expanded its operating field, including air conditioning systems, thermal solar systems, integrated and hybrid systems, heat pumps, radiant panels, etc., coming to have one of the most complete catalogues in the entire sector.
Made in Italy is the focus of Unical 5 the locations distributed on the national territory, between production and logistics, strategically connected and highly advanced for automation and robotization of the construction phases.
In the Borgocarbonara’s plant are manufactured industrial and steel boilers for jet burners (up to 15,000 kW), known for high-efficiency special boilers by virtue of special patented heat exchange pipes. The range includes hot/superheated water boilers, up to 22,000 kW and boilers up to 25,000 kg/h of steam.
In the Caorso’s plant are built wall and floor-standing boilers, both traditional and condensing (up to 1,500 kW).
The Unical Steamer department is the innovation of Unical power:
• Reverse flame steam boilers at low or high pressure, genuine three pass steam boiler at high pressure, instantaneous electric steam boilers and all the necessary equipment for a medium or large system (industrial sector: food, canning for storage purposes, petrochemical, chemical, etc.).
• Hot water boilers and Superheated water boilers, with high and very high power, for production cycles and/or large systems (hospitals, pasta factory, district heating).
• Turnkey thermal power stations.
In addition to the EC certification, Unical boilers have also obtained numerous certifications that allow them to be exported all over the world.
Unical, in addition to the 5 Italian offices, has 4 foreign branches (France, Germany, Poland and China) and boasts prestigious presences in Australia, New Zealand, Russia, U.K., the U.S.A. and South America well as the Middle East. www.unical.eu
FIC mette a disposizione del settore gelatiero la gamma Tecnotank per maturazione e pastorizzazione, soluzioni progettate per offrire prestazioni elevate, controllo accurato delle temperature e massima affidabilità nel tempo
Nel settore del gelato, il controllo dei processi termici è un fattore determinante per assicurare sicurezza alimentare, stabilità della miscela e qualità costante del prodotto finito. Ogni fase – dalla pastorizzazione alla maturazione, fino alla produzione di acqua refrigerata – richiede impianti affidabili, capaci di garantire precisione, continuità operativa e ripetibilità dei cicli produttivi. Con oltre 75 anni di esperienza nello scambio termico, FIC SpA mette a disposizione del settore gelatiero la gamma Tecnotank per maturazione e pastorizzazione. Queste soluzioni sono progettate per offrire prestazioni elevate, controllo accurato delle temperature e massima affidabilità nel tempo. L’attenzione ai materiali, alla robustezza costruttiva e alla semplicità d’uso rende i Tecnotank adatti sia ai laboratori artigianali evoluti sia alle realtà industriali strutturate.
Elemento distintivo dei serbatoi FIC è la tecnologia TRAPCOLD® pillow plate, evaporatore/scambiatore integrato nella struttura grazie a speciali saldature laser. La superficie primaria di scambio, direttamente a contatto con il prodotto, consente riscaldamenti e raffreddamenti rapidi, uniformi e con consumi energetici contenuti. TRAPCOLD® è il risultato di anni di ricerca e test continui ed è oggi ottimizzato anche per l’utilizzo di refrigeranti moderni a basso impatto ambientale.
Pastorizzatori: sicurezza e uniformità del processo
I pastorizzatori Tecnotank, con capacità da 300 a 2400 litri, portano la miscela fino a circa 85°C tramite acqua calda che circola nei pannelli TRAPCOLD® installati su fondo e pareti. L’agitazione veloce garantisce un’elevata omogeneità e una corretta dispersione degli ingredienti, mentre l’isolamento in poliuretano e il controllo elettronico della temperatura assicurano stabilità anche durante cicli intensivi. Le versioni aperte o chiuse, complete di predisposizione CIP, rispondono alle esigenze di igiene, affidabilità e praticità d’uso, ottimizzando spazi e tempi di lavorazione.
Maturatori: costanza e qualità della miscela I maturatori Tecnotank, disponibili da 300 a 6000 litri (e oltre su richiesta), mantengono la miscela a 4°C grazie all’acqua refrigerata prodotta dal sistema RED COMPACT, che scorre nello scambiatore TRAPCOLD® integrato. L’agitazione lenta favorisce
una maturazione uniforme, migliorando struttura, cremosità e stabilità del gelato. Le diverse configurazioni, unite alla possibilità di personalizzare capacità e dotazioni, permettono di gestire ricette differenti e produzioni continuative mantenendo elevati standard di sicurezza alimentare.
Tecnotank di processo
Accanto alle soluzioni dedicate al gelato, FIC realizza anche serbatoi di processo con superfici di scambio termico integrate, destinati al riscaldamento o al raffreddamento di prodotti alimentari come latte, panna, creme, cioccolato, uova e lieviti. Le intercapedini TRAPCOLD PILLOW PLATE su fondo e pareti assicurano un controllo termico uniforme e un’elevata flessibilità progettuale. È possibile fornire anche contenitori semplici con scambio termico integrato, facilmente personalizzabili, in funzione delle differenti destinazioni.
RED COMPACT: il motore freddo del laboratorio A supporto dell’intero ciclo termico, FIC propone RED COMPACT, sistema per la produzione di acqua refrigerata a circa 1°C, disponibile in numerose potenze fino a 126.000 W. Per potenze, anche molto superiori, disponiamo di configurazioni “non compatte”. Fondamentale per l’abbattimento rapido della miscela e per il mantenimento della temperatura nei maturatori, garantisce continuità operativa anche in condizioni di lavoro intenso. L’integrazione di pannelli TRAPCOLD® immersi in vasca consente di unire produzione e accumulo, migliorando efficienza energetica e stabilità delle prestazioni.
Affidabilità certificata
Tutti gli impianti FIC sono realizzati in acciaio inox AISI 304 certificato e secondo processi conformi agli standard ISO 9001:2015, ISO 3834, PED 2014/68/ UE e ASME U-Stamp. Con 40.000 m² di area produt-
tiva, oltre 130 dipendenti e una presenza in più di 60 Paesi, FIC rappresenta un punto di riferimento internazionale nello scambio termico, offrendo soluzioni affidabili, efficienti e perfettamente adeguate alle esigenze del settore gelatiero.
FIC offers the ice cream sector the Tecnotank range for pasteurisation and ageing, solutions designed to provide high performance, accurate temperature control, and long-term reliability
In the ice cream industry, thermal process control is a key factor in ensuring food safety, mix stability, and consistent product quality. Every stage –from pasteurisation and ageing to chilled water production – requires reliable equipment capable of delivering precision, operational continuity, and repeatable production cycles.
With more than 75 years of experience in heat exchange technology, FIC SpA offers the ice cream sector the Tecnotank range for pasteurisation and ageing. These solutions are designed to provide high performance, accurate temperature control, and long-term reliability. Careful material selection, robust construction, and user-friendly design make Tecnotanks suitable for both advanced artisan laboratories and structured industrial operations.
A distinctive feature of FIC tanks is the TRAPCOLD® pillow plate technology, an evaporator/heat exchanger integrated into the tank structure through special laser welding. This primary heat exchange surface, in direct contact with the product, enables fast and uniform heating and cooling with reduced energy consumption. TRAPCOLD® is the result of continuous research and field testing and is now optimised for modern, low environmental impact refrigerants.
Pasteurisers: Process safety and uniformity
Tecnotank pasteurisers, with capacities ranging from 300 to 2400 litres, heat the mix up to approximately 85°C by means of hot water circulating through TRAPCOLD® panels installed on the bottom and side walls. High-speed agitation ensures excellent homogeneity and proper ingredient dispersion, while polyurethane insulation and electronic temperature control provide stability even during intensive cycles. Available in open or closed versions, with CIP preparation, these units meet the highest standards of hygiene, reliability, and ease of use, optimising both space and processing time.
Ageing vats: Consistency and mix quality
Tecnotank ageing vats, available from 300 to 6000 litres (and larger upon request), maintain the mix at 4°C using chilled water produced by the RED COMPACT system and circulating through the integrated TRAPCOLD® heat exchanger. Slow agitation promotes uniform ageing, improving structure, creaminess, and product stability. Different configurations, together with customised capacities and equipment options, allow producers to manage multiple recipes and continuous production while maintaining high food safety standards.
Process tecnotanks
In addition to ice cream-dedicated solutions, FIC manufactures process tanks with integrated heat exchange surfaces for heating or cooling food products such as milk, cream, custards, chocolate, eggs, and yeast. TRAPCOLD® pillow plate cavities on the bottom and side walls ensure uniform temperature control and high design flexibility. Simple tanks with integrated heat exchange can also be supplied, easily customised according to specific production requirements.
RED COMPACT: The cooling engine of the laboratory To support the entire thermal cycle, FIC offers
RED COMPACT, a chilled water production system capable of delivering water at approximately 1°C, available in multiple capacities up to 126,000 W. For significantly higher capacities, non-compact configurations are also available. Essential for rapid mix cooling and temperature maintenance in ageing vats, RED COMPACT ensures operational continuity even under intensive working conditions. The integration of TRAPCOLD® panels immersed in the storage tank combines production and accumulation, enhancing energy efficiency and performance stability.
Certified reliability
All FIC equipment is manufactured in certified AISI 304 stainless steel and in compliance with ISO 9001:2015, ISO 3834, PED 2014/68/EU, and ASME U-Stamp standards. With 40,000 m² of production area, more than 130 employees, and a presence in over 60 countries, FIC represents an international benchmark in heat exchange technology, delivering reliable, efficient solutions perfectly suited to the needs of the ice cream industry.
Via Trivulzia, 54 23020 Mese (Sondrio) Italy Tel. +39 0343 410 51 fic@fic.com www.fic.com FIC Spa
PND presenta la sua gamma completa di macchinari dedicati alla lavorazione della zucca, progettati per integrarsi in linee produttive modulari e personalizzabili
PND risponde alla crescente richiesta di prodotti ortofrutticoli trasformati con una gamma completa di macchinari dedicati alla lavorazione della zucca, progettati per integrarsi in linee produttive modulari e personalizzabili.
La linea parte dalla vasca PREP WASH, studiata per il lavaggio della frutta fresca: un flusso d’acqua movimenta il prodotto tramite borbottaggio e lo convoglia su un nastro modulare, garantendo un trattamento efficace e delicato.
Segue la pelatrice PL2DZ, disponibile anche a 1 e a 4 postazioni, che garantisce una pelatura uniforme ed efficiente, anche su prodotti non calibrati o dalla forma poco irregolare, grazie a funzioni di regolazioni su mandrino e lama.
L’alimentazione è manuale: l’operatore posiziona il frutto nell’alloggio dedicato, dove un sistema meccanico esegue la pelatura esterna con precisione e delicatezza.
La struttura maggiorata consente di lavorare frutti alti fino a 500 mm mantenendo gli stessi standard di rendimento e qualità.
Dopo la pelatura, la spicchiatrice semiautomatica PWS permette di ottenere da 3 a 6 spicchi per frutto. L’operatore carica la zucca e attiva la testa di taglio tramite doppio comando di sicurezza. I due
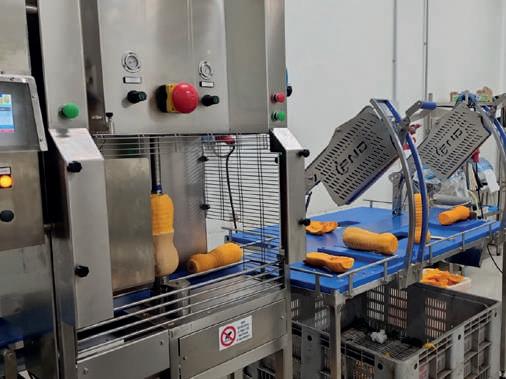
nastri di uscita facilitano il trasferimento allo step successivo.
Per chi necessita di un taglio in pezzatura, è disponibile la cubettatrice AIRCUBE, capace di processare 6 frutti al minuto. La struttura rinforzata e il sistema di lame incrociate garantiscono un taglio netto e uniforme anche su un prodotto fibroso e dalla consistenza dura come la zucca. Le lame intercambiabili consentono di ottenere cubetti di diverse dimensioni, pronti per confezionamento o ulteriori trasformazioni. Novità in casa PND: la macchina svuota zucca SEEDY, piccola e compatta, ideata per rimuovere i semi e filamenti della zucca, previo taglio longitudinale a metà o scollettatura inferiore. Si tratta di una macchina a una testa di lavorazione, che processa circa 10 frutti al minuto, dotata di un’utensile che si attiva con una leggera pressione abbinato ad un sistema di sicurezza a pedale.
Le linee zucca PND sono oggi installate in numerosi Paesi, tra cui Inghilterra, Spagna, Svizzera, Stati Uniti e Italia.
Il catalogo completo delle soluzioni PND è disponibile su www.pndsrl.it, dove è possibile consultare anche il calendario fieristico.
Per informazioni commerciali o tecniche è attivo l’indirizzo info@pndsrl.it.
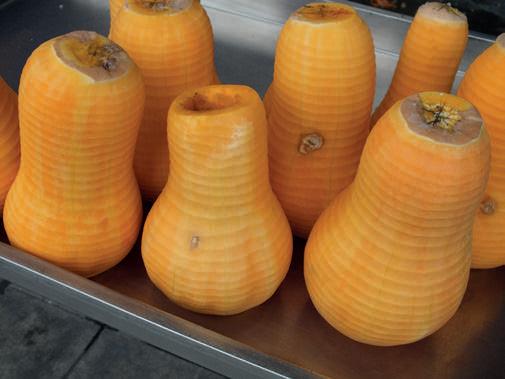
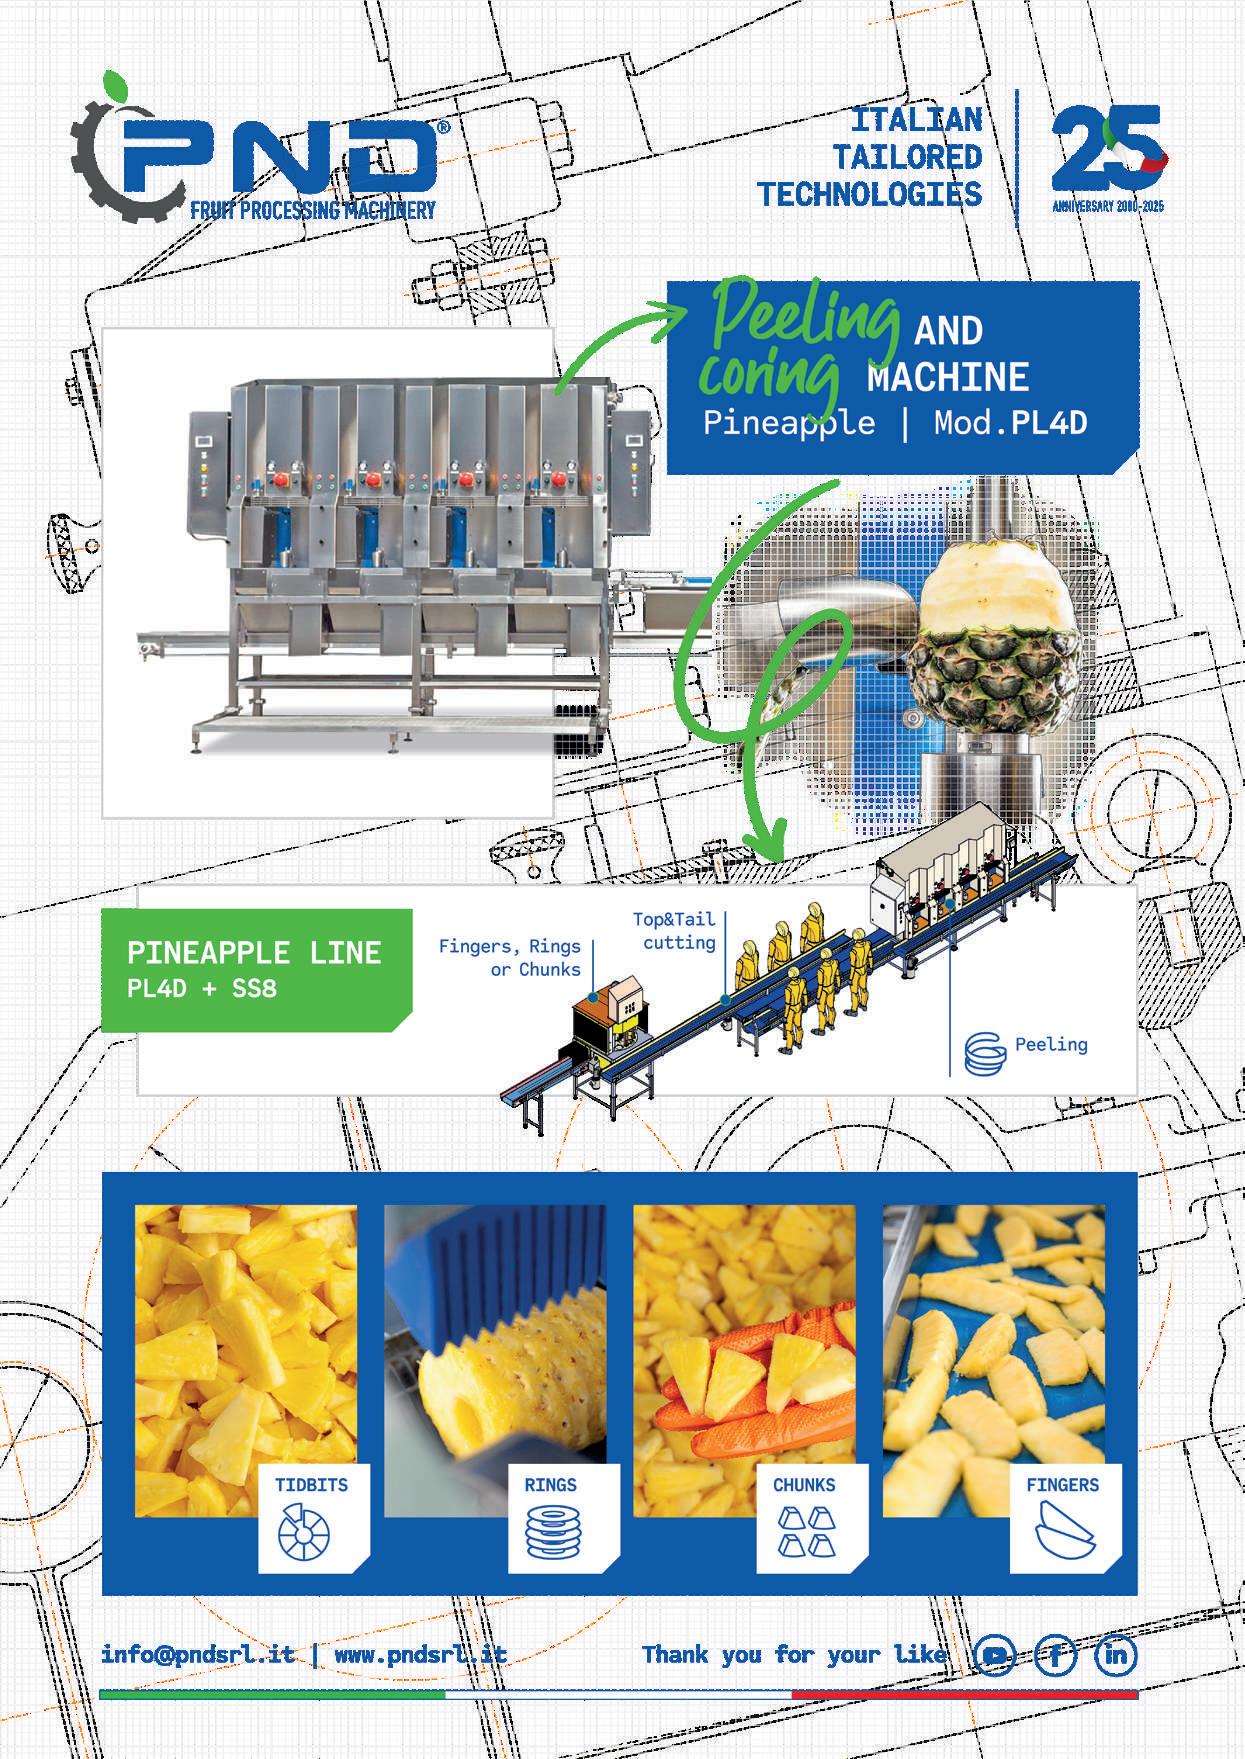
PND presents its comprehensive range of pumpkin processing machinery, designed to be integrated into modular and customizable production lines
PND meets the growing demand for processed fruit and vegetable products with a comprehensive range of pumpkin processing machinery, designed to be integrated into modular and customizable production lines.
The PREP-WASH, a washer equipped with a recirculation pump and a water filtering system, is a specific tool for washing fresh fruit.
Then comes the PL2DZ, a peeler also available with 1 and 4 stations, which ensures smooth and uniform peeling, even with non-calibrated or irregularly sized products, thanks to adjustment functions on the spindle and blade.
The operator manually loads the fruit into the dedicated holder, where a mechanical system peels the outside carefully and accurately.
The oversized structure allows for the processing of fruits up to 500 mm in height, while maintaining the same standards of performance and quality.
Following the peeling process, the PWS semiautomatic wedging machine allows for the production of 3 to 6 wedges per fruit. The operator loads the pumpkin and activates the cutting head via a dual safety control. Two discharge conveyor belts facilitate the transfer to the next processing step. For operations requiring portioned cutting, the AIRCUBE dicing machine is available, capable of processing up to 6 fruits per minute. The reinforced structure and the cross-blade system ensure a clean, uniform cut, even on fibrous and hard-textured products such as pumpkin. Interchangeable blades allow for various dice sizes, ready for packaging or further processing
Measuring less than a metre, the machine is made entirely of stainless steel and all parts in contact with the product are food-grade certified, ensuring safety and hygiene throughout the process.
We then move on to the brand new PND machine: the SEEDY. Small and compact, this machine is designed to remove seeds and filaments from the butternut squash, after cutting it lengthwise in half or opening it from the bottom. It is a single-head equipped with a tool that is activated by light pressure combined with a foot pedal safety system. PND butternut squash lines are now in demand across all continents, with the highest sales being in England, Spain, Switzerland, the USA and Italy.
Visit www.pndsrl.it to browse the range of machines available and view the trade shows where the company has been and will be exhibiting. For more information info@pndsrl.it
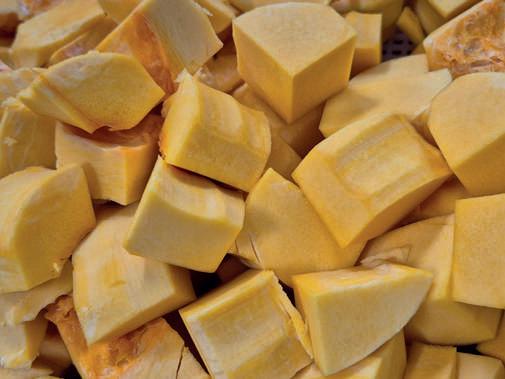
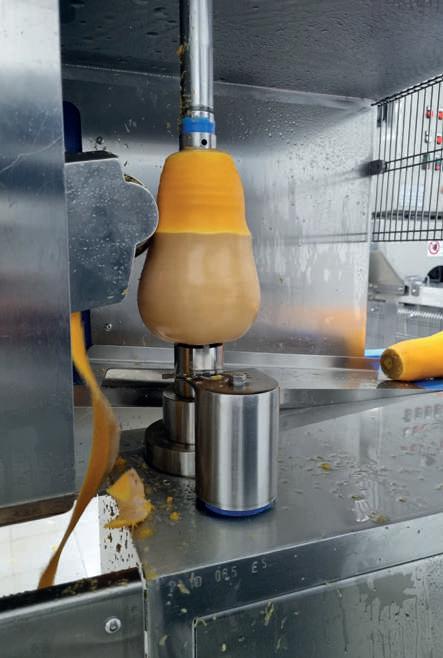
Affidarsi a MOLINOX significa investire in componenti in grado di supportare l’efficienza dell’intera filiera alimentare
Nel settore food & beverage ogni componente impiegato all’interno di macchinari e impianti deve garantire elevati standard di sicurezza, igiene e affidabilità. Tra questi, le molle svolgono una funzione essenziale in numerose applicazioni: sistemi di dosaggio, confezionamento, movimentazione, selezione, riempimento e lavorazione degli alimenti. La scelta di molle progettate e realizzate secondo i requisiti MOCA (Materiali e Oggetti a Contatto con gli Alimenti) rappresenta quindi un elemento strategico per assicurare conformità normativa e continuità produttiva.
Le diverse filiere dell’industria alimentare richiedono soluzioni specifiche. Nel comparto lattiero-caseario, ad esempio, le molle sono impiegate in valvole, pompe e sistemi di controllo che operano in ambienti soggetti a frequenti lavaggi e sanificazioni. Nell’industria delle bevande trovano applicazione nei macchinari di imbottigliamento e tappatura, dove
precisione e resistenza alla corrosione sono requisiti fondamentali. Anche nei settori della panificazione, della lavorazione delle carni, dei prodotti ittici e dell’ortofrutta, le molle contribuiscono al corretto funzionamento di linee automatiche e impianti ad alta produttività.
Per rispondere alle esigenze di questi mercati è necessario utilizzare materiali idonei al contatto alimentare, capaci di mantenere nel tempo le proprie caratteristiche meccaniche anche in presenza di umidità, detergenti e cicli di sanificazione intensivi. Le molle MOCA vengono quindi progettate considerando non solo le prestazioni richieste dall’applicazione, ma anche la compatibilità con gli standard igienico-sanitari previsti dal settore alimentare. In questo contesto si inserisce l’esperienza del Mollificio Molinox Srl, azienda di Rozzano specializzata nella progettazione e produzione di molle per applicazioni industriali. Grazie a competenze tecniche consolidate e a un approccio orientato alla personalizzazione, l’azienda sviluppa molle a compressione, trazione, torsione e particolari sagomati destinati anche alle più complesse applicazioni del comparto food industry. Ogni progetto viene studiato in funzione delle specifiche esigenze del cliente e delle condizioni operative del macchinario, con particolare attenzione alla scelta dei materiali, alla precisione dimensionale e
alla durata nel tempo. La capacità di realizzare soluzioni su misura consente di ottimizzare le prestazioni degli impianti e di garantire elevati livelli di affidabilità produttiva.
In un settore dove qualità, sicurezza e continuità operativa rappresentano fattori imprescindibili, affidarsi a un partner specializzato nella produzione di molle conformi ai requisiti MOCA significa investire in componenti in grado di supportare l’efficienza dell’intera filiera alimentare, contribuendo al rispetto degli standard richiesti dal mercato e dalle normative vigenti.
Partnering with MOLINOX means investing in components that support the efficiency of the entire food production chain
In the food and beverage industry, every component used in machinery and production equipment must guarantee the highest standards of safety, hygiene, and reliability. Among these components, springs play a crucial role in a wide range of applications, including dosing systems, packaging equipment, conveying lines, sorting machines, filling systems, and food processing machinery. Choosing springs designed and manufactured in compliance with FCM requirements (Materials and Articles Intended to Come into Contact with Food) is therefore a strategic decision to ensure regulatory compliance and production continuity. The various sectors of the food industry require highly specialized solutions. In the dairy industry, for example, springs are used in valves, pumps, and
control systems operating in environments subject to frequent cleaning and sanitization procedures. In the beverage sector, they are essential components in bottling and capping machinery, where precision and corrosion resistance are critical requirements. Springs are also widely used in bakery production, meat processing, seafood handling, and fruit and vegetable processing lines, contributing to the efficient operation of automated equipment and highoutput manufacturing systems.
To meet the demands of these industries, it is essential to use materials suitable for food-contact applications, capable of maintaining their mechanical properties even when exposed to humidity, detergents, and intensive cleaning cycles. FCM-compliant springs are therefore engineered not only to deliver the required mechanical performance but also to ensure compatibility with the strict hygiene and safety standards governing the food industry.
This is where the expertise of Mollificio Molinox, based in Rozzano, comes into play. Specialized in the design and manufacture of industrial springs, the company develops compression springs, extension springs, torsion springs, and custom wire forms for a wide
range of applications, including the most demanding requirements of the food industry.
Each project is developed according to the customer’s specific needs and the operating conditions of the machinery involved, with particular attention to material selection, dimensional accuracy, and longterm durability. The ability to provide fully customized solutions allows Mollificio Molinox to optimize equipment performance while ensuring maximum reliability throughout the production process. In an industry where quality, safety, and operational continuity are essential factors, partnering with a specialist manufacturer of FCM-compliant springs means investing in components that support the efficiency of the entire food production chain while helping companies meet both market expectations and regulatory requirements.
KAIROSafe presenta
Lumitester Smart di ultima generazione, uno strumento portatile che rileva in tempo reale il grado di pulizia delle superfici
La verifica dell’igiene ambientale è fondamentale per prevenire le infezioni in tutti gli ambiti ed è spesso eseguita con il bioluminometro. Si tratta di uno strumentino portatile che rileva in tempo reale il grado di pulizia delle superfici.
In particolare, il Lumitester Smart di ultima generazione evidenzia la sostanza organica (ATP e suoi derivati) ed è di impiego molto semplice, garantendo un risultato affidabile, rapido e preciso. Utilizzabile per il controllo della sanificazione in tutti gli ambiti, offre la
possibilità di effettuare un confronto sullo stato di igiene prima e dopo aver applicato le procedure di pulizia e sanificazione.
Il Lumitester Smart si utilizza con i tamponi Lucipac A3, con i quali si preleva il campione dalla superficie in esame. Dopo la lettura del tampone, pressoché istantanea, i risultati sono visualizzati sul display del Lumitester e memorizzati in cloud.
Va subito chiarito che lo strumento non fornisce una misura della carica batterica o virale ma rileva la presenza di materiale organico misurando l’ATP L’ATP (adenosina trifosfato) è una molecola coinvolta nel metabolismo di tutti gli organismi viventi e degradandosi genera molecole più semplici dette ADP (adenosina difosfato) e AMP (adenosina monofosfato) che, tutte insieme rappresentano un efficace indicatore di scarsa igiene.
Il principio di funzionamento
Il Lumitester Smart rileva l’ATP+ADP+AMP tramite una reazione di bioluminescenza, cioè legge il segnale luminoso emesso dalla reazione biochimica tra ATP e reagente presente sul tamponcino usato per il campionamento. La quantità di luce emessa è proporzionale alla concentrazione di ATP ed è misurata dallo strumento, che la converte in un valore numerico di
RLU (Unità di Luce Relativa), visualizzato sul display e memorizzato in cloud.
I tamponcini utilizzati per il campionamento LuciPac presentano il vantaggio di rilevare l’ATP-ADP-AMP, distinguendosi da altri bioluminometri che rilevano solo ATP e che rischiano di fornire ingannevoli risultati negativi. Questa tecnologia detta A3 (ATP-ADP-AMP) rende il Lumitester sensibilmente più performante rispetto agli strumenti simili attualmente sul mercato, dimostrando anche migliori ripetibilità dei risultati e stabilità alle variazioni di temperatura.
Utilizzo in tre facili passaggi
Lo strumento può essere utilizzato anche da personale non strutturato, con un training basico. Per le superfici si utilizza il tampone LuciPac A3 Surface, strisciandolo accuratamente sull’area di campionamento. Successivamente il tampone va rimesso nella provetta e premuto fino in fondo in modo da forare la membrana che tiene separato il reagente. Si agita bene e si inserisce la provetta nel Lumitester, da cui si ottiene la misurazione in 10 secondi.
KAIROSafe presents the state-of-the-art Lumitester Smart, a compact, portable device that detects the cleanliness level of surfaces in real time
Verifying environmental hygiene is crucial for preventing infections across all sectors and is often carried out using a bioluminometer. This is a compact, portable device that detects the cleanliness level of surfaces in real time.
Specifically, the state-of-the-art Lumitester Smart detects organic matter (ATP and its derivatives); it is very easy to use and delivers reliable, rapid, and precise results. Suitable for monitoring sanitation in any setting, it allows for a comparison of hygiene levels before and after cleaning and sanitizing procedures are applied.
The Lumitester Smart is used with Lucipac A3 swabs to collect samples from the surface being tested. After the swab is read—a process that takes almost no time—the results appear on the Lumitester’s display and are stored in the cloud.
It should be noted immediately that the device does not measure bacterial or viral load; instead, it detects the presence of organic material by measuring ATP. ATP (adenosine triphosphate) is a molecule involved in the metabolism of all living organisms; as it breaks down, it generates simpler molecules known as ADP (adenosine diphosphate) and AMP (adenosine monophosphate). Collectively, these serve as an effective indicator of poor hygiene. Operating principle
The Lumitester Smart detects ATP, ADP, and AMP via a bioluminescence reaction; it measures the light signal emitted by the biochemical reaction between these molecules and the reagent present on the sampling swab. The amount of light emitted is proportional to the ATP concentration and is measured by the instrument, which converts it into a numerical RLU (Relative Light Unit) value; this value is displayed on the screen and stored in the cloud. The LuciPac swabs used for sampling offer the advantage of detecting ATP, ADP, and AMP—distinguishing the device from other bioluminometers that detect only ATP and risk yielding misleading negative results. This A3 (ATP-ADP-AMP) technology gives the Lumitester significantly higher performance compared to
similar instruments currently on the market, while also demonstrating superior result repeatability and stability against temperature fluctuations. Use in three easy steps
The instrument can be used even by non-specialized staff with basic training. For surfaces, use the LuciPac A3 Surface swab, wiping it thoroughly across the sampling area. Next, return the swab to the tube and press it all the way down to puncture the membrane separating the reagent. Shake well and insert the tube into the Lumitester to obtain a reading in 10 seconds.
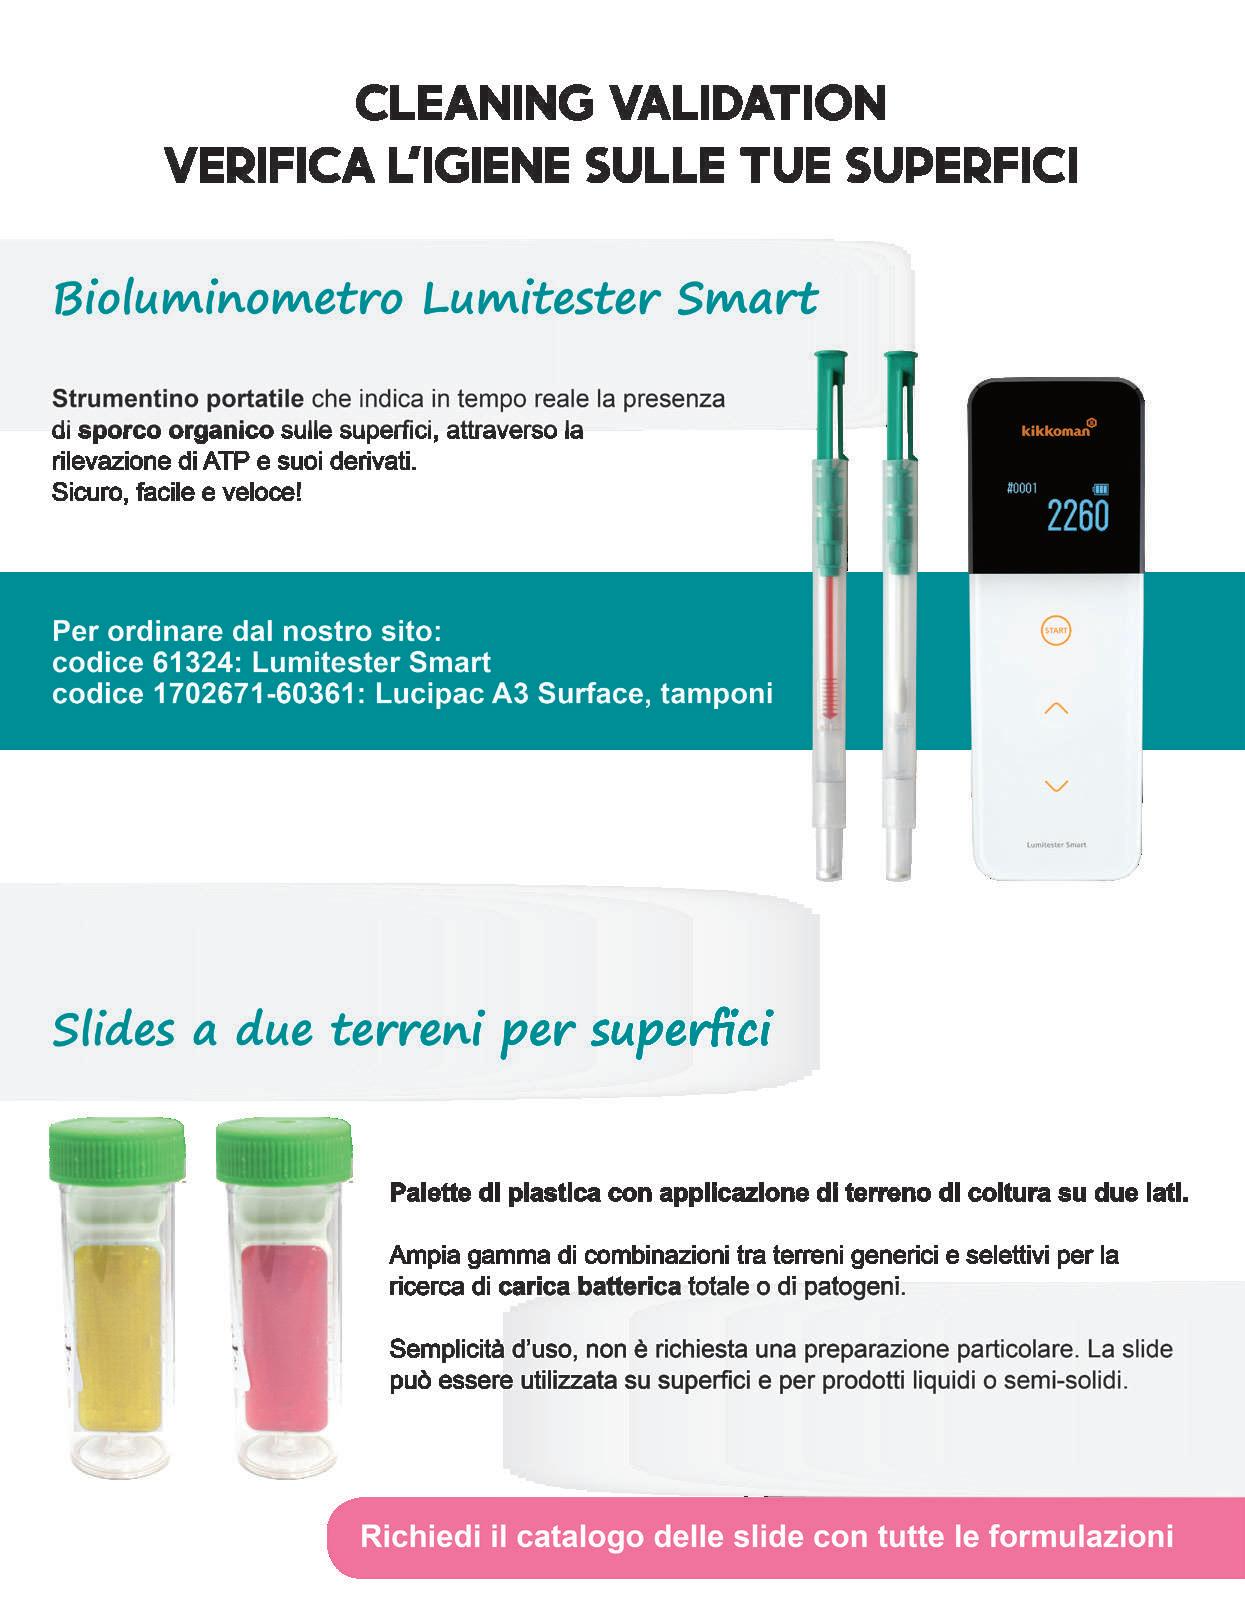
Dallo Speck Gran Riserva passando allo Speck Alto Adige IGP e alle sue varianti ready-toeat, l’azienda Moser si conferma ambasciatrice di una delle eccellenze più rappresentative del panorama agroalimentare italiano
Esiste un connubio perfetto tra cultura italiana e tradizione nordica: è lo Speck dell’azienda Moser, un prodotto naturale, frutto di una perfetta affinatura a mano con una miscela di spezie secondo l’antica ricetta di famiglia, di una leggera affumicatura a freddo e lenta fino a 20° su legno di faggio, E, come vuole da sempre la tradizione salumiera Moser, con un basso contenuto di sale. Lo Speck di Moser è anche il risultato di processi industriali all’avanguardia che garantiscono elevati standard di qualità.
Diventata, in oltre mezzo secolo, una delle realtà di
riferimento nella produzione dello Speck, Moser racconta la sua expertise e la sua specializzazione nella lavorazione di questo salume di qualità con una gamma di prodotti che raccoglie tutte le diverse sfumature di gusto e di impiego in cucina. L’espressione più alta della maestria di Moser, è lo Speck Gran Riserva, realizzato con carne suina 100% italiana. La stagionatura minima di 30 setti mane esalta sapori e complessità; la marezzatura perfetta della carne conferisce una morbidezza straordinaria. Un’eccellenza dal gusto ricco e avvol gente, ideale per arricchire un antipasto di qualità. È lo Speck Alto Adige IGP il prodotto iconico di Moser perché racchiude l’essenza del territorio, l’aria fresca e secca di montagna e la tradizione gastrono mica dell’Alto Adige, in un sapiente mix di sapori della cucina alpina e mediterranea. Con il suo gusto aromatico, rappresenta una specialità territoriale che rispetta i più alti standard di qualità e una stagionatura di almeno 22 settimane, a garanzia della sua certificazione. È la scelta ideale come secondo piatto per chi cerca un’alimentazione ricca di proteine, buona e gustosa. Moser oggi dedica grande attenzione anche ai formati più pratici ready-to-eat dello Speck Alto Adige IGP, pensati per un consumo dinamico e contemporaneo e per un pubblico più giovane che cerca novità, versatilità in cucina e facilità di utilizzo.
nato almeno 22 settimane, fregiandosi della denominazione “Speck Alto Adige IGP”. Le quattro referenze, disponibili in confezioni da 60 a 80 grammi, si prestano a molteplici occasioni di consumo e come ingrediente in una grande varietà di ricette, da quelle più semplici alle più elaborate, contribuendo a valorizzare il consumo quotidiano di questa eccellenza della salumeria di qualità.
From Gran Riserva Speck to Alto Adige PGI Speck and its ready-to-eat variants, Moser company confirms itself as an ambassador of one of the most representative excellences of Italian agrifood heritage
There is a perfect combination between Italian food culture and nordic culinary tradition: Moser Speck is a natural product carefully hand-seasoned with a blend of spices following an ancient family recipe, and gently slow cold-smoked at up to 20°C over beechwood. And, as Moser charcuterie tradition goes, it is low in salt. Moser Speck is also a result of a cutting-edge industrial process that guarantees high quality standards. Over more than half a century, Moser has become
one of the leading names in Speck production. The company showcases its expertise and specialization in the production of this premium cured meat through a product range that encompasses a wide variety of flavours and culinary applications.
Gran Riserva Speck, made from 100% Italian pork, represents the highest expression of Moser’s artisanal craftsmanship. Aged for a minimum of 30 weeks, it develops a rich and complex flavor profile, while its perfect marbling contributes to the meat’s extraordinary tenderness. A product of excellence with a rich and enveloping taste, Gran Riserva Speck is the perfect choice for elevating a quality starter.
Alto Adige PGI Speck is Moser’s iconic product, capturing the essence of South Tyrol: its fresh, dry mountain air and rich culinary tradition, brought together in a skillful blend of Alpine and Mediterranean flavours. With its aromatic taste, it represents a regional speciality that meets the highest quality standards and is aged for a minimum of 22 weeks, ensuring its PGI certification. It is the ideal choice as a main course for those seeking a protein-rich diet without compromising on taste.
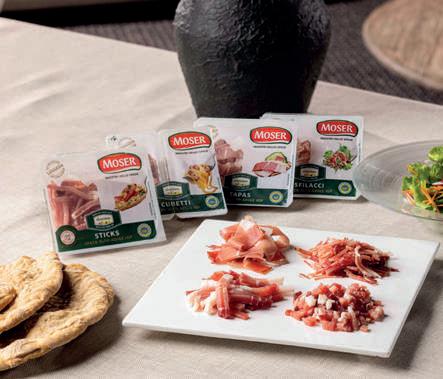
Today, Moser also focuses on more practical readyto-eat formats of Alto Adige PGI Speck, designed for a modern, dynamic way of consumption and for a younger audience looking for innovation, culinary versatility, and convenience.
Sticks, Cubes, Strips and Tapas are different cuts that maintain all the quality of Speck Alto Adige PGI, aged for at least 22 weeks. The four product variants, available in 60g and 80g packs, are suitable for a wide range of consumption occasions and as ingredients in a variety of recipes. From the simplest to the most elaborate dishes, these formats help enhance the everyday enjoyment of this highquality charcuterie speciality.
Soluzioni di lavaggio, sanificazione e asciugatura che fanno la differenza nella vostra vita quotidiana
Da oltre 50 anni, Colussi Ermes rappresenta un valore sopra ogni altro: la ricerca incessante del miglioramento continuo. Dietro ogni macchina c’è un team di ingegneri, tecnici, designer e specialisti dell’assistenza tecnica che ogni giorno lavorano con un unico obiettivo: trasformare il modo in cui operano i clienti.
Gli avanzati sistemi di lavaggio, sanificazione e asciugatura di Colussi Ermes sono progettati attorno a ciò che conta davvero: design compatto ed igienico, efficienza energetica, consumo minimo di acqua e detergente, automazione intelligente e monitoraggio in tempo reale — tutto pensato per garantire prestazioni sostenibili ed economicamente vantaggiose, senza compromessi. Un’ingegneria igienica, forme arrotondate, drenaggio ottimale e piena accessibilità garantiscono una pulizia assoluta in ogni fase del processo.
Con oltre 7.000 impianti installati in tutto il mondo, Colussi Ermes è il partner di riferimento nei settori della carne, dei latticini, dell’avicoltura, della pesca, della panificazione, della pasticceria e del settore ortofrutticolo — così come in settori esigenti come quello farmaceutico, ospedaliero, logistico e automotive. Da luglio 2022, Colussi Ermes fa parte di Middleby Food Processing, oggi rinominata Midera, un leader globale che riunisce marchi di eccellenza mondiale e tecnologie complementari all’avanguardia. Insieme, Colussi Ermes e Midera, offrono soluzioni complete, full-line e best-in-class che stabi-
liscono lo standard di qualità, efficienza e innovazione nella produzione alimentare a livello mondiale. Scoprite di seguito un’anteprima esclusiva dei sistemi più innovativi di Colussi Ermes. Lava Carrelli — Lavatrici centrifughe ad alta efficienza per teglie e attrezzature su carrello Progettati con precisione per soddisfare le esigenze di lavaggio più impegnative, gli impianti per il lavaggio di carrelli lavano rastrelliere portanti praticamente qualsiasi tipo di attrezzatura — teglie, cassoni, pallet, contenitori, carrelli per la carne, container e isotainer — secondo i più alti standard igienici e di sanificazione. Le attrezzature vengono caricate su carrelli appositamente progettati, e la lenta rotazione della piattaforma di carico garantisce la completa copertura della superficie da parte della soluzione di lavaggio. L’esclusivo sistema centrifugo riduce al minimo il consumo energetico e l’ingombro, massimizzando al contempo l’efficienza di lavaggio e asciugatura. Disponibili con una o due porte, in versione manuale, automatica o passante, con capacità flessibile da 20 a 120 carrelli/ora.
Lava Cassette — Da piccoli lotti a 10.000 cassette all’ora
Impianti automatici e altamente versatili per il lavaggio e la sanificazione di cassette e ceste in tutti i settori produttivi — garantendo un’igiene impeccabile per qualsiasi tipo di cassetta, a qualsiasi livello produttivo. Disponibili in configurazione a cabina o a tunnel, con una, due o tre piste, disposizione orizzontale o verticale, e automazione avanzata per un’integrazione fluida nel flusso di lavoro. Cicli di lavaggio completamente personalizzabili, da poche unità fino a 10.000 cassette/ora — massima flessibilità, zero compromessi.
Sistemi di Asciugatura Centrifuga — Efficienti. Veloci. Impeccabili.
Capacità elevate – fino a 4.200 cassette/ora con
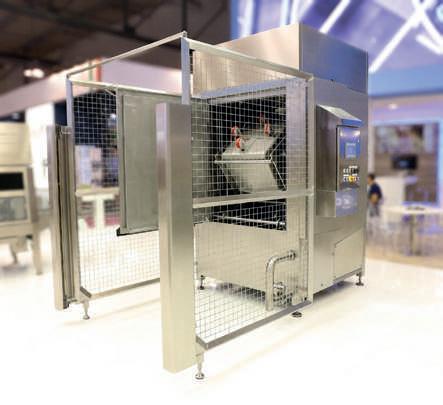
l’asciugatrice centrifuga a doppio rotore e fino a 2.100 cassette/ora con quella a singolo rotore –velocità e un risultato di asciugatura perfetto sono le caratteristiche chiave che distinguono questa nuova generazione di asciugatrici centrifughe Colussi Ermes, insieme alla possibilità di asciugare diversi tipi di cassette, pieghevoli o rigide. Questa macchina è in grado di asciugare un elevato numero di cassette con un ingombro minimo. In pochi secondi, l’asciugatrice centrifuga Colussi Ermes ottiene un’asciugatura eccellente con un basso consumo di energia elettrica, rendendola la soluzione più efficiente ed economicamente vantaggiosa.
Lavacassoni
Impianti automatici e altamente versatili per il lavaggio di cassoni, coperchi, vagonetti e pallet — progettati per soddisfare i più severi standard igienico-sanitari in tutti i settori di mercato, inclusa l’industria della mela. Ogni impianto è realizzato su misura in base alle specifiche esigenze del cliente, con la capacità di lavare simultaneamente cassoni di diversi formati, tipologie e dimensioni — quadrati, tondi, in plastica, in acciaio e anche su ruote. La tecnologia di lavaggio ad alta pressione rimuove anche lo sporco più ostinato, garantendo una pulizia impeccabile ad ogni ciclo. Disponibili come impianti stand-alone o in linea, in versione a cabina con una porta, a due porte passanti o a tunnel continuo, con una capacità orari flessibile che va da 20 a 120 cassoni/ora. www.colussiermes.it www.middleby.com/food-processing
Washing, sanitizing, and drying solutions that make the difference in your every day life
For over 50 years, Colussi Ermes has stood for one thing above all: the relentless pursuit of better. Behind every machine, there’s a team of engineers, technicians, designers, and service specialists who show up every day driven by a single goal — to transform the way customers operate.
Colussi Ermes advanced washing, sanitizing, and drying systems are built around what matters most: compact and hygienic design, energy efficiency, minimal water and detergent consumption, intelligent automation, and real-time monitoring — all engineered to deliver sustainable, cost-effective performance without compromise.
Hygienic engineering, rounded shapes, optimal drainage, and full accessibility guarantee absolute cleanliness at every stage of the process.
With over 7,000 systems installed across the globe, Colussi Ermes is the trusted partner of choice across meat, dairy, poultry, fishery, bakery, confectionery, and fruit & vegetable industries — as well as demanding sectors like pharmaceutical, hospital, logistics, and automotive.
Since July 2022, Colussi Ermes has been part
of Middleby Food Processing, now rebranded as Midera, a global leader bringing together world-class brands and complementary cuttingedge technologies. Together, Colussi Ermes and Midera deliver complete, best-in-class, fullline solutions that set the standard for quality, efficiency, and innovation in food production worldwide.
Discover an exclusive preview of the Colussi Ermes most innovative systems below.
Rack Washers - High-efficiency centrifugal washers for trays and equipment on racks
Precision-engineered to handle the most demanding washing requirements, the rack washing systems clean racks carrying virtually any type of equipment — pans, crates, pallets, bins, meat trucks, containers, and isotainers — to the highest hygiene and sanitizing standards. Equipment is loaded onto specially designed trolleys, and the slow rotation of the loading platform guarantees full surface coverage by the washing solution. The unique centrifugal system minimizes energy use and spatial footprint while maximizing washing and drying efficiency. Available with one or two doors in manual, automatic, or pass-through options, with flexible capacity ranging from 20 to 120 racks/hour.
Crate Washers - From small batches to 10,000 crates per hour
Automatic, highly versatile washing and sanitizing systems for crates and baskets across all production sectors — delivering impeccable hygiene for any crate type, at any scale. Available
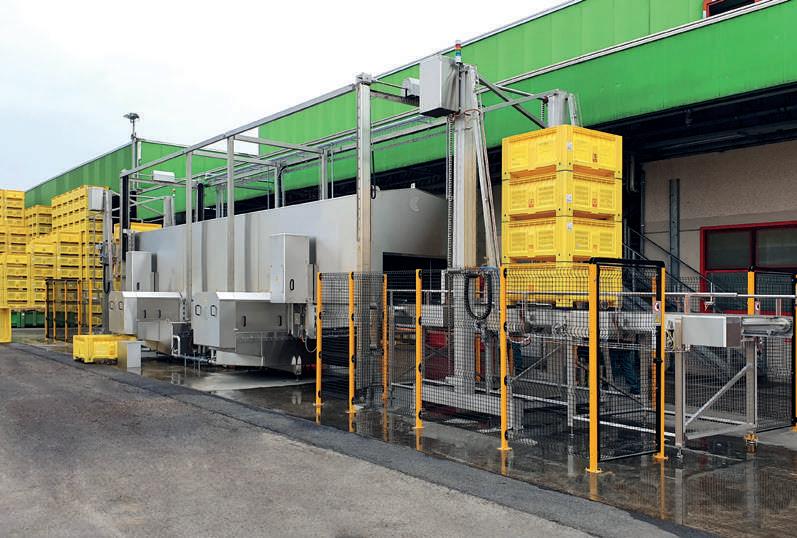
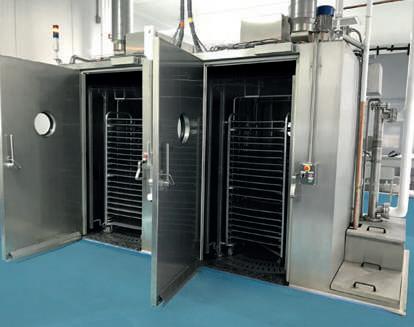
in cabin or tunnel configurations with one, two, or three tracks, horizontal or vertical layouts, and advanced automation for seamless workflow integration. Fully customizable wash cycles range from a few pieces up to 10,000 crates/hour — maximum flexibility, zero compromise. Spin Drying Systems - Efficient. Fast. Spotless.
High capacities – up to 4200 crates/hour with the double-rotor spin-dryer and up to 2100 crates/ hour with the single-rotor spin-dryer – speed and perfect drying result are the key features that set apart this new generation of Colussi Ermes spindryers along with the possibility to dry different type of crates, foldable or rigid. this machine can dry a high number of crates with a minimum footprint. In just a few seconds the Colussi Ermes spin-dryer can achieve excellent drying with low electrical energy consumption, making this both the most efficient and cost-effective solution.
Bin Washers - Maximum flexibility for every container type
Automatic and highly versatile systems for washing bins, lids, trolleys, and pallets — designed to meet the most stringent hygiene and sanitary standards across all market sectors, including the apple industry. Every system is built to the customer’s exact specifications, with the capability to simultaneously wash bins of different formats, types, and dimensions — square, round, plastic, steel, and wheeled. High-pressure washing technology removes even the most stubborn residues, ensuring impeccable cleanliness at every cycle. Available as stand-alone or inline, in singledoor cabin, two-door pass-through, or continuous tunnel configurations, with flexible hourly capacity ranging from 20 to 120 bins/hour. www.colussiermes.com www.middleby.com/food-processing
Case history: un reparto di insacco integrato per la lavorazione di tagli interi: il progetto Inox Meccanica
Nel panorama dei salumifici industriali, il reparto di insacco costituisce uno dei nodi più sensibili dell’intera filiera produttiva. È in questa fase che si definisce la geometria del pezzo, si fissano i parametri di resa e si imposta la qualità del prodotto che affronterà la successiva stagionatura. In un mercato che richiede insieme cadenze elevate, costanza di lotto e tracciabilità puntuale, il reparto di insacco non può più essere concepito come somma di macchine, ma come sistema integrato. È in questa cornice che si inserisce la case history di un impianto Inox Meccanica sviluppato per un cliente, dedicato alla produzione di coppa da stagionare con barre di prodotto della lunghezza fino a 1100 mm. Una linea concepita per coniugare elevata produttività oraria, ripetibilità di processo e flessibilità sui due regimi produttivi.
Il cuore della linea: PIC 99 B con nastro di carico e pesatura integrata
Al centro del nuovo reparto opera una PIC 99 B, l’insaccatrice di riferimento Inox Meccanica per la lavorazione di tagli interi, configurata per gestire indifferentemente cicli a insacco singolo e triplo per barre fino a 1100 mm. La flessibilità tra barre più corte e barre più lunghe, destinate a stagionature differenziate — precisa esigenza produttiva del cliente — è resa agevole dallo spintore elettrico regolabile e dallo stampo da 1100 mm. La macchina è equipaggiata con nastro di carico dotato di celle di carico ad alta precisione: ogni pezzo in ingresso viene pesato in tempo reale, consentendo all’operatore di gestire il dimensionamento del lotto, la calibratura delle pezzature e la tracciabilità ponderale fin dalla fase di insacco. L’integrazione della pesatura sul nastro di alimentazione anticipa il flusso informativo aziendale, agevolando le logiche di selezione e bilanciamento del lotto.
Lo spintore elettrico: il motore del ciclo di insacco Il motore del ciclo di insacco della PIC 99 B è lo spintore elettrico, che sostituisce i sistemi pneumatici e idraulici con un controllo totale di forza e velocità di spinta in ogni istante del ciclo. La spinta è così costante, modulabile e ripetibile su ogni pezzo, indipendentemente dal peso o dalla morfologia del taglio. Per i tagli interi — prosciutti, coppa, bresaola, pancetta, lomo ibérico — questo si traduce in un riempimento uniforme del budello senza stress meccanici sulle fibre muscolari: la struttura del taglio resta integra, la compattezza è costante e la resa a fine stagionatura o cottura risulta prevedibile e misurabile lotto per lotto. Insacco simultaneo in budello e rete e cambio tubo automatico
Il cambio tubo automatico della PIC 99 B consente di mantenere la continuità del ciclo di insacco senza intervento dell’operatore. Quando il budello e la rete sul tubo in lavorazione si esauriscono, appositi sensori rilevano l’esaurimento e attivano automaticamente il cambio tubo, portando in posizione il secondo tubo già caricato. Il ciclo di insacco riprende senza interruzioni, eliminando i tempi morti tipici dei sistemi manuali e aumentando la capacità produttiva effettiva del reparto su turni prolungati.
Mentre la macchina continua a lavorare un operatore si occupa del caricamento di budello e rete sui rispettivi tubi grazie a due caricatori automatici SE-C (caricatore budello) e SE-N (caricatore rete). L’operatore poi procede con la prima clip su rete e budello ed il tubo è pronto per essere riposizionato sulla macchina.
Una visione di impianto, non di macchina
Il valore del progetto risiede meno nei singoli componenti — tutti di riferimento nei rispettivi segmenti — e più nella visione di impianto che li tiene assieme: un reparto concepito come unico organismo produttivo, in cui la pesatura informa la programmazione, i caricatori sostengono la cadenza, lo spintore elettrico presidia la qualità del pezzo e il cambio tubo automatico ne garantisce la continuità. Per il cliente, l’impianto si è tradotto in benefici misurabili: maggiore produttività oraria, riduzione del costo unitario di trasformazione, costanza inter-lotto, alleggerimento della componente manuale e tracciabilità ponderale già in fase di insacco.
Una conferma ulteriore del posizionamento di Inox Meccanica come partner tecnologico dei salumifici industriali: non semplice fornitore di macchine, ma progettista di reparti capaci di evolvere con le esigenze produttive del committente.
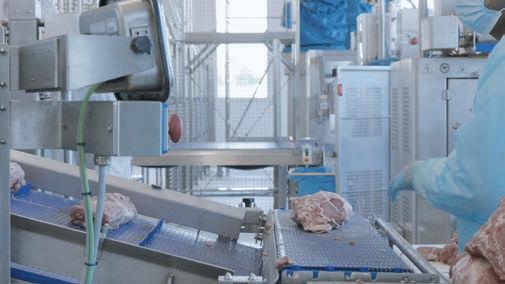
An integrated stuffing department for whole muscle processing — the Inox Meccanica project
Within the industrial dry-cured meat sector, the stuffing department represents one of the most sensitive nodes of the entire production chain. It is at this stage that the geometry of the piece is defined, yield parameters are set, and the quality of the product entering the subsequent dry-curing phase is established. In a market that simultaneously demands high throughput, batch consistency and precise traceability, the stuffing department can no longer be conceived as a sum of individual machines, but as an integrated system. It is within this framework that Inox Meccanica presents the case history of one of its plants, developed for a customer and dedicated to the production of drycured coppa with product bars up to 1,100 mm in length. A line conceived to combine high hourly output, process repeatability and flexibility across two production regimes.
The heart of the line: PIC 99 B with loading belt and integrated weighing
At the centre of the new department operates a PIC 99 B, the Inox Meccanica benchmark stuffing machine for whole muscle cuts, configured to handle singlestuffing and triple-stuffing cycles interchangeably for bars up to 1,100 mm. Flexibility between shorter bars and longer bars — destined for differentiated curing times, a specific production requirement of the customer — is made straightforward by the adjustable electric pusher and the 1,100 mm mould. The machine is equipped with a loading belt featuring high-precision load cells: every incoming piece is weighed in real time, allowing the operator
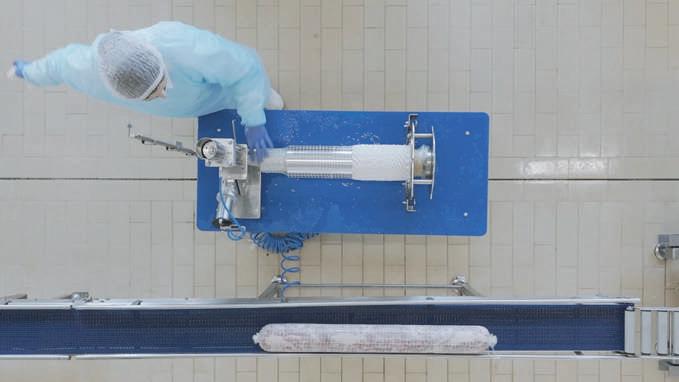
to manage batch sizing, portion calibration and weight-based traceability from the stuffing phase onwards. The integration of weighing on the infeed belt brings forward the company’s information flow, supporting batch selection and balancing logics.
The electric pusher: The driver of the stuffing cycle
The driver of the PIC 99 B stuffing cycle is the electric pusher, which replaces pneumatic and hydraulic systems with full control of thrust force and speed at every moment of the cycle. The thrust is therefore constant, modulable and repeatable on every piece, regardless of the weight or morphology of the cut. For whole muscle cuts — prosciutto, coppa, bresaola, pancetta, lomo ibérico — this translates into uniform filling of the casing with no mechanical stress on the muscle fibres: the structural integrity of the cut is preserved, compactness remains constant and end-of-curing or end-of-cooking yield becomes predictable and measurable on a batch-by-batch basis.
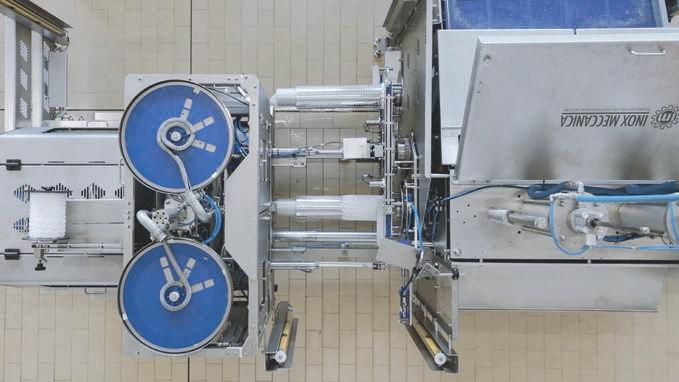
Simultaneous stuffing into casing and net, with automatic tube change
The automatic tube change function of the PIC 99 B keeps the stuffing cycle running with no operator intervention. When the casing and net on the tube in operation run out, dedicated sensors detect the depletion and automatically trigger the tube change, bringing the second pre-loaded tube into position. The stuffing cycle resumes without interruption, eliminating the downtime typical of manual systems and increasing the effective production capacity of the department over extended shifts. While the machine continues to operate, an operator manages the loading of casing and net onto the respective tubes by means of two automatic in-line loaders — the SE-C Series casing loader and the SE-N Series net loader. The operator then applies the first clip on net and casing, and the tube is ready to be repositioned on the machine.
A plant-wide vision, not a machine-bymachine approach
The value of the project lies less in the individual components — each a benchmark within its respective segment — and more in the plantwide vision that holds them together: A department conceived as a single production organism, in which weighing informs scheduling, the loaders sustain the cadence, the electric pusher safeguards piece quality and the automatic tube change ensures continuity. For the customer, the plant has translated into measurable benefits: higher hourly output, lower unit processing cost, inter-batch consistency, reduced manual workload and weight-based traceability already in place from the stuffing phase. Further confirmation of Inox Meccanica’s positioning as a technology partner to industrial dry-cured meat producers: not a mere supplier of machines, but a designer of departments capable of evolving alongside the customer’s production requirements.
La partnership tra Tecnica 5 e Covim ha dato origine ad un percorso condiviso di sviluppo e innovazione
Tecnica 5 Srl opera da oltre 30 anni nel settore della progettazione e consulenza per la realizzazione di stabilimenti industriali in ambito alimentare, supportando le aziende nei percorsi di crescita attraverso soluzioni integrate, innovative e orientate all’efficienza operativa.
Uno degli ultimi progetti sviluppati nasce dalla collaborazione strategica tra Tecnica 5 e Covim SpA, storica realtà industriale italiana e marchio di riferimento nel panorama internazionale del caffè. Un incontro tra competenze complementari, in cui l’esperienza progettuale di Tecnica 5 e la visione industriale di Covim hanno dato origine a un percorso condiviso di sviluppo e innovazione.
Per rispondere alle nuove esigenze di incremento della capacità produttiva, all’evoluzione del mercato e alla necessità di nuovi spazi di stoccaggio, Covim ha avviato un dialogo strutturato con Tecnica 5, individuandola come partner tecnico per la definizione di un progetto di automazione avanzata per la movimentazione, la palettizzazione e lo stoccaggio dei prodotti finiti e ausiliari.
L’intervento è stato previsto su un’area di proprietà adiacente allo stabilimento produttivo esistente, con l’obiettivo di garantire continuità operativa e integrazione funzionale.
Fin dalle prime fasi, il progetto è stato sviluppato attraverso un lavoro congiunto e continuo tra i tecnici delle due aziende. L’analisi approfondita dei flussi produttivi attuali e futuri ha consentito di tradurre le esigenze di Covim in soluzioni progettuali concrete, dando forma a un layout logistico capace di sostenere la crescita dell’azienda nel medio e lungo periodo.
L’affiancamento tra i professionisti di Tecnica 5 e il team tecnico di Covim ha permesso di:
• Analizzare i dati di capacità produttiva attuale e futura, a supporto delle scelte progettuali
• Definire le specifiche dell’infrastruttura edile del nuovo polo logistico
• Progettare un sistema integrato di elevazione e trasporto in quota dei fardelli di prodotto finito, con prelievo automatico da 18 linee produttive e collegamento tramite tunnel aereo
• Sviluppare soluzioni di palettizzazione automatica per le 18 linee di produzione
• Definire sistemi AGV in versione “muletto” e “trilaterale” per la gestione automatizzata dei flussi e del magazzino a scaffalature
• Progettare gli impianti automatici di fasciatura, etichettatura e gestione dei flussi di ingresso e uscita dal magazzino.
A seguito delle gare di appalto e della chiusura dei contratti, Tecnica 5 ha accompagnato Covim anche nella fase realizzativa, garantendo coerenza tra progetto, realizzazione e messa in funzione degli impianti del nuovo polo logistico.
Il progetto rappresenta un esempio concreto di partnership industriale basata su collaborazione, fiducia e visione condivisa. Per Covim, l’affidarsi a Tecnica 5 ha significato non solo la realizzazione di un polo logistico moderno e altamente automatizzato, ma anche l’avvio di un percorso strategico orientato all’efficienza, alla scalabilità e alla competitività futura.
The partnership between Tecnica 5 and Covim has generated a shared path of development and innovation
For over 30 years, Tecnica 5 Srl has been in the design and consulting sector for the creation of industrial plants in the food sector, supporting companies in their growth with integrated, innovative solutions geared towards operational efficiency.
One of the latest projects stems from the strategic cooperation between Tecnica 5 and Covim SpA, historic Italian industrial company and leading brand in international coffee marketplace. A blending of skills
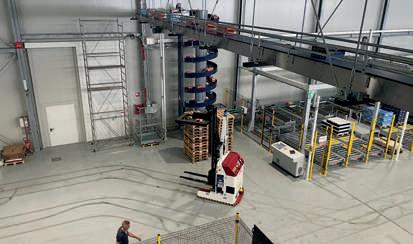
where Tecnica 5’s design experience combines with Covim’s industrial vision to generate a shared path of development and innovation.
To meet the new requirements of increased production capacity, market development, and need for new storage space, Covim has started a structured dialogue with Tecnica 5 as a technical partner for the perfection of an advanced automation project for finished and ancillary product handling, palletizing and storage.
The work was carried out in an area adjacent to the existing production site to guarantee operational continuity and functional integration.
Since the beginning, the project has been developed thanks to continuous cooperation between the technicians of both companies. In-depth analysis of current and future production flows has enabled Covim’s requirements to be translated into concrete design solutions, resulting in a logistics layout capable of supporting the company’s growth in the medium and long term.
The cooperation between Tecnica 5 experts and Covim technical team made it possible to:
• Analyse current and future production capacity data to support design choices
• Define the specifications for the construction infrastructure of the new logistics hub
• Design a lifting and conveying integrated system for bundles of finished product, with automatic picking from 18 production lines and connection via an overhead tunnel
• Develop automatic palletising solutions for the 18
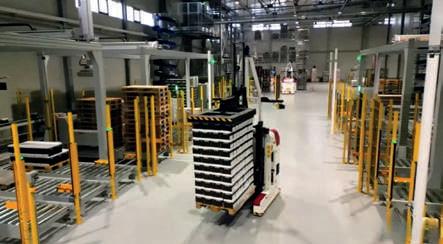
production lines
• Define AGV systems in “forklift” and “trilateral” versions for flow automated management of shelving warehouses
• Design automatic wrapping, labelling and warehouse entry and exit flow management systems. Following the tendering process and conclusion of the contracts, Tecnica 5 also supported Covim during implementation, ensuring consistency between the design, construction and commissioning of the new logistics hub’s facilities.
The project sets as a concrete example of industrial partnership based on cooperation, trust and shared vision. To Covim, relying on Tecnica 5 not only meant the creation of a modern and highly automated logistics hub, but also the start of a strategic path oriented towards efficiency, scalability and future competitiveness.
Produzione basata sui dati: come vengono ripensati i concetti e i ruoli degli impianti all’Anuga FoodTec, 23-26 febbraio 2027, Colonia
Le informazioni stanno diventando un fattore centrale nella produzione alimentare e stanno cambiando radicalmente il ruolo del produttore di impianti. I fornitori di macchinari stanno sempre più evolvendo in partner strategici per l’ottimizzazione e l’integrazione di produzione basata sui dati, igiene e innovazione. Anuga FoodTec mostrerà chi sta delineando questa trasformazione, dal 23 al 26 febbraio, a Colonia.
La produzione alimentare si sta evolvendo in un’industria intelligente e interconnessa digitalmente. L’Intelligenza Artificiale consente di analizzare grandi volumi di dati provenienti dai sistemi interconnessi, permettendo un controllo più preciso dei processi e una maggiore efficienza nella garanzia della qualità. Automazione, tecnologia dei sensori e analisi dei dati stanno quindi diventando elementi fondamentali della produzione moderna.
Roland Thiemann, direttore di Anuga FoodTec, afferma “Le tecnologie basate sui dati stanno diventando sempre più importanti, soprattutto per le medie imprese”. La fiera mostrerà come questi sviluppi possano essere implementati nella pratica, dai sistemi di sensori e dall’automazione ai sistemi MES, alle applicazioni cloud e ai sistemi di controllo supportati dall’Intelligenza Artificiale. La produzione intelligente inizia con il sensore Il passaggio ad una produzione basata sui dati inizia sul campo con macchine interconnesse. I moderni sistemi a sensori non solo acquisiscono i valori di misura, ma anche i dati di stato, informazioni di autodiagnosi e comunicazioni tramite interfacce come IO-Link e OPC UA. Questo genera processi produttivi trasparenti e analizzabili. Nei caseifici, birrifici e impianti di lavorazione della carne, i dati di processo provenienti dalle linee di riempimento, dalle catene di raffreddamento o dai cicli di pulizia vengono continuamente collegati ai dati di pianificazione e di qualità. È così possibile identificare tempestivamente eventuali scostamenti, valutare con maggiore precisione lo stato dei sistemi e stabilizzare i processi in modo mirato. Dati affidabili diventano quindi la base per un uso efficiente delle risorse e una qualità di produzione stabile.
I costruttori di impianti diventano data partner
Con l’avanzare della digitalizzazione, il ruolo dei costruttori di impianti sta cambiando. “La produzione basata sui dati va ben oltre la semplice raccolta delle informazioni delle macchine. Ciò che conta è il collegamento, l’interpretazione e l’utilizzo intelligenti dei dati lungo l’intera catena del valore”, spiega Carola K. Herbst, Vicedirettrice del Centro di competenza Agricoltura e Alimentazione della DLG.
Le soluzioni di piattaforma presentate ad Anuga FoodTec fondono dati eterogenei provenienti da macchine, sensori e sistemi IT in analisi significative. Aziende come GEA, Krones e Bühler utilizzano sistemi interconnessi e l’analisi dei dati di processo per migliorare le prestazioni degli impianti, l’efficienza energetica e la qualità dei prodotti.
L’IA aiuta le decisioni operative
Il focus non è la sola automazione, ma anche il supporto mirato di personale qualificato. I processi di produzione possono essere stabilizzati, le fluttuazioni di qualità ridotte e le correlazioni tra materie prime e prodotti finiti capite meglio.
Il programma degli eventi di Anuga FoodTec si rivolge proprio a questi sviluppi sotto il tema centrale “Navigate Complexity. Smart. Safe. Sustainable”. Conferenze, approfondimenti e format interattivi, come l’Open Expert Stage, affronteranno temi che spaziano dalla produzione a impatto zero sul clima e dall’Intelligenza Artificiale nella creazione di valore industriale alla resilienza della produzione e delle catene di approvvigionamento.
Processi adattativi nella pratica
Il Fraunhofer IVV sta promuovendo concetti di pulizia adattativi in cui sistemi di sensori ottici rilevano i livelli di contaminazione in tempo reale. Le aree critiche vengono pulite in modo intensivo, mentre le zone meno contaminate vengono trattate in modo efficiente dal punto di vista delle risorse. Questo sviluppo dimostra che l’IA nella produzione alimentare è andata oltre i progetti pilota e sta entrando sempre più nella pratica industriale. Anuga FoodTec a Colonia dimostrerà il potenziale che ne deriva in termini di efficienza, qualità e affidabilità dei processi. www.anugafoodtec.com
Data-driven production:
How plant concepts and roles are re-conceived at Anuga FoodTec, 23-26 February 2027, Cologne
Data are becoming a central factor in food production and are fundamentally changing the role of plant manufacturers. Machinery suppliers are increasingly evolving into strategic partners for data-based production optimisation, integration, hygiene and innovation. Anuga FoodTec will show who is shaping this transformation from 23 to 26 February 2027 in Cologne.
Food production is developing into a smart, digitally networked industry. Artificial Intelligence enables the evaluation of large data volumes from connected systems, allowing processes to be controlled more precisely and quality assurance to become more efficient. Automation, sensor technology and data analysis are therefore becoming core elements of modern production.
“Data-based technologies are becoming increasingly important, especially for medium-sized
companies,” says Roland Thiemann, Director of Anuga FoodTec. The trade fair will demonstrate how these developments can be implemented in practice, from sensor systems and automation to MES, cloud applications and AI-supported control systems. Smart production begins with the sensor The entry into data-driven production starts at field level with connected machines. Modern sensor systems not only capture measurement values, but also status data, self-diagnosis information and communication via interfaces such as IO-Link or OPC UA. This creates transparent and analysable production processes.
In dairies, breweries and meat processing plants, process data from filling lines, cooling chains or cleaning cycles are continuously linked with planning and quality data. Deviations can be identified at an early stage, system statuses assessed more precisely and processes stabilised in a targeted way. Reliable data thus becomes the basis for efficient resource use and stable production quality.
Plant manufacturers become data partners With advancing digitalisation, the role of plant manufacturers is changing. “Data-based production goes far beyond collecting machine data. What matters is the intelligent linking, interpretation and use of data along the entire value chain,” explains
Carola K. Herbst, Deputy Managing Director of the DLG Competence Center Agriculture and Food. Platform solutions presented at Anuga FoodTec merge heterogeneous data from machines, sensors and IT systems into meaningful analyses. Companies such as GEA, Krones and Bühler use connected systems and process data evaluation to improve plant performance, energy efficiency and product quality.
AI supports operational decisions
The focus is not automation alone, but the targeted support of skilled personnel. Production processes can be stabilised, quality fluctuations reduced and correlations between raw materials and end products better understood.
The event programme of Anuga FoodTec addresses these developments under the guiding theme “Navigate Complexity. Smart. Safe. Sustainable.” Lectures, Deep Dives and interactive formats such as the Open Expert Stage will discuss topics ranging from climate-neutral production and AI in industrial value creation to resilient production and supply chains.
Adaptive processes in practice
Fraunhofer IVV is advancing adaptive cleaning concepts in which optical sensor systems detect contamination levels in real time. Critical areas are cleaned intensively, while less contaminated zones are treated in a resource-efficient way.
The development shows that AI in food production has moved beyond pilot projects and is increasingly entering industrial practice. Anuga FoodTec in Cologne will demonstrate the resulting potential for efficiency, quality and process reliability.
www.anugafoodtec.com
Per MTH, le porte termoisolanti sono il punto di incontro tra ottant’anni di esperienza produttiva e una visione della filiera del freddo come sistema unico — dal componente alla cella, fino al sistema di refrigerazione che la alimenta
Dal 1942 MTH sviluppa e produce soluzioni per la refrigerazione industriale e commerciale. Per più di ottant’anni la competenza si è stratificata lungo l’intera filiera del freddo: oggi il gruppo progetta e realizza internamente porte termoisolanti, componenti per porte, sistemi di refrigerazione e celle frigorifere, con una presenza consolidata in oltre 70 Paesi. Grazie a una forte attenzione alla ricerca e all’innovazione, MTH ha costruito nel tempo una gamma di porte termoisolanti — su cerniera e scorrevoli — impiegate in supermercati, impianti di lavorazione alimentare, logistica e settore farmaceutico. Entrambe le tipologie sono progettate per una tenuta termica garantita fino a -45°C.
Le porte su cerniera MTH puntano su un alto livello
di personalizzazione dei materiali e dei colori, con pannelli disponibili in glasbord, acciaio inox e polietilene. Inoltre, tra i componenti sono disponibili cerniere 3D regolabili su tre assi, la maniglia modello CSI, certificata EN 179:2008, e sistemi di serratura elettronici per il controllo degli accessi.
Le porte scorrevoli MTH, complete di telaio e sistema di scorrimento brevettato, si distinguono per la capacità di gestire flussi continui di persone e merci. Per le applicazioni alle temperature più estreme, la porta scorrevole 490 LWT rappresenta la soluzione più avanzata della gamma: progettata per una tenuta termica fino a -45°C, prevede componenti interamente in acciaio inox e un doppio sistema riscaldante — sul telaio e sull’anta — per prevenire la formazione di ghiaccio nei punti di tenuta. L’automazione è certificata EN 13241-1. Per i contesti dove lo spazio orizzontale è limitato, MTH propone la porta scorrevole verticale: l’anta, dotata di sistema anti-caduta certificato EN 132411, si muove verso l’alto liberando completamente il vano di passaggio.
La gamma di sistemi di automazione MTH per porte scorrevoli è testata su 300.000 cicli, per ante da 80 a 200 kg. Ogni sistema è installabile a parete o direttamente sul battente, pre-cablato tramite connettori rapidi, predisposto per il controllo degli accessi da remoto e dotato di dispositivi di sicurezza certificati. La reversibilità dei motori e il sistema di sblocco della cinghia garantiscono il funzionamento
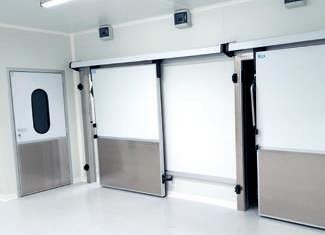
anche in assenza di corrente. Tramite PLC, inverter o scheda madre personalizzabile è possibile regolare le forze di apertura e configurare i tempi di chiusura automatica, adattando il comportamento del sistema alle specificità di ciascun impianto.
La gamma si completa con le porte semi-isolanti nei modelli “Tipo Ufficio” e “Va e Vieni”, pensate per uffici, locali tecnici o per separare aree di lavorazione dai locali di transito: situazioni in cui l’isolamento termico completo non è necessario, ma la qualità costruttiva e la separazione degli ambienti restano requisiti irrinunciabili.
For MTH, insulated doors represent the convergence of eighty years of manufacturing experience and a vision of the cold chain as a single system — from the component to the cold room, right through to the refrigeration system that powers it
Since 1942, MTH has been developing and manufacturing solutions for industrial and commercial refrigeration. For more than eighty years, the company’s expertise has been built up across the entire cold chain: today, the group designs and manufactures insulated doors, door components, refrigeration systems and cold rooms in-house, with an established presence in over 70 countries. Thanks to a strong focus on research and innovation, MTH has, over time, built up a range of insulated doors — both hinged and sliding — used in supermarkets, food processing plants, logistics and the pharmaceutical sector. Both types are designed to guarantee thermal insulation down to -45°C. MTH hinged doors offer a high degree of customisation in terms of materials and colours,
with panels available in Glasbord, stainless steel and polyethylene. Furthermore, the components include 3D hinges adjustable along three axes, the CSI-model handle – certified to EN 179:2008 – and electronic locking systems for access control. MTH sliding doors, complete with frame and patented sliding system, stand out for their ability to handle continuous flows of people and goods. For applications in the most extreme temperatures, the 490 LWT sliding door represents the most advanced solution in the range: designed for temperatures as low as -45°C, it features components made entirely of stainless steel and a dual heating system — on both the frame and the door leaf — to prevent ice formation at the sealing points. The automation system is certified to EN 13241-1. For situations where horizontal space is limited, MTH offers the vertical sliding door: the door leaf, fitted with a fall-arrest system certified to EN 13241-1, moves upwards, completely clearing the passageway. MTH’s range of automation systems for sliding doors is tested over 300,000 cycles, for door leaves weighing between 80 and 200 kg. Each system can be mounted on the wall or directly on the door leaf, is pre-wired using quick-connectors, is designed for remote access control and is fitted with certified safety devices. The reversibility of the motors and the belt release system ensure operation even in the event of a power cut. Using a PLC, inverter or customisable motherboard, it is possible to adjust
the opening forces and configure the automatic closing times, adapting the system’s behaviour to the specific requirements of each installation. The range is completed by semi-insulated doors in the service door and ‘To&Fro’ models, designed for offices, plant rooms or to separate work areas from passageways: situations where full thermal insulation is not necessary, but build quality and the separation of spaces remain essential requirements
L’industria alimentare richiede sistemi di trasporto che garantiscano igiene, affidabilità ed efficienza, e la collaborazione tra Eurobelt e Movex soddisfa questa domanda
L’industria alimentare richiede sistemi di trasporto che garantiscano igiene, affidabilità ed efficienza anche in ambienti complessi. In questo scenario, la collaborazione tra Eurobelt e Movex consente di offrire una proposta più ampia e specializzata per lavorazione, trasferimento e confezionamento in diversi settori food.
Con oltre 50 anni di esperienza, Eurobelt sviluppa tappeti modulari in plastica progettati per ottimizzare la movimentazione dei prodotti e semplificare pulizia e manutenzione. Il Q50 si distingue come soluzione altamente igienica grazie al design senza perni, che permette l’assemblaggio con un semplice clic, rendendo installazione e sostituzione più rapide. La geometria antiaderente brevettata favorisce il distacco del prodotto, mentre superficie chiusa e
canali trasversali facilitano la pulizia e la rimozione dei residui. Realizzato in polichetone, offre elevata resistenza agli urti e ottime prestazioni meccaniche. Nella versione Flat Top è certificato NSF 14159-3, ideale per applicazioni con elevati standard igienici. Inoltre, i vantaggi in termini di stock e assemblaggio consentono consegne rapide e una preparazione semplificata in loco.
Eurobelt propone anche il nuovo D50 45°, progettato per trasferimenti laterali a 45°. I rulli rivestiti in gomma migliorano grip, controllo e stabilità del prodotto, rendendolo adatto a trasferimenti delicati e cambi di direzione.
In questa proposta integrata, Movex offre Blueline, gamma di tappeti modulari e componenti per l’industria alimentare, con applicazioni in carne, pollame, pesce, bakery e ortofrutta. Tra le novità: le serie 7185 FG e 7585 FG, le curvilinee 7290 e 7293 Flush Grid e la serie 7010 HD, disponibile Flat Top e Perforated per ambienti produttivi critici.
Blueline offre anche materiali avanzati come MDX, rilevabile ai raggi X, e PKX, un polichetone sviluppato per la lavorazione primaria della carne rossa. Insieme, Eurobelt e Movex offrono una delle gamme più complete di soluzioni per il trasporto alimentare, con prodotti igienici, efficienti e orientati all’applicazione.
Visitate lo stand A010 – Padiglione 3 a Cibus Tec (Parma, 27-30 ottobre) per esplorare un portfolio integrato di soluzioni igieniche per il trasporto, progettate per le applicazioni alimentari più esigenti.
Today’s food industry requires conveying systems that combine hygiene, reliability and efficiency, and the integration of Eurobelt into the Movex group meet this demand
Today’s food industry requires conveying systems that combine hygiene, reliability and efficiency in demanding processing environments. In this context, the integration of Eurobelt into the Movex group makes it possible to offer a broader and more specialised proposition for processing, transfer and packaging applications across different food sectors.
With more than 50 years of experience, Eurobelt develops modular plastic belts designed to optimise product handling while simplifying cleaning and maintenance. Among them, the Q50 stands out as a highly hygienic solution thanks to its rodless design, which allows modules to be assembled with
a single click, making installation, maintenance and belt replacement faster and easier. Its patented antistick geometry helps product release during return, while the closed surface and transverse channels support effective cleaning and particle removal. Manufactured in polyketone, Q50 also offers excellent impact resistance and high mechanical performance. In its Flat Top version, it is certified according to NSF 14159-3, an advantage for food applications with strict hygiene requirements. Eurobelt also presents the new D50 45º, developed for 45-degree side transfers. Its rubber-coated rollers improve grip, control and product stability, making it an effective option for delicate transfers and changes of direction in food lines.
As part of this integrated value proposition, the Blueline range of modular belts and conveyor components for the food industry covers applications such as meat, poultry, seafood, bakery and vegetables. Among the latest additions are series such as 7185 FG and 7585 FG, together with the new sideflexing series 7290 and 7293 Flush Grid, as well as the 7010 HD series, available in Flat Top and Perforated versions for demanding environments.
Blueline also includes advanced materials: MDX,
formulated to be detectable by X-ray systems, and PKX, a polyketone material developed for primary red meat processing applications.
Together, this extended portfolio provides the food industry with one of the most complete solution ranges, offering hygienic, efficient and applicationoriented conveying products.
Visit Hall 3, Booth A010 at Cibus Tec 2026 (Parma, Italy, October 27-30) to explore an integrated portfolio of hygienic conveying solutions engineered for demanding food processing applications.
ATAG è il partner che coniuga esperienza, competenza tecnica e attenzione alla qualità, contribuendo ogni giorno all’efficienza e all’affidabilità dei processi produttivi
Fondata a Milano nel 1947, ATAG SpA rappresenta oggi un partner di riferimento per l’industria italiana nella fornitura di articoli tecnici in plastica e gomma, componenti ottenuti da lavorazioni meccaniche e soluzioni dedicate alle più diverse esigenze applicative.
Grazie a un’esperienza consolidata in quasi ottant’anni di attività, l’azienda affianca i propri
clienti con competenze specialistiche, supporto tecnico qualificato e una gamma di prodotti in grado di rispondere ai requisiti dei più avanzati processi industriali, inclusi quelli del settore alimentare, dove affidabilità, qualità e conformità rappresentano fattori imprescindibili.
Con sedi a Milano, Mussolente (VI) e Bologna, oltre a una rete di partnership nazionali e internazionali di primario livello, ATAG SpA garantisce una presenza capillare sul territorio e un servizio efficiente e tempestivo. L’organizzazione può contare su oltre 60 collaboratori e più di 10.000 mq di magazzini, assicurando elevata disponibilità dei prodotti e continuità nelle forniture.
Il percorso di crescita dell’azienda è stato rafforzato dall’integrazione di realtà specializzate quali OVAT Srl, ADI Srl, Pirola Giuseppe Sas, A.T.I.N.S. Gomma Sas, COFI Srl e Yards Consulting Srl. Un’evoluzione che ha consentito di ampliare il patrimonio di competenze e l’offerta tecnica, mettendo a disposizione dei clienti soluzioni sempre più complete e innovative.
Per il settore alimentare, ATAG SpA è il partner che coniuga esperienza, competenza tecnica e attenzione alla qualità, contribuendo ogni giorno all’efficienza e all’affidabilità dei processi produttivi. ATAG SpA vanta una produttività di trafilati in gomma unica nel panorama nazionale (visita il sito www.atag-europe.com)
ATAG SpA lavora al suo interno gomme e semilavorati plastici, per dare alla clientela un servizio puntuale e preciso.
ATAG SpA dispone di speciali connessioni trasparenti per ispezione e controllo.
ATAG SpA vende i giunti compensatori in gomma e in metallo, anche con rivestimenti interni in PTFE. Il core business di ATAG SpA è da sempre costituito dalle tubazioni in gomma e in tessuti tecnici per il trasporto di qualsiasi prodotto, sia esso fluido, solido o gassoso. Forniti anche già raccordati. In abbinamento ATAG SpA dispone dei raccordi BSP, NPT, CUNA, CASSONI Camlock, DIN, Tri-Clamp, Afnor-Guillemin, STORZ, MANN-TEK, etc.
ATAG SpA guarda al futuro con il costante impegno di portare innovazione nell’industria.
ATAG is the partner that combines experience, technical competence, and attention to quality, contributing every day to the efficiency and reliability of production processes
Founded in Milan in 1947, today ATAG SpA is a leading partner for Italian industry in the supply of technical plastic and rubber items, machined components, and solutions tailored to the most diverse application needs.
Thanks to nearly eighty years of consolidated experience, ATAG SpA supports its customers with specialist expertise, qualified technical support, and a product range capable of meeting the requirements of the most advanced industrial processesincluding the food sector, where reliability, quality, and compliance are essential.
With offices in Milan, Mussolente (VI), and Bologna, as well as a network of top-tier national and international partnerships, ATAG Spa guarantees a widespread local presence and an efficient, timely service. The organization relies on over 60 employees and more than 10,000 square meters of warehouse space, ensuring high product availability and supply continuity.
The company’s growth has been strengthened by the integration of specialized entities such as OVAT Srl, ADI Srl, Pirola Giuseppe Sas, A.T.I.N.S. Gomma Sas, COFI Srl, and Yards Consulting Srl. This evolution has allowed the company to expand its expertise and technical offerings, providing customers with increasingly complete and innovative solutions. In the food sector, ATAG Spa is the partner that combines experience, technical competence, and attention to quality, contributing every day to the efficiency and reliability of production processes.
ATAG SpA offers a rubber extrusion capacity that
is unique on the national market (visit the website www.atag-europe.com).
ATAG SpA processes rubber and plastic semifinished products in-house to provide customers with prompt and precise service.
ATAG SpA offers specialized transparent connectors for inspection and control.
ATAG SpA supplies rubber and metal expansion joints, also available with internal PTFE lining. The core business of ATAG SpA has always been rubber and technical fabric hoses for transporting any fluid, solid, or gaseous productalso available pre-assembled with fittings. Furthermore, ATAG SpA also provides an extensive range of fittings, including BSP, NPT, CUNA, CASSONI Camlock, DIN, Tri-Clamp, Afnor-Guillemin, STORZ, and MANN-TEK standards.
ATAG Spa looks to the future, remaining firmly committed to driving innovation within the industry.
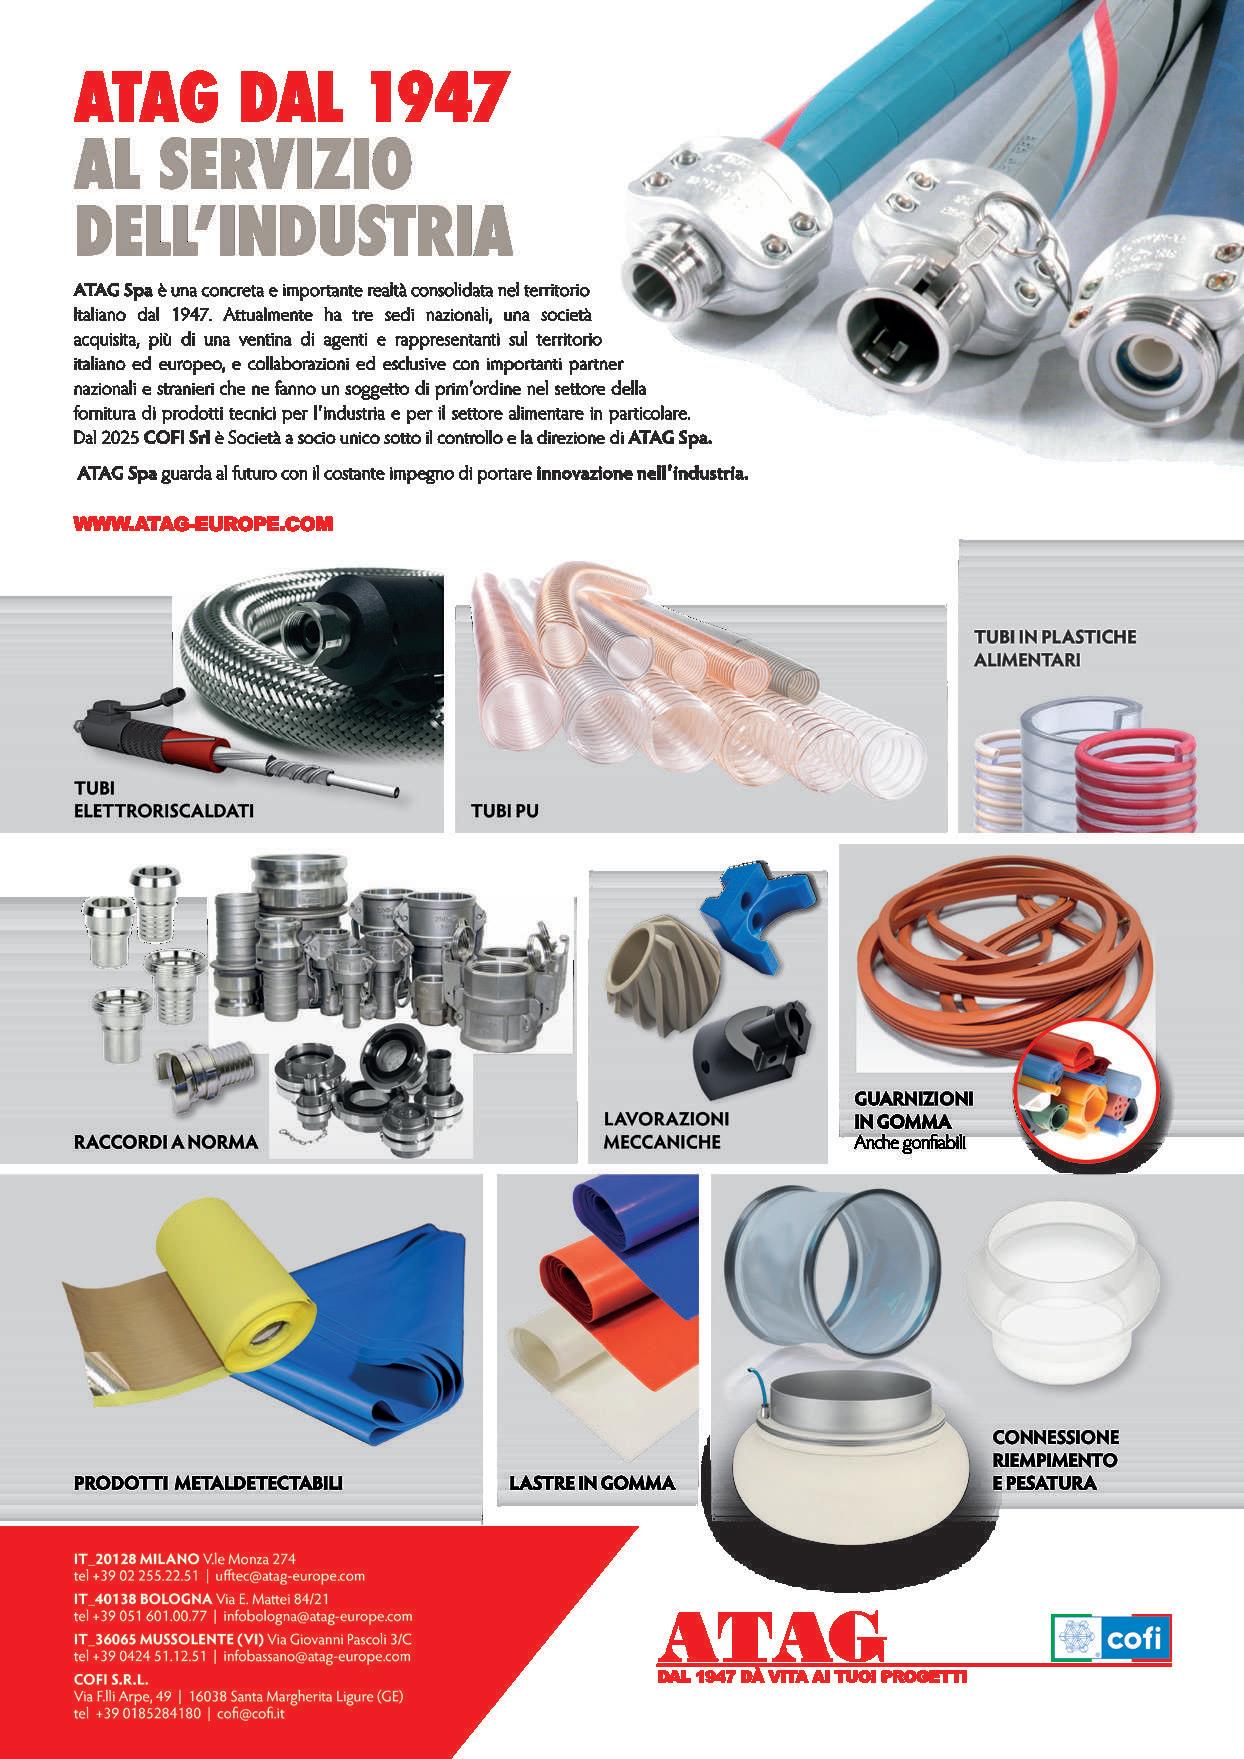
Zudek ha sviluppato per Prodlacta una soluzione modulare basata esclusivamente su refrigeranti naturali, integrando tecnologie ad alta efficienza e logiche di automazione avanzate
Fondata nel 1900 a Brașov, Prodlacta rappresenta una delle realtà lattiero casearie più radicate della Romania, cresciuta da piccolo caseificio locale a player nazionale grazie a un approccio costante all’innovazione e alla qualità. Nel 2024 l’azienda ha scelto Zudek per una revisione completa del sistema di refrigerazione, con l’obiettivo di aumentare sicurezza, efficienza e sostenibilità.
L’impianto originario utilizzava 3.000 kg di ammoniaca per produrre glicole a –10°C e alimentare grandi vasche di ghiaccio. Un sistema energivoro, caratterizzato da elevate perdite termiche, complessità operative e costi di gestione significativi. La richiesta di Prodlacta era chiara: ridurre drasticamente la carica di refrigerante, abbassare il rischio di eventuali fughe e migliorare il rendimento complessivo dell’installazione.
Zudek ha sviluppato una soluzione modulare basata esclusivamente su refrigeranti naturali, integrando tecnologie ad alta efficienza e logiche di automazione avanzate. Il nuovo impianto comprende due unità Airmatik condensate ad aria, ciascuna da 1.000 kW, dotate di sistema Zeromatik
per la produzione continua di acqua gelida a +1°C, l’eliminazione totale delle vasche di accumulo ghiaccio e una terza unità Airmatik dedicata alla produzione di glicole a -10°C. Completano il progetto skid di pompaggio e pannelli di controllo per la gestione dei circuiti primari e secondari. I risultati confermano la validità dell’intervento: la carica di ammoniaca è stata ridotta da 3.000 a 400 kg, con un abbattimento significativo del rischio operativo; l’efficienza energetica è aumentata del 30%, generando un risparmio elettrico tale da garantire un ritorno dell’investimento in meno di tre anni. Il footprint più compatto delle nuove unità ha inoltre liberato spazio prezioso nelle aree produttive, offrendo maggiore flessibilità logistica e possibilità di espansione futura.
Il progetto Prodlacta dimostra come l’approccio Zudek, fondato su refrigeranti naturali e design integrato, permetta di coniugare sostenibilità ambientale, sicurezza e performance economica. Un esempio concreto di come la refrigerazione industriale possa evolvere verso soluzioni più responsabili e competitive, accompagnando la crescita delle aziende del settore lattiero caseario.
Zudek has developed for Prodlacta a modular solution based exclusively on natural refrigerants, integrating high-efficiency technologies and advanced automation logic
Founded in 1900 in Brașov, Prodlacta is one of Romania’s most established dairy companies, having grown from a small local dairy into a national player through a consistent commitment to innovation and quality. In 2024, the company chose Zudek for a complete overhaul of its refrigeration system, with the goal of increasing safety, efficiency, and sustainability.
The original plant used 3,000 kg of ammonia to produce glycol at -10 °C and supply large ice water tanks. It was an energy-intensive system, characterised by high thermal losses, operational complexity, and significant management costs. Prodlacta’s requirement was clear: drastically
reduce the refrigerant charge, lower the risk of potential leaks, and improve the overall performance of the installation.
Zudek developed a modular solution based exclusively on natural refrigerants, integrating highefficiency technologies and advanced automation logic. The new plant comprises two air-cooled Airmatik units, each rated at 1,000 kW, equipped with the Zeromatik system for the continuous production of chilled water at +1°C, the complete elimination of ice storage tanks, and a third Airmatik unit dedicated to glycol production at -10°C. The project is completed by pumping skids and control panels for the management of primary and secondary circuits.
The results confirm the effectiveness of the intervention: the ammonia charge was reduced from 3,000 to 400 kg, bringing about a significant reduction in operational risk; energy efficiency increased by 30%, generating electricity savings sufficient to ensure a return on investment in under three years. The more compact footprint of the new units also freed up valuable space in the production areas, offering greater logistical flexibility and the potential for future expansion.
The Prodlacta project demonstrates how Zudek’s approach, founded on natural refrigerants and integrated design, makes it possible to combine environmental sustainability, safety, and economic performance. A concrete example of how industrial refrigeration can evolve towards more responsible and competitive solutions, supporting the growth of companies in the dairy sector.
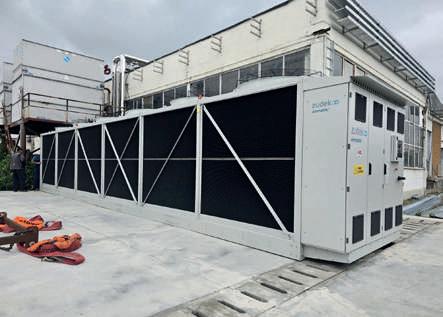
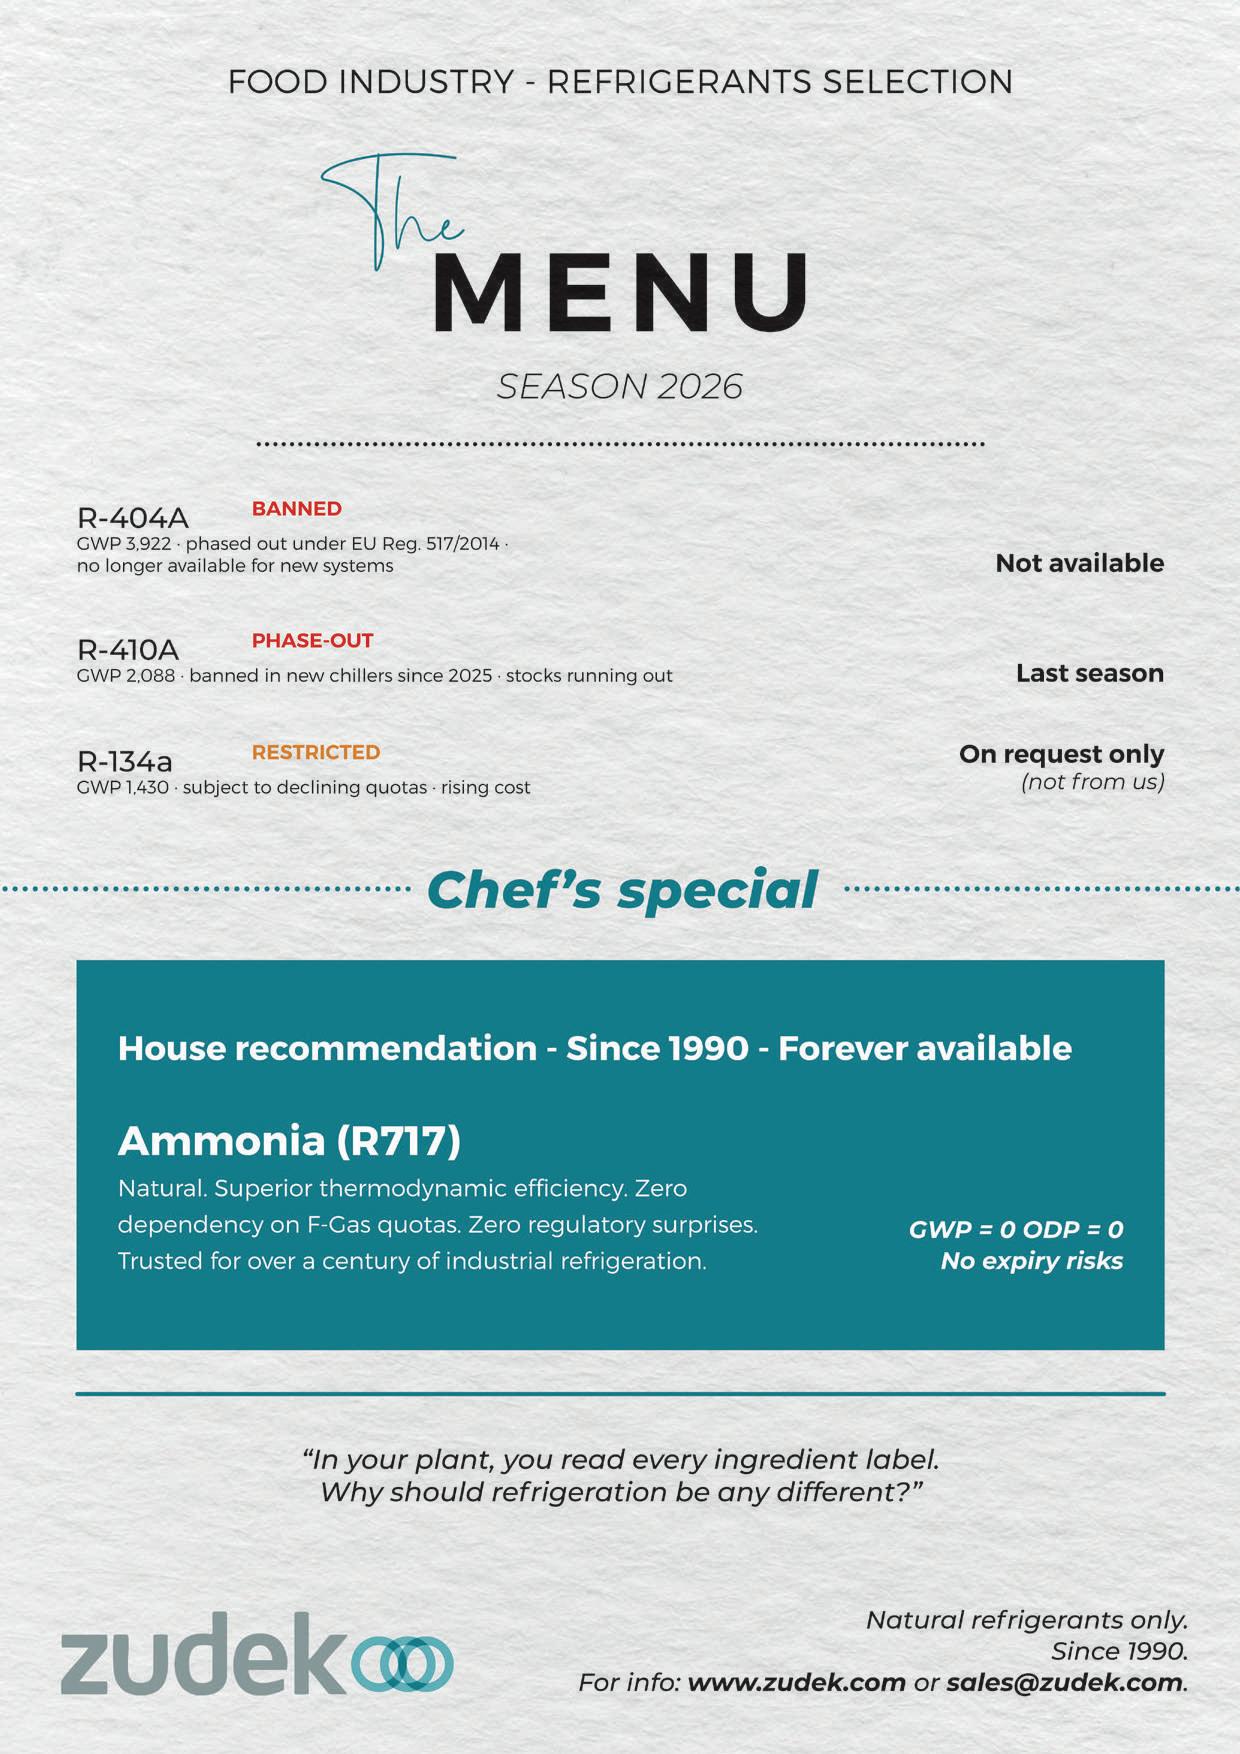
Siltec prende sul serio la sua responsabilità di produttore globale, protegge l’ambiente e ricicla tutti i residui
Siltec fornisce sistemi di cablaggio della massima qualità dal 1993 e da azienda che originariamente si concentrava principalmente sul mercato danese, oggi vanta esportazioni significative in tutto il mondo, principalmente in Europa e negli Stati Uniti. Con un focus su controllo qualità, sicurezza di consegna e flessibilità, Siltec ha costruito un’azienda solida dove le esigenze del cliente sono sempre al primo posto. Lo sviluppo del prodotto riveste una parte importante dell’attività di questa azienda, che si impegna costantemente per migliorare e ampliare la sua gamma di sistemi di cablaggio. Offre una vasta gamma di passerelle per cavi e opzioni di sospensione per molti scopi.
I requisiti igienici nell’industria alimentare sono in costante aumento. Le linee nascoste e raggruppate sono una base ideale per batteri indesiderati, accumulo di polvere, sporco e umidità; è quindi importante disporre i cavi in modo tale che l’aria possa attraversarli e possano essere facilmente puliti. Il sistema di posa cavi Siltec è, grazie alla struttura aperta, la soluzione ideale a questi problemi. La pulizia e il controllo possono essere eseguiti ovunque.
Siltec prende sul serio la sua responsabilità di produttore globale, protegge l’ambiente e ricicla tutti i residui.
Siltec è la garanzia di un partner sostenibile e attento alle risorse. Ora e in futuro.
Siltec takes its responsibility as a global manufacturer very seriously, and it protects the environment and recycles all residue materials
Siltec has been producing cable routing systems of the highest quality since 1993, and from a company working mainly in the Danish market, it has remarkably grown and today can boast significant export operations to the world over, mainly to Europe and the USA. With special focus on quality control, delivery reliability and flexibility, Sitec has been able to establish a solid business where customers’ needs are always top priority.
Product development is vital to this company that is constantly working on improving and extending its product range for cable routing systems. It offers a wide selection of cable trays and mounting options for may applications.
Higher and higher demands are made to the sanitation in the food industry.
Hidden and bundled cables form the ideal environment for unwanted bacteria, and collect dust, dirt and moisture. That is why it is important to run the cables in a way that ensures airflow between them and makes cleaning easy. Siltec cable tray systems are, due to the open construction, the ideal solution to these problems. Cleaning and inspection can be done anywhere. Siltec takes its responsibility as a global manufacturer very seriously; It protects the environment and recycles all residue materials. Siltec is guarantee of sustainable and resourceconscious co-operation partner. Now and in the future.
Sistemi su misura per i tuoi ingredienti. Pensati per i tuoi risultati. È quello di cui hai bisogno, ed è quello in cui Silos Revolution eccelle!
Poter offrire soluzioni personalizzate in base alla tipologia del materiale da trattare è essenziale per rispondere alle richieste specifiche dei clienti.
Silos Revolution è una società specializzata nella progettazione, sviluppo e personalizzazione di impianti di stoccaggio, trasporto e dosaggio delle materie prime per le industrie alimentari, chimiche e farmaceutiche. Questi impianti prevedono 3 fasi differenti e ben distinte:
1. Stoccaggio delle materie prime in silos o serbatoi.
Sul sito Internet aziendale è possibile visionare tutte le soluzioni di stoccaggio che Silos Revolution propone.
2. Trasporto pneumatico delle materie prime dalla zona di stoccaggio fino alla zona di produzione. Il corretto dimensionamento del trasporto pneumatico è essenziale per avere un impianto altamente funzionale ed efficiente da un punto di vista dei consumi energetici.
3. Dosaggio automatico delle materie prime
direttamente alle linee di produzione in continuo e/o in batch, rispettando tolleranze e precisioni richieste dai clienti.
Silos Revolution garantisce precisioni in automatico sino a +/- 5 grammi.
Alcuni clienti ci chiedono di gestire alcuni processi industriali legati alla loro produzione, come:
• Disinfestazione delle farine
• Raffreddamento farine
• Stazioni di miscelazione polveri
• Zucchero in polvere
• Zucchero invertito
Questi processi vengono studiati e dimensionati ad-hoc dai progettisti Silos Revolution in modo che possano essere integrati con il resto dell’impianto di automazione.
Ogni impianto Silos Revolution viene gestito da un PLC industriale. Su richiesta, si può abbinare ai PLC un supervisore gestionale aperto al dialogo con altri sistemi informatici.
Il servizio della teleassistenza garantisce di avere un tecnico a disposizione H24.
Gli impianti forniti da Silos Revolution permettono di aumentare la produzione, standardizzare la qualità del prodotto finale ed eliminare eventuali errori umani.
Inoltre, garantiscono i seguenti vantaggi economici:
• Risparmio costante sull’acquisto delle materie prime alla rinfusa.
• Risparmio sulla manodopera impiegata per la movimentazione della materia prima in sacchi.
• Risparmio sulla manodopera impiegata per i
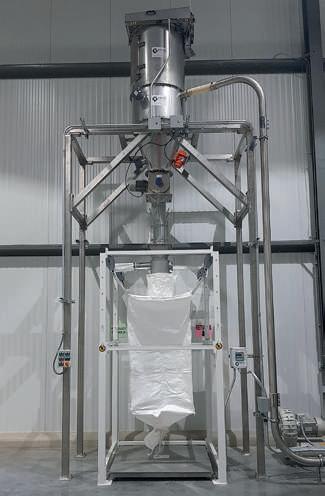
manuali.
Lavorando su 2 o 3 turni/giorno, il risparmio legato alla manodopera aumenterà rispettivamente del doppio o del triplo.
Lo slogan di Silos Revolution è “Choose To Be Free” … scoprite come!
Systems tailored for your ingredients. Built for your results. This is what you need, and this is what Silos Revolution excels in!
Being able to offer customized solutions based on the type of material to be handled is essential to meet the specific requests of customers.
Silos Revolution is a company specialized in the design, development, and customization of storage, conveying, and dosing systems for raw materials in
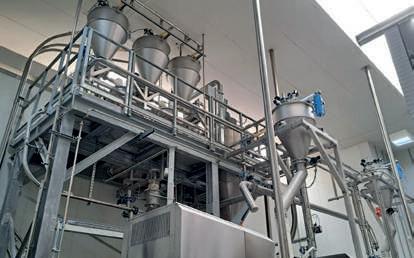
the food, chemical, and pharmaceutical industries. These systems include 3 distinct and well-defined phases:
1. Storage of raw materials in silos or tanks. On the company website you can view all the storage solutions offered by Silos Revolution.
2. Pneumatic transport of raw materials from the storage area to the production area.
Proper sizing of the pneumatic conveying is essential to have a highly functional and energy-efficient system.
3. Automatic dosing of raw materials directly to continuous and/or batch production line respecting the tolerances and precision required by customers. Silos Revolution guarantees automatic precision down to +/-5 grams.
Some customers ask Silos Revolution to manage industrial processes related to their production, such as:
• Flour disinfestation
• Flour cooling
• Powder mixing stations
• Powdered sugar
• Inverted sugar
These processes are studied and sized ad-hoc by Silos Revolution engineers, so they can be integrated with the rest of the automation system.
Every system Silos Revolution installs is managed by an industrial PLC. On request, the PLCs can be paired with an open management supervisor that can communicate with other IT systems.
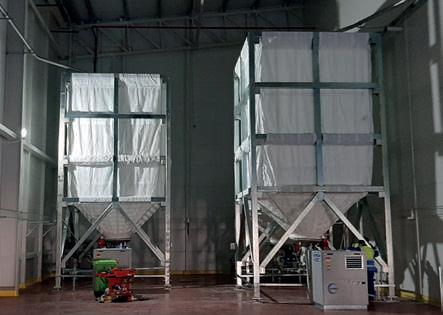
The remote assistance service guarantees you have a technician available 24/7.
The systems that Silos Revolution supplies allow you to increase production, standardize final product quality, and eliminate any human errors.
They also guarantee the following economic benefits:
• Constant savings on bulk raw material purchases.
• Savings on labour used for moving raw materials in bags.
• Savings on labour used for manual dosing. Working on 2 or 3 shifts/day, the labour savings will increase respectively by double or triple.
Silos Revolution’s slogan is “Choose To Be Free” … Let’s discover how!
Ogni elemento di un impianto alimentare deve rispettare criteri di hygenic design e per soddisfare requisiti così stringenti SMC ha sviluppato una linea dedicata: Serie HF
La scelta dei componenti pneumatici in un impianto alimentare non è questione di sola efficienza meccanica. Ogni elemento (filtri, raccordi, cilindri, valvole, tubazioni ecc.) deve rispettare criteri di hygenic design e, ove possibile, essere certificato secondo standard riconosciuti come EHEDG o FDA per il mercato nordamericano. Il principio guida è semplice quanto esigente: il componente deve essere facile da pulire. Ciò significa superfici lisce, assenza di rientranze e zone nelle quali lo sporco possa accumularsi, materiali resistenti ai detergenti caustici, raggi di curvatura adeguati per non trattenere residui.
Anche la scelta del materiale è determinante: l’acciaio inox 316, sottoposto a elettrolucidatura, è lo standard per le applicazioni più critiche, ma possono essere utilizzate anche plastiche ed elastomeri. In ogni caso devono essere conformi al Regolamento CE 1935/2004 (noto come MoCA) che regola i materiali a contatto con gli alimenti.
Persino il colore dei componenti può fare la differenza: le guarnizioni blu, ad esempio, favoriscono il rilevamento visivo di eventuali frammenti nei sistemi di visione artificiale integrati nelle linee poiché il blu non è un colore tipicamente presente negli alimenti. Per quanto riguarda la filtrazione dell’aria compressa,
i parametri tecnici da considerare nella scelta di un filtro antibatterico includono il Valore di Riduzione Logaritmica (LRV), il grado di filtrazione nominale e l’efficienza di filtrazione. Un LRV pari o superiore a 9 è considerato il livello minimo per garantire un soffiaggio sicuro nei processi alimentari.
Per soddisfare requisiti così stringenti SMC ha sviluppato una linea dedicata, la serie HF.
Il sistema di trattamento dell’aria HF1-X7000 consente di raggiungere classificazioni paragonabili a quelle indicate dalla ISO 8573-1 molto elevate, con ingressi di aria classificata 7-4-4 e in uscita con classe 1-3-1, trasformando aria di qualità industriale ordinaria in aria idonea al contatto con gli alimenti. Inoltre, i componenti sono lubrificati con appositi grassi di origine alimentare.
Sul fronte della filtrazione antibatterica, SMC propone soluzioni come i filtri HF2B-SFDA e la batteria di filtri HF2-BF, con prestazioni di ritenzione batterica superiori a 9 e un’efficienza di filtrazione dichiarata del 99,9999%, dieci volte migliore rispetto ai valori raccomandati dai Food Standard internazionali.
A questo si aggiunge la componente di digitalizzazione: i filtri della serie HF sono predisposti per il monitoraggio con sensori, inclusa la percentuale di vapore acqueo nell’aria (PSH) dal quale si deduce la probabilità di formazione di condensa, segnalando così in anticipo condizioni favorevoli alla proliferazione batterica e abilitando una manutenzione di tipo predittivo dell’intero sistema.
Every component of a food plant must comply with hygienic design criteria, and to meet such stringent requirements SMC has developed a dedicated line: Series HF
The selection of pneumatic components in a food processing plant is not just a matter of mechanical efficiency. Every component (filters, fittings, cylinders, valves, pipework, etc.) must comply with hygienic design criteria and, when possible, be also certified upon well-known standards, such as EHEDG and FDA for the North American market.
The guiding principle is as simple as demanding: The component must be easy to clean. That means smooth surfaces, no recesses or areas where dirt can accumulate, materials resistant to caustic detergents, and adequate bend radii to prevent the retention of residues.
The choice of material is crucial, too: Electropolished 316 stainless steel is the standard for the most critical applications, but plastics and elastomers may also be
used. However, they must always comply with EC Regulation 1935/2004 (known as MoCA - FCMs), which controls the materials that come into contact with food.
The colour of the components can also make the difference: Blue seals, for example, make it easier to visually detect the fragments in the machine vision systems integrated into the production lines, since the colour blue is not usually found in food.
As regards compressed air filtration, the technical parameters to be considered when selecting an antibacterial filter include the Log Reduction Value (LRV), the nominal filtration grade and the filtration efficiency. An LRV of 9 or higher is considered the minimum level required to ensure safe blowing in food processing.
To meet such stringent requirements, SMC has developed a dedicated range, the HF series.
The HF1-X7000 air treatment system enables air quality classifications comparable to the very high standards set in ISO 8573-1 to be achieved, with air inlets classified as 7-4-4 and outlets as 1-31, transforming ordinary industrial-grade air into air suitable for contact with food. Furthermore, the components are also lubricated with specialised foodgrade greases.
As regards antibacterial filtration, SMC proposes solutions such as filters HF2B-SFDA and filter range HF2-BF, with bacterial retention performance exceeding 9 and a filtration efficiency of 99.9999 per cent, ten times better than the values recommended by International Food Standards.
In addition to this, it is important to add the digitalisation aspect: the HF series filters are designed for sensorbased monitoring, including the percentage of water vapour in the air (PSH), from which we can calculate the probability of condensation forming, thereby providing early warning of conditions conducive to bacterial proliferation and enabling predictive maintenance of the entire system.
Dalle salse di pomodoro in pouch al cream cheese in vaschetta, i sistemi a spirale SARP gestiscono ogni fase del processo termico con uniformità, controllo e ingombro ridotto
Le salse confezionate in pouch e i formaggi spalmabili in vaschetta sono oggi tra le referenze più dinamiche del mercato alimentare. Si tratta di prodotti delicati, sensibili al calore e alla consistenza, che richiedono un trattamento termico preciso per garantire sicurezza microbiologica, qualità organolettica e una shelf life adeguata. In questo scenario SARP propone sistemi a spirale per la pastorizzazione e il raffreddamento di pouch e vaschette, progettati su misura. La spirale sfrutta
lo sviluppo verticale per ridurre l’ingombro a terra e integra in un unico flusso continuo le fasi di salita in temperatura, mantenimento e raffreddamento controllato. La movimentazione delicata accompagna ogni confezione lungo tutto il percorso senza sollecitare saldature o coperchi, preservando l’integrità del prodotto. Le temperature vengono rese uniformi all’interno della cella di isolamento grazie a studi e a una progettazione mirata al prodotto da trattare, in combinazione con i sistemi di gestione della temperatura di terze parti. Ne deriva un processo e una produzione in continuo, adatti sia alle capacità industriali sia alle medie produzioni. Il cuore della tecnologia è il controllo termico. Con le salse di pomodoro in pouch e il cream cheese in vaschetta, dove pochi gradi o pochi secondi in più possono alterare consistenza e stabilità, SARP gestisce con precisione la distribuzione del calore e i flussi termici, assicurando uno scambio termico omogeneo su ogni confezione, indipendentemente dalla posizione sul nastro.
Per la pastorizzazione e il raffreddamento SARP
privilegia i sistemi ad aria: trattamenti a secco che preservano la meccanica e si distinguono per pulizia, sprechi ridotti e facilità di gestione. Sono disponibili anche soluzioni ad acqua, adottate quando il formato o il prodotto lo richiedono. In ogni caso le spirali si adattano con facilità alle produzioni esistenti e alle situazioni di spazio più difficili, perché personalizzate e frutto di una progettazione custom made: dimensioni, capacità, ingressi e uscite vengono studiati attorno al prodotto e alla linea.
I vantaggi sono concreti: ingombro ridotto, bassi consumi energetici, igiene elevata e nessuna necessità di opere civili invasive. Il disegno sanitario, i materiali idonei al contatto alimentare e i sistemi di lavaggio integrati semplificano la sanificazione e riducono i tempi di fermo.
Con quarant’anni di esperienza (1986–2026) nel trattamento termico, SARP trasforma esigenze produttive complesse in impianti affidabili, capaci di offrire lo stesso risultato giorno dopo giorno: la qualità che nasce dalla costanza del processo.
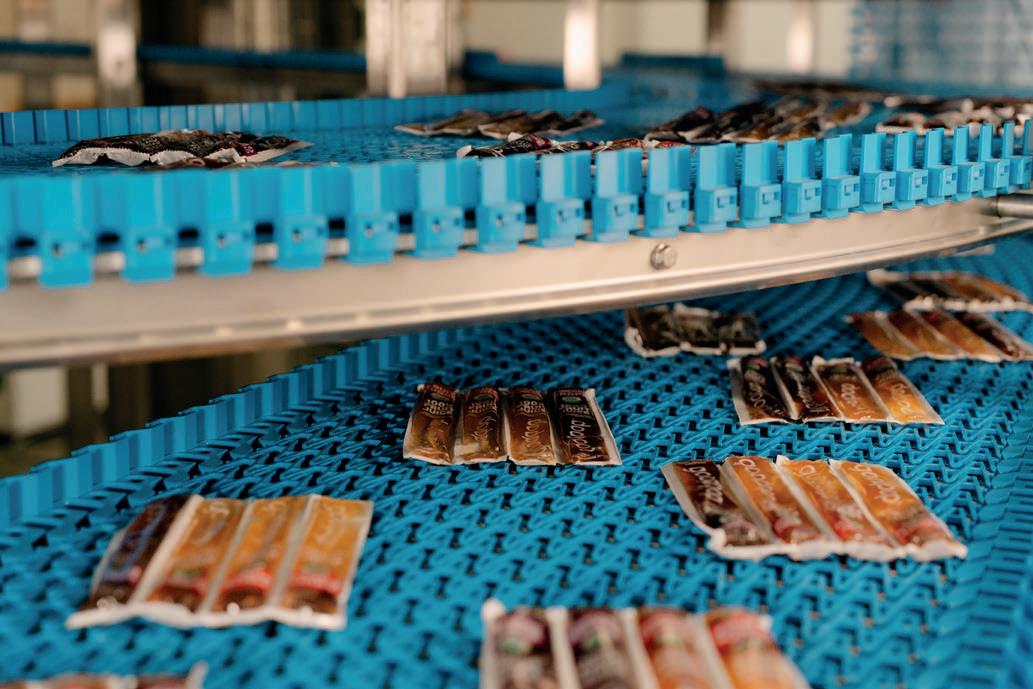
Raffreddamento ghiaccioli in pouch
Ice pops cooling system
From tomato sauces in pouches to cream cheese in tubs, SARP spiral systems manage every stage of the thermal process with uniformity, control and a reduced footprint
Sauces packaged in pouches and spreadable cheeses in tubs are today among the most dynamic products on the food market. These are delicate items, sensitive to heat and texture, that require precise thermal treatment to ensure microbiological safety, sensory quality and an adequate shelf life.
In this context SARP offers custom-designed spiral systems for the pasteurization and cooling of pouches and tubs. The spiral exploits vertical development to reduce the floor footprint and integrates the heating, holding and controlled cooling phases into a single continuous flow. Gentle handling carries each pack throughout the entire path without stressing seals or lids, preserving product integrity. Temperatures are made uniform inside the insulation cell through
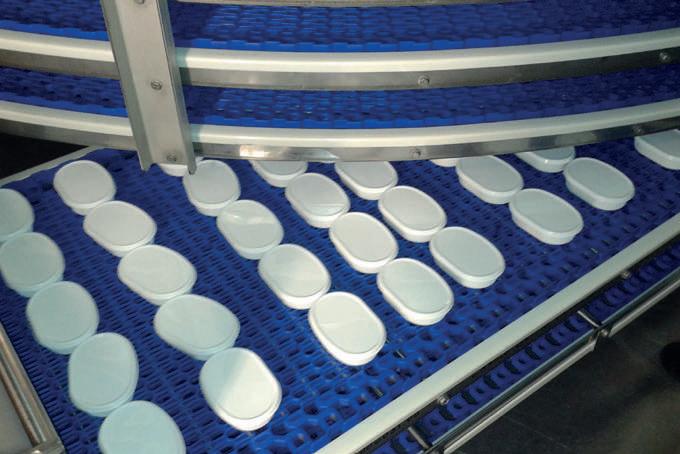
dedicated studies and a design tailored to the product being treated, combined with third-party temperature-management systems. The outcome is continuous processing and production, suited both to industrial capacities and to medium-scale runs. Thermal control is the heart of the technology. With
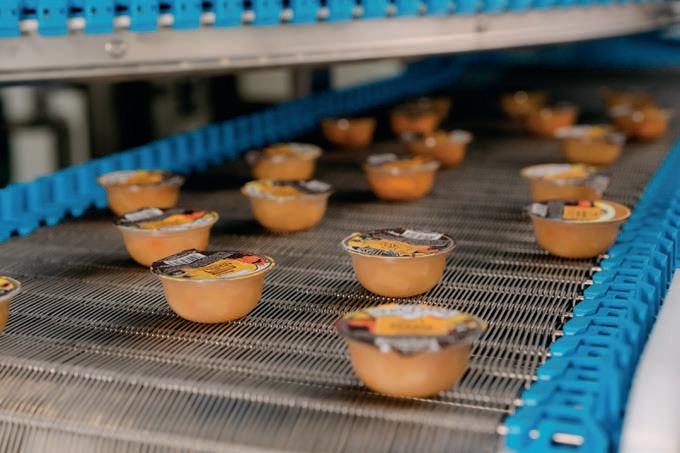
tomato sauces in pouches and cream cheese in tubs, where just a few extra degrees or seconds can alter texture and stability, SARP precisely manages heat distribution and thermal flows, ensuring homogeneous heat exchange on every pack, regardless of its position on the belt.
For pasteurization and cooling SARP favours air systems: dry treatments that preserve the mechanics and stand out for cleanliness, reduced waste and ease of management. Water-based solutions are also available, adopted when the format or the product calls for them. In all cases the spirals adapt easily to existing production lines and to the most challenging space constraints, because they are bespoke and the result of custom-made engineering: dimensions, capacity, entry and exit points are designed around the product and the line. The benefits are tangible: a reduced footprint, low energy consumption, high hygiene and no need for invasive civil works. Sanitary design, food-contactgrade materials and integrated washing systems simplify cleaning and reduce downtime.
With forty years of experience (1986–2026) in thermal treatment, SARP turns complex production needs into reliable plants able to deliver the same result day after day: the quality that comes from process consistency.
ww.sarp.it
B&B Silo Systems è impegnata nella ricerca di soluzioni in grado di rendere più efficiente e qualificato il processo produttivo, garantendo sempre elevati standard
B&B Silo Systems nasce come azienda di progettazione e costruzione di impianti di stoccaggio, trasporto, dosaggio e automazione delle materie prime. Con un gruppo dirigenziale capace di soluzioni ingegneristiche associate ad un vasto know-how nei processi tecnologici si è affermata in pochi anni sul panorama nazionale e internazionale, rivolgendosi ai settori alimentare, chimico, cosmetico e farmaceutico.
Questa azienda è sempre impegnata nella ricerca di soluzioni tecnico-impiantistiche in grado di rendere più efficiente e qualificato il processo produttivo, garantendo elevati standard:
• qualitativi (genuinità specifico-fisiche dei prodotti)
• economici (risparmio sul prezzo di acquisto
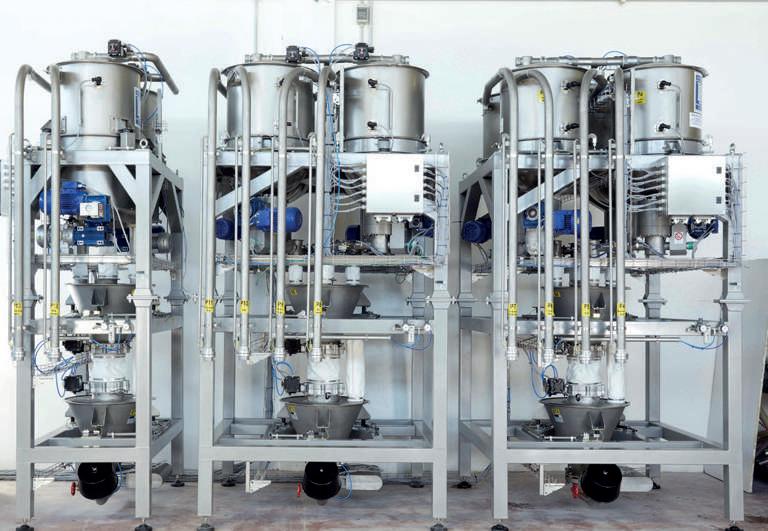
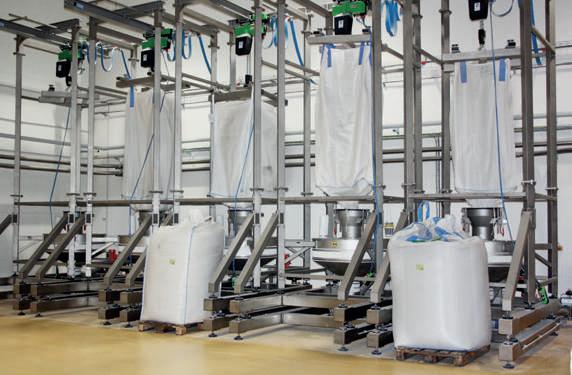
delle materie prime)
• logistici (recupero spazio magazzini)
• igienici (eliminazione di contenitori e di attrezzature che possono favorire le contaminazioni batteriche).
Per queste ragioni B&B Silo Systems si considera fornitore dell’intero sistema, realizzando impianti su misura per ogni cliente in base alle sue specifiche esigenze di produzione.
Ogni impianto si adatta al relativo contesto, prevedendo lo stoccaggio delle materie prime in silos, interni e/o esterni, con caricamento attraverso vuotasacchi o vuota big-bag, o direttamente dal camion del fornitore.
Le materie prime vengono poi convogliate verso il punto di dosaggio, attraverso adeguati sistemi di trasporto meccanico o pneumatico. Infine, gli ingredienti in polvere e/o liquidi vengono dosati e miscelati nelle tramogge poste in prossimità delle impastatrici. Per i micro-ingredienti si prevede micro-dosatori con carico manuale o automatico.
B&B Silo Systems fornisce accessori o componenti: sistemi di aspirazione delle polveri, setacciatori, miscelatori, mulini per la macinazione dello zucchero, fermentatori, sistemi di raffreddamento farine. Inoltre, B&B Silo Systems progetta software per PLC, HMI e microprocessori per gestire e controllare impianti di pesatura, dosaggio in aggiunta o sottrazione di peso, dosaggio volumetrico, dosaggio liquidi, dosaggio multilinee e multi bilance, alimentazione materie prime in continuo, in miscelazione. B&B Silo Systems sviluppa software per la gestione della produzione, per il monitoraggio e il telecontrollo dell’impianto, e software sinottici per la supervisione dell’intero sistema.
Si occupa anche del controllo e gestione della produzione, del magazzino e delle spedizioni mediante codice a barre o QR Code, garantendo un’integrazione perfetta delle soluzioni e affidabilità dell’interfaccia con il conseguente risparmio di risorse.
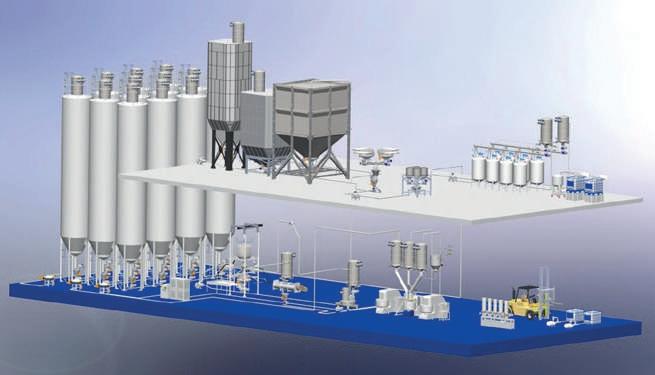
B&B Silo Systems is committed to developing effective solutions to make production processes more efficient and qualified, always guaranteeing high standards
B&B Silo Systems was established as a design and construction company for the storage, transport, dosing and automation systems of raw materials.
With a dynamic and successful management group, offering engineering solutions associated with a vast know-how in technological processes, it successfully established itself on the national and international scene, addressing the food, chemical, cosmetic and pharmaceutical sectors.
This company is constantly engaged in the research of technical and system solutions able to make the production process more efficient and qualified, guaranteeing high standards:
• Qualitative (authenticity specific-physical characteristics of the products)
• Economic (saving on the purchase price of raw materials)
• Logistics (warehouse space recovery)
• Hygienic (elimination of containers and equipment that can favour bacterial contamination).
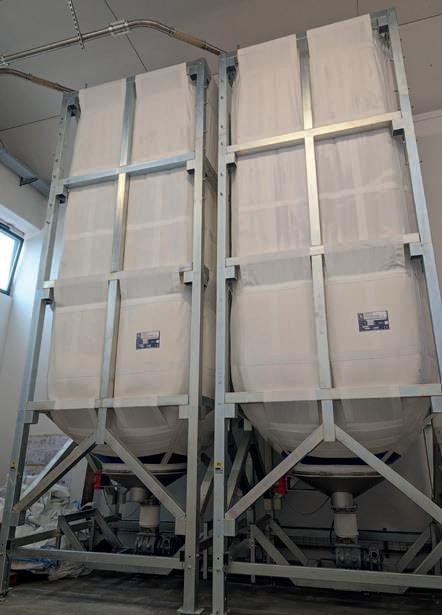
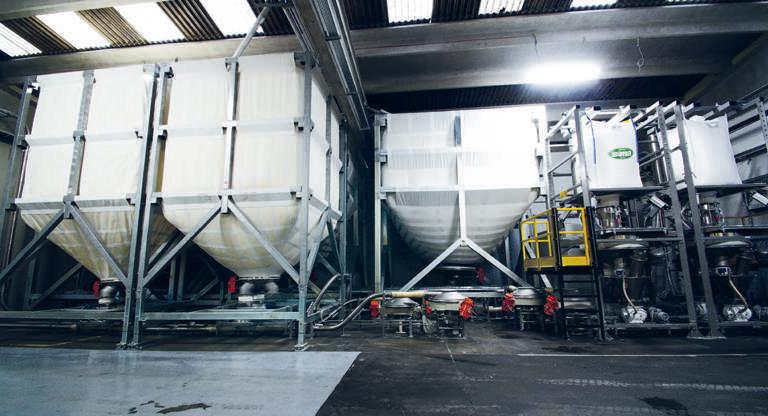
This is why B&B Silo Systems considers itself as supplier of the entire system, creating custommade systems for each individual customer, according to their specific production needs. Each system adapts to its context, providing the storage of raw materials in internal and/or external silos, that can be loaded through sack or big-bag unloading systems, or directly from the supplier’s truck. Subsequently, raw materials are conveyed to the dosing point, through appropriate mechanical or pneumatic transport systems. Finally, the powder and/or liquid ingredients are dosed and mixed in the hoppers placed near the mixers. For micro-ingredients B&B Silo Systems has, instead, designed micro-dosers with manual or automatic loading.
B&B Silo Systems also provides accessories or special components: dust extraction systems, sieve shakers, mixers, mills for sugar grinding, fermenters, flour cooling systems.
Moreover, B&B Silo Systems designs software for PLC, HMI and microprocessors to manage and control systems of weighing, dosing in weight
Via M.Buonarroti 3
Z.I. Sipro - 44020 San Giovanni di Ostellato (Ferrara) Italy
+39 (0)533 311163 commerciale@bebsilos.com commerciale1@bebsilos.com www.bebsilos.com
addition or subtraction, volumetric dosage, liquid dosage, multi-line and multi-scale dosage, continuous raw material supply, mixing.
B&B Silo Systems develops software for the production management, monitoring and remote control of the system and synoptic software for the supervisor of the entire system.
It also takes care of the control and the management of production, warehouses and shipments, by barcode or QR Code, ensuring a perfect integration of the solutions and reliability of the interface, with the consequent saving of resources.
POWTECH
TECHNOPHARM torna a essere protagonista nel settore delle tecnologie di lavorazione nel 2026
POWTECH TECHNOPHARM ha attirato a Norimberga il mondo delle tecnologie di lavorazione per due anni consecutivi. Ora si prepara alla prossima edizione: dal 29 settembre al 1° ottobre 2026 il polo fieristico di Norimberga sarà nuovamente animato da tutto ciò che riguarda la lavorazione di polveri, solidi e liquidi, con particolare attenzione alle ultime novità di mercato e alle tendenze del settore. A pochi mesi dall’inizio della fiera, il team di POWTECH TECHNOPHARM sta dedicando ogni sforzo ai preparativi. Sebbene la fiera inizi alla fine di settembre, le planimetrie attuali sono già consultabili online. «La fiera intersettoriale offre opportunità ideali. Le aziende che desiderano penetrare nuovi mercati e generare ulteriori contatti dovrebbero assicurarsi uno spazio espositivo fin da ora: insieme troveremo la soluzione più adatta», afferma Marianny Eisenhofer, direttrice di POWTECH TECHNOPHARM. «Non vediamo l’ora di riunire nuovamente a settembre i numerosi settori che compongono la comunità della lavorazione e di presentare POWTECH TECHNOPHARM come il cuore del settore dell’ingegneria di processo». I risultati di un sondaggio condotto da un ente indipendente mostrano che nel 2025 il 96% degli espositori intervistati è riuscito a stringere nuovi accordi commerciali e si aspettava un impatto positivo sull’attività. Allo stesso modo, il 96% dei visitatori intervistati aveva una visione ottimistica del futuro ed era soddisfatto della propria visita a POWTECH TECHNOPHARM 2025.
L’edizione di quest’anno di POWTECH TECHNOPHARM si terrà nei padiglioni da 7A a 9, situati in posizione centrale presso il polo fieristico di Norimberga. Si tratta di una posizione ideale che garantisce un facile accesso sia dalla stazione della metropolitana che dai parcheggi Mitte e Ost. Anche quest’anno il biglietto d’ingresso alla fiera includerà il VGN KombiTicket per i trasporti pubblici locali. Ciò significa che sia gli espositori che i visitatori potranno usufruire di spostamenti gratuiti ed ecologici da e verso POWTECH TECHNOPHARM in metropolitana, tram, autobus e treni regionali all’interno di Norimberga e in alcune aree circostanti.
Conoscenze pratiche e un ampio spettro di attività
La comunità internazionale dell’ingegneria di processo si riunisce a Norimberga in autunno per presentare le tecnologie più recenti e le innovazioni orientate al futuro, per interagire tra loro e anche per discutere e affrontare le sfide e le opportunità relative a tutti gli aspetti della lavorazione di polveri, solidi e liquidi. Analisi, frantumazione, vagliatura, miscelazione, trasporto, stoccaggio, dosaggio e
compattazione…i processi dinamici sono onnipresenti nell’ingegneria di processo. Oltre ai processi meccanici, termici e analitici, ciò comprende anche metodi per la lavorazione congiunta di materiali in forma liquida o pastosa e di solidi sfusi. POWTECH TECHNOPHARM è la piattaforma internazionale in cui gli espositori possono presentare le ultime innovazioni di prodotto e i servizi nel campo dell’ingegneria di processo ai settori chiave del settore. Anche quest’anno i padiglioni espositivi saranno il luogo in cui incontrare espositori di lunga data e nuovi partecipanti, che arricchiscono l’ampia gamma di prodotti e servizi tecnologici utilizzati per la lavorazione in ogni settore. Sviluppatori, responsabili di produzione, decisori e acquirenti provenienti da vari settori, tra cui l’industria alimentare, chimica, farmaceutica, del riciclo e della protezione contro le esplosioni antideflagranti, apprezzano in particolare la possibilità di confrontarsi con i propri colleghi su questioni tecniche: È possibile sperimentare in prima persona processi, macchinari e componenti, con particolare attenzione alla consulenza professionale nella scelta di innovazioni e soluzioni praticabili per problemi specifici. POWTECH TECHNOPHARM consente ai visitatori di tutti i settori di pensare fuori dagli schemi, sperimentare la diversità tecnologica, trarre spunti da settori affini e scoprire ispirazioni inaspettate. Focus su temi di mercato e di tendenza La sostenibilità e l’economia circolare sono attualmente al centro dell’attenzione in tutti i segmenti dell’industria di processo. Si pone inoltre l’accento sull’espansione dell’automazione e della digitalizzazione della produzione. POWTECH TECHNOPHARM 2026 offrirà uno spazio dedicato a questi temi, che comprenderà aree espositive speciali. «I nostri padiglioni offrono agli espositori un’opportunità semplice per partecipare alla fiera, e il modo in cui i temi sono raggruppati attira un elevato livello di attenzione da parte dei visitatori», afferma Eisenhofer. Spiega inoltre: «Gli aspetti chiave sono il networking e un’interazione più approfondita con gli esperti. Troverete espositori innovativi alla loro prima partecipazione, piccole imprese e nuovi operatori nel settore dell’ingegneria di processo, tutti riuniti nello stesso luogo.» Per POWTECH TECHNOPHARM 2026 sono previsti i seguenti padiglioni: Pharma in Focus, Recycling in Focus, Smart Industry in Focus e il padiglione Processing Alliance, che rappresenta la rete globale delle principali fiere del NürnbergMesse Group. L’Alliance riunisce i principali mercati internazionali attraverso eventi quali analytica Latin America, FCE Cosmetique, FCE Pharma, FOODTECH & GLOBAL PACK e IPB China, creando così potenti sinergie e una portata globale
per gli espositori. I temi di attualità del mondo dell’ingegneria di processo e dei settori chiave dell’industria vengono trattati anche nell’affermato POWTECH TECHNOPHARM Forum: qui le aziende hanno l’opportunità di presentarsi e di illustrare le proprie soluzioni innovative a un pubblico interessato attraverso gli Stage Talks, nonché di dialogare con i partecipanti.
Anche nel 2026, un ulteriore punto di forza di POWTECH TECHNOPHARM sarà la mostra speciale organizzata da VDMA, partner di lunga data della fiera: temi di attualità e soluzioni di interesse saranno presentati sotto il titolo “Clean Air – Smart Processing”, a cura delle due associazioni di settore, Air Handling Technology e Process Engineering Machinery and Apparatus, in collaborazione con le loro aziende associate.
Anche quest’anno, giovani aziende innovative tedesche si presenteranno presso lo “stand collettivo Young Innovators” sponsorizzato. Quest’area dedicata alle start-up sarà affiancata da un’International Start-up Area. Anche la promozione dei nuovi talenti rimane un elemento chiave: in occasione dello Student Day, POWTECH TECHNOPHARM invita gli istituti di formazione e gli studenti a conoscere il mondo dell’ingegneria di processo nella pratica e a stringere preziosi primi contatti. L’interazione e il networking sono al centro anche di Women4Processing, dove donne impegnate nell’industria, nella ricerca e sviluppo, nel marketing e nelle vendite, nonché nel mondo scientifico, si riuniscono per condividere conoscenze, imparare le une dalle altre e creare nuove ispirazioni per il settore dell’ingegneria di processo. Si tratta della seconda edizione di questo formato di networking, dopo il suo lancio nella precedente edizione di POWTECH TECHNOPHARM. Virtual Talks, Industry Insights – ispirazione professionale in vista della fiera
I visitatori professionali interessati potranno acquisire approfondimenti già prima dell’effettiva apertura della fiera a settembre. POWTECH TECHNOPHARM offre un programma online continuo: nella serie di webinar VIRTUAL TALKS, esperti del settore dell’ingegneria di processo presentano regolarmente soluzioni e applicazioni su temi di attualità del settore. La partecipazione è gratuita. Inoltre, la piattaforma Industry Insights offre presentazioni specialistiche esclusive su sviluppi, tendenze e progetti nei settori chimico, farmaceutico, alimentare e in altre industrie di processo, includendo argomenti quali la produzione di batterie, l’isolamento, l’economia circolare, l’automazione e la digitalizzazione. Un servizio di notizie mensile gratuito tiene costantemente aggiornati gli abbonati.
takes centre stage for processing technology again in
POWTECH TECHNOPHARM has drawn the processing community to Nuremberg two years in a row. Now it’s preparing for the next round: From 29 September to 1 October 2026 the Nuremberg exhibition venue will once again be abuzz with everything relating to the processing of powders, solids and liquids, with a focus on the latest market and trend topics.With just a few months to go before the exhibition, the team from POWTECH TECHNOPHARM is putting every effort into the preparations. Although the exhibition starts at the end of September, the current floor plans can already be viewed online. “The Cross Industry trade fair offers ideal opportunities. Companies looking to tap into new markets and generate additional leads should secure an exhibition space now – together we will find a suitable space,” says Marianny Eisenhofer, Director POWTECH TECHNOPHARM. “We are looking forward to bringing together the many sectors that make up the processing community again in September, and to showcasing POWTECH TECHNOPHARM as the heart of the process engineering industry.” Survey results gathered by an independent institution show that in 2025, 96 percent of the surveyed exhibitors were able to make new business connections and expected a positive impact on business. Likewise, 96 percent of the visitors surveyed had an optimistic view of the future and were satisfied with their visit to POWTECH TECHNOPHARM 2025.
This year’s POWTECH TECHNOPHARM will be held in the centrally located Halls 7A to 9 at the Nuremberg exhibition venue. These are ideally located for easy access from the metro station as well as the Mitte and the large Ost parking areas. Once again, the exhibition ticket this year will include the VGN KombiTicket for local public transport. That means both exhibitors and visitors can enjoy free, environmentally friendly travel to and from POWTECH TECHNOPHARM by metro, tram, bus and regional rail within Nuremberg and some surrounding areas. Practical knowledge and a broad spectrum of businesses
The international community for process engineering meets in Nuremberg in autumn to introduce the latest technologies and future-oriented innovations, to interact with each other and also to discuss and tackle the challenges and opportunities relating to all aspects of processing powders, solids and liquids. Analysing, size reduction, screening, mixing, conveying, storing, dosing and compacting
… dynamic processes are everywhere in process engineering. In addition to mechanical, thermal and analytical processes, this also includes methods for processing materials in liquid or paste form and bulk solids together. POWTECH TECHNOPHARM is the international platform where exhibitors can present the latest product innovations and services in process engineering to the key sectors in the industry.
Once again this year, the exhibition halls will be the place to meet long-familiar exhibitors as well as first-timers who are adding to the wide range of technology products and services used for processing in every sector. Developers, heads of production, decision-makers and buyers from various sectors including foodstuffs, the chemical, pharmaceutical and recycling industries and explosion protection particularly appreciate the ability to engage with their peers on technical questions: Processes, machines and components can be experienced first-hand, with the focus on professional guidance on selecting innovations and practicable solutions for individual problems.
POWTECH TECHNOPHARM enables visitors from all sectors to think beyond the box, experience technological diversity, pick up ideas from adjacent sectors and discover unexpected inspirations. Focus on market and trend topics
Sustainability and the circular economy are a key focus in all segments of the process industry right now. There is also a focus on expanding the automation and digitalization of production.
POWTECH TECHNOPHARM 2026 will provide a dedicated space for these themes, which will include special display areas. “Our pavilions provide exhibitors with an uncomplicated opportunity to participate in the exhibition, and the way themes are clustered attracts a high level of visitor attention,” asserts Eisenhofer. She explains further: “The key aspects are networking and more in-depth interaction with experts. You’ll find innovative firsttime exhibitors, smaller firms and newcomers to process engineering, all in the same place.”
The following pavilions are planned for POWTECH TECHNOPHARM 2026: Pharma in Focus, Recycling in Focus, Smart Industry in Focus and the Processing Alliance pavilion representing the global network of leading trade fairs in the NürnbergMesse Group. The Alliance combines key international markets through events such as analytica Latin America, FCE Cosmetique, FCE Pharma, FOODTECH & GLOBAL PACK and IPB China, thus creating powerful synergies and a global range for exhibitors. Current topics from the world of process engineering and the key sectors of industry are also covered at the established POWTECH TECHNOPHARM Forum: This is where companies have the opportunity to introduce themselves and their innovative solutions to an interested public using Stage Talks, and to engage in dialogue with the audience.
Once again in 2026, a further highlight of POWTECH TECHNOPHARM will be the special show by VDMA, a long-standing partner to the exhibition: Current topics and solutions of interest will be displayed under the heading “Clean Air – Smart Processing”, organized by the two sector associations, Air Handling Technology as well as Process Engineering Machinery and Apparatus, in collaboration with their member companies.
Young, innovative companies from Germany will introduce themselves at the sponsored “Young Innovators” joint stand again this year. This area for start-ups will be complemented by an International Start-up Area. Promoting new talents also remains a key component: On the Student Day, POWTECH TECHNOPHARM invites educational institutions and students to get to know the world of process engineering in practice and make some valuable initial contacts. Interaction and networking are also in focus at Women4Processing, where dedicated women in industry, R&D, marketing and sales as well as science gather to share knowledge, learn from each other and create new inspirations for the process engineering industry. This will be the second appearance for this networking format following its launch at the previous edition of POWTECH TECHNOPHARM.
Virtual Talks, Industry Insights – professional inspiration in the lead-up to the exhibition Interested trade visitors will be able to gain extensive insights even before the actual exhibition in September. POWTECH TECHNOPHARM offers a continuous programme online: In its VIRTUAL TALKS webinar series, experts from the process engineering industry regularly present solutions and applications on current industry themes. Participation is free. And the Industry Insights platform offers exclusive specialist presentations on developments, trends and projects from the fields of chemicals, pharmaceuticals, food and other process industries, including topics such as battery production, containment, the circular economy, automation and digitalization. A free monthly news service keeps subscribers up to date on an ongoing basis.
Il rinnovato reparto produttivo di Olocco, con nuovi centri di lavoro dotati dei più moderni sistemi di produzione, risponde perfettamente alle richieste del mercato
Olocco Srl produce valvole e componenti per il trasporto pneumatico e il dosaggio sin dal 1970. Le valvole Olocco trovano impiego nello scarico, dosaggio e trasporto pneumatico di prodotti in polvere e granuli di qualunque tipo, nell’industria alimentare, chimica e plastica, su linee a bassa, media ed alta pressione.
L’impegno di Olocco Srl è da sempre caratterizzato da una costante ricerca dalla progettazione alla produzione di valvole ed accessori garantendo la realizzazione di prodotti al vertice per specifiche tecniche, qualità e sicurezza. Negli ultimi anni il suo reparto produttivo ha subito un profondo rinnovamento con la messa in funzione di nuovi centri di lavoro dotati dei più moderni sistemi di produzione flessibile con elevati livelli di automazione, ha inau-
gurato nuovo reparto assemblaggio e controllo qualità ed un nuovo magazzino per far fronte al crescente mercato il tutto su una superficie totale di oltre 6.000m2.
Sin dal 1997 Olocco Srl ha ottenuto la certificazione di qualità UNI EN ISO9001:2015 e ha successivamente certificato la maggior parte dei propri prodotti in conformità alla Direttiva Atex 2014/34/EU. Nel 2007 ha iniziato a produrre valvole rotative idonee all’utilizzo in zone in zone a rischio esplosione con capacità di resistenza strutturale e tenuta fiamma fino a 10 bar, “RS/ex”, a cui si è successivamente aggiunta la serie “ExR”, con flange unificate secondo lo standard UNI PN10 / DIN2576, resistenza strutturale fino a 10 bar e tenuta fiamma fino 1,7 bar con terminali rotore in vulkollan e 2,5 bar con terminali metallici, nelle taglie da DN150 a DN300. Olocco Srl è inoltre in grado di garantire la compatibilità alimentare dei materiali con cui vengono realizzati i propri prodotti, in ottemperanza a quanto previsto dal Regolamento CE n°1935/2004 riguardante i materiali e gli oggetti destinati a venire a contatto con i prodotti alimentari (MOCA), e al Regolamento CE 2023/2006 relativo alle buone pratiche di fabbricazione dei materiali e degli oggetti destinati a venire a contatto con gli alimenti. In ragione della crescente domanda di parti a contatto con il prodotto in acciaio inossidabile, è
stata presentata la nuova gamma di valvole UPH-SMD interamente costruite in acciaio inox AISI316, con flange tonde unificate secondo gli standard UNI PN10 / DIN2576, nelle taglie da DN150 a 300 e portate da 3 a 37 litri/giro. Queste valvole saranno disponibili anche nella versione a smontaggio rapido con barre di estrazione, rotore completamente smontabile e superfici interne lucidate e raccordate per soddisfare gli standard di pulizia più elevati.
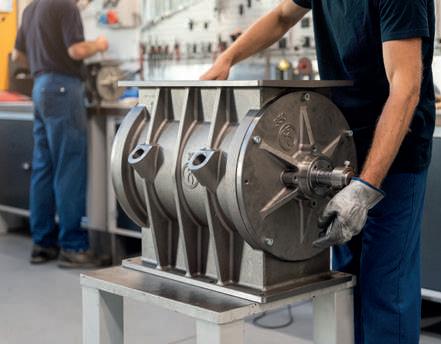
Olocco’s renewed production department, with new machining centers equipped with the most modern flexible production systems, perfectly meets market’s demand
Olocco Srl has been manufacturing valves and components for pneumatic conveying and dosing since 1970. Olocco valves are used for discharging, dosing, and pneumatic conveying of powder and granule products of any kind, in the food, chemical, and plastic industries, on low, medium, and high-pressure lines. Olocco’s commitment has always been characterized by constant research from design
to production of valves and accessories, ensuring the creation of products at the top for technical specifications, quality, and safety. In recent years, its production department has undergone a profound renewal with the commissioning of new machining centers equipped with the most modern flexible production systems with high levels of automation. It has inaugurated a new assembly and quality control department and a new warehouse to meet the growing market, all on a total area of over 6,000m². Since 1997, Olocco Srl has obtained the UNI EN ISO9001:2015 quality certification and has subsequently certified most of its products in accordance with the Atex Directive 2014/34/EU. In 2007, Olocco began producing rotary valves suitable for use in explosion-risk areas with structural resistance and flame-tightness up to 10 bar, called “RS/ex”. Subsequently, the “ExR” series was added, with flanges unified according to the UNI PN10 / DIN2576 standard, structural resistance up to 10 bar, and flame-tightness up to 1.7 bar with vulkollan rotor tips and up to 2.5 bar with metal tips, available in sizes from DN150 to DN300.
Olocco Srl is also able to guarantee the food compatibility of the materials with which its products are made, in compliance with the provisions of EC Regulation No. 1935/2004 concerning materials and articles intended to come into contact with food
products (MOCA), and EC Regulation 2023/2006 on good manufacturing practices for materials and articles intended to come into contact with food. Due to the growing demand for stainless steel product contact parts, the new range of UPH-SMD valves entirely made of AISI316 stainless steel has been presented, with round flanges unified according to UNI PN10 / DIN2576 standards, available in sizes from DN150 to 300 and capacities from 3 to 37 liters/revolution. These valves will also be available in a quick-disassembly version with extraction bars, fully dismountable rotor, and polished and rounded internal surfaces to meet the highest cleaning standards.
Aspiratori industriali ACD: una risposta concreta alle nuove esigenze di sicurezza nell’industria alimentare
Nel settore alimentare, la gestione delle polveri rappresenta oggi una delle principali sfide per garantire sicurezza, qualità del prodotto e conformità normativa. Ingredienti come farine, zucchero, cacao, latte in polvere, amidi e additivi generano durante le fasi di lavorazione, dosaggio e confezionamento particelle che, oltre a compromettere l’igiene degli ambienti, possono costituire un potenziale rischio di incendio o esplosione.
L’evoluzione degli standard internazionali in materia di sicurezza alimentare e le più recenti prescrizioni legate alla progettazione degli impianti stanno spingendo le aziende verso soluzioni sempre più efficaci per il controllo delle polveri. In questo contesto si inseriscono gli aspiratori industriali ACD sviluppati da RGS Vacuum Systems, progettati specificamente per l’aspirazione sicura di polveri combustibili in ambienti non classificati ATEX, riducendo il rischio di innesco e garantendo al tempo stesso elevate prestazioni operative.
L’industria alimentare moderna richiede infatti impianti che non si limitino alla semplice pulizia, ma che contribuiscano attivamente alla prevenzione delle contaminazioni e alla tutela della sicurezza degli operatori. Per questo motivo la gamma ACD integra una serie di accorgimenti tecnici studiati per minimizzare il rischio legato all’accumulo di cariche elettrostatiche, una delle principali cause di innesco in presenza di polveri combustibili.
In the food industry, dust control is now one of the main challenges in ensuring safety, product quality and regulatory compliance. Ingredients such as flour, sugar, cocoa, milk powder, starches and additives generate particles during processing, dosing and packaging which, as well as compromising hygiene in the workplace, can pose a potential fire or explosion risk.
The evolution of international food safety standards and the latest requirements regarding plant design are driving companies towards increasingly effective dust control solutions. It is within this context that the ACD industrial vacuum cleaners developed by RGS Vacuum Systems come into their own, specifically designed for the safe extraction of combustible dusts in non-ATEXclassified environments, reducing the risk of ignition whilst ensuring high operational performance.
The modern food industry requires equipment that does not merely clean, but actively helps to prevent contamination and safeguard the safety of operators. For this reason, the ACD range incorporates a series of technical features designed to minimise the risk associated with the build-up of electrostatic charges,
Tra gli elementi distintivi spiccano i filtri antistatici ad alta efficienza, in grado di trattenere efficacemente le particelle fini generate dai processi produttivi alimentari e, allo stesso tempo, di dissipare le cariche elettrostatiche che possono svilupparsi durante le operazioni di aspirazione. A questi si affianca un sistema completo di messa a terra che coinvolge le parti conduttive dell’aspiratore, consentendo la dispersione controllata dell’elettricità statica e aumentando il livello di sicurezza dell’intero processo.
Le parti elettriche sono protette con grado di protezione IP X4 che impedisce l’ingresso di polveri pericolose. Il risultato è una soluzione che permette di operare in conformità alle raccomandazioni previste per la gestione delle polveri combustibili, offrendo al contempo semplicità di utilizzo e ridotti costi di manutenzione. Gli aspiratori ACD rappresentano quindi una soluzione particolarmente interessante per i produttori alimentari che operano in aree dove non è richiesta una classificazione ATEX completa ma dove la presenza di polveri combustibili impone comunque l’adozione di misure preventive.
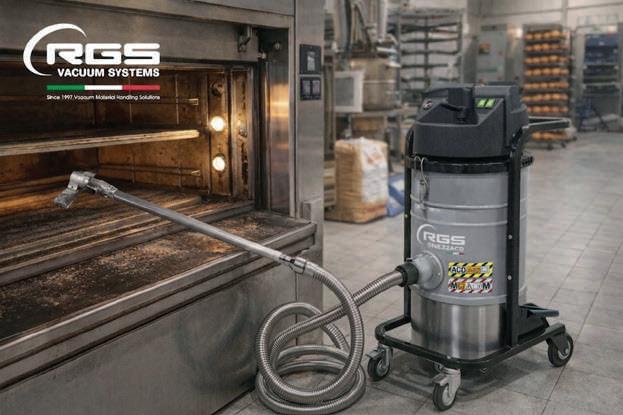
ACD industrial vacuum cleaners: a practical solution to the new safety requirements in the food industry
one of the main causes of ignition in the presence of combustible dusts. Among its key features are high-efficiency antistatic filters, which are capable of effectively trapping the fine particles generated by food production processes whilst simultaneously dissipating the electrostatic charges that can build up during extraction operations. These are complemented by a comprehensive earthing system that connects the vacuum cleaner’s conductive parts, allowing for the controlled dissipation of static electricity and enhancing the safety of the entire process.
The electrical components are protected to IP X4 standard, which prevents the ingress of hazardous dust. The result is a solution that enables operation in accordance with the recommended guidelines for the management of combustible dust, whilst offering ease of use and low maintenance costs.
ACD extractors therefore represent a particularly attractive solution for food manufacturers operating in areas where full ATEX classification is not required, but where the presence of combustible dusts nevertheless necessitates the implementation of preventive measures.
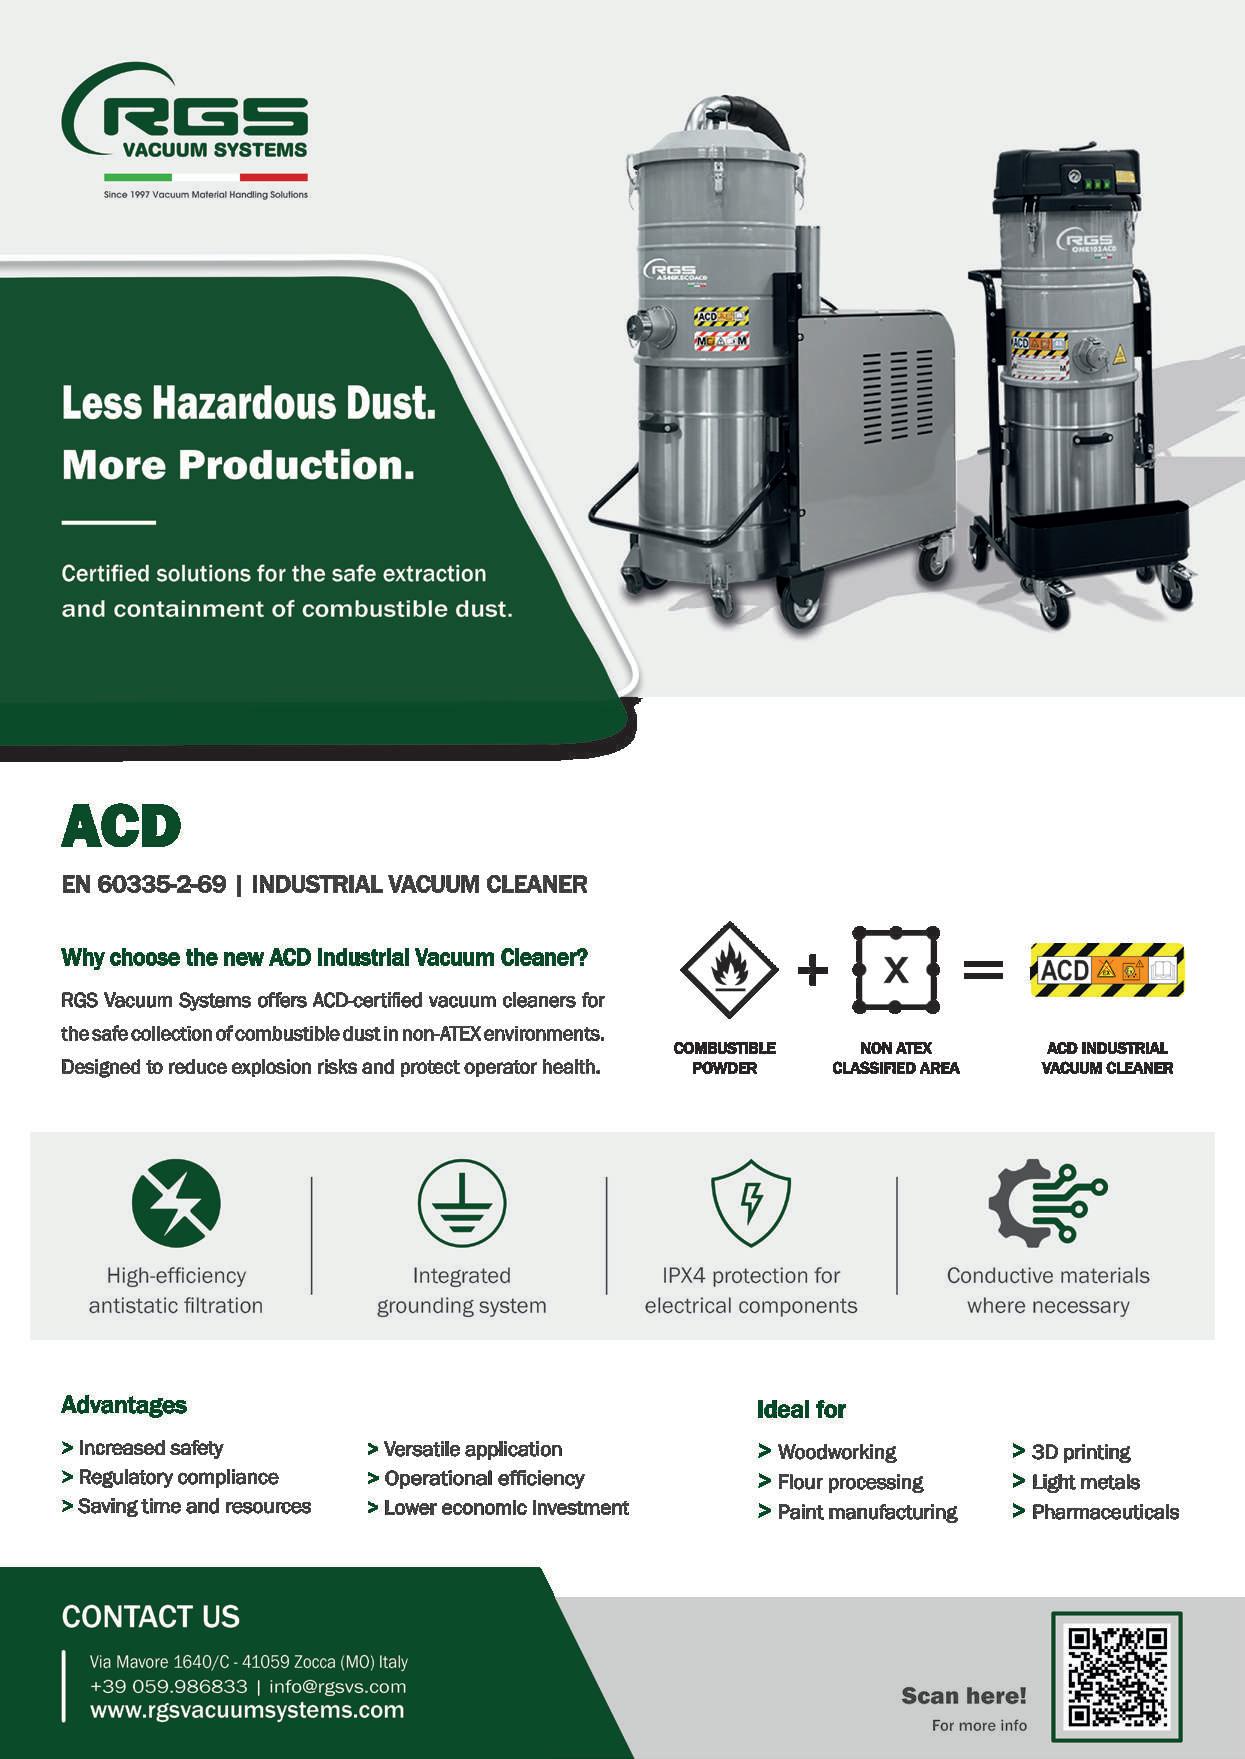
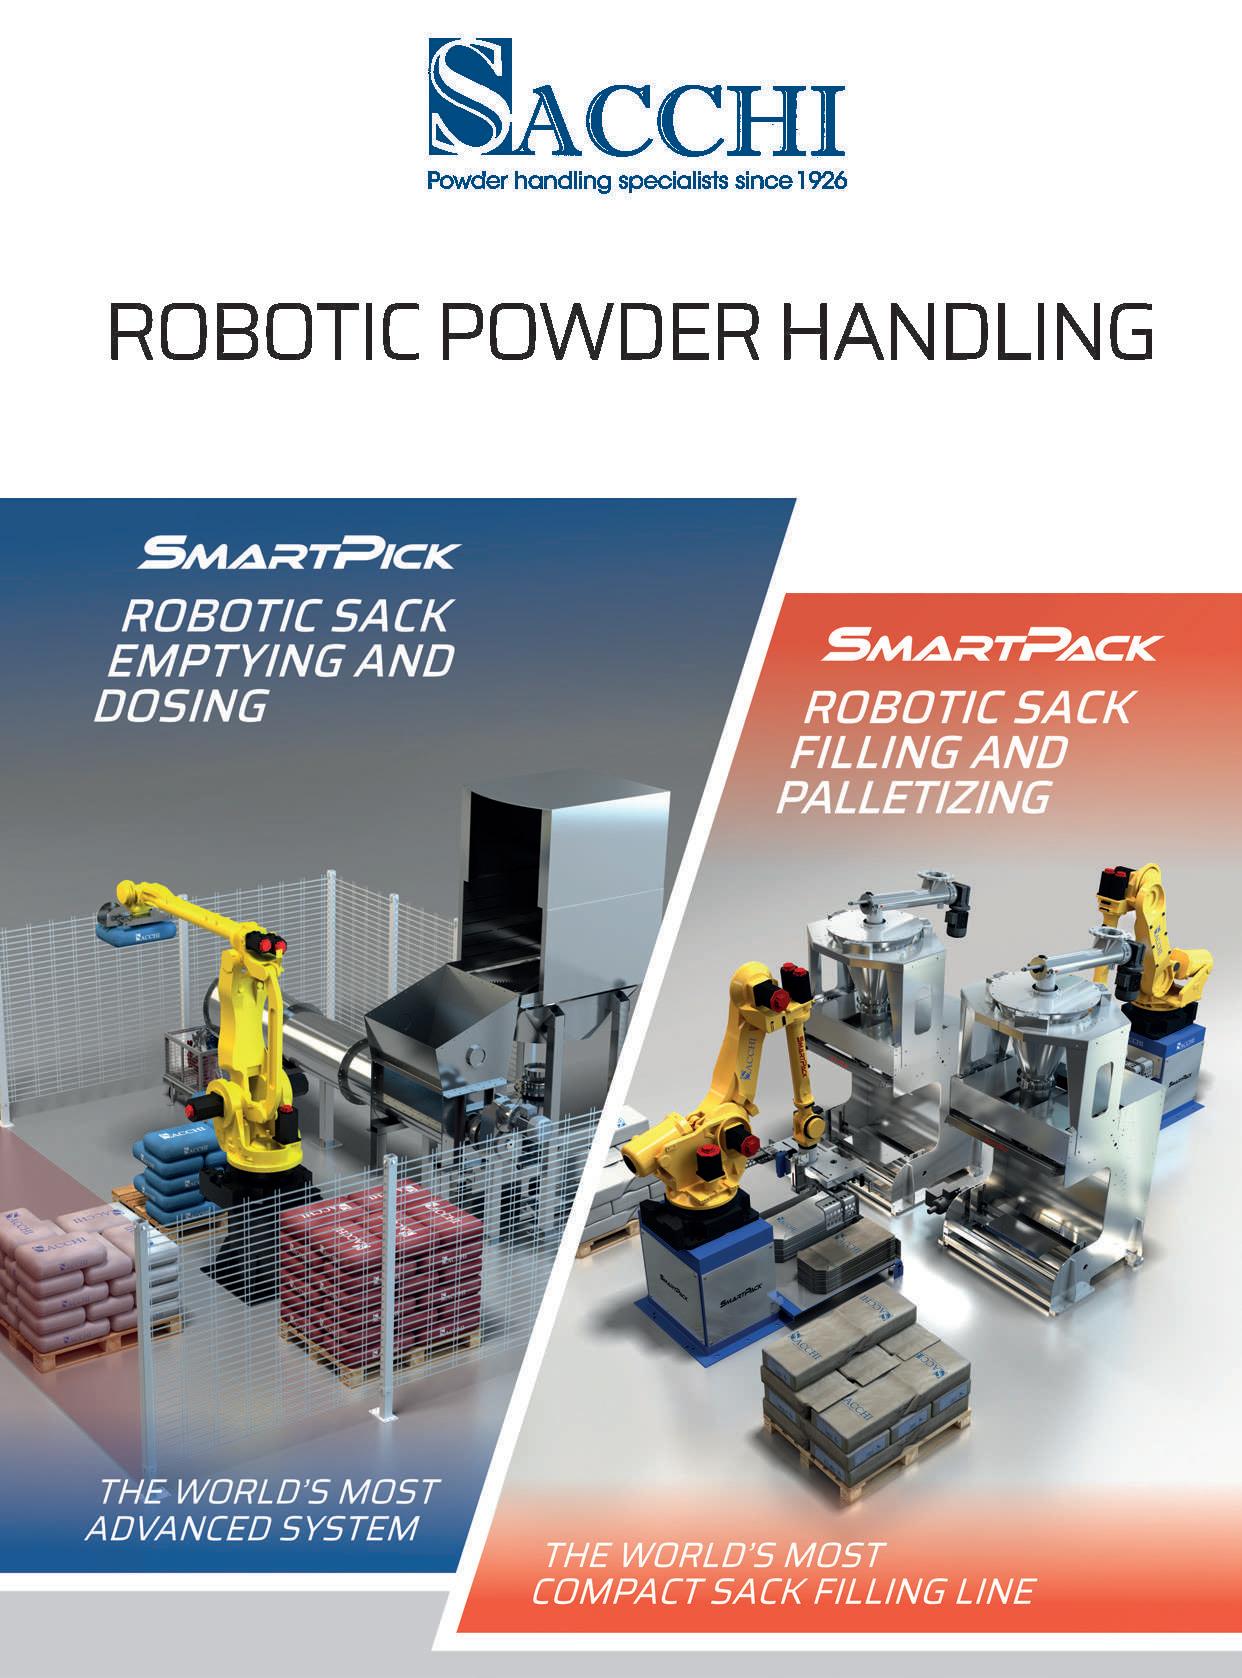
La rivoluzione dell’automazione industriale nel settore delle polveri alimentari passa attraverso soluzioni robotizzate avanzate come SmartPick, SmartTipping e SmartPack di F.lli Sacchi
La rivoluzione dell’automazione industriale nel settore delle polveri alimentari passa attraverso soluzioni robotizzate avanzate come SmartPick, SmartTipping e SmartPack. Questo articolo descrive un sistema integrato che utilizza questi tre sistemi modulari per gestire il dosaggio, la miscelazione e il confezionamento delle polveri, garantendo precisione, rintracciabilità, igiene, efficienza e sicurezza. L’integrazione di SmartPick, SmartTipping e SmartPack offre un sistema completo per il dosaggio, la miscelazione e il confezionamento delle polveri. SmartPick gestisce l’alimentazione di quantità medie ed elevate di polveri al mixer, SmartTipping si occupa dei microdosaggi e SmartPack confeziona il prodotto finale. Questo sistema combinato:
• Incrementa l’efficienza produttiva.
• Garantisce precisione nel dosaggio e nella miscelazione.
• Riduce i rischi per gli operatori.
• Assicura tracciabilità e qualità del prodotto.
Sacchi ha messo a punto una piattaforma integrata completamente robotizzata per la produzione di mix complessi di polveri che vengono poi confezionate in sacchi.
L’adozione di questo sistema robotizzato integrato ha trovato impiego presso produttori di ingredienti alimentari, spezie e aromi, preparati per gelati, sughi e ripieni, piatti pronti e rappresenta un passo significativo verso l’automazione completa e l’ottimizzazione dei processi produttivi, migliorando la competitività e la qualità nel settore alimentare e chimico.
Il sistema SmartPick è progettato per automatizzare la gestione di sacchi contenenti materie prime in grandi quantità. Questo sistema robotizzato preleva sacchi fino a 80 kg, li apre, svuota e dosa il contenuto nei mixer, impastatrici, blender e macchine di processo in genere, garantendo la corretta preparazione delle ricette. I principali vantaggi includono:
• Automazione completa delle ricette in sacchi.
• Certificazione della correttezza delle ricette.
• Tracciabilità automatica delle materie prime.
• Eliminazione della manodopera e della movimentazione manuale.
• Riduzione dell’esposizione dell’operatore alle polveri.
L’uso di SmartPick riduce i rischi associati alla manipolazione manuale delle polveri, migliora l’efficienza produttiva, la tracciabilità e garantisce un ambiente di lavoro più sicuro e più igienico.
SmartTipping è una soluzione robotizzata per il dosaggio preciso di microcomponenti. Utilizza diversi tipi di dosatori, come quelli a vite, a nastro e vibranti, per garantire un dosaggio estremamente accurato,
fino a decimi di grammo. Questo sistema è ideale per la preparazione di ricette che richiedono quantità precise di ingredienti minori. Le principali caratteristiche di SmartTipping includono:
• Coordinamento preciso e sincronizzato dei dosatori.
• Raccolta dei microdosaggi in contenitori o sacchetti.
• Tracciabilità del batch tramite codici a barre o RFID.
• Adattabilità a diverse esigenze di dosaggio. Possibilità di interfacciamento diretto alle macchine di processo.
SmartTipping assicura una flessibilità operativa e una modularità senza precedenti, rendendo possibile la gestione precisa e affidabile dei microdosaggi. SmartPack è una soluzione di confezionamento robotizzata altamente efficiente per polveri e granuli. Questo sistema riempie, salda o cuce i sacchi e li pallettizza, garantendo una produzione uniforme e costante. Le principali caratteristiche di SmartPack includono:
• Sistema robotizzato per l’intero processo di confezionamento e palletizzazione.
• Layout compatto e versatile.
• Configurazione personalizzabile in base alle esigenze del cliente.
• Facilità di gestione e pulizia.
• Cambio prodotto in tempo zero.
SmartPack è progettato per adattarsi a diversi settori, tra cui alimentare, farmaceutico e chimico, offrendo una soluzione completa e integrata per il confezionamento delle polveri miscelate.
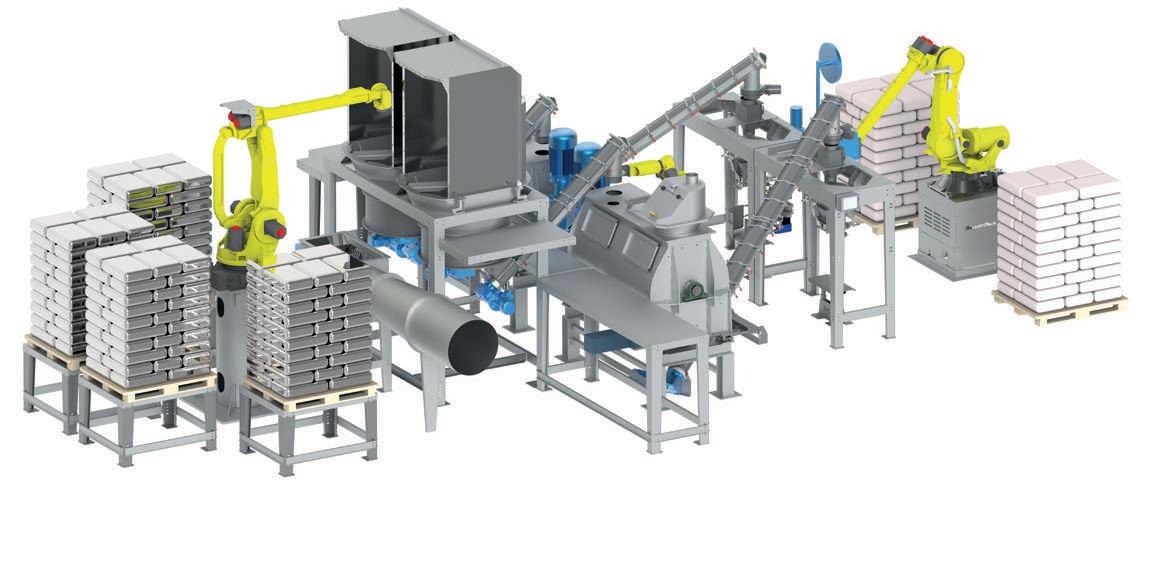
The revolution of industrial automation in the food powder sector is driven by advanced robotic solutions, such as F.lli Sacchi’s SmartPick, SmartTipping, and SmartPack
The revolution of industrial automation in the food powder sector is driven by advanced robotic solutions such as SmartPick, SmartTipping, and SmartPack.
Sacchi worldwide leader in robotic powder handling has developed a fully robotic integrated platform for the production of complex powder mixes that are then packaged in bags. This article describes an integrated system that utilizes these three modular systems to manage the dosing, mixing, and packaging of powders, ensuring precision, traceability, hygiene, efficiency, and safety.
The integration of SmartPick, SmartTipping, and SmartPack in this platform offers a comprehensive system for dosing, mixing, and packaging powders.
The main components of the system are SmartPick manages the supply of medium and large quantities of powders to the mixer, SmartTipping handles micro-dosing, and SmartPack packages the final product.
This combined system has many advantages:
• Increases production efficiency,
• Ensures precision in dosing and mixing,
• Reduces risks for operators,
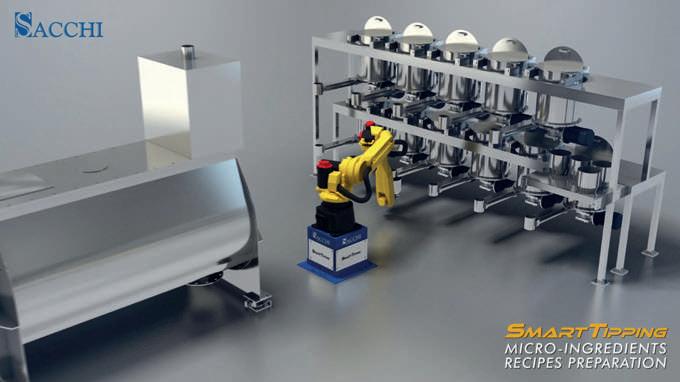
• Ensures total product traceability and quality, almost doubles the production capacity.
The adoption of this integrated robotic system has been successfully implemented by manufacturers of food ingredients, spices and flavours, ice cream preparations, sauces and fillings, ready meals, and represents a significant step towards full automation and optimization of production processes, improving competitiveness and quality in the food and chemical sectors.
The SmartPick system is designed to automate the handling of bags containing large quantities of raw materials. This robotic system picks up bags up to 80 kg, opens them, empties them, and doses the contents into mixers, kneaders, blenders, and general processing machines, ensuring the correct
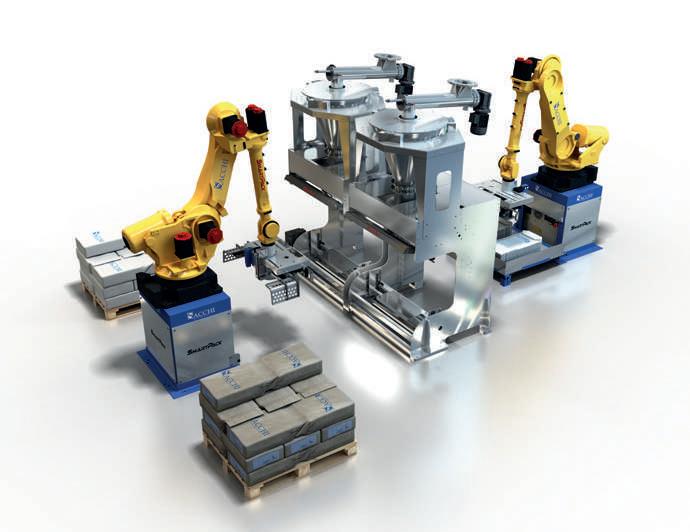
preparation of recipes. The main advantages include:
• Complete automation of bagged recipes.
• Certification of recipe correctness.
• Automatic traceability of raw materials.
• Elimination of manual labour and handling.
• Reduction of operator exposure to powders.
The use of SmartPick reduces risks associated with manual handling of powders, improves production efficiency, traceability, and ensures a safer and more hygienic working environment.
SmartTipping is a robotic solution for the precise dosing of microcomponents. It uses various types of feeders, such as screw, belt, and vibrating feeders, to ensure extremely accurate dosing, down to tenths of a gram. This system is ideal for preparing recipes that require precise amounts of minor ingredients.
The main features of SmartTipping include:
• Precise and synchronized coordination of dosers.
• Collection of micro-doses in containers or bags.
• Batch traceability via barcodes or RFID.
• Adaptability to different dosing needs.
• Direct interfacing with processing machines.
SmartTipping ensures unprecedented operational flexibility and modularity, enabling precise and reliable management of micro-dosing.
SmartPack is a highly efficient robotic packaging solution for powders and granules. This system fills, seals, or sews the bags and palletizes them, ensuring uniform and consistent production. The main features of SmartPack include:
• Robotic system for the entire packaging and palletizing process.
• Compact and versatile layout.
• Customizable configuration based on customer needs.
• Ease of management and cleaning.
• Zero downtime product changeover.
SmartPack is designed to adapt to various sectors, including food, pharmaceutical, and chemical, offering a complete and integrated solution for the packaging of mixed powders.
L’impegno costante di Ocrim nella ricerca, nell’attenzione al cliente, nella formazione e nella comunicazione è da sempre il motore di un lavoro di squadra dinamico e orientato all’innovazione
Con sede a Cremona, Ocrim è riconosciuta a livello mondiale come partner affidabile nella progettazione e fornitura di impianti molitori, mangimifici, linee per la lavorazione dei cereali, impianti di fine linea e stoccaggio
L’impegno costante nella ricerca, nell’attenzione al cliente, nella formazione e nella comunicazione è da sempre il motore di un lavoro di squadra dinamico e orientato all’innovazione.
A Cremona, Ocrim dispone di due sedi operative: lo storico complesso di via Massarotti, che ospita gli uffici e parte della produzione, e l’area della zona industriale di Cremona, dove si trovano i principali reparti produttivi, gli uffici logistici e il polo molitorio Milling Hub, realizzato in collaborazione con Bonifiche Ferraresi. Quest’ultimo nasce con l’obiettivo di rafforzare la filiera agroalimentare italiana, offrendo alle aziende alimentari prive di un impianto molitorio la possibilità di usufruire di una struttura personalizzata, supportata dalle competenze tecniche e tecnologiche del team Ocrim.
Tra i punti di forza dell’azienda spiccano i progetti chiavi in mano, sviluppati su misura per rispondere alle esigenze specifiche di ciascun cliente. Questa formula, ogni giorno sempre più apprezzata, consente di affidarsi a un unico interlocutore — dalla progettazione fino alla formazione post collaudo — capace di garantire standard professionali elevati e tempi certi nella gestione totale del progetto Rientrano in questa categoria anche i molini compatti Superior, una soluzione strategica e intelligente che, grazie all’assemblaggio completo presso le officine Ocrim, riduce tempi generali di realizzazione, i costi di costruzione per l’edificiopoiché necessita di un capannone per essere ospitato - e la burocrazia legata a edifici specifici. Il Superior si distingue per alte prestazioni energetiche e bassi costi operativi, risultando ideale sia per chi si avvicina per la prima volta al settore molitorio, sia per chi desidera ampliare la propria offerta con un impianto compatto
O|Farmhouse presso la zona industriale di Cremona
O|Farmhouse at industrial area of Cremona
e performante. Nato negli anni ’50, il Superior è diventato un’icona di ingegneria avanzata che ha contribuito alla crescita industriale e internazionale di Ocrim, oggi si ripresenta nella veste attuale completamente reingegnerizzato e con elevata tecnologia applicata.
Un ruolo importante è svolto anche dal dipartimento OcrimFBC, specializzato nella progettazione e realizzazione di impianti di fine linea, pallettizzazione e sistemi di imballaggio. Completamente integrato all’interno dell’azienda,
OcrimFBC consente di offrire soluzioni personalizzate, rappresentando un tassello essenziale nel percorso di internalizzazione della filiera produttiva. In questo modo, Ocrim garantisce un prodotto Italian Made, tracciato, controllato e certificato in ogni fase.
La solidità e la versatilità di Ocrim si sono ulteriormente confermate nel 2025, con l’acquisizione di Grespan, azienda trevigiana con oltre sessant’anni di esperienza nella produzione di impianti per mangimi. L’operazione, che segue l’acquisizione di Sima nel 2024 — realtà specializzata nello stoccaggio dei cereali — rafforza il know-how di Ocrim nel comparto mangimistico, ampliando la filiera industriale e arricchendo il progetto “The Italian Agri-Food Chain Choice”, di cui l’azienda è tra i principali protagonisti.
Con l’obiettivo di offrire impianti durevoli e servizi di elevata qualità, Ocrim sviluppa soluzioni sempre più efficienti e sostenibili, puntando su innovazioni legate alla sanitation, alla riduzione dei consumi energetici e alla massimizzazione delle performance tecnologiche degli impianti, con un’attenzione costante al contenimento dei costi di esercizio e manutenzione. In questa direzione si inserisce il Modular Mill Concept, introdotto alcuni anni fa: una tecnologia che permette di interrompere, per motivi di manutenzione ordinaria o straordinaria, solo una parte della sezione di macinazione, mantenendo attiva la produzione sul resto dell’impianto. Una soluzione intelligente, evoluta nel tempo e oggi ampiamente adottata dai clienti per i chiari e concreti vantaggi che tale soluzione offre. Nel campo dell’automazione, Ocrim gestisce internamente lo sviluppo dei propri sistemi di controllo, evitando di ricorrere a strutture esterne. Il pacchetto @mill, che integra numerosi moduli applicativi, e il sistema @rollermills, che consente il controllo remoto dei laminatoi tramite tablet, insieme all’uso dell’Intelligenza Artificiale, rappresentano soluzioni d’avanguardia progettate per rendere il lavoro nel settore molitorio sempre più semplice, preciso e digitale.
Da sempre attenta al contatto costruttivo con il cliente, Ocrim ha confermato la propria vocazione al Service attraverso il successo del progetto O|Parts – www. oparts-shop.com – che ha rivoluzionato l’accesso alla ricambistica riducendo drasticamente i tempi di attesa e garantendo configurazioni estremamente accurate. Sull’onda di questo successo, dal 2026 è attiva la nuova piattaforma Ticketing, concepita per offrire un’assistenza clienti ancora più avanzata. Attraverso Ticketing è possibile gestire interventi in emergenza, richieste tecni-
che, training e pacchetti di assistenza annuale, in un ambiente digitale, integrato e trasparente.
Un tassello fondamentale e intoccabile è la formazione: la storica Scuola Internazionale di Tecnologia Molitoria, con 60 anni di attività, è oggi affiancata dal polo formativo Milling Hub Masterclass, nato in sinergia con il progetto Milling Hub. Questa iniziativa è dedicata a tecnici già formati e offre un percorso di alta specializzazione che spazia dalla conoscenza delle sementi fino alla commercializzazione dei prodotti finiti, fornendo una visione completa della filiera cerealicola.
Grazie a queste trasformazioni positive, il dipartimento Ricerca & Sviluppo di Ocrim è costantemente impegnato nello studio di nuove strategie e tecnologie d’avanguardia, in collaborazione con prestigiose università italiane, con l’obiettivo di generare valore e progresso per l’intero settore molitorio.
La Comunicazione Ocrim si basa su un dialogo autentico con chi condivide i valori e la visione dell’azienda. È l’espressione di uno spirito innovativo che non smette mai di evolversi, proprio come il mondo molitorio che quotidianamente racconta. Ocrim è presente sulle principali testate nazionali e internazionali, sui canali LinkedIn e Instagram, e sul sito www.ocrim.com, completamente rinnovato nel 2025. Un luogo digitale pensato per avvicinare le persone, con sezioni dedicate al Customer Service, al museo aziendale e al blog Ailati, dove vengono condivise storie, esperienze e riflessioni sul futuro del settore.
Nel 2020 Ocrim ha scelto di rendere ancora più aperta la comunicazione dando vita ai Webinar e, poco dopo, agli incontri On demand, appuntamenti tecnicoscientifici che permettono di rimanere in contatto con clienti e partner di tutto il mondo, anche a distanza.
Due nuovi modi di comunicare che hanno, nel tempo, riscosso un successo tale da portare l’azienda a introdurre un ulteriore nuovo mezzo mediatico: nel 2022 è stata infatti trasmessa la prima O-News Live, una sorta di telegiornale aziendale, condotto da tre dipendenti Ocrim, trasmesso dal teatro aziendale O|Theatre — uno spazio polifunzionale pensato anche per meeting e incontri con i clienti — oppure da location alternative, in sintonia con i temi di ciascun episodio. L’attenzione che Ocrim dedica alla comunicazione si ritrova anche nell’ospitalità. Chi va a visitare l’azienda e il suo team può vivere da vicino l’anima Ocrim attraverso la O|House, una dimora storica nel cuore di Cremona, e la O|Farmhouse, una tipica cascina cremonese ristrutturata e inaugurata nel 2022: luoghi di incontro dove gli ospiti vengono accolti come parte della famiglia.
Vengono inoltre proposte soluzioni su misura e macchine personalizzate, portando il know-how aziendale alle più importanti fiere ed eventi internazionali.
E, infine, l’evento “Grano, farina e…” che ogni anno richiama centinaia di clienti e appassionati da tutto il mondo. L’evento simbolo dell’azienda, diventato un vero e proprio marchio di fabbrica. Giornate dense di contenuti tecnici, formativi, culturali e conviviali - ogni anno diversi - pensati per rispecchiare il momento storico e le esigenze del mercato. “Grano, farina e…” racconta meglio di ogni parola cosa significhi davvero far parte della grande famiglia Ocrim.
Ocrim continua così a confermare il proprio ruolo di riferimento globale nel settore molitorio, grazie a importanti e fondamentali investimenti, e unendo tradizione e innovazione, competenza e passione, per costruire il futuro dell’agroalimentare italiano ed internazionale.
Ocrim’s ongoing commitment to research, customer service, training, and communication has always driven a dynamic and innovation-oriented teamwork
Headquartered in Cremona, Ocrim is recognized worldwide as a reliable partner in the design and supply of milling plants, feed mills, grain processing lines, end-of-line systems, and storage. Its ongoing commitment to research, customer service, training, and communication has always driven a dynamic and innovation-oriented teamwork.
In Cremona, Ocrim has two operational facilities: the historic complex in Via Massarotti, which houses the offices and part of the production facility, and the Cremona industrial area, home to the main production departments, logistics offices, and the Milling Hub, built in collaboration with Bonifiche Ferraresi. The latter was established with the aim of strengthening the Italian agrifood supply chain by offering to food companies without a milling facility the opportunity to take advantage of a customized facility, supported by the technical and technological expertise of the Ocrim team.
Among the company’s strengths are its turnkey projects, custom-developed to meet each client’s specific needs. This increasingly popular formula allows clients to rely on a single point of contact — from design to post-commissioning training — capable of ensuring high professional standards and consistent project management. This category also includes the Superior compact mills, a strategic and intelligent solution that,
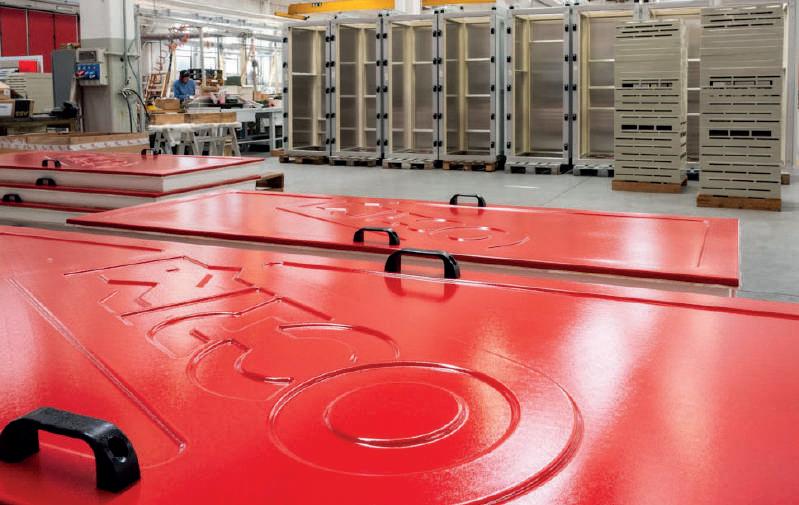
thanks to complete assembly at the Ocrim workshops, reduces overall construction times, building costs (as it requires a warehouse to house it), and the bureaucracy associated with specific buildings. The Superior mill stands out for its high energy performance and low operating costs, making it ideal for both those new to the milling industry and those looking to expand their offerings with a compact, high-performance system. Born in the 1950s, the Superior has become an icon of advanced engineering that has contributed to Ocrim’s industrial and international growth. Today, it presents itself in its current guise, completely reengineered and with high-tech applications.
The OcrimFBC department - specializing in the design and construction of end-of-line systems,
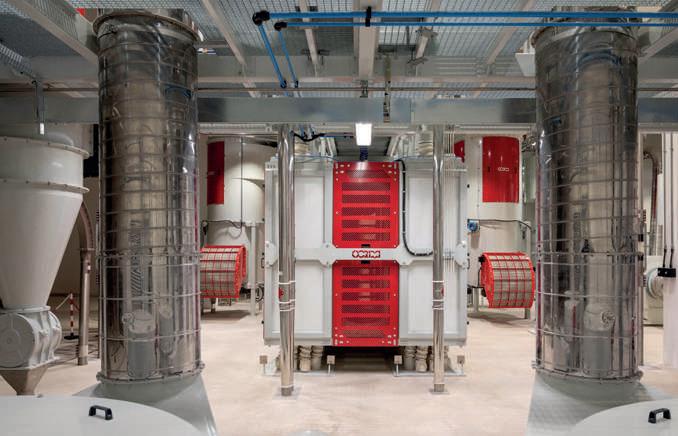
palletizing, and packaging systems - also plays a key role. Fully integrated within the company, OcrimFBC offers customized solutions, representing a key step in the internalization of the production chain. In this way, Ocrim guarantees an Italian Made product, traceable, controlled, and certified at every stage.
Ocrim’s solidity and versatility were further confirmed in 2025 with the acquisition of Grespan, a Treviso-based company with over sixty years of experience in the production of feed systems. The transaction, which follows the 2024 acquisition of Sima — a company specializing in grain storage — strengthens Ocrim’s expertise in the feed sector, expanding its industrial supply chain and enriching “The Italian Agri-Food Chain Choice” project, of which the company is a key player. With the goal of offering durable systems and high-quality services, Ocrim develops
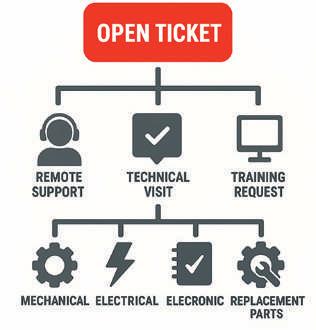
increasingly efficient and sustainable solutions, focusing on innovations related to sanitation, reducing energy consumption, and maximizing the technological performance of its systems, with a constant focus on containing operating and maintenance costs. The Modular Mill Concept, introduced a few years ago, fits this bill: technology that allows only part of the milling section to be shut down for routine or unscheduled maintenance, while maintaining production in the rest of the plant. This intelligent solution has evolved over time and is now widely adopted by customers for the clear and concrete advantages it offers. In the field of automation, Ocrim manages the development of its control systems internally, avoiding the need for external structures. The @mill package, which integrates numerous application modules, and the @rollermills system, which allows remote control of rolling mills via tablet, along with the use of Artificial Intelligence, represent cuttingedge solutions designed to make work in the milling sector increasingly simple, precise, and digital.
Always focused on constructive customer contact, Ocrim has confirmed its commitment to service through the success of the O|Parts project – www.oparts-shop.com – which has revolutionized access to spare parts by drastically reducing waiting times and ensuring extremely accurate configurations. Building on this success, the new Ticketing platform has been active since 2026, designed to offer even more advanced customer support. Ticketing allows you to manage emergency interventions, technical requests, training, and annual support packages in a digital, integrated, and transparent environment. Training is a fundamental and untouchable element: the historic International School of Milling Technology, with 60 years of experience, is now joined by the Milling Hub Masterclass training center, created in synergy with the Milling Hub project. This initiative is designed for already trained technicians and offers a highly specialized program that ranges from seed knowledge to the marketing of finished products, providing a
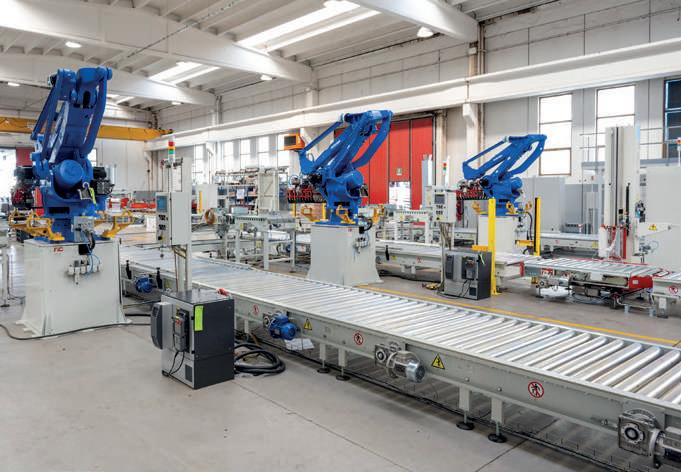
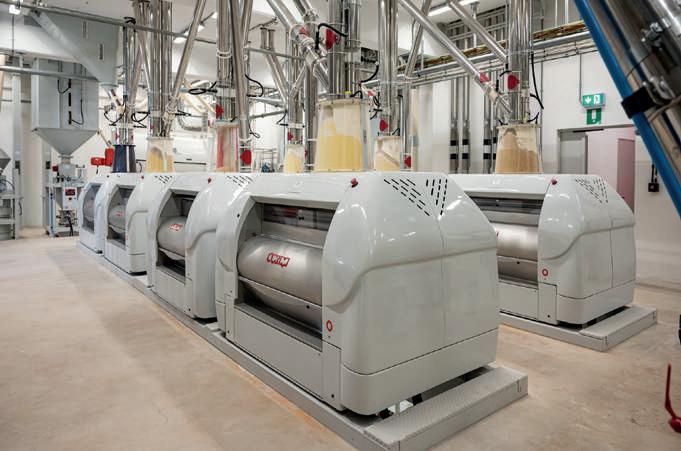
comprehensive overview of the grain supply chain. Thanks to these positive transformations, Ocrim’s Research & Development department is constantly engaged in the study of new strategies and cutting-edge technologies, in collaboration with prestigious Italian universities, with the aim of generating value and progress for the entire milling sector.
Ocrim’s communication is based on authentic dialogue with those who share the company’s values and vision. It is the expression of an innovative spirit that never ceases to evolve, just like the milling world it portrays daily.
Ocrim is present in major national and international publications, on LinkedIn and Instagram, and on the website www.ocrim.com, completely revamped in 2025. This digital platform is designed to bring people together, with sections dedicated to Customer Service, the company museum, and the Ailati blog, where stories, experiences, and reflections on the future of the sector are shared.
In 2020, Ocrim chose to further open up its communications by launching webinars and, shortly thereafter, On-demand meetings, technical and scientific events that allow it to stay in touch with customers and partners around the world, even remotely.
These new ways of communicating have, over time, been so successful that the company has introduced another new media medium: in 2022, the first O|News Live was broadcast, a sort of corporate newscast hosted by three Ocrim employees. The program was broadcast from the company’s O|Theatre — a multipurpose space also designed for meetings and client engagements — or from alternative locations, in keeping with the themes of each episode.
Ocrim’s dedication to communication is also reflected in its hospitality. Visitors to the company and its team can experience the soul of Ocrim firsthand at the O|House, a historic residence in the heart of Cremona, and the O|Farmhouse, a typical Cremonese farmhouse renovated and inaugurated in 2022: meeting places where guests are welcomed as part of the family.
Tailor-made solutions and customized machines are also offered, bringing the company’s expertise to the most important international trade exhibitions and events.
And finally, the “Wheat, Flour and...” event, which every year attracts hundreds of customers and enthusiasts from around the world. This is the company’s signature event, which has become a true trademark. These days are packed with technical, educational, cultural, and convivial content — different each year — designed to reflect the current historical moment and market needs.
“Wheat, Flour and...” expresses better than any words what it truly means to be part of the great Ocrim family.
Ocrim thus continues to confirm its role as a global leader in the milling sector, thanks to significant and fundamental investments, and by combining tradition and innovation, expertise and passion, to build the future of the Italian and international agrifood sector.
La miscelazione delle basi per gelato: costanza, qualità e maestria si incontrano con l’eccellenza industriale
Dietro ogni gelato perfettamente equilibrato si cela un processo invisibile ma fondamentale: la miscelazione precisa degli ingredienti in polvere. Latte in polvere, zuccheri, stabilizzanti, emulsionanti, aromi e ingredienti funzionali devono essere combinati con assoluta accuratezza per ottenere un prodotto capace di garantire la stessa consistenza, lo stesso gusto in ogni lotto produttivo. Nella moderna industria del gelato, la miscelazione è molto più di una semplice operazione meccanica: è la fase in cui nasce la qualità. Una miscela perfettamente omogenea assicura una distribuzione uniforme degli ingredienti, una texture ottimale, una maggiore stabilità del processo e risultati affidabili lungo l’intero ciclo produttivo.
Anche la più piccola variazione nella distribuzione degli ingredienti può influire sul prodotto finale, generando difformità qualitative, sprechi e costi aggiuntivi di produzione. Per questo motivo, i princi-
pali produttori di gelato considerano sempre più la tecnologia di miscelazione come un investimento strategico e non come una semplice attrezzatura di processo.
L’azienda MC2 progetta e realizza miscelatori industriali sviluppati specificamente per le applicazioni di trattamento delle polveri. Dotata di sistemi di miscelazione a vomeri, a pale o a doppia elica (a “nastro”), ogni macchina viene personalizzata per rispondere alle esigenze specifiche di ogni impianto produttivo e di ogni ricetta.
L’obiettivo è semplice: garantire la massima omogeneità della miscela preservando l’integrità degli ingredienti e massimizzando l’efficienza del processo.
La sicurezza alimentare rappresenta un elemento altrettanto fondamentale. Le polveri destinate alla produzione di gelato richiedono impianti progettati per agevolare le operazioni di pulizia, ridurre al minimo i residui di prodotto e limitare il rischio di contaminazioni crociate. Ogni dettaglio costruttivo, dalle geometrie interne alle finiture superficiali e alla qualità delle saldature, contribuisce al mantenimento dei più elevati standard igienici.
Per i produttori che puntano all’eccellenza, alla costanza qualitativa e a una crescita sostenibile, la scelta della corretta tecnologia di miscelazione
rappresenta un vantaggio competitivo determinante. Perché ogni gelato d’eccellenza nasce da una polvere miscelata alla perfezione.
www.mc2-srl.com
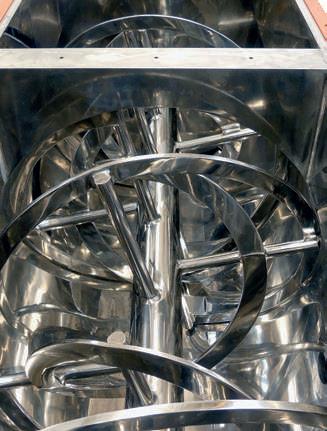
Mixing ice cream powders: Consistency, quality and craftsmanship meet industrial excellence
Behind every perfectly balanced ice cream lies an invisible but essential process: the accurate mixing of powder ingredients. Milk powder, sugar, stabilisers, emulsifiers, flavourings, and functional ingredients must be combined with absolute precision to create a product that delivers the same texture and flavour in every batch. In modern ice cream manufacturing, mixing is far more than a mechanical operation. It is here that quality begins. A perfectly homogeneous blend ensures uniform particle distribution, optimal texture, improved process stability and reliable results throughout the entire production cycle. Even the slightest variation in the distribution of the ingredients can affect the final result, leading to inconsistencies, waste and additional production
costs. For this reason, leading gelato manufacturers increasingly view mixing technology as a strategic investment and not a simple piece of equipment.
The company MC2 designs and manufactures industrial mixers specifically engineered for powder processing. Equipped with ploughs, blades or ribbon spirals, every unit is customised to meet the unique requirements of each production facility and formulation.
The objective is simple: deliver complete homogeneity while preserving ingredient integrity and maximising process efficiency.
Food safety is equally critical. Ice cream formulations require equipment designed to guarantee rapid cleaning, minimise product residue and eliminate the risk of cross-contamination. Every detail - from internal geometry to surface finishing and welding quality - contributes to guaranteeing the highest hygiene standards.
For manufacturers seeking excellence, consistency and sustainable growth, choosing the right mixing technology becomes a decisive competitive advantage.
Because every exceptional ice cream starts with a perfectly mixed powder.
www.mc2-srl.com
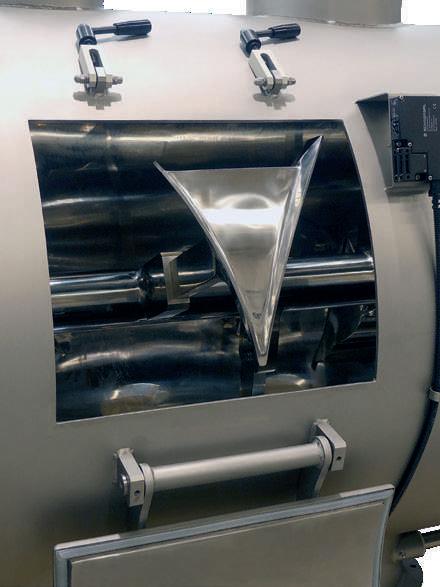
Il mercato dei wafer come piattaforma di innovazione: in arrivo la nuova linea Lago
Be-Goodie Sugar Free
Oggi, il “free from”, uno dei macro-trend più solidi del largo consumo confezionato, coinvolge il mercato dei wafer, uno dei segmenti più tradizionali dello sweet bakery, che si evolve tra gusto e attenzione nutrizionale. In questa direzione nasce la nuova linea Be-Goodie Sugar Free di Lago, azienda dolciaria italiana e oggi realtà del gruppo Bouvard Biscuits, specializzata nella produzione di wafer, biscotti e merende. Be-Goodie Sugar Free di Lago si inserisce nel mercato dei wafer senza zuccheri, con l’obiettivo di trovare la propria distintività a scaffale, in quanto unico wafer sul mercato italiano a essere semplicemente senza zuccheri, con un valore degli stessi inferiore al 0,5%. “Oggi, si assiste ad una ridefinizione del modo di vivere la dolcezza: l’indulgenza e il gusto continuano a essere dei requisiti fondamentali al momento dell’acquisto, ma i consumatori cercano di essere più consapevoli su quello che scelgono – commenta Cristina Segatto, direttore marketing Bouvard Italia S.p.A. & Lago group S.p.A. La volontà di introdurre sul mercato dei wafer senza zuccheri ha l’intento di rispondere e sostenere la crescente domanda di consumatori sempre più orientati a trovare un equilibrio tra piacere ed attenzione nutrizionale. Questo lancio ci permette d’intercettare un pubblico più trasversale come famiglie, sportivi e target adulti orientati al benessere quotidiano e al contenimento degli zuccheri nella dieta senza rinunce”. La linea Be-Goodie Sugar Free è composta da diverse
referenze pensate per un momento di snacking individuale e on the go o di break da condividere: i Party da 213g e i Mini Party da 125g sono bocconcini con 5 strati di cialda, 4 strati di crema e 75% di crema, disponibili nei gusti cacao e nocciola; i Poker in formato 4x45g e 20x45g sono fingerini composti da 3 strati di wafer friabile e 2 strati con 74% di crema disponibile nei gusti cacao o nocciola.
I wafer sugar free entrano a pieno diritto nella nuova linea Be-Goodie di Lago, studiata per offrire un piacere funzionale, nutrizionalmente più controllato, ma altrettanto buono e indulgente. “L’espressione ‘Be Goodie’ – continua Segatto – ha proprio questo duplice significato: mangiare qualcosa che fa star bene che è piacevole e gustoso, ma allo stesso tempo sentirsi bravi optando per una scelta positiva. Ecco perché, all’interno di questa linea, verranno racchiuse, tutte le gamme prodotto, attuali e future, che hanno qualcosa di buono da raccontare. Per ora questa linea contiene solo i wafer Sugar Free, ma l’azienda sta lavorando per creare altri prodotti funzionali che possano rispondere a tutte le esigenze dei consumatori, senza rinunciare al gusto”.
Oggi Lago, che si conferma il 2° produttore a brand nel mercato dei wafer (fonte Circana 29/11/2025), con la nuova linea Be-Goodie sceglie di fare di una categoria storicamente consolidata come quella dei wafer una piattaforma di innovazione dove coniugare qualità organolettiche, chiarezza comunicativa e posizionamento distintivo.
The wafer market as an innovation trend: Lago Be Goodie Sugar-Free ready to launch
“Free from” products continue to drive innovation in the fast-moving consumer goods market, becoming one of the sector’s most significant macrotrends. The wafer category, traditionally associated with indulgence and taste, is also evolving in response to consumers’ increasing focus on nutritional wellbeing. Lago Be Goodie Sugar Free perfectly reflects this market evolution. Lago, an Italian confectionery company and part of Bouvard Biscuits, specializes in the production of wafers, biscuits, and snacks, combining tradition, quality, and innovation to meet changing consumer preferences.
Lago Be Goodie Sugar Free enters the sugar-free wafer market with the ambition of standing out on shelf as the only wafer currently available on the Italian market to be simply sugar free, with a sugar content below 0.5%.
“Today, we are witnessing a redefinition of the way sweetness is perceived: indulgence and taste remain
key purchasing drivers, but consumers are becoming increasingly conscious of the choices they make,” said Cristina Segatto, Marketing Director at Bouvard Italy S.p.A. and Lago Group S.p.A. “The introduction of sugar-free wafers is intended to respond to and support the growing demand from consumers who are increasingly seeking a balance between indulgence and nutritional awareness. This launch enables us to reach a broader and more diverse target audience, including families, athletes, and adults who are focused on daily wellbeing and reducing sugar intake without giving up on taste and enjoyment.”
The Be Goodie Sugar Free range includes a variety of products designed both for individual on-the-go snacking and for sharing during break moments. The 213g Party Pack and the 125g Mini Party feature fivelayer bites made with four layers of cream and a 75% cream filling, available in cocoa and hazelnut flavours. The range also includes Poker Wafers, available in 4x45g and 20x45g pack formats: wafer fingers made with three layers of crispy wafer and two layers of cream (74%), offered in cocoa and hazelnut flavours. Sugar Free Wafers naturally find their place within the new Be Goodie range, created to offer a form of functional indulgence that combines taste with nutritional awareness.
“The expression ‘Be Goodie’ conveys exactly this dual meaning,” continued Cristina Segatto. “It stands for the pleasure of enjoying something indulgent and tasty, while at the same time making a conscious and balanced choice. For this reason, all current and future product lines offering added nutritional or functional value will be included within the Be Goodie portfolio.”
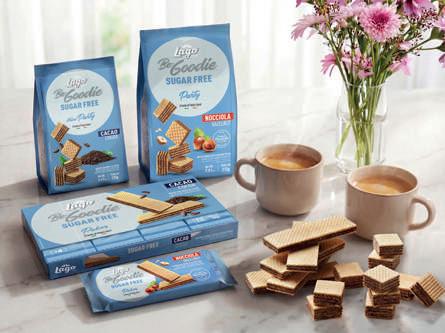
L’orientamento di Borghi verso la sostenibilità riflette una visione più ampia e lungimirante, sempre più attenta alle tematiche ambientali
L’orientamento di Borghi Srl verso la sostenibilità non è solo una risposta alle crescenti aspettative del mercato e della regolamentazione europea, ma riflette una visione più ampia e lungimirante.
L’azienda riconosce che l’adozione di pratiche sostenibili non è solo una questione di responsabilità sociale, ma anche un fattore chiave di competitività e crescita a lungo termine. In questo contesto, la decisione di investire in un impianto fotovoltaico rappresenta una strategia win-win che rafforza la posizione di Borghi Srl nel mercato europeo, sempre più attento alle tematiche ambientali.
Il progetto di installazione dei pannelli fotovoltaici è stato realizzato con il supporto di esperti del settore, assicurando la massima efficienza e qualità. I pannelli, installati sui tetti dei capannoni aziendali, sfruttano una superficie estesa, ottimizzando così la produzione di energia elettrica. L’impianto ad oggi ha una capacità produttiva di 645 KW e che soddisfa una parte significativa del fabbisogno energetico dell’azienda, contribuendo a ridurre la dipendenza dalle fonti energetiche tradizionali e le relative emissioni di CO2
Borghi Srl’s orientation toward sustainability reflects a broader and more far-sighted vision, increasingly sensitive to environmental issues
Borghi Srl’s orientation toward sustainability is not only an answer to market’s growing expectations and EU regulations, but it also reflects a broader and more far-sighted vision.
The company strongly believes that adopting sustainable practices is not only a matter of social responsibility, but also a key factor for competitiveness and long-term growth. To this regard, the decision to invest in a photovoltaic system is a win-win strategy that reinforces Borghi’s position in European market, increasingly sensitive to environmental issues.
The photovoltaic panel project has been carried out with the support of experts of the sector, granting the highest efficiency and quality. Installed on the warehouse roofs, the panels cover an extensive surface, thus optimizing power production. To date, the system has production capacity of 645 KW and meets a significant part of the company’s energy requirement, thus contributing to reducing dependence on traditional energy sources and CO2 emissions.
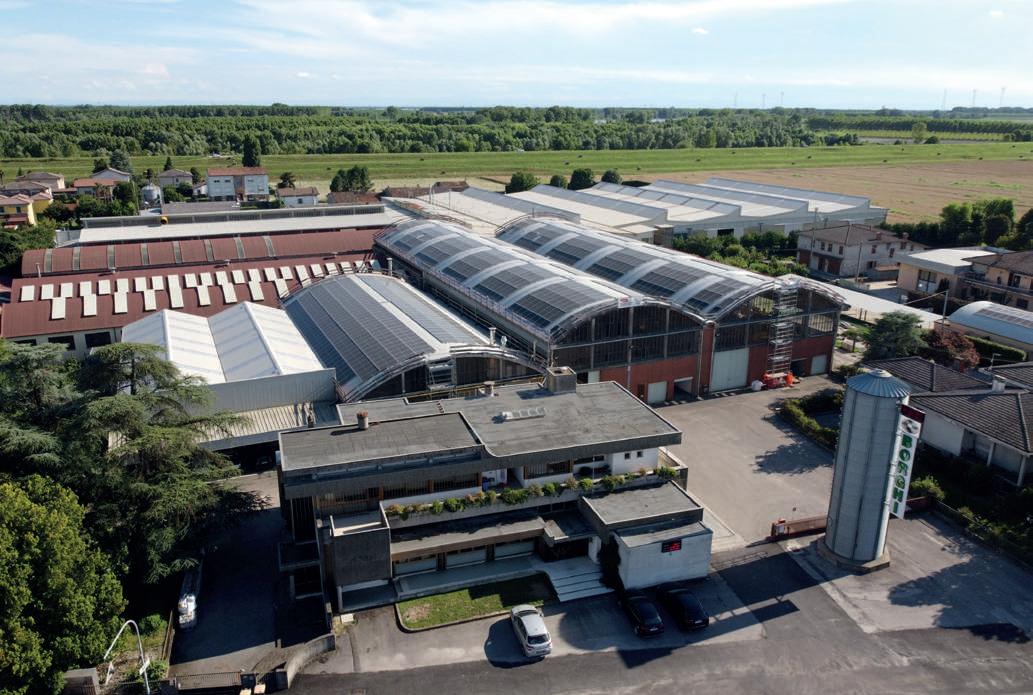
I cannoni ad aria compressa AIRFLASH® prodotti da Barra Project stanno riscuotendo sempre maggior interesse di mercato
Nel mondo dei materiali solidi sfusi stoccati, i cannoni ad aria compressa AIRFLASH® prodotti da Barra Project International Srl stanno riscuotendo sempre maggior interesse. Cosa piace di AIRFLASH® a chi utilizza il prodotto?
• Efficacia, efficienza e soprattutto durevolezza del prodotto
• Progettazione e design studiati per facilitare installazione, gestione e manutenzione
• Robustezza e varietà di gamma
• Struttura modulare per una manutenzione “zero sprechi”
• Accessori intercambiabili e integrabili, per un rischio obsolescenza praticamente nullo
• Produzione interamente Made in Italy
Come può AIRFLASH® ottimizzare il vostro impianto produttivo?
Il materiale solido sfuso stoccato in sili e tramogge tende a formare ostruzioni che ne impediscono il regolare flusso (ponti, rat-hole, incrostazioni, zone morte). I cannoni AIRFLASH® generano onde d’urto
con azione diretta sul materiale stoccato; queste scariche di aria compressa (Pmax 10 bar) disgregano le occlusioni e le incrostazioni, con i seguenti risultati: flusso regolare di materiale all’interno della catena produttiva, evitare la formazione di blocchi di materiale, attuare un’azione fluidificatrice sul materiale insilato, azione di pulizia sulle pareti interne della struttura di stoccaggio (tipicamente: silos, tramogge, celle di carico, etc.).
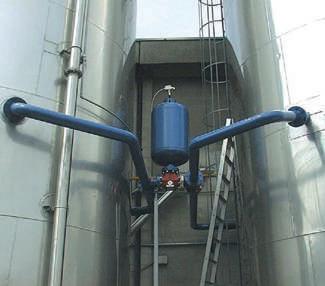
I risultati dell’applicazione dei cannoni AIRFLASH®:
• Riduzione dei tempi di fermo impianto: l’attivazione ciclica dei cannoni AIRFLASH® consente di contrastare il fenomeno del bridging, garantendo un flusso costante di materiale dalla struttura di stoccaggio e quindi un apporto continuativo di materiale all’interno della linea di produzione.
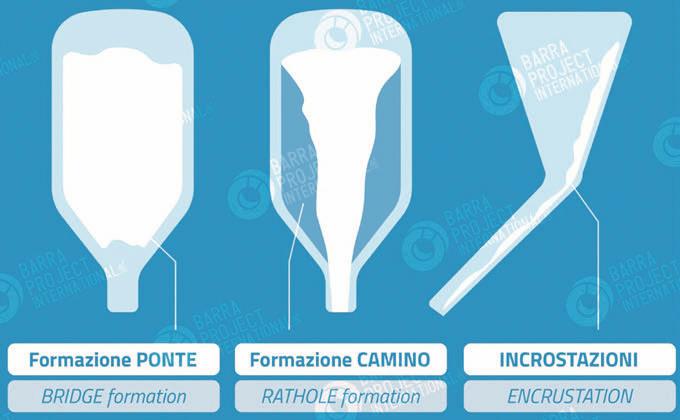
Problematiche tipiche | Typical issues
• Efficienza delle strutture di stoccaggio: AIRFLASH® è un ottimo alleato nell’eliminazione del fenomeno del rat-holing e, inoltre, attua una buona azione pulente sulle superfici interne della struttura di stoccaggio.
• Mantenere la qualità del materiale insilato, riducendo il rischio di contaminazione tra prodotti di diversa natura che transitano in successione e prevenendo la formazione di zone morte di ristagno del materiale, aspetto fondamentale nel caso di materiali organici e/o degradabili.
• Riduzione/eliminazione di interventi di sbocco manuale intasamenti.
Cosa rende AIRFLASH® unico?
I cannoni AIRFLASH® hanno una struttura modulare integrabile che consente di:
1. utilizzare lo stesso cannone in diverse condizioni operative semplicemente variandone gli accessori; questo aspetto è in linea con la filosofia aziendale del ri-uso senza sprechi
2. ottimizzare la gestione dei ricambi: viene sostituito unicamente il componente usurato;
3. limitare il rischio di obsolescenza del prodotto: tutti i cannoni AIRFLASH® attualmente in uso possono essere integrati delle successive innovazioni tecnologiche apportate sul prodotto; e in più:
4. certificato per applicazione in zona ATEX
5. applicabili in prossimità di aree residenziali, grazie alle misure di silenziamento degli spari
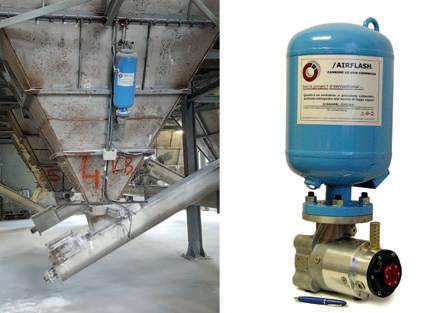
Barra Project International Srl nasce dall’esperienza maturata in oltre 40 anni di lavoro nel mondo della gestione di materiali solidi sfusi. Grazie a una struttura agile e dinamica, Barra Project è in grado di fornire soluzioni mirate e un elevato livello di personalizzazione. Serietà affidabilità, elevata qualità del prodotto interamente realizzato in Italia, grande attenzione al design, attenzione al servizio postvendita costituiscono i fondamenti della filosofia aziendale.
AIRFLASH® compressed air cannons manufactured by Barra Project International Srl are gaining increasing market recognition
In the bulk solid materials handling sector, AIRFLASH® compressed air cannons manufactured by Barra Project International Srl are gaining increasing market recognition. Why do customers choose AIRFLASH®?
• Proven effectiveness, high operational efficiency, and outstanding product durability
• Engineering and design optimized for ease of installation, operation, and maintenance
• Robust construction and a comprehensive product range
• Modular architecture enabling “zero-waste” maintenance
• Interchangeable and upgradeable accessories, ensuring virtually no obsolescence risk
• Manufacturing completely Made in Italy How can AIRFLASH® optimize your production plant?
Bulk solid materials stored in silos and hoppers tend to generate flow obstructions that prevent regular discharge (bridging, rat-holing, build-up, and dead zones). AIRFLASH® cannons generate high-energy shock waves with direct action on the stored material. These compressed air discharges (Pmax 10 bar) effectively break down blockages and buildups, delivering the following benefits: continuous and regular material flow throughout the production chain, prevention of material block formation, fluidizing effect on stored material, cleaning action on the internal walls of storage structures (typically silos, hoppers, load cells, etc.).
Key results from AIRFLASH® installation:
• Reduced plant downtime: Cyclic activation of AIRFLASH® cannons effectively counteracts bridging phenomena, ensuring a consistent discharge of material from storage vessels and uninterrupted feeding of the production line.
• Improved storage vessel efficiency: AIRFLASH® effectively eliminates rat-holing and provides an efficient cleaning action on internal surfaces of storage equipment.
• Preservation of stored material quality: Reduced risk of cross-contamination between different products processed sequentially, and prevention of material stagnation zones— particularly critical for organic and/or degradable materials.
• Reduction or elimination of manual deblocking operations
What makes AIRFLASH® unique?
AIRFLASH® cannons feature an integrated modular design that allows:
1. Use of the same cannon under different operating conditions simply by changing accessories—fully aligned with the company’s zero-waste reuse philosophy
2. Optimized spare parts management, replacing only worn components
3. Minimized product obsolescence risk:
all AIRFLASH® cannons currently in operation can be upgraded with subsequent technological innovations
Additionally:
4. Certified for installation in ATEX hazardous areas
5. Suitable for installation near residential areas, thanks to integrated noise attenuation measures
Barra Project International Srl draws on more than 40 years of experience in bulk solid materials handling. Thanks to its agile and dynamic organizational structure, the company delivers tailored solutions with a high degree of customization. Reliability, product excellence fully manufactured in Italy, strong focus on industrial design, and dedicated after-sales service represent the core pillars of the company’s philosophy.
Martedì 28 aprile il Teatro Il
Lavatoio di Santarcangelo di Romagna ha accolto la cerimonia per il centenario di Paglierani, un evento carico di significato che ha unito memoria, identità e visione
Un luogo culturalmente iconico per la città, scelto non a caso per celebrare un’azienda profondamente intrecciata con il territorio in cui è nata e cresciuta.
Ad aprire la giornata è stato Mauro Morri, ex sindaco di Santarcangelo di Romagna nonché figura storica all’interno della realtà Paglierani, che ha dato il via ai vari interventi che hanno accompagnato la platea nel racconto dei suoi cento anni di storia dell’impresa.
Fondata nel 1926 da Fernando Paglierani, l’azienda opera da cento anni nel settore del packaging industriale, progettando e realizzando soluzioni che danno movimento, direzione e metodo ai materiali lungo la filiera produttiva. Un percorso costruito su intuizione, ingegneria applicata e attenzione costante a “ciò che pesa, scorre, va avvolto e ordinato, affinché possa arrivare dove deve arrivare.” (“…” parole tratte dal video istituzionale del centenario di Paglierani)
Paglierani è sister company di Ocrim: le due aziende condividono lo stesso assetto proprietario - la famiglia Antolini - e un legame profondo che affonda le radici nella storia, nella visione imprenditoriale e nell’appartenenza alla filiera agroalimentare: un organismo più ampio di imprese che condividono valori comuni, responsabilità e un forte sentimento di italianità.
Alla cerimonia hanno partecipato tutti i dipendenti di Paglierani, insieme alle istituzioni locali e regionali e al top management di Ocrim. Una giornata intensa ed emozionante, fondata su un Amarcord solido e mai retorico, capace di raccontare cento anni di
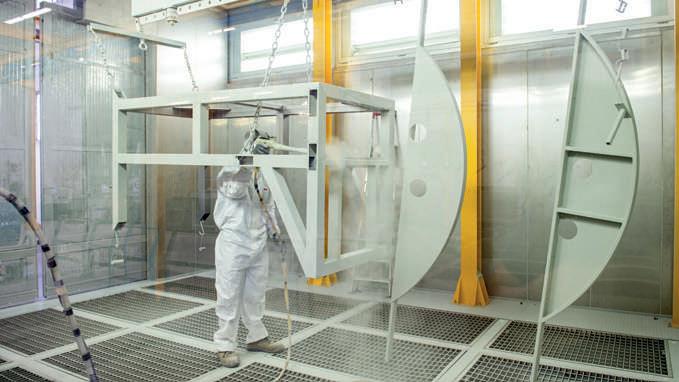
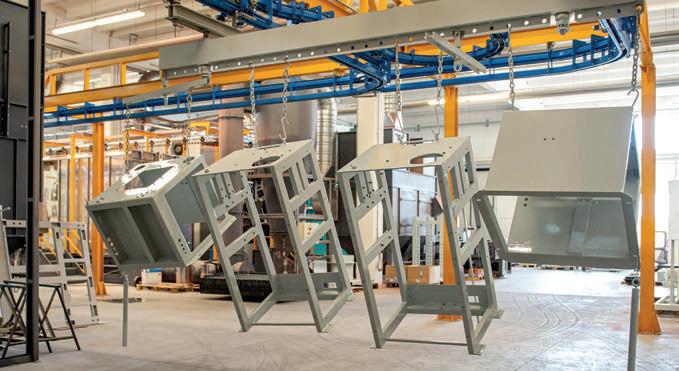
industria e soprattutto cento anni di percorso umano. Tra gli interventi istituzionali, il sindaco di Santarcangelo di Romagna Filippo Sacchetti ha definito Paglierani un valore locale, nazionale e internazionale: un ecosistema positivo e fertile, con la capacità di mettere insieme competenze e maestranze. Un’azienda la cui trasformazione volutamente orientata all’innovazione ha saputo innescare una forza evolutiva concreta, diventando esempio anche dell’evoluzione della città stessa.
A seguire, l’intervento di Alice Parma, consigliere regionale della Regione Emilia-Romagna ed ex sindaco di Santarcangelo, che ha espresso parole di profonda stima e gratitudine nei confronti di Paglierani e della famiglia Antolini, riconoscendo in Sergio e Alberto Antolini un’imprenditoria coraggiosa, capace di affrontare sfide ambiziose con responsabilità, visione e grande onestà. Nel corso della giornata, video e fotografie hanno accompagnato il racconto della storia aziendale: dal fondatore Fernando Paglierani, al ruolo centrale di Primo Antolini, fino all’evoluzione più recente. Un racconto che ha dato voce alle macchine e alle tecnologie, ma soprattutto alle persone. Il cuore pulsante dell’evento è stato l’intervento di Alberto Antolini, che ha parlato alla platea in modo spontaneo e diretto, senza appunti, affidandosi alla memoria, alla testa e al cuore. I suoi racconti, supportati da immagini e video, hanno riportato tutti indietro nel tempo e hanno permesso di comprendere a fondo l’identità e la cultura di Paglierani. Particolarmente intenso il video istituzionale del centenario, che ha emozionato l’intera platea, regalando momenti di sincero trasporto. Un racconto in prima persona che parla di “movimento, ma crede nella direzione”, e che ricorda come l’industria possa “avere un’anima se non dimentica mai chi la muove.” (“…” parole tratte dal video istituzionale del centenario di Paglierani)
Tra le testimonianze più significative anche quella di Sergio Antolini, che attraverso un video ha condiviso una riflessione profonda sulla propria visione d’impresa e sulla responsabilità di guidare un’azienda con cento anni di storia. Il suo intervento ha restituito con grande onestà e consapevolezza il senso di continuità tra passato, presente e futuro, sottolineando come ogni scelta industriale debba poggiare su una solida coscienza aziendale, fatta di valori, persone e rispetto per il lavoro.
Accanto a questa testimonianza, particolarmente toccante – e anche simpatica - quella di un operaio oggi in pensione, Palmiro Benvenuti, ancora profondamente legato a Paglierani e alla famiglia
Antolini: una voce semplice e sincera, che ha reso evidente quanto il rapporto tra l’azienda e le persone vada ben oltre il tempo del lavoro.
Chi era presente il 28 aprile al Teatro Il Lavatoio ha avuto la certezza di trovarsi alla cerimonia di un’azienda che cura con tanta forza il proprio business, ma soprattutto il proprio capitale umano, considerato la vera anima e il motore dell’impresa. Una storia destinata a evolversi ancora, con coerenza e continuità, così come Paglierani fa da cento anni.
On Tuesday, April 28, the Teatro Il Lavatoio in Santarcangelo di Romagna hosted the ceremony celebrating Paglierani’s centenary — an event rich in meaning, bringing together memory, identity and vision
Aculturally iconic venue for the city, it was deliberately chosen to honour a company deeply intertwined with the territory where it was founded and has grown.
The day opened with Mauro Morri, former Mayor
of Santarcangelo di Romagna and a long-standing figure within Paglierani, who officially set the tone for the event and introduced the series of speeches that guided the audience through the company’s hundred-year history.
Founded in 1926 by Fernando Paglierani, the company has been operating in the industrial packaging sector for a century, designing and manufacturing solutions that bring movement, direction and method to materials throughout the production chain. Its journey has been shaped by intuition, applied engineering and constant attention to “what is heavy, what flows, what must be wrapped, ordered, and make it arrive where it needs to go.” (“…” words from Paglierani’s official centenary video) Paglierani is the sister company of Ocrim. The two companies share the same ownership structure— the Antolini family—as well as a deep bond rooted
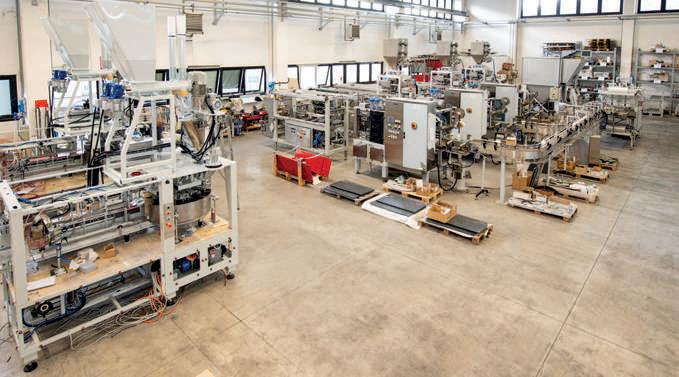
in shared history, entrepreneurial vision and their role within the agri-food supply chain. Together, they are part of a broader industrial organism based on common values, responsibility and a strong sense of Italian identity.
All Paglierani employees attended the ceremony, joined by local and regional authorities and Ocrim’s top management. It was an intense and emotional day, built around a solid Amarcord—never rhetorical—capable of recounting not only one hundred years of industrial history, but above all one hundred years of human experience.
Among the institutional contributions, Filippo Sacchetti, Mayor of Santarcangelo di Romagna, described Paglierani as a local, national and international asset: a positive and fertile ecosystem with the ability to bring together skills and craftsmanship. A company whose deliberately innovation-driven transformation has generated a tangible evolutionary force, becoming an example of the city’s own development.
This was followed by the speech of Alice Parma, Regional Councillor of Emilia-Romagna and former Mayor of Santarcangelo, who expressed deep appreciation and gratitude towards Paglierani and the Antolini family. She recognised in Sergio and Alberto Antolini a form of courageous entrepreneurship, capable of taking on ambitious challenges with responsibility, vision and integrity.
La sostenibilità ambientale viene affrontata da Defil come un impegno concreto e misurabile, dove efficienza, sicurezza e riduzione dell’impianto ambientale procedono di pari passo
La sostenibilità ambientale viene affrontata da Defil srl come un impegno concreto e misurabile: l’impiego dei filtri e dei Contenitori di Sicurezza CPT non è una scelta tecnica isolata, ma una leva strategica per ridurre impatti, costi e rischi lungo l’intero ciclo di vita degli impianti di trattamento aria. Defil srl adotta un approccio integrato che considera consumi energetici, costi dei filtri, ricambi, manodopera e smaltimento. I gruppi di filtrazione CPT, costruiti in lamiera verniciata decontaminabile o in acciaio AISI 304/316, garantiscono tenuta certificata nel range di pressione previsto dalla norma ANSI 509 (-8 kPa / +8 kPa). Tale tenuta preserva l’efficienza nominale dei filtri, evitando dispersioni e perdite di rendimento che vanificherebbero i benefici ambientali attesi.
Il design modulare e completamente saldato, con dispositivi di bloccaggio, flange per collegamenti e predisposizione per strumenti di monitoraggio,
contribuisce a ridurre il Total Cost of Ownership (TCO): minori interventi di sostituzione, meno fermi impianto e ridotte penalizzazioni energetiche dovute a perdite di carico. La possibilità di accoppiare più unità CPT per sistemi multistadio o per elevate portate offre scalabilità senza compromessi sulle prestazioni. La sicurezza operativa dei contenitori CPT si traduce in vantaggi ambientali concreti. Il sistema Bag-in/ Bag-out consente di inserire ed estrarre i filtri all’interno di sacchi barriera, evitando il contatto diretto dell’operatore con i contaminanti e minimizzando la dispersione di materiale durante la manutenzione. Ciò semplifica lo smaltimento, riduce il rischio di contaminazione ambientale e favorisce il rispetto delle normative di sicurezza. Le superfici decontaminabili e le saldature continue facilitano le operazioni di pulizia e il ricondizionamento, prolungando la vita utile delle unità e diminuendo la necessità di ricambio frequente. In termini di qualità dell’aria interna, l’adozione di filtri in contenitori CPT assicura performance costanti e misurabili, contribuendo a ambienti più salubri per persone e processi produttivi. Riducendo consumi, scarti e rischi, questi componenti supportano il percorso verso emissioni nette zero e una responsabilità ambientale realmente efficace.
Per aziende e facility manager che intendono perseguire sostenibilità reale e duratura, i filtri Defil srl e i contenitori CPT rappresentano elementi fondamentali di una strategia integrata, dove efficienza, sicurezza e riduzione dell’impianto ambientale procedono di pari passo.
Defil approaches environmental sustainability as a concrete and measurable commitment, where efficiency, safety and reduced environmental impact go hand in hand
Defil srl approaches environmental sustainability as a concrete and measurable commitment: the use of CPT filters and Safety Containers is not an isolated technical choice, but a strategic lever for reducing impacts, costs, and risks throughout the entire life cycle of air treatment systems. Defil srl adopts an integrated approach that considers energy consumption, filter costs, spare parts, labor, and disposal. The CPT filtration units, constructed from decontaminable painted sheet metal or AISI 304/316 steel, guarantee certified sealing within the pressure range required by the ANSI 509 standard (-8 kPa / +8 kPa). This sealing preserves the filters’ nominal efficiency, preventing leaks and performance losses that would negate the expected environmental benefits.
The modular, fully welded design, complete with locking devices, connection flanges, and provision for monitoring instruments, helps reduce Total Cost of Ownership (TCO): fewer replacements, fewer system downtimes, and reduced energy costs due to pressure drops. The ability to couple multiple CPT units for multi-stage or high-flow systems offers scalability without compromising performance. The operational safety of CPT containers translates into tangible environmental benefits. The Bag-in/Bag-out system allows filters to be inserted and removed inside barrier bags, preventing direct operator contact with contaminants and minimizing material loss during maintenance. This simplifies disposal, reduces the risk of environmental contamination, and promotes compliance with safety regulations. Decontaminable surfaces and seamless welds facilitate cleaning and reconditioning, extending the life of the units and reducing the need for frequent replacement. In terms of indoor air quality, the use of filters in CPT containers ensures consistent and measurable performance, contributing to healthier environments for people and production processes. By reducing consumption, waste, and risks, these components support the path to net-zero emissions and truly effective environmental responsibility. For companies and facility managers aiming to pursue
real and lasting sustainability, Defil srl filters and CPT containers represent fundamental elements of an integrated strategy, where efficiency, safety, and reduced environmental impact go hand in hand.
Molino Rachello: A Bakery Evolution. I nuovi trend della panificazione tra tradizione artigianale e bakery moderne
Presentata a “Bakery Evolution”, l’evento ideato da Molino Rachello e rivolto ad esperti panificatori per contribuire all’evoluzione del settore, l’indagine sul comparto: l’89% degli italiani conferma la fiducia nel panificio di prossimità. In crescita i nuovi format guidati dagli under 40, con uno sviluppo previsto del 10% nei prossimi cinque anni. Il mondo della panificazione italiana sta vivendo una fase di profonda trasformazione dei propri modelli di business, che prevede l’intreccio di nuove competenze, tra il banco e l’accoglienza. È quanto emerso durante Bakery Evolution, l’evento di aggiornamento e confronto tra esperti del settore, recentemente promosso da Molino Rachello: con la preziosa testimonianza di panifici che hanno investito in piani evolutivi, rendendo la propria offerta più completa e aggiornata, il meeting si è posto l’obiettivo di apportare storie di successo e best practice, per tracciare le coordinate del futuro del settore, tra dinamiche demografiche, passaggio generazionale e nuove opportunità di mercato.
Partendo dai dati, si delinea una struttura del comparto solida ma in fase di assestamento. In Italia si contano oggi 24.375 panificatori, con una presenza particolarmente significativa nel Triveneto, che ospita 2.381 operatori[1]. Il settore sta affrontando un fisiologico passaggio di testimone, con un’età media nazionale di 56 anni che spinge verso un necessario ricambio generazionale. In questo contesto, si registra una contrazione dei punti vendita più tradizionali nel Triveneto pari al 7% annuo[2], un dato che riflette il cambiamento dei modelli di consumo e la crescente necessità di un aggiornamento dell’offerta artigianale verso standard
più contemporanei.
Nonostante il mutamento della rete distributiva, il legame tra consumatore e prodotto artigianale resta prioritario. Secondo le analisi della Rome Business School, l’89% dei consumatori continua a scegliere il panificio per l’acquisto del pane: una fedeltà che si distingue rispetto ad altre categorie alimentari. Per quanto riguarda la carne, infatti, la scelta del macellaio di fiducia si attesta al 70%, mentre per latticini, frutta e verdura la preferenza si sposta massicciamente verso la GDO, per il 77% degli italiani.
L’importanza del settore è confermata anche dal peso economico sulla spesa food totale, dove il comparto “pane e sostituti” incide per il 40%[3]. Si osserva, inoltre, un segnale estremamente positivo dalle nuove generazioni, che manifestano un significativo ritorno verso i negozi specializzati e le botteghe artigiane di qualità.
Al centro dell’evento promosso da Molino Rachello l’analisi delle Bakery Moderne, format innovativi che uniscono il laboratorio di panificazione artigianale a spazi dedicati alla degustazione e al consumo immediato dei prodotti (come caffetteria o piccola ristorazione). Le tavole rotonde coordinate da Annamaria Pellegrino, cuoca e narratrice gastronomica, hanno convolto cinque realtà evolute, rappresentando un’occasione di confronto tra generazioni, idee imprenditoriali, identità e sfide. Un dialogo di ispirazione per il pubblico della panificazione, per sottolineare come la trasformazione della tradizione artigianale sia possibile, senza perdere la propria dimensione distintiva.
“Le relazioni di fiducia con i nostri partner ci permettono di dar vita a tavole di confronto e occasioni di dialogo funzionali alla diffusione dei valori di crescita ed evoluzione, lungo tutta la filiera - sottolinea Sara Rachello, Marketing Manager di Molino Rachello –attorno al pane si sta costruendo un mondo nuovo: il consumatore oggi non cerca solo un prodotto, ma un’identità chiara e un’offerta aggiornata. Distinguersi attraverso la qualità e la sostenibilità sociale è la chiave per rendere il panificio un luogo d’incontro
moderno e al passo con i tempi.”
Sebbene attualmente le Bakery rappresentino una nicchia di mercato con meno di 1.000 punti vendita, le prospettive sono di grande dinamismo, con una crescita stimata tra il 5% e il 10% nei prossimi cinque anni[4]. A guidare questa trasformazione sono operatori più giovani, con un’età media di 40 anni, capaci di intercettare efficacemente il consumo “fuori casa”, che ha registrato un incremento della spesa del 6,5% nell’ultimo periodo[5]
Le analisi a lungo termine indicano per il prossimo decennio anche un incremento dell’8% della domanda complessiva di prodotti artigianali[6]. In un mercato che tende spesso all’appiattimento dell’offerta generale, la capacità di distinguersi con prodotti locali e tecniche d’avanguardia rappresenta il principale motore di sviluppo: la “Cultura del Fare” si conferma dunque il pilastro su cui costruire la crescita della panificazione del futuro, garantendo valore sia al produttore che al consumatore finale.
MOLINO RACHELLO
Sorta nel 1901 a Cendon di Silea (TV), lungo il fiume Sile, oggi l’azienda è un punto di riferimento nel panorama molitorio per l’attenzione alla biodiversità. Tra i primi in Italia a ottenere la certificazione Bio, dal 1999 Molino Rachello costruisce una filiera 100% italiana che coinvolge 30 aziende agricole in tre regioni. Fiore all’occhiello è il progetto “Oasi Rachello”: aree incontaminate in cui si pratica un’agricoltura virtuosa e controllata. Con oltre 6 generazioni dedite all’arte molitoria, l’azienda stimola oggi il cambiamento verso la nutrizione del futuro. www.molinorachello.it
[1] Relazione Ismea,Giugno 2025
[2] Molino Rachello, 2026
[3] Elaborazione ISMEA su dati Nielsen IQ, 2025
[4] Fonte: BTF, Survey Bakery Moderne, 2025
[5] Fonte: OOH Barometer Q2, 2025
[6] Ufficio Dati Confcommercio, 18 Dicembre 2025
Molino Rachello:
Presented at “Bakery Evolution,” the event conceived by Molino Rachello for professional bakers with the aim of supporting the sector’s evolution, the latest industry survey reveals that 89% of Italians continue to trust their local neighborhood bakery. New formats led by entrepreneurs under 40 are on the rise, with projected growth of 10% over the next five years.
The Italian bakery sector is currently undergoing a profound transformation in its business models, driven by the integration of new skills spanning production and customer experience. This emerged clearly during Bakery Evolution, a recent event promoted by Molino Rachello as a platform for professional development and dialogue among industry experts. Featuring valuable insights from bakeries that have invested in forward-looking strategies—expanding and modernizing their offerings—the event aimed to share success stories and best practices, outlining the future of the sector in light of demographic trends, generational turnover, and emerging market opportunities.
From a data perspective, the sector appears solid, though in a phase of adjustment. Italy currently counts 24,375 bakers, with a particularly strong presence in the Triveneto area, home to 2,381 operators[1]
The industry is experiencing a natural generational shift, with a national average age of 56, highlighting the need for renewal. In this context, traditional retail outlets in the Triveneto have declined by 7% annually[2], reflecting evolving consumption patterns and the growing need to update artisanal offerings to meet more contemporary standards. Despite these changes in distribution, the bond
between consumers and artisanal products remains strong. According to analyses by Rome Business School, 89% of consumers still choose bakeries for bread purchases—a level of loyalty that stands out compared to other food categories. For meat, 70% of consumers rely on their trusted butcher, while for dairy, fruit, and vegetables, 77% of Italians prefer large-scale retail channels.
The sector’s importance is also reflected in its economic weight within total food expenditure, where the “bread and substitutes” category accounts for 40%[4]. Furthermore, a highly positive signal comes from younger generations, who are showing a renewed interest in specialized shops and high-quality artisanal businesses.
A central focus of the event was the rise of Modern Bakeries—innovative formats that combine traditional baking laboratories with spaces for tasting and immediate consumption, such as cafés or small dining areas. Roundtable discussions, moderated by chef and food storyteller Annamaria Pellegrino, brought together five advanced businesses, creating a valuable opportunity for dialogue across generations, entrepreneurial visions, identities, and challenges. The exchange offered inspiration to the baking community, demonstrating how artisanal tradition can evolve without losing its distinctive character.
“Strong, trust-based relationships with our partners allow us to create forums for discussion and dialogue that foster values of growth and evolution across the entire supply chain,” said Sara Rachello, Marketing Manager at Molino Rachello. “A new world is being built around bread: today’s consumer is not just looking for a product, but for a clear identity and a
contemporary offering. Standing out through quality and social sustainability is key to transforming the bakery into a modern meeting place that keeps pace with the times.”
Although modern bakery formats currently represent a niche market with fewer than 1,000 outlets, they show strong potential, with expected growth between 5% and 10% over the next five years[4]. This transformation is being driven by younger operators, with an average age of 40, who are effectively tapping into the “out-of-home” consumption segment, which has seen spending increase by 6.5% in recent years[5] Long-term analyses also forecast an 8% increase in overall demand for artisanal products over the next decade[6]. In a market often characterized by standardized offerings, the ability to differentiate through local products and cutting-edge techniques will be the main driver of growth. The “Culture of Craft” thus remains the cornerstone for building the future of baking, delivering value to both producers and end consumers.
Founded in 1901 in Cendon di Silea (Treviso), along the Sile River, the company is now a benchmark in the milling industry for its commitment to biodiversity. Among the first in Italy to obtain organic certification, since 1999 Molino Rachello has developed a 100% Italian supply chain involving 30 farms across three regions. A flagship initiative is the “Oasi Rachello” project—unspoiled areas where sustainable and carefully monitored agriculture is practiced. With over six generations dedicated to the art of milling, the company continues to drive innovation toward the nutrition of the future.
Since 1982
Satinox has been manufacturing perfectly welded stainless steel bowls for more than 30 years. They are made by hands to fit the machines used to knead and mix dough for the bakery and pastry sector as well as for the chemical and pharmaceutical sector.
The company was founded in 1982 and since then it has been a strong believer in the value of manual metalwork fabrication.
All bowls are made by expert and specialized workers, able to manufacture robust, versatile and long-lasting tailor-made products.
Satinox can count on a team that works together with passion and professional expertise, uses high quality materials and is continuously fine-tuning its metal fabrication and welding techniques.
In fact technical expertise and knowledge go hand in hand with the quality of the materials and the ability to turn traditional artisan metalwork fabrication into expert joining technique.
From project development to product manufacturing careful examination of any special production needs is definitely essential to find the ideal solution to optimize bowl performance, and consequently machine performance.
Strict compliance with the drawings, the painstaking attention to tolerances along with machining precision guarantee tailor-made products of any shape and size.
Diameter: from 240 mm up to 2000 mm
Customized height
Thickness: from 2 mm up to 8 mm
Bottoms available in high thickness
Upper ring: plate or round bar
Customized flange
Discharging bolt, auto discharging system
Diameter: from 400 mm up to 1400 mm
Customized height
Thickness: from 2 mm up to 5 mm
Upper ring: plate or round bar
Customized flange
Diameter: from400 mm up to 1400 mm
Customized height
Thickness: from 2 mm up to 4 mm
Upper ring: plate or round bar
Customized flange
BOWL FOR PLANETARY MIXER
Capacity:
Electrically
Optionals: product discharge valve, washing discharge valve, brackets
Diameter: from 900 mm up to 2000 mm
Customized height
Thickness: from 4 mm up to 6 mm
Upper ring: plate or round bar
Customized flange and bolt
Diameter: from 700 mm up to 1500 mm
Customized height
Thickness: from 2 mm up to 4 mm
Upper ring: plate or round bar
Optionals on demand
Diameter: from 220 mm up to 1700 mm
Customized height
Thickness: from 1,5 mm up to 2 mm
Truncate Conical, Truncated pyramid
Upper ring: plate or round bar
Customized flange
BOWLS FOR PRALIN CANDY MACHINE, CHOCOLATE MELTER, CREAM COOKER
Diameter: from 250 mm up to 1500 mm
Customized height
Thickness: from 2 mm up to 3 mm
Entering round ring
Optionals on demand
ME presenta il suo trasportatore a spirale drum free che combina progettazione sempre più evoluta e materiali tecnologicamente avanzati
Trasportatore a spirale con traino esterno (“drum free”). Che cos’è e come funziona?
Lo studio dei limiti strutturali dei tradizionali sistemi a tamburo centrale, coniugato a una progettazione sempre più evoluta e all’impiego di materiali tecnologicamente avanzati, ha condotto a una nuova modalità applicativa per i trasportatori a spirale: l’azionamento esterno.
In questa configurazione, il tamburo centrale viene completamente rimosso e sostituito da un sistema di movimentazione perimetrale rispetto al nastro trasportatore. Un albero verticale in acciaio inossidabile, azionato da un motoriduttore posto alla base, trasferisce il moto direttamente al nastro attraverso pignoni di trascinamento posizionati a ogni livello della spirale. Il nastro è dotato esternamente di appositi “denti” stampati che si ingranano perfetta-
mente con le ruote motrici, garantendo una trasmissione del movimento fluida, precisa e costante.
I vantaggi del trasportatore “drum free”
1. Più configurazioni possibili
Le spirali ME “drum free” possono avere configurazioni illimitate e prevedono forme tonde e ovali anche combinate, con sezioni di ingresso e uscita poste a qualsiasi altezza ed in qualsiasi punto del convogliatore.
2. Più nastri all’interno della stessa struttura
Ogni nastro può muoversi a velocità diverse, consentendo così tempi di percorrenza e riposo adeguati per prodotti diversi tra loro.
3. Resistenza del nastro trasportatore
Sulla catena del nastro evoluto e brevettato (DLS-EVO) di ME sono presenti denti profilati saldati in 4 punti che garantiscono una resistenza meccanica assoluta.
4. Larghezza del nastro più flessibile
La stabilità della struttura è sempre garantita, liberando il trasportatore da vincoli di larghezza. La gamma di soluzioni della larghezza del nastro è quindi libera di variare dai 250 ai 1300mm e oltre.
5. Minor peso dell’impianto
I trasportatori “drum free” hanno un peso di 1,5-2 volte inferiore rispetto a quelli con tamburo centrale. Ciò semplifica il posizionamento delle attrezzature e
rende la macchina più facile e veloce da riscaldare o raffreddare, il che consente di produrre a costi decisamente inferiori.
6. Maggiore igiene
La maggior parte degli elementi strutturali ha forme arrotondate e tutte le parti dell’impianto sono accessibili al 100% per la pulizia, l’annidamento dello sporco non è più un problema.
7. Minori costi
I costi di esercizio di questo trasportatore a spirale di ultima generazione sono inferiori del 30-50% rispetto a macchine analoghe, posizionandoci come leader nel mercato internazionale.
Scopri di più a CibusTec 2026
Ma per saperne di più andate a trovare ME a CibusTec, a Parma dal 27 al 30 ottobre 2026
Tantissime novità e anteprime commerciali vi aspettano allo stand n. C056 - padiglione 2
ME presents its drum free spiral conveyor that combines advanced engineering and highperformance materials
External drive spiral conveyor “Drum Free”: What it is and how it works
The study of the structural limits of traditional central drum systems, combined with increasingly advanced engineering and the use of highperformance materials, has led to a new application concept for spiral conveyors: the external drive system.
In this configuration, the central drum is completely removed and replaced by a peripheral drive system
positioned alongside the conveyor belt. A vertical stainless-steel shaft, driven by a gear motor located at the base of the machine, transfers motion directly to the belt through drive sprockets positioned at each spiral level.
The conveyor belt is externally equipped with specially molded teeth that perfectly engage with the drive wheels, ensuring smooth, precise, and constant power transmission.
The advantages of the “drum free” conveyor
1. Unlimited configuration possibilities
ME “drum free” spirals can be designed in unlimited configurations, including round, oval, or combined shapes, with entry and exit sections positioned at any height and at any point along the conveyor.
2. Multiple belts within the same structure
Each belt can operate at different speeds, allowing customized conveying and resting times for different products within the same structure.
3. Enhanced conveyor belt strength
ME advanced and patented DLS-EVO belt chain features profiled teeth welded at four points, ensuring outstanding mechanical strength and longterm reliability.
4. Greater belt width flexibility
The stability of the structure is always guaranteed, freeing the conveyor from traditional width limitations. Belt widths can therefore range freely from 250 mm up to 1300 mm and beyond.
5. Reduced system weight
“Drum free” conveyors weigh 1.5 to 2 times less than traditional central-drum systems. This
simplifies installation and positioning while allowing faster heating and cooling cycles, significantly reducing production costs.
6. Improved hygiene
Most structural elements feature rounded shapes, and all machine components are 100% accessible for cleaning. Dirt accumulation is no longer an issue.
7. Lower operating costs
Operating costs for this latest-generation spiral conveyor are 30–50% lower compared to equivalent traditional systems, positioning us among the leaders in the international market.
Discover more at CibusTec 2026
To know more, visit ME at CibusTec, Parma, Italy, from October 27 to 30, 2026.
Many new developments and commercial previews await you at: Hall 2 – Booth C056
La gamma Escher Mixers incontra le esigenze dell’industria della panificazione e della pasticceria grazie a caratteristiche d’avanguardia e finiture di eccellenza
Escher Mixers è specializzata nella produzione di macchine per l’impasto e la miscelazione, nei settori della panificazione e della pasticceria artigianale e industriale. Negli anni ha maturato una conoscenza specifica che le ha permesso di sviluppare macchine e soluzioni per le necessità di una clientela variegata e per i diversi tipi di mercato. Le macchine Escher Mixers sono notoriamente
riconosciute per la loro robustezza, la loro longevità, l’accuratezza delle finiture e per la qualità dell’impasto che riescono ad ottenere.
Macchinari per industria della panificazione
Escher Mixers propone concetti di miscelazione a Spirale e Wendel. Entrambe le soluzioni possono essere con vasca rimovibile attraverso un sistema brevettato di bloccaggio e movimentazione del carrello MR-MW Line o con sistema di scarico inferiore MD-MDW Line con nastri trasportatori o sollevatori vasche in combinazione con sistemi automatici con movimentazione lineare e stoccaggio delle vasche di lievitazione su magazzini verticali o lineari, sistemi di impasto automatici rotativi, sistemi di recupero sfridi, sistemi con tramoggia traslante e dispositivo a stella/ghigliottina/rulli e ghigliottina e altre soluzioni personalizzate.
Macchinari per industria dolciaria
La gamma di mescolatori planetari con doppio utensile per l’industria della pasticceria si caratterizza per la mancanza di sistemi di lubrificazione ad
olio, migliorando il livello d’igiene e riducendo la manutenzione della macchina. Una vasta gamma di utensili intercambiabili è disponibile per i diversi usi ed impasti.
Per le produzioni industriali, Escher Mixers ha ideato la Linea PM-D con movimento degli utensili indipendente, con velocità regolabili singolarmente e con possibilità di invertire il moto. Mentre la Linea PM-DB con la struttura a ponte permette l’inserimento automatico degli ingredienti, l’insufflazione d’aria per ridurre i tempi d’impasto e incrementare volume, la lavorazione dell’impasto con pressione negativa/positiva e la pulizia con sistema CIP di lavaggio. Diverse opzioni per lo scarico delle vasche sono disponibili.
Escher Mixers specializes in the production of mixing machinery for the bread and pastrymaking sectors. Over the years, Escher Mixers has gained specialized knowledge that has allowed this company to develop machines and solutions to meet the needs of a variety of clients and different types of markets.
Escher Mixers machines are renowned for their sturdiness, durability, accurate finishes, and for the quality of the dough they produce.
Bakery equipment
Escher Mixers proposes Spiral and Wendel mixing concepts. Both solutions can be with removable bowl through a patented® bowl locking and motion system MR-MW Line or bottom discharge system MD-
MDW Line with conveyors belts or bowl lifters which can be matched with automatic solutions with linear system and storage of the resting bowls in vertical or linear storages, rotating automatic systems-carousel, scraps recovery systems, transverse hopper systems and star-cutting/guillotine/roller with guillotine and other customized solutions.
Pastry equipment
The range of planetary mixers with double tool for the pastry industry is characterized by the lack of oil lubrication systems, improving hygiene and reducing machine maintenance. A wide range of interchangeable tools is available for different uses and doughs.
For industrial productions, Escher Mixers has
Escher Mixers machines for bread and pasty-making are highly appreciated the world over for their sturdiness, durability, accurate finishes and quality of the dough they produce
developed the PM-D Line with independent tool movement, with individual speed regulation and the possibility to reverse the motion. While the PM-DB Line with the bridge structure allows automatic insertion of the ingredients, air insufflation to reduce mixing times and increase volume, dough processing with negative/positive pressure and cleaning through CIP washing system. Various bowl discharge options are available.
Gilardoni non realizza solo impianti finiti, ma si propone anche come partner per quelle aziende che hanno necessità specifiche che l’offerta standard di sorgenti a raggi X non soddisfa
L’esperienza di quasi 80 anni di storia permette a Gilardoni di progettare e realizzare impianti a raggi X al passo con le necessità richieste dal mercato, focalizzandosi su qualità, ricerca e innovazione.
Gilardoni non realizza solo impianti finiti, ma si propone come partner per quelle aziende che hanno necessità specifiche che l’offerta standard di sorgenti a raggi X non soddisfa.
La consapevolezza di un partner europeo, affidabile e reattivo ha portato questa azienda a proporre
sul mercato con una gamma di monoblocchi dedicati ai produttori che cercano un servizio completo e un partner collaborativo per raggiungere quel plus necessario a ottenere un livello qualitativo di immagine superiore.
Le sfida principale nell’ambito dell’ispezione e della sicurezza alimentare è la detezione di plastiche e contaminanti altamente radiotrasparenti e di piccole dimensioni. Per questo è nata la gamma Strale, una serie di monoblocchi a raggi X con uscita raggi in Berillio che garantisce un elevato contrasto e favorisce l’individuazione di contaminanti a basa densità, anche nel controllo in linea. Compatti e leggeri, sono dotati di una macchia focale di dimensioni ridotte che permette di identificare anche i più piccoli difetti.
A completare l’offerta, la storica famiglia Aion risponde alle esigenze di un’ampia varietà di possibili applicazioni, quali food scanner, body scanner, security, scansione bagagli, riciclaggio, scanner per materiali nei settori automotive e tessile, controlli non distruttivi, medicale… Affidabili e performanti, questi monoblocchi si applicano ad ogni tipologia di sistema di controllo, in un mercato in costante evoluzione.
Tutte le sorgenti sono orgogliosamente pensate, progettate e prodotte in Italia da un team R&D che lavora quotidianamente per sviluppare soluzioni sempre più innovative. Per ogni area di competenza si possono fornire soluzioni customizzate: Gilardoni può sviluppare, insieme al cliente, la soluzione che meglio si adatta alle necessità di ciascuna azienda.
As well as producing finished systems, Gilardoni is also a partner for those companies with specific needs that are not met by the standard offering of X-ray sources
Nearly 80 years of experience enable Gilardoni to design and manufacture modern X-ray systems that meet current market needs, focusing on quality, research and innovation. Gilardoni does not only produce finished systems; it is a partner for those companies with specific needs that are not met by the standard offering of X-ray sources.
The awareness of being a reliable and responsive European partner has allowed this company to introduce to the market a range of monoblock units which are dedicated to manufacturers looking for a complete service and a collaborative partner to achieve the added value needed for superior image quality.
The main challenge in food inspection and safety is the detection of highly radiotransparent small-sized plastics and contaminants. Given this, Gilardoni has developed the Strale range: a series of X-ray monoblocks with Beryllium output windows that ensure high contrast and facilitate the
detection of low-density contaminants, even in inline inspection. Compact and lightweight, they possess a small focal spot allowing the identification of even the smallest defects.
To complete Gilardoni’s offering, the longestablished Aion family meets the needs of a wide range of applications including food scanners, body scanners, security systems, baggage scanners, recycling, material scanning in the automotive and textile industries, non-destructive testing, medical applications and more.
Reliable and high-performing, these monoblocks are suitable for all types of inspection systems in a constantly evolving market.
All Gilardoni sources are proudly conceived, designed and produced in Italy by an R&D team that constantly works to develop increasingly innovative solutions. For every field of application, customised products can be provided: together with the customer, Gilardoni can design the solution that best suits each company’s needs.
Negli anni Mombrini ha sempre investito in formazione, ricerca e sviluppo, consolidando così la propria reputazione grazie a migliaia di cantieri realizzati con professionalità e precisione
Dal 1955, l’eccellenza italiana nei pavimenti industriali: Mombrini. Tutto ebbe inizio quasi per caso nel 1955, con la ripiastrellatura di alcuni reparti dello storico stabilimento dolciario Motta. Nessuno poteva immaginare che quel semplice intervento avrebbe dato il via a una lunga e appassionata storia fatta di qualità, innovazione e impegno. Gianni Mombrini, fondatore e vera anima dell’azienda, fu tra i primi posatori. Con determinazione, visione e grande cura per il dettaglio, riuscì a trasformare una piccola attività artigiana in una realtà di riferimento nel settore delle pavimentazioni industriali a livello nazionale.
Nel 1962: la prima pavimentazione in klinker sigillato con resina epossidica, posata nel burrificio della Latteria Soresinese, è ancora oggi perfettamente integra e funzionante. Questa tecnologia innovativa, che abbina la solidità del klinker alla resistenza della resina, si è rivelata una soluzione vincente per garantire durata nel tempo, resistenza a sollecitazioni chimiche e meccaniche e una sicurezza antiscivolo certificata dal Centro Ceramico di Bologna. La svolta, avvenuta grazie all’Ingegnere Carlo Mombrini, coincide con il coronamento di un sogno: sbarcare oltreoceano con i primi lavori per alcuni dei più grandi salumifici italiani.
Nel corso degli anni, la ditta ha continuato a investire in formazione, ricerca e sviluppo, consolidando la propria reputazione grazie a migliaia di cantieri realizzati con professionalità e precisione. Oggi l’azienda conta oltre 80 collaboratori tra tecnici e posatori, con squadre di lavoro flessibili da 1 a 25 persone, capaci di gestire progetti di qualsiasi complessità nel pieno rispetto dei tempi concordati e delle normative vigenti, anche nei settori più regolamentati.
La sede di Caravaggio (BG) si estende su oltre 10.000 m² e ospita uffici direzionali, showroom, officina interna, laboratorio tecnico e un ampio magazzino per lo stoccaggio dei materiali. Ogni fase, dalla progettazione alla posa, viene seguita con rigore e attenzione per i dettagli, con l’obiettivo di offrire soluzioni performanti e durevoli. Un esempio dell’eccellenza raggiunta? Per EXPO 2015, Mombrini ha realizzato la pavimentazione del caseificio del Consorzio Grana Padano, diventando parte integrante di una delle filiere agroalimentari più prestigiose d’Italia. In quell’occasione, il nome Mombrini, inciso sulle piastrelle, è diventato simbolo di qualità, affidabilità e orgoglio del saper fare italiano, riconosciuto e apprezzato da migliaia di visitatori provenienti da tutto il mondo.
Over the years, Mombrini has always invested in training, research & development, thus cementing its status thanks to thousands of works made with professionalism and accuracy
Since 1955, Mombrini has been Italian excellence in industrial flooring. It all began by chance, when the company re-tiled some departments of Motta’s confectionery factory. Nobody could imagine that this simple operation would generate a long and passionate history of quality, innovation, and commitment. Gianni Mombrini, the company’s founder and true soul, has been one of the first installers. With determination, vision and great accuracy, he turned this small-sized business reality into a benchmark in the national industrial flooring sector.
In 1962, the company laid its first floor in resin sealed klinker in the butter section of Soresinese dairy factory, still perfectly integrated and running. Such innovative technology combining the sturdiness of klinker with the resistance of resin has proved winning to grant durability, resistance to
chemical and mechanical stress and slipperiness, then certified by Centro Ceramico di Bologna. The great turn, thanks to Eng. Carlo Mombrini, coincided with a dream coming true: Landing oversees with the first works for some of the major Italian cured meat names.
Over the years, the company has constantly invested in training, research & development, thus cementing its status thanks to thousands of works made with professionalism and accuracy. Today, the company counts more than 80 collaborators, technicians and layers together, with flexible work teams of 1 to 25 people managing projects of any complexity, fully respecting the deadlines agreed upon and the norms in force, even in the mostly regulated sectors. The premises in Caravaggio (Bergamo) extend over more than 10,000 sqm and house management offices, showroom, in-house factory, technical workshop, and a wide warehouse for material storage. Every stage, from design to laying, is carried out rigorously and attentively, with the aim of offering high-performance and long-lasting solutions. An example of excellence? For EXPO 2015, Mombrini had created the flooring for Consorzio Grana Padano, thus becoming an inherent part to one of Italy’s most prestigious agri-food chains. On the occasion, the name Mombrini, engraved on the tiles, became symbol of quality, reliability, and pride in Italian craftsmanship, recognised and appreciated by the thousands of visitors from the world over.
Opto Engineering® ha sviluppato una soluzione industriale integrata che consente a Tipico di mantenere elevati standard qualitativi, migliorando al contempo produttività e ripetibilità dei controlli
Nel settore dell’industria dolciaria, i savoiardi rappresentano un prodotto simbolo che richiede elevati standard qualitativi e grande attenzione ai dettagli lungo tutto il processo produttivo. La loro produzione, apparentemente semplice, implica una serie di controlli accurati per garantire uniformità, sicurezza e conformità agli standard di mercato. Un esempio concreto arriva dal
recente progetto sviluppato da Opto Engineering®, in collaborazione con Vision Solution, per Tipico, realtà specializzata nella produzione dolciaria tradizionale sarda.
L’obiettivo dell’applicazione è automatizzare il controllo qualitativo dei savoiardi direttamente in linea. Le principali criticità riguardano forma, dimensioni, colorazione e consistenza: difetti come irregolarità geometriche, variazioni cromatiche o fragilità strutturale possono compromettere la qualità percepita del prodotto.
Il sistema misura in tempo reale parametri fondamentali come area, altezza e larghezza, verificando la conformità rispetto agli standard produttivi. Il controllo continuo permette di individuare le deviazioni già nelle prime fasi del processo, riducendo gli scarti e migliorando l’efficienza della linea
A questa funzione si aggiunge la verifica dell’allineamento dei savoiardi sul nastro trasportatore, condizione essenziale per le fasi successive di lavorazione e confezionamento. Il sistema rileva eventuali disallineamenti e attiva meccanismi automatici di scarto o correzione.
Particolare attenzione è stata dedicata anche all’ispezione superficiale del prodotto, con algoritmi capaci di rilevare crepe e difetti strutturali. Questo controllo risulta fondamentale per garantire l’integrità del savoiardo e preservare la qualità percepita dal consumatore finale.
L’approccio adottato dal team di Application Engineers ha combinato una scelta mirata di tecno-
logie hardware e software di Opto Engineering. La soluzione integra telecamere industriali, ottiche dedicate e algoritmi di image processing, configurati per restituire acquisizioni stabili e ripetibili sulle diverse tipologie di savoiardi gestite dalla linea.
Il risultato è una soluzione industriale integrata che consente a Tipico di mantenere elevati standard qualitativi, migliorando al contempo produttività e ripetibilità dei controlli. Un esempio concreto di come innovazione tecnologica e tradizione alimentare possano convivere, valorizzando i prodotti tipici attraverso processi sempre più evoluti
www.opto-e.com www.visionsolution.it
Opto Engineering® has developed an integrated industrial solution that enables Tipico to maintain high quality standards while improving productivity and inspection repeatability
In the confectionery industry, ladyfingers are an iconic product that requires high quality standards and great attention to detail throughout the entire production process. Their production, seemingly simple, involves a series of precise checks to ensure uniformity, safety, and compliance with market standards. A concrete example comes from the recent project developed by Opto Engineering®, in collaboration with Vision Solution, for Tipico, a company specializing in traditional Sardinian confectionery.
The goal of the application is to automate the quality control of ladyfingers directly on the production line. The main critical factors concern shape, size, color, and consistency: defects such as
geometric irregularities, color variations, or structural fragility can compromise the perceived quality of the product.
The system measures key parameters in real time, such as area, height, and width, verifying compliance with production standards. Continuous monitoring makes it possible to detect deviations already in the early stages of the process, reducing waste and improving line efficiency. In addition, the system checks the alignment of the ladyfingers on the conveyor belt, a crucial condition for subsequent processing and packaging stages. It detects any misalignment and activates automatic rejection or correction mechanisms.
Special attention has also been given to surface inspection, with algorithms capable of detecting cracks and structural defects. This check is essential to ensure product integrity and preserve the quality perceived by the end consumer. The approach adopted by the Application Engineers team combines a targeted selection of Opto Engineering hardware and software technologies. The solution integrates industrial cameras, dedicated optics, and image processing algorithms, configured to deliver stable and repeatable acquisitions across the different types of ladyfingers handled by the line.
The result is an integrated industrial solution that enables Tipico to maintain high quality standards while improving productivity and inspection repeatability. A concrete example of how technological innovation and food tradition can coexist, enhancing typical products through increasingly advanced processes
www.opto-e.com www.visionsolution.it
Example of in-line inspection and measurement of
in the production line
In tempo reale, wireless o con data logger, l’andamento della temperatura è sempre sotto controllo per poter ottimizzare il processo
ECONORMA Sas ha introdotto nella propria produzione anche una tipologia di sonde di temperatura con punta in acciaio inox. L’operatore pertanto ha la possibilità di introdurre nel cuore del prodotto tale puntale.
Nel settore produttivo alimentare, ed in particolare chi lavora con la pastorizzazione, tale sonda garantisce in modo ottimale la rilevazione della temperatura. Questa può essere collegata ai data logger serie FT-300, oppure ad un sistema wireless FT-105/RF-MP e RF-Mini-PT1.
Quest’ultimo sistema di monitoraggio via radio visualizza in tempo reale sia la temperatura che il grafico con l’andamento della pastorizzazione/ sterilizzazione oppure cottura del prodotto, con possibilità di stampa e certificazione del lotto di produzione. Il modulo radio con il sensore della
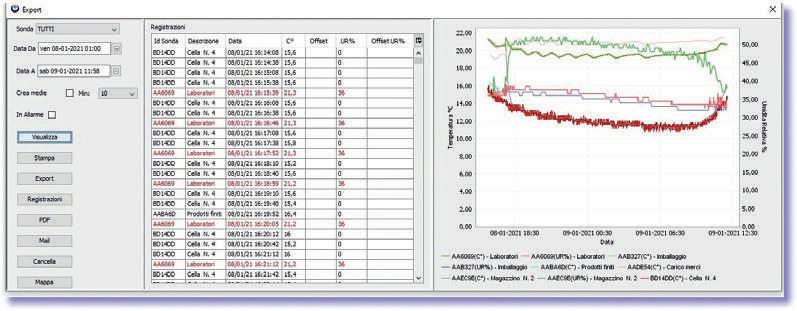
temperatura infilato nel prodotto alimentare, in una pastorizzazione su tunnel, percorre tutto il tragitto all’interno di una barriera termica in inox e invia i dati ad un ricevitore collegato al PC. Il vantaggio di seguire l’andamento della temperatura in tempo reale garantisce la possibilità di ottimizzare il processo. Il software dà la possibilità di correggere, con un offset di calibrazione, i valori di temperatura rilevati, operazione molto utile per le calibrazioni periodiche Accredia delle sonde. Il programma dà la possibilità di analizzare succes-
sivamente le variazioni della temperatura durante il processo, consentendo di individuare così il momento in cui il prodotto ha raggiunto il valore di pastorizzazione voluto senza eccedere oltre nel tempo, aumentando ed ottimizzando così la qualità della produzione.
Nel caso si usi i data logger serie FT-300, il file che viene salvato con il software di base può essere ripreso off-line dal programma che elabora i dati e dà la possibilità di visualizzare e stampare i grafici mostrando l’andamento del trattamento termico.
In real time, wireless or with data logger, temperature trend is always under control as to optimize the process
ECONORMA Sas has also introduced a type of temperature probe with stainless steel tip in its production. The operator has therefore the possibility of introducing this tip into the heart of the product.
In the food production sector, and in particular those who work with pasteurization, this probe guarantees optimal temperature detection. This can be connected to the FT-300 series data loggers, or to an FT-105 / RF-MP and RF-Mini-PT1 wireless system.
The latter monitoring system via radio displays in real time both the temperature and the graph with the progress of the pasteurization/sterilization or cooking of the product, with the possibility of printing and certification of the production batch. The radio module with the temperature sensor inserted into the food product, in a tunnel pasteurization, runs all the way inside a stainless steel thermal barrier and sends the data to a receiver connected to the PC.
The advantage of following the temperature trend in real time guarantees the possibility of optimizing
the process. The software gives the possibility to correct, with a calibration offset, the detected temperature values, a very useful operation for the periodic Accredia calibrations of the probes. The programme gives the possibility to subsequently analyse the temperature variations during the process, thus allowing to identify the moment in which the product has reached the desired pasteurization value without exceeding over time, thus increasing and optimizing the quality of production.
If the FT-300 series data loggers are used, the file that is saved with the basic software can be resumed off-line by the programme that processes the data and gives the possibility to view and print the graphs showing the progress of the treatment.
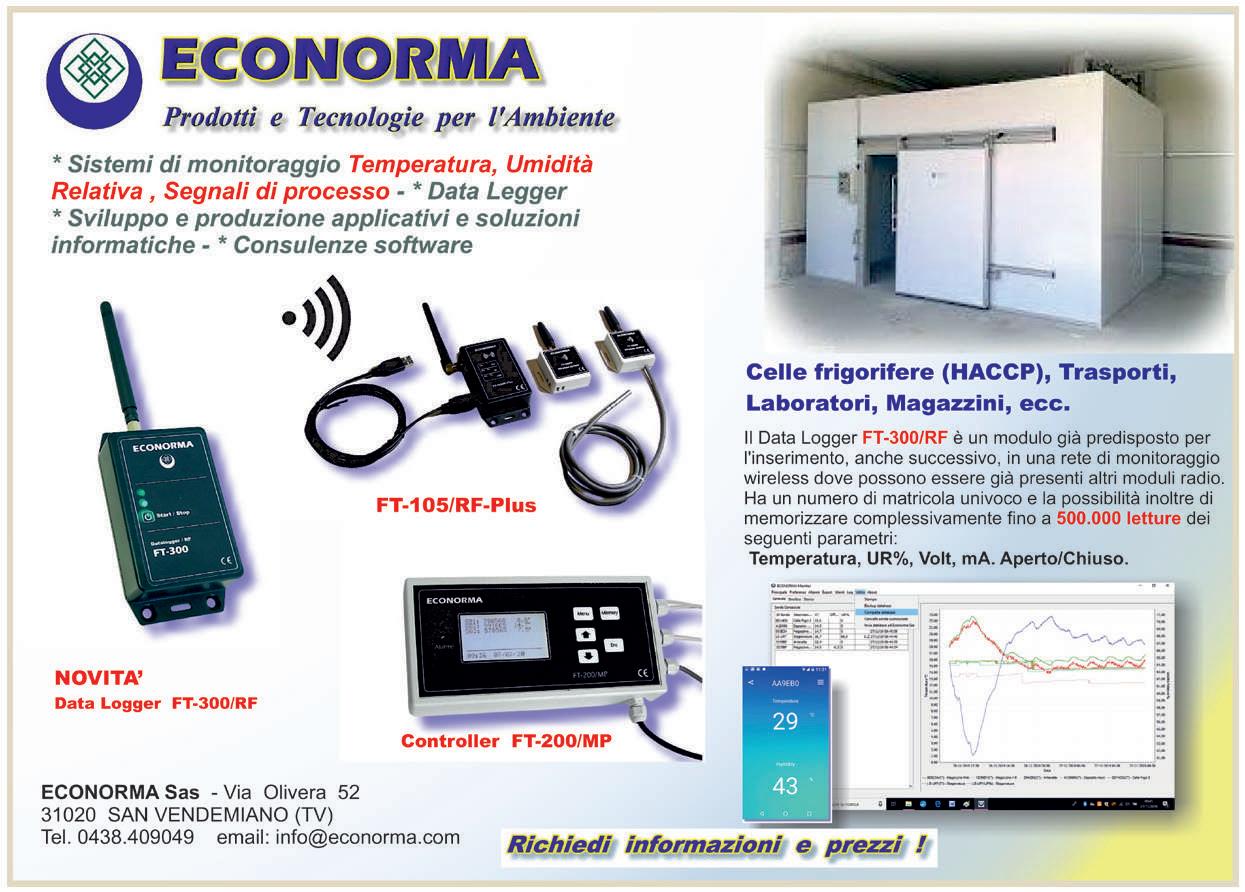
Oswald Zuegg riceve il premio “Domus Mercatorum” 2025
Un riconoscimento che celebra non solo una storia imprenditoriale lunga oltre 130 anni, ma anche il legame profondo tra impresa, territorio e cultura del fare. La Camera di Commercio di Verona, nel corso della 46^ premiazione Fedeltà al lavoro, del progresso economico e del lavoro veronese nel mondo, ha assegnato il Premio “Domus Mercatorum” 2025 a Oswald Zuegg, Presidente dell’omonima azienda veronese che dal 1890 fa della frutta la propria passione.
Il premio, è uno dei più prestigiosi riconoscimenti attribuiti a imprenditori e realtà che si sono distinti per capacità imprenditoriale, innovazione, etica d’impresa e contributo alla crescita economica del territorio. Tra le motivazioni del riconoscimento la capacità di Zuegg di coniugare sviluppo industriale, radicamento territoriale e valorizzazione dell’immagine di Verona. Guidata oggi dalla quinta generazione della famiglia fondatrice, la figlia Martina Zuegg, l’azienda è una realtà storica veronese attiva nella trasformazione e lavorazione della frutta. L’esperienza maturata in oltre un secolo di attività, unita alla selezione delle migliori materie prime e a un approccio fondato su integrità, responsabilità e rispetto per il territorio, rappresenta il cuore della filosofia aziendale. Un percorso che ha permesso al marchio di affermarsi come punto di riferimento nel panorama alimentare italiano e internazionale.
n accolade that celebrates not only an entrepreneurial history spanning over 130 years, but also the deep bond between business, the local area and the culture of craftsmanship. The Verona Chamber of Commerce, during the 46th edition of the awards ceremony honouring dedication to work, economic progress and Verona’s contribution to the world, awarded the 2025 “Domus Mercatorum” Prize to Oswald Zuegg, Chairman of the Verona-based company of the same name, which has been passionate about fruit since 1890. The award is one of the most prestigious honours bestowed upon entrepreneurs and organisations that have distinguished themselves through entrepreneurial skill, innovation, business ethics and their contribution to the region’s economic growth. Among the reasons cited for the award was Zuegg’s ability to combine industrial development, deep local roots and the promotion of Verona’s image. Now led by the fifth generation of the founding family – Martina Zuegg, the founder’s daughter – the company is a historic Veronese business specialising in fruit processing and production. The experience gained over more than a century of operation, combined with the selection of the finest raw materials and an approach based on integrity, responsibility and respect for the local area, lies at the heart of the company’s philosophy. This journey has enabled the brand to establish itself as a benchmark in the Italian and international food sector.
Una struttura
multifunzionale progettata per integrare stoccaggio, futura macinazione e riconsegna rapida in un impianto compatto ad alte prestazioni
CESCO EPC ha completato il nuovo impianto di stoccaggio e riconsegna rapida realizzato per COPAG a Brescia. Il progetto è stato sviluppato come una struttura multifunzionale progettata per integrare, in un unico complesso compatto, lo stoccaggio dei cereali, il futuro impianto di macinazione del cliente e il sistema di stoccaggio e spedizione delle farine, ottimizzando gli spazi disponibili e la logistica interna.
Progettato secondo gli standard europei per le strutture industriali e la sicurezza alimentare, l’impianto è stato sviluppato con un approccio completamente integrato che combina progettazione strutturale, tecnologia di processo e logistica interna.
Una soluzione compatta per ricevimento, macinazione e spedizione
L’impianto comprende quattro celle quadre a parete liscia da 2,5 × 2,5 m, destinate allo stoccaggio dei prodotti granulari, e sei celle dedicate allo stoccaggio delle farine, anch’esse a parete liscia, progettate per consentire il carico diretto dei camion attraverso tramogge asimmetriche ad elevata inclinazione.
L’intera struttura è sopraelevata per permettere il transito degli automezzi sotto le celle di spedizione, riducendo le operazioni di movimentazione e velocizzando le fasi di carico.
Design igienico e affidabilità strutturale
Le celle sono realizzate con pannelli sandwich bullonati in acciaio con rivestimento idoneo al contatto alimentare. Le superfici interne lisce e le geometrie
delle tramogge favoriscono il completo svuotamento del prodotto, riducendo il rischio di contaminazioni incrociate e facilitando le operazioni di pulizia. La struttura portante, completamente zincata a caldo, è dotata di scale di accesso, scale di emergenza e ballatoi di servizio. Il tamponamento esterno è realizzato con pannelli sandwich coibentati in lana di roccia da 100 mm, garantendo elevate prestazioni di isolamento e protezione degli impianti.
Fornitura chiavi in mano
Il progetto ha compreso la progettazione dell’impianto, il dimensionamento strutturale, la realizzazione delle strutture metalliche, dei sili, dei ballatoi e delle opere di integrazione necessarie all’installazione dell’impianto di macinazione e delle linee di riconsegna rapida, fino al montaggio completo dell’opera. Con questa realizzazione CESCO EPC conferma la propria competenza nello sviluppo di impianti industriali integrati per il settore cerealicolo e molitorio, capaci di coniugare affidabilità strutturale, ottimizzazione degli spazi e massima efficienza operativa. CESCO EPC è specializzata nella progettazione, fornitura e realizzazione di impianti industriali per lo stoccaggio, la movimentazione e la lavorazione di materiali sfusi. Grazie a un approccio integrato tra ingegneria strutturale e tecnologia di processo, l’azienda sviluppa soluzioni personalizzate per i settori molitorio, mangimistico e agroalimentare. Per più informazioni: info@cesco-group.com | www.cesco-group.com
A multifunctional facility engineered to integrate grain storage, future milling operations, and rapid flour dispatch within a single compact, high performance complex
CESCO EPC has completed the new grain storage and rapid dispatch plant designed and built for COPAG in Brescia, Italy. The project was developed as a multifunctional facility integrating, within a single compact structure, grain storage, the client’s future milling plant, and a flour storage and dispatch system: optimising available space and internal logistics.
Designed in compliance with European standards for industrial structures and food safety, the plant was developed through a fully integrated approach combining structural engineering, process technology, and internal material flow management.
A compact plant for intake, milling, and dispatch
The facility includes four smooth-wall square cells measuring 2.5 × 2.5 m for granular product storage, and six dedicated smooth-wall cells for flour storage, engineered to allow direct truck loading via highangle asymmetric hoppers. The entire structure is elevated to allow vehicle transit directly beneath the dispatch cells, reducing handling operations and accelerating loading cycles.
Hygienic design and structural reliability
The cells are built with bolted steel sandwich panels featuring food-contact-grade lining. Smooth internal surfaces and hopper geometries promote complete product discharge, reducing the risk of crosscontamination and simplifying cleaning procedures. The fully hot-dip galvanised load-bearing structure
is equipped with access ladders, emergency escape stairs, and service walkways. External cladding consists of 100 mm rock wool insulated sandwich panels, ensuring high-performance thermal insulation and full plant protection.
Turnkey delivery
The project scope covered plant engineering, structural sizing, fabrication of steel structures, silos, walkways, and all integration works required for the installation of the milling plant and rapid dispatch lines, through to complete on-site assembly.
With this project, CESCO EPC reaffirms its expertise in the development of integrated industrial plants for the grain and milling sectors, delivering facilities that combine structural reliability, optimised footprint, and maximum operational efficiency.
CESCO EPC is an international engineering company specialised in the design and construction of industrial plants for grain handling, storage and processing. Operating globally across Europe, the Middle East, Africa, South America, and Central America, the company provides EPC solutions for complex projects in the grain, milling and agro industrial sectors. With in-house engineering, an automated manufacturing facility in Italy, and a network of trusted European partners, CESCO delivers tailored, high-performance plants from conceptual design through to commissioning.
For more information:
info@cesco-group.com | www.cesco-group.com
Corpi estranei, variazioni di umidità, contaminazioni chimiche, difetti interni sono elementi che sfuggono a una telecamera RGB tradizionale, ma l’imaging iperspettrale cambia le regole del gioco
Nell’industria alimentare, ciò che non si vede può fare la differenza tra un prodotto sicuro e uno che non lo è. Corpi estranei, variazioni di umidità, contaminazioni chimiche, difetti interni: sono tutti elementi che sfuggono a una telecamera RGB tradizionale, per quanto sofisticata. L’imaging iperspettrale cambia le regole del gioco. A differenza delle camere convenzionali, che acquisiscono informazioni su tre canali di colore, una camera iperspettrale cattura centinaia di bande spettrali per ogni pixel dell’immagine. Il risultato è una firma spettrale unica per ogni materiale analizzato, che consente di distinguere non solo cosa si vede, ma cosa c’è — chimicamente e fisicamente — in ogni punto del prodotto ispezionato. Il tutto in modo non invasivo, senza contatto e al 100% della copertura della superficie analizzata.
Le applicazioni nel food sono concrete e già ampiamente diffuse. Nel settore dei prodotti sfusi — cereali, caffè, frutta secca — la tecnologia iperspettrale è in grado di rilevare corpi estranei come frammenti di legno, pietre o gusci, distinguendoli dal prodotto con precisione elevata anche quando le differenze visive sono minime. Nell’industria della carne, consente di identificare plastiche o altri materiali contaminanti all’interno della carne macinata, un’applicazione particolarmente critica per la sicurezza alimentare. Nei prodotti da forno, permette di misurare il contenuto di umidità in modo uniforme su tutta la superficie, garantendo consistenza qualitativa tra un lotto e l’altro. Per frutta e verdura, l’analisi iperspettrale consente di classificare il grado di
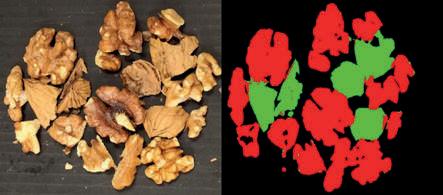
maturazione, rilevare ammaccature non ancora visibili a occhio nudo e stimare il contenuto zuccherino — informazioni preziose sia per il confezionamento che per la shelf life.
Specim, produttore finlandese leader nel settore e distribuito in Italia da iMAGE S, offre due referenze di riferimento per l’industria alimentare. La FX10 opera nel range VNIR (400–1000 nm) con 220 canali spettrali e fino a 330 fps: ideale per ispezione di superfici, sorting e analisi di colore e densità. La FX17 lavora nel vicino infrarosso (900–1700 nm), rivelando informazioni chimiche inaccessibili al visibile — contenuto di zuccheri, umidità, presenza di sostanze estranee — con risoluzione spaziale di 640 pixel. Entrambe sono progettate per l’integrazione in linea su sistemi machine vision industriali: compatte, robuste, ad alta velocità.
Specim FX10 e FX17 sono disponibili tramite iMAGE S S.p.A., distributore ufficiale per l’Italia. Contatta iMAGE S per una valutazione applicativa.
Foreign bodies, humidity variations, chemical contamination and internal defects are factors that may go undetected by a traditional RGB camera, but hyperspectral imaging is a gamechanger
In the food industry, what you cannot see can make the difference between a safe product and an unsafe product. Foreign bodies, humidity variations, chemical contamination, and internal defects are all elements that may go undetected by a traditional RGB camera, however sophisticated it may be. Hyperspectral imaging is a gamechanger. Unlike conventional cameras, which acquire information on three colour channels, a hyperspectral camera capture hundreds of spectral bands per pixes. The result is a unique spectral signature for each material analysed, making it possible to distinguish not only what can be seen, but also what is present — chemically and physically — at every point on the product being inspected. All this is achieved in a non-invasive, contact-free manner, covering 100 per cent of the analysed surface. Applications in the food sector are well-established and already widespread. In the bulk goods sector, such as cereals, coffee, and nuts, hyperspectral technology can detect foreign bodies, such as fragments of wood, stones and shells, distinguishing them from the product with a high degree of accuracy even when visual differences are minimal. In the meat industry, it enables detecting plastics or other contaminants in minced meat, an application
that is particularly critical for food safety. In baked goods, it enables the moisture content to be measured uniformly all over the entire surface, ensuring consistent quality from one batch to the next. For fruit and vegetables, hyperspectral analysis enables the degree of ripeness to be classified, bruises not yet visible to the naked eye to be detected, and the sugar content to be estimated — valuable information for both packaging and shelf life.
Specim, a leading Finnish manufacturer in the sector and distributed in Italy by iMAGE S, offers two flagship models for the food industry. FX10 operates in the VNIR range (400–1000 nm) with 220 spectral channels and up to 330 fps: Ideal for surface inspection, sorting, and colour and density analysis. FX17 operates in the near-infrared (900–1700 nm), delivering chemical information inaccessible to the visible spectrum — such as sugar content, moisture and the presence of foreign substances — with a space resolution of 640 pixels. Both are designed for in-line integration into industrial machine vision systems: They are compact, robust and high-speed. Specim FX10 and FX17 are available by iMAGE S, official dealer for Italy. Contact iMAGE S for an application evaluation.
ITV Pneumatic è partner affidabile per l’automazione pneumatica con un fermo impegno verso la qualità e la sicurezza alimentare
Fondata nel 1982 a Bielefeld, in Germania, ITV Pneumatik GmbH è oggi una delle principali realtà europee nella progettazione, produzione e distribuzione di componenti pneumatici per l’automazione industriale. Con oltre quarant’anni di esperienza e un sistema di gestione della qualità certificato ISO 9001, il gruppo ITV si è affermato come partner tecnologico di riferimento per numerosi settori industriali. In particolare, nel comparto food & beverage, ITV risponde a requisiti imprescindibili di sicurezza, continuità operativa e piena conformità normativa. Nel 2005 il gruppo ha consolidato la propria presenza sul mercato italiano con la costituzione di ITV Pneumatic Srl, società commerciale e produttiva con sede in provincia di Brescia. La filiale italiana svolge un ruolo strategico nel supporto a costruttori di macchine e utilizzatori finali del settore alimentare e delle bevande, garantendo un contatto diretto, consulenza tecnica qualificata e tempi di risposta rapidi. A conferma dell’impegno verso la qualità e la sicurezza alimentare, nel 2023 ITV Pneumatic Srl ha ottenuto l’idoneità MOCA per i prodotti destinati al contatto con alimenti, seguita nel 2024 dalla certificazione ISO 9001, in piena coerenza con gli standard del gruppo.
L’offerta ITV si concentra su una gamma completa
di raccordi pneumatici e componenti per la gestione dell’aria compressa, realizzati in ottone, acciaio inox AISI 316L e leghe prive di piombo, materiali particolarmente adatti ad ambienti sottoposti a frequenti lavaggi, elevati requisiti igienici e condizioni operative gravose. I raccordi a innesto rapido IPSO, cuore della produzione aziendale, garantiscono rapidità di installazione, affidabilità di tenuta e facilità di manutenzione: caratteristiche essenziali nelle linee di imbottigliamento, confezionamento e nei processi produttivi del settore food & beverage.
A supporto dell’attività produttiva opera un sistema logistico efficiente, basato su un magazzino centralizzato in Germania, in grado di assicurare
un’elevata disponibilità di prodotti e consegne rapide anche per il mercato italiano. Parallelamente, la produzione italiana, dotata di macchinari automatici e processi rigorosamente controllati, consente lo sviluppo di soluzioni personalizzate, studiate per rispondere a specifiche esigenze applicative. Grazie a una combinazione di competenza tecnica, attenzione alla conformità normativa e forte orientamento al servizio, ITV Pneumatik GmbH e ITV Pneumatic Srl si propongono come partner affidabili per l’automazione pneumatica nel settore food & beverage, contribuendo in modo concreto all’efficienza, alla sicurezza e alla continuità dei processi produttivi.
ITV Pneumatic is a reliable partner for pneumatic automation with sound commitment to food quality and safety
Founded in 1982 in Bielefeld, Germany, ITV Pneumatik GmbH is a leading European manufacturer of pneumatic components for industrial automation. With over 40 years of experience and ISO 9001 certification, the ITV Group is a trusted partner for industries requiring high standards of safety, reliability, and regulatory compliance—particularly in the food & beverage sector.
The Group strengthened its presence in Italy in 2005 with ITV Pneumatic Srl, based in the province of Brescia. The Italian subsidiary supports machine builders and end users with direct technical assistance and fast response times. MOCA compliance for food-contact products was achieved in 2023, followed by ISO 9001 certification in 2024, fully aligned with Group standards.
ITV offers a complete range of pneumatic fittings and compressed air management components made of brass, AISI 316L stainless steel and lead-free alloys, ideal for hygienic environments and frequent washdowns. IPSO push in fittings ensure fast installation, reliable sealing, and easy maintenance for bottling, packaging, and processing lines.
A centralized warehouse in Germany guarantees high product availability and fast deliveries, while Italian manufacturing enables the development of customized solutions for specific applications.
ITV Pneumatik GmbH and ITV Pneumatic Srl are reliable partners for pneumatic automation in the food & beverage industry, supporting efficient, safe, and continuous production.
Il CSB Eyedentifier è un sistema per il riconoscimento automatico delle immagini basato sull’Intelligenza Artificiale, in grado di riconoscere autonomamente materie prime e prodotti
L’ERP CSB-System offre funzionalità estese per tutte le aree aziendali delle industrie alimentari ed è impiegato a livello globale in oltre 50 paesi.
Nell’ambito automazione e robotica il gruppo CSB-System ha sviluppato soluzioni altamente innovative in particolare nella gestione di impianti di produzione e confezionamento, delle linee di pesoprezzatura, nei sistemi semi-automatici di evasione ordini, negli impianti automatici di smistamento e nei magazzini a scaffalature per pallet o singole casse. Ovviamente anche Intelligenza Artificiale ha conquistato nuovi campi di applicazione.
L’IA incontra l’ERP
Il CSB Eyedentifier è un sistema per il riconoscimento automatico delle immagini basato sull’Intelligenza Artificiale, in grado di riconoscere autonomamente materie prime e prodotti in ricevimento merci, in uscita sezionamento, durante la produzione o nei processi di confezionamento.
CSB Eyedentifier e l’ERP CSB-System comunicano costantemente: l’ERP fornisce informazioni all’IA che a sua volta restituisce i propri dati di identificazione perché possano essere direttamente elaborati e identificati. In questo modo i prodotti con caratteristiche ottiche uguali e proprietà differenti vengono identificati in modo affidabile, per esempio articoli con qualità diverse.
Preciso e rapido
CSB Eyedentifier utilizza una telecamera industriale e un modello potente di Intelligenza Artificiale, per elaborare e interpretare le immagini in tempo reale. Il sistema è in grado di vedere e comprendere le informazioni visive in modo analogo all’occhio umano, ma con maggiore precisione e tre volte più velocemente. CSB Eyedentifier può identificare automaticamente fino a 1800 unità all’ora.
Deep learning in azione
Un modello di deep learning collega le immagini in entrata con le giuste etichette dei prodotti. Il CSB Eyedentifier è già pre-addestrato e dotato di una grande quantità di dati di base, ma può essere ulteriormente ottimizzato con immagini personalizzate.
Facile da integrare
Il CSB Eyedentifier può essere integrato in modo flessibile nei sistemi di controllo dei processi intralogistici: dagli scanner, alle bilance e ai sistemi di etichettatura, fino ai sistemi di controllo del flusso dei materiali e dei robot.
Uso personalizzato
A seconda delle necessità, il sistema offre una modalità automatica, o manuale quando il CSB Eyedentifier crea le immagini e l’operatore etichetta il prodotto, o semiautomatica quando all’operatore è chiesta solo la conferma.
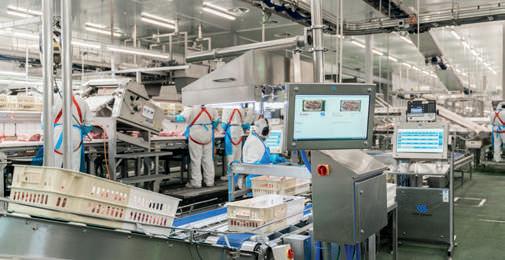
CSB Eyedentifier is an AI-based automatic image recognition system that autonomously identifies, controls and sorts raw materials and products
CSB-System ERP offers extensive functionality for all food company departments and is widely used in more than 50 Countries the world over. As for automation and robotics, CSB-System group has developed highly innovative solutions, especially for the management of production and packaging lines, weighing-pricing lines, semi-automatic order fulfilment systems, automatic sorting systems, and in warehouses with racking for pallets or individual crates. Artificial Intelligence has obviously gained new application fields.
AI meets ERP
CSB Eyedentifier is an AI-based automatic image recognition system that autonomously identifies, controls, and sorts raw materials and products, during goods reception, during production or packing processes.
CSB Eyedentfier and CSB-System continually communicate: ERP provides the AI with information, while AI returns its own identification data for direct processing and identification. This way, products of the same visual features but different properties are reliably identified, for example items with different quality.
Precise and fast
CSB Eyedentfier uses an industrial camera and a powerful model of AI to process and interpret images in real time. The system can see and understand visual information as the human eye, but with higher accuracy and thrice faster. CSB Eyedentifier can automatically identify up to 1,800 unit/h.
Deep Learning in action
A deep learning model matches incoming images with the correct product labels. CSB Eyedentifier is already pre-trained and equipped with a large amount of training data, and it can be further optimised using custom images.
Easy to integrate
CSB Eyedentifier can be flexibly integrated in intralogistics processes control systems, such as scanners, scales and labelling systems, up to robot and material flow control.
Personalized use
Depending on the requirements, the system offers an automatic mode, a manual mode when CSB Eyedentifier creates images and the operator labels the product; a semi-automatic mode when the operator is only required to confirm the process.
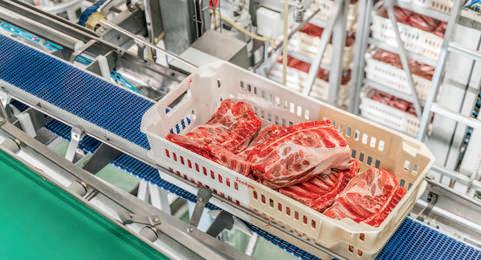
Diego Bozzolan, Sales manager di Mayr, approfondisce le caratteristiche dei giunti lamellari e i vantaggi che offrono nel food & beverage
Nell’industria alimentare, precisione del movimento, compattezza e continuità di funzionamento sono requisiti fondamentali. Nella progettazione delle trasmissioni meccaniche, la scelta del giunto può influenzare in modo significativo precisione, affidabilità e comportamento dinamico dell’intera macchina. I giunti lamellari rappresentano una soluzione particolarmente apprezzata quando sono richieste elevata rigidità torsionale, assenza di gioco e dimensioni compatte. Diego Bozzolan, Sales manager di Mayr, approfondisce le caratteristiche di questi giunti e i vantaggi che offrono nel food & beverage. Quali sono le caratteristiche distintive dei giunti lamellari rispetto ad altre tipologie di giunti?
L’elevata rigidità torsionale e la robustezza. Nei giunti lamellari Mayr, i pacchi lamellari in acciaio consentono di combinare trasmissione della coppia, affidabilità e compensazione dei disallineamenti senza introdurre gioco. La famiglia ROBA-DS è sviluppata per applicazioni che richiedono precisione, dinamica elevata e continuità di funzionamento. La loro robustezza contribuisce inoltre a garantire prestazioni costanti anche in presenza di cicli di lavoro intensivi.
Dal punto di vista funzionale, quali problemi tipici di una trasmissione meccanica sono chiamati a risolvere?
La compensazione dei disallineamenti, garantendo rigidità torsionale e assenza di gioco. Nelle trasmissioni meccaniche possono infatti presentarsi disallineamenti assiali, radiali o angolari tra gli alberi collegati. Il compito del giunto è consentire il corretto trasferimento della coppia senza compromettere la precisione del movimento.
Quali parametri deve valutare un progettista nella scelta di un giunto lamellare?
Fra i principali parametri da considerare vi sono il tipo di moto, la coppia nominale, la velocità e l’ambiente di installazione. Anche frequenti inversioni di moto,
elevate accelerazioni, polveri o condizioni ambientali particolari possono influenzare il comportamento del componente e la sua durata operativa. Per questo motivo la scelta non dovrebbe limitarsi a un semplice confronto dimensionale.
I giunti lamellari Mayr hanno, di default o su richiesta, delle certificazioni? Quali?
Possono essere certificati ATEX su richiesta per applicazioni in ambienti potenzialmente esplosivi e soggetti a specifici requisiti di sicurezza.
Quali sono i settori dove sono più frequentemente utilizzati?
Packaging, macchine automatiche, impianti per la lavorazione e il confezionamento degli alimenti e macchine utensili. Sono comparti accomunati dalla necessità di trasmettere il moto con elevata precisione e continuità operativa. Nel packaging, ad esempio, le elevate velocità e le frequenti accelerazioni richiedono componenti capaci di garantire prestazioni costanti nel tempo.
In quali punti della catena cinematica trovano maggiore impiego i giunti lamellari?
Uno degli impieghi più frequenti è l’installazione tra motori e riduttori. In questa posizione il giunto trasferisce la coppia compensando eventuali disallineamenti senza compromettere il comportamento della trasmissione.
In che modo contribuiscono all’efficienza del processo?
Grazie all’elevata rigidità torsionale e all’elevata coppia trasmissibile in relazione alla massa. Questo consente di trasmettere valori di coppia importanti mantenendo dimensioni e pesi contenuti, con effetti positivi sul comportamento dinamico della macchina. Una massa ridotta favorisce accelerazioni e decelerazioni più rapide, mentre la rigidità torsionale contribuisce a preservare la precisione del moto.
Quali criticità tipiche di questo settore rendono vantaggioso l’uso di giunti lamellari?
La massa ridotta e l’elevata densità di coppia trasmissibile in dimensioni compatte. Queste caratteristiche consentono di ottenere prestazioni elevate anche in spazi limitati e di migliorare il comportamento dinamico del sistema.
Possiamo citare un caso concreto, anche anonimo, in cui il loro utilizzo ha risolto un problema specifico?
Un esempio tipico riguarda applicazioni con moto alterno nelle quali erano richieste dimensioni ridotte. In questi casi la combinazione tra compattezza, rigidità torsionale ed elevata densità di coppia consente di soddisfare contemporaneamente diversi requisiti progettuali. Le continue inversioni di movimento impongono infatti sollecitazioni particolari ai componenti della trasmissione e richiedono soluzioni in grado di mantenere prestazioni costanti nel tempo. Possono verificarsi errori da parte delle aziende nella scelta o nel dimensionamento? Come prevenirli?
Sì, molto spesso. Si possono prevenire contattando i nostri tecnici. Una corretta valutazione di coppia, velocità, dinamica del movimento e ambiente di installazione consente di individuare la soluzione più adatta.
Per ulteriori informazioni sulla gamma di giunti lamellari Mayr: https://www.mayr.com/it/prodotti/giunti-di-trasmissione/roba-ds-servo~300
Diego Bozzolan, Sales Manager at Mayr, explains
the key characteristics of disc pack couplings and the benefits they offer in food
and
beverage applications
In the food industry, motion precision, compact dimensions and continuous operation are essential requirements. When designing mechanical power transmission systems, the choice of coupling can significantly influence the precision, reliability and dynamic behaviour of the entire machine. Disc pack couplings are particularly valued in applications requiring high torsional rigidity, backlash-free torque transmission and compact dimensions. Diego Bozzolan, Sales Manager at Mayr, explains the key characteristics of these couplings and the benefits they offer in food and beverage applications. What are the distinguishing features of disc pack couplings compared to other coupling types?
High torsional rigidity and strength. In Mayr disc pack couplings, the steel disc packs combine torque transmission, reliability and misalignment compensation without introducing backlash. The ROBA-DS family has been developed for applications requiring precision, high dynamics and continuous operation. Their strength also helps ensure consistent performance, even under intensive duty cycles.
From a functional standpoint, which typical transmission issues are they designed to solve?
Misalignment compensation while maintaining torsional rigidity and backlash-free operation. In mechanical transmissions, axial, radial or angular misalignments can occur between connected shafts. The role of the coupling is to ensure proper torque transmission without compromising motion accuracy.
Which parameters should designers evaluate when selecting a disc pack coupling?
The main parameters include the type of motion, nominal torque, speed and installation environment. Frequent reversing motion, high accelerations, dust or demanding environmental conditions can all affect coupling performance and service life. For this reason, coupling selection should not be based solely on dimensional considerations.
Do Mayr disc pack couplings offer certifications as standard or on request?
They can be supplied with ATEX certification on request for applications operating in potentially explosive atmospheres and subject to specific safety requirements.
In which industries are they most frequently used?
Packaging, automated machinery, food processing and packaging equipment, and machine tools. These sectors share the need for highly accurate motion transmission and continuous operation. In packaging applications, for example, high speeds and frequent accelerations require components capable of delivering consistent performance over time.
Where, within the drivetrain, are disc pack couplings most commonly used?
One of the most common applications is between motors and gearboxes. In this position, the coupling transmits torque while compensating for possible misalignments without affecting transmission performance.
How do they contribute to process efficiency?
Through their high torsional rigidity and high torque capacity relative to mass. This makes it possible to
transmit high torque while maintaining compact dimensions and low weight, improving the machine’s dynamic behaviour. Lower mass supports faster acceleration and deceleration, while torsional rigidity helps preserve motion accuracy.
Which challenges make disc pack couplings particularly advantageous in these applications?
Low mass and high torque density in compact dimensions. These characteristics enable high performance even where installation space is limited, while also improving overall system dynamics.
Can you mention a practical example where disc pack couplings solved a specific problem?
A typical example involves applications with reversing motion where compact dimensions are required. In these cases, the combination of compactness, torsional rigidity and high torque density allows multiple design requirements to be met simultaneously. Continuous motion reversals place significant stresses on transmission components and require solutions capable of maintaining consistent performance over time.
Can companies make mistakes when selecting or sizing couplings? How can these be avoided?
Yes, quite often. The best way to avoid them is to consult our engineers. Correct evaluation of torque, speed, motion dynamics and environmental conditions makes it possible to identify the most suitable solution for each application.
For further information about the Mayr disc pack coupling range: https://www.mayr.com/en/products/shaft-couplings/ roba-ds-servo~300
Con la seconda edizione di TUTTOFOOD curata da Fiere di Parma è ufficiale: anche l’Italia è ora sede di una grande fiera internazionale agroalimentare, ulteriore motore di export, fatturato e relazioni internazionali per il Made in Italy
Si chiude con numeri record TUTTOFOOD 2026, che registra in quattro giorni 123mila presenze, di cui 27mila dall’estero, con un incremento del 30% rispetto all’edizione 2025. La partecipazione di un numero così rilevante di operatori professionali, tra industria, distribuzione, ristorazione, importatori, buyer, dimostra la capacità della manifestazione, organizzata per il secondo anno da Fiere di Parma, di trasformare la domanda globale di qualità alimentare in relazioni commerciali, sviluppo e accesso ai mercati e, contemporaneamente, il suo ruolo, sempre più forte, di piattaforma economica internazionale di riferimento per il food & beverage. Il risultato, frutto di un’alleanza di sistema tra Fiere di Parma e Fiera Milano con il coinvolgimento per la parte internazionale di Koelnmesse, organizzatore della più importante manifestazione al mondo, Anuga di Colonia, si inserisce in un’edizione che ha occupato 10 padiglioni, 82.000 metri quadrati netti di superficie espositiva sold out, in crescita del 15%, riunito 5.000 brand (+20%, di cui circa il 30% esteri) e 4.000 top buyer internazionali.
“I numeri e i pareri unanimemente positivi da parte di espositori, buyer, visitatori, frequentatori abituali delle storiche fiere mondiali del cibo, lo confermano: abbiamo coperto uno spazio inspiegabilmente ancora libero, realizzando in Italia un evento di portata internazionale per l’agroalimentare del tutto nuovo e che ora ogni anno, grazie all’alternanza strategica tra Cibus e Tuttofood, metterà a disposizione del Made in Italy un palcoscenico e un hub globale per affermarsi ulteriormente – afferma Antonio Cellie, AD Fiere di Parma – coerentemente con il prestigio, il ruolo, la rilevanza internazionale che il cibo e la cucina italiana hanno nel mondo”.
“Oggi le fiere, infatti – continua Cellie – non sono più soltanto vetrine di prodotto. Sono luoghi di business, in cui le imprese misurano la domanda internazionale, creano mercati, costruiscono relazioni commerciali e trasformano la reputazione del Made in Italy in risultati economici. La crescita delle presenze ci dice che le aziende e gli operatori cercano luoghi fisici e qualificati in cui orientarsi dentro un mercato globale più frammentato, più selettivo e più competitivo”.
La crescita delle presenze assume, infatti, un valore ancora più significativo perché avviene in una fase caratterizzata da tensioni geopolitiche, dazi, pressione sui costi energetici, volatilità delle materie prime e ridefinizione delle catene internazionali di fornitura. In questo scenario, il food si conferma uno dei comparti più solidi dell’economia italiana: nel 2025 le esportazioni italiane di beni alimentari hanno raggiunto i 72,4 miliardi di euro, in aumento del 4,9% rispetto al 2024. Sul fronte industriale, il comparto continua a esprimere forza anche in termini di fatturato, con l’industria alimentare italiana che nel 2025, secondo Federalimentare, ha raggiunto 204 miliardi di euro, in crescita del 3,6% sull’anno precedente.
Un ruolo, quello dell’Italia del cibo, confermato con entusiasmo dai tanti buyer internazionali presenti in fiera, che hanno descritto la cucina italiana come punto di riferimento europeo per il food premium e gourmet. Per i buyer provenienti dagli USA, dall’America Latina, dall’Asia, dal Golfo, ma anche da Paesi europei come la Francia, il Made in Italy ha una reputazione molto alta, grazie all’innegabile qualità delle materie prime, ma anche alla sua autenticità, all’affidabilità produttiva, alla distintività dell’offerta e al valore gastronomico e culturale che porta in sé. Nella testimonianza di un importante buyer europeo, emerge un dato molto significativo: circa il 70% del business ristorativo della sua insegna ruota attorno a prodotti italiani, a dimostrazione che la cucina italiana è ormai strutturale nell’offerta horeca internazionale e molti mercati non considerano sostituibili alcune categorie italiane, a partire dall’olio d’oliva, passando per l’aceto balsamico, la farina, la pasta, fino ai biscotti e al cioccolato. Per alcuni operatori, come Cencosud (America Latina) e
City Super Group (Honk Hong), l’Italia rappresenta addirittura il principale mercato europeo di sourcing alimentare.
Un elemento interessante è che il cibo italiano non viene percepito solo come classico o tradizionale, ma anche come capace di innovare, sperimentare e creare nuove ricettazioni gastronomiche, anticipando i trend. Il Made in Italy non è visto soltanto come “heritage”, ma come un elemento vivo e contemporaneo.
E, a proposito di innovazione, secondo Ben Costantini di Sesamers, società francese che ha portato in fiera start up da 7 Paesi, specializzate in piattaforme software, bevande funzionali, salse artigianali e macchinari per la trasformazione, “TUTTOFOOD non è solo un luogo dove vendere i prodotti di oggi, ma è il luogo in cui la prossima generazione di innovatori del settore alimentare trova il proprio mercato”.
Al termine di TUTTOFOOD, il Banco Alimentare della Lombardia ha raccolto circa 25 tonnellate di cibo dalle oltre 600 aziende che hanno generosamente scelto di donare le proprie eccedenze alimentari, permettendo di destinare alimenti ancora in perfetto stato a più di 1.000 Organizzazioni Partner Territoriali convenzionate (mense, centri di accoglienza, casefamiglia, etc.), a beneficio di oltre 200.000 persone in difficoltà. www.tuttofood.it
With its second edition organized by Fiere di Parma, TUTTOFOOD consolidates its position as a dynamic hub for global exchange, further driving exports revenue, and international business relations.
TUTTOFOOD 2026 closed with recordbreaking numbers, registering 123,000 attendees over four days, including 27,000 international visitors, representing a 30% increase compared to the 2025 edition. The participation of such a large number of professional operators — including industry, distribution, foodservice, importers, and buyers — demonstrates the fair’s ability, organized for the second year by Fiere di Parma, to convert global demand for high-quality food into commercial relationships, market access, and business development. At the same time, it confirms TUTTOFOOD’s growing role as a key international economic platform for the food & beverage sector.
This successful outcome stems from a strategic partnership between Fiere di Parma and Fiera Milano, with international support from Koelnmesse, organizer of the world’s largest food trade fair, Anuga in Cologne. TUTTOFOOD 2026 edition covered 10 pavilions, totalling 82,000 square meters of fully booked exhibition space (+15%), hosted 5.000 brands (+20%, approximately 30% of which from abroad), and welcomed 4,000 top international buyers.
Antonio Cellie, CEO of Fiere di Parma, said: “The figures and the unanimously positive feedback from exhibitors, buyers, visitors, and regular attendees of historic global food fairs confirm it:
we have filled a space that was still unexpectedly open, creating a completely new international event for the agri-food sector. This event fully reflects Italian know-how in trade fair organization, offering a platform for exhibitors from around the world to connect with international markets, within a fully integrated business ecosystem”. “Today, trade fairs are no longer just product showcases” Cellie added “They are business hubs where companies assess international demand, develop markets, build commercial relationships, and turn opportunities into tangible economic results. The growth in attendance shows that companies and operators are seeking physical, qualified spaces to navigate a global market that is increasingly fragmented, selective, and competitive.” Attendance growth is particularly significant given the current context of geopolitical tensions, tariffs, energy cost pressures, commodity volatility, and the restructuring of global supply chains.
Buyers from the USA, Latin America, Asia, the Gulf, and European countries such as France, recognize the high reputation of Made in Italy, thanks to the undeniable quality of raw materials, authenticity, production reliability, distinctive offerings, and the gastronomic and cultural value it carries. One European buyer highlighted that approximately 70% of their restaurant business revolves around Italian products, demonstrating that Italian
cuisine has become a structural element of the international foodservice offering. Key Italian categories such as olive oil, balsamic vinegar, flour, pasta, biscuits, and chocolate are considered irreplaceable in many markets. For operators such as Cencosud (Latin America) and City Super Group (Hong Kong), Italy represents the main European sourcing market for food products. An interesting aspect is that Italian food is perceived not only as classic or traditional but also as innovative, capable of experimenting and creating new culinary recipes, anticipating trends.
In terms of innovation, Ben Costantini from Sesamers, a French company that brought startups from seven countries to the fair, specialized in software platforms, functional beverages, artisan sauces, and processing machinery, said, “TUTTOFOOD is not just a place to sell today’s products; it is where the next generation of food innovators finds their market.” At the close of TUTTOFOOD, Banco Alimentare Lombardia collected approximately 25 tons of food from over 600 companies that generously donated surplus products, distributing them to more than 1,000 local partner organizations (canteens, reception centers, family homes, etc.), benefiting over 200,000 people in need.
www.tuttofood.it/en
La partecipazione
di Mini Motor a SPS Italia ha evidenziato la tendenza del settore verso una meccatronica integrata e ad alte prestazioni
La partecipazione di Mini Motor a SPS Italia ha evidenziato la tendenza del settore verso una meccatronica integrata e ad alte prestazioni. All’interno delle architetture di controllo decentralizzate, la novità della serie DBS consiste nella possibilità di integrare, opzionalmente, encoder assoluti a 24 bit. Questa specifica tecnica permette di raggiungere una risoluzione di 16.777.216 posizioni per giro, garantendo una fluidità di movimento superiore e una precisione angolare millesimale. In contesti applicativi complessi, come il dosaggio di precisione o la manipolazione sincronizzata, disporre di un feedback ad altissima risoluzione significa maggiore sicurezza sul loop di controllo e riduzione drastica delle incertezze di posizionamento, incrementando la qualità complessiva del processo produttivo.
La tecnologia wireless nelle serie brushless ad azionamento integrato risponde alla necessità di semplificare le infrastrutture di comunicazione a
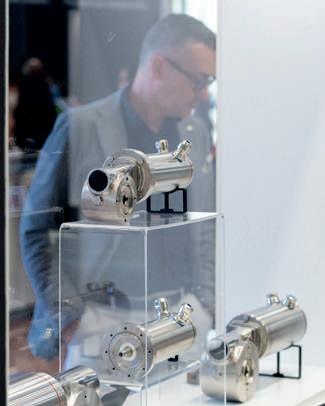
bordo macchina. L’eliminazione del cablaggio fisico per la trasmissione dei segnali riduce i vincoli progettuali, facilitando l’implementazione di motori su parti in movimento o in sistemi modulari che richiedono riconfigurazioni frequenti. La robustezza del protocollo wireless utilizzato assicura la trasmissione tra 20 motori in 32ms. Questo approccio semplifica il cablaggio, e trasforma il
motore in un nodo “mobile” e automatico, rendendo immediate le operazioni - ad esempio - di cambio formato.
Le performance meccaniche delle linee Gear e Clean completano l’ecosistema Mini Motor per l’industria del confezionamento e del food. La linea Clean, nelle serie F (asincroni) e INOX (brushless) è progettata specificamente per ambienti che richiedono elevati standard igienici, grazie a geometrie esterne che impediscono il ristagno di liquidi e materiali resistenti ai lavaggi intensivi. La certificazione IP69K della serie INOX, inoltre, garantisce l’impermeabilità totale contro getti d’acqua ad alta pressione e temperatura, rendendo queste unità ideali per le zone di lavaggio. La linea Gear, d’altra parte, punta sulla massimizzazione del rendimento meccanico e sulla densità di potenza, offrendo riduttori capaci di sopportare carichi gravosi con ingombri minimi. La combinazione di queste caratteristiche costruttive permette di realizzare impianti affidabili e duraturi nel tempo.
La Fiera di Parma ha mostrato un nuovo modo di progettare e disegnare i macchinari del futuro, orientato all’efficienza, all’ottimizzazione e a una combinazione sempre più efficace tra meccanica ed elettronica.
Mini Motor’s participation in SPS Italia highlighted the industry’s trend toward integrated, highperformance mechatronics
Mini Motor’s participation in SPS Italia highlighted the industry’s trend toward integrated, high-performance mechatronics.
Within decentralized control architectures, the DBS series offers the option to integrate 24-bit absolute encoders. This technical specification enables a resolution of 16,777,216 positions per revolution, ensuring superior motion smoothness and angular precision down to the thousandth of a degree. In complex applications, such as precision dosing or synchronized handling, having ultrahigh-resolution feedback means greater control loop stability and a drastic reduction in positioning uncertainties, thereby enhancing the overall quality of the production process.
Wireless technology in the integrated-drive brushless series addresses the need to simplify on-machine communication infrastructure.
The elimination of physical cabling for signal transmission reduces design constraints, facilitating the implementation of motors on moving parts or in modular systems that require frequent reconfigurations. The robustness of the wireless protocol used ensures transmission between 20 motors in 32 ms. This approach simplifies wiring and transforms the motor into a “mobile” and automatic node, making operations—such as format changes—immediate.
The mechanical performance of the Gear and Clean lines completes the Mini Motor ecosystem for the packaging and food industries. The Clean line, in the F (asynchronous) and INOX (brushless) series, is specifically designed for environments requiring high hygiene standards, thanks to external geometries that prevent liquid stagnation and materials resistant to intensive washing. Furthermore, the INOX series’ IP69K certification guarantees total waterproofing against highpressure, high-temperature water jets, making these units ideal for washing zones. The Gear line, on the other hand, focuses on maximizing mechanical efficiency and power density, offering gearboxes capable of withstanding heavy loads with minimal footprints. The combination of these design features enables the creation of reliable and long-lasting systems.
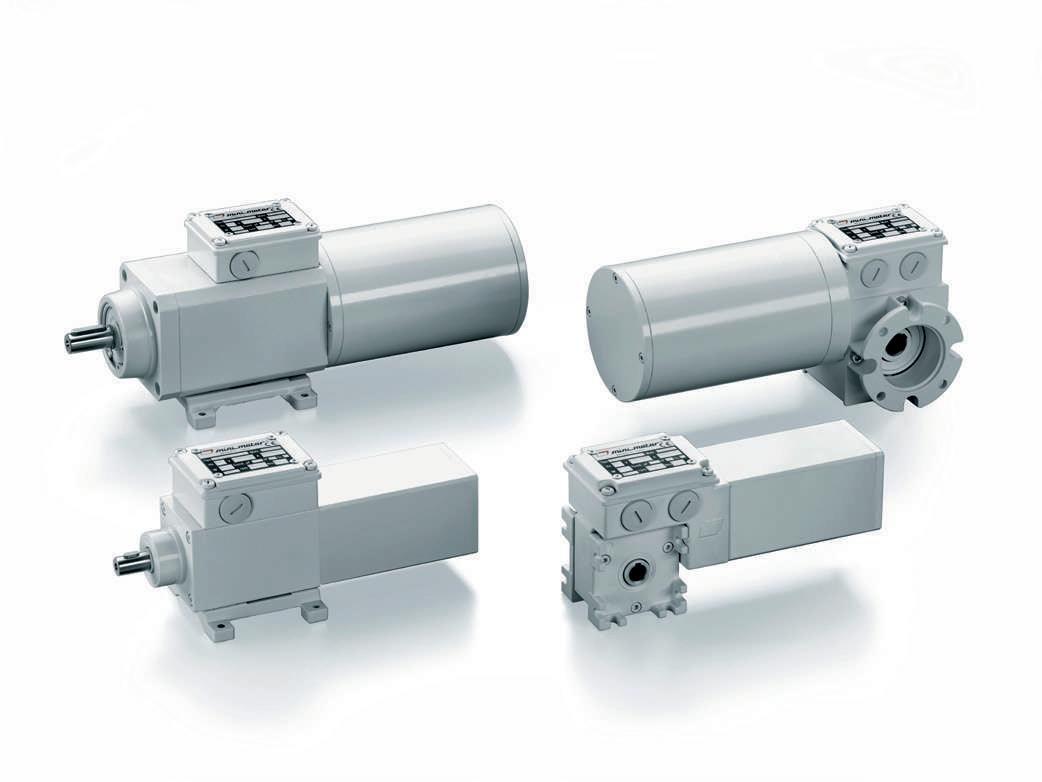
The Parma Fair showcased a new approach to designing and engineering the machinery of the future, focused on efficiency, optimization, and an increasingly effective integration of mechanical and electronic systems.
ALLFORPACK EMBALLAGE
PARIS inaugura un nuovo capitolo e rinnova l’appuntamento con la filiera a fine giugno 2027 a Paris Expo Porte de Versailles
ALLFORPACK EMBALLAGE PARIS inaugura un nuovo capitolo nel suo percorso di sviluppo. Inizialmente prevista dal 24 al 26 novembre 2026 presso il Quartiere fieristico di Paris Nord Villepinte, la prossima edizione di ALLFORPACK EMBALLAGE PARIS si svolgerà dal 29 giugno al 1° luglio 2027 a Paris Expo Porte de Versailles. Questa decisione strategica, assunta in concertazione con i partner della manifestazione, apre un nuovo capitolo per il principale salone francese dedicato all’imballaggio e al confezionamento.
Una scelta strategica condivisa con la filiera Questa evoluzione è il risultato di un approfondito lavoro di ascolto del mercato, degli espositori, dei visitatori, dei partner della manifestazione e dei rappresentanti della filiera. Una scelta che risponde a un contesto profondamente cambiato per le industrie dell’imballaggio e del confezionamento. L’obiettivo è creare le migliori condizioni per proporre, nel 2027, un’edizione ancora più solida, innovativa e in linea con le aspettative dell’intera filiera.
Nel cuore di Parigi, una scelta strategica per ALLFORPACK EMBALLAGE PARIS
Lo svolgimento di ALLFORPACK EMBALLAGE PARIS presso il Quartiere fieristico di Paris Expo Porte de Versailles rappresenta una leva fondamentale per rafforzarne l’attrattività. Capitale mondiale dell’innovazione, del design e del business, Parigi offre un contesto ideale per sviluppare opportunità di incontro, networking e business. Facilmente accessibile per tutti, questa nuova location contribuisce inoltre a rafforzare la dimensione conviviale nel cuore della città. Inoltre, lo spostamento al 2027 consente di inserire in modo più favorevole il salone nei cicli di attività della filiera e di beneficiare di un posizionamento più adeguato nel calendario internazionale dei principali eventi del settore. Un’evoluzione che rafforzerà la disponibilità dei decision maker, la qualità degli scambi e le opportunità di business. Un’edizione 2027 più federatrice Oltre al cambiamento di sede e di date, ALLFORPACK EMBALLAGE PARIS apre un nuovo capitolo che gli consente di riaffermare il proprio DNA e la propria unicità.
L’edizione 2027 si distinguerà in particolare per una maggiore presenza di macchinari in funzione. I visitatori potranno scoprire le soluzioni “live”, vedere le tecnologie in azione e cogliere concretamente le
di rafforzare la presenza di decision maker, buyer e consulenti provenienti dai mercati francofoni ed europei.
Un salone al servizio di una filiera strategica per l’industria francese
Salone dedicato a tutti gli imballaggi (dalla loro progettazione fino al loro riutilizzo e rigenerazione) per tutti i settori industriali, ALLFORPACK EMBALLAGE PARIS intende proporre nel 2027 una nuova esperienza, con l’ambizione di sostenere attivamente lo sviluppo, la competitività e la trasformazione della filiera francese ed europea dell’imballaggio, in un contesto di profonde trasformazioni economiche, normative e ambientali.
A tal fine, l’edizione 2027 offrirà anche contenuti e interventi di alto livello grazie alla presenza di relatori di riferimento, con l’obiettivo rendere il salone un luogo di confronto, prospettiva e dibattito sul futuro dell’imballaggio.
Con questa nuova edizione, ALLFORPACK EMBALLAGE PARIS conferma la propria ambizione di rimanere l’appuntamento di riferimento per la filiera dell’imballaggio, settore strategico per l’industria e la transizione ecologica.
“ALLFORPACK EMBALLAGE PARIS apre una nuova fase con grande ambizione ed entusiasmo. L’arrivo a Paris Expo Porte de Versailles, la maggiore presenza di macchinari in funzione e il lavoro avviato con gli operatori della filiera ci consentiranno di proporre nel 2027 un’edizione facilmente raggiungibile, ancora più dinamica e più federatrice. Il nostro obiettivo è chiaro: continuare a fare di questo appuntamento un momento chiave per valorizzare le soluzioni, i knowhow e l’energia di una filiera strategica in piena trasformazione”, Chantal De Lamotte, direttrice del salone ALLFORPACK EMBALLAGE PARIS – Gruppo Comexposium.
new chapter for ALLFORPACK
EMBALLAGE PARIS:
The industry will meet in June 2027 at Paris Expo Porte de Versailles
ALLFORPACK EMBALLAGE PARIS is entering a new phase of its development. Initially scheduled to take place from 24 to 26 November 2026 at Paris Nord Villepinte, the next edition will now be held from 29 June to 1 July 2027 at Paris Expo Porte de Versailles. This strategic decision, made in consultation with the fair’s partners, marks a new chapter for France’s leading trade show dedicated to packaging and processing.
A decision shaped by market feedback
This evolution follows an in-depth consultation process with exhibitors, visitors, partners and industry representatives. It responds to significant changes in the packaging and processing landscape, including shifting business cycles and increasing expectations around event value and return on investment.
The objective is to create the right conditions to deliver, in 2027, a stronger edition aligned with the needs and priorities of the sector.
Central Paris at the heart of the ALLFORPACK
EMBALLAGE PARIS experience
The move to Paris Expo Porte de Versailles is a is a key driver in strengthening the appeal of ALLFORPACK EMBALLAGE PARIS. Located in the heart of the capital, the venue offers a more accessible and attractive environment for both French and international participants.
This central location will support greater attendance, facilitate networking and enhance the overall visitor experience, placing the show closer to decision-makers and business hubs.
The new dates will also allow the event to better align with industry business cycles and the international calendar of major trade shows. This positioning is expected to improve exhibitor readiness, maximise visitor availability and create stronger conditions for high-quality business exchanges.
A unifying 2027 edition
Beyond the change of venue and dates, ALLFORPACK EMBALLAGE PARIS is opening a new phase that reaffirms its core positioning while enhancing its value proposition.
The 2027 edition will notably feature a stronger
presence of machinery in operation, with live demonstrations given greater visibility across the show floor. Visitors will be able to see technologies in action, assess performance in real conditions and gain practical insight into innovations shaping production, processing and packaging.
The show will also place increased focus on attracting a highly targeted audience, with the aim of strengthening the presence of decision-makers, buyers and specifiers from French-speaking key markets.
A show serving a strategic sector for French industry
Covering all aspects of packaging — from design through to recycling and circularity — and serving a wide range of industries, ALLFORPACK EMBALLAGE PARIS aims to offer a renewed experience in 2027.
Its ambition is to support the development, competitiveness and transformation of the French and European packaging sector at a time of significant economic, regulatory and environmental change.
The 2027 edition will also deliver a high-level content programme, including keynote sessions from leading industry voices, reinforcing the show’s role as a platform for exchange, forward-looking insights and debate on the future of packaging.
With this new edition, ALLFORPACK EMBALLAGE PARIS reinforces its ambition to be a leading event for the sector, supporting a strategic industry at the heart of manufacturing, regional development and the ecological transition.
“ALLFORPACK EMBALLAGE PARIS is entering a new phase with great ambition and enthusiasm. Moving to Paris Expo Porte de Versailles, increasing the presence of live machinery and working closely with industry stakeholders will allow us to deliver, in 2027, an edition that is more accessible, more dynamic and more unifying.
Our objective is clear: to continue making this event a key moment to showcase the solutions, expertise and energy of a sector undergoing major transformation,” said Chantal De Lamotte, director of ALLFORPACK EMBALLAGE PARIS –Comexposium Group.
SPAR Austria ha ridotto del 70% la plastica utilizzata per il confezionamento della carne fresca, con un risparmio di 14 tonnellate di plastica all’anno, passando dal tradizionale sistema tray lidding al MonoPP Flowpack a marchio CRYOVAC®
SPAR Austria ha ridotto del 70%[1] la plastica utilizzata per il confezionamento della carne fresca, con un risparmio di 14 tonnellate di plastica all’anno, passando dal tradizionale sistema tray lidding al MonoPP Flowpack a marchio CRYOVAC®
Il progetto pilota, condotto presso lo stabilimento TANN di SPAR Austria a Marchtrenk, ha inoltre permesso di ridurre le emissioni di CO2 di circa il 70%. È attualmente in corso un’analisi ulteriore del progetto per definire i piani di implementazione della soluzione CRYOVAC® in altri stabilimenti TANN e sedi SPAR in tutta Europa. In previsione dell’introduzione graduale del Regolamento UE su imballaggi e rifiuti di imballaggio (PPWR), SPAR Austria ha scelto di innovare il confezionamento della sua carne fresca. L’azienda, che in precedenza utilizzava un sistema tray lidding per la carne macinata, ha collaborato con Sealed Air per esplorare la possibilità di eliminare del tutto la vaschetta.
Roman Auinger, Plant Manager di SPAR TANN di Marchtrenk, spiega: “I sistemi tray lidding hanno dominato il confezionamento della carne fresca per decenni, garantendo visibilità del prodotto e supporto strutturale. Tuttavia, volevamo esplorare soluzioni innovative che sostenessero i nuovi requisiti normativi sulla riduzione dei materiali e, allo stesso tempo, affrontare l’aumento dei costi”.
“Lavorando a stretto contatto con Sealed Air, abbiamo individuato una soluzione senza vaschetta, CRYOVAC® MonoPP Flowpack, che ci ha aiutato a ridurre la plastica del 70%, mantenendo invariati la durata di conservazione e la velocità della linea”. CRYOVAC® MonoPP Flowpack comprende una gamma di film e rollstock flessibili ad alta barriera certificati come riciclabili da Cyclos-HTP Institue e in grado di integrarsi perfettamente con le infrastrutture di riciclaggio esistenti nei paesi dove è previsto il flusso per il PP[2]
Nel progetto pilota di Marchtrenk, la soluzione CRYOVAC® ha dimostrato prestazioni di barriera
pari a quelle dei vassoi tradizionali, garantendo la stessa durata di conservazione dei prodotti testati, senza alcun compromesso. SPAR Austria è riuscita a mantenere un’elevata velocità di confezionamento, pari a 44 confezioni al minuto, senza registrare aumenti nei tassi di scarto o di rifiuto. Inoltre, la minore quantità di materiale utilizzato ha permesso di ridurre di 176 il numero di pallet stoccati annualmente in magazzino, contribuendo a una diminuzione di circa il 70% delle emissioni di CO2[3]
Markus Zavec, Direttore Vendite di Sealed Air per Austria, Germania e Svizzera, ha aggiunto: “Il sistema di termosaldatura convenzionale usato da SPAR Austria comportava costi crescenti, sia a livello ambientale che operativo e finanziario. Questo tipo di confezionamento non solo consumava una notevole quantità di materiale, ma richiedeva anche intense operazioni di magazzino e complicava i percorsi di riciclo. Il progetto pilota è stato quindi un passo decisivo e tempestivo per affrontare queste criticità”.
“Oltre a ridurre l’impiego di materiale da imballaggio e le emissioni di CO2, CRYOVAC® MonoPP Flowpack ha portato notevoli vantaggi al marchio SPAR Austria. Due terzi dei clienti hanno accolto positivamente la nuova soluzione di confezionamento di Sealed Air, apprezzandone in particolare la visibilità del prodotto e la facilità di apertura”.
Roman Auinger ha concluso: “La transizione dai formati di confezionamento consolidati a quelli nuovi solleva questioni operative, commerciali e relative ai consumatori che richiedono un’attenta valutazione. La collaborazione con Sealed Air ci ha permesso di analizzare a fondo questi aspetti e di individuare una soluzione in cui la performance si unisce alla responsabilità, facendo evolvere il nostro packaging verso un’economia circolare. Con normative come il PPWR che pongono l’accento sulla riciclabilità e sulla riduzione dei materiali, gli imballaggi monomateriale rappresentano un percorso più allineato con le esigenze future”.
[1] Sulla base del confronto del peso della confezione (0,02 kg per vassoio MAP + film contro 0,005 kg per MonoPP), il nuovo formato di confezionamento utilizza il 70% in meno di plastica per unità. Questo miglioramento si traduce in un risparmio annuo di plastica di circa 14 tonnellate
[2] Riciclabilità valutata da Cyclos-HTP Institute: il materiale MonoPP è compatibile con i flussi di riciclaggio delle poliolefine flessibili in conformità con gli standard europei (EN 13430, ISO 14021)
[3] Riduzione proporzionale delle emissioni di CO2 del 70% grazie all'eliminazione dei vassoi
SPAR Austria has cut fresh meat packaging plastic by 70%, saving 14 tons of plastic annually, by switching from a traditional tray-and-lid packaging system to CRYOVAC® brand MonoPP Flowpack
SPAR Austria has cut fresh meat packaging plastic by 70%[1], saving 14 tons of plastic annually, by switching from a traditional trayand-lid packaging system to CRYOVAC® brand MonoPP Flowpack.
The packaging pilot at SPAR Austria’s TANN facility in Marchtrenk also saw the food retailer reduce CO2 emissions by around 70%. Further analysis of the pilot is now underway to determine plans to roll out the CRYOVAC® packaging solution to other TANN plants and SPAR sites across Europe.
SPAR Austria decided to review fresh meat packaging ahead of the Packaging and Packaging Waste Regulation (PPWR) being phased in across the EU. Previously, it packaged fresh minced meat products using a tray-and-lid system and partnered with Sealed Air to explore the bold move of completely eliminating the tray.
Roman Auinger, Plant Manager at SPAR TANN Marchtrenk, explains: “Tray-and-lid systems have dominated fresh meat packaging for decades, offering product visibility and structural support. However, we wanted to look at packaging innovations that could support new regulatory requirements to reduce packaging material usage, while also addressing rising material costs.
“Working closely with Sealed Air, a tray-free solution was specified, CRYOVAC® brand MonoPP Flowpack, which has helped us to cut plastic by 70%, whilst keeping shelf life and line speed unchanged.”
CRYOVAC® brand MonoPP Flowpack features a range of flexible, high-barrier rollstock and films, which are certified as recyclable by CyclosHTP Institute and can integrate seamlessly with existing recycling infrastructure in countries with established PP recycling streams[2]
In the Marchtrenk pilot, the CRYOVAC® solution’s barrier performance matched conventional tray formats for the product range tested, maintaining equivalent shelf life without compromise. SPAR Austria maintained high-speed packaging of 44 packs per minute, without any increase in waste
or reject rates. The reduction in packaging material usage means warehouse operations now require 176 fewer pallets per year, helping contribute to around a 70% reduction in CO2 emissions[3]
Markus Zavec, Sales Director for Austria, Germany and Switzerland at Sealed Air, added: “SPAR Austria’s conventional tray-and-lid system was linked to escalating costs, including environmental, operational, and financial. The packaging consumed substantial material, required intense warehouse operations, and complicated recycling pathways. The pilot was a decisive and early move to address these challenges.
“In addition to reducing packaging material usage and CO2 emissions, CRYOVAC® brand MonoPP Flowpack has also delivered wider brand benefits for SPAR Austria. Two-thirds of shoppers responded positively, appreciating the product visibility and ease of opening delivered by Sealed Air’s packaging solution.”
Roman Auinger, concluded: “Transitioning from established packaging formats involves operational, commercial, and consumer considerations that require thorough evaluation. Working in partnership with Sealed Air has enabled us to think carefully about such factors and find a solution where responsibility meets performance by evolving our packaging for the circular economy. With frameworks like PPWR emphasizing recyclability and material reduction, mono-material packaging solutions offer a more future-aligned pathway.”
[1] Based on the verified pack weight comparison (0.02 kg for MAP Tray + Film vs. 0.005 kg for MonoPP), the new packaging format uses 70% less plastic per unit. This improvement results in a yearly plastic saving of around 14 tons
[2] Recyclability assessed according to CHI Cyclos-HTP Institute: the MonoPP material is compatible with flexible polyolefin recycling streams in accordance with European standards (EN 13430, ISO 14021)
[3] Proportional CO2 reduction of 70% because of the tray elimination
Soluzioni automatiche per la stampa e applicazione di etichette in tempo reale su confezioni, cartoni, sacchi e pallet
Nel settore alimentare, tracciabilità, identificazione dei prodotti e conformità normativa richiedono sistemi di etichettatura affidabili e integrabili nelle linee di confezionamento. La gamma ALCODE di ALTECH comprende soluzioni stampa e applica progettate per stampare e applicare etichette in tempo reale con dati variabili, barcode e QR code.
ALcode LT
Etichettatrice stampa applica compatta per confezioni alimentari
ALcode LT è la soluzione d’ingresso della gamma, ideale per linee a bassa e media produttività. Può integrare il modulo di stampa SATO LT408 con risoluzione a 200 dpi e larghezza etichette fino a 100 mm. Gestisce rotoli fino a 230 mm di diametro e può essere equipaggiata con applicatori a getto d’aria, oscillanti o a pistone, adattandosi all’etichettatura di confezioni, cartoni e sacchi.
ALcode
Sistema print & apply per etichettatura automatica e tracciabilità
Progettata per linee a media e alta produttività, ALcode rappresenta una soluzione avanzata per la stampa e applicazione automatica di etichette. Compatibile con motori di stampa SATO, Zebra,
Valentin e Datamax, può gestire etichette fino a 180 mm di larghezza.
Sono disponibili applicatori a getto d’aria, cinghie aspiranti, oscillanti, a pistone e a braccio rotante. Il controllo tramite PLC e l’interfaccia Touch Screen a colori consentono una gestione semplice e intuitiva. Tra gli optional figurano scanner per verifica barcode, sensori di fine bobina e dispositivi di controllo etichetta, fondamentali per garantire qualità e tracciabilità.
ALcode P
Etichettatrice pallet automatica per logistica e fine linea
ALcode P è la versione dedicata all’etichettatura dei pallet. Dotata di struttura rinforzata e protezioni integrate, è progettata per operare in ambienti industriali complessi. Può applicare una o più etichette sui lati del pallet grazie ad applicatori lineari o ad assi multipli.
Grazie alla modularità della gamma, i sistemi
ALCODE rappresentano una risposta efficace alle esigenze di etichettatura automatica, identificazione e tracciabilità nel settore alimentare, contribuendo a migliorare l’efficienza delle linee di confezionamento e della logistica di fine linea.
Automatic solutions for real-time printing and application of labels on packages, cartons, bags and pallets
In the food industry, traceability, product identification and regulatory compliance require reliable labelling systems that can be seamlessly integrated into packaging lines. ALTECH’s ALCODE range includes print & apply solutions designed to print and apply labels in real time, including variable data, barcodes and QR codes.
ALcode LT
Compact print & apply labelling system for food packaging
ALcode LT is the entry-level model of the range, ideal for low- to medium-volume production lines. It can be equipped with the SATO LT408 print engine, offering 200 dpi resolution and label widths up to 100 mm. The system handles label rolls up to 230 mm in diameter and can be fitted with air-blow, swing-arm or piston applicators, making it suitable for labelling packages, cartons and bags.
ALcode
Print & apply system for automatic labelling and traceability
Designed for medium- and high-speed production lines, ALcode is an advanced solution for automatic label printing and application. Compatible with
SATO, Zebra, Valentin and Datamax print engines, it can handle labels up to 180 mm wide.
Available applicators include air-blow, vacuum belt, swing-arm, piston and rotary-arm systems. PLC control and a colour Touch Screen interface ensure simple and intuitive operation. Optional features include barcode verification scanners, end-of-roll sensors and label presence detection devices, all essential for ensuring quality and traceability.
ALcode P
Automatic pallet labelling system for logistics and end-of-line applications
ALcode P is the version specifically designed for pallet labelling. Featuring a reinforced structure and integrated safety guards, it is engineered to operate in demanding industrial environments. The system can apply one or more labels to pallet sides using linear-stroke or multi-axis applicators.
Thanks to the modular design of the range, ALcode systems provide an effective solution for automatic labelling, product identification and traceability requirements in the food industry, helping improve the efficiency of packaging operations and end-ofline logistics.
Il mercato plant based in crescita del 12,9%: innovazione di prodotto come driver per aumentare attrattività e valore
Germinal Bio punta sui nuovi Straccetti Vegetali, come formato versatile e contemporaneo che contribuisce ad ampliare le occasioni di consumo e a reinterpretare il pasto proteico. Il mercato Plant Based Bio, fresco e drogheria alimentare, ha registrato una crescita a volume di +12,9% e di +9,7% a valore, secondo i dati Totale Italia di NIQ aggiornati al 2025: è la conferma di come l’evoluzione delle abitudini alimentari stiano trasformando un segmento di nicchia in un comparto strutturato e dinamico.
Per rispondere, quindi, alle aspettative di un target flexitariano evoluto, il Gruppo Germinal, produttore di piatti pronti freschi, oltre di una ampia gamma di alimenti biologici, funzionali e salutistici, punta all’innovazione di prodotto e lancia gli Straccetti con broccoli e Straccetti alla mediterranea, con l’intento di evolvere la categoria, coniugando sperimentazione e qualità biologica.
“Oggi, la GDO è alla ricerca di referenze innovative
che contribuiscano a mantenere attrattività e valore, a differenziare lo scaffale e ad aumentare rotazione e marginalità – commenta Antonio Calapà, responsabile vendite di Germinal Bio. Se fino ad ora il burger vegetale ha rappresentato il punto di ingresso del plant-based nel fresco, oggi sono richiesti formati più adattabili e contemporanei. Ecco, quindi, che i nostri nuovi Straccetti Vegetali rispondono a questa evoluzione del mercato, offrendo texture sfilacciata e versatile, facilità di utilizzo in padella e in ricette veloci, elevato contenuto proteico di origine vegetale e posizionamento biologico coerente con la crescente domanda del segmento”.
Il formato “straccetto”, secondo Germinal Bio, consente di ampliare le modalità di consumo in piatti unici come insalate, bowl, wrap. Secondo Calapà, infatti, “non si tratta più di una sostituzione a favore di un prodotto vegetale High Protein, ma di una reinterpretazione del pasto proteico”.
L’inserimento di queste due nuove proposte a scaffale va anche nella direzione di un rafforzamento della componente BIO, oggi tra le più performanti: nel contesto di un mercato del fresco in crescita del +5,9% a valore secondo i dati Circana Sell-out 2025 riferiti a IS+LSP+Discount, il BIO – che conferma il proprio dinamismo con un incremento dell’8,6% rispetto all’anno precedente – nella gastronomia vegetale sostitutiva cresce con un
+12,4% e una quota pari al 20,5%, nettamente superiore alla media del fresco.
In un’epoca in cui la cucina è chiamata a dialogare con le sfide ambientali e sociali, gli Straccetti bio plant-based di Germinal Bio raccontano, quindi, una storia di evoluzione alimentare: un piatto completo, ricco di proteine vegetali, pronto in pochi minuti e per questo adattabile ai format di cucina veloce, capace di intercettare il gusto, le esigenze e la sensibilità del consumatore di oggi.
Gli Straccetti con broccoli e gli Straccetti alla mediterranea vanno ad arricchire l’offerta di piatti pronti freschi di Germinal Bio già composta da primi piatti come lasagne vegetali e zuppe e da secondi o piatti unici come burger, medaglioni, polpette vegetali e creme spalmabili 100% plant-based.
Straccetti con broccoli
Gli Straccetti con broccoli sono un piatto pronto 100% vegetale, a base di proteine concentrate di fave e piselli. Biologici, fonti di fibre e ricchi di proteine, sono una risposta semplice, ready-to-eat in cui ritrovare il gusto del biologico.
Straccetti alla mediterranea
Anche gli Straccetti alla mediterranea sono un prodotto plant-based, ad alto contenuto di proteine e fonte di fibre. Un piatto pronto fresco dove l’alternativa proteica vegetale si mescola ai sapori mediterranei.
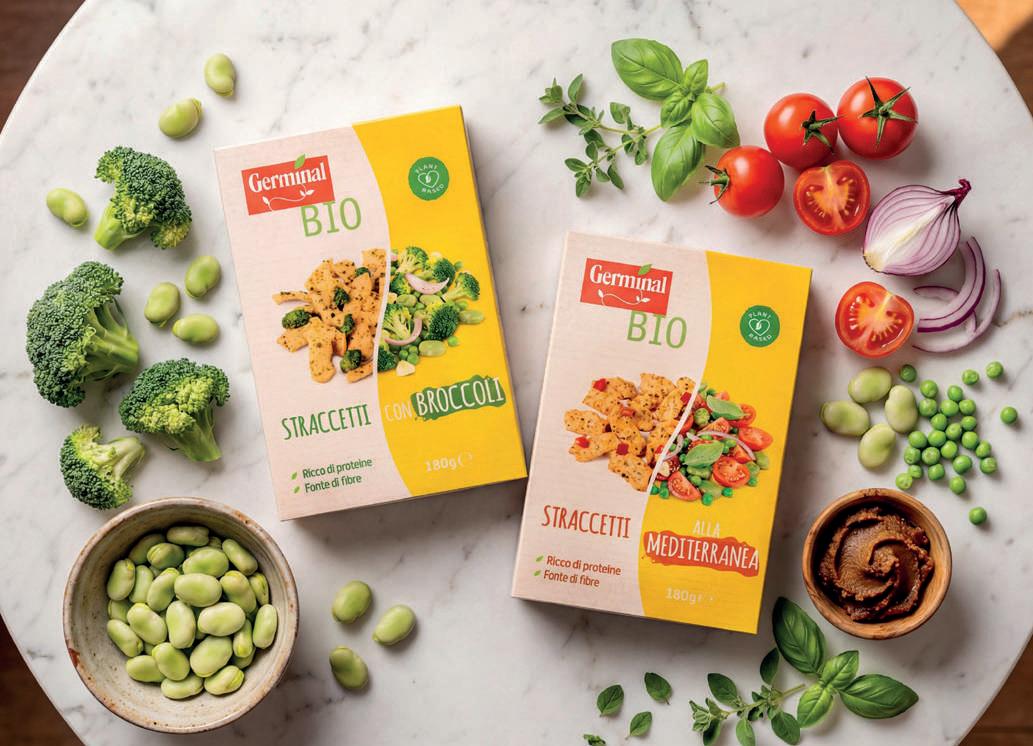
Plant based market is growing by 12.9%: product innovation becomes a lever to increase appeal and value
Germinal Bio focuses on the new Strips as a versatile and modern format, contributing to broadening consumption opportunities and to reinterpreting protein – based meals.
According to NIQ’s Total Italy data updated to 2025, plant - based biological market, including fresh products and groceries, recorded a growth of +12.9% in volume and +9.7% in value, confirming how the evolution of eating habits is transforming a niche market segment into a structured and dynamic sector.
In order to answer the new expectations of an increasingly flexitarian target market and to drive the evolution of a food category through experimentation and organic quality, Germinal Group, producer of fresh ready meals and a wide range of organic, functional, and healthy foods, is focusing on product innovation and launching Plant-based Strips with Broccoli and Plant-based Strips Mediterranean style.
“Large - scale retail is currently looking for innovative items, that help maintain appeal and value, and also to make the shelves stand out, increasing rotation and commercial margin” says Antonio Calapà, Germinal Bio Sales Manager. “Until now, plant–based burgers have marked the starting point of vegan fresh products, but the current market is demanding more contemporary and versatile items. Our new plant–based Strips respond to this recent market evolution: with a chipped texture and adaptable use, they are easy to cook in a pan and suited for quick recipes, high in vegetable originated protein and an organic positioning consistent with the growing demand in this segment.”
According to Germinal Bio, the strips format allows greater versatility, particularly in single dishes such as salads, bowls, and wraps. Calapà commented : “It is no longer a question of replacing meat with a high-protein plant-based product, but rather a reinterpretation of the protein meal itself.” Moreover, adding these two new products to retail shelves reinforces the organic component, that is currently among the best - performing. According to Circana Sell-out 2025 data referring to IS+LSP+Discount, the fresh food market registered a +5.9% in value. Organic products – which confirm their dynamism with an increase of 8.6% compared to the previous year – in the plant-based substitute
food sector are growing by +12.4% and account for a 20.5% share, well above the fresh food average. Nowadays, cuisine is requested to establish a dialogue with environmental and social challenges: Germinal Bio’s plant – based Straccetti tell a story of food evolution. A complete dish rich in vegetable protein, quick to cook and ready to serve in a few minutes, easily adaptable to different cooking styles; a product that embodies the taste, the needs and the sensitivity of today’s consumer.
Plant-based Strips with Broccoli and plant-based Strips Mediterranean Style are set to enrich the selection of Germinal Bio’s ready meals, which already includes first courses as vegetarian lasagna and soups, as well as second courses or main dishes such as burgers, medallions, vegetable patties and 100% plant based spreads.
Plant-based Strips with Broccoli
Plant-based Strips with Broccoli are a 100% plant - based ready meal, made with concentrated broad bean and pea proteins. Organic, source of fiber and rich in protein, Straccetti are an easy answer to the search of practicality and organic taste.
Plant-based Strips Mediterranean style Straccetti alla Mediterranea are a 100% plant - based dish, high in protein and fiber. A fresh ready meal where plant-based protein meets the Mediterranean flavors.
Dal confezionamento secondario al fine linea, applicazioni sviluppate per prodotti e processi differenti
Nel settore dairy, il confezionamento deve rispondere a esigenze molto diverse: efficienza produttiva, flessibilità ai formati e automazione. Ogni prodotto, dal fresco allo stagionato, richiede soluzioni capaci di adattarsi alle sue caratteristiche. Allo stesso tempo, gli ambienti produttivi impongono elevati standard di igiene, sicurezza alimentare e manutenzione. In quest’ottica, le macchine DM PACK possono essere realizzate in acciaio inox e dotate di sistemi di trasporto a sgancio rapido che semplificano le operazioni di pulizia, lavaggio e rimontaggio, contribuendo a ridurre i tempi di fermo linea.
Le esperienze sviluppate da DM PACK nel settore dairy confermano come ogni applicazione presenti esigenze specifiche che richiedono un approccio progettuale mirato. È il caso di un progetto realizzato recentemente per il confezionamento di vasetti di yogurt, con l’obiettivo di automatizzare e integrare in un’unica linea le operazioni di confezionamento
secondario e fine linea. La soluzione, composta da clusteratrice, vassoiatrice e palletizzatore robotizzato, gestisce in modo integrato tutte le fasi del fine linea, dal vasetto di yogurt al bipack, dal vassoio al pallet. Un altro esempio significativo riguarda il confezionamento di formaggi solidi preconfezionati, in diverse forme e formati, termoretratti o in vaschette termosigillate. Per questa applicazione è stata sviluppata una linea automatizzata collegata alle macchine di confezionamento a monte, composta da un’incartonatrice verticale e da un palletizzatore cartesiano compatto. Il sistema è stato progettato per coniugare flessibilità nella gestione dei formati, contenimento degli ingombri e automazione del fine linea.
Cambia ancora lo scenario nel caso del gelato mochi, prodotto che richiede particolare delicatezza. Per questa esigenza è stata fornita un’astucciatrice continua, capace di garantire precisione e affidabilità. Un’altra applicazione riguarda il confezionamento di ricotta e formaggi spalmabili. In questo caso abbiamo automatizzato la formazione di astucci piani a pozzetto destinati al successivo riempimento, integrando una nostra formatrice direttamente nella linea produttiva e rendendo il processo più efficiente e continuo.
Nel loro insieme, queste applicazioni evidenziano la capacità di adattare tecnologie e configurazioni a
prodotti, obiettivi produttivi e vincoli di impianto differenti. Un’esperienza trasversale che permette di supportare l’intero comparto dairy con soluzioni coerenti con le esigenze reali dei produttori.
From secondary packaging to end-of-line operations: Applications developed for different products and production processes
In the dairy industry, packaging must meet a wide range of requirements, including production efficiency, format flexibility, and automation. Every product, from fresh to aged dairy products, requires solutions capable of adapting to its specific characteristics.
At the same time, production environments demand high standards of hygiene, food safety, and ease of maintenance. With this in mind, DM PACK’s machines can be manufactured in stainless steel and equipped with quick-release conveyor systems that simplify cleaning, washing, and reassembly operations, helping to reduce downtime.
The experience gained by DM PACK in the dairy sector demonstrates how each application presents unique requirements that call for a tailored
engineering approach. This is the case of a project recently developed for yogurt cup packaging, aimed at automating and integrating secondary packaging and end-of-line operations into a single production line. The solution, consisting of a carton sleever, tray packer, and robotic palletizer, manages all end-of-line stages in an integrated way, from the yogurt cup to the twin pack, from the tray to the pallet.
Another significant example involves the packaging of pre-packed hard cheeses in different shapes and formats, either shrink-wrapped or packed in thermoformed trays. For this application, an automated line connected to the upstream packaging equipment was developed, consisting of a vertical case packer and a compact cartesian palletizer. The system was designed to combine format flexibility, a reduced footprint, and end-of-line automation.
A completely different scenario is represented by mochi ice cream, a product that requires particularly gentle handling. For this application, DM PACK supplied a continuous motion cartoning machine capable of ensuring precision and reliability throughout the packaging process. Another application concerns the packaging of ricotta and spreadable cheeses. In this case,
we automated the forming of flat tray-style cartons intended for subsequent filling, integrating one of our carton formers directly into the production line and making the process more efficient and continuous. Taken together, these applications highlight DM PACK’s ability to adapt technologies and machine configurations to different products, production goals, and plant constraints. This cross-sector expertise enables us to support the entire dairy industry with solutions that meet the real operational needs of manufacturers.
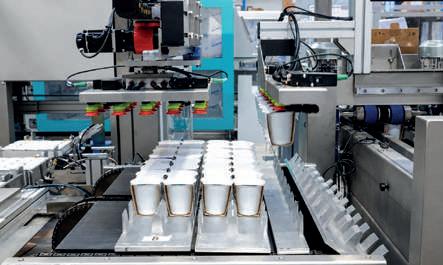
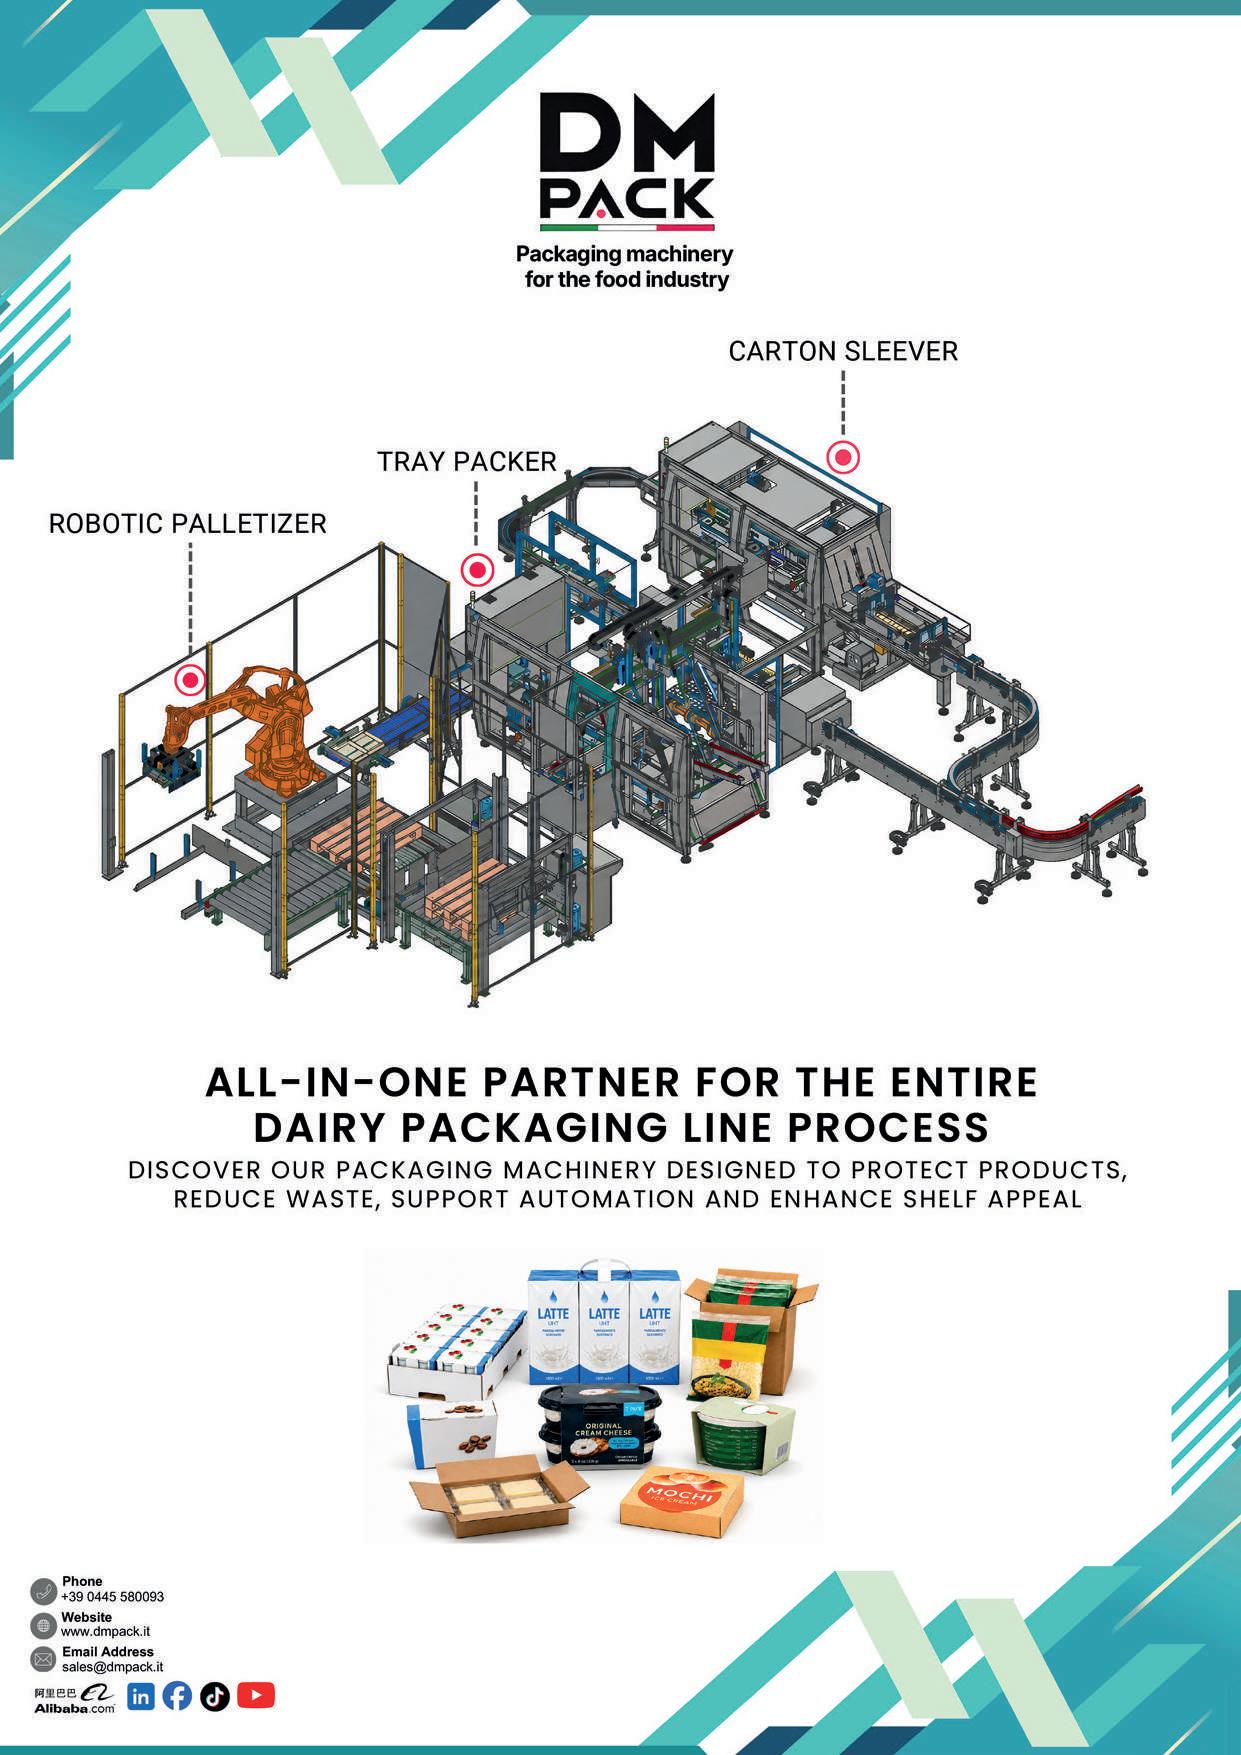
Universal Pack propone un approccio industriale integrato, fondato su tecnologie per bustine, stick pack e linee complete per accompagnare i produttori food nel confezionamento
Nel settore alimentare, il packaging monodose deve rispondere a esigenze complesse: sicurezza, sostenibilità, efficienza, protezione del prodotto e adattabilità a mercati frammentati. In questo scenario Universal Pack propone un approccio industriale integrato, fondato su tecnologie per bustine, stick pack e linee complete per accompagnare i produttori food nel confezionamento.
L’azienda interpreta il ruolo del costruttore di macchine non come semplice fornitore, ma come partner tecnologico di lungo periodo. La transizione verso materiali riciclabili, compostabili, a base carta o alleggeriti richiede competenze oltre la meccanica. Nuovi laminati e monomateriali possono essere più sensibili al calore e più complessi da saldare ad alte velocità. Per questo Universal Pack lavora su test applicativi e validazioni tecniche, per bilanciare riciclabilità, qualità della confezione, efficienza macchina e protezione dell’alimento.
Uno degli aspetti centrali riguarda il controllo della saldatura. Nei materiali sostenibili, dove gli strati possono presentare punti di fusione molto vicini, la stabilità termica diventa determinante. Universal Pack ha sviluppato soluzioni per il monitoraggio costante delle temperature nelle sezioni dell’impianto, fino alla singola pista, con regolazione in caso di variazioni. L’aumento del tempo di contatto tra le superfici saldanti migliora la qualità della saldatura, permettendo di lavorare laminati più sfidanti senza penalizzare performance.
La sostenibilità non si esaurisce nella scelta del materiale. Universal Pack adotta una visione end-toend che considera l’intero sistema: riduzione di peso e spessore del packaging, contenimento degli scarti in avviamento, minori fermi non programmati, ottimizzazione dei consumi energetici e maggiore efficienza del processo. Questo approccio consente di valutare benefici concreti lungo la filiera, anche in ottica LCA, considerando insieme materiale, macchina e processo.
Le tecnologie Universal Pack rispondono alle diverse esigenze del food, dai prodotti in polvere e granulari ai liquidi, semi-liquidi e condimenti. La bustina quattro saldature resta una soluzione centrale per semplicità di gestione, protezione del contenuto e ampia superficie comunicativa per il brand. Lo stick pack, invece, si distingue per praticità d’uso, formato compatto e minore impiego di materiale a parità di volume, risultando interessante per prodotti on-the-go, preparati istantanei, salse e monoporzioni liquide.
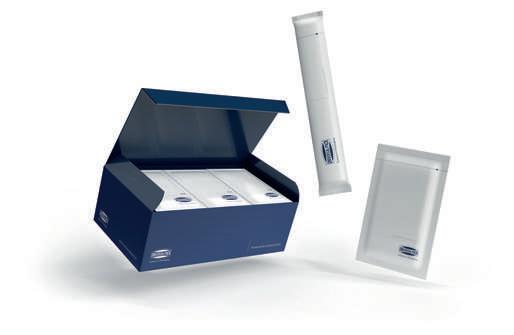
Accanto alle macchine stand alone, Universal Pack sviluppa linee complete che integrano confezionamento primario e secondario, dall’alimentazione e dosaggio fino all’inserimento in astucci preincollati o da formare. La disponibilità di un unico referente per l’intero impianto riduce complessità progettuale, tempi di integrazione e rischi di interfaccia tra macchine diverse: un vantaggio per chi cerca soluzioni chiavi in mano, scalabili e costruite intorno a prodotto, formato e capacità produttiva.
In un mercato caratterizzato da molte referenze, private label, lotti più brevi e frequenti lanci di prodotto, la flessibilità è un fattore competitivo decisivo. Cambi formato rapidi, configurazioni modulari e gestione di materiali diversi sulla stessa linea aiutano le aziende alimentari a ridurre i downtime e a proteggere l’investimento. A questo si aggiunge l’attenzione all’hygienic design: accessibilità, facilità di pulizia, smontaggi semplificati e componenti idonei ad ambienti washdown supportano elevati standard di igiene e sicurezza alimentare.
La digitalizzazione completa il quadro. Il monitoraggio di OEE, scarti, consumi energetici e dati di processo trasforma la macchina in un nodo connesso della smart factory. Integrazione con sistemi MES ed ERP, tracciabilità e manutenzione predittiva permettono di individuare inefficienze, ridurre sprechi e migliorare la continuità produttiva. Il packaging diventa così una leva strategica per qualità, sostenibilità e competitività industriale. Universal Pack confermerà questa visione anche a CibusTec 2026, in programma a Parma dal 27 al 30 ottobre 2026, presso Stand M 056 (Padiglione 2). La manifestazione sarà un’occasione per incontrare i professionisti del food processing e packaging, presentare competenze applicative e discutere nuovi progetti di confezionamento monodose alimentare. Un appuntamento coerente con il percorso dell’azienda: sviluppare tecnologie affidabili, flessibili e orientate al futuro.
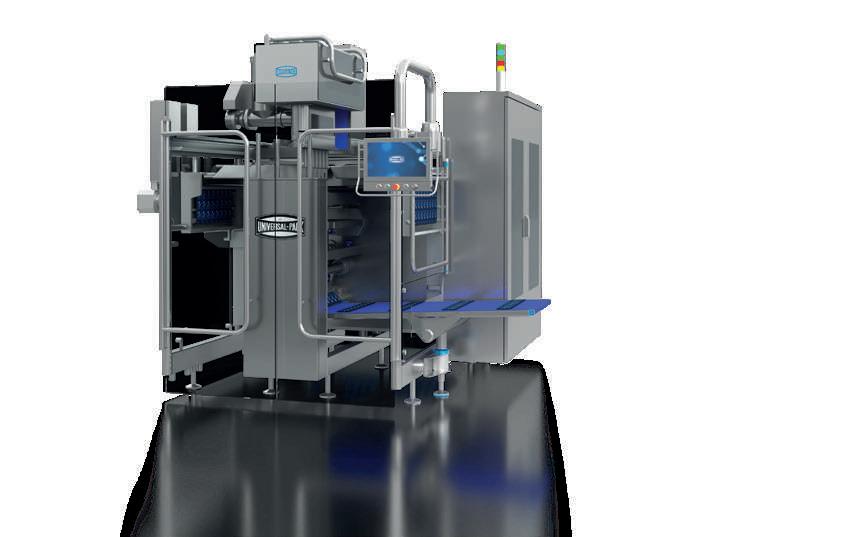
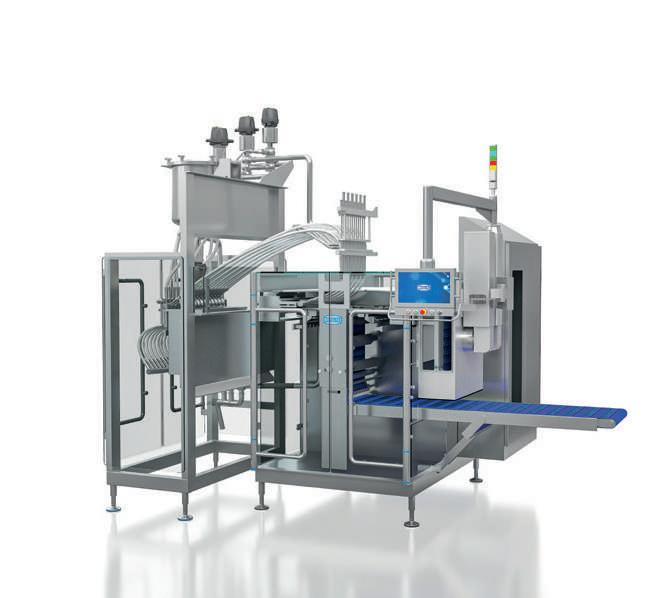
Universal Pack offers an integrated industrial approach based on technologies for sachets, stick packs, and complete lines designed to support food manufacturers throughout the packaging process
In the food industry, single-serve packaging must meet increasingly complex requirements: safety, sustainability, efficiency, product protection, and the ability to adapt to fragmented markets. In this context, Universal Pack offers an integrated industrial approach based on technologies for sachets, stick packs, and complete lines designed to support food manufacturers throughout the packaging process. The company sees the role of a packaging machinery manufacturer not simply as that of a supplier, but as a long-term technology partner. The transition toward recyclable, compostable, paper-based, or downgauged materials requires expertise that goes beyond mechanics. New laminates and monomaterials can be more heat-sensitive and more challenging to seal at high speeds. For this reason, Universal Pack carries out application tests and technical validations to balance recyclability, pack quality, machine efficiency, and food product protection.
One of the key aspects is sealing control. With sustainable materials, where different layers may have very similar melting points, thermal stability becomes essential. Universal Pack has developed solutions for constant temperature monitoring across the various sections of the system, down to each individual lane, with automatic adjustment in the event of fluctuations. Increasing the contact time between sealing surfaces improves seal quality, making it possible to process more demanding
laminates without compromising performance. Sustainability, however, does not end with the choice of packaging material. Universal Pack adopts an end-to-end vision that considers the entire system: reducing packaging weight and thickness, minimizing start-up scrap, limiting unplanned downtime, optimizing energy consumption, and improving overall process efficiency. This approach makes it possible to assess tangible benefits across the value chain, including from an LCA perspective, by considering material, machine, and process together. Universal Pack technologies meet the diverse needs of the food industry, from powders and granules to liquids, semi-liquids and condiments. The fourside-seal sachet remains a key solution thanks to its ease of handling, product protection, and wide surface area for brand communication. The stick pack, on the other hand, stands out for its ease of use, compact format, and lower material consumption for the same product volume, making it particularly attractive for on-the-go products, instant preparations, sauces, and single-serve liquid portions.
In addition to stand-alone machines, Universal
Pack develops complete lines that integrate primary and secondary packaging, from feeding and dosing through to insertion into pre-glued or wraparound cartons. Having a single partner for the entire system reduces project complexity, integration times, and interface risks between different machines. This is a clear advantage for manufacturers seeking turnkey, scalable solutions built around their specific product, format, and production capacity.
In a market defined by a growing number of SKUs, private labels, shorter production runs, and frequent product launches, flexibility is a decisive competitive factor. Fast format changeovers, modular configurations, and the ability to handle different materials on the same line help food companies reduce downtime and protect their investment. This is combined with a strong focus on hygienic design: accessibility, ease of cleaning, simplified dismantling, and components suitable for washdown environments support high standards of hygiene and food safety.
Digitalization completes the picture. Monitoring OEE, scrap, energy consumption, and process data turns the machine into a connected node within the smart factory. Integration with MES and ERP systems, traceability, and predictive maintenance make it possible to identify inefficiencies, reduce waste, and improve production continuity. Packaging therefore becomes a strategic lever for quality, sustainability, and industrial competitiveness.
Universal Pack will further confirm this vision at CibusTec 2026, taking place in Parma from October 27 to 30, 2026, at Stand M 056, Hall 2. The exhibition will be an opportunity to meet professionals from the food processing and packaging industries, present application expertise, and discuss new single-serve food packaging projects. It is an event that aligns closely with the company’s path: developing reliable, flexible, and future-oriented technologies.
Ergomec: sistemi integrati e su misura per la movimentazione delle materie prime nel settore alimentare
Nel settore alimentare, la movimentazione e il trattamento delle materie prime non possono più essere considerati semplici operazioni ausiliarie. Al contrario, rappresentano fasi determinanti per la qualità del prodotto finale, per l’efficienza del processo produttivo e per la sostenibilità complessiva dell’impianto. Ergomec, realtà consolidata all’interno del gruppo Pegaso Industries, risponde a queste sfide con un approccio tecnico e progettuale evoluto, in grado di offrire soluzioni impiantistiche su misura per lo stoccaggio, il trasporto, il dosaggio e la supervisione automatizzata delle materie prime.
Con oltre 25 anni di esperienza e una solida base ingegneristica, Ergomec ha sviluppato una gamma completa di tecnologie specificamente orientate al settore alimentare, realizzando impianti in grado di trattare polveri, granuli e miscele anche con caratteristiche fisiche complesse o instabili. L’intero ciclo –dalla progettazione alla messa in servizio – è gestito internamente, per garantire massima coerenza qualitativa, piena tracciabilità e conformità alle normative più stringenti.
Soluzioni modulari per impianti alimentari su misura
Ogni impianto Ergomec è il risultato di un’analisi tecnica approfondita delle esigenze del cliente. Il design è orientato alla massima efficienza e flessibilità, prevedendo moduli impiantistici scalabili e adattabili nel tempo, in grado di integrarsi con le infrastrut-
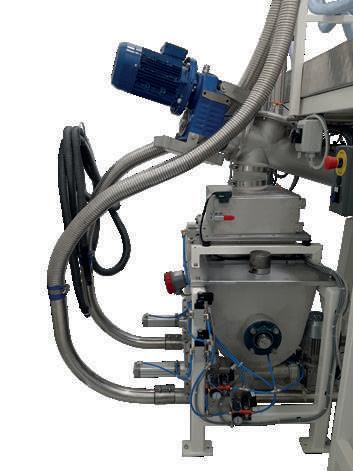
ture produttive esistenti.
Tra le principali tecnologie sviluppate per l’industria alimentare:
• Silos di stoccaggio: disponibili in acciaio inox o alluminio, monolitici o pannellati, con sistemi di coibentazione e dispositivi di condizionamento integrati. Le configurazioni sono ottimizzate per proteggere le materie prime da sbalzi termici e umidità, garantendo al contempo una logistica efficiente da cisterna, treno o container.
• Trasporto pneumatico e meccanico: progettato in funzione delle proprietà fisiche dei materiali. Le soluzioni includono trasporto in fase diluita o densa, coclee tubolari e a canale, elevatori a tazze e nastri, sempre con l’obiettivo di minimizzare la degradazione del prodotto e contenere l’usura degli impianti.
• Dosaggio e miscelazione: sistemi batch o in continuo, volumetrici e gravimetrici, con gestione automatizzata delle ricette e opzioni di controllo a perdita o guadagno di peso. Vengono impiegati mescolatori verticali o orizzontali in base alle caratteristiche del prodotto, con attenzione alla fluidità, alla densità apparente e all’igroscopicità delle miscele.
• Depolverizzazione: sistemi customizzati per la rimozione di fibre, sfilacci e polveri sottili da granuli o zuccheri. Una fase spesso sottovalutata, ma essenziale per garantire la purezza del prodotto finito e proteggere i dispositivi a valle.
• Accessori impiantistici: dalla gestione delle materie prime in ingresso (svuota sacchi, svuota bigbag, valvole rotative, tramogge), fino al controllo fine del processo (setacci, cicloni, filtri, serrande), ogni componente è selezionato o progettato su misura per garantire affidabilità, sanificabilità e sicurezza. Caso applicativo: trasporto ottimizzato dello zucchero in impianto da forno Uno dei casi più rappresentativi della capacità di Ergomec di intervenire su impianti esistenti riguarda una nota azienda italiana attiva nel settore dei prodotti da forno. A seguito della modifica delle specifiche di fornitura dello zucchero – con un incremento della componente fine nella granulometria – si è riscontrato un aumento degli scarti di produzione dovuto alla polverizzazione del materiale lungo le linee pneumatiche.
Il reparto tecnico Ergomec ha condotto un’analisi dettagliata dell’impianto esistente e ha proposto una serie di modifiche mirate per ristabilire la continuità produttiva e migliorare la qualità del prodotto finito:
1. Sostituzione del setaccio vibrante con vasca con agitatore: per evitare fenomeni di separazione e sedimentazione. Le pale dell’agitatore sono state disegnate per mantenere il materiale in movimento fluido, evitando la formazione di agglomerati.
2. Installazione di inverter su coclee e soffianti: per gestire dinamicamente le velocità di trasporto, riducendo lo stress meccanico sul materiale e migliorando l’uniformità di dosaggio.
3. Sensori di velocità in linea: per un controllo continuo del flusso, integrato nel sistema SCADA, che consente di correggere in automatico eventuali variazioni.
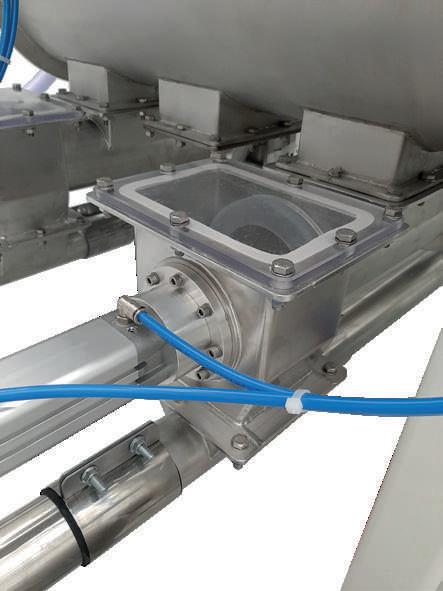
4. Passaggio dal trasporto a batch a trasporto in continuo: una scelta ingegneristica che ha permesso di abbassare la velocità media da 25 m/s a 15 m/s, riducendo l’abrasione del prodotto e garantendo comunque la portata oraria richiesta.
5. Depolverazione avanzata: con l’integrazione di un sistema custom ad alta efficienza al posto del filtro precedente, migliorando la pulizia ambientale e la qualità complessiva del prodotto finale.
Supervisione e tracciabilità digitale
Gli impianti Ergomec sono predisposti per l’integrazione con sistemi SCADA di ultima generazione, personalizzati in base al layout impiantistico e alle esigenze di processo. I software gestiscono in automatico ricette, tracciabilità lotti, allarmi e reportistica, offrendo pieno controllo su ogni fase della produzione. Certificazioni e qualità senza compromessi
Ergomec opera secondo i più elevati standard qualitativi, con sistema interno certificato EN 1090, ISO 3834 e ISO 9001. Tutti gli impianti sono conformi alle normative HACCP, FDA, ATEX e MOCA, e progettati per garantire sanificabilità, sicurezza alimentare e durabilità nel tempo.
Innovazione sostenibile
Nel quadro delle iniziative del gruppo Pegaso Industries, Ergomec investe continuamente in ricerca e sviluppo per ridurre l’impatto ambientale dei propri impianti. Dalla progettazione di linee ad alta efficienza energetica, alla riduzione degli scarti, fino alla digitalizzazione dei processi, l’azienda è impegnata a costruire un futuro industriale più sostenibile. www.ergomec.com
In the food industry, raw material handling and processing can no longer be seen as mere auxiliary operations. On the contrary, they are critical phases that directly influence the quality of the final product, the efficiency of the production process, and the overall sustainability of the plant. Ergomec, a well-established company within the Pegaso Industries group, meets these challenges with an advanced engineering and design approach, offering fully customised systems for storage, conveying, dosing, and automated supervision of raw materials.
With over 25 years of experience and a strong engineering foundation, Ergomec has developed a comprehensive range of technologies specifically designed for the food industry. These systems can handle powders, granules, and blends, even those with complex or unstable physical properties. The entire process – from design to commissioning –is managed in-house to ensure maximum quality consistency, full traceability, and compliance with the most stringent standards.
Modular solutions for tailor-made food processing plants
Each Ergomec plant is the result of an in-depth technical analysis of the client’s specific needs. The system design focuses on efficiency and flexibility, featuring scalable modules that can be adapted over time and integrated with existing production infrastructure.
Key technologies developed for the food industry include:
• Storage silos: Available in stainless steel or aluminium, either monolithic or panel-built, with integrated insulation and conditioning systems.
Configurations are optimised to protect raw materials from thermal shocks and humidity, while ensuring efficient logistics from tankers, railcars or containers.
• Pneumatic and mechanical conveying: Engineered according to the physical properties of the materials. Solutions include dilute and dense phase conveying, tubular and trough screw conveyors, bucket elevators, and belt conveyors –all designed to minimise product degradation and reduce equipment wear.
• Dosing and Mixing: Batch or continuous systems, volumetric and gravimetric, with automated recipe management and loss-in-weight or gain-in-weight control options. Vertical or horizontal mixers are selected based on product characteristics, ensuring proper flowability, bulk density, and moisture sensitivity.
• Dedusting: Custom systems for removing fibres, fines, and dust from granules or sugars – a critical yet often overlooked step to ensure product purity and protect downstream equipment.
• Auxiliary components: From raw material intake (bag dump stations, big-bag dischargers, rotary valves, hoppers) to process control components (sieves, cyclones, filters, dampers), each part is selected or designed to ensure reliability, cleanability, and safety.
Application case: Optimised sugar conveying in a bakery plant
One of the most representative examples of Ergomec’s ability to retrofit existing plants involves a renowned Italian bakery company. Following a change in the sugar supply specifications –specifically an increase in fine particles – the customer experienced higher production waste due to material pulverisation along the pneumatic lines. Ergomec’s technical team conducted a detailed analysis of the existing plant and proposed a series of targeted upgrades to restore production continuity and improve product quality:
1. Replacement of vibrating sieve with agitated hopper: To prevent separation and sedimentation.
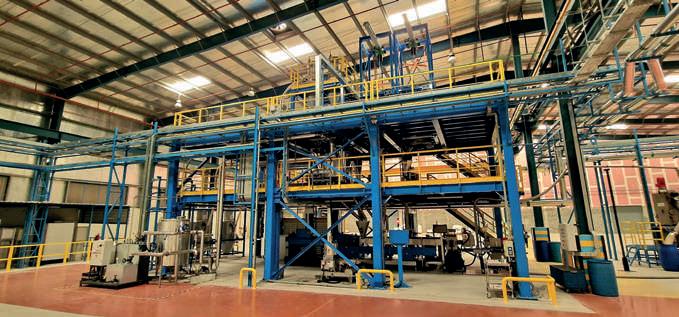
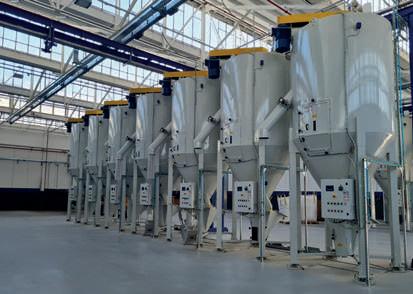
The agitator blades were specifically designed to maintain a smooth flow and prevent agglomeration.
2. Installation of inverters on screw conveyors and blowers: To dynamically control conveying speeds, reducing mechanical stress on the material and improving dosing uniformity.
3. Inline speed sensors: For continuous flow monitoring, fully integrated into the SCADA system, enabling automatic corrections in case of flow variations.
4. Shift from batch to continuous conveying: An engineering decision that lowered the average conveying speed from 25 m/s to 15 m/s, reducing product abrasion while maintaining required throughput.
5. Advanced dedusting: Integration of a highefficiency, custom-built system replaced the previous filter, improving environmental cleanliness and final product quality.
Digital supervision and traceability
Ergomec systems are designed for seamless integration with state-of-the-art SCADA systems, fully customised according to plant layout and process requirements. The software autonomously manages recipes, batch traceability, alarms, and reporting, offering full control over every production stage.
Certified quality without compromise
Ergomec operates according to the highest quality standards, with an internal system certified to EN 1090, ISO 3834 and ISO 9001. All plants comply with HACCP, FDA, ATEX and MOCA regulations, and are designed for hygienic operation, food safety, and long-term durability.
Sustainable innovation
As part of Pegaso Industries’ broader sustainability efforts, Ergomec invests continuously in R&D to reduce the environmental footprint of its systems. From energy-efficient plant design and waste reduction to process digitalisation, the company is committed to building a more sustainable industrial future.
www.ergomec.com
Il cuore della tecnologia
Dolzan è rappresentato dai dosatori in acciaio inox ispezionabile, completamente apribili per garantire pulizia semplice e veloce
Le confezionatrici verticali Dolzan sono progettate per pesare, dosare e confezionare con precisione polveri, farine, caffè, spezie, cereali, granuli, proteine in polvere e altri ingredienti destinati a trasformatori di ogni dimensione, ogni prodotto alimentare alla rinfusa. Ogni impianto può essere personalizzato in base al prodotto, al peso e al formato desiderato: dalla busta stabilo a quattro saldature al fondo quadro, dal cuscino al doypack fino al sottovuoto. Una versatilità che consente ai produttori di rispondere rapidamente alle richieste del mercato con packaging funzionale e accattivante. Il cuore della tecnologia è rappresentato dai dosatori
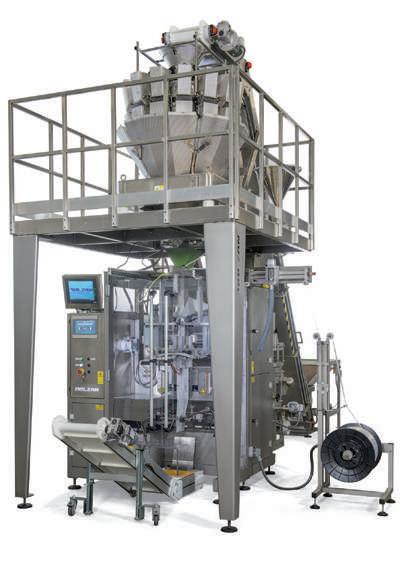
in acciaio inox ispezionabile, completamente apribili per garantire pulizia semplice e veloce. Il cambio formato è rapido e intuitivo, permettendo di passare da una confezione all’altra in pochi minuti, riducendo i tempi di fermo e aumentando la produttività. Tutti i componenti a contatto con il prodotto sono conformi alla normativa MOCA, assicurando sicurezza e igiene costante.
Le macchine Dolzan sono modulari e possono essere integrate con tramogge di carico, sistemi big-bag, applicatori di etichette, dispositivi per atmosfera protettiva e altri accessori, fino a realizzare impianti chiavi in mano capaci di gestire l’intero processo, dalla pesatura al confezionamento finale. Particolare attenzione è dedicata alla sostenibilità: le confezionatrici sono compatibili con film riciclabili di ultima generazione, contribuendo a ridurre l’impatto ambientale senza compromettere la protezione del prodotto e la qualità del packaging. Oltre alla tecnologia, Dolzan offre consulenza tecnica dedicata, affiancando i clienti nella definizione della configurazione più adatta alla propria linea produttiva, con l’obiettivo di garantire affidabilità, efficienza e continuità operativa.
Fully inspectable stainless steel dosing systems, completely accessible for fast and easy cleaning are at the core of Dolzan technology
Dolzan vertical packaging machines are designed to accurately weigh, dose and package powders, flours, coffee, spices, cereals, granules, protein powders and other bulk food ingredients intended for processors of all sizes. They are suitable for handling any type of bulk food product. Each system can be customized according to the product, target weight and desired bag style: from four-side seal (stabilo) bags to block-bottom, pillow, doypack and vacuum packs. This versatility enables manufacturers to respond quickly to market demands with functional and attractive packaging solutions.
At the core of the technology are fully inspectable
stainless steel dosing systems, completely accessible for fast and easy cleaning. Format changeover is quick and intuitive, allowing operators to switch from one bag type to another in just a few minutes, reducing downtime and increasing overall productivity. All product-contact parts comply with MOCA regulations (Materials and Articles in Contact with Food), ensuring consistent safety and hygiene standards.
Dolzan machines are modular and can be integrated with feeding hoppers, big-bag systems, label applicators, modified atmosphere packaging devices and other accessories, creating turnkey solutions capable of managing the entire process, from weighing to final packaging.
Special attention is also given to sustainability: the machines are compatible with next-generation recyclable films, helping reduce environmental impact without compromising product protection or packaging quality.
In addition to advanced technology, Dolzan provides dedicated technical consultancy, supporting customers in defining the most suitable configuration for their production line to ensure reliability, efficiency and operational continuity.
Presentando soluzioni innovative contro lo spreco e la perdita alimentare, l’iniziativa SAVE FOOD ha premiato i vincitori dei propri premi e del concorso internazionale di progetti in occasione di interpack 2026, dando così un impulso significativo all’intera catena del valore
Il concorso di progetti SAVE FOOD pone particolare accento sui progetti che contribuiscono efficacemente alla riduzione delle perdite e degli sprechi alimentari, specialmente nei settori della trasformazione e del confezionamento. Allo stesso tempo, riflette la missione dell’iniziativa, che consiste nel promuovere un uso più responsabile delle risorse nella produzione e nella trasformazione alimentare e nel fornire soluzioni concrete laddove sono più urgentemente necessarie.
l vincitore del concorso del progetto SAVE FOOD di quest’anno è Trueways Enterprises con il progetto “Edible Primary Packaging Innovation Pilot”, realizzato in collaborazione con l’Institute of Packaging Professionals Kenya. L’approccio del progetto consiste nello sviluppo di imballaggi primari commestibili a base di strisce di frutta essiccata, con l’obiettivo di ridurre sia le perdite alimentari che i rifiuti da imballaggio, trasformando la frutta in eccedenza o non commerciabile in un nuovo materiale da imballaggio in grado di sostituire le soluzioni convenzionali in plastica.
Questa soluzione si rivela efficace in diversi punti della catena del valore: riduce le perdite post-raccolta, evita
gli sprechi legati agli imballaggi e apre nuove opportunità per soluzioni di imballaggio sostenibili, in particolare per le piccole e medie imprese. Il premio è inoltre accompagnato da un sostegno finanziario destinato all’ulteriore sviluppo e all’attuazione pratica del progetto.
Soluzioni di packaging pluripremiate a interpack
Oltre ai vincitori del concorso di progetti, a interpack 2026 sono stati premiati anche i vincitori dei SAVE FOOD Design Awards e dei Sustainability Design Awards. La cerimonia di premiazione si è svolta nell’ambito dei SAVE FOOD Expert Talks, che per la prima volta hanno riunito esperti del mondo dell’impresa, della scienza e della pratica per discutere delle sfide attuali e delle soluzioni volte a ridurre lo spreco alimentare.
I SAVE FOOD Design Awards premiano le soluzioni che riducono gli sprechi e le perdite alimentari, dai materiali e dalle tecnologie fino ai concetti completi end-to-end. I vincitori del premio nel 2026 sono Grupolantero/LANINVER, Greiner Packaging e Innoscentia. Le loro soluzioni premiate intervengono in vari punti della catena del valore: da una protezione più efficace dei prodotti sensibili, passando per l’estensione della durata di conservazione, fino alla riduzione del deterioramento grazie all’applicazione di concetti e tecnologie di imballaggio innovativi. In questo modo contribuiscono a ridurre le perdite alimentari durante la movimentazione, il trasporto e il consumo.
I Sustainability Design Awards premiano prodotti, macchinari, sistemi e servizi che hanno un impatto ambientale positivo e un’impronta di CO2 ridotta – ad esempio, grazie all’efficienza nell’uso dei materiali, alla riciclabilità o a soluzioni di sistema innovative. In questo contesto sono state premiate ALFA MACHINE Kourtoglou, IRPLAST e AeroFlexx Packaging Company. L’attenzione dei premi è rivolta a soluzioni che riducano in modo specifico l’uso dei materiali e l’impatto ambientale, soddisfacendo al contempo le specifiche
funzionali. Tra le soluzioni figurano sistemi di imballaggio efficienti dal punto di vista delle risorse, materiali riciclabili e nuovi approcci all’imballaggio flessibile che coniugano esigenze ecologiche ed economiche. Con questi premi, l’iniziativa SAVE FOOD ribadisce il proprio ruolo di piattaforma internazionale per l’innovazione e la cooperazione. I progetti e le soluzioni premiati dimostrano che la riduzione delle perdite alimentari è possibile solo grazie all’interazione tra imballaggio, trasformazione, logistica e nuovi modelli di business.
L’iniziativa SAVE FOOD è stata lanciata nel 2011 da Messe Düsseldorf e interpack, la più grande fiera al mondo dedicata al settore dell’imballaggio e alle industrie di processo correlate. Da allora, collabora, tra gli altri, con l’Organizzazione delle Nazioni Unite per l’Alimentazione e l’Agricoltura (FAO) e con il Programma delle Nazioni Unite per l’Ambiente (UN Environment). L’Organizzazione mondiale dell’imballaggio (WPO) e l’Organizzazione delle Nazioni Unite per lo sviluppo industriale (UNIDO) si sono aggiunte all’elenco dei partner di rilievo che continuano a sostenere l’iniziativa ancora oggi con il loro impegno e le loro competenze tecniche. In qualità di alleanza globale, SAVE FOOD si impegna a ridurre le perdite e gli sprechi alimentari in linea con l’Obiettivo di Sviluppo Sostenibile 12.3 delle Nazioni Unite. Particolare attenzione è rivolta alle innovazioni provenienti dall’industria dell’imballaggio. www.save-food.de
Showcasing innovative solutions against food waste and food loss, the SAVE FOOD initiative honoured the winners of its awards and its international project competition at interpack 2026, thereby delivering significant impetus along the entire value chain
The SAVE FOOD project competition casts a specific spotlight on projects that make an effective contribution to reducing food loss and waste, particularly in the areas of processing and packaging. At the same time, it reflects the initiative’s mission, which is to promote more responsible use of resources in food production and processing and to bring concrete solutions to where they are most urgently needed.
The winner of this year’s SAVE FOOD project competition is Trueways Enterprises with the “Edible Primary Packaging Innovation Pilot” project, which is being realised in partnership with the Institute of Packaging Professionals Kenya. The project’s approach is to develop edible primary packaging based on fruit leather, with the aim of reducing both food loss and packaging waste by processing surplus or non-marketable fruit into a new packaging material able to replace conventional plastic solutions.
This solution is effective at multiple points along the value chain: it reduces post-harvest losses, avoids packaging waste and opens up new opportunities for sustainable packaging solutions, especially for small and medium-sized companies. The award is also linked to financial support for the project’s continued development and practical implementation. Award-winning packaging solutions at interpack
Alongside the project competition winners, the recipients of the SAVE FOOD Design Awards and the Sustainability Design Awards were also honoured at interpack 2026. The award ceremony took place in the context of the SAVE FOOD Expert Talks, which for the first time brought together experts from business, science and practice to discuss current challenges and solutions for reducing food loss.
The SAVE FOOD Design Awards distinguish solutions that reduce food waste and loss – from materials and technologies to all-round end-to-end concepts. The award winners in 2026 are Grupolantero/ LANINVER, Greiner Packaging and Innoscentia. Their award-winning solutions address various points in
the value chain – from the more effective protection of sensitive products through the extension of shelf life to the reduction of spoilage via the application of innovative packaging concepts and technologies.
In doing so, they help to reduce food loss during handling, transport and consumption.
The Sustainability Design Awards recognise products, machines, systems and services that make a positive environmental impact and have a reduced CO2 footprint – for example through material efficiency, recyclability or innovative system solutions. ALFA MACHINE Kourtoglou, IRPLAST and AeroFlexx Packaging Company were awarded in this context. The focus of the awards lies on solutions that specifically reduce the use of materials and environmental impact while meeting functional specifications at the same time. The solutions include resource-efficient packaging systems, recyclable materials and new approaches to flexible packaging that combine ecological and economic demands.
With these awards, the SAVE FOOD Initiative underscores its role as an international platform
for innovation and cooperation. The award-winning projects and solutions demonstrate that food loss reduction is only made possible through the interplay of packaging, processing, logistics and new business models.
The SAVE FOOD Initiative was launched in 2011 by Messe Düsseldorf and interpack, the world’s largest trade fair for the packaging sector and related process industries. Since then, it has been working with the Food and Agriculture Organization of the United Nations (FAO) and the United Nations Environment Programme (UN Environment), among others. The World Packaging Organisation (WPO) and the United Nations Industrial Development Organization (UNIDO) were added to the list of important partners who continue to support the initiative today with their commitment and technical expertise. As a global alliance, SAVE FOOD is committed to reducing food loss and waste in line with UN Sustainable Development Goal 12.3. A special focus is placed on innovations from the packaging industry. www.save-food.de
L’azienda modenese presenta le sue soluzioni tecnologiche avanzate nel campo dei processi produttivi, del confezionamento automatico e del controllo di produzione
Dal 27 al 30 ottobre, Parma ospiterà Cibus Tec, storico salone fieristico internazionale organizzato da Fiere di Parma e punto di riferimento per l’innovazione tecnologica applicata all’industria alimentare. In occasione dell’edizione 2026, sarà presente Pulsar Industry, realtà che da oltre tre decenni opera nel settore dell’automazione industriale.
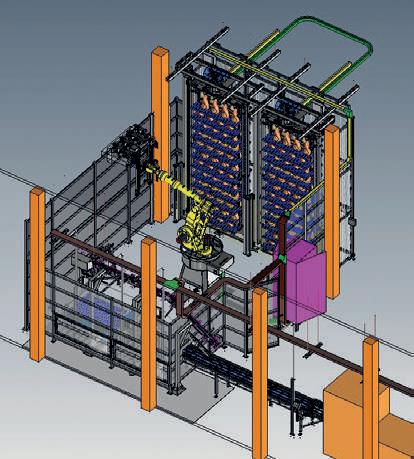
Fondata alla fine degli anni ’80 da un gruppo di tecnici con esperienza pluridecennale, l’azienda si è progressivamente affermata come uno dei principali riferimenti italiani per l’automazione industriale applicata al comparto alimentare. La sede principale è situata a Spilamberto, in provincia di Modena, cui si affianca una sede operativa a Rovereto, in provincia di Trento, e un ufficio commerciale a New York, inaugurato nell’estate del 2025 per rispondere alle esigenze dei clienti italiani con stabilimenti negli Stati Uniti e per favorire l’ingresso nel mercato statunitense. L’organico conta oggi oltre 90 collaboratori, mentre il fatturato annuo ha superato i 14 milioni di euro, risultato di una politica aziendale orientata a investimenti costanti in ricerca e sviluppo, innovazione tecnologica e formazione del personale.
In occasione della manifestazione, Pulsar Industry presenterà le proprie soluzioni tecnologiche nei settori dei processi produttivi, del confezionamento automatico e del controllo di produzione, ambiti che costituiscono i principali punti di forza dell’azienda.
Gli obiettivi che l’azienda si propone di conseguire attraverso la partecipazione alla fiera includono l’incontro con imprenditori del settore alimentare e buyer internazionali, il consolidamento della propria immagine presso la clientela e la raccolta di richieste relative a progetti da sviluppare in Italia e all’estero. Un ledwall di grandi dimensioni offrirà ai visitatori la possibilità di visionare una selezione di filmati relativi agli impianti più recenti realizzati dall’azienda.
Le soluzioni che saranno presentate comprendono sistemi robotizzati per incartonamento e pallettizzazione, impianti per la stagionatura e il confezionamento dei salumi, linee complete dedicate alla IV gamma — ovvero insalate e ortaggi pronti al consumo — e magazzini automatici in acciaio inox autosanificanti, progettati per operare anche in ambienti refrigerati.
Tra le tecnologie esposte si segnala in particolare DynaMotion, l’AGV intelligente già presentato in occasione di IFFA 2025 a Francoforte, destinato al trasporto automatizzato di telai di stagionatura. Il sistema, caratterizzato da compattezza, facilità di sanificazione e adattabilità a diversi layout produttivi, si integra nativamente con il software Dynamic,
assicurando la tracciabilità lungo l’intero ciclo produttivo.
Dynamic costituisce l’elemento tecnologico trasversale a tutte le soluzioni proposte dall’azienda. Sviluppata interamente all’interno dell’azienda, questa piattaforma dipartimentale supera le funzionalità di un tradizionale sistema MES/ WMS, consentendo la raccolta di dati in tempo reale, la gestione della tracciabilità e delle schede qualità, l’analisi dei fermi macchina e il calcolo dell’OEE, fornendo alle imprese una visione complessiva delle proprie performance produttive. Nella sua versione più recente, il sistema integra algoritmi di Intelligenza Artificiale, sviluppati anche in collaborazione con centri di ricerca universitari, finalizzati a ottimizzare le scelte operative, ridurre gli scarti e valorizzare i dati generati in ambito produttivo. Dynamic risulta inoltre pienamente integrabile con i sistemi ERP dei clienti, garantendo l’accesso ai protocolli previsti da Industria 4.0 e 5.0.
Tra i principali clienti dell’azienda figurano alcuni dei più rilevanti gruppi dell’industria alimentare italiana, tra cui AIA, Amadori, Fratelli Beretta, Conserve Italia, Granterre, Rovagnati, PAC2000A Conad, Planet Farms e Unicoop Firenze.
The Modena-based company presents its advanced technological solutions in production process, automatic packaging and production control sectors
From 27 to 30 October, Parma will be hosting Cibus Tec – international trade fair organized by Fiere di Parma and benchmark event for technological innovation applied to the food industry. Pulsar Industry – company that has been in the industrial automation sector for decades –will be participating in this year’s edition. Founded in the early 90s by a group of experts with decade-long experience, the company has stood out as one of the major Italian enterprises in industrial automation applied to the food sector. The company’s headquarters is in Spilamberto, in the province of Modena, Italy, while its operation offices are in Rovereto (Trento), and sales office in New York – opened in Summer 2025 to both meet the growing demand of Italian customers in the USA and open up to US market
Today, the company accounts for 90 collaborators and turnover higher than 14 million euro, resulting from a policy oriented to constant investment in research and development, technological innovation and staff training.
On occasion of Cibus Tec, Pulsar Industry will introduce its technological solutions for production processes, automatic packaging and production control, areas that are the company’s key strengths. By participating in this event, Pulsar Industry means to meet entrepreneurs of the food industry and international buyers, to cement its image among its customers, and get requests of projects to develop in Italy and abroad. A LED screen will offer visitors a selection of videos presenting the company’s most recent creations.
The solutions being presented at Cibus Tec will include robotized systems for handling and palletization, salami processing and seasoning lines, fresh-produce plants, such as ready-toeat salads and vegetables, and auto-sanitizing stainless steel automatic warehouses and advanced handling solutions, designed to run also in refrigerated environments. Among the technologies to be introduced, worth of
special mention is DynaMotion, the intelligent AGV already presented at IFFA 2025 in Frankfurt, for automated conveying of seasoning looms. Compact, easily sanitizable and adjustable to any production layout, DynaMotion can be inherently integrated with Dynamic software, thus granting continuous traceability along the entire production cycle.
Dynamic is the cross-technology technological element of all Pulsar Industry’s solutions. Developed entirely in-house, this departmental platform delivers performance higher than a traditional MES/WMS system, enables data collection in real time, manages traceability and quality charts, analyses machine downtime and calculated OEE, offering enterprises a complete overview of its own production performance. Its most recent evolution integrates AI algorithms – developed also thanks to cooperation with important University research centres – that optimise operational choices, reducing waste, and enhance production data. Furthermore, Dynamic also stands out for it is fully integrable into customers’ ERP systems, allowing access to Industry 4.0 and 5.0 protocols.
Among Pulsar Industry’s main customers, we see some of the most important groups of Italian food industry, such as AIA, Amadori, Fratelli Beretta, Conserve Italia, Granterre, Rovagnati, PAC2000A Conad, Planet Farms and Unicoop Firenze.
Con il sensore radar VEGAPULS 42 VEGA completa il proprio portafoglio IO-Link per l’automazione industriale e offre una gamma di prestazioni ottimali per tutte le applicazioni per la misura di livello, soglia di livello e pressione. La strumentazione completa da un’unica fonte semplifica molte cose, anche l’allestimento e il controllo dei processi vari e complessi
Sensore radar con design igienico
Con il VEGAPULS 42 l’esperienza pluridecennale di VEGA nel campo della tecnologia radar confluisce nell’automazione industriale. Il sensore soddisfa le esigenze specifiche dell’industria per la misura di livello in serbatoi di piccole dimensioni e processi di riempimento cadenzati. Dispone di tutti i requisiti necessari nei processi critici sotto il profilo dell’igiene: la sua frequenza di commutazione consente di raggiungere elevate velocità di ciclo e di cambiare rapidamente i livelli di riempimento: offre inoltre opzioni di attacco flessibili, dalla filettatura standard all’attacco universale per adattatore igienico da 1 pollice. È subito pronto all’uso e nell’esecuzione trifilare comunica con IO-Link.
Tutti i vantaggi della tecnologia radar per l’automazione
Grazie al principio di misura senza contatto, la tecnologia radar offre numerosi vantaggi nei processi cadenzati dell’industria alimentare e farmaceutica, come ad esempio nel riempimento, che altre soluzioni di misura non sono in grado di offrire in maniera equivalente. La domanda è molto forte, poiché per il funzionamento
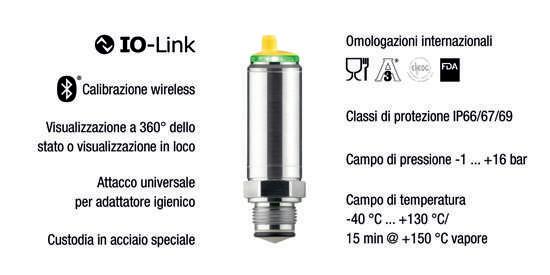
efficiente degli impianti e il controllo ottimale dei processi è sempre più importante disporre di valori di misura affidabili. Con IO-Link, il VEGAPULS 42 non solo comunica universalmente, ma può anche essere cablato in maniera particolarmente rapida ed economica grazie al semplice collegamento a 3 conduttori. Il nuovo profilo intelligente del sensore di seconda generazione semplifica sensibilmente la sostituzione del sensore, mentre l’app VEGA Tools consente di calibrarlo comodamente via Bluetooth tramite smartphone.
Doppia sicurezza grazie alla visualizzazione
Con il VEGAPULS 42 basta uno sguardo per verificare se un processo si svolge come desiderato o se eventualmente è presente un problema. Un anello luminoso colorato assicura la leggibilità da qualsiasi punto di osservazione ed è ben visibile anche da lontano. “In questo modo, oltre ad avere rapida conferma dello stato attuale del sensore, è anche possibile una doppia verifica dello stato”, spiega Marvin Moser, manager prodotti.
With the VEGAPULS 42 radar sensor, VEGA expands its IO-Link portfolio for factory automation and thus offers an optimal performance spectrum for all level, switching and pressure applications. The all-inclusive range of instrumentation from a single source makes everything easier – including the setup and operation of the most varied and complex processes
Radar sensor in hygienic design
VEGAPULS 42 brings VEGA’s decades of radar experience to factory automation. The sensor meets the special requirements of the industry for levels in small tanks or clocked filling processes. It is equipped with everything that hygiene-sensitive processes need: Its switching frequency enables high cycle rates and correspondingly fast level changes. Its flexible connection options range from standard threads to the universal connection for its 1-inch hygienic adapter. When delivered, it is immediately ready for operation and, in the 3-wire version, communication with IO-Link.
All the advantages of radar for automation
As a non-contact measuring principle, radar brings numerous advantages to the clocked processes in the food and pharmaceutical industries, such as filling, that other measuring solutions cannot offer. The need for this is great, because reliable measured values are becoming increasingly important for efficient plant operation
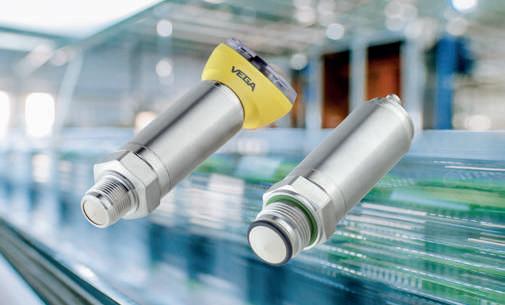
and optimal process control. With IO-Link, VEGAPULS 42 not only communicates universally, but can also be hooked up very quickly and inexpensively via a simple 3-wire connection. Sensor replacement is quick and automatic with the new Smart Sensor Profile 2, and adjustment is very easy using the VEGA Tools app on a smartphone with Bluetooth.
Double certainty through visualisation
With VEGAPULS 42, you can see at first glance if the process is running as it should or if there’s a problem. An illuminated ring that changes colour allows the sensor to be read from all directions, and even from a distance. “This configuration not only gives you immediate certainty about the current condition of the sensor,” explains product manager Marvin Moser, “but also another way to check the process status.”
Nel settore del packaging alimentare, la sfida contemporanea si gioca sul perfetto equilibrio tra funzionalità, design e rispetto per l’ambiente. New Plastic Srl, punto di riferimento nella produzione di imballaggi in plastica di alta qualità, risponde a questa esigenza con una soluzione innovativa pensata per la grande distribuzione e le gastronomie: la nuova vaschetta professionale da 3 litri.
Questo prodotto supera il concetto di semplice contenitore monouso, rappresentando una vera e propria evoluzione del packaging capace di coniugare massima praticità operativa e sostenibilità. Le caratteristiche chiave
• Capacità e robustezza: Con un volume di 3 litri, offre la capienza ideale per la gestione, l’esposizione e la vendita di piatti pronti, insalate, prodotti sott’olio e specialità gastronomiche.
• Sicurezza alimentare: Certificata per il contatto alimentare diretto, garantisce l’assoluta conformità alle rigide normative igienico-sanitarie. È robusta, resiste agli sbalzi termici dei banchi freddi e preserva intatti profumi, sapori e proprietà organo-
lettiche. Inoltre, la resistenza agli urti riduce al minimo il rischio di rotture durante il trasporto.
• Massima funzionalità: Il design è studiato per garantire la visibilità del prodotto, esaltando la freschezza degli alimenti e catturando lo sguardo del consumatore. La forma geometrica permette una perfetta modularità nelle vetrine refrigerate, ottimizzando lo spazio espositivo e facilitando il lavoro degli operatori.
La svolta ecologica: ridurre, riutilizzare, riciclare
Il vero valore aggiunto della vaschetta risiede nella sua filosofia circolare. Grazie alla qualità strutturale dei materiali, il contenitore è estremamente resistente e facilmente lavabile. Questo ne permette il riutilizzo, prolungandone il ciclo di vita. Infine, è riciclabile al 100%: al termine del suo utilizzo può essere conferito nella raccolta differenziata, rientrando nel circuito produttivo per dare vita a nuove risorse.
Partner affidabile per il tuo business
Scegliere New Plastic Srl significa affidarsi a un partner che investe costantemente in ricerca e
In the food packaging industry, today’s challenge lies in achieving the perfect balance between functionality, design, and environmental responsibility. New Plastic Srl, a leading manufacturer of high-quality plastic packaging solutions, meets this challenge with an innovative product designed for large-scale retail distribution and delicatessens: the new 3-liter professional food tray
This product goes beyond the concept of a simple disposable container, representing a true evolution in packaging that combines maximum operational convenience with sustainability.
Key Features
• Capacity and durability: With a 3-liter capacity, it provides the ideal volume for handling, displaying, and selling ready-made meals, salads, marinated products, and gourmet specialties.
• Food safety: Certified for direct food contact, it fully complies with strict hygiene and food safety regulations. Its robust construction withstands temperature fluctuations in refrigerated displays while preserving the aroma, flavour, and organoleptic properties of food products. Furthermore, its impact-resistant design minimizes the risk of breakage during transportation.
• Maximum functionality: The tray is designed to ensure excellent product visibility, enhancing the freshness of the food and attracting consumers’ attention. Its geometric shape allows perfect modularity in refrigerated display cases, optimizing shelf space and simplifying operations for staff.
The eco-friendly revolution: Reduce, reuse, recycle
The true added value of this tray lies in its circular
L’evoluzione del packaging alimentare: sostenibilità e versatilità firmate New Plastic
sviluppo. Con la vaschetta da 3 litri New Plastic offre a supermercati e gastronomie uno strumento efficiente, capace di ottimizzare lo spazio e comunicare al consumatore un messaggio chiaro di sostenibilità concreta.
New Plastic Srl: innovare il packaging per proteggere il futuro del cibo e del pianeta.
The evolution of food packaging: Sustainability and versatility by New Plastic
economy philosophy. Thanks to the high structural quality of its materials, the container is extremely durable and easy to clean, allowing it to be reused and extending its lifecycle. At the end of its useful life, it is 100% recyclable and can be disposed of through recycling systems, re-entering the production cycle to become a valuable new resource.
A reliable partner for your business
Choosing New Plastic Srl means partnering with a company that continuously invests in research and development. With its 3-liter tray, New Plastic provides supermarkets and delicatessens with an efficient solution that optimizes space while communicating a clear message of genuine sustainability to consumers.
New Plastic Srl: Innovating packaging to protect the future of food and the planet.
Il recente sistema MultiBuffer di M.H. Material Handling è in grado di immagazzinare un prodotto senza alterarne la sequenza, mantenendo il pieno controllo del flusso
Quando si parla di sistemi di accumulo, si pensa generalmente a una sola cosa: creare spazio per i prodotti quando una macchina a valle rallenta o si ferma. In alcune applicazioni, però, la sequenza dei prodotti diventa importante quanto la capacità di accumulo.
Questa è stata la sfida affrontata nello sviluppo di un recente sistema MultiBuffer di M.H. Material Handling. I prodotti entrano attraverso una corsia centrale e proseguono verso valle durante il normale funzionamento della linea. Quando è necessario accumulare prodotto, un deviatore inizia a indirizzarlo verso corsie parallele, riempiendole una alla volta. Quando il processo a valle è nuovamente operativo, il sistema scarica l’accumulo seguendo lo stesso ordine con cui i prodotti sono entrati.
Il risultato è un sistema di accumulo FIFO (First In, First Out) in grado di immagazzinare prodotto senza alterarne la sequenza. Invece di affidarsi a un unico lungo trasportatore di accumulo, la capacità disponibile viene distribuita su più corsie parallele, attivate solo quando necessario.
Questo consente di ottenere una capacità di accu-
mulo significativa in uno spazio relativamente compatto, mantenendo il pieno controllo del flusso prodotto. Il sistema può essere adattato alle esigenze applicative aggiungendo ulteriori corsie per aumentare la capacità di accumulo senza modificarne il principio di funzionamento.
Mantenere l’ordine dei prodotti durante accumulo e rilascio richiede il coordinamento tra tracciamento prodotto, gestione delle corsie e logica di controllo. Queste applicazioni vengono impiegate quando la sequenza dei prodotti non può essere alterata, per esigenze di processo, motivi di tracciabilità o semplicemente per evitare inutili complessità nelle fasi successive della linea.
Come ogni sistema di accumulo, contribuisce a
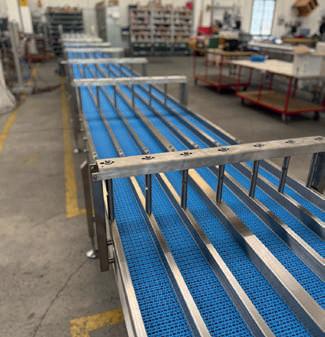
ridurre l’impatto di brevi fermate e variazioni di velocità a valle, consentendo alle macchine a monte di continuare a lavorare più a lungo prima che si renda necessario l’arresto completo della linea. I sistemi di accumulo vengono generalmente dimensionati in funzione della capacità richiesta. In applicazioni come questa, la gestione FIFO diventa un parametro progettuale altrettanto importante. Nel settore alimentare questo aspetto è particolarmente rilevante. I prodotti possono richiedere una specifica sequenza di lavorazione, essere associati a lotti di produzione o dover raggiungere le macchine a valle nello stesso ordine di produzione.
In questi casi, capacità di accumulo e logica FIFO diventano requisiti progettuali di pari importanza.
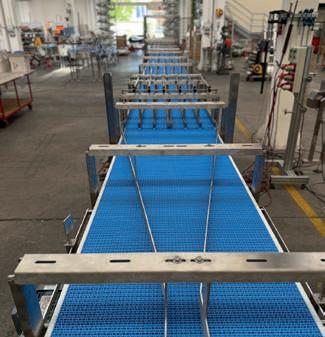
The recent multi-buffer system developed by MH Material Handling is capable of storing products without altering their sequence, maintaining full control over the flow
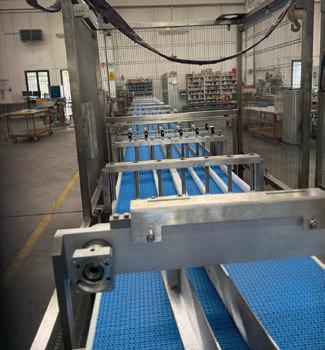
When people think about buffering, they usually think about one thing: creating space for products when a downstream machine slows down or stops. In some applications, product sequence becomes just as important as accumulation capacity.
This was the challenge behind a recent multibuffer system developed by MH Material Handling. Products enter through a central lane and continue downstream under normal operating conditions. When accumulation is required, a diverter starts directing products into parallel lanes, filling them one at a time. Once the downstream process is ready again, the system releases the accumulated products following the same order in which they entered.
The result is a FIFO (First In, First Out) accumulation system capable of storing products without altering their sequence. Instead of relying on a single long accumulation conveyor, the available capacity is distributed across multiple parallel lanes that are activated only when required.
This allows significant accumulation capacity to be created within a relatively compact footprint while maintaining full control over product flow.
The concept can also be adapted according to the application. Depending on the product and available space, additional lanes can be added to increase
storage capacity without fundamentally changing the operating principle of the system.
Maintaining product order throughout the accumulation and release phases requires careful coordination between product tracking, lane management and control logic.
These applications are typically used where product sequence cannot be compromised, either for process requirements, traceability reasons or simply to avoid creating unnecessary complexity further down the line.
Like any accumulation system, it also reduces the impact of short stops and speed fluctuations downstream, allowing upstream equipment to continue operating for longer before a complete line stop becomes necessary.
Buffering systems are generally selected according to the required accumulation capacity. In applications such as this one, FIFO management becomes an equally important design parameter.
In food applications, this aspect can be particularly important. Products may require a specific processing sequence, may be associated with production batches or simply need to reach downstream equipment in the same order in which they were produced.
For these situations, accumulation capacity and FIFO logic become equally important design requirements.
PPWR: come trasformare l’obbligo normativo in un vantaggio competitivo per il packaging e la logistica
L’entrata in vigore del nuovo PPWR - Packaging and Packaging Waste Regulation sta ridefinendo il modo in cui le aziende progettano e utilizzano gli imballaggi. Il Regolamento europeo punta, infatti, a ridurre gli sprechi, limitare l’utilizzo di materiali superflui e favorire soluzioni riutilizzabili e riciclabili lungo tutta la filiera. Per produttori e distributori non si tratta soltanto di un adeguamento normativo, ma di una concreta opportunità per ottimizzare costi, processi logistici e sostenibilità. In questo scenario, la stabilità del carico assume un ruolo centrale. Molti imballaggi secondari e terziari vengono infatti utilizzati non tanto per proteggere il prodotto, quanto per compensare problemi di instabilità del pallet durante trasporto e movimentazione. Film estensibili, reggette, angolari e altri materiali vengono spesso impiegati in quantità elevate per evitare cedimenti e ribaltamenti, generando costi economici e ambientali sempre più difficili da giusti-
ficare alla luce delle nuove disposizioni europee. Da quasi vent’anni RLC-Antislip affianca le aziende proprio in questo percorso di ottimizzazione, proponendo soluzioni innovative per il fine linea e la logistica che consentono di aumentare la sicurezza dei carichi riducendo al tempo stesso il consumo di materiali. Oggi l’azienda serve oltre 1.000 clienti in Italia con una gamma di prodotti selezionati tra i migliori produttori europei per prestazioni, sostenibilità e riciclabilità.
Tra le soluzioni maggiormente apprezzate vi è GRIP FIX, l’antiscivolo liquido alimentare a base acqua che permette di aumentare in modo significativo l’attrito tra le confezioni pallettizzate. Grazie a una tecnologia sviluppata in Germania e utilizzata da migliaia di aziende nel mondo, il prodotto consente di creare pallet estremamente stabili senza lasciare residui sulle superfici. In numerose applicazioni ciò ha permesso di ridurre o eliminare film estensibile, reggette e angolari, contribuendo concretamente agli obiettivi di riduzione degli imballaggi previsti dal PPWR.
Accanto all’antiscivolo liquido, RLC-Antislip propone fogli antiscivolo, film estensibile in carta, angolari ad alte prestazioni, slip sheet antiscivolo, airbag fermacarico per container, sali essiccanti e coperture termiche. Soluzioni che aiutano le aziende a preve-
PPWR: How to turn compulsory norms into a competitive advantage for packaging and logistics
The new PPWR - Packaging and Packaging Waste Regulation is redefining the way companies design and use packaging. The European Regulation aims, in fact, to reduce waste, limit the use of unnecessary materials, and promote
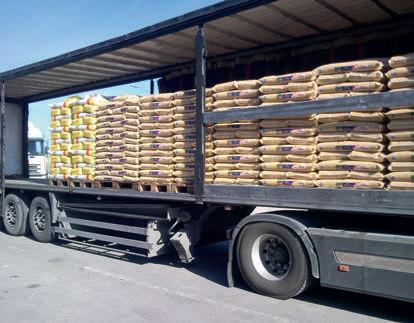
reusable and recyclable solutions along the supply chain. For manufacturers and distributors, it is not just a matter of regulatory compliance, but also a concrete opportunity to optimise costs, logistics processes, and sustainability.
In this scenario, load stability plays central role. Much secondary and tertiary packaging is, in fact, used not to protect the product but rather to compensate for pallet instability during transport and handling. Stretch film, strapping, corner protectors and other materials are often used in large quantities to prevent sagging and tipping, generating economic and environmental costs that are increasingly difficult to justify considering the new European regulations. For almost twenty years, RLC-Antislip has been supporting companies in this optimization process, offering innovative end-of-line and logistics solutions that enhance load security while reducing material consumption. Today, the company serves over 1,000 customers in Italy with a range of products selected from among the best European manufacturers for their performance, sustainability and recyclability. One of the most popular solutions is GRIP FIX, a water-based, food-grade anti-slip liquid that significantly increases friction between palletised packages. Thanks to the technology developed in Germany and used by thousands of companies worldwide, the product enables creating extremely stable pallets without leaving residues on surfaces.
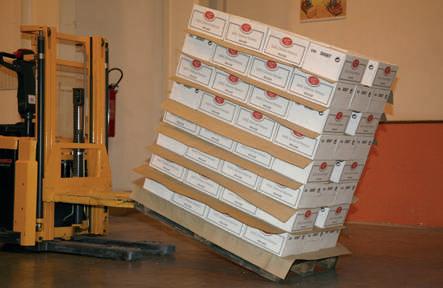
nire danni, ridurre gli sprechi e migliorare l’efficienza logistica senza compromettere la sicurezza delle merci.
Il PPWR richiede alle imprese di ripensare il packaging in un’ottica di prevenzione e riduzione. Le aziende che sapranno intervenire sulle cause dell’instabilità dei carichi, anziché limitarsi ad aggiungere materiali di contenimento, saranno quelle che trasformeranno un obbligo normativo in un reale vantaggio competitivo. In questo percorso, innovazione, sostenibilità e sicurezza possono finalmente procedere nella stessa direzione.
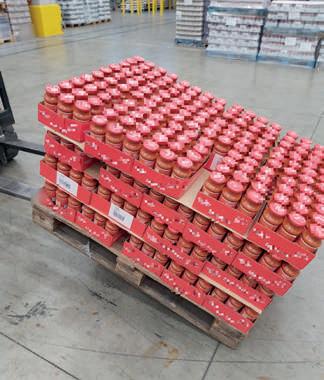
In numerous applications, that has made it possible to reduce or eliminate stretch film, strapping and corner protectors, making a tangible contribution to the packaging reduction targets set out in the PPWR. As well as liquid anti-slip agents, RLC-Antislip also offers anti-slip sheets, paper stretch film, highperformance corner protectors, anti-slip slip sheets, load-securing airbags for containers, desiccant salts and thermal covers. Those solutions help businesses prevent damage, reduce waste, and improve logistics efficiency without ever compromising the safety of goods.
The PPWR requires businesses to rethink packaging with a focus on prevention and reduction. Companies addressing the causes of load instability, rather than simply adding containment materials, will be turning a regulatory obligation into a genuine competitive advantage. In this process, innovation, sustainability, and safety can finally move in the same direction.
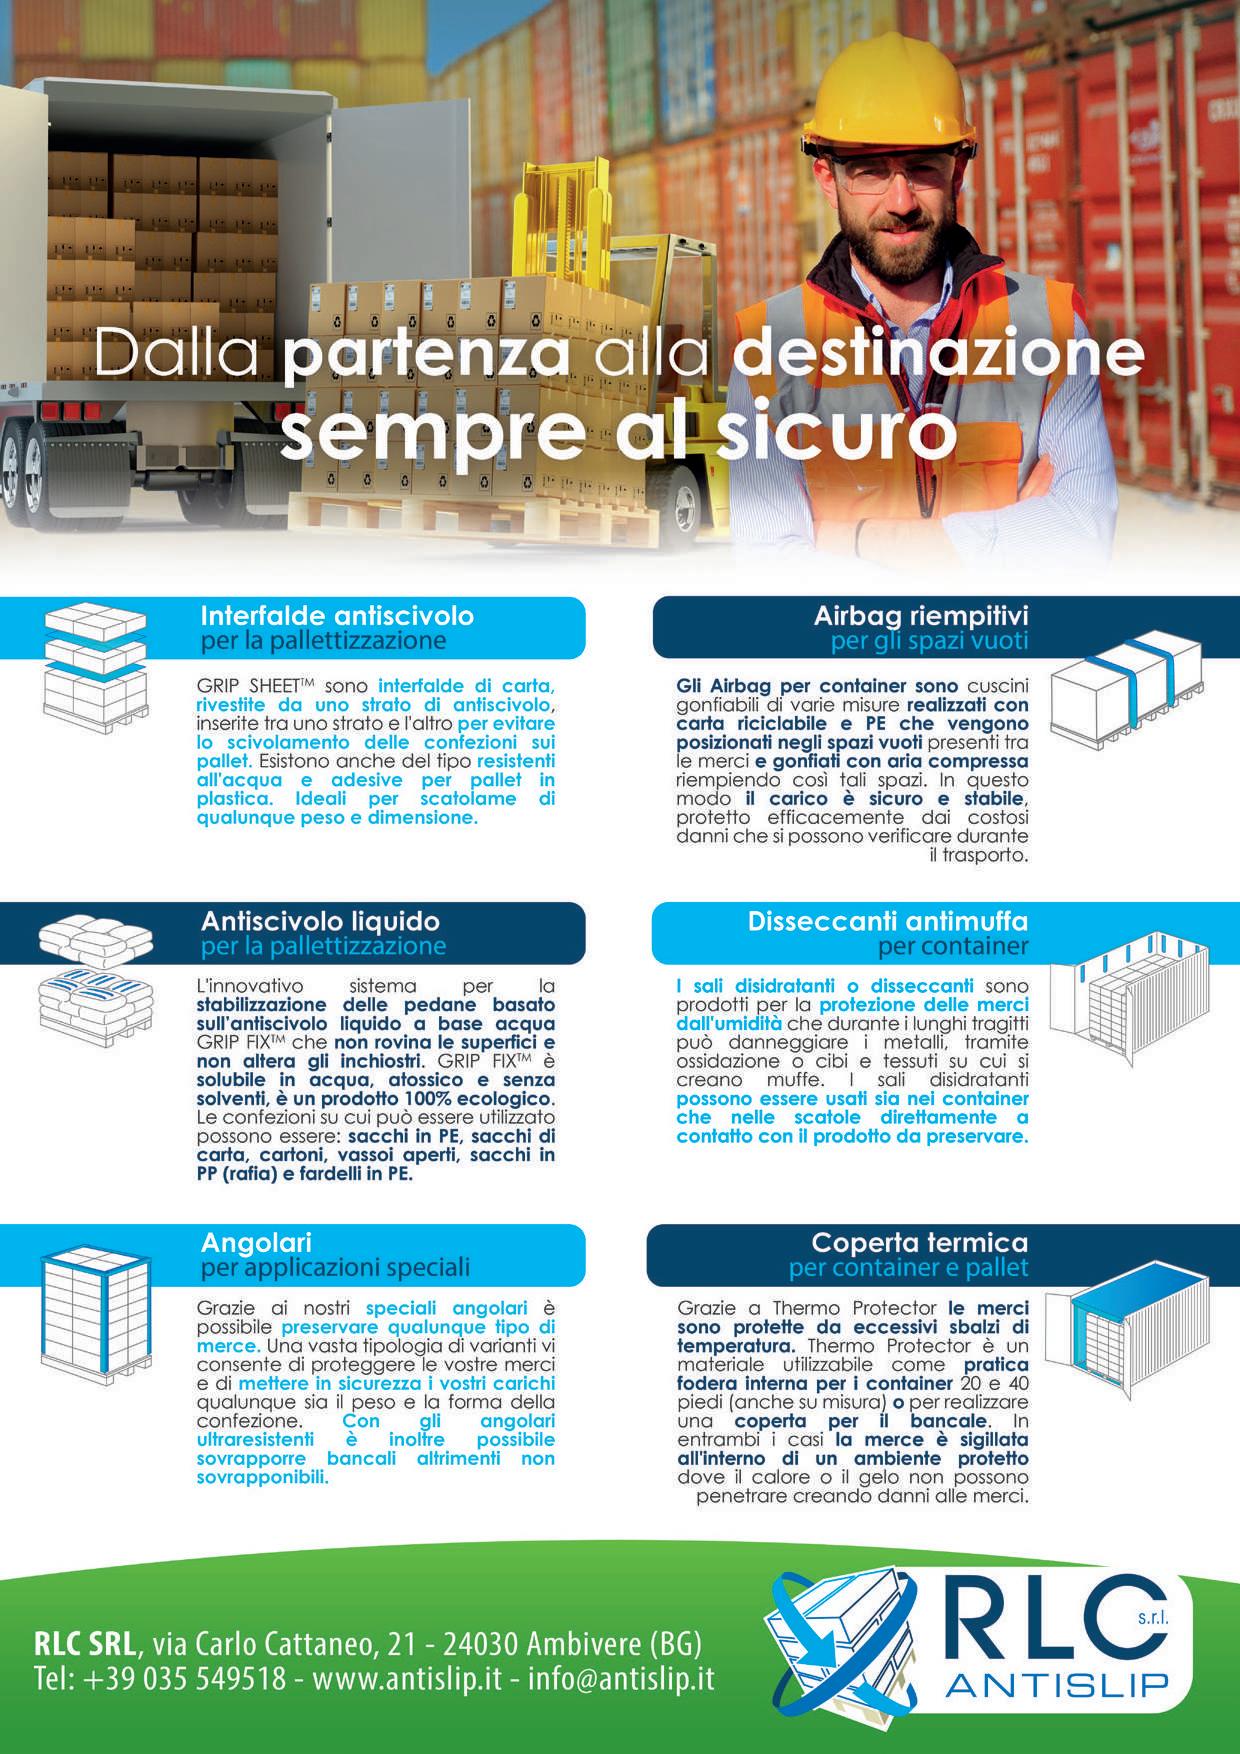
Gli interventi mirati di ammodernamento negli stabilimenti di Mondi a Greven ed Ebersdorf migliorano l’efficienza, la qualità e il servizio clienti
Mondi, leader mondiale nel settore degli imballaggi sostenibili e della carta, sta rafforzando le proprie attività nel campo delle soluzioni in cartone ondulato in Germania attraverso interventi mirati di ammodernamento presso i propri stabilimenti di Greven, nella Renania Settentrionale-Vestfalia, e di Ebersdorf, vicino a Coburgo, in Baviera. Le misure sono volte a migliorare le prestazioni operative, ad allineare entrambi i siti agli standard globali di sicurezza di Mondi e a rafforzarne la competitività a lungo termine, creando al contempo valore aggiunto per i clienti e i dipendenti. In entrambi i siti, Mondi ha implementato miglioramenti legati alla produzione volti a migliorare l’efficienza, la qualità e l’affidabilità. Questi includono potenziamenti delle attrezzature di produzione esistenti e l’ottimizzazione dei processi interni. Nello stabilimento di Ebersdorf, il continuo sviluppo della produzione senza pallet riveste un ruolo chiave, riducendo le fasi di movimentazione, migliorando l’uniformità della qualità dei prodotti e favorendo operazioni più efficienti dal punto di vista delle risorse. A Greven, una maggiore automazione stabilizza ulteriormente i processi, riduce gli sprechi e rafforza la qualità complessiva dei prodotti. Inoltre, Mondi ha istituito un team di vendita dedicato in loco presso lo stabilimento di Greven, consentendo una più stretta collaborazione con i clienti, tempi di risposta più rapidi e soluzioni di imballaggio più personalizzate.
Targeted upgrades at the Mondi Greven and Ebersdorf plants enhance efficiency,
Mondi, a global leader in sustainable packaging and paper, is strengthening its corrugated solutions operations in Germany through targeted upgrades at its plants in Greven, North Rhine-Westphalia, and Ebersdorf near Coburg, Bavaria. The measures focus on enhancing operational performance, aligning both sites with Mondi’s global safety standards and reinforcing their long-term competitiveness, while creating added value for customers and employees.
At both sites, Mondi has implemented production-related upgrades aimed at improving efficiency, quality and reliability. These include enhancements to existing production equipment and the optimisation of internal processes. At the Ebersdorf plant, the continued development of pallet-free production plays a key role, reducing handling steps, improving product quality consistency and supporting more resource-efficient operations. In Greven, increased automation further stabilises processes, reduces waste and strengthens overall product quality. In addition, Mondi has established a dedicated onsite sales team at the Greven plant, enabling closer customer collaboration, faster response times and more tailored packaging solutions.
Health and safety remain a clear priority at both locations. Mondi has aligned safety standards at the Greven and Ebersdorf plants with its global benchmarks through improvements to the working environment and dedicated safety training
La salute e la sicurezza rimangono una chiara priorità in entrambe le sedi. Mondi ha allineato gli standard di sicurezza degli stabilimenti di Greven ed Ebersdorf ai propri parametri di riferimento globali attraverso miglioramenti all’ambiente di lavoro e programmi di formazione dedicati alla sicurezza. Queste misure rafforzano la sicurezza come parte fondamentale delle operazioni quotidiane e contribuiscono a prestazioni stabili e affidabili.
“Nel loro insieme, i miglioramenti apportati a Greven ed Ebersdorf rafforzano la nostra capacità di garantire ai clienti una qualità dei prodotti costantemente elevata, prestazioni di consegna affidabili e processi produttivi più sostenibili. Allo stesso tempo, consolidano la presenza di Mondi nel settore delle soluzioni in cartone ondulato in Germania e sostengono partnership affidabili e a lungo termine con i nostri clienti”, afferma Paulus Goëss, COO Corrugated Solutions di Mondi. Mondi ha integrato gli stabilimenti di Greven ed Ebersdorf a seguito dell’acquisizione delle attività di Schumacher Packaging nell’Europa occidentale, rafforzando così la propria presenza in Germania. Dall’acquisizione, Mondi ha sistematicamente implementato il proprio approccio di eccellenza operativa e gli standard globali di salute e sicurezza in entrambi gli stabilimenti, migliorando ulteriormente le prestazioni, la coerenza e l’affidabilità e sbloccando al contempo ulteriore potenziale per la creazione di valore a lungo termine.
programmes. These measures reinforce safety as a fundamental part of daily operations and contribute to stable, reliable performance.
“Together, the upgrades at Greven and Ebersdorf strengthen our ability to deliver consistently high product quality, reliable delivery performance and more sustainable production processes for our customers. At the same time, they reinforce Mondi’s corrugated solutions footprint in Germany and support long-term, reliable partnerships with our customers,” says Paulus Goëss, COO Corrugated Solutions at Mondi.
Mondi has integrated the Greven and Ebersdorf plants following the acquisition of Schumacher Packaging´s Western European assets, strengthening its footprint in Germany. Since the acquisition, Mondi has systematically embedded its operational excellence approach and global health and safety standards across both plants, further enhancing performance, consistency and reliability while unlocking additional potential for long-term value creation.
Da oltre cinquant’anni
Pilot Italia affianca aziende leader del settore alimentare e beverage sviluppando soluzioni che combinano impatto visivo, sicurezza e innovazione tecnologica
Nel settore Food & Beverage, l’etichetta rappresenta molto più di un semplice elemento identificativo. È la vera carta d’identità del prodotto: tutela il consumatore, rafforza il valore del brand e garantisce autenticità, sicurezza e tracciabilità lungo l’intera filiera. In un mercato sempre più competitivo, dove qualità, trasparenza e affidabilità sono fattori determinanti nelle scelte d’acquisto, il ruolo dell’etichetta continua ad evolversi assumendo una funzione sempre più strategica I consumatori vogliono conoscere l’origine dei prodotti che acquistano, comprenderne le caratteristiche e avere la certezza che quanto dichiarato corrisponda effettivamente alla realtà. Allo stesso tempo, i produttori devono rispondere a requisiti normativi sempre più rigorosi e proteggere il valore delle proprie produzioni da fenomeni di contraffazione e utilizzo improprio del marchio. In questo contesto, l’etichetta diventa uno strumento fondamentale per garantire integrità, controllo e conformità lungo l’intero ciclo di vita del prodotto.
Da oltre cinquant’anni Pilot Italia affianca aziende leader del settore alimentare e beverage sviluppando soluzioni che combinano impatto visivo, sicurezza e innovazione tecnologica. L’obiettivo è creare
etichette ad alte prestazioni capaci non solo di valorizzare il prodotto sugli scaffali, ma anche di proteggerne l’identità e supportarne la tracciabilità lungo la supply chain.
Un ruolo particolarmente importante riguarda la tutela delle eccellenze agroalimentari. Attraverso sistemi di identificazione e controllo, Pilot Italia contribuisce alla protezione di prodotti DOP, DOC e IGP, salvaguardandone qualità, origine e autenticità. In questi contesti, l’etichetta assume una funzione che va ben oltre la comunicazione commerciale, diventando una garanzia concreta per produttori, distributori e consumatori.
Oggi, a queste funzioni tradizionali si aggiunge una nuova sfida: la sostenibilità del packaging. Le aziende del comparto alimentare sono sempre più chiamate a integrare soluzioni che favoriscano l’economia circolare senza compromettere prestazioni, sicurezza e qualità. La sostenibilità non riguarda infatti soltanto i materiali utilizzati, ma anche la capacità dell’intero imballaggio di essere correttamente recuperato e valorizzato a fine vita.
È in questo scenario che si inserisce Re-Newa, la soluzione sviluppata da Pilot Italia per rendere il riciclo più semplice, efficace e partecipato. Progettata per facilitare la separazione dell’etichetta dal contenitore, Re-Newa contribuisce a migliorare la qualità dei materiali destinati al recupero e a favorire una gestione più efficiente dei processi di riciclo. Un’innovazione che consente di intervenire concretamente su uno degli elementi spesso meno considerati del packaging, ma che può incidere significativamente sulla sua riciclabilità complessiva.
Il valore di Re-Newa non è soltanto tecnico. Rendere più intuitiva la separazione dei materiali significa offrire ai consumatori uno strumento concreto per adottare comportamenti corretti e partecipare attivamente alla filiera circolare. Allo stesso tempo, le
aziende possono dimostrare in modo tangibile il proprio impegno verso la sostenibilità attraverso una soluzione facilmente integrabile nei processi esistenti. Disponibile sia per supporti cartacei sia per film plastici, Re-Newa mantiene infatti la compatibilità con le linee produttive e di confezionamento già operative, consentendo ai brand di migliorare le performance ambientali del packaging senza introdurre complessità aggiuntive nei processi industriali Un vantaggio particolarmente rilevante nel settore Food & Beverage, dove efficienza, affidabilità e continuità produttiva rappresentano requisiti imprescindibili. In un mercato sempre più orientato ai principi ESG, la differenza è data dalle innovazioni che trasformano gli obiettivi di sostenibilità in risultati concreti e misurabili. Per questo motivo il futuro dell’etichettatura alimentare passa dalla capacità di coniugare identità, sicurezza, tracciabilità e sostenibilità in un’unica soluzione. Perché oggi un’etichetta non si limita a raccontare un prodotto: contribuisce a proteggerlo, valorizzarlo e renderlo parte di una filiera sempre più responsabile.
For more than fifty years, Pilot Italia has supported leading companies in the food and beverage sector by developing solutions that combine visual impact, security, and technological innovation
In the Food & Beverage industry, the label represents far more than a simple identification element. It is the product’s true identity card: it protects consumers, strengthens brand value, and ensures authenticity, safety, and traceability throughout the entire supply chain. In an increasingly competitive market, where quality, transparency, and reliability are key purchasing drivers, the role of the label continues to evolve, taking on an increasingly strategic role.
Consumers want to know the origin of the products they purchase, understand their characteristics, and be confident that the information provided accurately reflects reality. At the same time, manufacturers must comply with increasingly stringent regulatory requirements and protect the value of their products from counterfeiting and unauthorized use of the brand. In this context, the label becomes an essential
tool for ensuring integrity, control, and compliance throughout the product lifecycle.
For more than fifty years, Pilot Italia has supported leading companies in the food and beverage sector by developing solutions that combine visual impact, security, and technological innovation. The goal is to create high-performance labels capable not only of enhancing product visibility on store shelves, but also of protecting product identity and supporting traceability throughout the supply chain.
A particularly important role concerns the protection of agri-food excellence. Through identification and control systems, Pilot Italia contributes to the protection of PDO, DOC, and PGI products, safeguarding their quality, origin, and authenticity. In these contexts, the label performs a function that goes far beyond commercial communication, becoming a concrete guarantee for producers, distributors, and consumers.
Today, a new challenge is being added to these traditional functions: packaging sustainability Food industry companies are increasingly required to integrate solutions that support the circular economy without compromising performance, safety, and quality. Sustainability is not only about the materials used, but also about the ability of the entire package to be properly recovered and recycled at the end of its life cycle.
It is within this context that Re-Newa comes into play, the solution developed by Pilot Italia to make recycling simpler, more effective, and more engaging Designed to facilitate the separation of the label from
the container, Re-Newa helps improve the quality of materials destined for recovery and promotes more efficient recycling processes. An innovation that makes it possible to address one of the packaging elements that is often overlooked, yet can significantly impact overall recyclability.
The value of Re-Newa is not solely technical. Making material separation more intuitive means providing consumers with a practical tool to adopt correct recycling behaviours and actively participate in the circular economy. At the same time, companies can tangibly demonstrate their commitment to sustainability through a solution that can be easily integrated into existing processes.
Available for both paper substrates and plastic films, Re-Newa remains fully compatible with existing production and packaging lines, enabling brands to improve the environmental performance of packaging without introducing additional complexity into industrial processes. This is a particularly significant advantage in the Food & Beverage sector, where efficiency, reliability, and production continuity are essential requirements. In a market increasingly driven by ESG principles, the difference is made by innovations that transform sustainability goals into tangible and measurable results. For this reason, the future of food labelling lies in the ability to combine identity, safety, traceability, and sustainability within a single solution. Because today, a label does more than simply tell a product’s story: it helps protect it, enhance its value, and make it part of an increasingly responsible supply chain
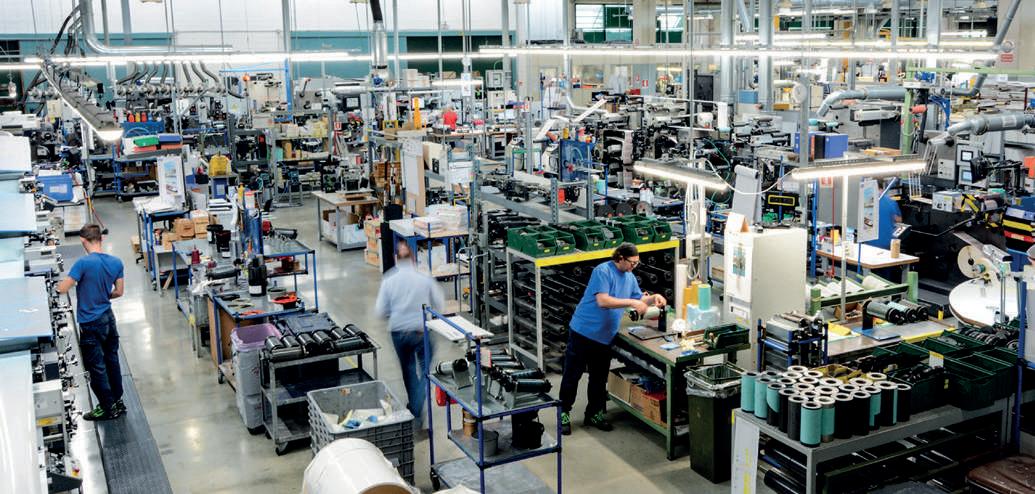
OMAG è consapevole che il vero valore di una tecnologia si misura nel momento in cui viene utilizzata ogni giorno dagli operatori e contribuisce concretamente al successo produttivo del cliente
Negli ultimi anni OMAG ha intrapreso un percorso di crescita e trasformazione che ha coinvolto ogni area dell’azienda. OMAG ha investito in nuove tecnologie, ampliato le sue strutture produttive, potenziato i reparti di ricerca e sviluppo e sviluppato soluzioni sempre più evolute per il packaging primario e secondario. Ma c’è una consapevolezza che, progetto dopo progetto, si è rafforzata sempre di più: la tecnologia, da sola, non basta.
Una confezionatrice moderna deve certamente garantire prestazioni elevate, affidabilità e flessibilità. Deve essere in grado di adattarsi a prodotti diversi, integrarsi con linee sempre più complesse e rispondere alle esigenze di mercati in continua evoluzione. Tuttavia, il vero valore di una tecnologia si misura nel momento in cui viene utilizzata ogni giorno dagli operatori e contribuisce concretamente al successo produttivo del cliente
Per questo motivo in OMAG considerano il service parte integrante del prodotto stesso. Non come un servizio accessorio, ma come un elemento essenziale della proposta di valore.
L’obiettivo è accompagnare il cliente durante tutto il ciclo di vita dell’impianto, dalla fase di progettazione fino alle attività di assistenza, aggiornamento e ottimizzazione delle prestazioni. È una filosofia che ha portato questa azienda a investire costantemente nella digitalizzazione dei processi e nello sviluppo di strumenti in grado di semplificare il lavoro quotidiano dei partner. Le tecnologie IoT, i sistemi di connessione remota e i progetti dedicati alla manutenzione predittiva rappresentano oggi una
OMAG knows well that the true value of technology is measured by how effectively it supports customers in their daily operations and contributes to their long-term success
Over the past few years, OMAG has experienced a significant growth and transformation journey. OMAG haS invested in new technologies, expanded its production facilities, strengthened research and development activities and introduced increasingly advanced solutions for both primary and secondary packaging. Along the way, one belief has become stronger than ever:
technology alone is not enough.
Modern packaging machines must deliver high performance, reliability and flexibility. They must adapt to a wide range of products, integrate seamlessly into complex production environments and meet the evolving demands of global markets. Yet, the true value of technology is measured by how effectively it supports customers in their daily operations and contributes to their long-term success
At OMAG, this is why OMAG considers service an integral part of every solution it delivers. Not as an additional offering, but as a core component of its value proposition.
OMAG’s goal is to support customers throughout the entire lifecycle of their equipment, from the initial design phase to installation, training, technical assistance, upgrades and performance optimization. This approach has led this company to continuously
parte fondamentale della visione di OMAG. La possibilità di monitorare costantemente le prestazioni della macchina consente di intervenire in modo più rapido ed efficace, riducendo i tempi di fermo e aumentando la continuità produttiva.
In questa direzione si inserisce anche My-O, il portale sviluppato da OMAG per offrire ai clienti un accesso immediato alla documentazione tecnica, ai manuali, agli schemi e alle informazioni necessarie per una gestione ancora più semplice ed efficiente degli impianti.
Guardando al futuro, OMAG continuerà a investire nella ricerca di soluzioni tecnologiche sempre più avanzate. Ma continuerà a farlo seguendo un principio che per l’azienda è fondamentale: ogni innovazione deve essere accompagnata da competenza, supporto e vicinanza al cliente
Perché la migliore tecnologia non è semplicemente quella più evoluta. È quella che permette ai clienti di lavorare meglio, crescere più velocemente e affrontare con serenità le sfide di domani.
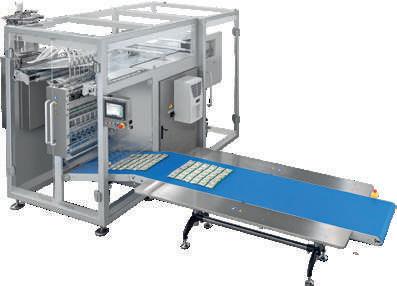
invest in digitalization and develop tools that make operations simpler, faster and more efficient. Today, IoT technologies, remote connectivity and predictive maintenance projects play a key role in our vision of the future. By continuously monitoring machine performance and operating conditions, we can provide faster support, anticipate potential issues, reduce downtime and help customers maximize productivity.
This philosophy is also reflected in My-O, OMAG dedicated customer portal, designed to provide instant access to technical documentation, manuals, drawings, spare parts information, and all the resources needed to manage packaging equipment more effectively.
Looking ahead, OMAG will continue investing in advanced technologies and innovative solutions. At the same time, OMAG remains committed to a principle that has always guided it: every technological innovation must be supported by expertise, responsiveness and a close relationship with our customers.
Because the best technology is not simply the most advanced. It is the technology that helps customers work smarter, grow faster and confidently face the challenges of tomorrow.
Tetra Pak presenta la prima confezione in cartone del settore per il tonno a lunga conservazione
Tetra Pak, in collaborazione con Jealsa, leader spagnolo nella produzione di prodotti ittici, ha presentato la prima confezione in cartone del settore per il tonno a lunga conservazione. Confezionata in Tetra Recart®, questa innovazione leader di mercato è stata lanciata in Svezia il mese scorso in collaborazione con il rivenditore Axfood nel formato Mini da 200 ml e sarà disponibile per i produttori alimentari e i marchi di tutto il mondo. La soluzione è stata introdotta sul mercato in collaborazione con Jealsa, leader spagnolo nella produzione di prodotti ittici, unendo l’esperienza di Tetra Pak nel settore del confezionamento alimentare alla pluridecennale esperienza di Jealsa nella produzione di prodotti ittici di alta qualità.
Tetra Recart, un’alternativa unica a base di carta alle tradizionali lattine, offre ai produttori alimentari un nuovo modo per distinguersi in una delle categorie più consolidate del settore ittico. Si prevede che il mercato globale del tonno a lunga conservazione crescerà di circa il 12%, raggiungendo i 12,4 miliardi di unità entro il 2030, riflettendo la crescente domanda di fonti proteiche accessibili, versatili e a lunga conservazione.[1]
Tetra Recart offre ai marchi una soluzione di confezionamento a base di carta competitiva in termini di costi e scalabile e supporta già un’ampia gamma di prodotti a lunga conservazione, dalle creme spalmabili e dai fiocchi al tonno sminuzzato e a pezzi, con l’intenzione di espandersi verso ulteriori preparazioni a base di tonno man mano che la categoria si evolve. Tatiana Liceti, vicepresidente esecutivo della divi-
sione Packaging Solutions di Tetra Pak, ha commentato: «Si tratta di una vera innovazione nel campo del packaging in una categoria che è rimasta immutata per generazioni. Con il primo cartone del settore per il tonno a lunga conservazione in formato Tetra Recart, offriamo ai produttori e ai marchi un nuovo modo per distinguersi sugli scaffali, proteggere e accrescere la quota di mercato, sostenere una produzione competitiva in termini di costi e scalabile, e modernizzarsi con un’alternativa a base di carta alle lattine, contribuendo al contempo a sistemi alimentari più sostenibili attraverso una produzione e una distribuzione più intelligenti.
Jesús M. Alonso Escurís, presidente di Jealsa, ha dichiarato: «Nei 68 anni di storia di Jealsa nel settore dei prodotti ittici a lunga conservazione, ci siamo sempre impegnati nell’innovazione. Il lancio di questi prodotti leader di mercato stabilisce un nuovo punto di riferimento per il settore. Grazie alla nostra collaborazione con Tetra Pak, abbiamo introdotto sul mercato una soluzione di confezionamento rivoluzionaria, che unisce la loro esperienza nei formati innovativi alla nostra lunga tradizione nel settore dei prodotti ittici di alta qualità. Insieme, stiamo offrendo una soluzione che risponde alle aspettative in continua evoluzione dei consumatori. Dopo il successo del lancio in Svezia, stiamo già registrando un forte slancio di mercato e siamo fiduciosi che questa tendenza continuerà con la crescita della domanda di prodotti più pratici, moderni e sostenibili.”
In termini di funzionalità, la facilità di maneggevolezza e la possibilità di impilare in modo efficiente ne fanno una scelta allettante per i consumatori. Infatti, oltre l’80% dei consumatori dichiara che acquisterebbe tonno confezionato in Tetra Recart®, mentre il 58% afferma di preferirlo alle alternative di confezionamento esistenti per il tonno.[2]
Questo formato di confezione offre inoltre notevoli vantaggi ambientali. Tetra Recart® presenta l’impronta di carbonio più bassa tra tutte le confezioni
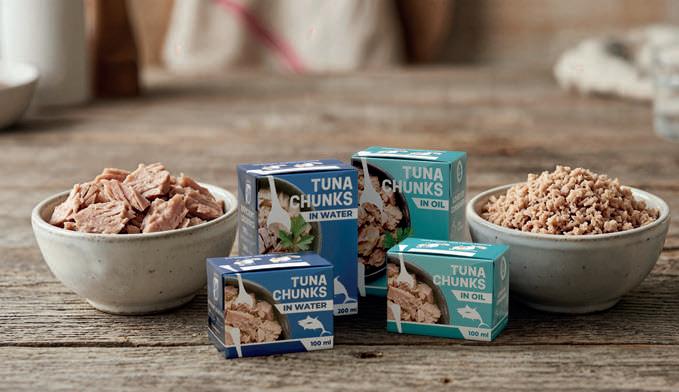
della sua categoria, inferiore dell’85% rispetto alle lattine in acciaio e dell’83% rispetto ai barattoli di vetro.[3] Su larga scala, ciò equivale a 21.000 tonnellate in meno di CO2 ogni milione di lattine.[4] La confezione utilizza inoltre fino al 71% di carta certificata FSC™, proveniente da foreste rinnovabili gestite in modo responsabile.
Un nuovo formato per una categoria in continua evoluzione
In una categoria tradizionalmente caratterizzata da lattine rotonde, la forma distintiva di Tetra Recart® garantisce un impatto immediato sugli scaffali. Le ampie superfici piatte consentono un branding più incisivo e una narrazione più chiara, mentre la forma compatta del cartone permette di impilare le confezioni in modo serrato, migliorando l’efficienza sugli scaffali e consentendo di esporre più prodotti per metro. La robustezza del formato e la forma rettangolare favoriscono inoltre un magazzinaggio efficiente e semplificano le operazioni di “prelievo e imballaggio” per gli e-retailer, rendendolo particolarmente adatto all’e-commerce, alla consegna a domicilio e ai kit per pasti, offrendo ai clienti lo stesso impatto visivo sia sullo schermo che sugli scaffali dei negozi. Dopo il successo dell’introduzione in Svezia, la collaborazione tra Tetra Pak e Jealsa dimostra come l’innovazione nel packaging possa rispondere alle mutevoli aspettative dei consumatori, introducendo al contempo novità in categorie consolidate. Jealsa introdurrà sul mercato diverse categorie di prodotti Tetra Recart®, sia con i propri marchi (Rianxeira, Mare Aperto e Robinson Crusoe) sia con marchi di terzi. Con la crescente domanda di alimenti pratici e ricchi di proteine, il settore del tonno a lunga conservazione si sta evolvendo. La rivoluzionaria soluzione di confezionamento in cartone di Tetra Pak risponde a questo cambiamento, aiutando i produttori alimentari ad abbandonare le lattine per modernizzare la categoria, differenziare i propri marchi e sostenere sistemi alimentari più sostenibili.
[1] Tetra Pak, Valutazione del mercato del tonno a lunga conservazione, commissionata da Meticulous Research, 2025
[2] Studio di valutazione del mercato globale del tonno a lunga conservazione, Tetra Pak, ottobre 2025
[3] Tetra Pak, Valutazione comparativa del ciclo di vita delle confezioni in cartone Tetra Pak® e dei sistemi di confezionamento alternativi per bevande e alimenti liquidi sul mercato europeo, 2020
[4] Tetra Pak, Valutazione comparativa del ciclo di vita delle confezioni in cartone Tetra Pak® e dei sistemi di confezionamento alternativi per bevande e alimenti liquidi sul mercato europeo, 2020
Tetra Pak unveils industry-first carton packaging for shelf-stable tuna
Tetra Pak, in collaboration with the leading Spanish seafood producer Jealsa, has unveiled the industry’s first carton packaging for shelfstable tuna. Packaged in Tetra Recart®, this marketleading innovation launched in Sweden last month with retailer Axfood in 200 ml Mini format and will be available to food producers and brands worldwide. The solution was brought to market in collaboration with the leading Spanish seafood producer Jealsa, combining expertise in food packaging from Tetra Pak with decades of experience in producing highquality seafood products at Jealsa.
A unique paper based alternative to traditional cans, Tetra Recart offers food producers a new way to differentiate in one of the seafood industry’s most established categories. The global shelf stable tuna market is expected to grow an estimated 12% to 12.4 billion units by 2030, reflecting rising demand for affordable, versatile and long lasting protein options.[1]
Tetra Recart offers brands a cost-competitive, scalable paper-based packaging solution and already supports a wide range of shelf-stable products, from spreads and flakes to shredded tuna and chunks, with plans to expand into additional tuna preparations as the category evolves.
Tatiana Liceti, Executive Vice President, Packaging Solutions at Tetra Pak, commented: “This is true packaging innovation in a category that has looked the same for generations. With the industry’s first carton for shelf stable tuna in Tetra Recart, we are giving producers and brands a new way to stand
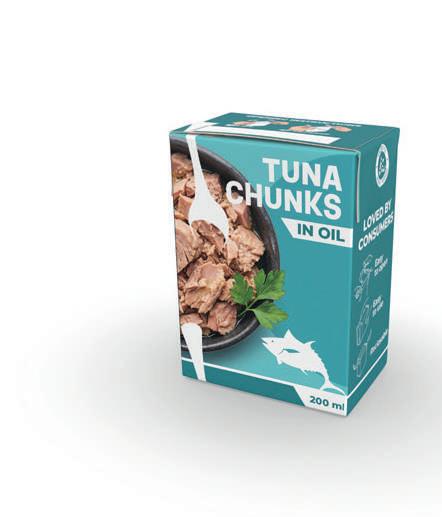
out on shelf to protect and grow market share, support cost competitive, scalable production, and modernise with a paper-based alternative to cans, while contributing to more sustainable food systems through smarter production and distribution.
Jesús M. Alonso Escurís, President at Jealsa, said: “In Jealsa’s 68-years history in shelf-stable seafood, we have always been committed to innovation. The launch of this market-leading products sets a new benchmark for the industry. Through our collaboration with Tetra Pak, we’ve brought a gamechanging packaging solution to market, combining their expertise in innovative formats with our longstanding heritage in high-quality seafood. Together, we are delivering a solution that responds to evolving consumer expectations. Following a successful launch in Sweden, we are already seeing strong market momentum and are confident this will continue as demand for more convenient, modern and sustainable products grows.”
When it comes to functionality, being easy to handle and having the ability to stack efficiently, make it an appealing choice for consumers. In fact, more than 80% of consumers say they would buy tuna packaged in Tetra Recart®, while 58% say they prefer it to existing tuna packaging alternatives.[2] The packaging format also delivers significant environmental benefits. Tetra Recart® has the smallest carbon footprint of any package in its category, 85% lower than steel cans and 83% lower than glass jars.[3] At scale, this equates to 21,000 tonnes less CO2 per 1 million cans. [4] The package also uses up to 71% FSC™ certified paper, sourced from responsibly managed, renewable forests.
A new format for an evolving category
In a category with a history of round cans, the distinctive shape of Tetra Recart® creates immediate shelf impact. Large, flat surfaces enable bolder branding and clearer storytelling, while the compact carton shape allows packages to fit tightly together,
improving shelf efficiency and enabling more product per metre. The format’s robustness and rectangular shape also support efficient warehousing and is simple to ‘pick and pack’ for e-retailers, making it well suited to e-commerce, home delivery and meal kits, offering the same impact for customers viewing it on screen as it does on a retail shelf. Following its successful introduction in Sweden, the collaboration between Tetra Pak and Jealsa demonstrates how packaging innovation can respond to changing consumer expectations while innovating in established categories. Jealsa will bring various Tetra Recart® product categories to market, both under its own brands (Rianxeira, Mare Aperto and Robinson Crusoe) and third-party brands. As demand grows for convenient, protein focused foods, shelf stable tuna is evolving. Tetra Pak’s game changing packaging solution in carton responds to this shift, helping food producers move beyond cans to modernise the category, differentiate their brands and support more sustainable food systems.
[1] Tetra Pak, Shelf stable tuna market assessment, commissioned by Meticulous Research, 2025
[2] Global Shelf-stable Tuna Market Assessment Study, Tetra Pak, October 2025
[3] Tetra Pak, Comparative Life Cycle Assessment of Tetra Pak® carton packages and alternative packaging systems for beverages and liquid food on the European market, 2020
[4] Tetra Pak, Comparative Life Cycle Assessment of Tetra Pak® carton packages and alternative packaging systems for beverages and liquid food on the European market, 2020
interpack 2026 ha reso davvero tangibile l’energia di un intero settore. Ancora una volta è diventata il punto d’incontro globale per l’industria della trasformazione e del confezionamento e ha dimostrato come la trasformazione concreta sia già in atto a livello di tecnologia, materiali e processi
interpack 2026 ha lanciato un segnale chiaro: l’industria dell’imballaggio è più interconnessa, più innovativa e più orientata al dialogo che mai. Questo slancio era immediatamente percepibile nei padiglioni espositivi. L’elevato afflusso di visitatori, conversazioni intense e una presenza internazionale capillare hanno caratterizzato l’atmosfera. Ovunque era possibile percepire la determinazione con cui le aziende stanno lavorando a soluzioni per il futuro. Le idee sono state discusse, testate e sono state prese decisioni. L’intera catena del valore è stata presentata dal vivo.
Dal 7 al 13 maggio, 2.804 espositori provenienti da 65 paesi e visitatori professionisti da 161 paesi si sono riuniti nel quartiere fieristico di Düsseldorf, che ha registrato il tutto esaurito. Il 75% dei visitatori proveniva dall’estero, dei quali il 28% da paesi extraeuropei. Circa 100 aziende ulteriori erano rappresentate a components, la fiera dei fornitori tenutasi in parallelo. Ciò ha reso interpack 2026 l’edizione più grande della sua storia in termini di espositori, sottolineando quello che si percepiva chiaramente nei padiglioni: si è trattato di un evento di eccezionale impatto.
“È stata un’edizione di interpack eccezionale. Padiglioni affollati, scambi intensi e progetti
concreti hanno dimostrato la forza di questa comunità globale. interpack è il punto d’incontro più importante per il settore a livello mondiale e questa edizione lo ha confermato in modo impressionante”, ha dichiarato Thomas Dohse, direttore di interpack, alla chiusura della fiera.
Per sette giorni, soluzioni concrete e partnership sono state al centro dell’attenzione. Numerose discussioni hanno portato alla definizione di progetti e a decisioni di investimento. La fiera ha così confermato il proprio ruolo di piattaforma leader per l’industria globale della trasformazione e del confezionamento, grazie a una forte affluenza di visitatori, in particolare provenienti dai settori alimentare e farmaceutico, nonché all’elevata qualità e densità di fornitori leader e innovativi. Crescita del mercato – un settore sotto pressione interpack 2026 si è svolta in un momento in cui il settore sta attraversando una fase di trasformazione. La domanda di prodotti confezionati continua ad aumentare, ma i requisiti relativi a materiali, sistemi di produzione e strutture di approvvigionamento stanno cambiando. Uno dei temi centrali della fiera è stato il Regolamento Europeo sugli Imballaggi e i Rifiuti di Imballaggio (PPWRPackaging and Packaging Waste Regulation), che segna sotto molti aspetti una svolta per il settore. interpack ha messo in evidenza un aspetto fondamentale: le aziende non stanno reagendo in modo isolato, ma in modo sistemico. Gli espositori hanno presentato soluzioni in cui materiali, macchinari e processi vengono sempre più considerati nel loro insieme e coordinati tra loro. In questo modo, interpack conferma essere il motore economico per il settore ed è li che vengono avviati i progetti, preparati gli investimenti e generato lo slancio economico.
Sistemi, materiali, competenze L’automazione, le applicazioni basate sui dati e i concetti di impianto flessibili hanno ormai fatto il loro ingresso nella pratica industriale e sono stati presentati a interpack come applicazioni concrete della produzione intelligente. Nel campo dei materiali, l’attenzione si è concentrata sulle soluzioni innovative in grado di funzionare in condizioni reali e di soddisfare i requisiti normativi. Le competenze del futuro sono diventate tangibili dove i sistemi connessi e basati sui dati richiedono nuove competenze nella produzione. La vicinanza personale, le esperienze condivise e il dialogo aperto hanno conferito a interpack un’intensità particolare.
Gli eventi speciali hanno dato uno slancio ulteriore
interpack ha posto accenti importanti anche al di là degli stand espositivi. Questi eventi speciali, arricchiti rispetto alle edizioni precedenti, hanno integrato le attività della fiera e offerto ulteriori prospettive. interpack Spotlight Forum, i SAVE FOOD Expert Talks, Women in Packaging, la Start-up Zone e lo Young Talents Day hanno dimostrato quanto sia ampio il dibattito sulla trasformazione del settore: dalla tecnologia e la sostenibilità alla diversità, dalla cultura delle start-up alla promozione dei giovani talenti, fino alla formazione e alle competenze del futuro.
Quello che rimane è molto più di una fiera di successo. È un segnale chiaro: il settore deve affrontare sfide importanti e le sta affrontando con forza innovativa, collaborazione e volontà di plasmare attivamente il futuro. A ciò si aggiunge una combinazione speciale di densità internazionale, approfondimento tecnico e uno spirito tangibile di nuovi inizi che hanno caratterizzato questa edizione di interpack.
La prossima edizione di interpack si terrà dal 10 al 15 giugno 2029, sempre a Düsseldorf. www.interpack.com
interpack 2026 made the energy of an entire industry truly tangible. Once again, it became the global meeting place for the processing and packaging industry and demonstrated how concrete transformation is already being implemented in technology, materials and processes
interpack 2026 sent a clear signal: the packaging industry is more closely connected, more innovative and more dialogue-oriented than ever before. This momentum was immediately visible in the exhibition halls. High visitor traffic, intensive discussions and a consistent international presence shaped the atmosphere. Everywhere, it was possible to experience the determination with which companies are working on solutions for the future. Ideas were discussed, tested and decisions were made. The entire value chain was presented in live.
From 7 to 13 May, 2,804 exhibitors from 65 countries and trade visitors from 161 countries came together in Düsseldorf on the fully booked exhibition grounds. Of all visitors, 75 percent came from outside Germany, including 28 percent from outside Europe. Around 100 additional companies were represented at components, the supplier trade fair held in parallel. This made interpack 2026 the largest edition in its history in terms of exhibitors, underlining what was clearly felt in the halls: this was an event with exceptional impact.
“That was a top interpack. Busy halls, intensive exchange and concrete projects showed the strength of this global community. interpack is the most important meeting place for the industry worldwide, and this edition impressively confirmed that,” said Thomas Dohse, Director of interpack, at the close of the trade fair.
For seven days, concrete solutions and partnerships took centre stage. Many discussions led to projects and investment decisions. The trade fair thus confirmed its role as the leading platform for the global processing and packaging industry – with strong visitor attendance, particularly from the food and pharmaceutical industries, as well as a high quality and density of leading and innovative suppliers.
Market growth – industry under pressure interpack 2026 took place at a time when the industry is undergoing transformation. Demand for packaged products continues to rise, but requirements for materials, production systems and supply structures are changing. A key focus at the trade fair was the European Packaging and Packaging Waste Regulation (PPWR), which marks a turning point for the industry in many respects.
interpack made one thing clear: companies are not responding in isolation, but systemically. Exhibitors presented solutions in which materials, machines and processes are increasingly considered together and coordinated with one another. In this way, interpack confirms its role as an economic driver for the industry: this is where projects are initiated, investments prepared and economic momentum generated. Systems, materials, skills
Automation, data-based applications and flexible plant concepts have arrived in industrial practice and were presented at interpack as concrete applications of smart manufacturing. In the field of materials, the focus was on innovative solutions that work under real-world conditions and meet regulatory requirements. Future skills became tangible wherever connected and data-driven systems require new competencies in production. Personal proximity, shared experiences and open dialogue gave interpack a special intensity.
Specials provide additional impetus
interpack also set important accents beyond the exhibition stands. The enhanced specials complemented the trade fair activities and brought in additional perspectives.
The interpack Spotlight Forum, SAVE FOOD Expert Talks, Women in Packaging, the Start-up Zone and Young Talents Day showed how broadly the industry’s transformation is being discussed – from technology and sustainability to diversity, start-up culture and the promotion of young talent, as well as qualification and future skills. What remains is more than a successful trade fair. It is a clear signal: the industry faces major challenges and is meeting them with innovative strength, cooperation and the will to actively shape the future. Added to this is a special combination of international density, technical depth and a palpable spirit of new beginnings that characterised this interpack.
The next interpack will take place in 2029, 10-15 June, always in Düsseldorf. www.interpack.com
AFHER EUROBELT S.A. www.eurobelt.com
AGRITEK SYRIA www agriteksyria.com 100
ALL4PACK www.all-for-pack.com
ALTECH SRL www.altech.it
ANUGA FOODTEC www.anugafoodtec.com 30, 62-63
ATAG SPA www.atag-europe.com
ATLAS PACIFIC EUROPE SRL www.atlaspacific.com
B&B SILO SYSTEMS SRL www.bebsilos.com 88-89
BARRA PROJECT INTERNATIONAL SRL www.barraproject.com 114-116
BORGHI SRL www.borghigroup.it 111-113
BRUNO WOLHFARTH SRL www.wolhfarth.it 12-13
CESCO EPC SRL www.cesco-group.com
CIBUSTEC www.cibustec.it
COLUSSI ERMES SRL www.colussiermes.com
COMPARATO NELLO SRL www.comparato.com 20-21
COSMA IMPIANTI SRL www.cosmaimpianti.it
CSB SYSTEM SRL www.csb-system.it
CUOMO F.LLI www.cuomoind.it
SRL www.defil.it
DEFINO & GIANCASPRO SRL www.defino-giancaspro.com
DM PACK SRL www.dmpack.it
DOLZAN IMPIANTI SRL www.dolzan.com
ECONORMA www.econorma.com
ERGOMEC SRL www.ergomec.com
ESCHER MIXERS SRL www.eschermixers.com
F.LLI SACCHI www.cmsacchi.com
FIC SPA www.fic.com
FOOD AFRICA https://foodafrica-expo.com
FOOD SYRIA www.foodsyria.com
GILARDONI SPA www.gilardoni.it
GENERAL SYSTEM PACK SRL www.gsp.it
IBAKTECH www.ibaktech.com
IFP PACKAGING SRL www.ifppackaging.it
IMAGE S SPA www.imagesspa.it
INOX-MECCANICA SPA www.inoxmeccanica.com
INTERPACK www.interpack.com
INTERPACK CHINA www.interpack-cn.com
INTERPACK MEA https://mea.interpack.com
ITV PNEUMATIC SRL www.itv-gmbh.de
KAIROSAFE SRL www.kairosafe.it
L.A.I.M. SRL www.imbalaim.it
LAWER SPA www.lawer.com
MATLING SRL www.matling.it
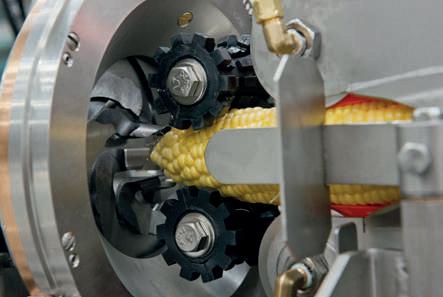
MAYR ITALIA SRL www.mayr.com
MC² SRL www.mc2-srl.com 1, 108-109
M.H. MATERIAL HANDLING SPA www.mhmaterialhandling.com
MILLENNIUM ENGINEERING SRL www.me-foodsolutions.com
MINEBEA INTEC GMBH www.minebea-intec.com/en 10-11
MINI MOTOR SPA www.minimotor.com 1^ cover, 5, 154-155
MOLINOX SRL www.molinox.it 48-49
MOMBRINI SRL www.mombrini.it 134-135
MTH SRL www.mth.it 64-65
NEW PLASTIC SRL www.new-plastic.it
OCRIM SPA www.ocrim.it
OLOCCO SRL www.olocco.eu
OMAG SPA www.omag-pack.com
OMAN
OPTO ENGINEERING SPA www.opto-e.com
PILOT ITALIA SPA www.pilotitalia.com
PND SRL www.pndsrl.it
SPA www.propagroup.com
PROPAK INDONESIA www.propakindonesia.com
PULSAR INDUSTRY SRL www.pulsar-industry.it
RE PIETRO SRL www.repietro.com 87
RGS VACUUM SYSTEMS SRL www.rgsvacuumsystems.com
RLC SRL www.antislip.it
ROTEN SRL www.roten.it 73-75
SACOME SA www.sacome.com/it
SARP SRL www.sarp.it
SATINOX SRL www.satinox.com
SEALED AIR SRL www.sealedair.com 158-159
SILOS REVOLUTION SRL www.silosrevolution.com 78-79
SILTEC SRL www.siltek.dk/it
SIT SPA www.sitspa.it
SMC ITALIA SPA www.smc.it
TECNICA5 SRL www.tecnica5.it
TECNO PACK SPA www.tecnopackspa.it
TRIESTESPRESSO www.triestespresso.it
TUTTOFOOD www.tuttofood.it 152-153
UNICAL AG SPA www.unical.eu 40-41
UNIVERSAL PACK SRL www.universalpack.it 171-173
VEGA ITALIA SRL www.vega.com 3,
VETROMECCANICA SRL www.vetromeccanica.it
Z MATIK SRL www.zmatik.com
ZUDEK SRL www.zudek.com
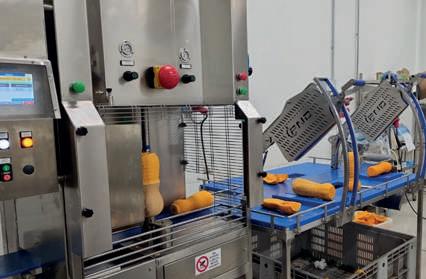
PROPAK INDONESIA 2026 | Jakarta, Indonesia | 21-24 July | www.propakindonesia.com
AGRITEK SYRIA 2026 | Damascus, Syria | 26-28 July | https://agriteksyria.com
FOOD SYRIA 2026 | Damascus, Syria | 26-28 July | https://foodsyria.com
INDIA FOODEX 2026 | Bangalore, India | 21-23 August |www.indiafoodex.com
FOODIST EXPO 2026 | Istanbul, Turkey | 1-4 September | www.foodistexpo.com
LABELEXPO AMERICAS 2026 | Chicago, USA | 15-17 September | www.labelexpo-americas.com
ANUGA FOODTEC INDIA 2026 | Shanghai, PRC | 29 Sept-1 October | www.anugafoodtec-india.com
POWTECH 2026 | Nurnberg, Germany | 29 Sept-1 October | www.powtech-technopharm.com
SAVE 2026 | Verona, Italy | 7-8 October | www.exposave.com/verona/evento.asp
ALIMENTARIA FOODTECH 2026 | Barcelona, Spain | 6-8 October | www.alimentariafoodtech.com
AGROFOOD WEST AFRICA 2026 | Abidjan, Ivory | Coast 8-10 October | www.agrofood-westafrica.com
CHILLVENTA 2026 | Nuremberg, Germany | 13-15 October | www.chillventa.de/en
IBAKTECH 2026 | Istanbul, Turkey | 14-17 October | www.ibaktech.com
PACK EXPO 2026 | Chicago, USA | 18-21 October | www.packexpointernational.com
SÜDBACK 2026 | Stuttgart, Germany | 24-27 October | www.messe-stuttgart.de/suedback/en
CIBUSTEC 2026 | Parma, Italy | 27-30 October | www.cibustec.com
SALON DU CHOCOLAT 2026 | Paris, France | 28 Oct-1 November | www.salon-du-chocolat.com
GULFOOD MANUFACTURING 2026 | Dubai, UAE | 3-5 November | www.gulfoodmanufacturing.com
INTERPACK CHINA 2026 | Shanghai, PRC | 16-18 November | www.interpack-cn.com/en
FI EUROPE 2026 | Frankfurt, Germany | 17-19 November |www.figlobal.com/europe
SPS 2026 | Nuremberg, Germany | 24-26 November | https://sps.mesago.com/nuernberg/en.html
OMAN AGROFOOD 2026 | Muscat, Oman | 1-3 December | https://omanagrofood.com
FOOD AFRICA 2026 | Nasr City-Cairo, Egypt | 7-10 December | https://foodafrica-expo.com
INTERPACK MEA 2026 | Nasr City-Cairo, Egypt | 7-10 December | www.pacprocess-mea.com
SIGEP WORLD 2027 | Rimini, Italy | 23-27 January | www.sigep.it
PROSWEETS COLOGNE 2027 | Cologne, Germany | 31 Jan-3 Feb | www.prosweets.com
FRUIT LOGISTICA 2027 | Berlin, Germany | 3-5 February | www.fruitlogistica.de
BBTECH EXPO 2027 | Rimini, Italy | 21-23 February | www.beerandfoodattraction.it
SINO PACK 2027 | Guangzhou, PRC | 4-6 March | www.ChinaSinoPack.com
CFIA 2027 | Rennes, France | 9-11 March | www.cfiaexpo.com
GULFOOD 2027 | Dubai, UAE | 15-19 March | www.gulfood.com
APPEX 2027 | Melbourne, Australia | 16-19 March | www.appex.com.au
PACK SHOW BUCHAREST 2027 | Bucharest, Romania | 11-13 May | https://packshow.ro/en/
INTERFOOD AZERBAIJAN 2027 | Baku, Azerbaijan | 11-14 May | https://interfood.az
ANUGA SELECT SOUTH AFRICA 2027 | Cape Town, RSA | 22-24 June | www.anuga-southafrica.com
ALL4PACK 2027 | Paris, France | 29 June-1 July | www.all4pack.com