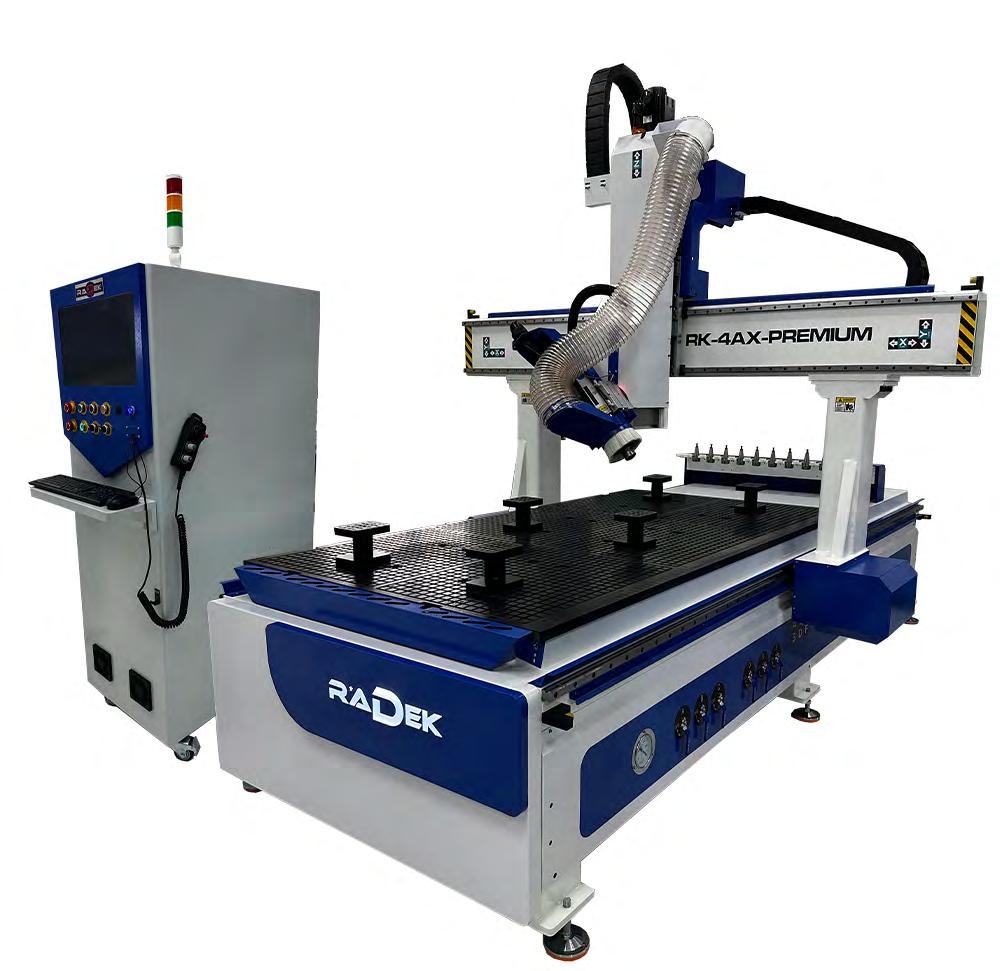
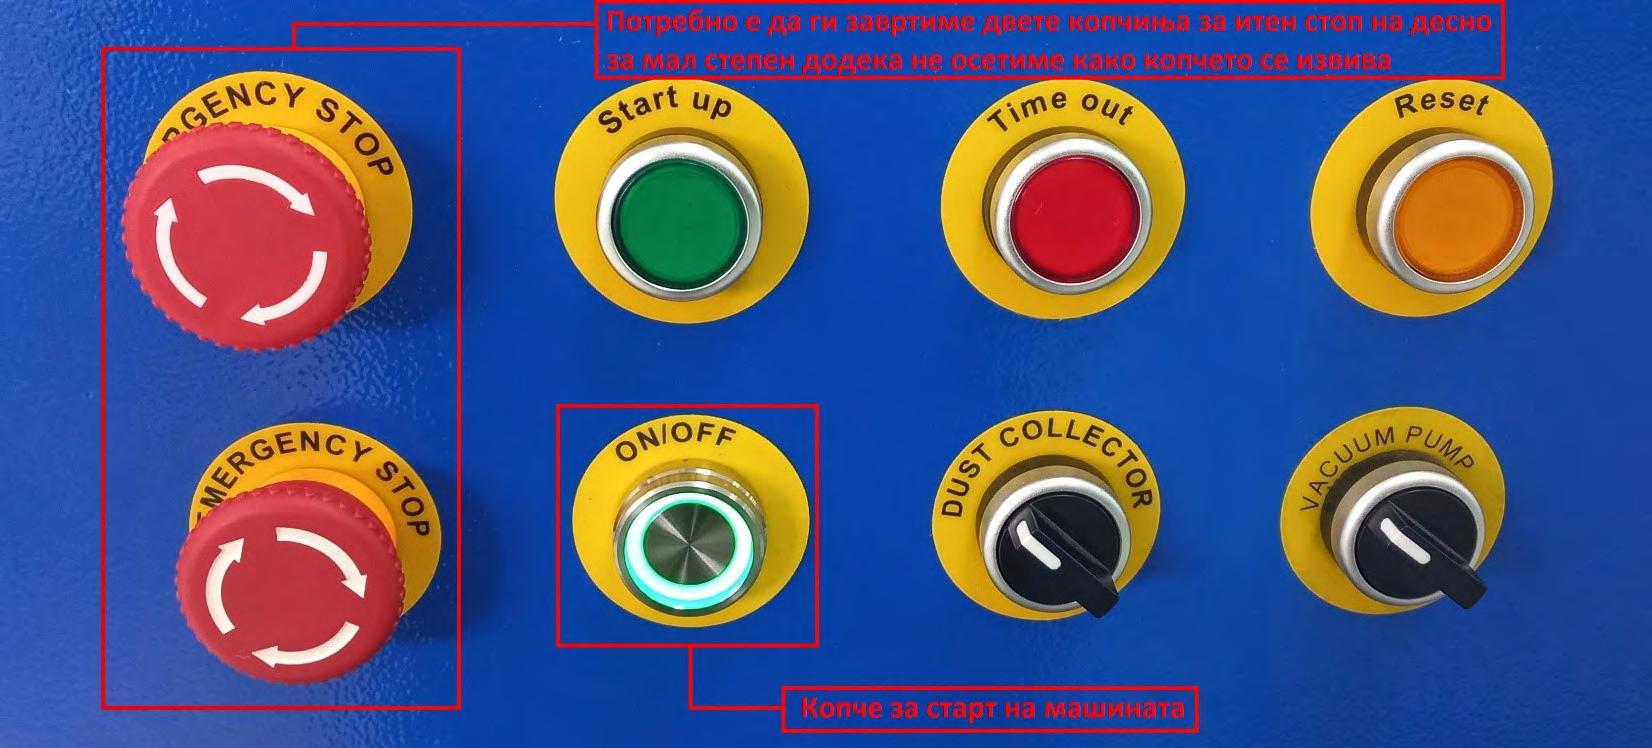
Glavni kontroler je LNC i preko njega obavljamo sve funkcije mašine. Mašinu pokrećemo tako što rotiramo dva dugmeta za hitno zaustavljanje (Emergency Stop) na desnoj strani za mali stepen, čime dobijamo dovod električne energije, i pritisnemo dugme ON/OFF
Potrebno je da oba tastera za hitno zaustavljanje okrenemo udesno za mali ugao, sve dok ne osetimo da su se otpustili.
Kada se softver pokrene, dočekaće nas glavni interfejs.
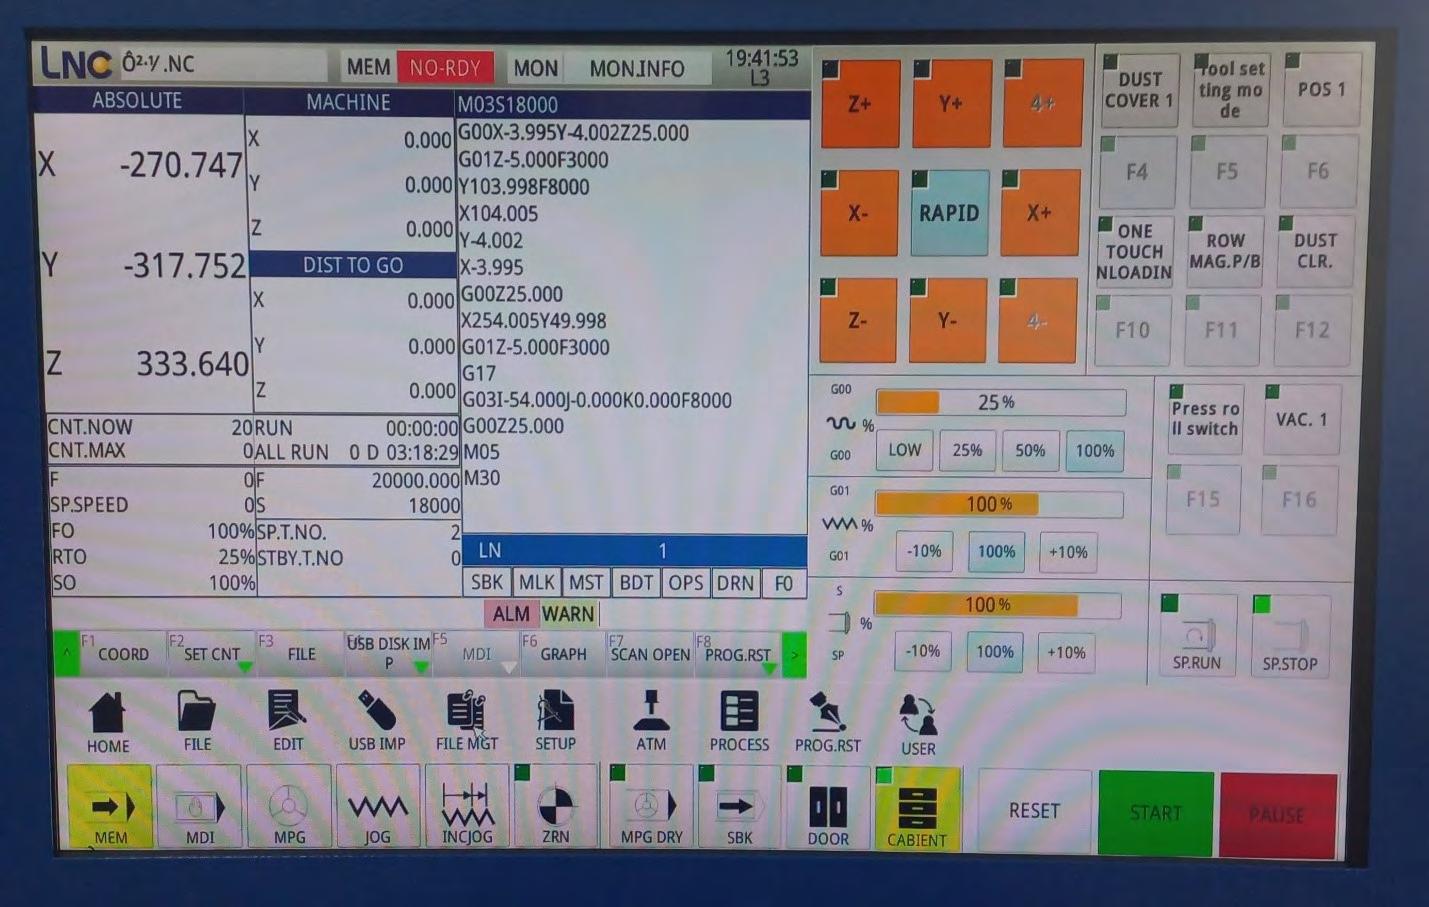
Glavni interfejs je podeljen na 3 sekcije:
Sekcija za koordinate i pregled G-code-a.
Sekcija za kontrolu osa i elemenata mašine.
Sekcija sa glavnim alatima.
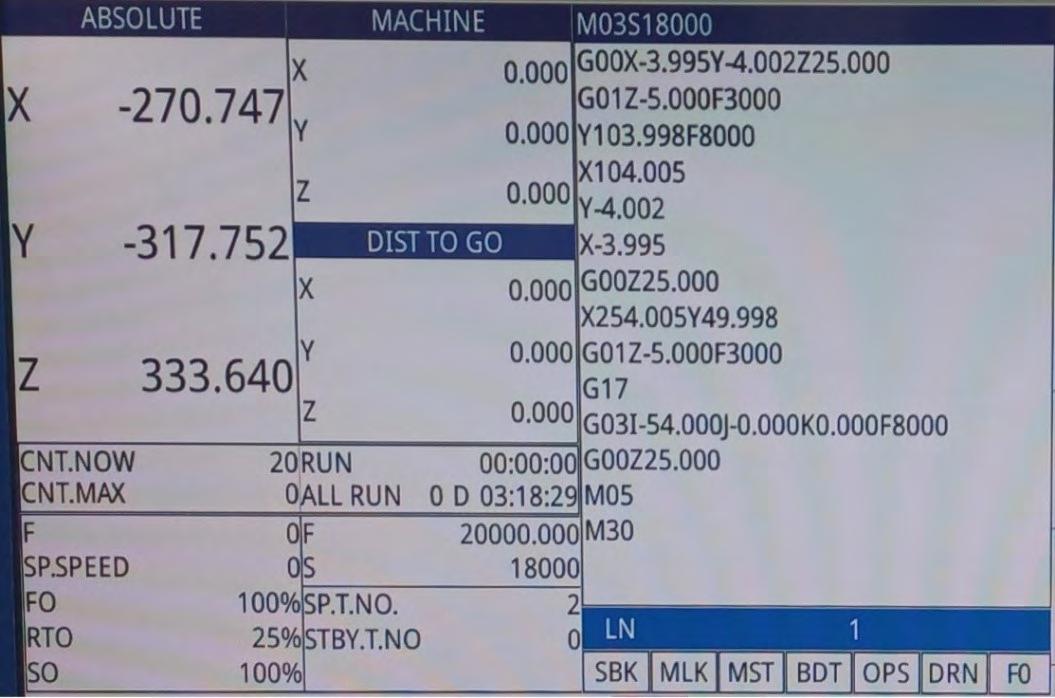
U sekciji za koordinate i pregled koda imamo nekoliko prozora, i to:
Prozor ABSOLUTE nam prikazuje nuliranu poziciju, odnosno poziciju osa kada ih nuliramo na radnom komadu.
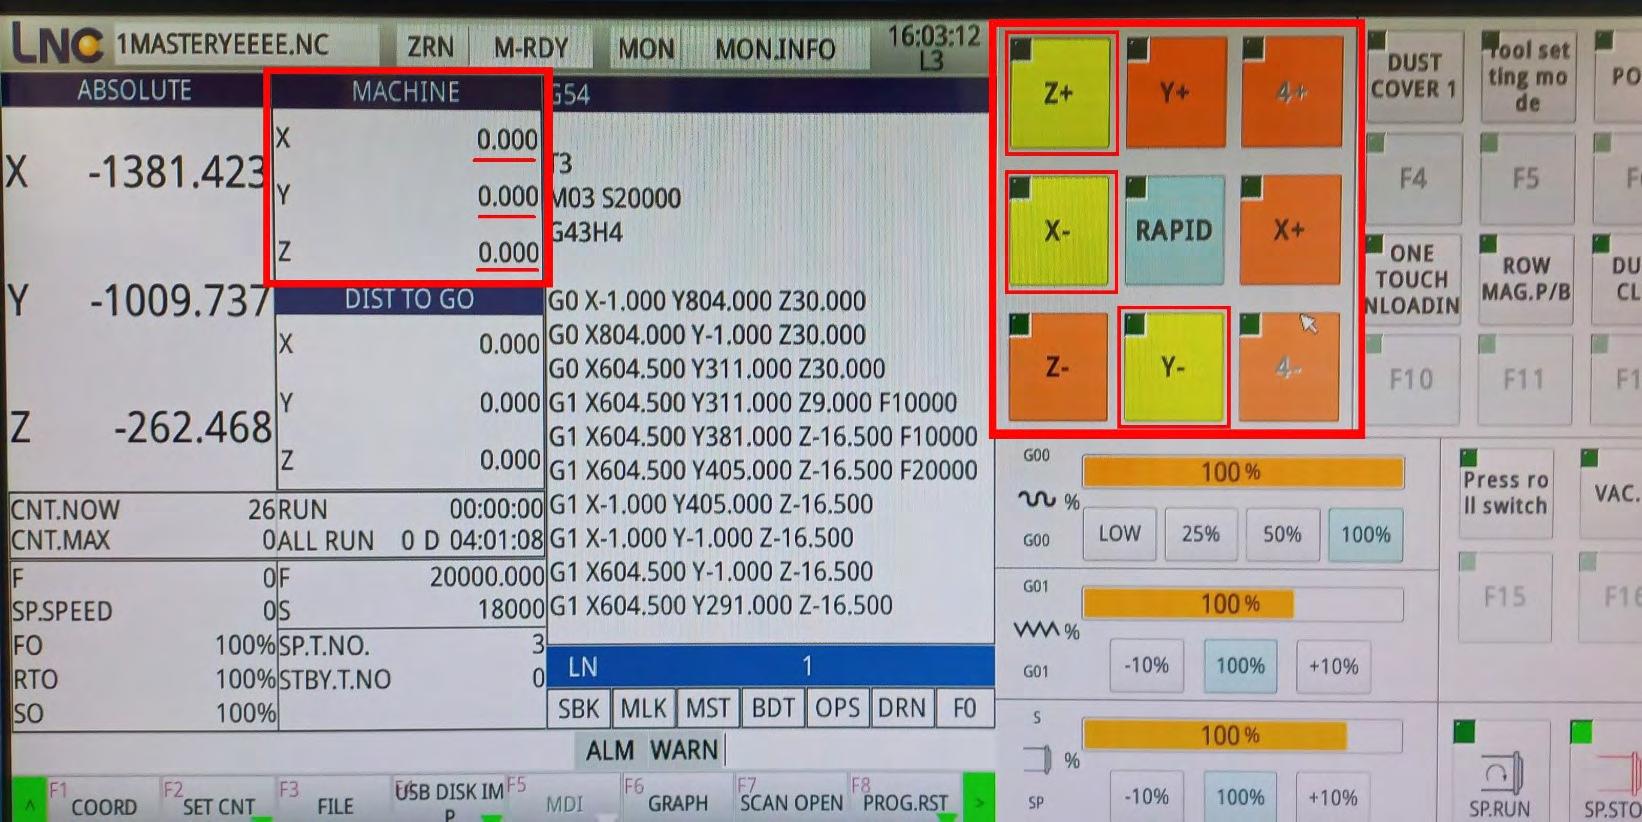
Prozor MACHINE nam prikazuje stvarne koordinate osa nakon što HOME-iramo mašinu (za pravilno funkcionisanje neophodno je da se posle svakog pokretanja mašine HOME-iraju sve ose).
Prozor DIST TO GO (ili Distance To Go) nam prikazuje kolika je preostala distanca koju ose treba da pređu.
U prozoru na krajnjoj desnoj strani možemo pregledati ceo G-code za dizajn (primer: prvi pasus M03S18000 nam pokazuje da će funkcija M03 pokrenuti vreteno, a pasus S18000 nam pokazuje da će ono rotirati sa 18.000 obrtaja u minuti).
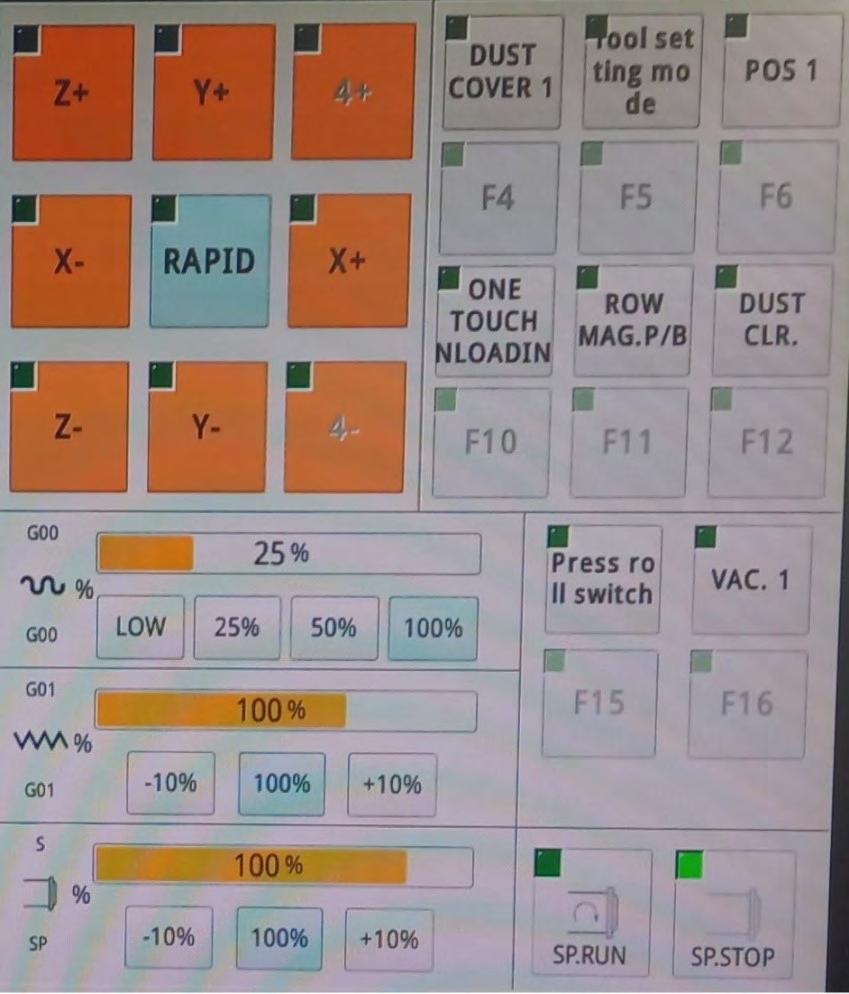
U susednoj sekciji možemo pronaći sva dugmad za aktivno kretanje osa, kao i kontrolu svih elemenata mašine.
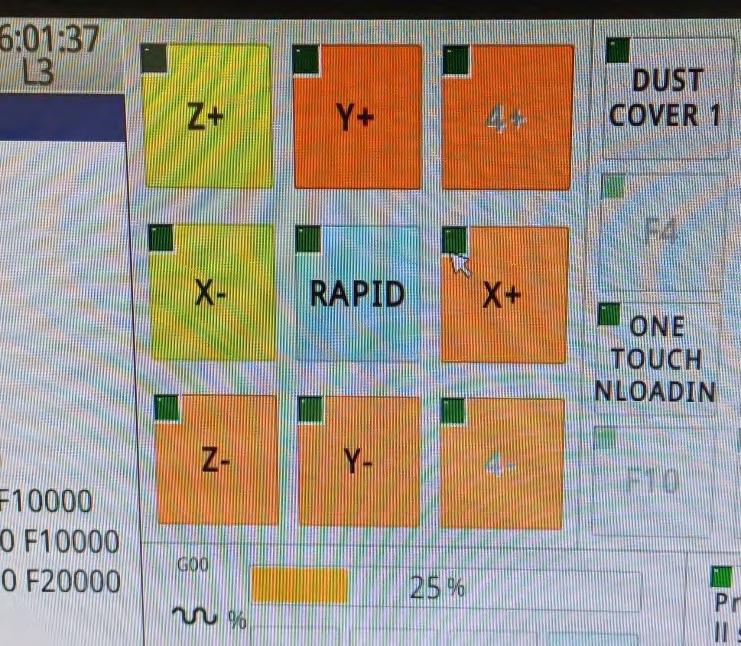
Narandžasta dugmad su ona koja pomeraju ose i nazivaju se:
X+ i X- dugmad pomeraju X osu (glavu) ulevo i udesno.
Y+ i Y- dugmad pomeraju Y osu (most) napred i nazad.
Z+ i Z- dugmad pomeraju Z osu (vreteno) nagore i nadole.
4+ i 4- dugmad namenjena su za pomeranje rotacione ose ukoliko mašina ima 4 ose (X, Y, Z i rotacionu).
Plavo dugme pod nazivom RAPID omogućava nam ekspresno kretanje osa maksimalnom velikom brzinom! Sve dok je uključeno i zeleni trougao u njegovom gornjem levom uglu svetli, sve ose će se kretati izuzetno brzo.
Za pomeranje osa potrebno je izabrati jednu od opcija JOG ili INCJOG (inkrementalno pomeranje), a za pomeranje pomoću ručice na MPG kontroleru potrebno je da bude izabrana opcija MPG.
Sa desne strane narandžastih tastera za pomeranje osa nalazi se panel sa svim pratećim elementima mašine, kao što su: sistem za otprašivanje, pritisni valjci, vakuum pumpe, pozicioneri, magacin sa alatima, sistem za čišćenje radnog stola, kao i poklopac za otprašivanje na samom vretenu.
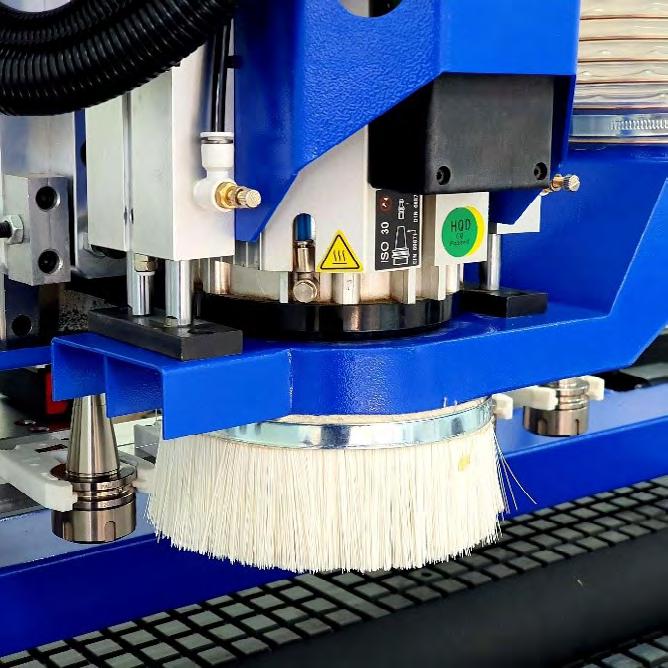
Kada kliknemo na opciju Dust Cover 1, na samom vretenu nalazi se poklopac za otprašivanje koji se pneumatski podiže radi zamene alata, a spušta se tokom rada mašine.
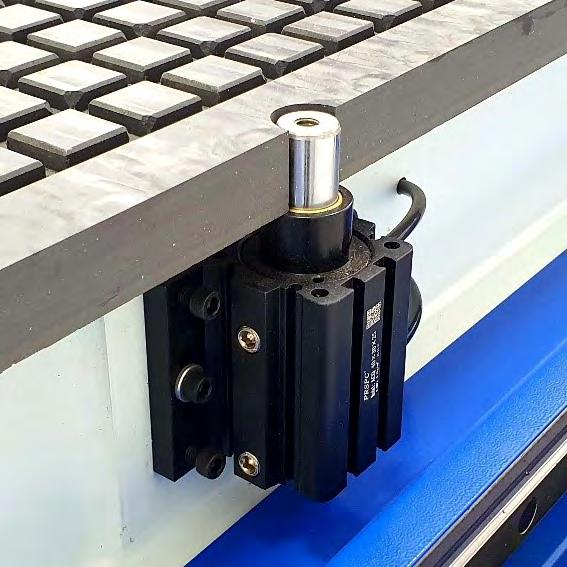
Pritiskom na dugme POS1 izdaje se komanda za pneumatsko podizanje pozicionera na prednjoj i levoj strani, koji omogućavaju lako i precizno poravnanje radnog komada na radnom stolu.
Dugme ROW MAG. P/B služi za ručno pomeranje magacina sa alatima napred i nazad.
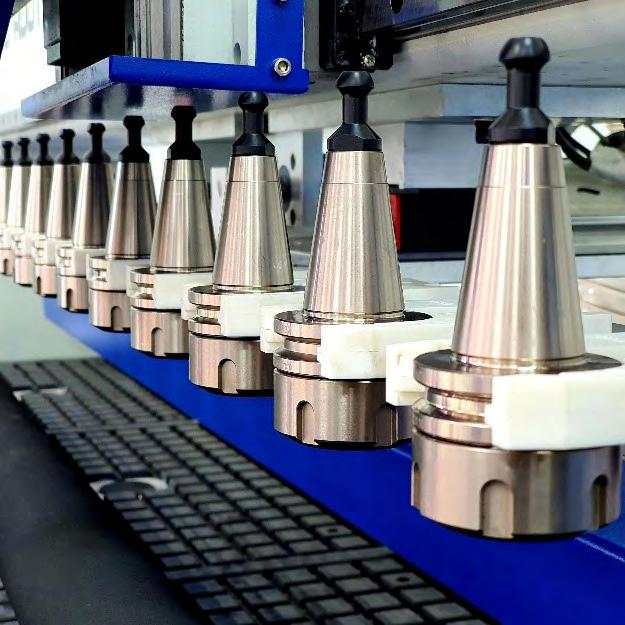
VAC1 i VAC2 su dugmad za aktiviranje vakuum pumpi.
Ukoliko dugmad nisu pritisnuta i ne svetle žuto, nije moguće pokrenuti pumpe.
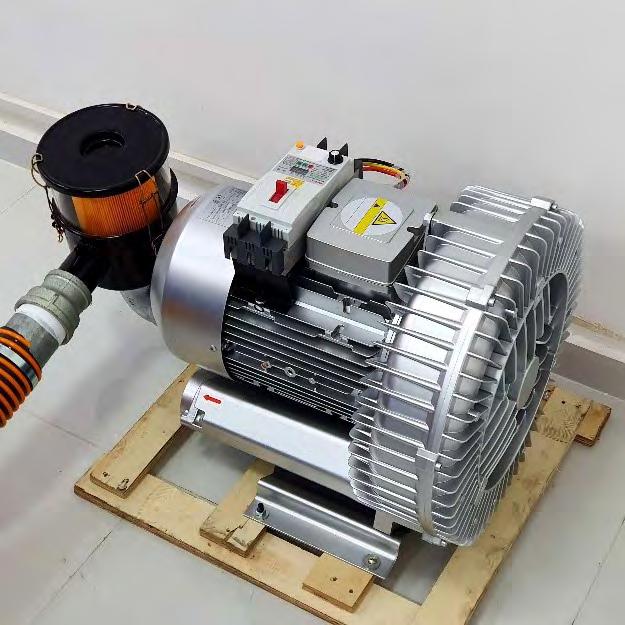
SP. RUN je dugme koje aktivira vreteno i ono počinje da se okreće.
SP. STOP je dugme koje deaktivira vreteno.
Najdonja sekcija sadrži glavne alate za upravljanje mašinom.
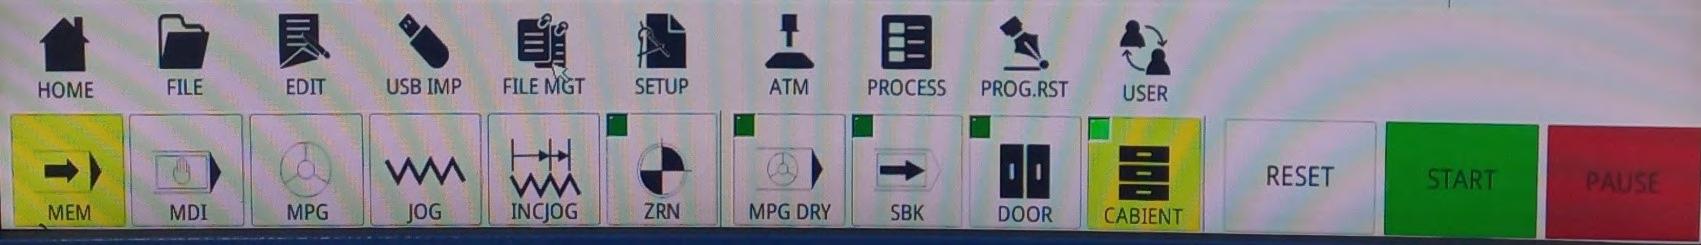
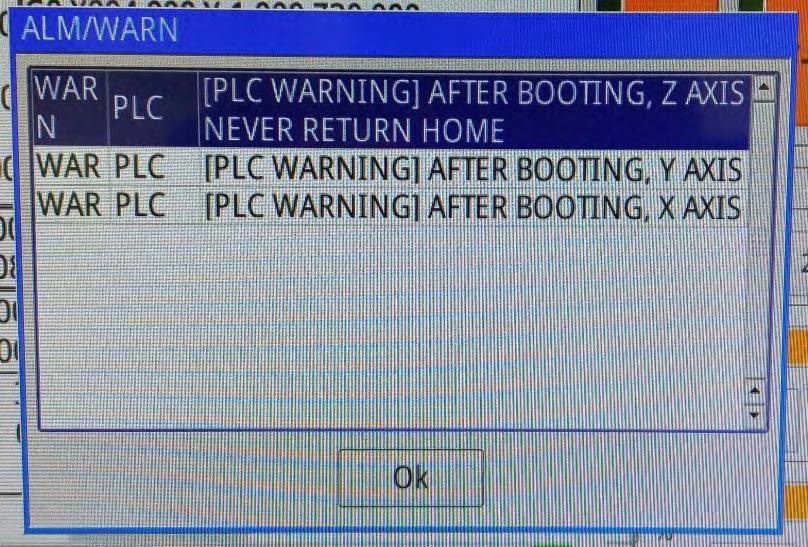
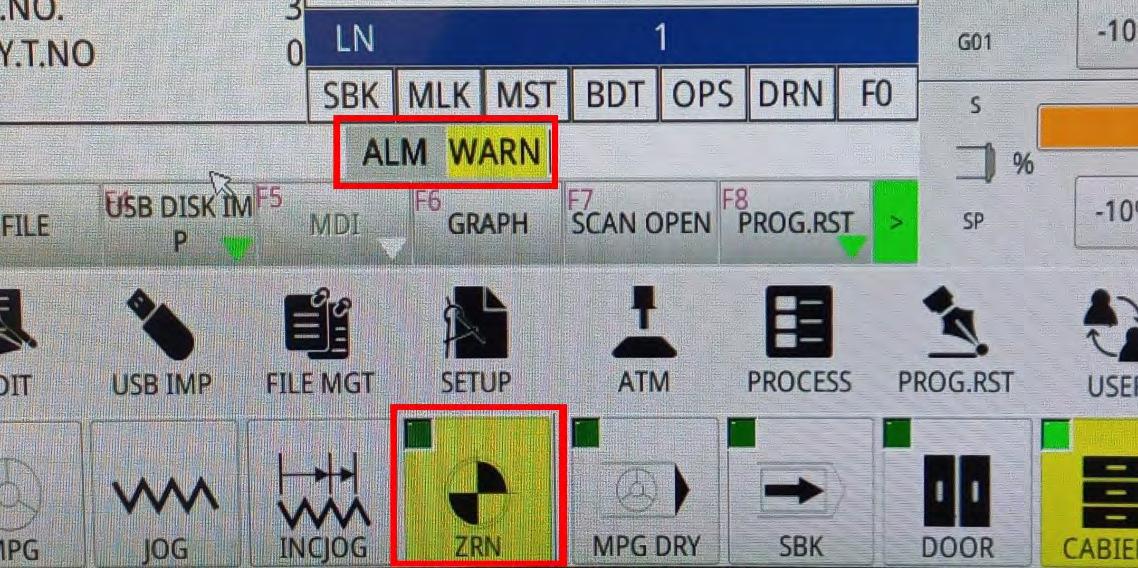
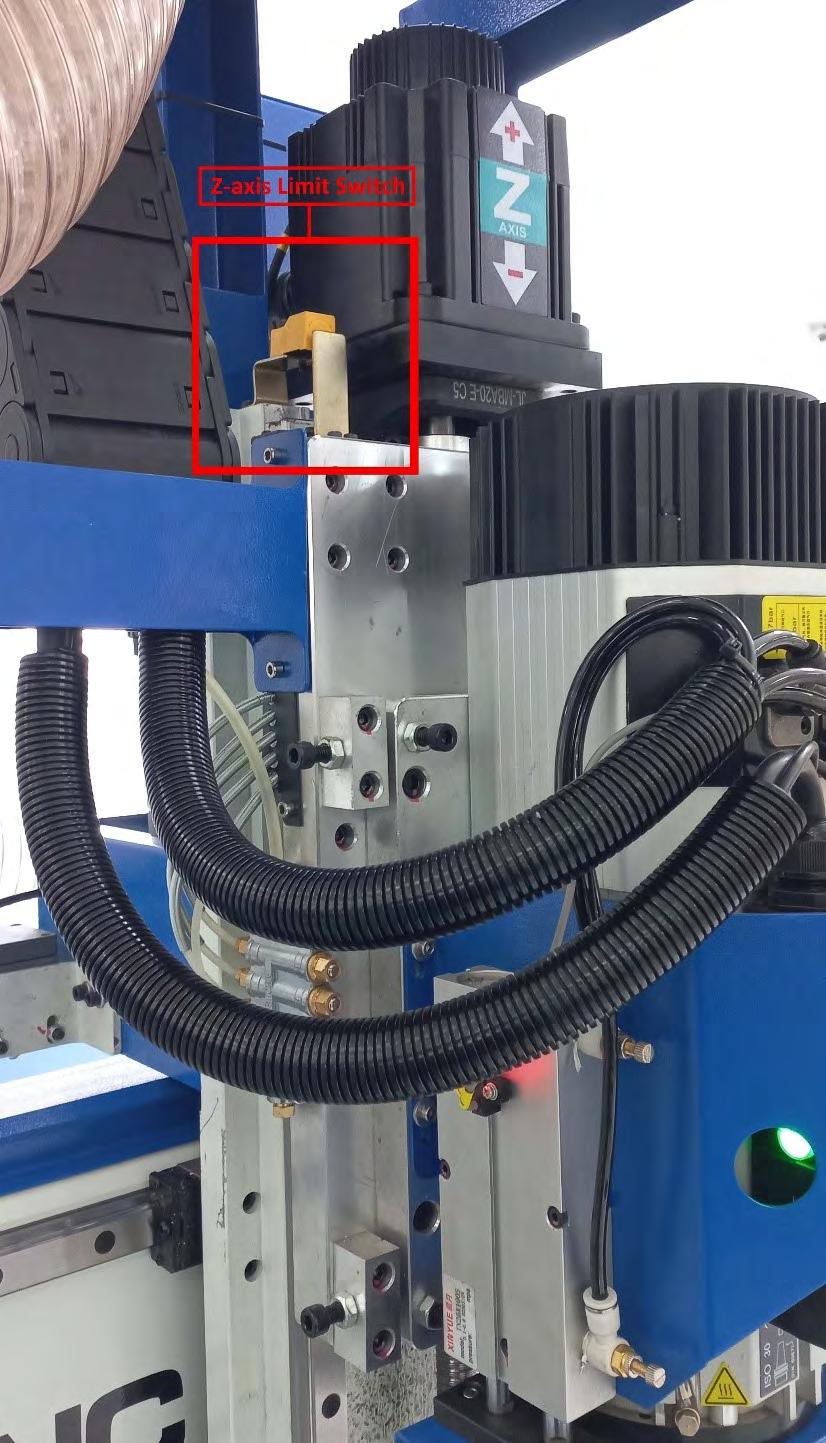
Prilikom svakog pokretanja mašine neophodno je izvršiti HOMING. Ovaj proces je važan zato što sama mašina ne zna u kojoj se poziciji nalaze ose sve dok ne aktivira Limit senzore. Tek kada prekidač prođe pored senzora, mašina dobija informaciju o stvarnom položaju osa u prostoru. Dok se ne izvrši Homing sekvenca, mašina će prikazivati alarm PLC Warning!
Operaciju HOME-iranja izvršavamo tako što kliknemo na dugme ZRN, a prva operacija je HOME-iranje Z ose.
Klikom na dugme Z+ (dok smo u ZRN modu) aktiviramo Z osu. Dugme Z+ zasvetli zeleno u gornjem levom uglu i Z osa počinje da se kreće nagore prema Limit senzoru malom brzinom. U trenutku kada ostvari kontakt sa senzorom, automatski se zaustavlja, vraća se malo unazad i ponovo proverava udaljenost do senzora. Kada završi sekvencu, dugme Z+ zasvetli žuto i to je indikator da je mašina uspešno HOME-irala Z osu.
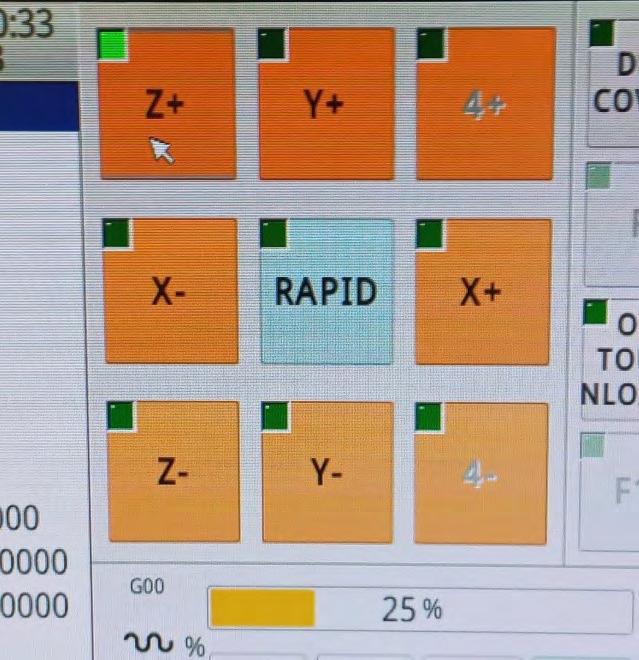
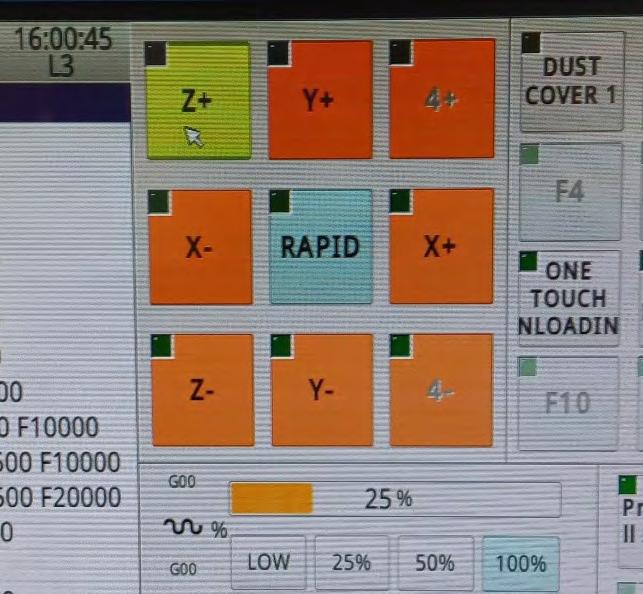
Nakon što završi sa Z osom, možemo nastaviti sa preostalim osama (Z osa uvek ima prioritet i nju HOME-iramo prvu).
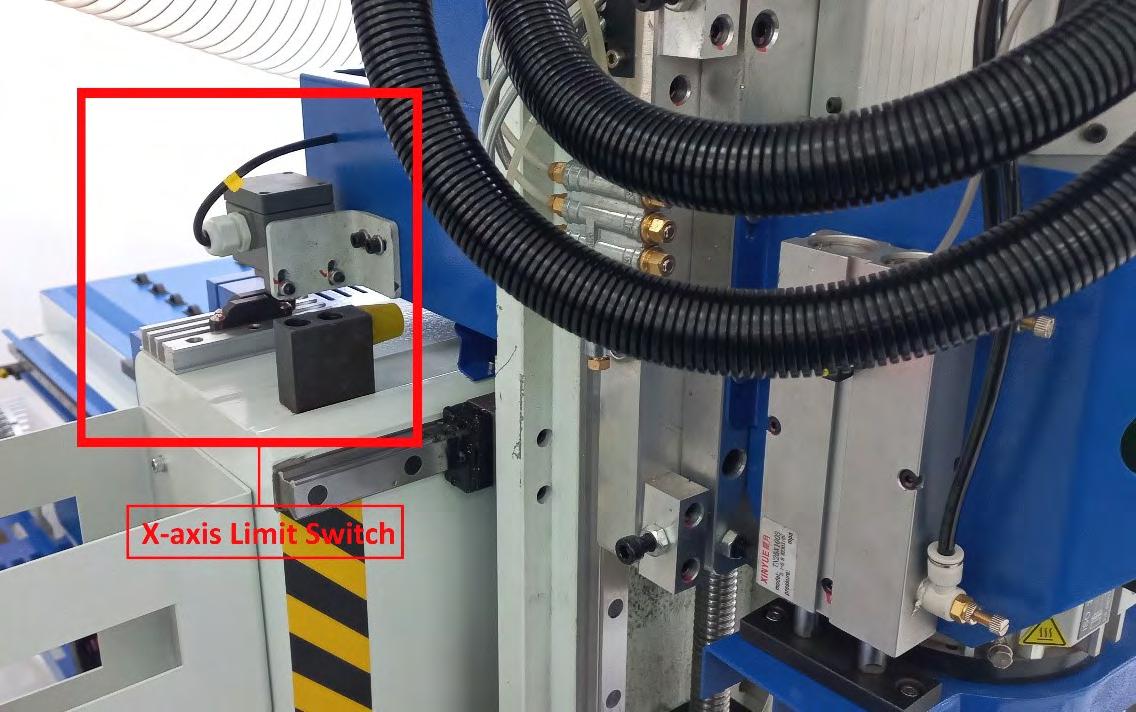
Kliknemo na X- i sačekamo da glava otputuje do leve strane mosta, gde je lociran Limit senzor za X osu. Nakon što ostvari kontakt sa senzorom, dugme X- zasvetli i predstavlja indikator da je X osa uspešno HOME-irana.
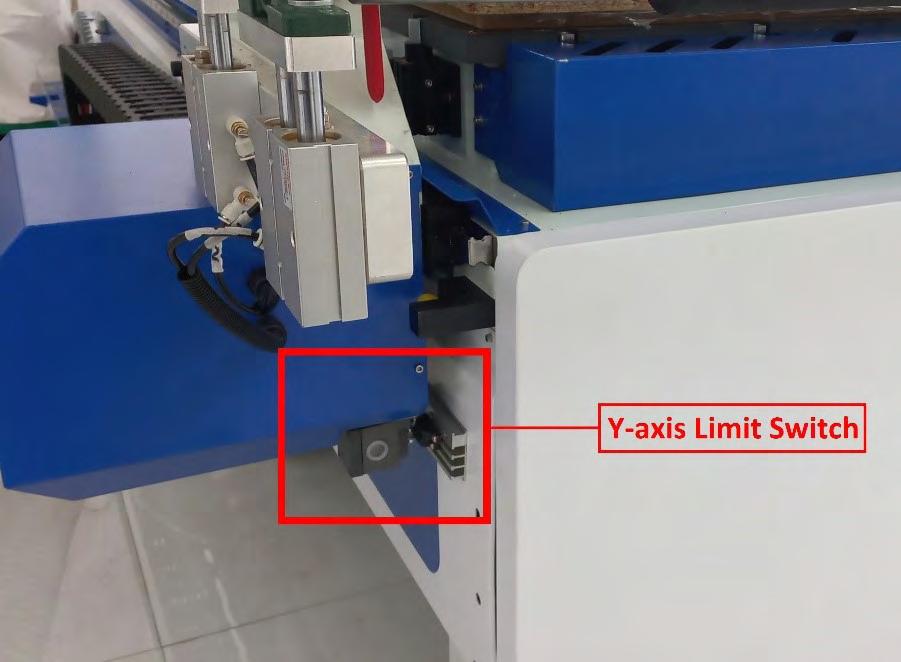
Preostaje da kliknemo na dugme Y- i ponovimo proceduru poslednji put. Most počinje da se kreće napred prema prednjem delu mašine, gde je lociran i limit senzor za Y osu. Kada dugme zasvetli žuto, završili smo Homing proces.
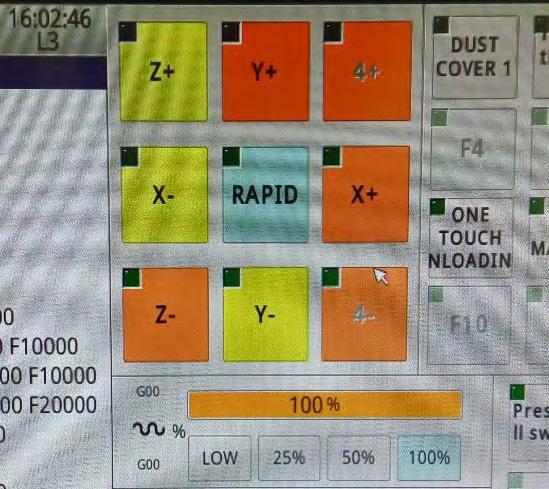
Kada sva 3 dugmeta (X-, Y- i Z+) zasvetle žuto, završili smo Homing sekvencu mašine i možemo nastaviti sa prenosom našeg fajla. Dodatni pokazatelj uspešnog homiranja su vrednosti koordinata u prozorčiću Machine, koje će se promeniti u nule.
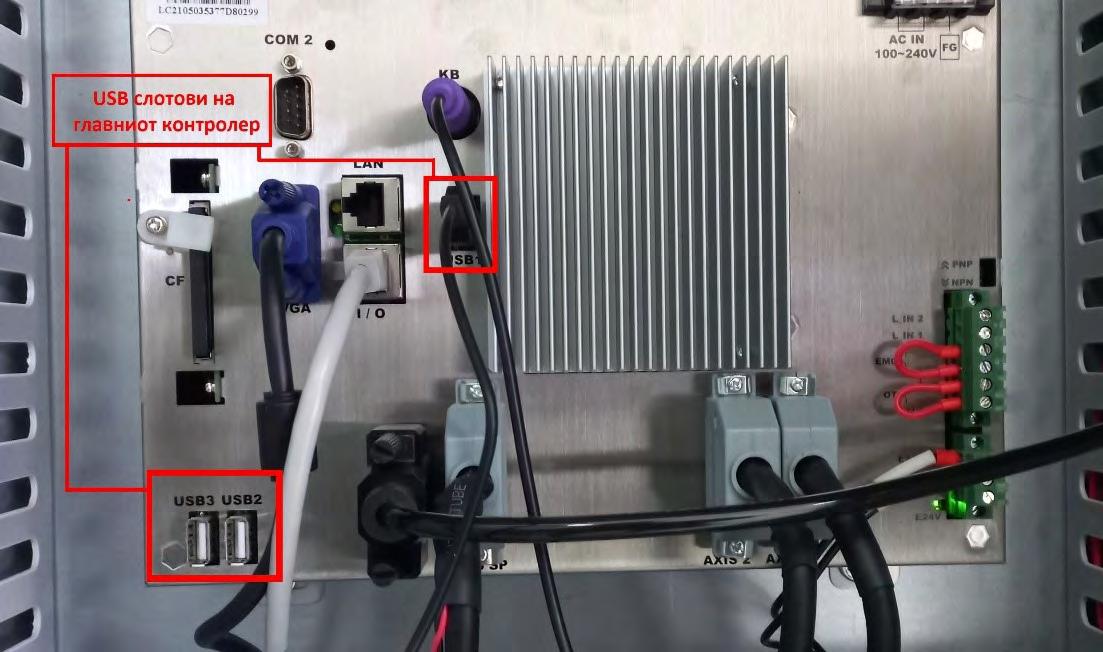
Sledeći korak je da upload-ujemo naš fajl u kontroler. Potrebno je da fajl bude na USB stiku i da ga povežemo u jedan od USB slotova na kontroleru.
U user interface-u tražimo dugme USB IMP (USB import) i njegovim pritiskom otvara nam se novi prozor u kojem imamo 2 kolone, i to: sa leve strane kolonu sa svim fajlovima u internoj memoriji mašine, a sa desne strane kolonu sa fajlovima sa priključenog USB stika.
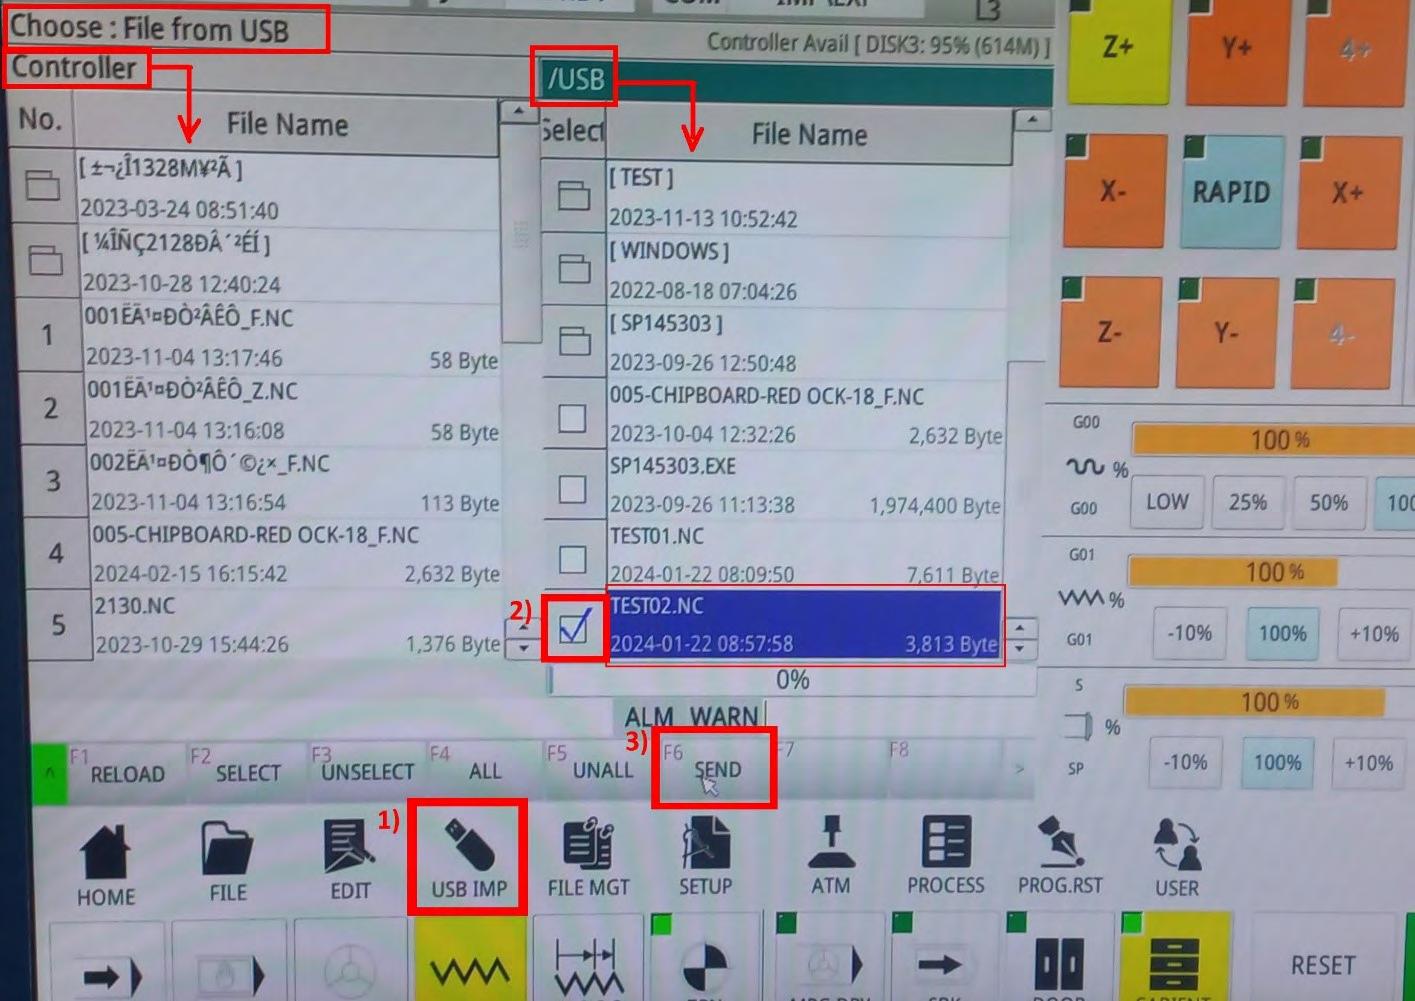
U desnoj koloni (/USB) selektujemo fajl koji želimo da bude kopiran u internu memoriju i kliknemo na SEND.
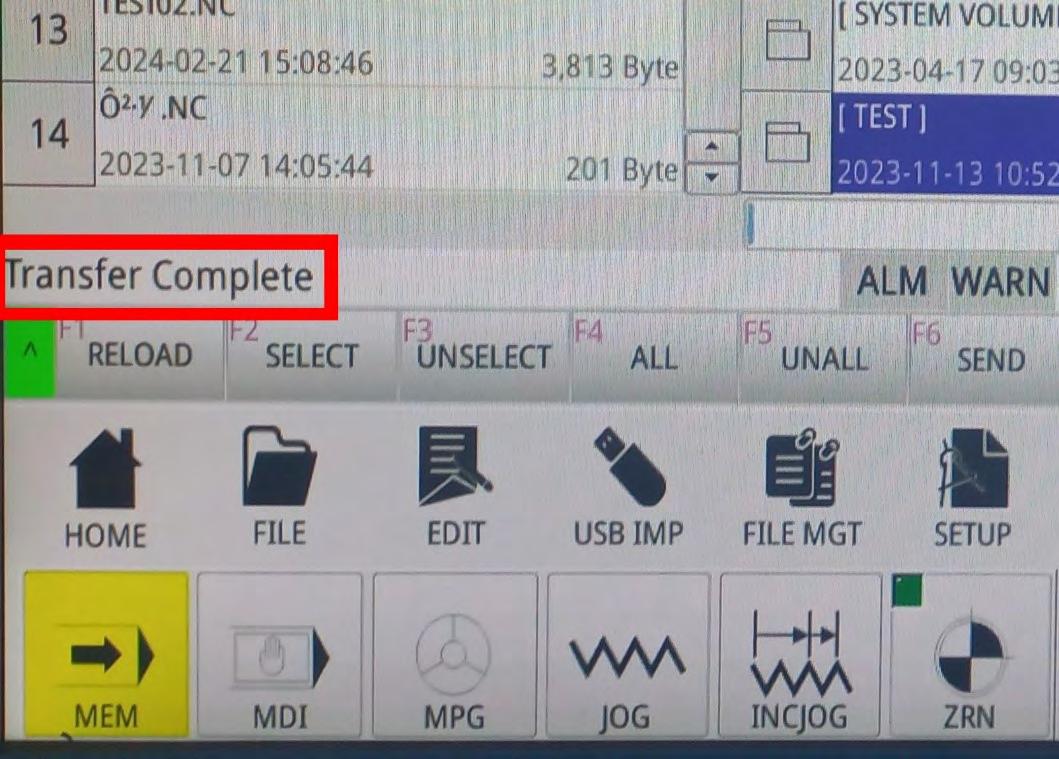
Nakon što prebacimo fajl, sistem nam prikazuje poruku Transfer Complete i preostaje da selektujemo prebačeni fajl iz interne memorije.
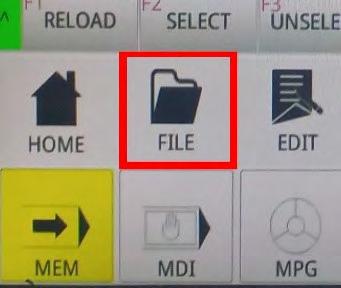
Pritiskom na dugme FILE otvara se novi prozor u kojem se nalaze svi fajlovi koji su prebačeni u internu memoriju mašine. Pronalazimo željeni fajl na listi, selektujemo ga i kliknemo OK.
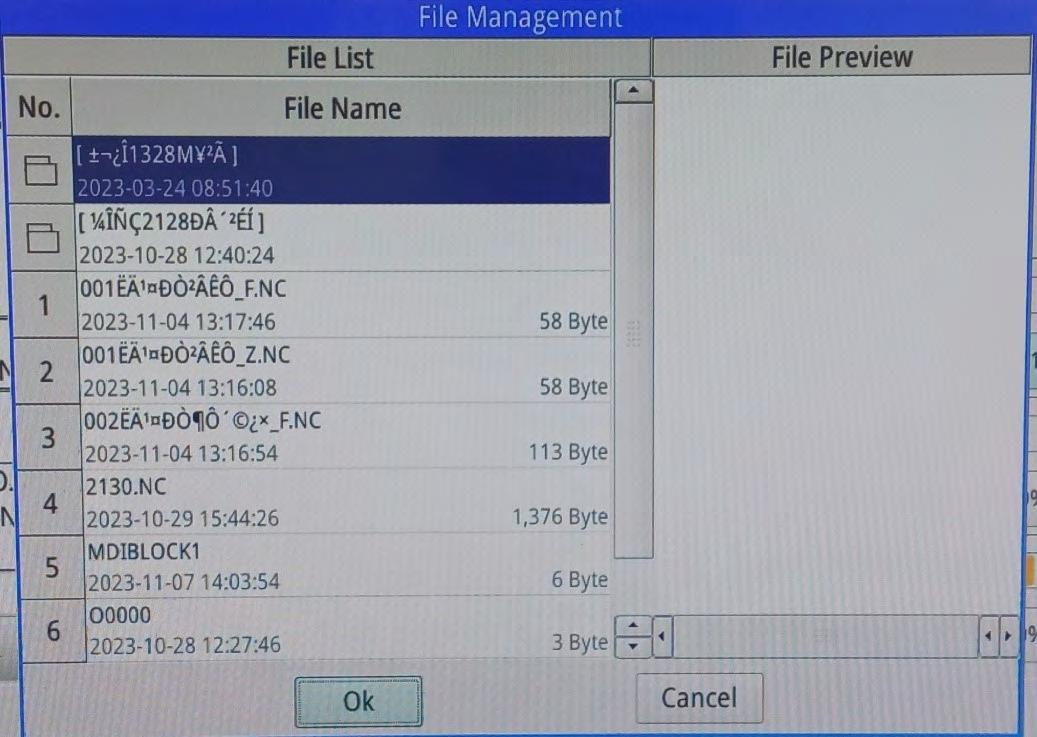
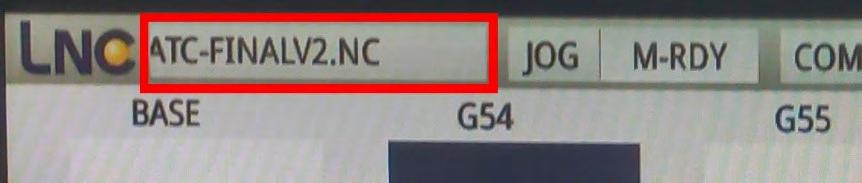
Dodatnu indikaciju uspešnog upload-a možemo pronaći u gornjem levom uglu interfejsa, gde će u prozorčiću biti uneto ime fajla.
U sekciji File Preview možemo proveriti G kod, a ukoliko želimo da izvršimo bilo kakvu promenu u njemu, to ćemo uraditi pomoću druge opcije koja se nalazi u Edit.
U prozorčiću imamo 2 sekcije, i to: sa leve strane nalazi se kolona u kojoj je lociran G kod našeg fajla, a sa desne strane imamo grafički prikaz koda.
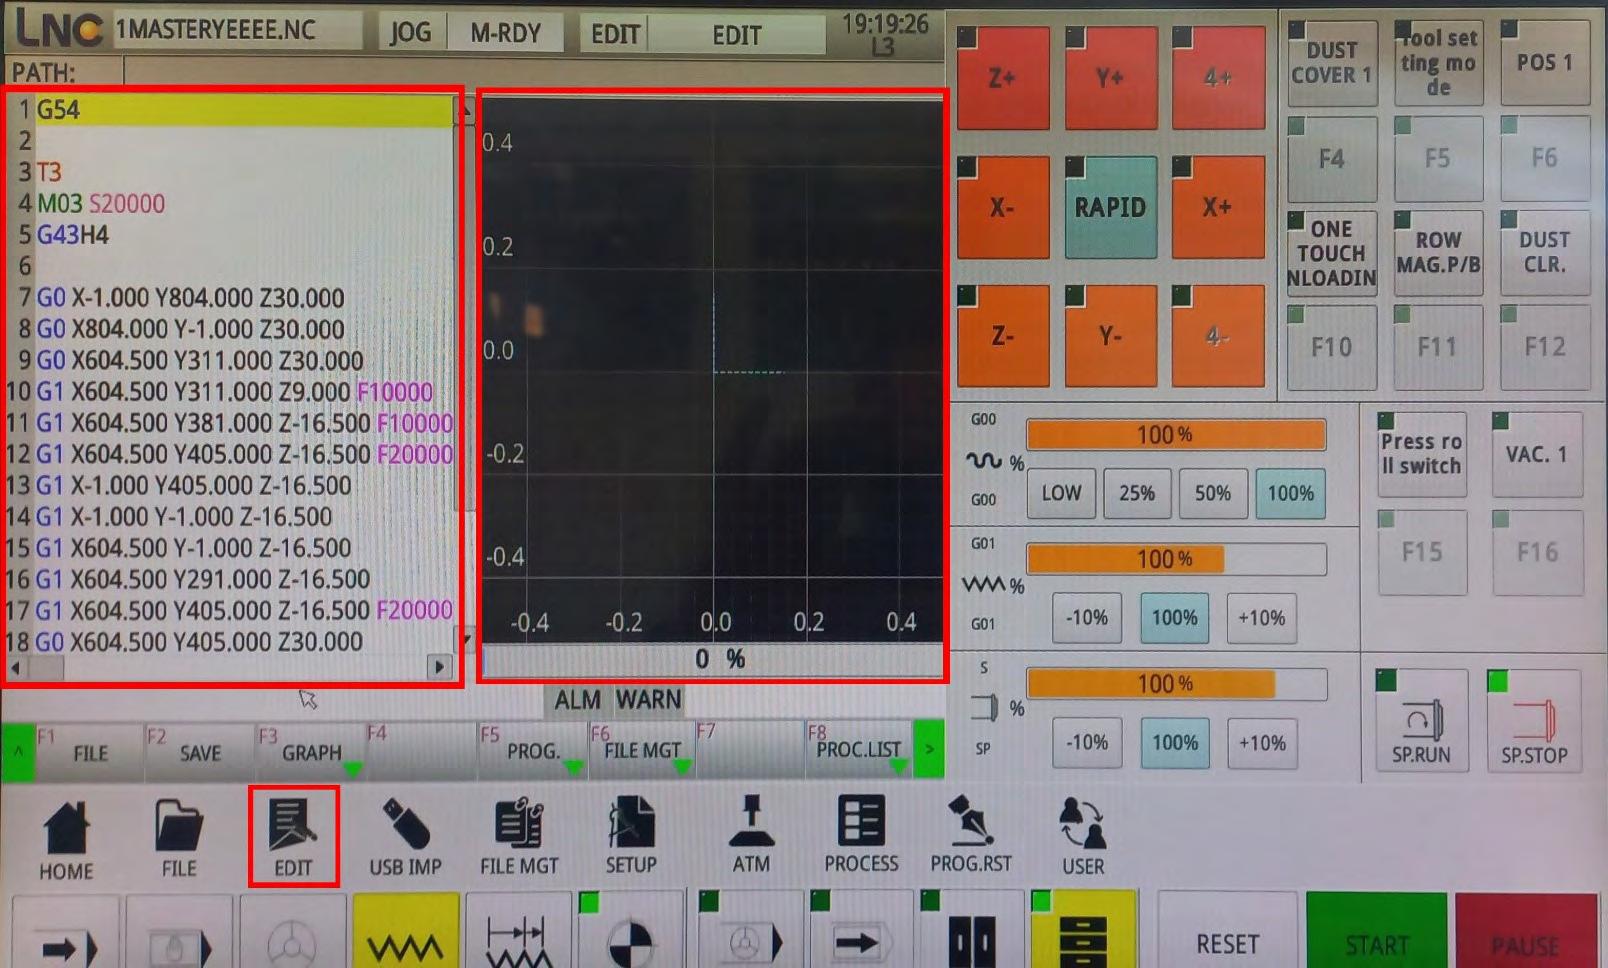
Nakon što izvršimo bilo kakvu izmenu, potrebno je da sačuvamo promenu pritiskom na dugme SAVE.
Ukoliko želimo da prebacimo fajl sa mašine na USB, da preimenujemo fajl ili da ga izbrišemo, kliknemo na dugme FILE MGT i otvara nam se sekcija u kojoj sa leve strane imamo listu fajlova iz interne memorije, a sa desne strane nalazi se prozorčić u kojem možemo pregledati selektovani fajl.
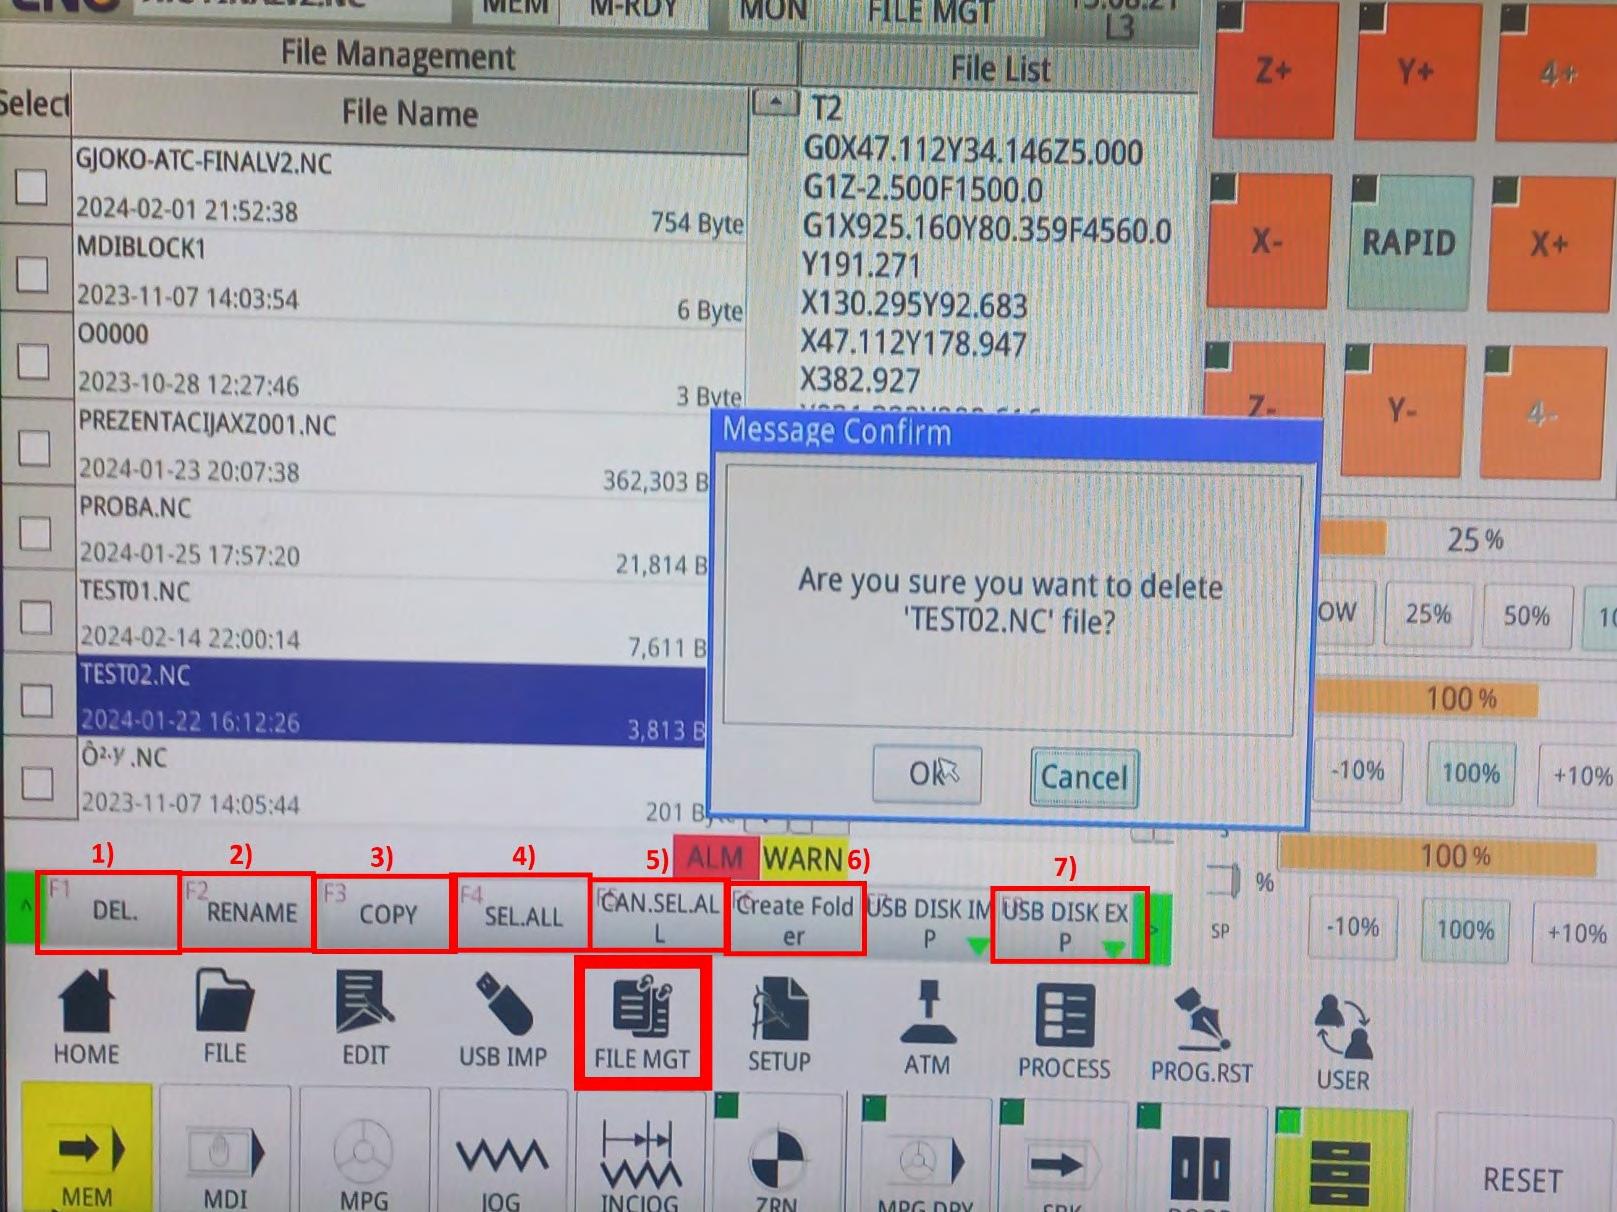
1. Dugme DEL (delete) služi za brisanje selektovanog fajla.
2. Dugmetom RENAME možemo preimenovati fajlove.
3. Dugmetom COPY kopiramo selektovani fajl.
4. Dugme SEL.ALL (select all) selektuje sve fajlove na listi.
5. Dugmetom CAN.SEL.ALL poništavamo selekciju svih fajlova.
6. Dugme Create Folder kreira novi folder.
7. Pomoću opcije USB DISK EXP (USB disk export) možemo prebaciti fajl iz interne memorije na USB disk.
Sledeći korak je da postavimo radni komad na sto i možemo započeti sa nuliranjem mašine i pripremom za obradu.
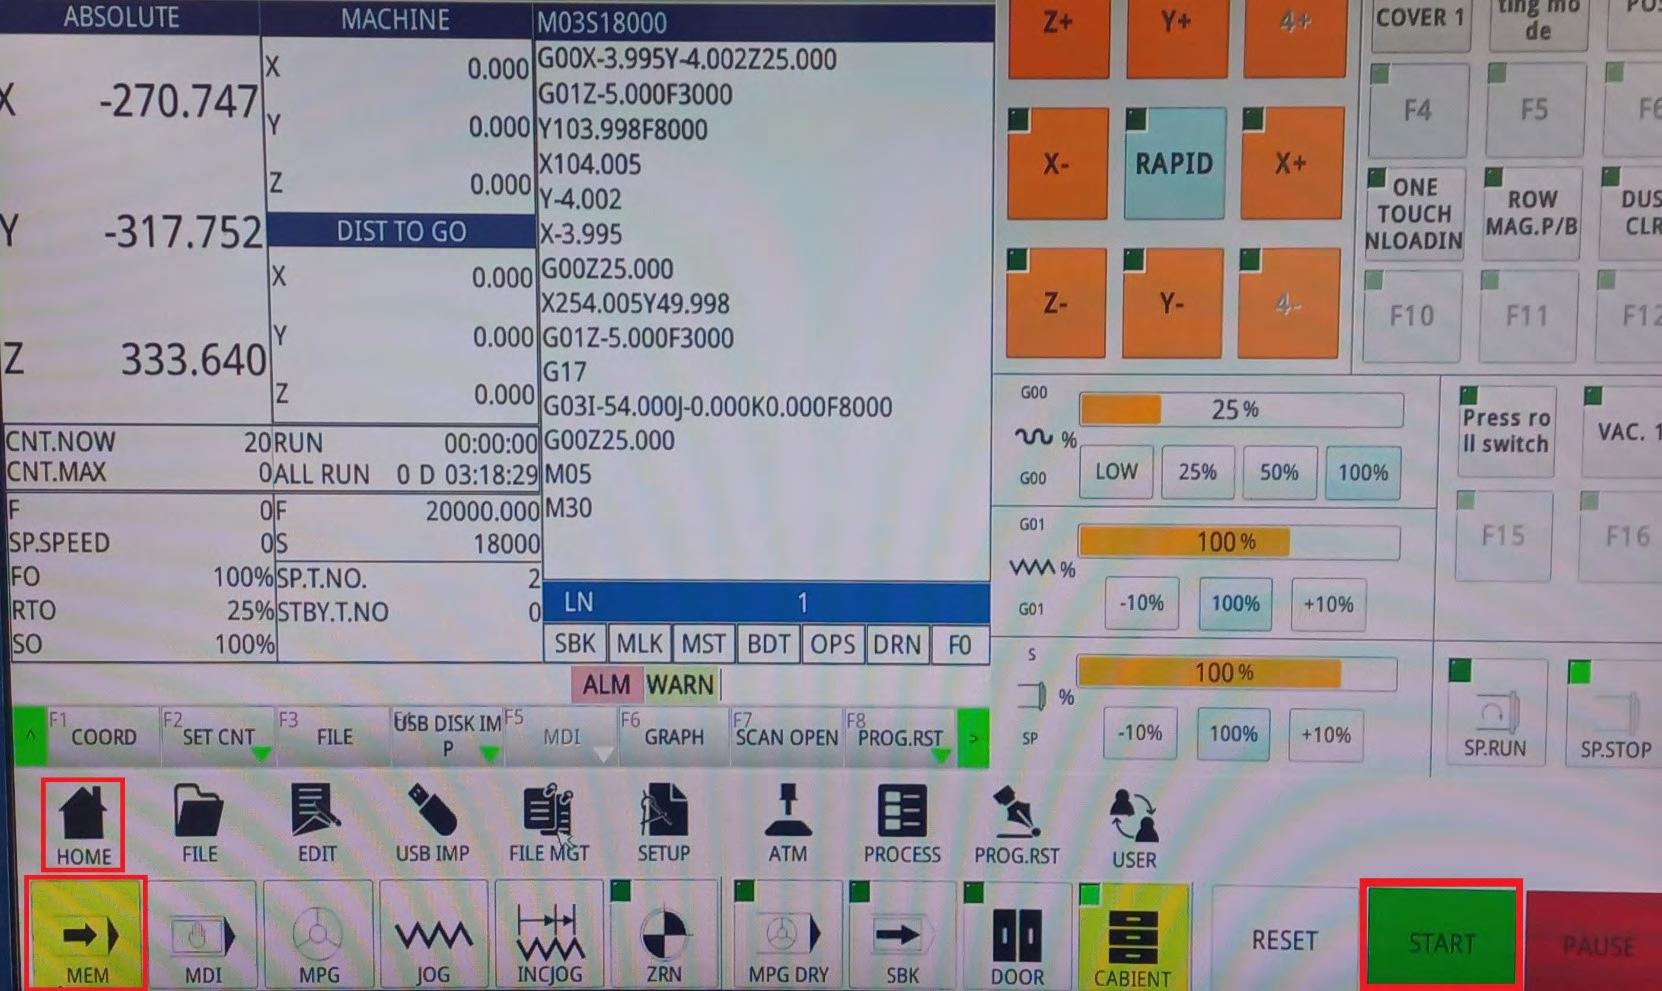
Klikom na dugme POS1 aktiviramo pozicionere na radnom stolu i uz njihovu pomoć poravnavamo radni komad. Nakon što se uverimo da je ploča pravilno pozicionirana, deaktiviramo pozicionere i kliknemo na Home, pa na JOG, kako bismo mogli da pomerimo ose do željene pozicije na radnom komadu i izvršimo njihovo nuliranje.
Nakon što pozicioniramo ose na radni komad, potrebno je da uđemo u meni SETUP, gde ćemo nulirati X i Y ose.
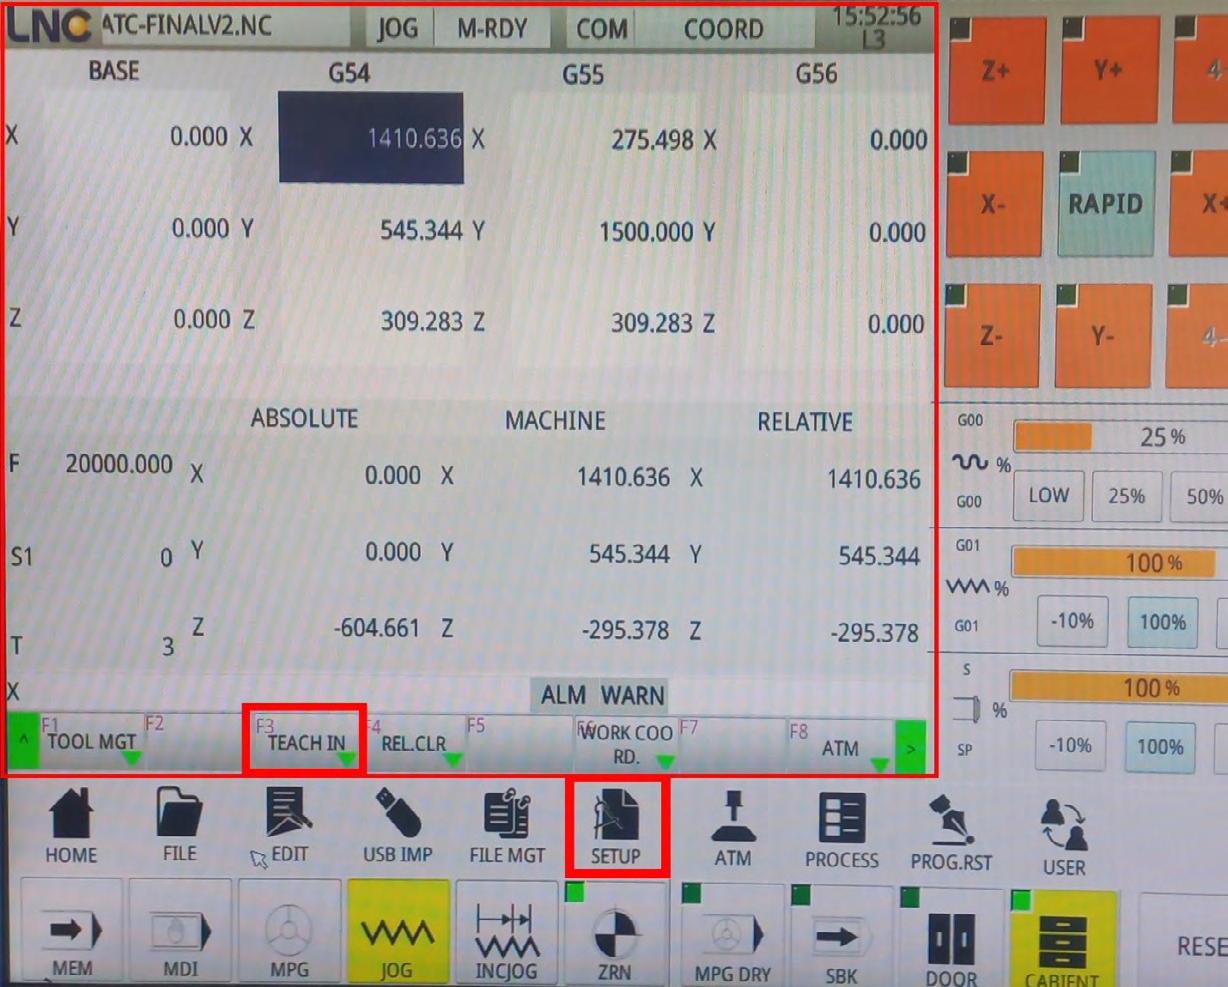
Nakon što se uverimo da su X i Y ose u ispravnoj poziciji, kliknemo na dugme TEACH IN i otvara se novi odeljak u kojem je potrebno da kliknemo na SETX i SETY.
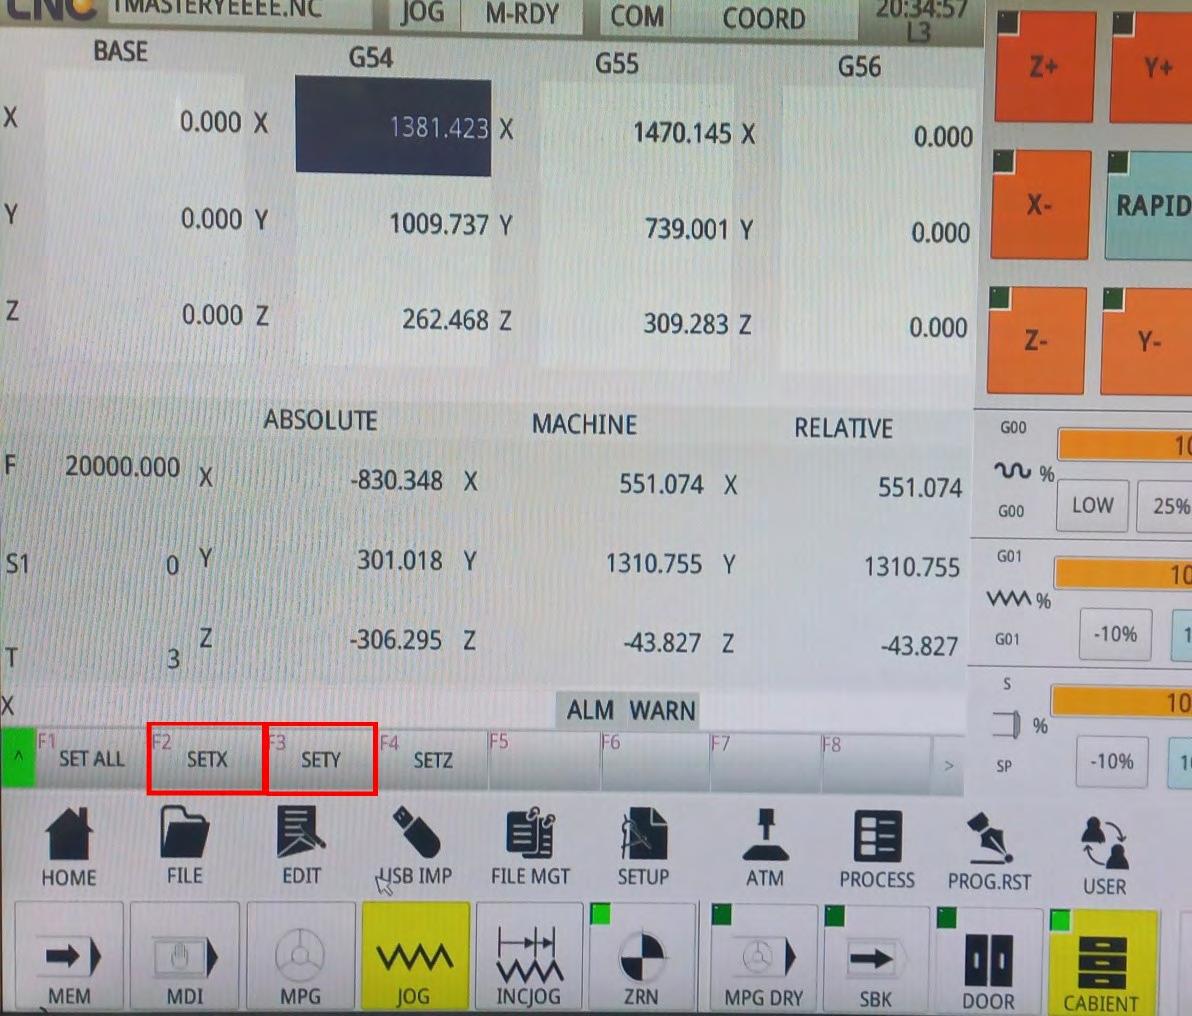
Glavna indikacija nuliranih osa su vrednosti koordinata u tabeli ABSOLUTE, gde će nulirane ose imati nove koordinate – 0.000.
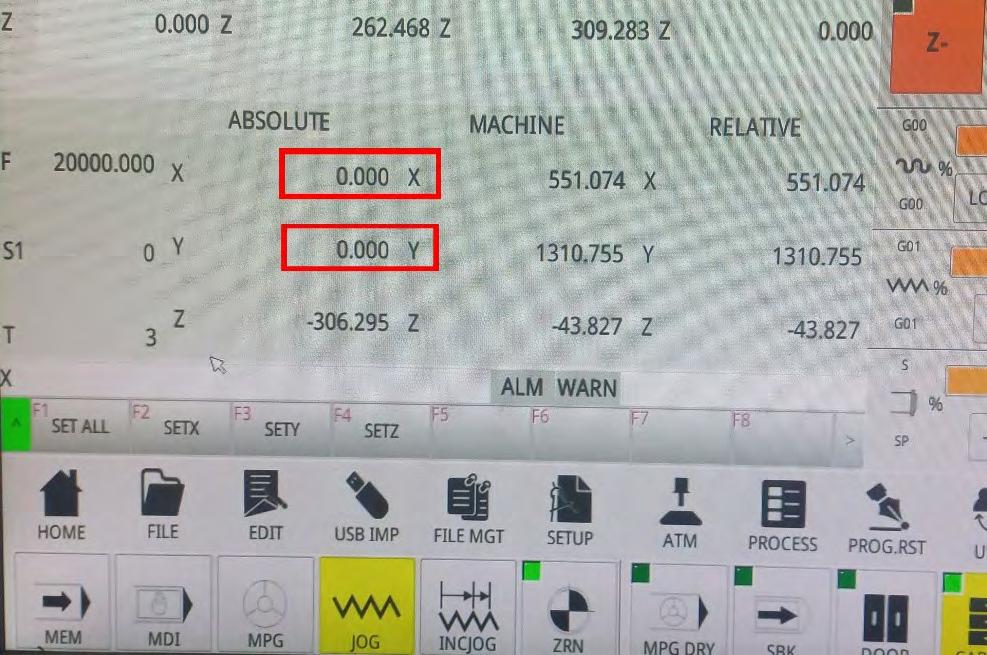
Možemo primetiti da Z osa još uvek ima prvobitne koordinate i to je zato što još uvek nije nulirana. To možemo izvršiti pritiskom na dugme ATM, a u novootvorenom prozorčiću pritisnemo opciju Z SET.
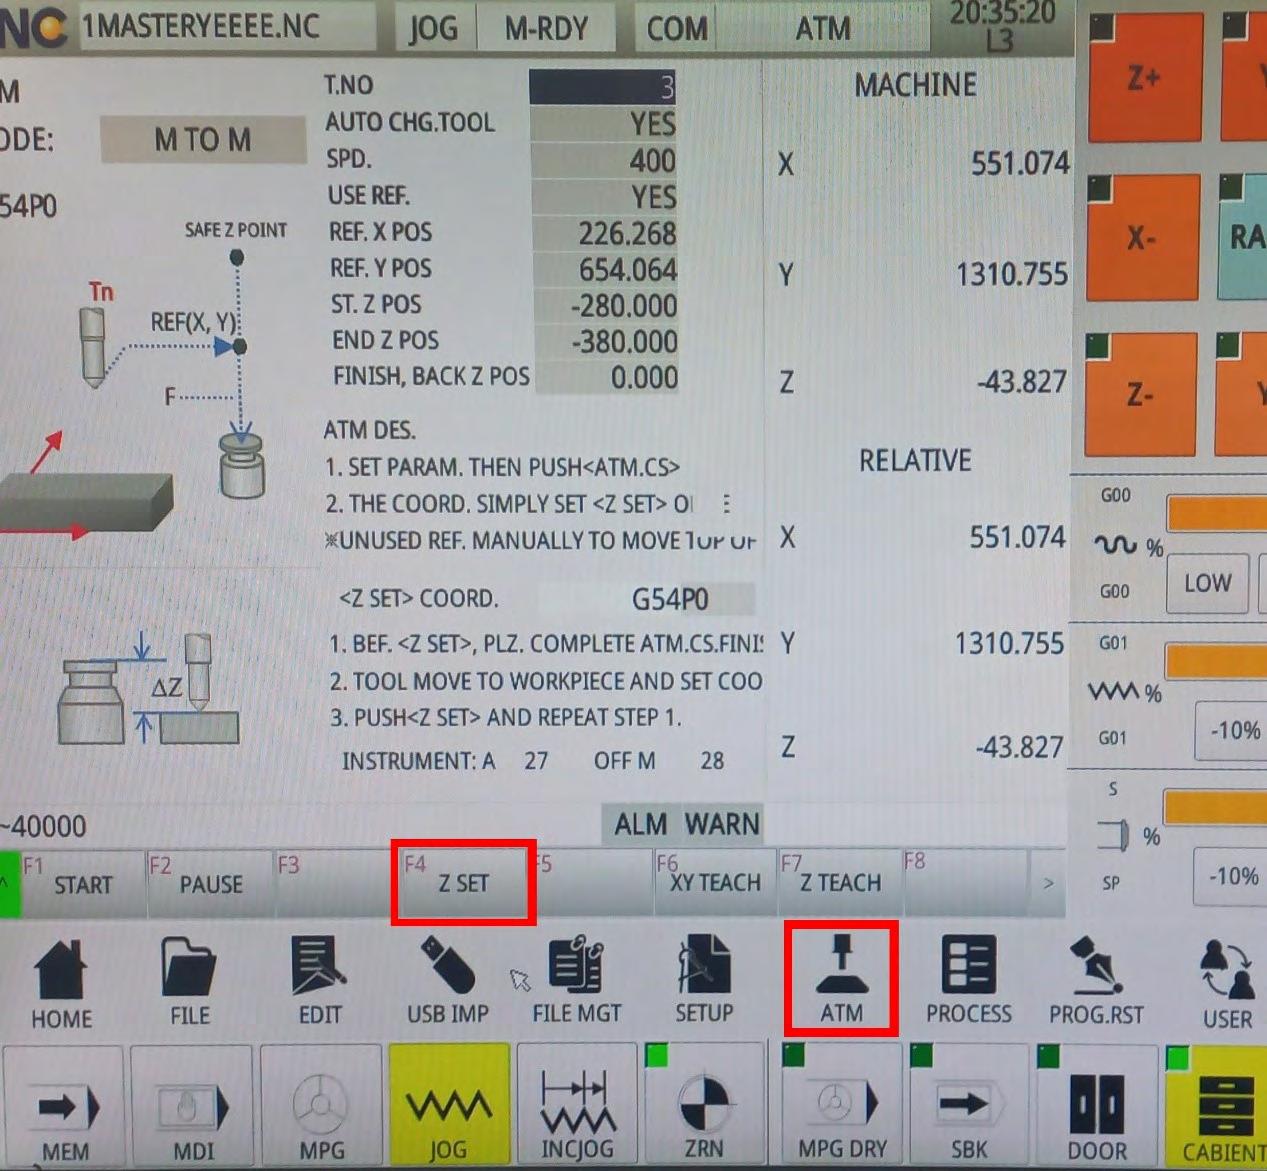
Važan trenutak prilikom nuliranja Z ose je da pokrenemo vakuum pumpe pre nuliranja, jer sam vakuum povlači ploče za obradu prema radnom stolu za 2–3 mm nadole. Vrh noža, tokom nuliranja, treba blago da dodiruje površinu ploče i slobodno da rotira, a tih 2–3 mm mogu imati veliki uticaj na završni proizvod.
Možemo proveriti da li smo nulirali osu u tabeli ABSOLUTE, gde koordinate za Z treba da budu 0.000. Nakon što se uverimo da su sve ose nulirane na željenoj poziciji, možemo započeti sa obradom komada.
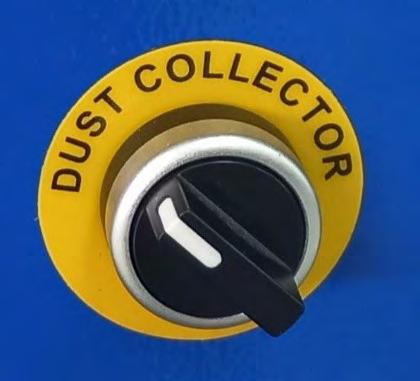
Pritisnemo dugme PRESS ROLL SWITCH, čime spuštamo valjke na ploču za obradu, i okrenemo dugme DUST COLLECTOR udesno kako bismo pokrenuli otprašivanje.
Na kontroleru kliknemo na MEM i na dugme START. Time mašina izvršava G kod i započinje obradu.
Preporučljivo je da budete prisutni pored kabineta mašine tokom obrade, u slučaju da bude potrebno da se pritisne dugme za hitno zaustavljanje.