
CNC PANELNI KROJAČ
Uvod
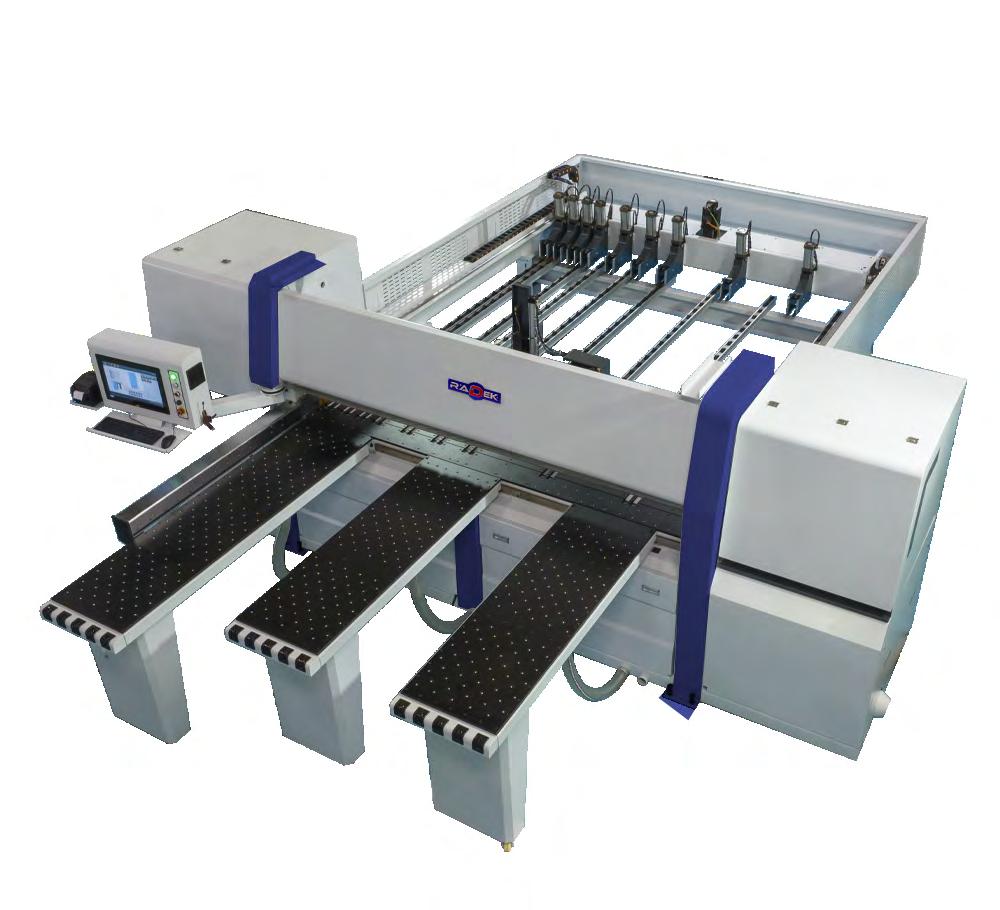
CNC panelni krojač nalazi široku primenu u preduzećima koja rade sa individualnim narudžbinama, kao i u industrijskoj proizvodnji visokokvalitetnih materijala velikog obima, sa čestim promenama obrazaca sečenja. Koristi se za serijsku proizvodnju nameštaja i ormara.
Funkcionalnost
Opremljen je najsavremenijim elementima za maksimalno brz i precizan rad. Implementirana su tri transportna stola sa pneumatskim kuglicama preko kojih se radni komadi dovode do pneumatskih stezača/gripera koji uvode komad u mašinu i pozicioniraju ga za obradu. Položaj radnog komada reguliše se pomoću valjaka za pozicioniranje i stezanje tokom sečenja.
U sistem je implementiran pogon sa servo motorima i linearnim vođicama koje obezbeđuju apsolutnu preciznost. Sve operacije i parametri obrade unose se putem kontrolnog softvera Saw-CUT, koji je dostupan na računaru sa ekranom osetljivim na dodir, ugrađenom u samu mašinu.
Princip rada
Pre pokretanja mašine potrebno je izvršiti opštu proveru sistema, nivoa pritiska i pregled radne površine.
Najpre proveravamo da li su dugmad za hitno zaustavljanje deaktivirana i izvučena u uključen položaj. Ovaj postupak se izvodi okretanjem dugmeta u smeru suprotnom od kazaljke na satu dok ne osetimo da je dugme iskočilo.
Mašina ima dva dugmeta za hitno zaustavljanje. Jedno se nalazi pored kontrolnog ekrana osetljivog na dodir, dok se drugo nalazi ispod prvog transportnog stola sa pneumatskim kuglicama. Neophodno je da se uverimo da na radnoj površini, vođicama mosta i testera, na zupčastim letvama, kao i na putanji mosta i nosača testera, nema stranih predmeta koji bi mogli ometati rad mašine.
Potrebno je proveriti pritisak vazduha u sistemu na svakom regulatoru pojedinačno i po potrebi ga podesiti.
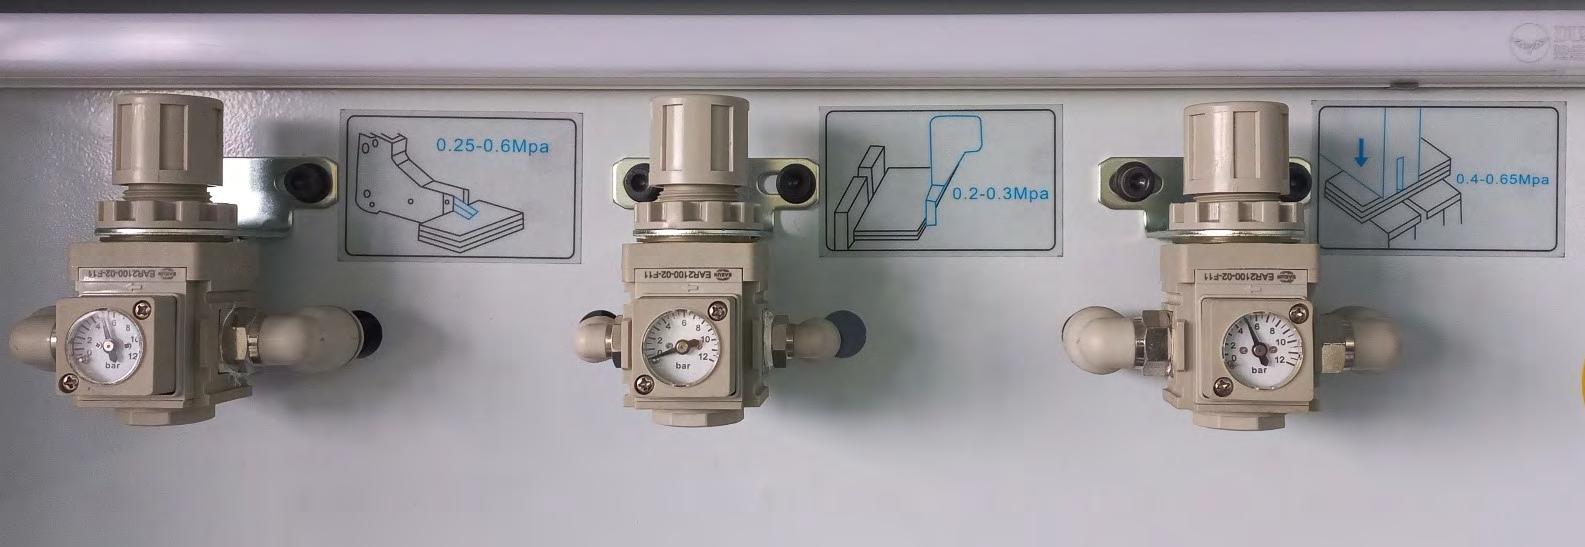
Mašina poseduje 4 regulatora i to:
Glavni regulator na glavnom ulazu za vazduh u mašinu.
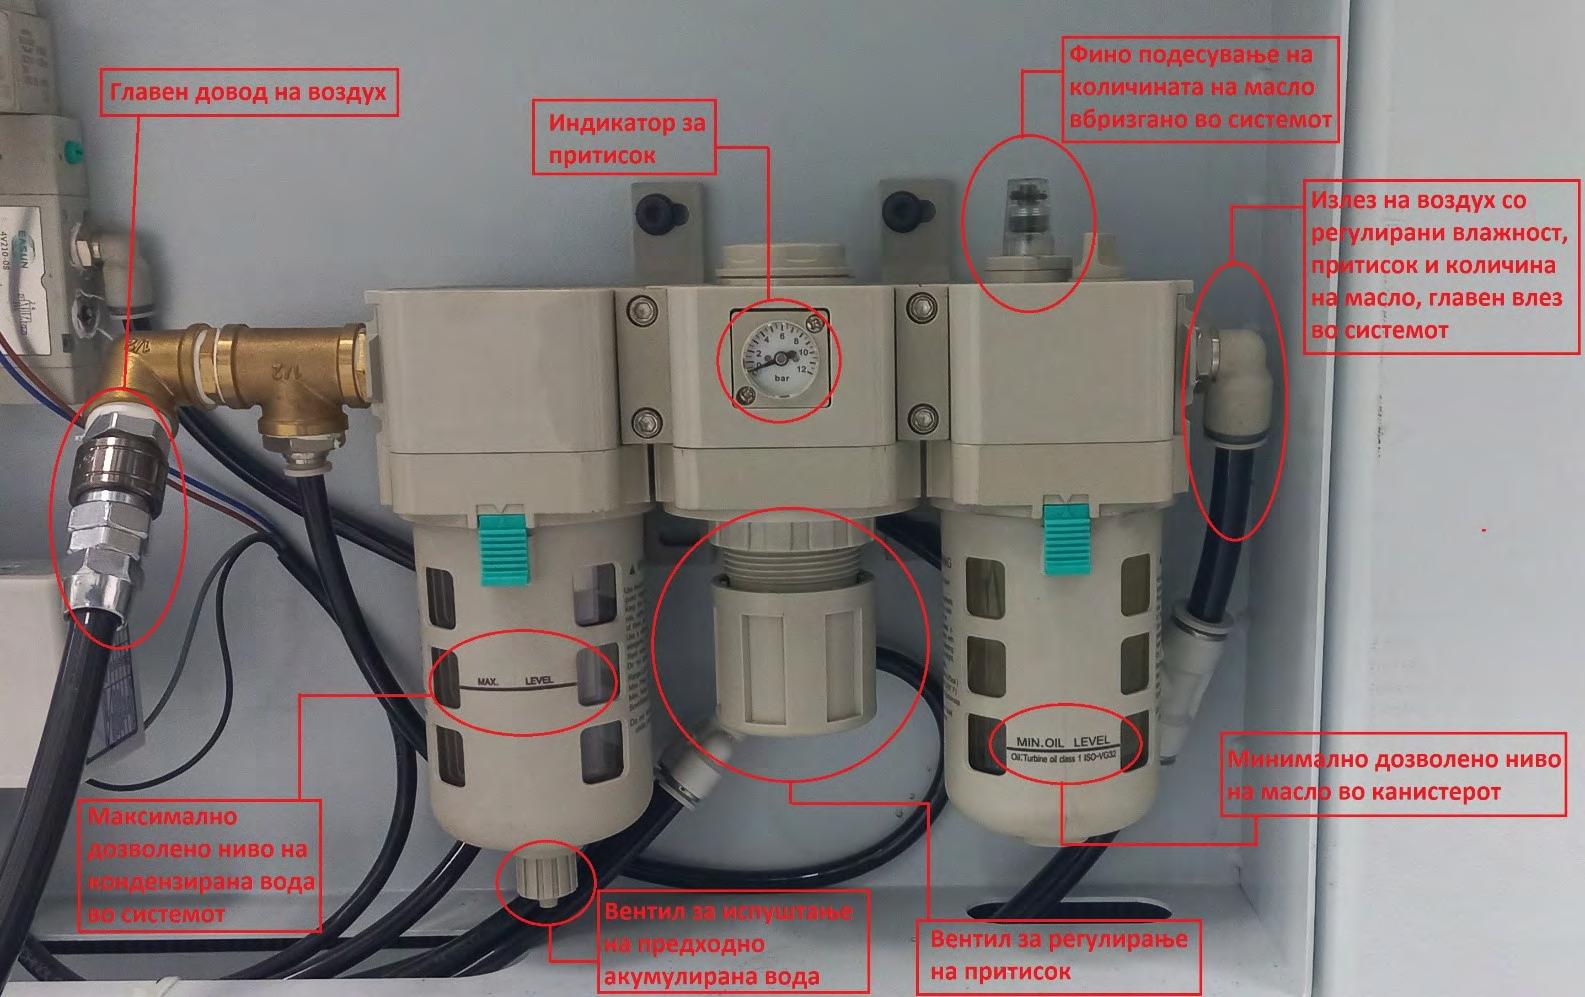
Indikator pritiska
Fino
Regulator pritiska za gripere.
Regulator pritiska prese.
Regulator pritiska pomoćnog valjka.
Glavni dovod vazduha
podešavanje količine ulja koje se ubrizgava u sistem
Izlaz vazduha sa regulisanom vlažnošću, pritiskom i količinom ulja – glavni izlaz ka sistemu
Minimalno dozvoljeni nivo ulja u rezervoaru
Ventil za regulaciju pritiska
Ventil za ispuštanje prethodno nakupljene vode
Maksimalno dozvoljeni nivo kondenzovane vode u sistemu
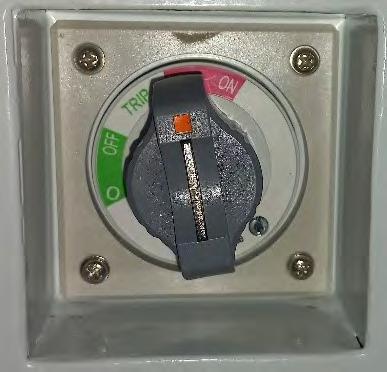
Prvi korak je da pokrenemo mašinu pomoću startnog dugmeta koje se nalazi sa leve strane mašine, odmah pored panela za zamenu glavne testere i predrezača.
Nakon pokretanja mašine, neophodno je da izvršimo Home proceduru za sve pokretne elemente mašine pomoću opcije Home u kontrolnom softveru Saw-CUT, kojem pristupamo preko ekrana osetljivog na dodir ugrađenog u samu mašinu.
Ukoliko pri pokretanju ne izvršimo funkciju Home, mašina neće moći pravilno da funkcioniše i postoji ozbiljna opasnost od oštećenja sistema.
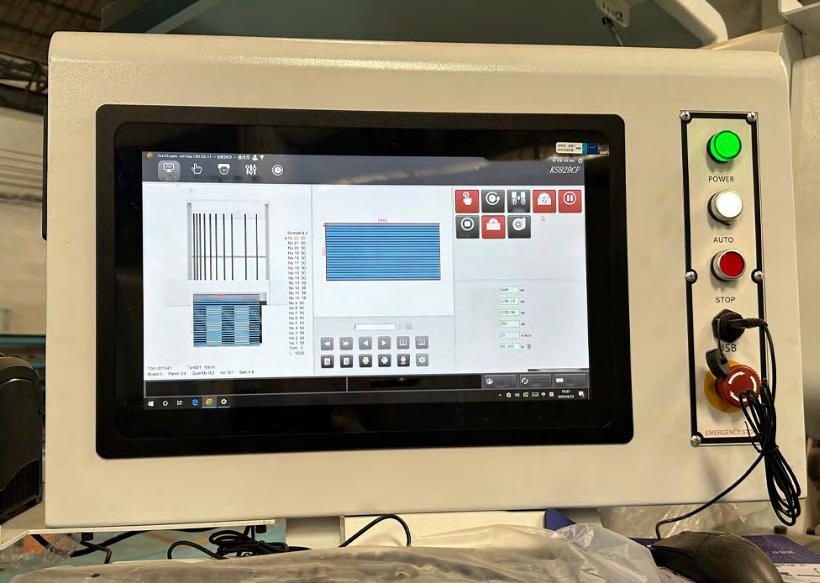
Nakon pokretanja programa Saw-CUT, otvara se glavni radni meni. U sekciji Auto, u gornjem desnom delu ekrana, nalazi se dugme Home All, kojim istovremeno dovodimo sve pokretne elemente (glavnu testeru i predrezač, pneumatski griper/stezač i pomoćne valjke) u Home poziciju.
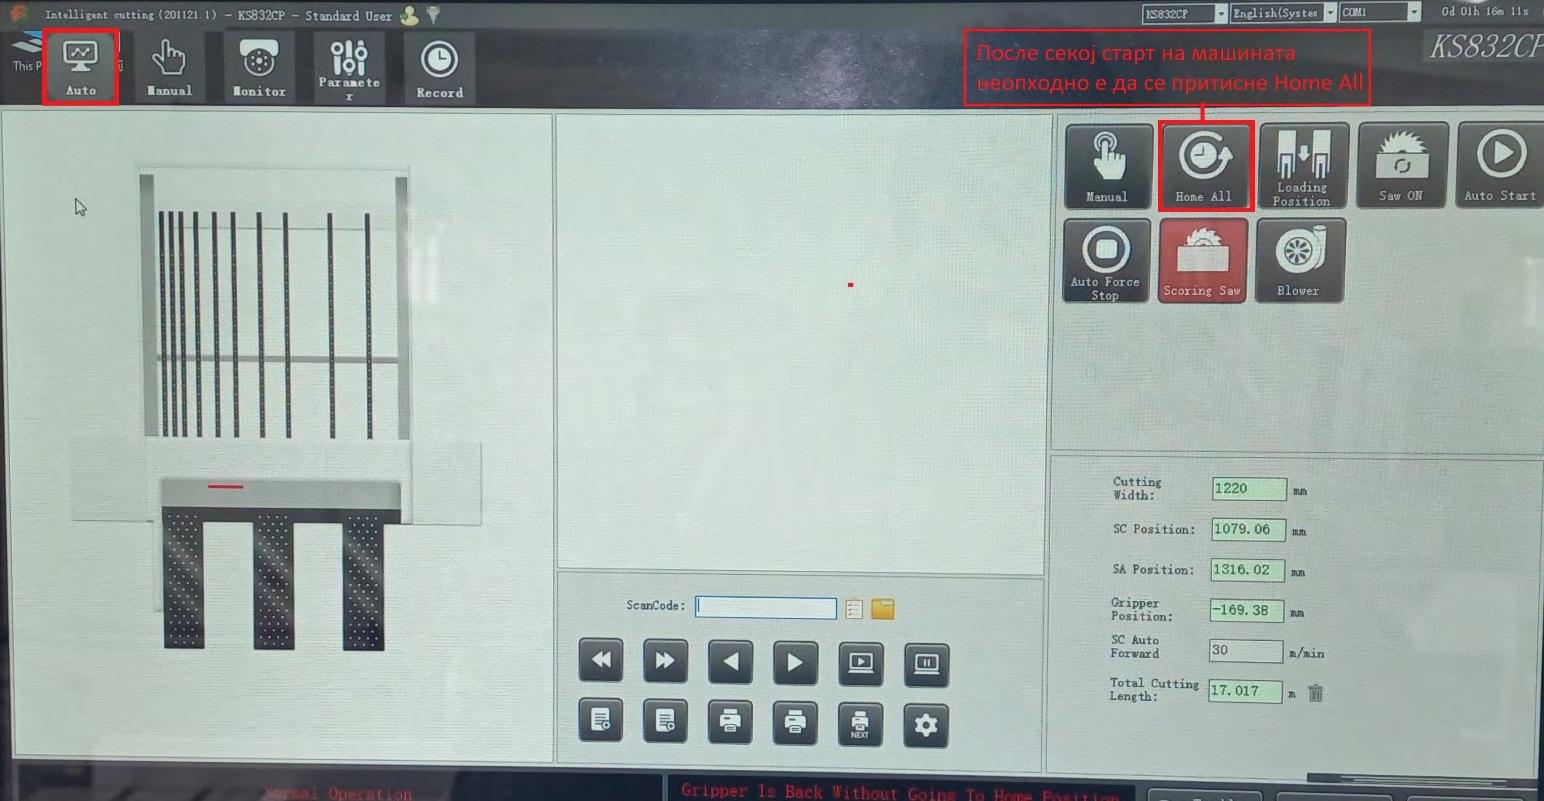
Nakon svakog pokretanja mašine neophodno je pritisnuti Home All.
Nakon što pokretni elementi mašine završe proceduru Home All, možemo uneti radni komad preko transportnih stolova sa pneumatskim kuglicama do griper/stezača, koji će ga preneti u mašinu.
Maksimalna debljina radnog komada koji može da se obrađuje na panelnom krojaču iznosi 120 mm, što omogućava obradu više tabli istovremeno, složenih jednu na drugu, sve dok ukupna visina ne prelazi dozvoljenu vrednost.
Pneumatski griper/stezač pokreću servo motori i ima konstrukciju sa dvostrukim steznim čeljustima koje se otvaraju i zatvaraju pomoću pneumatskog sistema.
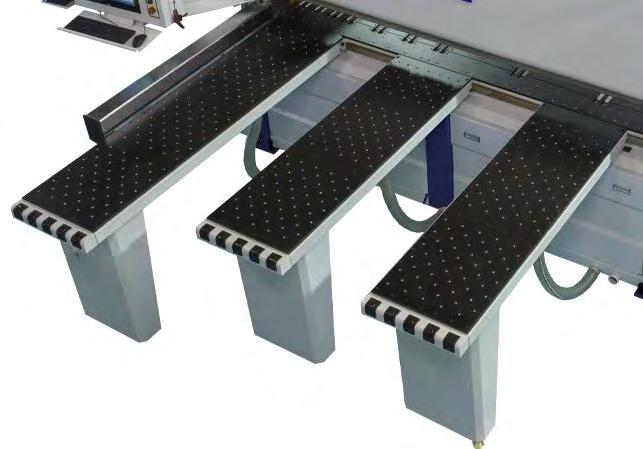
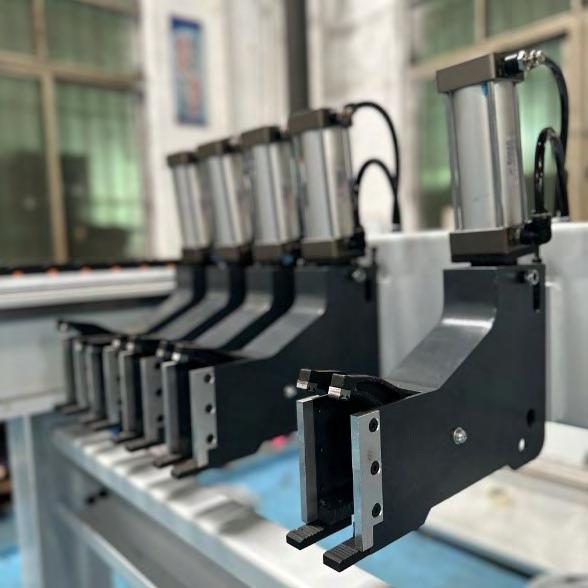
Prilikom unošenja radnog komada, uverite se da je poravnat sa ugaonim graničnikom koji se nalazi pored prvog transportnog stola i da je pravilno stegnut.
Griper/stezač mora biti u odgovarajućoj poziciji pre nego što prihvati radni komad. Dugme koje ga dovodi u ispravan položaj naziva se Loading Position.
Sledeći korak je zadavanje dimenzija radnog komada i dimenzija obrade. To se izvodi izborom opcije Insert Data, koju možemo pronaći u sekciji Auto.

Nakon što otvorimo prozor Insert Data, prikazuje se nekoliko polja u koja unosimo dimenzije radnog komada i završnih elemenata.
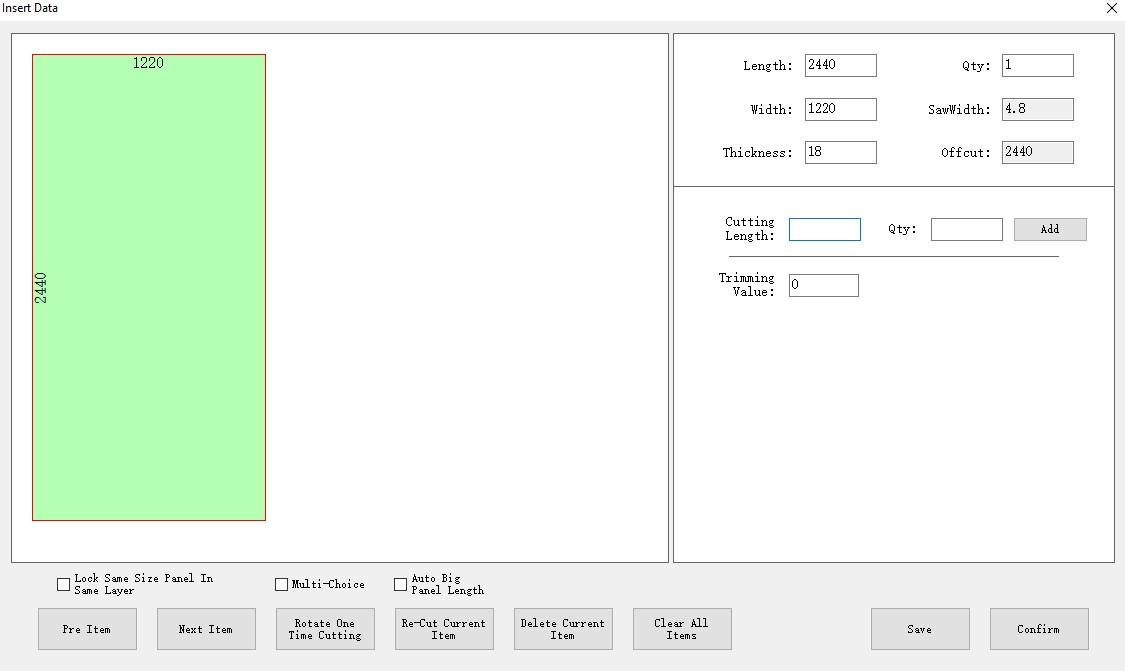
U polje Length unosimo dužinu radnog komada, u polje Width širinu komada, a u polje Thickness debljinu materijala. U polje Qty (Quantity) unosimo broj radnih komada.
U sledećoj sekciji, u polje Cutting Length unosimo dužinu komada koji želimo da iskrojimo iz glavne table, a u susedno polje Qty unosimo broj komada koje želimo da izradimo.
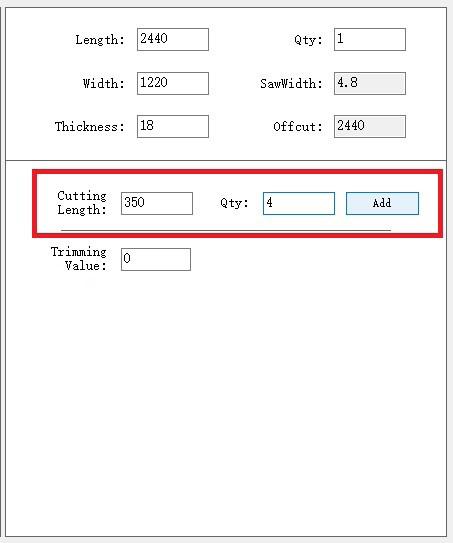
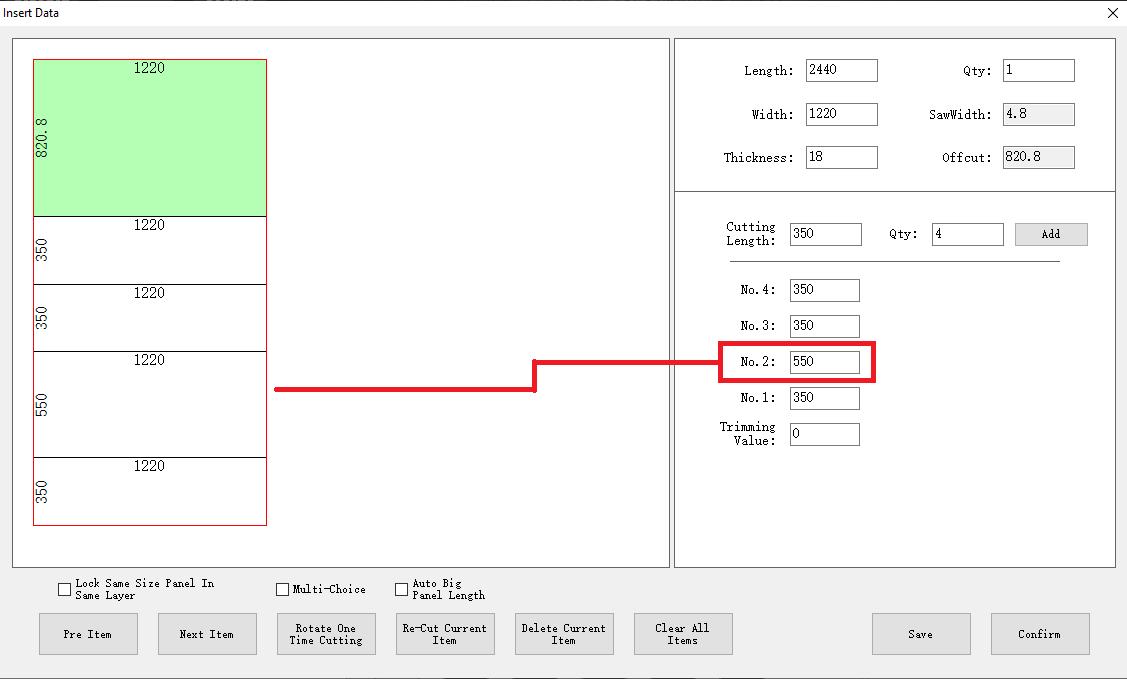
Kada kliknemo na dugme Add, dobijamo pristup novim poljima – po jedno polje za svaki zadati komad, gde možemo po potrebi da izmenimo dimenzije svakog pojedinačno odabranog komada.
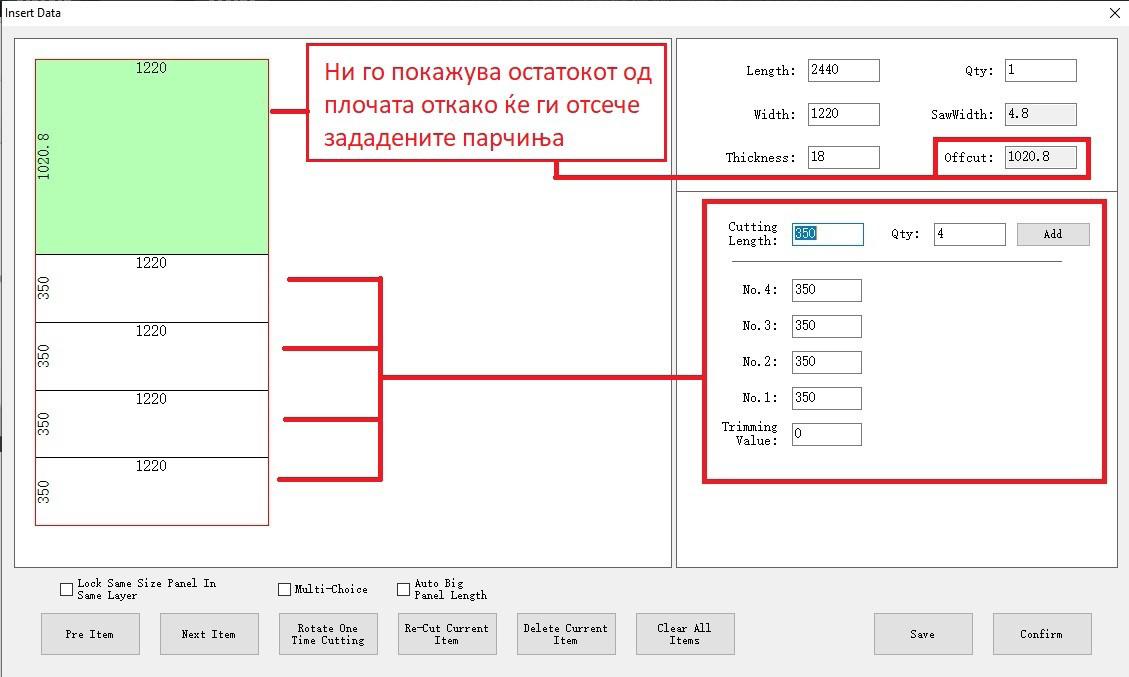
Prikazuje preostali deo ploče nakon što iseče zadate elemente.
Softver Saw-CUT automatski generiše i raspoređuje zadate komade na radnoj tabli.
CNC PANELNI KROJAČ
Nakon što završimo sa unosom vrednosti u prozoru Insert Data, možemo pritisnuti dugme Save ukoliko želimo da sačuvamo šablon ili dugme Confirm kako bismo nastavili sa obradom.
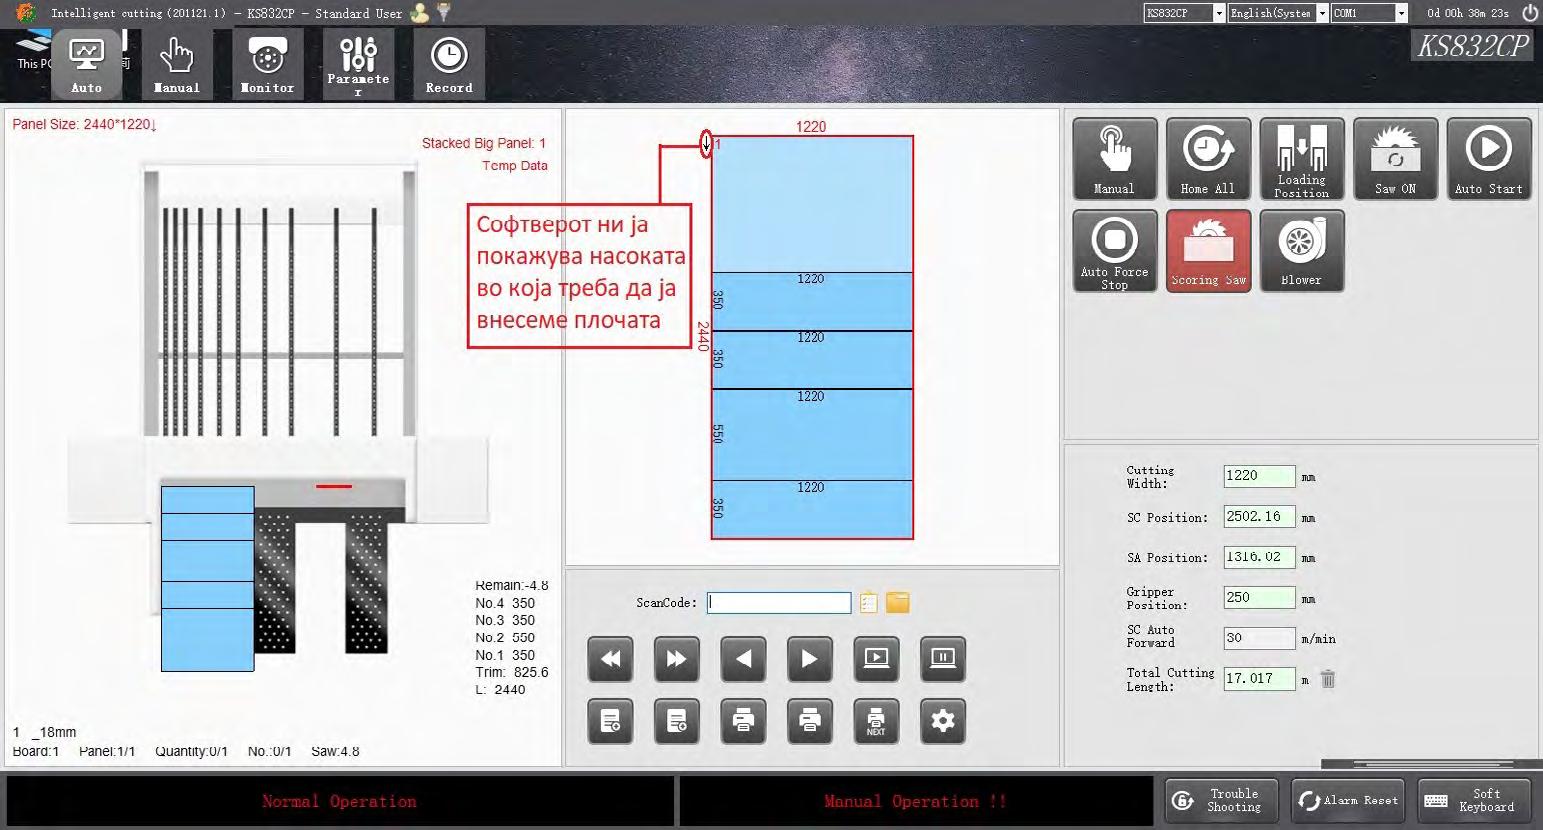
Softver prikazuje smer u kojem treba postaviti ploču u mašinu.
Pritiskom na dugme Start Simulation, softver prikazuje kako će komadi biti obrađeni kroz grafički prikaz testere, gripera i radnog komada tokom celog procesa, od početka do kraja.
Prikazuje poziciju testere Prikazuje koji se element trenutno obrađuje
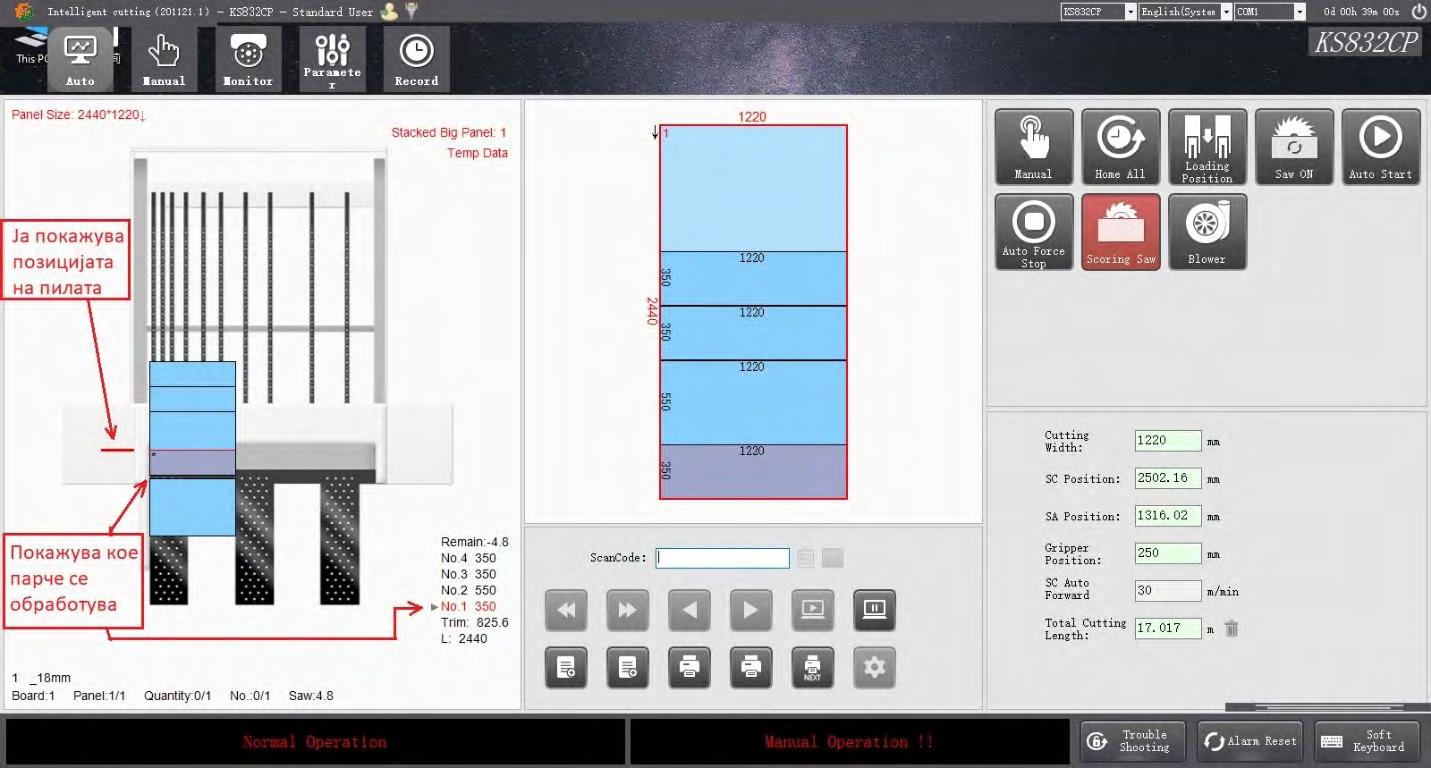
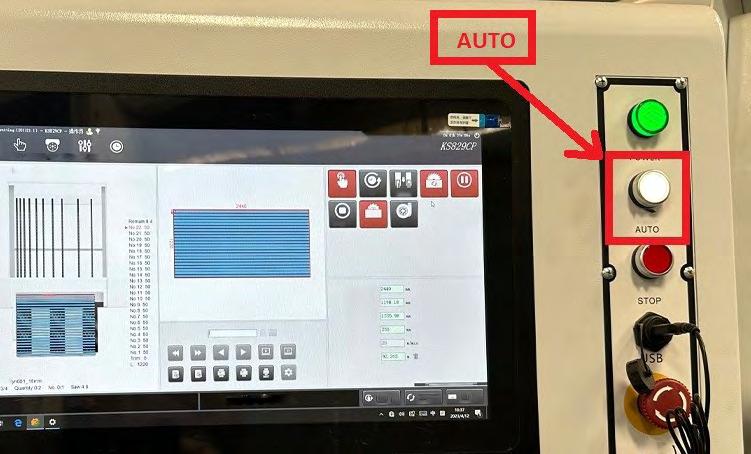
Kada se uverimo da je simulacija usklađena sa zadatim parametrima, preostaje da pritisnemo dugme Auto Start na ekranu i fizičko dugme Auto, kako bi mašina započela proces obrade.
U segmentu Manual nalaze se opcije za ručnu kontrolu elemenata mašine:
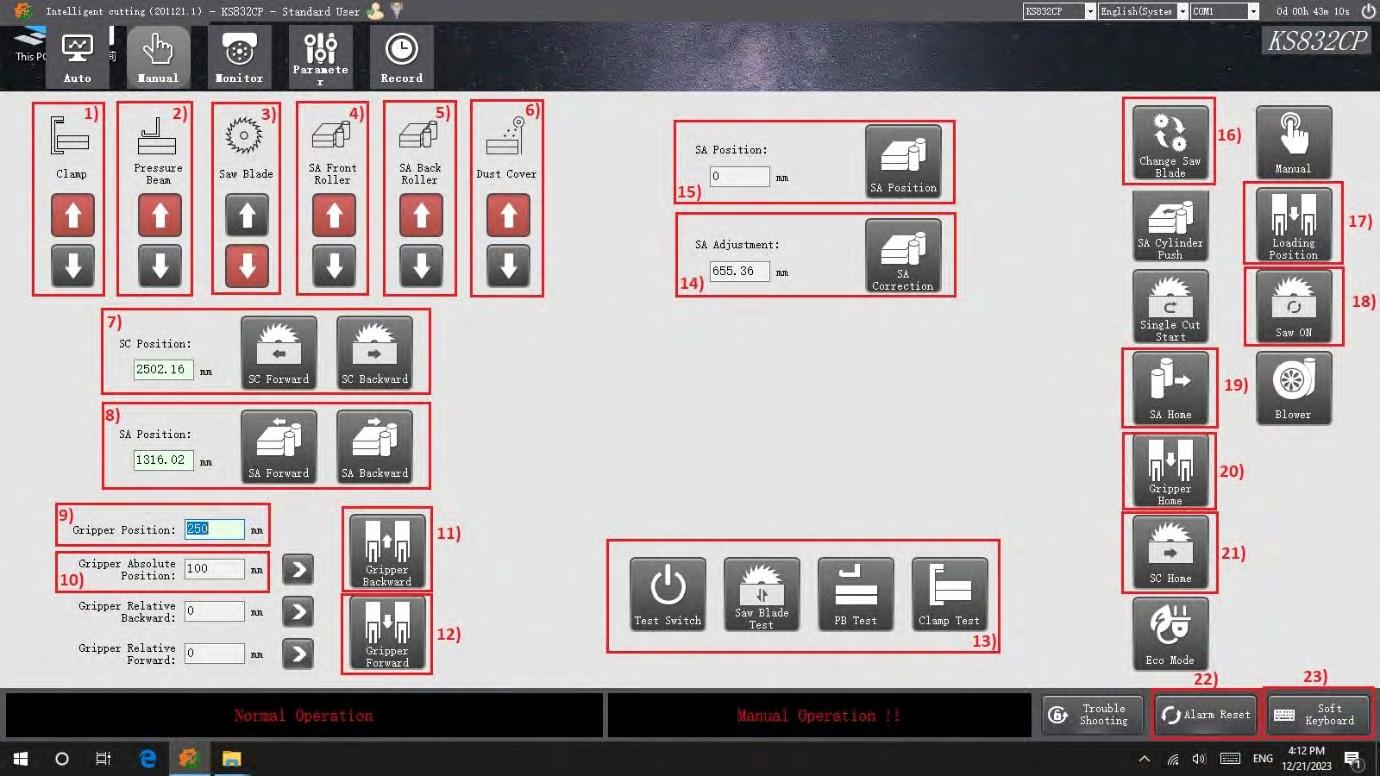
1. Aktiviranje i deaktiviranje grippera.
2. Spuštanje i podizanje steznog stuba.
3. Spuštanje i podizanje testera.
4. Prednji pomoćni valjak.
5. Zadnji valjak.
6. Aktiviranje i deaktiviranje vrata za otprašivanje.
7. Pomeranje kolica sa testerama napred i nazad.
8. Pomeranje pomoćnog valjka.
9. Home pozicija grippera.
10. Apsolutna pozicija grippera.
11. Pomeranje grippera unazad.
12. Pomeranje grippera unapred.
13. Funkcije za testiranje elemenata (kolica, stub i gripperi).
14. Offset pozicija pomoćnog valjka.
15. Trenutna pozicija pomoćnog valjka.
16. Pozicioniranje kolica u krajnji levi položaj radi zamene testera.
17. Pozicioniranje grippera za unos tabli.
18. Pokretanje i gašenje testere.
19. Homiranje pomoćnog valjka.
20. Homiranje grippera.
21. Homiranje kolica sa testerama.
22. Resetovanje alarma.
23. Aktiviranje tastature.
Kontinuirano održavanje sistema mašine u optimalnom stanju neophodno je za dug vek trajanja i besprekorno funkcionisanje mašine.
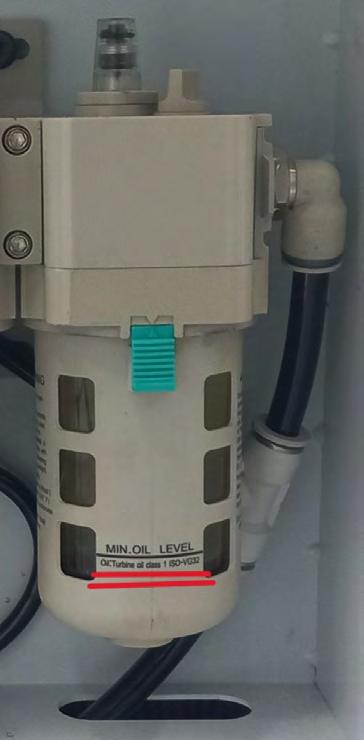
Strogo se preporučuje da se uverite da je nivo ulja u podmazivaču na odgovarajućem nivou. Mašina poseduje dva podmazivača. Jedan se nalazi na glavnom ulazu za vazduh, dok je drugi pričvršćen na nosač (kolica) testera.
CNC PANELNI KROJAČ
Potrebno je da proverimo creva za otprašivanje i da se uverimo da postoji neprekidan protok za odsisavanje prašine.
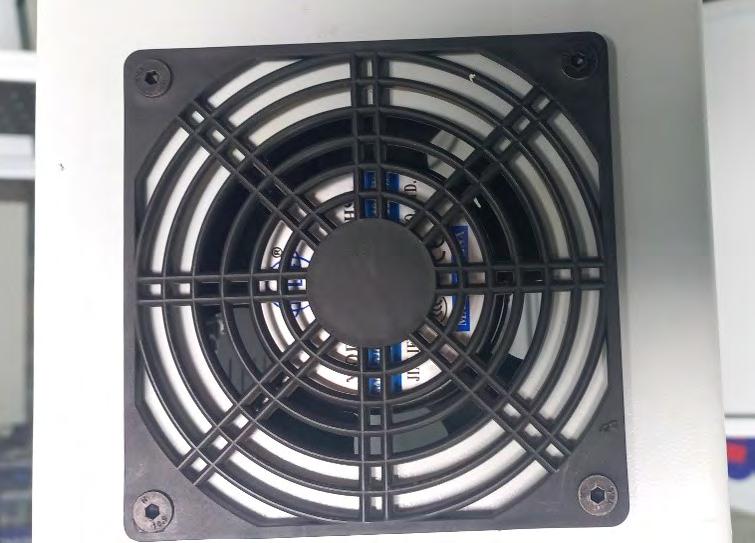
Preporučuje se da proverimo ventilaciju električnog ormara i računara kako bismo obezbedili slobodan protok vazduha, kao i da uklonimo piljevinu ili prašinu sa ventilatora. Ovo je neophodno kako bi se svi elementi efikasno hladili.
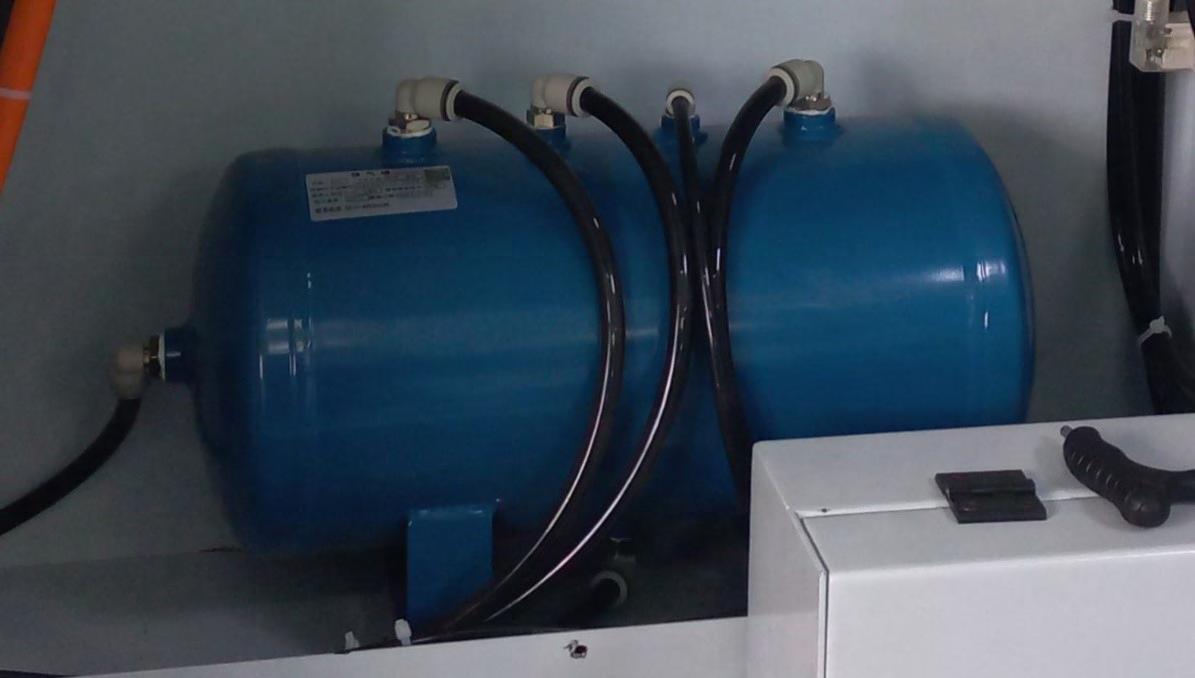
Neophodno je redovno proveravati bocu sa komprimovanim vazduhom zbog mogućeg nakupljanja vode.
Pristup boci ostvaruje se uklanjanjem panela sa leve strane mašine, u delu gde se nalaze vrata za zamenu testera.
Ukoliko želimo da zamenimo testere, potrebno je da mašinu dovedemo u odgovarajući položaj kako bismo dobili pristup testerama. Na prednjoj levoj strani mašine, pored računara, nalazi se panel preko kojeg se vrši zamena testera.
Da bismo kolica sa testerama doveli u odgovarajući položaj, potrebno je da pritisnemo dugme Change Saw Blade, koje se nalazi u segmentu Manual softvera Saw-CUT. Pritiskom na ovo dugme kolica sa testerama pomeraju se prema servisnom panelu.
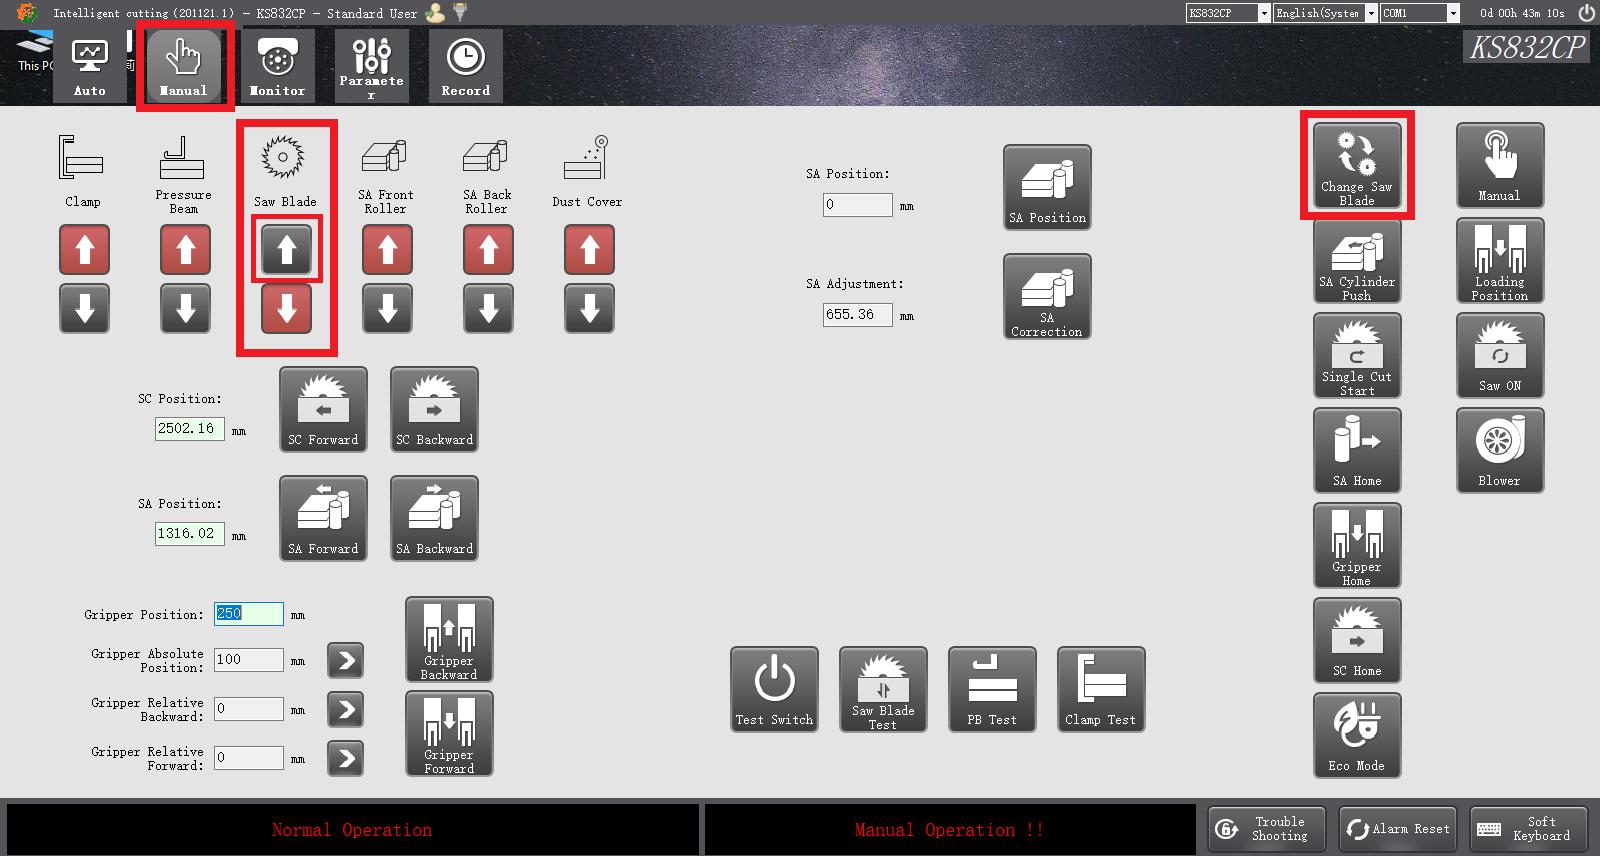
Pored toga, potrebno je da se uverimo da su testere podignute u gornji položaj. To se postiže pritiskom na strelicu nagore kod opcije Saw Blade u segmentu Manual. Kada se kretanje zaustavi, možemo otvoriti vrata i dobiti pristup obe testere koje su postavljene u položaj za zamenu.
Navoj za pričvršćivanje
Vijci za pričvršćivanje
Glavna testera
Predrezač
Vijak za pričvršćivanje (1)
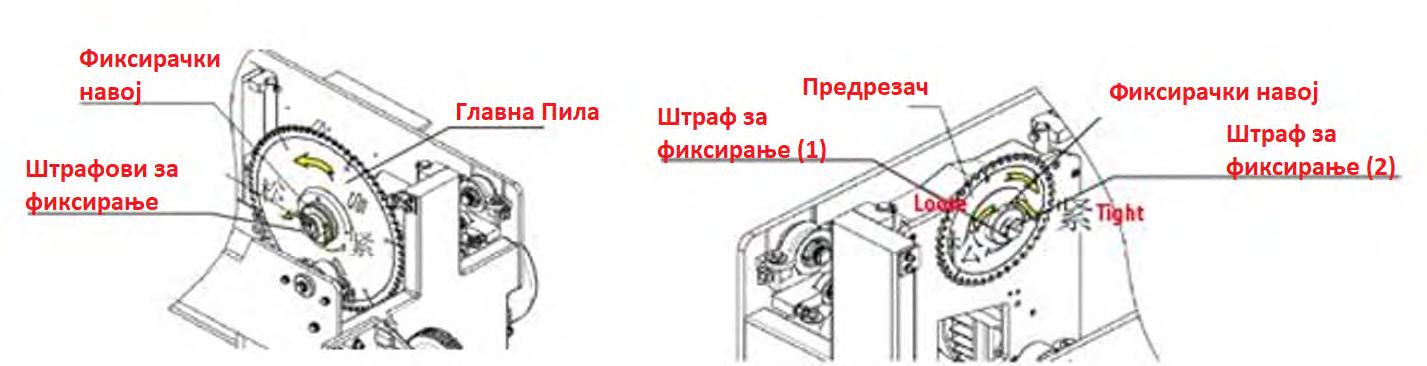
Navoj za pričvršćivanje
Vijak za pričvršćivanje (2)
Vijak za podešavanje
Uverite se da su sve komponente pravilno zategnute i pričvršćene pre korišćenja mašine.
Svaki put kada proveravamo ili čistimo električni ormar, prvo i obavezno moramo isključiti dovod električne energije.
Pojedine komponente u električnom ormaru mogu zadržati električni napon 10 do 15 minuta nakon isključenja napajanja. Primer su drajveri za servo motore, koji imaju indikator koji pokazuje da li je u njima još uvek prisutan električni naboj. Sve dok u kondenzatorima postoji napon, indikator svetli crveno.
Strogo se preporučuje da sačekamo najmanje 15 minuta kako bi se mašina potpuno ispraznila od zaostalih električnih naboja pre nego što dodirujemo bilo koji njen element.
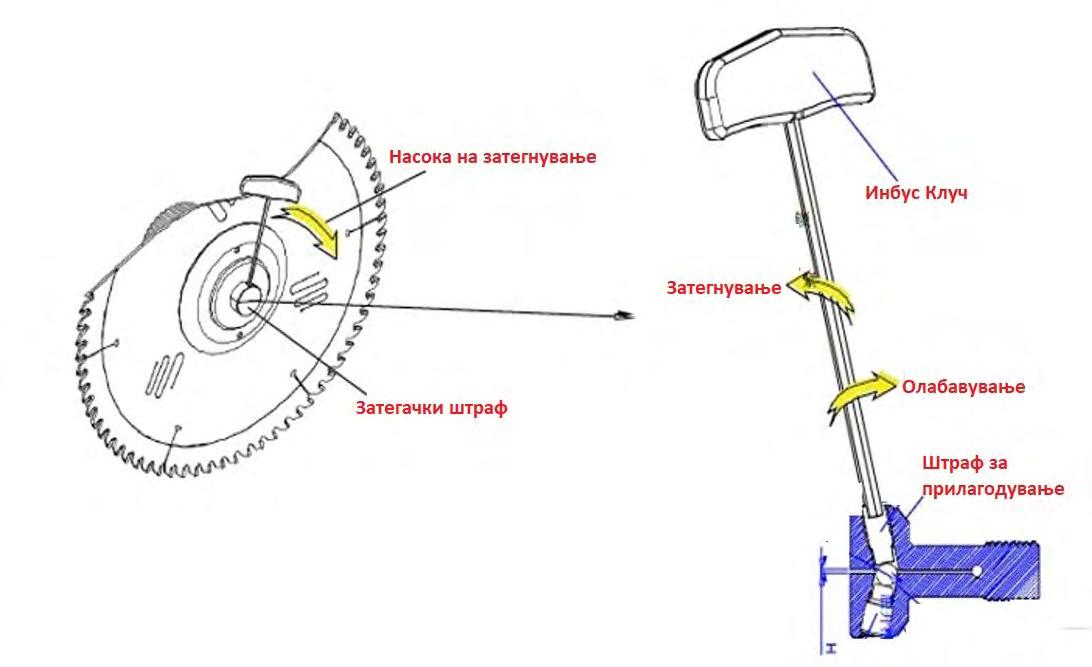
Smer zatezanja
Vijak za zatezanje
Inbus ključ
Zatezanje
Otpuštanje