• Configurez votre propre Bunker sur notre nouveau site web.
ACTUALITÉS DU SECTEUR 4
Afin de permettre aux conducteurs de profiter encore plus sereinement de leur trajet, Bosch renforce la sécurité grâce à son « Road Hazard Service ».
LUBRIFIANTS
6 - 7
Les spécifications OEM expliquées : que signifient réellement tous ces codes ?
SALON AUTOMECHANIKA
8 - 10
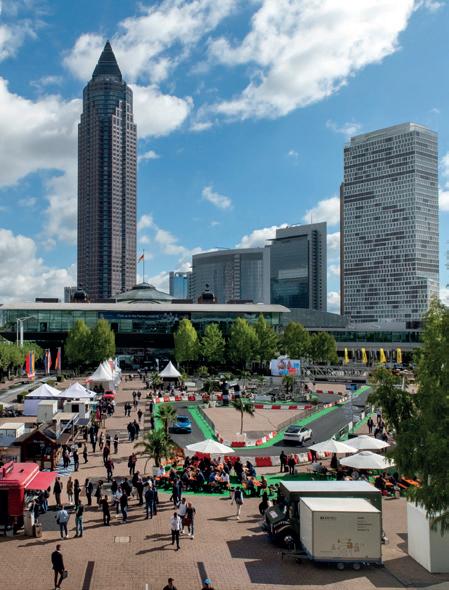
Bien que la marque Automechanika soit devenue un réseau mondial comptant aujourd’hui quelque 16 salons répartis sur cinq continents, l’édition de Francfort reste incontestablement le paradis par excellence de l’après-vente.
TECHNIQUE SYSTÈME DE REFROIDISSEMENT
14 -15
Le système de refroidissement a connu une évolution considérable au cours des dernières décennies. Avec l’introduction du circuit fermé et du ventilateur de refroidissement électrique, la fiabilité s’est considérablement améliorée.
TECHNOLOGIE HYDROGÈNE
16 - 21
Depuis plus de 25 ans, la voiture à hydrogène est présentée comme l’avenir de la mobilité.
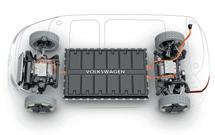
DOSSIER ÉLECTRIFICATION
22 - 48
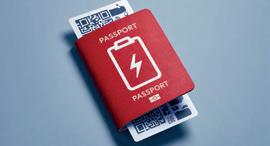
À partir de février 2027, chaque batterie destinée aux véhicules électriques commercialisée sur le marché européen devra être accompagnée d’un passeport numérique accessible via un code QR
ACTUALITÉS DU SECTEUR
Caméra sur le lieu de travail : soyez vigilants.
52 - 53
Avant-propos
Our friends electric…
Voici donc le dernier avant-propos avant notre pause estivale. Un avant-propos qui risque bien de faire des étincelles…Comment pourrait-il en être autrement, alors que le thème central de cette édition est… l’électrification ? En digne ado des années 80, cela me fait spontanément penser au tube mondial de Gary Numan cité ci-dessus. Si l’on remonte cinq ans en arrière, à la première fois où nous avons abordé ce sujet en détail, force est de constater que la révolution électrique n’évolue pas au même rythme partout, mais qu’elle se déroule à deux ou trois vitesses différentes. Ce sont les innovations et les améliorations constantes, développées en si peu de temps dans le cadre du concept VE, qui ont démarré au quart de tour. Les constructeurs automobiles, mais surtout les acteurs de l’aftermarket, ont lancé à un rythme effréné des solutions de haute technologie pour les véhicules électriques. En témoigne le déferlement d’actualités sur les véhicules électriques qui entoure déjà l’édition 2026 d’Automechanika. L’adhésion de nos pouvoirs publics est un peu plus lente. Au début, ils se sont lancés à fond, avec de nombreuses subventions pour faire démarrer le mouvement. Aujourd’hui, ils ont déjà levé le pied. Les subventions ont été supprimées et les difficultés liées à l’approvisionnement ainsi que le dédale législatif concernant les bornes sont devenus monnaie courante. Mais ce qui reste vraiment à la traîne, c’est l’enthousiasme du consommateur lambda, qui continue de rouler tranquillement dans ses bons vieux véhicules à « combustion ». Manque de connaissances, de confiance, ou est-ce le prix élevé ? Qui sait. Pour l’instant, ce sont toujours les « voitures de fonction » électriques qui règnent en maître sur nos routes belges. Peut-être qu’une réponse claire sur « l’état de santé » des batteries d’occasion remédiera quelque peu à ce comportement d’achat. Avec ce dossier, nous espérons apporter une modeste contribution à ce nouveau monde passionnant des véhicules électriques, même si nous nous réjouissons d’ores et déjà à l’idée de la voiture de location « à combustion » qui nous attend sur notre lieu de vacances.
Tony De Clercq Editeur Info Garage
MICHELIN TWINS
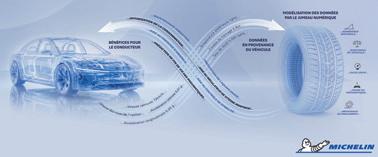
Nous sommes désormais à une époque où les véhicules sont devenus de véritables plateformes numériques. Michelin est convaincu que la connectivité des pneus est un moteur essentiel pour concrétiser ses ambitions et répondre aux attentes de ses clients. En s’appuyant sur des informations cruciales issues des données d’utilisation et sur sa connaissance technique approfondie du pneu, Michelin est en mesure de proposer un jumeau numérique du pneu doté de caractéristiques uniques. Cette solution se distingue en effet des autres, car elle ne nécessite pas l’installation de capteurs dans le pneu et fonctionne quelle que soit la marque ou le modèle du pneu ou du véhicule. Il s’agit donc d’un véritable « cerveau intégré » qui s’intègre de manière transparente aux nouvelles plateformes « Software Defined Vehicle », qui constituent l’avenir de la mobilité pour les conducteurs. Grâce à cette innovation, Michelin propose une solution qui transforme la conduite au quotidien bien au-delà du pneu lui-même : elle améliore les pneus et en fait des « cerveaux intégrés » capables de « lire » la route comme jamais auparavant.
LE JAECOO 7 SHS-P OBTIENT UNE RECONNAISSANCE SINO-EUROPÉENNE
POUR SON EMPREINTE CARBONE
Avec le JAECOO 7 SHS-P, OMODA & JAECOO a franchi une nouvelle étape en matière de mobilité bas carbone. Ce modèle est le premier à obtenir une reconnaissance mutuelle sino-européenne, fondée sur la China Automotive Life Cycle Database (CALCD) et le cadre européen Green NCAP, pour son empreinte carbone TCO sur l’ensemble du cycle
de vie. Les performances carbone du JAECOO 7 SHS-P sont ainsi évaluées dans un cadre bien plus large que la communication classique sur les émissions : non seulement les émissions pendant la conduite, mais aussi l’impact des matières premières, de la production, du transport, de l’utilisation et du traitement en fin de vie sont pris en compte.
SÉCURITÉ ROUTIÈRE : BOSCH INTÈGRE SON SERVICE D’ALERTE DE DANGERS DANS LES VÉHICULES DU GROUPE BMW
Verglas, brouillard soudain, aquaplaning, conducteur à contresens : autant de situations où quelques secondes d’anticipation peuvent faire la différence. C’est précisément la promesse du service d’alerte de dangers routiers de Bosch – une solution cloud qui avertit les conducteurs en temps réel des risques présents sur leur itinéraire, à partir de données constamment actualisées. Déjà déployé dans des millions de véhicules particuliers et utilitaires à travers le monde, les premiers véhicules du groupe BMW utilisent aujourd’hui le service Bosch. Bosch
prévoit d’étendre progressivement ce déploiement à d’autres modèles BMW dans les années à venir. « Le service d’alerte de dangers routiers de Bosch améliore simultanément la sécurité et le confort de conduite. Notre solution cloud représente un bénéfice concret pour nos clients : elle anticipe les dangers sur le trajet et les signale aux conducteurs – qu’ils soient au volant d’une voiture ou d’un camion – les aidant à éviter les situations critiques », déclare Markus Heyn, membre du conseil d’administration.
Verolub, partenaire expert en technologie de lubrification
Les spécifications OEM expliquées : que signifient réellement tous ces codes ?
Quiconque travaille quotidiennement avec des lubrifiants connaît bien ce sentiment : des bidons d’huile et des fiches techniques regorgeant de codes tels que ACEA C3, API SP, VW 504 00, BMW Longlife-04, MB 229.52 ou Stellantis FPW9.55535/03. À première vue, cela ressemble à un ensemble d’abréviations incompréhensibles. Dans la pratique, cependant, il ne s’agit pas de labels aléatoires, mais de spécifications techniques précises qui déterminent si une huile est adaptée à un moteur spécifique.
Pour les garages, les grossistes et les utilisateurs industriels, le défi est clair : comment traduire ce langage complexe des normes en un choix de produit correct et fiable ? C’est précisément là que Verolub se positionne en tant que partenaire expert.
Trois niveaux de spécifications : des exigences de base aux exigences propres à chaque marque
Les spécifications OEM ne sont jamais isolées. Elles s’articulent les unes aux autres selon trois niveaux.
1. Normes internationales de référence : ACEA et API
Ces normes sont définies par l’ACEA et l’API.
L’ACEA définit les exigences de performance européennes, en mettant l’accent sur les systèmes d’échappement tels que les filtres à particules et les catalyseurs, le rendement énergétique et la protection du moteur dans les conditions de conduite européennes.
API propose une classification plus large, souvent orientée vers le marché nord-américain, des performances des huiles moteur, en mettant l’accent sur la protection contre l’usure, la stabilité à l’oxydation et la propreté générale du moteur.
Ces normes constituent le point de départ : elles indiquent si une huile est « techniquement adaptée », mais ne précisent pas encore pour quel moteur ou quel constructeur.
2. Spécifications OEM : la véritable sélection finale
En outre, les constructeurs automobiles définissent leurs propres exigences. Celles-ci sont plus strictes et adaptées à des conceptions de moteurs, des tolérances et des systèmes de post-traitement spécifiques. Quelques exemples connus :
• Groupe Volkswagen : VW 504 00 / 507 00
• BMW : Longlife-01 / Longlife-04
• Groupe Mercedes-Benz : MB 229.5 / 229.52
• Stellantis : spécifications PSA B71 et FPW
Ces codes ne relèvent pas d’un choix marketing, mais sont le résultat de tests moteurs approfondis. Ils déterminent notamment :
• compatibilité avec les filtres à particules (DPF) et les catalyseurs
• résistance au LSPI (Low Speed Pre-Ignition)
• protection contre l’usure des moteurs turbo et de petite cylindrée
• pertes par évaporation et consommation d’huile
• stabilité lors d’intervalles d’entretien prolongés
En d’autres termes : les spécifications OEM définissent non seulement ce qu’une huile doit être capable de faire, mais surtout les domaines dans lesquels elle ne doit absolument pas faillir.
3. Castrol et l’évolution des homologations OEM
L’évolution des moteurs et des exigences OEM se reflète également dans la gamme de produits des grands fabricants de lubrifiants tels que Castrol Ainsi, des spécifications OEM supplémentaires ont récemment été ajoutées à certains produits, ce qui élargit encore leur champ d’application :
• Castrol EDGE 0W-20 LL IV bénéficie désormais, outre les homologations bien connues de Volkswagen, Mercedes-Benz et BMW, des spécifications Volvo et JLR (Jaguar Land Rover). Cela rend le produit plus polyvalent au sein des plateformes de moteurs européennes modernes et haut de gamme.
• Castrol MAGNATEC 0W-20 C5 se distingue par la combinaison de la spécification C5 et d’homologations pour, entre autres, Chery (Omoda et Jaecoo), ce qui reflète la croissance des nouveaux équipe mentiers issus du marché asiatique dans le secteur européen des lubrifiants.
Cela illustre clairement que les spécifications des équipementiers ne sont pas figées, mais qu’elles évoluent au gré des nouvelles plateformes de moteurs et du développement international des véhicules.
Pourquoi les différences ne cessent de grandir
Les motorisations d’aujourd’hui n’ont plus rien à voire avec celles d’il y a vingt ans. La réduction de la cylindrée, la suralimentation par turbocompresseur, les systèmes start-stop et les normes d’émissions plus strictes ont donné naissance à des moteurs plus efficaces, mais aussi plus sensibles. De ce fait, une « bonne huile universelle » ne suffit plus. Les équipementiers développent leurs propres procédures de test pour s’assurer qu’une huile offre exactement les performances requises au sein de leur architecture moteur. Il en résulte un nombre croissant de spécifications et d’exceptions.
Verolub, partenaire expert : de la spécification à l’application
Dans ce contexte complexe, le risque d’interprétation erronée est élevé. Une huile conforme à la norme ACEA C3 n’est pas automatiquement adaptée à toutes les applications C3. De même, une classification API SP ne dit rien sur les exigences des équipementiers concernant les moteurs diesel européens équipés d’un système de post-traitement.Verolub accompagne donc ses clients non seulement en tant que fournisseur, mais aussi en tant que partenaire technique qui traduit les spécifications en applications concrètes.
Concrètement, cela signifie :
• aider à déterminer quelle spécification OEM fait véritablement autorité pour chaque véhicule ou flotte
• éviter les incohérences entre les exigences ACEA/API et celles des équipementiers
• accompagner les garages et les distributeurs face aux questions techniques des clients
• réduire le risque de dommages au moteur ou de problèmes de garantie
Conseils pratiques pour le personnel
Afin d’appliquer correctement les spécifications OEM, Verolub applique quelques principes clairs :
• La spécification OEM fait autorité. Ce n’est pas la viscosité, mais l’homologation qui détermine le bon choix.
• Les normes ACEA et API sont des filtres, pas une décision finale. Elles restreignent la sélection, mais ne remplacent pas une exigence OEM.
• Une homologation précise est indispensable. « Conforme à » n’est pas synonyme de « homologué par ».
• Le doute relève d’une question technique, pas d’une supposition. Consultez toujours les données techniques ou le service d’assistance.
En conclusion : de la complexité à la certitude
À première vue, les spécifications OEM ressemblent à un labyrinthe de codes, mais elles constituent en réalité un mécanisme de qualité essentiel dans le domaine de la lubrification moderne. Elles protègent les moteurs, allongent les intervalles d’entretien et garantissent des performances fiables dans des conditions de plus en plus difficiles.
Le travail de Verolub consiste précisément à transformer cette complexité en clarté. Non pas en simplifiant les codes, mais en les rendant compréhensibles et applicables dans la pratique quotidienne du professionnel.
Francfort, capitale mondiale de l’Aftermarket
En pleine effervescence footballistique, je repense soudain à la célèbre sentence de Gary Lineker : « Le football est un jeu simple : 22 hommes courent après un ballon pendant 90 minutes, et à la fin, ce sont les Allemands qui gagnent. » Une règle d’or, et qui est transposable au secteur de l’après-vente automobile. S’il est vrai que la marque Automechanika s’est muée avec le temps en un puissant réseau mondial de 16 salons déployés sur cinq continents, l’édition historique de Francfort demeure sans conteste le centre de gravité absolu du marché global.
Pendant la traditionnelle conférence de presse, il apparaît rapidement que de nombreuses nouvelles initiatives feront leur apparition du 8 au 12 septembre 2026. L’un des grands atouts de cette organisation est qu’elle ose se remettre en question et en tirer des leçons. La porte n’est jamais fermée aux nouvelles initiatives ou idées. La venue d’un certain nombre de constructeurs automobiles est révélatrice. En coulisses, un lobbying intense a été mené pour les amener à exposer au salon. Résultat : Stellantis et BMW font leur première apparition. L’idée sous-jacente est très claire : après-vente et OEM vont de pair. Une fois de plus, Automechanika constate qu’une relation plus étroite entre les deux parties est la clé de l’avenir. L’absence des constructeurs chinois (pourtant présents lors de la précédente édition) s’explique quant à elle par le fait que la stratégie de ces acteurs se concentre actuellement uniquement sur les ventes et que leur approche du marché secondaire ne correspond pas à la vision européenne - ni à celle d’Automechanika.
Les défis des garagistes Innovation, transformation, durabilité, formation et recrutement : voilà les quatre thèmes d’actualité brûlants du secteur qui feront l’objet d’une attention particulière lors de cette édition 2026. Afin de rendre le sujet un peu plus accessible aux visiteurs, ces quatre piliers ont été développés à partir d’un thème spécifique et déclinés en applications technologiques et opérationnelles concrètes. Les thèmes clés du salon Autotechnica
THÈMES PRINCIPAUX
1. HighTech4Mobility : les SDV ou Software-Defined Vehicles
La transition rapide vers les véhicules définis par logiciel (SDV) transforme radicalement le travail des ateliers. Les voitures modernes s’apparentent aujourd’hui à des datacenters mobiles. L’accès à ces données techniques représente le principal défi stratégique pour le réseau de réparation indépendant. Afin de rendre cette transition concrète pour les visiteurs, l’accent a été mis sur les aspects suivants: Cybersécurité et SERMI : en raison de l’application stricte des passerelles d’accès sécurisées (Secure Gateways), les techniciens doivent obligatoirement être certifiés pour avoir le droit d’effectuer les diagnostics. Les visiteurs du salon peuvent tester des outils de diagnostic universels de dernière génération, qui communiquent directement - et sans friction - avec les serveurs sécurisés des constructeurs automobiles.
Mises à jour « Over-the-Air » (OTA) : Les garages doivent apprendre à gérer les mises à jour logicielles qui modifient à distance les fonctionnalités des véhicules. De nouvelles compétences informatiques sont dès lors requises au sein des garages.
Calibrage ADAS : les systèmes d’aide à la conduite étant désormais courants et obligatoires légalement, l’accent est mis sur les bancs de calibrage automatisés et numériques qui permettent d’aligner les caméras et les systèmes radar en quelques minutes. De nombreux exposants expliquent également comment les intégrer de manière optimale dans le flux de travail.
2. Durabilité et économie circulaire
Le marché de la pièce de rechange automobile connaît actuellement une transformation profonde. Alors que le secteur était traditionnellement axé sur une économie linéaire — fabriquer, utiliser, jeter —, il opère une mutation flash vers la circularité, notamment sous l’influence de la législation européenne. La hausse des prix des matières premières, la réduction des émissions de CO² et le durcissement de la réglementation font que la durabilité, autrefois simple mot à la mode, est devenue une nécessité stratégique pour les ateliers. Mieux encore, la durabilité constitue un modèle économique attractif qui connaît une progression fulgurante. Au salon, ce thème occupe une place prépondérante dans tous les halls et un Green Award spécial est même décerné lors des Automechanika Innovation Awards. Pour les garages généralistes, les concessionnaires de marque et les grossistes, cette vague verte offre de grandes opportunités. Le fait de proposer correctement des options de réparation circulaires, voilà qui renforce la position concurrentielle, car le remanufacturing et le réemploi débouchent sur une situation win-win rare : ils préservent les marges des professionnels et permettent au consommateur de réaliser des économies. Dans ce contexte, le sujet brûlant est le Diagnostic et le Recyclage des Batteries VE. Déterminer l’état de santé (State of Health, SoH) d’une batterie haute tension est essentiel lors des reprises et de la réparation de véhicules électriques. Au salon, des solutions concrètes sont proposées pour la décharge sécurisée, la réparation par modules et le recyclage des packs de batteries.
3. Smart Workshop & Service Solutions
Avec ce troisième thème central, « Smart Workshop & Service Solutions », Automechanika met en avant la transformation numérique des ateliers. Le recours à l’IA pour un diagnostic plus rapide et une gestion plus efficace des flottes, voilà qui est désormais incontournable sur le lieu de travail. Les lunettes de réalité augmentée redéfinissent le métier de mécanicien. Ce ne sont là que quelques exemples de ce sera l’avenir proche d’un «mécanicien». Ces innovations sont également omniprésentes sur le salon.
4. Ambition (formation et recrutement)
Le quatrième thème - probablement le plus important pour l’ensemble du secteur -, porte sur la recherche, le recrutement, la formation et la fidélisation de personnel technique qualifié. Notre secteur est confronté à une crise de main-d’œuvre. Alors que les véhicules à quatre roues sont de plus en plus complexes en raison de l’électrification et de la numérisation, les ateliers se vident. Il n’y a tout simplement pas assez de mécaniciens pour faire face à la charge de travail actuelle. Cette pénurie aiguë de main-d’œuvre oblige les garages à abandonner leurs schémas de pensée traditionnels et à prendre des mesures immédiates. Pour garantir la pérennité de leur entreprise, ils doivent miser sur une double approche : augmenter le nombre de recrues et maximiser l’efficacité sur le lieu de travail. À Francfort, lors des présentations de formations en ligne flexibles et modulaires visant à reconvertir les mécaniciens existants en spécialistes des véhicules électriques et des logiciels, les professionnels pourront découvrir comment s’y prendre. Quant aux futurs techniciens, issus de la génération Z, ils seront motivés à embrasser une carrière dans l’automobile grâce à des éléments ludiques interactifs, des simulateurs de réalité virtuelle et des démonstrations en direct, le tout en collaboration avec des influenceurs automobiles de renom.
AUTOMECHANIKA FRANKFURT 2026
• Dates : du 8 au 12 septembre 2026 inclus
• Lieu : Messe Frankfurt, Francfort-sur-le-Main, Allemagne
• Horaires d’ouverture : du mardi au vendredi de 9 h à 18 h ; le samedi de 9 h à 17 h
• Inscription : les billets d’entrée et les cartes doivent être commandés exclusivement en ligne et à l’avance via la billetterie officielle de Messe Frankfurt.
5. Classic Cars & Motorsport
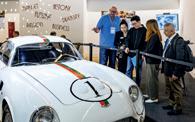
Ce dernier thème incarne pleinement la passion pour l’automobile et le sport automobile. Ce marché de niche – l’aftersales – s’est révélé l’un des plus dynamiques ces dernières années et reste toujours un secteur où il y a encore beaucoup à gagner. Le savoir-faire et l’artisanat sont ici les maîtres-mots. Automechanika met tout en œuvre pour insuffler cette passion au cœur même des allées des palais. De grands acteurs tels que Porsche et Bosch ont capté le message et sont pleinement présents. On peut également découvrir sur le salon comment la technologie moderne peut contribuer à une réussite au sein de ce segment de marché. Dans le domaine de la restauration, les techniques d’impression 3D permettent de reproduire à la perfection des pièces rares et indisponibles. C’est ainsi que le passé renaît grâce à l’avenir. Dans la zone spéciale dédiée au sport automobile (Hall 4), les visiteurs découvrent comment les technologies de pointe issues de la course automobile – dont les carburants synthétiques (e-fuels) et les boucliers thermiques extrêmes – trouvent leur place sur le marché des pièces de rechange et dans les voitures de tous les jours.
UNE PUISSANCE EN OR.
TECHNOLOGIE AVANCÉE POUR LES x EV ET LES VÉHICULES START-STOP.
Dans la gamme étendue des batteries VARTA®, la couleur or correspond à la technologie AGM. La VARTA Dynamic AGM est le choix parfait pour les demandes en énergie les plus élevées, que ce soit pour alimenter des véhicules Start-Stop bien équipés ou pour soutenir les systèmes électriques 12 V des xEV.
www.varta-automotive.com
Tout démarre avec
Qu’il s’agisse d’un simple problème de fouines ou d’une activité de services
rentable offrant un avantage clair pour la clientèle
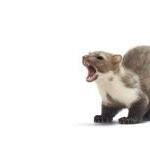
Chaque année, les morsures causées par les fouines entraînent des frais de réparation de plus en plus élevés. En Belgique, le service de dépannage Touring informe que les fouines sont chaque année la cause de dégâts se chiffrant en millions. L’automobile club VAB signale également une augmentation des interventions de dépannage dûes aux morsures de fouines.
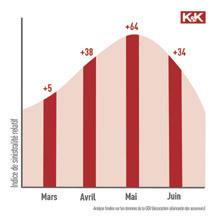
Après en avoir fini avec les fouines, place à la marge – un service de prévention à valeur ajoutée C’est surtout au printemps que l’activité de ces animaux augmente considérablement – et avec elle, l’intérêt de nombreux clients pour des solutions de protection préventives. Pour les garages, c’est l’occasion idéale pour intégrer activement ce sujet dans leurs processus de service existants – par exemple lors des révisions de printemps, des changements de pneus ou lors d’entretiens directs avec les clients. Ainsi, de plus en plus de garages exploitent la protection contre les fouines comme une activité de service durable.
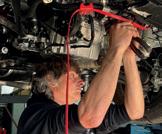
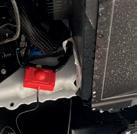
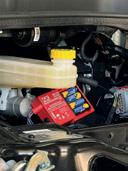
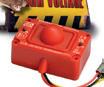
Installation d’un appareil combiné de protection contre les fouines. Il ne suffit pas de choisir le bon système pour obtenir une protection fiable. Il faut surtout veiller à une installation appropriée. L’exemple suivant basé sur le modèle M9700 du spécialiste de la protection contre les fouines K&K illustre comment cela se passe dans la pratique.Le M9700 associe l‘ultrason et la haute tension, offrant ainsi la méthode la plus efficace contre les fouines. Le M9700 est indépendant du réseau de bord car il fonctionne avec des piles AA vendues dans le commerce, un avantage particulièrement appréciable pour les véhicules électriques et hybrides ainsi que pour les camping-cars, la protection restant active même pendant le temps de recharge et durant l’alimentation sur secteur. Grâce à un capteur de vibrations, l’appareil s’éteint automatiquement pendant la conduite et se rallume à l’arrêt. Une LED de piles faibles et l’application de rappel K&K signalent l‘orsqu‘il est temps de changer les piles et réduisent ainsi les efforts d’entretien. Il est recommandé d’utiliser un pont élévateur pour procéder à l’installation afin d’obtenir une efficacité maximale. C’est le seul moyen de protéger de manière ciblée les zones d’entrée typiques des fouines dans la partie basse du compartiment moteur, comme par exemple au niveau de l’essieu avant ou des passages de roue.
Les systèmes K&K tels que le M9700 étant conformes à la norme IP67 grâce à leur haut-parleur à dôme fermé, leur montage est également possible sans problème dans les zones exposées aux projections d’eau. L’unité de commande est installée dans la partie supérieure du compartiment moteur, ce qui facilite le remplacement des piles et permet de vérifier facilement les LED. Les six brosses haute tension multicontacts fournies sont fixées à l’aide d’attaches de câble le long des passages habituellement empruntés par la fouine. À la différence des solutions standard qui n’agissent que sur les pattes ou le museau, les brosses à haute tension multicontacts K&K traversent le pelage isolant et utilisent le corps entier de l’animal comme surface d’action. De plus, elles sont bipolaires, ce qui rend inutile tout point de masse séparé – facilitant ainsi l’installation et permettant à l’installateur de se concentrer sur les zones d’entrée stratégiquement importantes.Puisque l’unité de commande et le capteur d’ultrasons sont des composants distincts, le capteur d’ultrasons à 360°
peut être mis en place indépendamment dans le bas du compartiment moteur et diffuse ainsi librement les ultrasons dans toutes les directions. Une orientation vers le capot serait contre-productive puisque les ondes sonores ne pourraient se propager de façon optimale à l’intérieur du compartiment moteur.
Il est important de mettre les câbles en place en respectant une distance suffisante par rapport aux composants chauds. Il est certes possible de monter le système sans pont élévateur dans la partie supérieure du compartiment moteur. Cependant, dans ce cas, les zones d’entrée critiques situées dans la partie basse du véhicule restent sans protection et l’efficacité du système est sensiblement réduite. Avec un pont élévateur, un mécanicien nécessite environ 60 à 90 minutes pour une mise en place professionnelle.
Les clients ayant déjà subi des dégâts causés par des fouines ou connaissant l’augmentation des frais de réparation sont rapidement convaincus par un montage professionnel. K&K soutient les garages en leur fournissant de la documentation et des supports publicitaires personnalisés. Des constructeurs automobiles tels que Volkswagen, Seat, Škoda, Ford, Peugeot, Citroën, Renault, Dacia et Kia font également confiance à la technologie K&K.
En associant une protection contre les martres, telle que celle proposée par K&K, à une installation professionnelle et à des conseils avisés, on favorise à la fois la satisfaction des clients et le développement de l’activité de services.
Le système de refroidissement Le contrôle est essentiel
Le système de refroidissement a considérablement évolué au cours des dernières décennies.
L’introduction du circuit fermé et du ventilateur électrique a permis d’améliorer considérablement sa fiabilité. Il n’empêche qu’il convient d’inspecter le système avec soin et que cela ne se limite pas à vérifier le niveau de liquide.
Les problèmes latents du système de refroidissement se manifestent surtout pendant les mois d’été. Cela s’explique par la combinaison des températures élevées, des longs trajets effectués pendant les vacances et des éventuels bouchons sur la route.
Il est recommandé de remplacer le liquide de refroidissement tous les deux ans.
Le liquide de refroidissement
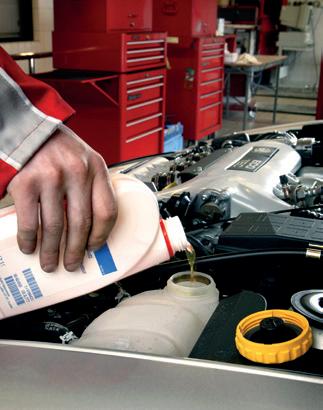
Il est essentiel de contrôler le système de refroidissement. Maintenir le niveau du liquide de refroidissement et le remplacer – de préférence tous les deux ans – il s’agit là du minimum absolu, mais cela ne suffit en aucun cas pour garantir un bon fonctionnement. Des compartiments moteurs de plus en plus encombrés et le nombre croissant de fonctions du système de refroidissement rendent l’évacuation de chaleur sous le capot de plus en plus difficile. Presque tous les moteurs sont équipés de turbos, ce qui suffit déjà à faire considérablement grimper la chaleur sous le capot. Le système de refroidissement - et surtout la détection d’éventuelles fuites ou de tuyaux usés - risque d’être négligé, tant l’accès aux différentes pièces est souvent extrêmement compliqué.
Un contrôle visuel
La première étape du contrôle du système de refroidissement est purement visuelle ; elle consiste à inspecter minutieusement tous les tuyaux en caoutchouc et en plastique. Des traces blanches indiquent souvent une fuite active. Les tuyaux ne doivent être ni durs comme de la pierre, ni mous au toucher. Des microfissures indiquent que la composition du caoutchouc est altérée. Les tuyaux menant au système de chauffage, à l’intercooler (échangeur eau/air) et, le cas échéant, au débitmètre d’air massique et au système EGR doivent également être soigneusement inspectés. Le bouchon de remplissage mérite lui aussi une attention particulière et il est préférable de le remplacer régulièrement afin de s’assurer que le clapet de pression intégré fonctionne toujours correctement. Lorsque le moteur a atteint sa température de fonctionnement normale, le tuyau de refroidissement supérieur reliant le moteur au radiateur doit chauffer. Voilà qui fournit une première indication du bon fonctionnement du thermostat. Sur les véhicules plus anciens, un thermostat mécanique classique réagit à la température du liquide de refroidissement. Sur de nombreux moteurs plus récents, on utilise un thermostat électronique.
Il est recommandé de remplacer la pompe à eau en même temps que la courroie de distribution. Sur les moteurs plus anciens, la pompe à eau est entraînée par la courroie trapézoïdale.
L’inspection du système de refroidissement fait partie intégrante de chaque entretien et ne se limite pas à la vérification du niveau de liquide.
Le joint de culasse
Lorsque le moteur tourne, il ne doit en aucun cas y avoir de bulles d’air qui s’échappent de manière persistante du vase d’expansion, car cela indiquerait une fuite au niveau du joint de culasse. Dans ce contexte, il est également conseillé de vérifier qu’il n’y a pas de traces de fuite entre le bloc-moteur et la culasse, ce qui pourrait également indiquer que le joint de culasse n’est pas suffisamment étanche. Une vérification supplémentaire consiste à ouvrir le bouchon de remplissage d’huile et à vérifier qu’il n’y a pas de ‘mayonnaise’ sous le bouchon (émulsion blanche/grise dans l’huile), car cela peut également indiquer une fuite, et plus précisément une fuite entre les circuits de refroidissement et l’huile moteur. Enfin, il faut également tester le chauffage de l’habitacle. La chaleur fournie est-elle suffisante ? Une odeur rance à l’intérieur peut indiquer que le système de chauffage, et plus particulièrement l’échangeur thermique et les raccords, présente des fuites. Il est tout aussi important de nettoyer l’extérieur du radiateur de refroidissement. De la poussière, de la boue et surtout des insectes risquent en effet de se loger entre les grilles. Pour les éliminer, il est préférable d’utiliser un pistolet à air comprimé et de souffler dans le sens inverse du flux d’air normal. Dans le même temps, il est possible de nettoyer le refroidisseur d’huile (s’il est monté) de la même manière.
Les accessoires électriques
Le système de refroidissement compte toujours plus de composants à entraînement électrique, au détriment d’un entraînement purement mécanique. L’objectif est double : il convient d’une part d’éliminer les frottements et la résistance inhérents à un entraînement mécanique. D’autre part, il s’agit de permettre au moteur d’atteindre sa température de fonctionnement normale le plus rapidement possible, ce qui favorise évidemment la réduction de la consommation et des émissions.
L’intégration de composants électriques a commencé avec l’introduction du ventilateur de refroidissement électrique. Pour garantir un bon refroidissement, il faut bien sûr s’assurer qu’il se mette en marche au moment opportun (lorsque la température est élevée). Sur bon nombre de voitures, les câbles électriques, et en particulier les connexions, peuvent être corrodés par les projections d’eau et le sel de déneigement. Le fait que le ventilateur ne se mette pas en marche peut également être dû à un fusible défectueux. Sur les moteurs plus récents, le fonctionnement du ventilateur de refroidissement est à commande électronique, ce qui permet de le contrôler à l’aide d’un appareil de diagnostic. En ce qui concerne les ventilateurs eux-mêmes, il convient de vérifier que les pales ne sont pas endommagées et il est également conseillé de vérifier que le ventilateur tourne sans résistance. Une fuite d’huile peut indiquer que l’embrayage visqueux de l’entraînement du ventilateur est « à sec ».
Le fonctionnement du thermostat est également à commande électronique sur toujours plus de systèmes de refroidissement. La dernière tendance consiste à utiliser des pompes à eau électriques, elles-mêmes commandées électroniquement. Lorsqu’un modèle mécanique est installé, il est préférable de le changer si sa roue ne tourne pas librement ou, bien sûr, en cas de fuite. Sur de nombreux moteurs, il est recommandé de remplacer la pompe à eau en même temps que la courroie de distribution, et ce pour des raisons d’ordre pratique. Sur les modèles plus anciens, l’entraînement de la pompe est assuré simplement par la courroie trapézoïdale.
Certains constructeurs choisissent désormais de faire varier l’ouverture des volets d’air actifs. Lorsque le besoin en refroidissement est faible, le volet est par exemple fermé totalement ou partiellement. Cela améliore l’aérodynamisme de la voiture, mais permet également au moteur d’atteindre plus rapidement sa température de fonctionnement normale.
Dans les systèmes de gestion thermique modernes où de nombreuses fonctions sont commandées électroniquement, il est recommandé de contrôler le système à l’aide d’un appareil de diagnostic, car celui-ci utilise de nombreux capteurs de température qui ne peuvent être vérifiés correctement qu’à l’aide d’un tel appareil. La commande électronique doit en effet recevoir les informations correctes pour fonctionner de manière optimale.
(Cet article a été rédigé avec la contribution de Hella)
Voiture à hydrogène Le garagiste belge peut encore attendre
Depuis plus de vingt-cinq ans, la voiture à hydrogène est annoncée comme l’avenir de la mobilité. La réalité des chiffres 2025 est plus dure : 566 immatriculations en Europe et 37 en Belgique sur quatre ans. Pendant ce temps, le gouvernement belge vient de débloquer 1,5 million d’euros pour explorer son sous-sol à la recherche d’hydrogène naturel. Où en est vraiment cette technologie et qu’est-ce que les professionnels doivent en savoir aujourd’hui?
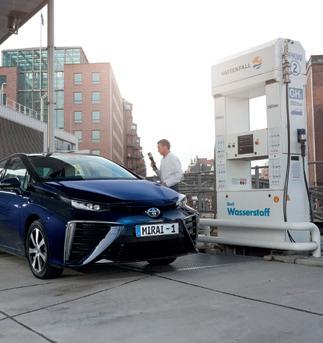
Les chiffres 2025 sont sans appel : selon SNE Research, 16.011 véhicules à hydrogène ont été immatriculés dans le monde sur l’ensemble de l’année, un score en recul par rapport à 2021, malgré une progression de 24,4 % en volume. Derrière ce pourcentage a priori positif se cache en réalité un déséquilibre : la Chine totalise 7.797 unités, dopées par une vague d’achats anticipés avant l’expiration d’une exonération fiscale tandis que la Corée du Sud affiche 6.802 unités grâce au lancement de la deuxième génération du Hyundai Nexo. L’Europe, elle, décroche complètement avec 566 unités écoulées, en recul de 23,1 % sur un an. Deux modèles tiennent ce marché quasi à eux seuls, la Toyota Mirai et le Hyundai Nexo. Mais il faut mettre le prix : 85.990 euros pour la première et 74.999 euros pour la seconde. Honda propose le CR-V e:FCEV aux États-Unis, mais il reste confidentiel en Europe. Bientôt, le nouveau BMW X5 rejoindra l’offre avec une motorisation à hydrogène partagée avec Toyota, mais on doute que son arrivée fasse exploser les ventes.
En Belgique, on comptabilise 37 immatriculations cumulées sur les quatre dernières années et, forcément, elles se concentrent sur des flottes d’entreprise et quelques taxis. Le particulier qui achète une Mirai en Belgique reste une curiosité statistique. Le premier trimestre 2026 ne renverse pas la tendance : 2.602 véhicules immatriculés dans le monde entre janvier et mars selon SNE Research, soit une progression de 20,6 % sur un an, mais encore une fois portée quasi exclusivement par le Hyundai Nexo en Corée du Sud.
L’Europe compte aujourd’hui environ 300 stations H2 publiques, un chiffre en progression, mais qui reflète surtout le développement du transport lourd à hydrogène. Les camions à hydrogène tirent l’infrastructure vers le haut, mais la voiture particulière, elle, reste anecdotique en termes de volume. En Belgique, une dizaine de stations existent, principalement opérées par DATS 24 et Air Liquide, ce qui reste évidemment insuffisant pour un usage aisé sur l’ensemble du territoire.
par DAVID LECLERCQ
Deux technologies, pas une En matière de propulsion automobile, l’hydrogène ne désigne pas une technologie unique. Il faut faire la distinction entre pile à combustible et moteur à combustion. La pile à combustible (ou FCEV pour Fuel Cell Electric Vehicle) convertit l’hydrogène en électricité via électrolyse. Elle est constituée d’un empilement de cellules (le stack) dont chacune comprend une membrane échangeuse de protons (PEM) encadrée de deux électrodes poreuses. À l’anode, l’hydrogène est dissocié en protons et en électrons : les protons traversent la membrane, les électrons sont forcés de passer par le circuit extérieur. C’est ce flux d’électrons qui génère le courant électrique. À la cathode, protons et électrons se recombinent avec l’oxygène de l’air pour former de la vapeur d’eau, seul rejet du véhicule. La pile d’une Mirai ou d’un Nexo empile plusieurs centaines de ces cellules pour atteindre la puissance nécessaire à la propulsion. Il fonctionne à une température d’environ 80°C et nécessite un circuit de refroidissement dédié et dont la défaillan -
ce dégrade d’ailleurs rapidement les performances et la durée de vie de la membrane. Il faut insister sur le fait que si la voiture à hydrogène peut être propre (seulement si on y stocke que l’hydrogène vert, c’est-à-dire celui produit à partir d’énergies renouvelables), son rendement global reste modeste : de l’ordre de 35 à 40 %, contre 85 à 95 % pour un véhicule électrique à batterie. La deuxième formule tient dans un moteur à combustion interne (H2-ICE). Là, l’hydrogène est directement injecté et brûlé dans des chambres. BMW l’avait expérimenté sur une Série 7 au début des années 2000 avant d’abandonner en raison d’un rendement encore plus médiocre qu’avec une pile à combustible, de pertes par pompe et de pertes par évaporation lors des longues périodes de stationnement. Cela dit, cette piste n’est pas morte. Toyota la réexplore en compétition avec des Corolla et GR Yaris H2. Il ne s’agit que de laboratoires, mais il n’est pas exclu que certains freins puissent être levés dans les mois ou années qui viennent. À suivre.
Inscrivez-vous dès maintenant
NEW CLASSIC ALLIANCE
Au rendez-vous de la passion et des affaires : pour la première fois, Automechanika Frankfurt réunit de manière ciblée le secteur de l’après-vente automobile et les amateurs de voitures de collection. Bénéficiez de perspectives internes aux différents segments, d’invitations à des événements exclusifs et de précieux contacts –dans un réseautage bien maillé à l’intention des professionnels de l’industrie, du commerce, des ateliers et de l’univers des services : la nouvelle Classic Alliance.
info@belgium.messefrankfurt.com
Tél. +32 (0)2 880 95 88
Partenaire stratégique : Partenaire :
automechanika-classic.com
TECHNOLOGIE DE L’HYDROGÈNE
Des risques pour la maintenance
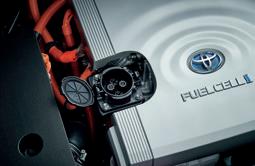
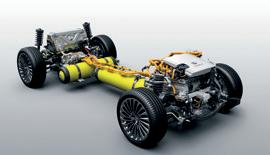
Encore rare, la voiture à hydrogène représente une couche supplémentaire de complexité pour les professionnels. Outre la complexité de sa pile à combustible, la Toyota Mirai est équipée de trois réservoirs d’hydrogène gazeux comprimé à 700 bars, renforcés de fibre de carbone. L’hydrogène est inodore et incolore et une fuite est indétectable à l’œil nu et à l’odorat. Le véhicule embarque trois capteurs de fuite et une électrovanne qui coupe automatiquement l’alimentation en cas d’alerte, un système fonctionne lorsqu’il n’y a pas eu d’accident. Mais en 2024, Hyundai a procédé à un rappel de ses Nexo des années 2019 à 2023 pour défaut de soupape de sûreté, avec un risque de fuite d’hydrogène et d’incendie, même avec un véhicule à l’arrêt et contact coupé. Voilà donc ce à quoi un professionnel peut aussi être exposé. Par ailleurs, le remplacement d’une pile à combustible est une opération particulièrement complexe et coûteuse. Sur un Hyundai Nexo, elle dépasse 40.000 euros. Cela dit, le programme de maintenance habituel n’est pas si contraignant : l’entretien porte sur le filtre à air de la pile, le liquide de refroidissement du circuit de la pile et la vérification périodique des capteurs de fuite. Pour cette partie, c’est simple. En revanche, chaque intervention sur le circuit hydrogène suppose une formation assez poussée. Il n’existe pas de contrat d’exclusivité qui interdit à un garagiste indépendant d’intervenir sur une voiture à hydrogène, mais la réalité technique et l’absence de formation font que ces véhicules ne quittent quasi jamais le réseau constructeur. Les rares Mirai et Nexo en circulation en Belgique sont dans des flottes captives : entreprises, taxis, quelques collectivités.
En France, des organismes comme le GNFA, Cesvi ou DAF Conseil (rien à voir avec les camions toutefois) proposent des formations d’une journée à 500-600 euros HTVA. Mais il faut être clair sur ce que ces formations couvrent : c’est de la sensibilisation sur l’architecture du véhicule, la nature de l’hydrogène, les mesures de sécurité de base et le fonctionnement de la pile à combustible. DAF Conseil utilise d’ailleurs la réalité virtuelle pour ses modules hydrogène, faute de pouvoir mettre un vrai véhicule à disposition des stagiaires. En Belgique, aucune offre de formation équivalente n’est disponible à ce jour. Et surtout, il n’existe pas de cadre réglementaire belge définissant les habilitations requises pour intervenir sur un véhicule à hydrogène. Contrairement aux voitures électriques haute tension qui ont leurs niveaux de certification HEV1, HEV2 et HEV3, l’hydrogène reste encore dans un vide normatif.
H2-ICE : l’avenir ?
Le moteur à combustion interne hydrogène conserve l’essentiel de l’architecture d’un moteur thermique classique et les consommables restent familiers : filtre à huile, filtre à air, courroies. Ce qui change, c’est le système d’injection adapté pour l’hydrogène et les composants de stockage à bord comme les réservoirs haute pression et vannes spécifiques.
Pour un technicien formé sur le thermique, la courbe d’apprentissage est nettement moins raide que pour une pile à combustible. Dès lors, si l’H2-ICE trouve sa voie vers la grande série, les ateliers multimarques habitués au thermique pourraient se retrouver en première ligne. MAN a déjà livré une série limitée de 200 camions H2-ICE en 2024-2025 et Volvo prévoit des tests sur ses poids lourds en 2026. La technologie avance donc...
L’hydrogène blanc belge
En mars 2026, le gouvernement fédéral a débloqué 1,5 million d’euros pour explorer le sous-sol belge à la recherche d’hydrogène naturel.
L’initiative fait suite à un forage à Pontpierre, en Moselle, qui a confirmé la présence importante d’hydrogène naturel dans le sous-sol lorrain, une réserve estimée à 34 millions de tonnes par le CNRS, et potentiellement partagée avec la Belgique. La première évaluation est attendue dans deux ans.
Cela dit, il ne faut pas s’y tromper : si quantité d’hydrogène blanc il y a, il n’ira pas pour autant alimenter des stations pour voitures particulières. Sa destination première sera l’industrie lourde et la chimie, grande consommatrice d’énergie et en recherche de procédés de décarbonation. La voiture particulière à hydrogène n’est pas dans l’équation à court terme et le transport lourd, comme les poids lourds, les bateaux et le train seront d’abord privilégiés, c’est une évidence.
Energy Master
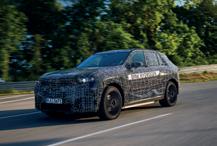
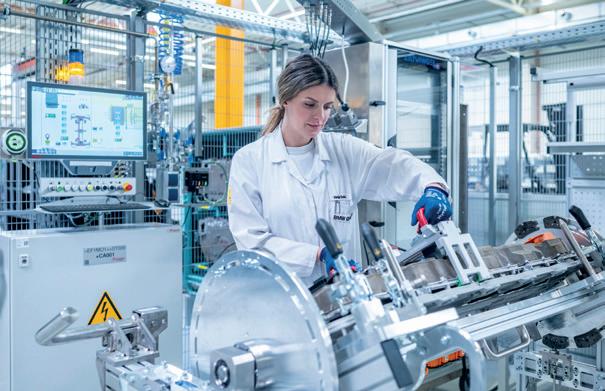
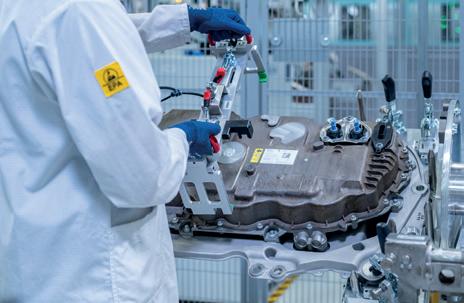
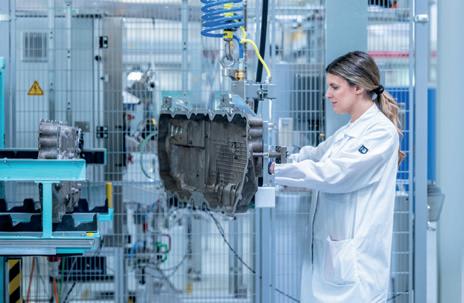
L’usine BMW Group de Landshut a lancé la production en présérie d’un module de commande clé destiné à la chaîne cinématique à hydrogène du groupe BMW. Ce module, baptisé « Energy Master », équipera à l’avenir la nouvelle BMW iX5 Hydrogen. Parallèlement, le site met en service une deuxième ligne de production dédiée au module de commande utilisé dans les véhicules 100 % électriques de la Neue Klasse (BMW iX3 et BMW i3).
L’Energy Master est l’unité de commande centrale du système haute tension. Dans les véhicules électriques à batterie, il est monté sur la batterie haute tension. Dans la BMW iX5 Hydrogen, une version modifiée assure une fonction de commande centrale au sein du système de transmission et est installée sur le système BMW Hydrogen Flat Storage. L’unité de commande combine les flux d’énergie et de données, gère l’alimentation électrique du moteur électrique et du système électrique embarqué, et assure un fonctionnement sûr et intelligent de l’ensemble du système. Elle constitue ainsi l’interface clé entre le système de pile à combustible, la batterie haute tension innovante et les moteurs électriques.
Josef Hochreiter, vice-président des véhicules à hydrogène chez BMW Group : « Notre ambition pour la BMW iX5 Hydrogen est claire : une véritable BMW – pour un pur plaisir de conduite. Pour y parvenir, un système global parfaitement coordonné est essentiel. L’Energy Master en est un élément clé : il contrôle intelligemment la batterie haute tension innovante et, associé au système de pile à combustible de troisième génération, garantit une dynamique de conduite assurée. » Le savoir-faire de l’usine permet de créer des synergies entre les technologies de motorisation électrique à batterie et celles basées sur l’hydrogène. L’étroite intégration de l’expertise en électricité et en électronique avec la production industrielle en série fait de cette usine le site idéal pour la fabrication de composants destinés à ces deux filières technologiques. Au sein du groupe BMW, le développement et la production de l’Energy Master sont, pour la première fois, entièrement réalisés en interne.
BMW iX5 Hydrogen
Pour la BMW iX5 Hydrogen, dont le lancement est prévu en 2028, le groupe BMW présente un nouveau concept de réservoirs d’hydrogène. La disposition et la taille des réservoirs permettent une autonomie pouvant atteindre 750 kilomètres*. Le système BMW Hydrogen Flat Storage exploite de manière particulièrement efficace l’espace d’installation disponible et est compatible avec la batterie haute tension Gen6 sans empiéter sur l’espace intérieur. Cela permet de produire des modèles à pile à combustible sur la même chaîne de production que les véhicules équipés d’autres systèmes de propulsion. La technologie BMW Hydrogen Flat Storage fait partie intégrante de la chaîne cinématique. Associée au système de pile à combustible et à une batterie haute tension innovante, elle procure le plaisir de conduite typique de la marque BMW. La dernière génération de technologie de pile à combustible (Gen3) sera également utilisée ; elle est plus compacte, plus efficace et plus puissante que toutes les générations précédentes et est développée conjointement par le groupe BMW et Toyota Motor Corporation. La production en série des systèmes de pile à combustible débutera à partir de 2028 à l’usine BMW Group de Steyr ; Landshut est fermement intégré en tant que site technologique et de composants.
La stratégie hydrogène de BMW
Le groupe BMW considère l’ouverture technologique et un large portefeuille de produits comme des facteurs clés de succès. En intégrant la technologie des piles à combustible dans la nouvelle série BMW X5, l’entreprise élargit stratégiquement son offre de série et met les avantages de l’hydrogène à la disposition de ses clients. L’hydrogène est pour BMW synonyme de conduite électrique avec une grande autonomie et un ravitaillement rapide, il diversifie les sources d’énergie et réduit la dépendance à l’égard d’une infrastructure unique ou d’une chaîne d’approvisionnement en matières premières.
LFP, sodium-ion, électrolytes solides : les nouvelles batteries arrivent en atelier, mais votre outil de diagnostic les lit-il encore ?
Le parc voitures électriques se diversifie sur l’aspect des chimies et plus vite que l’outillage et les formations. NMC, LFP, LMFP, sodium-ion ou tout-solide : chaque chimie parle un langage différent au BMS et donc à la valise de diagnostic. Tour d’horizon de ce qui est déjà dans les ateliers, de ce qui arrive et de ce que ça change concrètement.
En quelques années seulement, les voitures électriques ont évolué, spécialement pour les batteries dont les chimies ont été sensiblement améliorées. Le NMC – nickel, manganèse, cobalt – est la chimie pour laquelle la grande majorité des outils de diagnostic ont été conçus. Il équipe encore la plupart des véhicules premium et longue autonomie tels que les Mercedes EQS, BMW iX, Audi e-tron ou les Tesla Model S et X. Son avantage principal est sa densité énergétique élevée, ce qui permet des autonomies supérieures à 500 km. Sa gestion thermique est active et précise, ce qui simplifie le diagnostic : la courbe de charge et de décharge est lisible, les paramètres du BMS sont bien documentés, les outils du marché le reconnaissent facilement.
L’inconvénient principal du NMC est aussi son talon d’Achille en atelier : il présente un risque d’emballement thermique (donc un incendie) bien plus élevé que le LFP. Une cellule endommagée peut déclencher une réaction en chaîne difficile à maîtriser. Les protocoles de manipulation et de stockage sont stricts et ils ne sont pas les mêmes que pour les autres chimies. Le NMC exige également un système de refroidissement actif performant : une défaillance du circuit de refroidissement peut rapidement compromettre l’intégrité du pack.
LFP : le piège de la courbe plate
Le LFP (pour lithium-fer-phosphate) est devenu la chimie dominante sur les véhicules abordables. Il concerne les Tesla Model 3 et Model Y en propulsion, toute la gamme BYD, MG4 ou encore la Dacia Spring. Le LFP a des arguments solides : une longévité qui oscille entre 3.000 à 5.000 cycles de charge en conditions normales, l’absence de métaux rares (et chers) tels que le cobalt et le nickel et la possibilité de charger à 100% sans dégradation accélérée, au contraire d’un contrairement d’un pack NMC qui préfère un plafond à 80%. En outre, son profil thermique est intrinsèquement stable : la réaction chimique ne s’emballe pas, ce qui simplifie les protocoles de stockage et de manipulation en atelier par rapport au NMC. Cela dit, la courbe de décharge du LFP est par contre quasi plate entre 20 % et 80 % de charge, car la tension varie très peu sur cette plage. Or c’est précisément la tension que le BMS utilise pour estimer l’état de charge. Résultat : un outil calibré pour lire une batterie NMC va sous-estimer ou surestimer l’état de charge d’une batterie LFP. Midtronics, spécialiste du diagnostic de batteries, indique le BMS d’une batterie LFP a besoin d’être recalibré régulièrement : une charge complète à 100%, maintenue jusqu’à stabilisation, lui permet de retrouver ses repères et de redonner une estimation fiable de l’état de charge. Sans cette opération périodique, l’indicateur dérive et le technicien pourra travailler sur des chiffres faux sans le savoir. La densité énergétique inférieure au NMC constitue l’autre limite du LFP : à poids et volume égaux, il stocke moins d’énergie, ce qui explique les gabarits de packs plus imposants sur certains modèles.
LMFP : peu connu, mais déjà là
Moins connu : le LMFP (pour lithium-manganèse-fer-phosphate) est la variante évoluée du LFP. CATL et BYD produisent déjà des cellules LMFP pour le secteur des véhicules électriques depuis 2025. Quelle différence ? Un gain d’environ 15 % de densité énergétique par rapport à un pack LFP actuel. La tension de cellule est légèrement plus élevée que le LFP standard. Et c’est bien sûr là aussi qu’il faut faire attention : un technicien qui applique les paramètres de référence LFP sur un véhicule équipé de LMFP risque aussi de lire des valeurs légèrement décalées. Dans le pire des cas, il risque de conclure à une anomalie qui n’existe pas ou de passer à côté d’une qui existe.
Sodium-ion :
une chimie qui arrive plus vite que prévu
CATL a annoncé en avril 2026 la levée des quatre derniers verrous techniques à la production de masse de sa batterie NaXin sodium-ion. La grande série est attendue pour fin 2026, avec les premiers véhicules concernés sur le marché européen dès 2027. BYD construit parallèlement une gigafactory dédiée au sodium-ion pour ses modèles urbains d’entrée de gamme. Pour cette nouvelle chimie, les choses vont donc aller très vite.
Car les avantages sont réels : le sodium est abondant partout dans le monde, son extraction est bien moins énergivore que le lithium et son coût est structurellement inférieur. Par ailleurs, la plage de température opérationnelle est exceptionnelle et oscille entre -40° C à + 70° C, ce qui en fait une chimie particulièrement adaptée aux territoires plus exposés au froid ou aux fortes chaleurs. La Belgique en fait partie. La batterie NaXin de CATL maintient ainsi encore 90 % de sa capacité disponible à -40° C, là où une batterie NMC peut perdre 30 à 40 % de ses performances en dessous de 0°C.
En revanche, la densité énergétique reste inférieure à celle du LFP : les meilleures cellules sodium-ion atteignent aujourd’hui 175 Wh/kg, contre 205 Wh/kg pour le LFP et 255 Wh/kg pour le NMC. C’est pourquoi le sodium-ion sera d’abord intégré dans les petits véhicules urbains à courte autonomie et pas dans les grandes berlines longue distance. Là encore, le technicien devra se montrer vigilant sur deux points avec le sodium-ion : les protocoles de charge sont différents de ceux du lithium-ion et les paramètres de diagnostic du BMS ne sont pas encore standardisés dans les outils du marché. Un scanner non mis à jour depuis 2024 ne reconnaîtra probablement pas ces véhicules. Il faudra donc penser à adapter les outils.
DOSSIER ÉLECTRIFICATION
Batterie solide : à anticiper
On a beaucoup parlé des batteries à électrolyte solide. Et elles sont en train d’arriver. BYD vise une production série limitée dès 2027. Et Toyota et QuantumScape (Volkswagen) annoncent des calendriers similaires pour 2027-2028.
L’avantage principal de l’électrolyte solide tient dans sa densité énergétique presque doublée par rapport au NMC actuel. Autre avantage : l’électrolyte n’est plus inflammable. C’est une révolution pour la sécurité passive, mais pas sur celui de la manipulation en atelier. En effet, l’électrolyte solide change fondamentalement les protocoles de diagnostic : les méthodes d’estimation du SoH développées pour les batteries liquides ne s’appliquent pas directement. Les outils actuels devront évoluer et les formations avec eux.
Le coût de production encore prohibitif de ces pack explique que les premières séries resteront cantonnées aux segments premium, mais Toyota a déjà confirmé son intention de déployer cette technologie sur plusieurs modèles de sa gamme entre 2027 et 2030, ce qui élargira rapidement le périmètre des ateliers concernés. Car les autres marques suivront, spécialement celles qui s’alimentent en batteries chinoises.
800V : la tension va tout changer
La généralisation des architectures 800 volts est une autre rupture que le marché des outils n’a pas encore totalement intégrée. Porsche Taycan, Hyundai Ioniq 5, Kia EV6, Audi e-tron GT : ces véhicules sont déjà en circulation et leur nombre va croître rapidement avec l’arrivée de nouvelles plateformes chez Volkswagen, Stellantis et d’autres.
Pour l’atelier, le passage du 400V au 800V pose une question : l’outillage haute tension et les équipements de protection individuels sont-ils toujours conformes ? Les EPI (Équipements de Protection Individuelle) utilisés pour intervenir sur des véhicules haute tension sont encadrés par la norme européenne EN 60903. Elle classe les gants isolants en six niveaux selon la tension maximale supportée. Pour des tensions jusqu’à 1.000 volts, des gants de classe 0 sont requis, ce qui couvre techniquement aussi les architectures 800V. Mais la norme impose aussi des contrôles diélectriques périodiques et le respect d’une date de péremption propre à chaque paire de gants, indépendamment de leur état apparent. Un gant qui semble intact peut être hors norme s’il n’a pas été testé dans les délais requis. Par ailleurs, les outils isolés (tournevis, pinces, clés) doivent eux aussi être certifiés EN 60900 pour 1.000 volts. Un outil non certifié engage directement la responsabilité de l’employeur.
Lithium-soufre, lithium-air : lointain ?
Deux technologies sont encore aux stades de la recherche avancée mais méritent d’être abordées. Tout d’abord, la batterie lithium-soufre qui affiche une densité énergétique théorique d’environ 500 Wh/kg, soit cinq fois les meilleures cellules NMC actuelles. Cela dit, il ne faut pas les attendre avant 2030. La batterie lithium-air va plus loin sur le plan théorique, avec une densité potentiellement comparable à celle des carburants pétroliers, soit jusqu’à 12.000 Wh/kg (voir notre article dans ce même numéro). Cela dit, en laboratoire, les scientifiques n’en tire actuellement « que » 1.200 Wh/kg. Ce qui est déjà énorme et pourrait permettre de parcourir 500 km avec un pack de 500 kg.
Aucune de ces deux technologies n’est près d’arriver en atelier, mais elles confirment que chaque décennie apportera ses nouvelles chimies à maîtriser. Ce n’est pas une raison de s’alarmer, mais c’est une raison de mettre en place dès maintenant une veille technologique et un cycle de formation continue, plutôt que de rattraper dans l’urgence ce que le marché a déjà intégré.
Votre outil ment peut-être
La multiplication des chimies et des architectures a une conséquence directe sur l’outillage : un scanner de diagnostic non mis à jour est un outil qui va devenir aveugle. Les véhicules récents utilisent des protocoles de communication CAN FD et DoIP, des standards basés sur Ethernet qui permettent des échanges de données bien plus rapides que l’ancien protocole CAN. Sans la prise en charge native de ces protocoles, l’outil ne peut pas
accéder à l’intégralité des données du BMS. Or ces protocoles se sont généralisés progressivement à partir de 2020 chez la plupart des constructeurs, ce qui signifie qu’un outil acheté avant cette date et non mis à jour laisse passer des informations qu’il ne peut tout simplement pas lire. Le marché propose aujourd’hui des solutions accessibles. UDIAG propose une gamme d’outils de diagnostic multimarques avec CAN FD et DoIP natifs, couvrant plus de 130 marques VP. Son X-30 (environ 450 eu-
EDUCAM : TROIS NIVEAUX
par DAVID LECLERCQ
ros) constitue le point d’entrée professionnel pour un atelier qui veut couvrir les véhicules récents. Pour le diagnostic complet des systèmes haute tension des véhicules électriques (batterie, onduleur, BMS) il faut monter en gamme : le kit X-95 PRO avec module EV950 est affiché à 2.400 euros HTVA, ce qu’UDIAG présente comme la solution la plus accessible du marché pour ce niveau de diagnostic. Bosch propose de son côté via son logiciel ESI[tronic] 2.0 Online la lecture du SoH des batteries haute
tension sur 17 constructeurs, avec génération d’un certificat de santé batterie, une solution orientée réseaux et ateliers déjà équipés en outillage Bosch. AVILOO complète le tableau avec une approche différente : un boîtier OBD qui délivre un certificat d’état de santé de la batterie en trois minutes, indépendant du constructeur et de la chimie. Mais on l’a dit, la question n’est pas seulement de savoir quel outil acheter, mais aussi à quelle fréquence le mettre à jour. L’enjeu est là.
En Belgique, la certification sectorielle pour les véhicules électriques et hybrides est structurée par EDUCAM en trois niveaux. Le VEH1 couvre la sensibilisation aux risques et il s’adresse à tous les collaborateurs en contact avec des véhicules électrifiés, y compris non techniques. Le VEH2, « collaborateur qualifié HEV », est le niveau d’entrée pour intervenir techniquement sur ces véhicules. Le VEH3 est le niveau diagnostic avancé et c’est le prérequis obligatoire pour accéder à la formation « Technologie des batteries EV » d’EDUCAM qui couvre précisément les différences entre chimies et l’utilisation des outils de diagnostic pour mesurer le SoH. Mais aujourd’hui, on sait que de nombreuses structures doivent encore rattraper leur retard. Le rythme de certification dans les ateliers indépendants ne suit pas celui de l’électrification du parc. Les formations VEH2 et VEH3 se déroulent sur une à deux journées, un investissement raisonnable au regard de ce qu’un diagnostic erroné sur une batterie peut coûter en termes de responsabilité et de relation client.
La peur de la batterie change de camp
Longtemps, l’inconnue de la batterie a fait fuir l’acheteur de voitures électriques d’occasion. Aujourd’hui la peur s’estompe et le consommateur ose la seconde main, mais à condition qu’on lui prouve l’état de la batterie. Pour l’atelier, ce chiffre devient un argument de vente et une source de rémunération.
Pendant des années, un mot a suffi à refroidir l’acheteur de voiture électrique d’occasion : la batterie. Aujourd’hui, cette peur recule, et les chiffres le prouvent. Mai 2026 a vu l’immatriculation de 3.311 électriques d’occasion, soit +50,7 % par rapport à mai 2025. Sur cinq mois, 17.211 unités ont trouvé un acheteur, une hausse de 46,5 %. Et la part de marché suit la même pente : 6,3 % de l’occasion en mai, contre 3,7 % un an plus tôt et seulement 1,4 % en mai 2023. En deux ans, le segment a plus que quadruplé. L’occasion s’impose aujourd’hui comme une vraie porte d’entrée des ménages belges dans l’électrique. Et un parc qui grossit, c’est un flux d’après-vente qui se prépare, avec des clients qui vont poser des questions.
La batterie vieillit mieux que prévu
La crainte a longtemps tenu en une phrase : dans quel état sera la batterie au moment de la revente ? Le State of Health (ou SoH) exprime en pourcentage la capacité résiduelle d’un pack par rapport à sa capacité d’origine. Et il apporte aujourd’hui une réponse mesurable qui rassure. Une campagne de tests menée en décembre par le VAB l’a vérifié sur des cas concrets : une Audi e-tron de quatre ans et 83.000 km affichait 93 % de SoH, une BMW i4 de trois ans à 39.000 km montait à 95 % et une Peugeot e-2008 de moins de trois ans frôlait les 97 %.
L’explication de la durée tient à un choix de conception. Les constructeurs réservent un tampon (le « buffer ») entre la capacité brute du pack et la capacité nette disponible pour le conducteur : sur un pack annoncé à 77 kWh bruts, deux à cinq kWh peuvent rester inaccessibles en haut comme en bas de la plage. La batterie ne travaille donc jamais à 100 % réels de SoC (State of Charge) et ne descend jamais à zéro. Or c’est aux deux extrêmes de charge que les cellules lithium-ion se dégradent le plus vite, notamment par le lithium plating, un dépôt de lithium métallique sur l’anode qui ampute la capacité. Le buffer ralentit la perte de capacité et lisse le vieillissement calendaire comme cyclique du pack.
Le froid n’use pas, la chaleur si
Voilà un point que le professionnel a tout intérêt à maîtriser. Le froid est une des premières angoisses des acheteurs belges, car il réduit l’autonomie sur le moment. Mais il n’endommage pas les cellules en profondeur : l’hiver grignote des kilomètres, pas de la durée de vie. Le vrai ennemi en revanche, c’est la chaleur, celle des charges rapides répétées et d’une conduite agressive qui sollicite le pack. On entend pourtant l’inverse, mais c’est faux. Un professionnel capable de remettre les pendules à l’heure gagne en crédibilité et transforme une inquiétude en argument de vente.
Un chiffre qui fait le prix
Sur une thermique, la valeur s’évalue au kilométrage et à l’historique d’entretien. Sur une électrique, la distance parcourue ne dit plus grand-chose : c’est la batterie qui porte la valeur. D’où l’importance de connaître son State of Health. Mais de combien un SoH dégradé fait-il réellement chuter le prix ? Assez pour que la donnée devienne le cœur de la négociation. Sans SoH transparent, l’acheteur doute et un véhicule qui inspire le doute se vend mal ou se brade. Maîtriser cette mesure, c’est tenir ses prix alors que la négliger, c’est laisser filer la valeur.
Flash test ou test premium
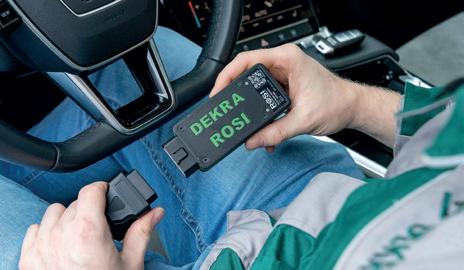
Deux familles de diagnostic coexistent et la différence n’est pas un détail. Le flash test se branche sur la prise OBD et lit en quelques minutes le SoH calculé par le BMS du constructeur. C’est rapide, mais des acteurs majeurs, comme DEKRA, préviennent : il s’agit de valeurs « sèches » issues du système de bord qui ne coïncident pas nécessairement avec l’état réel du pack. L’organisme de certification CARA-Europe va dans le même sens : relire les données OEM n’est pas une évaluation indépendante. Le test « premium » sollicite quant à lui réellement la batterie sur un cycle de charge à décharge complet et fournit une mesure dynamique, la seule réputée fiable.
Entre les deux, un choix stratégique pour le garage indépendant : internaliser la prestation ou la sous-traiter aux acteurs qui occupent le terrain (DEKRA, AVILOO, Les Experts Réunis).
Attention enfin à la responsabilité. Certains opérateurs délivrent un rapport juridiquement opposable, un document qui fait foi en cas de litige. Si le SoH certifié se révèle faux, l’acheteur peut s’en servir comme preuve et se retourner contre celui qui l’a signé. La garantie rassure l’acheteur, mais elle engage aussi le signataire. Au revendeur donc de décider s’il porte cette responsabilité ou s’il la confie à un diagnostiqueur agréé.
Le Car-Pass
prend les devants
Depuis le début 2026, le SoH peut figurer sur le Car-Pass. Pas encore une obligation, faute de norme de mesure harmonisée à l’échelle européenne, mais le dispositif existe. La Belgique légifère avant l’Europe, ce qui place de fait l’atelier belge en première ligne. Les vendeurs qui font tester leur batterie par un acteur agréé peuvent transmettre le résultat à Car-Pass, qui l’inscrit au document. Tant que la mention reste facultative, c’est à l’acheteur de la réclamer et au professionnel d’en faire un standard avant que la réglementation ne l’y oblige. Car l’échéance est connue : le 18 février 2027, le passeport batterie européen devient obligatoire pour les packs de plus de 2 kWh. Le SoH fera alors office de compteur kilométrique de la voiture électrique.
Passeport européen pour les batteries
Ce que le professionnel belge peut en attendre dès 2027
À partir de février 2027, toute batterie de véhicule électrique mise sur le marché européen devra disposer d’un passeport numérique accessible via QR code. Pour les professionnels belges, c’est un changement majeur, mais aussi une opportunité, à condition de comprendre ce que ce passeport contient, qui peut y accéder et avec quel outillage.
Qui n’en a pas entendu parler : le passeport européen pour la traçabilité pour les batteries arrive. Mais ce qu’on sait moins, c’est que le règlement UE 2023/1542 n’est pas une directive. Il s’applique directement dans les 27 États membres sans transposition nationale. Il n’y a donc pas de décret belge à attendre ni de délai lié à un processus parlementaire national. Le calendrier court déjà depuis le 18 février 2024. Et depuis le 18 août 2025, il remplace intégralement la directive 2006/66/CE sur les batteries et accumulateurs qui ne couvrait ni les batteries de véhicules électriques, ni les enjeux d’empreinte carbone ou de traçabilité pour les matières premières.
Ce qui est déjà obligatoire
Le passeport numérique n’entrera en vigueur qu’en février 2027, mais le règlement impose d’ores et déjà des obligations que les constructeurs et importateurs doivent respecter dès à présent. Depuis février 2025, la déclaration d’empreinte carbone est obligatoire pour toutes les batteries de véhicules électriques mises sur le marché. À partir d’août 2026, l’étiquetage des batteries sera renforcé : chimie, capacité nominale, durée de vie en cycles, contenu recyclé minimal.
Pour les garages, ces obligations de 2026 ont une implication immédiate : les batteries qui arrivent dans les ateliers à partir de cette date portent des informations standardisées que les techniciens peuvent lire sans outil spécifique. C’est la première étape vers la transparence que le passeport complet va généraliser.
Ce que contient le passeport
Le passeport numérique des batteries est un enregistrement électronique structuré d’environ 80 champs de données organisés en sept catégories. La première couvre l’identification de la batterie, comme le numéro de série, le fabricant, la date de production ou la chimie. Viennent ensuite l’empreinte carbone, déclarée par le fabricant et classée de A à E, puis la composition chimique avec l’origine géographique des matières premières et l’identité des fournisseurs. Le contenu recyclé fait l’objet d’une catégorie à part entière : cobalt, lithium, nickel et plomb doivent y être déclarés en pourcentage. Les données de performance couvrent la capacité nominale, la résistance interne, le nombre de cycles garantis et les plages de température de fonctionnement. L’état de santé (ou SoH) est la catégorie la plus dynamique : mis à jour en continu tout au long de la vie de la batterie pour refléter sa capacité résiduelle réelle. Enfin, les données de réparation incluent les instructions de démontage, les procédures de remplacement et l’historique complet de maintenance. C’est ce dernier volet qui influence le quotidien des ateliers. Jusqu’ici, un réparateur indépendant qui recevait une batterie sans documentation constructeur intervenait à l’aveugle sur un composant à 10.000 euros ou plus. Mais à partir de février 2027, le passeport lui donnera accès à l’historique complet et aux procédures officielles, à condition toutefois de remplir les critères d’accès.
Accès à deux vitesses
Le règlement distingue deux niveaux d’accès aux données du passeport. Les données publiques (identification, empreinte carbone, composition chimique, classe de performance) sont accessibles à tout utilisateur via le QR code apposé sur la batterie, sans authentification. Un simple smartphone suffit. En revanche, les données techniques sensibles (état de santé en temps réel, données du BMS, instructions de démontage détaillées, historique de maintenance complet) nécessitent une authentification. Le règlement prévoit explicitement que les réparateurs indépendants bénéficient d’un droit d’accès légal à ces données. Mais les modalités précises (quel identifiant, quelle plateforme, quel niveau d’accréditation) doivent encore être définies par des actes que la Commission européenne doit publier avant février 2027.
En pratique : le cadre légal est favorable au réparateur indépendant belge, cat le règlement lui donne le droit d’accéder aux données techniques de la batterie. Mais l’infrastructure technique pour exercer ce droit n’est pas encore entièrement définie. C’est un chantier ouvert, à suivre de près d’ici février 2027.
Remplacement : un nouveau passeport
Un point du règlement est toutefois peu connu et il a des implications directes pour les ateliers : toute batterie ayant fait l’objet d’un réemploi, d’une réaffectation, d’un remanufacturage ou d’un remplacement doit être dotée d’un nouveau passeport numérique, lié au passeport d’origine. Concrètement, ça signifie que quand un atelier remplace une batterie ou un module, il entre dans la chaîne de responsabilité du passeport. Il devra documenter l’intervention et permettre la mise à jour de l’enregistrement électronique. Un peu comme sur le Car Pass belge. Mais là aussi, les actes européens se font attendre...
Ce que les professionnels doivent retenir, c’est qu’exploiter pleinement les données techniques du passeport (notamment le SoH) nécessitera un outil de diagnostic compatible et vraisemblablement un abonnement à une plateforme certifiée. Les acteurs qui auront anticipé cette infrastructure seront en pole position dès le premier jour. Les autres devront se rattraper dans l’urgence au risque de perdre des ventes.
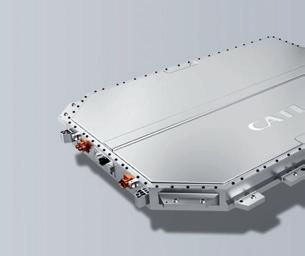
Le numéro un mondial des batteries, le Chinois CATL, vient d’inscrire le lithium-air dans sa feuille de route stratégique. Cette chimie présente une densité théorique qui frôle celle d’un litre d’essences, soit 12.000 Wh/kg. C’est une valeur certes théorique, mais qui permet d’envisager de parcourir 500 km avec un pack de seulement 70 kg. C’est pour quand ?
Batterie lithium-air
Sa densité de 12.000 Wh/kg va-t-elle
signer la fin du thermique ?
Au forum Powering the Nation 2026, à Beijing, Wu Kai, scientifique en chef de CATL et académicien de l’Académie chinoise d’ingénierie, a expliqué que la technologie lithium-air était devenue l’axe de recherche à long terme du groupe chinois. C’est la première fois que le premier fabricant mondial de batteries (qui détient 47 % du marché des batteries) inscrit publiquement cette chimie dans sa stratégie. Et il y a un chiffre impressionnant qui justifie pleinement cette attention : une densité énergétique théorique de 12.000 Wh/kg et qui est à comparer aux 250 à 270 Wh/kg des cellules lithium-ion des batteries automobiles d’aujourd’hui. Autant dire qu’entre les deux, il y a un abysse. Car il faut se souvenir que la densité énergétique
de l’essence tourne autour de 13.000 Wh/kg (soit 9.500 Wh/l). Pour la première fois, une chimie de batterie vient donc se mesurer au carburant fossile. Et ça pourrait évidemment tout changer.
Une cathode qui respire
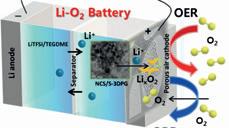
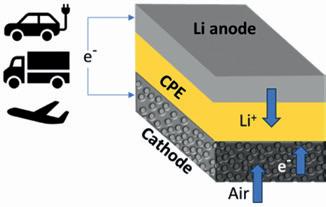
La rupture technologie se situe dans l’architecture même de la cellule. En effet, une batterie lithium-ion classique stocke ses ions dans une cathode solide bourrée de métaux lourds, comme du nickel, du cobalt, du manganèse pour le NMC et du fer-phosphate pour le LFP. Cette masse minérale ne produit pas d’énergie : elle ne fait que fixer le lithium. La technologie lithium-air supprime cette cathode. L’anode reste en lithium métal. Mais du côté positif, plus
aucune matière active n’est embarquée : ce qui réagit avec le lithium, c’est l’oxygène prélevé directement dans l’air ambiant (le réactif positif donc) qui est capté par une électrode poreuse. À la décharge, le lithium réagit avec cet oxygène pour former un composé qui, à la charge, se décompose et libère l’oxygène. D’où le surnom de « breathable battery » ou la batterie qui respire.
Pour comprendre d’où vient le gain de densité, il faut revenir à ce qu’on pèse dans une batterie. La densité énergétique se mesure en Wh/kg : c’est l’énergie disponible rapportée à la masse totale de la cellule. Tout ce qui ajoute du poids sans ajouter d’énergie tire donc ce rapport vers le bas. Or, dans une cellule
lithium-ion classique, une large part de la masse ne produit aucune énergie. La cathode en nickel-cobalt-manganèse est un logement, pas un carburant. Le lithium-air supprime ce logement. Il n’embarque plus de cathode minérale et va chercher son oxydant (l’oxygène) directement dans l’air ambiant, gratuitement et sans devoir le stocker.
Le résultat est arithmétique : on retire une masse considérable de la cellule sans retirer la moindre énergie. À énergie embarquée comparable, le poids chute. Et puisque la densité est un rapport énergie/masse, faire fondre le dénominateur sans toucher au numérateur fait bondir le chiffre de la densité. L’écart avec les 250-270 Wh/kg des packs lithium-ion est là.
Quatre électrons, pas deux
Cela dit, l’architecture allégée n’explique pas tout. Le reste du gain tient à la réaction chimique elle-même. Pour faire simple : chaque molécule d’oxygène peut capter un certain nombre d’électrons en réagissant avec le lithium, et plus elle en capte, plus la cellule stocke d’énergie pour un même poids. Les premières batteries lithium-air plafonnaient à un ou deux électrons par molécule. En 2023, une équipe de l’Illinois Institute of Technology et d’Argonne National Laboratory a mis au point une cellule capable d’en mobiliser quatre, soit deux à quatre fois plus d’énergie récupérée sur la même réaction. C’est précisément ce qui rapproche le lithium-air de la densité de l’essence. Et c’est sur ce postulat que CATL parie.
Mais ce n’est pas tout. Cette même équipe a aussi remplacé l’électrolyte liquide par un électrolyte solide, ce qui présente des avantages. Car ce solide stabilise la réaction et écarte le risque d’incendie qui pèse sur les électrolytes liquides, inflammables par nature. Résultat : la cellule a tenu 1.000 de charge et de décharge à température ambiante en fonctionnant à l’air libre.
Ce que dit le labo
Mais où en est-on concrètement ? Le prototype de 2023 a atteint 1.200 Wh/kg mesurés. C’est déjà quatre à cinq fois la densité des meilleures cellules lithium-ion commercialisées aujourd’hui. Mais c’est aussi dix fois moins que les 12.000 Wh/kg théoriques. Un ordre de grandeur parle mieux que les Wh/kg. Sur la base d’une consommation réaliste de 15 à 18 kWh/100 km et si on considère le niveau de densité déjà atteint en laboratoire (1.200 Wh/kg), il suffirait donc d’environ 70 kg de cellules pour couvrir 500 km là où une batterie actuelle de cette portée pèse plusieurs centaines de kilos (entre 75 et 90 kWh). Et l’on parle ici du chiffre mesuré, pas du plafond théorique, dix fois plus haut encore et qui permettrait de manière très hypothétique de parcours 500 km avec... 7 kg de batterie. C’est complètement fou et sans doute aussi irréaliste, même à moyen terme. Mais c’est le lot de toutes les batteries : le rendement réel reste toujours loin du maximum que la chimie autorise en théorie.
Des freins à lever
Le concept de la batterie lithium-air n’est pas nouveau et il remonte aux années 1970. S’il a mis un demi-siècle à sortir du laboratoire, c’est parce qu’il a accumulé les obstacles d’ingénierie. La cellule respire l’air, donc elle respire aussi son humidité et son CO ², qui dégradent la chimie et raccourcissent la durée de vie. Sur un véhicule de série, ça signifie qu’il faudrait un système de filtration de l’air entrant à entretenir et à remplacer. S’ajoutent la stabilité des catalyseurs dans la durée et la tenue mécanique de l’anode lithium métal. De ce fait, aucune perspective de commercialisation ne semble envisageable avant 2030. Et encore, c’est optimiste.
D’ici là, deux autres chimies seront passées par les ateliers : la sodium-ion, qui entre en production dès cette année, puis la batterie solide attendue vers 2027-2028. Le lithium-air, lui, ne respire pas encore, mais il attend son tour.
Batteries automobiles en fin de vie
Selon une étude Febelauto/Deloitte, les volumes de batteries EV en fin de vie vont atteindre 15.800 tonnes en Belgique d’ici 2037. Les règles de collecte et de stockage existent déjà, mais de nombreux garagistes ne savent pas encore exactement ce qui est attendu d’eux.
La Belgique compte aujourd’hui près de 500.000 voitures électriques en circulation, contre 72.000 en 2021. En quatre ans, le parc a donc été multiplié par plus de cinq, avec une progression de 55,4 % rien qu’entre 2024 et 2025, selon Statbel. En 2025, pour la première fois, les véhicules électriques sont devenus la motorisation la plus vendue sur le marché du neuf, devant l’essence, le Diesel et les hybrides. Ce parc va continuer de croître et avec lui, un enjeu qui commence à se matérialiser : que fait-on des batteries quand elles arrivent en fin de vie ?
Les volumes de batteries EV à collecter et à traiter en Belgique vont rester modestes jusqu’en 2031, car les véhicules immatriculés entre 2018 et 2022 n’ont pas encore atteint la fin de leur cycle. « Mais à partir de 2032, la courbe devrait très probablement s’emballer : 1.864 tonnes cette année-là, 3.314 en 2033, 5.053 en 2034 et jusqu’à 15.800 tonnes en 2037 » nous a indiqué Anja Helsen, communication manager.C’est une vague et elle semble arriver vite. Dans cette filière, les garagistes sont en première ligne et certains l’ignorent encore. En effet, tout garage est un point de collecte officiel pour les batteries de véhicules électriques en fin de vie, à condition qu’il dispose du personnel qualifié et du matériel nécessaires et qu’il ait été désigné par l’importateur comme point de collecte officiel. Il s’agit d’une obligation sectorielle qui découle du principe de Responsabilité Élargie du Producteur (REP). Ce mécanisme réglementaire européen transfère la responsabilité financière et organisationnelle de la gestion des déchets vers ceux qui mettent un produit sur le marché. Dans le cas d’un véhicule électrique, c’est le constructeur, mais qui transfère cette responsabilité à l’importateur national qui la transfère à son tour à ses concessionnaires. Dans le cas d’un garage multimarques, chaque importateur détermine si le garage fait office de point de collecte pour sa marque ou non. Un garagiste qui est reconnu comme point de collecte et refuse de reprendre une batterie d’une voiture électrique apportée par un client contrevient à ses obligations sectorielles, ce qui peut exposer à des poursuites.
Enregistrer, évaluer, stocker
Cela dit, accepter une batterie ne suffit pas. Trois démarches sont attendues du garage avant que Febelauto ou un autre transporteur organisent l’enlèvement. « La première est l’enregistrement sur la plateforme numérique de Febelauto », précise Anja Helsen. Le garage y saisit les informations de base de la batterie, c’est-à-dire ses paramètres techniques, ses spécifications, sa provenance et son état de santé.
En effet, la deuxième tient dans un premier diagnostic visuel de la batterie. Ce diagnostic est important, car il conditionne directement la sécurité en matière de stockage et de transport. Une batterie dé-
par DAVID LECLERCQ
Ce que la loi impose déjà aux garages et que certains ignorent encore
fectueuse ou en mauvais état suite à un accident peut entrer en emballement thermique. Une fois ces informations enregistrées, un garagiste ou un importateur peut demander un enlèvement. Sans cet enregistrement, aucun transport ne pourra être organisé. Le troisième geste est le stockage dans l’attente de l’enlèvement. Febelauto est précis sur ce point : la batterie doit être placée dans une zone désignée, ventilée et sécurisée, à l’écart de tout matériau inflammable. Une signalisation claire est obligatoire. Et si la batterie présente des signes de dommages visibles, une chaleur anormale, de la fumée ou provient d’un accident, elle doit être considérée comme critique et isolée immédiatement et traitée via une collecte spécialisée. Anja Helsen indique que des outils existent pour soutenir les professionnels dans ces analyses : « Febelauto a développé un arbre décisionnel pour ces centres agréés+, qui peut également être utilisé par les concessionnaires en l’absence de directives de la part de l’importateur/du constructeur. [voir encadré] Cet arbre peut aider le technicien à évaluer l’état de la batterie étape par étape avant tout stockage ou transport. »
CONVIENT À TOUS
Véhicules électriques, hybrides plug-in,moteurs à combustion, voitures anciennes, camping-cars
FOUINES.
ÉVITÉ PAR LES PLUS D'INFORMATIONS
Le transport : pas le garage
Le garage n’est pas responsable du transport de la batterie. Une fois l’enlèvement demandé via la plateforme ELV, Febelauto prend le relais, ou l’importateur s’il a choisi d’organiser lui-même cette logistique. Febelauto fait appel à des transporteurs spécialisés, disposant des conteneurs et du personnel formés pour transporter des batteries en toute sécurité, qu’elles soient en état nominal ou critique. Trois types d’emballages sont disponibles selon l’état de la batterie : les cartons The Pack pour les batteries non critiques jusqu’à 400 kg, les caisses en bois pour les batteries extra-larges et les caisses Buncker® pour les batteries critiques. Le coût de ce transport n’est pas à la charge du garage. Il est couvert par la contribution environnementale prélevée sur chaque batterie EV lors de sa mise sur le marché comme c’est le cas pour n’importe quel appareil électronique.
DOSSIER ÉLECTRIFICATION
Stockage et assurance : le risque peu anticipé
Si le garage n’est pas responsable du transport, il reste en revanche entièrement responsable du stockage jusqu’à l’enlèvement. Et c’est là que le risque se situe pour le professionnel, mais moins du côté des sanctions réglementaires que du côté de l’assurance. En cas d’incendie lié à un stockage non conforme, l’assureur peut en effet refuser d’indemniser. Une batterie lithium en feu est extrêmement difficile à éteindre et peut consumer un bâtiment entier.Il y a en outre une date à retenir : à partir du 9 novembre 2026, une liste européenne révisée des déchets entre en vigueur et elle classera presque tous les types de batteries comme déchets dangereux (EURAL-codes). Les obligations de stockage se durcissent en conséquence et les garages qui ne sont pas encore en ordre ont jusqu’à cette date pour l’être.
Qui contrôle, qui sanctionne ?
Quid des garages qui ne rempliraient pas ces obligations ? « Febelauto n’a pas de pouvoir de police », explique Anja Helsen. En cas de manquement constaté (refus de reprise, mauvaises pratiques de stockage) l’organisme contacte l’importateur pour rappeler le garage à l’ordre. Et si la situation n’évolue pas, Febelauto peut signaler l’infraction aux autorités régionales compétentes qui disposent seules du pouvoir de sanction : l’OVAM en Flandre, la Direction de la Police et des Contrôles du SPW ARNE en Wallonie, Bruxelles Environnement dans la capitale. Les suites possibles vont de l’avertissement à l’amende administrative, en passant par l’enlèvement forcé de la batterie aux frais du contrevenant. Cela dit, ces sanctions sont encore quasi inexistantes aujourd’hui, car la réglementation est encore récente et les contrôles portent aujourd’hui prioritairement sur les flux de déchets les plus importants. Mais la tendance est clairement à un renforcement progressif des exigences.
CA+ : une opportunité à saisir
Les volumes de batteries des voitures électriques en fin de vie qui arrivent à partir de 2032 ne représentent pas seulement une contrainte réglementaire, « mais ils ouvrent aussi une opportunité commerciale pour les ateliers », nous confie aussi Anja Helsen. Avec l’essor du parc électrique, les batteries d’occasion dont le SoH est encore suffisant vont progressivement entrer dans les possibilités de réparation et de réaffectation, au même titre que les pièces de seconde main pour les véhicules thermiques aujourd’hui. Pour saisir cette opportunité, le statut de centre agréé+ (CA+) est indispensable, car sont les seules entités autorisées à traiter les véhicules électriques hors d’usage, à diagnostiquer les batteries et à orienter les modules vers la seconde vie ou le recyclage. En obtenant ce statut, le garage s’inscrit dans une démarche d’économie circulaire, avec les habilitations et les responsabilités qui vont avec.
La Belgique ne compte aujourd’hui que dix CA+ sur l’ensemble du territoire. Febelauto reconnaît que ce nombre devra augmenter significativement à mesure que les volumes arrivent. L’agrément relève du permis d’environnement régional : la demande s’adresse à l’OVAM en Flandre, à l’Office wallon des déchets en Wallonie ou à Bruxelles Environnement dans la capitale. L’audit est réalisé par un organisme accrédité, comme Vinçotte ou SGS Belgium. Avec environ 15.800 tonnes de batteries à traiter en Belgique d’ici 2037, les professionnels qui anticipent ce positionnement aujourd’hui auront une longueur d’avance sur un marché qui ne fait que démarrer.
BATTERIES AUTOMOBILES :
CHECK-LIST DES OBLIGATIONS DES GARAGISTES
Enregistrement :
Toute batterie collectée doit être enregistrée via l’application ELV de Febelauto avant tout transport. Sans cet enregistrement, aucun enlèvement ne peut être organisé. La batterie est-elle critique ? Avant tout stockage ou transport, il est conseillé de consulter les directives de l’importateur/ constructeur ou l’arbre décisionnel Febelauto (URL ci-dessous). Une batterie présentant des dommages visibles, une chaleur anormale, de la fumée ou provenant d’un accident doit être isolée immédiatement et faire l’objet d’une collecte spécialisée.
• Stockage : Zone ventilée et sécurisée, à l’écart des matériaux inflammables. Signalisation obligatoire. Les exigences locales des pompiers s’appliquent.
• Transport : Uniquement via les transporteurs désignés par Febelauto ou par un transporteur désigné par l’importateur. Trois types d’emballages selon l’état de la batterie : carton The Pack (non critiques, jusqu’à 400 kg), caisse en bois (batteries extra-larges), caisse Buncker® (batteries critiques).
• Étiquetage : Obligatoire sur la batterie et l’emballage : classe 9(A), marquage UN 3480 ou UN 3481, étiquette spécifique pour les batteries endommagées.
• Affichage en atelier : Le règlement européen (art. 74) impose une affiche informant les employés sur la manipulation sécurisée des batteries des voitures électriques. Disponible en téléchargement gratuit via le lien ci-dessous.
• Assurance : Les dommages ne sont couverts que si les batteries ont été manipulées conformément aux règles. Un stockage non conforme peut entraîner un refus d’indemnisation.
• Plus d’informations : febelauto.be/fr/remettre -une-batterie/stockage-et-traitement-sûre-des-batteries / https://www.febelauto.be/nl/batterij-aanmelden/veilig-opslaan-en-behandelen-batterijen
DOSSIER ÉLECTRIFICATION
Linktour et Alumi
la microcar veut boule-
verser la mobilité urbaine
Le segment des « microcars » souffre d’une image ringarde : on associe souvent les voiturettes sans permis aux personnes âgées, à celles qui ne savent pas conduire ou encore à celles qui ne devraient surtout pas prendre le volant… Pourtant, ces véhicules ultra-compacts représentent une alternative individuelle jusqu’ici sous-estimée dans la mobilité urbaine. C’est pourquoi l’Urban Mobility Group Benelux élargit son horizon en introduisant officiellement la marque Linktour. Info Garage a profité de la présentation exclusive à la presse pour décortiquer les deux premiers modèles de la gamme : les Alumi.
Basée à Beringe, l’Urban Mobility Group Benelux est une entreprise familiale fondée par les frères Felix et Jos Willems qui s’appuie sur plusieurs décennies d’expérience avec Ligier, dont elle assure l’importation en Belgique depuis 1986, avant d’étendre ses activités aux Pays-Bas en 1995.
La marque chinoise Linktour s’intègre parfaitement dans le portefeuille d’Urban Mobility Group Benelux, entièrement axé sur les solutions de transport urbain. Le géant industriel Shandong Weiqiao Group, qui compte 100 000 collaborateurs et 18 sites, est à l’origine de Linktour. Shandong Weigiao Group est notamment spécialisé dans le textile, les produits en aluminium et la production d’énergie.
Leon Zheng, Vice President Sales & Marketing Linktour : « Le site de production de Linktour regroupe tout ce qui est nécessaire à la fabrication complète des voitures urbaines, y compris les batteries. Portés par un design avant-gardiste, des technologies intelligentes et le développement durable, nous positionnons notre offre comme une « Boutique Urban Travel ». En Europe, Linktour est déjà présent en Norvège, en Suède, en France, en Italie et en Espagne. Le Benelux vient à présent s’y ajouter. »
Kiana Wu, Sales Manager for Benelux Markets
Omar Gao, Sales Director for Pan-European Regions
Leon Zheng, VP of Linktour Automobile
Florence Feng,Global Sales Director of Linktour Automobile
Scott Shi,Product Manager
Bin Jia, PR Manager of Linktour Automobile
7000 canettes
La première chose qui frappe chez l’Alumi - le nom de la première Linktour - c’est son design séduisant, qui n’a plus rien à voir avec l’image que l’on se fait d’un microcar. L’Alumi a tout d’une vraie, elle est à prendre au sérieux. C’est également l’avis du jury de l’iF Design Award, qui lui a décerné le Reddot Award 2026.Les arguments avancés par Linktour sont l’évolution de la mobilité urbaine, le changement de perception des consommateurs quant à l’utilisation des véhicules, une prise de conscience accrue des coûts, une demande croissante de véhicules électriques abordables, ainsi que les objectifs en matière de durabilité et de lutte contre le changement climatique.
Le fait que Linktour soit une filiale du groupe Shandong Weiqiao explique que la carrosserie de ces voitures urbaines soit entièrement fabriquée en aluminium. La structure complète de la carrosserie ne pèse que 95 kg et peut être fabriquée à partir de 7 000 canettes recyclées ! Toutes les pièces de la carrosserie sont simplement vissées et peuvent donc être facilement démontées et réparées.
Deux variantes
La Linktour Alumi L6e est un «quadricycle léger », ce qui signifie qu’un permis cyclomoteur suffit pour la conduire. Sa vitesse maximale est limitée à 45 km/h. Elle est équipée d’une propulsion électrique sur les roues arrière, avec un moteur de 6 kW / 65 Nm, alimenté par une batterie au lithium-fer-phosphate d’une capacité de 7,2 kWh, offrant une autonomie de 120 km (WMTC). Avec un design pratiquement identique et le même empattement (1 800 mm), l’Alumi L7e fait son entrée sur le devant de la scène.
La réglementation UE 168/2013 impose une puissance maximale continue de 15 kW et une masse maximale de 450 kg hors batterie de traction. La version L7e offre davantage de liberté de mouvement grâce à une vitesse maximale plafonnée à 90 km/h et à une autonomie de 180 km (WMTC). Cette voiture plus « classique » nécessite toutefois un permis de conduire de catégorie B.
Les Alumi se rechargent sur une prise standard ou sur une borne publique en courant alternatif, même si cela n’accélère malheureusement pas le processus de recharge. La L6e se recharge à 2 kW ; la L7e à 3,3 kW, ce qui nécessite respectivement 4 heures et 4,5 heures pour une batterie pleine.
Le coffre de 320 l est généreux et très pratique. Toutes les
versions sont équipées de série d’un toit panoramique en verre, de vitres électriques, de feux de jour à LED et de feux arrière à LED.
Un programme de personnalisation
Dans la liste de prix Linktour, la L6e est proposée à partir de 10 490 € et la L7e à partir de 14 990 € ; ces prix incluent la TVA, les frais de livraison et une garantie de trois ans sur le véhicule + cinq ans sur la batterie. Il s’agit dans chaque cas de la version de base.
La L6e se décline en trois versions (de base : 10 490 €, Plus : 11 995 € et Pro : 12 995 €). Pour la L7e, le choix se porte entre l’Elite (de base : 14 990€) et l’Elite+ (16 990 €). Quatre teintes de carrosserie sont proposées, dont trois moyennant un supplément de 395,00 €.
L’importateur Urban Mobility Group Benelux s’attèle à proposer une gamme d’options aprèsvente individuelles pour un look personnalisé, afin de rendre la marque encore plus attrayante. Linktour annonce le lancement de nouvelles variantes pour les segments L6 et L7, mais évoque également un modèle M10 (monospace ou SUV) et une petite fourgonnette N1.
DOSSIER ÉLECTRIFICATION
Penser à tout
« Nous avons attendu que les stocks nécessaires de pièces détachées soient disponibles avant de lancer la gamme Linktour Alumi », nous confie le très souriant directeur général, Bart Seelen. « Le service aprèsvente est à nos yeux un élément important, voire indispensable, pour le lancement d’une nouvelle marque sur le marché. D’ailleurs, nous attendons également de nos concessionnaires qu’ils disposent d’un stock initial de pièces. » L’Urban Mobility Group Benelux, basée à Beringen (Limbourg), est une petite entreprise avec une équipe de collaborateurs très engagés. Elle privilégie des relations directes et sans intermédiaire avec le réseau de concessionnaires. Cela vaut tout particulièrement pour l’assistance technique dans le cadre du service après-vente. Kris van Hoof, responsable technique, est passionné par la technique – ce qui est ici une qualité très positive – et passe au crible les informations sources en anglais afin de les adapter, si nécessaire, aux marchés du Benelux. La formation technique du réseau est son cheval de bataille et, en cas d’urgence, il vient également en aide aux concessionnaires sur place. Kris : « Ceux qui assurent le service après-vente de nos produits doivent bien sûr avoir une bonne connaissance de la mobilité électrique. Pour ma part, j’apprécie le fait qu’un technicien puisse tout faire luimême sur l’Alumi, ce qui en fait toujours un projet personnel. »
Une opportunité pour les concessionnaires
On dénombre d’ores et déjà 17 concessionnaires Linktour, dont certains arboraient déjà l’enseigne Ligier sur leur façade. Bart Seelen : « Notre objectif : atteindre une trentaine de points de vente d’ici la fin de l’année. Nous n’imposons pas de cahier des charges étouffant, mais bien trois critères non négociables : une bonne visibilité extérieure, un modèle Alumi exposé en showroom et un autre dédié aux essais clients. Nous voyons un fort potentiel, en particulier chez les garages indépendants et surtout chez les anciens agents de marque, mais aussi chez les grands spécialistes du vélo et de la micro-mobilité. Nous visons avant tout des acteurs locaux solides qui accordent une grande importance à une approche personnalisée. Grâce notamment aux marges intéressantes, nous sommes en mesure de développer, à terme, un maillage territorial serré, avec un point de vente de proximité environ tous les 35 km. »
URBAN MOBILITY GROUP BENELUX
Felix Willems – Propriétaire
Kris van Hoof – Technical Manager
Jos Willems – Propriétaire
Bart Seelen – General Manager
GAMME XTRA
UN STYLE UNIQUE, DES PERFORMANCES EXTRA
La gamme Xtra concentre toute la qualité et l’expertise contenues dans les normes techniques les plus sévères de la production d’équipements d’origine. Un design élégant, un style unique et des performances sportives
Les disques Brembo Xtra, Brembo Max et Brembo Sport constituent l’essence même de la technologie avancée. Les perforations des disques Brembo Xtra et les fentes des disques Brembo Max brisent le voile d’eau, afin de garantir des performances optimales, même sur chaussée détrempée. De plus, elles favorisent la circulation maximale de l’air et une dissipation inégalée de la chaleur, le tout pour assurer un refroidissement efficace et un freinage décisif dans toutes les conditions.
La conception spécifique de la fente du disque Brembo Sport sur la partie freinante garantit le nettoyage constant des plaquettes de freins, ce qui améliore les performances du freinage en dissipant la chaleur générée et les gaz libérés lors du contact des plaquettes avec les disques. Les plaquettes de frein Brembo Xtra, composées quant à elles d’un mélange de 30 éléments différents, sont un concentré d’innovation. Leur matériau de friction exclusif garantit d’excellentes performances sans aucun compromis sur la durabilité et le confort, pour une précision imbattable. Ces plaquettes fonctionnent en parfaite synergie avec les disques Brembo Max, Brembo Xtra et Brembo Sport, ce qui se traduit par une maîtrise totale du système de freinage.
Les étriers Brembo X-Style complètent la gamme, avec le style tout en élégance de leurs modèles haut de gamme. Réalisés en aluminium, ils allient le raffinement intemporel des étriers Brembo avec une touche de couleur unique. Vous aurez ainsi la possibilité d’exprimer au mieux votre style personnel.
Les avantages de la gamme Xtra sont évidents : meilleure adhérence, excellentes performances sur chaussée détrempée et friction maximale même à températures élevées. Pour que chaque trajet devienne une expérience de conduite sécurisée et incomparable. Et au niveau de la sécurité, les tests ne mentent pas : la gamme Brembo Xtra a en effet été soumise à une batterie d’essais rigoureux et a relevé tous les défis aussi bien en laboratoire que sur route. C’est précisément pour cette raison que ces produits constituent le choix technique par excellence pour vous garantir toute la sérénité voulue.
Tests comparatifs entre la gamme Brembo Xtra et l’offre des concurrents majeurs des combinaisons disques perforés/rainurés et plaquettes.
DOSSIER ÉLECTRIFICATION
LA DISTRIBUTION
Une surprise pour Inchcape BYD fait cavalier seul
Inchcape, le plus grand importateur privé au niveau mondial, opère dans plus de quarante pays à travers le monde. En Belgique, Inchcape est l’importateur officiel de Toyota depuis 1979. Le constructeur chinois BYD (Build Your Dreams), en pleine expansion, est arrivé sous la houlette d’Inchcape fin 2022. En mars 2026, BYD a toutefois pris la décision de voler de ses propres ailes au sein du Belux, sans l’intervention d’Inchcape.
Ce phénomène est classique dans le secteur : au début, les constructeurs font appel à un importateur local, puis, dès que les affaires prospèrent, ils endossent eux-mêmes le rôle d’importateur. Les exemples sont légion. Si ces transitions sont parfois couronnées de succès, il n’est pas rare qu’elles soient désastreuses. L’un des plus beaux exemples de réussite est sans conteste celui de BMW, la marque ayant été importée par Moorkens jusqu’au début des années ‘70, avant de prendre les rênes elle-même avec un fort beau résultat. L’une des histoires les moins glorieuses est sans doute celle de Mitsubishi. Si la marque japonaise a prospéré sous les ailes de Moorkens, elle a connu le déclin lorsqu’elle a commencé à importer elle-même ses voitures. Alors qu’il était déjà trop tard, Mitsubishi a cédé son statut d’importateur à Beherman avant de disparaître temporairement du marché.
Un bon départ
Que BYD ait au départ fait appel à un importateur privé tel que Inchcape, voilà qui n’a rien d’étonnant. Nous avons demandé à Dirk Steyvers (PR & Events Manager) quelle avait été, jusqu’à présent, la contribution majeure d’Inchcape.
« Depuis ses débuts au Belux, BYD est distribué sous la bannière d’Inchcape. Le lancement officiel a eu lieu le 1er octobre 2022, lors de l’ouverture du showroom à Zaventem. Inchcape a joué un rôle essentiel dans la mise en place de la logistique, notamment pour la livraison des voitures arrivant à Zeebrugge, qui y subissent un contrôle pré-livraison (PDI) et qui sont finalement acheminées vers les concessionnaires. Parmi les autres réalisations d’Inchcape, citons la fourniture de pièces de rechange et, surtout, la mise en place d’un réseau de points de vente : 25 en Belgique et de 2 au G-D de Luxembourg. Sur les 25 concessionnaires belges, 3 appartiennent à Inchcape, à savoir les sites de Bruxelles, Anvers et Gand. De plus, les ventes ont connu une croissance spectaculaire en l’espace de quatre an, ce qui est évidemment dû au produit lui-même, mais également à l’engagement des concessionnaires et au soutien marketing dont ils ont bénéficié. »
Dirk Steyvers illustre ces ventes à l’aide de quelques chiffres éloquents.
« Les exemples fournis sont exprimés en chiffres arrondis. En 2022, soit l’année du lancement, quelques dizaines de voitures ont été vendues. L’année suivante, ce chiffre grimpait à environ 900. En 2025, il atteignait environ 5 800 et enfin, un peu plus de 6 200 voitures ont été vendues au cours des cinq premiers mois de cette année. D’ici à fin 2026, la barre des 10 000 pourrait fort bien être franchie. »
Dirk Steyvers (PR & Event Manager): « C’était prévisible. Le même passage d’un importateur privé à une ‘gestion propre’ s’est déjà produit aux Pays-Bas et en Allemagne. Le moment choisi surprend toutefois. »
On compte 25 concessionnaires en Belgique et 2 au G-D de Luxembourg.
Une surprise ?
En réalité, BYD n’a pas vraiment de raisons de se plaindre. Nous avons demandé à Dirk Steyvers pourquoi BYD avait décidé de faire cavalier seul et si cela avait vraiment surpris Inchcape.
« C’était prévisible. Le même passage d’un importateur privé à une ‘gestion propre’ a déjà eu lieu aux Pays-Bas et en Allemagne. De plus, BYD Belux a été constitué en société le 16 février 2026, avec publication au Moniteur belge le 18 février 2026. La nouvelle société a été créée avant tout aux fins d’importation de Denza, la marque haut de gamme de BYD. Il semble tout à fait logique, à l’heure actuelle, que les activités de distribution de la marque BYD, à reprendre elles aussi, se retrouveront à terme dans le même cas. Même si les motifs de cette transition ne sont pas très clairs, plusieurs facteurs jouent certainement un rôle. C’est avant tout une question de contrôle : en prenant en main la branche distribution de BYD, BYD Europe, établie aux Pays-Bas, maîtrise bien mieux tous les aspects de la distribution et du marketing. Bien entendu, des intérêts économiques entrent également en ligne de compte : un importateur privé, cela a évidemment un coût. Le timing a toutefois été une surprise, car BYD signe d’excellentes performances commerciales au Belux. La décision a été officiellement annoncée dans le rapport annuel 2025 d’Inchcape, publié début mars 2026. On ne dispose pas encore d’informations concrètes sur le calendrier précis de la transition. Les négociations entre BYD Europe et Inchcape battent actuellement leur plein. »
Enfin, reste à savoir ce qu’il adviendra des concessionnaires. « Cela fait également partie des négociations. Les détails ne sont pas encore prêts à être communiqués. Les concessionnaires ne passeront en effet plus de contrat avec Inchcape, mais directement avec BYD Europe. Bien entendu, l’objectif sera de conserver le réseau existant, voire de l’étendre. Inchcape conservera certainement les trois points de vente BYD qu’elle a elle-même créés et qui sont situés à Gand, Anvers et Bruxelles. »
Chez BYD, on continue de rêver
Si BYD est encore considéré comme un « nouveau venu » en Belgique, Dirk Steyvers souligne que le constructeur s’est imposé comme une valeur sûre à l’échelle mondiale. La croissance et la percée de BYD sont tout simplement spectaculaires. Avec SAIC et Geely, BYD est le troisième constructeur chinois à figurer au top 10 mondial en termes de volumes de production.
« BYD a été fondée fin 1994 en qualité de fabricant de batteries. BYD Auto a vu le jour en 2003. En avril de la même année, une première voiture était lancée : la BYD F3 DM, encore équipée d’un moteur à combustion classique. Depuis 2008, BYD construit également des hybrides rechargeables et en 2009, BYD a lancé sa première voiture électrique, la BYD e6. Aujourd’hui, la production automobile se compose exclusivement de «New Energy Vehicles », c’est-à-dire une catégorie de véhicules comprenant les VE et les PHEV qui, dans leur pays d’origine - la Chine - se voient attribuer une plaque d’immatriculation de couleur différente et bénéficient de divers avantages. N’oubliez pas que BYD Auto représente également les marques Denza, YangWang et Fangchengbao.
Actuellement, BYD construit entre 4,5 et 4,8 millions de véhicules par an. En 2025, par exemple, BYD a vendu 4,6 millions de voitures dans le monde, dont 1,05 million hors de son marché national. BYD est ainsi le plus gros constructeur mondial de ‘véhicules à énergie nouvelle’. En termes de ventes, BYD a fait mieux que Tesla en 2025 : 2,25 millions de véhicules électriques vendus pour BYD contre 1,64 million pour Tesla. Parmi ces 4,6 millions de véhicules, on compte également près de 60 000 bus et camions. »
Afin de contourner les taxes douanières de l’Union européenne, BYD construit actuellement une usine en Hongrie, où la production pilote a déjà débuté. Les modèles prêts à la vente ne devraient sortir des chaînes de production hongrois qu’à la fin de l’été. Aujourd’hui, deux modèles sont déjà confirmés pour la production en Hongrie : la BYD Dolphin Surf et le BYD Atto 2. Une fois que l’usine aura atteint sa pleine capacité, 150 000 voitures devraient quitter les chaînes de production chaque année.
LE DÉPÔT DE PNEUS EN LIGNE POUR LES PROS ! SIMPLE. RAPIDE. EFFICACE.
TOUS LES PNEUS ! TOUTES LES MARQUES ! LE TOUT, AUX MEILLEURS PRIX DU MARCHÉ !
· Plus de 200 dépôts européens connectés = disponiblité parfaite et meilleurs prix du marché
· Plus de 50 000 références de pneus et de jantes, pas de minimum de commandes
· Jantes acier, aluminium et roues complètes
· Recyclage et écotaxe inclus dans les prix
· Facturation centralisée avec un seul numéro de compte
· Franco à partir de 2 pneus – Option livraison express
· Service client pour tous vos renseignements techniques et commerciaux.
Joignez-nous gratuitement au 080 079 411 LIBERT INDUSTRIAL PAINTS
Inchcape possède trois concessions BYD qu’elle a elle-même créées et qui sont situées à Gand, Anvers et Bruxelles.
Van Mossel ouvre un atelier de pointe dédié aux véhicules électriques
Quand l’atelier se transforme en labo…
Van Mossel a choisi sa concession Audi et son atelier de Lokeren pour accueillir un « labo haute tension électrique ». Ce laboratoire est l’unique site de ce genre pour Van Mossel Belgique et Audi. Aucun autre site ne dispose en effet d’une infrastructure comparable, où l’accent porte sur la technologie et sur des équipements de pointe spécifiquement destinés au travail sécurisé sur VE.
Dans un laboratoire, la précision, la propreté, le contrôle de l’environnement et la sécurité sont prioritaires. Ce sont précisément les critères qui définissent le nouvel atelier pour véhicules électriques (VE) d’Audi Lokeren. Ce n’est donc pas un hasard si Van Mossel qualifie cet espace unique en Belgique de « laboratoire ».
Cet atelier spécial - ou ce labo haute tension électrique - se trouve dans un espace entièrement clos et climatisé où la température est maintenue à un niveau extrêmement stable. Cet environnement constant est essentiel pour effectuer des mesures de haute précision sur les batteries HT. L’espace est équipé d’un système d’aspiration continue, qui sécurise l’espace au sol et au plafond, afin que les gaz potentiellement libérés soient évacués immédiatement et en toute sécurité.
La sécurité avant tout
La sécurité incendie a été au cœur de la conception du laboratoire. Un concept de sécurité complet a été élaboré en étroite collaboration avec les pompiers. Le site intègre des issues de secours supplémentaires, un système de détection de fumée de pointe et un dispositif de vidéosurveillance thermique. Cette technologie thermique est directement interconnectée avec la centrale incendie et le centre de télésurveillance. Tout dépassement du seuil critique de 60 °C déclenche la transmission instantanée d’une alarme aux sapeurs-pompiers et à la centrale d’alarme. Le labo haute tension électrique dispose par ailleurs des technologies d’extinction les plus récentes. L’équipement comprend notamment des couvertures anti-feu, des dispositifs « Fire Isolator » – un agent extincteur spécialisé à placer sous une batterie en feu –, des extincteurs à mousse de grande capacité ainsi qu’un dévidoir pour assurer un refroidissement continu. Cet accent mis sur la sécurité incendie ne doit rien au hasard : les feux de batteries haute tension exigent un traitement spécifique et ne peuvent être comparés à un incendie « classique ».
1. Le labo haute tension électrique traite principalement le démontage et le remontage des batteries HT.
2. Il ne s’agit pas seulement de remplacer les batteries HV. L’accent porte principalement sur la réparation. Les cellules de batterie défectueuses sont remplacées. Si le centre travaille avant tout pour l’ensemble des sites Van Mossel, il accepte également des commandes externes.
Van Mossel qualifie son atelier de pointe dédié aux véhicules électriques de « labo haute tension électrique » ; il s’agit d’un lieu unique tant chez Van Mossel que pour Audi et en Belgique. Les nouvelles installations sont hébergées chez Audi à Lokeren. Priorité est accordée à la sécurité - en particulier la sécurité incendie.
Des tâches spécifiques
Le labo haute tension électrique est avant tout destiné aux interventions sur les batteries HT. Le montage et le démontage de la batterie constituent des opérations essentielles. Il est important de disposer de ponts élévateurs spécifiques pour positionner la voiture à la bonne hauteur de travail, ainsi que de chariots dédiés pour assurer le déplacement sécurisé de la batterie en interne. C’est une chose que de remplacer une batterie haute tension, mais Koen Claesen (CEO de Van Mossel Automotive Group Belux) souligne qu’il ne s’agit pas uniquement du remplacement en soi : « Nous privilégions la remise en état plutôt que le remplacement. Une batterie qui ne fonctionne plus de manière optimale peut être sauvée en testant, en mesurant et, si nécessaire, en remplaçant les différentes cellules. Pour ce faire, il convient de travailler dans un environnement contrôlé et totalement exempt de poussière, avec un personnel compétent et certifié disposant d’appareils de mesure adaptés et d’outils spécialisés. Le laboratoire emploie exclusivement des techniciens certifiés HEV3 ayant suivi une formation spécialisée dans les systèmes haute tension. Tous les outils utilisés ont été spécifiquement homologués et sont adaptés aux interventions sur les véhicules électriques. Le labo est ainsi parfaitement équipé pour le remplacement des batteries haute tension ainsi que pour la révision et le remplacement de cellules individuelles au sein des packs de batteries. »
Tout l’outillage utilisé est spécialement contrôlé et adapté aux interventions sur les véhicules électriques.
Un gros investissement
Selon Koen Claesen, le choix s’est porté sur Lokeren pour diverses raisons: « Lokeren bénéficie d’une situation assez centrale, non loin d’Anvers et de Bruxelles, au cœur de la Flandre orientale et pas trop loin de la Flandre occidentale. C’est précisément dans ces régions que circulent de nombreux véhicules électriques, principalement des voitures de société. Audi et les autres marques du groupe Volkswagen possèdent une large flotte électrique en circulation dans ce secteur et le site d’Audi Lokeren disposait de la surface nécessaire pour accueillir le labo haute tension électrique. »
La mise en place et le lancement du « labo haute tension électrique » ont nécessité un investissement considérable de plus de 200 000 €. Pour Koen Claesen, un tel effort est tout à fait justifié : « N’oublions pas que ce nouveau centre est au service de tous les garages du groupe Van Mossel. Nous gérons en outre plusieurs sociétés de leasing. Le nouveau centre joue également un rôle crucial dans la réparation des véhicules électriques impliqués dans un accident. Une batterie haute tension est effectivement le composant le plus coûteux d’un véhicule électrique. De plus, nous acceptons également des commandes externes hors réseau Van Mossel. La mise en service du labo haute tension électrique s’inscrit également dans notre philosophie, à savoir tout gérer en interne en notre qualité de leader du marché. Dans ce domaine, nous misons sur une approche globale. Le labo haute tension de Lokeren, c’est l’exemple concret d’un investissement qui s’inscrit parfaitement dans notre stratégie à long terme et qui traduit notre volonté de rester à la pointe en matière de service et d’expertise. Avec cet investissement, Van Mossel confirme son rôle de pionnier dans la mobilité électrique et le service après-vente haut de gamme. Le nouveau labo renforce non seulement l’expertise en Belgique, il inscrit également le site comme une véritable référence au sein de l’organisation internationale d’Audi. »
Le labo emploie exclusivement des techniciens certifiés HEV3 ayant suivi une formation spécialisée dans les systèmes HT.
Le marché des motos électriques a du mal à décoller
Les raisons de la débâcle : l’autonomie,
Pas besoin de présenter les chiffres sous forme de graphiques circulaires pour constater qu’il existe une différence fondamentale entre le marché de l’automobile et celui de la moto.
Sur les 185 232 voitures neuves immatriculées en Belgique au cours des cinq premiers mois de 2026, 35,7 % étaient des véhicules électriques à batterie. En y ajoutant 17,9 % de véhicules hybrides, on arrive à un peu plus de la moitié des voitures particulières qui ne sont plus (exclusivement) propulsées par un moteur à combustion classique. Si l’on compare ces chiffres à ceux des immatriculations de motos, force est de constater que 97,1 % des 13 051 motos nouvellement immatriculées sont encore propulsées par un moteur à essence. Les motos électriques ne représentent qu’à peine 2,2 % du marché, soit, en chiffres absolus, moins de trois cents unités. Comment expliquer un écart aussi énorme ? Les motos électriques parviendront-elles un jour à inverser la tendance ? Et si cela devait arriver, quelles en seraient les conséquences pour les commerces spécialisés ? Une analyse…
l’expérience, le prix
Lorsque Can-Am (filiale du géant BRP - Bombardier Recreational Products) a annoncé son retour sur le marché des motos en septembre 2024, la marque canadienne l’a fait avec un duo électrique. D’une part, le Pulse, un roadster urbain et d’autre part, l’Origin, un trail léger. Lors de la présentation au Texas, sous un soleil de plomb, le Directeur Produit, André Gilbert, a mis le doigt sur la plaie sans le vouloir : « Ayant décidé dès 2012 de revenir sur le marché de la moto, nous avons étudié toutes les motorisations possibles, y compris l’hydrogène. Le marché des motos à moteur à combustion classique étant saturé, nous misons pleinement sur les moteurs électriques. Nous y voyons un grand potentiel et sommes convaincus que ce marché se trouve au même stade que le marché automobile en 2018, soit juste avant la grande percée des motorisations électriques ». Une brève analyse de cette affirmation nous fournit nombre d’informations, mais en même temps, la stratégie présente des failles de partout. On notera tout d’abord qu’il a fallu douze ans à BRP pour se décider à passer à l’électrique et à développer le produit. En d’autres termes : si les avantages des moteurs électriques avaient été évidents dès 2012, la commercialisation des premiers moteurs électriques aurait démarré des années plus tôt. Deuxièmement, BRP n’a pas choisi l’électrique « de gaieté de cœur » non, mais se lance… parce que le marché des motos à moteur à combustion classique est saturé. C’est là une approche bien différente de celle qui consiste à clamer haut et fort que l’on croit dur comme fer à l’avenir de la moto électrique. D’ailleurs, lors de leur lancement, le Pulse coûtait 17 199 euros et l’Origin 17 799 euros. Depuis, ces deux motos ont vu leur prix baisser de quatre mille euros sans crier gare. Et non, ce n’est certainement pas parce qu’elles se sont vendues comme des petits pains chez les concessionnaires l’année dernière…
Beaucoup de connaissances, pas beaucoup d’argent…
Si Can-Am a tant hésité à se lancer dans l’électrique, c’est pour une bonne raison : tous les pionniers du secteur de la moto électrique ont appris à leurs dépens à quel point il est difficile de commercialiser ce produit. Dans de très nombreux cas, les premières motos électriques ont vu le jour au sein de petites entreprises high tech qui, bien que disposant de l’ambition et des connaissances nécessaires pour développer de telles machines, manquaient souvent de la capacité financières et du sens commercial requis pour imposer leur produit sur le marché. Cake, Energica, Tacita : autant de marques qui ont donné naissance à la moto électrique, mais qui ont depuis, soit fait faillite, soit été rachetées par une société d’investissement.
La débâcle Harley
Le fait que ces petites start-ups aient presque toutes fait faillite pourrait encore être considéré comme un « dommage collatéral ». Mais qu’un acteur mondial tel que Harley-Davidson se soit lui aussi gravement brûlé les doigts avec l’aventure électrique n’incite pas vraiment les autres grandes marques de motos à se lancer sur le marché de l’électrique. Harley-Davidson a présenté le prototype de la LiveWire électrique pour la première fois en 2014. Il est rapidement apparu que ses chances de réussite commerciale étaient minces. Les fans de Harley-Davidson ont immédiatement jeté les hauts cris : pour ces puristes qui avaient vibré pendant des décennies au son mythique “potato-potato” du classique moteur V-twin, l’arrivée d’une moto électrique chez Harley-Davidson représentait une véritable hérésie. À l’inverse, ceux qui s’intéressaient déjà à la moto électrique (pour des raisons technologiques et/ou écologiques) ne voulaient surtout pas être associés à la marque Harley-Davidson, car celle-ci était synonyme de « classique » et de « vieux jeu ». Lorsque la LiveWire est arrivée sur le marché à l’automne 2019, la moto s’est avérée techniquement identique au prototype de 2014. Dans un monde où les technologies des batteries et de la propulsion évoluent à une vitesse fulgurante, Harley-Davidson avait tout simplement gâché cinq années. Le résultat était prévisible : la LiveWire a fait un flop retentissant et, pour ne pas nuire encore plus à son image, Harley-Davidson a décidé de ne plus commercialiser la LiveWire sous le logo H-D, mais de la lancer sur le marché en tant que marque distincte. Il faut dire que cela n’a pas vraiment changé grand-chose : en 2023, LiveWire a vendu 660 motos, contre 612 en 2024 - à l’échelle mondiale… !
Avoir bonne conscience (écologique) mais payer les yeux de la tête
La débâcle Harley-Davidson ainsi que la faillite de plusieurs startups, voilà qui a semé le doute chez les constructeurs. Officiellement, tous avaient un modèle électrique en préparation ou garaient leurs projets électriques dans des « think tanks » sur la conduite électrique, mais en réalité, peu de choses ont abouti. Kawasaki a bien expérimenté une moto à hydrogène, mais a proposé une solution hybride fin 2023. La Ninja 7 Hybrid est une moto sportive construite sur la même plateforme que la Z7 Hybrid de Kawazaki. Pour ces deux modèles, Kawasaki associe un bicylindre parallèle de 451 cm³ à un moteur électrique synchrone à aimant permanent de 12 ch. « Le meilleur des deux mondes », pourrait-on penser, même si, en réalité, le concept comporte quelques inconvénients. L’autonomie en mode entièrement électrique est limitée à quelques maigres 12 kilomètres et, pour passer au bicylindre en ligne, il convient de ne pas dépasser vingt kilomètres à l’heure. Ajoutez à cela la complexité de la commande de la transmission hybride et vous comprendrez pourquoi les deux Kawasaki hybrides ont vu leur prix baisser dès la fin de la première année de commercialisation. Alors que la Z7 Hybrid coûtait encore 13 195 euros lors de son lancement, on peut aujourd’hui l’acheter pour 8 499 euros… Si toutes ces baisses de prix doivent aider à écouler les machines, elles ont aussi un effet pervers. Les early adopters, qui ont dépensé une fortune pour apaiser leur conscience écologique, subissent un tel contrecoup financier qu’ils ne sont pas près de racheter une moto électrique. Ce qui, bien sûr, n’aide pas non plus à dynamiser le marché du deux-roues électrique.
par BART DE SCHAMPHELEIRE (Motocycliste)
DOSSIER ÉLECTRIFICATION
De « Big Red » à « Big Blue » ?
Tous les regards sont désormais tournés vers Honda, qui lance sur le marché sa toute première grosse moto entièrement électrique, la WN7. Le constructeur ne fait pas les choses à moitié puisque Honda (« Big Red ») a créé un logo spécifique pour cette gamme et que le rouge classique Honda a été remplacé par le bleu pour les modèles électriques. Comme le veut la tradition Honda, la WN7 bénéficie d’une finition soignée; pour la rendre encore plus silencieuse, elle est la première Honda à être équipée d’une transmission par courroie. Comme constructeur de motos ET de voitures, Honda a un avantage : à savoir tenter de convaincre les conducteurs de voitures « électriques » de passer également au deux-roues électrique. La WN7 affiche toutefois un prix élevé (15.199 euros) et son autonomie réelle d’une centaine de kilomètres est actuellement qualifiée de « correcte » dans le monde de la moto. Ce qui nous amène à un autre point délicat.
En ville
À l’exception de Honda, la majorité des constructeurs estiment qu’il est encore trop tôt pour les motos électriques, compte tenu de la technologie actuelle des batteries. Pour ce qui est de la mobilité urbaine, l’électrique est sans aucun doute l’avenir, car les distances à parcourir sont courtes et les possibilités de recharge nombreuses. Mais pour la véritable conduite à moto en dehors de la ville, la donne est tout autre : l’autonomie des motos est (pour l’instant) trop limitée, il n’est pas possible de recharger partout et les temps de recharge sont (encore) trop longs. Utiliser des batteries plus lourdes n’est pas une option, car sur une moto, le poids de la batterie impacte plus nettement le comportement routier que sur une voiture. S’il est possible de dissimuler les batteries lourdes dans le plancher d’une voiture - pour maintenir un centre de gravité bas - ce n’est pas possible sur une moto. Ducati et Verge expérimentent les batteries solides, une avancée qui pourrait constituer une véritable percée, sans garantie de succès pour autant.
Le
S de
« Sensations » et le M de « Monotone »
Le manque de sensations constitue une des raisons particulières pour lesquelles les motos électriques ne se vendent qu’au compte-gouttes. Quiconque a déjà piloté une moto électrique sait que, dans de nombreux cas, les performances sont supérieures à celles des motos équipées d’un moteur à combustion classique. Le couple disponible instantanément constitue notamment un immense avantage, à condition que la moto soit équipée d’un système de contrôle de traction efficace pour compenser le dérapage de l’arrière. Cependant, de nombreux motards qui ont grandi ou ont été formés sur des motos à moteur à combustion classique regrettent les sensations et le plaisir de conduite qu’ils ne retrouvent pas en roulant à l’électrique. Le chant caractéristique d’un trois-cylindres en ligne ou le martèlement caractéristique d’un bicylindre en V s’effacent et le passage des vitesses manuel disparaît également.
Si la plupart des voitures sont achetées pour transporter leurs occupants de manière purement fonctionnelle d’un point A à un point B, les motards achètent le plus souvent une moto à des fins récréatives. Et dans ce contexte, la conduite électrique, plutôt aseptisée, ne cadre pas vraiment avec cette vision. Les constructeurs de voitures électriques sportives ont déjà trouvé une solution technique à ce problème : ils diffusent un bruit de moteur simulé via les haut-parleurs du système audio vers les tympans du conducteur et des passagers. Cela permet de rouler en électrique, tout en se sentant encore un peu « passionné de mécanique ». Le bruit moteur est un pilier de la culture motarde actuelle, comme l’a illustré la présentation par la société chinoise Magutti au salon MOTOR d’Utrecht en 2025 d’une moto sportive électrique équipée dans les faux pots d’échappements de haut-parleurs produisant un bruit de moteur ‘enfantin’. Ce fut de loin la moto la plus brocardée de tout le salon. La Fédération internationale de motocyclisme (FIM) a d’ailleurs organisé pendant sept ans un championnat Moto-E, ce qui s’est soldé par une bonne dose de savoir-faire, même si aucun fan de sport moto ne s’y est intéressé. La FIM a mis fin à cette catégorie fin 2025.
Le tout-terrain, ce précurseur
Si l’on voit dans ce qui précède la recette d’un échec annoncé, il semble pourtant qu’une lueur d’espoir se profile à l’horizon pour les motos électriques. Et pas seulement en raison des progrès technologiques auxquels on peut encore s’attendre, en partant du principe que les batteries deviendront plus légères et que les temps de recharge diminueront dans les années à venir. Il existe en effet deux tendances actuelles dont la moto électrique pourra bientôt tirer profit. Les motos électriques s’imposent aujourd’hui plus rapidement en tout-terrain que sur route. Étant donné que foncer à travers bois et landes avec un quatre-temps rugissant ou un deux-temps strident n’est plus toléré depuis longtemps d’un point de vue écologique, les motos d’enduro électriques offrent là une alternative valable. La société suédo-espagnole Stark Future a déjà immatriculé quarante puissantes motos en Belgique ce printemps, KTM propose depuis des années la Freeride-E dans son catalogue, la société française Electric Motion peut désormais compter sur le soutien financier de Yamaha et aux Pays-Bas, la Radian fera bientôt son apparition avec son système de batterie révolutionnaire : deux modules incurvés amovibles que l’on peut remplacer seul en moins de trente secondes. Voilà qui semble déjà très prometteur.
DOSSIER ÉLECTRIFICATION
Miser sur la jeunesse
La deuxième tendance intéressante, c’est que la mobilité électrique urbaine douce à deux roues est déjà assez bien adoptée par les jeunes, et il semblerait que plusieurs grandes marques s’attaquent d’abord à ce groupe cible pour ensuite inciter les clients à passer à la moto électrique à part entière. Royal Enfield a dans ses cartons les superbes Flying Flea, la marque indienne Ultraviolette propose la Shockwave, à mi-chemin entre le gros E-bike et l’enduro électrique, tandis que la Trevor DTRe Vince est un produit belge. Zero planche depuis des années sur un avenir électrique - avec un succès mitigé - et tente actuellement de convaincre la jeunesse avec les modèles XE et XB, tandis que LiveWire propose la Honcho, un modèle plus léger. Les motards traditionnels étant réticents à passer à l’électrique, les constructeurs ciblent délibérément la nouvelle génération.
L’innovation, c’est l’avenir
Ce qui nous amène à la dernière question : si la moto électrique gagnait en popularité, quel serait l’impact sur le secteur ? Il y aura bien sûr un impact sur l’activité dans les ateliers, même si celui-ci sera très probablement moins important que dans le secteur automobile, pour la simple raison qu’une moto parcourt en moyenne beaucoup moins de kilomètres qu’une voiture. C’est d’ailleurs l’une des raisons pour lesquelles la moto électrique n’a pas encore percé : un motard doit parcourir énormément de kilomètres pour amortir le surcoût d’une moto électrique. Moins de kilomètres parcourus par les motards, cela donne par ailleurs un impact écologique global plus réduit, ce qui explique aussi pourquoi les motos sont à la traîne par rapport aux voitures dans la réglementation Euro. Mais revenons à l’impact sur le secteur. Si les conséquences pour les garages ne semblent pas dramatiques, les constructeurs devront veiller à ce que suffisamment de nouveaux modèles soient développés et à ce que ces motos soient attrayantes pour le client potentiel et offrent une valeur ajoutée. C’est la seule façon de maintenir le cycle des reprises/ventes et des achats de nouveaux modèles. Mais l’innovation technique, c’est tout de même le minimum que l’on puisse attendre de la part des marques.
ELEKTRISCHE MOTOREN
UNE NOUVEAUTÉ CHEZ DUCATI : DES INTERVALLES D’ENTRETIEN VARIABLES
Ducati a récemment établi de nouvelles normes dans le domaine des motos de tourisme en allongeant considérablement les intervalles d’entretien du moteur V4 Granturismo de 1 158 cm³de son modèle phare. Si la vidange d’huile tous les quinze mille kilomètres n’est pas encore particulièrement impressionnante, le fait que les soupapes ne doivent être contrôlées qu’après soixante mille kilomètres (vous avez bien lu : 60 000 !) est quant à lui remarquable. Ducati semble avoir fait de l’entretien de ses motos un sujet de préoccupation majeur, car dans ce domaine, la nouvelle Desmo450 EDS sort également des sentiers battus. Cette Desmo450 EDS est une machine d’enduro assez hardcore, le genre de moto dont l’acheteur potentiel sait qu’elle nécessite un calendrier d’entretien strict. Alors que pour la plupart des autres motos d’enduro, l’intervalle d’entretien est exprimé en heures, Ducati va plus loin avec la Desmo450 EDS grâce à ce que les Italiens appellent l’« Adaptive Maintenance ». Concrètement, cela signifie que tous les capteurs du moteur ne se contentent pas de surveiller le nombre d’heures de fonctionnement, mais aussi la charge du monocylindre de 450 cm³, après quoi un algorithme calcule quand un entretien est nécessaire. Une révision « MID » (pour reprendre la terminologie de Ducati) comprend le remplacement du piston et le contrôle du jeu des soupapes. Cette révision est nécessaire – en fonction de l’intensité d’utilisation du moteur – après 90 à 120 heures de fonctionnement. Une révision « FULL » doit alors – toujours selon les calculs de l’algorithme – être effectuée après 180 à 240 heures de fonctionnement. Une gestion intéressante de l’entretien qui pourrait bien être rapidement adoptée sur d’autres modèles.
KTM OPÈRE UN TOURNANT TECHNOLOGIQUE MAJEUR EN MATIÈRE DE NAVIGATION
Avant de se retrouver en grande difficulté, KTM annonçait dès l’automne 2024 l’arrivée des tableaux de bord V80 (un écran vertical 8 pouces) et H88 (un écran horizontal 8,8 pouces). Le constructeur autrichien a depuis été sauvé/racheté par l’actionnaire indien Bajaj, et les nouveaux tableaux de bord sont désormais montés et livrés sur un certain nombre de nouveaux modèles KTM. Si les Autrichiens n’avaient pas frôlé la faillite, leurs tableaux de bord auraient été les premiers écrans tactiles TFT dans le monde du deux-roues. Du fait du ralentissement dû à ce malaise, CFMoto a réussi à équiper sa 1000MT-X d’un écran tactile à peu près en même temps que KTM.
Pour une certaine fonctionnalité du tableau de bord, KTM emprunte toutefois une voie totalement différente, au sens propre comme au figuré. Si la navigation moto n’est pas une nouveauté, elle s’appuyait jusqu’ici dans presque tous les cas sur une application mobile qui effectuait les calculs, après quoi toutes les instructions et les informations cartographiques étaient transmises au tableau de bord via Bluetooth ou Wi-Fi. KTM adopte désormais une approche totalement différente en offrant au client la possibilité de stocker des cartes dans le tableau de bord, après quoi tous les calculs nécessaires aux indications de navigation sont effectués par le tableau de bord - et non plus par le téléphone portable. Les principaux bénéfices de cette innovation : le motard ne dépend plus de la stabilité de la connexion entre le téléphone et la moto, et la batterie du téléphone portable est grandement préservée.
NOUVELLES RÈGLES RELATIVES À L’UTILISATION DES CAMÉRAS
Combien de fois arrive-t-il que des outils ou d’autres équipements de travail disparaissent sans laisser de traces ? Souvent, c’est par négligence, mais malheureusement, il s’agit parfois aussi de vol.
Vous souhaitez installer des caméras sur votre lieu de travail pour des raisons de sécurité ou pour surveiller vos employés ? C’est possible, à condition de prendre certaines précautions et de respecter les règles relatives à la vie privée.
Pourquoi installer une caméra sur le lieu de travail ?
Il existe diverses raisons d’installer une caméra sur votre lieu de travail. Les plus évidentes sont les raisons de sécurité (par exemple, contrôler qui entre et sort de votre entreprise), la surveillance de matériel de valeur sur un chantier ou le contrôle de vos salariés.
La législation sur la protection de la vie privée ne l’interdit pas, mais prévoit toutefois un certain nombre de règles strictes.
Que prévoient les règles en matière de protection de la vie privée et la CCT 68 ?
Lorsque vous installez des caméras sur votre lieu de travail, avec ou sans enregistrement des images, cela doit être justifié par les objectifs suivants, que vous devez mentionner explicitement dans votre règlement du travail :
Les 4 finalités légales sont les suivantes :
• Sécurité et santé
• Protection des biens de votre entreprise
• Contrôle du processus de production (évaluation et amélioration de l’organisation du travail de vos salariés ou bon fonctionnement des machines)
• Contrôle du travail effectué par vos salariés. Dans ce cas, des conditions supplémentaires strictes doivent être respectées
La mesure doit être proportionnée à l’objectif visé et ne doit pas aller au-delà de ce qui est nécessaire. S’il existe un moyen moins intrusif d’atteindre cet objectif, c’est celui-ci qu’il convient de privilégier. C’est pourquoi vous ne pouvez surveiller vos salariés à l’aide de caméras qu’à titre temporaire lorsque l’objectif consiste à contrôler l’organisation du travail ou le travail effectué. Pour d’autres finalités,
l’utilisation d’une caméra permanente est toutefois autorisée. C’est pourquoi il est important de réaliser une analyse d’impact en bonne et due forme avant d’installer des caméras sur le lieu de travail. Celle-ci doit démontrer que vous avez pesé le pour et le contre de cette installation et que celle-ci constitue le moyen le moins intrusif et le plus efficace d’atteindre votre objectif. Si vous ne respectez pas les règles en matière de protection de la vie privée, vous courez le risque que les éléments de preuve recueillis soient déclarés irrecevables. Cela peut notamment avoir des conséquences en cas de licenciement pour motif grave.
Quelle procédure suivre ?
La mise en place d’une vidéosurveillance sur le lieu de travail s’effectue par le biais du règlement du travail. S’il existe un comité d’entreprise dans votre entreprise, vous devez l’informer au préalable de tous les aspects de la vidéosurveillance. En l’absence de comité d’entreprise, vous communiquez ces informations au Comité de prévention et de protection au travail (CPBW). S’il n’y a pas non plus de CPBW, vous communiquez ces informations au délégué syndical et, s’il n’y a pas non plus de délégation syndicale, ce sont vos salariés eux-mêmes qui doivent recevoir ces informations. Les informations doivent être totalement transparentes et porter à la fois sur la présence même des caméras, sur l’objectif spécifique poursuivi et sur les procédures mises en œuvre. Ces informations doivent donc au moins répondre aux questions suivantes posées par vos salariés : Combien de caméras ont été installées ? Où ont-elles été placées et quel est leur angle de prise de vue ? Pendant combien de temps les caméras resteront-elles en place et à quels moments fonctionnent-elles ? Les images sont-elles enregistrées ou non ? Combien de temps sont-elles conservées ?
S’il ressort des informations fournies que la vidéosurveillance a des répercussions sur la vie privée d’un ou de plusieurs salariés, le comité d’entreprise (ou le CPBW ou la délégation syndicale) examinera quelles mesures doivent être prises pour limiter au maximum l’atteinte à la vie privée d’un ou de plusieurs salariés. Votre salarié dispose toujours d’un droit d’accès aux images le concernant. Cette législation relative à la protection de la vie privée prévoit également que vous teniez un registre des traitements.
SCHAEFFLER REMPORTE LE PRIX
Le groupe ATZ/MTZ et le cabinet de conseil en gestion Arthur D. Little récompensent les entreprises pour leur contribution exceptionnelle aux Objectifs de développement durable (ODD) des Nations unies grâce à des solutions durables. Le groupe Schaeffler se distingue dans la catégorie « Concepts de mobilité :modèles économiques » pour son outil de réparation Schaeffler E-Axle Repair Tool. L’outil de réparation Schaeffler E-Axle permet un démontage et un remontage sûrs, contrôlés et sans dommage des moteurs électriques, tout en s’adaptant de manière universelle à différents types de moteurs électriques. Grâce à sa grande rigidité et à sa précision mécanique, il permet de desserrer des joints fortement collés et d’enfoncer des
roulements sans endommager les composants sensibles. Des forces de pressage pouvant atteindre 10 000 newtons permettent de mener à bien même les étapes de réparation les plus exigeantes. L’outil de réparation E-Axle de Schaeffler rend ainsi la mobilité électrique plus durable, plus économique et plus facile à réparer. L’un des principaux avantages de cette solution réside dans la préservation des ressources : la remise à neuf des moteurs électriques permet de réduire considérablement l’empreinte carbone par rapport à la solution de production en série. Cette solution innovante apporte ainsi une contribution tangible à la protection du climat et à l’économie circulaire.