
AUTOMATIZADO DE BANDA TRANSPORTADORA
Santiago Barzola
Edu Gustavo
Introducción:
Descripción del Sistema Automatizado
La automatización industrial se ha convertido en una herramienta fundamental para mejorar la productividad, calidad y seguridad en los procesos de manufactura. En la industria alimentaria, las bandas transportadoras automatizadas permiten el traslado eficiente de productos entre las diferentes etapas de producción, reduciendo la intervención humana y minimizando errores operativos.
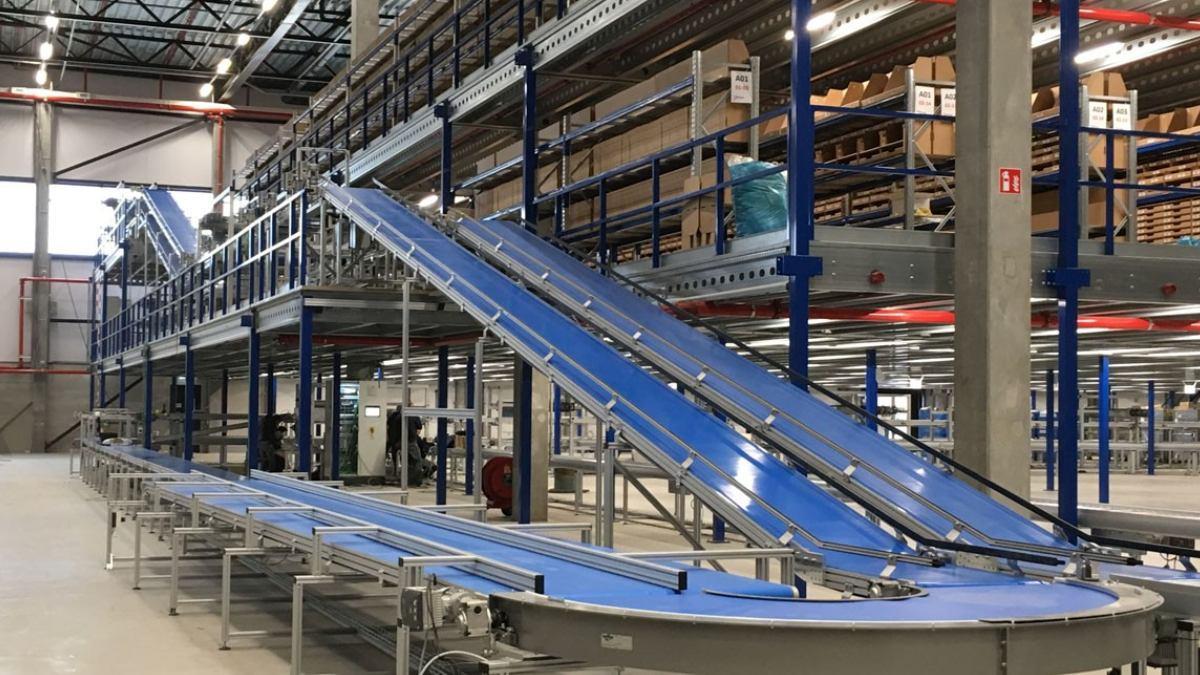
El sistema automatizado consiste en una banda transportadora destinada al transporte de productos alimenticios dentro de una planta de procesamiento. La banda permite movilizar los productos desde una estación de producción hasta las áreas de inspección, empaquetado o almacenamiento.
El funcionamiento del sistema se basa en la interacción de tres elementos principales:
Sensor industrial para detectar la presencia de productos.
PLC encargado del procesamiento de señales y control lógico.
Para lograr una automatización eficiente es necesario seleccionar adecuadamente los componentes del sistema, principalmente los sensores industriales, el PLC (Controlador Lógico Programable) y el motor eléctrico encargado del movimiento de la banda transportadora. La selección de estos elementos debe realizarse considerando las condiciones de trabajo, el ambiente industrial y las necesidades específicas del proceso.
Motor eléctrico que proporciona el movimiento mecánico a la banda transportadora.
Cuando un producto pasa frente al sensor, este envía una señal eléctrica al PLC. El PLC procesa dicha información y ejecuta las acciones programadas, activando o desactivando el motor según las necesidades del proceso. Esto permite un transporte eficiente y automatizado de los productos.
Se realizó una búsqueda de documentación técnica en Issuu relacionada con sensores industriales, PLC, motores eléctricos y automatización industrial.
El presente informe tiene como objetivo identificar y justificar técnicamente los componentes más adecuados para la automatización de una banda transportadora en una empresa de procesamiento de alimentos, tomando como referencia información técnica obtenida de catálogos, manuales y revistas especializadas disponibles en la plataforma Issuu.
Documentos consultados
Catálogos de Sensores Industriales
Catálogo de sensores fotoeléctricos SICK.
Catálogo de sensores industriales Omron.
Catálogo de sensores industriales IFM Electronic.
Manuales de PLC
Manual PLC Siemens LOGO! 8.
Manual PLC Siemens S7-1200.
Manual PLC Allen Bradley MicroLogix.
Catálogos de Motores Eléctricos
Catálogo de motores eléctricos WEG.
Catálogo de motores industriales Siemens.
Catálogo de motores ABB.
Revistas de Automatización Industrial
Revista Automática e Instrumentación.
Revista Industria y Automatización.
Revista Tecnología Industrial.
Selección de Componentes
3.1 Sensor Industrial
Sensor Seleccionado:
Sensor Fotoeléctrico SICK WL12-3
Características Técnicas
Detección sin contacto físico.
Alcance de detección de hasta 4 metros.
Salida digital PNP.
Alta velocidad de respuesta.
Protección IP67 contra polvo y humedad.
Adecuado para ambientes industriales.
Aplicación en el Sistema
El sensor será instalado sobre la banda transportadora para detectar la presencia de productos alimenticios durante su desplazamiento.
Ventajas
No existe desgaste mecánico.
Alta precisión.
Fácil instalación.
Larga vida útil.
Compatible con PLC industriales.
3.2 PLC
PLC Seleccionado:
Siemens S7-1200
Características Técnicas
Alimentación de 24 VDC.
Entradas y salidas digitales integradas.
Comunicación Ethernet.
Programación mediante TIA Portal.
Posibilidad de expansión mediante módulos adicionales.
Alta confiabilidad industrial.
Aplicación en el Sistema
El PLC recibirá las señales enviadas por el sensor fotoeléctrico y controlará el funcionamiento del motor eléctrico de la banda transportadora.
Ventajas
Fácil programación.
Excelente capacidad de procesamiento.
Escalabilidad para futuras ampliaciones.
Amplio uso en la industria alimentaria.
4.3 Motor Eléctrico
Justificación técnica de selección
3.3 Motor Eléctrico
Motor Seleccionado:
Motor Trifásico WEG W22 con Reductor
Características Técnicas
Potencia: 1 HP.
Tensión de operación: 220/380 V.
Frecuencia: 60 Hz.
Alta eficiencia energética.
Diseño robusto para uso continuo.
Compatible con variadores de frecuencia.
Aplicación en el Sistema
El motor proporciona la energía mecánica necesaria para mover la banda transportadora y transportar los productos a través de la línea de producción.
Ventajas
Bajo mantenimiento.
Operación continua.
Alta eficiencia.
Mayor vida útil.
Sensor Fotoeléctrico
El motor trifásico WEG W22 proporciona la potencia necesaria para el movimiento constante de la banda transportadora. Su alta eficiencia energética permite reducir el consumo eléctrico y los costos operativos de la empresa. 04
Se seleccionó un sensor fotoeléctrico debido a que la detección de productos alimenticios debe realizarse sin contacto físico para evitar contaminación y desgaste del equipo. Además, ofrece alta precisión y rapidez de respuesta.
PLC Siemens S7-1200
El PLC Siemens S7-1200 fue elegido porque dispone de suficientes entradas y salidas para controlar la banda transportadora, además de permitir futuras ampliaciones del sistema. Su facilidad de programación y confiabilidad lo convierten en una de las mejores opciones para aplicaciones industriales.
Motor WEG W22
05
Conclusione s Diagrama Básico de Funcionamiento
Justificación técnica de selección 07 08 06
Fuentes Consultadas en Issuu
[SENSOR FOTOELÉCTRICO]
↓ Señal
↓
[PLC SIEMENS S7-1200]
↓ Control
↓
[MOTOR ELÉCTRICO]
↓
[BANDA TRANSPORTADORA]
La implementación del sistema automatizado proporciona múltiples ventajas:
Incremento de la productividad.
Reducción de errores humanos.
Mayor seguridad para los operarios.
Disminución de tiempos de producción.
Control preciso del proceso.
Reducción de costos operativos.
Mejor calidad del producto final.
Posibilidad de monitoreo y control automático.
Después de analizar los catálogos y manuales técnicos consultados en Issuu, se determinó que la mejor configuración para la automatización de la banda transportadora está compuesta por un sensor fotoeléctrico SICK WL12-3, un PLC Siemens S7-1200 y un motor trifásico WEG W22 con reductor.
Estos componentes ofrecen confiabilidad, precisión y eficiencia energética, características fundamentales para garantizar el correcto funcionamiento del sistema automatizado dentro de una empresa de procesamiento de alimentos.
La automatización mediante estos dispositivos permitirá aumentar la producción, optimizar recursos y mejorar la competitividad de la empresa en el mercado industrial.
1. Catálogo de Sensores Industriales SICK.
https://issuu.com/hirotronix/docs/industrial_inductive_proximity_sensor_solutions_f o
2. Catálogo de Sensores Omron Industrial Automation. https://issuu.com/yancarlos/docs/tipos_de_sensores
3. Manual PLC Siemens S7-1200. https://issuu.com/axisnano/docs/plc
4. Manual PLC Siemens LOGO! 8. https://issuu.com/alexchernyak/docs/siemens_1983
5. Catálogo de Motores Eléctricos WEG. https://issuu.com/cavd/docs/motores_baja_tension_weg
6. Catálogo de Motores Industriales ABB. https://issuu.com/cebsainc/docs/abb
7. Revista Automática e Instrumentación. https://issuu.com/mhmediaglobal/docs/automation_control_engineering_issue_37_2025
8. Revista Industria y Automatización. https://issuu.com/facultaddeminas/docs/revista_io
9. Revista Tecnología Industrial. https://issuu.com/_joanna_0811/docs/revista_ingenier_a_industrial