SVERIGES ENDA ELEKTRONIKMAGASIN FÖR PROFFS
NR 8 NOVEMBER 2026
TEMA Produktion Mönsterkort Hållbarhet
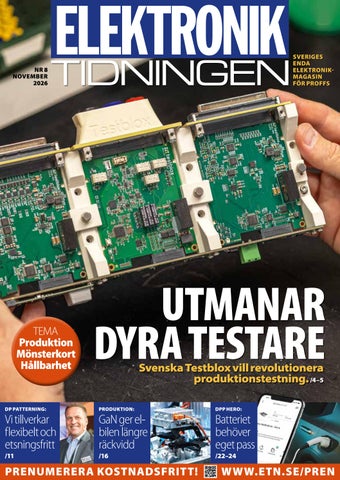
UTMANAR DYRA TESTARE Svenska Testblox vill revolutionera produktionstestning. /4–5
DP PATTERNING:
PRODUKTION:
DPP HERO:
Vi tillverkar flexibelt och etsningsfritt
GaN ger elbilen längre räckvidd
Batteriet behöver eget pass
/11
/16
/22–24
PRENUMERERA KOSTNADSFRITT!
WWW.ETN.SE/PREN
17
utges av: Elektroniktidningen Sverige AB adress: Persuddevägen 50A, 135 52 Tyresö www.etn.se | 0734–17 10 99
Prenumeration
www.etn.se/pren eller mejla till: pren@etn.se Prenumerationen är kostnadsfri för dig som arbetar i elektronikbranschen. annonser: annonser@etn.se | 0734–17 10 99 redaktion: Veijo Ojanperä (chefredaktör), Jan Tångring (ansvarig utgivare), Per Henricsson skicka pressmeddelanden till: red@etn.se
6 30
Veijo Ojanperä Bevakar inbyggda system, test & mät, mjukvara, processorer, kort, telekommunikation och kraft. vo@etn.se | +358-40 707 25 30
25 Jan Tångring Rådgivare/konsult. jan@etn.se | 0734–17 13 09
28 Per Henricsson Rådgivare/konsult. per@etn.se | 0734–17 13 03
Jocke Flink Grafisk formgivning, layout, bildbehandling och produktion/print. jocke.flink@typa.se 070–557 52 28
Annonser
annonser@etn.se 0734-17 10 99 © Elektroniktidningen 2026 upplaga: 13 000 ex. Allt material lagras elektroniskt. issn 1102-7495 Organ för SER, Svenska Elektrooch Dataingenjörers Riksförening, www.ser.se Tidningen trycks på miljövänligt papper av Stibo Complete. omslagsbild: Testblox utmanar dyra produktionstestare. foto: Testblox
ELEKTRONIKTIDNINGEN 8/26
6
25
17
28
22
30
Elektroniken driver Sveriges industriella tillväxt Den svenska elektronikindustrin har vuxit betydligt snabbare än den traditionella verkstadsindustrin under de senaste 13 åren. Dess betydelse för samhällsekonomin är långt större än branschens egen omsättning.
Industrin har glömt Ohms lag Elektroniken blir allt känsligare för elektrostatiska urladdningar, men kunskapen om ESD-skydd släpar efter. Patrik Woss på Armeka kritiserar både utbildningen och industrins jakt på högre produktionstakt. EXPERT: Ditt batteri behöver snart ett pass Från februari 2027 kräver EU digitala batteripass för bland annat elfordonsbatterier och större industribatterier. Kraven påverkar redan konstruktionen: vad batteriets BMS mäter, hur data lagras och hur batteriet spåras, skriver Niels van Veen på DPP Hero.
EXPERT: Snabbladdning kräver effektiv kylning När elbilarnas laddningseffekter ökar ställs allt högre krav på kraftelektronikens kylning. Effektiv värmehantering minskar energiförlusterna och förbättrar både driftsäkerheten och laddutrustningens livslängd, skriver Jeff Smoot på Same Sky. EXPERT: Hållbarhet börjar på fabriksgolvet Elektronikindustrin måste öka pro duktionen och samtidigt minska miljöpåverkan. Det kräver att hållbarhet byggs in i tillverkningen, från materialval och konstruktion till energi förbrukning och resurseffektivitet, skriver Nantha Kumar Chandran på Ennovi.
EXPERT: Kretskortets ledare kan mäta strömmen En kopparledare på kretskortet kan ersätta ett separat shuntmotstånd vid strömmätning. Men kopparns temperaturberoende och tillverknings toleranser gör det svårt att nå hög noggrannhet. Jerry Steele på Microchip visar hur problemen kan lösas.
3
STARTBLOCKET
Elektronikindustrin använder fortfarande dyra, kundanpassade testsystem för att kontrollera kretskort i produktionen. Svenska Wiref low och brittiska Pickering Interfaces vill ändra på det. Deras gemensamma bolag Testblox lanserar en modulär plattform där mätinstrumenten byggs in direkt i testfixturen. Målet är att göra automatiserad produktionstestning betydligt billigare och enklare.
TESTBLOX utmanar dyra produktionstestare A
tt testa elektronik i produktionen kan vara förvånansvärt dyrt. Även ett relativt enkelt kundanpassat testsystem kan kosta 10 000 euro, medan mer avancerade lösningar ofta hamnar på 60 000–70 000 euro. Ökad automatisering driver upp kostnaderna ytterligare. Svenska Testblox AB anser att en stor del av kostnaderna kan undvikas genom att standardisera testutrustningen. Den 13 oktober lanserade företaget en modulär plattform som gör det möjligt att bygga in instrument för automatiserad funktionstestning direkt i testfixturen. Vid en förhandsvisning i Köpenhamn presenterade Testblox två exempel på systemkonfigurationer. Ett system med fyra mät- och styrmoduler samt ett bakplan kostade 2 264 euro. En annan konfiguration med kabelanslutna moduler hade ett hårdvarupris på 2 951 euro. Priserna omfattar inte hela testfixturens mekanik, integration eller utveckling av testprogramvaran och kan därför inte jämföras direkt med kostnaden
4
för ett färdigt kundanpassat testsystem. De visar ändå hur mycket billigare själva instrumenteringen kan bli. Grundtanken är enkel. Testfixturen ska inte längre bara ansluta kretskortet till externa mätinstrument. Den ska själv innehålla instrumenten. V I D T R A D I T I O N E L L produktionstestning placeras kretskortet i en testfixtur där fjäderbelastade testnålar skapar kontakt med kretskortets testpunkter. Mätinstrumenten kan finnas i ett separat rack eller vara inbyggda i en specialkonstruerad elektroniklösning inne i fixturen. Båda alternativen medför problem. Externa instrument tar plats, kräver kablage och ökar systemkostnaden. Billigare USB-instrument kan visserligen byggas in i testfixturen, men den mekaniska integrationen, samordningen av programvara och kraven på driftsäkerhet gör ofta lösningen komplicerad. Vid presentationen i Köpenhamn beskrev grundarna hur testutrustning ibland byggs med
utvecklingskort som Arduino och Raspberry Pi. De kan vara billiga och praktiska för enskilda funktioner, men är inte alltid lämpliga för testsystem som ska fungera under många år. När ett utvecklingskort försvinner från marknaden eller dess programvara förändras kan det bli svårt att underhålla testutrustningen. Även kombinationen av olika USB-instrument skapar problem. Varje instrument kan ha sin egen programvara, sitt eget gränssnitt och sin egen jordningslösning. Jordloopar kan dessutom påverka mätresultaten. Testblox försöker lösa pro blemen med en gemensam hårdvaruarkitektur. G R U N D E N I T E S T B LOX är elektronikmoduler ungefär lika stora som spelkort. Alla använder ett gemensamt mekaniskt format och standardiserade anslutningar. Vid lanseringen omfattar sortimentet närmare 40 moduler, bland annat digitala multimetrar, reläer, multiplexrar, matriskopplare, programmerbara nätaggregat, analoga och digitala
I/O-moduler samt kommunikationsgränssnitt för testobjektet. En digital multimeter erbjuder exempelvis 4,5 siffrors upplösning och mätområden upp till 60 volt AC och DC. Ett programmerbart nätaggregat kan leverera upp till 48 volt och två ampere, motsvarande 96 watt. De analoga I/O-modulerna erbjuder 16 bitars upplösning och upp till 32 kanaler. För kommunikation med testobjektet finns bland annat SPI, I²C och UART. De enskilda instrumenten är inte tekniskt särskilt märkvärdiga. Enligt Pickerings vd Keith Moore är själva modulerna förhållandevis enkla att konstruera. Det viktiga är i stället plattformen som gör det möjligt att snabbt kombinera olika instrument till ett fungerande testsystem. Testblox erbjuder bakplan för tre eller fyra moduler. Instrumenten kan monteras direkt i testfixturen, vilket eliminerar behovet av ett separat instrumentrack i många tillämpningar. Modulerna är galvaniskt isolerade från bakplanet för att minska risken för jordloopar. ELEKTRONIKTIDNINGEN 8/26
STARTBLOCKET När instrumenten placeras nära kretskortet blir också signalvägarna kortare. Det minskar resistans, brus och signalförvrängning från kablar och kontakter.
Modulerna erbjuds i versioner för båda anslutningssätten. Enligt Testblox blir också underhållet enklare. En defekt instrumentmodul kan bytas utan att hela testelektroniken behöver konstrueras om.
Instrumenten identifierades automatiskt och deras inställningar kunde ändras direkt i användargränssnittet. Själva testapplikationerna kan utvecklas i Python, C# eller NI LabVIEW. Dessutom kan modulerna styras med enkla ASCII-kommandon på ett sätt som liknar SCPI. Målet är att konstruktören inte ska behöva kombinera flera instrumentleverantörers olika programvarumiljöer. Det gemensamma program varugränssnittet är en viktig del av plattformens framtid. När nya moduler tillkommer ska de kunna användas inom samma miljö.
T E S T B LOX H A R U T V E C K L AT två alternativa anslutningsprinciper. I den första ansluts modulerna E N G E M E N S A M M E K A N I S K plattdirekt till testfixturens gränsform löser emellertid bara en snittskort. Med denna så kallade del av problemen med produkneedle-to-needle-lösning kan tionstestning. En betydande del signalerna föras mellan instruav konstruktionsarbetet handlar menten och testnålarna utan om programvara. Att styra inseparat kablage. strument från olika leverantörer Det är särskilt intressant på och samla mätresultaten i en och produktionslinjer där stora vosamma testapplikation kan kräva lymer av identiska kretskort ska omfattande integrationsarbete. testas. När testfixturen väl har Därför har Testblox utvecklat konstruerats kan flera likadana programvarumiljön Brygga. system byggas utan omfattande Via USB identifierar Brygga B A KO M T E S T B LOX ligger två manuell kabeldragning. de installerade modulerna och etablerade testföretags gemenDet andra alternativet använvisar systemets uppbyggnad i samma uppfattning att det finns der vanliga D-subkontakter och ett grafiskt användargränssnitt. en lucka på marknaden. Brittiska kablar för att ansluta modulerna Testingenjören kan kontrollera Pickering Interfaces är känt för till testpunkterna inne i fixturen. instrumentens egenskaper, ändra sina PXI- och LXI-baserade testDen kabelanslutna lösningen inställningar och felsöka systeinstrument, reläer och lösningar ger större flexibilitet, exempelvis met utan att använda separata för signalomkoppling. Svenska när konstruktionen av testobprogram för varje instrument. Wireflow utvecklar och tillverkar jektet förändras eller instrument Vid demonstrationen i Köi sin tur testsystem för elektrobehöver placeras på olika ställen penhamn visade programvaran nikproduktion. mouser-authenticallyblue-print-210x148mm-5bleed-sv.pdf 1 17/08/2026 11:29 AM i testfixturen. ett bakplan med tre moduler. Enligt företagen har markna-
den saknat en standardiserad instrumentplattform som placerar sig mellan billiga USBinstrument och betydligt mer omfattande PXI-system. PXI introducerades 1997 och har sedan dess vuxit till en omfattande standard för modulär testutrustning. Det finns i dag tusentals olika PXI-moduler och systemen används bland annat inom avancerad industriell mätteknik, forskning samt försvarsoch flygindustrin. Men alla produktionstester kräver inte en så omfattande instrumentmiljö. Om uppgiften exempelvis är att mäta några spänningar, styra reläer, mata kretskortet med ström och kontrollera digitala gränssnitt kan ett komplett PXI-system vara onödigt stort och dyrt. Samtidigt uppfyller ett test system byggt av vanliga USBinstrument inte alltid produktionslinjens krav utan betydande extra konstruktionsarbete. Det är just detta mellan segment som Testblox vill nå. VEIJO OJANPERÄ vo@etn.se
Auktoriserad. Betrodd. Genuin. Certifierad. Byggblocken för tekniker startar här
mouser.se/quality
ELEKTRONIKTIDNINGEN 8/26
5
STARTBLOCKET KRÖNIKA
Elektroniken driver Sveriges industriella tillväxt
Teknikskiften kräver också möten mellan människor
Den svenska elektronikindustrin har vuxit betydligt snabbare än den traditionella verkstadsindustrin under de senaste 13 åren. Och dess betydelse för samhällsekonomin är långt större än branschens egen omsättning. Hela den elektronikberoende värde kedjan svarar för omkring en femtedel av Sveriges BNP.
D
et visar en ny kartläggning från Dun & Bradstreet och Armgarth Consulting, genomförd inom ramen för innovationsprogrammet Smartare Elektroniksystem. Studien omfattar utvecklingen mellan 2012 och 2025. T I L LVÄX T E N Ä R S Ä R S K I LT tydlig i jämförelse med den traditionella verkstadsindustrin. Där minskade antalet anställda med fem procent under perioden. Även inom skogs-, trä- och pappersindustrin minskade sysselsättningen, medan elektronikindustrin fortsatte att skapa nya arbetstillfällen. Elektronikindustrin omfattar tillverkande företag, elektronikkonsulter och distributörer. Konsultföretagen står för den största absoluta ökningen av både sysselsättning och förädlingsvärde.
FAKTA
Elektronik industrin i siffror ● 3 459 företag. ● Närmare 70 000 anställda. ● Omsättning: 297 miljarder
kronor.
● Omsättningstillväxt
2012–2025: 81 procent.
● Förädlingsvärde: cirka 1 300
miljarder kronor.
● Motsvarar cirka 20 procent av
Sveriges BNP. Källa: Dun & Bradstreet och Armgarth Consulting. Uppgifterna för 2025 är delvis preliminära och tillväxttalen anges i löpande priser.
6
Distributörerna har däremot haft den snabbaste relativa ökningen av antalet anställda. M E N E L E K T R O N I K E N S B E T YD E L S E
sträcker sig långt utanför den egna branschen. Rapportförfattarna har också kartlagt företag som använder elektronik i sina produkter, exempelvis Ericsson, Scania, ABB och Saab, samt företag som är beroende av elektronik i sin tillverkning. Till den senare gruppen hör bland andra AstraZeneca, SSAB, Arla och Telia. Rapporten visar därmed hur elektronik blivit en grundläggande förutsättning för stora delar av det svenska näringslivet. R A P P O R T E N V I S A R O C K S Å att elektronikindustrin har stärkt sin position över en längre tidsperiod. Genom att jämföra med tidigare kartläggningar kan utvecklingen följas tillbaka till 2002. Elektronikindustrin hör till de industribranscher som förbättrat sin sysselsättningstillväxt mest mellan de två undersökta perioderna. R A P P O R T F Ö R FAT TA R N A betonar samtidigt att effekterna av offentliga forskningssatsningar kan dröja 10–20 år innan de syns i industrins tillväxt. Därför föreslår de en ny kartläggning omkring 2040 för att utvärdera de långsiktiga effekterna av Smartare Elektroniksystem.
VEIJO OJANPERÄ vo@etn.se
M I T T T E K N I K I N T R E S S E B Ö R J A D E under uppväxten på landet. Svetsen, vinkelslipen, kretskorten och lödkolven fångade mitt intresse lika mycket som datorerna: en IBM 386, en Commodore 64 och så småningom även en Commodore 128. Det var tider det! Nyfikenheten på hur saker fungerar, varför de ibland inte fungerar och hur man kan lösa praktiska problem har följt mig sedan dess. Den har också präglat min utbildning, från tekniskt gymnasium och maskinteknik på Chalmers till studier i ekonomi vid Handels högskolan, en MBA från Edinburgh Business School och på senare år AI vid Linnéuniversitetet i Växjö. Det finns alltid något nytt att lära. U N D E R M E R Ä N 2 5 Å R inom teknik och IT, bland annat på SAP och Oracle, har jag arbetat med både mindre företag och stora industri koncerner i Sverige och internationellt. En erfarenhet återkommer: tekniska möjligheter blir värdefulla först när människor förstår dem, vågar pröva dem och kan omsätta dem i praktiken. Det kräver både specialistkunskap och förmåga att samarbeta över yrkesgränser. Det perspektivet tar jag med mig in i uppdraget som ny ordförande för Svenska Elektro- och Dataingenjörers Riksförening, SER. Vi befinner oss i ett teknikskifte vars fulla betydelse vi ännu inte kan överblicka. AI påverkar hur vi utvecklar produkter, skriver program vara, analyserar information och fattar beslut. Möjligheterna är stora, men det räcker inte att ett verktyg kan leverera ett snabbt svar. Någon behöver fortfarande ställa rätt frågor, förstå sammanhanget och bedöma om resultatet håller. H Ä R Ä R I N G E N J Ö R E N S K U N N A N D E avgörande. Hur verifierar vi en lösning? Vilka fel kan uppstå? Hur fungerar den tillsammans med be fintliga system? Och vem tar ansvar när den används? Ju fler moment vi kan automatisera, desto viktigare blir det att förstå helheten. Samtidigt behöver även erfarna ingenjörer fortsätta lära. Nya kollegor kan bidra med andra verktyg och arbetssätt, medan den som har följt flera teknikskiften kan se risker och samband som annars lätt förbises. Det erfarenhetsutbytet vill jag att SER ska skapa mer utrymme för. J AG TA R M I G A N U P P D R AG E T med stolthet och respekt för förening ens historia och samlade kompetens. När tekniken förändras snabbt blir föreningens roll som mötesplats särskilt viktig. Nu ser jag fram emot att tillsammans med styrelsen omsätta våra ambitioner i kon kreta tillfällen att mötas och lära av varandra. Vi planerar medlemsträffar redan under november. Vid den första träffen kommer det att finnas möjlighet att möta oss både på plats i centrala Stockholm och digitalt. Framåt vill vi erbjuda fler föredrag, företagsbesök och samtal där medlemmarnas frågor står i centrum. Vi vill också stärka samarbeten med företag, lärosäten och andra organisationer och välkomna fler medlemmar, inte minst yngre ingenjörer. Hjälp oss gärna genom att bjuda in en kollega eller bekant som skulle uppskatta föreningens gemenskap och kunskapsutbyte. F Ö R M I G H A N D L A R M E D L E M S VÄ R D E om att få en ny insikt, hitta någon att diskutera ett problem med eller upptäcka ett sammanhang där den egna erfarenheten kan bidra. Därför vill jag gärna höra från dig. Vad vill du lära dig mer om? Vilka erfarenheter vill du dela? Och vad skulle få dig att engagera dig i SER? Teknikintresset förde många av oss in i yrket. Låt oss använda samma nyfikenhet för att lära av varandra och forma det som kommer härnäst.
Nu kör vi, och vi gör det tillsammans!
STEFAN FRANK Ordförande, Svenska Elektro- och Dataingenjörers Riksförening, SER
ELEKTRONIKTIDNINGEN 8/26
STARTBLOCKET får konstruktören en uppskattning av hur mycket minne och processorkapacitet modellen kräver och om den lämpar sig för den valda kretsen. Silicon Labs AI-verktyg är kostnadsfria, vilket sänker tröskeln för att börja använda dem även i mindre utvecklingsorganisationer.
Silicon Labs nya Simplicity AI SDK låter AI-assistenter som GitHub Copilot, Cursor och Codex delta i utvecklingen av inbyggda system från programmering och konfigurering till felsökning och testning.
AI designar inbyggda system AI-assisterad programmering har redan blivit vardag, men nu tar artificiell intelligens steget in i själva elektronikkonstruktionen. Silicon Labs har presenterat utvecklingsverktyg som gör det möjligt för AI-agenter att använda kretsscheman, komponentdatablad och produktspecifikationer för att upptäcka konstruktionsfel redan innan det första kretskortet tillverkas.
S
ilicon Labs nya Simplicity AI SDK integrerar AI-assistenter som GitHub Copilot, Cursor och Codex i utvecklingen av inbyggda system. Tanken är att AI inte längre bara ska föreslå programkod, utan också kunna använda halvledartillverkarens utvecklingsverktyg och förstå vilken hårdvara programvaran ska köras på. Simplicity AI SDK finns nu tillgängligt i en publik betaversion. Det första området som stöds är Bluetooth LE, där AI kan hjälpa utvecklaren hela vägen från att skapa och konfigurera ett projekt till kompilering, programmering av mikrokontrollern och felsökning. Via verktygen får AI-assistenten också tillgång till nätverks- och effektanalys samt Silicon Labs tekniska dokumentation. Enligt Tamas Daranyi, produktchef för maskininlärning på Silicon Labs, kan utvecklarna själva välja vilka AI-verktyg de vill använda. Företaget vill inte låsa kunderna till en viss AI-modell eller kodassistent, utan i stället
ELEKTRONIKTIDNINGEN 8/26
göra sina egna utvecklingsverktyg tillgängliga för olika AI-miljöer. En viktig utgångspunkt är också skyddet av kundernas egen programkod. Silicon Labs har inte tillgång till kundernas kodbaser, och den nya AI-baserade utvecklingsmodellen förändrar inte den principen. A I K A N O C K S Å L Ä S A kretsscheman. Det verkligt intressanta steget från programvaruutveckling till elektronikkonstruktion tas med den nya plattformen Simplicity Design Intelligence. Den första funktionen heter Hardware Intent och en alfaversion planeras till januari 2027. Idén bakom Hardware Intent är att konstruktören ska kunna ge AI tillgång till olika typer av dokumentation som beskriver hårdvaran. Det kan handla om kretsscheman, komponentdatablad, produktspecifikationer och till och med anteckningar från konstruktionsmöten. AI försöker utifrån materialet skapa sig en uppfattning om vad produkten ska göra och vilka tekniska begränsningar som gäller. Med den informationen kan systemet hjälpa till att konfigurera mikrokontrollerns anslutningar, kringutrustning och programvara. Ännu mer intressant är möjligheten att jämföra den färdiga konfigurationen med de ursprungliga konstruktionskraven. Hardware Intent kan exempelvis upptäcka om samma anslutning på mikrokontrollern har reserverats för två olika funktioner,
om en vald periferienhet inte motsvarar specifikationen eller om något viktigt hårdvarukrav har förbisetts. Sådana fel upptäcks i dag ofta först när den första prototypen testas. Om motsägelserna kan identifieras redan under konstruktionsarbetet kan man undvika onödiga omkonstruktioner av kretskortet och förkorta utvecklingstiden. Det handlar ännu inte om ett system som självständigt konstruerar en komplett elektronikprodukt. Silicon Labs mål är i stället att stegvis bygga upp en AI-assisterad utvecklingsmiljö där produktkraven, hårdvarukonfigurationen och programvaran hålls samman genom hela utvecklingsprocessen. S I L I CO N L A B S U TÖ K A R samtidigt sina verktyg för maskininlärning, som gör det enklare att köra AI-modeller direkt i resurssnåla styrkretsar. Enligt Daranyi föredrar företaget principen ”bring your own model”. Kunden kan alltså utveckla och träna sin egen maskininlärningsmodell med valfria verktyg och därefter föra över den till Silicon Labs utvecklingsmiljö. För detta utvecklas bland annat en modellkonverterare som kan omvandla modeller från PyTorch och ONNX till TensorFlow Liteformat. Konverteraren befinner sig fortfarande i alfafasen. Utvecklingsverktygen gör det också möjligt att profilera modellen innan den överförs till mikrokontrollern. På så sätt
U T V E C K L I N G E N inom maskininlärning breddas också genom ett samarbete med Databricks. Syftet är att koppla AI-modeller i inbyggda system till företagens befintliga miljöer för datahantering och maskininlärning. Med Silicon Labs MLOpsverktyg kan data från uppkopplade enheter överföras till Databricks för modellträning. Där kan utvecklarna använda plattformens beräkningsresurser, varefter Silicon Labs ML Profiler uppskattar hur väl den tränade modellen passar den avsedda hårdvaran. På så sätt kan utvecklaren redan i träningsmiljön bedöma om AI-modellen ryms i mikrokontrollerns minne och vilka krav den ställer på processorns prestanda. Enligt Daranyi innebär samarbetet med Databricks inte att kunden måste flytta hela sin maskininlärningsutveckling till en ny plattform. Lösningen kan också användas av företag som redan har egna ML-team och etablerade utvecklingsverktyg. E N T R E D J E V I K T I G förändring gäller öppenheten i Silicon Labs programvaruutveckling. Företaget lanserar en utvecklargemenskap med öppen källkod, där Bluetooth LE blir det första området. Utvecklarna får tillgång till exempelapplikationer och verktyg på GitHub och kan föreslå korrigeringar och förbättringar direkt i Silicon Labs programvara. Godkända ändringar kan införas i kommande SDK-versioner efter företagets normala gransknings- och testprocess. Tidigare har kunderna kunnat rapportera problem eller föreslå förbättringar, men nu får de en mer direkt möjlighet att delta i själva utvecklingsarbetet. Silicon Labs har redan erfarenhet av öppen källkod genom projekt som Matter, Thread och Zephyr. Nu utvidgas arbetssättet till företagets egna utvecklingsverktyg. ■
7
STARTBLOCKET
Datablad avslöjar inte allting En GaN-transistor som ser bäst ut på papperet behöver inte ge den högsta verkningsgraden i den färdiga effektomvandlaren. Nexperias Filippo Scrimizzi och Olaf Vogt menar att GaN därför måste utvärderas på systemnivå, inte genom att bara jämföra RDS(on), kapacitanser och andra enskilda databladsvärden.
E
ffektelektronik har länge jämförts genom parametrar för enskilda komponenter. För kisel, GaN och kiselkarbid blir en sådan jämförelse dock allt mindre relevant när skillnaderna mellan teknikerna påverkar konstruktionen av hela omvandlaren. – Kunden måste ändra sitt sätt att tänka. Man måste titta på systemets effektivitet från början till slut, sade Filippo Scrimizzi, som leder Nexperias systemapplikationsverksamhet i Europa, vid Pretzl Connect i Budapest. Det blir särskilt tydligt med GaN. Komponenten switchar betydligt snabbare än en traditionell kisel-MOSFET. I en trefasinverter kan dead time med kisel ligga på hundratals nanosekunder, medan stig- och falltiderna för GaN kan vara nere på några få nanosekunder. Att helt enkelt ersätta en MOSFET med GaN i en befintlig konstruktion ger därför inte automatiskt den förväntade vinsten. Drivningen, switchtiderna och kretskortslayouten måste anpassas, och även dynamiskt RDS(on) måste tas med i beräkningen. Enligt Scrimizzi är GaN betydligt känsligare för layouten än en kisel-MOSFET. Nexperia illustrerade detta genom att jäm-
Det räcker inte att bara titta på ett datablad när man väljer komponenter för en omvandlare, säger Nexperias Olaf Vogt och Filippo Scrimizzi.
föra sin första generation av 650-volts cascode-GaN med en konkurrerande e-modekomponent. På databladet såg konkurrenten bättre ut på nästan alla centrala punkter. Dess typiska RDS(on) var 25 milliohm mot Nexperias 33 milliohm, och även värdena för utgångskapacitansens laddning och den termiska resistansen var också bättre. I Nexperias buck-omvandlare, som omvandlade 400 volt till 230 volt vid 200 kilohertz, gav företagets egen GaN-komponent högre verkningsgrad vid högre effekter. Enligt Nexperia visar testet varför det inte går att avgöra en GaN-komponents verkliga prestanda genom att jämföra några få siffror i databladet. F R ÅG A N B L I R Ä N N U V I K T I G A R E i kraftaggregat för AI-datacenter, där effekttätheten snabbt ökar. GaN kan samtidigt ge högre switchfrekvens, bättre verkningsgrad och högre effekttäthet och dessutom minska kraven på kylningen. Resonanta topologier kan dra särskilt stor nytta av GaN-komponenternas lägre switchförluster och kapacitanser.
Men Nexperia räknar inte med att GaN ska ersätta de andra effekthalvledarna. På olika ställen i ett datacenters kraftkedja kan kisel, GaN eller SiC vara den optimala tekniken – och de kan även kombineras inom samma omvandlarsteg. Ett exempel är flerfasomvandlare som matar CPU:er, GPU:er och DDR-minnen. Switchfrekvenserna ligger i dag omkring 600 kilohertz. Om frekvensen höjs mot en megahertz ser Scrimizzi en möjlig konstruktion där GaN används på high-side medan en konventionell kisel-MOSFET behålls på low-side. – GaN är inte den vinnande tekniken. Det handlar om en kombination av tekniker, sammanfattade Scrimizzi. S A M M A P R I N C I P G Ä L L E R vid högre spänningar. Nexperia utvecklar 750- och 1200-volts SiCMOSFET:ar för kraftsystem i AI-datacenter samt SiC-JFET-lösningar från 750 volt till 1,2 kilovolt för bland annat hot-swap och halvledarbrytare. För framtida solid-statetransformatorer tittar företaget även på SiCkomponenter över 3,3 kilovolt. För Olaf Vogt, Head of Product, Application Marketing and Engineering på Nexperia, är målet därför inte att hitta en halvledarteknik som ersätter alla andra. Kisel, GaN och SiC ska användas där respektive teknik ger störst fördel på systemnivå. Nästa steg inom effektelektroniken handlar därmed inte bara om nya halvledarmaterial. Komponent, kapsling, kylning, layout och omvandlartopologi måste utvecklas som ett sammanhängande system. ■
Omrons reläverksamhet heter nu Aratas Aratas marknadschef Fabrizio Petris och Samira Amani, ansvarig för produkt marknadsföring, inleder ett nytt kapitel för den komponentverksamhet som länge varit en del av Omron. Det självständiga bolaget får mer än hälften av sin försäljning från reläer, men portföljen omfattar också brytare, sensorer, moduler och kontaktdon.
A
ratas bildades redan den 1 juli när Omrons Device & Module Solutions-verksamhet avskildes till ett eget bolag. Den 1 oktober började Aratas verka som ett självständigt företag. Omron behåller en minoritetsandel och Aratas kommer även i fortsättningen att leverera komponenter till Omron. Det är ingen liten nykomling som nu etab leras under ett nytt namn. På basis av den tidigare DMS-verksamheten har Aratas omkring 7 000 anställda och åtta produktionsanläggningar. Räknat på siffrorna vid utgången av mars 2026 uppgick omsättningen till 160 miljarder yen. Sju av tio anställda arbetar utanför Japan.
8
heten ska kunna fokusera helt på switching, connecting och sensing samt fatta snabbare och mer självständiga beslut om bland annat investeringar och produktutveckling.
Marknadschef Fabrizio Petris och Samira Amani, ansvarig för produktmarknadsföring för Aratas. R E L Ä E R N A S TÅ R för klart största delen av verksamheten, 52 procent av försäljningen. Brytare svarar för 24 procent, sensorer och moduler för 20 procent och kontaktdon för fyra procent. Reläportföljen sträcker sig från små signal- och MOSFET-reläer till kraftreläer för fordon, energisystem och industriella til�lämpningar. Självständigheten innebär däremot inte att produkterna eller tekniken byts ut. Aratas tar med sig Omrons produktportfölj, tillverkningskompetens, kundrelationer och mer än 90 års erfarenhet inom komponenter. Tanken med avknoppningen är i stället att verksam-
A R ATA S P E K A R U T energihantering, mobilitet, digital infrastruktur och smart automation som sina viktigaste marknadsområden. Inom DC-kraftreläer sträcker sig portföljen exempelvis upp till 1 500 volt. För halvledartestning har företaget bland annat högfrekvensreläer och elektroformade testpinnar. Den nya självständigheten ska också märkas i investeringarna. Aratas planerar att öka produktionskapaciteten i Malaysia med 50 procent och har 27 nya produkter i planen för räkenskapsåret 2026. Produktionen finns i Japan, Kina och Malaysia, medan produktutvecklingen huvudsakligen ligger i Japan. Namnet Aratas har skapats av de japanska orden *arata*, ny, och *asu*, morgondag. Namnet ska enligt företaget symbolisera ständig förnyelse och en blick mot framtiden, även om den tekniska grunden kommer direkt från Omrons tidigare komponentverksamhet. ■
ELEKTRONIKTIDNINGEN 8/26
STARTBLOCKET
Raketer får klara sig med mindre kraft En modern Iphone har betydligt större beräkningskapacitet än datorerna i dagens rymdraketer. Och så kommer det att förbli. Enligt ESA:s raketingenjör Kate Underhill måste rymdindustrin även i framtiden klara sig med betydligt mindre beräkningsresurser än konsumentelektroniken, trots växande krav på AI och autonomi.
V
id Pretzl Connect 2026 illustrerade Kate Underhill från den europeiska rymdorganisationen ESA skillnaden med några tal. En modern smarttelefon har en processor som arbetar vid omkring 3 GHz, en AI-kapacitet på 10 TOPS och 12 GB minne. Rymdkvalificerade LEON-processorer från 2020-talet arbetar däremot vid klockfrekvenser mellan cirka 150 MHz och 1,5 GHz. Orsaken är framför allt kraven på tillförlitlighet. Elektroniken i en bärraket måste tåla strålning, kraftiga vibrationer, elektromagnetiska störningar och extrema temperaturskillnader. Därför kan rymdindustrin inte utan vidare använda de senaste och snabbaste kretsarna från konsumentmarknaden. S A M T I D I G T Ö K A R behovet av datorkraft. ESA skisserar en framtida processor för 2030-talets bärraketer med 100 TOPS AI-prestanda
ELEKTRONIKTIDNINGEN 8/26
Från Apollodatorns 43 kHz till framtidens AI-processorer med 100 TOPS. ESA:s jämförelse visar hur rymdelektroniken utvecklas, men också varför dagens smarttelefoner fortfarande har ett stort försprång i beräkningskapacitet.
och 64 GB minne, trots en vikt på endast 100 gram. Målet är att möjliggöra autonom uppdragshantering. Redan i dag sköter raketernas omborddatorer navigering, styrning, motorstarter, separation av raketsteg, telemetri och felhantering. Men enligt Underhill handlar detta fortfarande om traditionell styrteknik, inte artificiell intelligens. Nästa steg är att låta rymdfarkoster fatta fler beslut på egen hand. Det behövs bland annat när satelliter ska närma sig varandra, docka, genomföra service eller undvika kollisioner med rymdskrot. Kommunikation med
markstationer är inte tillräckligt snabb för att hantera alla kritiska situationer. U T V E C K L I G E N S TÄ L L E R rymdindustrin inför en svår avvägning. AI kräver allt större beräkningskapacitet, men varje ny processor och programvarufunktion måste kvalificeras för en miljö där ett enda fel kan förstöra en hel uppskjutning. Underhill påminde om Ariane 5:s första flygning 1996, som slutade med att raketen förstördes efter ett programvarufel. I rymden väger tillförlitligheten fortfarande tyngre än maximal prestanda. ■
9
Där nya kontakter skapar nya kretsar.
I snitt 50+ leads per monter och över 2 300 unika besökare. Dessutom påverkar eller beslutar 70 % av besökarna om inköp. Här möts beslutsfattare, ingenjörer och produktutvecklare med möjligheter till nya kontakter och affärer. NYTT 2027: FÖRSVARSELEKTRONIK Upptäck ett nytt fokusområde där avancerad teknik, försvar och säkerhet möts. Från industri och telekom till flyg & rymd, här kopplas framtidens elektronik samman. Koppla upp dig mot nya möjligheter.
ssan ä m a l Kist apri 5 1 14 2027
10
ELEKTRONIKTIDNINGEN 8/26
STARTBLOCKET – Det som gör oss unika är att vi använder en mekanisk och miljövänlig process, direkt från rulle. Eftersom processen är så enkel går den att skala upp på ett kostnadseffektivt sätt, sade vd Staffan Nordlinder vid invigningen av de nya lokalerna i Norrköping.
Flexibla mönsterkort tillverkas utan etsning Svenska DP Patterning har utvecklat en metod för att tillverka f lexibla mönsterkort utan den kemiska etsning som används i traditionell PCB- och f lexkortstillverkning. I stället skapas de ledande mönstren mekaniskt på aluminium i en kontinuerlig roll-to-roll-process. Nu skalas tekniken upp för produktion i betydligt större volymer.
DP
Patterning kallar tekniken Dry Phase Patterning. Grund idén är att förenkla tillverkningen genom att ersätta våtkemiska processteg med en torr, mekanisk process. Inga processkemikalier eller något vatten behövs för själva mönstringen. D E T S K I L J E R T E K N I K E N både från traditionell tillverkning av flexkort, där ledarmaterialet mönstras genom bland annat fotolitografi och kemisk etsning, och från tryckt elektronik där ledande bläck, ofta baserat på silver, trycks på ett flexibelt substrat. DP Patterning använder i stället aluminium som ledarmaterial och formar ledarmönstret mekaniskt direkt i en kontinuerlig process. Enligt företaget ger den enklare processen framför allt fördelar när volymerna blir stora. Få processteg och kontinuerlig roll-to-roll-tillverkning ska
ELEKTRONIKTIDNINGEN 8/26
göra det möjligt att kombinera europeisk produktion med en kostnadsnivå som kan konkurrera med asiatisk tillverkning. – Konkurrensen kommer framför allt från traditionell PCBoch flex-PCB-tillverkning. Där skiljer vi oss tydligt genom vår egen patenterade tillverkningsteknik, säger DP Patternings marknadschef Daniel Forsberg. Företaget uppger också att Dry Phase Patterning kan minska både k oldioxidutsläppen och energianvändningen med upp till 98 procent jämfört med traditionella tillverkningsmetoder. Att processen inte kräver traditionell våtetsning eliminerar samtidigt behovet av de processkemikalier och det vatten som dessa steg kräver. Tekniken är inte begränsad till traditionella flexkort. DP Patterning ser applikationer inom bland annat antenner och RF, värmeelement, elektroder,
sensorer och olika typer av interconnects. Kunder finns eller söks inom kommunikation, fordon, rymd och försvar samt industriell elektronik. J U S T R F O C H A N T E N N E R är ett intressant område för en teknik där stora ledande strukturer kan tillverkas på flexibla ytor. Andra möjliga användningsområden, som värmeelement och elektroder, ställer andra krav på ledarmönstren än konventionella signal- och kraftledare på ett kretskort. Aluminium är samtidigt en viktig del av DP Patternings koncept. Materialet är billigare och mer lättillgängligt än exempelvis silver, men har andra elektriska och mekaniska egenskaper än både silver och koppar. Därmed handlar Dry Phase Patterning inte om att direkt ersätta alla traditionella flexkort, utan om applikationer där kombinationen av material, geometri och produktionsvolym passar processen. Nu kan tekniken användas i betydligt större industriell skala. DP Patterning har öppnat en ny 3500 kvadratmeter stor produktionsanläggning i Norrköping. Produktionskapaciteten överstiger tio miljoner kvadratmeter flexibel elektronik per år.
– Det som gör oss unika är att vi använder en mekanisk och miljövänlig process, direkt från rulle. Eftersom processen är så enkel går den att skala upp på ett kostnadseffektivt sätt, säger vd Staffan Nordlinder. Företaget säger att den nya kapaciteten behövs för nya kunder och projekt som nu går mot större produktionsvolymer. USA är för närvarande den snabbast växande marknaden, men DP Patterning ser också ett stort intresse i Europa, särskilt i Tyskland och Sverige. S A M T I D I G T PA S S A R T E K N I K E N in i den europeiska ambitionen att flytta mer e lektronikproduktion närmare slutkunderna. DP Patterning pekar på störningar och kostnader i globala leverans kedjor, krav på spårbarhet och ett ökat fokus på miljöpåverkan som drivkrafter. För DP Patterning är argumentet att europeisk produktion inte behöver innebära högre kostnad. – Vi är väldigt konkurrenskraftiga kostnadsmässigt med asiatisk produktion i stora volymer. Det är en viktig del av vår affärsmodell, säger Forsberg.
VEIJO OJANPERÄ vo@etn.se
11
KRÖNIKA ANTTI HEINO
Kvantdatorn måste bevisa sin nytta Sverige har investerat stort i kvantforskning och testmiljöer. Men fler qubitar och kraftfullare hårdvara räcker inte. Nu måste kvanttekniken visa att den kan lösa verkliga problem bättre än dagens klassiska metoder. Det skriver Antti Heino, Principal AI Advisor på SAS Institute.
D
et händer mycket inom svensk kvantteknik. Wallenberg Centre for Quantum Technology (WACQT) har under flera år byggt upp forskning och infrastruktur med Chalmers som nav. Quantum Sweden Innovation Platform för samman industri och kvantexperter och nyligen gick sex svenska lärosäten samman för att bilda Swedish Center for Quantum Technology. Samtidigt arbetar svenska företag redan med tillämpningar inom bland annat optimering, transporter och life science. Sverige behöver därför knappast övertygas om kvantteknikens potential. Den viktigare frågan är hur kapaciteten ska omsättas i lösningar som gör en faktisk skillnad. När stora resurser investeras i en framväxande teknik behöver frågor om nytta och relevans finnas med redan när tillämpningarna utvecklas. Från möjliga till bevisade användningsområden I en internationell undersökning från SAS bland fler än 500 beslutsfattare har osäkerhet kring praktiska användningsområden gått om kostnaden som största hinder för investeringar i kvant-AI. Det tyder på att företagens frågor blir mer konkreta: var kan tekniken skapa ett mätbart övertag? Det kan handla om komplex logistik och produktionsplanering, riskmodellering inom finans, optimering av telekomnät eller simuleringar inom kemi, materialvetenskap och läkemedelsutveckling. Nästa steg är att gå från tänkbara till bevisade användningsområden.
Här blir begreppet kvantfördel centralt. Gränsen flyttas hela tiden eftersom både klassiska beräkningsmetoder och hårdvara utvecklas snabbt. Ett relevant experiment måste därför jämföra en kvantbaserad metod med det bästa klassiska alternativet som är tillgängligt vid samma tidpunkt. Det behövs fler testmiljöer där samma problem kan angripas med klassiska, kvantbaserade och hybrida metoder och bedömas utifrån exempelvis precision, beräkningstid, kostnad och praktisk genomförbarhet. Ibland kommer den klassiska lösningen fortfarande att vara bäst. Det är också viktig kunskap. Sveriges styrka finns i samarbetet mellan disciplinerna Svensk industri ger oss ett bra utgångsläge. Vi har avancerade verksamheter inom bland annat fordons-, telekom-, life science-, finansoch energisektorn. Många arbetar redan med AI, optimering och avancerad dataanalys och stöter på problem där dagens beräkningsmetoder pressas hårt. Det är i mötet mellan dessa verksamheter och kvantforskningen som mycket av nästa steg finns. Kvantfysiker behöver arbeta tillsammans med matematiker, specialister på datavetenskap, AI-specialister, mjukvaruutvecklare och personer som förstår verksamhetens processer. Sveriges utmaning är inte brist på spetskompetens, utan att få olika spetskompetenser att arbeta tillsammans kring samma problem. Mjukvara och algoritmer blir också avgö-
FAKTA
Vad krävs för kvantfördel? Vad som krävs för att kvantdatorer ska bli användbara i praktiken beror delvis på vem man frågar. Olika aktörer betonar olika delar av utvecklingen. För kvantdatortillverkare handlar mycket om hårdvaran. Många utvecklar kvantdatorer där qubitarnas kvalitet, låga felnivåer och möj ligheten att skala upp systemen är avgörande för att nå kvantfördel. Finländska QMill har en annan utgångs punkt. Företaget satsar på att utveckla effek tivare kvantalgoritmer som kan ge praktiska fördelar utan att man först behöver bygga
12
mycket stora, feltoleranta kvantdatorer. Antti Heino på SAS Institute lyfter fram ytterligare en aspekt. En kvantdator skapar inget värde bara genom att vara snabbare på vissa beräkningar. Det avgörande är att hitta verkliga problem där kvantbaserade metoder ger bättre resultat än de bästa klassiska alternativen. Perspektiven står inte i motsats till varandra. Bättre hårdvara, effektivare algoritmer och rätt industriella tillämpningar behövs alla för att kvanttekniken ska kunna leverera den nytta som länge har utlovats.
rande. En kvantdator skapar inte verksamhetsnytta på egen hand. I många tillämpningar kommer klassisk AI, avancerad analys och kvantbaserad beräkning sannolikt att arbeta sida vid sida. Förmågan att avgöra vilken metod som passar bäst för vilken del av problemet blir därför central. Här är en lärdom från generativ AI. När tekniken fick sitt breda genomslag gick steget från specialistområde till vardagsverktyg snabbt. Många verksamheter fick bygga kompetens, styrning och arbetssätt samtidigt som tekniken redan användes brett. För kvant-AI finns möjligheten att bygga den organisatoriska förmågan parallellt med tekniken. Företag kan redan nu bidra med konkreta problem, data och verksamhetskompetens till forsknings- och testmiljöer. Ett nästa steg är fler gemensamma forsknings- och pilotprojekt där företag, forskare och teknikspecialister arbetar med samma avgränsade problem och jämför klassiska, kvantbaserade och hybrida metoder. Det är så vi kan skilja lovande tillämpningar från sådant som ännu inte håller måttet. Sverige har redan en stark grund. Nu gäller det att skapa fler sådana samarbeten och samtidigt ställa höga krav på det som testas. Vi behöver veta vilket problem som löses, vilket värde lösningen skapar och om kvantbaserade metoder verkligen är bättre än alternativen. Det är så svensk kvantkapacitet kan bli svensk kvantfördel. ANTTI HEINO Principal AI Advisor, SAS Institute
ELEKTRONIKTIDNINGEN 8/26
3011262526
NeXt level för alla vardagshjältar Upplev den nya Push-X-tekniken Den nya Push-X-tekniken från Phoenix Contact gör anslutningen av kretskortskontakter till en ny upplevelse: direkt, enkel, verktygsfri och med möjlighet till automatiserad bestyckning. Tack vare kompatibilitet med befintliga grunddelar ger XPC nu en extremt snabb, alternativ anslutningslösning. Beställ ett gratis prov nu: phoenixcontact.com/push-x
ADVERTORIAL
NÄR MASKINEN RÖR SIG MÅSTE KABLARNA HÅLLA Robotarmar, CNC-maskiner och automatiserade produktionslinjer ställer höga krav på kablar som ständigt böjs och förflyttas.
E
n vanlig kabel riskerar att snabbt slitas ut när den utsätts för upprepade rörelser. Med rätt kombination av flexibla industrikablar och robusta energikedjor går det att skapa tillför litliga anslutningar även i krävande miljöer. Lapp och Brevetti Stendalto erbjuder lösningar för både kraftöverföring, styrsignaler och industriell data kommunikation. I moderna produktionsanläggningar finns mäng der av rörliga delar som behöver kontinuerlig till försel av elektricitet och styrsignaler. Robotarmar, verktygshuvuden och andra automatiserade meka nismer kan utföra tusentals rörelser varje dag. Kab larna måste klara upprepade böjningar, accelera tioner och mekaniska påfrestningar utan att förlora sina elektriska egenskaper. Energikedjor håller kablarna på plats under rö relsen och skyddar dem mot mekaniska skador. De kan installeras i styrkanaler eller användas i själv bärande konstruktioner, vilket ger konstruktören större frihet och kan minska installationskostnader na. Men även kabeln måste vara särskilt anpassad för kontinuerlig rörelse. LAPP ERBJUDER FLERA kabelfamiljer för indu
striell automation. Ölflex används främst för kraft överföring och styrning, medan Unitronic är avsedd för dataöverföring. Etherline omfattar kablar för industriella Ethernet-nätverk. Ölflex chain har utvecklats särskilt för använd ning i energikedjor. Kablarna är konstruerade för kontinuerlig böjning och finns i utföranden för oli ka rörelselängder och accelerationer. Sortimentet
omfattar styr- och kraftkablar för driftspänningar upp till 1 000 volt. Vissa varianter behåller sin flexi bilitet ända ned till –50 grader. Även Ölflex FD är utvecklad för dynamiska instal lationer. Serien omfattar kablar med motstånds kraft mot bland annat oljor, kemikalier, nötning och UV-strålning. Skärmade versioner skyddar signaler na mot elektromagnetiska störningar från exempel vis motorer och andra induktiva belastningar. KABELNS YTTERMANTEL har stor betydelse för
dess hållbarhet. Polyuretan, PUR, används i många flexibla industrikablar eftersom materialet kombi nerar god böjlighet med motståndskraft mot oljor, kemikalier och mekaniskt slitage. För särskilt krävande miljöer erbjuder Lapp se rien Ölflex Robust FD. Här används termoplastisk elastomer, TPE, som ger hög kemisk beständighet. Kablarna lämpar sig bland annat för livsmedels industri, kemiska anläggningar och reningsverk. För servodrivningar finns Ölflex Servo FD 796. Sortimentet omfattar även hybridkablar som kom binerar kraftöverföring och styrsignaler i samma kabel. Det kan förenkla kabeldragningen i robotar och andra automatiserade maskiner.
Utvalda kablar stöder datahastigheter upp till 10 Gbit/s och kombinerar skärmning med tåliga yttermantlar. Lapp erbjuder dessutom färdigkontakterade kab lar för sensorer och servodrivningar. Sensorvarian terna finns med M8- och M12-kontakter samt kaps lingsklasserna IP65 och IP67. Färdiga anslutningar kan förkorta både installation och underhåll.
KABLARNA BEHÖVER också mekaniskt skydd.
Brevetti Stendalto tillverkar energikedjor för olika typer av industriella rörelser och belastningar. Light-serien kännetecknas av låg vikt och en öppen konstruktion som underlättar kabeldrag ningen. Kedjorna kan användas i självbärande in stallationer och har böjningsradier från 50 till 150 millimeter. Medium-serien ger ett mer heltäckande skydd genom att kablarna omsluts av kedjelänkarna. De minsta modellerna har en ytterhöjd på endast 18 millimeter och lämpar sig för kompakta mekanis mer. Serien omfattar lösningar för accelerationer upp till 50 m/s², exempelvis i CNC-maskiner och robotiserad bearbetning. När miljön är särskilt krävande erbjuder Protec tion-serien ett förstärkt hölje som skyddar mot spån, stänk och andra föroreningar. Trots den robustare konstruktionen kan kedjorna användas i självbäran de installationer med hastigheter upp till 10 m/s. ■
NÄR MASKINERNA BLIR mer uppkopplade ökar
behovet av tillförlitlig datakommunikation även i rörliga installationer. Lapp:s Unitronic-kablar an vänds för industriella styrsignaler, bland annat i Profibus-system. Etherline-serien är avsedd för industriellt Ether net och omfattar lösningar för exempelvis Profinet.
Läs hela artikeln på tme.eu Skanna QR-koden!
TEMA: PRODUKTION, MÖNSTERKORT & HÅLLBARHET
GaN-transistorer kan minska energiförlusterna i elbilens inverter, som omvandlar batteriets likström till växelström för elmotorn. Mindre värmeutveckling kan också minska behovet av kylning och göra kraftelektroniken lättare.
GaN ger elbilen längre räckvidd Elbilar kan få längre räckvidd utan att batterierna behöver bli större. Enligt Daniel Murphy, Senior Director of Product Management på Cambridge GaN Devices (CGD), ligger en viktig del av lös ningen i effektivare kraftelektronik som minskar energiförlusterna mellan batteriet och hjulen.
U
tvecklingen av elbilar handlar ofta om batteriernas kapacitet och energitäthet. Men enligt Daniel Murphy finns det också betydande möjligheter att utnyttja den energi som redan finns i batteriet bättre. – GaN kan förbättra verkningsgraden i flera delar av elbilens kraftarkitektur, men de största vinsterna finns sannolikt i traktionsväxelriktaren, den inbyggda laddaren och DC/DComvandlaren, säger Murphy. Särskilt viktig är invertern, eftersom den kontinuerligt han-
16
terar energiflödet mellan batte riet och elmotorn. GaN-transistorernas snabba switchning och låga förluster gör att mer av batteriets energi kan användas för framdrivning. U N D E R V E R K L I G KÖ R N I N G varierar belastningen ständigt. Acceleration, jämn körning och regenerativ bromsning ställer olika krav på kraftelektroniken. – Över en hel körcykel innebär de minskade förlusterna att mindre batterienergi försvinner som värme i kraftelektroniken. En större andel av den lagrade
energin kan då användas för framdrivning, förklarar Murphy. En annan fördel med GaN är möjligheten att arbeta vid betydligt högre kopplingsfrekvenser än traditionella kiseltransistorer. Medan IGBT-transistorer i kisel typiskt arbetar vid 8–12 kHz och kiselkarbidkomponenter kan nå omkring 250 kHz, kan GaN enligt CGD närma sig 1 MHz. Den högre frekvensen gör det möjligt att använda mindre induktorer, transformatorer och andra magnetiska komponenter. Därmed kan kraftelektroniken bli både lättare och mer kompakt. L ÄG R E F Ö R LU S T E R I N N E B Ä R också mindre värmeutveckling, vilket kan minska behovet av kylflänsar och annan kylutrustning. Men högre frekvens är inte alltid bättre. – Vid en viss punkt börjar de ökade kopplingsförlusterna mot-
– GaN ökar inte batteriets kapacitet, men gör det möjligt att utnyttja den lagrade energin effektivare, säger Daniel Murphy.
verka fördelarna med mindre magnetiska komponenter och högre effekttäthet. Den optimala frekvensen måste därför bestäm mas på systemnivå, säger Murphy. E N L I G T M U R P HY bör fördelarna med GaN inte bedömas enbart utifrån transistorernas verkningsgrad. Det avgörande är hur mycket energi hela bilen förbrukar under verkliga körförhållanden. Viktiga mått är därför energiförbrukningen i Wh/km, verkningsgraden från batteri till hjul samt energibehovet för kylning. På längre sikt kan tekniken också möjliggöra nya elektriska arkitekturer med mindre och lättare kraftomvandlare. Resultatet kan bli längre räckvidd med samma batteri. Hur stor vinsten blir i praktiken beror på bilens konstruktion och körcykel. CGD anger inga konkreta siffror. ■
ELEKTRONIKTIDNINGEN 8/26
ESD-EXPERTEN:
” Industrin har glömt Ohms lag och sunt förnuft”
Laser Welding
Elektroniken blir allt känsligare för elektrostatiska urladdningar, men kunskapen om ESD-skydd hänger inte med. Patrik Woss på Armeka riktar skarp kritik mot både utbildningen och företagsledningarna. Produktionshastigheten prioriteras framför kompetensen. Det kan bli en mycket dyr affär.
P
atrik Woss är ESD-revisor och utbildare på Armeka samt sekreterare i SEK TK101, den svenska tekniska kommittén för elektrostatik. Han reagerade när han såg bilder i Elektroniktidningen där ingenjörer hanterade elektronik utan synligt ESD-skydd. – Har svenska ingenjörer helt glömt fysiken de lärde sig i åttan? undrade han. Vi bad honom utveckla kritiken och berätta hur ESDriskerna förändras i modern elektronikproduktion.
Har elektronikindustrin blivit slarvigare med ESD, eller har kunskapen halkat efter? – Det är en kunskapsbrist som
for BMW Gen6 Battery Modules
leder till sämre efterlevnad eftersom företagen i allt högre grad inte ställer krav på kunskap. Vi har tappat bort saker som Ohms lag och sunt förnuft. – Problemet kommer via akademin men blir synligt i en allt snabbare expanderande industri. Vi hinner inte med utbildning när fokus ligger på produktionstakt. Det är en livsfarlig väg i mina ögon. Halvledarkomponenterna blir allt mer avancerade, med mindre strukturer och nya kapslingstekniker. Blir modern elektronik känsligare för elektrostatiska urladdningar? – Det enkla svaret är ja, riskerna
Laser Welding Batteries with Laser Welder LW2095
Maximum process reliability Zero-Gap technology Inline pattern recognition Real-time quality monitoring Flexible weld seam geometries Automated high-volume manufacturing
Hesse GmbH Your reliable equipment partner for: Wire Bonding
Laser Welding
Smart Welding
Automation
▲ ▲
ELEKTRONIKTIDNINGEN 8/26
www.hesse-mechatronics.com
TEMA: PRODUKTION, MÖNSTERKORT & HÅLLBARHET ▲ ▲
ökar. Inom många företag är man naturligtvis medveten om det, men där man inte hänger med och uppgraderar skyddet i lämplig takt ökar risken. – De största riskerna är att man blundar och väljer att inte ställa krav på kompetens och kunskap. Antingen duckar företagsledningen och hoppas på det bästa, eller så finns det en kompetensbrist även på den nivån. – Jag utbildar väldigt många operatörer men ytterst få chefer, generellt sett. Det finns självklart även lysande undantag. Hur vanligt är det att företag tror sig ha ett fungerande ESD-skydd som i praktiken inte håller måttet? – Det är förvånande vanligt att man tror att en ESD-märkning är en garanti för funktion. Efterlevnad och löpande underhåll är stora brister. – Det är tyvärr inte ovanligt med argument i stil med att om vi städar mer sällan blir det ju en minskad kostnad.
– Jag håller faktiskt en högre ESD-koordinatorkurs just idag och minst hälften av deltagarna ser svårigheter med att få loss pengar till ESD-skydd. Latenta ESD-skador kan innebära att en komponent klarar produktionstesterna men går sönder senare hos kunden. Vad kostar bristande ESD-skydd industrin? – Den frågan är knepig. Hur långt är ett snöre? Man kan räkna på kostnader som man har kontroll över, till exempel reparationskostnader kopplade till ett uppskattat antal återkallelser. Det är svårare att sätta ett pris på ett varumärke som skadats av dåligt rykte. – Frågan som jag lär företagsledare att ställa sig är: Vad är det värsta tänkbara som kan hända med din produkt, och vad kostar det? – Jag träffade en busstillverkare som försökte räkna på kostnaden för att femtio passagerare brinner inne i en tunnel . . .
Elektronikproduktionen blir allt mer automatiserad med robotar och automatiska testsystem. Innebär det nya ESD-risker? – Nej, egentligen inte. Faktiskt är det många gånger mindre ESD-risker runt en robot och ett mer eller mindre slutet tekniskt system. Men det går ju inte alltid att få till, och ibland är en människa faktiskt överlägsen en maskin, gudskelov. IEC 61340-5-1 uppdaterades 2024 och nya riktlinjer för ESD-kontroll publicerades 2025. Hänger standarderna med i teknikutvecklingen? – Både ja och nej. Men högre kunskapskrav och tvingande fokus på accesskontroll är mina favoriter. Vilket är ditt viktigaste råd till elektronikproducenterna inför de kommande åren? – Högre kunskapskrav och tvingande fokus på accesskontroll. Håll riskerna borta så upphör Murphys lag att gälla. ■
Företagen famlar med hållbarhetsrapporteringen – Det finns ett tydligt glapp mellan att ha investerat i ett rapporteringsverktyg och att faktiskt kunna använda informationen i verksamheten, säger Christer Eklund, Sverigechef på Lenovo. En ny undersökning visar att nästan två av tre svenska IT-besluts fattare inte vet hur deras företag ska rapportera enligt EU:s hållbarhetsregelverk CSRD.
E
nligt undersökningen, som YouGov genomfört på upp drag av Lenovo, anser 68 procent att deras organisation har investerat tillräckligt i teknik för hållbarhetsrapportering. Samtidigt uppger 63 procent att de inte vet hur rapporteringen enligt CSRD ska genomföras. Endast 26 procent säger att
18
organisationen kan rapportera inom samtliga relevanta områden. Ännu mer anmärkningsvärt är att 41 procent inte ens vet vad som saknas för att rapporteringen ska fungera. – Om organisationen inte vet vilka uppgifter som ska samlas in, vem som ansvarar för dem eller hur de ska kvalitetssäkras
Christer Eklund anser att företagen måste gå från att investera i rapporterings verktyg till att faktiskt kunna använda hållbarhetsdata i verksamheten.
blir tekniken inte tillräcklig, säger Eklund. P R O B L E M E T H A N D L A R alltså inte bara om IT-system utan också om organisation, ansvar och tillgång till data. – Hållbarhetsdata måste bli beslutsdata. Det är inte längre en fråga enbart för hållbarhetsav-
delningen, utan en central fråga för både ekonomi, IT och inköp, betonar Eklund. U N D E R S Ö K N I N G E N bygger på 482 intervjuer med personer som arbetar inom IT eller är IT-beslutsfattare i Sverige. Intervjuerna genomfördes i augusti 2026. ■
ELEKTRONIKTIDNINGEN 8/26
TEMA: PRODUKTION, MÖNSTERKORT & HÅLLBARHET
Hållbarhet har blivit ett krav för att få göra affärer Hållbarhet är inte längre bara en fråga om miljöambitioner. Industrikunderna kräver allt oftare konkreta bevis på leverantörernas miljöarbete. För tyska Werma Signaltechnik, tillverkare av industriell signalutrustning, har hållbarhet därför blivit en allt viktigare affärsfråga, berättar Katja Schiller, ansvarig för miljö- och hållbarhetsfrågor.
K
raven på industrins hållbarhetsarbete ökar. Kunderna vill veta hur produkterna tillverkas, hur mycket energi som används och hur leverantörerna arbetar med miljöfrågor. Samtidigt tillkommer nya regelverk och krav på dokumentation. För Werma Signaltechnik, som utvecklar och tillverkar signal- och varningsutrustning för industrin, påverkar utvecklingen hela verksamheten – från produktutveckling och inköp till produktion och företagsledning.
Varför har hållbarhet blivit en affärskritisk fråga? – Våra kunder lägger allt större vikt vid hur produkterna tillverkas, hur energieffektiva processerna är och hur transparent företaget arbetar. Hållbarhet har därför blivit en viktig faktor för både förtroende och framtida konkurrenskraft. Schiller framhåller att kunderna själva möter stigande energikostnader, kompetensbrist, effektiviseringskrav och nya regelverk. Därför förväntar de sig att leverantörerna tar ett större ansvar. Vilka konkreta krav ställer kunderna? – Det externa trycket har ökat betydligt. Hållbarhetsbedömningar som EcoVadis, omfattande kundfrågeformulär och krav på regelefterlevnad genom hela leveranskedjan är
numera vardag. Många kunder måste kunna visa konkreta resultat från sitt eget hållbarhetsarbete och förväntar sig detsamma av oss. Det innebär att hållbarhetsarbetet inte längre kan begränsas till en enskild avdelning. Enligt Schiller krävs samarbete mellan utveckling, produktion, inköp och ledning. Hur påverkar kraven den industriella produktionen? – Som tillverkande företag påverkar vi både resursförbrukning, energianvändning och leveranskedjor. Allt kan inte göras hållbart över en natt. Det finns ofta målkonflikter mellan ekonomisk lönsamhet, kundernas förväntningar och våra hållbarhetsmål. Schiller betonar att det inte alltid finns enkla lösningar. Förändringar kräver både långsiktiga beslut och interna diskussioner. Vad har Werma konkret gjort för att minska sin miljöpåverkan? – Vi arbetar kontinuerligt med att förbättra vår miljö- och energiprestanda. Det handlar bland annat om vår solcellsanläggning, inköp av 100 procent grön el och återvinning av spillvärme från produktionen. Företaget har också minskat sina koldioxidutsläpp genom att gå över till ett gashyb ridbaserat värmesystem. Arbetet fortsätter i samband med ett nytt byggprojekt.
Katja Schiller betonar att hållbarhet också handlar om människorna i företaget. Werma satsar bland annat på personalhälsa, stöd till kollektivtrafik och cykelpendling samt en bättre arbetsmiljö.
Vilka är utmaningarna? – Vi försöker inte dölja målkonflikterna. Det finns situationer där ekonomiska förutsättningar, kundkrav och hållbarhetsmål drar åt olika håll. Då måste vi diskutera öppet vad som är möjligt och var begränsningarna finns. Hon ser samtidigt kundernas ökade krav som en möjlighet att utveckla verksamheten mer systematiskt, snarare än enbart som en administrativ börda. Vad blir nästa steg i hållbarhetsarbetet? – Vi arbetar intensivt med energieffektivitet, cirkulär ekonomi och hållbart byggande. Samtidigt förbereder vi oss för nya EU-regler, bland annat inom förpackningar och avskogning. Enligt Schiller finns det ingen slutpunkt där ett företag kan förklara sig färdigt med hållbarhetsarbetet. – Förutsättningarna förändras hela tiden, både tekniskt, socialt och genom nya regler. Därför måste vi ständigt fråga oss var vi kan bli bättre. ■
Fjäderklämlister för kretskortsmontage
Utrymmessnåla don för överföring av signaler, data och nätspänning till kretskortet. Kontakterna finns både för fast anslutning på kortet, och i pluggbart utförande. Kan levereras i en mängd olika rastermått och poltal. Kabelanslutning med fjäderklämmor, traditionell skruvanslutning eller via IDC-anslutning. Kontakta oss gärna för mer info.
08-97 00 70 info@elproman.se www.elproman.se
182x66_metz_2023.indd 1
ELEKTRONIKTIDNINGEN 8/26
2023-05-09 08:50:15
19
ADVERTORIAL
EMI DEBUGGING WITH OSCILLOSCOPES USING FAST FFT Oscilloscopes with advanced FFT capabilities and high sensitivity and dynamic range are the ideal instruments for electromagnetic interference (EMI) debugging. MXO oscilloscopes from Rohde & Schwarz with their fast performance let design engineers swiftly and accurately detect and analyze EMI emanating from electronic circuits and boards with time-correlated RF analysis. EMI/EMC regulations help ensure reliable operation and safety for users of electrical and electronic equipment, and designers need to invest significant time to keep their products within these limits. During the design and prototyping phases, it is common practice to perform debugging measurements that identify and resolve potential EMI/EMC challenges before subjecting the product to compliance testing. This proactive approach significantly mitigates the risk of noncompliance. The goal is to efficiently locate emission sources that might impact conformity results using a range of testing tools and troubleshooting techniques. For an all-encompassing solution that streamlines the debugging process, an oscilloscope with time-correlated RF
measurement capabilities, such as the MXO oscilloscopes from Rohde & Schwarz, should be considered (see Fig 1). These oscilloscopes, for example, provide a synchronized display of analog signal characteristics, digital timing, bus transactions and the frequency spectrum. This is enabled by the instruments’ ASICs, which process RF measurements in the hardware and overcome traditional limitations of slow FFT computation. The user interface with familiar spectrum analysis controls (center frequency, span and RBW) helps in addition (see Fig 2). It allows users to independently optimize the displays in the time and frequency domains. The instruments offer a high spectrum display update rate. Signals can be displayed in both a waveform and spectrum view, without splitting the signal path. Designers can easily and accurately correlate time and frequency events with the instruments’ RF and time trigger functions. Peak list and log-log scales help with easy EMI comparison. RF performance matters for EMI debugging Oscilloscopes with a high dynamic range and input sensitivity of 500 µV/div at full measurement bandwidth like the MXO series allow to detect even weak emissions. The 12-bit ADC and 18-bit HD mode enhance the vertical precision. The hardware-accelerated FFT
Fig 2 makes analysis in the frequency domain fast and responsive thanks to the high acquisition rate and functions such as color coding of the spectral display depending on the frequency of occurrence. Additional features supporting EMI debugging -
-
-
-
Ultrafast FFT analysis: > 45000 FFT/s update rate helps capture spurious and elusive spectral events. Logarithmic display and dBµV scales: Easy comparison with EMC test lab results and checking with limit lines based on CISPR standards. Fast results with automatic peak list measurement: Automatically measure frequency peaks marked in the FFT and listed in a table. Max./min. hold and average trace: Statistical traces record the maximum, minimum and average value of spectral energy.
Gated FFT: correlation between frequency and time Tools like a gated FFT function (see Fig 3a) enable FFT analysis on a user-defined region of the acquired time domain signal. Users can move this time window across the signal to determine which segments of the time domain signal correlate to which events in the spectrum. This way, they can, for example, correlate unwanted emissions from switchedmode power supplies with overshoots from the switching transistor (see Fig 3b).
Fig 1
Fig 3b Fig 3a Probe set for E and H near field measurements For conducted emissions, line impedance stabilization networks (LISN) typically include noise output for measurements. However, this includes all the conductive noise in the device under test (DUT). To locate the emission sources within the DUT, near field probes are useful to detect magnetic and electric fields in closer proximity. Oscilloscope vendors offer different probes to complement their instruments: The R&S HZ-15 near field probes, for example, offers a frequency range from 30 MHz to 3 GHz. The R&S HZ-16 amplifier extend the lower frequency down to 9 kHz. A near field probe set includes various electrically shielded probe tips with special shapes that are designed for different measurements (see Fig 4). Why are fast FFTs important? While all modern oscilloscopes support FFTs as a means of providing spectral information about the waveform, the required computation often slows down the acquisition rate. Most oscilloscopes can be as slow as 1 FFT/s to 100 FFT/s. This means that the instrument will have a longer blind time, missing important spectral events between acquisitions. This can be frustrating when locating spectral emissions with near field probes, since the user needs to hold out the probes for several seconds to detect possible noise.
Fig 4
Rohde & Schwarz has implemented powerful ASICs in the MXO oscilloscopes which allow a hardware implementation of FFT processing. This enables ultrafast calculations that provide more than 45000 FFT/s. The blind time is minimized and the responsiveness simplifies sniffing for emissions with near field probes. Users can simply scan the DUT with the probe to determine where and when the noise could be an issue. Where to start? To identify the source of an EMI issue, first developers need to determine the source of energy and find out how this energy is being radiated. Common sources of EMI problems include: LCD emissions Ground impedance Component parasitics Poor cable shielding Power supply filters Switching power supplies (DC/DC
converters) Internal coupling issues Inadequate signal returns ESD in metalized enclosures
As a first step, developers need to locate the source of the energy, using an H near field probe. It’s important to align the probe to determine the direction of the magnetic flux through the plane of the loop. By moving the H
near field probe around the conductor, the energy source can be located. Then, with help of a finer probe, the search can be concentrated on a smaller area. Examining the coincidence of EMI problems with electrical events is arguably the most time-consuming process in EMI diagnostics. A fast FFT makes correlating the spectral and time events easy. MXO 5 series oscilloscopes provide multiple FFTs that can have their own RF settings, enabling further debugging by comparing spectral events at different DUT locations. Summary EMI can be elusive and a failure to comply with EMC standards can hinder product development. EMI debugging early on in development can help detect problems at an early stage and improve circuit performance. Rohde & Schwarz offers with the MXO oscilloscopes valuable tools for developers to perform EMI debugging on electronic circuits, featuring powerful FFT signal processing, high input sensitivity and extensive acquisition and analysis capabilities. The oscilloscopes’ hardware-accelerated FFTs and color-coded spectral display provide an overview of the frequency of occurrence of spectral components in the acquired signals, allowing fast identification of EMI sources. Since the FFT function is controlled in a similar way as it is in spectrum analyzers, users can easily navigate in the frequency domain without having to worry about the time domain settings. Author: Chun Soong Wong, product manager oscilloscopes, Rohde & Schwarz
PE R
R TA T
EX
TEMA: PRODUKTION, MÖNSTERKORT & HÅLLBARHET
Ditt batteri behöver
IKEL
Från februari 2027 måste stora delar av batteriindustrin kunna leverera ett digitalt batteripass för varje enskilt batteri. Men kraven börjar långt tidigare, redan vid konstruktionsbordet. Vilka värden batterihanteringssystemet mäter, hur de lagras och hur varje batteri spåras genom produktionen avgör om tillverkaren klarar de nya EU-reglerna.
N
är ett batteripack konstrueras i dag fattas flera beslut som sällan be traktas som regulatoriska frågor. Vilka mätvärden ska batterihante ringssystemet, BMS, registrera? Var ska infor mationen lagras? Hur länge ska den bevaras och hur ska den kunna läsas ut? Från och med den 18 februari 2027 får dessa beslut en direkt betydelse för möj ligheten att sälja batterier inom EU. Då ska batterier för lätta transportmedel, industri batterier med en kapacitet över 2 kWh och elfordonsbatterier som släpps ut på mark naden eller tas i bruk ha ett digitalt batteri pass enligt artikel 77 i EU:s batteriförordning 2023/1542. Det är lätt att betrakta batteripasset som en administrativ uppgift för en annan avdel ning. Men en stor del av informationen kom mer från konstruktionen, provningen och produktionen. Den som väljer mätkedja, di mensionerar minnet på BMS-kortet och be stämmer hur batteriet ska identifieras avgör också hur mycket arbete som återstår när passet ska fyllas i.
22
Det som inte mäts och registreras från början kan vara omöjligt att dokumentera i efterhand. B AT T E R I PA S S E T Ä R I N T E en etikett utan en strukturerad, maskinläsbar datamängd som hör till det enskilda batteriet. Informationen ska enligt förordningen bygga på öppna standarder, vara driftskompatibel och kunna överföras via ett öppet nätverk utan inlås ningseffekter. Passet ska följa batteriet under dess livs längd och upphör först när batteriet har ma terialåtervunnits. Ansvaret ligger hos den ekonomiska aktör som släpper ut batteriet på EU-marknaden. Det kan vara tillverkaren eller en importör som för in batterier från ett land utanför unionen. Förordningen gäller oberoende av var batteriet tillverkas. Ett batteripack som byggs i Sverige och säljs i Tyskland omfattas av samma regler som ett batteri tillverkat i Sydkorea och sålt i Sverige. Vid förberedelse för återanvändning, än damålsändring eller återtillverkning övergår ansvaret enligt artikel 77.7 till den aktör som
Av Niels van Veen, DPP Hero Niels van Veen, grundare
av DPP Hero i Hannover. Företaget utvecklar programvara för digitala batteripass enligt DIN SPEC 99100 för små och medelstora tillverkare och importörer. DPP Hero är GS1 Germany Solution Partner.
utför dessa åtgärder. Den ansvariga aktören ska tilldela batteriet en unik identitetsbeteckning och säkerställa att informationen är korrekt, fullständig och aktuell. En annan aktör kan få skriftligt be myndigande att hantera uppgifterna, men det övergripande ansvaret ligger kvar hos den som släpper ut batteriet på marknaden. För en elektronikkonstruktör som utveck lar batteripack på uppdrag innebär det att kundens dokumentationsbehov måste be aktas redan under utvecklingen. Om cellerna kommer från en extern leverantör kan uppgif ter om exempelvis kemisk sammansättning och inre resistans behöva begäras in. E N D E TA L J I B AT T E R I F Ö R O R D N I N G E N kan överraska många tillverkare. Kravet på batte ripass börjar gälla i februari 2027, men vissa
ELEKTRONIKTIDNINGEN 8/26
snart ett pass
A L L I N F O R M AT I O N B L I R I N T E offentlig. Detal jerad sammansättning av katod, anod och elektrolyt, artikelnummer, demonterings information, sprängskisser, antal celler och säkerhetsåtgärder hör till information med begränsad åtkomst. Även det enskilda batteriets hälsotillstånd omfattas av begränsad åtkomst och ska inte vara öppet tillgängligt på internet. Prov ningsrapporter är reserverade för anmälda organ, marknadskontrollmyndigheter och Europeiska kommissionen. Vilka som ska räknas som personer med legitimt intresse skulle enligt förordningen ha specificerats i en genomförandeakt se nast den 18 augusti 2026. När detta manus skrevs hade akten ännu inte antagits. Det betyder att systemet som hanterar batteripasset måste kunna anpassa åtkomst rättigheterna när de slutliga bestämmelser na finns på plats.
V I L K A U P P G I F T E R S K A I N G Å i batteripasset framgår av bilaga XIII. Informationen delas in i tre åtkomstnivåer.
A L L A B AT T E R I E R behöver en QR-kod. Från och med den 18 februari 2027 ska alla bat terier märkas med en QR-kod. Batteripasset
ELEKTRONIKTIDNINGEN 8/26
Den offentliga delen är särskilt relevant för konstruktion och provning, eftersom den till stor del bygger på tekniska mätvärden. Där in går bland annat batteriets nominella kapacitet i amperetimmar, lägsta, nominella och högsta spänning samt relevanta temperaturintervall. Även ursprunglig effektförmåga i watt med tillhörande gränsvärden ska redovisas. Till uppgifterna hör också förväntad livs längd uttryckt i laddcykler, inklusive den re ferensprovning som använts. Batteriets tem peraturtålighet i vila, energiverkningsgrad vid livscykelns början och vid 50 procent av livscykeln samt inre resistans på både celloch packnivå ingår. Detsamma gäller C-vär det för livscykelprovningen. Passet ska dessutom innehålla uppgifter om materialsammansättning, kemisk sam mansättning, vissa farliga ämnen och kri tiska råmaterial samt EU-försäkran om över ensstämmelse. Via bilaga VI del A tillkommer produktions uppgifter som tillverkningsort, tillverknings datum, vikt, kapacitet och kemisk samman sättning. Tillverkningsorten ska kunna anges som anläggningens geografiska position och tillverkningsdatum med månad och år. Även kritiska råmaterial som överstiger 0,1 viktprocent ska redovisas. För produktionen innebär detta ett krav på spårbarhet. Uppgifterna måste kunna knytas till rätt batteri och följa den enskilda enheten genom tillverkningsflödet. Redan i dag kräver artikel 38 modellbeteckning och parti- eller serienummer som gör batterierna identifierbara.
© MINESPIDER
krävs däremot bara för tre kategorier: batte rier för lätta transportmedel, industribatte rier över 2 kWh och elfordonsbatterier. För dessa batterier leder QR-koden till det digitala passet. För övriga batterier ska ko den ge tillgång till relevanta märkningsupp gifter, EU-försäkran om överensstämmelse, information om tillbörlig aktsamhet och avfallshantering. För startbatterier tillkom mer information om mängden återvunnen kobolt, bly, litium eller nickel. Det innebär att även bärbara batterier, startbatterier och industribatterier med en kapacitet på högst 2 kWh behöver en QRkod, trots att de inte omfattas av batteripass kravet. Koden ska vara synlig, läsbar och outplån lig. Den ska tryckas eller graveras på batte riet. Endast när batteriets storlek eller egen skaper gör detta omöjligt eller olämpligt får märkningen placeras på förpackningen och i medföljande dokument. För konstruktören och produktionsbered ningen är detta mer än en fråga om etiket tens utformning. Märkningen måste tåla den miljö där bat teriet används under hela dess livslängd. Bilaga VI del C kräver tillräcklig kontrast och en storlek som gör koden lätt att läsa med en vanlig QR-läsare. Koden behöver också kunna läsas när bat teriet är monterat i sin avsedda miljö. Den unika identitetsbeteckningen och koden ska uppfylla ISO/IEC 15459-1 till 15459-6 eller motsvarande standarder. Det hindrar inte att batteriet också för ses med exempelvis en RFID-tagg för logis tik eller service. Men det är QR-koden som förordningen uttryckligen kräver. För pro duktionen gäller det att koppla samman serienummer, tillverkningsorder, identitets beteckning och QR-kod. Varje enhet ska få rätt kod, och informationen bakom den ska motsvara just det batteriet. Vid små tillverkningsserier kan denna koppling vara mer arbetskrävande än själva märkningen. Batterier som ändamålsändras eller återtillverkas ska dessutom märkas om så att deras nya status framgår. ÄV E N O M B AT T E R I PA S S E T införs i februari 2027 har vissa informationskrav andra tids frister. Ett exempel är batteriets koldioxid avtryck. Kravet finns i artikel 7, men beräk ningsmetoden ska fastställas i en delegerad
23
▲ ▲
krav på batterihanteringssystemet gäller re dan sedan den 18 augusti 2024. Enligt artikel 14 ska aktuella uppgifter om parametrarna i bilaga VII finnas i BMS för statio nära batterienergilagringssystem, batterier för lätta transportmedel och elfordonsbatterier. För elfordonsbatterier anges ett hälso mått: status för certifierad energi, SOCE. För stationära energilager och batterier för lätta transportmedel är listan längre. Där ingår återstående kapacitet samt, när det är möjligt, återstående effektförmåga, verk ningsgrad för en fullständig laddnings- och urladdningscykel och ohmsk resistans. Även utvecklingen av batteriets självurladdnings grad ska kunna följas. För dessa två kategorier ska BMS dess utom innehålla information om batteriets förväntade livslängd. Det omfattar tillverk ningsdatum, datum för idrifttagning när det är tillämpligt, energi- och kapacitetsgenom strömning, antal fullständiga ekvivalenta laddcykler och registrering av händelser som påverkar batteriets hälsa negativt. Till sådana händelser hör fullständiga ur laddningar och drift eller laddning vid ex trema temperaturer. Detta är i praktiken en konstruktionsspecifikation som får direkta konsekvenser för elektroniken. Genomströmningstalen måste beräknas kontinuerligt under batteriets livslängd. Det förutsätter ett icke-flyktigt minne som beva rar informationen vid strömavbrott och kla rar upprepade skrivningar under kanske tio till femton års drift. Extrema temperaturer kan inte dokumen teras enbart genom att läsa av den aktuella temperaturen. Systemet måste kunna re gistrera hur länge batteriet har utsatts för sådana förhållanden och hur länge det har laddats vid extrema temperaturer. Minneskapacitet, tidshantering och möjlig heten att läsa ut informationen behöver därför finnas med redan när kretskortet konstrueras. Två andra krav påverkar systemarkitektu ren. Uppgifterna ska kunna läsas med skriv skyddad åtkomst på icke-diskriminerande villkor av den som lagligen har köpt batte riet, inklusive oberoende aktörer och avfalls hanterare, samtidigt som tillverkarens im materiella rättigheter respekteras. BMS ska också ha en funktion för återställ ning av firmware. Det gör det möjligt för en aktör som återtillverkar batteriet att installe ra annan firmware. Om funktionen används ansvarar den ursprungliga tillverkaren inte längre för säkerhet eller funktion som beror på den nya programvaran.
TEMA: PRODUKTION, MÖNSTERKORT & HÅLLBARHET
ER
EX
EU-marknaden från februari 2027. Därmed blir frågan ett leverans problem långt innan den blir ett juridiskt problem. Den andra missuppfattningen är att alla uppgifter kan hämtas från BMS när det blir aktuellt. Energi- och kapacitetsgenomströmning, laddcykler och tid i extrema temperaturer är ackumulerade storheter. Om de inte har re gistrerats från början går det inte att rekon struera dem i efterhand. Den tredje missuppfattningen är att det räcker att placera en QR-kod på batteriets höl je. Koden är bara ingången till informationen. Själva batteripasset är datamängden bakom den, och denna ska hållas korrekt, fullständig och aktuell under batteriets livslängd.
R TA T
P akt och deklarationsformatet i en genomförandeakt. När manuskriptet färdigställdes hade dessa rättsakter ännu inte antagits. Någon slutlig deklaration kunde därför inte upprättas enligt de kommande reglerna. För tillverkaren är det ändå klokt att redan nu samla in uppgifter om energianvändning och materialens ursprung. Det är ofta dessa data som tar längst tid att få fram. Dokumentationen av återvunnet materi alinnehåll krävs tidigast från den 18 augusti 2028. För batterier till lätta transportmedel börjar motsvarande krav gälla först den 18 augusti 2033. Reglerna om tillbörlig aktsamhet, som omfattar ansvarsfull anskaffning av råmate rial, börjar enligt förordningens nuvarande lydelse tillämpas den 18 augusti 2027. Enligt artikel 47 undantas aktörer med en nettoomsättning under 40 miljoner euro, förutsatt att de inte ingår i en koncern som överskrider denna gräns på gruppnivå. Att skilja mellan dessa tidsfrister är viktigt. Annars riskerar tillverkaren att kräva uppgif ter från leverantörer som ännu inte kan leve reras enligt slutligt fastställda metoder.
IKEL
D E N F Ö R S TA M I S S U P P FAT T N I N G E N är att bat teripasset enbart är importörens problem. Ansvaret ligger hos den aktör som släpper ut batteriet på marknaden. Det kan lika gärna vara tillverkaren själv. Dessutom kommer en stor del av den nödvändiga informationen från konstruktions- och produktionsavdel ningarna. Utan ett korrekt batteripass kan ett batteri som omfattas av kravet inte släppas ut på
24
F Ö R T I L LV E R K A R E som ännu inte har förbe rett sig kan arbetet delas upp i fyra steg. Det första är att fastställa om batteriet omfattas av passkravet och vilken ekonomisk aktör som ansvarar för att släppa ut det på EUmarknaden. Det andra är att gå igenom bilaga XIII fält för fält. Vilka uppgifter gäller batterimodel len och vilka gäller den enskilda enheten? Vilka mätvärden finns redan i provningsrap porter och vilka måste tas fram? Det tredje är att kontrollera BMS mot bilaga VII. Registreras alla nödvändiga pa rametrar? Räcker minnet under batteriets livslängd? Kan informationen läsas ut med skrivskyddad åtkomst? Det fjärde är att knyta samman batteriet och dess digitala pass med en unik identi tetsbeteckning, QR-kod och ett system för åtkomsträttigheter som kan anpassas när
regelverket utvecklas. De två första stegen kan normalt genom föras med befintliga resurser. Det tredje kan bli betydligt mer tidskrävande. Ändringar i BMS-firmware kräver ofta en ny provnings omgång, och om batteriet bygger på inköp ta celler kan leverantörens svarstider påver ka hela tidplanen. F Ö R O R D N I N G E N T I L L ÅT E R att batteripassets information lagras av den ansvariga aktören eller av en extern part som fått ett skriftligt bemyndigande. En extern tjänsteleverantör får inte sälja eller använda uppgifterna för andra ändamål än vad tjänsten kräver. Oavsett lösning måste informationen bygga på öppna standarder och vara till gänglig i ett driftskompatibelt format utan inlåsningseffekter. Passet ska dessutom för bli tillgängligt även om den ansvariga aktö ren upphör med sin verksamhet inom EU. Den tekniska lösningen behöver hantera uppgifterna i bilaga XIII, unika identitetsbe teckningar, QR-koder och olika åtkomstnivåer. Men ingen digital tjänst kan ersätta mät ningar som aldrig har gjorts eller produk tionsdata som inte har registrerats. Batteripasset handlar därför inte om håll barhet i broschyrernas allmänna formulering ar. Det handlar om amperetimmar, ohm, ladd cykler och timmar vid extrema temperaturer. Den tillverkare som redan mäter, registre rar och kan spåra dessa värden har gjort en stor del av arbetet. Den som väntar till februari 2027 riskerar däremot att stå med ett batteri som är tek niskt färdigt men som fortfarande behöver ytterligare konstruktionsarbete och prov ning innan det kan säljas. ■
ELEKTRONIKTIDNINGEN 8/26
PE R
R TA T
EX
TEMA: PRODUKTION, MÖNSTERKORT & HÅLLBARHET
IKEL
Hållbar snabbladdning ställer nya krav på kylningen Av Jeff Smoot, Same Sky Jeff Smoot är Vice Presi-
Elektrifieringen av vägtrafiken är en viktig del av omställningen till ett mer hållbart transportsystem. Men när laddnings effekterna ökar ställs också allt högre krav på den elektronik som omvandlar och styr energin. Effektiv värmehantering är avgörande inte bara för laddhastigheten, utan också för energi förlusterna, driftsäkerheten och laddutrustningens livslängd.
E
ELEKTRONIKTIDNINGEN 8/26
behovet av underhåll och den totala kostna den under utrustningens livscykel. E N V I K T I G F Ö R Ä N D R I N G inom laddinfra strukturen är den ökande användningen av snabbladdare som levererar likström direkt till fordonets batteri. Skillnaden mellan AC- och DC-laddning handlar framför allt om var omvandlingen från växelström till likström sker. Vid kon ventionell AC-laddning överförs växelström från elnätet till fordonet, där den inbyggda laddaren omvandlar energin till den likström som batteriet behöver. Vid DC-laddning sker omvandlingen i stäl let utanför fordonet. Laddstationen inne håller den kraftelektronik som behövs för att omvandla och reglera energin innan den levereras till batteriet. Denna uppdelning har stora tekniska för delar. När effektomvandlingen flyttas från bi len till en stationär laddare försvinner många av de begränsningar som gäller vikt och ut rymme i fordonet.
Det blir möjligt att använda större kompo nenter, kraftigare effektmoduler och mer omfattande kylsystem. Därmed kan både strömstyrkan och arbetsspänningen ökas, vilket möjliggör betydligt högre laddnings effekter. Men den högre effekten innebär också att stora mängder värme måste transporteras bort från laddarens elektronik. I E N D C - S N A B B L A D D A R E finns flera kompo nenter som bidrar till värmeutvecklingen. Hit hör bland annat effekthalvledare, filter, induktiva komponenter och effektmotstånd. Särskilt viktiga är de halvledarkomponen ter som används för att styra energiomvand lingen. Traditionellt har IGBT-transistorer, Insulated-Gate Bipolar Transistors, haft en central roll i högeffektstillämpningar. En IGBT kombinerar egenskaper från fält effekttransistorer och bipolära transistorer. Komponenten kan hantera höga spänningar och stora strömmar och lämpar sig därför väl för kraftomvandling.
25
▲ ▲
lfordon har funnits nästan lika länge som bilar med förbränningsmotorer, men det är först under de senaste åren som elektrifieringen har fått ett verkligt genomslag. Utvecklingen har drivits av bättre batteriteknik, politiska styrmedel och en snabbt växande laddinfrastruktur. I takt med att allt fler fordon blir elektriska ökar också förväntningarna på laddningen. För att elfordon ska kunna ersätta konven tionella fordon i allt fler tillämpningar måste laddningen bli snabbare, mer tillgänglig och tillförlitlig. Samtidigt blir laddstationernas egen ener giprestanda allt viktigare. En laddare som omvandlar stora mängder elektrisk energi utvecklar också värme. Även rela tivt små förluster kan innebära betydande värmeeffekter när den totala laddningsef fekten uppgår till hundratals kilowatt. Värmehanteringen blir därför en central del av konstruktionen. Den påverkar inte bara hur mycket effekt laddaren kan leve rera, utan också komponenternas livslängd,
dent of Engineering på Same Sky i Oregon, USA. Han har över 25 års erfarenhet av produktutveckling, konstruktion och teknisk ledning inom elektronikindustrin. Sedan 2004 har han haft flera ledande befattningar inom CUI, numera Same Sky, med ansvar för bland annat produktutveckling, kvalitet, applikationsteknik och rörelsestyrning. Han har en examen i maskinteknik från Montana State University.
TEMA: PRODUKTION, MÖNSTERKORT & HÅLLBARHET När transistorerna växlar mellan ledande och blockerande tillstånd uppstår förluster. En del av energin går förlorad under själva omkopp lingen, medan andra förluster uppkommer när ström passerar genom komponenten. Dessa förluster omvandlas till värme som måste ledas bort för att halvledarnas tempe ratur ska hållas inom tillåtna gränser. U T V E C K L I N G E N M OT H Ö G R E effekttäthet har gjort utmaningen allt större. Moderna effekt moduler kan hantera betydligt högre effekter än tidigare generationer, samtidigt som vär men ofta koncentreras till en begränsad yta. Det innebär att det inte räcker att enbart dimensionera kylsystemet efter den totala värmeeffekten. Konstruktören måste också ta hänsyn till hur värmen fördelas i komponenten och hur effektivt den kan transporteras från halvledarens aktiva delar till omgivningen. Samtidigt förändras halvledartekniken. Kiselkarbid, SiC, används i allt större ut sträckning i moderna kraftomvandlare. SiCkomponenter kan möjliggöra högre verk ningsgrad och högre switchfrekvenser än konventionella kiselbaserade lösningar. Det kan minska vissa energiförluster och möjliggöra kompaktare konstruktioner. Men även med effektivare halvledare kvarstår behovet av noggrant dimensionerad värme hantering. Högre effekttäthet kan tvärtom göra kylningen mer krävande. LU F T K YL N I N G Ä R F O R T FA R A N D E ett starkt al ternativ och en av de mest etablerade meto derna för att kyla effektelektronik. Principen är enkel. Värmen leds från halvledarkompo nenten till en kylfläns som har en betydligt större yta än själva komponenten. Därifrån överförs värmen till den omgivande luften. Den termiska resistansen inne i en effekt modul är ofta relativt låg jämfört med resis tansen mellan kylflänsen och luften. Det gör gränsytan mot omgivningen till en viktig del av hela värmeöverföringen. Genom att öka kylflänsens yta kan den termiska resistansen sänkas. Om luft dessut om tvingas passera över flänsarna med hjälp av fläktar förbättras värmeöverföringen yt terligare. Fördelarna är framför allt enkelhet, tillför litlighet och en väl etablerad teknik. En pas siv kylfläns saknar rörliga delar och har nor malt mycket lång livslängd. Fläktar är också beprövade komponenter, även om de kräver energi och kan behöva underhåll eller byte under utrustningens livstid.
Hemma
Arbetet
AC
Laddstation
DC
Vid AC-laddning omvandlas växelströmmen till likström i bilen. Vid DC-snabbladdning sker omvandlingen i laddstationen, vilket möjliggör betydligt högre laddeffekter.
Same Sky har utvecklat kylflänsar för laddtillämpningar med dimensioner upp till 950 × 350 × 75 millimeter. Så stora kylflänsar kan i mindre krävande tillämpningar fung era med naturlig konvektion, medan högre värmebelastningar hanteras med forcerad luftkylning. Ur ett hållbarhetsperspektiv handlar valet inte enbart om hur mycket värme som kan transporteras bort. Det är också viktigt att bedöma kylsystemets egen energiförbruk ning, komponenternas livslängd och beho vet av service. En väl dimensionerad luftkyld konstruk tion kan erbjuda en attraktiv kombination av låg komplexitet, lång livslängd och begrän sade underhållskostnader. V I D M YC K E T H Ö G A VÄ R M E F LÖ D E N kan väts kekylning vara ett alternativ. Vätska kan transportera värme effektivt och möjliggöra låg termisk resistans mellan den varma kom ponenten och kylmediet. Det gör tekniken intressant när stora vär meeffekter måste avledas från begränsade ytor eller när konstruktionen inte ger tillräck ligt utrymme för stora luftkylda kylflänsar. Vätskekylning innebär emellertid också högre systemkomplexitet. Förutom själva kylplattorna behövs normalt pumpar, rör ledningar, kopplingar och värmeväxlare. Systemet måste dessutom utformas med hänsyn till läckagerisker, servicebehov och tillförlitlighet under lång tid. Även ett vätskekylt system måste slutli gen överföra värmen till omgivningen. Det sker ofta via en radiator eller annan värme växlare, där fläktar kan användas för att för bättra värmeavgivningen. Valet mellan luft- och vätskekylning är där för en avvägning mellan värmeeffekt, utrym me, kostnad och systemets totala livscykel. Vätskekylning kan vara tekniskt motive rad vid höga effekttätheter, men den är inte automatiskt den mest energieffektiva eller hållbara lösningen i varje tillämpning. Hur komponenterna placeras i laddaren
har stor betydelse för kylsystemets effektivi tet. Om värmealstrande komponenter mon teras för tätt kan luftflödet begränsas och utrymmet för kylflänsar minska. Värmen ris kerar då att koncentreras till vissa områden, samtidigt som andra delar av konstruktio nen kyls mer än nödvändigt. G E N O M AT T P L A N E R A komponentplacering en redan i konstruktionsfasen kan luftflödet styras till de delar där kylbehovet är störst. Det är särskilt viktigt i DC-laddare där flera effektmoduler, filter och andra komponenter ska samsas i ett begränsat kapslingsutrymme. Även temperaturgivarnas placering är av görande. I en stor laddstation kan ett styrsys tem kontinuerligt övervaka temperaturerna och anpassa kylningen efter den aktuella belastningen. Fläkthastigheten kan exempelvis ökas när temperaturen stiger och sänkas när kyl behovet är mindre. Vid behov kan systemet också begränsa laddströmmen för att för hindra överhettning. Detta gör det möjligt att undvika onödigt hög energiförbrukning i kylsystemet och samtidigt skydda känsliga komponenter. Men regleringen fungerar bara om tem peraturmätningen är tillförlitlig. En givare som placerats på fel ställe kan ge en missvis ande bild av den faktiska temperaturen i en kritisk komponent. Resultatet kan bli antingen otillräcklig kyl ning eller onödigt hög fläkthastighet. Båda al ternativen är oönskade, eftersom de påverkar systemets driftsäkerhet eller energiprestanda. L A D D S TAT I O N E R I N S TA L L E R A S O F TA utom hus och måste fungera under mycket varie rande klimatförhållanden. Kapslingen ska skydda elektroniken mot regn, fukt, smuts och andra yttre påfrestningar. Samtidigt måste den tillåta tillräcklig ventilation för att värmen ska kunna avledas. Det skapar en konstruktionsmässig avväg ning. Ventilationsöppningar och luftkanaler måste utformas så att luftflödet inte begrän
Effekttätheten i kraftelektroniken har ökat kraftigt under de senaste årtiondena. Mer effekt på mindre yta ställer allt högre krav på kylningen.
26
ELEKTRONIKTIDNINGEN 8/26
En kylfläns leder bort värmen från effektkomponenterna och överför den till omgivande luft. Större yta och forcerat luftflöde förbättrar kylningen.
Direkt solljus kan höja temperaturen inne i laddstationen. Ett väl utformat solskydd minskar värmebelastningen, men måste samtidigt tillåta fri luftcirkulation.
laddaren i skugga eller förse den med ett väl utformat solskydd. Det är då viktigt att det finns tillräckligt med utrymme mellan solskyddet och ladd stationen så att luften kan cirkulera fritt. Genom att begränsa den externa värme belastningen kan behovet av aktiv kylning minska. Det kan i sin tur reducera energiför brukningen och förbättra förutsättningarna för långvarig drift.
sas i onödan, men utan att vatten eller förore ningar kan tränga in och skada elektroniken. En ofta underskattad faktor är solinstrål ningen. Direkt solljus mot laddarens kapsling kan höja temperaturen inne i utrustningen avsevärt och därmed minska kylsystemets tillgängliga temperaturmarginal. En enkel och effektiv åtgärd är att placera
L Å N G L I V S L Ä N G D är en del av hållbarheten. När laddinfrastrukturen byggs ut blir det allt viktigare att betrakta värmehanteringen som en del av systemets totala hållbarhet. En laddare som arbetar med för höga tem peraturer riskerar försämrad tillförlitlighet och kortare komponentlivslängd. Återkom mande överhettning kan dessutom leda till reducerad laddningseffekt, driftstopp och ökade servicekostnader. Effektiv kylning bidrar därför inte bara till att laddaren fungerar vid sin nominella ef
fekt. Den kan också minska behovet av kom ponentbyten och bidra till att utrustningen kan användas under längre tid. Detta är sär skilt betydelsefullt för en infrastruktur som förväntas fungera under många år och där både tillverkning, installation och underhåll innebär resursförbrukning. Samtidigt måste kylsystemen kunna an passas till framtida teknikutveckling. Högre laddningseffekter, förändrade spänningsni våer och nya halvledartekniker kan förändra värmebelastningen och kraven på värme överföring. Det är därför klokt att från början beakta möjligheten till framtida uppgraderingar och förändrade driftförhållanden. I grunden har en snabbladdare samma ter miska utmaningar som annan effekttät elek tronik. Skillnaden ligger framför allt i de stora effekterna, den kontinuerliga belastningen och de varierande miljöförhållandena. När elektrifieringen fortsätter kommer dessa krav att skärpas ytterligare. ■
VÅRA KOMPONENTER FÖR FÖRSVARS- OCH RYMDINDUSTRIN Laserdioder, optiska detektorer, IR-komponenter, optik och fibrer
Läs mer på www.lasercomponents.com/se/aerospace-defense/
2025_LCN_Defense-Ad-print_182x130.indd 1 ELEKTRONIKTIDNINGEN 8/26
06.10.2025 15:21:52
27
TEMA: PRODUKTION, MÖNSTERKORT & HÅLLBARHET
Materialval, ytbehandling och antalet processteg påverkar både komponenternas egenskaper och tillverkningens miljöavtryck.
Ennovis anläggning för vattenåtervinning i Batam återcirkulerar cirka 70 procent av det vatten som används.
PE R
EX
R TA T
Hållbarhetsarbetet börjar på fabriksgolvet IKEL
Elektrifieringen ökar efterfrågan på elektronik, men tillverkningen kräver energi, vatten och råmaterial. För att minska miljöpåverkan räcker det inte att köpa förnybar el eller ställa krav på leverantörerna. Hållbarheten måste byggas in i själva produktionen – från materialval och konstruktion till proces soptimering och resurshantering.
E
lektrifieringen förändrar industrin. Elfordon, energilagring, robotik, in dustriell automation och digital infra struktur driver efterfrågan på allt mer avancerade elektroniska komponenter och elektriska system. Men den miljönytta som elektrifieringen förväntas ge kan inte betraktas isolerat från hur tekniken tillverkas. Elektronikindustrin står inför en dubbel utmaning: produktions kapaciteten måste öka samtidigt som till verkningens miljöpåverkan minskar. Det kräver ett annat sätt att se på hållbar het. Energiförbrukning, utsläpp, vattenan vändning och materialeffektivitet behöver bli lika naturliga produktionsparametrar som kvalitet, kapacitet, kostnad och tillförlitlighet. Hållbarhet kan inte längre vara en separat aktivitet vid sidan av den dagliga verksamhe ten. Den måste integreras i konstruktion, pro duktionsplanering, materialval och inköp. Elektroniktillverkning omfattar många resurskrävande processer. Precisionsstans ning, formsprutning, ytbehandling, svets
28
ning och montering förbrukar både energi och material. I stora produktionsvolymer får även små ineffektiviteter betydande konsekvenser. Maskiner som förbrukar onödigt mycket el, materialspill och extra processteg ökar både kostnaderna och miljöbelastningen. Därför behöver tillverkarna tillämpa sam ma ingenjörsmässiga disciplin på hållbarhets arbetet som på produktionseffektiviteten. E N E R G I F Ö R B R U K N I N G E N kan exempelvis föl jas tillsammans med utrustningens totala ef fektivitet, OEE, maskinutnyttjande och pro duktionsutbyte. Genom att analysera dessa parametrar tillsammans går det att identifie ra förbättringar utan att kompromissa med produktivitet eller kvalitet. Energiledningssystem enligt ISO 50001 ger en struktur för att mäta förbrukningen, identifiera ineffektiva processer och genom föra kontinuerliga förbättringar. Vid Ennovis fabrik i Hangzhou i Kina vän tas förbättringar av kylsystem, tryckluft, mo
Av Nantha Kumar Chandran, Ennovi Nantha Kumar Chandran
är Chief Sustainability Officer på Ennovi. Han har över 30 års erfarenhet av hållbarhetsstrategi, miljöledning, regelefterlevnad och ansvarsfulla leverantörskedjor. Han är utbildad kemiingenjör och har även en MBA. torer, belysning och produktionsutrustning minska elförbrukningen med omkring 1 330 MWh per år. Ytterligare processförbättringar beräknas spara cirka 50 000 kubikmeter na turgas årligen. På Ennovi har detta arbetssätt bidragit till att minska koldioxidutsläppen i förhållande till omsättningen med 49 procent jämfört med basåret 2019. Enbart under 2025 minskade utsläppsin tensiteten med 18 procent, från 65 till 53 ton koldioxidekvivalenter per miljon dollar i om sättning. Det är viktigt att skilja mellan utsläpps intensitet och absoluta utsläpp. En lägre utsläppsintensitet visar att verksamheten blivit mindre koldioxidintensiv i förhållande
ELEKTRONIKTIDNINGEN 8/26
TEMA: PRODUKTION, MÖNSTERKORT & HÅLLBARHET till omsättningen, men betyder inte automa tiskt att de totala utsläppen har minskat. F Ö R NYB A R E L Ä R E N V I K T I G del av industrins omställning, men den löser inte hela proble met. Minst lika viktigt är hur effektivt energin används. En produktionsprocess som kräver min dre energi per komponent ger en miljövinst oavsett varifrån elektriciteten kommer. Ef fektivare utrustning, bättre processtyrning och kortare onödiga drifttider kan minska energibehovet direkt. Ennovi har som mål att nå nettonollut släpp inom Scope 1 och Scope 2 samt an vända 100 procent förnybar elektricitet till 2040. Företaget söker också godkännande från Science Based Targets initiative (SBTi) för ett mål att minska de absoluta utsläppen inom Scope 1 och Scope 2 med 61 procent till 2034 jämfört med 2024. Till 2030 ska dess utom leverantörer som står för 80 procent av inköpen av varor och tjänster ha vetenskap ligt baserade klimatmål. Arbetet omfattar energieffektiv utrust ning, lokal solenergiproduktion, inköp av förnybar el och systematisk energiledning. För globala tillverkare är det viktigt att kombinera gemensamma mål med lokala åtgärder. Fabriker har olika energiförsörj ning, maskinparker och produktionsförut sättningar. Samma lösning fungerar inte nödvändigtvis överallt. VAT T E N Ä R E N A N N A N R E S U R S som får allt större betydelse i elektronikindustrin. Det an vänds bland annat vid rengöring, ytbehand ling och kylning. Till skillnad från koldioxidut släpp är vattenförbrukningens miljöpåverkan starkt beroende av var fabriken ligger. En viss förbrukning kan vara relativt oproblematisk i en vattenrik region men innebära betydande risker där vattenbrist råder. Det räcker därför inte att enbart mäta den totala vattenförbrukningen. Tillverkare mås te också ta hänsyn till lokala förhållanden och möjligheterna att återvinna och återan vända processvatten. Ennovi har minskat sin vattenanvändning
med 59 procent jämfört med 2019. Åtgär derna omfattar effektivare processer, mins kat vattenuttag i utsatta regioner och ökad återvinning. Vid företagets anläggning i Batam åter cirkuleras omkring 70 procent av det vatten som används genom en egen återvinnings anläggning. Vatteneffektivitet är därmed inte bara en miljöfråga utan också en fråga om driftsäker het. Fabriker som är beroende av stora vat tenmängder kan bli sårbara för brist, skärpta regler och stigande kostnader. miljöbesluten fattas redan innan produktionen börjar. Va let av material, komponentgeometri, ytbe handling och tillverkningsmetod påverkar hur mycket energi och råmaterial som krävs för den färdiga produkten. En konstruktion som behöver färre pro cessteg kan minska energiförbrukningen. Mindre materialåtgång minskar resursbe hovet, medan enklare tillverkningsprocesser kan begränsa spill och behovet av ytterligare behandlingar. Detta är särskilt relevant för elektriska för bindningar och kraftanslutningar, där mate rialens elektriska och mekaniska egenskaper måste balanseras mot tillverkningskostna der och miljöpåverkan. M Å N G A AV D E V I K T I G A S T E
VA L E T AV L E D A R M AT E R I A L handlar exem pelvis inte bara om konduktivitet. Även vikt, korrosionsbeständighet, pris och applika tionens krav måste vägas in. Ytbehandlingar ska ge tillräcklig elektrisk prestanda och livs längd utan att tillföra onödig komplexitet. Det finns sällan ett material eller en pro cess som är bäst i alla avseenden. Utmaning en är att identifiera vilka egenskaper som verkligen behövs och var alternativa lös ningar kan ge samma funktion med mindre resursförbrukning. Ennovi utvecklar bland annat limfri lami nering för batterianslutningar, vilket förenk lar tillverkningen och minskar behovet av material. Företagets Flexible Die-Cut Circuitteknik (FDC) erbjuder i vissa tillämpningar
SVENSKA ELEKTROOCH DATAINGENJÖRERS RIKSFÖRENING
ELEKTRONIKTIDNINGEN 8/26
ett resurssnålare alternativ till traditionella flexibla kretskort, med mindre tillverknings spill och enklare återvinning av koppar. Ennovi använder också grön laser för effek tivare svetsning av koppar, vilket minskar be hovet av omarbetning och bidrar till renare tillverkningsprocesser. Därför blir samarbetet mellan konstruktö rer och produktionstekniker allt viktigare. Om tillverkningsaspekterna kommer in först sent i utvecklingen kan möjligheterna att förenkla konstruktionen redan vara begränsade. D E N E G N A FA B R I K E N Ä R B A R A en del av elek tronikens miljöavtryck. Råmaterial, underle verantörer, transporter och andra aktiviteter i värdekedjan ger upphov till indirekta ut släpp, så kallade Scope 3-utsläpp. Dessa är ofta svårare att påverka än ut släppen från den egna verksamheten. Elek tronikindustrins leverantörskedjor består av många nivåer, från råmaterialproducenter till komponenttillverkare, ytbehandlingsfö retag och logistikpartners. Att minska utsläppen kräver därför sam arbete och tillförlitliga data, inte enbart nya krav i inköpsavtalen. Ennovi rapporterade en minskning av Scope 3-utsläppen med 19 procent på ett år, motsvarande omkring 79 000 ton koldioxid ekvivalenter. Företaget kopplar förbättring en till hållbara inköp, leverantörssamarbete, ökad transparens och bättre utsläppsdata. Samtidigt måste miljöresultaten kunna verifieras. Utsläppsintensitet och absoluta utsläpp beskriver olika saker, och föränd ringar i leverantörskedjans utsläpp måste bedömas med hänsyn till datakvalitet, rap porteringsgränser och beräkningsmetoder. Hållbarhet håller därmed på att bli en del av elektronikindustrins konkurrenskraft. Lägre energiförbrukning kan minska kostna derna, effektivare materialanvändning kan begränsa spill och bättre vattenhantering kan göra produktionen mindre sårbar. Men resultaten uppstår inte genom mil jömål eller rapportering i sig. De kräver kon kreta tekniska beslut, investeringar och kon tinuerliga förbättringar. ■
Inte medlem? SER är intresseföreningen för yrkessamma. Vi är kontaktskapare mellan medlemmar och intressanta företag. SER arrangerar studiebesök, föredrag och seminarier med aktuellt fokus. I medlemskapet ingår även medlemstidningen Eloch Datateknik, Elektroniktidningen och Nordisk Energi.
LÄS MER HÄR!
29
PE R
R TA T
EX
TEMA: PRODUKTION, MÖNSTERKORT & HÅLLBARHET
IKEL
Ledarna på kretskortet kan mäta strömmen När man behöver mäta ström i ett kretskort är det vanligt att först titta på specialdesignade motstånd för att lösa uppgiften. Ibland finns dock frestelsen att istället mäta strömmen med hjälp av en av ledarna i mönsterkortet.
S
trömmätningsmotstånd, så kallade shuntmotstånd, krävs för att mäta ström i en last på ett korrekt sätt. Dessa shuntmotstånd placeras i serie med lasten och ger en spänning som är pro portionell mot strömmen som flyter genom shunten. I applikationer med hög ström kan dessa motstånd bli stora och avge betydande mängder värme. Dessa förhållanden antyder att en befintlig kopparledare på mönsterkor tet kan vara en lösning. Ett av problemen med att använda en kopparledare som shunt är att den har en temperaturkoefficient för resistan sen på +0,39 procent/°C, vilket ger låg nog grannhet över temperaturområdet. Det finns svårigheter med att använda en kopparledare som shunt, framför allt att kop
par har mycket låg resistans, vilket innebär att signalspänningen antingen blir så liten att den kräver relativt avancerad förstärk ning, eller att längden kan öka kostnaden på grund av den kretskortsyta som krävs. Denna ytanvändning påverkas också av de krav som ställs på resistanstoleranser. Ett smalt mot ståndsmönster skulle minska längden och därmed även ytan, men etsningstoleranserna på kretskortet dikterar oftast en minimibredd på 0,38 till 0,64 mm (0,015 till 0,025 tum). En annan svårighet är temperaturkoefficienten för koppar som ligger på +0,39 procent/°C, vilket innebär att spänningsfallet för en given ström ökar med 20 procent vid en tempera turökning på 50 °C. Observera också att dimensionstoleranser direkt påverkar mot
Figur 1. Grundläggande krets för lågsidesströmmätning med temperaturkompenserad shunt i ledarmönstret på mönsterkortet.
30
Av Jerry Steele, Microchip Jerry Steele har mer
än 30 års erfarenhet inom analog elektronik och kraftelektronik. Han har tidigare arbetat hos Apex, National Semiconductor, TI och ON Semiconductor.
ståndets värde. Noggrannheten i etsnings processen för mönsterkortet definierar oftast den minsta acceptabla bredden. E N M E TO D F Ö R AT T LÖ S A problemet med temperaturkoefficienten lånar lösningen från chipvärlden. Den utnyttjar geometriska förhållanden för att fastställa förstärkningen i kretsen, istället för att använda absoluta vär
Figur 2. Design av ledare för shunt- och förstärkningsmotstånd.
ELEKTRONIKTIDNINGEN 8/26
TEMA: PRODUKTION, MÖNSTERKORT & HÅLLBARHET den. Inte heller denna metod är helt problem fri, eftersom spänningsfallen blir extremt låga, ofta under 10 mV. Som tur är erbjuder moderna zero-drift-förstärkare (auto-zeroeller chopper-förstärkare) en färdig lösning på problemet med det låga spänningsfallet. Som vi ska se finns det fortfarande vissa be gränsningar när det gäller att uppnå initial noggrannhet, men när metoden väl har kali brerats kan den vara mycket exakt. Idén är att skapa två motstånd med ett geometriskt förhållande som definierar för stärkningen. Tänk till exempel på en hög strömsförande ledare (som vi kallar RSHUNT) med följande (normaliserade) dimensioner: längd (L) = 1, bredd (W) = 10. För det ele ment som bestämmer förstärkningen (som vi kallar RG) skapar man ett annat mönster med L=10 och W=1. Det ger ett förhållande på 100:1 för både dimensionerna och resis tansen. Eftersom förstärkningsmotståndet är avsett att temperaturkompensera den högströmsförande RSHUNT-vägen bör det pla ceras symmetriskt och i närheten av RSHUNTelementet. Figur 2 visar en konceptuell skiss på hur man matchar förhållandet mellan en resistor i form av en kopparledare på möns terkortet och en shunt gjord av kopparleda re på mönsterkortet för att minimera initiala fel samt fel över temperatur. Layouten av motstånden utnyttjar förhållanden och sam manflätad layout (interdigitation). En enkel krets som användes vid den för sta testningen av konceptet illustreras av det förenklade schemat i figur 1. Operationsför stärkaren styr en MOSFET som levererar den återkopplingsström som krävs genom för stärkningsmotståndet, samt en spännings utgång som är proportionell mot den upp mätta strömmen. Det är en krets som är konstruerad för ”lågsidesmätning”, där ena terminalen på strömshunten är jordad och förstärkarens utgång refereras till jord. Ob servera att den här kretsen kräver en opera tionsförstärkare med extremt låg ingångs offset, exempelvis zero-drift-förstärkaren från Microchip MCP6V76 med högst 25 µV ingångsoffset.
av felet vid 125 °C kan tillskrivas drift i andra komponenter, som förstärkningsmotståndet och förstärkaren. En version för högsideströmmätning kan byggas baserad på den välkända kretsen för ”Current Drive Current Sensing”, som visas i figur 4.
Figur 3. Närbild av testkortet med ett 25-centmynt för att visa verklig storlek. Ledaren från TP6 till TP7 är shunten RSHUNT och ledaren från TP6 till TP8 skapar motståndet RG. Den del som täcks av myntet är en oanvänd dubblett av kretsen.
Observera att i det förenklade schemat är strömmen genom R3 och RG alltid en funk tion av ingångsströmmen och förhållan det mellan RSHUNT- och RG-motstånden. De faktiska värdena på RSHUNT och RG behöver endast ha ett totalt värde så att strömflödet ligger inom den erforderliga gränsen för strömmen i MOSFET T1. Förhållandet mellan RSHUNT och RG kan bestämmas utifrån:
D E N N A S T R Ö M S K A PA R ett förhållande där utgångsströmmen är en bråkdel av ingångs strömmen och proportionell mot det geo metriska förhållandet. Spänningen i toppen av R3 används som utgång och kan varie ras för att justera förstärkningen till önskat värde. Ett exempel på en mönsterkortslayout som visar RSHUNT och RG finns i figur 2 och 3. Kretsen i figur 1 implementerades för lågsidesmätning för att enkelt demonstrera kompenseringen av kopparledaren. Ingen ansträngning gjordes för att uppnå absolut noggrannhet, och värdena normaliserades för mätningarna i tabellen. I en testuppställning med operationsför stärkaren MCP6V76 från Microchip registre rades följande värden för temperaturdrift från 25 °C till 125 °C. Felen förblev i stort sett oförändrade upp till drygt 100 °C, och mycket
Figur 4. Strömdriven strömmätningskrets.
ELEKTRONIKTIDNINGEN 8/26
K R E T S E N F Ö R S T R Ö M D R I V N I N G kan enkelt anpassas till metoden för kompensering av ledarna, där RCUSHUNT och RCUGAIN1 är ledarna på mönsterkortet. RG är ett konven tionellt motstånd som ställer in den önskade förstärkningsnivån. Z1 är en rail-to-rail-zener regulator för operationsförstärkaren. D1 ger ingångsskydd om lasten kortsluts.
Ö V E R VÄG E N D E D I K E R A D S H U N T för ström mätning. När du implementerar strömmät ning med ledare på mönsterkort upptäcker du snart varför människan uppfann resisto rer. Den mönsterkortsyta som krävs för att få noggrann strömmätning med ledare behö ver betydligt mer plats än en shunt. Tänk på att den bästa offseten i förstärkare är av stor leksordningen 5 till 10 µV, och att god nog grannhet först uppnås när spänningsfallet vid full skala är en storleksordning högre än så. När man väger in alla faktorer visar det sig att den fysiskt minsta lösningen oftast är en dedikerad shuntresistor. Ett exempel visas i figur 5, som illustrerar hur enkelt det är att använda dedikerade shuntresistorer tillsammans med strömmä tande förstärkare. Shunten ger ett precist resistansvärde med låg temperaturkoeffi cient. Moderna zero-drift-förstärkare med låg offset för strömmätning möjliggör lägre spänningsfall över shunten, vilket förbätt rar verkningsgraden och ofta tillåter fysiskt mindre shuntresistorer tack vare den lägre effektförlusten i shunten. Såväl enkelriktade som dubbelriktade kretsar blir därmed rela tivt problemfria. ■
Figur 5. Krets med dedikerad strömmätande förstärkare som använder Microchips krets MCP6C02-100.
31
NYA PRODUKTER Samlat av Veijo Ojanperä vo@etn.se
Keysight testar PCIe 7.0 i 128 GT/s ■ TEST & MÄT Keysight har lanserat en integrerad testlösning för PCI Express 7.0 som gör det möjligt att etablera, analysera och verifiera protokollkommunikation vid 128 GT/s. Lösningen riktar sig främst till utvecklare av kretsar och system för AIservrar och datacenter.
Svensk arkitektur samordnar AI-agenter ■ OPERATIVSYSTEM Svenska MDINA är en ny systemarkitektur för att samordna AI-modeller, agenter, program och anslutna enheter. Bakom projektet står entreprenören Felix Martinsson, som beskriver lösningen som ett slags operativsystem för intelligenta system. M D I N A står för Modular Distributed Intelligence Node Architec ture. Arkitekturen är tänkt att fungera som ett överordnat kontrollsystem som håller reda på systemets tillstånd, fördelar arbetsuppgifter och styr vilka befogenheter olika komponenter har. Martinsson använder beteckningen OCS, Operating
Skräddarsydd mekanik för elektronikprodukter.
www.blomdahls.com
32
Coordination System, för den här typen av kontroll- och koordinationssystem. Tanken är att skilja mellan de komponenter som utför uppgifterna och den arkitektur som styr helheten. En språkmodell kan exempelvis skapa text, en annan modell generera bilder och ett separat program publicera resultatet. MDINA ska samordna arbetet, hantera beroenden och se till att de olika delarna agerar inom sina tilldelade befogenheter. T I L L S K I L L N A D F R Å N traditionell orkestrering av AI-agenter är arkitekturen inte begränsad till AI-modeller. Även vanlig programvara, molntjänster, sensorer och maskiner ska kunna ingå i samma system. Enligt Martinsson är arkitekturen organiskt inspirerad och utformad för att kunna anpassa sig till förändrade förhållanden och dra lärdom av tidigare händelser. Ett första tillämpningsexempel är Faceless, en experimentell automatiserad medieplattform som Martinsson har byggt med MDINA. Systemet identifierar trender, väljer innehåll för olika profiler och använder AI för att producera text, bilder och video. Materialet anpassas därefter för publicering på bland annat Youtube och Instagram. Efter publiceringen samlar Faceless in resultatdata, genomför A/B-tester och använder
informationen för att påverka kommande innehåll. Enligt Martinsson kan hela processen, från trendanalys till publicering och uppföljning, köras automatiskt varje dag. E N V I K T I G D E L av MDINA är hanteringen av systemets tillstånd och historik. Under utvecklingen av Faceless ledde en felaktig sammankoppling av noder till att ett parallellt system skapades och problemet till slut omfattade omkring 16 400 filer. Genom att återskapa historiken från den senaste godkända publiceringen kunde utvecklarna identifiera ett fungerande tillstånd och återställa systemet. För utvecklare arbetar Martinsson även med verktyget Studio, som ska göra det möjligt att bygga egna system baserade på MDINA. Verktyget finns för närvarande i en privat alfaversion och testas inför en bredare lansering. D E I N T E R N A A LG O R I T M E R N A och de detaljerade dataflödena har ännu inte offentliggjorts. Därför återstår det att visa hur MDINA tekniskt skiljer sig från befintliga ramverk för agentorkestrering och arbetsflödeshantering. Ambitionen är dock att skapa en generell arkitektur för intelligenta system där samordning, behörigheter och kontroll hanteras på en gemensam nivå. ■
PCIe 7.0 fördubblar överföringshastigheten jämfört med PCIe 6.0. Vid 128 GT/s per bana kan en x16-anslutning teoretiskt överföra cirka 256 GB/s i vardera riktningen. De höga hastigheterna ställer samtidigt större krav på signalintegritet, protokollanalys och interoperabilitet. Keysights nya Protocol Test Solution for PCIe 7.0 kombinerar en protokollanalysator (P5762A), en x16-exerciser (P5783A), en testplattform (P5750A) och särskild analysprogramvara. Systemet kan etablera en PCIe-länk mot kretsen som testas och registrera protokolltrafiken utan att analysatorn behöver trimmas manuellt. Testlösningen ger insyn i bland annat LTSSM-tillstånd, FLIT-baserad överföring, protokollfel och transaktioner. Därmed kan konstruktörer identifiera problem redan under den första verifieringen av nya kretsar och fortsätta med interoperabilitets- och överensstämmelsetester i samma miljö. Keysight har tillsammans med Synopsys demonstrerat en fungerande PCIe 7.0-länk vid 128 GT/s mellan Synopsys kiselimplementerade PCIe-IP och Keysights testutrustning. Det är en viktig milstolpe för verifieringen av nästa generations höghastighetsanslutningar i AI-infrastruktur. ■
ELEKTRONIKTIDNINGEN 8/26
NYAPRODUKTER
Ubuntucertifierad AI-modul ■ INBYGGDA SYSTEM Advantechs kompakta AI-modul AOM-2721 har certifierats för Ubuntu 24.04 LTS. Därmed får utvecklare av industriella och inbyggda system en verifierad Linuxplattform med långsiktigt stöd för säkerhetsuppdateringar och underhåll.
Certifieringen har genomförts i samarbete med Canonical och Qualcomm och modulens hårdvara har testats för kompatibilitet med Ubuntu 24.04 LTS. Målet är att minska integrationsarbetet och förenkla utvecklingen av industriella AI-system.
AOM-2721 bygger på Qualcomms Dragonwing QCS6490processor med upp till 12 TOPS AI-prestanda. Den följer OSMstandarden (Open Standard Module) och mäter endast 45×45 mm. Den angivna termiska designeffekten, TDP, är 6,9 W. Trots det kompakta formatet har plattformen stöd för två kameror, 5G, Wi-Fi 6, LPDDR5minne och UFS-lagring. Typiska tillämpningar är autonoma mobila robotar, maskinseende och portabel medicinteknik, där AI-beräkningar behöver utföras lokalt. För industriella system med
långa livscykler erbjuder Canonical dessutom Ubuntu Pro for Devices som tilläggstjänst. Den ger möjlighet till upp till 15 års säkerhetsunderhåll, löpande hantering av kända sårbarheter och verktyg för säkerhetsövervakning och enhetshantering. Advantech framhåller att kombinationen av Ubuntucertifiering och långsiktigt mjukvarustöd ska göra det enklare att använda Arm-baserade AI-moduler i produkter som behöver fungera och underhållas under många år. AOM-2721 finns nu tillgänglig med stöd för Ubuntu 24.04 LTS.
SiC-modul för 3 300 volt och 800 ampere ■ STRÖMFÖRSÖRJNING Toshiba utökar sitt sortiment av kiselkarbidmoduler med IX800FXF2YMS4, en dubbel SiC MOSFET-modul för industriella kraftsystem. Modulen är dimensionerad för 3 300 V och 800 A och har utvecklats för att tåla höga strömstötar utan att kompromissa med verkningsgraden.
Nya modulen bygger på en tredje generation av SiC MOSFETtransistorer och är avsedd för
bland annat växelriktare i järnvägsfordon, halvledartransformatorer, UPS-system, energilager och industriella motordrifter. En central egenskap är diodens höga tålighet mot kortvariga strömstötar. Toshiba anger ett I²t-värde på 300 kA²s vid en kanaltemperatur på 175 °C och en 10 ms lång halvperiod av en sinusvåg. Det ska förbättra tillförlitligheten vid onormala driftförhållanden. Samtidigt hålls lednings- och kopplingsförlusterna nere.Typiskt
spänningsfall i ledande tillstånd är 1,4 V vid 800 A och 25 °C. Vid 1800 V, 800 A och 175 °C anges tillslagsförlusten till 185 mJ och frånslagsförlusten till 175 mJ. Modulen levereras i iXPLVkapsling, där chippen fästs genom silversintring. Tekniken förbättrar värmetåligheten och tillförlitligheten och möjliggör en maxkanaltemperatur på 175 °C. Med den nya modellen omfattar Toshibas sortiment av SiC MOSFET-moduler i iXPLVkapsling nu fyra produkter.
Murata testar 6G-kommunikation på 135 GHz ■ ANTENN Murata har utvecklat en antennmodul för framtidens 6G-nät som arbetar på 135 GHz. Modulen klarar en signalbandbredd på upp till 8 GHz och kan styra radiostrålen i både höjdoch sidled.
Modulen bygger på Muratas LTCC-teknik (Low Temperature Co-fired Ceramics) och en strålformningskrets utvecklad av forskningsinstitutet imec. Antenner, högfrekvenskretsar och signalledningar har integrerats i en kompakt keramisk modul.
34
Vid frekvenser över 100 GHz blir även små variationer i ledningslängder och komponentplacering kritiska. Murata har utvecklat keramiska material
med låg dielektricitetskonstant och små förluster för att minimera signaldämpningen. Enligt Murata är detta den första LTCC-baserade antennmodulen för D-bandet, 110–170 GHz, med tvådimensionell strålstyrning för både sändning och mottagning. Tekniken kan även användas för radar och integrerad kommunikation och avkänning (ISAC), där samma radiosystem både överför data och registrerar föremål och rörelser i omgivningen. Murata siktar på kommersialisering från 2030 och framåt. ■
Mouser tar in Renesas enklaste MCU ■ INBYGGDA SYSTEM Mouser har utökat sitt sortiment med Renesas nya styrkrets RA0E3. Den Arm-baserade kretsen är utvecklad för kostnadskänsliga konstruktioner där låg effektförbrukning, få anslutningar och ett brett driftspännings område är viktigare än hög beräkningskapacitet.
RA0E3 tillhör instegsserien RA0 och bygger på en Arm Cortex-M23-kärna. Den har 16 kbyte flashminne och 2 kbyte SRAM, vilket räcker för enklare styrfunktioner i exempelvis hushållsapparater, fastighetsautomation och industriell elektronik. E N V I K T I G E G E N S K A P är det breda matningsspänningsområdet från 1,6 till 5,5 V. Kretsen kan därmed användas direkt i 5-voltsystem och fungerar vid temperaturer från –40 till +125 °C. Renesas har också lagt vikt vid exakt intern tidshantering och strömsnåla driftlägen. Tanken är att RA0E3 ska kunna ta hand om enklare styr- och övervakningsupp gifter som annars skulle kräva en större och dyrare MCUs. R A 0 E 3 Ä R D E S S U TO M inkompa tibel med RA0E1 och RA0E2, som båda har 64 kbyte flashminne. Det gör det möjligt att välja styrkretsen efter applikationens minnesbehov utan att behöva ändra kretskortets konstruktion. Mouser lagerför även utvecklingskortet FPB-RA0E3 med Arduino- och Pmod-anslutningar, knappar, lysdioder och inbyggd emulator. Kortet kan programmeras och felsökas via USB-C utan separat debugutrustning. ■
ELEKTRONIKTIDNINGEN 8/26
VERKTYG - FALLSTUDIER - WEBBINARIER - GEMENSAM FÄRDPLAN
Vi driver ReLoop Electronics För att hjälpa elektronikföretag – och hela ekosystemet – att ställa om.
cirkulärt
linjärt Var med och påverka! Tillsammans kan vi identifiera prioriteringar och möjligheter för en mer cirkulär och hållbar elektronikbransch. Stockholm, 19 november - Göteborg, 30 november
www.svenskelektronik.se
Avsändaradress: Elektroniktidningen Persuddevägen 50A 135 52 TYRESÖ