EMAG GRUPPE
Werkzeugmaschinen und Fertigungssysteme
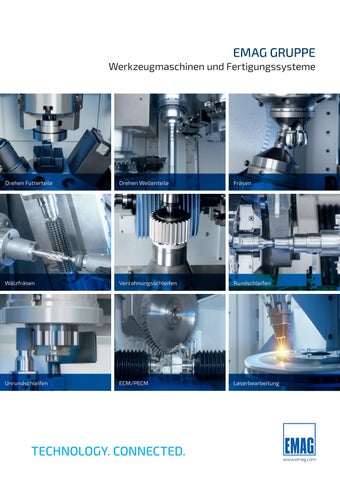
Drehen Futterteile
Drehen Wellenteile
Fräsen
Wälzfräsen
Verzahnungsschleifen
Rundschleifen
Unrundschleifen
ECM/PECM
Laserbearbeitung
TECHNOLOGY. CONNECTED.
www.emag.com
EMAG GRUPPE Weltweit zu Hause Mit Sitz im Herzen Europas ist EMAG seit 1867 führender Hersteller von CNC-Werkzeugmaschinen. Wir bieten Verfahren zur Weich- und Hartbearbeitung – für Metalle und zerspanbare Werkstoffe. Dabei greift EMAG auf bewährte Zerspanungsverfahren wie Drehen, Fräsen und Bohren zurück – ergänzt durch eine breite Palette weiterer Bearbeitungstechnologien. Für nahezu jeden Anwendungsfall die optimale Fertigungslösung Die EMAG Gruppe gehört zu den wenigen Herstellern von Fertigungssystemen, die die gesamte Prozesskette von der Weichbis zur Hartbearbeitung abdecken. Durch den Zugriff auf ein sehr breites Technologiespektrum (Drehen, Bohren, Fräsen, Verzahnen, Schleifen, Laserschweißen, ECM-Entgraten, PECM-Bearbeiten, Automatisierung) realisiert EMAG komplette Prozessketten in den Bereichen Getriebe-, Motoren- und Fahrwerkskomponentenfertigung sowie auch im Non-AutomotiveSektor. Dabei greift das traditionsreiche Unternehmen aus Salach auf die umfassende Erfahrung aller bei der EMAG Gruppe versammelten Unternehmen zurück und bietet seinen Kunden modulare Turn-KeyFertigungslösungen auf höchstem Niveau. Als OEM-Zulieferer garantiert EMAG dem Kunden schnellstmöglichen Support. Auf Wunsch liefern wir ein komplettes Turn-Key-Package: Maschine, Werkzeug, Spanntechnik, Kühlschmierstoff und fertiges Werkstückprogramm. Der Kunde erhält eine produktionsbereite Lösung aus einer Hand.
2.241 EMAG Mitarbeiter insgesamt
8
Technologie- und Produktionsunternehmen » EMAG Systems GmbH » EMAG Salach GmbH » EMAG KOEPFER GmbH » EMAG LaserTec GmbH » EMAG ECM GmbH » EMAG SU S.r.l. » EMAG Zerbst Maschinenfabrik GmbH » EMAG China Machinery Co., Ltd.
2
UNSERE GRÖSSTEN MARKTUNTERNEHMEN – WELTWEITER VERKAUF UND SERVICE:
EMAG Salach GmbH Spanien Barcelona, verantwortlich für den spanischen Markt EMAG Salach GmbH Salach, Deutschland, gegründet 2014, verantwortl ich für die DACH-Märkte sowie Mittel- und Osteuropa
21 14
Niederlassungen und
EMAG Salach GmbH Frankreich La Guerche, gegründet 1981, verantwortlich für den französischen Markt
EMAG MILANO S.r.l. San Giuliano Milanese, gegründet 2000, verantwortlich für den italienischen Markt
EMAG Middle East FZCO Dubai, Vereinigte Arabische Emirate, gegründet 2024 EMAG L.L.C. Farmington Hills, USA, gegründet 1995, verantwortlich für den amerikanischen und kanadischen Markt
Maquinaria EMAG Mexico S de RL de CV
EMAG China Machinery Co., Ltd.
EMAG Korea Ltd.
Santa Rosa de Jáuregui, Querétaro, gegründet 2003
Taicang, China, gegründet 2004
Seoul, Südkorea, gegründet 2004
EMAG (Chongqing) Machinery Co., Ltd.
EMAG India Pvt. Ltd.
Chongqing, China, gegründet 2016
Bengaluru, Indien, gegründet 1998
EMAG do Brasil Ltda. São Paulo, Brasilien, gegründet 1997
Marktunternehmen weltweit (Verkauf und Service)
3
IMMER DIE BESTE PRODUKTIONSLÖSUNG IM BLICK Wie können Qualität und Produktivität in der Metallbearbeitung deutlich gesteigert werden? Diese Frage steht bei uns im Zentrum. Deshalb entwickeln wir Fertigungslösungen, die gezielt auf unterschiedliche Anforderungen zugeschnitten sind und für Bestleistungen stehen – von der kostengünstigen Standardmaschine bis zum kompletten Fertigungssystem. Dabei haben unsere Ingenieure immer den gesamten Produktionsprozess im Blick. Nicht nur die Maschine selbst steht im Fokus. Der gesamte Prozess – Bearbeitungstechnologie, NC-Programmierung, Werkzeuge, Automation und Energieverbrauch – werden gezielt optimiert.
WIR BIETEN FÜR JEDE ANWENDUNG EIN PASSENDES MASCHINENKONZEPT: ✓
Werkzeug- und Formenbau + Universalrundschleifmaschinen
4
✓
Zerspanung als Lohnfertiger + Bearbeitungszentren mit Pick-up-Automation
VORTEILE DER VERTIKALEN PICK-UP-MASCHINEN VON EMAG In vielen Anwendungsbereichen sorgen der vertikale Aufbau und die einfache Pick-up-Automatisierung der EMAG Drehmaschinen für eine deutlich effizientere Produktion. Im Vergleich zu horizontalen Drehmaschinen heißt das in den meisten Fällen:
Deutlich sinkende Produktionskosten ‒ folgende Konstruktionsdetails sorgen für diese Leistungsfähigkeit: + Kompakte Bauweise
Minimaler Platzbedarf durch geringen Footprint – ideal für moderne Fertigungslinien mit begrenztem Raumangebot
+ Integrierte Automation
Serienmäßiger Roh- und Fertigteilspeicher sowie einfache Anbindung an Roboterlösungen sorgen für maximale Effizienz.
+ Höchste Produktivität
Automatisiertes Be- und Entladen über Pick-upTechnologie ermöglicht kurze Taktzeiten und reduzierte Nebenzeiten.
+ Wirtschaftlichkeit auch bei kleinen Losgrößen Kurze Rüstzeiten und einfache Bedienung gewährleisten wirtschaftliche Fertigung auch bei häufig wechselnden Bauteilen.
+ Hohe Maschinenstabilität
Der schwingungsdämpfende PolymerbetonMaschinenbettkörper sorgt für optimale Prozesssicherheit und Bearbeitungsqualität.
+ Exzellente Spanabfuhr
Durch die vertikale Maschinenbauweise erfolgt der Spänefall nach unten – für saubere Prozesse und geringe Reinigungsintervalle.
✓
Verzahnung und Antriebstechnik + Maschinen zum VerzahnungsAbwälzfräsen, -Schleifen
✓
Zulieferer für Automotiv, Energie u.v.w. + Sondermaschinenbau: Komplette Fertigungsstraße zur Herstellung von Bremsscheiben etc.
5
VL-MASCHINEN Die vertikalen Pick-up-Drehmaschinen der VL-Baureihe sind speziell für die Fertigung von präzisen Futterteilen entwickelt worden. Um ein möglichst großes Teilespektrum abdecken zu können, gibt es die VL-Maschinen in vier Ausführungen für Werkstücke von 10 mm bis max. 400 mm Durchmesser.
Maschinengrundkörper
X
Z-Schlitten
Z
X-Schlitten Spindel (Y)
Revolver (Option Y-Achse)
C
Messen (Option)
Automation
Zwischenrad
Kettenrad
Maschinen: VL 2 Sägeabschnitt-Ø: 60 mm Material: C45 2 OPs
Maschinen: VL 2 Vorgeschmiedet-Ø: 50 mm Material: 16MnCr5 2 OPs
Deckel
Kolben
Maschinen: VL 2 Sägeabschnitt-Ø: 100 mm Material: X5CrNi1810 2 OPs
54,6 SEK. 100,8 SEK.
Maschinen: VL 4 Sägeabschnitt-Ø: 100 mm Material: 46S20 2 OPs
35,4 SEK.
VL 2/VL 4/ VL 6/VL 8
143,4 SEK.
Werkstücke
Hauptnabe Maschinen: VL 4 Geschmiedet-Ø: 120 mm Material: 16MnCr5 2 OPs
100,2 SEK.
Abtriebsrad Maschinen: VL 6 Geschmiedet-Ø: 220 mm Material: 16MnCr5 2 OPs
6
Gehäuse 198,6 SEK.
Linientakt
154,8 SEK.
212 SEK.
Maschinen: VL 6 Sägeabschnitt-Ø: 220 mm Material: 42CrMo4 3 OPs
Stirnrad Maschinen: VL 8 Außen-Ø: 320 mm Material: 16MnCr5 2 OPs
TECHNISCHE DATEN
VL 2/VL 100
VL 4/VL 200
VL 6/VL 300
VL 8/VL 400
Werkstück-Ø max.
mm
100
200
300
400
Futter-Ø
mm
160
260
400
500
Umlauf-Ø
mm
210
280
420
520
Werkstücklänge max.
mm
150
200
250
300
Verfahrwege X/Y (optional)/Z
mm
650/± 50/375
760/± 60/415
900/± 30/495
1.010/± 30/595
inch
4
inch
6.5
inch
19.5
16.5
8
30/± 2.3/16.5
15.5
15.5
11
6
27.5/± 2/15
12
10
8
inch inch
8
20.5
10
35.5/± 1/19.5
12
39.8/± 1/23.5
» Leistung 40 %/100 %
kW
Fanuc 15,7/13,9
» Drehmoment 40 %/100 %
Nm
77/59
74/55
256/202
243/183
491/340
462/340
826/600
776/600
1/min
6.000
6.000
4.500
4.500
3.100
3.100
2.850
2.850
Hauptspindel
» Drehzahl max. Revolver » Revolver-Werkzeugplätze
hp
ft-lb
21/19
57/44
Siemens 16,7/14,5
Fanuc 22,7/18
Siemens 24,1/18,1
Fanuc 41,1/28,5
Siemens 43/31,6
Fanuc 47,6/34,6
Siemens 48,8/37,7
22/19
55/41
30/24
188/149
32/24
179/135
55/38
362/251
58/42
341/251
64/46
572/443
65/51
572/443
Anzahl
12
12
12
12
» Drehzahl angetriebene Werkzeuge
1/min
9.600
9.600
9.600
6.000
» Drehmoment angetriebene Werkzeuge bei 30 %/100 % ED
ft-lb
Nm
44/33
44/33
44/33
40/30
m/min
60/30/30
60/15/30
60/15/30
60/15/30
Eilganggeschwindigkeit X/Y/Z Steuerung
ipm
32/24
32/24
32/24
30/22
2,363/1,181/1,181
2,363/591/1,181
2,363/591/1,181
2,363/591/1,181
Fanuc 32iB+/ Sinumerik ONE
Fanuc 32iB+/ Sinumerik ONE
Fanuc 32iB+/ Sinumerik ONE
Fanuc 32iB+/ Sinumerik ONE
7
VT-MASCHINEN Wenn es um hohe Stückzahlen bei der Wellenbearbeitung geht, kommt es auf schnelle Abläufe an. Sowohl der Bearbeitungsprozess als auch das Be- und Entladen müssen sehr schnell vonstattengehen. Diese Höchstleistung garantieren die Maschinen VT 2/VT 4 und VT 100/ VT 200. Vier Achsen, kurze Wege, leistungsstarke Hauptspindel – für diese Stärken steht die VT-Baureihe. Gerade bei hohen Stückzahlen kommen sie voll zum Tragen. Entscheidend ist hier der Bearbeitungsprozess „von zwei Seiten”. Dabei sinkt die Bearbeitungszeit massiv ab. Flexibilität garantieren zwei Werkzeugrevolver mit jeweils elf Werkzeugplätzen, die mit Drehwerkzeugen oder angetriebenen Werkzeugen bestückt werden können.
Revolver 1 Arbeitsspindel mit C-Achse Revolver 2 Reitstock Automation
DIE VORTEILE + reduzierte Hauptzeiten durch Vier-AchsBearbeitung
+ kürzere Nebenzeiten durch zeitparalleles Be- und Entladen der Teile
+ sinkende Investitionskosten durch integrierte Automation
+ zusätzlich vorbereitet zur Integration
des Automationssystems TrackMotion
AUTOMATIONSABLAUF Der Greifer in Revolver 1 entnimmt das Werkstück dem Rohteilespeicher und transportiert es zur Hauptspindel/zum Reitstock. Zeitparallel entnimmt der Greifer in Revolver 2 das bearbeitete Werkstück aus der Hauptspindel/ dem Reitstock, transportiert es zum Fertigteilespeicher und legt es ab.
8
DREI ZENTRALE ERFOLGSFAKTOREN + Reduzierte Hauptzeiten
durch Vier-Achs-Bearbeitung
+ Kürzere Nebenzeiten
durch zeitparalleles Be- und Entladen der Teile
+ Hochproduktive Fertigung von Wellen
6
durch integrierte Automation
SEK.
WERKSTÜCK WECHSELZEIT
TECHNISCHE DATEN
VT 2/ VT 100
VT 4/ VT 200
Futter-Ø
mm
160
250
Umlauf-Ø
mm
210
270
Werkstück-Ø max.
mm
100
200
Werkstücklänge max.
mm
400
630
Verfahrwege X/Y (optional)/Z
mm 332/±25/625 395/±25/810
inch inch inch inch
6
8 4
15
10 10 8
25
inch
13/±1/24
15/±1/32
kW
30,1/23,9
32,4/26,4
Nm
144/112
246/200
1/min
6.000
4.500
» Leistung 40 %/100 %
kW
33,5/26,5
33,9/29,3
» Drehmoment 40 %/100 %
Nm
142/112
231/200
1/min
6.000
4.500
Hauptspindel (Fanuc) » Leistung 40 %/100 % » Drehmoment 40 %/100 % » Drehzahl max.
hp
ft-lb
40/32
106/83
43/35
181/148
Hauptspindel (Siemens)
» Drehzahl max.
VT 2
VT 4
Werkstückdurchmesser max.: 100 mm
Werkstückdurchmesser max.: 200 mm
Werkstücklänge max.: 400 mm
Werkstücklänge max.: 630 mm
hp
ft-lb
45/35
105/83
2 x 11
45/39
170/148
2 x 11
Revolver-Werkzeugplätze
(2 x 1 Greifer)
Eilganggeschwindigkeit X/Y/Z m/min ipm
1,181/591/1,181
1,181/591/1,181
1/min
12.000
9.600
Nm
20/16,5
44/33,1
Drehzahl angetriebene Werkzeuge max. Drehmoment angetriebene Werkzeuge 3 0 %/100 % Steuerung
ft-lb
30/15/30
15/12
(2 x 1 Greifer)
30/15/30
32/24
Fanuc 32iB/ Fanuc 32iB/ Sinumerik ONE Sinumerik ONE
9
VL-MEHRSPINDLER – VL 3 DUO Mit der VL 3 DUO erweitert EMAG die Produktpalette der VL-Baureihe um eine zweispindlige Maschinenlösung für die hochproduktive Fertigung von Futterteilen mit einem Durchmesser bis zu 150 mm. In der VL 3 DUO vereinen sich die technologischen Entwicklungen der letzten Jahre – von der Pick-up-Automation über das TrackMotion Automationssystem bis hin zum modularen Grundaufbau der Maschine – zu einem hochproduktiven Fertigungssystem, das auf engstem Raum maximale Produktivität bietet. Die neuesten Steuerungsgenerationen von FANUC und Siemens ermöglichen eine einfache Bedienung.
LEISTUNGSDREHEN MIT DER VL 3 DUO Die VL 3 DUO punktet durch den steifen Maschinenaufbau beim Schwerzerspanen. Hohe Vorschubkräfte bei großer Schnitttiefe reduzieren die Bearbeitungszeit. Standardspindel:
High-Torque-Spindel:
ap = 4,75 mm
ap = 8,5 mm
f =
0,4 mm/rev
f =
0,4 mm/rev
vc =
250 m/min
vc =
250 m/min
0.2 in
0.02 in/rev
1,000 in/min
0.3 in
0.02 in/rev
1,000 in/min
TECHNISCHE DATEN Werkstück-Ø max.
150
Umlauf-Ø max.
mm
240
Futter-Ø max.
mm
210
Werkstücklänge max./optional
mm
110/175
Verfahrweg X/Y (optional)/Z
mm
505/±30/250
inch
6
inch
9
inch
8
inch inch
4/7
20/±1/10
» Leistung 40 %/100 %
kW
Fanuc 17,9/15,5
» Drehmoment 40 %/100 %
Nm
144/98
1/min
5.000
5.000
» Leistung 40 %/100 %
kW
Fanuc 31,5/28,1
Siemens 31,2/26,3
» Drehmoment 40 %/100 %
Nm
255/192
255/192
1/min
5.000
5.000
Hauptspindel (2 Stk.)
» Drehzahl max. High-Torque-Spindel – Option
» Drehzahl max. Revolver (2 Stk.) » Revolver-Werkzeugplätze » Drehzahl angetriebene Werkzeuge » Drehmoment angetriebene Werkzeuge Eilganggeschwindigkeit X/Y/Z Steuerung
10
VL 3 DUO/VL 150 DUO mm
hp
ft-lb
hp
ft-lb
24/21
106/72
42/37,7
188/142
Siemens 20/17,2 145/112
26,8/23
107/83
41,8/35,3 188/142
Stück 1/min Nm
12 9.600 44/33
m/min
60/30/30
ft-lb ipm
32/24
2,362/1,181/1,181
Fanuc 31iB/Sinumerik ONE
VL 3 DUO FÜR ANSPRUCHSVOLLE DREHBEARBEITUNGEN + Arbeitsspindel mit 5.000 min-1/32 kW/255 Nm bei 40 % ED
+ stabiler mechanischer Aufbau, Spindelflansch nach DIN 55026 der Größe 6
+ Motorspindel mit DirectDrive für kürzeste Hochlaufzeiten, höchste Rundlauf- und Dauergenauigkeiten
+ maximales Drehmoment über großes Drehzahl-
Hochproduktiv für Futterteile bis ø 150 mm bei minimalem Platzbedarf
spektrum
+ wassergekühlte Motorspindel für maximale Thermostabilität 300
50
270
45
240
40 35
210
192
31,5
30
180
28,1
25
150
Drehmoment (Nm)
Drehzahl (1/min)
6.000
5.400
4.800
4.200
3.600
5 3.000
10
30 2.400
15
60
1.800
20
90
1.213 1.408
120
600
Drehmoment (Nm)
255
Leistung (kW)
ARBEITSRAUM DER VL 3 DUO:
Leistung (kW)
40 % ED
40 % ED
100 % ED
100 % ED
Höchste Präzision
Maschinenbett aus dem Polymerbeton MINERALIT®, Maschinengewicht 10.000 kg, Rollenumlaufführungen und direkte Wegmesssysteme in allen Achsen
Integrierte Automation
Pick-up-Arbeitsspindel für das Be- und Entladen
Einzigartiges Maschinenkonzept
Zwei Arbeitsspindeln und zwei Hochleistungs-Werkzeugrevolver mit Torquemotor
Sehr gute Zugänglichkeit
Kurzer Abstand zu den Revolvern und der Arbeitsspindel gewährleistet eine hervorragende Zugänglichkeit.
Höchste Flexibilität
Teilespeicher für bis zu 400 Werkstücke und TrackMotion A utomationssystem für einen schnellen Teiletransport z wischen Teilespeicher und Arbeitsr äumen sowie das Wenden der Werkstücke
Minimale Aufstellfläche
24,5 m2 für die komplette Maschine: VL 3 DUO + TrackMotion + Teilespeicher + Späneförderer
*Komplett ausgestattete Maschine inklusive Späneförderer, TrackMotion und Teilespeicher für bis zu 400 Werkstücke (abhängig von der Werkstückgeometrie)
11
Classic MASCHINEN – UG-BAUREIHE Die UG-Serie ist Teil der EMAG Classic Line – dem effizienten Einstieg in die Präzisionsfertigung. Mit Schleiflängen von 400 bis 1.500 mm deckt die Baureihe ein breites Spektrum an Werkstückgrößen ab – von kurzen Präzisionsteilen bis hin zu langen Wellen und komplexen Werkstücken mit Innen- und Außenbearbeitung. Dank der Kombination aus robuster Grundmaschine, hochwertigen EMAG Komponenten und bewährter Schleiftechnologie bietet die UG-Serie eine technisch ausgereifte Lösung für Werkstätten, Werkzeugbauer und Produktionsbetriebe, die universelle Schleifaufgaben effizient und reproduzierbar lösen wollen.
UG 1000
Schleiflänge: 1.000 mm
UG 400
Schleiflänge: 400 mm
UG 630
UG 1500
Schleiflänge: 630 mm
TECHNISCHE DATEN
Schleiflänge: 1.500 mm
UG 400
UG 630
UG 1000
UG 1500
Spitzenhöhe/Spitzenweite
mm
175/400
175/630
175/1.000
175/1.500
Schleiflänge (gerade Scheibe/Winkelscheibe)
mm
400/240
630/450
1.000/825
1.500/1.220
kg
60
80
120
150
Werkstückgewicht zwischen Spitzen max.
in in
7/16
16/9
7/25
25/18
7/39
39/32
59/48
lb
132
176
mm
100
90
90
3,5
-
Tischhub
mm
640
885
1.240
1.860
Verfahrweg min./Impuls
mm Nm
0,0001 8
0,0001 12
0,0001 12
0,0001 12
°
8,5
8,5
8,5
5
Schlittenhub
mm
320
320
320
320
Verfahrweg min./Impuls
mm
in
0,0001
0,0001
0,0001
0,0001
Servomotor-Drehmoment
Nm
8
8
8
Spann-Ø (Futter) max.
in
4
3,5
264
7/59
331
Längsachse (Z-Achse)
Servomotor-Drehmoment Schwenkbereich Maschinentisch Schleifschlitten (X-Achse)
Schwenkbereich Maschinentisch Schwenkachse (B-Achse) Schwenkbereich Auflösung der B-Achse Schwenkzeit für 180° Wiederholgenauigkeit
12
in
ft-lbs
in
25
5,9
12,5
35
8,8
12,5
49
8,8
12,5
73
8,8
12,5
8
ft-lbs
5,9
5.9
5,9
5,9
°
8,5
8,5
8,5
-
° ° s
-15 bis +225 0,0001 8
-15 bis +225 0,0001 8
-15 bis +225 0,0001 8
-15 bis +225 0,0001 8
Winkelsekunden
±2
±2
±2
±2
UG 400 Schleifspindel (Außen-/Planschleifen) Schleifscheiben-Ø (links/rechts)
mm
in
500 × 40 (50ROS) × 203,2
UG 630 500 × 63 (80ROS) × 203,2
UG 1000 500 × 63 (80ROS) × 203,2
UG 1500 500 × 50 (80ROS) × 203,2
20 x 1,5 (50ROS) x 8
20 x 2,5 (80ROS) x 8
20 x 2,5 (80ROS) x 8
20 x 2 (80ROS) x 8
Spindelleistung Umfangsgeschwindigkeit Innenschleifeinheit HF-Spindelaufnahme-Ø
kW m/s
7,5 60
7,5 (11 optional) 60
7,5 (11 optional) 40
7,5 (11 optional) 50
mm
120
120
120
-
Drehzahlbereich Schleifscheiben-Ø
1/min mm
20.000–125.000 50
20.000–125.000 50
20.000–125.000 50
-
Werkstückspindel (Werkstückkopf) Zentrierkonus Spindeldrehzahl (stufenlos) Schwenkbereich Motordrehmoment
– 1/min ° Nm
MT4 30–800 0 bis +30 12
A2-4/MT4 (MT5) 30–800 0 bis +30 22
A2-4/MT4 (MT5) 30–800 0 bis +30 22
-
– mm
MT4 60/40
MT4 60/40
MT4 60/40
MT5 65/40
mm
±0,040
±0,040
±0,040
±0,040
Reitstock Zentrierkonus Pinolen-Ø/Pinolenhub Mikrokorrektur des Kegels Abrichtsysteme Für Außenschleifen/Für Innenschleifen Hydraulikaggregat Tankvolumen Motorleistung
in
in
ft-lbs
in
5
2
8,8
2/1,5
5
2
16
2/1,5
5
2
16
2/1,5
2,5/1,5
Auf Werkstückkopf, Abrichtfliese/Schwenktyp auf Maschinentisch l kW
30 0,75
30 0,75
30 0,75
30 0,75
13
WEITERE EMAG MASCHINEN Classic MASCHINEN Der effiziente Einstieg in die Präzisionsfertigung. Die Classic Maschinen stehen für maximale Wirtschaftlichkeit bei gewohnt hoher EMAG Qualität. Diese Maschinen konzentrieren sich auf das Wesentliche und bieten einen optimierten Funktionsumfang für typische Bearbeitungsaufgaben. Die Grundmaschine wird von ausgewählten Partnern bezogen und durch EMAG mit bewährter Prozess- und Zerspanungstechnologie, wie beispielsweise Spannmittel und Werkzeuge, ausgestattet. Dabei profitieren Sie vom weltweiten EMAG Servicenetz und schneller Ersatzteilversorgung – die ideale Wahl für eine kosteneffiziente Fertigung ohne Kompromisse bei der Zuverlässigkeit.
MSC 5 DUO
HSC 1
USC 850
Die MSC 5 DUO ist eine zweispindlige CNC-Drehmaschine, die speziell für die Anforderungen der modernen Serienfertigung konzipiert wurde.
Die HSC 1 ist eine kompakte, leistungsfähige CNC-Drehmaschine für die wirtschaftliche Bearbeitung von Drehteilen in zwei aufeinanderfolgenden Bearbeitungsoperationen (OP 10 / OP 20).
Die USC 850 ist eine hochmoderne Universaldrehmaschine, die speziell für die präzise und effiziente Bearbeitung großer Drehteile entwickelt wurde.
TECHNISCHE DATEN
MSC 5 DUO
HSC 1
USC 850
Werkstück-Ø max.
mm
120/240
375
700 (575)
Werkstücklänge max.
mm
85/145
570
2.000
Umlauf-Ø max.
mm
327
610
800
inch inch
inch
5/10
3/6 13
UNIVERSALRUNDSCHLEIFMASCHINEN WPG 7 – hochpräzises Außenrundschleifen mit minimaler Aufstellfläche inkl. Automatisierung Dank integriertem Linearportal mit Doppel-Greifer übernimmt die Maschine das Be- und Entladen der Werkstücke selbstständig und prozesssicher mit extrem kurzen Span-zu-Span-Zeiten. Sie eignet sich perfekt für kurze Wellen bis 250 mm Länge sowie für Futterteile und ist ideal für eine flexible Serienfertigung mit kürzesten Taktzeiten.
TECHNISCHE DATEN
14
Werkstücklänge max.
mm
250
Spitzenhöhe
mm
100
Spitzenlänge
mm
380
inch inch inch
10 4
15
15
22
24
27.5 (22.5) 79
31.5
VERZAHNUNGSMASCHINEN Verzahntechnologie für die hochproduktive Zahnradherstellung. Ob modernste Wälzfrästechnologie oder die passenden Maschinen für das Anfasen und Entgraten – EMAG hat die passenden Lösungen für Zahnräder- und Schneckenverzahnugnen. Viele Faktoren spielen bei der Etablierung eines effizienten Produktionsprozesses eine Rolle. Deshalb entwickelt EMAG sehr kreative, individuelle Lösungen auf Basis der standardisierten Verzahnungsmaschinen. Technologiespektrum der EMAG Gruppe um die Verzahnverfahren:
+ Wälzfräsmaschinen
+ Verzahnungsschabmaschinen
+ Wälzschälmaschinen
+ Wälzschleifmaschinen
+ Wälzstoßmaschinen
+ Profilschleifmaschinen
TECHNISCHE DATEN Modulbereich max.
+ Schleifmaschinen für
Verzahnungswerkzeuge
+ Profilfräsmaschinen
HLC 150 H Wälzfräsmaschine
CLC 200 HC Wälzfräs- und Anfasmaschine
G 160 Wälzschleifmaschine
GR/GW 250 Schnecken-Profilschleifmaschine
CLC 260 H FR Schneckenfräsmaschine
3
3 (5)
4
7
12
Werkstück-Ø max.
mm
150
250
160
250 (150)
260
Werkstücklänge max.
mm
500
300
300
550 (500)
1.800/2.300
inch inch
6
20
10 12
6.5 12
10 (6)
21.5 (20)
10
71/90
15
EMAG LASERTEC
Systeme für die Lasermaterialbearbeitung
Laserschweißen
Laserreinigung
Laserhärten
Laserauftragsschweißen
Die Lasersysteme von EMAG setzen Maßstäbe für moderne Fertigungsprozesse. Mit innovativen Technologien steigern sie die Qualität, Effizienz und Produktivität Ihrer Produktion nachhaltig. Sie profitieren von deutlich verkürzten Durchlaufzeiten und perfekt abgestimmten Prozessabläufen. Ob als Stand-Alone-Lösung oder vollständig automatisiert: EMAG Lasersysteme ermöglichen die wirtschaftliche Herstellung leistungsfähiger, präziser und langlebiger Bauteile – und das in konstant hoher Qualität. So bringen Sie Ihre Fertigung auf ein neues Level und sichern sich entscheidende Wettbewerbsvorteile.
TECHNISCHE DATEN Prozesse
ELC 6
ELC 6i
ELC 160
LSW, VW, F
LSW, LR, VW, F, DMC
LSW, LR, VW, F
Außen-Ø max.
mm
300
300
300
Werkstückhöhe max.
mm
300
300
300
TECHNISCHE DATEN
ELC 2500
ELC 1500 LMD
ELC 550
Prozesse
LSW, LMD
LMD
LMD
inch inch
12 12
12 12
12
Außen-Ø max.
mm
2.500 x 1.500
600
550
Werkstückhöhe max.
mm
600
1.500
250
inch inch
98 x 59 24
24
59
Prozesslegende: LSW = Laserschweißen; LR = Laserreinigen; LMD = Laserbeschichten; VW = Vorwärmen; F = Fügen, DMC = DMC Markieren
16
12
22
10
EMAG ECM
Systeme für die Elektrochemische Metallbearbeitung Die elektrochemische Metallbearbeitung basiert auf dem Prinzip der Elektrolyse. Das Werkzeug wird als Kathode und das Werkstück als Anode an eine Gleichspannungsquelle angeschlossen. In einer wässrigen Elektrolytlösung erfolgt zwischen Kathode und Anode ein Ladungsaustausch, der das Werkstück gezielt bearbeitet. So entstehen Konturen, Ringkanäle, Nuten oder Auskesselungen berührungslos mit höchster Präzision. Das dabei abgetragene Material fällt als Metallhydroxid aus der Elektrolytlösung aus. Die Bearbeitung erfolgt unabhängig vom Gefügezustand des Metalls. Dabei können sowohl weiches wie auch gehärtestes Material oder sehr schwer zerspanbare Sonderlegierungen bearbeitet werden. Ein weiterer Vorteil: Die Bauteile werden weder thermisch noch mechanisch beansprucht.
TECHNISCHE DATEN
PTS
PI Premium Integrated
PS Premium Standard
PO 100 SF PO 900 BF
Generatorleistung
A (DC)
2.500
400 – 2.500
400 – 2.500
2 x 2.500 – 5.000
Generatorleistung
A (Puls)
6.000 – 12.000
400 – 8.000
400 – 8.000
2 x 6.000 – 12.000
Bewegte Kathode
Bei der stehenden Kathode wird das Werkstück mit dem Pluspol, der Anode, kontaktiert. Das Werkzeug bildet die stehende Kathode. Verbunden ist die Kathode ebenso wie die Anode mit einer Leistungselektronik. In Abhängigkeit vom Einsatzzweck und den qualitativen Anforderungen kann der Prozess mit konstantem DC-Strom oder einem gepulsten Strom gefahren werden. Ein konstant fließender Elektrolytstrom spült die abgetragenen Hydroxide kontinuierlich weg. Typische Anwendungen sind Entgratungen oder Verrundungen von Verschneidungen an Metallbauteilen.
Bei diesem Verfahren wird die mit dem Minuspol kontaktierte Kathode, also das Werkzeug, mit konstantem Vorschub bewegt. Die Kathode hat die negative Form der abzubildenden Geometrie. Das Werkstück bildet die Anode und liegt am Pluspol an. Ein konstanter Elektrolytstrom transportiert die anfallenden Hydroxide aus dem Arbeitsspalt ab. Die angeschlossene Leistungselektronik liefert in den meisten Fällen einen gepulsten DC-Strom. Dadurch lassen sich Applikationen wie Bohren und Räumen realisieren.
UDC
Zeit t/s
Bearbeitungszeit pro Werkstück
UDC
Zeit t/s
Werkzeug= Kathode Elektrolyt
Werkzeug= Kathode
Präzise Elektrochemische Metallbearbeitung (PECM) Noch einen Schritt weiter geht die präzise elektrochemische Metallbearbeitung (PECM). Hierbei können aus einem Werkstück dreidimensionale Formen herausgearbeitet werden. Der Grundaufbau gleicht den zuvor beschriebenen Verfahren mit dem Werkstück als Anode und dem Werkzeug als Kathode. Zusätzlich wird dem Vorschub und der Pulselektronik eine oszillierende Bewegung des Werkzeugs überlagert. Der Arbeitsspalt ist deutlich kleiner als bei der bewegten Kathode, was eine präzise Metallbearbeitung mit genaueren Toleranzen ermöglicht.
Bearbeitungszeit pro Werkstück
Spannung U/V
Bearbeitungszeit pro Werkstück
Spannung U/V
Spannung U/V
Stehende Kathode (ECM)
Oszillationshub z/mm Spannung U/V
UDC
Vorschub
Zeit t/s
Zeit t/s
Zeit t/s
Zeit t/s
Pulspaket im Bereich des UT
Werkzeug= Kathode Elektrolyt
Elektrolyt
Werkstück = Anode
Werkstück = Anode
Werkstück = Anode
17
AUTOMATISIERUNGSLÖSUNGEN VON EMAG Automatisierte Produktionstechnologie, passgenau für die Anforderungen von Bauteil und Materialfluss – mit diesem Anspruch entwickelt EMAG eine Vielzahl von Automatisierungslösungen. Die gesamte Produktion wird dadurch schneller, ist weniger fehleranfällig und kostengünstiger. Das breite Produktspektrum unserer Automationssysteme reicht von Portalen über unseren TrackMotion und Roboterzellen bis hin zu unseren Stapelzellen der SCS-Baureihe. Durch dieses Spektrum an Automatisierungslösungen kann EMAG eine Vielzahl von Fertigungsszenarien umsetzen. Automationssysteme: Verketteter Materialfluss für mehr Produktivität
Darstellung ohne Sicherheitszäune
Sie wollen fehlende Arbeitskräfte kompensieren und dabei die Prozesse vereinfachen und gleichzeitig Stückkosten senken? Unsere Automationslösungen bieten hierfür eine ideale Grundlage. Dazu ist es keineswegs notwendig, von vorneherein „in großen Linien“ zu denken. Im Gegenteil: EMAG bietet skalierbare Automatisierungslösungen, wie zum Beispiel den EMAG eigenen TrackMotion oder unsere modulare Roboterzelle. Und: Das Ganze kommt aus einer Hand und wird präzise an die Bedingungen des Kunden angepasst.
TRACKMOTION AUTOMATIONSSYSTEMS Beim TrackMotion fährt der sogenannte TransLift auf einem Schienensystem („Track“) durch die Automationsgasse der Maschinen. Der TransLift übernimmt die Funktionen Teilegreifen in unterschiedlichen Höhen sowie Positionieren und Wenden des Werkstücks. So können Maschinen sehr einfach miteinander verkettet werden, seinen es die Parallelisierung gleicher oder die Verkettung aufeinanderfolgender Operationen.
+ Minimale Rüstzeit: Das TrackMotion
+ Integration von Messeinrich-
+ Platzsparend, da das Automations-
+ Servicefreundlich: Das Track-
+ Hohe Zuverlässigkeit durch
+ Kurze Teiletransportzeit:
Automationssystem ist nach Eingabe der Werkstückhöhe und des Teiledurchmessers einsatzbereit. system komplett hinter den Maschinen angebracht ist
einfachen und stabilen Aufbau
18
tungen, Markiersystemen, Reinigungsmaschinen und vielen weiteren Funktionen möglich
Über einen Teilespeicher werden die Rohteile zur Verfügung gestellt. Dieser bietet eine Speicherkapazität von bis zu 400 Teilen, abhängig von der Werkstückgeometrie.
Motion Automationssystem ist von allen Seiten gut zugänglich. Verfahrgeschwindigkeiten horizontal 150 m/min und vertikal 35 m/min
Von Klein bis Groß ohne Umrüsten. Der umrüstfreie NC-Greifer gewährleistet schnellstes Rüsten der Maschine.
SCS-STAPELZELLEN Hochproduktive Fertigung auf engstem Raum – das versprechen die Stapelzellen der SCS-Baureihe Egal ob für die Bearbeitung von Futter- oder Wellenteilen, in Kombination mit den SCS-Stapelzellen werden EMAG Maschinen zu kompakten, vollautomatisierten Fertigungssystemen, die über Stunden autonom produzieren können. Während die SCS 1 für kleinere Bauteile ausgelegt ist, die auf Werkstückträgern zugeführt werden, kann die SCS 4 Drahtkörbe bis zu einer Größe von 600 x 500 mm und einem Gewicht von 40 kg handhaben. Das Teilehandling sowie die Be- und Entladung der Maschinen wird über einen Roboter realisiert.
MRC-ROBOTERZELLE: BIN PICKING Die modulare Automationslösung ermöglicht unter anderem die Beladung von Maschinen mit Rohteilen direkt aus dem Schüttgut. Die vertikalen Pick-up-Drehmaschinen von EMAG sind bereits in sich hoch automatisiert; d.h. sowohl die Bearbeitung als auch die Be- und Entladung per Pick-up-Spindel vom integrierten Werkstückband erfolgt voll automatisiert. Die MRC bietet dafür die perfekte Ergänzung, um die Autonomie zu erhöhen und Sekundärprozesse wie zum Beispiel Reinigen, Messen oder Kennzeichnen zu integrieren. Auch können bei Bedarf unsortierte Rohteile über ein Bin-Picking-Modul zugeführt werden. Mithilfe eines 3DKamerasystems werden die Positionen der Rohteile im Zuführbehälter bestimmt. Diese Daten werden für die Bahnplanung des Roboters genutzt, der sich so die einzelnen Bauteile Stück für Stück aus dem Container pickt (Bin Picking) und anschließend auf dem Werkstückband der Maschine ablegt.
CRC-ROBOTER-AUTOMATIONSZELLEN Automatisierung von Werkzeugmaschinen mit CRC-Roboterzellen – prozesssicher, schnell und effizient Die CRC-Stapelzelle ist perfekt für die Handhabung kleinerer Bauteile ausgelegt. Sie wird mittels Werkstückträgern beladen, die in Schubladen untergebracht sind und bis zu 45 kg pro Schublade tragen können. Ein integrierter Roboter übernimmt das Handling der Teile sowie das Be- und Entladen der Maschinen. Der Maschinenbediener ist lediglich für den Austausch der Werkstückträger verantwortlich. Dieser kann bei Bedarf parallel zur Hauptbearbeitungszeit erfolgen, um einen stetigen Produktionsfluss zu sichern.
19
Alle EMAG Standorte
www.emag.com
Darstellung der Maschinen in Messeausführung (mit optionalem Zierblechpaket)
359-0-D/04.2026· Printed in Germany · © Copyright EMAG · Wir behalten uns vor, technische Änderungen durchzuführen.
Auf der ganzen Welt zu Hause.