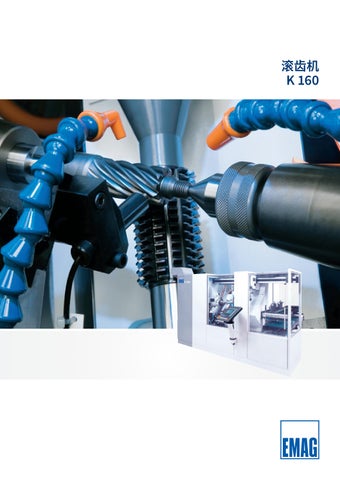
滚齿机 K 160
最佳齿轮轴解决方案 K 160 机床将创新的设计原理与最先进的技术以及几代人在 齿轮加工技术领域积累的丰富经验相结合。 无论干式还是湿 式加工,个性化的自动化解决方案和全面的技术套件都使 K 160 成为模数2.5 以下的最佳高速齿轮加工中心。
除了完美协调的工艺设计外,齿轮加工工艺的经济性主要取决于齿轮加 工机床的特性。 K 160 凭借现代化的直接驱动技术,在主轴和刀轴提供所 需的转速,从而实现了这种高速加工。 此外,该机床占地面积小,操作极 为便利,无论只是更换滚齿刀,还是进行小批量生产时手动上下料,都令 人印象深刻。
转向小齿轮:热前软滚,热后刮齿。
制造精度:软滚DIN 7-8,刮齿DIN 6-7。
2
行星齿轮的干式高速滚齿
K 160 可加工直齿和斜齿轮、小齿轮 或轴。
蜗轮不仅可以采用径向铣削工艺进行 加工,还可以采用切向铣削工艺进行 高精度加工。整体柄式滚刀通过液压 涨套进行夹紧。
3
精度和生产率的完美方案 K 160 滚齿机配备最新一代的 8 轴控制系统,可实现高转速的刀轴和主轴,因此即使对于齿数极少 的轴和小齿轮,也能以高切削速度进行加工。 该机床床身具有极佳的抗扭、抗弯及减震的性能,由 MINERALIT® 聚合物混凝土制成,采用倾斜式设计, 可方便地排出切屑和冷却液。 NC轴:
A – 刀轴回转轴 B – 滚刀旋转轴 C – 工件旋转轴 W – 尾架运动轴 X – 径向运动轴 Y – 滚刀窜刀轴 Z – 轴向运动轴 V – 桁架运动轴
+A +W
+C
+V +B +Y
+X +Z
机床床身 由高品质聚合物混凝土 MINERALIT® 制成的机床床身具有出色的减震性能。 这可以提高表面质量,延长刀具的使用寿命。 优点:
+ 高振动阻尼,因此刀具使用寿命长,表面质量高
EMAG 机床床身采用 MINERALIT® 聚合物 混凝土进行振动减震 4
+ MINERALIT® 聚合物混凝土是一种热稳定性极强的材 料,可确保稳定的生产结果。
比较:灰铸铁机床床身的振动减震
工作区域
该机床的倾斜式床身设计使滚刀和工件非常容易接触,并具有出色的 切屑和冷却液排放功能。 作为湿式加工的替代方案,该机床还可以配备干式粉尘吸收装置和吹 气喷嘴,用于干式加工。
技术参数
K 160
最大模数
2,5
最大工件直径
» 标准(用于自动进料) » 选项(用于自动进料)
» 最大(用于手动进料,滚刀直 径 32 mm
2.4
mm
140
mm
inch inch
最大铣削长度 最大工件长度
mm
inch
mm
最大滚刀直径
1000
inch
最大滚刀宽度
mm
刀座摆动角度
°
inch
mm
最大窜刀行程
7.9
480
mm
U/ min U/ min mm
最大刀轴转速
5.5
200
18.9
inch
最大主轴转速
90
3.5
inch inch
» 长床身机床
60
inch
mm
» 长床身机床
工作区域,主轴和刀轴采用内置液冷直接驱动技术
mm
inch
300
11.8 39.4
4.000 5.000
63
2.5
250 9.8
160 6.3
± 50
平面图 K 160
3.280 (129.1 in)
685
(27.0 in)
+ 该控制系统具有全面的诊断功能,可配备不同的接口,例如,可集成 到 MES 系统或与外部处理系统通信。
1.620 (63.8 in)
+ 该机床配备了一个触摸屏,为操作员提供了最大的舒适度。它是 EMAG 对话软件的基础,通过该软件,即使复杂的齿轮加工应用也 可以通过直观的对话输入轻松编程。
2.980 (117.3 in)
控制系统
3.110 (122.4 in) 3.735 (147.0 in)
5
高度柔性自动化 集成式内置桁架配有双旋转工件卡爪,可实现最短的上下 料时间。 毛坯件和成品件料仓可满足各种范围零件和自动 化要求。
» 用于直径差异较大的重型工件的链式料 仓。
在工件可借助重力向下滚动的条件下,可配置多条进料轨道,从而大 大提高了料仓的容量,也提高了机床的自动化性能。
三路分配器也可作为双路或单路分配器使用。 通过移动分配器卡爪, 可针对不同工件长度进行几乎无限制的设置。 此外,该机床还可与外部机器人单元进行连接,或集成到完整的制造 系统中。
» 集成内置桁架,带灵活的工件料仓、 进料链条和传送带存放料带
6
» 带多条进料道的多重工件分配器
选项 辅助工具可提供单头或双头配置。 双头配置适用于需要同 时找正定位和去毛刺的工件。
除了使用去毛刺刀盘或车刀进行去毛刺外,辅助工具还可作为稳定支 架或传感器支架用于自动定位。 辅助工具也可用于特殊应用,例如驱 动式去毛刺工具。
选项: » 用于盘齿、小齿轮、轴齿和滚刀的夹 紧装置 » 用于夹紧柄式滚刀的液压涨套
» 用于工件和滚刀的液压快速夹紧装置 » 使用内涨芯轴夹紧工件
» 去毛刺单元(稳定支架、传感器支架) 有单头或双头两种配置 » 自动切屑输送机 » 油雾抽吸装置
» 干式铣削用粉尘抽吸装置 » 刮齿自动定位功能
» 用于特殊指令的软件,例如跳过滚刀 上的损坏部位、定位任务等。
» 用于毛坯和齿轮工件的各种料仓系统 » 使用机器人进行上下料
7
埃马克所有销 售服务网络
www.emag.com
356-7-CN/09.2025·Printed in Germany·© Copyright EMAG ·我们将保留技术更改权
全球销售服务网络