

In caso di mancato recapito inviare al CMP Roserio Milano per la restituzione al mittente previo pagamento resi

Ma tu sai quanto inchiostro abbiamo usato? I&C S.a.s. - GAMA Group S.r.l. Via Pordenone, 13 - 20132 Milano - Italy Tel. +39 0226417365 - sales@gamaiec.com www.gamaiec.com
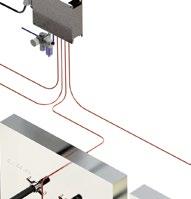
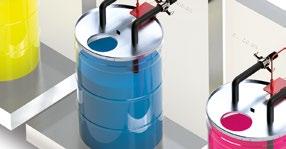
Purezza cromatica

Processo automatizzato
Lavaggio rapido
Riduzione degli sprechi
Conformità ESG
Stabilità dell’inchiostro
Recupero efficiente dell’inchiostro
Controllo viscosità e temperatura
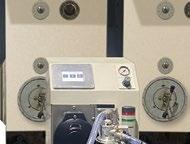


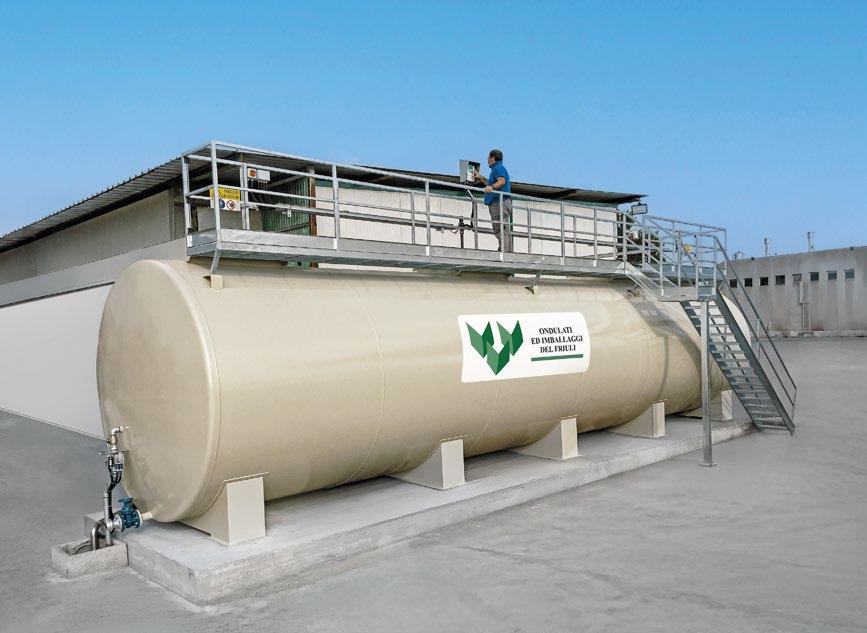
Impianto biologico monoblocco serie ECOBLOCK®, funzionante ad innovativa tecnologia MBR, fornito completo di allacciamenti elettroidraulici. PRONTO ALL’USO E AMOVIBILE
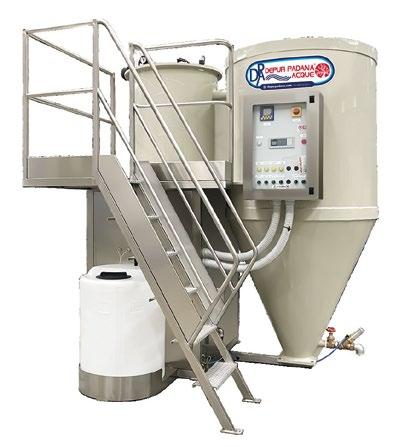
Impiantochimico-fisico monoblocco serieECOSAR®, costruitoinacciaioinox, polipropileneo vetroresina.
YEAR XXXIX - Number 232
July/August 2026
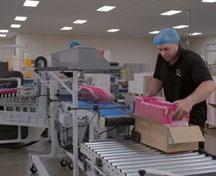


4 Come dimezzare i tempi di avviamento e liberare capacità produttiva nello scatolificio
6 How to halve startup times and free up production capacity in a box factory
12 Packway: Intelligenza Artificiale per il packaging
14 Packway: Artificial Intelligence for the packaging industry
20 Roflex: automazione e qualità flexo con le tecnologie Hybrid Software
22 Roflex: flexo automation and quality with Hybrid Software technologies
28 Effe Grafica Fratantonio investe nella fustellatura con Heidelberg Easymatrix 106 CS
30 Effe Grafica Fratantonio invests in die-cutting with the Heidelberg Easymatrix 106 CS
36 News Tecnologie News Technologies
44 Bahmüller celebra i 20 anni di Turbox con un Open House dedicato all’automazione del packaging
46 Bahmüller automation Open House celebrating 20 years of Turbox technology
50 Quando la stampa digitale incontra lo smart converting
52 When digital printing meets smart converting
56 Come scegliere le soluzioni di automazione CtP Kodak per ottimizzare la stampa
58 How to choose Kodak CtP automation solutions to optimize print production
62 Liberare il pieno potenziale delle piega-incolla
64 Unleasing the full capacity of folder-gluers
68 Il packaging nelle mani del cliente finale: un vero motore di crescita del fatturato
70 Packaging in the hands of the end customer: a real revenue driver
76 Packaging ortofrutticolo, la filiera si prepara al PPWR con Bestack
78 Packaging for fruit and vegetable sector: the supply chain prepares for PPWR with Bestack
80 Indice inserzionisti Advertiser table
CONVERTER Tv


www.youtube.com/ converterwebtv www.linkedin.com/ company/converter-italy/
issuu.com/converteritaly www.facebook.com/ converter.italy/ www.instagram.com/ converter_italy
@ConverterFlexo
Iscritta al Registro Nazionale della Stampa n° 5360
Autorizzazione del Tribunale di Milano n° 62 del 8 febbraio 1988
Direzione, redazione, amministrazione e pubblicità: Direction, editing, administration and advertising: CIESSEGI Editrice S.n.c. Via G. Di Vittorio 30 20048 Pantigliate - (Milano) Italy phone +39 02 90687158 corrugate@converter.it www.converter.it
Direttore responsabile/Editor: Stefano Giardini
Coord. redazionale/Chief editor: Andrea Spadini
Content e Social Manager Giada Chilà
Redazione/Editorial staff: Barbara Bernardi Davide Benzi Massimo Giardini
Impaginazione e grafica/Graphics: Paola Barteselli
Ciessegi Editrice Snc Stampa/Print: GRAFICHE GIARDINI s.r.l. Pantigliate - MI Garanzia di riservatezza
Il trattamento dei dati personali che La riguardano viene svolto nell’ambito della banca dati della CIESSEGI Editrice Snc e nel rispetto di quanto stabilito dalla Legge 675/96 e successive modifiche sulla tutela dei dati personali. Il trattamento dei dati, di cui le garantiamo la massima riservatezza, è effettuato al fine di aggiornarla su iniziative e offerte della società. I suoi dati non saranno comunicati o diffusi a terzi e per essi lei potrà richiedere in qualsiasi momento, la modifica o la cancellazione scrivendo all’attenzione del Responsabile Editoriale della CIESSEGI Editrice Snc.
© Copyright tutti i diritti sono riservati Nessuna parte di questa rivista può essere riprodotta senza autorizzazione. Manoscritti e fotografie (anche se non pubblicati) non si restituiscono.
More than 45 years of experience on the market for corrugated board – More than 200 years of experience in the printing industry. Koenig & Bauer Celmacch stands for maximum reliability, quality and flexibility. The machines have been developed using the latest technologies and highest standards, combined with simple and intuitive operation. Our range of products meet different investment strategies and productivity requirements.
Contact us for information on how you can become the next success story
luca.celotti@koenig-bauer-celmacch.com
NEGLI SCATOLIFICI ITALIANI ESISTE UNA RISERVA DI PRODUTTIVITÀ SPESSO SOTTOVALUTATA. NON SEMPRE SI TROVA IN UNA NUOVA MACCHINA, IN UN INVESTIMENTO IMPIANTISTICO O NELL’AUMENTO DEI TURNI
Questi sono esempi di aumento della capacità produttiva, non della produttività.
Le aziende sono solite utilizzare questo approccio per come contromisura all’aumento degli ordini, senza però concentrarsi sull’efficienza del processo.
Efficienza che più frequentemente si nasconde in un punto preciso del processo produttivo: il tempo tra la fine di una commessa e l’avvio della successiva.
È il momento in cui la macchina non produce cartone buono, ma continua a generare costi. È il momento in cui operatori, capomacchina, manutenzione, programmazione e qualità si incrociano attorno a regolazioni, cambi formato, preparazioni, controlli e micro-decisioni operative. Se non gestito con metodo, questo tempo accumula minuti che nell’arco dell’anno diventano ore, giornate e, in molti casi, centinaia di migliaia di euro di capacità non utilizzata.
Nel packaging in cartone, dove il mercato richiede la riduzione dei lotti, le commesse aumentano e il livello di servizio richiesto è sempre più alto, l’avviamento macchina non può più essere considerato una semplice
questione di reparto. È una strategia di risposta proattiva a ciò che le aziende chiedono.
La domanda da cui partire è semplice: quanto vale un minuto di avviamento risparmiato su ogni commessa in un anno?
Il calcolo è immediato:
Valore annuo di 1 minuto = (costo orario macchina / 60) × (numero di avviamenti annui)
Applicata a fustellatrici, piega-incolla, linee flexo o casemaker, questa formula trasforma un tema operativo in un indicatore economico comprensibile anche a livello direzionale.
Durante i nostri assessment, riscontriamo che il minuto annuo per ogni avviamento, integrando anche la mancata vendita potenziale, può valere circa 50.000 euro per macchina produttiva.
Il dato è significativo perché non riguarda una rivoluzione del processo, ma un piccolo miglioramento ripetuto su un numero elevato di avviamenti.
Nello scatolificio, infatti, il minuto non va mai letto
singolarmente. Va moltiplicato per il numero di cambi, per le linee coinvolte, per i turni, per la frequenza con cui il processo si ripete e naturalmente per il potenziale di riduzione di un avviamento (che per nostra esperienza in molti casi è dimezzabile).
In molte aziende l’avviamento è ancora gestito come una sequenza di attività affidate all’esperienza degli operatori. L’esperienza resta fondamentale, ma quando il processo dipende troppo dalle singole persone aumentano variabilità, tempi morti e difficoltà di replicare le migliori prestazioni. Lo stesso cambio formato può durare tempi molto diversi a seconda del turno, della sequenza di commesse, della disponibilità di fustelle, cliché, inchiostri, pallet, attrezzature, informazioni tecniche, campioni approvati e dalla qualità del carico linee. In alcuni casi il problema non è la macchina: è ciò che accade intorno alla macchina prima e durante l’avviamento.
Per questo motivo serve un cambio di prospettiva: l’avviamento non va semplicemente “velocizzato”, va progettato.
Un buon progetto non chiede agli operatori di correre di più.
Al contrario, elimina le condizioni che li costringono a perdere tempo: cercare materiali, attendere istruzioni, ripetere regolazioni, risolvere problemi già prevedibili o compensare con l’esperienza ciò che dovrebbe essere standardizzato.
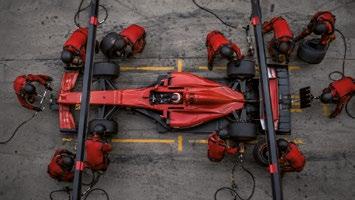
Un’immagine efficace è quella del pit-stop. In Formula 1 il tempo di sosta non si riduce chiedendo ai meccanici di improvvisare più rapidamente. Si riduce definendo ruoli, sequenze, attrezzature, posizionamenti e standard.
Lo stesso principio può essere applicato allo scatolificio.
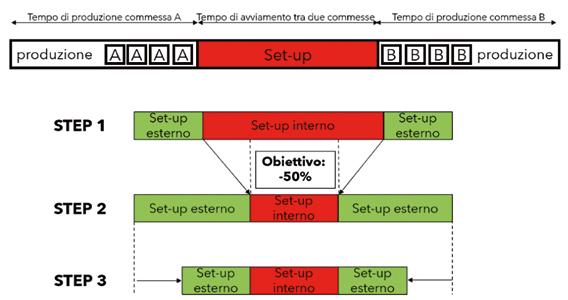
Il Pit-Stop di Avviamento è un percorso strutturato che analizza il cambio commessa nei suoi elementi reali, distingue
up
IN ITALIAN BOX FACTORIES, THERE’S A PRODUCTIVITY RESERVE THAT’S OFTEN UNDERESTIMATED. IT’S NOT ALWAYS FOUND IN A NEW MACHINE, A PLANT INVESTMENT, OR AN INCREASE IN SHIFTS
These are examples of increased production capacity, not productivity. Companies typically use this approach as a countermeasure to rising orders, but without focusing on process efficiency. This efficiency is most often hidden in a specific point in the production process: the time between the end of one order and the start of the next. It’s the moment when the machine isn’t producing good cardboard, but continues to generate costs. It’s the moment when operators, machine managers, maintenance, programming, and quality intersect around adjustments, format changes, preparations, checks, and operational micro-decisions. If not managed methodically, this time accumulates minutes that over the course of a year become hours, days, and, in many cases, hundreds of thousands of euros of unused capacity.
In cardboard packaging, where the market demands batch reduction, orders are increasing, and the level of service required is ever higher, machine start-up can no longer be considered a simple departmental issue. It is a proactive response strategy to what companies ask for.
HOW MUCH IS A MINUTE OF START-UP WORTH?
The starting question is simple: how much is a minute of start-up saved on each order in a year worth?
The calculation is straightforward:
Annual value of 1 minute = (machine hourly cost / 60) × (number of start-ups per year)
Applied to die-cutters, folder-gluers, flexo lines, or case makers, this formula transforms an operational issue into an economic indicator that can also be understood at the management level. During our assessments, we found that the annual minute spent on each startup, including the potential missed sales, can be worth approximately €50,000 per production machine. This figure is significant because it doesn’t involve a revolution in the process, but rather a small improvement repeated over a large number of start-ups. In the box factory, a minute should never be read in isolation. It should be multiplied by the number of changeovers, the lines involved, the shifts, the frequency with which the process is repeated, and of course by the potential reduction of a start-up, which, in our experience, can be halved in many cases.
In many companies, start-up is still managed as a sequence of activities entrusted to the experience of operators. Experience remains essential, but when the process depends too much on individual people, variability, downtime, and the difficulty of replicating the best performance increase. The same format changeover can take very different times depending on the shift, the sequence of orders, the availability of dies, plates, inks, pallets, equipment, technical information, approved samples, and the quality of the line load. In some cases, the problem isn’t the machine: it’s what happens around the machine before and during start-up. For this reason, a change of perspective is needed: start-up shouldn’t simply be “speeded up”, it
must be designed.
A good plan doesn’t ask operators to rush. On the contrary, it eliminates the conditions that force them to waste time: searching for materials, waiting for instructions, repeating adjustments, solving predictable problems, or compensating with experience for what should be standardized.
An effective image is the pit stop: in Formula 1, downtime isn’t reduced by asking mechanics to improvise more quickly. It’s reduced by defining roles, sequences, equipment, positioning, and standards. The same principle can be applied to the box factory.
The start-up pit stop is a structured process that analyzes the job changeover considering its real elements, distinguishes what must be done while the machine is idle from what can be prepared in advance, eliminates unnecessary activities, and builds a replicable operating standard.
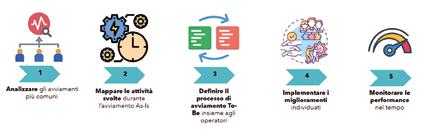
The process is developed in five operational phases.
The first is to analyze the most common start-ups, selecting the most recurring and relevant cases for the box factory. The goal is to start with the order changes that truly impact daily productivity, not exceptional situations.
The second phase consists of mapping the activities performed during the As-Is start-up. A real changeover is observed, filmed, timed, and broken down into micro-activities. Typically, ad hoc software is used to objectively analyze the setup in all its components. It’s not about evaluating people, but rather making the process visible: waiting times, unnecessary movements, late checks, unready materials, repeated adjustments.
The third phase is defining the To-Be start-up process together with the operators. Each activity is analyzed to determine whether it can be eliminated, simplified, brought forward, or moved outside of the machine downtime.
Very concrete solutions emerge here: start-up kits prepared in advance, preventive testing of dies and plates, inks available at the required
ciò che deve avvenire a macchina ferma da ciò che può essere preparato prima, elimina le attività non necessarie e costruisce uno standard operativo replicabile.
DEL TEMPO DI SET UP
Il percorso si sviluppa in cinque fasi operative. La prima è analizzare gli avviamenti più comuni, scegliendo le casistiche più ricorrenti e rilevanti per lo scatolificio. L’obiettivo è partire dai cambi commessa che incidono davvero sulla produttività quotidiana, non da situazioni eccezionali.
La seconda fase consiste nel mappare le attività svolte durante l’avviamento As-Is. Un cambio reale viene osservato, filmato, cronometrato e scomposto in micro-attività. Normalmente si utilizza un software ad hoc che analizzi il set up in tutte le sue componenti, in modo oggettivo. Non si tratta di valutare le persone, ma di rendere visibile il processo: attese, movimenti inutili, controlli tardivi, materiali non pronti, regolazioni ripetute.
La terza fase è definire il processo di avviamento To-Be insieme agli operatori. Ogni attività viene analizzata per capire se può essere eliminata, semplificata, anticipata o spostata fuori dal tempo di fermo macchina. Qui emergono soluzioni molto concrete: kit di avviamento preparati prima, verifica preventiva di fustelle e cliché, inchiostri disponibili alla viscosità richiesta, carrelli attrezzati, utensili a bordo macchina correttamente disposti secondo le 5S della Lean Production, check-list di commessa e regole più chiare per il passaggio informazioni. Inoltre, la programmazione deve
ragionare in armonia con gli operatori, rispettando le priorità di ottimizzazione della macchina.
La quarta fase riguarda l’implementazione e la valutazione dei miglioramenti individuati. Le idee vengono trasformate in azioni operative, assegnate ai responsabili e integrate nel lavoro quotidiano: le migliorie organizzative vengono applicate direttamente, mentre quelle che richiedono investimenti vengono valutate tramite ROI, partendo dal valore economico di un minuto risparmiato. Se l’investimento si ripaga in un tempo ragionevole, viene realizzato.
La quinta fase è monitorare le performance nel tempo. Il miglioramento deve diventare uno standard misurato e condiviso, capace di mantenere i risultati e di generare nuove opportunità di ottimizzazione. Qui va integrato l’audit SMED, che deve essere effettuato dal capo turno con regolarità.
Uno dei principi più efficaci riguarda la distinzione tra attività da svolgere necessariamente a macchina ferma e attività che possono essere anticipate.
In uno scatolificio, molte operazioni considerate “normali” durante il fermo possono in realtà essere preparate prima: controllo della fustella, verifica dei cliché, disponibilità degli inchiostri, predisposizione dei bancali, recupero degli utensili, conferma delle specifiche tecniche, allineamento con la qualità, controllo della sequenza produttiva.
La domanda guida è sempre la stessa: questa attività deve davvero essere fatta mentre la macchina è ferma?
Ogni volta che la risposta è no, si apre un’opportunità di miglioramento. Il cambio commessa non inizia quando l’ultima scatola della commessa precedente esce dalla linea, ma prima, mentre la macchina sta ancora producendo.
La durata dell’avviamento non dipende solo dal reparto produttivo. Anche la programmazione ha un impatto rilevante. La sequenza con cui le commesse vengono mandate in macchina può semplificare o complicare il lavoro: cambi colore, impostazioni dei coltelli, fustelle, fondi pieni, formati e configurazioni di stampa possono generare tempi di avviamento molto diversi.
Raggruppare commesse tecnicamente compatibili può contribuire in modo importante alla riduzione dei tempi
viscosity, equipped trolleys, tools on board the machine correctly arranged according to the 5S of Lean Production, job checklists, and clearer rules for information transfer. Furthermore, scheduling must be coordinated with operators, respecting the machine’s optimization priorities.
The fourth phase involves implementing and evaluating the identified improvements. Ideas are transformed into operational actions, assigned to managers, and integrated into daily work: organizational improvements are implemented directly, while those requiring investment are evaluated through ROI, starting from the economic value of one minute saved. If the investment pays for itself within a reasonable time, it is implemented.
The fifth phase is monitoring performance over time. Improvement must become a measured and shared standard, capable of maintaining results and generating new optimization opportunities. This phase includes the SMED audit, which must be performed regularly by the shift manager.
One of the most effective principles involves distinguishing between activities that must be performed while the machine is idle and activities that can be brought forward. In a box factory, many operations considered “normal” during downtime can actually be prepared in advance: die-cut checks, plate checks, ink availability, pallet setup, tool retrieval, technical specification confirmation, quality assurance, and production sequence control.
The guiding question is always the same: does this activity really need to be performed while the machine is down? Every time the answer
©Depositphotos
morti. In questo senso, il workshop CDS (codice di schedulazione) può essere utile affinché programmazione e produzione parlino la stessa lingua.
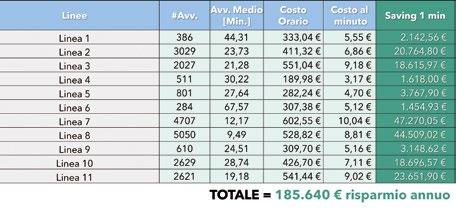
I numeri aiutano a comprendere la portata del tema. In una linea da noi analizzata, il tempo medio di avviamento era pari a circa 24 minuti. Attraverso l’analisi strutturata del processo, l’individuazione delle attività da anticipare e la definizione di interventi organizzativi, tecnici e di servizio alla linea, il tempo obiettivo è stato portato a 13 minuti, con una riduzione pari al 45%.
Il delta di miglioramento era quindi di circa 11 minuti per avviamento. Considerando 3.029 avviamenti annui e un costo orario macchina di 400 euro, il beneficio potenziale su una sola linea risultava pari a circa 222.000 euro all’anno. Non contano solo gli euro: il tempo recuperato può tradursi in ulteriori turni produttivi disponibili durante l’anno. Un avviamento più breve modifica anche il calcolo del lotto economico, rendendo convenienti lotti più piccoli e permettendo all’azienda di rispondere in modo più rapido e flessibile alle richieste del mercato.
Ridurre i tempi di avviamento non significa chiedere alla produzione di lavorare con maggiore pressione, ma il contrario. Significa eliminare sprechi, rendere più chiari i processi, anticipare ciò che può essere preparato prima e mettere gli operatori nelle condizioni di lavorare meglio e con meno stress.
Negli scatolifici il potenziale non è sempre visibile nei report di fine mese. Spesso si nasconde nei passaggi tra una commessa e l’altra, nelle attese considerate normali, nelle attività non standardizzate, nelle informazioni che arrivano tardi, nelle regolazioni ripetute e nei minuti persi molte volte al giorno.
Quando questi minuti vengono misurati, analizzati e trasformati in un processo più stabile, diventano capacità produttiva, margine e servizio al cliente.
Ogni minuto recuperato in avviamento è un minuto restituito alla produzione. E in uno scatolificio, moltiplicato per centinaia o migliaia di commesse all’anno, quel minuto può valere molto più di quanto si immagini.
is no, an opportunity for improvement arises. Job changeovers don’t begin when the last box of the previous job leaves the line, but earlier, while the machine is still producing.
Makeready time doesn’t depend solely on the production department. Scheduling also has a significant impact. The sequence in which jobs are sent to the machine can simplify or complicate the work: color changes, knife settings, die cuts, solids, formats, and print configurations can generate very different makeready times. Grouping technically compatible jobs can significantly reduce downtime. In this sense, the CDS (code scheduling) workshop can be useful to ensure that programming and production speak the same language.
The numbers help understand the scope of the issue. On a line that we analyzed, the average makeready time was approximately 24 minutes. Through structured process analysis, identification of activities to be brought forward, and definition of organizational, technical, and service interventions for the line, the target time was reduced to 13 minutes, a 45% reduction.
The improvement was therefore approximately 11 minutes per startup. Considering 3,029 start-ups per year and an hourly machine cost of €400, the potential benefit on a single line was approximately €222,000 per year.
It’s not just the euros that count: the time saved can translate into additional production shifts available throughout the year. A shorter start-up also changes the calculation of the economic batch size, making smaller batches more cost-effective and allowing the company to respond more quickly and flexibly to market demands.
EVERY MINUTE SAVED GOES BACK INTO PRODUCTION
Reducing start-up times doesn’t mean requiring production to work under greater pressure, but the opposite. It means eliminating waste, clarifying processes, anticipating what can be prepared earlier, and enabling workers to work better and with less stress.
In box factories, potential isn’t always visible in end-of-month reports. It’s often hidden in the transitions between orders, in what are considered normal waits, in non-standardized activities, in information arriving late, in repeated adjustments, and in the minutes lost many times a day. When these minutes are measured, analyzed, and transformed into a more stable process, they become production capacity, margin, and customer service. Every minute recovered in start-up is a minute returned to production. And in a box factory, multiplied by hundreds or thousands of orders a year, that minute can be worth much more than you might imagine.


by Andrea Spadini
DALL’AUTOMAZIONE DOCUMENTALE AI COMANDI VOCALI, FINO AL MACHINE LEARNING APPLICATO ALLA PREVENTIVAZIONE ED ALLA PIANIFICAZIONE DI PRODUZIONE: B+B INTERNATIONAL PORTA L’INTELLIGENZA ARTIFICIALE NEL MONDO DEL PACKAGING & DISPLAY ATTRAVERSO PACKWAY AI. NE ABBIAMO PARLATO CON DAVIDE DAL COL, CEO DELL’AZIENDA, PER CAPIRE COME QUESTA TECNOLOGIA STIA GIÀ GENERANDO VALORE CONCRETO NELLE IMPRESE DEL SETTORE
Quando si parla di intelligenza artificiale, il rischio è spesso quello di concentrarsi esclusivamente sulla tecnologia, dimenticando che il vero valore nasce dalla conoscenza e dall’esperienza che alimentano gli algoritmi. È proprio da questo presupposto che nasce Packway AI, il progetto sviluppato da B+B International per integrare l’intelligenza artificiale all’interno del proprio ecosistema software dedicato al packaging, al display e alla stampa digitale. Fondata nel 1993, B+B International sviluppa soluzioni ERP e CAD/CAM specifiche per il settore e rappresenta oggi una delle realtà tecnologiche di riferimento nel panorama italiano. Oltre 220 aziende utilizzano il gestionale Packway, mentre sono più di 1000 le licenze ArtiosCAD e altrettanti i plotter Kongsberg installati sul territorio nazionale. Con un fatturato di circa 19 milioni di euro e un team composto da 65 collaboratori, l’azienda ha costruito nel corso degli anni un patrimonio di competenze, dati, procedure e conoscenze che oggi costituisce la base sulla quale si sviluppano le nuove applicazioni di intelligenza artificiale. Un elemento particolarmente importante è rappresentato anche dalle certificazioni ISO 9001 e ISO 27001, che garantiscono elevati standard di qualità dei processi, sicurezza delle informazioni e protezione dei dati, aspetti sempre più centrali nell’era dell’AI.
Per comprendere meglio le potenzialità di questa evoluzione tecnologica e le sue applicazioni concrete nel mondo del packaging, abbiamo intervistato Davide Dal Col, CEO di B+B International.
Davide partiamo dalle basi, che cos’è realmente l’AI?
“L’intelligenza artificiale è una branca dell’informatica che sviluppa sistemi software e hardware capaci di simulare alcune delle principali capacità umane, come l’apprendimento, il ragionamento, la pianificazione e la creatività. In termini molto semplici, è una tecnologia

che permette alle macchine di elaborare informazioni, apprendere dai dati e compiere azioni o fornire risposte per raggiungere obiettivi specifici. Quello che rende l’AI particolarmente rivoluzionaria è la velocità con cui si sta diffondendo. L’elettricità ha impiegato circa 50 anni per raggiungere il 50% della popolazione mondiale, l’automobile 45 anni, il personal computer 20 anni, Internet 10 anni e lo smartphone 7 anni. L’intelligenza artificiale sta raggiungendo lo stesso livello di diffusione in meno di tre anni. Ma la vera differenza è che si tratta di una tecnologia olistica, trasversale, applicabile praticamente a qualsiasi settore e attività”.
Come funziona concretamente l’intelligenza artificiale?
“L’AI lavora elaborando enormi quantità di dati attraverso algoritmi matematici complessi. Analizza informazioni, individua schemi ricorrenti, apprende dall’esperienza e utilizza questa conoscenza per generare risposte, effettuare previsioni o supportare processi decisionali. Tuttavia, è importante comprendere che la qualità dei risultati dipende dalla qualità delle informazioni che vengono messe a disposizione del sistema. Per questo motivo l’esperienza, i dati storici e la conoscenza di uno specifico settore diventano fattori determinanti”.
Che cosa sono e come funziona
l’architettura di un agente AI?
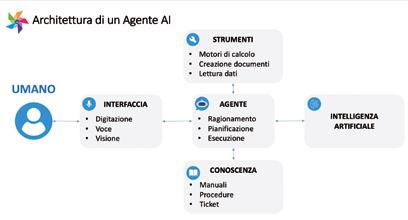
“Un AI Agent è un sistema software capace di percepire l’ambiente circostante, comprendere una richiesta, prendere decisioni e svolgere autonomamente una serie di azioni per raggiungere un determinato obiettivo.
L’architettura è composta da diversi elementi che lavorano insieme. Da una parte c’è l’utente, che può interagire tramite tastiera, voce o strumenti di acquisizione visiva.
FROM DOCUMENT AUTOMATION AND VOICE COMMANDS TO MACHINE LEARNING FOR ESTIMATING AND PRODUCTION PLANNING, B+B INTERNATIONAL IS BRINGING ARTIFICIAL INTELLIGENCE INTO THE PACKAGING AND DISPLAY INDUSTRY THROUGH PACKWAY AI. WE SPOKE WITH DAVIDE DAL COL, CEO OF THE COMPANY, TO UNDERSTAND HOW THIS TECHNOLOGY IS ALREADY CREATING TANGIBLE VALUE FOR BUSINESSES ACROSS THE SECTOR
When discussing artificial intelligence, the focus often falls exclusively on the technology itself, overlooking the fact that its true value lies in the knowledge and expertise that power the algorithms. This is precisely the foundation of Packway AI, the project developed by B+B International to integrate artificial intelligence into its software ecosystem dedicated to packaging, displays, and digital printing.
Founded in 1993, B+B International develops ERP and CAD/CAM solutions specifically designed for the packaging industry and is now recognized as one of Italy’s leading technology providers in this field. More than 220 companies use the Packway ERP system, while over 1,000 ArtiosCAD licenses and an equal number of Kongsberg cutting tables have been installed throughout Italy. With annual revenues of approximately €19 million and a team of 65 professionals, the company has built, over more than three decades, an extensive heritage of expertise, data, procedures, and industry knowledge that now serves as the foundation for its new AI applications.
Another key strength is the company’s ISO 9001 and ISO 27001 certifications, which ensure high standards in process quality, information security, and data protection, factors that are becoming increasingly important in the age of artificial intelligence. To better understand the potential of this technological evolution and its practical applications within the packaging industry, we interviewed Davide Dal Col, CEO of B+B International.
Davide, let’s start with the basics. What is artificial intelligence, really?
“Artificial intelligence is a branch of computer science that develops software and hardware systems capable of simulating some of the core human abilities, such as learning, reasoning, planning, and creativity. Simply put, it is a technology that enables machines to process information, learn from data, and perform actions or provide answers in order to achieve specific objectives.
What makes AI particularly revolutionary is the speed at which it is spreading. Electricity took around 50 years to reach 50% of the world’s population, automobiles 45 years, personal computers 20 years, the Internet 10 years, and smartphones 7 years. Artificial intelligence is reaching the same level of adoption in less than three years. The real difference, however, is that AI is a horizontal technology, it can be applied across virtually every industry and business activity”.
How does artificial intelligence work in practice?
“AI processes enormous volumes of data using sophisticated mathematical algorithms. It analyzes information, identifies recurring patterns, learns from experience, and uses this knowledge to generate responses, make predictions, or support decision-making processes. However, it is important to understand that the quality of AI’s output
depends directly on the quality of the information available to the system. This is why experience, historical data, and deep industry expertise become fundamental success factors”.
What is an AI Agent, and how does its architecture work?
“An AI Agent is a software system capable of perceiving its environment, understanding a user’s request, making decisions, and autonomously performing a series of actions to accomplish a specific objective. Its architecture consists of several components working together. On one side is the user, who can interact through a keyboard, voice, or visual input tools. On the other side is the AI agent, which interprets the request, plans the necessary activities, and coordinates the execution of tasks.
To accomplish this, the agent can access an extensive knowledge base that includes user manuals, operating procedures, technical documentation, assistance tickets, corporate databases, and calculation tools.
All this information is used to build the appropriate context, allowing the AI to generate responses that are truly relevant and useful. This is precisely where B+B International’s more than thirty years of experience become a strategic advantage”.
How is this architecture implemented within Packway AI?
“When users interact with Packway AI, the system does not simply query a generic language model. Our AI agent has been trained using millions of lines of Packway ERP source code, together with more than thirty years of technical documentation, assistance tickets, manuals, and operational procedures.
In essence, we have embedded the company’s accumulated knowledge directly into the system. This enables the AI to understand the specific context of the packaging and display industry and deliver answers that are significantly more accurate and relevant than those produced by a general-purpose AI system”.
Can you share some practical examples of Packway AI?
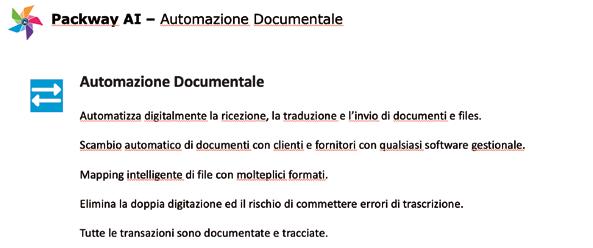
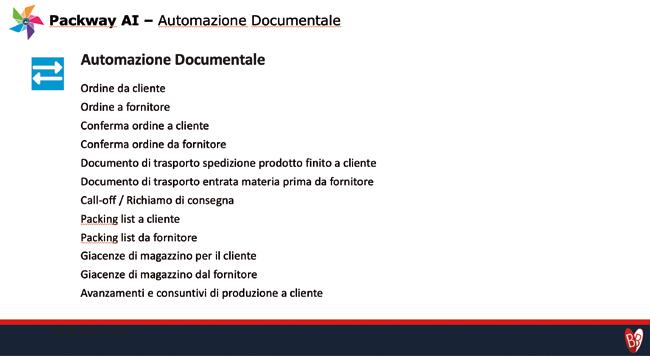
“We have currently developed three primary application areas. The first is document automation. The system can receive documents from customers or suppliers, automatically interpret them, translate them when necessary, and import the information directly into Packway without any manual intervention, regardless of the ERP platform used by the other party.
Consider a PDF purchase order received from a customer or a delivery note sent by a paper mill. Packway AI reads the document, identifies the relevant information, translates it if required, and automatically records it within the ERP system. This eliminates duplicate data entry, reduces the risk of errors, and significantly improves operational efficiency.
Today, Packway AI Document Automation already processes thousands of transactions every day. We have active integrations covering both sales and purchasing processes, involving multinational companies, major industrial groups, and leading paper manufacturers. This is not a pilot project or proof of concept, it is a fully operational solution already deployed by numerous customers”.
Beyond document automation, what other AI applications have you developed?
“The second area focuses on voice commands. Users can interact directly with the Packway ERP system using natural speech. They can ask the system to create a quotation, retrieve customer information, check inventory levels, or access order details. Our objective is to make interaction with enterprise software increasingly natural and intuitive. The third application area is machine learning for quotation management and production planning. By collecting data directly from production machinery, the system can become progressively more accurate in determining sales prices while simultaneously improving production planning. This enables better on-time delivery performance for customers and more efficient allocation of internal resources”.
Dall’altra c’è l’agente, che interpreta la richiesta, pianifica le attività necessarie e coordina le operazioni. Per svolgere questo compito l’agente può accedere a una vasta base di conoscenze composta da manuali, procedure operative, documentazione tecnica, ticket di assistenza, database aziendali e strumenti di calcolo.
Tutte queste informazioni vengono utilizzate per costruire il contesto corretto e consentire all’intelligenza artificiale di produrre una risposta realmente utile. È proprio qui che entra in gioco l’esperienza maturata da B+B International in oltre trent’anni di attività”.
In che modo questa architettura viene applicata all’interno di Packway AI?
“Quando un utente dialoga con Packway AI, il sistema non si limita a interrogare un modello linguistico generico. L’agente è stato alimentato con milioni di righe di codice del gestionale Packway, con oltre trent’anni di documentazione tecnica, ticket di assistenza, manuali e procedure operative. In pratica abbiamo trasferito all’interno del sistema tutto il patrimonio di conoscenze accumulato negli anni. Questo consente all’AI di comprendere il contesto specifico del packaging & display e di fornire risposte molto più pertinenti rispetto a un sistema generalista”.
Ci puoi fare qualche esempio concreto di Packway integrato con l’intelligenza artificiale?
“Attualmente abbiamo sviluppato tre principali aree applicative. La prima è l’automazione documentale. Il sistema è in grado di ricevere documenti provenienti da clienti o fornitori, interpretarli automaticamente, tradurli e inserirli direttamente all’interno di Packway senza alcuna attività manuale, a prescindere dal sistema gestionale utilizzato da controparte.
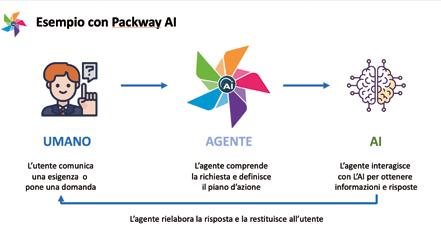
Pensiamo a un ordine ricevuto in PDF da un cliente oppure a un documento di trasporto inviato da una cartiera. Packway AI legge il documento, identifica le informazioni rilevanti, le traduce e le registra automaticamente all’interno del proprio sistema. Questo elimina la doppia digitazione, riduce il rischio di errori e migliora l’efficienza operativa.
Oggi gestiamo già migliaia di transazioni ogni giorno tramite Packway AI Automazione Documentale. Abbiamo integrazioni attive sia sul ciclo attivo sia sul ciclo passivo, coinvolgendo aziende multinazionali, grandi gruppi industriali e le principali cartiere presenti sul mercato. Non stiamo parlando di una sperimentazione o di un prototipo: si tratta di una soluzione già operativa presso numerosi clienti”.
Oltre all’automazione documentale quali altre applicazioni avete sviluppato?
“Un secondo ambito riguarda i comandi vocali. L’utente può interagire direttamente con il software gestionale Packway utilizzando la voce. È possibile chiedere al sistema di creare un preventivo, visualizzare la situazione di un cliente, consultare le giacenze di magazzino o recuperare informazioni sugli ordini. L’obiettivo è rendere il rapporto con il software sempre più naturale e immediato. La terza area è il machine learning applicato alla preventivazione ed alla pianificazione di produzione. Recepire i dati delle macchine al fine di essere proattivamente più precisi nella gestione dei prezzi di vendita e più accurati nella pianificazione di produzione al fine di migliorare l’on time delivery per il cliente oltre ad una migliore gestione delle risorse interne”.
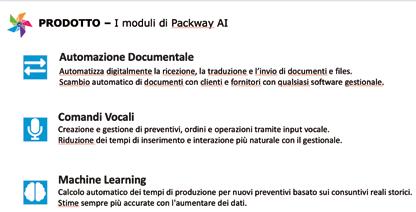
How does machine learning improve quotations and production planning?
“Although companies can define highly detailed production standards, estimating processing times has traditionally depended heavily on the experience of individual operators. This often results in variations between estimators and makes it difficult to consider every production variable.
With machine learning, the system continuously learns from actual production results and uses this information to automatically suggest processing times for each manufacturing operation. The more production data the system analyzes, the more accurate its predictions become. In this way, AI provides increasingly reliable support for both quotation preparation and production scheduling”.
The topics discussed during this interview with Davide Dal Col were recently presented in a webinar organized for Gifasp members, representing the first major public introduction of the Packway AI project.
The response exceeded expectations.
Following the presentation, participating companies submitted numerous questions and requests for further information, which continued in the days that followed.
“I believe the success of our initiative stems from a collaborative and educational approach aimed at explaining what artificial intelligence really is, how it works, and the tangible benefits it can bring to organizations. We consider this an essential step in helping companies understand a technology that is often presented either too superficially or in overly theoretical terms”, comments Dal Col.
The project itself reflects a clear philosophy: first develop practical solutions, deploy them at customer sites, validate their effectiveness in real operating environments, and only then begin communication and educational activities. Today, Packway AI is no longer an experimental initiative. It is a fully operational platform that processes thousands of transactions every day and supports mission-critical business processes across packaging companies.
“Over the coming months, we will continue expanding the platform’s capabilities while intensifying our educational and training initiatives. New webinars for customers are already scheduled, along with additional events organized in collaboration with industry associations. Our goal is to promote greater digital awareness and support companies in the effective adoption of artificial intelligence technologies”, concludes the CEO of B+B International.
The challenge of the company extends beyond developing new software tools. Its ambition is to transform AI into a practical, measurable business asset for the packaging industry, one that drives efficiency, strengthens competitiveness, and creates new opportunities for sustainable growth.
Come funziona il machine learning nella gestione dei preventivi e della pianificazione di produzione?
“Nonostante la possibilità di definire degli standard altamente dettagliati, tradizionalmente la stima dei tempi di lavorazione dipende molto dall’esperienza dell’operatore. Questo può generare differenze tra una persona e l’altra e rendere difficile considerare tutte le variabili produttive. Con il machine learning il sistema apprende dai consuntivi reali di produzione e utilizza queste informazioni per suggerire
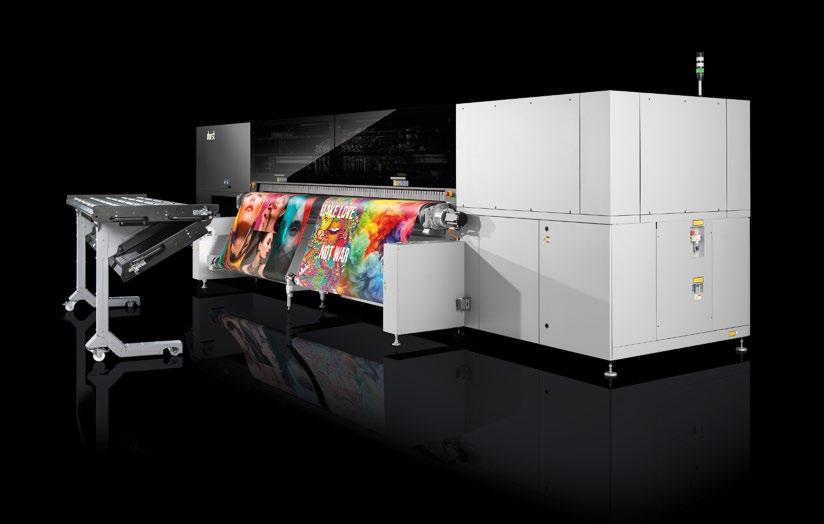
La P5 350 CORE, piattaforma di stampa digitale ibrida da 3,5 metri, il nuovo standard nell'ecosistema integrato Durst.
Progettata in Europa. Realizzata da Durst. Pensata per far crescere il tuo business.
automaticamente i tempi delle diverse lavorazioni. Più dati vengono elaborati, più le previsioni diventano accurate. In questo modo il sistema supporta l’operatore nella costruzione di preventivi e della pianificazione di produzione in maniera sempre più affidabile”.
Quanto ci è stato raccontato in questa intervista da Davide Dal Col era stato recentemente presentato anche in un webinar dedicato ai soci Gifasp che ha rappresentato il primo importante momento di confronto pubblico sul progetto Packway AI e il riscontro ottenuto ha superato le aspettative. Al termine della presentazione sono state numerose le domande e richieste di approfondimenti da parte delle aziende partecipanti, seguiti nei giorni successivi da richieste di ulteriori informazioni. “Credo che il successo della nostra iniziativa sia stato generato da un approccio orizzontale e collaborativo, volto a spiegare che cosa sia realmente l’intelligenza artificiale, come funzioni e quali benefici concreti possa portare
all’interno delle organizzazioni. Un percorso ritenuto fondamentale per aiutare le imprese a comprendere una tecnologia spesso raccontata in modo superficiale o eccessivamente teorico”, commenta Dal Col.
Il progetto, del resto, nasce da una filosofia molto chiara: prima sviluppare soluzioni concrete, installarle presso i clienti e verificarne l’efficacia sul campo, e solo successivamente avviare un’attività di comunicazione e divulgazione.
Oggi Packway AI non è più un progetto sperimentale, ma una piattaforma già operativa che gestisce quotidianamente migliaia di transazioni e supporta processi reali all’interno delle aziende del packaging.
“I prossimi mesi saranno dedicati sia all’ampliamento delle funzionalità della piattaforma sia a una più intensa attività di formazione e informazione. Sono infatti già in programma nuovi webinar rivolti ai clienti e ulteriori appuntamenti organizzati in collaborazione con le associazioni di categoria, con l’obiettivo di diffondere una maggiore cultura digitale e accompagnare le imprese nell’adozione consapevole delle tecnologie basate sull’intelligenza artificiale”, conclude il Ceo di B+B International, la cui sfida non consiste soltanto nello sviluppare nuovi strumenti, ma nel trasformare l’AI in un supporto concreto e misurabile per le aziende del settore, capace di generare efficienza, competitività e nuove opportunità di crescita.
Soluzioni di packaging innovative e con materiali rinnovabili: valorizziamo tutto il potenziale della carta
Creating the future together
Inquadra il QR Code per vedere l’approfondimento
video con Gianni Romano titolare di Roflex e gli operatori grafici
Antonella Auciello e Francesco De Vivo
GRAZIE A PACKZ, CLOUDFLOW E LA RETINATURA VELVET DI HYBRID SOFTWARE, ROFLEX HA SVILUPPATO UN FLUSSO DI LAVORO ORIENTATO A EFFICIENZA, STABILITÀ CROMATICA E QUALITÀ PER GLI STAMPATORI FLEXO. NE PARLIAMO IN QUESTO ARTICOLO E VIDEOINTERVISTA CON GIANNI ROMANO, TITOLARE DEL SERVICE PUGLIESE
Roflex nasce nel 1982 da un’idea di Nicola Romano, che iniziò a produrre cliché per stampa
flexo per shopper in polietilene, evolvendosi poi verso la fornitura di fotopolimeri liquidi e in lastra, utilizzati per il settore del cartone ondulato, che oggi rappresenta il suo mercato di riferimento principale.
“Oggi l’azienda ha 13 dipendenti ed è un punto di riferimento per le aziende che stampano imballaggi flessibili e in cartone ondulato, non solo in Puglia, ma in tutta Italia, perché abbiamo scelto di avere tanti clienti con volumi produttivi medio-piccoli che ci danno la garanzia di avere un buon fatturato, distribuito su tutto il territorio nazionale, siamo molto flessibili e riusciamo a gestire bene un parco clienti molto variegato e fedele”, ci spiega Gianni Romano, che gestisce l’azienda insieme al fratello Giuseppe. Roflex dispone di due linee produtti-
ve con tecnologia LAM tradizionale e un sistema Kodak Flexcel NX.
DIALOGO TRA SCUOLA E AZIENDA
Roflex guarda con interesse al mondo della formazione tecnica, infatti ha sviluppato un ottimo rapporto con l’Istituto Tecnico G. Marconi di Bari.
“Per noi questi contatti diretti sono fondamentali per favorire lo sviluppo di competenze aggiornate, avvicinare gli studenti alle tecnologie utilizzate in azienda e contribuire alla crescita professionale del territorio. Siamo anche disponibili ai PCTO, cioè i Percorsi per le Competenze Trasversali e per l’Orientamento, grazie ai quali gli studenti delle scuole superiori svolgono attività presso le aziende per acquisire competenze pratiche e conoscere l’industria grafica, che è uno sbocco di













lavoro interessantissimo e soprattutto con un elevato livello tecnologico”, dice Gianni.
GARANTISCE LA MASSIMA LIBERTÀ OPERATIVA CHE
ROFLEX STAVA CERCANDO
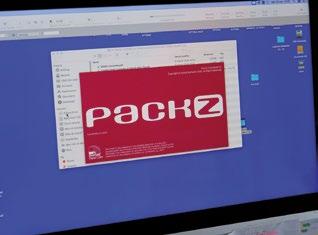
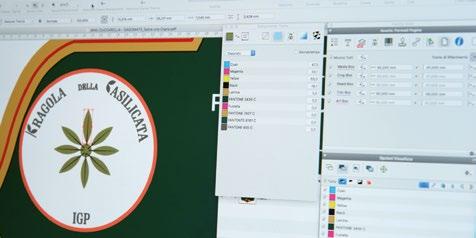
Roflex ha deciso di usare Packz e Cloudflow perché sapeva di poter contare su un flusso di lavoro aperto e flessibile, capace di integrarsi con tecnologie e periferiche diverse, garantendo efficienza oggi e libertà di evoluzione per il futuro. Il rapporto è iniziato nel 2016, quando Hybrid Software era all’inizio della sua attività. Il concetto di base è che il software non è legato a un unico produttore di lastre o di apparecchiature, ma può pilotare e integrarsi con dispositivi di diversi marchi. “Ed è proprio questo aspetto che distingue Hybrid Software da altri marchi perché supporta un ecosistema aperto, integrandosi con sistemi CtP di vari produttori; apparecchiature di esposizione e sviluppo di diversi costruttori; montacliché e sistemi di controllo qualità. Non volevamo un sistema chiuso dove flusso di lavoro, RIP
THANKS TO PACKZ, CLOUDFLOW, AND VELVET SCREENING BY HYBRID SOFTWARE, ROFLEX HAS DEVELOPED A WORKFLOW FOCUSED ON EFFICIENCY, COLOUR STABILITY, AND QUALITY FOR FLEXO PRINTERS. WE DISCUSS THIS IN THIS ARTICLE AND VIDEO INTERVIEW WITH GIANNI ROMANO, OWNER OF THE APULIAN PREPRESS SERVICE PROVIDER
Roflex was founded in 1982 from an idea by Nicola Romano, who began producing flexographic printing plates for polyethylene shopping bags. It later evolved into the supply of liquid photopolymers and plates used for the corrugated board sector, which today represents its main market.
“Today the company has 13 employees and is a reference point for companies printing flexible and corrugated packaging, not only in Puglia but throughout Italy. We have chosen to work with many customers with small to medium production volumes, which allows us to ensure a solid turnover distributed across the national territory. We are very flexible and able to manage a highly different and loyal customer base”, explains Gianni Romano, who runs the company together with his brother Giuseppe. Roflex operates two production lines with traditional LAM technology and a Kodak Flexcel NX system.
DIALOGUE BETWEEN EDUCATION AND INDUSTRY
Roflex closely follows technical education and has developed a strong relationship with G. Marconi Technical Institute in Bari. “For us, direct contact like this is essential to support the development of up-to-date skills, bring students closer to the technologies used in the company, and contribute to the professional growth of the region. We also support PCTO programmes (Pathways for Transversal Skills and Orientation), through which high school students carry out activities in companies to gain practical skills and become familiar with the graphic industry, which is a very interesting career path with a high technological level”, says Gianni.
THE OPEN TECHNOLOGY OF HYBRID SOFTWARE SOLUTIONS ENSURES MAXIMUM OPERATIONAL FREEDOM FOR ROFLEX
Roflex chose Packz and Cloudflow because it wanted an open and flexible workflow capable of integrating with different technologies and devices, ensuring efficiency today and freedom for future development. The partnership began in 2016, when Hybrid Software was in its early stages. The core concept is that the software is not tied to a single plate or equipment manufacturer but can drive and integrate with devices from different brands. “And this is exactly what distinguishes Hybrid Software from other vendors, because it supports an open ecosystem, integrating with CtP systems from various manufacturers; imaging and processing equipment from different vendors; plate mounters and quality control systems. We did not want a closed system where workflow, RIP, and hardware all belong to the same supplier. Having an infrastructure based on Hybrid Software allows us to receive PDF files from clients, perform trapping, step & repeat, and quality control; generate 1-bit TIFF or imaging data; and send jobs to different plate production systems without changing the workflow”, says Gianni.
But not only this, another important aspect is the ability to customise the workflow, and to achieve this the supplier must listen to the user. This was also the case with Roflex. “I explained to Hybrid Software’s technicians the characteristics of the workflow we needed, and they listened. In fact, our Cloudflow is not standard but tailor-made for us,
adapted to our needs”, Gianni explains.
Regarding this listening approach, Hybrid Software places great value on dialogue with prepress service providers, considering them active partners. “Before making concrete proposals, the technicians sought to understand our specific operational needs, adapting their solutions, flexible and customisable, to our production model and market challenges”. Gianni emphasises.
VELVET: THE SCREEN THAT BRINGS SOFTNESS TO IMAGES AND PRECISION TO PRINTING
Roflex uses Hybrid Software’s Velvet Screening, an advanced screening technology integrated into Cloudflow that optimises highlight reproduction and improves tonal shades. Gianni explains why they chose it: “with this tool we can optimise the rendering of single graphic elements, intervening where image quality and smooth gradations make a real difference in the final print result. It is completely different from traditional AM or FM screening, because unlike fixed screening methods, Velvet screening allows us to independently control minimum dot size, resolution, and screen ruling, without being tied to a single configuration. The result is smooth gradations, invisible edge artefacts, and better reproduction of fine details, only where needed”.
Roflex therefore provides its clients with flexo plates designed to ensure more uniform output, smoother tonal transitions, and high printing performances. Its use offers flexibility, ease of use, and print perfection without compromises in quality or speed. With Velvet and Packz, the prepress service has created native, fully automated PDF prepress workflows with precise control of colour and screening.
This benefits customers significantly: with more predictable highlight behaviour and fewer print defects, press interruptions are reduced or even eliminated, saving ink, time, and substrates. “Of course, Velvet screening is plate-independent and works with all high-resolution flexographic plates and major CtP systems. It is designed for flexo printing and uses a proprietary dot-removal algorithm, delivering flawless gradients and highlight control on any plate or resolution. We currently use it mainly for plates intended for flexible packaging and label printing, improving final print quality, of packaging”. Gianni states.
Roflex is developing, together with Hybrid Software and within Cloudflow, a project dedicated to monitoring the lifecycle and consumption of flexo plates. The goal is to collect useful data on plate durability, press performance, and repeatability over time. “We want to improve process control by analysing plate consumption and usage during their operational cycle. The aim is to turn collected data into useful insights to predict plate performance, optimise production specifications, and support printers in planning reprints, improving process predictability, reducing waste, and ensuring consistent quality standards over time”, Gianni explains.
In this way, Roflex will be able to support its customers not only as a plate supplier, but as a technical partner capable of supporting them in the optimisation of the entire production process.
e hardware appartengono allo stesso fornitore: avere un’infrastruttura basata su Hybrid Software ci consente di ricevere file PDF dai clienti, di effettuare trapping, step&repeat e controllo qualità; di generare TIFF 1-bit o dati di esposizione e di inviare il lavoro a diversi sistemi di produzione lastre senza cambiare flusso di lavoro”, afferma Gianni.
Ma non solo, un altro aspetto importante è la possibilità di personalizzare il flusso di lavoro, e per fare questo il fornitore deve ascoltare il proprio utilizzatore. E così è stato anche con Roflex. “Ho spiegato ai tecnici di Hybrid Software le caratteristiche del flusso di lavoro di cui avevamo bisogno e ci hanno ascoltato, infatti il nostro Cloudflow non è standard ma creato su misura per noi, adeguandolo alle nostre esigenze”, spiega Gianni.
A proposito di capacità di ascolto Hybrid Software attribuisce grande valore al dialogo con i service di prestampa, considerandoli partner attivi. “Prima di fare proposte concrete i tecnici hanno cercato di comprendere le nostre specifiche esigenze operative adattando le loro soluzioni, tutte flessibili e personalizzabili, al nostro modello produttivo e alle nostre sfide di mercato”, sottolinea Gianni.
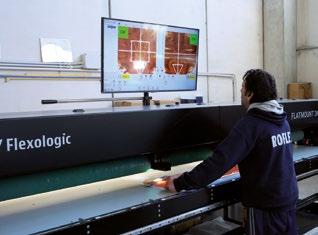
Roflex utilizza Velvet Screening di Hybrid Software, una tecnologia avanzata di retinatura integrata in Cloudflow, che consente di ottimizzare la resa delle alte luci e migliorare le sfumature. Gianni ci spiega perché lo hanno scelto: “con questo strumento possiamo ottimizzare la resa di singoli elementi grafici, intervenendo dove la qualità dell’immagine e la morbidezza delle sfumature fanno realmente la differenza nel risultato finale di stampa. E totalmente diverso dalle retinature tradizionali AM o FM, perché a differenza dei metodi di retinatura fissi, la retinatura Velvet consente di controllare autonomamente la dimensione minima del punto, la risoluzione e la lineatura, senza essere vincolati a una sola configurazione. Il risultato sono sfumature uniformi, artefatti di bordo non visibili e una migliore riproduzione dei dettagli più fini, tutto questo solo dove è necessario”.
Roflex offre quindi ai propri clienti lastre flexo progettate per garantire una resa più uniforme, passaggi tonali più morbidi e prestazioni elevate in stampa. Il suo impiego offre flessibilità, facilità d’uso e perfezione di stampa, senza compromessi in termini di qualità o velocità. Con Velvet e Packz il service ha creato flussi di lavoro di prestampa PDF nativi e completamente automatizzati con un controllo preciso del colore e
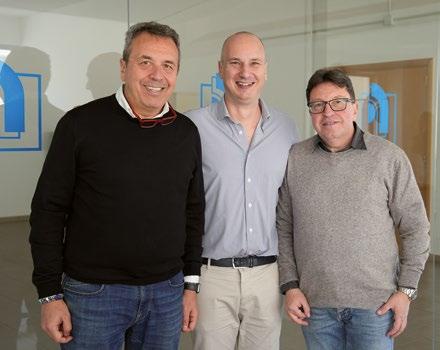
della retinatura.
Questo a tutto vantaggio dei clienti che, grazie a un comportamento più prevedibile delle alte luci e a un minor numero di difetti di stampa, riducono o addirittura annullano la necessità di interruzioni della stampa, risparmiando inchiostro, tempo e supporti. “Naturalmente la retinatura Velvet è indipendente dalla lastra e funziona con tutte le lastre flessografiche ad alta risoluzione e i principali sistemi CtP. È stata progettata per la stampa flexo e utilizza un algoritmo proprietario di rimozione dei punti, offrendo sfumature impeccabili e controllo delle alte luci su qualsiasi lastra o risoluzione; attualmente la usiamo soprattutto per clichè che serviranno per la stampa di imballaggi flessibili e di etichette, migliorando quindi la qualità di stampa finale degli imballaggi”, afferma Gianni.
Roflex sta sviluppando con Hybrid Software e sempre all’interno di Cloudflow, un progetto dedicato al monitoraggio del ciclo di vita e del consumo delle lastre flexo, con l’obiettivo di raccogliere dati utili sulla loro durata, sulle prestazioni in macchina e sulla ripetibilità dei risultati nel tempo. “Vogliamo migliorare il controllo del processo, analizzando il consumo e l’utilizzo dei cliché durante il loro ciclo operativo. L’obiettivo è trasformare i dati raccolti in informazioni utili per prevedere le prestazioni delle lastre e ottimizzare le specifiche di produzione e supportare gli stampatori nella pianificazione delle ristampe, favorendo una maggiore prevedibilità dei processi, riducendo gli sprechi e contribuendo a garantire standard qualitativi costanti nel tempo”, ci spiega Gianni. In questo modo Roflex sarà in grado di affiancare i clienti non solo come semplice fornitore di cliché, ma come partner tecnico in grado di supportarli nell’ottimizzazione dell’intero processo produttivo.

by Giada Chilà
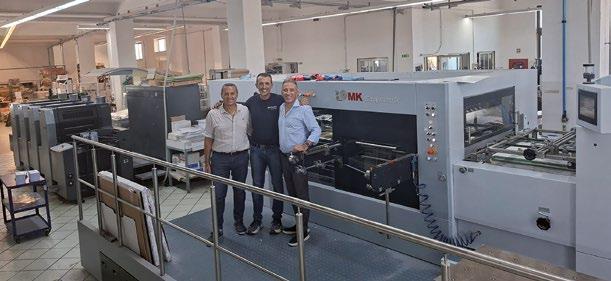
Da sinistra: Lorenzo Ariberti Postpress Manager di Heidelberg, Bartolo Fratantonio
titolare di Effe Grafica Fratantonio e Alessandro Casella Field Sales Equipment & Consumables Heidelberg per Campania, Sicilia, Calabria, Puglia
L’INVESTIMENTO NELLA NUOVA FUSTELLATRICE AMPLIA LE OPPORTUNITÀ PRODUTTIVE DELL’AZIENDA SICILIANA, CHE PUNTA SU QUALITÀ, AUTONOMIA E CRESCITA NEL MERCATO DEL PACKAGING CARTOTECNICO
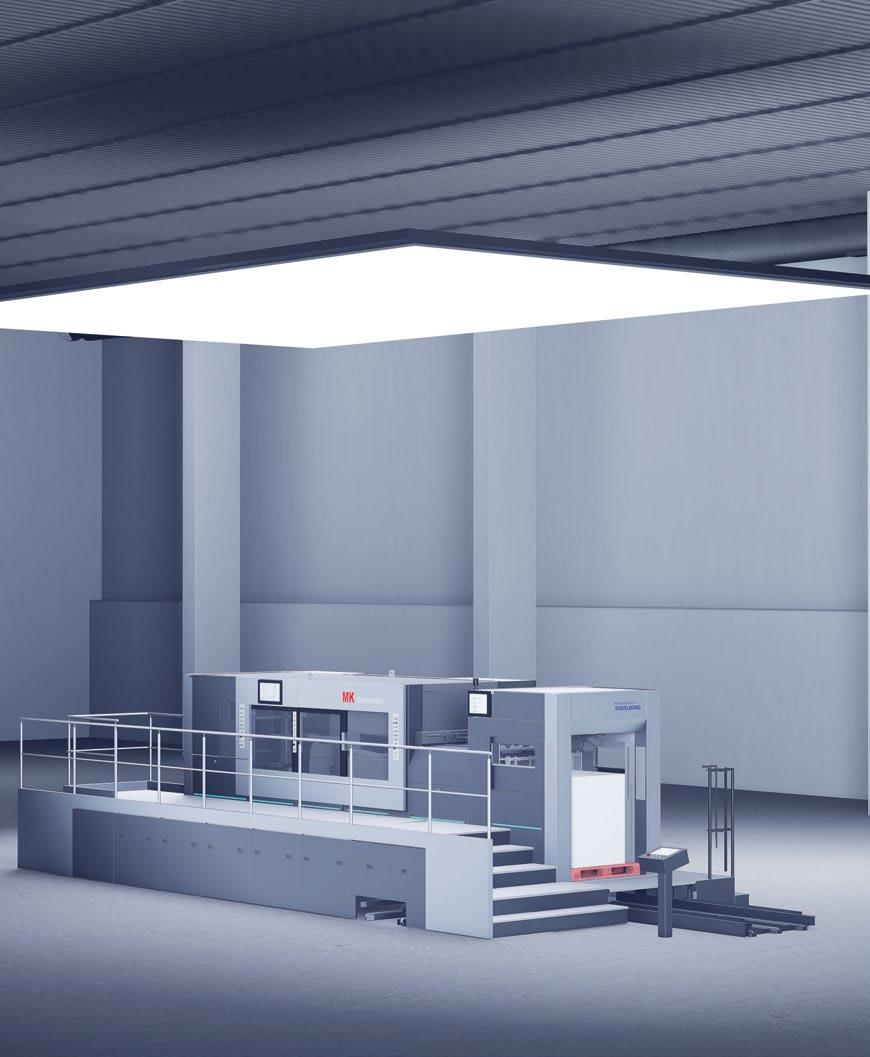
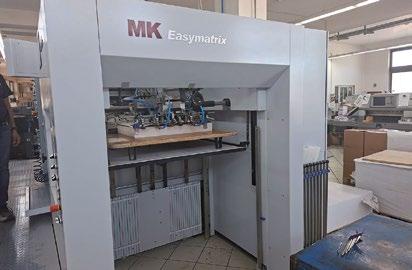
Per una tipografia che ha costruito la propria reputazione sulla capacità di rispondere a qualsiasi richiesta del cliente, investire in una nuova tecnologia significa soprattutto poter continuare a mantenere quella promessa. È questa la filosofia che ha guidato Effe Grafica Fratantonio, storica tipografia di Pachino in provincia di Siracusa, nella scelta della Heidelberg Easymatrix 106 CS una fustellatrice automatica che rappresenta un ulteriore passo nel percorso di crescita dell’azienda verso il settore del packaging cartotecnico.
L’obiettivo non era semplicemente sostituire una macchina esistente, ma aumentare l’autonomia produttiva, migliorare la qualità delle lavorazioni e cogliere le nuove opportunità offerte da un mercato sempre più orientato verso gli imballaggi in carta e cartone.
Fondata nel 1971 dal padre Giuseppe Fratantonio dell’attuale titolare Bartolo Fratantonio, Effe Grafica nasce come una tipografia tradizionale al servizio del ter-
ritorio grazie a una “mitica” Stella Heidelberg. Nel corso degli anni l’azienda ha saputo evolversi seguendo le trasformazioni del mercato e ampliando costantemente le proprie competenze e il raggio d’azione geografica, con un focus nella fornitura delle aziende agricole di Pachino, celebre nel mondo per i suoi pomodorini, alle quali Effe Grafica Fratantonio fornisce scatole e astucci, ma anche etichette che vengono realizzate con una Gallus. Tra l’altro per quanto riguarda il packaging per i pomodorini, che tradizionalmente veniva commercializzato in vaschette di plastica, il passaggio al cartone è un assist che Effe Grafica Fratantonio non si è fatta sfuggire e l’investimento della nuova fustellatrice si inserisce proprio in questo contesto.
Oggi la gestione è affidata a Bartolo Fratantonio, coadiuvato in amministrazione dalla moglie Cristina, insieme alle sorelle Margherita e Maria Giovanna Fratantonio, che guidano una realtà familiare composta da circa venti collaboratori. Una caratteristica
distintiva è la formazione interna del personale, resa necessaria dalla crescente difficoltà di reperire figure specializzate nel settore grafico.
La filosofia aziendale è rimasta immutata nel tempo: offrire al cliente un servizio il più possibile completo. Per questo Effe Grafica realizza un’ampia gamma di prodotti, dalla stampa commerciale ai cataloghi, dai libri ai depliant, fino alle etichette, agli astucci e alle scatole in cartoncino, diventando nel tempo anche un punto di riferimento come service per numerose altre tipografie.
“Molti colleghi sono altamente specializzati in una sola lavorazione”, racconta Bartolo Fratantonio. “Noi, invece, abbiamo sempre cercato di fare tutto. È questa la nostra forza e ciò che i clienti apprezzano maggiormente”.
ENGLISH text
Effe
THE INVESTMENT IN THE NEW DIE-CUTTING MACHINE EXPANDS THE PRODUCTION CAPABILITIES OF THE SICILIAN PRINTING COMPANY, WHICH IS FOCUSING ON QUALITY, GREATER PRODUCTION AUTONOMY, AND GROWTH IN THE PAPERBOARD PACKAGING MARKET
For a printing company that has built its reputation on meeting every customer request, investing in new technology means, above all, being able to continue delivering on that promise. This is the philosophy that guided Effe Grafica Fratantonio, a long-established printing company based in Pachino, in the province of Syracuse, in its decision to invest in the Heidelberg Easymatrix 106 CS, an automatic die-cutting machine that marks another step forward in the company’s growth strategy toward the paperboard packaging sector.
The objective was not simply to replace an existing machine, but to increase production autonomy, improve the quality of finished products, and seize the new opportunities offered by a market that is increasingly shifting toward paper and cardboard packaging.
Founded in 1971 by Giuseppe Fratantonio, father of the current owner Bartolo Fratantonio, Effe Grafica began as a traditional commercial printing company serving the local area with the support of a legendary Heidelberg Stella press.
Over the years, the company has success-
Negli ultimi anni il peso del packaging all’interno dell’attività aziendale è cresciuto in modo significativo. Effe Grafica opera soprattutto nei settori alimentare e ortofrutticolo, realizzando scatole per conserve, prodotti dolciari, biscotti e numerose applicazioni destinate sia al mercato italiano sia all’estero. Tra le produzioni figurano anche confezioni esportate in Germania e lavorazioni destinate ai mercati internazionali, a conferma di una capacità produttiva che va ben oltre il territorio di origine. Parallelamente è aumentata anche l’attività di service per altre aziende grafiche della zona, che affidano a Effe Grafica parte delle lavorazioni di stampa e converting.
Proprio la crescente richiesta di lavorazioni cartotecniche ha portato l’azienda a investire nella nuova Heidelberg MK Easymatrix 106 CS. La precedente fustellatrice consentiva di lavorare il formato 50x70, ma molti clienti iniziavano a richiedere formati più grandi e una maggiore precisione di lavorazione.
“Avevamo bisogno di ampliare le nostre possibilità produttive”, spiega Fratantonio. “I clienti ci chiedevano lavorazioni che non riuscivamo più a soddisfare con la macchina precedente. Inoltre volevamo continuare a internalizzare le lavorazioni, evitando quando possibile
fully evolved alongside market developments, continuously expanding its expertise and geographic reach, with a particular focus on supplying agricultural businesses
in Pachino, world-renowned for its cherry tomatoes. Effe Grafica Fratantonio provides these companies with folding cartons and boxes, as well as labels produced on a
“Abbiamo preferito investire qualcosa in più, ma scegliere una tecnologia che ci garantisse qualità, affidabilità e soprattutto assistenza. In tanti anni Heidelberg ci ha sempre consigliato correttamente e questo ha creato un rapporto di fiducia molto forte”.
“Ogni investimento importante nasce prima di tutto da un rapporto di fiducia. Con Bartolo Fratantonio esiste una collaborazione consolidata negli anni, costruita attraverso il confronto continuo e la volontà di individuare
Gallus press. The transition from traditional plastic trays to paperboard packaging for cherry tomatoes has created a significant opportunity that the company was quick to embrace, and the investment in the new die-cutter fits perfectly within this strategic direction.
Today, the company is managed by Bartolo Fratantonio, supported in administration by his wife Cristina and his sisters Margherita and Maria Giovanna Fratantonio. Together they lead a family business employing around twenty people. One of the company’s distinctive strengths is its commitment to in-house staff training, a necessity driven by the increasing difficulty of finding skilled professionals in the graphic arts industry.
The company’s philosophy has remained unchanged over the years: to provide customers with the most comprehensive service possible. As a result, Effe Grafica produces a wide range of products, from commercial printing, catalogs, books, and brochures to labels, folding cartons, and paperboard di ricorrere a fornitori esterni”. La scelta di Heidelberg nasce anche da un rapporto consolidato nel tempo.
sempre la soluzione tecnologica più adatta alla crescita dell’azienda. Heidelberg punta a essere un partner di lungo periodo e non un semplice fornitore: l’installazione della Easymatrix 106 CS è un esempio concreto di questo approccio e conferma la nostra volontà di accompagnare i clienti nel loro percorso di sviluppo nel settore del packaging”, dice Alessandro Casella Field Sales Equipment & Consumables Heidelberg Italia Campania, Sicilia, Calabria, Puglia, che segue da anni l’azienda della famiglia Fratantonio e ne ha vissuto l’evoluzione fino a oggi.
Per Lorenzo Ariberti, Business Driver Postpress di Heidelberg Italia, la Easymatrix 106 CS rappresenta una soluzione ideale per realtà produttive come Effe Grafica Fratantonio, caratterizzate da un’elevata varietà di lavorazioni. “È una macchina estremamente versatile, semplice da utilizzare e con un eccellente rapporto qualità-prezzo”, spiega Ariberti. “Può lavorare materiali che spaziano dalla carta leggera fino al cartone ondulato di 4 mm, garantendo rapidità negli avviamenti, elevata produttività e grande affidabilità”. Secondo Ariberti, uno degli aspetti più positivi dell’installazione riguarda proprio la rapidità con cui il personale dell’azienda ha saputo sfruttarne le potenzialità.
“Bartolo proveniva già dall’esperienza con una fustellatrice tradizionale e meno performante. Il passaggio alla
boxes, while also becoming a trusted trade partner for numerous other printing companies. “Many printers specialize in a single type of production”, says Bartolo Fratantonio. “We have always tried to do everything. That is our greatest strength and what our customers appreciate most”.
In recent years, packaging has become an increasingly important part of the company’s business. Effe Grafica primarily serves the food and fresh produce sectors, manufacturing cartons for preserved foods, confectionery, biscuits, and many other packaging applications destined for both the Italian and international markets.
Its production also includes packaging exported to Germany and other international markets, demonstrating capabilities that extend well beyond its local territory. At the same time, the company has expanded its service activities for other printing businesses, which increasingly rely on Effe Grafica for both printing and
converting operations.
It was precisely this growing demand for paperboard converting that led the company to invest in the Heidelberg MK Easymatrix 106 CS. The previous die-cutting machine handled the 50 × 70 cm format, but customers were increasingly request-
ing larger formats and greater cutting precision. “We needed to expand our production capabilities”, explains Fratantonio. “Customers were asking for jobs that our previous machine could no longer handle. At the same time, we wanted to keep more production in-house whenever possible,
Aggiorna ora - Aumenta la produttività e riduci i costi
Easymatrix 106 CS è stato quindi molto naturale e in poco tempo è riuscito a sfruttarne appieno tutte le caratteristiche operative”.
L’ingresso della Easymatrix 106 CS ha portato benefici immediatamente percepibili.
L’azienda evidenzia soprattutto il significativo incremento della precisione di fustellatura, la maggiore qualità delle lavorazioni e la possibilità di gestire con sicurezza prodotti che in precedenza risultavano più complessi.
L’investimento ha inoltre consentito di acquisire nuovi clienti e di ampliare ulteriormente il ruolo di partner produttivo per altre tipografie, che oggi possono affidare a Effe Grafica lavorazioni complete mantenendo la massima riservatezza nei confronti dei propri clienti finali.
La nuova macchina si inserisce inoltre perfettamente nel processo di crescita del packaging in carta, favorito anche dall’evoluzione normativa che sta progressivamente sostituendo molte applicazioni in plastica con soluzioni cellulosiche.
Non a caso l’azienda sta completando anche il percorso di certificazione FSC e quello dedicato alle produzioni per il contatto con gli alimenti, elementi ormai sempre più richiesti dal mercato.
reducing our dependence on external suppliers”. The decision to choose Heidelberg also stems from a long-standing relationship. “We preferred to invest a little more in order to choose a technology that guarantees quality, reliability, and above all, service. Over the years Heidelberg has always provided the right advice, and that has built a very strong relationship of trust”.
EASYMATRIX 106 CS: VERSATILITY AND EASE OF OPERATION
“Every major investment begins with a relationship built on trust. Over the years we have established a solid partnership with Bartolo Fratantonio through continuous dialogue and a shared commitment to identifying the technologies best suited to the company’s growth. Heidelberg aims to be a long-term partner rather than simply a supplier.
The installation of the Easymatrix 106 CS is a concrete example of this approach and reflects our commitment to supporting customers as they grow within the
packaging industry”, says Alessandro Casella, Field Sales Equipment & Consumables Manager for Heidelberg Italia in Campania, Sicily, Calabria, and Puglia, who has supported Fratantonio family business throughout its evolution.
According to Lorenzo Ariberti, Business Driver Postpress at Heidelberg Italia, the Easymatrix 106 CS is an ideal solution for companies like Effe Grafica Fratantonio, where production involves a wide variety of jobs.
“It is an extremely versatile machine, easy to operate, and offers an excellent price-performance ratio”, explains Ariberti. “It can process materials ranging from lightweight paper to 4 mm corrugated board, while delivering fast makereadies, high productivity, and outstanding reliability”.
For Ariberti, one of the most positive aspects of the installation has been the speed with which the company’s staff has been able to exploit the machine’s full potential. “Bartolo already had experience with a traditional, less advanced die-cutting machine, so the
Per Bartolo Fratantonio la Easymatrix 106 CS rappresenta solo una tappa di un percorso più ampio. L’obiettivo è continuare a rafforzare la presenza nel packaging cartotecnico attraverso ulteriori investimenti tecnologici, seguendo l’evoluzione del mercato e le esigenze dei clienti.
“Il packaging continuerà a crescere e noi vogliamo essere pronti. Continueremo a investire nelle tecnologie che ci permetteranno di offrire un servizio sempre più completo”.
L’installazione conferma così come la combinazione tra esperienza produttiva, investimenti tecnologici e collaborazione con un partner affidabile possa rappresentare un importante fattore competitivo per affrontare un mercato del packaging in continua evoluzione.
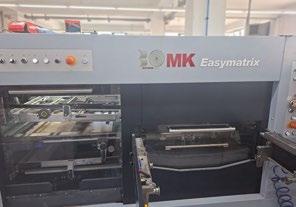
transition to the Easymatrix 106 CS was very natural. In a short time, he was able to take full advantage of all its operational features”.
The installation of the Easymatrix 106 CS has delivered immediate and tangible benefits. The company highlights the significant improvement in die-cutting precision, the higher quality of finished products, and the ability to confidently handle jobs that had previously been more challenging. The investment has also enabled Effe Grafica to attract new customers and further strengthen its position as a manufacturing partner for other printing companies, which can now entrust complete converting operations to Effe Grafica while maintaining full confidentiality with respect to its end customers.
The new machine also fits perfectly within the continued growth of paper-based packaging, a trend supported by evolving
regulations that are progressively replacing many plastic applications with fiber-based alternatives. The company is also completing both FSC certification and certification for food-contact packaging production, credentials that are becoming increasingly important and requested in today’s market.
For Bartolo Fratantonio, the Easymatrix 106 CS represents just one milestone in a broader development strategy. The goal is to continue strengthening the company’s position in the paperboard packaging sector through further technological investments, keeping pace with market developments and customer requirements.
“Packaging will continue to grow, and we want to be ready. We will continue investing in technologies that allow us to offer an increasingly comprehensive service”.
The installation demonstrates how the combination of manufacturing expertise, continuous technological investment, and collaboration with a reliable partner can become a significant competitive advantage in an increasingly dynamic packaging market.
Novità Signature
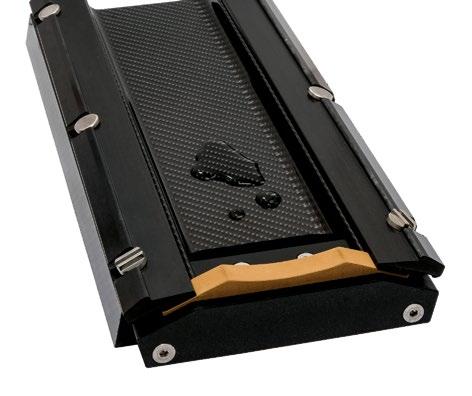
Series: sistema a guide (slitte) per cartone ondulato e supporti flessibili
Liyu ha introdotto una nuova opzione per la Signature Series, sviluppata dal Centro di Ricerca e Sviluppo di Düsseldorf, pensata per migliorare la gestione del cartone ondulato e dei supporti flessibili nei processi industriali.
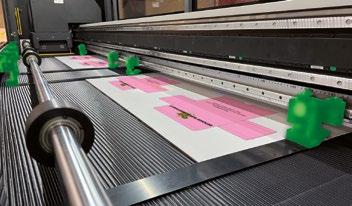
Si tratta di una soluzione ingegneristica specifica che interviene su una delle criticità più comuni nella stampa su materiali instabili, con l’obiettivo di garantire maggiore affidabilità e continuità operativa anche in contesti produttivi ad alta intensità. Il principale aggiornamento riguarda l’integrazione di un sistema a slitte per il supporto del materiale, progettato per aumentare la sicurezza operativa durante la stampa su substrati soggetti a deformazione, come il cartone e il cartone ondulato. Questi materiali, per loro natura, tendono infatti a imbarcarsi durante la lavorazione, generando variazioni di planarità che
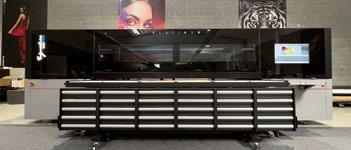
possono aumentare il rischio di collisione con il gruppo teste. Una condizione che, nella pratica, può tradursi in fermi macchina, possibili danneggiamenti delle testine di stampa e incremento degli scarti produttivi.
Il sistema a slitte interviene direttamente su queste criticità, stabilizzando il materiale lungo tutta l’area di stampa e riducendo le variazioni di planarità. In questo modo viene garantito un controllo più preciso della distanza tra supporto e gruppo teste, minimizzando il rischio di contatto accidentale e contribuendo a rendere il processo più sicuro e costante. Il risultato è una maggiore continuità produttiva, una riduzione dei rischi operativi e un incremento complessivo dell’af-
fidabilità del sistema.
La Signature Series si conferma così una piattaforma industriale pensata per la produzione continuativa, caratterizzata da un’architettura heavy-duty e da un formato di stampa che arriva fino a 330 cm. Il sistema roll-to-roll consente la gestione simultanea fino a tre rotoli, con carico continuo e possibilità di lavorare su formati differenti in parallelo. La configurazione può arrivare fino a 40 teste Ricoh Gen6 e garantisce una produttività fino a 350 metri quadrati l’ora, con possibilità di utilizzare diverse configurazioni colore e di finitura come CMYK, bianco, vernici e primer. Il sistema di polimerizzazione UV ad alte prestazioni si affianca a una struttura meccanica progettata per la massima stabilità
Signature Series news: slide system for corrugated board and flexible media Liyu has introduced a new option for the Signature Series, developed by its Düsseldorf Research and Development Center, designed to improve the handling of corrugated board and flexible media in industrial processes. This specific engineering solution addresses one of the most common critical issues in printing on unstable materials, with the aim of ensuring greater reliability and operational continuity even in high-intensity production environments. The main update involves the integration of a slide system for material support, designed to increase operational safety when printing on substrates subject to deformation, such as cardboard and corrugated board. These materials, by their nature, tend to warp during processing, generating variations in flatness that can increase the risk of collision with the printheads group. This condition, in practice, can result in machine downtime, possible damage to the printheads, and increased production waste. The slide system directly addresses these critical issues, stabilizing the material across the entire print area and reducing variations in flatness. This ensures more precise control of the distance between the substrate and the printheads group, minimizing the risk of accidental contact and helping to make the process safer and more consistent. The result is greater production continuity, reduced operational risks, and an overall increase in system reliability. Signature Series thus confirms its position as an industrial platform designed for continuous
e per la riduzione delle vibrazioni, oltre a un software RIP professionale per una gestione avanzata del workflow colore.
Le applicazioni spaziano dagli espositori in cartone alla stampa su cartone ondulato e packaging, dalla pannellistica rigida ai materiali plastici e compositi, fino alla comunicazione visiva e alle soluzioni display, includendo anche la stampa roll-to-roll.
Con questa evoluzione, Liyu Italia rafforza il posizionamento della Signature Series come piattaforma orientata alla produttività reale, intervenendo in modo concreto su una delle problematiche più rilevanti della stampa industriale. Il sistema a slitte non rappresenta un semplice accessorio, ma una soluzione progettuale mirata a ridurre il margine di errore e ad aumentare l’efficienza complessiva del processo produttivo.
La nuova configurazione è già disponibile presso il centro ricerca e sviluppo Platinum Technologies di Peschiera Borromeo (Mi) dove è possibile effettuare dimostrazioni e test applicativi.
production, featuring heavy-duty architecture and a print format of up to 330 cm. The rollto-roll system allows for the simultaneous management of up to three rolls, with continuous loading and the ability to process different formats in parallel. The configuration can accommodate up to 40 Ricoh Gen6 printheads and guarantees a productivity of up to 350 square meters per hour, with the option of using various color and finishing configurations such as CMYK, white, varnishes, and primers. The high-performance UV curing system is complemented by a mechanical structure designed for maximum stability and vibration reduction, as well as professional RIP software for advanced color workflow management. Applications range from cardboard displays to printing on corrugated cardboard and packaging, from rigid panels to plastics and composite materials, to visual communication and display solutions, including roll-to-roll printing. With this evolution, Liyu Italia strengthens the positioning of the Signature Series as a platform geared towards real productivity, concretely addressing one of the most significant issues in industrial printing. The slide system is not a simple accessory, but a design solution aimed at reducing the margin for error and increasing the overall efficiency of the production process. The new configuration is already available at Platinum Technologies research and development center in Peschiera Borromeo, near Milan, where demonstrations and application tests are available.
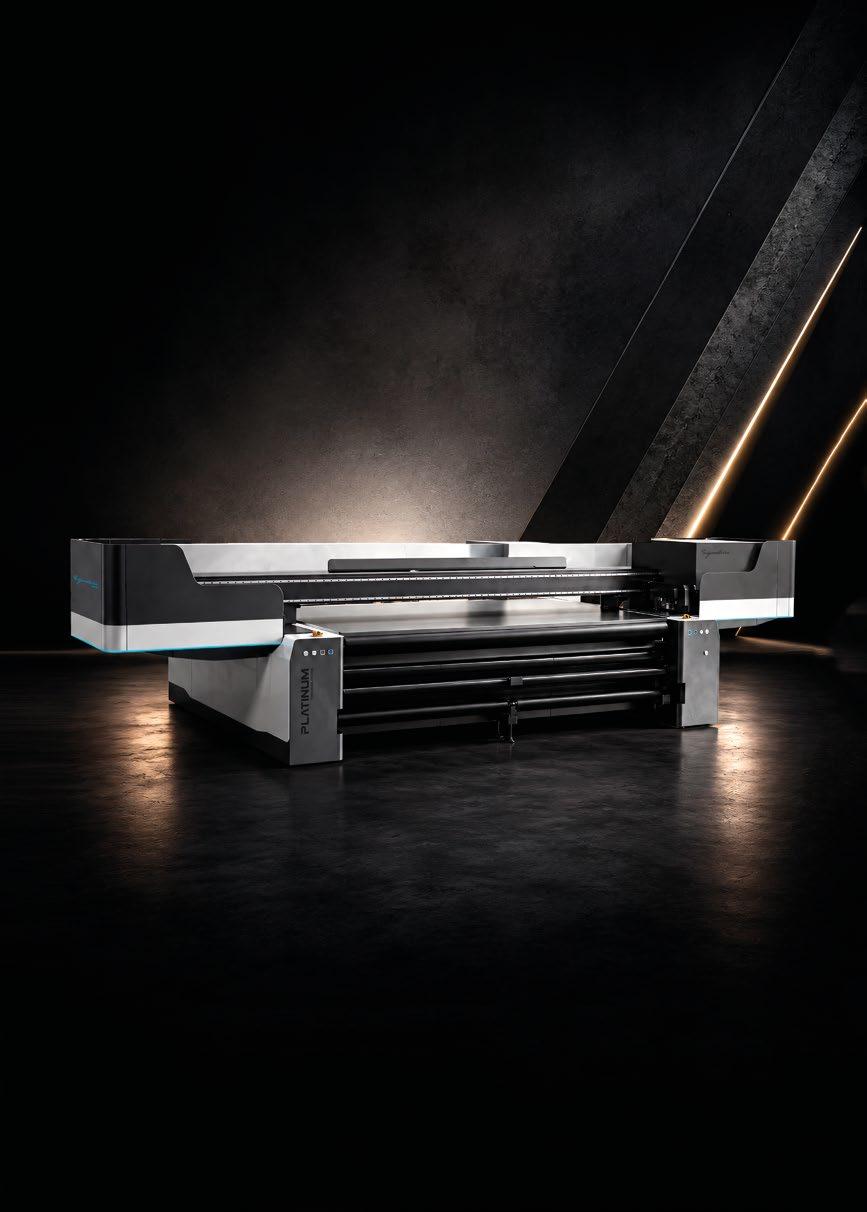

Open House KOLBUS: l’innovazione per lo short run protagonista a Lichtenberger Verpackungen
La produzione short run è stata protagonista del KOLBUS Open House che si è svolto il 2 luglio presso lo stabilimento di Lichtenberger Verpackungen a Mannheim. L’evento ha richiamato circa 30 professionisti del settore provenienti da Germania, Italia, Regno Unito e Israele, offrendo loro l’opportunità di vedere all’opera la nuova BX Motion Pro installata dall’azienda tedesca in un contesto produttivo reale.
Più che una semplice dimostrazione tecnologica, l’Open House si è trasformato in un momento di confronto sulle principali sfide che oggi interessano il mercato del cartone ondulato: la crescente domanda di packaging personalizzato, la riduzione dei tempi di consegna e la necessità di gestire produzioni short run in modo efficiente e redditizio.
La BX Motion Pro in produzione Protagonista della giornata è stata la BX Motion Pro di KOLBUS Group GmbH, recentemente installata da Lichtenberger Verpackungen per sostituire una boxmaker ormai giunta al termine del proprio ciclo operativo e aumentare la produttività dedicata alle produzioni short run.
La configurazione presentata rappresenta un’importante evoluzione della piattaforma KOLBUS: si tratta infatti della prima BX Motion Pro completamente automatizzata, equipaggiata con un sistema dedicato di alimentazione e scarico
KOLBUS Open House: short-run innovation takes centre stage at Lichtenberger Verpackungen
Short-run production was the focus of the KOLBUS Open House held on 2 July at the Lichtenberger Verpackungen facility in Mannheim, Germany. The event welcomed around 30 industry professionals from Germany, Italy, the United Kingdom and Israel, giving them the opportunity to see the newly installed BX Motion Pro operating in a live production environment. More than just a machine demonstration, the Open House provided a valuable forum to discuss the key challenges currently shaping the corrugated packaging industry: the growing demand for customised packaging, ever-shorter lead times and the need to manage short-run production efficiently and profitably.
BX Motion Pro in live production
The highlight of the day was the KOLBUS BX Motion Pro, recently installed at Lichtenberger Verpackungen to replace an ageing boxmaker and enhance the company’s productivity in short-run manufacturing.
The configuration on display represents a significant step forward in the BX Motion platform. It is the first fully automated BX Motion Pro equipped with a dedicated feeding and delivery system that ensures a continuous production flow while minimising manual intervention. During the live demonstrations, visitors were able to follow every stage of the production
che garantisce un flusso produttivo continuo, riducendo al minimo gli interventi manuali. Durante le dimostrazioni i partecipanti hanno potuto seguire tutte le fasi della lavorazione, dall’alimentazione automatica dei pallet fino all’impilamento finale delle scatole.
L’impianto integra un sistema di alimentazione automatica con sollevatore a forbice installato in fossa, un dispositivo di allineamento automatico dei fogli, moduli heavy-duty per taglio e cordonatura, unità dedicate allo slotting e alla fustellatura di forme speciali, stampa digitale in linea, incollaggio automatico e
uno stacker progettato per movimentare con precisione anche scatole di grandi dimensioni.
Efficienza e flessibilità
Con oltre settant’anni di attività e circa 40 milioni di metri quadrati di cartone ondulato trasformati ogni anno, Lichtenberger Verpackungen ha scelto questa soluzione per incrementare l’efficienza nella gestione dello short run, mantenendo al tempo stesso la flessibilità richiesta dal mercato.
Come ha spiegato Steffen Tamm, CEO di Lichtenberger Verpackungen, la nuova linea ha consentito di passare da una produzione gestita da due operatori a un solo operatore, raddoppiando contemporaneamente la capacità produttiva.
La natura modulare della BX Motion Pro permette inoltre di ampliare la macchina nel tempo con ulteriori teste di stampa e nuovi moduli produttivi, adattandola all’evoluzione delle esigenze produttive e alle future normative europee sul packaging, come il PPWR.
process, from automatic pallet feeding through to the final stacking of finished boxes. The line incorporates an automatic feeder with an in-floor scissor lift, an automatic sheet alignment system, heavy-duty cutting and creasing modules, dedicated slotting and die-cutting units for bespoke designs, inline digital printing, automatic gluing, and a stacking system engineered to handle even large-format boxes with outstanding precision. Efficiency and flexibility
With more than 70 years of experience and an annual conversion volume of approximately 40 million square metres of corrugated board, Lichtenberger Verpackungen selected the BX Motion Pro to further improve the efficiency of its short-run production while maintaining the flexibility demanded by today’s market.
As Steffen Tamm, CEO of Lichtenberger Verpackungen, explained during the event, the new line has enabled the company to reduce staffing requirements from two operators to just one while simultaneously doubling production output.
Another key advantage is the modular architecture of the BX Motion Pro, which allows additional print heads and production modules to be added as business requirements evolve, ensuring the machine remains ready for future market developments and upcoming European packaging legislation such as the Packaging and Packaging Waste Regulation (PPWR).
Una riprogettazione radicale è alla base di questo boxmaker modulare di nuovissima generazione , prodotto da KOLBUS Consente di personalizzare ogni modulo per soddisfare le vostre esigenze, tra cui:
• Produzione di scatole in cartone tripla onda
• Resa multipla sulla larghezza del cartone
• Stampa digitale o flessografica in linea
• Incollatura in linea
• Gestione da parte di un solo operatore
• Sistema di gestione degli sfridi
In breve, BX Motion Pro è la soluzione giusta per la vostra la produzione personalizzata di scatole. Contattate subito KOLBUS ITALIA per organizzare una dimostrazione.
Un confronto tra operatori del settore
Oltre alle dimostrazioni dal vivo, l’Open House ha rappresentato un’importante occasione di confronto tra utilizzatori, costruttore e professionisti del settore provenienti da diversi Paesi. Le sessioni tecniche e gli incontri informali hanno permesso di approfondire le potenzialità dell’automazione nella produzione short run e di discutere le prospettive di un mercato sempre più orientato alla flessibilità e alla rapidità di risposta. “Anche per il mercato italiano cresce l’interesse verso soluzioni che consentano di ridurre i tempi di avviamento, aumentare la produttività e gestire in modo redditizio le produzioni short run”, osserva Tiziana de Gregorio, Managing Director di Kolbus Italia. “La visita presso Lichtenberger ha dimostrato concretamente come la BX Motion Pro riesca a coniugare automazione, flessibilità e qualità produttiva. Per i converter che vogliono affrontare le sfide dei prossimi anni, investire in
tecnologie di questo tipo significa aumentare la competitività e prepararsi a un mercato in continua evoluzione”.
L’evento di Mannheim ha confermato il valore degli Open House come occasione privilegiata per osservare le tecnologie in condizioni operative reali, confrontarsi direttamente con gli utilizzatori e comprendere come l’innovazione possa tradursi in benefici concreti per la produzione. Per i converter presenti, la giornata è stata anche un’opportunità per guardare da vicino una soluzione che interpreta le nuove esigenze del settore: maggiore automazione, tempi di risposta più rapidi e una flessibilità sempre più decisiva per competere nel mercato dello short run.
Piantami®: la carta piantabile che mette in pratica l’impegno sostenibile trasformando imballaggi ed etichette in nuove piante
In un periodo in cui aziende e consumatori sono sempre più
Beyond the live demonstrations, the Open House served as an important networking opportunity for converters, technology specialists and industry professionals from across Europe. Technical presentations and informal discussions allowed visitors to explore the benefits of automation for short-run production and exchange views on the future direction of an increasingly dynamic corrugated packaging market.
“Interest in technologies that reduce make-ready times, increase productivity and make short-run production more profitable continues to grow in the Italian market,” said Tiziana de Gregorio, Managing Director of Kolbus Italia. “The visit to Lichtenberger clearly demonstrated how the BX Motion Pro successfully combines automation, flexibility and production quality. For converters looking to meet tomorrow’s challenges, investing in technologies like this is key to strengthening competitiveness and preparing for a rapidly evolving market”.
The Mannheim event once again demonstrated the value of Open House events as an opportunity to experience technology under real production conditions, engage directly with users and gain first-hand insight into how innovation can deliver tangible manufacturing benefits. For the converters in attendance, it was also an opportunity to discover a solution that reflects the industry’s changing priorities: greater automation, faster response times and the flexibility needed to compete successfully in today’s short-run packaging market.
attenti alla sostenibilità ambientale, ecco il progetto Piantami®, una carta bio-attiva contenente semi che, invece di essere gettata dopo l’uso, può essere piantata per trasformarsi in fiori e piante “Perchè se c’è qualcosa che possiamo cambiare sul pianeta oggi, partiamo dall’imballaggio che va ripensato. Nulla si crea e nulla si distrugge ma tutto si trasforma dicono le leggi della natura. Ora l’uomo in cosa vuole trasformare gli imballaggi: altro rifiuto, riciclo o magari farlo rinascere pianta? L’idea
alla base del progetto è semplice ma innovativa: dare una seconda vita ai materiali cartacei. Biglietti, etichette, imballaggi e altri prodotti realizzati con la carta Piantami® non terminano il proprio ciclo di vita nel cestino, ma diventano una risorsa naturale. La carta contiene infatti semi inseriti direttamente nelle fibre durante il processo produttivo, consentendo la germinazione una volta interrata e correttamente irrigata”, ci spiega Vincenzo Galdiero, co-fondatore di Piantami®
Piantami®: plantable paper that puts sustainability into practice by turning packaging and labels into new plants
At a time when businesses and consumers are becoming increasingly conscious of environmental sustainability, Piantami® presents an innovative solution: a bio-active paper containing seeds that, instead of being discarded after use, can be planted and transformed into flowers and plants.
“If there is something we can change on our planet today, it starts with packaging, which needs to be rethought. The laws of nature tell us that nothing is created and nothing is destroyed, everything is transformed.
The question is: what do we want packaging to become? More waste, recycled material, or perhaps a new plant?” explains Vincenzo Galdiero, co-founder of Piantami®
The idea behind the project is simple yet innovative: giving paper materials a second life. Business cards, labels, packaging, and other products made with Piantami® paper do not end their lifecycle in a waste bin, instead, they become a natural resource.
The paper contains seeds embedded directly into its fibers during the manufacturing process, allowing them to germinate once planted and properly watered.
The paper is produced entirely in Italy through a short and controlled supply chain, using recycled and biodegradable materials.

La carta è realizzata interamente in Italia con una filiera controllata e corta, utilizzando materiali riciclati e biodegradabili. Il prodotto è certificato FSC®, riciclato al 100%, soprattutto i semi non vengono semplicemente aggiunti alla carta, ma risultano completamente avvolti dalle fibre, evitando la dispersione durante le fasi di stampa e lavorazione. Il processo di utilizzo è molto semplice: dopo l’uso è sufficiente spezzettare la carta, lasciarla in ammollo, distribuirla sulla terra e coprirla con un sottile strato di terreno, con la giusta umidità e temperatura, i semi iniziano a germogliare. Piantami® vuole superare il tradizionale modello lineare di consumo, in cui le risorse naturali vengono trasformate in prodotti destinati a diventare rifiuti. L’obiettivo è invece promuovere un’economia circolare nella quale i materiali possano ritornare alla natura generando nuovo valore ambientale. Piantami® rappresenta un esempio concreto di come design, tecnologia e
sostenibilità possano convergere in un unico prodotto. E la produzione? “Nel 2024 è stata avviata la produzione di fogli in grande formato destinati al settore del packaging, mentre nel 2026 l’azienda ha ampliato ulteriormente la propria capacità produttiva, introducendo anche bobine industriali per il mercato delle etichette sostenibili. La capacità produttiva raggiunge oggi le 380 tonnellate annue”, risponde Vincenzo. La carta è compatibile con la stampa digitale inkjet, offset e per nobilitazioni, escludendo i processi ad alta temperatura o con eccessive pressioni perché comprometterebbero i semi vivi all’interno. Impatto ambientale di Piantami® Questo progetto innovativo si inserisce inoltre nel quadro degli Obiettivi di Sviluppo Sostenibile (SDGs) dell’Agenda 2030 delle Nazioni Unite, contribuendo in particolare al raggiungimento degli obiettivi 12, 13 e 15. Obiettivo 12 – Consumo e produzione responsabili: la carta piantabile è un esempio con-
The product is FSC® certified and made from 100% recycled paper. Most importantly, the seeds are not simply added to the paper, they are fully enclosed within the fibers, preventing dispersion during printing and converting processes. Using the paper is straightforward: after use, it can be torn into small pieces, soaked in water, spread over soil, and covered with a thin layer of earth. With the right temperature and moisture, the seeds begin to germinate. Piantami® aims to move beyond the traditional linear consumption model, in which natural resources are transformed into products destined to become waste. Instead, its goal is to promote a circular economy where materials can return to nature while generating new environmental value. Piantami® is a tangible example of how design, technology, and sustainability can converge into a single product. And what about production? “In 2024, we launched the production of large-format sheets for the packaging sector. In 2026, the company further expanded its manufacturing capacity by introducing industrial rolls for the sustainable labels market. Today, our production capacity reaches 380 tons per year”, says Vincenzo. The paper is compatible with digital inkjet printing, offset printing, and premium finishing processes. However, high-temperature applications and excessive pressure must be avoided, as they could damage the live seeds embedded within the paper.
creto di economia circolare, trasformando un prodotto destinato normalmente allo smaltimento in una risorsa. Obiettivo 13 – Lotta contro il cambiamento climatico: grazie alla nascita di nuove piante e la sensibilizzazione di aziende e consumatori verso pratiche più sostenibili, Piantami® contribuisce alla diffusione di comportamenti orientati alla tutela del clima e alla riduzione dell’impatto ambientale. Obiettivo 15 – Protezione degli ecosistemi terrestri e della biodiversità: le essenze floreali contenute nella carta favoriscono infatti la presenza di api e insetti impollinatori, organismi fondamentali per l’equilibrio de-
gli habitat naturali e per la conservazione della biodiversità. Un premio importante Piantami® ha partecipato a Mater, il progetto sostenibile che ha conquistato il prestigioso riconoscimento “Best Innovation” al Vinitaly Design Award 2025, assegnato per la sua capacità di unire design, sostenibilità e innovazione in un’unica soluzione. L’etichetta della bottiglia è stata realizzata in carta riciclata contenente semi e sviluppata grazie alla tecnologia di Piantami® Mater è stato ideato da Profilia insieme all’agenzia Basile ADV e dimostra come la sostenibilità possa diventare parte integrante dell’esperienza di un prodotto.
This innovative project also aligns with the United Nations 2030 Agenda Sustainable Development Goals (SDGs), particularly contributing to Goals 12, 13, and 15.
Goal 12 – Responsible consumption and production: plantable paper is a concrete example of circular economy, transforming a product that would normally be discarded into a valuable resource.
Goal 13 – Fight against climate change: by generating new plant life and raising awareness among businesses and consumers about more sustainable practices, Piantami® encourages behaviors that help protect the climate and reduce environmental impact.
Goal 15 – Protection of terrestrial ecosystems and biodiversity: the flower species embedded in the paper support bees and other pollinating insects, which are essential for maintaining healthy ecosystems and preserving biodiversity.
A prestigious
Piantami® was part of Mater, a sustainable project that won the prestigious “Best Innovation” award at the Vinitaly Design Award 2025 for its ability to combine design, sustainability, and innovation in a single solution. The bottle label was made from recycled paper containing seeds and developed using Piantami® technology. Mater was conceived by Profilia together with Basile ADV agency, demonstrating how sustainability can become an integral part of the product experience.
by Barbara Bernardi / Andrea Spadini / Giada Chilà
L’AZIENDA A CONDUZIONE FAMILIARE DI PLÜDERHAUSEN INVITA CLIENTI E
OPERATORI DEL SETTORE ALLA SUA AUTOMATION OPEN HOUSE, IN PROGRAMMA
IL 23 E 24 SETTEMBRE 2026, PER PRESENTARE LE PIÙ RECENTI SOLUZIONI DI
AUTOMAZIONE DEDICATE ALL’INDUSTRIA DEL PACKAGING, SVILUPPATE ANCHE IN COLLABORAZIONE CON PARTNER TECNOLOGICI COME MUK ELMSHORN
evento coincide con il 20° anniversario della piegaincollatrice speciale Turbox, una macchina che, fin dal suo lancio sul mercato, ha contribuito a ridefinire l’automazione delle linee di piega-incollatura. Nel corso delle due giornate Bahmüller mostrerà una linea completamente automatizzata secondo il concetto “Stack to Stack”, ovvero dalla movimentazione automatica dei fogli prelevati dalla pila fino al pallet finale pronto per la spedizione. Il
programma sarà completato da presentazioni tecniche e dimostrazioni dal vivo curate sia dall’azienda sia da partner selezionati.
Fin dalla sua introduzione nel 2006, Turbox si è affermata come una delle prime piegaincollatrici speciali completamente servoassistite, ponendo le basi per l’automazione delle fasi successive del processo produttivo, come la formazione dei lotti e la pallettizzazione ad alta velocità. Una scelta tecnologica che continua a dare risultati concreti: oggi circa il 75% delle linee Turbox viene fornito con il sistema di automazione Powerpacker.
Per realizzare un’automazione completa dell’intero processo produttivo, dalla gestione dei fogli in ingresso fino al pallet pronto per la spedizione, Bahmüller collabora con MuK Elmshorn attraverso il progetto Bahmüller MuK Automation. La partnership nasce nel 2022 con la realizzazione di una linea completa installata in Nuova Zelanda, composta da Turbox, Powerpacker e robot MuK, dalla quale sono poi scaturiti numerosi altri progetti.
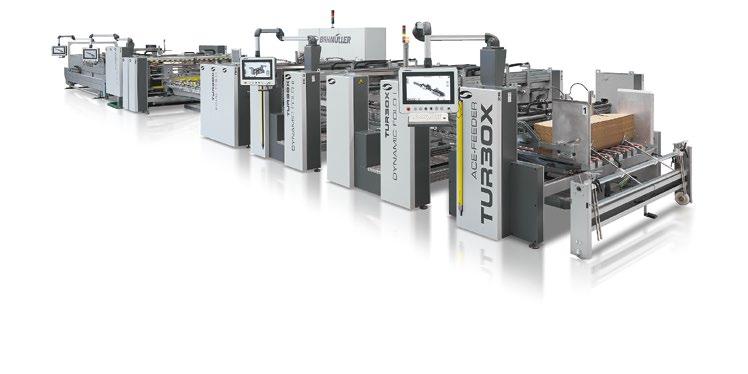
Cuore della soluzione è il sistema MuK Feed, un modulo di automazione che industrializza e standardizza l’alimentazione dei fogli. Tra le sue principali caratteristiche figurano la separazione automatica dei lotti con elevata precisione, sistemi di presa evoluti per la movimentazione di fustellati complessi e configurazioni multi-impronta, un nuovo sistema di carico e allineamento e la gestione automatica di pallet e sfridi.
Bahmüller ricopre il ruolo di system integrator dell’intera linea, offrendo ai clienti un’unica interfaccia operatore, una gestione centralizzata dei dati di processo e la garanzia delle prestazioni complessive dell’impianto, indipendentemente dal numero e dalla tipologia dei componenti installati. Anche la gestione del progetto fa capo
ENGLISH text
automation Open House celebrating
THE FAMILY-OWNED COMPANY FROM PLÜDERHAUSEN INVITES GUESTS TO ITS AUTOMATION OPEN HOUSE, PRESENTING NEW AUTOMATION SOLUTIONS FOR THE PACKAGING INDUSTRY IN COOPERATION WITH PARTNER COMPANIES SUCH AS MUK ELMSHORN
To mark the 20th anniversary of the TURBOX Specialty Folder Gluer, BAHMÜLLER is inviting guests to a major Open House at its headquarters in Plüderhausen on September 23 and 24, 2026.
Under the banner “Automation Open House”, the company will spend two days demonstrating what automated solutions for folder-gluing applications look like today – from “Stack to Stack” sheet feeding out of the stack all the way to the finished, pallet at the end of the line. The event is
hosted by BAHMÜLLER itself; the program is complemented by selected cooperation partners, who will present their own solutions through technical presentations and live demonstrations.
Since its market launch two decades ago, the TURBOX has established itself in the packaging industry as a fully servo-driven Specialty Folder Gluer.
At the time, the machine laid the technical groundwork for automating downstream process steps such as batch forming, and palletizing at a significant speed. The fact
a un unico referente, semplificando il coordinamento, mentre assistenza remota, help desk attivo 24 ore su 24 e supporto in realtà aumentata coprono l’intera linea.
L’esperienza di Bahmüller nell’automazione precede persino il debutto di Turbox. Già nel 2004 l’azienda sviluppò Boxflow Packer, una soluzione robotizzata dotata di tecnologia di reggiatura Mosca, destinata alla piegaincollatrice speciale Tanabe, di cui Bahmüller era allora partner commerciale europeo.
Con il lancio di Turbox nel 2006 fu introdotto Powerpacker I, equipaggiato con tecnologia di reggiatura Signode ISB, seguito successivamente da Powerpacker III, disponibile nelle versioni Performance e Basic. L’attuale Powerpacker IV introduce un nuovo concetto di attrezzaggio che consente di ridurre i tempi di cambio lavoro per le commesse ripetitive a circa cinque minuti.
La principale novità dell’Open House sarà la prima presentazione pubblica del nuovo Powerpacker Compact, sviluppato sulla base di quasi 25 anni di esperienza nell’automazione.
that this approach has paid off is evident to this day: according to the company, nearly 75% of all TURBOX lines are now delivered with a POWERPACKER automation module.
AUTOMATION “FROM STACK TO STACK” For end-to-end automation of the entire line – from incoming goods to the shipment-ready pallet – BAHMÜLLER works
La macchina nasce per rispondere alla crescente concentrazione delle attività produttive in grandi stabilimenti dedicati all’incollatura, dove più linee lavorano in parallelo e l’ottimizzazione degli spazi diventa determinante. Con un ingombro di appena 6,2 metri, Powerpacker Compact occupa circa la metà dello spazio richiesto dalla versione Performance, mantenendo un funzionamento completamente automatico. Tutti i parametri vengono infatti impostati automaticamente tramite il sistema di controllo Boxflow della Turbox. Ulteriori dettagli tecnici saranno svelati durante l’evento.
together with its cooperation partner MuK Elmshorn under the name “BAHMÜLLER MuK Automation”. This partnership dates back to 2022, when the two companies jointly installed and commissioned a complete line consisting of a TURBOX, POWERPACKER and a MuK Robot in New Zealand. Numerous joint projects have grown out of this collaboration ever since. At the heart of the cooperation is the MuK Feed system, an integrated automation module that industrializes and standardizes the sheet-feeding process. Key technical features include automated batch separation for the controlled extraction of defined sheet stacks from palletized piles with high positional accuracy, advanced gripping technology for complex die-cut contours and multi-out layouts without deformation or delamination, a newly designed loading system for the infeed and alignment process, and continuous pallet management for the automatic disposal of waste sheets and empty pallets. For BAHMÜLLER, acting as general con-
tractor for the entire line is a key priority: customers receive a uniform operating concept, a central interface for process and operating data, and guaranteed overall performance of the complete line – regardless of how many different components are installed. Project management, too, runs through a single point of contact at BAHMÜLLER, which, according to the company, significantly reduces the coordination effort for customers. The same applies to service: remote maintenance access, a central service hotline available around the clock, and a central augmented-reality support system are all available for the entire line – regardless of the component manufacturer.
PACKER TO THE POWERPACKER IV
BAHMÜLLER’s history of automation solutions dates back to 2004, even before the TURBOX itself came onto the market. At that time, the company developed its first robot-based solution, the BOXFLOW PACK-
Tra le innovazioni in mostra figura anche Unique Turn, una tecnologia sviluppata per il mercato in forte crescita degli imballaggi destinati all’e-commerce. Il modulo integra in un’unica unità compatta operazioni che normalmente richiedono stazioni separate, tra cui l’applicazione della striscia di apertura facilitata, dell’adesivo hot melt pressure sensitive, della carta siliconata, oltre alla rotazione del fustellato e al successivo riallineamento. Bahmüller evidenzia come questa soluzione possa incrementare la produttività fino al 50%, migliorando contemporaneamente l’affidabilità del processo e contenendo i consumi energetici.
L’azienda presenterà anche la nuova Final Squaring Unit (FSU) servoassistita, destinata alla produzione di scatole a tre punti di incollatura.
Rispetto ai tradizionali sistemi pneumatici, la nuova soluzione offre maggiore precisione di allineamento, velocità superiore, assenza di consumo di aria compressa, migliore efficienza energetica e una sensibile riduzione
ER, featuring MOSCA strapping technology, in conjunction with the TANABE Specialty Folder Gluer, for which BAHMÜLLER was the European sales partner at the time. The goal was to boost the output of Specialty Folder Gluers in general.
With the TURBOX becoming available in 2006, the performance of the BOXFLOW PACKER also had to be adapted to match the cycle rates of the new, fully servo-driven machine. This led to the introduction of the POWERPACKER I with SIGNODE ISB strapping technology; given the success of this line, MOSCA also adapted its strapping technology for the subsequent POWERPACKER III. Since then, BAHMÜLLER has offered two model variants: the POWERPACKER Performance and the POWERPACKER Basic, which does without a separate speed module and therefore has a reduced footprint. The current generation, the POWERPACKER IV, features an advanced set-up concept that reduces changeover time for repeat orders to around five minutes.
WORLD PREMIERE: POWERPACKER COMPACT
Building on nearly 25 years of experience, BAHMÜLLER will unveil its newest model to the public for the first time at the Open House: the POWERPACKER COMPACT.
The development is a response to a trend the company has observed among many customers: production sites are increasingly being consolidated into centralized “gluing profit centers”, where three or more lines run in parallel within a single facility. Space has therefore become a decisive factor.
The new POWERPACKER COMPACT requires a footprint of just around 6,200 millimeters – roughly half the space needed for a POWERPACKER Performance. The machine is designed to be fully automated; all settings are applied automatically as soon as the production data is transferred from the TURBOX’s BOXFLOW Control. Further technical details will only be revealed during the event itself.
Alongside the launch of the POWERPACKER
della rumorosità. Tutti i parametri vengono memorizzati automaticamente e possono essere richiamati in pochi secondi, mentre il nuovo concetto di attrezzaggio sviluppato dagli ingegneri di processo Bahmüller riduce fino al 25% i tempi complessivi di avviamento.
L’Automation Open House sarà anche l’occasione per presentare gli ultimi sviluppi digitali dell’azienda.
Con BOA (Bahmüller Online Analytics) gli utilizzatori possono monitorare in tempo reale le prestazioni dell’impianto, confrontando i propri dati produttivi con quelli anonimizzati di altri utilizzatori e visualizzando informazioni su tempi di funzionamento e consumi energetici.
La piattaforma BOD (Bahmüller Online Diagnostics) mette invece a disposizione un accesso remoto protetto per la diagnostica e la risoluzione dei problemi, contribuendo a ridurre i tempi di fermo macchina e gli interventi di assistenza in presenza.
Accanto alle tecnologie digitali, Bahmüller presenterà anche la Turbox Academy, il programma di formazione rivolto non solo agli operatori, ma anche ai responsabili di produzione, pianificazione, progettazione e manutenzione. I corsi possono essere svolti sia presso il cliente sia sulle macchine dimostrative dell’azienda e sono disponibili anche per gli utilizzatori di linee Turbox già installate.
COMPACT, two further technical innovations are in the spotlight.
For the growing e-commerce packaging sector, BAHMÜLLER is also presenting its newly developed Unique Turn technology. The module combines several previously separate process steps – including the application of tear strips, pressure-sensitive hot-melt glue, and silicone paper, as well as the actual turning and subsequent alignment – within a single, comparatively short unit inside the TURBOX Specialty Folder Gluer. According to the company, the technology increases performance by up to 50% while offering high flexibility and low energy consumption. Speed is one issue; on the other hand, Bahmüller has succeeded in achieving unprecedented process reliability in the production of e-commerce packaging.
With the new, servo-driven Final Squaring Unit (FSU), BAHMÜLLER is moving away
from pneumatic alignment systems for three-corner boxes.
According to the company, the servo-driven solution offers higher alignment accuracy combined with greater speed, zero compressed-air consumption, improved energy efficiency, and noticeably reduced noise levels. All relevant settings are stored automatically and can be retrieved as needed, reducing set-up times to just a few seconds. This is complemented by a new setup concept, developed by BAHMÜLLER’s own process engineers, which cuts general set-up time by up to 25%.
DIGITALIZATION AND TRAINING: BOA, BOD
BAHMÜLLER will also showcase current developments in the field of Industry 4.0 at the Open House. Through the BOA (Bahmüller Online Analytics) platform, plant operators can compare their production metrics against anonymized data from other users and receive real-time information on machine runtime and energy
L’Automation Open House vedrà infine la partecipazione di numerosi partner tecnologici attivi nei settori delle applicazioni per l’e-commerce, della codifica e marcatura digitale, dell’incollatura e della reggiatura. Attraverso presentazioni dedicate e dimostrazioni pratiche, l’obiettivo sarà mostrare ai visitatori il valore di soluzioni completamente integrate e fornite da un unico interlocutore, con Bahmüller nel ruolo di system integrator responsabile dell’intera linea. Il programma prevede anche una serata dedicata ai partecipanti. Le iscrizioni all’evento sono aperte fino al 1° agosto 2026.
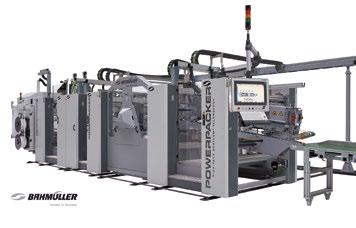
consumption directly on the operating interface.
Through BOD (Bahmüller Online Diagnostics), BAHMÜLLER offers customers encrypted remote access for diagnostics and troubleshooting, helping to reduce downtime and the cost of on-site service visits.
Bahmüller provides a specialized technical program the TURBOX Academy, a training program that specifically prepares customers for the start-up curve of new machines. Unlike conventional operator training, the program is explicitly aimed at teams from production, planning, design, and maintenance alike, creating a shared understanding of the machine and its processes within the customer’s organization.
Training sessions take place either on the customer’s own machine or on a demonstration system. The TURBOX Academy is also available to operators of existing TURBOX lines and can be conducted on-site at the plant.
Beyond its own new developments, BAHMÜLLER is also opening the event to selected partner companies.
Under the guiding principle “Strong Partners, Strong Solutions”, additional system suppliers from the fields of e-commerce applications, digital coding and labeling, and gluing and strapping systems will present their solutions on site through dedicated presentations.
This year Spotlights will be held by several companies. The aim is to demonstrate to customers the combined expertise behind fully integrated, single-source solutions – for which BAHMÜLLER, as general contractor, assumes overall responsibility for the line.
An additional evening program is planned for participants on Wednesday. Further details about the event are available in BAHMÜLLER’s invitation documents. Interested parties can register online for the Automation Open House by August 1, 2026 at the latest.
by Barbara Bernardi
Progettata per affrontare le sfide di un mercato sempre più orientato a brevi tirature e produzioni just-in-time, DIGIFAST20000 combina prestazioni elevate, massima flessibilità e un’architettura modulare, che crea un sistema altamente efficiente, capace di ottimizzare tempi, costi e qualità. Con questa macchina Prati amplia il proprio portfolio dalla banda stretta alla fascia media, aprendo nuove opportunità di business per gestire la finitura di lavori stampati digitalmente fino a 760 mm, su un’ampia gamma di materiali da 12 a 450 micron con velocità fino a 70 m/ min in modalità semi-rotativa e 400 m/min in modalità rotativa. Configurabile in modalità near-line oppure offline come soluzione standalone, è ideale per produzioni flessibili e dinamiche, unendo velocità, modularità e massima efficienza operativa. Oggi infatti la capacità di distinguersi sul mercato passa sempre più attraverso la
LA FASCIA MEDIA HA UNA
NUOVA PROTAGONISTA: CON DIGIFAST20000, PRATI RIDEFINISCE
GLI STANDARD DELLA STAMPA
E DELLA FINITURA DIGITALE PER ETICHETTE, IMBALLAGGI FLESSIBILI E ASTUCCI PIEGHEVOLI, PORTANDO VELOCITÀ, INTELLIGENZA E VERSATILITÀ A UN LIVELLO
SUPERIORE
finitura, aggiungendo valore ai propri prodotti. La macchina è stata completamente rivisitata in termini di setup, sicurezza e prestazioni per aumentare la produttività dei converter: questa versione mantiene i punti di forza del modello precedente migliorando ulteriormente le prestazioni sia in rotativo che in semi-rotativo.
“DIGIFAST20000 è il risultato di anni di ascolto e di lavoro sul campo, fianco a fianco con chi ogni giorno opera su una macchina da stampa. L’ho progettata per chi cerca una soluzione che non sia solo veloce, ma che sappia davvero lavorare insieme a chi la utilizza. Ogni automatismo, ogni dettaglio, dal registro ai cambi lavoro, nasce da esigenze reali, vissute. Volevo che fosse stabile, affidabile, e semplice da usare anche quando le condizioni non sono ideali. Dentro questa macchina ci sono competenza, tecnologia e passione. La verità è che non mi bastava costruire una buona macchina: volevo creare qualcosa che restituisse dignità e valore al lavoro di chi la usa, ogni giorno”, dichiara Michelangelo Mascellaro, Show Room Manager Prati. Rappresenta una delle soluzioni più intuitive e automatizzate per il cliente: l’unità flexo è infatti dotata di regolazione automatica dell’inchiostro e dei parametri di stampa tramite pannello elettronico. DIGIFAST20000 lavora diversi materiali, tra cui imballaggio flessibile, buste, sleeve, etichette e cartoncino, con diversi processi di finitura: bianco a registro, vernice protettiva UV o a base acqua e nobilitazione digitale. Ed è particolarmente adatta alle applicazioni del settore alimentare.
È la piattaforma ideale per converter e cartotecniche che vogliono differenziarsi e valorizzare ogni tiratura, aprendo concretamente la strada al futuro della produzione in fascia media.
Digifast20000 è nata in collaborazione con HP: ci può dare qualche dettaglio sul progetto?
“La DIGIFAST20000 è stata sviluppata da Prati in stretta sinergia con HP per rispondere alla crescente diffusione della stampa digitale nel settore degli imballaggi flessibili e delle etichette a banda media. Il progetto è stato presentato ufficialmente nel 2019, in concomitanza con l’evoluzione delle piattaforme HP Indigo 20000 dedicate alla stampa digitale degli imballaggi. L’obiettivo era offrire una soluzione perfettamente integrata con le macchine da stampa digitali HP Indigo, capace di lavorare sia
in linea sia fuori linea, riducendo tempi di avviamento, sprechi e costi di produzione per tirature corte e personalizzate. Oggi la DIGIFAST20000 può operare sia in linea sia fuori linea con la HP Indigo 200K, la più recente evoluzione della piattaforma HP dedicata al mercato dell’imballaggio flessibile a banda media, garantendo la massima integrazione tra stampa digitale e processi di trasformazione e nobilitazione”.
Che cosa garantisce la modularità e la flessibilità di questa soluzione?
“Derivano dalla sua architettura modulare a piattaforma unica, progettata per integrare diverse tecnologie di finitura e trasformazione sulla stessa linea produttiva.
ENGLISH text
THE MID-WEB SEGMENT HAS A NEW BENCHMARK. WITH DIGIFAST20000, PRATI REDEFINES THE STANDARDS OF PRINTING AND DIGITAL FINISHING FOR LABELS, FLEXIBLE PACKAGING AND FOLDING CARTONS, TAKING SPEED, INTELLIGENCE AND VERSATILITY TO THE NEXT LEVEL
Designed to address the challenges of a market increasingly driven by short runs and just-in-time production, DIGIFAST20000 combines high performance, maximum flexibility and a modular architecture, creating a highly efficient system capable of optimizing lead times, costs and quality.
With this machine, Prati expands its portfolio from narrow-web to mid-web applications, opening up new business opportunities for the finishing of digitally printed jobs up to 760 mm wide on a broad range of
substrates from 12 to 450 microns, with speeds of up to 70 m/min in semi-rotary mode and 400 m/min in full rotary mode. Configurable in near-line or offline standalone mode, DIGIFAST20000 is ideally suited to flexible and dynamic production environments, combining speed, modularity and maximum operational efficiency. Today, finishing plays a key role in helping end users stand out in the market, enabling them to add tangible value to their products. The machine has been completely redesigned in terms of setup, safety and performance to
increase converter productivity. This version retains the strengths of the previous model while further enhancing performance in both rotary and semi-rotary operation.
“DIGIFAST20000 is the result of years spent listening and working side by side with the people who operate printing machinery every day. I designed it for those seeking a solution that is not only fast, but truly capable of working in synergy with its operator. Every automation feature, every detail, from registration to job changeo-
vers, comes from real-world experience and practical production needs. I wanted it to be stable, reliable and easy to use, even when operating conditions are less than ideal. This machine embodies expertise, technology and passion. The truth is that building a good machine was not enough: I wanted to create something that restores value and dignity to the work of the people who use it every day”, says Michelangelo Mascellaro, Show Room Manager at Prati. DIGIFAST20000 is one of the most intuitive and automated solutions available on the market. Indeed, the flexo unit features automatic ink setup and automatic adjustment
9.25 / 12.28 / 16.32
La DIGIFAST20000 può essere configurata in base alle esigenze del cliente, combinando verniciatura, stampa selettiva o full-web, laminazione, nobilitazioni, lavorazioni roll-to-roll e roll-to-sheet, applicazioni per etichette autoadesive, IML, sleeve termoretraibili, wrap-around e cartoncino.
Questa architettura modulare consente di adattare la macchina all’evoluzione del mercato e alle future esigenze produttive, permettendo di integrare nel tempo nuovi processi di converting e finitura senza dover sostituire l’intera linea, preservando l’investimento iniziale e garantendo la massima flessibilità operativa”.
Per sviluppare la macchina avete collaborato con altre aziende: ad esempio l’americana JetFX per la barra digitale, quali effetti si possono ottenere?
“Il sistema JetFX integrato nella DIGIFAST20000 rappresenta una soluzione avanzata di nobilitazione digitale che consente l’applicazione ad alta precisione di vernici, primer e rivestimenti selettivi direttamente sul materiale stampato. Grazie a questa tecnologia è possibile realizzare un’ampia
of printing parameters through an electronic control panel. The machine processes a wide range of materials, including flexible packaging, pouches, sleeves, SA labels and cartonboard, with several finishing options such as registered white, protective UV or water-based varnish, and digital embellishment. It is also particularly well suited to food packaging applications.
DIGIFAST20000 is the ideal platform for converters and carton manufacturers looking to differentiate themselves and enhance the value of every production run,
paving the way towards the future of midweb production.
FACE TO FACE WITH CHIARA PRATI, CEO & CSO OF PRATI
DIGIFAST20000 was developed in collaboration with HP. Can you tell us more about the project?
DIGIFAST20000 was developed by Prati in close partnership with HP to address the growing adoption of digital printing in the flexible packaging and mid-web label sectors. The project was officially launched in 2019 alongside the evolution of the HP Indigo 20000 platform dedicated to digital flexible packaging production.
The objective was to provide a solution fully integrated with HP Indigo digital presses, capable of operating both inline and offline while reducing setup times, waste and production costs for short-run and customized jobs. Today, DIGIFAST20000 can operate both inline and offline with the HP Indigo 200K, the latest evolution of HP’s platform for the mid-web flexible packaging market,
gamma di effetti decorativi e funzionali, tra cui verniciature spot, effetti tattili, cold foil digitale, cast & cure e altre finiture ad alto valore aggiunto. In combinazione con il modulo di laminazione integrato in linea, il sistema permette di ottenere nobilitazioni di elevata qualità senza l’impiego di cliché tradizionali, garantendo massima flessibilità produttiva, riduzione dei tempi di avviamento e convenienza economica anche per piccole tirature, produzioni personalizzate e campagne a dato variabile”.
ensuring seamless integration between digital printing and converting and embellishment processes.
What makes this solution so modular and flexible?
Its modularity and flexibility stem from a single-platform architecture designed to integrate multiple finishing and converting technologies within the same production line. DIGIFAST20000 can be configured according to customer requirements, combining varnishing, spot or full-web printing, lamination, embellishment, roll-to-roll and roll-to-sheet processing, as well as applications for self-adhesive labels, IML, shrink sleeves, wrap-around labels and cartonboard.
This modular architecture allows the machine to evolve alongside market demands and future production requirements. New converting and finishing processes can be added over time without replacing the entire line, protecting the original investment while ensuring maximum operational flexibility.
You also collaborated with other companies during the machine’s development. For example, the digital print bar was developed together with the U.S.-based company JetFX. What types of effects can be achieved?
The JetFX system integrated into DIGIFAST20000 is an advanced digital embellishment solution that enables the high-precision application of varnishes, primers and selective coatings directly onto the printed substrate. Thanks to this technology, users can create a wide range of decorative and functional effects, including spot varnishing, tactile effects, digital cold foil, Cast & Cure and other high-value finishing applications. Combined with the inline lamination module, the system delivers premium embellishment effects without the need for traditional plates, ensuring maximum production flexibility, reduced setup times and cost-effective operation even for short runs, personalized jobs and variable-data campaigns.





by Barbara Bernardi / Andrea Spadini / Giada Chilà
CON L’OBIETTIVO DI OTTIMIZZARE LE SALE STAMPA, L’AUTOMAZIONE È DIVENTATA LA PIETRA ANGOLARE DELL’EFFICIENZA E DELL’AFFIDABILITÀ. SEMPLIFICANDO I FLUSSI DI LAVORO DELLA PRESTAMPA E DELLA PRODUZIONE, RIDUCENDO L’INTERVENTO MANUALE E GARANTENDO UNA QUALITÀ DI STAMPA COSTANTE, LE SOLUZIONI AUTOMATIZZATE AIUTANO GLI STAMPATORI AD AUMENTARE LA PRODUTTIVITÀ, RIDURRE GLI SCARTI E RISPONDERE IN MODO PIÙ EFFICACE ALLE CRESCENTI ESIGENZE DEL COMPETITIVO MERCATO DELLA STAMPA ODIERNO
uando si tratta di automatizzare i sistemi CtP Kodak, emergono due percorsi principali: integrare le soluzioni di caricamento lastre con una soluzione di terze parti oppure sfruttare l’automazione avanzata di Kodak, come il sistema Multi-Plate Loading (MPL) per i platesetter Magnus. Entrambi gli approcci offrono vantaggi diversi, consentendo ai clienti di personalizzare l’automazione in base alle proprie esigenze specifiche.
Kodak è all’avanguardia nell’automazione per i platesetter dal 2008, con una gamma di soluzioni innovative
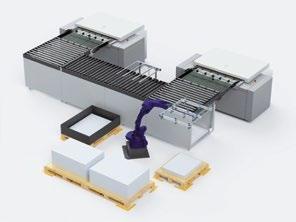
che si sono evolute per soddisfare le diverse esigenze delle aziende che si occupano di stampa in tutto il mondo. Con oltre 250 unità di caricamento pallet installate a livello mondiale, i sistemi di automazione si sono dimostrati robusti e adattabili, garantendo affidabilità per le aziende che desiderano migliorare la produttività. L’automazione MPL di Kodak è progettata per un’integrazione perfetta con i platesetter Magnus, assicurando affidabilità e una produzione di lastre costante. MPL è ridondante quando si dispone di due o più linee CtP Magnus separate, ciascuna dotata del proprio sistema MPL: se una linea CtP necessita di manutenzione, le altre linee possono rimanere operative. Le lastre sono protette da luce e polvere, rendendo MPL ideale per le lastre Kodak Sonora senza sviluppo. Kodak offre un servizio di assistenza completo, comprese le opzioni Premier, Plus e Remote, garantendo la massima operatività e riducendo al minimo le interruzioni. Ecco in dettaglio i vantaggi: configurazione multi-CtP ridondante, perché se un CtP si guasta, gli altri continuano a funzionare, evitando singoli punti di vulnerabilità; protezione per le lastre senza sviluppo; ingombro ridotto per la maggior parte delle configurazioni; servizio e supporto esperti da un unico fornitore (CtP + automazione); produttività leader di mercato fino a 84 lastre all’ora con T-Speed su platesetter Magnus Q800. L’unico svantaggio è che la soluzione richiede l’acquisto sia del CtP che dell’MPL per ogni linea.
La barra di stampa PROSPER consente la stampa digitale in un formato più ampio su attrezzature analogiche, semplicemente e senza problemi. Gli stampatori possono combinare facilmente offset, flexo o rotocalco di alta qualità con contenuti variabili parziali o a pagina intera, aprendo le porte a nuove opportunità potenzialmente redditizie
Maggiori informazioni qui: kodak.com/go/converter

Produzione inchiostri da stampa
OFFSET CONVENZIONALE
OFFSET UV / UV-LED FLEXO BASE ACQUA
METAL DECORATING CONVENZIONALE, METAL DECORATING UV / UV-LED
VERNICI DA SOVRASTAMPA OFFSET, UV, BASE ACQUA
Italian Printing Inks srl
Via Meucci snc - 81025 Marcianise CE Tel 0823821515 - 65 Fax 0823821557 info@ipinks.it – www.ipinks.it
PERSONALIZZAZIONE
Le soluzioni robotiche offrono flessibilità per esigenze complesse: motori multipli, numerosi formati di lastra e volumi elevati. Un robot può servire fino a due dispositivi CtP e questi sistemi sono compatibili con i platesetter Magnus. L’automazione robotica è particolarmente interessante per i clienti che hanno già familiarità con la robotica in altri settori della stampa o per quelli con elevati volumi di produzione. Quindi i vantaggi sono: supporta motori multipli e vari formati di lastra; riduce gli investimenti in automazione per configurazioni complesse; flessibilità tipica dei robot; è necessario un solo robot per due CtP e può essere integrato con CtP della concorrenza. Ma ci sono anche degli svantaggi: nessuna ridondanza, perché se il robot si guasta, l’automazione per entrambe le linee si ferma; le lastre sono esposte a polvere e luce; ingombro maggiore per le
ENGLISH text
AS PRINT FACILITIES LOOK TO OPTIMIZE THEIR PRESS ROOMS, AUTOMATION HAS BECOME THE CORNERSTONE OF EFFICIENCY AND RELIABILITY. BY STREAMLINING PREPRESS AND PRODUCTION WORKFLOWS, REDUCING MANUAL INTERVENTION, AND ENSURING CONSISTENT OUTPUT QUALITY, AUTOMATED SOLUTIONS HELP PRINTERS INCREASE PRODUCTIVITY, MINIMIZE WASTE, AND RESPOND MORE EFFECTIVELY TO THE GROWING DEMANDS OF TODAY’S COMPETITIVE PRINT MARKET
When it comes to automating Kodak Computer-to-Plate (CTP) systems, two prominent paths emerge: integrating plate loading solutions with a third-party solution, or leveraging Kodak’s own advanced automation, such as the Multi-Plate Loading (MPL) system for Magnus platesetters.
Both approaches offer different advantages, empowering customers to tailor their automation to their unique requirements.
KODAK AUTOMATION: RELIABILITY AND COMPREHENSIVE SUPPORT
Kodak has been at the forefront of automation for platesetters since 2008,
singole linee; complessità di manutenzione e dipendenza da più fornitori; Considerata l’elevata produttività del Magnus Q800, la robotica non riesce a tenere il passo di due CtP ad alta velocità.
Quando si valutano le opzioni di automazione, è necessario considerare gli obiettivi: l’azienda cerca la massima produttività, un servizio senza interruzioni e la protezione delle lastre? In questo caso, il caricatore multipallet Kodak per il Magnus potrebbe essere la soluzione ideale. Se l’azienda necessita di soluzioni personalizzate per formati di lastre diversi e motori multipli, la robotica può offrire flessibilità, ma richiede un’attenta pianificazione per l’assistenza e le interruzioni del flusso di lavoro. Kodak consiglia di iniziare con l’automazione MPL, ma supporta l’integrazione robotica quando le esigenze del cliente lo richiedono. In definitiva, migliorare la sala stampa significa comprendere sia i punti di forza che i limiti delle soluzioni di automazione robotizzate e quelle di Kodak. Gli esperti Kodak possono aiutare a valutare le esigenze specifiche, in modo che ogni azienda possa prendere una decisione informata che aumenti la produttività e l’affidabilità delle operazioni di prestampa.
offering a range of innovative solutions that have evolved to address the diverse needs of print facilities worldwide. With an install-base exceeding 250 pallet loader units worldwide, automation systems are proven to be both robust and adaptable, providing reliability for operations seeking to enhance productivity.
Kodak’s MPL automation is designed for
seamless integration with Magnus platesetters, delivering reliability and consistent plate production. MPL provides redundancy when you have two or more separate Magnus CTP lines, each equipped with its own MPL system: if one CTP line requires servicing, the other lines can remain operational. Plates are protected from light and dust, making MPL ideal for Kodak
Sonora Process Free Plates.
Kodak provides full-service support, including premier, plus, and remote options, ensuring maximum uptime and minimal disruption. Here in detail the benefits: redundant multi-CTP setup, because if one CTP is down, the others keep running, avoiding single-point failures; protection for process-free plates; smaller footprint for most configurations; single-vendor, expert service & support (CTP + automation); market-leading throughput up to 84 plates per hour with T-Speed on Magnus Q800 platesetter. The only disvantage is that the solution requires buying both the CTP and MPL for each line.
ROBOTIC AUTOMATION: FLEXIBILITY AND CUSTOMIZATION
Robotic solutions bring flexibility for complex requirements: multiple engines, numerous plate sizes, and high volumes. One robot can serve up to two CTP devices, and these systems are compatible with magnus Platesetters. Robotic automation
is particularly appealing for customers already familiar with robotics in other print areas or those with high volume production. Let’s see the benfits: it supports multiple engines and plate sizes; reduced automation investment for complex setups; familiar robotic flexibility; only one robot needed for two CTPs and it can be integrated with competitive CTPs, but there are also disvantages: no redundancy, because if the robot fails, automation for both lines stops; plates are exposed to dust and light; larger footprint for single lines; service complexity and reliance on multiple vendors; with high throughput of the Magus Q800, robotics cannot keep up with 2 high speed CTPs
When evaluating automation options, goals must be considered: the company is looking for the highest throughput, seamless service, and plate protection? In this case Kodak’s multi-pallet loader for Magnus may be the best fit. In the company needs
custom solutions for varied plate sizes and multiple engines, robotics can deliver flexibility but demand careful planning for service and workflow interruptions. Kodak recommends leading with MPL automation but supports robotic integration when customer requirements dictate it.
Ultimately, elevating your press room means understanding both the strengths and limitations of robotic and Kodak automation solutions. Kodak experts can help to assess specific needs, so every company can make an informed decision that drives productivity and reliability in your prepress operation.
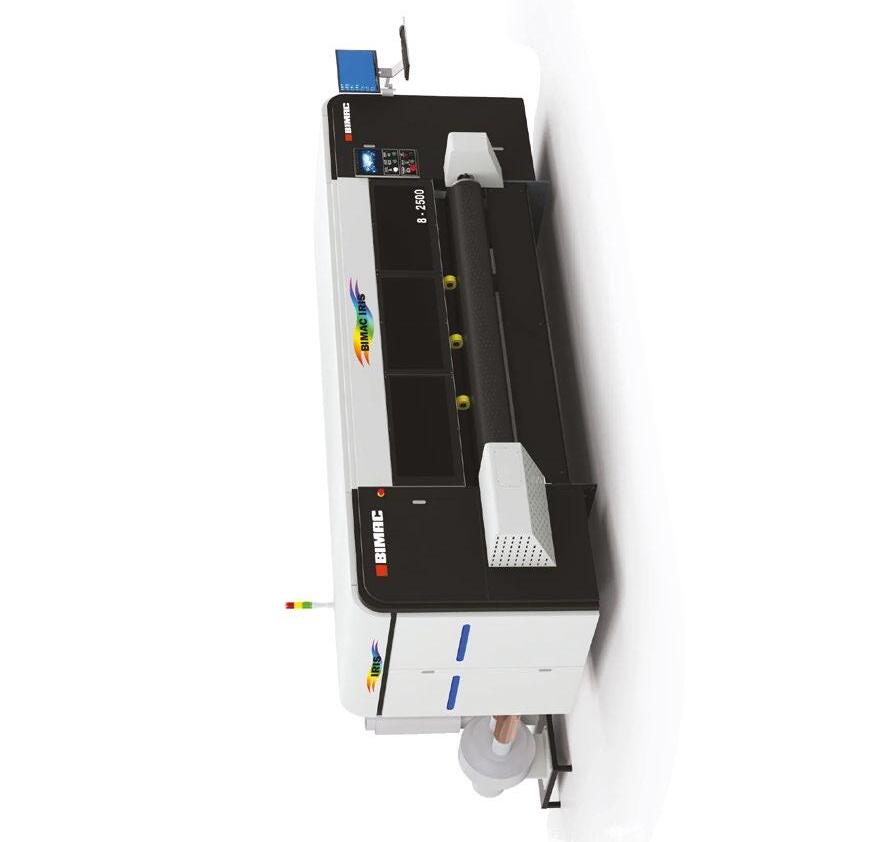
By Jennyfer Monette, Senior Marketing Coordinator - Impack
INVESTIRE IN UNA PIEGA-INCOLLA AD ALTA VELOCITÀ È SPESSO CONSIDERATO
IL MODO PIÙ RAPIDO PER AUMENTARE LA CAPACITÀ PRODUTTIVA. TUTTAVIA, ANCHE LA MACCHINA PIÙ AVANZATA NON PUÒ ESPRIMERE TUTTO IL SUO POTENZIALE SE IL RESTO DELLA LINEA DI FINITURA NON È IN GRADO DI TENERE
IL PASSO. PER MOLTI PRODUTTORI DI ASTUCCI PIEGHEVOLI, IL VERO COLLO DI BOTTIGLIA SI TROVA A FINE LINEA, NELLA FASE DI CONFEZIONAMENTO MANUALE: LA TECNOLOGIA IMPACK È LA SOLUZIONE
Installare una nuova piega-incolla e metterla subito in funzione alla velocità per cui è stata progettata è possibile. Questa era la sfida che doveva affrontare Qualvis, azienda con sede nel Regno Unito specializzata nella produzione di astucci pieghevoli per i settori alimentare e cosmetico. Con la continua crescita della domanda da parte dei clienti, il reparto di finitura aveva raggiunto il proprio limite di capacità. Invece di limitarsi a investire in una piega-incolla più veloce, Qualvis ha adottato un approccio più ampio, abbinando la nuova linea di incollatura ad alta velocità a una soluzione di confezionamento di fine linea progettata per garantire fin da subito prestazioni equivalenti: Ergosa di Impack. Questa scelta ha permesso all’azienda di sfruttare appieno le potenzialità della nuova linea di finitura, migliorando al contempo l’ergonomia degli operatori e creando una piattaforma scalabile per future evoluzioni dell’automazione.
Molti clienti di Qualvis hanno registrato, nel corso degli anni, una significativa crescita organica. Con l’espansione delle loro attività, la domanda si è progressivamente spostata verso produzioni ad alto volume di astucci lineari, rendendo necessario un investimento da parte dell’azienda, poiché la capacità produttiva aveva ormai raggiunto il limite. Qualvis è diventata la prima azienda al mondo a installare la nuova piega-incolla di Koenig & Bauer progettata esclusivamente per la produzione di astucci lineari. Tuttavia, l’acquisto di una macchina in grado di lavo-
rare a velocità notevolmente superiori ha rilevato un problema: il confezionamento manuale rappresentava un limite alla produttività complessiva. Alle velocità della nuova piega-incolla, questa modalità non sarebbe stata sostenibile. Per mantenere lo stesso ritmo produttivo, Qualvis ha quindi deciso di installare Ergosa, il sistema di confezionamento semiautomatico sviluppato da Impack.
Era fondamentale scegliere il giusto livello di automazione. Sebbene fossero stati presi in considerazione sistemi di confezionamento completamente automatici, Qualvis ha ritenuto che passare direttamente dal confezionamento manuale a una soluzione totalmente automatizzata sarebbe stato troppo complesso.
Ergosa rappresenta invece un equilibrio ideale tra prestazioni, flessibilità e facilità di utilizzo da parte degli operatori. “Stavamo quasi per scegliere un sistema completamente automatico. Ma il passaggio dal confezionamento manuale a un’automazione totale è davvero importante. Ergosa è un eccellente compromesso e ci offre comunque la possibilità di lavorare a velocità molto elevate”, afferma Jordan Pugh, Head of Operations & Supply Chain di Qualvis.
COMPROMESSI
La produzione di Qualvis è caratterizzata da un’elevata variabilità. Alcuni modelli di astucci vengono prodotti in continuo per diversi giorni, mentre altri richiedono numerosi cambi formato nel corso dello stesso turno di lavoro. I tempi di attrezzaggio ridotti di Ergosa e la possibilità di configurare diversi schemi di confezionamento consentono all’azienda di gestire con efficienza entrambe le situazioni. Sebbene circa il 95% della produzione della nuova linea riguardi confezionamenti standard a fila singola e strato singolo, la possibilità di gestire configurazioni di imballaggio più complesse è stata conside-
ENGLISH text
INVESTING IN A HIGH-SPEED FOLDER-GLUER IS OFTEN SEEN AS THE FASTEST ROUTE TO INCREASE PRODUCTION CAPACITY. YET EVEN THE MOST ADVANCED MACHINE CANNOT DELIVER ITS FULL POTENTIAL IF THE REST OF THE FINISHING LINE CANNOT KEEP PACE. FOR MANY FOLDING CARTON MANUFACTURERS, THE REAL BOTTLENECK LIES AT THE END OF THE LINE WITH MANUAL PACKING: IMPACK TECHNOLOGY IS THE SOLUTION
Installing a new folder-gluer and immediately operate it at its intended production speed it’s possible. That was the challenge facing Qualvis, based in Uk and specialized in producing folding cartons for the food and cosmetics industries. As customer demand continued to grow, the company’s finishing department reached its capacity limits. Rather than simply investing in a faster folder-gluer, Qualvis took a broader approach, pairing its new high-speed gluing line with an end-of-line packing solution de-
signed to match its performance from day one: Ergosa by Impack, allowing the company to unlock the full capability of its new finishing line while improving ergonomics for its operators and creating a scalable platform for future automation.
Many Qualvis customers experienced significant organic growth over the years. As their businesses expanded, their demand
rata un importante vantaggio in futuro.
Per un produttore di imballaggi alimentari come Qualvis è inoltre essenziale mantenere un conteggio preciso degli astucci senza doverli marcare singolarmente. Il modulo di rotazione INH integrato risolve il problema, garantendo al tempo stesso un conteggio accurato dei lotti durante l’intero processo produttivo. Praticamente il modulo INH permette di mantenere la corretta sequenza e il conteggio dei lotti anche quando alcuni astucci vengono scartati, senza dover marcare i singoli pezzi o interrompere la linea.
Prima dell’installazione, Qualvis aveva fissato un obiettivo interno di 60.000 astucci/ora sulle principali linee produttive. La combinazione della nuova piega-incolla con Ergosa ha già superato ampiamente tali aspettative. La produzione ha infatti oltrepassato i 75.000 astucci/ora e l’azienda ritiene che siano possibili ulteriori incrementi di prestazione man mano che gli operatori acquisiranno maggiore esperienza.
Eliminando i movimenti ripetitivi di torsione, sollevamento e allungamento tipici del confezionamento manuale, Ergosa ha ridotto in modo significativo lo sforzo fisico
shifted toward high-volume straight-line carton production and the company had to invest because capacity had simply reached its limit and Qualvis ultimately became the first company in the world to install the new straight-line-only Koenig & Bauer folder-gluer. However, purchasing a machine capable of running at dramatically higher speeds immediately exposed another challenge: manual packing that limited throughput. At the speeds of the new folder-gluer, it simply would not have been sustainable. To match this speed Qualvis decided to install Ergosa, the semi-automated packer by Impack.
It was important to choose the right level of automation: although fully automatic packing systems were considered, Qualvis decided that making the leap directly from manual packing to full automation would be too much complex. Ergosa provides instead a practical balance between performance, flexibility, and operator familiarity. “We were close to choosing fully automatic packing. But it’s quite a big leap from hand packing to going right into fully automatic. Ergosa provides a very good middle ground while still giving us the option to run at very high speeds”, says Jordan Pugh, Head of Operations & Supply Chain at Qualvis.
André, Product Manager
È il momento della generazione Alpha. Pensare in modo nuovo, puntare su ciò che è collaudato. Perché abbiamo un obiettivo: il vostro successo. Capacità di fusione elevata e affidabilità, componenti durevoli, dimensioni compatte, eccellente sicurezza sul lavoro. Affinché possiate affrontare il futuro in tutta sicurezza. Alpha, fusore polivalente ad alte prestazioni.
Scoprite di più su Alpha.
richiesto agli operatori della finitura, rendendo il lavoro molto più confortevole. Si sarebbe potuto pensare che l’introduzione dell’automazione, dopo anni di confezionamento manuale, richiedesse un lungo periodo di adattamento. Al contrario, l’accettazione da parte degli operatori è stata sorprendentemente rapida: la maggior parte di loro ha acquisito familiarità con il sistema nel giro di pochi giorni, grazie anche a un’attività di formazione efficace.
Per Qualvis questo investimento rappresenta l’inizio,
FLEXIBILITY WITHOUT COMPROMISE
Production at Qualvis varies considerably. Some carton designs run continuously for several days, while others require multiple changeovers within a single shift.
Ergosa’s fast setup times and configurable packing patterns allow the company to efficiently handle both scenarios. Although approximately 95% of production on the new line will involve standard single-row, single-layer packing, the ability to accommodate more complex case configurations was considered an important long-term advantage.
For a food packaging manufacturer like Qualvis, maintaining accurate carton counts without marking individual cartons is essential. The integrated INH box-turner solves the problem, while maintaining precise batch counts throughout production. Essentially, the INH module maintains the correct sequence and batch count even when individual cartons are rejected, without the need to mark each carton or interrupt production.
Before installation, Qualvis established an internal target of 60,000 cartons per hour across its principal production lines.
The new folder-gluer and Ergosa combination has already exceeded those expectations. With production already surpassing 75,000 cartons per hour, the company believes additional performance gains remain possible as operators gain experience.
By eliminating repetitive twisting, lifting, and reaching motions, Ergosa has significantly reduced the physical demands placed on finishing operators. It allows people to be a lot more comfortable. Introducing automation after years of manual packing might have been expected to require a lengthy transition. Instead, operator acceptance proved remarkably quick: most operators became comfortable with the system within only a few days, supported by an efficient training.
non il punto di arrivo, del proprio percorso verso l’automazione. Il design modulare di Ergosa costituisce una piattaforma in grado di evolversi insieme alle esigenze produttive, consentendo di integrare ulteriori livelli di automazione con l’aumento dei volumi. Questo progetto evidenzia un insegnamento sempre più importante per i produttori di astucci pieghevoli: massimizzare le prestazioni delle moderne piega-incolla ad alta velocità non dipende più soltanto dalla velocità della macchina. Eliminando il collo di bottiglia presente a fine linea, Qualvis ha trasformato una piega-incolla ad alta velocità in una linea produttiva capace di esprimere ogni giorno tutto il proprio potenziale.
For Qualvis, this investment represents the beginning, not the end, of its automation journey. The modular design of Ergosa provides a platform that can evolve alongside production requirements, allowing additional automation to be incorporated as volumes continue to grow. The project demonstrates an increas-
ingly important lesson for folding carton manufacturers: maximizing the performance of today’s high-speed folder-gluers is no longer simply a question of machine speed. By addressing the bottleneck at the end of the line, Qualvis has transformed a high-speed folder-gluer into a production line capable of delivering its full potential every day.
Colorgraf ha realizzato specifici inchiostri e relative vernici di sovrastampa a “basso odore e bassa migrazione” per la stampa di imballaggi primari:
Lithofood Plus, quadricromia offset e inchiostri base “convenzionali”.
Deltafood Plus, quadricromia offset e inchiostri base ad essiccazione UV.
Senolith WB FP, vernici a base acqua da utilizzare “in linea” con gli inchiostri Lithofood Plus.
Senolith UV FP, vernici UV, “basso odore e bassa migrazione”.
By Johann Lettenmair, Consulente Direzionale e Gestionale
IIL RUOLO DEL PACKAGING CARTOTECNICO VA BEN OLTRE UN SEMPLICE CONTENITORE: INCIDE DIRETTAMENTE SUL VALORE PERCEPITO DEL PRODOTTO E SUL SUCCESSO NELLE VENDITE. INFLUISCE ANCHE SUL VALORE MEDIO DELL’ACQUISTO. QUANDO VIENE GESTITO IN MODO STRATEGICO, NON È PIÙ UN COSTO DA RIDURRE MA DIVENTA UNO STRUMENTO CAPACE DI GENERARE RITORNI ECONOMICI MISURABILI
l packaging cartotecnico stampato in offset comprende astucci pieghevoli e scatole in cartoncino e soluzioni lito-accoppiate su cartone ondulato.
Questi prodotti sono spesso arricchiti da nobilitazioni che aumentano il valore percepito e l’attrattività sul punto vendita. Un’ulteriore linea di prodotto è costituita dai cofanetti rigidi rivestiti. I mercati di sbocco spaziano dall’agro-alimentare fino al lusso.
Le applicazioni spaziano dagli imballaggi premium a quelli generici e agli espositori, fino al settore farmaceutico, più specialistico. La complessità produttiva e di servizio si riflette nel valore aggiunto medio sulle vendite delle aziende, generalmente compreso tra il 40% e il 70% delle vendite, con una concentrazione prevalente tra il 50% e il 60%.
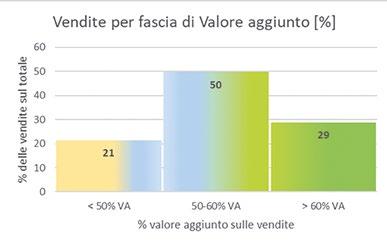
Il valore aggiunto dipende dalla complessità operativa e dalla resa produttiva. Un ciclo tipico prevede 2–5 passaggi macchina, dalla stampa al confezionamento, con sviluppo foglio da 0,4 a 1,6 m² e lotti da poche centinaia fino a oltre 50.000 fogli.
Tra il 2019 e il 2024 il settore ha registrato una crescita media annua del 5%, passando da 1,5 a oltre 2,0 miliardi di euro (esclusi i cofanetti rigidi). Circa il 70% del valore deriva dagli imballaggi in cartoncino teso, il restante 30% da scatole ed espositori in accoppiato su cartone ondulato.
Dopo la spinta della fase COVID, il settore ha preservato buona parte del valore aggiunto, mantenendo margini discreti. Tuttavia, l’elevata incidenza costo del lavoro, superiore rispetto al settore del cartone ondulato, ha eroso circa 1,5 punti di margine nel 2024 rispetto al 2023, evidenziando la necessità di recuperare valore anche tramite i prezzi.
L’ampio portafoglio prodotti evidenzia due questioni critiche: come viene creato il valore e come l’azienda si posiziona sul mercato. Le domande fondamentali sono: dove competere e come generare valore.
Si possono individuare due approcci differenziati alla creazione di valore:
• Orientato ai volumi: basso valore aggiunto per foglio, compensato da elevata produttività delle macchine, grandi lotti e costi di servizio contenuti.
• Orientato al valore: lotti più piccoli, maggiore complessità produttiva e finiture premium; il valore aggiunto unitario più elevato compensa la minore produttività e i costi di servizio più alti.
Entrambi gli approcci convergono su un principio unico: il valore economico generato per ora macchina è la misura ultima della creazione di valore. Tutti i costi, di
THE ROLE OF PAPER-BASED PACKAGING GOES FAR BEYOND THAT OF A SIMPLE CONTAINER: IT DIRECTLY IMPACTS THE PERCEIVED VALUE OF THE PRODUCT AND ITS SUCCESS IN SALES. IT ALSO INFLUENCES THE AVERAGE PURCHASE VALUE. WHEN MANAGED STRATEGICALLY, IT IS NO LONGER A COST TO BE MINIMIZED BUT BECOMES A TOOL CAPABLE OF GENERATING MEASURABLE ECONOMIC RETURNS
The consumer packaging segment covers offset-printed folding cartons and boxes made from solid board, as well as litho-laminated solutions on corrugated substrates. These products are typically enhanced with finishing techniques that increase perceived value and point-of-sale impact. An additional product segment is represented by rigid boxes. End markets range from food and beverage to luxury goods. Applications span from general and premium packaging to display solutions, as well
as the more specialized pharmaceutical segment. The resulting production and service complexity is reflected in companies’ value-added profiles, typically ranging from 40% to 70% of sales, with most players concentrated between 50% and 60%.
capitale, operativi, commerciali e amministrativi, devono essere assorbiti dalla capacità consumata, rendendo questa metrica il riferimento guida per garantire che le decisioni strategiche relative al mix clienti-prodotti, ai processi produttivi e al posizionamento di mercato producano un impatto finanziario misurabile.
A livello medio del settore, la struttura dei costi a supporto della creazione di valore può essere così sintetizzata:
Applicando i costi medi di settore ai due modelli (volumi al 40% valore aggiunto, valore al 60%) emerge la struttura dei costi e dei margini operativi (EBIT) sulle vendite.
Value added is determined by operational complexity and production efficiency. Typical workflows include 2–5 processing steps, from printing to finishing, with sheet sizes between 0.4 and 1.6 m² and run lengths ranging from a few hundred to over 50,000 sheets.
From 2019 to 2024, the sector grew at an average annual rate of 5%, expanding from €1.5 billion to over €2.0 billion (excluding rigid boxes). Around 70% of total value is driven by folding cartons, while the remaining 30% is generated by litho-laminated solutions on corrugated substrates.
Following the boost during the COVID period, the sector has largely sustained its value-added levels, maintaining relatively solid margins. However, higher labour cost intensity – compared to the corrugated segment – reduced margins by approximately 1.5 percentage points in 2024 versus 2023, underscoring the need to recover value, including through pricing actions.
VALUE CREATION AND STRATEGIC CHOICES
The broad product portfolio highlights two critical questions: how value is created and how the company positions itself in the market. The fundamental questions are: where to compete and how to generate value. Two differentiated value-creation approaches can be identified:
1. Volume-driven: low value added per sheet, offset by high machine throughput, large batch sizes, and lean service costs.
2. Value-driven: smaller batches, higher production complexity, and premium
Miglioramento della qualità di stampa
Aumento della velocità di stampa
Manutenzione ridotta
Semplice da utilizzare
Installazione in linea
Risparmio energetico
Le medie semplificano, ma restano un utile riferimento.
Nella pratica, molte aziende gestiscono portafogli complessi che includono entrambi i tipi di prodotti: centinaia di clienti, migliaia di ordini e numerosi preventivi. In molti casi, questi vengono ancora definiti secondo una logica tradizionale di costo più margine, partendo dai costi di produzione e aggiungendo successivamente una quota di redditività.
Ottenere risultati stabili richiede competenze elevate e continuità manageriale. Il rischio maggiore emerge quando la capacità è allocata senza strategia commerciale chiara e senza misurare il valore realmente creato.
Da questo emergono tre suggerimenti chiave:
1. Considerare la capacità produttiva come una risorsa limitata, non solo come indicatore di utilizzo.
2. Misurare il ritorno economico per ora macchina, andando oltre il margine di contribuzione per capire re-
finishing; higher unit value added compensates for lower throughput and higher service costs.
Both approaches converge on a single principle: economic value generated per machine hour is the ultimate measure of value creation. All costs, capital, operational, commercial, and administrative, must be absorbed by the capacity consumed, making this metric the guiding benchmark to ensure that strategic decisions regarding customer-product mix, production processes, and market positioning deliver measurable financial impact.
At an industry-average level, the cost structure supporting value creation can be summarized as follows:
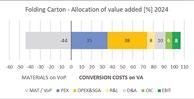
Applying industry-average cost structures to the two approaches (volume at 40% value added, value at 60%) highlights the resulting cost and operating margin (EBIT) profile as a share of sales.
While averages provide a useful reference, they inevitably simplify reality. In practice, many companies manage complex portfolios encompassing both types of products: hundreds of clients, thousands of orders, and numerous quotes, often still based on cost-plus-target-margin approaches. Consistently achieving strong results requires advanced expertise and stable managerial oversight. The greatest risk arises when capacity is allocated without a clear commercial logic, failing to assess
almente quanto valore produce ogni ora di lavoro
3. Sviluppare attivamente il portafoglio clienti, invece di limitarsi a riempire la capacità disponibile.
Molte aziende scivolano nella commoditizzazione non per pressione competitiva, ma per una gestione non selettiva della capacità. Uno stabilimento operante all’80–85% della capacità, con prezzi coerenti e posizionamento chiaro, crea valore nel tempo. Saturare gli impianti con output a basso prezzo ottimizza l’operatività, ma non il profitto.
Adottare questo approccio richiede un cambiamento culturale: il venditore “eroe” non viene più misurato solo sui volumi, ma sul valore effettivamente generato per ora macchina. È inoltre fondamentale superare la logica
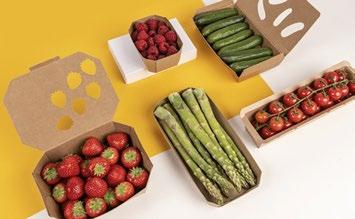
the value actually created per unit of capacity consumed within the context of the broader portfolio.
From this, three core hints emerge:
1. Treat production capacity as a scarce asset, not merely as a utilization metric.
2. Assess economic return per machine hour, going beyond product contribution margin to understand really how much value is produced by a machine hour
3. Proactively develop the customer portfolio, rather than merely filling available capacity.
Many companies drift toward commoditization not because of competitive pressure, but due to non-selective capacity management. A plant running at 80–85% capacity, supported by coherent pricing and a clear market positioning, generates long-term value. By contrast, saturating facilities with low-priced output may optimize operations, but it does not maximize profit.
Implementing this approach requires a cultural shift. The “hero” salesperson is no longer measured by volume alone; value is assessed based on the contribution per machine hour. It is also essential to move beyond market-price thinking for “custom” products. When product application, configuration, and customer purchasing behaviours intersect, value becomes granular and cannot be tied to a single industry segment.
THURSDAY 29th OCTOBER 2026 · BARCELONA
HOTEL CATALONIA BARCELONA PLAZA
13:30 - 15:00h : Attendees arrival. Finger buffet
15:00 - 17:00h : Conferences
19:00 - 20:00h : Reception & Welcome drink
20:00 - 22:45h : Awards Ceremony & Dinner
22:45 - 00:00h : After party


dei prezzi di mercato per i prodotti “su misura”. Quando applicazione, configurazione del prodotto e comportamenti di acquisto dei clienti si combinano, il valore diventa più granulare e non può essere ricondotto a un singolo settore industriale.
A livello europeo, i cinque principali operatori detengono circa il 50% del mercato. In Italia, il settore è più frammentato: i primi cinque operatori raggiungono solo il 28%. L’accoppiato su cartone ondulato mostra maggiore concentrazione; nel settore degli astucci pieghevoli operano numerose aziende. Solo il farmaceutico presenta una concentrazione più elevata. Una configurazione minima di stabilimento prevede generalmente una macchina da stampa, due fustellatrici e 2–3 incollatrici, eventualmente integrate da un’accoppiatrice foglio-a-foglio, su una superficie di 4.000–8.000 m². Un sistema operativo di questo tipo può generare un fatturato annuo di 6–9 milioni di euro con una redditività adeguata, se i costi restano in linea con gli standard
di mercato. L’utilizzo limitato, tuttavia, riduce il ritorno sul capitale rispetto a un’operatività 24 ore su 24. Gli stabilimenti più grandi replicano macchine da stampa e fasi di trasformazione successive, ma le economie di scala si realizzano solo se i margini per unità di capacità rimangono stabili; l’aggiunta di nuova capacità tende spesso a comprimere i prezzi per saturare la produzione.
La gestione oculata della capacità produttiva e del portafoglio clienti trasforma la complessità del mercato in opportunità concrete, anche in contesti altamente competitivi. L’uso strategico delle risorse e della capacità operativa genera valore reale e garantisce un vantaggio competitivo sostenibile.
INDUSTRY STRUCTURE AND PLANT SIZE
At European level, the five largest operators hold roughly 50% of the market. In
Italy, the sector is more fragmented: the top five operators account for only 28%. Litho-laminated on corrugated board shows greater concentration, while nu-
merous companies operate in folding cartons sector. Only the pharmaceutical segment has higher concentration. A minimal plant configuration typically includes one printing press, two die-cutters, and 2–3 gluing machines, optionally complemented by a sheet-to-sheet laminator, on 4,000–8,000 m². Such a plant can generate €6–9 million annually with healthy profitability if costs align with market standards. Limited utilization, however, reduces return on capital compared to a 24-hour operation. Larger plants replicate presses and downstream converting, but economies of scale only hold if margins per unit of capacity remain stable; adding capacity often compresses prices to saturate production.
Disciplined management of capacity and customer portfolios transforms market complexity into tangible opportunities, even in highly competitive environments. Strategic deployment of resources and op-
erational capacity is essential for creating real value and sustaining a competitive advantage.
by Barbara Bernardi / Andrea Spadini / Giada Chilà
DA PFAS E SICUREZZA ALIMENTARE FINO A CONFORMITÀ E LIGHTWEIGHTING:
OLTRE 30 DELEGATI DI 18 AZIENDE LEADER DELLA FILIERA ORTOFRUTTICOLA, PIÙ
COOP ITALIA PER LA DISTRIBUZIONE E FRUITIMPRESE COME RAPPRESENTANZA
ISTITUZIONALE, SI SONO RIUNITI A LUCCA PER IL PRIMO MORNING FOOD SAFETY
PACK ORGANIZZATO DAL CONSORZIO BESTACK, DEDICATO ALLE NUOVE SFIDE
INTRODOTTE DAL PPWR
Mancano pochi giorni dall’applicazione ufficiale delle prime disposizioni del PPWR (Packaging and Packaging Waste Regulation), il nuovo regolamento europeo destinato a cambiare il modo in cui gli imballaggi vengono progettati, utilizzati e gestiti lungo tutta la filiera agroalimentare.
Dal 12 agosto 2026 entreranno infatti in vigore alcune delle principali misure previste dalla normativa, introducendo requisiti più stringenti in materia di sicurezza, riciclabilità, tracciabilità e responsabilità degli operatori.
Per aiutare il comparto a comprendere gli impatti concreti del nuovo quadro normativo, Bestack – il Consorzio nazionale dei produttori di imballaggi in cartone ondulato per ortofrutta - ha organizzato lo scorso 16 giugno a Lucca - presso Lucense - Centro Qualità Car-
ta di Lucca, laboratorio di riferimento nazionale per la ricerca e le analisi sugli imballaggi a base cellulosica - il primo Morning Food Safety Pack, incontro di aggiornamento tecnico dedicato alle direzioni qualità, acquisti, materiali e packaging del settore ortofrutticolo e della grande distribuzione organizzata.
All’evento hanno partecipato oltre 30 delegati in rappresentanza di 18 principali aziende della filiera ortofrutticola italiana: Agrintesa, Apofruit Italia, Battaglio, Bonomo, Finagricola, Ioppì, I Frutti di Gil, Consorzio Melinda, Naturitalia, OP Primo Sole, Orogel Fresco, OP Rosaria, Peviani Group, Gruppo Rivoira, Salvi, Spreafico, Granfrutta Zani e CICO Mazzoni. Presente come rappresentanza istituzionale anche Fruitimprese, mentre a rappresentare il mondo distributivo è stata un’insegna leader della Gdo nazionale, Coop Italia. Tuttoambiente.it ha fatto da supporto normativo.
La giornata si è articolata in quattro moduli tecnici. Il primo è stato dedicato all’inquadramento normativo e alle prove legate alle prestazioni degli imballaggi, mentre il secondo ha approfondito il tema della conformità degli imballaggi destinati al contatto con gli alimenti. Il terzo modulo è stato dedicato alle certificazioni Bestack, che attestano le prestazioni e l’alimentarietà delle vaschette in cartone ondulato per ortofrutta. La sessione conclusiva ha infine affrontato le principali novità introdotte dal PPWR e gli impatti delle nuove disposizioni europee sulla filiera ortofrutticola.











































Tra i temi che hanno suscitato maggiore interesse figura l’articolo 5 del PPWR, che dal 12 agosto introdurrà limiti più stringenti per la presenza di sostanze pericolose negli imballaggi destinati al contatto con gli alimenti. Particolare attenzione è stata dedicata ai PFAS e, più in generale, alla conformità dell’intero sistema packaging, compresi componenti quali inchiostri, adesivi e trattamenti superficiali, che richiedono verifiche e documentazione adeguate per attestare il rispetto dei requisiti normativi.
Nel comparto ortofrutticolo le certificazioni Bestack e Vaschette Bestack sono strumenti gratuiti messi a disposizione della filiera da parte del settore della produzione di cartone ondulato: rappresentano una soluzione consolidata in termini di protezione del prodotto, garanzia di massima alimentarietà, riciclabilità, rispetto degli obblighi normativi e capacità di contribuire al prolungamento della shelf life dell’ortofrutta, oltre a essere un supporto continuo alle imprese sulle future novità in materia. Un vantaggio rafforzato dalla leadership italiana nel riciclo di carta e cartone, che consente alla filiera di presentarsi preparata a molte delle nuove disposizioni introdotte dal PPWR.
Tra le novità più rilevanti del regolamento anche il prin-
ENGLISH text
for fruit and vegetable sector: the
FROM PFAS AND FOOD SAFETY TO COMPLIANCE AND LIGHTWEIGHTING: OVER 30 DELEGATES FROM 18 LEADING COMPANIES IN THE FRESH PRODUCE SUPPLY CHAIN, PLUS COOP ITALIA FOR DISTRIBUTION AND FRUITIMPRESE AS INSTITUTIONAL REPRESENTATIVES, GATHERED IN LUCCA FOR THE FIRST MORNING FOOD SAFETY PACK ORGANIZED BY BESTACK CONSORTIUM, DEDICATED TO THE NEW CHALLENGES INTRODUCED BY THE PPWR
Just a few days remain until the official implementation of the first provisions of the PPWR (Packaging and Packaging Waste Regulation), the new European regulation set to change the way packaging is designed, used, and managed throughout the agri-food supply chain. Some of the key measures envisaged by the regulation will come into force on August 12, 2026, introducing more stringent requirements regarding safety, recyclability, traceability, and operator responsibility.
To help the industry understand the concrete impacts of the new regulatory framework, Bestack, the national consortium of corrugated cardboard packaging manufacturers for
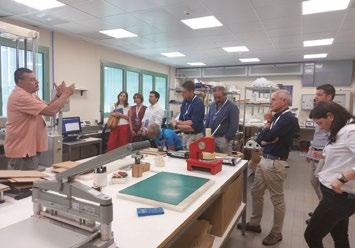
cipio della minimizzazione dell’imballaggio, che punta a ridurre l’impiego di materiale e lo spazio vuoto nelle confezioni (non potrà superare il 50%). Per il cartone ondulato questo si traduce in una spinta verso la riduzione del peso degli imballaggi e l’ottimizzazione dei volumi, aprendo nuove opportunità di innovazione per la filiera.
Tra i temi centrali del seminario è emersa la crescente importanza della documentazione tecnica a supporto della conformità degli imballaggi. “Il PPWR rafforza infatti l’attenzione su tracciabilità, verifiche e responsabilità degli operatori della filiera – spiega il direttore di Bestack Claudio Dall’Agata -. Un tema già molto attuale in alcuni mercati europei, a partire dalla Germania. Qui diverse insegne della Gdo, tra cui Lidl, Rewe, Aldi Nord, Wasgau e Norma, hanno infatti richiamato i propri fornitori di private label alle responsabilità previste dal nuovo regolamento, sottolineando come la conformità degli
fruit and vegetables, organized the first Morning Food Safety Pack on June 16th in Lucca, at Lucense Carta Quality Center in Lucca, a national reference laboratory for research and analysis of cellulose-based packaging. This technical refresher course was dedicated to quality, purchasing, materials, and packaging departments in the fruit and vegetable sector and large-scale retail trade.
The event was attended by over 30 delegates representing 18 leading companies in the Italian fruit and vegetable supply chain: Agrintesa, Apofruit Italia, Battaglio, Bonomo, Finagricola, Ioppì, I Frutti di Gil, Consorzio Melinda, Naturitalia, OP Primo Sole, Orogel Fresco, OP Rosaria, Peviani Group, Gruppo Rivoira, Salvi, Spreafico, Granfrutta Zani, and CICO Mazzoni. Fruitimprese was also present as institutional representatives, while the distribution sector was represented by a leading national retailer, Coop Italia. Tuttoambiente.it provided regulatory support.
FOUR TECHNICAL FOCUSES
The day was divided into four technical modules. The first focused on regulatory framework and testing related to packaging performance, while the second explored the
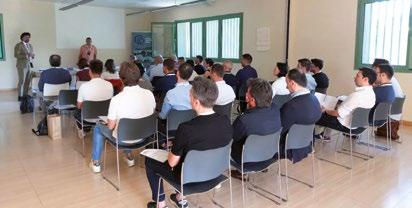
imballaggi coinvolga direttamente sia gli utilizzatori sia i produttori di packaging”.
Il primo seminario organizzato da Bestack ha messo in luce l’importanza della formazione e del confronto con i responsabili acquisti nell’ambito del packaging per ortofrutta, sottolineando come la conoscenza tecnica sia fondamentale per orientarsi in un sistema normativo sempre più complesso e stringente.
“Rispettare la normativa e disporre delle evidenze necessarie per dimostrarlo non rappresenta soltanto un obbligo, ma può diventare un vero vantaggio competitivo rispetto a chi non è preparato ad affrontare le nuove regole”, sottolinea Dall’Agata.
Da qui la volontà di trasformare l’incontro di Lucca in un momento operativo, non solo informativo, mettendo attorno allo stesso tavolo produzione, distribuzione e competenze tecnico-scientifiche.
“Il nostro compito è dare al mercato
strumenti chiari, verificabili e utilizzabili. Così come un veicolo deve avere patente e libretto, anche un imballaggio alimentare deve poter contare sulla documentazione che ne attesti prestazioni, sicurezza e conformità normativa. Sono elementi che non possono essere affidati alla percezione o alla consuetudine, ma devono poggiare su dati, controlli seri e responsabilità condivise”, conclude il direttore di Bestack.
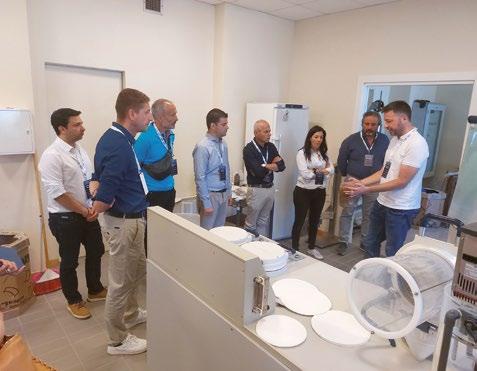
compliance of packaging intended for contact with food. The third module focused on Bestack certifications, which certify the performance and food safety of corrugated cardboard trays for fruit and vegetables. The final session addressed the main innovations introduced by the PPWR and the impact of the new European regulations on the fruit and vegetable supply chain.
Among the topics that attracted the most interest was Article 5 of the PPWR, which, starting August 12, will introduce more stringent limits for the presence of hazardous substances in packaging intended for contact with food. Particular attention was paid to PFAS and, more generally, to the compliance of the entire packaging system, including components such as inks, adhesives, and surface treatments, which require adequate verification and documentation to certify compliance with regulatory requirements.
In the fruit and vegetable sector, Bestack and Bestack Trays certifications are free tools made available to the supply chain by the corrugated cardboard production sector. They represent a consolidated solution in terms of product protection, ensuring maximum food safety, recyclability, compliance with regulatory requirements, and the ability to contribute to extending the shelf life of fruit and vegetables. They also provide ongoing support to companies on future developments in this area. This advantage is strengthened by Italy’s leadership in paper and cardboard recycling, which allows the supply chain to be prepared for many of the new provisions introduced by the PPWR.
Among the most significant innovations of the regulation is the principle of packaging minimization, which aims to reduce the use of material and empty space in packaging (no more than 50%). For corrugated cardboard, this translates into a push toward lightweighting and volume optimization, opening up new opportunities for innovation in the supply chain.
One of the key themes of the seminar was the growing importance of technical documentation to support packaging compliance. “The PPWR strengthens the focus on traceability, verification, and responsibility of supply chain operators”, explains Bestack director Claudio Dall’Agata. “This is already a highly topical issue in some European markets, starting with Germany. Here, several large-scale retail chains, including Lidl, Rewe, Aldi Nord, Wasgau, and Norma, have reminded their private label suppliers of the responsibilities required by the new regulation, emphasizing that packaging compliance directly involves both users and packaging producers.
The first seminar organized by Bestack highlighted the importance of training and discussions with purchasing managers in the field of fresh produce packaging, emphasizing how technical knowledge is essential for navigating an increasingly complex and stringent regulatory system. “Complying with the regulations and having the necessary evidence to demonstrate it is not just an obligation, but can become a real competitive advantage over those who are unprepared to address the new rules”, emphasizes Dall’Agata.
Hence the desire to transform the Lucca meeting into a practical, not just informative, opportunity, bringing together production, distribution, and technical-scientific expertise.
“Our task is to provide the market with clear, verifiable, and usable tools. Just as a vehicle must have a license and registration, food packaging must also be able to rely on documentation certifying its performance, safety, and regulatory compliance. These elements cannot be left to perception or habit, but must be based on data, rigorous controls, and shared responsibility”, concludes the director of Bestack.
Nome e cognome:
Società:
Funzione all’interno della società:
Settore di attività della società:
Codice fiscale o partita Iva:
Cod. Univoco FE: Indirizzo:
Città: Provincia: CAP: Stato:
Sito internet: e-mail:
Tel: Fax:
Abbonamento annuale per una rivista:
CONVERTER & CARTOTECNICA
CONVERTER FLESSIBILI CARTA E CARTONE
Italia € 40,00 - Estero € 90,00
Abbonamento annuale per due riviste:
CONVERTER & CARTOTECNICA + CONVERTER FLESSIBILI CARTA E CARTONE
Italia € 70,00 - Estero € 150,00
Bonifico bancario intestato a: CIESSEGI EDITRICE SNC
CREDIT AGRICOLE ITALIA SPA
SAN DONATO MILANESE (MILANO)
IBAN: IT16K0623033711000015052405
Compilare e spedire via mail a: corrugate@converter.it (CIESSEGI EDITRICE)
Surname and
CONVERTER & CARTOTECNICA + CONVERTER FLESSIBILI CARTA E CARTONE
Italy € 70,00 - Abroad € 150,00
Banker draught made out to: CIESSEGI EDITRICE SNC
CREDIT AGRICOLE ITALIA SPA
SAN DONATO MILANESE (MILANO)
IBAN: IT16K0623033711000015052405
I’m enclosing a crossed cheque, for the amount of € made out to CIESSEGI EDITRICE SNC
Fulfill and send by e-mail to: corrugate@converter.it (CIESSEGI EDITRICE)
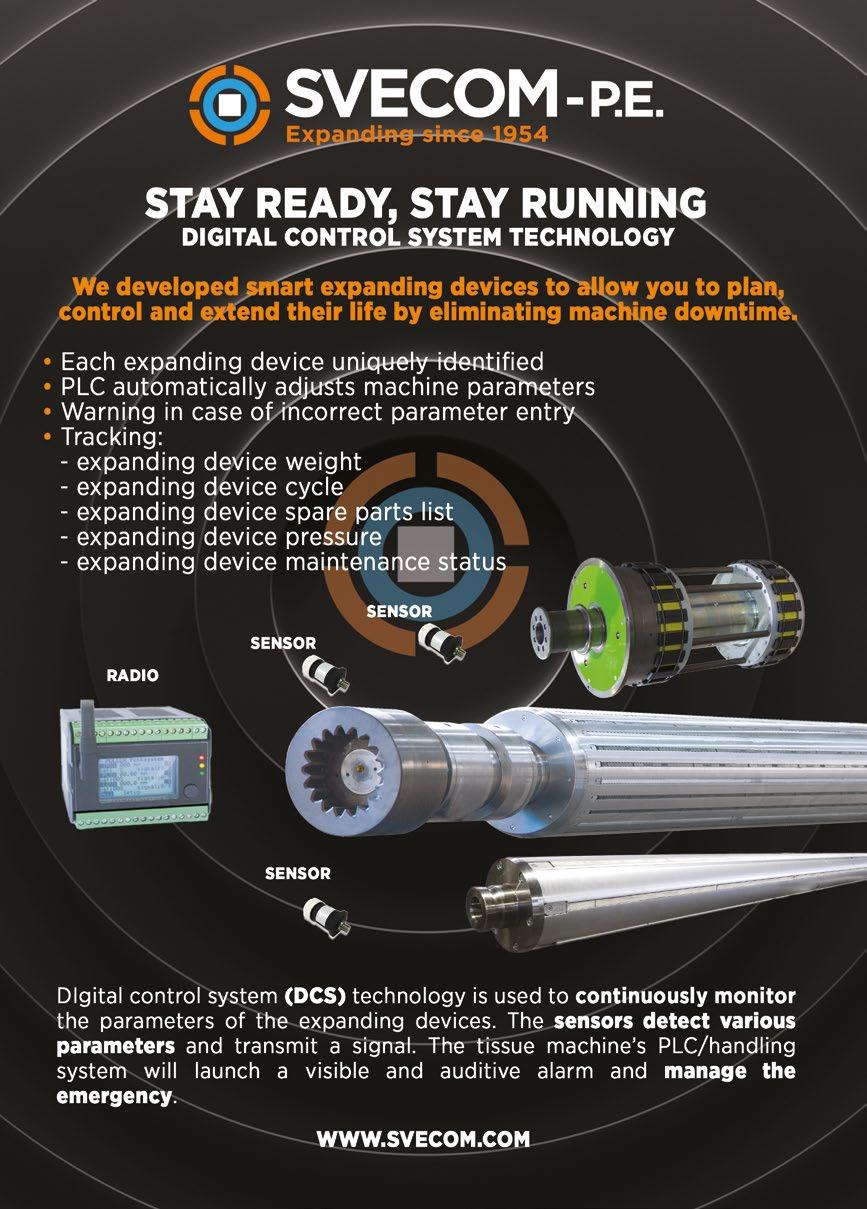
Sviluppiamo soluzioni di automazione nel settore del cartone , mettendo al centro ciò che conta davvero: competenza tecnica, qualità costruttiva, attenzione al cliente e passione
Per molti siamo già un partner consolidato nella fornitura di movimentazione e macchinari periferici
Per chi ancora non ci conosce: PARLIAMONE.