Die Industrie-Zeitung BETRIEBSTECHNIK & INSTANDHALTUNG August 2026 – Ausgabe 4/26
TOP NEWS Industrieservice trotzt der Flaute Top 20 halten Umsatz trotz rückläufiger Industrieproduktion Seite 06 Länger nutzen statt entsorgen Reparatur und Pflege von Berufs- und Schutzkleidung Seite 13 Vorspannkraft mit Ultraschall messen Schraubverbindungen statisch und dynamisch bewerten Seite 19 Brennhaare sicher absaugen Sicherheitssauger für den Eichenprozessionsspinner Seite 22 Lithium-Akkus im Betriebsalltag Grundregeln, sichere Prozesse und Seite 28 geprüfte Lösungen
THEMEN Nachrichten
02
Antriebs- & Steuerungstechnik
15
Arbeitssicherheit
13
Condition Monitoring 17 Mess- & Überwachungstechnik Drucklufttechnik
23
Energie-Effizienz
25
Facility Management
16
Fertigungstechnik
14
Industrieservice
05
Management & Technologie
07
Reinigung
22
Wartungs- & Werkstattbedarf
28
Zulieferteile
30
Messen & Events
32
Impressum
12
Wolff Publishing www.b-und-i.de
ISSN 1864-4554 info@b-und-i.de
Abo-Service: b-und-i@vertriebsunion.de
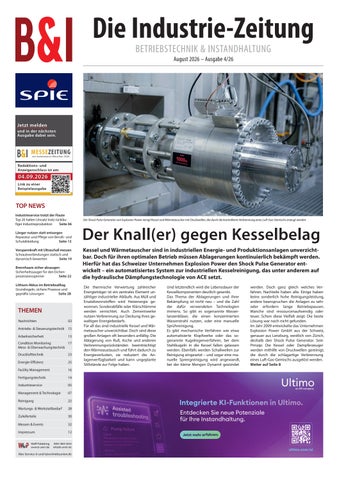
Der Shock Pulse Generator von Explosion Power reinigt Kessel und Wärmetauscher mit Druckwellen, die durch die kontrollierte Verbrennung eines Luft-Gas-Gemischs erzeugt werden.
Der Knall(er) gegen Kesselbelag Kessel und Wärmetauscher sind in industriellen Energie- und Produktionsanlagen unverzichtbar. Doch für ihren optimalen Betrieb müssen Ablagerungen kontinuierlich bekämpft werden. Hierfür hat das Schweizer Unternehmen Explosion Power den Shock Pulse Generator entwickelt – ein automatisiertes System zur industriellen Kesselreinigung, das unter anderem auf die hydraulische Dämpfungstechnologie von ACE setzt. Die thermische Verwertung zahlreicher Energieträger ist ein zentrales Element unzähliger industrieller Abläufe. Aus Müll und Ersatzbrennstoffen wird Heizenergie gewonnen, Sonderabfälle oder Klärschlämme werden vernichtet. Auch Zementwerke nutzen Verbrennung zur Deckung ihres gewaltigen Energiebedarfs. Für all das sind industrielle Kessel und Wärmetauscher unverzichtbar. Doch sind diese großen Anlagen oft besonders anfällig: Die Ablagerung von Ruß, Asche und anderen Verbrennungsrückständen beeinträchtigt den Wärmeaustausch und führt dadurch zu Energieverlusten, sie reduziert die Anlagenverfügbarkeit und kann ungeplante Stillstände zur Folge haben.
Und letztendlich wird die Lebensdauer der Kesselkomponenten deutlich gesenkt. Das Thema der Ablagerungen und ihrer Bekämpfung ist nicht neu – und die Zahl der dafür verwendeten Technologien immens. So gibt es sogenannte Wasserlanzenbläser, die einen konzentrierten Wasserstrahl nutzen, oder eine manuelle Sprühreinigung. Es gibt mechanische Verfahren wie etwa automatisierte Klopfwerke oder das sogenannte Kugelregenverfahren, bei dem Stahlkugeln in die Kessel fallen gelassen werden. Ebenfalls werden Schallwellen zur Reinigung eingesetzt – und sogar eine manuelle Sprengreinigung wird angewandt, bei der kleine Mengen Dynamit gezündet
werden. Doch ganz gleich welches Verfahren, Nachteile haben alle. Einige haben keine sonderlich hohe Reinigungsleistung, andere beanspruchen die Anlagen zu sehr oder erfordern lange Betriebspausen. Manche sind ressourcenaufwendig oder teuer. Schon diese Vielfalt zeigt: Die beste Lösung war noch nicht gefunden. Im Jahr 2009 entwickelte das Unternehmen Explosion Power GmbH aus der Schweiz, genauer aus Lenzburg, westlich von Zürich, deshalb den Shock Pulse Generator. Sein Prinzip: Die Kessel oder Dampferzeuger werden mithilfe von Druckwellen gereinigt, die durch die schlagartige Verbrennung eines Luft-Gas-Gemischs ausgelöst werden. Weiter auf Seite 8
Entdecken Sie neue Potenziale für Ihre Instandhaltung. Jetzt mehr erfahren:
ultimo.com/ai
2
NACHRICHTEN
www.b-und-i.de
Treffpunkt Branche Seit der Corona-Pandemie wissen wir: Videokonferenzen und digitale Formate können vieles ersetzen – aber eben nicht alles. Sie sind aus unserem Arbeitsalltag nicht mehr wegzudenken, doch der persönliche Kontakt bleibt wichtig. Das Gespräch am Messestand, der spontane Austausch mit Kollegen und die Diskussion über neue Lösungen liefern oft genau die
Impulse, die digital kaum entstehen können. Umso mehr freut es mich, dass sich die Maintenance München als Treffpunkt der Instandhaltungsbranche etabliert. Nach der erfolgreichen Premiere wächst die Veranstaltung in diesem Jahr mit einer zweiten Halle weiter. Das zeigt, welchen Stellenwert der persönliche Austausch und der direkte Dialog in der Branche haben. Zusammen mit der
Alexander Rozmán übernimmt Führung von FST Freudenberg Sealing Technologies (FST) entwickelt und produziert Dichtungslösungen für Anwendungen in der Automobilindustrie und verschiedenen Industriebereichen. Das Unternehmen erzielte 2025 einen Umsatz von rund 2,4 Milliarden Euro und beschäftigte etwa 12.540 Mitarbeitende. Es gehört zur weltweit tätigen FreudenbergGruppe, die im Jahr 2025 mit rund 51.000 Mitarbeitenden in etwa 60 Ländern einen Umsatz von 11,7 Milliarden Euro erwirtschaftete. FST hat zum 1. Juli 2026 einen Wechsel an der Unternehmensspitze vollzogen. Dr. Alexander Rozmán hat die Position des Chief Executive Officer (CEO) übernommen und folgt damit auf Dr. Matthias Sckuhr, der in die Unternehmensleitung der Freudenberg-Gruppe wechselt. Mit dem Führungswechsel setzt der Dichtungsspezialist auf Kontinuität und will seine internationale Marktposition weiter ausbauen. Mit Dr. Rozmán übernimmt ein Manager die Leitung von FST, der das Unternehmen und die Freudenberg-Gruppe bereits aus unterschiedlichen Funktionen kennt. Zuletzt war er als CEO von Freudenberg Filtration Technologies tätig und verantwortete dort die strategische Weiterentwicklung sowie die internationale Ausrichtung des Geschäftsbereichs. Zuvor gehörte er dem Management Board von Freudenberg Performance Materials an, wo
seine Aufgaben unter anderem Strategie, strategisches Marketing und Integrationsprozesse umfassten. Außerdem leitete er den globalen Vertrieb bei der Freudenberg-Geschäftsgruppe Vibracoustic. Auch mit den Strukturen und Märkten von Freudenberg Sealing Technologies ist Rozmán vertraut. Von 2015 bis 2020 leitete er innerhalb des Unternehmens den Bereich Industrial Services und sammelte in dieser Funktion umfassende Erfahrungen mit dem Geschäftsfeld und dessen Kundenanforderungen. Seine bisherigen Stationen innerhalb der FreudenbergGruppe sieht Rozmán als Grundlage für die weitere Entwicklung des Unternehmens. www.freudenberg.com www.fst.com
Seit dem 1. Juli 2026 steht Dr. Alexander Rozmán an der Spitze des Unternehmens. „Unser Ziel ist es, den Erfolg unserer Kunden langfristig zu sichern und gemeinsam mit ihnen die Herausforderungen eines sich rasant wandelnden Marktumfelds zu meistern. Dabei stehen Verlässlichkeit, Innovationskraft und partnerschaftliche Zusammenarbeit für uns an erster Stelle“, so Dr. Alexander Rozmán. Bild: FST
Maintenance Dortmund, die im kommenden Jahr wieder im Februar stattfindet, ergibt sich ein attraktives Messe-Duo: eine Veranstaltung im Frühjahr im Ruhrgebiet, eine im Herbst im Süden Deutschlands. Ergänzt wird dieses Angebot durch die maintenance Zürich im August sowie die geplante maintenance Wels in Österreich im Mai 2028 – damit entwickelt sich ein starkes
August 2026
Messequartett für den deutschsprachigen Raum. In der kommenden Ausgabe der B&I finden Sie unsere Messezeitung zur maintenance München. Sie bietet einen kompakten Überblick über Aussteller, Themen und Neuheiten und soll Lust machen auf viele persönliche Begegnungen. Denn manche Gespräche funktionieren am besten von Angesicht zu Angesicht. Volker Zwick
Im Dienste der Digitalisierung der Fertigung Industrie Informatik feiert 2026 sein 35-jähriges Bestehen Industrie Informatik, das Unternehmen aus Linz entwickelte sich seit seiner Gründung 1991 von einem Pionier für Produktionsmanagementsoftware zu einem international tätigen Anbieter von Manufacturing Execution Systems (MES). Die Entwicklung spiegelt dabei den technologischen Wandel der Fertigungsindustrie wider – von klassischer Betriebsdatenerfassung hin zur vernetzten Smart-Factory-Plattform. Bereits Anfang der 1990er-Jahre entwickelte Industrie Informatik Software für die digitale Produktionssteuerung. Zu den wichtigsten Innovationsschritten zählen KI-gestützte Feinplanungsalgorithmen mit dem Optimizer, Predictive Analytics, Echtzeit-Integrationstechnologien sowie die Entwicklung der Plattform Cronetworld als digitales Fertigungsökosystem. Ergänzend bietet das Unternehmen mit dem Solution Store mittlerweile eine Online-Plattform für vorgefertigte und releasesichere MES-Lösungen. Dadurch können laut Lösungsentwickler digitale Fertigungsbausteine schneller und effizienter implementiert werden. Heute stehen rund 5.000 Installationen weltweit sowie die Weiterentwicklung der Plattform in Richtung KI, Cyber Security und hybride Cloud-Architekturen im Fokus. Mit der Einführung der MES-Produktfamilie Cronetwork im Jahr 1998 etablierte sich das Unternehmen als Anbieter für die diskrete Fertigung. Später wurde das Portfolio unter anderem um Funktionen zur Feinplanung erweitert. „Anfang der 1990er-Jahre war der Zugriff auf Produktionsleitstände über relationale Datenbanken auf MS-DOS-Rechnern eine echte In-
Thorsten Steger, CEO von Industrie Informatik, betont: „Wir richten unsere Lösungen konsequent auf die nächste Generation industrieller Anforderungen aus – darunter KI-Agenten, Chatbots, moderne Cyber-Security-Standards und hybride Cloud-Architekturen.“ Bild: Industrie Informatik
novation“, erklärt Thorsten Steger, CEO von Industrie Informatik. „Heute sorgt unsere Plattformtechnologie Cronetworld dafür, dass wir auch künftig optimal auf die Anforderungen moderner Produktionsunternehmen ausgerichtet bleiben.“ „Unsere Werte bleiben unverändert“, betont Steger. „Gleich-
Wisag: Life-Cycle-Management mit System Wenn Anlagen altern, steigt das Risiko: Komponenten werden abgekündigt, Ersatzteile sind nicht mehr verfügbar und gesetzliche Vorgaben erfordern den Aus-
Studie sieht Defizite bei der digitalen Vertriebsfähigkeit bei Unternehmen des Maschinenbaus Viele Maschinenbauunternehmen sind laut einer aktuellen Branchenstudie der Actuways AG nicht ausreichend auf das veränderte Informations- und Kaufverhalten ihrer Kunden vorbereitet. Die Studie basiert auf einer Untersuchung von 500 Unternehmen im DACH-Raum. Diese kommt zu dem Ergebnis, dass insbesondere digitale Vertriebsprozesse, Content-Angebote und die Messbarkeit von Marketingmaßnahmen häufig Defizite aufweisen.
Die Studienautoren sehen darin ein zunehmendes Wettbewerbsrisiko. Der erste Kontakt zwischen Maschinenbauunternehmen und potenziellen Kunden findet zunehmend online statt. Noch bevor Interessenten mit dem Vertrieb sprechen, eine Messe besuchen oder eine Anfrage stellen, informieren sie sich über Websites, Fachinhalte oder soziale Netzwerke. Genau an diesem Punkt gibt es laut Studie einen erheblichen Nachholbedarf: Rund 60 Prozent
der Unternehmen verfügen nach Einschätzung der Studienautoren nicht über die notwendigen digitalen Grundlagen, um Websitebesucher systematisch in qualifizierte Kontakte zu überführen. Lediglich elf Prozent erreichen ein fortgeschrittenes digitales Reifegradniveau. Ein weiteres Ergebnis betrifft die Bereitstellung technischer Inhalte. Drei Viertel der untersuchten Unternehmen verzichten laut Studie auf Formate wie Whitepaper, Webi-
zeitig richten wir unsere Lösungen konsequent auf die nächste Generation industrieller Anforderungen aus – darunter KIAgenten, Chatbots, moderne Cyber-Security-Standards und hybride Cloud-Architekturen.“ 2025 erhielt Industrie Informatik die Zertifizierung nach ISO/IEC 27001. www.industrieinformatik.com
nare oder Case Studies. Dabei gewinnen solche Inhalte an Bedeutung, weil Investitionsentscheidungen zunehmend bereits während der digitalen Informationsphase vorbereitet werden. Auch die Erfolgskontrolle weist nach Angaben der Autoren Lücken auf. Mehr als ein Drittel der Unternehmen nutzt demnach keine grundlegenden Analysewerkzeuge, um Marketingmaßnahmen auszuwerten. www.actuways.com
tausch sicherheitsrelevanter Bauteile. Genau hier setzt das LifeCycle-Management von Wisag an. Im Rahmen des Life-Cycle-CheckUps bewertet der Industriedienstleister den Zustand und die Verfügbarkeit von Anlagen ganzheitlich. Ziel ist es, Risiken für ungeplante Stillstände frühzeitig zu erkennen und gemeinsam mit den Kunden geeignete Maßnahmen zur Absicherung des Anlagenbetriebs abzuleiten. Die vorausschauende Risikoanalyse hilft darüber hinaus, Instandhaltungskosten langfristig zu senken und fundierte Entscheidungen zur Lebensdauerverlängerung zu treffen. Der Life-Cycle-Check-Up geht bewusst über die reine Betrachtung einzelner Teilbereiche hinaus und erfasst alle relevanten Anlagenebenen: Elektronik, Mechanik, Pneumatik und Hydraulik. www.wisag.de
4
NACHRICHTEN
www.b-und-i.de
August 2026
Maintenance München wächst weiter B&I begleitet die Instandhaltungsfachmesse erneut mit der Messezeitung Nach der erfolgreichen Premiere im vergangenen Jahr geht die Maintenance München in die nächste Runde. Die Fachmesse für industrielle Instandhaltung findet am 14. und 15. Oktober 2026 erneut im MOC – Event Center Messe München statt. Aufgrund der hohen Nachfrage erweitert Veranstalter Easyfairs die Ausstellungsfläche in diesem Jahr sogar auf zwei Hallen. Die B&I begleitet die Veranstaltung erneut mit der offiziellen Messezeitung und informiert Fachbesucher bereits im Vorfeld der Veranstaltung über Themen, Trends und Ausstellerhighlights. Die erste Ausgabe der Maintenance München hat gezeigt, dass im Süden Deutschlands durchaus Bedarf für eine eigene Plattform der Instandhaltungsbranche besteht. Das Konzept, die Messe näher an die regionalen Anwender heranzubringen, ist aufgegangen: Aussteller und Besucher nutzten die Veranstaltung für den direkten Austausch über Lösungen und Herausforderungen rund um Wartung, Inspektion, Instandsetzung und Anlagenmanagement. „Was als Impuls aus der Instandhaltungs-Community begann, hat sich fest im Messekalender etabliert“, heißt es in der aktuellen Presseinformation des Veranstalters. Für 2026 reagiert Easyfairs auf die positive Entwicklung mit einer Erweiterung der Ausstellungsfläche. Statt einer Halle stehen nun zwei Messehallen im MOC München
Unternehmen wie 3M, Conrad Electronic, Dexis Germany, Efaflex, Emerson, Henkel, Krüger Industrieautomation, SAP, Spie Rodias, Xervon und Wisag.
Nicht verpassen: Die B&I Messezeitung
Vorab bereits bestens informiert: Die Messezeitung zur Maintenance München – hier ein Bild der Ausgabe vom vergangenen Jahr – erscheint bereits am 28. September 2026.
zur Verfügung. Insgesamt haben sich bereits mehr als 120 Aussteller angekündigt, darunter
Neben der Ausstellung bietet die Maintenance München erneut ein umfangreiches Fachprogramm. Mit dabei sind unter anderem die Smart Maintenance Community der Fraunhofer Gesellschaft sowie weitere Partner aus dem Umfeld der Instandhaltung. Ergänzt wird das Programm durch Vorträge von Experten und Ausstellerbeiträge zu aktuellen Themen der Branche. Auch der Maintenance Instandhaltungspreis geht 2026 in die nächste Runde. Die nominierten Projekte werden
Von der Service-App zur flexiblen Plattform Die wichtigsten Stationen in der Entwicklung von Mobile Function in 15 Jahren Alles begann für Mobile Function 2011 und zwar mit einer Anwendung für mobile Serviceprozesse. Heute setzt das Unternehmen mit Engine4 auf eine Low-Code-Plattform, mit der individuelle Unternehmensanwendungen deutlich schneller und flexibler umgesetzt werden können als mit klassischer Softwareentwicklung. Im Mittelpunkt stehen flexible Anwendungen, die sich an bestehende IT-Landschaften anbinden und an veränderte Anforderungen anpassen lassen. Anlässlich des 15-jährigen Firmenjubiläums blickt Mobile Function auf eine Entwicklung zurück, die beispielhaft für den Wandel der Unternehmenssoftware steht: weg von starren Standardsystemen, hin zu flexiblen, anpassbaren Plattformen.
Engine4 wurde deshalb als offene Plattform entwickelt, die bestehende Systemlandschaften ergänzen kann. Über Schnittstellen lassen sich vorhandene Anwendungen anbinden und
auf der Messe vorgestellt, bevor die Entscheidung über den Sieger per Publikumsentscheid fällt. Damit rückt die Veranstaltung erneut konkrete Praxisbeispiele und innovative Ansätze aus der industriellen Instandhaltung in den Mittelpunkt. Die B&I begleitet die Maintenance München 2026 wieder redaktionell mit der Messezeitung. Diese erscheint am 28. September 2026 und bietet Leserinnen und
Lesern bereits vor dem Messebesuch einen Überblick über wichtige Themen, Aussteller und technische Lösungen. Unternehmen, die mit ihren Neuheiten oder Anwendungen redaktionell berücksichtigt werden möchten, werden gebeten, zeitnah per E-Mail Kontakt mit der B&IRedaktion (redaktion@b-und-i.de) aufzunehmen. www.maintenance-messen.com/ muenchen
liche Intelligenz als wichtigen Faktor für die weitere Digitalisierung. Künftig könnten KI-basierte Funktionen beispielsweise bei der Auswertung von Informationen, der Automatisierung von Dokumentationsaufgaben oder der Unterstützung von Entscheidungen
eingesetzt werden. Die Verbindung von flexiblen Softwareplattformen mit intelligenten Assistenzfunktionen soll Unternehmen dabei unterstützen, Prozesse weiter zu automatisieren und Mitarbeitende im Arbeitsalltag zu entlasten. www.mobile-function.com
Informationen in digitale Prozesse integrieren. Ziel ist es, Medienbrüche zu reduzieren und Daten dort verfügbar zu machen, wo sie benötigt werden – beispielsweise in Service- und Instandhaltungsprozessen.
Anpassungen durch Low-Code
Integration statt Insellösungen „Unsere Kunden erwarten keine Standardsoftware von der Stange. Sie benötigen Lösungen, die ihre Prozesse optimal unterstützen und sich mit ihrem Unternehmen weiterentwickeln können“, erklärt Geschäftsführer Benjamin Hauser. „Genau dafür haben wir Engine4 geschaffen – als Plattform, die maximale Individualität mit hoher Entwicklungsgeschwindigkeit verbindet.“ Eine zentrale Herausforderung bei der Digitalisierung liegt heute weniger in der Erfassung von Daten als in deren durchgängiger Nutzung über unterschiedliche Systeme hinweg. In vielen Unternehmen existieren zahlreiche Anwendungen wie ERP- und CRM-Systeme, Dokumentenmanagementlösungen, Maschinensteuerungen oder IoTPlattformen.
Mit dem Standort München (hier ein Foto von der letztjährigen Veranstaltung) adressiert die Instandhaltungsfachmesse insbesondere Anwender und Unternehmen aus Süddeutschland und dem angrenzenden Österreich und schafft damit eine regionale Plattform für den Austausch über aktuelle Themen der industriellen Instandhaltung. Bild: B&I
„Unsere Kunden erwarten keine Standardsoftware von der Stange. Sie benötigen Lösungen, die ihre Prozesse optimal unterstützen und sich mit ihrem Unternehmen weiterentwickeln können“, erklärt Benjamin Hauser, Geschäftsführer der Mobile Function GmbH. Er betont: „Genau dafür haben wir Engine4 geschaffen – als Plattform, die maximale Individualität mit hoher Entwicklungsgeschwindigkeit verbindet.“ Bild: Mobile Function
Mit der zunehmenden Digitalisierung steigt auch der Bedarf an individuellen Softwarelösungen. Gleichzeitig stehen viele Unternehmen vor begrenzten Entwicklungskapazitäten und dem Fachkräftemangel im IT-Bereich. Low-Code-Plattformen sollen hier Abhilfe schaffen, indem Anwendungen schneller umgesetzt und bestehende Prozesse flexibler angepasst werden können. Änderungen, Erweiterungen oder neue digitale Abläufe lassen sich dadurch in kürzeren Entwicklungszyklen realisieren.
KI als nächste Entwicklungsstufe Neben Low-Code sieht Mobile Function insbesondere künst-
Bild: Membrain
Harald Faulhaber in EWS berufen Der Geschäftsführer der Membrain GmbH mit Sitz in Unterhaching, Harald Faulhaber, wurde in den Europäischen Wirtschaftssenat (EWS) berufen. Der Europäische Wirtschaftssenat (EWS) vereint Persönlichkeiten aus Wirtschaft, Wissenschaft und Gesellschaft, die sich für die Stärkung der europäischen Wirtschaft und den Austausch zwischen Entscheidungsträgern einsetzen. Er versteht sich als unabhängiges Netzwerk, das den Dialog zwischen Wirtschaft und Politik fördert und Impulse für nach-
haltiges Wirtschaften in Europa gibt. Die Ernennung würdigt seine langjährige unternehmerische Tätigkeit sowie sein Engagement im Bereich Digitalisierung und Industrie 4.0. „Die Berufung in den Europäischen Wirtschaftssenat ist für mich eine besondere Anerkennung und zugleich Verpflichtung, den europäischen Wirtschaftsraum aktiv mitzugestalten“, kommentiert Harald Faulhaber. www.eu-wirtschaftssenat.eu www.membrain-it.com
INDUSTRIESERVICE
August 2026
www.b-und-i.de
5
Spie baut Glasfaserinfrastruktur aus Digitaler Netzausbau als Grundlage für die Gigabitregion Dithmarschen Im Auftrag des Breitband-Zweckverbands Dithmarschen treibt der Dienstleister den Ausbau einer passiven Glasfaserinfrastruktur in bislang digital unterversorgten ländlichen Räumen voran. Das Vorhaben in Dithmarschen ist Teil der Gigabitstrategie der Bundesregierung, die eine flächendeckende Glasfaseranbindung in Deutschland bis 2030 vorsieht. Mit dem Baustart im Juni 2024 und einer geplanten weitgehenden Fertigstellung im Jahr 2026 entsteht damit eine zentrale technische Basis für die digitale Entwicklung der Region. Dithmarschen zählt zu den strukturell und energiepolitisch bedeutenden Regionen Norddeutschlands. Die hohe Dichte an Windenergieanlagen, das größte Industriegebiet Schleswig-Holsteins sowie laufende Projekte in
den Bereichen Wasserstoff und Dekarbonisierung prägen die wirtschaftliche Entwicklung. Eine leistungsfähige digitale Infrastruktur gilt dabei als wesentliche Voraussetzung für industrielle Prozesse, landwirt-
Spie ergänzt das bestehende Glasfasernetz gezielt um neue Abschnitte und integriert diese passgenau in die vorhandene Infrastruktur. Die Einbindung der Glasfaserleitungen erfolgt dabei auch unter räumlich engen Bedingungen sowie während des laufenden Betriebs angrenzender Netzsegmente durch direktes Spleißen. Symbolbild: Alexander Fox / Planet Fox auf Pixabay
schaftliche Anwendungen sowie moderne Bildungs-, Verwaltungsund Arbeitsstrukturen. Den aktuellen Ausbau der Glasfaserinfrastruktur setzt Spie in der Region als Generalunternehmer in vier Losen um. Der Ausbau umfasst eine rund 680 Kilometer neue Trasse, über 1.000 Kilometer Leerrohre und Glasfaserkabel, mehrere Hundert Kabelverzweiger sowie über 2.000 Hausanschlüsse. Neben der reinen Netzlänge stellt insbesondere die Integration in bestehende Strukturen hohe Anforderungen an Planung und Ausführung. Ein Großteil der Bauarbeiten wird im grabenlosen, gesteuerten Spülbohrverfahren umgesetzt. Dieses Verfahren ermöglicht eine präzise und vergleichsweise ressourcenschonende Querung von Verkehrswegen, landwirtschaftlich genutzten Flächen und sensiblen Landschaftsbereichen.
Fokus auf Effizienz und Emissionsminderung Bilfinger-Rahmenvertrag sichert Modernisierung der Heizkraftwerke in Braunschweig Bilfinger übernimmt im Rahmen eines dreijährigen Vertrags das Owner's Engineering sowie Inspektionsleistungen für die Heizkraftwerke von BS Energy (Braunschweiger Versorgungs-AG & Co. KG) in Braunschweig. Der Industriedienstleister begleitet Modernisierungen, Erweiterungen und technische Anpassungen über alle Gewerke hinweg. Ziel der Zusammenarbeit ist es, die Versorgungssicherheit langfristig zu stärken, die Energieeffizienz der Anlagen zu erhöhen und die Wärmeerzeugung schrittweise zu dekarbonisieren. Bilfinger übernimmt dabei gewerkeübergreifend die technische und planerische Verantwortung für Modifikationen, Modernisierungen und Erweiterungen der Kraftwerksanlagen. Als Owner's Engineer begleitet das Unternehmen die Maßnahmen über den gesamten Anlagenlebenszyklus hinweg und unterstützt den Betreiber bei Planung,
Umsetzung und Qualitätssicherung. Gleichzeitig sollen Kosten und Termine im Sinne des Auftraggebers überwacht werden. Die geplanten Maßnahmen zielen darauf ab, die Energieeffizienz der Wärmeerzeugung zu steigern und die CO2-Emissionen der Heizkraftwerke deutlich zu reduzieren. Dazu sollen unter anderem moderne Technologien zur Abgasnachbehandlung sowie weiterentwickelte Automatisierungslösungen eingesetzt werden.
CO2-Emissionen reduzieren
Der Industriedienstleister hat mit dem Energieversorger BS Energy einen dreijährigen Rahmenvertrag über Owner's Engineeringund Inspektionsleistungen für die bestehenden Heizkraftwerke in Braunschweig abgeschlossen. Die Zusammenarbeit soll dazu beitragen, die technische Weiterentwicklung der Anlagen voranzutreiben und gleichzeitig eine langfristig sichere Wärmeversorgung zu gewährleisten. Bild: BS Energy
„Wir freuen uns sehr über die Zusammenarbeit mit BS Energy, bei der wir für Verbesserungen in Effizienz und Nachhaltigkeit und für einen langfristig verlässlichen Betrieb der Heizkraftwerke sorgen werden“, sagt Thierry Burki, Segment President Central Europe bei Bilfinger. „Durch moderne Technologien wie optimierte Abgasnachbehandlungssysteme und fortschrittliche Automatisierungslösungen stellen wir die Anlagen mit unserem Kunden solide für die Zukunft auf“, ergänzt er.
Die Modernisierung der Heizkraftwerke ist Teil der langfristigen Strategie von BS Energy zur Dekarbonisierung der Wärmeversorgung. Das Unternehmen verfolgt das Ziel, bis 2045 treibhausgasneutral zu werden. Dafür setzt der Energieversorger auf den Ausbau erneuerbarer Energien, Fernwärme, Geothermie und den Einsatz von Wasserstoff. Bereits heute stammen nach Unternehmensangaben rund 35 Prozent der bereitgestellten Wärme aus erneuerbaren Quellen. Bis 2040 soll die Wärmeversorgung vollständig auf erneuerbare Energien umgestellt sein. www.bilfinger.com/de/
Bilfinger liefert Engineering-Expertise entlang des gesamten Anlagenlebenszyklus. Bild: Bilfinger
Dithmarschen liegt zwischen Nordsee, Eider, Elbe und Nord-Ostsee-Kanal und zählt zu den wirtschaftlich und energiepolitisch besonders relevanten Regionen Norddeutschlands. Geprägt wird der Kreis durch eine hohe Dichte an Windenergieanlagen. Bild: Frauke Riether auf Pixabay
Gerade in einer Region mit in- allem das Zusammenspiel aller tensiver landwirtschaftlicher Nut- Beteiligten, das die technische zung und weitläufigen Strukturen Präzision bis zum letzten Hausspielt diese Bauweise ihre Vorteile anschluss ermöglicht“, erklärt aus. Gracjan Wink, Oberbauleiter im Gleichzeitig erfordert die tech- Geschäftsbereich Citynetworks nische Umsetzung ein hohes Maß und Grids von Spie. an Abstimmung, da neue Netz- Über die regionale Wirkung hinabschnitte nicht isoliert entstehen, aus ist das Projekt Teil eines sondern in bestehende Glasfaser- übergeordneten Transformationsstrukturen eingebunden werden prozesses. Der Ausbau digitaler müssen. Teilweise erfolgt dies Netze in ländlichen Räumen gilt unter beengten Bedingungen als zentraler Baustein für gleichund im laufenden Betrieb an- wertige Lebens- und Wirtschaftsgrenzender Netzbereiche, was die bedingungen zwischen Stadt und Komplexität der Arbeiten zu- Land. sätzlich erhöht. „Das Projekt zeigt, wie wir unsere Besondere Bedeutung kommt der technische Expertise nutzen, um Koordination der beteiligten digitale Infrastruktur auch in Teams zu. Die Qualität der ländlichen Räumen zu realisieren. Umsetzung hängt nicht nur von Damit leisten wir einen konkreten der Geschwindigkeit der Baufort- Beitrag zur digitalen Transschritte ab, sondern vor allem von formation und zur Zukunftsfähigder präzisen Abstimmung aller keit ganzer Regionen“, betont Prozessschritte bis hin zum Peter Pfannenstiel, Leiter des Geletzten Hausanschluss. schäftsbereichs Citynetworks und „Entscheidend ist dabei nicht nur Grids von Spie. die Geschwindigkeit, sondern vor www.spie.de
Rund 4.500 Anlagen im Werk digital erfasst Leadec übernimmt seit Mai 2026 das technische Facility Management der Produktionsstätte der Audi Sport GmbH im Industriepark Böllinger Höfe in der Nähe von Heilbronn. Der Dienstleister verantwortet damit die Instandhaltung der technischen Gebäudeausrüstung sowie die Betreuung der Infrastruktur auf dem rund 300.000 Quadratmeter großen Areal. Ziel ist ein stabiler, transparenter und digital gestützter Betrieb der Produktions- und Nebenanlagen über die kommenden drei Jahre. Am Standort Böllinger Höfe, an dem unter anderem Hochleistungsfahrzeuge wie der Audi etron GT gefertigt werden, ist Leadec künftig für ein breites Spektrum an technischen Leistungen zuständig. Dazu zählen die Instandhaltung der technischen Anlagen, die Sicherstellung der Versorgungsmedien sowie die Wartung der gebäudetechnischen Infrastruktur. Der Auftrag ist langfristig angelegt und umfasst neben dem Produktionsbereich auch weitere
Gebäude am Standort. Die Anforderungen ergeben sich insbesondere aus der hohen technischen Dichte der Fertigungsumgebung, in der Verfügbarkeit und Prozesssicherheit zentrale Parameter darstellen. Zu Projektbeginn lag ein besonderer Fokus auf der systematischen Erfassung der technischen Anlagen. Insgesamt wurden rund 4.500 Systeme und Komponenten im Werk digital dokumentiert. Grundlage hierfür war die eigenentwickelte Anwendung LARA (Leadec Asset Recording and Administration), mit der Anlagen strukturiert aufgenommen und verwaltet werden. Auf dieser Datenbasis wurden Wartungs- und Instandhaltungsstrategien aufgebaut, die den gesamten Lebenszyklus der technischen Infrastruktur abbilden. Die Planung und Steuerung der Leistungen erfolgt anschließend über die Plattform Leadec.os, wodurch sämtliche Prozesse digital verfügbar, nachvollziehbar und dokumentiert sind. www.leadec-services.com
6
INDUSTRIESERVICE
www.b-und-i.de
Industrieservice trotzt der Flaute
SPIE INDUSTRY SERVICE INFORMIERT
Top 20-Anbieter halten Umsatz trotz rückläufiger Industrieproduktion stabil Die anhaltende Schwäche der deutschen Industrie hinterlässt auch im Industrieservice ihre Spuren. Dennoch zeigt sich die Branche vergleichsweise robust: Während die Industrieproduktion 2025 um 1,1 Prozent zurückging, blieb der Umsatz der 20 größten Industriedienstleister in Deutschland nahezu stabil. Das geht aus dem aktuellen Ranking des Verbands für Anlagentechnik und Industrieservice e.V. ( VAIS) und der Dr. Jörg-Peter Naumann Gesellschaft für Unternehmensberatung mbH (JPN) hervor. Besonders Anbieter mit Schwerpunkt auf der Fertigungsindustrie konnten ihre Geschäfte ausbauen, während prozessindustrienahe Dienstleister stärkeren Gegenwind verspürten. Die wirtschaftlichen Rahmenbedingungen für den Industrieservice waren 2025 weiterhin anspruchsvoll. Die schwache Konjunktur und die anhaltende Rezession in wichtigen Kundenbranchen belasteten die Nachfrage nach technischen Dienstleistungen. Dennoch erwies sich der Industrieservice erneut als vergleichsweise widerstandsfähiger Teil der industriellen Wertschöpfungskette. Während die Industrieproduktion in Deutschland im Berichtszeitraum nämlich um 1,1 Prozent sank, verringerte sich der Gesamtumsatz der 20 größten Industriedienstleister lediglich um 0,3 Prozent. Im Durchschnitt konnten die Unternehmen sogar ein Umsatzwachstum von 1,6 Prozent erzielen. Die Zahl der Beschäftigten blieb mit Plus 0,2 Prozent nahezu konstant. An der Spitze des deutschen Marktes behaupteten sich erneut die Wisag Industrie Service Holding SE und die Bilfinger SE. Wisag erzielte 2025 einen Inlandsumsatz von 1,126 Milliarden Euro und steigerte diesen gegenüber dem Vorjahr um rund 1,4 Prozent. Mit mehr als 14.000 Beschäftigten bleibt das Unternehmen zudem der größte Arbeitgeber unter den führenden deutschen Industriedienstleistern. Bilfinger erreichte einen Inlandsumsatz von 977 Millionen Euro. Zwar bedeutet dies einen Rückgang von 7,7 Prozent gegenüber dem Vorjahr, gleichzeitig konnte das Unternehmen seinen weltweiten Umsatz auf 5,4 Milliarden Euro erhöhen und verfügt weiterhin über die stärkste internationale Präsenz unter den deutschen Anbietern. Den dritten Rang belegt Remondis Maintenance und Services mit einem Inlandsumsatz von 896
Millionen Euro. Das Unternehmen steigerte seine Erlöse gegenüber dem Vorjahr um 4,8 Prozent. Auf den Plätzen vier und fünf folgen Leadec (Inlandsumsatz 454 Millionen Euro) sowie die Weber Unternehmensgruppe (Inlandsumsatz 394 Millionen Euro). Besonders stark entwickelte sich DussmannTechnical Solutions. Das Unternehmen erhöhte seinen Inlandsumsatz um rund 23 Prozent auf 239 Millionen Euro und rückte damit auf Platz neun der Rangliste vor. Damit erzielte Dussmann den größten Umsatzanstieg innerhalb der Top 20.
Unterschiede zwischen Marktsegmenten Von den 20 führenden Unternehmen sind 13 überwiegend in Prozessindustrien wie Chemie oder Pharma tätig. Sieben Anbieter konzentrieren sich dagegen auf Fertigungsindustrien wie Automobilbau, Maschinenbau oder Elektroindustrie. Dabei zeigte sich eine unterschiedliche Entwicklung der beiden Segmente. Die überwiegend auf die Fertigungsindustrie spezialisierten Dienstleister steigerten ihren Gesamtumsatz um 3,2 Prozent. Unternehmen mit Fokus auf die Prozessindustrie verzeichneten dagegen einen Umsatzrückgang von 2,3 Prozent. Auch innerhalb des Rankings entwickelten sich die Unternehmen unterschiedlich. Während die drei größten Anbieter im Durchschnitt einen Umsatzrückgang von 0,5 Prozent hinnehmen mussten, erreichten die übrigen Unternehmen ein durchschnittliches Wachstum von 2,0 Prozent. Trotz der wirtschaftlichen Un-
August 2026
sicherheiten konnte die Branche ihre Beschäftigungsbasis insgesamt sichern. Die Zahl der Mitarbeitenden bei den 20 führenden Anbietern stieg leicht um 0,2 Prozent. Für den Verband für Anlagentechnik und Industrieservice (VAIS) verdeutlicht die Entwicklung die Rolle des Industrieservice als Stabilisator in schwierigen Zeiten. Dr.-Ing. Dietmar Kestner, Geschäftsführer des VAIS, erklärt dazu: „Die Schwäche wichtiger Kundenindustrien geht am Industrieservice nicht vorbei. Unsere Unternehmen leisten mit Engineeringkompetenz, Modernisierung und Effizienzsteigerung einen wichtigen Beitrag zur Stabilisierung industrieller Wertschöpfung und zur Transformation der Standorte. Dauerhaft kann der Industrieservice die strukturellen Belastungen der Industrie jedoch nicht kompensieren. Umso wichtiger sind verlässliche Rahmenbedingungen und Maßnahmen zur Stärkung der Wettbewerbsfähigkeit des Industriestandorts Deutschland.“ Auch JPN-Geschäftsführer Dr. JörgPeter Naumann sieht die Unternehmen vor strategischen Herausforderungen: „Für die Industrieserviceanbieter ist bei dem volatilen Marktumfeld wichtig, einerseits die Erträge aus dem jeweiligen Kerngeschäft abzusichern und andererseits Wachstumsmöglichkeiten zu prüfen, z.B. im Geschäft mit Rechenzentren oder den von Sondervermögen begünstigten Marktsegmenten.“ Der vollständige Branchenreport Industrieservice – das Ranking ist Teil des Reports – mit den Ergebnissen der Befragung führender Anbieter soll im dritten Quartal 2026 erscheinen. www.jpnaumann.de www.vais.de
KI-GESTÜTZTE LÖSUNGEN IN DER INSTANDHALTUNG Maximo
CHATBOT Was bringt mir ein KI-Chatbot in der Instandhaltung? 09:40 . Gelesen
• Störungen schneller beheben, einfach auf Wissen zugreifen • Tickets automatisch anlegen • Ersatzteile einfacher und schneller identifizieren Maximo Chatbot . 8:54
• Safety- und Compliance Hinweise in Echtzeit erhalten • Zeit für Einarbeitung reduzieren
Maximo Chatbot . 9:41
Bitte schreiben Sie hier Ihre Nachricht oder Frage.
Ihre Daten in der Instandhaltung intelligenter nutzen? Mit der IBM Maximo Application Suite 9.1 halten intelligente digitale Assistenten, KI-Services und KI-Agenten Einzug in den Arbeitsalltag. MAS 9.1 bietet verbesserte KI-Analysen. Zustände bewerten und Risiken einschätzen: Das System erkennt potenzielle Ausfälle, schlägt Maßnahmen vor und unterstützt fundierte Entscheidungen – datenbasiert und präventiv. Das automatisierte Erfassen von Daten beschleunigt Ihre Prozesse und erhöht Ihre Datenqualität. So macht KI-unterstützte Instandhaltung Spaß!
Mehrwert für Ihre Prozesse Unsere zusätzlichen smarten Lösungen meistern Ihre aktuellen Herausforderungen: • Den aktuellen Gesundheitszustand von Anlagen anzeigen und vorausschauende Analysen erstellen: Die Aufgaben und Prioritäten der Instandhaltung optimal ausrichten. • Zeitnah benötigte technische Informationen aus tausenden von Dokumenten und Reparaturanleitungen finden. • Benötigte Ersatzteile schnell identifizieren - durch simples Fotografieren. • Störungen und Fehler sofort erkennen und automatisch weitergeben - mittels Bilderkennung. • Freihändig arbeiten und gleichzeitig Funktionen zur Abarbeitung von Checklisten aktivieren - alles sprachgesteuert. • Reparaturanleitungen, Arbeitspläne und Checklisten generieren - ganz einfach aus Dokumenten, Audio- oder Videoaufzeichnungen.
MEHR ERFAHREN? Mit uns identifizieren Sie passende Use Cases für Ihre Quick-Wins.
SPIE RODIAS ÜBER 40 JAHRE ERFAHRUNG IN PROZESSBERATUNG & SOFTWAREENTWICKLUNG. SPIE RODIAS ist ein Teil des Geschäftsbereichs Industry Service & Wind von SPIE Germany Switzerland Austria. Als IT-Beratung ist SPIE RODIAS spezialisiert auf Konzeption, Implementierung und Optimierung von IT-Lösungen für die Instandhaltung, das Anlagenmanagement, den Betrieb und Rückbau komplexer Anlagen. Bild: VAIS
August 2026
MANAGEMENT & TECHNOLOGIE
www.b-und-i.de
7
Arbeitssicherheit im Maschinenbestand Heike Munro, Geschäftsführerin U-Tech GmbH, erklärt, wie der Retrofit funktioniert Die Ballenpresse läuft seit mehr als 20 Jahren und das Förderband wurde vor einigen Jahren erweitert: Technisch erfüllen viele Maschinen in Produktionsanlagen noch immer zuverlässig ihren Zweck. Doch sicherheitstechnisch stammen viele Komponenten aus einer Zeit, in der heutige Ansprüche an Arbeitsschutz noch keine Rolle spielten. Allein im Jahr 2025 registrierte die Deutsche Gesetzliche Unfallversicherung e.V. (DGUV) knapp 730.600 meldepflichtige Arbeitsunfälle. 335 Menschen verloren dabei ihr Leben. Besonders dort, wo Menschen täglich in unmittelbarer Nähe zu leistungsstarken Maschinen arbeiten, bleibt das Risiko hoch. Viele Unternehmen stehen damit vor der Herausforderung, bestehende Maschinen an aktuelle Sicherheitsanforderungen anzupassen, ohne Produktion und Verfügbarkeit zu beeinträchtigen. Genau hier setzt Retrofit an: die technische Modernisierung bestehender Maschinen, um aktuelle Anforderungen an Sicherheit, Effizienz und Wirtschaftlichkeit zu erfüllen. Die Lösung liegt also nicht im Austausch funktionierender Anlagen, sondern in ihrer gezielten Nachrüstung.
Maschinen altern, Gefahren nicht Produktionsprozesse, Materialströme und Sicherheitsanforderungen verändern sich kontinuierlich. In vielen Bestandsanlagen entstehen dadurch Risiken, die bei der ursprünglichen Konstruktion nicht berücksichtigt wurden. Besonders kritisch sind Wartungsund Reinigungsarbeiten, die Beseitigung von Materialstörungen oder manuelle Eingriffe in laufende Prozesse. Typische Gefahren entstehen dabei an Förderbändern, Schreddern, Ballenpressen, Walzen oder Schneidemaschinen. Wird ein Gefahrenbereich versehentlich betreten, können innerhalb weniger Sekunden schwere Verletzungen entstehen.
Grenzen klassischer Schutzkonzepte Arbeitsschutz wurde lange vor allem durch die physische Trennung von Mensch und Maschine umgesetzt: Schutzzäune, Lichtschranken oder fest installierte Zugangskontrollen sind bis heute Bestandteile vieler Sicherheitskonzepte. In Bestandsanlagen stoßen solche Lösungen jedoch häufig an praktische Grenzen, denn sie
Funkbasierte Personenschutzsysteme, hier der Transponder an einem Arm, erkennen die Annäherung von Mitarbeitenden an definierte Gefahrenbereiche und können Maschinen automatisch stoppen.
greifen erst, wenn eine Gefahr bereits unmittelbar besteht. Ein NotAus-Taster beispielsweise wird meist erst betätigt, wenn sich eine kritische Situation bereits entwickelt hat. Solche Systeme reagieren auf ein Ereignis, anstatt dessen Entstehung vorher zu erkennen. In dynamischen, hoch automatisierten Produktionsumgebungen mit parallelen Materialströmen und wechselnden Eingriffen reicht ein rein reaktiver Ansatz jedoch nicht mehr aus. Gerade in Branchen mit hohem Wettbewerbsdruck stellt dies Unternehmen vor ein Dilemma: Die Arbeitssicherheit soll verbessert werden, gleichzeitig müssen Anlagen verfügbar bleiben und ohne umfangreiche Umbauten wirtschaftlich betrieben werden.
Funkbasierte Systeme im Retrofit Für Retrofit-Konzepte bietet sich der Einsatz modernster intelligenter Sicherheitssysteme an, die Gefahren frühzeitig erkennen und automatisch reagieren. Dadurch lässt sich das Sicherheitsniveau bestehender Anlagen erhöhen, ohne Produktionsprozesse grundlegend zu verändern. In komplexen Anlagenumge-
Mit modernen Sicherheitssystemen lassen sich bestehende Maschinen gezielt nachrüsten und an aktuelle Anforderungen im Arbeitsschutz anpassen. Bilder: U-Tech
bungen bieten sich flexible, funkbasierte Personenschutzsysteme an. Mitarbeitende tragen hierfür einen Transponder am Handgelenk, während Antennen definierte Schutzfelder rund um Anlagen erzeugen. Das System verknüpft die permanente Überwachung der Mitarbeitenden an der Maschine mit der Maschinensteuerung. Nähert sich eine Person mit Transponder einem festgelegten Gefahrenbereich, erkennt das System die Annäherung in Echtzeit und löst automatisch einen sicheren Maschinenstopp aus. Schutzbereiche lassen sich so flexibel an unterschiedliche Anlagen und Arbeitsabläufe anpassen. Gleichzeitig bleiben Bewegungsfreiheit und Zugänglichkeit erhalten – unabhängig von Maschinentyp oder Baujahr. Wichtig vor allem bei Maschinen, die regelmäßig bedient oder gewartet werden müssen. Damit werden funkbasierte Schutzsysteme zu einem wichtigen Retrofit-Baustein: Sie ergänzen bestehende Sicherheitskonzepte dort, wo starre Einhausungen, aufwendige Verkabelung oder großflächige Umbauten wirtschaftlich oder praktisch an Grenzen stoßen.
Beispiel: 60 Jahre alte Walzanlage Wie Retrofit in der Praxis funktioniert, zeigt das Beispiel eines Metallverarbeitungsunternehmens. Dort bestand an einer rund 60 Jahre alten Walzanlage konkreter Handlungsbedarf bei der Arbeitssicherheit. Die besondere Herausforderung: Abgesichert werden mussten beide Hände der Mitarbeitenden im unmittelbaren Bereich des Walzenspalts – eines Gefahrenbereichs, der eine hohe Präzision und Zuverlässigkeit in der Detektion erfordert. Gleichzeitig durfte der Zugang zum Walzenspalt als zentralem Bestandteil des Produktionsprozesses nicht eingeschränkt werden. Eine zuvor getestete kamerabasierte Lösung erwies sich als ungeeignet, da sie empfindlich auf wechselnde Lichtverhältnisse reagierte und keine durchgehend zuverlässige Erkennung gewährleistete. Stattdessen wurde das funkbasierte Personenschutzsystem U-Tech Flex in den NotHalt-Kreis der Anlage integriert. Eine grundlegende Modernisierung der Maschine war dafür nicht erforderlich. Das Ergebnis: Die bestehende Anlage konnte sicherheitstechnisch
„Viele Unternehmen investieren regelmäßig in Wartung, Ersatzteile und Prozessoptimierung. Arbeitssicherheit im Maschinenbestand sollte mit derselben Selbstverständlichkeit betrachtet werden. Denn eine Anlage, die technisch zuverlässig läuft, ist nicht automatisch sicher genug für heutige Anforderungen an den Schutz von Mitarbeitenden“, erklärt Heike Munro, Geschäftsführerin U-Tech GmbH, und fährt fort: „Retrofit bietet die Chance, bestehende Maschinenparks schrittweise weiterzuentwickeln und sicherer zu gestalten: gezielt, wirtschaftlich und ohne unnötige Eingriffe in laufende Produktionsprozesse. Wer da mit wartet, bis ein Unfall, ein Audit oder neue regulatorische Anforderungen Handlungsdruck erzeugen, verliert Zeit und Gestaltungsspielraum. Die zentrale Frage lautet daher nicht, ob bestehende Anlagen modernisiert werden müssen. Die Frage ist, wo das Risiko im Maschinenbestand am größten ist und welche Retrofit-Lösung es am wirksamsten reduziert.“
auf den aktuellen Stand gebracht werden, ohne den Produktionsprozess wesentlich zu verändern. Gleichzeitig wurde die Grundlage für den langfristigen Weiterbetrieb der Bestandsanlage geschaffen. So wird deutlich, dass Retrofit gerade bei älteren Anlagen eine wirtschaftliche Alternative zum Austausch sein kann.
Sicherheit zahlt sich aus Arbeitsunfälle sind menschlich gravierend, doch auch wirtschaftlich relevant. Internationale Analysen beziffern die durchschnittlichen Kosten einer Arbeitsverletzung in Deutschland auf rund 44.900 Euro pro Fall. Hinzu kommen indirekte Kosten wie Produktionsunterbrechungen, Ersatzpersonal, organisatorischer Mehraufwand und Effizienzverluste. Laut einer internationalen Industriebefragung kommt es bei 67 Prozent der Industriebetriebe mindestens einmal pro Monat zu ungeplanten Stillständen. Dabei zeigt der sogenannte Return on Prevention, dass Investitionen in den Arbeitsschutz langfristig wirtschaftlich wirken: Für jeden investierten Euro in betriebliche Sicherheit entsteht im Durchschnitt ein Nutzen von 2,20 Euro . Für Betreiber von Bestandsanlagen ist das entscheidend: Ein gutes Retrofit reduziert nicht nur Risiken, sondern verbessert auch die Planbarkeit im Betrieb. Wenn Sicherheitsmaßnahmen Eingriffe erleichtern, ungeplante Stillstände vermeiden und gleichzeitig den Schutz der Mitarbeitenden erhöhen, wird Arbeitssicherheit vom Kostenfaktor zum produktiven Bestandteil des Anlagenbetriebs. Viele Unternehmen investieren regelmäßig in Wartung, Ersatzteile und Prozessoptimierung. Arbeitssicherheit im Maschinenbestand sollte mit derselben Selbstverständlichkeit betrachtet
werden. Denn eine Anlage, die technisch zuverlässig läuft, ist nicht automatisch sicher genug für heutige Anforderungen an den Schutz von Mitarbeitenden.
Vom Reagieren zum Gestalten Retrofit bietet die Chance, bestehende Maschinenparks schrittweise weiterzuentwickeln und sicherer zu gestalten: gezielt, wirtschaftlich und ohne unnötige Eingriffe in laufende Produktionsprozesse. Wer damit wartet, bis ein Unfall, ein Audit oder neue regulatorische Anforderungen Handlungsdruck erzeugen, verliert Zeit und Gestaltungsspielraum. Die zentrale Frage lautet daher nicht, ob bestehende Anlagen modernisiert werden müssen. Die Frage ist, wo das Risiko im Maschinenbestand am größten ist und welche Retrofit-Lösung es am wirksamsten reduziert. Autorin: Heike Munro, Geschäftsführerin U-Tech GmbH www.u-tech.de
Auch ältere Maschinen lassen sich sicherheitstechnisch modernisieren: Bei einer 60 Jahre alten Walzanlage wurde ein funkbasiertes Schutzsystem in den Not-Halt-Kreis eingebunden.
8
www.b-und-i.de
MANAGEMENT & TECHNOLOGIE
August 2026
Stabilus-Gruppe gehört, arbeitet seit Langem mit Bibus, einem fachkundigen Distributor, zusammen und vertraut auf ihre erfahrene Berater in vielen Ländern. Die Bibus AG mit Hauptsitz in der Schweiz ist unter anderem bekannt als Anbieter von hydraulischen wie pneumatischen Antriebs- und Steuerungssystemen sowie als Lieferant kompletter Anlagen. Shock Pulse Generator: Die innovative Technologie hat sich laut Entwickler seit 2009 bei mehr als 1.000 Installationen in über 20 Ländern bewährt. Bilder: Explosion Power GmbH
Fortsetzung von Seite 1 Doch im Unterschied zu anderen Verfahren erfolgt beim Shock Pulse Generator die automatisch ausgelöste Verbrennungsreaktion außerhalb des Kessels, in einem druckfesten Behälter – und nicht im Inneren des Kessels. Die Shock Pulse Generatoren werden außen an den Kesselwänden montiert und über einen Stutzen mit dem Inneren verbunden. Dabei ist das System der Explosion Power GmbH so aufgebaut: Eine Steuerungseinheit verbindet einen Luftkompressor und ein Gaslager aus brennbarem Gas mit dem eigentlichen Generator.
Vollautomatische, günstige Lösung In dessen Brennkammer werden die Gase gleichmäßig vermischt und dann mit einer Glühkerze zuverlässig gezündet. Dann öffnet ein Kolben die Austrittsöffnung für den Shock Pulse und leitet ihn in den Kessel. Durch diesen Impuls und die zusätzlichen Schwingungen werden die Heiz-
flächen von Schlacke und Flugasche effizient und schonend gereinigt. Praktisch: Das Verfahren funktioniert nach Entwicklerangaben vollautomatisch und sicher und ist ebenso zeitsparend wie kostengünstig. Bei der Konstruktion des Shock Pulse Generators erkannten die Ingenieure der Explosion Power GmbH schnell, dass durch den Rückschlag nach jeder Explosion Kräfte auf die Kesselwand einwirken. Darum wird der Shock Pulse Generator – je nach Modell 350 Kilogramm (SPGr10) oder 485 Kilogramm (SPGr16) schwer – verschiebbar auf einer Schiene aufgehängt. Eine federnde Befestigung hält ihn in seiner Position an einem bauseitigen Flansch und reduziert die auftretende Kraft. Bei der Wahl der entsprechenden Dämpfung von Federkonsole und Kessel halfen Ingenieure der Bibus AG aus Fehraltorf im Züricher Oberland. Sie empfahlen ihren Kollegen aus Lenzburg eine Hydrauliklösung aus dem Portfolio der ACE Stoßdämpfer GmbH. Das deutsche Unternehmen aus Langenfeld, das seit 2016 zur
ACE Industriestoßdämpfer vom Typ Magnum Das Erfolgsgeheimnis dieser Dämpfer verbirgt sich laut ACE im Inneren. Denn egal, ob als selbsteinstellende oder einstellbare Elemente, ob aus Stahl oder Edelstahl, alle Elemente dieser Familie sind laut Hersteller mit modernster Dämpfungstechnik ausgestattet. Versehen mit einem gehärteten Führungslager und einem integrierten Festanschlag versprechen sie nach Entwicklerangaben selbst in schwierigsten Umgebungen eine lange Lebensdauer. Ein wichtiger Vorteil für Konstrukteure sind ihre hohen Energieaufnahmen bei kompakter Bauform, wobei sie je nach Aus-
führung mit Gewinden in den Größen M33, M45 und M64 erhältlich sind. ACE beziehungsweise der eigene technische Vertrieb oder die Distributoren übernehmen, wie beim hier geschilderten Einsatz, die Auslegungen, um maßgeschneiderte Lösungen anzubieten. Damit Anwender hinsichtlich des zulässigen Temperaturbereiches keine Kompromisse eingehen müssen, sind zudem spezielle High- und Low-TemperatureSerien entwickelt worden. Sie erlauben einen Einsatz bei Extremtemperaturen von minus 50 Grad Celsius bis 150 Grad Celsius.
Bild: ACE Stoßdämpfer
Spezielle Auslegung notwendig Raphael Mosberger arbeitet als Produktmanager Dämpfungstechnik bei Bibus. Er berichtet: „Wir erhielten von Explosion Power eine Anfrage, jedoch hatten sie vorher bereits eine Bestellung vorgenommen. Diese Stoßdämpfer des Typs SC3350EUM-5 von ACE waren auf Nummer sicher geordert und wie sich zeigte für die Aufgabe überdimensioniert, sodass unser Technikteam vor Ort eingehend beraten und eine neue Auslegung vornehmen konnte.“ Die daraus resultierende Empfehlung lautete MC3350EUM-2 und betrifft einen Industriestoßdämpfertyp mit neuester Dichtungstechnik, einem gehärteten Führungslager und integriertem Festanschlag. Er verfügt über eine Energieaufnahme von 330 Nm/Hub oder 85.000 Nm/h und eignet sich für effektive Massen zwischen 60 Kilogramm und 250 Kilogramm. Damit waren die Bedingungen vor Ort ideal erfüllt. Denn der ursprünglich bestellte Typ SC3350EUM-5 hätte eine effektive Masse zwischen 2,7 Tonnen und rund 5,0 Tonnen abgedeckt – enorme Werte, die dank des erhöhten Ölvolumens im Inneren dieser Industriestoßdämpfer bewältigt werden können. Für den Shock Pulse Generator, der in den meisten Fällen 12-mal pro Tag an und vor allem in den Kesseln seine Reinigungsleistungen erbringt, hingegen sei dieser Typ ungeeignet, so der Bibus-Spezialist. Dass sich die Beratung durch Dämpfungsexperten vor Ort immer lohnt, veranschaulicht Raphael Mosberger: „Um eine kosteneffiziente Lösung zu erreichen, kann unser Außendienst bei einer Besichtigung des Projekts schon weiteren Input geben oder dem Kunden andere Möglichkeiten aufzeigen. Oft werden in Zusammenarbeit mit ACE von uns auch am konkreten Bedarf orientierte Speziallösungen ausgelegt und gefertigt. Weitere Wege ans Ziel können eine Gratis-Bemusterung zur Orientierung oder die Nutzung des bei ACE selbst entwickelten Onlinetools zur Stoßdämpferberechnung darstellen.“ Die Erfahrungen beim Kunden sind durchweg positiv. „Der Industriestoßdämpfer von ACE verändert das Schwingungsverhalten der Federkonsole und trägt zum störungsfreien Betrieb unserer Shock Pulse Generatoren bei“,
Der bei der schlagartigen Verbrennung innerhalb des Shock Pulse Generators entstehende Überdruck wird binnen Millisekunden in den Kessel hinein entspannt.
Durch die aktive Verzögerung des Industriestoßdämpfers wird die Belastung auf den Kessel und die Federkonsole reduziert, was zu einer längeren Lebensdauer dieser Komponenten beiträgt.
erzählt Andreas Marti, Technology & Development Engineer bei Explosion Power. „Er ist in der Lage, mehrere 10.000 Shock Pulse zuverlässig zu dämpfen. Andere ölhydraulische Dämpfer wurden getestet, jedoch erwiesen sie sich als ungeeignet, da ihr Dämpfungsverhalten stark von der Umgebungstemperatur abhängig war.“ Die Dämpfer von ACE zeigen hingegen ein stabiles Dämpfungsverhalten, unabhängig von der Temperatur. Gerade für den Einsatz in Shock Pulse Generatoren und ihren verschiedenen Einsatzumgebungen ist das ein äußerst wertvoller Vorteil. So tragen Stoßdämpfer von ACE und die Beratungs- und Auslegungsleistung von Bibus dazu bei, dass Kesselanlagen und Wärmetauscher mit den innovativen
Geräten der Explosion Power GmbH effizienter und zuverlässiger gereinigt werden können. Die Lebensdauer der Anlagen verlängert sich, da keine abrasiven Medien verwendet werden, auch erhöht sich die Verfügbarkeit: Dank vollständiger Integration und eines vollautomatischen, wartungsarmen Betriebs werden neben Stillstandzeiten auch Emissionen deutlich gesenkt. Effektive, umweltfreundlichere Reinigung – und das ganz ohne Wasserlanzen, Kugelregen oder gar Dynamit – sind die Folge. Autoren: Jens Frantzen M. A., Robert Timmerberg M. A., Fachjournalist (DFJV) https://youtu.be/8ddt0rQXKE8 www.explosionpower.ch/ shock-pulse-verfahren/ www.ace-ace.de
Die MagnumFamilie sind als selbsteinstellende oder einstellbare Maschinenelemente mit Gewindegrößen M33, M45 sowie M64 und Hüben von 25 bis 150 Millimeter binnen 24 Stunden ab Lager Langenfeld lieferbar. Bild: ACE Stoßdämpfer
August 2026
MANAGEMENT & TECHNOLOGIE
9
www.b-und-i.de
Clevere thermische Behandlung vor Ort Emissionen außerhalb des Regelbetriebs mit mobiler Entgasung sicher beherrschen Ob Turnaround, Produktwechsel oder Wartungsstillstand – gerade in industriellen Übergangsphasen entstehen oftmals gasförmige Emissionen, die sicher behandelt werden müssen. Gleichzeitig dürfen geplante Arbeiten oder ungeplante Ausfälle stationärer Emissionsminderungssysteme den Anlagenbetrieb möglichst nicht beeinträchtigen. Mobile Entgasungssysteme ermöglichen es, Restgase direkt am Entstehungsort zu behandeln und Emissionsauflagen auch in anspruchsvollen Betriebssituationen einzuhalten. Dadurch lassen sich Wartungsarbeiten absichern, Stillstände vermeiden und Prozesse flexibel fortführen.
David Wendel, Geschäftsführer von ETS Degassing, betont: „Die größte Stärke mobiler Brennkammern ist ihre Flexibilität. Sie können kurzfristig an sehr unterschiedlichen Standorten eingesetzt werden und bei Bedarf vorübergehend die Aufgabe stationärer Systeme übernehmen oder zusätzliche Behandlungskapazität bereitstellen.“ Bilder: ETS Degassing
Flamme und verursachen weder nennenswerte Geruchs- noch Geräuschbelästigungen. Die Anlagen können Gase, Gasgemische und Dämpfe der Gefahrengruppen IIA, IIB und IIC behandeln. Damit eignen sie sich für die Entgasung von Tanks, Pipelines, Schiffen, Containern und weiteren Komponenten. Unterschiedliche Leistungsklassen ermöglichen sowohl kurzfristige Einsätze als auch mehrmonatige Projekte. Ein weiterer Anwendungsbereich ist die Behandlung verflüssigter
Gase unter Druck. In Kombination mit mobilen Stickstoffverdampfern können beispielsweise LNG oder Ammoniak inertisiert und sicher aus Behältern entfernt werden. Die Verfahren kommen unter anderem bei der Instandhaltung von Pipelines, Großbehältern, Kugelgastanks, Gastankschiffen und Gascontainern zum Einsatz. Für Instandhalter und Anlagenbetreiber spielt die Planbarkeit von Wartungsmaßnahmen eine zentrale Rolle. Gerade Turnarounds zählen zu den komplexesten Projekten im industriellen Umfeld. Bereits geringe Verzögerungen können sich auf zahlreiche Folgearbeiten auswirken und erhebliche Kosten verursachen. Durch den Einsatz mobiler Entgasung lassen sich Anlagen schneller gasfrei machen und für nachfolgende Arbeiten vorbereiten. Gleichzeitig unterstützen die Systeme ein dokumentierbares Emissionsmanagement und helfen dabei, gesetzliche Vorgaben einzuhalten. „Unser Ziel ist es, Sicherheit, Emissionsschutz und einen zuverlässigen Anlagenbetrieb miteinander zu verbinden. Mobile Entgasung schafft die notwendige Flexibilität, um auch in anspruchsvollen Betriebsphasen
Mobile Brennkammern behandeln Emissionen direkt am Entstehungsort und können bei Ausfällen stationärer Systeme kurzfristig deren Funktion übernehmen. Bei einem Einsatz in Finnland führte ETS im Rahmen eines Turnarounds eine kontrollierte Entgasung von Benzoltanks mit mobiler Technik durch und unterstützte so die vorbereitenden Arbeiten vor Ort.
handlungsfähig zu bleiben“, betont Wendel. Nach Angaben des Unternehmens wurden bereits mehr als 3.000 Projekte mit mobilen Entgasungssystemen umgesetzt. So ersetzte eine mobile Brennkammer in einem niederländischen Tanklager während des Ausfalls einer Vapor Recovery Unit (VRU) vorübergehend die stationäre Anlage, sodass die Beladung von Tankwagen ohne Unterbrechung fortgesetzt werden konnte. Weitere Anwendungen bestehen in Tanklagern und Raffinerien im Raum Rotterdam, wo mobile Brennkammern dauerhaft Emissionen während der Be- und Entladung von Schiffen und Tankwagen behandeln. In einer Raffinerie in NordrheinWestfalen kamen die Anlagen während eines mehrmonatigen Turnarounds zum Einsatz, um mehrere Kolonnen, Wärmetauscher und Flüssigkeitstanks zu entgasen. Auch in einer Chemie-
anlage in Finnland wurden während eines Turnarounds mehrere Tanks parallel behandelt. Neben der Betriebssicherheit kann die mobile Entgasung auch zur Reduzierung klimarelevanter Emissionen beitragen. Als Beispiel nennt ETS Degassing einen LNGFuel-Tank mit einem Volumen von 1.280 Kubikmetern. Während das Global Warming Potential (GWP) des enthaltenen LNG ohne Behandlung bei 60,87 Tonnen liegt, reduziert sich dieser Wert durch die mobile Emissionsbehandlung auf 6,64 Tonnen. Dies entspricht einer Verringerung der ausgestoßenen Emissionen um 89 Prozent. Damit entwickelt sich die mobile Entgasung zunehmend von einer reinen Spezialanwendung zu einem Instrument, mit dem Betreiber Wartungsprozesse absichern, Emissionsvorgaben einhalten und gleichzeitig die Verfügbarkeit ihrer Anlagen erhöhen können. www.ets-degassing.com
Qualität, IInnovation Kompetenz K Technische Walzen
Thermodynamik, Heiz- und Kühlwalzen Diverse Oberflächen
Dynamisches Wuchten &Service Engineering
Walzenreparatur Walzendoktor
Walzentechnik. Präzise gedacht. High-End spezialisiert. Van Baal steht für High-End-Spezialisierung im Präzisionswalzenbau aus Krefeld – für Folien, Platten, Laminierungen und Extrusionsbeschichtung, ebenso für Folienreckung, Prägen, Temperstrecken sowie Stahl- und Aluminium-Bandanlagen. Besondere Stärken liegen in FEM-Analysen und Festigkeitsoptimierung, in Sonderkonstruktionen zur Kühlleistungsoptimierung und Energieeinsparung sowie in Walzen mit Eigenantrieb. Als Teil der Uhlenbrock Gruppe mit vier Standorten in Deutschland und leistungsstarkem Instandhaltungsservice sind wir Ihr verlässlicher Partner.
Josef van Baal GmbH · Sterkenhofweg 31 · 47807 Krefeld · T +49 2151 788 960 · mail@van-baal.com · www.van-baal.com
Qualität made in Germany
„Gasförmige Emissionen sind in vielen industriellen Prozessen unvermeidbar. Entscheidend ist, sie kontrolliert zu erfassen und sicher zu behandeln, bevor Wartungsarbeiten, Produktwechsel oder Transporte durchgeführt werden“, erklärt David Wendel, Geschäftsführer der ETS Degassing GmbH. Vor Instandhaltungs-, Reinigungs- oder Umbauarbeiten müssen also beispielsweise Tanks, Rohrleitungen, Schiffe, Kesselwagen und andere Anlagenteile von Restgasen befreit werden. Nur so lässt sich verhindern, dass Emissionen unkontrolliert in die Atmosphäre gelangen oder gefährliche Reaktionen mit anderen Stoffen entstehen. Viele Industrieanlagen verfügen dafür über stationäre Systeme zur Rückgewinnung oder Behandlung von Dämpfen. Müssen diese Anlagen aber selbst gewartet werden oder fallen sie ungeplant aus, kann dies erhebliche Auswirkungen auf den Betrieb haben. Verzögerungen bei Be- und Entladeprozessen oder sogar Anlagenstillstände sind mögliche Folgen. Mobile Entgasungs- und Emissionsminderungssysteme bieten hier eine flexible Alternative. Sie werden direkt am Einsatzort installiert und behandeln die Emissionen unmittelbar an ihrer Quelle. Dadurch können Betreiber auch während Wartungsarbeiten oder beim Ausfall stationärer Systeme die Einhaltung von Emissionsvorgaben sicherstellen. „Die größte Stärke mobiler Brennkammern ist ihre Flexibilität. Sie können kurzfristig an sehr unterschiedlichen Standorten eingesetzt werden und bei Bedarf vorübergehend die Aufgabe stationärer Systeme übernehmen. So lassen sich Prozesse häufig fortführen, ohne gegen Emissionsauflagen zu verstoßen oder Anlagen stilllegen zu müssen“, so Wendel. Mobile Anlagen kommen unter anderem in Raffinerien, Tanklagern, Häfen sowie an Verladeeinrichtungen für Tankwagen und Kesselwagen zum Einsatz. Da sie sich schnell installieren lassen und nach Unternehmensangaben häufig innerhalb von 24 Stunden betriebsbereit sind, eignen sie sich insbesondere für ungeplante Ereignisse und zeitkritische Projekte. Im Entgasungsprozess werden die Schadstoffe abgesaugt und über Rohrleitungen einer mobilen Brennkammer zugeführt. Dort erfolgt eine thermische Behandlung der Gase und Dämpfe. Nach Angaben von ETS Degassing wird dabei ein Wirkungsgrad von über 99,99 Prozent erreicht. Die Systeme arbeiten ohne offene
10
MANAGEMENT & TECHNOLOGIE
www.b-und-i.de
August 2026
Aus Daten werden clevere Entscheidungen Neue Partnerschaften von IFS verbinden Betriebsdaten, Engineering und Asset-Management Zwei neue strategische Kooperationen markieren einen weiteren Schritt in Richtung durchgängiger industrieller Entscheidungs- und Datenarchitekturen. IFS verknüpft sich sowohl mit Aveva als auch mit Siemens, um Daten aus Betrieb, Engineering und Unternehmensplanung enger zusammenzuführen. Ziel ist es, Entscheidungsprozesse in Wartung, Investition und Produktion stärker zu automatisieren und auf Echtzeitinformationen zu stützen. Im Fokus stehen durchgängige Digital Twins, KI-gestützte Asset-Intelligenz und eine Reduktion der bestehenden Trennung zwischen operativer Realität und strategischer Planung. In industriellen Anlagenumgebungen bleibt ein zentrales Problem bestehen: Daten liegen zwar
in großer Menge vor, sind jedoch häufig über verschiedene Systeme, Abteilungen und Zeithorizonte
SPIE RODIAS
Wie Sie im Tagesgeschäft der Instandhaltung Ihre Daten intelligenter nutzen. Maximo
CHATBOT
Entscheidungsintelligenz im Betrieb
Was bringt mir ein KI-Chatbot in der Instandhaltung? 09:40 . Gelesen
• Störungen schneller beheben, einfach auf Wissen zugreifen • Tickets automatisch anlegen • Ersatzteile einfacher und schneller identifizieren • Safety- und Compliance Hinweise in Echtzeit erhalten • Zeit für Einarbeitung reduzieren Maximo Chatbot . 9:41
Bitte schreiben Sie hier Ihre Nachricht oder Frage.
Die KI-gestützten Lösungen von Maximo bieten intelligente Analysen, automatisierte Erkennung und moderne Assistenzfunktionen. Mit passenden Use Cases identifizieren Sie Ihre Quick-Wins. Das Ziel:
• Prozesse vereinfachen • Informationen schneller erhalten • Arbeitsabläufe effizienter gestalten
Mehr erfahren?
verteilt. Genau hier setzen die beiden neuen Partnerschaften von IFS an. Sie adressieren zwei eng miteinander verbundene Ebenen der industriellen Transformation: die Verbindung von Betriebsdaten mit Entscheidungsprozessen sowie die Kopplung von Engineering-Intention und realer Anlagenperformance. Während die Kooperation zwischen IFS und Aveva auf eine durchgängige operative Entscheidungslogik entlang des gesamten Anlagenlebenszyklus zielt, fokussiert die Partnerschaft mit Siemens stärker auf den geschlossenen Kreislauf zwischen Konstruktion, Fertigung und realem Betrieb über Digital Twins und industrielle KI.
Die Zusammenarbeit zwischen IFS und Aveva führt laut Unternehmen in einem ersten Schritt zur „Continuous Asset Decision Intelligence“, eine Architektur, die Echtzeitdaten aus Betrieb und Anlagenkontext zusammenführt – wichtig für die Instandhaltung. Wartungshistorien, Stillstandplanung, Ersatzteilverfügbarkeit, Personalressourcen und Investitionsprioritäten werden dabei in einer gemeinsamen Entscheidungslogik verarbeitet. Auf diese Weise soll ein strukturelles Problem adressiert werden: Erkenntnisse aus Datenanalysen erreichen operative Entscheidungen oft zu spät oder nur unvollständig, denn in klassischen Szenarien sind Zustandsdaten, Instandhaltungsinformationen und Kapitalplanung voneinander getrennt. Entscheidungen erfolgen dadurch häufig auf Basis fragmentierter Informationen. Die neue Lösung Continuous Asset Decision Intelligence verfolgt deshalb einen integrierten Ansatz, bei dem operative Signale direkt in Maßnahmen überführt werden können – etwa bei Anomalien im Anlagenbetrieb, die nicht isoliert betrachtet, sondern im Kontext des gesamten Portfolios bewertet werden. Mark Moffat, CEO von IFS, beschreibt diesen Ansatz wie folgt: „IFS hilft Unternehmen dabei, Erkenntnisse über Anlagen in Maßnahmen für Instandhaltung, Service, Personal- und Kapitalplanung umzusetzen. Gemeinsam mit Aveva können wir ihnen den betrieblichen Kontext und die EnterpriseKI bieten, um zu entscheiden, welche Arbeiten wann durchgeführt werden sollen und ob repariert,
Mark Moffat, CEO von IFS, zur Partnerschaft mit Aveva: „Gemeinsam mit Aveva können wir ihnen den betrieblichen Kontext und die Enterprise-KI bieten, um zu entscheiden, welche Arbeiten wann durchgeführt werden sollen und ob repariert, aufgeschoben oder ersetzt werden soll – und das mit Belegen vom Signal bis zum Ergebnis.“ Bild: IFS
aufgeschoben oder ersetzt werden soll – und das mit Belegen vom Signal bis zum Ergebnis.“ Caspar Herzberg, CEO von Aveva, ergänzt: „Industrielle Intelligenz wird erst dann Realität, wenn man das Gesamtbild vor Augen hat. Unsere Partnerschaft mit IFS verbindet Daten und Erkenntnisse auf leistungsstarke neue Weise – vom Sensor bis in die Vorstandsetage. Die Architektur stimmt, der Bedarf ist dringend und die Möglichkeiten der KI sind nun praktisch umsetzbar.“
Von der Fabrikplanung zur Realität Die zweite Partnerschaft zwischen IFS und Siemens adressiert eine andere, jedoch eng verwandte Lücke: die Trennung zwischen Konstruktionsabsicht, Produktionsplanung und tatsächlicher Anlagenperformance. Besonders im Fertigungsumfeld führt diese Diskrepanz häufig zu ungeplanten Stillständen, nicht synchronisierten Wartungsplänen und ineffizienter Ressourcennutzung. Im Zentrum steht hier der Ausbau industrieller KI in Kombination mit dem Digital-Twin-Ansatz von Siemens. Während Siemens Konstruktions-, Simulations- und Fertigungsdaten zusammenführt, liefert IFS den betrieblichen Kontext aus Wartung, Anlagenverhalten und Lebenszyklusdaten. Daraus soll ein geschlossener Digital Twin entstehen, der nicht nur Design und Simulation abbildet, sondern auch reale Betriebsdaten integriert. Dieser Ansatz ist explizit auf industrielle Anforderungen ausgelegt, in denen Fehlertoleranzen gering sind und regulatorische Anforderungen eine zentrale Rolle spielen. KI-Modelle müssen hier nicht nur performant, sondern vor allem konsistent, nachvollziehbar und regelkonform sein. Tony Hemmelgarn, Präsident und CEO von Siemens Digital Industries Software, formuliert diesen Anspruch so: „Industrielle KI schafft nur dann einen Mehrwert, wenn sie sowohl auf technischen Zielen als auch auf der tatsächlichen Leistung in der Praxis basiert. Gemeinsam mit IFS bringen wir diese Bereiche zusammen, indem wir
Daten aus den Bereichen Konstruktion, Fertigung und Anlagenlebenszyklus in einer sicheren, kontextbezogenen Datenstruktur miteinander verknüpfen. Durch die Bündelung unserer gemeinsamen Stärken im Bereich der industriellen KI werden wir unseren Kunden gemeinsam unsere Vision eines praktisch nutzbaren Digital Twin näherbringen. Dieser ermöglicht es den Unternehmen, auf die Umsetzbarkeit ihrer Innovationen zu vertrauen.“ Auch Mark Moffat betont in diesem Kontext die Bedeutung geschlossener Daten- und Entscheidungsmodelle: „Hersteller müssen sicherstellen, dass ihre Fertigungsanlagen so funktionieren, wie es in der Konstruktion intendiert wurde. Diese Partnerschaft mit Siemens bringt zwei Unternehmen zusammen, die jeweils einen entscheidenden Teil des Puzzles besitzen. Agentic AI ist die entscheidende Neuerung, und führende Industrieunternehmen benötigen Lösungen mit ClosedLoop-Modellen und -Daten sowie mit einem umfangreichen Kontext, der im aktiven Betrieb keine Fehlinterpretationen zulässt. Indem wir unsere gemeinsamen Stärken im Bereich der industriellen KI bündeln, können wir Herstellern dabei helfen, die Lücke zwischen Planung und Realität zu schließen und echte, messbare Leistungssteigerungen zu erzielen.“
Gemeinsame Stoßrichtung Beide Partnerschaften folgen einem gemeinsamen industriellen Leitmotiv: der Reduktion von Systembrüchen zwischen Datenentstehung, Analyse, Entscheidungsfindung und operativer Umsetzung. Ob im Anlagenbetrieb oder in der Fertigung – im Mittelpunkt steht die Idee einer durchgängigen, KI-gestützten Entscheidungsarchitektur, die operative und strategische Ebenen enger verzahnt. Damit verschiebt sich der Fokus von reiner Datensammlung hin zu kontextualisierter Entscheidungsintelligenz über den gesamten Lebenszyklus von Anlagen und Produkten. www.ifs.com/de
Ja!
Ungeplanter Bedarf schnell gedeckt. Mit Conrad. Millionen Produkte immer verfügbar
conrad.de/ja-momente
Alle Teile des Erfolgs
04_2026_v25_korr 14.08.2026 17:37 Seite 12
12
www.b-und-i.de
MANAGEMENT & TECHNOLOGIE
August 2026
Strom: Der unterschätzte Wettbewerbsfaktor Studie zeigt: Hoher Verbrauch bedeutet nicht automatisch hohe Kosten Zwei Betriebe, vergleichbare Anlagen, ähnliche Auftragslage – doch am Jahresende trennen ihre Stromrechnungen mehrere Tausend Euro. Der Grund für diesen enormen Unterschied liegt unter anderem am Standort und daran, wie Energie eingekauft wird. Für den Mittelstand wird Energie damit zu einem Wettbewerbsfaktor, der durch ein durchdachtes Energiemanagement direkt beeinflusst werden kann. Für Privathaushalte gibt es längst Strompreisvergleiche. regionale Mittelständische Betriebe tappten in dieser Hinsicht bisher im Dunkeln. Genau diese Lücke schließt nun der GewerbestromReport von Wattline (siehe Kasten), der die Energiedaten von über 26.000 Betrieben aus zwölf Branchen und allen sechzehn Bundesländern ausgewertet hat. Erstmals kann belegt werden, was viele längst ahnten: Wo ein Betrieb steht, entscheidet messbar über seine Stromkosten. Zwei Befunde stechen aus dem GewerbestromReport heraus: Zum einen hat sich das Preisniveau für Gewerbestrom seit der Energiepreiskrise 2020 etwa verdoppelt.
Klare Regionalmuster Zum anderen klaffen die Preisunterschiede für Strom regional weit auseinander: Zwischen dem teuersten und dem günstigsten Bundesland liegen rund 17 Prozentpunkte. Am günstigsten beziehen Betriebe im Saarland ihren Strom, am meisten zahlen Unternehmen in Bayern, Bremen und Schleswig-Holstein. Der Report betrachtet die reine Energiekomponente, also den Beschaffungspreis je Kilowattstunde; Netzentgelte, Steuern und Umlagen sind nicht enthalten. Die regionalen Unterschiede entstehen somit am Markt, nicht an der Steckdose. Hinter den Schwankungen der Beschaffungspreise am Strommarkt stehen der Wettbewerb der Versorger, die regionale Verfügbarkeit von Wind- und Son-
Philip Gutschke ist stellvertretender Geschäftsführer der Wattline GmbH und Bereichsleiter für Energiebeschaffung und Unternehmensentwicklung. Als Energieexperte hilft er kleinen und mittleren Unternehmen, ihre Strom- und Gasbeschaffung professionell aufzustellen und dauerhaft bessere Konditionen zu erzielen. Mit dem Gewerbestrom-Report gibt er dem Mittelstand eine Datenbasis an die Hand, die bislang vor allem Großverbrauchern vorbehalten war.
nenstrom und die Beschaffungsstrategie der Lieferanten. Dieses Muster zieht sich quer durch alle zwölf untersuchten Branchen, vom Bäckerhandwerk über das KfzGewerbe bis zum Gesundheitswesen. Besonders dort, wo viel Strom fließt, zeigt sich das Muster deutlich: im Metallgewerbe und Maschinenbau mit durchschnittlich rund 140.000 Kilowattstunden Verbrauch pro Jahr und Betrieb. Das Paradoxe: Die regionalen Preisunterschiede folgen nicht dem Verbrauch. Im Gegenteil. Im Metall- und Maschinenbau verbrauchen Berliner Betriebe im Schnitt das Neunfache vergleich-
barer Unternehmen in SachsenAnhalt. Beim Strompreis zeigt sich dafür ein inverses Verhältnis: Berlin mit dem höchsten Verbrauch zahlt unterdurchschnittliche Preise, während Sachsen-Anhalt mit deutlich niedrigerem Verbrauch rund 12 Prozent über dem Bundesschnitt liegt. Der Grund liegt unter anderem in der gewählten Energiebeschaffungsstrategie. Wann ein Vertrag abgeschlossen wurde und welcher Strommix dahintersteht, prägt den Energiepreis oft stärker als die reine verbrauchte Strommenge. Dass identische Betriebstypen je nach Standort unterschiedlich viel Strom ziehen, hat mehrere Ursachen. Gebäudealter, Dämmstandard und regionales Klima bestimmen, wie viel Energie in Heizung, Kühlung und Beleuchtung fließt. Hinzu kommen Produktions-
organisation, Schichtmodelle und Leerlaufzeiten der Maschinen. Eine moderne Halle mit durchdachtem Lastmanagement kommt spürbar mit weniger aus als ein älterer Standort mit identischem Maschinenpark.
Energiekosten systematisch senken
Der Wattline Gewerbestrom-Report 2026 Der Gewerbestrom-Report von Wattline, der zum Download kostenfrei bereit steht, liefert eine umfassende Datenbasis zu Strompreisen und -verbrauch im deutschen Mittelstand. Ausgewertet wurden die anonymisierten Energiedaten von über 26.000 Betrieben aus zwölf
Branchen und allen sechzehn Bundesländern. Betrachtet wird ausschließlich die reine Energiekomponente, also der Beschaffungspreis je Kilowattstunde – Netzentgelte, Steuern und Umlagen bleiben außen vor. www.wattline.de/ gewerbestrom-report/
Hier liegt ein unterschätzter Hebel zur Senkung der Energiekosten. Undichte Druckluftnetze, schlecht gewartete Antriebe, ineffiziente Pumpen und Lüfter treiben den spezifischen Verbrauch oft unbemerkt nach oben. Wartungszustand und Prozessorganisation können zwischen zwei sonst gleichen Betrieben 10 bis 20 Prozent Unterschied bei den Stromkosten pro produziertem Stück ausmachen. Wer diese Energieverluste schließt, senkt direkt die einzukaufende Strommenge. Betriebe können zum einen ihren Verbrauch reduzieren und zum anderen ihre Energiebeschaffung optimieren. Oft lohnt sich beides parallel, wobei die schnellsten Gewinne oft auf der Verbrauchsseite liegen, ohne dass neue Verträge nötig sind. Der erste Schritt zur Senkung der Energiekosten ist
Bilder: Wattline
Transparenz. Kontinuierliches Energiemonitoring macht Lastspitzen und Dauerverbraucher wie Druckluft, Kälte oder Ofenlinien überhaupt erst sichtbar. In der Praxis lohnt es sich, zuerst den Lastgang zu messen und dann die größten Verbraucher zu optimieren beziehungsweise Druckluftleckagen aufzuspüren. Dies sind Maßnahmen, die sofort wirken und keinen neuen Liefervertrag brauchen. Der größere Hebel auf der Preisseite liegt allerdings beim Energiemanagement. Wer den Vertrag mit Blick auf den Markt und zum richtigen Zeitpunkt abschließt, etwa über gestaffelte Tranchen statt einer Last-MinuteVerlängerung, sichert sich einen langfristigen Preisvorteil. Parallel kann Strom aus eigener Erzeugung die zugekaufte Strommenge senken. Photovoltaik auf Dach- und Freiflächen deckt einen Teil des Tagesbedarfs vor Ort. An Standorten mit gleichzeitigem Strom- und Wärmebedarf nutzt eine Kraft-Wärme-Kopplung den Brennstoff gleich doppelt. Gerade kleineren Betrieben fehlen oft die Mittel für größere Investitionen. Hier setzen Einkaufsgemeinschaften an: Sie bündeln die Mengen vieler Unternehmen und verschaffen so auch dem Mittelstand Zugang zu besseren Konditionen für Gewerbestrom, wie sie sonst nur Großabnehmer erhalten. Der Standort eines Betriebes prägt seinen Strompreis oftmals stärker als die verbrauchte Strommenge, doch beides ist gestaltbar. Wer den Lastgang kennt, Verluste in der Instandhaltung schließt und die Energiebeschaffung aktiv steuert, senkt einen Kostenblock, der lange als unveränderbar galt. Autor: Philip Gutschke, stellv. Geschäftsführer Wattline GmbH www.wattline.de
Impressum BETRIEBSTECHNIK & INSTANDHALTUNG B&I Die Industrie-Zeitung ISSN: 1864-4554 24. Jahrgang Erscheinungsweise 6 x jährlich Herausgeber und Gesamtanzeigenleitung: Wolff Publishing Andreas Wolff e.K. Lothringer Str. 32 58091 Hagen Postfach 5105 58101 Hagen Tel.: +49 (0) 2331.910 8660 Fax: + 49 (0) 2331.910 8668 www.b-und-i.de / info@b-und-i.de Chefredaktion: Volker Zwick (V. i. S. d. P.) Meierhofstr. 19, 86473 Ziemetshausen Tel. +49 (0) 8284.929-90 Fax: +49 (0) 8284.929-91 redaktion@b-und-i.de Lektorat: Dr. Gotlind Blechschmidt, Augsburg Abonnement und Bezugspreise Einzelausgabe 13,00 Euro (zzgl. Versand) Jahresabonnement Inland 45,00 Euro inkl. 7 Prozent MwSt., Europa 54,00 Euro, Übersee 65,00 Euro (Luftpost auf Anfrage) Probe-Abo: abo@b-und-i.de Studenten erhalten einen Rabatt von 50 Prozent bei Vorlage der Immatrikulationsbescheinigung. Abonnements für die Zeitung BETRIEBSTECHNIK & INSTANDHALTUNG werden für ein Jahr abgeschlossen und sind mit einer Frist von 6 Wochen vor Ablauf des Bezugsjahres schriftlich kündbar. Eine Abonnement-Bestellung kann innerhalb einer Frist von 14 Tagen widerrufen werden. Gültig ist die Anzeigenpreisliste 2026. Vertrieb Vertriebsunion Meynen GmbH & Co. KG Postfach 1153 . 65331 Eltville Tel. +49 (0) 6123.9238-251 Fax: +49 (0) 6123.9238-252 E-Mail: b-und-i@vertriebsunion.de Abo-Service: abo@b-und-i.de Druck Bonifatius GmbH, 33100 Paderborn Diese Zeitung wurde auf 100 % chlorfreiem Recyclingpapier und klimaneutral gedruckt.
Copyright Diese Zeitschrift und alle enthaltenen Beiträge und Abbildungen sind urheberrechtlich geschützt. Jede Verwertung außerhalb der engen Grenzen des Urheberrechtsgesetzes ist ohne Zustimmung des Verlages unzulässig und strafbar. Dies gilt insbesondere für Vervielfältigungen, Übersetzungen, Mikroverfilmungen und die Einspeicherung und Verarbeitung in elektronischen Systemen. Für unverlangt eingesandte Manuskripte kann keine Gewähr übernommen werden. Von namentlich genannten Fremdautoren oder von ausgewiesenen Unternehmen stammende Beiträge stellen nicht zwingend die Meinung der Redaktion dar. Die Publikation dient der eigenen Meinungsbildung durch die Leser.
Bankverbindung Deutsche Bank Hagen, BLZ 450 700 24 Konto 688 9000 USt-IdNr. DE189086853 Erscheinungsort: Hagen Erfüllungs- und Zahlungsort: Hagen Gerichtsstand: Hagen
ARBEITSSICHERHEIT
August 2026
www.b-und-i.de
13
Länger nutzen statt entsorgen Über die Reparatur und die richtige Pflege von Berufs- und Schutzkleidung Die Reparatur und eine professionelle Pflege verlängern die Lebensdauer von Arbeits- und Schutzkleidung – bei kontaminierter oder beschädigter Berufs- und Schutzkleidung ist jedoch eine fachgerechte Entsorgung Pflicht. Wirtschaftliche Konzepte für die Reinigung und Wartung, den Austausch und die fachgerechte Entsorgung bieten Technische Händler an, die auf Arbeitsschutz spezialisiert sind. Berufsund Schutzkleidung gelten längst nicht mehr als Wegwerfprodukte. Gerade hochwertige Arbeits- und Schutzkleidung für Industrie, Handwerk oder Chemiebetriebe lassen sich durch professionelle Reinigung, Reparatur und Aufarbeitung deutlich länger nutzen. Anbieter im Technischen Handel setzen deshalb auf sogenannte „SecondLife“-Konzepte: Kleidung wird geprüft, sortiert, gereinigt und instand gesetzt. Repariert werden etwa Risse, Verschlüsse oder verschlissene Partien. „Modernes Bekleidungsmanagement heißt, Arbeitskleidung so lange zu reparieren und professionell zu reinigen, wie es geht. Erst wenn die Kleidung ihre Funktion verliert, gehen die Textilfasern ins Recycling. Über ein Mitarbeiter-Bekleidungsmanagementsystem werden Rückgaben und Auskleidungen – etwa bei Fluktuation oder Saisonarbeit – gesteuert. So kann der Arbeitgeber gebrauchte und aufbereitete Kleidung den Mitarbeitern erneut zur Verfügung stellen. Das ist insbesondere wichtig, wenn die Kleidung mit Firmenlogo versehen ist“, erklärt Lars Lübbert vom Technischen Händler Gebr. Runde GmbH (Hamburg) stellvertretend für die Branche. Für Arbeitgeber bedeute dies weniger häufige Ausgaben für Neuanschaffungen.
Langlebig und reparaturfreundlich Renommierte Hersteller von Berufs- und Schutzbekleidung wie Bierbaum-Proenen (BP), Big Arbeitsschutz, Kübler, Nitras Safety und Planam versorgen den Fachhandel mit qualitativ hochwertigen, langlebigen und industriell waschbaren Produkten. Durch ihre Haltbarkeit werden wertvolle Ressourcen eingespart. „Dieser Anspruch bezieht sich aber nicht nur auf Stoffe, Garne und Materialien, sondern reicht viel weiter: zum Beispiel bis hin zur Reduzierung des Energieverbrauchs und der CO2-Emissionen“, erläutert Fabian Kusch, Leiter Einkauf/Nachhaltigkeit bei BP, aus Sicht der Hersteller.
Bild: Kübler Bei der Entwicklung der PSA-Produktlinie Reforce spielte laut Hersteller Kübler die Langlebigkeit eine wichtige Rolle. Eingesetzt wird ein Zwei-Weg e-Stretchgewebe aus 50 Prozent Bio-Baumwolle, 33 Prozent recyceltem Polyester und 17 Prozent Elastomultiester.
Fachgerechte Reparaturen können die Nutzungsdauer weiter verlängern und die Wirtschaftlichkeit erhöhen. Voraussetzung ist allerdings, dass die Schutzfunktion der Kleidung vollständig erhalten bleibt. Grenzen erreicht die Weiternutzung dort, wo Schutzkleidung sicherheitsrelevante Mängel oder gefährliche Kontaminationen aufweist. Das betrifft insbesondere PSA aus der chemischen Industrie, Lackierbetrieben oder dem Gefahrstoffbereich. Sobald Kleidung mit Lösemitteln, Lacken, Ölen, Isocyanaten oder anderen Gefahrstoffen belastet ist und sich diese Belastung nicht mehr sicher entfernen lässt, darf sie nicht weitergetragen oder repariert werden. Gleiches gilt bei
Hybridhosen von BP Bierbaum-Proenen vereinen nach Herstellerangaben Bewegungsfreiheit und Tragekomfort mit Langlebigkeit. Aus Sicht des VTH-Qualitätspartners, der seit 1788 tätig ist, ist die Haltbarkeit von Produkten ein wesentlicher Beitrag zur Nachhaltigkeit. Bild: BP Bierbaum-Proenen
Was bedeutet Industriewäschetauglichkeit? Workwear und Schutzkleidung, die nach EN ISO 15797 industriewäschetauglich ist, ist auf Langlebigkeit ausgelegt. Zudem schont sie durch professionelle Pflege Ressourcen. Das macht sie nachhaltiger – in ökologischer, aber auch öko-
nomischer Hinsicht. Für viele Kunden des Handels zum Beispiel aus der Industrie, der Pflege- und Gesundheitsbranche, der Gastronomie oder der Lebensmittelindustrie ist die Industriewäschetauglichkeit daher eine Grundanforderung.
beschädigten Chemikalienschutzschichten, durchtränktem Gewebe oder Materialermüdung. Rechtliche Grundlage sind unter anderem die Gefahrstoffverordnung, die PSA-Benutzungsverordnung sowie das Kreislaufwirtschaftsgesetz. Arbeitgeber sind verpflichtet, sichere Schutzkleidung bereitzustellen und kontaminierte Textilien ordnungsgemäß zu entsorgen. Die Deutsche Gesetzliche Unfallversicherung e.V. (DGUV) weist ausdrücklich darauf hin, dass PSA regelmäßig geprüft und bei eingeschränkter Schutzwirkung unverzüglich ersetzt werden muss. Ist eine Wiederaufbereitung nicht mehr möglich, muss die Kleidung fachgerecht recycelt oder entsorgt
Unter der Bezeichnung Recoline führt Planam ein Sortiment, das aus recyceltem Polyester sowie nachwachsenden, pflanzlichen Rohstoffen (z.B. Maisstärke) besteht. Bild: Planam
werden – bei gefährlich kontaminierter Schutzkleidung häufig über spezialisierte Entsorgungswege. Technische Händler wie Gebr. Runde in Hamburg stellen dafür inzwischen zertifizierte Vernichtungsnachweise bereit, um Unternehmen bei der gesetzeskonformen Entsorgung zu unterstützen. Arbeitsschutzfachhändler im VTH
Verband Technischer Handel e.V. finden sich auf www.vth-verband.de/mitgliederverzeichnis (Fachgruppe Persönliche Schutzausrüstungen). Der Verband vergibt ein Siegel für „Zertifizierte Fachbetriebe für PSA nach VTHStandard“ auf Basis definierter und transparenter Kriterien. Autor: Lars Langhans, Kollaxo www.vth-verband.de
Rundumsicht für AGVs Lückenlose Sensorik ermöglicht höhere Fahrgeschwindigkeit und Sicherheit Fahrerlose Transportfahrzeuge müssen Hindernisse zuverlässig erkennen und gleichzeitig hohe Fahrgeschwindigkeiten ermöglichen. Melkus Mechatronic setzt dafür bei seinen Paletten-AGVs auf mehrere 360-Grad-Laserscanner, deren Sichtfelder sich überlappen. Dadurch entstehen keine toten Winkel, was omnidirektionale Fahrten mit voller Geschwindigkeit ermöglicht und zugleich die Personensicherheit erhöht. 360-Grad-Laserscanner erfassen kontinuierlich die Umgebung und liefern sowohl die Daten für die konturbasierte Navigation als auch für die Kollisionsvermeidung. Werden Personen oder Hindernisse erkannt, kann das Fahrzeug rechtzeitig anhalten oder ausweichen. Bei vielen AGVs übernimmt nur ein einzelner Laserscanner diese Aufgabe. Da das Fahrzeug selbst einen Teil des Sichtfelds verdeckt, entstehen jedoch tote Winkel. Insbesondere bei Rückwärtsfahrten muss deshalb häufig die Geschwindigkeit reduziert werden. Melkus Mechatronic, ein Hersteller von fahrerlosen Transportfahrzeugen, verfolgt einen anderen Ansatz. Zweirichtungs-AGVs wie die Modelle Melkus Q40, Melkus C52, Melkus C4060 und Melkus BLS4060 Rack Stacker verfügen hier über zwei 360-Grad-Laserscanner. Dadurch bleibt die Umgebung auch bei Rückwärtsfahrt vollständig überwacht.
Effizientere Materialflüsse Bei den omnidirektionalen Paletten-AGVs Melkus G130 3.0 und Melkus HLG130 kommen sogar drei beziehungsweise vier Scanner zum Einsatz. Die Sensoren sind an den Ecken der Antriebseinheit sowie in einer oder beiden Gabelspitzen integriert. Durch die Überlappung der einzelnen Sichtfelder entsteht eine lückenlose
Sensorik dauerhaft vor Staub, Beschädigungen und mechanischen Einwirkungen zu schützen, sind die Laserscanner unterhalb des Fahrzeugchassis verbaut. Ergänzend bietet Melkus Mechatronic eine Time-of-FlightKamera (ToF) an. Sie erweitert den überwachten Bereich oberhalb der Laserscanner und erkennt Hindernisse, die in den Fahrweg hineinragen, beispielsweise Tischplatten oder Regalüberstände. Dadurch lassen sich auch Kollisionen außerhalb der bodennahen Erfassung vermeiden. „Unser Anspruch ist, Mensch und Martin Lindner, CEO von Melkus Mechatronic, Maschine sicher und effizient zuist überzeugt: „Die Sensorik in unseren Paletsammenzubringen“, betont in ten-AGVs ist ein echter Meilenstein. Sie ermögdiesem Zusammenhang Martin licht einen omnidirektionalen Betrieb mit Lindner, CEO von Melkus Mehöchster Effizienz bei kompromissloser Perchatronic. „Die Sensorik in unseren sonensicherheit.“ Bilder: Melkus Mechatronic Paletten-AGVs ist ein echter Rundumsicht ohne tote Winkel. Meilenstein, denn sie ermöglicht Die vollständige Umfelderfassung einen omnidirektionalen Betrieb ermöglicht den Fahrzeugen mit höchster Effizienz bei komproFahrten mit einer Geschwindigkeit missloser Personensicherheit.“ von bis zu 1,5 m/s in jeder Bewe- www.melkus-mechatronic.com gungsrichtung. Damit können Paletten beispielsweise auch quer aus einer Regalgasse transportiert werden, ohne dass das Fahrzeug zuvor in Fahrtrichtung ausgerichtet werden muss. Der Wegfall zusätzlicher Dreh- und Rangierbewegungen verkürzt Transportzeiten und erhöht den Durchsatz innerhalb der Intralogistik. Gleichzeitig sinkt der Energiebedarf, wodurch sich die 360-Grad-Laserscanner sorgen für eine Betriebszeiten zwischen den Lade- lückenlose Rundumsicht und erlauben damit zyklen verlängern und Stillstand- ein sicheres omnidirektionales Fahren bei zeiten reduziert werden. Um die voller Geschwindigkeit.
14
FERTIGUNGSTECHNIK
www.b-und-i.de
August 2026
Cobot-Konzept überzeugt in der Palettierung Molkerei optimiert die Palettierung von Pouchbeutelverpackungen in offenen Trays Die Palettierung von Pouchbeutelverpackungen in offenen Trays war bei der Privatmolkerei Bauer im bayerischen Wasserburg am Inn bisher auch schon möglich, aber sie war arbeitsintensiv, wenig prozesssicher und platzaufwendig. Durch den Einsatz eines Cobots von Yaskawa und einer automatisierten Palettierungsanlage von Profipack hat sich das grundlegend geändert. Es wird nun eine Taktzeit von 20 Sekunden pro Tray erreicht – und das bei hoher Prozessstabilität. Seit dem Jahr 1887 dreht sich bei der heutigen Privatmolkerei Bauer im bayerischen Wasserburg am Inn alles um die Verarbeitung von Milch – und das mit anhaltendem und weiterwachsendem Markterfolg: Die Joghurt-, Trinkjoghurt- und Käsespezialitäten des Unternehmens sind in jeder Kühltheke vertreten und behaupten sich dort seit Jahrzehnten. Eine zentrale Grundlage dieser Position ist die kontinuierliche Weiterentwicklung des Portfolios; eine weitere ist die konsequente Optimierung und Automatisierung der Produktions- und Verpackungsprozesse – mit dem Ziel, die Qualität nachhaltig zu sichern und zugleich die Mitarbeitenden von physisch belastenden Routinetätigkeiten zu entlasten. Bei ihrem jüngsten Automatisierungsprojekt haben sich die Verantwortlichen der Privatmolkerei Bauer den Prozess zur Verpackung von Joghurt in Pouchbeutel vorgenommen – genauer gesagt: den Abschluss der Verpackungskette. Im Fokus stand die Aufgabe, bereits in Trays angeordnete Gebinde versandgerecht auf Europaletten zu stapeln. Dieser Prozessschritt wurde zuvor manuell durchgeführt. „Primäres Ziel war die Erhöhung der Prozesssicherheit“, erläutert Anton Weber, verantwortlicher Projektleiter bei der Privatmolkerei Bauer. Er ergänzt: „Zudem sollte die Palettierungslösung eine hohe Integrationsfähigkeit in bestehende Abläufe sowie eine einfache Bedienbarkeit aufweisen.“
Die zentrale Herausforderung lag weniger in der geforderten Leistung von mindestens drei Trays pro Minute, sondern in spezifischen Rahmenbedingungen: Erstens sollte die Anlage aus Platzgründen ohne Schutzzaun oder zusätzliche Sicherheitseinrichtungen auskommen. Zweitens kommen nach oben offene Trays zum Einsatz, die 40 Pouches in zehn Einzelkartons enthalten, welche beim Handling nicht verrutschen dürfen. Drittens war die Applikation von Zwischenlagen aus Karton erforderlich.
Frei zugängliche Anlage …
Zur Umsetzung der Anforderung einer frei zugänglichen Anlage realisierte Profipack in diesem Projekt erstmals eine cobotbasierte Lösung. Der kollaborative Roboter ist für den sicheren Betrieb im direkten Personenkontakt ausgelegt und übernimmt mehrere Funktionen: Er entnimmt jeweils zwei Trays mit je zehn Einzelverpackungen aus dem vorgelagerten Packer und platziert diese auf einen von zwei Palettenplätzen. Nach Erreichen der maximalen Stapelhöhe erfolgt ein automatischer Wechsel, sodass die volle Palette ausgetauscht werden kann.
… mit einem Cobot Im Rahmen eines strukturierten Auswahlverfahrens entschied sich die Privatmolkerei Bauer für eine Lösung der österreichischen Profipack Verpackungsmaschinen GmbH. Das 1998 gegründete Unternehmen ist auf Verpackungs-, Palettier-, Entladeund Fördertechnik sowie ergänzend auf Intralogistiksysteme spezialisiert und bedient insbesondere den „Trockenteil“ der Food-und-Beverage-Industrie sowie weitere Branchen. Neben dem Leistungsportfolio und der umfassenden Erfahrung in der Molkerei- und Brauereibranche überzeugte Profipack auch durch die geografische Nähe: Der Unternehmensstandort im tirolerischen Schwoich bei Kufstein liegt lediglich rund 70 Kilometer von Wasserburg entfernt.
Ein starkes Trio: Hannes Langreiter von Profipack (links), Anton Weber von der Privatmolkerei Bauer und der Yaskawa Cobot. Bilder: Yaskawa Europe
Zusätzlich appliziert der Cobot eigenständig Karton-Zwischenlagen. Der Prozess ist derzeit für drei unterschiedliche PouchFormate beziehungsweise Gewichte ausgelegt und kann bei Bedarf um weitere Programme erweitert werden. Als langjähriger Systempartner von Yaskawa setzte Profipack Verpackungsmaschinen auch in seinem ersten Cobot-Projekt auf ein Modell dieses Herstellers: Eingesetzt wird ein sechsachsiger HC20DTP mit 20 Kilogramm Traglast und 1.900 Millimetern Arbeitsbereich.
Schaltschrank und Steuerung im Sockel Schaltschrank und Steuerung sind platzsparend im Sockel integriert. Die Cobot-Modelle der DTP-Serie (P für Plug & Play) verfügen über einen Adapterflansch, der sich als De-facto-Standard zur Anbindung von Peripherie wie Greifern etabliert hat. Zudem ist die Medienführung für Ethernet, I/O und Druckluft im Inneren des Roboterarms integriert, wodurch Störkonturen vermieden und die Reinigungsfähigkeit verbessert werden. Eine optimierte Kabelführung ermöglicht erweiterte Bewegungsradien der Achsen und erhöht damit die Flexibilität im Einsatz. Für die Programmierung stehen Bedienelemente am Handgelenk zur Verfügung. Diese vereinfachen das Anlernen per Handführung, da Positionsbestätigungen direkt am Roboter erfolgen können. In der vorliegenden Anwendung ist der Cobot mit einem von Profipack entwickelten modularen MRK-Leichtbau-Vakuumgreifer ausgestattet, der jeweils zwei Trays gleichzeitig aufnimmt. Dies
Der sechsachsige HC20DTP bietet 20 Kilogramm Tragkraft und 1.900 Millimeter Arbeitsbereich. Schaltschrank und Steuerung sind platzsparend im Sockel integriert.
steigert den Durchsatz und stabilisiert zugleich die offenen Trays während der Palettierung. Eine leichte Neigung des Greifers sorgt zusätzlich für sicheren Halt der Verpackungen. Das individualisierte Sicherheitskonzept für die Mensch-RoboterKollaboration wurde von Yaskawa umgesetzt, die das Projekt zudem eng begleiteten. „Wir wurden intensiv unterstützt“, resümiert Hannes Langreiter, technischer Vertrieb bei Profipack, und betont die positive Wirkung der Zusammenarbeit auch auf Kundenseite. Seit Januar 2026 ist die Pouchbeutel-Palettierungsanlage bei der Privatmolkerei Bauer im Betrieb und erfüllt die Anforderungen im Produktionsalltag. Die Anlage erreicht 20 Sekunden Taktzeit pro Tray bei hoher Prozessstabilität und fügt
sich nahtlos in die Verpackungslinie ein. Der Cobot übernimmt zusätzlich die Applikation von Zwischenlagen und ermöglicht durch flexible Programmierung die Anpassung an unterschiedliche Pouch-Formate. „Das System arbeitet sicher und platzsparend ohne zusätzliche Schutzeinrichtungen“, resümiert Projektleiter Anton Weber und betont: „Zudem ist die Lösung robust und industrietauglich. Auch nach mehreren Monaten im Drei-Schicht-Betrieb bestätigt sich die richtige Investitionsentscheidung.“ Die positive Zusammenarbeit hat bereits den Grundstein für weitere gemeinsame Projekte gelegt. Autor: Sepp Hautzinger, Sales Manager, Yaskawa Europe GmbH (Sales Office Austria), Schwechat bei Wien www.yaskawa.de
Der Cobot entnimmt die Trays aus dem vorgeschalteten Packer, setzt sie auf Paletten um und fügt selbstständig Karton-Zwischenlagen ein. Eine zentrale Komponente ist das von Profipack selbst entwickelte, modulare MRK-Leichtbau-Vakuum-Greifsystem.
August 2026
ANTRIEBS- & STEUERUNGSTECHNIK
Sicherheit auf trockenem Weg Neues Sperrkammersystem vereinfacht Wartung von Doppelmembranpumpen Pneumatische Doppelmembranpumpen werden in der Chemieindustrie häufig für anspruchsvolle und sensible Medien eingesetzt. Um bei einem Membranschaden sowohl den Austritt von Fördermedien als auch eine Kontamination des Prozesses zu verhindern, hat Timmer nun ein neues Sperrkammersystem entwickelt. Die Lösung verzichtet vollständig auf Sperrflüssigkeit. Dies soll die Leckageüberwachung vereinfachen und den Wartungsaufwand reduzieren. Sicherheit hat bei der Förderung anspruchsvoller und sensiblen Medien höchste Priorität. Besonders kritisch wird es, wenn eine Membran in einer Doppelmembranpumpe verschleißt oder reißt. In diesem Fall darf weder Produkt in die Umgebung gelangen noch Druckluft oder andere Fremdstoffe in den Prozess eindringen. Vor diesem Hintergrund hat Timmer ein neues SperrkammersysDie mobile Ausführung der Doppelmembrantem für pneumatische Doppelpumpe eignet sich laut Hersteller unter anmembranpumpen entwickelt. Ziel derem für flexible Einsätze in Chemieparks und Ex-Bereichen. war es, die Schwachstellen konventioneller Systeme zu beseiVerkaufsleiter Flüssigkeitspumtigen. „Unser Ziel war es, die bepen bei Timmer. kannten systembedingten NachDas Sperrkammersystem soll Beteile bestehender Sperrkamschädigungen der Membranen mersysteme gezielt zu optimieren frühzeitig erkennen und so die Beund damit die Prozesssicherheit triebssicherheit erhöhen. Reißt die nachhaltig zu steigern“, erklärt medienseitige Membran, gelangt Stefan Anstöter, Key-Accountdas Fördermedium zunächst in die Manager für den Bereich CheSperrkammer. Dort registriert ein miepumpen bei Timmer. Feuchtigkeitssensor bereits gerinWährend nämlich herkömmliche ge Flüssigkeitsmengen und kann Sperrkammersysteme zwischen eine sofortige Reaktion auslösen. zwei Membranen mit einer neutralen Sperrflüssigkeit arbeiten, setzt die neue Lösung auf einen Leckagen frühzeitig trockenen Sperrraum. Die Krafterkennen übertragung erfolgt mechanisch. Dadurch entfällt die Notwendigkeit, die Sperrflüssigkeit auf das „Die Leckageerkennung mittels Feuchtigkeitssensoren ist techjeweilige Fördermedium abnisch deutlich einfacher, da Mezustimmen. Bei konventionellen dien in der Sperrkammer direkt Lösungen kann dies einen erhebdetektiert werden und keine auflichen Aufwand verursachen. wendige Einregelung sowie sen„Die Sperrflüssigkeit muss exakt sorische Anpassung an das Überauf das jeweilige Medium abgewachungsmedium erforderlich stimmt werden“, erläutert Ansind“, erklärt Lange. stöter. Je nach Anwendung seien Zusätzlich kann die Pumpe mit dabei sowohl die Eigenschaften einem Drucksensor ausgestattet der Flüssigkeit als auch die werden. Dieser überwacht die Sensorik zu berücksichtigen. „Das Sperrkammer auf Druckanstiege ist aufwendig und macht Warund erkennt Schäden an der lufttung und Service unnötig komseitigen Membran. Dadurch lässt pliziert“, weiß Anstöter. sich verhindern, dass Druckluft in Die technische Grundlage für die das Fördermedium gelangt. neue Konstruktion stammt aus einer bereits etablierten Produkt- „Damit schützen wir nicht nur die Umgebung vor austretenden Mereihe des Unternehmens. „Wir dien, sondern verhindern gleichnutzen die mechanische Kraftzeitig, dass Fremdstoffe in den übertragung bereits in unserer Prozess gelangen“, verdeutlicht Hochdruckpumpen-Serie, wir Anstöter. Gerade in chemischen hatten die Lösung also bereits im Haus“, berichtet Philipp Lange, Produktionsprozessen kann dies entscheidend sein. Denn nicht nur austretende Medien stellen ein Risiko dar. Auch geringe Verunreinigungen können die Qualität eines Produkts beeinträchtigen oder ganze Chargen unbrauchbar machen. Für Instandhalter dürfte insbesondere der reduzierte Serviceaufwand interessant sein. Da keine Sperrflüssigkeit eingesetzt wird, entfallen zahlreiche Arbeitsschritte, die bei klassischen Sperrkammersystemen notwendig sind. Timmer verfolgt einen cleveren Ansatz: „Bei klassischen Systemen müssen Zwischen den beiden Membranen befindet die Kammern befüllt, entlüftet sich keine Flüssigkeit, sondern ein trockener und anschließend exakt eingeSperrraum. Die Kraftübertragung erfolgt mechanisch. regelt werden“, erläutert Anstöter.
www.b-und-i.de
Das neue Sperrkammersystem erkennt laut Entwickler Membranschäden frühzeitig und verhindert den Austritt sensibler Fördermedien. Durch den Verzicht auf Sperrflüssigkeit reduziert sich außerdem der Aufwand für Wartung, Inbetriebnahme und Sensoreinstellung. Bilder: Timmer
„Bei unserem System bleibt die Wartung im Wesentlichen mechanisch: reinigen, Membranen tauschen, montieren, fertig.“ Insbesondere in Chemieparks, in denen Wartungsarbeiten häufig durch eigenes Fachpersonal durchgeführt werden, kann dies die Stillstandzeiten verkürzen und den Aufwand bei Serviceeinsätzen reduzieren. Neben stationären Installationen sieht Timmer auch Einsatzmöglichkeiten in mobilen Anwendungen: So werden in Chemieparks Doppelmembranpum- „Dann ist es ein großer Vorteil, wenn keine Sperrflüssigkeit pen häufig auf Fahrwagen angepasst werden muss.“ montiert, um verschiedene MeFür solche Einsätze bietet das dien flexibel umzupumpen. Unternehmen auch rein mechaDabei ist oft nicht im Voraus nische Varianten des Systems an. bekannt, welches Medium als Nächstes gefördert werden soll. Diese kommen ohne zusätzliche Elektronik aus. „Das System funk„Gerade bei mobilen Anwentioniert dann komplett ohne zudungen weiß man oft gar nicht exsätzliche Elektronik. Der Anakt, welches Medium als Nächstes gefördert wird“, erklärt Anstöter. wender sieht direkt mittels
Schauglas und/oder Manometer, ob alles im grünen Bereich ist“, sagt Lange. Die mobilen Ausführungen sind zudem für den Einsatz in explosionsgefährdeten Bereichen ausgelegt. Nach Angaben des Herstellers befinden sich die ersten Systeme bereits bei Chemieunternehmen im praktischen Einsatz. www.timmer.de
Nutzung
Reparatur
Zwei Vorteile mit einer Neuwert-Reparatur sichern! Mit unserer Neuwert-Reparatur setzen wir nicht nur Ihre elektromechanische Antriebstechnik preiswert instand, sondern geben Ihnen noch 24 Monate Mängelhaftung* oben drauf! *auf den Komplettantrieb sowie auf Produkte anderer Hersteller
Life Cycle Services
15
Die Neuwert-Reparatur ist Teil unseres Serviceangebots entlang des kompletten Anlagenlebenszyklus. www.sew-eurodrive.de/life-cycle-services Gerne beraten wir Sie auch persönlich. edg.marktmanagement@sew-eurodrive.de
16
FA C I L I T Y M A N A G E M E N T
www.b-und-i.de
Bestmöglicher Schutz für den Fall der Fälle Spezialfenster für das Gebäude der Werksfeuerwehr bei der Raffinerie Bayernoil Bayernoil ist die größte Raffineriegesellschaft Bayerns. An zwei Standorten verarbeitet das Unternehmen jährlich bis zu zehn Millionen Tonnen Mineralöl, natürlich unter strengsten Sicherheitsvorkehrungen. In Vohburg an der Donau investierte die Raffinerie in den vergangenen Jahren in neue Gebäude, in denen unter anderem die Werksfeuerwehr, der Versand, eine Kantine und Büroräume untergebracht sind. Die vier Gebäude umfassen mehr als 15.000 Quadratmeter Bruttogeschossfläche. Neben Funktionalität und architektonischer Qualität spielte insbesondere der Sicherheitsaspekt hier eine zentrale Rolle. Trotz höchster Standards lassen sich Risiken in petrochemischen Anlagen nicht vollständig ausschließen. Im unwahrscheinlichen Fall einer Explosion muss der Schutz der Beschäftigten auch in angrenzenden und benachbarten Gebäudebereichen gewährleistet sein. Eine entscheidende Rolle übernehmen dabei Fenster und Türen. Aus diesem Grund bezog Bayernoil bereits in einer frühen Planungsphase die Sicherheitsexperten der Sälzer GmbH aus Marburg ein. Sälzer ist Spezialist für hochsichere Fenster, Türen und Fassaden und verfügt über langjährige Erfahrung beim Schutz kritischer Infrastruktur. Das Leistungsspektrum reicht vom Ein- und Ausbruchschutz über Durchschuss-, Explosions-, Feuer- und Rauchschutz bis hin zu Lösungen gegen Vandalismus, Extremwetter und unbefugte Zufahrt. Petrochemische Anlagen stellen besondere Anforderungen an die Sprengwirkungshemmung. Ein
explodierendes Gas-Luft-Gemisch erzeugt zwar vergleichsweise niedrige Druckspitzen, wirkt jedoch über eine längere Zeitdauer ein. Dieses Belastungsprofil unterscheidet sich deutlich von dem klassischer Sprengstoffexplosionen.
Sicherheitsreserven nachgewiesen Für die Gebäude in Vohburg waren unterschiedlichste Fenster-, Tür- und Fassadenelemente vorgesehen. Die Bandbreite reichte von Festverglasungen über Öffnungsflügel bis hin zu Schiebeelementen und mehrflügeligen Türen. In Zusammenarbeit mit einem unabhängigen Ingenieurbüro entwickelte Sälzer aus diesem Spektrum einen repräsentativen Prüfkörper, der im Sinne eines „Worst-Case-Szenarios“ sämtliche Anforderungen an die geplanten Elemente abdeckte. Die zugrunde liegenden Druckbelas-
tungen hatte Bayernoil im Vorfeld klar definiert. Als Prüfkörper wurde schließlich eine Kombination aus Festfeld mit Dreifachglas und PaneelSeitenteil mit integriertem, verblechtem Lüftungsflügel gewählt. Karlheinz Mankel, Senior Advisor Technik und Produktentwicklung bei Sälzer:„Da wir frühzeitig in die Planung der Gebäudehülle involviert wurden, konnten wir nicht nur das Prüfkonzept, sondern die gesamte Produktentwicklung optimal auf die Anforderungen abstimmen.“ Neben der Druckwellenhemmung mussten die Fenster und Türen weitere Funktionen erfüllen. So war im vorliegenden Fall beispielsweise die Energieeffizienz der Fenster ein wichtiges Thema: Zu berücksichtigen war hochwärmedämmendes Dreifachglas mit einem Ug-Wert von 0,5 W/m2K. Auch Einbruch-, Feuer- und Rauchschutz sind in vielen Fällen zu integrieren. Die Prüfung selbst wurde nicht nur vom Sälzer-Team um Karlheinz
August 2026
Bei der Montage vor Ort war eine Besonderheit zu berücksichtigen: Die Elemente wurden aus konstruktiven Gründen ausschließlich oben und unten befestigt – ein Aspekt, der bereits in den Prüfungen berücksichtigt worden war. Bild: Sälzer GmbH
Mankel mit Spannung erwartet. Auch die Planer und Sicherheitsingenieure von Bayernoil reisten nach Marburg, um die Sprengversuche vor Ort zu verfolgen. Dank eines patentierten Prüfverfahrens kann Sälzer reale Bedrohungsszenarien in der eigenen Druckkammer präzise simulieren und belastbare Nachweise erbringen, wie das Unternehmen hervorhebt. Das Ergebnis: Die Konstruktion erfüllte laut Hersteller problemlos sämtliche Anforderungen. Anschließend wurde sie gezielt bis zur Zerstörung weiterbeansprucht, um zusätzliche Erkenntnisse über vorhandene Sicherheitsreserven zu gewinnen. Auf Basis des erfolgreichen Sprengtests erfolgte die statischdynamische Berechnung aller Bauelemente und die Vorbereitung für die Produktion. Die realisierte Lösung basiert auf dem
Profilsystem S6es von Sälzer, projektspezifisch angepasst an die besonderen Anforderungen. Das thermisch getrennte AluminiumFenstersystem mit einer Bautiefe von 125 Millimetern bietet Schutz gegen Einbruch, Beschuss und Explosionen. Es wurde bereits in zahlreichen Varianten geprüft und eignet sich für unterschiedlichste sicherheitstechnische und bauliche Anforderungen. Zudem bietet es in gestalterischer Hinsicht Vorteile: Die Profilbreiten und Bautiefen sind unabhängig vom jeweiligen Sicherheitsniveau gleich, auch bei abgestuften Sicherheitskonzepten innerhalb eines Gebäudes. Sälzer fertigte für das Bauvorhaben in Summe schließlich rund 160 druckwellenhemmende Fenster und Türen, bestehend aus über 280 Einzelelementen. www.saelzer-security.com
Sonderteil Condition Monitoring August 2026 – Ausgabe 4/26
Eine Kaffeemaschine demonstrierte auf der Sensor+Test 2026 die kontinuierliche Erfassung von Temperatur, Druck, Durchfluss und Leistungsaufnahme. Bild: Ahlborn
Dem Kaffee auf den Zahn fühlen Eine Kaffeemaschine als Demonstrationsobjekt für industrielle Messtechnik: Auf der Fachmesse Sensor+Test 2026 im Juni zeigte Ahlborn, wie sich verschiedene Prozessgrößen während der Kaffeezubereitung kontinuierlich erfassen und auswerten lassen. Dazu wurde eine handelsübliche Maschine mit Sensoren für Leistung, Temperatur, Durchfluss und Druck ausgestattet. Die Messwerte wurden über intelligente Almemo-Stecker an den Datenlogger Almemo 710 übertragen und dort in Echtzeit visualisiert. Zum Einsatz kamen unter anderem ein digitales Leistungsmessmodul, ein Pt100-Temperatursensor an der Brühgruppe, ein Drucksensor für den Brühdruck sowie ein Durchflusssensor. Der Datenlogger erfasst Mess-, Spitzen-, Mittel- und Grenzwerte und stellt sie auf einem Touch-Display grafisch oder tabellarisch dar. Die Daten können im internen Speicher oder auf einer Micro-SD-Karte abgelegt werden. Für die weiterführende Auswertung lassen sich die Messdaten drahtlos an die Software Wincontrol übertragen. Dort können sie visualisiert, verarbeitet, dokumentiert und exportiert werden. Das Messeexponat verdeutlichte damit praxisnah, wie sich die Almemo-Messtechnik zur Überwachung unterschiedlichster Messgrößen einsetzen lässt – auch weit über die Anwendung an einer Kaffeemaschine hinaus. www.ahlborn.com Wolff Publishing www.b-und-i.de
Plug-and-Play-Datenanalyse direkt an der Maschine ohne komplexe IT-Infrastrukturen – das verspricht Igus für sein neues i.Cee² Edge-Modul, das direkt im Schaltschrank installiert wird. Bild: Igus
Vom Datenlogger zur Prognose Maschinendaten gelten als wichtiger Baustein für mehr Effizienz, geringere Stillstandzeiten und eine ressourcenschonende Produktion. In vielen Betrieben scheitert der Einstieg in datenbasierte Instandhaltungsstrategien jedoch an komplexen IT-Strukturen, hohen Kosten und fehlender Transparenz. Mit dem neuen i.Cee²-Modul stellt Igus nun ein Edge-System vor, das die Erfassung, Verarbeitung und Visualisierung von Maschinendaten direkt an der Anlage erm öglicht und so den Weg zu Condition Monitoring und Predictive Maintenance vereinfacht. Die Nutzung von Maschinendaten gewinnt in der Instandhaltung zunehmend an Bedeutung. Steigende Energiekosten, höhere Anforderungen an Nachhaltigkeit und der Wunsch nach einer besseren Anlagenverfügbarkeit erhöhen den Druck auf Unternehmen, ihre Prozesse genauer zu analysieren und Optimierungspotenziale systematisch zu erschließen. Gleichzeitig fällt vielen Betrieben der Einstieg in datenbasierte Instandhaltungskonzepte schwer. Häufig fehlen die notwendigen IT-Strukturen oder die erforderliche Datengrundlage. Mit dem i.Cee²-Modul hat Igus nun ein Edge-Gerät vorgestellt, das den EinDruck, Temperatur, Füllstand
modelle zu setzen, steht zunächst die Erfassung und Auswertung von Betriebsdaten im Mittelpunkt. „Predictive Maintenance beginnt nicht mit komplexen Systemen, sondern mit den ersten Daten. Deshalb setzen wir beim i.Cee² bewusst auf Data Logging als Einstieg. Kunden erfassen zunächst ihre Maschinendaten und erkennen daraus Schritt für Schritt Zusammenhänge und Zustände. So entsteht ganz pragmatisch der Übergang zum Condition Monitoring“, erklärt Richard Habering, Geschäftsbereichsleiter smart plastics bei Igus. Weiter auf Seite 18
Alles aus einer Hand? Präzise MSR-Technik von AFRISO!
74-03
Manometer, Druckmittler, Druckmessumformer und Thermometer Füllstandmessgeräte und innovative Warngeräte für unterschiedlichste Medien
ISSN 1864-4554 info@b-und-i.de
Abo-Service: b-und-i@vertriebsunion.de
stieg in die Datenerfassung erleichtern soll. Das kompakte System wird direkt im Schaltschrank installiert und übernimmt an der Maschine die Funktion eines universellen Datenloggers und Analysemoduls. Über analoge und digitale Schnittstellen lassen sich unterschiedliche Sensoren anbinden, beispielsweise zur Erfassung von Stromverläufen, Temperaturen, Feuchtigkeit oder Kräften. Die erfassten Daten werden lokal gespeichert, verarbeitet und visualisiert. Nach Angaben von Igus verfolgt das System einen schrittweisen Ansatz. Statt unmittelbar auf komplexe Vorhersage-
afri.so/prozesse
Clevere Baukastensysteme, vielfältige Prozessanschlüsse, getestete Materialien passend für Ihren Einsatzfall
18
www.b-und-i.de
CONDITION MONITORING
August 2026
Wenn der Blick von oben nicht ausreicht Wie Sideshooter Röntgen-Inspektionssysteme in der Qualitätskontrolle punkten Das Förderband läuft mit voller Geschwindigkeit. Stunde um Stunde verlassen tausende Verpackungen die Linie – randvoll gefüllt, dicht verschlossen, bereit für den Markt. Doch in der Qualitätssicherung eines großen Lebensmittelherstellers wächst die Anspannung, denn die eingesetzten Röntgen-Inspektionssysteme liefern zunehmend uneindeutige Ergebnisse. Fehlalarme häufen sich, kritische Bereiche bleiben im Röntgenbild unscharf. Der Grund: hohe, dicht gepackte Verpackungen mit komplexen Geometrien. Was von außen stabil und überschaubar erscheint, entzieht sich einer zuverlässigen Inspektion im Inneren. Herkömmliche Top-DownRöntgen-Inspektionen stoßen an ihre physikalischen Grenzen. In vielen Produktionsumgebungen sind Top-Shooter-RöntgenInspektionssysteme der etablierte Standard. Sie prüfen Produkte vertikal von oben nach unten und liefern zuverlässige Ergebnisse bei flachen, homogenen Produkten. Bei hohen, aufrecht stehenden Behältern verlängert sich der Durchdringungsweg der von oben kommenden Röntgenstrahlen jedoch erheblich. Produktüberlappungen, mehrschichtige Materialien und dichte Inhalte führen zu Kontrastverlusten und toten Winkeln – insbesondere im Boden- und Seitenwandbereich. Die zuverlässige Erkennung von Fremdkörpern wie Glas, Metall, Stein oder dichten Kunststoffen wird zunehmend erschwert. Gleichzeitig steigen die Erwartungen an die InlineQualitätskontrolle. Die Füllstandsüberwachung, die Überprüfung der Produktvollständigkeit und der Verpackungsintegrität sollten direkt im Produktionsprozess erfolgen – ohne Abstriche bei Geschwindigkeit oder Effizienz.
Seitenansicht statt Draufsicht In Anwendungen, in denen die Verpackungsgeometrie die Wirksamkeit der Röntgen-Inspektion von oben einschränkt, ist die Sideshooter-Röntgen-Inspektion mit hoher Präzision und Zuverlässigkeit eine clevere Alternative: Anstatt das Produkt von oben zu scannen, erfolgt die Inspektion horizontal von der Seite. Die effektive Materialdicke in Richtung des Röntgenstrahls wird so reduziert, was die Detektionsperformance verbessert. Diese Inspektionsgeometrie reduziert Überlappungen, verbessert den Kontrast und bietet eine klare Sicht auf kritische Bereiche
Je nach Anforderung kommen unterschiedliche Inspektionskonzepte zum Einsatz: von Einzelstrahl-Konfigurationen (Single Beam) für Standardanwendungen bis hin zu Multi-Viewoder Double-Beam-Technologien, die tote Winkel weiter reduzieren und die Erkennungssicherheit gezielt erhöhen. Das Ergebnis ist eine stabile, reproduzierbare Inspektion, selbst bei hohen Bandgeschwindigkeiten und im 24/7-Betrieb.
Für unterschiedliche Anwendungen Sideshooter-Systeme analysieren Produkte während des laufenden Produktionsprozesses in Echtzeit und ermöglichen eine zuverlässige Inline-Qualitätskontrolle.
des Produkts und der Verpackung. Selbst bei dichten oder komplexen Materialien sind die resultierenden Röntgenbilder stabiler und leichter zu bewerten. Minebea Intec, ein Hersteller von Wäge- und Inspektionslösungen, hat diese Technologie weiterentwickelt und ein strukturiertes Portfolio an unterschiedlichen Sideshooter-Röntgen-Inspektionssystemen aufgebaut. Es ist darauf ausgelegt, genau dort zuverlässig zu prüfen, wo die Sicht von oben an ihre Grenzen stößt.
Präzision in Echtzeit Sideshooter-Systeme scannen das Produkt kontinuierlich von der Seite, während Detektoren und eine intelligente Bildverarbeitung die erfassten Daten in Echtzeit analysieren. Dichteunterschiede, Fremdkörper und Qualitätsabweichungen werden zuverlässig erkannt – selbst im Inneren komplexer Verpackungen.
Das Sideshooter-Portfolio von Minebea Intec deckt laut Entwickler ein breites Anwendungsspektrum ab: Einstiegsmodelle wie der Dylight S bieten eine kompakte, platzsparende Lösung für kleinere und leichtere Verpackungen, wie Beutel (z.B. Gewürze oder Snacks), Schlauch- und Flowpacks, Faltschachteln mit geringem Gewicht, Portionsverpackungen (z.B. Kaffee, Tee oder Zucker) sowie kleine Kunststoff- oder Papierverpackungen, und lassen sich problemlos in bestehende Linien integrieren. Fortschrittliche Systeme wie Dymond S und Dymond DSV kombinieren laut Hersteller zuverlässige Fremdkörpererkennung mit fortschrittlichen Inline-Qualitätsprüfungen, beispielsweise zur Füllstands- oder Vollständigkeitskontrolle von Flaschen (z.B. Getränke oder Flüssigprodukte), Gläsern, Dosen, Schlauchbeuteln (z.B. Saucen oder Milchprodukte), Kartonverpackungen sowie Trayoder Multipack-Lösungen. High-End-Systeme wie Dymond D sind für besonders dichte, komplexe oder hochdynamische Anwendungen
Je nach Anwendung stehen unterschiedliche Sideshooter-Konzepte zur Verfügung – von kompakten Lösungen für kleine Verpackungen bis hin zu Systemen für anspruchsvolle Hochleistungsanwendungen. Bilder: Minebea Intec
Bild: KI-generiert
ausgelegt – z.B. bei Glasabfüllungen, Metallverpackungen oder hohen Durchsätzen. Allen Systemen gemeinsam sind nach Entwicklerangaben ein Hygienic Design gemäß den aktuellen Richtlinien, eine niedrige Systemkomplexität sowie moderne Schnittstellen für Transparenz, Rückverfolgbarkeit und Prozessoptimierung. Zurück zum eingangs beschriebenen Lebensmittelhersteller: Durch die Umstellung auf ein Sideshooter-Röntgen-Inspektionssystem war es laut Minebea Intec erstmals möglich, alle kritischen Produktbereiche zuverlässig zu prüfen. Die Anzahl der Fehlalarme sank deutlich, der Durchsatz blieb konstant hoch, und die gewonnenen Daten konnten gezielt für Audits und Prozessverbesserungen genutzt werden.
Damit wurde die Inspektion wieder zu dem, was sie sein sollte: nämlich eine stabile Komponente der Produktionslinie – und nicht deren limitierender Faktor. www.minebea-intec.com
Bei hohen, dicht gepackten Verpackungen können Sideshooter-Röntgen-Inspektionssysteme kritische Bereiche erfassen, die bei der Inspektion von oben nur eingeschränkt sichtbar sind.
vollen Bedingungen erprobt Fortsetzung von Seite 17 Auf dieser Grundlage können worden. Auch in Umgebungen Unternehmen zunächst ein bes- mit starken elektromagnetischen seres Verständnis ihrer Anlagen Störungen oder sogenannten gewinnen. Erst im weiteren Ver- „schmutzigen“ Netzen soll ein lauf lassen sich daraus Prognosen stabiler Betrieb gewährleistet sein. ableiten und Wartungsmaßnah- Als Beispiel nennt das Unternehmen den Einsatz an Kranmen vorausschauend planen. Insbesondere Betriebe mit wenig anlagen. historischer Datenbasis sollen auf Für die Anbindung externer Komdiese Weise eine Grundlage für ponenten verfügt das Modul über weiterführende Analysen schaf- jeweils vier analoge und digitale Ein- beziehungsweise Ausgänge. fen können. Ein wesentliches Merkmal des Hinzu kommen Schnittstellen wie Systems ist die lokale Datenver- CAN-Bus, RS485, HDMI sowie zwei arbeitung. Das Modul nutzt die RJ45-Anschlüsse. Dadurch kann Prinzipien des Edge Computing das System mit einer Vielzahl und verarbeitet die Informationen marktüblicher Sensoren und direkt am Entstehungsort. Da- Geräte verbunden werden. durch lassen sich Datenmengen Auch auf der Softwareseite setzt reduzieren und Reaktionszeiten Igus auf einen offenen Ansatz. verkürzen. Zum Lieferumfang gehören verGleichzeitig sinkt die Abhängig- schiedene Open-Source-Anwenkeit von permanent verfügbaren dungen, die bereits einsatzbereit Netzwerkverbindungen. Für die installiert sind. Dazu zählen NodeAnbindung an übergeordnete RED für die visuelle ProgrammieSysteme stehen standardisierte rung von Datenflüssen, InfluxDB Schnittstellen zur Verfügung. Da- als Zeitreihendatenbank sowie mit können Daten bei Bedarf an Grafana zur Visualisierung der Cloud-Plattformen sowie an erfassten Informationen. SCADA- oder MES-Systeme über- Anwender können damit laut Igus tragen werden. Für den Betrieb ohne umfangreiche Programselbst ist jedoch keine Internet- mierkenntnisse erste Dashboards verbindung erforderlich, da das erstellen, Datenströme definieren System vollständig autark einge- und Zusammenhänge analysetzt werden kann. sieren. Gleichzeitig bleibt die Nach Angaben des Herstellers ist Plattform offen für individuelle Erdie Eingangsbeschaltung für die weiterungen, etwa durch zu24 V-DC-Stromversorgung bereits sätzliche Analysefunktionen oder in zahlreichen industriellen An- KI-basierte Auswertungen. wendungen unter anspruchs- www.igus.de
CONDITION MONITORING
August 2026
www.b-und-i.de
19
Vorspannkraft mit Ultraschall messen Wie sich Schraubverbindungen statisch und dynamisch richtig bewerten lassen Bei lösbaren Verbindungen sind Schrauben nach wie vor das Mittel der Wahl. Für die nötige Sicherheit sind bestimmte Vorspannkräfte erforderlich, für deren Berechnung es Berechnungsmodelle gibt. Doch verhalten sich die Schraubverbindungen in der Praxis tatsächlich so wie berechnet? Herkömmliche Montage- und Messmethoden wie Drehmoment oder eine Längenmessung der Schraube geben darüber nur bedingt Aufschluss. Eine neue Methode bestimmt die Vorspannkraft direkt in der Originalschraube per Ultraschalllaufzeit und Laufzeitdifferenz und liefert nach Angaben der Systementwickler exakte Daten zu jeder einzelnen Schraube und deren Vorspannung. Das funktioniert auch im Betrieb und wenn nötig über lange Zeit. Die Auslegung von Schraubverbindungen ist nicht trivial, auch mit viel Erfahrung und Know-how gibt es in der Praxis immer wieder Überraschungen. Besonders bei dynamischen, thermischen oder mechanischen Beanspruchungen steckt der Teufel oft im Detail. Auch neue Werkstoffe und Verfahren wie 3D-Druck, Lasersintern und Co. können für eine Verschraubung neue Bedingungen schaffen, die bisherige Berechnungsweisen nicht abbilden. Die beste Lösung wäre, die tatsächliche Vorspannkraft zu messen. Herkömmliche Verfahren sind aber entweder auf den Prüfstand beschränkt, benötigen andere Schrauben als in der Montage verwendet oder erfordern zusätzliche Fugen im Schraubverbund. Die Messung der Vorspannkraft im realen Verbund mit Originalschrauben und Gewinde an Ölwannen, Getriebeoder Gasrohrflanschen war so oft nicht möglich. Ein neuer Ansatz ändert das: Durch Einleitung von Ultraschall in die Schraube dienen die Originalschrauben als Prüfling und die gemessene Vorspannkraft entspricht dann der tatsächlichen Klemmkraft im Betrieb.
Messen ohne Kompromisse Herkömmliche Messungen bestimmen die Vorspannkraft z.B. mit einer mechanischen Längenmessung der Schraube, um über die Dehnung die Kraft zu messen, oder die Anpresskraft wird über zwischengelegte Druckmessscheiben bestimmt. In beiden Fällen sind die Fehlermöglichkeiten recht hoch. Druckmessscheiben beispielsweise bringen zwei zusätzliche Trennfugen in die Verbindung, deren Einfluss man nur abschätzen kann. Arnold Bluefastenig Systems bietet mit seiner Ultraschall-
Wie beim Schiff die Wassertiefe per Echolot bestimmt wird, so misst das Ultraschallverfahren auch die Laufzeit des Schallimpulses vom Aussenden in die Schraube bis zu dessen Rückkehr.
Messtechnik mit dem IntellifastSystem nun die Möglichkeit, die Schraubverbindungen in der Originalapplikation zu messen. Neben der Möglichkeit, die Originalkonfiguration der Schraubverbindung zu testen, erweitert diese Messmethode auch die Bandbreite der Messung. Das System kann je nach Anwenderfragestellung nicht nur im Messlabor arbeiten, sondern ist auch für Messungen vor Ort geeignet. In besonderen Fällen können so Veränderungen der Vorspannkräfte sogar während des Betriebs auch über Monate hinweg bestimmt werden. Damit erfasst man dann auch Alterungsprozesse wie Dichtungsschrumpfen oder Temperatureinflüsse (Sommer/Winter). Da das System mehrkanalig ausgelegt ist, sind nicht nur Einzelaussagen möglich, sondern der Schraubverbund kann insgesamt messtechnisch erfasst und bewertet werden.
Das Puls-Echo-Verfahren Die Funktionsweise der Methode ist einfach zu erklären: Wie beim Schiff die Wassertiefe per Echolot bestimmt wird, so misst das Ultraschallverfahren auch die Laufzeit des Schallimpulses vom Aus-
So funktioniert das in technischer Hinsicht Über ein Piezoelement wird ein Ultraschallimpuls über ein Messgerät am Kopf der Schraube eingeleitet, durchläuft das Verbindungselement und wird am gegenüberliegenden Ende reflektiert. Dieses Echo durchläuft die Schraube erneut, wird vom Messgerät erfasst und seine Laufzeit gemessen. Die Laufzeit ist dabei schraubenspezifisch und nimmt beim Anziehen der Schraube im
elastischen Bereich aufgrund ihrer Dehnung sowie des sogenannten akusto-elastischen Effektes linear zu. Über den Vergleich der Laufzeiten im unverspannten Zustand (Referenzlaufzeitmessung) mit der Zeit nach dem Anziehen der Schraube können unter Berücksichtigung weiterer Faktoren Aussagen über die tatsächlich vorhandene Vorspannkraft gemacht werden.
senden in die Schraube bis zu dessen Rückkehr. Das einfache Prinzip erfordert aber umfangreiche Ausrüstung und Know-how für aussagefähige Ergebnisse. Die vergleichsweise kurze Schraubenlänge in Verbindung mit der hohen Schallausbreitungsgeschwindigkeit im Schraubenmaterial Metall benötigt Messungen im Nanosekundenbereich. Auch müssen die Originalschrauben vorbereitet werden. Sie bekommen an beiden Enden exakt planparallele Flächen. Die untere Fläche dient der optimalen Reflexion des Schalls. Auf die plane Fläche am Schraubenkopf wird zur Schalleinkopplung und Aufnahme des Echoimpulses ein Piezoelement aufgebracht. Dazu gibt es zwei Varianten: Entweder wird ein vorgefertigtes Piezoelement eingeklebt, oder ein Permanent Mounted Transducer System (PMTS) installiert. Das günstige Klebeverfahren ist für schnelle, nicht zu anspruchsvolle Messungen gedacht, die PMTS-Version kann Verbindungen auch unter harschen Bedingungen messen und bleibt über Jahre hinweg funktionsfähig.
Das kann das Ultraschallverfahren Das Verfahren eignet sich für Schrauben aus Aluminium und Stahl für metrische Gewinde oder Direktverschraubung in Metall ab 4 Millimeter Durchmesser aufwärts bei Klemmlängen ab einem Millimeter. Die eingeklebte Piezoausführung erlaubt Messungen im Bereich von minus 35 Grad Celsius bis plus 125 Grad Celsius, die PMTS-Version von minus 40 Grad Celsius bis plus 165 Grad Celsius. Die Ultraschallelemente können an Torx, Torx Plus und Innen-6KT/ Außen-Antrieben angebracht werden, abweichende Antriebsgrößen gibt es auf Anfrage. Je nach Anwendervorgabe können unterschiedliche Messoptionen gewählt werden: eine einmalige Messung an einer oder mehreren Schraubstellen, die Messung des Vorspannkraftverlaufs an einer Schraubstelle über einen definierten Zeitraum, oder eine Messung des Vorspannkraftverlaufs an bis zu acht Schraubstellen gleichzeitig über einen definierten Zeitraum. Für eine zuverlässige Messung sind verschiedene Voraussetzungen essenziell – die Spezialisten von Arnold beraten dazu.
Das System kann je nach Anwenderfragestellung nicht nur im Messlabor arbeiten, sondern ist auch für Messungen vor Ort geeignet. Bilder: Arnold
Die Eignung dieses Messverfahrens wird für die jeweilige Aufgabe genau und individuell geprüft. Dazu ist die Bereitstellung von detaillierten Informationen zu den einzelnen Komponenten der zu untersuchenden Verbindung notwendig. Die eigentliche Prüfung findet normalerweise im hauseigenen Prüflabor statt. Dabei können auch große Objekte individuell eingespannt und geprüft werden. Bei ortsfesten Anlagen oder Messungen im laufenden Betrieb sind auch mobile Messungen vor Ort möglich. Das Messlabor übernimmt auch die vorbereitenden Arbeiten an den Originalschrauben wie die spanende Bearbeitung einer planparallelen Fläche kopf- und spitzenseitig sowie das Aufbrin-
Vorbereitete Schraubenköpfe mit Piezosystem und mit PTMS-System.
gen des Piezoelements. Die moderne Ultraschallmessmethode zur Bestimmung der realen Vorspannkraft an Schrauben erleichtert den Aufbau möglichst zuverlässiger Schraubverbindungen. Sie unterstützt mit realen Messwerten als Trainingsdaten KI-Konstruktionsprozesse besonders bei innovativen Materialien und Fertigungsmethoden und kann bei der Fehlersuche helfen. Da auch Feldmessungen über längere Zeiträume möglich sind, entspricht der so gemessene Vorspannkraftverlauf den natürlichen Alterungsprozessen und gibt Auskunft über die Langzeitstabilität der Verbindungen. Autoren: Christian Mack (Fastener Testing Center Bachelor of Engineering (DHBW) /Schraubfachingenieur (DSV), Moritz Stahl (Director Fastener Testing Center / R & D Fastening Solutions Dipl.-Ing. (FH) / Schraubfachingenieur (DSV) und Dipl.-Chem. Andreas Zeiff, Redaktionsbüro Stutensee www.arnold-fastening.com
20
www.b-und-i.de
M E S S - & Ü B E R WAC H U N G S T E C H N I K
August 2026
Für hohe Präzision im rauen Alltag Digital Multimeter punktet (nicht nur) mit einem transflektiven Display Bereits beim Auspacken vermittelt das VC-915 von Voltcraft den Eindruck eines Werkzeugs, das für den täglichen Einsatz in Industrieumgebungen entwickelt wurde. Das Gehäuse in der Schutzart IP65 (staubdicht und geschützt gegen Strahlwasser aus beliebigem Winkel) wirkt solide, die Gummierung schützt vor Stößen und sorgt gleichzeitig für einen sicheren Griff. Mit seinem vergleichsweisen hohen Gewicht von rund 660 Gramm inklusive der mitgelieferten, notwendigen vier Batterien in der Größe AA und einem Gehäuse in der Größe von ca. 216 x 104 x 51 Millimetern liegt das Digital-Multimeter VC915 satt in der Hand, sofern diese groß genug ist. Im Test entstand dadurch aber eher Vertrauen als der Eindruck unnötiger Masse, zumal sich das Messgerät durch eine integrierte, kippfeste Halterung auch aufstellen und so nutzen lässt. Ein weiteres Detail, das im Datenblatt leicht überlesen wird, sind die integrierten Magnete. Statt das Multimeter auf dem Boden abzulegen oder umständlich aufzuhängen, lässt es sich damit beispielsweise direkt an einer metallischen Schaltschranktür oder an einem Maschinengehäuse befestigen. So sind beide Hände frei, um die Messleitungen zu führen. Apropos Messleitungen: Hierbei handelt es sich um zwei äußerst flexible Silikonleitungen, die laut Hersteller selbst bei niedrigen Temperaturen geschmeidig bleiben. Sie wirken mechanisch deutlich belastbarer als einfache PVC-Ausführungen. Außerdem sind beide mit ca. 120 Zentimetern auch lang genug, um Messungen an verschiedensten Messstellen durchführen zu können, ohne das Gerät selbst bewegen zu müssen. Voltcraft setzt beim VC-915 auf ein transflektives Display. Hinter diesem Begriff steckt keine Marketingfloskel, sondern eine
Technik, die tatsächlich Vorteile bringt. Während nämlich viele farbige TFT-Anzeigen bei Sonnenlicht kaum noch ablesbar sind, bleibt das Display dieses Messgeräts auch im Außenbereich kontrastreich. Gleichzeitig sorgt die automatische Hell-Dunkel-Umschaltung bei schlechten Lichtverhältnissen für gute Lesbarkeit. Im praktischen Einsatz fällt außerdem die große Zifferndarstellung positiv auf: Werte lassen sich schnell erfassen, auch wenn das Gerät etwas weiter weg ist. Ergänzt wird die numerische Anzeige durch einen zuschaltbaren analogen Bargraphen, der insbesondere bei schwankenden Signalen von Vorteil ist, beispielsweise bei der Fehlersuche. Neben den Standardmessfunktionen für Spannung, Strom, Widerstand, Frequenz und Kapazität bietet das Gerät mehrere Features, die gezielt auf industrielle Anwendungen zugeschnitten sind. Dazu gehört unter anderem die Drehfeldprüfung zur Ermittlung der Phasenfolge in einem Drehstromnetz, die Mischspannungsmessung für AC- und DC-Anteile – wichtig für Frequenzumrichter oder Photovoltaiksysteme – oder die LoZ-Funktion zur Unterdrückung von Phantomspannungen. Der zuschaltbare Tiefpassfilter hilft ferner dabei, hochfrequente Störanteile bei frequenzgeregelten Antrieben auszublenden. Ergänzt wird das Ganze durch eine 4-20-mA-Schleifenstrommessung, wie sie in der Prozessund Automatisierungstechnik Technisch positioniert sich das VC-915, das bei Conrad für 319 Euro inklusive MwSt. angeboten wird, oberhalb einfacher Wartungsmultimeter, unter anderem auch dank der Bluetoooth-Unterstützung. Außerdem ist das Gerät für CAT III 1000 V sowie CAT IV 1000 V ausgelegt. Damit eignet es sich auch für Messungen in Energieverteilungen oder an industriellen Installationen mit erhöhten Sicherheitsanforderungen.
benötigt wird. Praktisch ist ferner die Deltamessung. Sie zeigt die Abweichungen zu einem vorgegebenen Wert. Als Anwender kann man sich somit auf die positiven und negativen Veränderungen konzentrieren, ohne ständig rechnen zu müssen.
Zusatzfunktion Bluetooth Zudem sind viele Funktionen individuell konfigurierbar. Das gilt beispielsweise für die Abschaltautomatik (nach 5, 10, 15 oder 30 Minuten), die Anzeige des Bargraphen (an/aus) oder für das Beep-Geräusch beim Wechsel des Messbereichs. Das VC-915 bietet eine praktische Bluetooth-Anbindung: Die zugehörige, kostenlose App, die es für iOS und Android gibt, ermöglicht dabei nicht nur das Spiegeln des Displays auf ein Smartphone, sondern auch das Aufzeichnen und Speichern von Messwerten. Im Wartungsumfeld kann dies hilfreich sein, wenn Messreihen
Mit dem VC-915 bringt Voltcraft ein Industrie-Multimeter auf den Markt, das eine robuste Ausführung, hohe Sicherheitskategorien und moderne Zusatzfunktionen wie Bluetooth-Datenlogging mit einer praxisnahen Bedienung kombiniert. Bilder: B&I
dokumentiert oder Verläufe analysiert werden müssen. Ebenso lässt sich das Smartphone außerhalb des Gefahrenbereichs platzieren, während das Multimeter direkt an der Anlage verbleibt. Für Serviceberichte oder spätere Fehleranalysen ergibt sich dadurch ein echter Mehrwert. Der zentrale Drehschalter arbeitet präzise mit klar definierten Rastpunkten. Die Menüführung bleibt übersichtlich, obwohl das Gerät mit zahlreichen Zusatzfunktionen aufwartet. Die integrierte LED-Leuchte wirkt zunächst nebensächlich, erweist sich in dunklen Technikräumen oder bei Verteilungen ohne Beleuchtung aber als durchaus praktisch.
Nach ein paar Testeinsätzen in der Redaktion hinterlässt das Voltcraft VC-915 jedenfalls den Eindruck eines durchdacht entwickelten Industriemultimeters. Seine Stärken liegen weniger in spektakulären Einzelmerkmalen als in der Summe vieler praxisgerechter Details: Die robuste Bauweise, die sehr gute Ablesbarkeit, die hohe Sicherheitsausstattung und die auf moderne Industrieanwendungen zugeschnittenen Messfunktionen ergeben ein stimmiges Gesamtpaket. Schade nur, dass keine Tasche dem Gerät beiliegt, um alles sicher in einem Werkzeugkoffer zu verstauen. Der Verkaufskarton ist hier keine Hilfe. www.conrad.de
Qualitätsprüfung für Predictive Quality AMAG Austria Metall AG setzt auf vollautomatisierte Prüftechnik von Zwickroell Die AMAG Austria Metall AG, ein Hersteller von Aluminiumlösungen für die Automobil- und Luftfahrtindustrie, geht einen entscheidenden Schritt in Richtung Industrie 4.0 und zwar mit der Implementierung eines voll automatisierten Prüfsystems von Zwickroell. Zum Einsatz kommen Zugprüfmaschinen vom Typ Allround-Line Z100 und Z250 sowie automatisierte Prüfsysteme. Ergänzt wird das Prüfequipment durch Härteprüfgerät, Pendelschlagwerk und Anlagen für Druck-, Biege-, Lochleibungs-, und Kerbschlagbiegeprüfungen. Das System übernimmt die komplette Probenhandhabung und führt Zug- und Biegeversuche vollautomatisch durch. Die Maschinen sind nicht nur in der Smart Factory im Einsatz, sondern spielen darüber hinaus auch eine zentrale Rolle in der klassischen Produktfreigabeprüfung bei AMAG. Die Prüftechnik von Zwickroell ist dabei vollständig in die digitale Infrastruktur der AMAG integriert. Produktionsdaten und Prüfergebnisse werden vernetzt, sodass ein geschlossener Regelkreis entsteht. Die Prüfergebnisse stehen in Echtzeit zur Verfügung und fließen direkt in die Produktionssteuerung ein. Das Ergebnis: eine Fertigung, die sich selbst optimiert und den Weg für Predictive Quality ebnet. Was bedeutet Predictive Quality? Predictive Quality geht über klassische Qualitätssicherung hinaus. Mithilfe von Datenanalysen
Blick ins automatisierte Prüflabor der Smartfactory bei AMAG Austria Metall AG. Bild: AMAG
und Algorithmen werden potenzielle Fehler erkannt, bevor sie entstehen. Das System lernt aus historischen Daten und aktuellen Prozessparametern, um Abweichungen frühzeitig zu erkennen und vorherzusagen. Damit reagiert die AMAG Austria Metall AG sofort auf Abweichungen und minimiert Ausschuss – ein entscheidender Vorteil in Branchen, in denen Materialqualität über Sicherheit und Erfolg entscheidet. So können Produktionsprozesse proaktiv angepasst werden – für
weniger Ausschuss, mehr Effizienz und verbesserte Sicherheit. Zwickroell fungiert dabei als entscheidender Technologiepartner. Mit Lösungen wie den RobotestSystemen und der Automatisierungssoftware Autoedition3 liefert das Unternehmen nach eigenen Angaben die Basis für diese Transformation. Die Systeme sind modular, skalierbar und für den 24/7-Betrieb ausgelegt – und laut Entwickler somit perfekt für die hohen Anforderungen der Aluminiumindustrie. www.zwickroell.com
Konzentrieren Sie sich auf das Wesentliche! Mit Mobile IT im Monats-Abo!
Mehr Details
Reduzieren Sie die Komplexität! Profitieren Sie von zuverlässiger Mobile IT als Managed Service!
le-IT As-A-Service Mobi
Das Managen mobiler IT für Außendienstteams ist
TOUGHBOOK Secure
komplex, kostspielig und zeitaufwendig – dennoch sind
IT Planning & Consultation
• Geringere Komplexität – Wir managen Ihre IT • Planbare Kosten – Anpassbare monatliche Zahlungen
Deployment & Fulfilment
Supporting Software
Vehicle Technology & Integration
Hardware Engineering
• Nachhaltigkeit – Weniger Abfall & CO2-Ausstoß
Maintenance & Support
• Skalierbarkeit – Anpassbar an Ihren Bedarf M obi
le-IT As-A-Service
Mobile-IT As-A-Service
le-IT As-A-Service Mobi
Profitieren Sie von einem maßgeschneiderten End-to-End-Paket, das perfekt auf Ihre Belegschaft zugeschnitten ist!
ile-IT As-A-Service Mob
Performance und Zuverlässigkeit entscheidend.
22
REINIGUNG
www.b-und-i.de
August 2026
Brennhaare sicher absaugen Sicherheitssauger für die Bekämpfung des Eichenprozessionsspinners Der Eichenprozessionsspinner stellt Kommunen, Dienstleister und Unternehmen in diesem Jahr vor große Herausforderungen. Bei der Bekämpfung der Raupen kommt es darauf an, die gesundheitsgefährdenden Brennhaare nicht unkontrolliert zu verteilen. Nilfisk empfiehlt deshalb den Einsatz zertifizierter Sicherheitssauger der Staubklasse H. Je nach Entwicklungsstadium der Raupen stehen unterschiedliche Gerätegrößen und Zubehörlösungen zur Verfügung, um Nester sicher aufzunehmen und die Belastung für Anwender und Umwelt zu minimieren. Der Eichenprozessionsspinner hat sich in diesem Jahr vielerorts zu einem ernst zu nehmenden Problem entwickelt. Gesperrte Spielplätze, abgesperrte Erholungsgebiete und steigende Bekämpfungskosten zeigen die Auswirkungen des zunehmenden Befalls. Bei der Entfernung der Raupen und ihrer Nester spielt die Wahl der geeigneten Methode eine entscheidende Rolle. Ziel ist es, die feinen Brennhaare mit ihrem Nesselgift sicher zu binden, anstatt sie durch ungeeignete Verfahren in der Umgebung zu verteilen. Nilfisk setzt hierfür auf Sicherheitssauger der Staubklasse H. Abhängig vom Entwicklungsstadium der Raupen kommen jedoch unterschiedliche Modelle zum Einsatz. Während im Frühjahr kompakte Geräte für kleinere Nester ausreichen, sind im Sommer leistungsstärkere Maschinen mit größerem Behältervolumen gefragt. Von Anfang bis Ende Mai befinden sich die Raupen noch in einem frühen Entwicklungsstadium. In dieser Phase stehen Beweglichkeit und einfacher Zugang zu den Nestern im Vordergrund. Für diese Arbeiten eignen sich laut Hersteller die Sicherheitssauger Attix 33-2H IC Asbest und Attix 44-2H IC Asbest.
Je nach Entwicklungsstadium des Eichenprozessionsspinners kommen unterschiedlich dimensionierte Sicherheitssauger zum Einsatz. Für große Nester im Sommer bietet ein 50Liter-Behälter längere Arbeitsintervalle ohne häufiges Entleeren.
Beide Modelle verfügen über ein dreistufiges Filtrationssystem mit Sicherheitsfiltersack, PTFE-Flachfaltenfilter und HEPA-Filterkassette. Ergänzt wird dieses durch eine automatische Filterüberwachung sowie das Filterabreinigungssystem Infiniclean. Zusätzlich überwacht ein integrierter Sensor die Luftgeschwindigkeit im Saugschlauch. Sinkt diese unter 20 m/s, wird zunächst optisch und anschließend akustisch gewarnt. Aufgrund ihrer kompakten Bauweise lassen
Verstehen. Einordnen. Lösen. RUWAC entwickelt robuste e Abs uglösungen für St ube, Sp ne und d Flüssigkeiten. Vom mobilen Industries uger biss zur individuellen Abs ug nl ge.
sich die Geräte auch auf Arbeitsbühnen oder im Korb einer Feuerwehrdrehleiter einsetzen. Zwischen Juni und August wachsen sowohl die Raupen als auch die Nester deutlich an. Damit steigen die Anforderungen an die Absaugtechnik. Für größere Befallsmengen empfiehlt Nilfisk den Sicherheitssauger Attix 965OH/M SD XC. Das Gerät verfügt über einen 50Liter-Behälter, der längere Arbeitsintervalle ohne häufiges Entleeren ermöglicht. Ein vollautomatisches Filterabreinigungssystem soll auch bei der Aufnahme großer Nester ein Zusetzen des Filters verhindern. Wie die kleineren Modelle arbeitet auch dieses Gerät mit Sicherheitsfiltersäcken, in denen die aufgenommenen Brennhaare sicher eingeschlossen bleiben. Neben dem Sauger selbst trägt auch das Zubehör zur sicheren Bekämpfung bei. Ein ein Meter langes Absaugrohr aus eloxiertem Aluminium in Verbin-
dung mit einem vier Meter langen Saugschlauch ermöglicht einen größeren Abstand zwischen Anwender und Nest. Der Schlauch besitzt einen Durchmesser von fünf Zentimetern, um Verstopfungen zu vermeiden. Für schwer zugängliche Bereiche zwischen Ästen steht zudem eine Schrägrohrdüse aus Gummi zur Verfügung. Nach dem Absaugen müssen die gefüllten Sicherheitsfiltersäcke fachgerecht entsorgt werden. Vorgesehen ist hierfür die Entsorgung in einer Müllverbrennungsanlage. Das Verfahren soll verhindern, dass sich die gesundheitsgefährdenden Brennhaare weiter aus-
breiten. Alternativen wie das Abflammen oder der Einsatz von Bioziden gelten nur eingeschränkt beziehungsweise werden kritisch bewertet. Biozide wirken ausschließlich in den ersten beiden Larvenstadien, bevor die Raupen ihre Brennhaare ausbilden. Beim Abflammen besteht dagegen die Gefahr, dass die feinen Härchen durch die Hitze aufgewirbelt und großflächig verteilt werden. Das Absaugen mit geeigneten Sicherheitssaugern bindet die Brennhaare dagegen direkt im Sicherheitsfiltersack und reduziert so das Risiko einer weiteren Verbreitung. www.nilfisk.de
So geht die Digitalisierung der Reinigung Kärcher verknüpft Personal- und Flottenmanagement in einer Plattform Mit „Kärcher Connected Cleaning“ bietet der Reinigungstechnik-Hersteller eine digitale Plattform, die Personalverwaltung und Maschinenflottenmanagement zusammenführt. Ziel ist es, Abläufe in der professionellen Gebäudereinigung effizienter zu gestalten, den Verwaltungsaufwand zu senken sowie den Einsatz von Personal und Technik optimal zu planen. Die Plattform Kärcher Connected Cleaning kombiniert laut Entwickler zwei Module: Workforce Management für die Organisation des Personals sowie Equipment Management für die Überwachung und Optimierung der Maschinenflotte. Das Workforce Management ermöglicht es, Mitarbeitende anzulegen, Arbeitszeiten und Abwesenheiten zu erfassen sowie Einsatzpläne zu erstellen. Reinigungskräfte greifen über eine Smartphone-App auf ihre Daten zu und können mit Vorgesetzten direkt kommunizieren. Die Abrechnung erfolgt über ein monatlich kündbares Abomodell, was laut Kärcher „größtmögliche Flexibilität sicherstellt“.
Maschinendaten in Echtzeit
ruw c.de
Ein langes Absaugrohr und ein vier Meter langer Saugschlauch ermöglichen einen größeren Sicherheitsabstand zum Nest. Die Brennhaare werden im Sicherheitsfiltersack eingeschlossen und anschließend fachgerecht in einer Müllverbrennungsanlage entsorgt. Bilder: Nilfisk
Das Modul Equipment Management basiert auf dem bestehenden Flottenmanagement des Unternehmens. Es erfasst Betriebsdaten von Reinigungsmaschinen über das Plug-In Connect Modul, das an Batterien vieler Hersteller anschließbar ist, oder das Machine Connect Modul, das künftig serien-
Da alle Informationen an einem Ort zur Verfügung stehen, müssen Verwaltungsmitarbeitende und Reinigungsverantwortliche nicht zwischen verschiedenen Programmen wechseln. Treten zum Beispiel Abweichungen von der Personal- und Einsatzplanung auf, werden die im System hinterlegten Personen benachrichtigt, um schnellstmöglich reagieren zu können. Bild: Kärcher
mäßig in allen Aufsitzbodenreinigungsmaschinen von Kärcher integriert wird. Neben Standortbestimmung bietet das System neue Funktionen wie Batteriestatusüberwachung zur Vermeidung von Tiefenentladung und die Aufzeichnung einer Nutzungshistorie. Das Machine Connect Modul ist mit der Maschinensteuerung verbunden. So können Service-Updates und Ferndiagnosen über die Funkschnittstelle durchgeführt werden, ohne dass Techniker vor Ort sein müssen.
Wer Maschinen an wechselnden Standorten einsetzt, kann zudem nachvollziehen, ob sie wie geplant genutzt wurden. Da alle Informationen in einer Oberfläche gebündelt sind, entfällt der Wechsel zwischen verschiedenen Programmen. Bei Abweichungen von der Planung werden die hinterlegten Personen automatisch informiert, um rasch reagieren zu können. Die Benutzeroberfläche ist laut Kärcher bewusst einfach gehalten, sodass „keine lange Einarbeitungszeit nötig“ ist. www.kaercher.com/de/
DRUCKLUFT TECHNIK
August 2026
23
www.b-und-i.de
Ein Turbo, aber neu gedacht
Druckluftsystemanalyse
Aerzen steigert Effizienz und Digitalisierung seiner Turbogebläse
Fokus auf das System statt auf Einzelkomponenten
Mit der neuen Generation 6 seiner Turbo-Baureihe erweitert Aerzen sein Portfolio nach eigenen Angaben um effizientere und digital vernetzbare Turbogebläse. Die neuen Aggregate AT1250,9S G6, AT125-1,3S G6 und AT250-0,9S G6 erreichen gegenüber konventioneller Turbotechnologie eine Energieeffizienzsteigerung von bis zu 15 Prozent, betont der Hersteller. Ergänzt wird die Baureihe durch die neue Turbostufe AT450-0,9S für Anwendungen mit hohen Volumenströmen.
Eine systemweite Druckluftsystemanalyse kann Schwachstellen aufdecken und Ansatzpunkte für einen wirtschaftlicheren Betrieb liefern – und zwar unabhängig vom Hersteller der installierten Technik. Compair bietet mit dem Energy Check eine solche Analyse an.
Die neuen Aggregate wurden laut Aerzen insbesondere hinsichtlich Energieeffizienz, Regelbereich und Digitalisierung optimiert. Herzstück der neuen Baureihe ist eine weiterentwickelte Turbostufe, deren Strömungskomponenten mithilfe von CFD-gestützten Analysen ausgelegt wurden. Das Zusammenspiel von Laufrad, Spirale und weiteren strömungsführenden Komponenten ermöglicht eine optimierte Verdichtung über einen großen Betriebsbereich. Gegenüber konventioneller Turbotechnologie soll dadurch eine Steigerung der Energieeffizienz um bis zu 15 Prozent möglich sein. Gleichzeitig erreicht die neue Turbogeneration einen Regelbereich von bis zu 1:5. Damit können die Aggregate auch bei wechselnden Anforderungen effizient betrieben werden, was insbesondere für Anwendungen mit variierenden Luftbedarfen relevant ist. Die ersten verfügbaren Baugrößen der Generation 6 sind der Aerzen Turbo AT125-0,9S G6, der AT125-1,3S G6 sowie der AT2500,9S G6. Die drei Varianten decken unterschiedliche Einsatzbereiche hinsichtlich Volumenstrom und Druckniveau ab. Der AT125-0,9S G6 erreicht einen Volumenstrom von bis zu 83 Kubikmeter pro Minute bei einem Nenndruck von bis zu 900 mbar (g). Sein Regelbereich liegt bei 1:4. Das Aggregat verfügt über eine Motorleistung von 130 kW, einen maximalen Schalldruckpegel von 74 dB(A) und benötigt eine Aufstellfläche von 1,3 Quadratmetern. Für höhere Luftmengen ist der AT250-0,9S G6 ausgelegt. Er erreicht Volumenströme von bis zu 157 Kubikmeter pro Minute und ebenfalls einen Nenndruck von bis zu 900 mbar (g). Mit einem Regelbereich von 1:5 bietet dieses Modell die größte Flexibilität der drei Baugrößen. Die Motorleistung beträgt 190 kW, der maximale Schalldruckpegel liegt bei 76 dB(A). Die benötigte Aufstellfläche beträgt 1,5 Quadratmeter. Der AT125-1,3S G6 wurde für Anwendungen mit höheren Druckanforderungen entwickelt. Er erreicht einen Volumenstrom von bis zu 70 Kubikmeter pro Minute bei einem Nenndruck von bis zu 1.300 mbar (g). Der Regelbereich beträgt 1:3, die Motorleistung liegt bei 150 kW. Mit einem maximalen Schalldruckpegel von 74 dB(A) und einer Aufstellfläche von 1,3 Quadratmetern entspricht das Aggregat hinsichtlich Kompaktheit den kleineren Varianten. Für einen konstant hohen Wirkungsgrad sorgt laut Hersteller unter anderem ein Permanentmagnet-Synchronmotor der Effizienzklasse IE5 in Verbindung mit
Das kompakte Design der neuen Aggregate der Turbo-Baureihe erleichtert die Integration in bestehende Maschinenräume. Bild: Aerzen
dem aerodynamisch optimierten Turbolaufrad und dem Spiralgehäuse. Eine hohe Effizienz wird nach Entwicklerangaben auch im Teillastbetrieb erreicht. Ein wesentlicher Bestandteil der neuen Generation ist die überarbeitete Antriebstechnik. Die eingesetzte Multilevel-Frequenzumrichtertechnologie reduziert laut Hersteller die Verlustleistung im Motor um bis zu 90 Prozent. Dadurch verbessert sich der Gesamtwirkungsgrad des Systems. Ein zusätzlicher Vorteil für die Installation und Wartung besteht darin, dass auf eine zusätzliche Motordrossel oder einen Sinusfilter verzichtet werden kann, die bei herkömmlichen Frequenzumrichtern häufig erforderlich sind. Der luftgekühlte Frequenzumrichter ist zudem für Eintrittstemperaturen bis 50 Grad Celsius ausgelegt. Für eine lange Lebensdauer der Aggregate sorgt die Luftlagerung mit Doppelbeschichtung. Sie ermöglicht laut Hersteller mehr als 80.000 Betriebsstunden und unterstützt einen zuverlässigen
Betrieb. Die Turbogebläse arbeiten Druckluft zählt in zahlreichen In- System“, erklärt Markus Nigbur, zudem vollständig ölfrei sowie dustrie- und Gewerbebetrieben zu Serviceleiter für Deutschland bei PFAS-frei in der Prozesslufterzeuden unverzichtbaren Betriebs- Compair Drucklufttechnik. gung. mitteln. Sie versorgt Maschinen, Nach Auffassung des UnterNeben der mechanischen WeiterWerkzeuge und Produktions- nehmens lassen sich die größten entwicklung wurde auch die anlagen und ist damit Bestandteil Einsparpotenziale nur erschließen, Steuerung der Turbogebläse neu vieler Fertigungsprozesse. Gleich- wenn die komplette Druckluftverkonzipiert. Sie ermöglicht bei vorzeitig gehört ihre Erzeugung zu sorgung untersucht wird. Dazu gehandener Internetverbindung den energieintensivsten An- hören nicht nur die Erzeugung der über LAN, WLAN oder Mobilfunk wendungen in der Produktion. Druckluft, sondern ebenso ihre die Nutzung von RemoteNach Angaben von Compair Aufbereitung, das Leitungsnetz Monitoring-Funktionen. entfallen bis zu 80 Prozent der und sämtliche angeschlossenen Über die digitale Anbindung Lebenszykluskosten eines Druck- Verbraucher. lassen sich relevante Betriebsluftsystems auf die dafür benötigte Mit dem Compair Energy Check parameter in Echtzeit überwachen. elektrische Energie. bietet der Hersteller dafür eine herDazu gehören unter anderem stellerunabhängige Analyse an. Sie Differenzdruck, Volumenstrom, ist für unterschiedliche BetriebsDas Gesamtsystem Temperatur, Drehzahl, elektrische prinzipien ausgelegt und kann soim Blick Leistung und Betriebsstunden. Zuwohl bei Schrauben- und Kolbensätzlich stehen Warnmeldungen kompressoren als auch bei RoDennoch wird die Druckluftver- tations- oder Hochdrucksystemen sowie Fehlerhistorien zur Versorgung in vielen Unternehmen eingesetzt werden. fügung. Dadurch können Benoch immer vor allem als tech- Ziel ist eine datenbasierte Betreiber Betriebszustände transnische Infrastruktur wahr- wertung des gesamten Druckluftparenter analysieren und genommen. Entsprechend kon- systems. Erfasst werden dabei Wartungsmaßnahmen gezielter planen. zentrieren sich Investitionen sämtliche Stationen der DruckluftMit der AT450-0,9S erweitert häufig auf einzelne Komponenten versorgung – von der Erzeugung Aerzen die Turbo-Baureihe noch wie Kompressoren, während das über das Rohrleitungsnetz bis hin um eine Lösung für besonders Zusammenspiel des Gesamt- zu den Verbrauchern. Auf dieser hohe Volumenströme. Die neue systems weniger Beachtung findet. Grundlage lassen sich SchwachTurbostufe ist für bis zu 300 Kubik- „Die entscheidende Frage lautet stellen identifizieren und Maßmeter pro Minute bei Nenndaher heute nicht mehr, was kostet nahmen zur Verbesserung der der Kompressor, sondern vielmehr; Energieeffizienz ableiten. drücken bis 900 mbar ausgelegt wie effizient arbeitet das gesamte Weiter auf Seite 24 und stellt damit die größte Baugröße des aktuellen TurboPortfolios dar. Die zweiflutige Twin-Turbostufe wurde speziell für hohe Luftmengen entwickelt. Neben der gesteigerten Energieeffizienz von bis zu 15 Prozent bietet sie Herstellerangaben zufolge Vorteile hinsichtlich Regelbereich, Betriebssicherheit und benötigter Aufstellfläche. Damit adressiert Aerzen insbesondere Anwendungen, bei denen große Prozessluftmengen bei gleichzeitig niedrigem EnerBild: Compair gieverbrauch erforderlich sind. Leckagen, Druckverluste und unnötig hohe Betriebsdrücke zählen zu den häufigsten Ursachen für www.aerzen.com/de/produkte/ vermeidbare Energiekosten. Eine ganzheitliche Analyse betrachtet deshalb die komplette Druckluftversorgung – von der Erzeugung über das Leitungsnetz bis zu den einzelnen Verbrauchern. turbogeblaese
Richtige Entscheidung – nachhaltig Energie sparen
Wärmerückgewinnung Flexibel für jeden Bedarf • Energiee zient – Verwendung der Abwärme zur Beheizung von Räumen, zur Warmwasserbereitung oder zur Unterstützung industrieller Prozesse • Nachhaltig – Erhebliche Reduktion des CO2-Ausstoßes • Bedarfsgerecht – Wassertemperaturen individuell einstellbar
ca 96% ca. 9 96
nutzbare nu nutzbar nutzba nutzb nutz nut Wärme W Wä Wär Wärm
NEU www.kaeser.com
24
DRUCKLUFT TECHNIK
www.b-und-i.de
Fortsetzung von Seite 23 Erfahrungen aus solchen Systemanalysen zeigen nach Angaben von Compair, dass in vielen Industrieanlagen erhebliche Einsparpotenziale vorhanden sind.
Experten wissen, wo Energie verloren geht Häufig lassen sich Energieeinsparungen von 20 bis 30 Prozent oder sogar mehr erreichen. Zu den häufigsten Ursachen zählen
unnötig hohe Betriebsdrücke, Leckagen im Leitungsnetz sowie Druckverluste durch ungünstig ausgelegte Rohrleitungen oder Komponenten. Hinzu kommen Druckluftaufbereitungssysteme, die nicht auf den tatsächlichen Bedarf abgestimmt sind, sowie Steuerungen, die den Betrieb der Kompressoren nicht optimal koordinieren. Auch Wartungsmaßnahmen werden häufig erst durchgeführt, wenn bereits Leistungsverluste auftreten.
Eine systematische Analyse macht diese Schwachstellen sichtbar und ermöglicht es, gezielt dort anzusetzen, wo die größten Einsparpotenziale bestehen. Dabei geht es nicht zwangsläufig um den Austausch kompletter Anlagen, sondern häufig um die Optimierung vorhandener Systeme.
Kleine Maßnahmen, große Wirkung Schon vergleichsweise geringe Änderungen können den Energiebedarf deutlich senken. Als Beispiel nennt Compair die Reduzierung des Betriebsdrucks von 8 auf 7 Bar. Dadurch können sich Energieeinsparungen von mehr als zehn Prozent ergeben. Gleichzeitig sinken die Belastung der Komponenten und oftmals auch die Leckageverluste. Ein weiterer Ansatz besteht darin, die bei der Drucklufterzeugung entstehende Wärme zurückzugewinnen. Diese kann beispielsweise für Heizprozesse oder andere industrielle Anwendungen genutzt werden und trägt damit zu einer besseren Gesamtenergiebilanz des Unternehmens bei. Moderne Druckluftstationen verfügen heute zunehmend über drehzahlgeregelte Antriebe, in-
August 2026
telligente Steuerungen und Monitoring-Lösungen.
Digitalisierung unterstützt Optimierung Sie erfassen kontinuierlich Betriebsdaten und schaffen Transparenz über Energieverbrauch, Auslastung und Anlagenzustand. Dadurch lassen sich Lastprofile besser an den tatsächlichen Bedarf anpassen und Veränderungen im Betrieb frühzeitig erkennen. Die gewonnenen Daten bilden zugleich die Grundlage für eine vorausschauende Wartung. Unregelmäßigkeiten können früh erkannt werden, bevor sie zu einem erhöhten Energieverbrauch oder ungeplanten Stillständen führen. Neben einer höheren Energieeffizienz verbessert dies auch die Verfügbarkeit der Druckluftversorgung. Nach Einschätzung von Compair gewinnt die Druckluftversorgung damit zunehmend strategische Bedeutung.
Beitrag zu Nachhaltigkeit Maßnahmen zur Optimierung reduzieren nicht nur die Betriebskosten, sondern tragen zugleich
dazu bei, CO2-Emissionen zu senken und die Energieeffizienz von Produktionsstandorten zu verbessern. Vor dem Hintergrund steigender Energiekosten und wachsender Anforderungen an die Dekarbonisierung entwickelt sich die Druckluftversorgung damit zu einem wichtigen Baustein unternehmerischer Nachhaltigkeitsstrategien. Dabei müssen hohe Einsparungen nicht zwangsläufig mit umfangreichen Investitionen verbunden sein. Viele Optimierungsmaßnahmen lassen sich nach Angaben des Unternehmens mit vergleichsweise geringem Aufwand umsetzen und amortisieren sich innerhalb kurzer Zeit. Gleichzeitig profitieren Unternehmen von einer höheren Versorgungssicherheit und einer verbesserten Anlagenverfügbarkeit. Markus Nigbur fasst dies so zusammen: „Druckluft ist ein steuerbares Energiesystem. Die Effizienzsteigerung senkt die Kosten, verbessert die Nachhaltigkeit und stärkt zudem die Wettbewerbsfähigkeit. Transparenz und die Einbeziehung aller Komponenten des Systems ist dabei die entscheidende Voraussetzung und was man nicht misst, kann man auch nicht optimieren.“ www.compair.de
Kommen jetzt verschleißfreie Turbogebläse? Prototyp zeigt, wie Neuentwicklungen Effizienz, Wartung und Integration verbessern Kaeser Kompressoren arbeitet an einer neuen Generation von Turbogebläsen für Niederdruckanwendungen. Die Maschine befindet sich derzeit als voll funktionssfähiger Prototyp in der Erprobung und soll voraussichtlich 2027 auf den Markt kommen. Ziel ist es, den Energiebedarf zu senken, die Wartung zu vereinfachen und die Integration in bestehende Anlagen zu erleichtern. Mit einem neuen Turbogebläse gibt Kaeser Kompressoren bereits heute einen Ausblick auf die nächste Generation seiner Niederdrucktechnik. Nach Angaben des Unternehmens knüpft die Entwicklung an frühere Innovationen wie Compact-Gebläse und Schraubengebläse an und soll den Stand der Technik in diesem Anwendungsbereich weiterentwickeln. Derzeit handelt es sich um eine vollständig funktionsfähige Anlage, deren Markteinführung für 2027 vorgesehen ist. Im Mittelpunkt der Entwicklung steht eine Verbesserung der Energieeffizienz. Im Leistungsbereich von 300 kW wurde der Wirkungsgrad nach Unternehmensangaben deutlich gesteigert. Gleichzeitig setzt Kaeser auf ein magnetgelagertes Antriebssystem, das verschleißfrei arbeitet und eine praktisch unbegrenzte Zahl von Wiederanläufen ermöglicht. Auch bei einem Stromnetzausfall bleibt das System abgesichert. Zudem kommtder drehzahlvariable Direktantrieb ohne Übersetzungsgetriebe sowie aufwendige Vor- und Nachleitapparate aus. Dadurch wird der mechanische Aufbau vereinfacht und der Wartungsaufwand reduziert – ein Vorteil für die Instandhalter.
Trotz einer Antriebsleistung von rund 300 kW benötigt das Turbogebläse laut Hersteller nur eine Stellfläche von etwa fünf Quadratmetern. Dabei erreiche die Maschine Spitzenvolumenströme von mehr als 16.000 Kubikmetern in der Stunde. Wesentliche Komponenten wie Ansaugfilter, Diffusor und Kompensator sind bereits in das System integriert und werden werksseitig vormontiert. Auch die Einbindung in bestehende Anlagen soll sich unkompliziert gestalten. Möglich wird dies durch flexibel positionierbare
Anschlüsse für Luft- und Stromversorgung, wodurch sich die Maschine leichter an vorhandene Infrastruktur anpassen lässt. Zur Ausstattung gehört die Steuerung Sigma Control 3. Sie ermögliche einen energieeffizienten Betrieb und erfüllt nach Herstellerangaben aktuelle Anforderungen an die Sicherheit digitaler Produkte. Optional lässt sich das Gebläse aus der Ferne überwachen. Ergänzend können Betriebsdaten mithilfe einer Kaeser-Web-App auf einem Smartphone dargestellt werden. www.kaeser.com
Mit der Neuentwicklung zeigt das Unternehmen, in welche Richtung sich Niederdruck-Turbogebläse künftig entwickeln könnten: kompakter, energieeffizienter und stärker digital vernetzt. Die Markteinführung der neuen Baureihe ist für 2027 vorgesehen. Bild: Kaeser Kompressoren
Sonderteil Energie-Effizienz August 2026 – Ausgabe 4/26
Bild: Wechselpilot Laut Maximilian Stephan, Geschäftsführer von Wechselpilot, sind die Zielgruppe vor allem größere Gewerbe- und Industriebetriebe ab etwa 100.000 kWh Jahresverbrauch.
Beschaffung und Energielösungen aus einer Hand Mit der neuen Marke Wechselpilot business baut die Firma Wechselpilot ihr Angebot für Gewerbe- und Industriekunden aus. Das Unternehmen übernimmt als externe Energieabteilung Aufgaben von der Energiebeschaffung bis zur Umsetzung integrierter Energielösungen. Zielgruppe sind vor allem Betriebe mit einem jährlichen Energieverbrauch ab 100.000 kWh bis in den mehrstelligen GWh-Bereich. Das Angebot umfasst neben der klassischen Strom- und Gasbeschaffung auch strukturierte Beschaffungsmodelle wie Tranchen-, Spotmarkt- und Portfolio-Strategien sowie Power Purchase Agreements. Ergänzend vermittelt das Unternehmen Lösungen für Photovoltaik, Batteriespeicher, Ladeinfrastruktur und Mieterstrom. Wechselpilot business analysiert Verbrauchsprofile, beobachtet den Energiemarkt, prüft Angebote und begleitet Vertragsabschlüsse.„Viele Unternehmen wissen, dass sie ihre Energiebeschaffung aktiver steuern müssten. Im Tagesgeschäft fehlt aber oft die Zeit, um Märkte, Vertragsmodelle und neue Versorgungslösungen laufend zu prüfen“, sagt Maximilian Stephan, Geschäftsführer von Wechselpilot.„Genau da setzen wir an: Wir übernehmen diese Arbeit von außen und geben Unternehmen eine Energieabteilung, ohne dass sie intern eine aufbauen müssen.“ https://business.wechselpilot.com Wolff Publishing www.b-und-i.de
ISSN 1864-4554 info@b-und-i.de
Abo-Service: b-und-i@vertriebsunion.de
Bild: Infranorm Laut Infranorm reicht es bei modernen Industriehallen nicht aus, lediglich Kühlleistung bereitzustellen. Vielmehr müsse die Hallenkonditionierung als Gesamtsystem betrachtet werden.
Gamechanger gegen Hallenhitze Hohe Temperaturen in Industriehallen sind nicht nur ein Thema des Arbeitskomforts. Sie reduzieren die Leistungsfähigkeit der Beschäftigten, belasten Maschinen und beeinträchtigen die Stabilität von Fertigungsprozessen. Lösungen sind gefragt, die einerseits den Energieverbrauch und die Betriebskosten senken, aber andererseits der Hitzeproblematik und den ständig steigenden Temperaturen gerecht werden. Spoiler: Klassische Kälteanlagen sind es nicht . Steigende Temperaturen in Produktionsund Logistikhallen entwickeln sich zunehmend zu einem wirtschaftlichen Problem. Überhitzte Hallen belasten nicht nur Mitarbeitende, sondern können auch Maschinen, Anlagen, Prozesse und die Produktqualität beeinträchtigen. Gleichzeitig geraten klassische Kälteanlagen bei großen Hallenvolumen häufig an wirtschaftliche und energetische Grenzen. Mit einer Kombination aus Sustainable Hall Conditioning und zweistufiger adiabater Kühlung stellt Infranorm deshalb nun ein Konzept vor, das den Energiebedarf der Hallenkühlung deutlich senken soll. Die Lösung richtet sich insbesondere an große Industrie-, Produktions- und Logistikhallen,
9900 Jahre J Ja
HochleistungsSchmierstoffe www.addinol.de
in denen klassische Klimatisierungs- und Kälteanlagen aufgrund des hohen Hallenvolumens oft mit hohen Investitions- und Betriebskosten verbunden sind. Technologische Grundlage des Systems ist eine zweistufige adiabate Kühlung. Im Gegensatz zu herkömmlichen einstufigen Systemen wird die Zuluft zunächst über einen Luft-Wasser-Wärmetauscher vorgekühlt. Erst anschließend erfolgt die direkte adiabate Kühlung. Nach Angaben des Unternehmens lassen sich dadurch gegenüber einstufigen Lösungen sowohl die Kühlleistung erhöhen als auch der Feuchteeintrag verringern. In der Praxis sollen Temperaturabsenkungen von bis zu 7 Grad Celsius möglich sein,
während der Feuchteeintrag um bis zu 60 Prozent sinkt. Dies soll dazu beitragen, die Luftfeuchtigkeit in einem Bereich zu halten, der für Beschäftigte wie auch für Maschinen und Produktionsprozesse geeignet ist. Ergänzt wird das System durch patentierte Aluminiumlamellen mit einer 3D-Wabenstruktur. Diese sollen die Verdunstungsleistung verbessern, den Druckverlust reduzieren und gleichzeitig den Wartungsaufwand minimieren. Die Standzeit der Kühlwaben gibt Infranorm mit bis zu fünf Jahren an. „Industriehallen müssen heute anders gedacht werden. Es reicht nicht, einfach Kälte in ein großes Volumen einzubringen“, betont Christian Lindner, CEO von Infranorm. Weiter auf Seite 26
1
Standort für hohe Qualität
650 +
HochleistungsSchmierstoffe
120 +
Länder weltweit
26
ENERGIE-EFFIZIENZ
www.b-und-i.de
August 2026
Energiewende stärkt die Regionen Studie zeigt die Potenziale für regionale Wertschöpfung durch Wind- und Solarenergie Der Ausbau erneuerbarer Energien kann Kommunen wirtschaftlich deutlich stärken. Einer aktuellen Studie zufolge könnten sich die regionalen Wertschöpfungseffekte bis 2033 von heute 5,5 auf 12,4 Milliarden Euro pro Jahr mehr als verdoppeln. Davon profitieren nicht nur Unternehmen, sondern auch kommunale Haushalte und der Arbeitsmarkt. Voraussetzung ist jedoch, dass ein größerer Teil der wirtschaftlichen Erträge tatsächlich in den Standortregionen verbleibt und die politischen Rahmenbedingungen entsprechend angepasst werden. Wind- und Photovoltaikanlagen leisten nicht nur einen Beitrag zur Energieversorgung, sondern können auch die wirtschaftliche Entwicklung ihrer Standortregionen fördern. Zu diesem Ergebnis kommt eine rund 200 Seiten umfassende Studie des Berlin-Instituts für Bevölkerung und Entwicklung, des Instituts für ökologische Wirtschaftsforschung (IÖW) und der IW Consult, die im Auftrag des Bundesministeriums für Wirtschaft und Klimaschutz erstellt wurde. Auf Basis von Modellrechnungen für sämtliche deutschen Landkreise und kreisfreien Städte sowie der Auswertung mehrerer Praxisbeispiele untersuchten die Forschenden die regionalen Wertschöpfungseffekte erneuerbarer Energien. Demnach wurden im Jahr 2023 durch Wind- und Solarenergie bundesweit rund zehn Milliarden Euro direkte Wertschöpfung sowie etwa 51.000 Vollzeitarbeitsplätze geschaffen. Rund 5,5 Milliarden Euro dieser Wertschöpfung verblieben in den jeweiligen Standortregionen. Werden die Ausbauziele für erneuerbare Energien erreicht, könnte die direkte Wertschöpfung bis 2033 auf rund 21 Milliarden Euro jährlich steigen. Davon würden nach den Berechnungen
etwa 12,4 Milliarden Euro direkt den Regionen zugutekommen. Gleichzeitig könnte sich die Zahl der Vollzeitarbeitsplätze auf mehr als 100.000 erhöhen. Vor allem in ländlichen Regionen mit geeigneten Flächen für Windund Solarenergie eröffnen sich dadurch zusätzliche wirtschaftliche Perspektiven. Höhere Gewerbesteuereinnahmen, Pachterlöse, Beteiligungen an Betreibergesellschaften sowie Gewinne regionaler Unternehmen können die kommunalen Haushalte stärken und Investitionen in Infrastruktur ermöglichen. Nach Einschätzung der Studienautoren wirkt sich der Ausbau erneuerbarer Energien zudem positiv auf die regionale Wirtschaft aus. Technische Dienstleister siedeln sich an, Wartungs- und Serviceleistungen entstehen vor Ort und die Verfügbarkeit von grünem Strom entwickelt sich zunehmend zu einem wichtigen Standortfaktor für Unternehmen. Nach Angaben der Forschenden fließt aber derzeit ein erheblicher Teil der Betreibergewinne an externe Investoren, insbesondere bei größeren Anlagen. Dadurch verlässt nahezu die Hälfte der Gewinne die jeweiligen Standortregionen. Als Ansatz, diesem Abfluss an Geldern zu begegnen, nennen die Autoren
einige Alternativen. Dr. Steven Salecki, Co-Autor der Studie und Volkswirt am IÖW, erklärt: „Finanzielle Beteiligungsmodelle, Bürgerenergiegesellschaften und kommunale Investitionen könnten dafür sorgen, dass mehr WertDer Ausbau von Wind- und Photovoltaikanlagen kann Kommunen zusätzliche Einnahmen, neue schöpfung vor Ort bleibt und Arbeitsplätze und wirtschaftliche Entwicklungsmöglichkeiten eröffnen. Die Studie mit dem Titel mehr Anwohner und Anwohne- „Stärkung der regionalen Wertschöpfung durch Erneuerbare Energien“, sieht insbesondere in rinnen von der Energiewende pro- ländlichen Regionen erhebliche Potenziale, wenn Betreiber, Kommunen und Bürger stärker an fitieren. Das kann außerdem die den wirtschaftlichen Erträgen beteiligt werden. Bild: KI-generiert Akzeptanz erhöhen.“ Die Studie empfiehlt, Kommunen beim Ausbau erneuerbarer Ener- Fortsetzung von Seite 25 Vor der Umsetzung eines Projekts gien stärker zu unterstützen. Dazu „Entscheidend ist ein System, das erstellt Infranorm laut eigenen zählen bessere Beratungsange- Temperatur, Luftqualität, Energie- Angaben simulationsgestützte bote, der Abbau gesetzlicher einsatz und Produktionsbedin- Prognosen. Grundlage dafür sind Hürden für Bürgerenergiegesell- gungen gemeinsam betrachtet“, standortbezogene Wetterdaten, schaften sowie Förderprogramme, verdeutlicht Lindner weiter. die Geometrie der Halle sowie die regionale Wertschöpfung interne Wärmelasten. stärker berücksichtigen. Auf dieser Basis sollen UnternehSustainable Hall Gleichzeitig sollten finanzmen bereits vor Projektbeginn InConditioning schwache Kommunen leichter eiformationen über die zu erwartende Kühlleistung sowie über gene Investitionen in Projekte der erneuerbaren Energien tätigen Das Kühlkonzept ist daher Teil des mögliche Temperatur-, LuftfeuchAnsatzes „Sustainable Hall Condi- te- und Energieeinsparungen erkönnen. Auch für die kommunalen Haus- tioning“. halten. Dies soll die Investitionshalte sehen die Forschenden Neben der Kühlung können auch entscheidung erleichtern und die erhebliche Potenziale. Dr. Tillman Funktionen wie Lüftung, Luftrei- Planungssicherheit erhöhen. Hönig von der IW Consult betont: nigung, Wärmerückgewinnung Ein zentrales Argument des Her„Der Ausbau erneuerbarer Ener- und Präzisionsklimatisierung ingien kann vor Ort nicht nur wirt- tegriert werden. Bestehende HeizEffizienter, produktiver schaftliche Impulse setzen, son- und Lüftungssysteme sollen dabei und nachhaltiger dern kommt auch der Stadtkasse weiter genutzt und gezielt erzugute, sodass alle Bürgerinnen gänzt werden können, sodass in und Bürger direkt von moderner vielen Fällen kein vollständiger stellers ist die Energieeinsparung. Austausch vorhandener Anlagen- Gegenüber klassischen KälteanInfrastruktur profitieren.“ technik erforderlich ist. lagen soll sich der Energiebedarf www.berlin-institut.org der Hallenkühlung um bis zu 95 Prozent reduzieren lassen. Darüber hinaus verzichtet das Konzept auf klassische Kompressionskälte sowie auf Kältemittel wie F-Gase oder PFAS. „Gerade in bestehenden Industriehallen lautet die zentrale Frage nicht nur, wie man kühlt, sondern wie man wirtschaftlich, nachhaltig und betriebssicher kühlt“, so Lindner. Er betont: „Genau hier setzt Sustainable Hall Conditioning an.“ Laut Infranorm kommt die Technologie bereits in verschiedenen Industrie- und Logistikanwendungen zum Einsatz. Referenzprojekte umfassen unter anderem Lösungen zur Hallenkühlung, Frischluftversorgung, Hallenkonditionierung und Hallenluftreinigung. Mit Blick auf die steigenden Anforderungen an Energieeffizienz und Produktionssicherheit sieht Infranorm in der Hallenkühlung einen wesentlichen Baustein für zukunftsfähige Produktionsstandorte. „Unser Ziel ist es, Industriehallen nicht einfach nur zu kühlen, sondern sie ganzheitlich besser zu machen – effizienter, produktiver und nachhaltiger“, sagt Lindner. „Der Gamechanger Kühlen ist dafür ein zentraler Baustein.“ www.infranorm.com/ best-practices
Die neue Abox | Abox Pro Einfachmachen. Mehr Platz, klare Trennung von Stromkreisen und schnelle Montage. Doppelt gedacht. Einfach gemacht.
sicher.begeisternd.grün.
28
WA R T U N G S - & W E R K S TAT T B E D A R F
www.b-und-i.de
August 2026
Lithium-Akkus im Betriebsalltag Grundregeln, sichere Prozesse und geprüfte Lösungen zum Lagern und Laden Akkubetriebene Geräte sind in der Industrie unverzichtbar. Die Energiespeicher gelten bei sachgemäßem Betrieb als sicher, können bei Defekten jedoch ein Brandrisiko darstellen. Betriebe stehen vor der Aufgabe, den Umgang mit Lithium-Akkus verantwortungsvoll zu organisieren. Bei ordnungsgemäßem Betrieb sind Lithium-Ionen-Akkus sicher. Bei Schäden, Überhitzung sowie thermischer und elektrischer Überlastung können sie jedoch ein Brandrisiko darstellen. Kritisch ist insbesondere das Laden defekter Akkus: Instabile Zellen geben ihre Energie als Wärme ab. Die zusätzliche Wärmeentwicklung während des Ladevorgangs erhöht die Wahrscheinlichkeit eines Thermal Runaway (thermischen Durchgehens). Dabei schmilzt ab einer von der Zellchemie abhängigen Temperatur der Separator der Zelle. Es kann zu einem internen Kurzschluss, einer Kettenreaktion mit benachbarten Zellen und schließlich zu einem intensiven Brandereignis kommen. Umso wichtiger sind klare Sicherheitsregeln für den Umgang sowie eine geeignete Infrastruktur für das sichere Lagern und Laden von Lithium-Akkus.
Praxistipps zum sicheren Umgang Für den Umgang mit LithiumAkkus gelten unter anderem folgende Regeln: Akkus niemals kurzschließen, Batteriepole vor Kurzschluss schützen Akkus regelmäßig auf Schäden prüfen Ausschließlich zugelassene Ladegeräte verwenden Tiefentladung vermeiden Herstellervorgaben beachten
Defekte Akkus aussortieren und brandschutzrechtlich getrennt lagern Akkus nicht zweckentfremden, keine Akkupacks zusammenstellen Akkus nicht auf brennbarem Untergrund oder in der Nähe entzündbarer Materialien laden Akkus während des Ladevorgangs nicht abdecken oder unbeaufsichtigt lassen Akkus im vom Hersteller empfohlenen Temperaturbereich laden Der Gesamtverband der deutschen Versicherungswirtschaft e.V. (GDV) empfiehlt in seinem „Merkblatt zur Schadenverhütung“, Lithium-Akkus grundsätzlich wie einen Gefahrstoff zu behandeln. Daher sollte immer ein ganzheitliches Brandschutzkonzept erstellt werden. Zudem sollten Lithium-Akkus auf ein Minimum begrenzt und fachgerecht gelagert werden – idealerweise in geprüften Sicherheitsschränken wie den Modellen der Asecos ION-Line.
Sicherheit am Arbeitsplatz Typ-90-Sicherheitsschränke erfüllen die baulichen Anforderungen an feuerbeständig abgetrennte Bereiche (F90) und sind diesen gleichwertig. Sie eignen sich daher für das sichere Lagern und Laden von LithiumAkkus. Da das primäre Schutzziel hier jedoch nicht der Brandschutz von
außen, sondern der Brandschutz von innen ist, sollten die Schränke mindestens zwei 90minütige Feuerwiderstandsprüfungen bestanden haben – von außen nach DIN EN 14470-1 und von innen in Anlehnung an die DIN EN 1363-1. Zusätzliche Orientierung für verlässliche Sicherheitsschränke bietet eine Zertifizierung nach dem VDMA-Einheitsblatt 24994: 2024-08. Dessen Prüfverfahren bewertet das Verhalten von Sicherheitsschränken bei einem Thermal Runaway eingelagerter Batterien. Neben der doppelten Feuerwiderstandsfähigkeit sind Branddetektion und – insbesondere bei unbeaufsichtigtem Betrieb – Alarmweiterleitung wichtig, um
In den ION-Line Sicherheitsschränken können LithiumAkkus sicher gelagert und geladen werden. Bilder: Asecos
frühzeitig reagieren und Folgeschäden begrenzen zu können. Transportsockel und schnelllösende Steckverbindungen ermöglichen bei Bedarf eine rasche Evakuierung des Schranks. Einsatzkräfte können so flexibel entscheiden, ob sie den Brand am Aufstellort oder im Freien bekämpfen.
Im Brandfall unterbrechen integrierte Steckdosenleisten automatisch sämtliche Ladevorgänge. Propagationssichere Fachböden begrenzen außerdem die Brandausbreitung zwischen den Lagerebenen. Autor: Dipl.-Ing. Sven Sievers, Bereichsleiter Produktmanagement und -entwicklung, Asecos www.asecos.com
Munk erweitert Arbeitsbühnensortiment Kooperation mit dem italienischen Hersteller Gromet Die Munk Günzburger Steigtechnik baut ihr Angebot an Arbeitsbühnen aus. Gemeinsam mit dem italienischen Hersteller Gromet hat das Unternehmen hierfür eine Entwicklungs- und Vertriebspartnerschaft geschlossen. Unter der Marke Flexxlift entstehen neue Arbeitsbühnen, die künftig in Deutschland und Österreich angeboten werden. Das Spektrum umfasst verschiedene Bauarten und richtet sich an Anwender, die eine sichere Alternative zur Leiter benötigen. Die Munk Günzburger Steigtechnik und der italienische Arbeitsbühnenspezialist Gromet arbeiten künftig exklusiv zusammen. Ziel der Kooperation ist die gemeinsame Entwicklung und Vermarktung neuer Arbeitsbühnen unter der Produktmarke Flexxlift. Munk übernimmt den Vertrieb in Deutschland und Österreich.
Ferdinand Munk (vorne links, Munk Group) und Massimo Grossele (vorne rechts, Gromet) unterzeichnen die Kooperation. Alexander Werdich und Roland Wilcke (hinten links und rechts, beide Munk Group) begleiten den Startschuss für die Munk Group. Bild: Munk Group
Isolierte Fachböden verhindern die Brandausbreitung zwischen den Lagerebenen.
Asecos Online Expo „Lithium Special“ Fundiertes Fachwissen ist entscheidend, um Risiken beim Umgang mit Lithium-IonenAkkus realistisch einzuschätzen. Schulungs- und Weiterbildungsformate wie die kostenfreie
Asecos Online Expo „Lithium Special“ am 29./30. September 2026 vermitteln dies und schärfen das Sicherheitsbewusstsein. Weitere Informationen und Anmeldemöglichkeiten über den QR-Code.
Mit diesem Modell des Flexxlift, das bereits seit geraumer Zeit bei Munk erhältlich ist, erreichen Anwender Arbeitshöhen von bis zu 4,2 Metern und befindet sich dabei stets im rundum gesicherten Plattformbereich. Nun soll dieser Bereich weiter ausgebaut werden.
Das Sortiment umfasst verschiedene Bauarten – von mobilen Push-around-Bühnen bis hin zu elektrisch betriebenen Mast- und Scherenbühnen. Laut Hersteller erfüllen alle Modelle die Anforderungen der Technischen Regeln für Betriebssicherheit (TRBS) und bieten Anwendern eine sichere Alternative zur klassischen Leiter. Die Vereinbarung wurde unlängst am Stammsitz der Munk Group in Günzburg von Ferdinand Munk, Inhaber und Geschäftsführer der Munk Group, und Massimo Grossele, Geschäftsführer von Gromet, unterzeichnet. Mit der Kooperation soll das bestehende Portfolio ausgebaut werden. Ein erstes Modell ist bereits am Markt verfügbar, weitere Arbeitsbühnen sollen in den
kommenden Monaten folgen. Ferdinand Munk erläutert die Beweggründe für die Zusammenarbeit: „Mit Gromet haben wir einen Partner gefunden, der unsere Ansprüche an Qualität und Innovation teilt.“ Alexander Werdich, ebenfalls Geschäftsführer der Munk Group, thematisiert die Ergänzung des bisherigen Angebots: „Flexxlift steht für eine sichere Lösung, um einfach in die Höhe zu gelangen – ob beim Arbeiten an Maschinen, Gebäuden, Fahrzeugen, mobilen Geräten oder Beleuchtungssystemen. Mit den neuen Arbeitsbühnen schließen wir eine echte Lücke im Markt – für alle, die zwar auf Leitern, aber nicht auf Flexibilität verzichten wollen.“ www.munk-group.com
August 2026
WA R T U N G S - & W E R K S TAT T B E D A R F
www.b-und-i.de
29
Sicher arbeiten in mehreren Metern Höhe Wie Dacharbeitsstände die Fertigung und Instandhaltung bei Hess optimieren In der Busproduktion sind Arbeiten auf dem Fahrzeugdach unverzichtbar, stellen jedoch hohe Anforderungen an Sicherheit und Ergonomie. Für die Hess AG mit Sitz in Bellach im Kanton Solothurn (CH) wurde daher mithilfe von Krause ein Dacharbeitsstand realisiert, der mehrere Produktionslinien abdeckt und sich flexibel an unterschiedliche Fahrzeuglängen anpassen lässt. Die Lösung kombiniert mechanische Anpassungsfähigkeit mit integrierter Steuerungs- und Sicherheitstechnik und trägt dazu bei, Prozesse effizienter und sicherer zu gestalten.
Elektrische Ausschübe Zudem wurde die Steuerung der Materialbereitstellung für die verschiedenen Komponenten auf dem Dach integriert und die Nutzung von Radgreifern zum Anheben der Busse für verschiedene Arbeitsschritte ermöglicht. Eine zusätzliche Anforderung ergab sich durch die Integration der Anlage in eine Bestandshalle: Der Dacharbeitsstand wurde teilweise in die vorhandene Tragstruktur der Halle integriert. Dabei waren die statischen Voraussetzungen des Bestandsbaus und das betriebliche Brandschutzkonzept, insbesondere an Durchdringungen, Abstände und Material-/Kabelwege, zu berücksichtigen. Die Hauptaufgabe bestand in der Umsetzung von vier 23 Meter langen, beidseitigen Dacharbeitsständen. Die Arbeitsbereiche lassen sich mithilfe elektrisch angetriebener Ausschübe auf der linken und rechten Seite an die jeweiligen Buslängen anpassen. Die Ausschübe sind dabei in Segmente unterschiedlicher Länge – 3, 5 und 6 Meter – ausgeführt, sodass sich die Arbeitsfläche je nach Fahrzeuglänge genau abgrenzen lässt. Dabei kann der Ausschub bis zu
550 Millimeter ausgefahren werden, wodurch sich die Plattformen kontrolliert in Richtung Fahrzeug positionieren lassen. Eine gummierte Kontaktleiste, die sich über die gesamte Länge jedes Segments erstreckt, übernimmt eine Schutzfunktion: Bei Berührung mit dem Fahrzeug wird die Bewegung sofort sensibel gestoppt, um sowohl die Anlage als auch das Fahrzeug vor Beschädigungen zu schützen. Die Übergänge wurden in Form eines trittsicheren, engmaschigen Stahl-Gitterrosts mit Rutschhemmung R10 ausgeführt. Gerade in den Bereichen, in denen Bewegung, Richtungswechsel oder Übergänge stattfinden, entsteht so eine robuste, alltagstaugliche Oberfläche. Auf den Ausschüben sind über eine Länge von rund 14 Metern steckbare Geländersegmente integriert, sodass die Absturzsicherung der jeweiligen Plattformkonfiguration folgt. Die Einbindung an die Hallenträger und die Führung der technischen Komponenten wurden so umgesetzt, dass die brandschutzrelevanten Vorgaben des Bestands eingehalten wurden. Die Steuerung des Dacharbeitsstands erfolgt über einen zentralen, gemeinsam mit der Hess AG konfigurierten Steuerschaltschrank. In diesem werden die Antriebe, Sicherheitskreise und logischen Freigaben zusammengeführt. Für den Betrieb im Tagesgeschäft wurde je Produktionslinie eine zentrale Bedienstation in Form eines Bedienpanels am jeweiligen Treppenaufgang platziert. Damit stehen die wesentlichen Funktionen dort zur Verfügung, wo der Zugang beginnt und der Dacharbeitsstand in Arbeitsposition gebracht wird. Zugleich bleibt die Bedienverantwortung je Linie eindeutig zugeordnet. Zusätzlich ist eine Ampel zur Einfahrtkontrolle integriert, deren Signale an die Grundstellung gekoppelt sind. Erst wenn die Ausschübe vollständig eingefahren sind und sich der Dacharbeitsstand in der Grundstellung befindet, werden Ein- und Ausfahrt der Fahrzeuge freigegeben. Insgesamt unterstützt diese Kombination aus zentraler, linienbezogener Bedienstation und eindeutiger Zustandsanzeige dabei, unnötige Wege und Wartezeiten zu reduzieren. Gleichzeitig beugt sie Fehlbedienungen vor und ermöglicht es, die Arbeitsplätze entlang der vier Dacharbeitsstände im geplanten Takt effizient und wirtschaftlich zu nutzen. Pro Dacharbeitsstand wurden zwei Zugangstüren installiert, die durch eine elektromechanische Türverriegelung gesichert sind.
Die Verriegelung ist so konzipiert, dass sie neben dem regulären Betriebsmodus auch Flucht- und Notentriegelungsfunktionen unterstützt. Zusätzlich wurden Verbindungstüren zwischen den Linien 1/2 und 3/4 installiert. Diese können erst geöffnet werden, wenn die beiden zugehörigen Dacharbeitsstände inklusive Fahrzeug vollständig eingerichtet sind. Dadurch werden Übergänge ausschließlich in einem definierten, sicheren Zustand genutzt.
Zugang und Absturzsicherung Am Ende jedes Dacharbeitsstandes wurde zudem eine Notabstiegsleiter installiert, die ebenfalls über eine elektromechanische Türverriegelung mit Flucht- und Notentriegelung verfügt.
Insbesondere bei Arbeiten an Dachaufbauten und elektrischen Komponenten ist ein sicherer Zugang über die gesamte Fahrzeuglänge erforderlich. Bild: Krause
Der Zugang erfolgt jeweils über eine ergonomische Treppe mit beidseitigem Handlauf. Zur zusätzlichen Orientierung sind die erste und die letzte Stufe gemäß Industriestandard deutlich markiert. Um die Länge jedes Fahrzeugs erfassen zu können, wurden individuell verschiebbare Frontund Heckabsturzsicherungen entwickelt und in die Dacharbeitsstände integriert. Zur taktgerechten Materialversorgung wurden an jedem Dacharbeitsstand Palettenstellplätze installiert. Diese sind wie die Ausschubsegmente für eine Belastung
von bis zu 500 Kilogramm ausgelegt und über ein Sicherheitskonzept mit zwei Türen abgesichert: Eine Tür dient der Warenbereitstellung und wird von unten bedient, die andere von oben und dient der Warenentnahme. Auch die Nutzung der Radgreifer ist in die Sicherheitslogik eingebunden. Die Schaltung und Steuerung sind so ausgeführt, dass die Radgreifer nur dann verstellbar bzw. einsetzbar sind, wenn die Plattformen eingefahren sind und sich der Dacharbeitsstand in der Grundstellung befindet. www.krause-systems.com
LÄ LÄUF LÄU LÄUFT WIE W WI GE GESCHMIERT. GESCHMIERT GESCHMIER GESCHMIE GESCHMI GESCHM GESCH GESC GES Au Automatisch Automatisc Automatis Automati Automat Automa Autom Auto Aut Automatisch. Intelligent. Intel Intell IIntelligent In Int Inte Intellige Intelligen Intelli Intellig Vernetzt. V Ve Ver Vern Verne Vernet Vernetz Vernetzt
Ihre Schmiersysteme digital im Blick – jederzeit und von überall. Mit perma CONNECTED SOLUTIONS überwachen Sie Schmierstellen zuverlässig und reduzieren Kontrollaufwand. Mehr Infos auf www.perma-tec.com
Der Spezialist für automatische Schmierung
*Bild KI-generiert
Die Hess AG ist ein traditionsreicher Schweizer Fahrzeughersteller. Das Unternehmen zählt zu den Pionieren im Bereich des Busund Nutzfahrzeugbaus, insbesondere für öffentliche Verkehrsbetriebe. An ihrem Standort in Bellach bündelt Hess Entwicklung, Fertigung sowie Serviceleistungen. Entsprechend vielseitig sind die Anforderungen an die Infrastruktur. Natürlich fallen in der Linienbusfertigung entlang mehrerer Produktionslinien regelmäßig Arbeiten auf dem Fahrzeugdach an. Damit diese Tätigkeiten sicher, ergonomisch und ohne Zeitverlust ausgeführt werden können, ist ein durchgängiger, gut erreichbarer Arbeitsbereich über die gesamte Fahrzeuglänge erforderlich, der sich an wechselnde Buslängen anpassen sollte. Vor diesem Hintergrund wurde bei Hess ein Dacharbeitsstand geplant und realisiert, der vier Produktionslinien abdeckt, eine Gesamtlänge von 23 Metern hat und sich im Betrieb flexibel konfigurieren lässt. Neben der Anpassbarkeit wurden eine zentrale Steuerung, produktionslinienbezogene Bedienpunkte sowie ein durchgängiges Zutritts-, Verriegelungs- und Rettungskonzept gefordert.
30
ZULIEFERTEILE
www.b-und-i.de
August 2026
Viel mehr als nur Ausgleichselemente ... Richtige Auslegung von Kompensatoren entscheidet über Lebensdauer und Sicherheit Kompensatoren übernehmen in industriellen Anlagen eine zentrale Funktion: Sie gleichen thermische Ausdehnungen aus, entkoppeln Schwingungen und sorgen für eine sichere Abdichtung von Rohrleitungen und Kanälen. Dennoch wird ihre Bedeutung häufig unterschätzt. Im Interview erläutert Stefan Steinmetz, Geschäftsführer der Pekomp Kompensatorenbau GmbH, worauf es bei der Auswahl und Auslegung ankommt, welche typischen Schadensursachen auftreten und wie sich durch die richtige Konstruktion und Materialwahl die Betriebssicherheit sowie die Lebensdauer der Komponenten erhöhen lassen. Herr Steinmetz, Ihr Unternehmen deckt ein breites Spektrum an Kompensatoren ab – von Elastomer- über Gewebe- bis hin zu PVC-Lösungen. Wie würden Sie Ihr Portfolio systematisch strukturieren, und für welche typischen Anwendungen sind die einzelnen Produktgruppen konzipiert? Unser Portfolio lässt sich in vier Produktgruppen gliedern, die jeweils auf unterschiedliche Betriebsbedingungen ausgelegt sind. Für einfache Anwendungen mit trockenen, schadstofffreien Gasen wie Luft kommen einlagige Gewebekompensatoren zum Einsatz. Sie werden beispielsweise in der Gebäude- und Klimatechnik, zur Maschinenkühlung oder in Lüftungsanlagen eingesetzt und sind je nach Material bis etwa 200 Grad Celsius temperaturbeständig. Für anspruchsvollere Einsatzbedingungen bieten wir Elastomerund Weich-PVC-Kompensatoren an. Sie eignen sich insbesondere für feuchte, abrasive oder staubbelastete Medien und überall dort, wo dauerhaft gasdichte Verbindungen gefordert sind, etwa in der Zementindustrie, Fördertechnik oder Biokompostierung. Mehrlagige Gewebekompensatoren sind für heiße Rauch- und
Stefan Steinmetz ist Geschäftsführer der Pekomp Kompensatorenbau GmbH mit Sitz in Wegberg. Das Unternehmen entwickelt und fertigt Weichstoff-Kompensatoren für industrielle Anwendungen und bietet individuelle Lösungen für unterschiedlichste Betriebsbedingungen – von der Gebäude- und Klimatechnik bis hin zu Kraftwerken, Stahlwerken und chemischen Anlagen. Im Interview gibt er Einblicke in die Anforderungen an moderne Kompensatoren und zeigt auf, worauf Betreiber und Instandhalter bei Auswahl, Auslegung und Wartung achten sollten. Bilder: Pekomp
Abgase konzipiert. Durch ihren mehrschichtigen Aufbau erreichen sie je nach Ausführung Temperaturbeständigkeiten von bis zu 600 Grad Celsius, mit zusätzlicher Vorisolation sogar bis 1.200 Grad Celsius. Typische Einsatzgebiete sind Kraftwerke,
INDUSTRIAL
POWERISE®
POWER MEETS CONTROL POWE INDUSTRIAL POWERISE ® – ELEKTROMECHANISCHE ANTRIEBE
AB LAGER UND STÜCKZAHL 1 BEI
• Schlankes Design und wartungsfreier Betrieb
ACE
• Einzigartige Kombination mit Gasfeder möglich • Application Engineering für individuelle Anpassung • Millionenfache Erfahrung aus der Automobilindustrie • Exklusiv in Kleinstmengen bei ACE
Chemnitz 23. + 24. September STAND: 2-131
Bad Sa�����n 03.–05. November STAND: 20-643
SCAN HERE FOR MORE INFORMATION:
ACE Stoßdämpfer GmbH · Langenfeld · Germany · www.ace-ace.de
Müllverbrennungsanlagen, Stahlwerke sowie weitere thermische Prozessanlagen. Für besonders aggressive Medien umfasst unser Portfolio zudem chemisch hochbeständige PTFEKompensatoren, die vor allem in der chemischen und pharmazeutischen Industrie, in Raffinerien oder Rauchgasentschwefelungsanlagen eingesetzt werden. Allen Produktgruppen gemeinsam ist, dass sie für gasförmige Medien wie Luft, Rauch- und Prozessgase sowie für Schüttgüter ausgelegt sind. Für den Transport von Flüssigkeiten sind sie hingegen nicht vorgesehen. Kompensatoren sind oft unscheinbare, aber kritische Komponenten. Welche konkreten Aufgaben übernehmen Ihre Lösungen in industriellen Anlagen? Ihre wichtigste Funktion besteht darin, thermisch bedingte Längenänderungen von Rohrleitungen, Kanälen und Anlagenteilen auszugleichen und dadurch Spannungen im System zu reduzieren. Darüber hinaus entkoppeln sie Körperschall, nehmen Schwingund Hubbewegungen auf und tragen so dazu bei, mechanische Belastungen auf angrenzende Komponenten zu minimieren. Gleichzeitig sorgen Kompensatoren für eine sichere Abdichtung gegenüber der Umgebung und können je nach Ausführung auch zur Schalldämmung beitragen. Dadurch leisten sie einen wichtigen Beitrag zur Betriebssicherheit, Anlagenverfügbarkeit und Lebensdauer industrieller Anlagen. Welche typischen Schadensbilder oder Verschleißmechanismen beobachten Sie bei Kompensatoren im Feld, und wie können Instandhalter durch geeignete Produktauswahl oder Auslegung die Standzeiten erhöhen? Die Verschleißerscheinungen hängen maßgeblich von den jeweiligen Betriebsbedingungen ab. Typische Schadensbilder sind Leckagen oder Verfärbungen der Außenlage, die auf eine fortschreitende Materialbeanspruchung hinweisen. Die Standzeit lässt sich vor allem durch eine anwendungsgerechte Auslegung erhöhen. Entscheidend sind dabei die richtige Materialauswahl sowie die Berücksichtigung von Medium, Temperatur, Druck und den zu erwartenden Bewegungen. Darüber hinaus empfiehlt es sich, den Kompensatorhersteller be-
Je nach Medium, Temperatur und Bewegungsanforderungen kommen unterschiedliche Werkstoffe und mehrschichtige Materialaufbauten für die Kompensatoren zum Einsatz.
reits in der Planungsphase einzubeziehen. So können konstruktive Maßnahmen wie der Einsatz von Leitblechen vorgesehen werden, die den Kompensator vor abrasiven Bestandteilen des Fördermediums, beispielsweise Staub oder Asche, schützen und dadurch die Lebensdauer deutlich verlängern.
besondere wenn sich die Betriebsbedingungen geändert haben.
Sie bieten unterschiedliche Werkstoffe und Beschichtungen an, etwa silikonbeschichtete Glasgewebe oder PVC-Varianten mit spezifischen Eigenschaften. Nach welchen Kriterien sollte die Materialauswahl getroffen werden? Die Materialauswahl sollte idealerweise gemeinsam mit dem Kompensatorhersteller erfolgen. Aufgrund seiner Erfahrung kann er den Werkstoff optimal auf die jeweiligen Betriebsbedingungen abstimmen und übernimmt letztlich auch die Verantwortung für die Auslegung des Kompensators. Voraussetzung dafür ist, dass alle relevanten Betriebsdaten wie Medium, Temperatur, Druck und die zu erwartenden Bewegungen vollständig vorliegen. Um diese Informationen systematisch zu erfassen, stellen wir unseren Kunden entsprechende Auslegungsfragebögen zur Verfügung. Bei langjährigen Anwendern ist häufig bereits bekannt, welche Materialien sich in ihrer jeweiligen Anwendung bewährt haben. Dennoch empfiehlt sich eine Überprüfung der Auslegung, ins-
Ihre Produkte decken ein breites Temperatur- und Chemikalienspektrum ab. Wo liegen aus Ihrer Sicht die Grenzen der jeweiligen Technologien, und wie gehen Sie mit extremen Einsatzbedingungen um? Die Grenzen von Weichstoff-Kompensatoren liegen in erster Linie bei der Druckbeanspruchung. Sie sind vor allem für gasförmige Medien wie Luft oder Rauchgase ausgelegt und werden typischerweise für Betriebsdrücke im Millibarbereich eingesetzt. Hohe Temperaturen lassen sich dagegen durch geeignete Werkstoffkombinationen und den Einsatz von Vorisolationen auch unter anspruchsvollen Bedingungen sicher beherrschen. Ebenso können chemisch aggressive Medien und große Bewegungen durch einen anwendungsspezifischen Schichtaufbau miteinander kombiniert werden. Entscheidend ist jedoch immer das Zusammenspiel aller Betriebsparameter – von Medium, Temperatur und Druck über die Bewegungen bis hin zu Geometrie und Einbausituation. Deshalb erfordert jeder Kompensator eine sorgfältige Auslegung auf Basis vollständiger Anlagendaten. Das Ergebnis ist in den meisten Fällen keine Standardlösung, sondern ein individuell auf die jeweilige Anwendung zugeschnittenes Produkt.
Weichstoff-Kompensatoren gleichen thermische Längenänderungen aus und reduzieren mechanische Belastungen in Rohrleitungen und Kanalsystemen.
Ein wichtiges Thema für unsere Leser ist die Praxis vor Ort: Welche konstruktiven Merkmale Ihrer Kompensatoren erleichtern Montage, Austausch und Inspektion im laufenden Betrieb? Weichstoff-Kompensatoren sind so ausgelegt, dass sie sich mit üblichem Werkzeug und entsprechend geschultem Personal montieren lassen. Jeder Lieferung liegt eine Montageanleitung bei. Auf Wunsch übernehmen unsere Servicemonteure die Installation vor Ort. Um den Montageaufwand weiter zu reduzieren, bieten wir zudem vormontierte Stahlteilsätze an, die den Einbau deutlich vereinfachen. Weiter auf Seite 31
ZULIEFERTEILE
August 2026
speziell für den Einsatz mit Weichstoff-Kompensatoren ausgelegt. So werden beispielsweise Innenkanten abgerundet und Schraubenköpfe versenkt, um Beschädigungen des Kompensatormaterials zu vermeiden. Darüber hinaus entwickeln wir bei anspruchsvollen Einbausituationen individuelle Sonderkonstruktionen. Auf diese Weise erhält der Kunde eine technisch abgestimmte Komplettlösung, die Montage, Betriebssicherheit und Lebensdauer gleichermaßen optimiert.
Eine anwendungsgerechte Auslegung trägt entscheidend zur Betriebssicherheit und einer langen Lebensdauer von Kompensatoren bei.
Fortsetzung von Seite 30 Ein Austausch während des laufenden Anlagenbetriebs ist jedoch aus Sicherheitsgründen nicht möglich. Solche Arbeiten sollten grundsätzlich im Anlagenstillstand und unter Beachtung der geltenden Sicherheitsvorschriften durchgeführt werden. Regelmäßige Sichtprüfungen sind hingegen auch im Betrieb möglich und sinnvoll. Sie helfen dabei, Verschleiß oder erste Schäden frühzeitig zu erkennen und ungeplante Stillstände zu vermeiden. Inwieweit handelt es sich bei Ihren Produkten um standardisierte Komponenten – und wann ist eine kundenspezifische Auslegung zwingend erforderlich? Weichstoff-Kompensatoren sind in den meisten Fällen individuell ausgelegte Komponenten. Zwar gibt es bewährte Materialaufbauten und Werkstoffe für bestimmte Einsatzbereiche, doch führen die Vielzahl unterschiedlicher Einbaumaße sowie die jeweils spezifischen Betriebsbedingungen dazu, dass nahezu jeder Kompensator eine Sonderanfertigung ist. Aus diesem Grund halten wir keine fertigen Kompensatoren auf Lager. Stattdessen bevorraten wir die benötigten Materialien und fertigen den passenden Kompensator kurzfristig an unserem Standort in Wegberg. Eine kundenspezifische Auslegung ist aus unserer Sicht grundsätzlich die beste Lösung, da nur so sichergestellt werden kann, dass der Kompensator optimal auf die jeweilige Anwendung abgestimmt ist. Der Markt für Kompensatoren ist stark umkämpft. Worin unterscheiden sich Ihre Lösungen von Wettbewerbsprodukten? Unser Anspruch ist es, langfristige Kundenbeziehungen durch qualitativ hochwertige und zuverlässig ausgelegte Lösungen aufzubauen. Deshalb legen wir großen Wert darauf, die Einsatzbedingungen im Vorfeld genau zu analysieren und bei Bedarf gezielt nachzufragen. Eine sorgfältige Auslegung ist die Grundlage für eine
hohe Lebensdauer und einen störungsfreien Betrieb. Die Qualität unserer Produkte sichern wir durch ein zertifiziertes Qualitätsmanagement nach ISO 9001 sowie unsere Mitgliedschaft in der RAL-Gütegemeinschaft Weichstoff-Kompensatoren mit externer Überwachung durch den TÜV Süd. Diese Standards gewährleisten eine gleichbleibend hohe Fertigungsqualität. Ein weiterer Vorteil ist unsere Fertigung am Standort Wegberg. Da wir bewusst in Deutschland produzieren, können wir flexibel auf Kundenanforderungen reagieren, kurzfristige Änderungen umsetzen und auch bei eiligen Projekten kurze Lieferzeiten realisieren. Die enge Verzahnung von Konstruktion und Fertigung ermöglicht dabei schnelle Entscheidungen und eine direkte Umsetzung. Neben Kompensatoren bieten Sie auch Zubehör wie Spannbänder und Sonderkonstruktionen an. Welche Rolle spielt dieses Umfeld für die Gesamtfunktion und Betriebssicherheit? Das Zubehör ist ein wesentlicher Bestandteil der Gesamtlösung und trägt maßgeblich zur Betriebssicherheit und Lebensdauer des Kompensators bei. Deshalb bieten wir sämtliche erforderlichen Komponenten wie Flansche, Leitbleche und Spannbänder aus einer Hand an und stimmen sie konstruktiv auf den jeweiligen Kompensator ab. Unsere Stahlteile werden nach eigenen Standards gefertigt und
www.b-und-i.de
31
Spelsberg unterstützt die digitale Planung
Welche Entwicklungen beobachten Sie aktuell im Markt – etwa durch steigende Anforderungen an Energieeffizienz, Emissionsminderung oder Anlagenverfügbarkeit – und wie reagieren Sie darauf mit Ihren Produkten? Der Markt entwickelt sich kontinuierlich weiter. Neue Anforderungen an Energieeffizienz, Emissionsminderung und Anlagenverfügbarkeit führen dazu, dass sich auch die Einsatzgebiete
Mit einem digitalen Produktkonfigurator für die Geos-Serie unterstützt Spelsberg nun bei der Planung und Individualisierung von Leergehäusen und Schaltschränken. Der Konfigurator führt den Anwender Schritt für Schritt durch das Sortiment. Ein integrierter Assistent unterstützt mit ergänzenden Informationen und sorgt dafür, dass auch komplexe Konfigurationen schnell und sicher umgesetzt werden. So lässt sich beispielsweise Zubehör flexibel platzieren und zu einer individuellen Lösung kombinieren. Durch das gezielte Setzen von Bohrungen und gefrästen Ausschnitten können die Gehäuse zudem an projektspezifische Anforderungen angepasst werden. Nach Abschluss der Konfiguration erhalten registrierte Nutzer Zugriff auf eine detaillierte Dokumentation. Diese umfasst unter anderem eine vollständige Komponentenliste, Maß- und Datenblätter, Zertifikate sowie Montageanleitungen.
Sorgfältig aufeinander abgestimmte Komponenten wie Flansche, Leitbleche und Spannbänder erleichtern die Montage und erhöhen die Betriebssicherheit.
Der Produktkonfigurator führt Schritt für Schritt zur individuell konfigurierten Gehäuselösung – auch bei komplexen Anforderungen. Bild: Spelsberg
für Weichstoff-Kompensatoren verändern. Während in einigen Branchen neue Anwendungen entstehen, gehen andere aufgrund technischer Weiterentwicklungen oder geänderter gesetzlicher Vorgaben zurück. Wir verfolgen diese Entwicklungen aufmerksam und passen unsere Produkte und Werkstoffkonzepte kontinuierlich an die veränderten Anforderungen an. Entscheidend ist dabei, für jede Anwendung eine technisch und wirtschaftlich passende Lösung bereitzustellen. www.pekomp.de
Ergänzt wird dies durch Preisinformationen und fertige Ausschreibungstexte. Die Registrierung im Servicebereich ermöglicht zudem das Speichern, Laden und Verwalten eigener Projekte sowie das Teilen von Konfigurationen mit dem Supportteam von Spelsberg. Dank einer integrierten Schnittstelle zum Großhändler fügt sich der Konfigurator in bestehende Prozesse ein. Anwender können diesen direkt aus dem Webshop eines Großhändlers aufrufen, eine individuelle Lösung erstellen und anschließend alle Positionen automatisch in den Warenkorb übertragen. Für einen schnellen Einstieg stellt Spelsberg begleitende Inhalte bereit, welche die wichtigsten Funktionen des Tools erläutern. Dazu gehören unter anderem die ersten Schritte im Konfigurator, das Einfügen von Zubehör, das Speichern und Öffnen von Projekten sowie das Versenden von Anfragen. www.spelsberg.de
HOCHPRÄZISE VERBINDUNGEN MIT
eShop Online Konfiguratoren, 3D-Modelle, einen eShop mit über 50.000 Standardteilen und die Fähigkeit, sie zuverlässig in kürzester Zeit und hoher Qualität zu fertigen und auszuliefern. Das macht uns zum idealen Partner für alle, die sichere Verbindungen benötigen. Fordern Sie uns!
Individuell gefertigte Kompensatoren werden exakt an die jeweiligen Betriebsbedingungen und Einbausituationen angepasst – hier der Drucktest an einem Gewebekompensator.
mbo Oßwald GmbH & Co KG Tel +49 9345 670-0 info@mbo-osswald.de www.mbo-osswald.de
Linking Technology | Smart Manufacturing
32
MESSEN & EVENTS
www.b-und-i.de
Windenergy Hamburg: 22. bis 25.09.2026 Größere Anlagen, mehr Leistung und intelligente Betriebsstrategien: Die Onshore-Windenergie entwickelt sich weltweit zum wichtigsten Wachstumstreiber der Branche. Entsprechend rücken auf der Windenergy Hamburg vom 22. bis 25. September 2026 vor allem Technologien in den Mittelpunkt, die Effizienz, Verfügbarkeit und Wirtschaftlichkeit von Windenergieanlagen steigern. Mehr als 1.600 Ausstellende präsentieren ihre Lösungen, rund 60 Prozent davon mit Schwerpunkt Onshore. Die Entwicklung wird durch aktuelle Marktdaten gestützt: Von den weltweit 165 Gigawatt neu installierter Windenergieleistung im vergangenen Jahr entfielen 155,3 Gigawatt auf Onshore-Anlagen. Geringere Investitions-, Betriebs- und Wartungskosten machen Windenergie an Land zu einer der wirtschaftlichsten Formen der Stromerzeugung. Ein zentrales Thema bleibt das Repowering. Der Austausch älterer Windenergieanlagen gegen moderne Turbinen erhöht die Energieausbeute deutlich, ohne zusätzliche Standorte zu erschließen. Moderne Anlagentypen erreichen Leistungen von
bis zu 7 MW und größere Rotoren erschließen auch an bestehenden Standorten höhere Erträge. Gleichzeitig gewinnen Performance-Upgrades an Bedeutung, mit denen Betreiber den Anlagenbetrieb über den gesamten Lebenszyklus optimieren können. Neben der Anlagentechnik stehen Digitalisierung, intelligente Netzintegration und innovative Speicherlösungen im Fokus der Messe. Diese Entwicklungen sollen dazu beitragen, Windparks effizienter zu betreiben und die Versorgungssicherheit weiter zu erhöhen. www.windenergyhamburg.de
Bild: Hamburg Messe und Congress / Michael Zapf
24.-25. Februar 2027 Messe Dortmund
Seien Sie da, wo Ihre Kunden sind! JETZT IHREN WUNSCH-STAND ANFRAGEN!
Premium-Partner:
www.maintenance-messen.com
August 2026
AMB 2026: KI und Automation prägen die Metallbearbeitung Vom 15. bis 19. September präsentieren Hersteller und Dienstleister auf dem Gelände der Messe Stuttgart aktuelle Entwicklungen in der Fertigungstechnik und Metallbearbeitung. Mit einer vollständig ausgebuchten Ausstellungsfläche aller zehn Messehallen unterstreicht die AMB ihre Bedeutung als Leitmesse der Metallbearbeitungsindustrie. Ein Schwerpunkt der Messe liegt auf der praktischen Anwendung von KI. Guido Reimann, stellvertretender Geschäftsführer des VDMA Software und Digitalisierung sowie Koordinator des VDMA-Kompetenznetz werks künstliche Intelligenz, beschreibt das Potenzial: „KI-Lösungen und Ansätze versprechen nicht nur Effizienzgewinne, sondern sie erbringen Effizienz entlang der gesamten Wertschöpfungskette. Das zeigt sich etwa durch Kostenreduktionen bei der Erstellung von technischen Dokumentationen und Bedienungsanleitungen, Aufwands- und Kostenersparnis im Einkauf, um die Anzahl von Gleichteilen zu erhöhen und damit Einkaufskonditionen zu verbessern, oder durch die Verringerung von ungeplanten Stillständen, zum Beispiel an Werkzeugmaschinen – wobei durchaus Kostenreduktionen in Höhe von 10 bis 20 Prozent
Bild: Messe Stuttgart
möglich sind. Darüber hinaus können KI-Lösungen an vielen Stellen Prozesse deutlich beschleunigen: in der Entwicklung, in der Produktion oder im Vertrieb und Kundendienst." Auch die Robotik entwickelt sich weiter. Neben klassischen Automatisierungslösungen rücken insbesondere kollaborative Systeme und erste industrielle Anwendungen humanoider Roboter in den Fokus. Patrick Schwarzkopf, Geschäftsführer des VDMA-Fachverbands Robotik + Automation, dazu: „Kollaborative Roboter (Cobots) haben sich bereits gut etabliert. In vielen Anwendungen geht es jedoch eher um ,Ko-Existenz’ – also den Betrieb ohne
Schutzzaun – und damit um echte, direkte Interaktion.“ In Bezug auf humanoide Robotik meint er: „Hier macht die KI große Sprünge: Es geht um die Interpretation der Umgebung und um sinnvolles, eigenständiges Agieren. Noch ist viel Pionierarbeit nötig, aber humanoide Roboter verlassen zunehmend die Forschungslabore und kommen in erste Testanwendungen in der Industrie.“ Für eine effiziente Orientierung ist die Messe thematisch gegliedert. Präzisionswerkzeuge, Werkzeugmaschinen, Automatisierung, Mess- und Prüftechnik sowie Software und Digitalisierung sind auf feste Hallen verteilt. www.messe-stuttgart.de/amb/