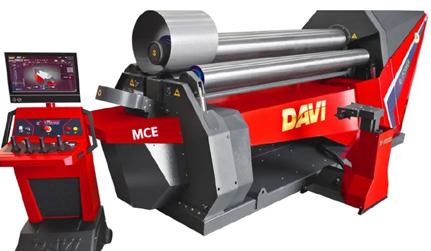
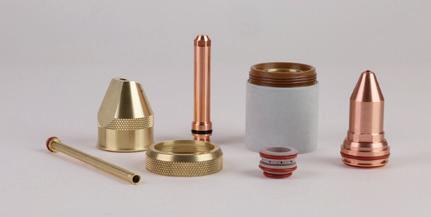
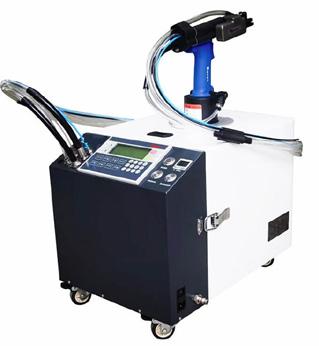
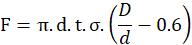Confira a oferta desses sistemas de movimentação que são hoje uma solução consolidada na indústria metal mecânica para otimizar o fluxo de materiais.
Opinião
A soldagem como pilar estratégico: onde a precisão técnica encontra a qualidade industrial.
Mais que a união de partes metálicas, a qualidade de um cordão de solda determina a vida útil dos equipamentos.
Tecnologia
Desenvolvimento de um sensor de baixo custo para medir a força de estampagem profunda usando computação de borda
Artigo mostra como projetar um sensor de baixo custo acessível para fazer a aquisição de dados de força em qualquer ferramenta ou equipamento de prensagem no chão de fábrica.
Guia II
Ferramentarias
Responsáveis pela precisão e a confiabilidade de estampos e matrizes, as ferramentarias brasileiras são tema do guia e da pesquisa complementar que traçou a capacidade instalada e o perfil tecnológico desse elo estratégico da cadeia produtiva.
Tudo sobre prensas
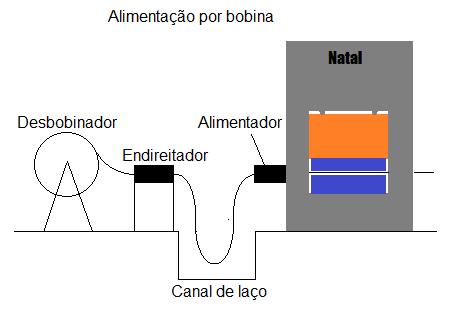
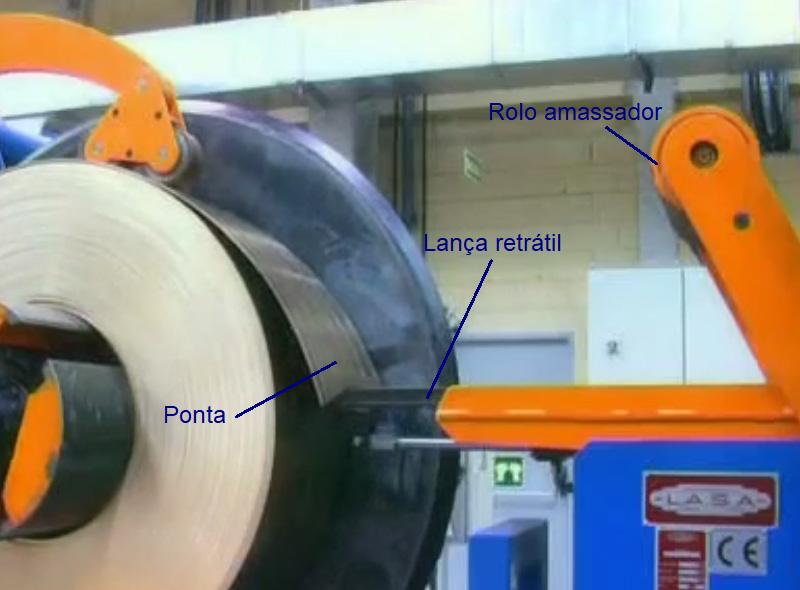
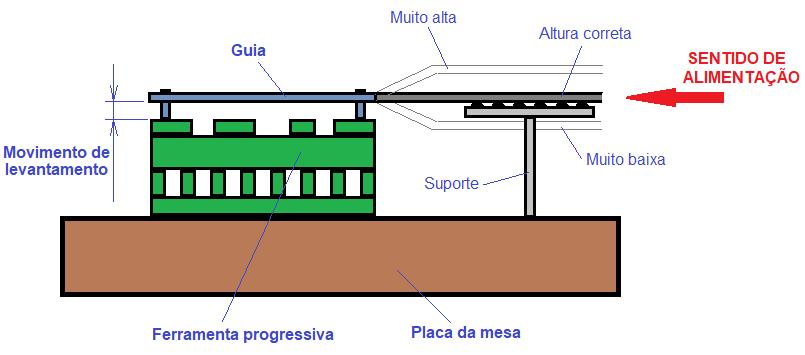
Alimentação por bobina – equipamentos auxiliares
Recomendações para usuários de prensas sobre o investimento em sistemas de alimentação de chapas. Produtos
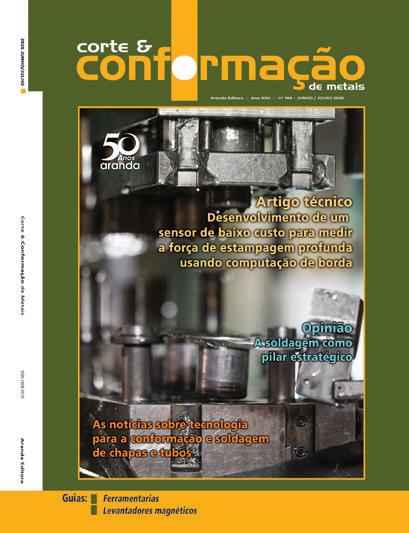
Capa Detalhe de uma prensa hidráulica em operação. Imagem: David Herraez Calzada / Shutterstock. Arte final: Vanessa C. Silva
Carta ao leitor
Investimento estratégico, tópico que segue com força nas ações das indústrias.
A chegada de novos equipamentos de dobramento e de corte e soldagem a laser ao mercado, assim como o desenvolvimento de uma plataforma para conectar empresas do setor metal mecânico são alguns dos assuntos que você vai encontrar nesta edição. Estratégias que envolvem investimentos em mercados específicos e na intensificação de treinamentos, também.
Na seção Notícias (pág. 6) você confere informações sobre máquinas e sistemas para produção que já estão disponíveis para comercialização, além de iniciativas que têm por objetivo a flexibilização da automação industrial, realização de trabalhos conjuntos e capacitação de profissionais.
Um artigo técnico (pág. 18) tem como tema central o desenvolvimento de um sensor de baixo custo para a medição da força de estampagem profunda usando computação de borda, enfatizando que esse tipo de dispositivo pode fornecer informações úteis para a produção.
O tema da seção “Opinião” (pág. 16) é a soldagem como pilar estratégico, onde Gilberto Ferreira da Silva Alcaras aborda a necessidade de alinhamento da precisão técnica do processo com a vida útil de equipamentos e a qualidade de peças fabricadas.
E na seção “Tudo sobre prensas” (pág. 32), Natal Pasqualetti Neto faz recomendações para usuários de prensas no que diz respeito ao investimento em sistemas de alimentação de chapas, incluindo a otimização de processos e segurança.
Boa leitura.
Convidamos a todos a conferirem mais informações em nosso site: https://www.arandanet.com.br/revista/ccm
E também a se inscreverem para receber a newsletter quinzenal com as notícias do setor pelo QR Code:
DIRETORES
Edgard Laureano da Cunha Jr., José Roberto Gonçalves e José Rubens Alves de Souza (in memoriam)
REDAÇÃO
Diretora de redação: Hellen Corina de Oliveira e Souza
Editor técnico: Antonio Augusto Gorni Redator: Adalberto Rezende (MTb 78.879) Jornalista responsável: Hellen Corina de Oliveira e Souza (MTb 21.799)
Secretaria de redação/Pesquisa: Milena Venceslau
PUBLICIDADE Gerente comercial: José Roberto Gonçalves
São Paulo e Rio de Janeiro Luci Sidaui – Cel. n (11) 98486-6198, luci@arandaeditora.com.br Dora Bandelli - Cel. (11) 95327-6608, dora.bandelli@arandaeditora.com.br Paraná e Santa Catarina Romildo Batista
Rua Carlos Dietzsch, 541, cj 204E – 80330-000 – Curitiba (PR) Tel. (41) 3501-2489/3209-7500, Cel. (41) 9728-3060, romildoparana@gmail.com
Rio Grande do Sul Maria José da Silva Tel. (11) 2157-0291, Cel. (11) 98179-9661 e-mail: maria.jose@arandaeditora.com.br
INTERNATIONAL ADVERTISING SALES REPRESENTATIVES
China: Mr. Weng Jie – Hangzhou Oversea Adv Ltd 596 Tiyuchang Rd., Hangzhou, Zhejiang 310007, China Tel.: (+86 571) 87063843, jweng@foxmail.com, wj@hz.cn Germany: IMP InterMediaPro e K. – Mr. Sven Anacker Starenstrasse 94 46D – 42389 Wuppertal Tel.: (+49 202) 373294 11, sa@intermediapro.de
Italy: QUAINI Pubblicità – Ms. Graziella Quaini Via Meloria 7, 20148 Milan Tel.: (+39 2) 39216180, grquaini@tin.it
Japan: Echo Japan Corporation – Mr. Ted Asoshina Grande Maison Room 303, 2-2, Kudan-kita 1-chome, Chiyoda-ku, Tokyo 102-0073, Japan Tel.: (+81 3) 3263-5065, e-mail: aso@echo-japan.co.jp
Korea: JES Media International – Mr. Young-Seoh Chinn 2nd fl, Ana Blsdg, 257-1 Myungli-Dong, Kangdong-Gu, Seoul 134-070, Tel.: (+82 2) 481-3411, jesmedia@unitel.co.kr
Switzerland: Mr. Rico Dormann, Media Consultant Marketing Moosstrasse 7, CH-8803 Rüschlikon Tel.: (+41 1) 720-8550, beatrice.bernhard@rdormann.ch
Taiwan: WORLDWIDE Services Co. Ltd. – Mr. Robert Yu 11F-B, Nº- 540, Sec. 1, Wen Hsin Road, Taichung Tel.: (+886 4) 2325-1784, global@acw.com.tw
UK : Robert G Horsfield International Publishers – Mr. Edward J. Kania
USA : Ms. Fabiana Rezak – 2911 Joyce Lane, Merrick, NY 11566, Tel.: (1 516) 858-4327, arandausa@gmail.com
ADMINISTRAÇÃO
Diretor: Edgard Laureano da Cunha Jr. Gerente: Rosilene de Paiva Branco
Circulação: Clayton Delfino
PRODUÇÃO GRÁFICA Projeto: Antonio Marcelo Chaves – marcelo@magicart.com.br Editoração eletrônica: Vanessa C. da Silva Assistente de produção: Talita Silva
Corte e Conformação de Metais, revista brasileira que aborda o projeto e a produção de peças a partir de chapas e tubos metálicos, é uma publicação mensal de Aranda Editora Técnica e Cultural Ltda.
ISSN 1808-351X
Redação, Publicidade, Administração e Correspondência
Alameda Olga, 315 – 01155-900 – São Paulo – SP – Brasil
CCM é enviada gratuitamente para 12.000 leitores qualificados de empresas diretamente ligadas às atividades de corte e conformação de metais.
Adalberto
Rezende Redator
adalberto@arandaeditora.com.br
Notícias
Metalúrgica gaúcha investe na unificação de operações
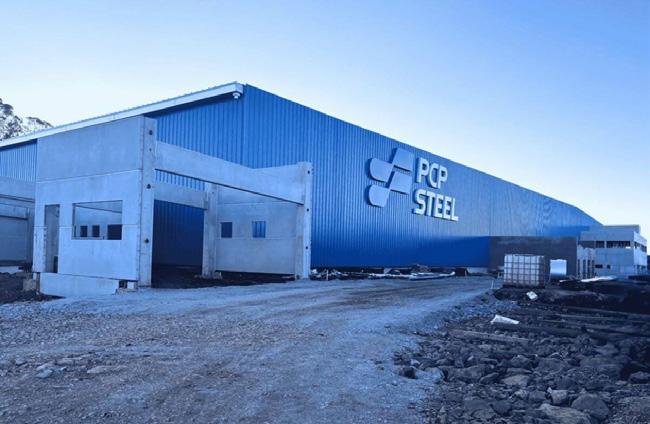
Foi anunciado pela PCP Steel, com matriz em Caxias do Sul (RS), a consolidação de um novo centro de serviços que passará a operar em sua unidade fabril de produtos siderúrgicos que está sendo construída no município gaúcho de Farroupilha.
Dentro de um projeto com investimento de mais de R$ 120 milhões, a empresa lançou uma nova marca e vai utilizar estratégias que envolvem a reorganização de suas operações. De acordo com um comunicado à imprensa, as estratégias da PCP Steel também serão voltadas para um novo posicionamento e unificação de operações dentro do ecossistema da companhia, conectando as empresas Unyparts e Raptor
No centro de serviços serão realizados trabalhos que abrangerão o processamento de bobinas, incluindo corte térmico de aços planos, além de outras operações. A nova unidade se
encontra em uma área com aproximadamente 15 mil metros quadrados e a previsão é que as operações tenham início em julho de 2026. Os serviços dedicados à distribuição de tubos trefilados e barras cromadas serão concentrados na matriz da PCP Steel.
PCP Steel – www.pcpsteel.net
GdB lança prensa dobradeira e intensifica treinamento para operadores
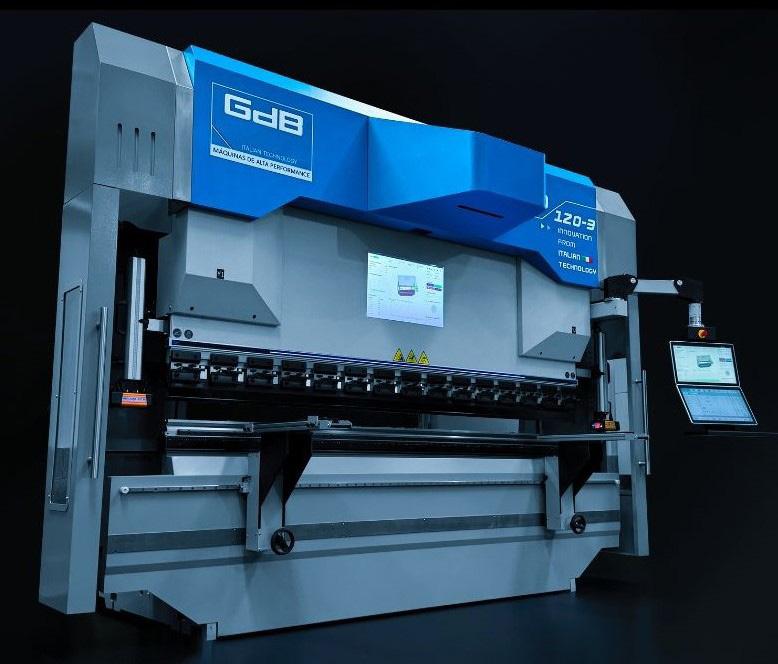
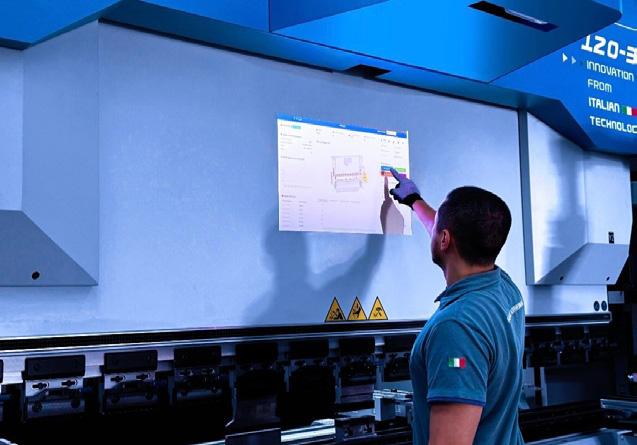
A GdB, com sede no município paranaense de São José dos Pinhais, lançou a prensa dobradeira G-Pro. A máquina foi apresentada na FEIMEC, realizada em São Paulo (SP), onde a empresa foi expositora. Visando facilitar o trabalho de operadores, a fabricante desenvolveu um sistema de projeção interativa que permite a visualização da tela de comando no avental superior da nova prensa dobradeira. O recurso pode ser utilizado para, por exemplo, a realização da programação da operação de dobramento, escolha de ferramentas e cálculo de dobramento.
A G-Pro opera em seis eixos, Y1, Y2, X, R, Z1 e Z2, e conta com sistema de fixação manual rápido com inserção frontal de ferramentas, assim como sistema de fixação de matrizes com auto alinhamento de centro.
Possui mesa compensadora de flexão e também sistema Smart
LED Bar, que proporciona a orientação para o dobramento com indicação precisa dos eixos Z1 e Z2.
Matheus Providelo, que atua na equipe de marketing da GdB, concedeu entrevista à Corte e Conformação de Metais e comentou que a máquina já está disponível para comercialização. Matheus também comentou que a companhia organizou treinamentos para operadores, os quais serão realizados na sua planta industrial. Nas palavras dele, “será uma imersão tecnológica na qual os participantes poderão aprofundar seus conhecimentos teóricos e práticos em operação de máquinas para dobramento de chapas de aço. Já temos turmas agendadas e organizaremos mais visitas futuramente”. Também foi informado por
Prensa dobradeira G-Pro. Imagem: GdB.
Companhia vai intensificar o processamento de bobinas e corte térmico de aços planos em um novo centro de serviços. Imagem: Sabrina Borges/Divulgação.
Projeção de tela no avental da máquina. Imagem: GdB.
Matheus que a prensa dobradeira recém-lançada faz parte de uma linha de máquinas que podem ser configuradas conforme a demanda dos clientes. Os recursos proporcionados pelos equipamentos abrangem a realização de programação offline , integração com tecnologias facilitadoras da Indústria 4.0 e setup rápido.
GdB – www.gdb.ind.br
Tecnologia laser avança sobre o plasma no corte de chapas grossas
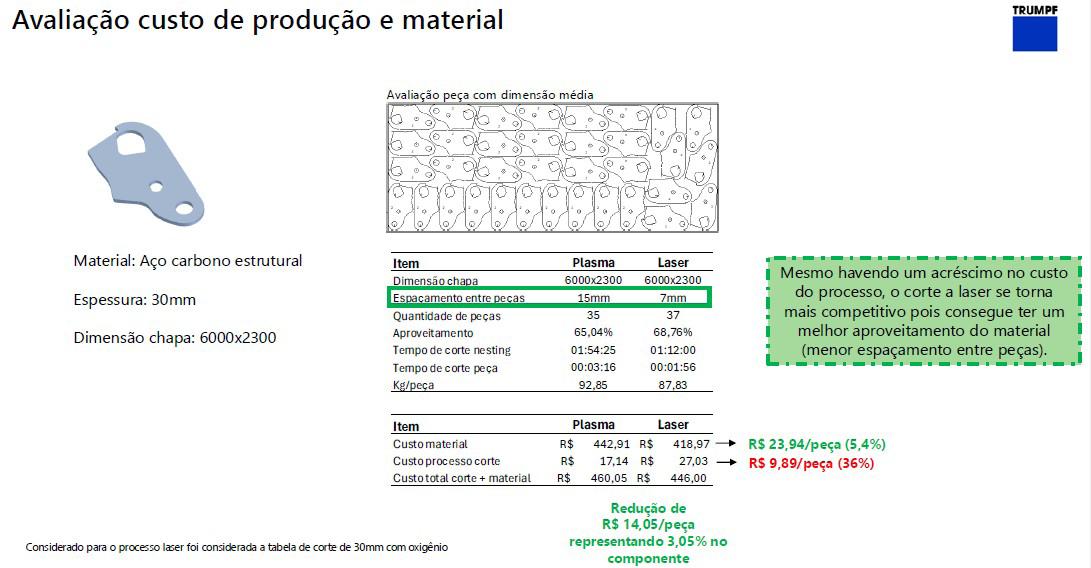
Operando com uma ociosidade próxima de 30% em decorrência das incertezas macroeconômicas mundiais, o mercado de corte a laser busca reverter esse cenário de retração apostando em mais flexibilidade na definição do seu mix de serviços. Com essa diretriz, a subsidiária brasileira da alemã Trumpf aposta na tendência de os sistemas de corte a laser de alta potência substituírem progressivamente os equipamentos de plasma e oxicorte no processamento de chapas grossas de aço carbono (20 a 50 mm). Em entrevista à Corte e Conformação de Metais, o CEO da empresa, João Visetti, explicou como essa substituição pode significar um investimento estratégico para os convertedores, com base no menor custo final da peça produzida. Do ponto de vista metalúrgico e de engenharia de processo, os sistemas a laser modernos priorizam a eficiência no aproveitamento de matéria-prima por permitirem a otimização do nesting , em razão do menor diâmetro do feixe, que exige um espaçamento menor entre
a s peças e reduz o índice de retalhos de corte. A tecnologia proporciona também uma área de corte mais limpa e precisa, eliminando etapas posteriores de acabamento e demandando menor espaço fabril para a instalação do maquinário. Para garantir versatilidade em diferentes regimes de trabalho, a fabricante alemã fundamenta seus novos sistemas na tecnologia de núcleo duplo (Dual Core), que gerencia a distribuição da potência do laser , ajustando-a no processamento de chapas finas e grossas. Ensaios técnicos feitos com uma máquina da Trumpf de 24 kW de potência, no corte de peças em aço carbono estrutural com espessura de 30 mm, mostraram que o laser proporciona um ganho de velocidade expressivo, podendo diminuir o tempo de execução de um conjunto de peças de quase duas horas para apenas 1 hora e 12 minutos.
Além da velocidade, o diferencial econômico e qualitativo do laser está no melhor aproveitamento de matéria-prima e na precisão dimensional. No mesmo estudo, a tecnologia permitiu reduzir o espaçamento entre as peças de 15 mm (no plasma) para apenas 7 mm, elevando o índice de aproveitamento das chapas metálicas.
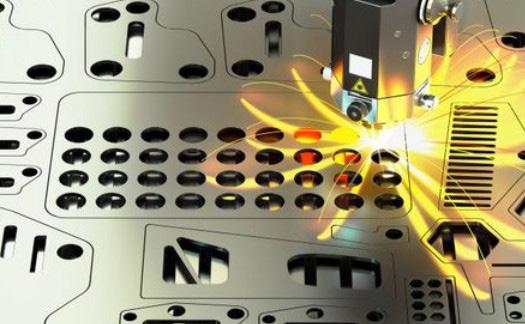
A transição do plasma para o corte a laser pode redefinir padrões de produtividade no corte de chapas grossas. Imagem: Trumpf
Perspectivas e o mercado de data centers
Um fator que poderá resultar na expansão da demanda por componentes moldados e conjuntos tubulares estruturais é a iminente regulamentação do Redata, o regime especial de tributação que incentiva a criação de data centers de alta capacidade voltados para inteligência artificial, que atualmente depende da aprovação do Senado federal. A indústria metal mecânica e os prestadores de serviços de corte e conformação são fornecedores em larga escala de racks , tubulações complexas e sistemas de apoio à construção dos data centers, em projetos que certamente vão consolidar os lasers de alta potência como o padrão técnico.
Embora o cenário econômico atual esteja retraindo a demanda por novos equipamentos, Visetti comentou que a Trumpf está próxima de atingir a sua meta anual de vendas, impulsionada pelo bom desempenho durante a última edição da Feimec, em maio deste ano. “Os resultados nos surpreenderam de forma positiva. Considerando as duas últimas edições do setor, em 2024 e 2025, esta foi, sem dúvida, a melhor feira em termos de desempenho para a Trumpf. Superamos nossas expectativas, tanto no volume de vendas
Notícias
quanto, principalmente, na qualificação dos visitantes que recebemos em nosso estande. Observamos um público muito mais preparado, com projetos concretos e decisões de investimento mais maduras. Tivemos excelente performance nas máquinas de entrada, que lideraram em volume de unidades comercializadas, mostrando a força da demanda por soluções competitivas e acessíveis”, comentou Visetti a respeito da feira, ponderando ainda que há uma preocupação séria em relação à segurança operacional observada em alguns estandes: “Infelizmente, vimos expositores insistindo na operação de máquinas laser abertas, em desacordo com as normas da NR12 e com práticas internacionais de segurança industrial. A exposição aberta ao laser representa riscos graves à saúde dos operadores”.
Trumpf –www.trumpf.com/pt_BR
Corte e soldagem a laser passam a integrar o portfólio da White Martins
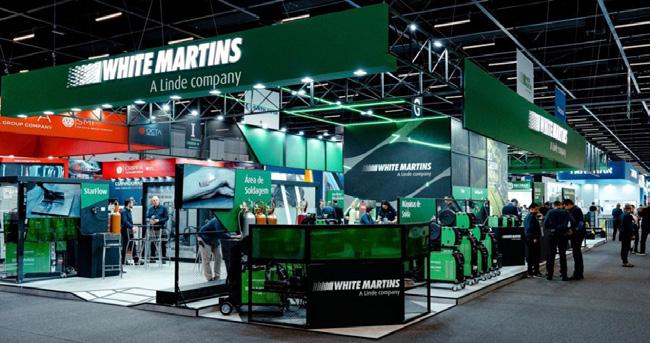
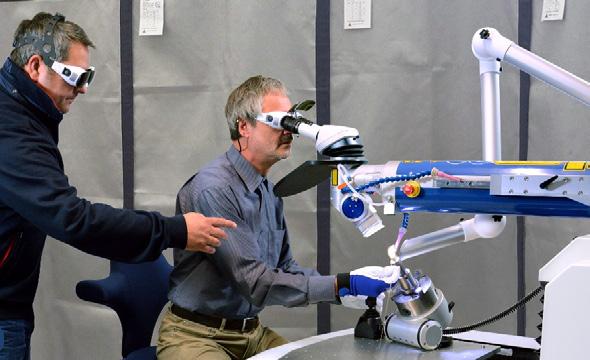
A White Martins, empresa que integra o Grupo Linde (Reino Unido) e com sede administrativa brasileira no Rio de Janeiro (RJ), passou a comercializar uma nova linha de equipamentos. A empresa lançou um sistema de corte a laser e também equipamentos para soldagem a laser portátil na FEIMEC, realizada em São Paulo (SP). Foi integrada ao seu portfólio a tecnologia StarPack 316, que consiste em um sistema compacto de 16 cilindros voltado para o fornecimento de nitrogênio em processos a
laser . O sistema pode fornecer uma pressão de 300 bar, o que possibilita um maior volume de armazenamento de nitrogênio. Também já está disponível para comercialização a linha de equipamentos portáteis para soldagem a laser de fibra LaserStar. O sistema conta com interface em português e mais de 30 modos pré-configurados para o processamento de diferentes materiais com variadas espessuras como, por exemplo, espessuras menores que 1 mm até 6,5 mm. As estratégias da White Martins incluem a intensificação da comercialização de produtos para o setor metal mecânico, incluindo sistemas para corte a plasma, extração de fumos de solda, máscaras com sistema de respiração integrado e tecnologia de controle e filtragem de gases para processos de corte de metais, entre outros equipamentos industriais. “Estamos com lançamentos para o setor de metal mecânica que somam oito linhas de produtos, totalizando cerca de 30 novos equipamentos. O grande destaque é a nossa nova linha de negócios para corte laser , com sistemas avançados e com diferentes velocidades, aceleração, potências, além de equipamentos para corte de tubos”, comentou Carlos De Marco, vice-presidente de negócios da White Martins. White Martins –https://loja.whitemartins.com.br
Plataforma de treinamento
prioriza o desempenho na manufatura
A TopSolid’Brazil lançou a plataforma TopSolid’Academy, um ambiente de desenvolvimento técnico para capacitar profissionais que utilizam soluções de engenharia e manufatura digital. Por meio de treinamentos organizados por níveis de conhecimento e aplicações práticas, a iniciativa aproxima a tecnologia de software das boas práticas no chão de fábrica, visando elevar a competitividade industrial por meio da qualificação contínua das equipes. Para empresas do setor de corte e conformação, a plataforma é estratégica ao disponibilizar conteúdos voltados ao ecossistema TopSolid’Design e TopSolid’CAM, que incluem as suítes TopSolid’Steel e TopSolid”Cut (imagem abaixo). fundamentais para o projeto e programação da fabricação de componentes complexos. A grade curricular abrange desde fundamentos operacionais até metodologias avançadas de integração entre processos e
Empresa lançou novas linhas para corte a laser e também de soldagem portátil. Imagem: Divulgação.
Nova iniciativa tem por objetivo acelerar a curva de aprendizado em soluções de design e CAM. Imagem: TopSolid.
otimização de fluxos produtivos, englobando também o setor de ferramentaria, essencial para a manutenção e construção de matrizes de estampagem. Os cursos abordam demandas reais da manufatura avançada, tais como estratégias de usinagem de alta performance e integração digital, estando disponíveis nos formatos presencial, online ao vivo e sob demanda. Com certificação ao final de cada etapa, a TopSolid’Academy tem por objetivo acelerar a curva de aprendizado e aumentar a autonomia técnica das empresas na utilização de ferramentas digitais de engenharia.
TopSolid – www.topsolid.com/en
Iniciativa vai conectar ferramentarias que fabricam estampos
Uma plataforma industrial chamada T4F - Tool for Futureestá sendo desenvolvida com o
objetivo de promover parcerias entre empresas do setor metal mecânico. A plataforma, criada a partir de um convênio formado pela ABINFER - Associação
Brasileira da Indústria de Ferramentais, ABDI - Agência Brasileira de Desenvolvimento Industrial - e a Elos, já está disponível para a realização de pré-cadastro.
A plataforma T4F funciona como um ecossistema onde ferramentarias que fabricam estampos para conformação de chapas e instituições de pesquisa e ensino, por exemplo, poderão encontrar informações sobre entidades que tenham interesses
comuns. Além disso, conforme a divulgação feita no 18º Encontro Nacional de Ferramentarias –ENAFER 2026 –, realizado em São Paulo (SP), as companhias participantes poderão passar por uma avaliação e receber diagnóstico de maturidade. As partes envolvidas no projeto utilizam uma metodologia que envolve a gestão em quatro pilares: estratégia, operação, produção e equipes. Os recursos da plataforma incluem gestão industrial e suporte por meio de inteligência artificial (IA) Tool fo Future – https:// tool4future.com.
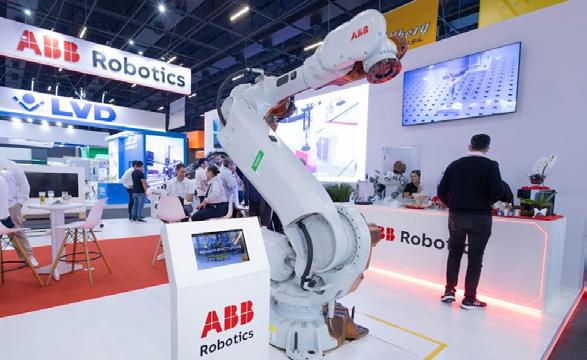
ABB aposta na automação flexível e no avanço da soldagem colaborativa
A ABB Robotics apresentou durante a última edição da FEIMEC as suas novas células robotizadas e soluções de
Plataforma industrial vai receber cadastros de empresas do setor metal mecânico com o objetivo de promover a realização de trabalhos conjuntos. Imagem: Divulgação.
Notícias
digitalização que visam elevar a eficiência produtiva em diferentes setores industriais. Para o segmento de corte, conformação e caldeiraria, os destaques técnicos incluem os robôs colaborativos ( cobots ) GoFa, configurados para operações de soldagem que exigem alta repetibilidade e programação simplificada, em ambientes compartilhados. A instalação desse tipo de robô dispensa o fechamento de segurança, o que promove a melhor ocupação dos espaços fabris.
Complementarmente, a empresa exibiu o modelo IRB 5500, direcionado a linhas de pintura, que conta com o recurso de adaptação das mangueiras e misturadores no braço robótico, um conceito denominado “braço de processo”, cuja grande vantagem é a economia na troca de tinta. Já a linha de robôs móveis autônomos (AMRs) contou com uma atualização: o recurso P 603 Flex, um sistema de localização e visão que dispensa marcações no solo. Ele escaneia e mapeia sua trajetória, corrigindo rotas automaticamente com recursos de inteligência artificial (IA). Assim, o equipamento pode otimizar a movimentação interna de chapas e componentes sem a dependência de trilhos ou infraestrutura fixa.
Além do fornecimento de hardware , a ABB tem como estratégia para 2026 a revitalização de equipamentos, com serviços de modernização que estendem a vida útil de robôs veteranos. A remanufatura é feita na unidade da empresa em Sorocaba (SP), e contempla a substituição de itens de hardware e software.
De acordo com Rafael Medina,
Novas células robotizadas priorizam a facilidade de programação e a segurança operacional em ambientes compartilhados. Imagem: ABB.
gerente de serviços de robótica da ABB, o upgrade de itens mecânicos e da parte eletrônica é capaz de prolongar a vida de robôs por mais 5 a 10 anos. “O processamento mais rápido, a instalação de software mais avançado e a redução do consumo de energia são as principais melhorias implementadas”, informou. A instalação do controlador Omnicore, a troca de cabeamento, pintura e adesivação revitalizam os robôs, ao custo médio de 60 a 70% do valor de um modelo novo. Dentre as novas soluções em digitalização, Rafael destacou a parceria da ABB com a empresa de tecnologia NVIDIA, que levou ao desenvolvimento de gêmeos digitais completos, com a possibilidade de simulação de ambientes reais de produção com base nas integração das bibliotecas Omniverse, da NVIDIA ao ABB RobotStudio, sistema de programação offline . “No caso dos AMRs, por exemplo, é possível fazer o reconhecimento do ambiente e dos itens a serem movimentados, além da adaptação a novas rotas, a partir da combinação de IA com sistemas de visão”, comentou. O conjunto de equipamentos e serviços reforça a transição para células de trabalho
ergonômicas, onde a automação assume tarefas repetitivas e que envolvem riscos, garantindo maior integridade física aos operadores e precisão dimensional às peças produzidas. ABB – www.abb.com
Fabricante alemã de sistemas de soldagem a laser busca distribuidores no Brasil
A Alpha Laser, fabricante alemã de sistemas de soldagem a laser presente em 32 países, busca distribuidores e parceiros técnicocomerciais para fortalecer sua atuação no mercado brasileiro. A empresa já esteve presente no Brasil no início dos anos 2000 e agora retoma sua presença no País com foco em aplicações industriais de produção e reparo. Seu portfólio inclui sistemas móveis, abertos e fechados para soldagem, microssoldagem, reparo de componentes, manutenção industrial, revestimento com arame ou pó e produção automatizada. As soluções atendem mercados como ferramentaria, moldes e matrizes, metal mecânica, automotivo, tecnologia médica, sensores, energia, óleo e gás, mineração, aeroespacial e automação industrial. Na área de reparos, a soldagem a laser permite recuperar peças de alto valor com menor custo em comparação à substituição completa do componente, prolongando sua vida útil, reduzindo paradas de máquina e preservando melhor a geometria da área reparada. Na produção, a tecnologia oferece alta precisão,
repetibilidade e controle do processo, sendo indicada para aplicações que exigem qualidade constante, baixa distorção térmica e integração a processos manuais, semiautomatizados ou automatizados.
A preferência é por distribuidores que já atuem com tecnologias laser , especialmente marcação ou corte, e que queiram ampliar seu portfólio com soluções de soldagem a laser Empresas interessadas em adquirir os sistemas ou atuar como representantes devem entrar em contato pelo e-mail rre@alphalaser.de.
Alpha Laser –https://alphalaser.eu
Siderúrgica e instituição de ensino lançam curso sobre produção de aços
Uma parceria entre a Gerdau e a Ânima Educação, com sede administrativa em São Paulo (SP), levou ao lançamento do “Curso superior de tecnologia em processos produtivos da indústria
do aço”. O curso terá formato semipresencial e duração de 2.600 horas, com início previsto para agosto de 2026.
A grade curricular do novo curso será composta por aulas teóricas e práticas, abrangendo, por exemplo, matemática, física e química, processos da cadeia produtiva de aços, operação e manutenção, bem como gestão de processos e melhoria. Também serão abordados temas como segurança do trabalho, tecnologia, inovação, automação industrial, análise de dados e tomada de decisões.
A parceria, de acordo com um comunicado à imprensa, em um primeiro momento, levou à abertura de 40 vagas para o curso recém-lançado que serão oferecidas a colaboradores da Gerdau e à população de Ouro Branco (MG) e municípios vizinhos. “Com este curso, vamos desenvolver talentos com as competências técnicas e comportamentais que a Gerdau busca e que o futuro do setor exige, contribuindo para reduzir as lacunas de contratação e o tempo de treinamento. Nosso foco é formar especialistas com domínio do processo produtivo, capazes de garantir o alto desempenho na operação e prontos para superar os reais desafios da indústria do aço”, comentou Flávia Nardon, diretora global de Pessoas e Responsabilidade Social da Gerdau.
Parceria entre Abimetal-Sicetel e Ipem-SP vai criar laboratório para produtos metálicos
A Abimetal-Sicetel e o Instituto de Pesos e Medidas do Estado de São Paulo (Ipem-SP) avançaram nas tratativas para a implantação de um laboratório especializado na avaliação da qualidade e conformidade de produtos metálicos. As tratativas ocorreram durante uma reunião técnica realizada na sede da entidade setorial, na capital paulista, reunindo diretorias de metrologia industrial, inovação e gerência executiva. A iniciativa tem por objetivo ampliar a capacidade técnica e metrológica do setor de processamento de aço, oferecendo o apoio necessário para atender às crescentes exigências do mercado nacional por rastreabilidade, segurança e excelência regulatória. A futura infraestrutura laboratorial atuará diretamente na análise e ensaios tecnológicos de materiais metálicos. Para os fabricantes de peças a partir de chapas e tubos, a estrutura fornecerá apoio analítico mais preciso nos processos de controle da qualidade, validação de matérias-primas e certificação de lotes. Essa triagem técnica é fundamental para garantir a integridade mecânica e a composição química dos aços que entram nas linhas de corte, dobra e estampagem. Além do ensaio de materiais, o projeto prioriza o fortalecimento da metrologia científica e industrial e a introdução de critérios rígidos de conformidade e inovação tecnológica. Ao
Empresa europeia procura parceiros brasileiros que já atuem no mercado de tecnologia laser. Imagens: Alpha Laser.
Notícias
aproximar o poder público regulador do segundo elo da cadeia produtiva do aço, a parceria prepara as indústrias processadoras para os futuros desafios de competitividade. A expectativa é que a precisão nos ensaios auxilie no desenvolvimento de novos produtos e processos de fabricação mais confiáveis, elevando o padrão técnico dos componentes metálicos fornecidos ao mercado.
A Associação Brasileira da Indústria Processadora de Aço e o Sindicato Nacional da Indústria Processadora de Aço (AbimetalSicetel) representam a indústria processadora do aço no Brasil. Sua base reúne 350 indústrias de pequeno, médio e grande portes, de capital nacional e estrangeiro, que integram o segundo elo da cadeia produtiva do aço no País. Abimetal-Sicetel – https:// abimetal-sicetel.com.br
Instituições de apoio vão mapear fornecedores para data centers no Ceará
A plataforma digital Radar de Mercado, desenvolvida pelo Observatório da Indústria Ceará, vai atuar como ferramenta para organizar a base de fornecedores que suprirão a demanda por componentes industriais do complexo de data centers que a Omnia vai construir no Complexo Industrial e Portuário do Pecém (CIPP).
A iniciativa, que vai conectar a construtora a empresas do setor de fabricação a partir de chapas e tubos, por exemplo, resulta de
Parceria entre indústrias e o Observatório da FIEC vai estruturar a cadeia metal mecânica de suprimentos e componentes de precisão para os complexos de dados no Pecém. Imagem: Shutterstock.
uma parceria entre a Federação das Indústrias do Estado do Ceará (FIEC), a Associação das Empresas do Complexo Industrial e Portuário do Pecém (AECIPP), a Zona de Processamento de Exportação do Ceará (ZPE) e a construtora de data centers Omnia.
O CIPP é uma importante zona econômica e estratégica no Estado do Ceará, que abriga indústrias de base como a siderurgia, termelétricas, cimenteiras e, mais recentemente, complexos voltados à transição energética, a exemplo do hub de hidrogênio verde. O Pecém vem se consolidando como um polo de importantes demandas tecnológicas e a expansão de sua infraestrutura — que agora inclui a atração de grandes data centers – exige uma cadeia de suprimentos altamente qualificada. Para o setor de fabricação de componentes metálicos, o projeto abre frentes de fornecimento de itens de alta exigência técnica. A construção e a montagem dos centros de dados demandam componentes estampados e conjuntos mecânicos para sistemas de climatização industrial, estruturas de fixação de servidores e muitas redes de tubulações. A plataforma Radar de Mercado atua justamente na identificação e na classificação das
indústrias aptas a atender a esses rigorosos critérios de tolerância dimensional, acabamento e capacidade produtiva.
Na prática, o Radar de Mercado funciona como um banco de dados dinâmico que cruza os requisitos das ordens de compra da Omnia com o perfil das fábricas por critérios de especialidade, porte e localização. Ao identificar lacunas na oferta local, o Radar contribui para orientar a qualificação de empresas e a atração de novos investimentos. A iniciativa tem por objetivo estruturar uma cadeia de suprimentos sólida e conectada ao território cearense, priorizando a inserção competitiva de indústrias de manufatura em projetos de infraestrutura digital de longo prazo. Empresas interessadas em integrar a base de fornecedores podem encontrar informações sobre o cadastro no portal do Observatório da Indústria Ceará. www.observatorio.ind.br
Sistema de monitoramento de robôs industriais chega ao mercado
Um novo sistema de monitoramento da produção realizada por robôs industriais foi apresentado pela Yaskawa Motoman (Diadema, SP) na FEIMEC, realizada em São Paulo (SP). O sistema “Checkbot” foi desenvolvido pela OKsystem a.s., empresa sediada na República Tcheca, e já está disponível para comercialização no Brasil. A ferramenta permite o monitoramento em tempo real de dados provenientes da
Foi lançada no Brasil uma ferramenta que reúne recursos para supervisão de robôs, desenvolvida por uma empresa da República Tcheca. Imagem: Divulgação.
produção, que pode ser realizado também de forma remota por meio de webcams , por exemplo, informando o status de robôs que operam no chão de fábrica e coletando dados que são armazenados em um banco. Os recursos do Checkbot permitem a automatização de atualizações do status de linhas de produção, a reconfiguração de autômatos e equipamentos auxiliares, criação de históricos e gráficos a partir dos dados coletados e envio de notificações sobre modificações na programação, entre outros. A parceria das empresas envolve também o fornecimento de assistência técnica e os clientes podem contar com suporte e ter acesso a mais informações disponíveis em uma plataforma digital. Mais informações podem ser obtidas pelo telefone (11) 9.4155-6545 e pelo e-mail rogerio.serato@motoman.com.br. Yaskawa Motoman –www.motoman.com/pt-br OKsystem a.s. –www.oksystem.com/en
CERTI e
ABENDI juntas promoverão a inovação e a confiabilidade na indústria
A Fundação CERTI e a Associação Brasileira de Ensaios Não Destrutivos e Inspeção (ABENDI) formalizaram um termo de cooperação técnica para impulsionar a inovação e a confiabilidade na indústria nacional. O acordo une a expertise em pesquisa aplicada da CERTI à capacidade de normalização e certificação da ABENDI com o propósito de suprir a crescente demanda industrial por validação de processos, redução de riscos operacionais e qualificação de componentes críticos.
A cooperação traz reflexos diretos para o setor de fabricação a partir de chapas e tubos metálicos, seja no controle de qualidade de uniões soldadas ou na conformação de estruturas complexas. A atuação conjunta prioriza o desenvolvimento e a aplicação de métodos avançados de inspeção, integridade estrutural e ensaios não destrutivos (END). Essas especialidades são fundamentais para assegurar a estanqueidade, a segurança e a conformidade de peças sujeitas a esforços mecânicos, como as utilizadas nos setores automotivo, de caldeiraria e de refrigeração. A metrologia dimensional e volumétrica, além da qualificação de componentes produzidos por manufatura aditiva, são também aspectos visados pela parceria, que prevê a prospecção conjunta de projetos tecnológicos e a disseminação de conhecimento
técnico especializado. Essa iniciativa visa elevar o padrão de competitividade das empresas sistemistas e convertedoras de aço, que dependem de auditorias rigorosas e de profissionais qualificados para mitigar falhas microscópicas no chão de fábrica.
A CERTI é uma organização independente e sem fins lucrativos especializada em pesquisa, desenvolvimento e serviços tecnológicos. Os serviços tecnológicos prestados pela instituição podem ser conferidos aqui.
CERTI – https://certi.org.br
ABENDI – www1.abendi.org.br
Tata Steel avança na pesquisa com menor pegada ambiental
A Tata Steel Nederland anunciou sua adesão ao projeto europeu Circular Steel for Mass Market Applications (CiSMA), que tem por objetivo alcançar 70% de redução das emissões de carbono na produção de chapas de aço de alta qualidade.
A iniciativa, financiada pelo programa Horizonte Europa, reúne um consórcio de 13 parceiros para viabilizar a produção de aço com baixo teor de carbono destinado a setores exigentes como o automotivo e o de eletrodomésticos. O projeto prioriza a redução de 70% nas emissões de CO 2 no processo siderúrgico, estabelecendo métodos de produção circular que transformam resíduos metálicos processados em fornos elétricos a arco em matéria-prima de alto desempenho para a manufatura.
A aprendizagem de máquina ( machine learning ) e os modelos digitais também estão sendo
Notícias
usados para examinar até que ponto a sucata contaminada pode ser limpa para uma reutilização ideal. Isso requer a remoção de elementos indesejados da sucata. “Se tivermos sucesso, será uma situação em que todos sairão ganhando, também porque poderemos recuperar matériasprimas essenciais, como o cobre”, comentou o metalurgista Radhakanta Rana, pesquisador envolvido no projeto. Para as empresas que processam chapas e tubos, a viabilidade técnica do aço com conteúdo reciclado representa um avanço na oferta de materiais com menor pegada de carbono sem comprometer as propriedades mecânicas necessárias para processos de estampagem e conformação. O projeto busca solucionar desafios metalúrgicos complexos, como a remoção de contaminantes – a exemplo do cobre – presentes na sucata, que podem afetar a ductilidade e a qualidade superficial do laminado final. Embora o uso de 100% de sucata seja o alvo da pesquisa, a aplicação imediata deve gerar parâmetros para a produção comercial de aços com 30% a 40% de conteúdo reciclado, mantendo a integridade estrutural exigida por fabricantes como Volvo Cars e Electrolux. A transição para o chamado “aço verde” incentiva a economia circular dentro da cadeia de suprimentos industrial. Ao validar a aplicabilidade comercial dessas ligas em equipamentos industriais e veículos, o consórcio CiSMA estabelece novos critérios de sustentabilidade para a seleção de matérias-primas para setores como caldeiraria e estamparia. O movimento é estratégico para empresas que buscam atender
a regulamentações ambientais rigorosas e reduzir o impacto indireto de seus produtos ao longo de todo o ciclo produtivo. Tata Steel – www.tatasteel.com
Europa articula pacote protecionista contra derivados de aço
A Eurometal, associação que representa distribuidores e centros de serviços de aço na Europa, lançou em abril de 2026 um manifesto urgente assinado por mais de 350 entidades para exigir que a Comissão Europeia implemente medidas protecionistas imediatas contra a importação de aços e produtos transformados. A iniciativa busca conter a desindustrialização acelerada no bloco, motivada pelos altos custos de energia e pela entrada massiva de componentes de aço vindos de outros países terceiros, o que pode se agravar com a recente entrada em vigência do acordo Mercosul-União Europeia. O movimento sinaliza uma união sem precedentes entre produtores e processadores europeus para endurecer as regras de comércio global. Para os potenciais exportadores brasileiros, que atuam na fabricação a partir de chapas e tubos, o ponto mais crítico do manifesto é a proposta de estender o Mecanismo de Ajuste de Carbono na Fronteira (CBAM) e as cotas tarifárias também aos produtos derivados de aço (componentes e bens de consumo). Se aceita, essa medida elevará a carga tributária sobre itens processados que possuem alta intensidade de metal em sua composição. O objetivo
Proposta de ampliação do mecanismo de ajuste de carbono (CBAM) para produtos de aço visa conter a desindustrialização europeia e cria novos desafios para a indústria metal mecânica global. Imagem: Parilov/Shutterstock.
europeu é claro: impedir que empresas do bloco importem peças prontas – como estruturas metálicas, tubulações ou chapas cortadas – de regiões onde os custos ambientais e produtivos são menores.
A ofensiva protecionista representa um risco estratégico para os exportadores brasileiros de produtos de maior valor agregado. Caso as barreiras sejam ampliadas, fabricantes nacionais que exportam componentes para a Europa podem enfrentar a perda de competitividade frente ao conceito “Fabricado na UE” (Made in EU), que prioriza o conteúdo local. Além disso, a revisão do Sistema de Comércio de Emissões (SCE) solicitada pela Eurometal pode acelerar a exigência de certificações de “aço verde” para qualquer produto metálico que deseje entrar no mercado comum europeu, criando novas exigências técnicas e burocráticas para a indústria brasileira.
Eurometal – https://eurometal.net
Leia mais sobre os fatos que impactam o setor metal mecânico na seção de Notícias do portal da Corte e Conformação de Metais:
www.arandanet.com.br/revista/ccm/noticias
Guia I
Levantadores magnéticos
O emprego de levantadores magnéticos na movimentação de chapas, bobinas, tubos e perfis é uma solução consolidada na indústria metal mecânica para otimizar o fluxo de materiais. Além do avanço dos materiais, a tecnologia evoluiu com os sistemas eletropermanentes, que mantêm a atração mesmo em caso de falhas de energia. Dispositivos com maior capacidade de carga permitem hoje a movimentação segura de itens com até 40 toneladas, conforme informaram algumas empresas constantes deste guia. Sistemas integrados de segurança, com sensores, impedem a desmagnetização acidental com a peça ainda suspensa e ilustram a evolução tecnológica deste segmento.
Empresa Telefone Email Fabricante País
B Lotti (47) 99201-7018 comercial62@blotti.com.br
Brasil Magnets (11) 5041-0833 vendas@brasilmagnets.com.br
Obs.: Os dados constantes deste guia foram fornecidos pelas próprias empresas que dele participam, de um total de 53 empresas pesquisadas. Fonte: Revista Corte e Conformação de Metais, junho/julho de 2026.
Peso do levantador (Kg) Indicado para movimentação de
Opinião
A soldagem como pilar estratégico: onde a precisão técnica encontra a qualidade industrial.
Mais que a união de partes metálicas, a qualidade de um cordão de solda determina a vida útil dos equipamentos. O segredo do sucesso reside no rigor técnico das etapas que antecedem a operação.
Por Gilberto Ferreira da Silva Alcaras*
Ao longo de mais de 15 anos de trajetória no setor metalúrgico, pude testemunhar de perto a transformação da indústria. Em um mercado cada vez mais competitivo, a modernização não se resume apenas a novas máquinas; ela reside, fundamentalmente, na qualidade técnica e no rigor dos processos. Nesse cenário, a soldagem industrial emerge não apenas como uma tarefa operacional, mas como um pilar estratégico para a engenharia e a segurança.
A soldagem sob a óptica da engenharia
Muitas vezes, a soldagem é vista de forma simplista como o ato de unir duas partes metálicas. No entanto, na prática, a qualidade de uma solda determina a vida útil de um equipamento e a integridade de estruturas complexas. Seja na indústria automotiva ou em sistemas de refrigeração, a precisão técnica é o que garante que um sistema opere sem falhas catastróficas. Iniciei minha carreira como soldador e entendi, desde cedo, que
essa função exige um compromisso absoluto com as normas. O conhecimento sobre os materiais e o comportamento estrutural é a base de tudo. Sem essa fundação sólida, qualquer execução torna-se vulnerável.
O segredo da solda perfeita começa antes do arco
Para os profissionais que estão iniciando essa jornada, deixo um conselho fundamental: a qualidade de um cordão de solda começa muito antes de se ligar a máquina
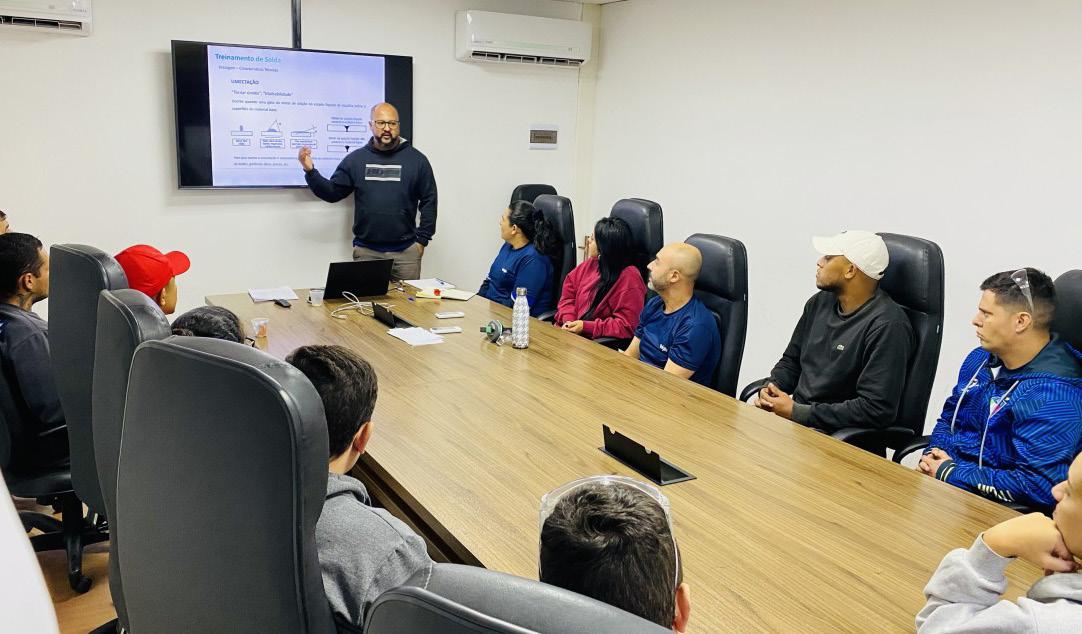
Alinhamento teórico ministrado por mim sobre os conceitos de umectação, molhabilidade e preparação de juntas que antecedem o processo de brasagem. Imagem: autor.
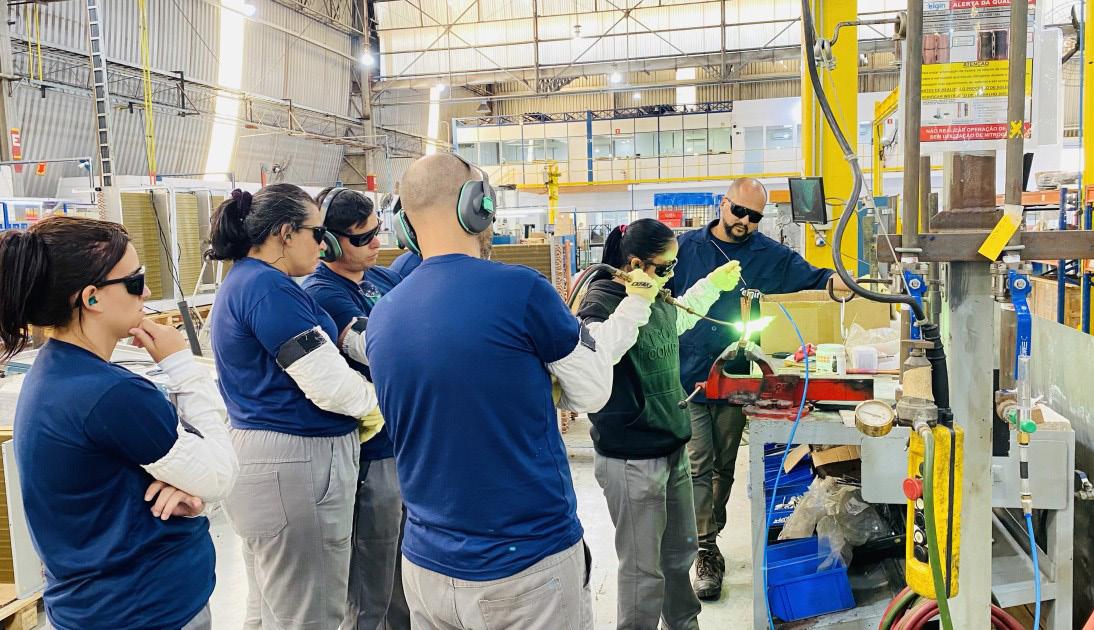
Instrução prática e acompanhamento operacional focado em brasagem, testes de estanqueidade e conformidade de segurança com EPIs no ambiente fabril. Imagem: autor.
ou o maçarico. A excelência do resultado final depende diretamente do que fazemos nos bastidores. Preparar bem as juntas, respeitar as folgas ideais e garantir a limpeza rigorosa da superfície são etapas cruciais. Sem uma preparação impecável, a melhor técnica do mundo não evitará descontinuidades ou falhas internas. Além disso, é preciso ter resiliência; somente a rotina e a prática constante levam à excelência. Seguir os processos corretos, sem “atalhos”, é o que diferencia um mero executor de um verdadeiro mestre na arte de soldar.
Do chão de fábrica à auditoria de qualidade
Minha transição para a área de inspeção e auditoria foi um passo natural. Hoje, atuando na garantia da qualidade, vejo que a inspeção é o coração da confiabilidade industrial. Pequenas falhas, imperceptíveis a olhos não treinados, podem comprometer a segurança e gerar prejuízos imensos.
Além da auditoria, dedico-me profundamente à capacitação técnica. Processos como a brasagem e os testes de estanqueidade, vitais para a indústria de refrigeração e climatização, exigem uma especialização que só a atualização constante pode oferecer. Treinar profissionais para que compreendam o “por quê” de cada norma é o que eleva, de fato, o padrão de qualquer empresa.
O futuro é a qualificação
A indústria está em um movimento de modernização sem volta, e a demanda por profissionais que dominem tanto a prática operacional quanto o controle da qualidade só tende a crescer. Sempre defendo que a soldagem é uma atividade de alta responsabilidade. Por isso, o caminho para o fortalecimento do nosso setor passa, obrigatoriamente, pela valorização da formação técnica. O profissional que entende a importância da qualidade deixa de
ser apenas mais um na linha de produção para se tornar um diferencial competitivo essencial.
(*)Gilberto Ferreira da Silva Alcaras é auditor de qualidade, inspetor de processos e especialista em soldagem industrial com mais de 15 anos de experiência. Atua com auditorias de qualidade, consultoria e treinamentos técnicos focados em brasagem e testes de estanqueidade. Conecte-se no LinkedIn: https://www.linkedin.com/in/gilberto-silva-419344150
Leia mais sobre o ponto de vista de profissionais de setores relacionados à indústria metal mecânica na seção Opinião do nosso portal.
Desenvolvimento de um sensor de baixo custo para medir a força de estampagem profunda usando computação de borda
A medição da força de um processo de estampagem profunda não é um procedimento novo em laboratório, mas no chão de fábrica é um desafio devido a muitos aspectos, tais como os custos dos instrumentos e o ambiente hostil para isso. Depois que a indústria 4.0 começa, a necessidade de medir o processo e a aquisição de dados é cada vez mais necessária. Este artigo mostra como projetar um sensor de baixo custo acessível para fazer essa aquisição de dados de força em qualquer ferramenta ou equipamento de prensagem no chão de fábrica usando computação de borda. Os resultados mostraram que, apesar de não serem dados sofisticados, as informações obtidas com os sensores de baixo custo podem ajudar muito na produção.
Nos últimos anos, o número de empresas que monitoram o processo produtivo vem aumentando, assim como o número de empresas que oferecem produtos para realizar essa tarefa, enquanto os processos de conformação são os mesmos. Já o custo dos instrumentos para forçar a aquisição de dados no processo de estampagem profunda ainda é relativamente alto, o que torna difícil encontrar uma solução industrial.
A maioria dos sistemas de medição de força é dedicada a processos de fabricação laboratoriais ou muito críticos, oferecendo dados de alta precisão e alta taxa de amostragem, que são usados para fins de pesquisa. Esses sistemas de aquisição são caros e delicados de usar no chão de fábrica. O principal objetivo deste artigo é explorar uma maneira de projetar e produzir um sensor de baixo custo usando tecnologia de computação de borda para medir uma força
Tiburi, Roderval Marcelino e Lírio Schaeffer são pesquisadores da Universidade Federal do Rio Grande do Sul (UFRS). Roderval Marcelino é também professor na Universidade Federal de Santa Catrina (UFSC). Este artigo foi apresentado na 14ª Conferência Internacional de Conformação de Chapas Metálicas no 44º Seminário Nacional de Forjaria (Senafor), realizado de 1 a 3 de outubro de 2025 em Porto Alegre (RS). Reprodução autorizada.
de tração profunda. Este sensor pode ser aplicado diretamente em ferramentas de estampagem profunda que coletam dados e enviam para a nuvem para serem analisados. As informações de força serão usadas para monitorar o desgaste da ferramenta, melhorando a qualidade e a eficiência do processo de estampagem profunda.
Arquiteturas de computação
As arquiteturas de computação estão evoluindo muito e se tornando descentralizadas. Fala-se muito em computação em nuvem,
F. Tiburi, R. Marcelino e L. Schaeffer
Fábio
névoa ou computação de borda. Cada uma dessas arquiteturas tem sua particularidade.
Computação em nuvem
A computação em nuvem é um modelo para o fornecimento e uso de tecnologias de informação e comunicação. Ela fornece acesso remoto a vários recursos de computação comuns na forma de serviços via Internet.
Este sistema pode ser dividido em duas partes: dispositivos clientes e servidores. Existem também três tipos de nuvens. Este tipos de nuvens são chamados de serviços de TI: infraestrutura como serviço (IaaS), plataforma como serviço (PaaS) e software como serviço (SaaS)1). O uso dessas tecnologias na manufatura e na indústria oferece oportunidades úteis para eficiência, conectividade, escalabilidade, comunicação entre sensores e sistemas de computação e aumenta a capacidade de armazenamento e processamento de dados.
Computação em névoa
São sistemas computacionais usados para transportar os recursos de computação em nuvem para mais perto dos dispositivos. Geralmente são descentralizados e seus dados são distribuídos entre fontes de dados e a nuvem. Essa é uma arquitetura horizontal que distribui recursos e serviços armazenados na nuvem para dispositivos. Em outras palavras, a computação em névoa pode ser entendida como uma camada intermediária que controla a conexão entre a nuvem e o perímetro da rede.
A diferença mais notável entre a computação em névoa e a computação em nuvem é: enquanto a computação em nuvem é um sistema centralizado,
a computação em névoa é uma
infraestrutura de sistema descentralizado distribuído1)
Computação de borda
A computação de borda fica na fronteira entre uma planta industrial ou de produção e uma rede. Nessa arquitetura, os dados de origem são processados perto da origem sem serem enviados por longas distâncias (para a nuvem ou outros sistemas de processamento centralizados). Ela aumenta a transferência de dados para um sistema centralizado, reduzindo a distância e o tempo de transferência de dados, bem como a velocidade e eficiência de dispositivos e aplicações.
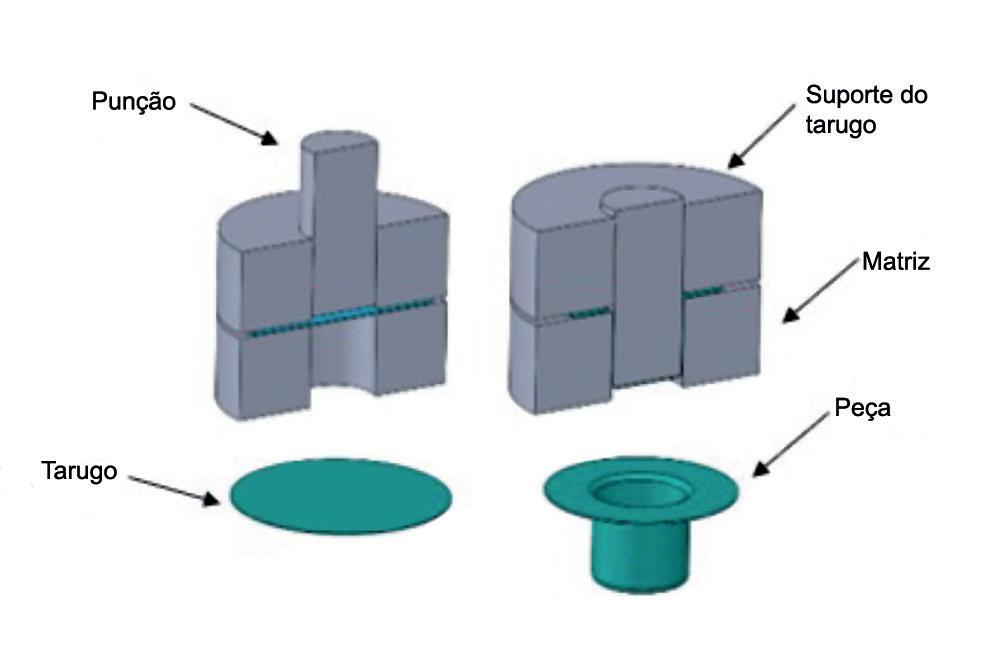
punção que pressiona uma chapa metálica contra uma matriz, criando uma forma desejável.
A figura 1 mostra detalhes do processo. Ele gera uma deformação de plasticidade que deforma mecanicamente a chapa metálica por uma força superior ao limite de deformação elástica e menor que o limite de deformação.
A principal diferença entre edge computing (computação de borda) e fog computing (computação de névoa) é onde os dados são processados. O processamento de borda é realizado diretamente em dispositivos equipados com sensores ou em gateways fisicamente próximos aos sensores. As vantagens da computação de borda é a otimização de tempo de conexão e resposta aprimorados. Isso também melhora a segurança implementando a criptografia mais perto do centro de rede. No entanto, a computação de borda tem um escopo limitado com base em padrões de processamento específicos e predefinidos que ocorrem no final da rede2)
Força de estampagem profunda
O processo de estampagem profunda é executado por um
Para calcular a força de estampagem profunda na conformação de chapas metálicas, pode-se usar a seguinte fórmula:
Onde:
F é a força de tração
d é o diâmetro do punção t é a espessura da folha σ é a resistência à tração do material
D é o diâmetro do suporte
(1)
Esta fórmula ajuda a estimar a força necessária para estampar um pedaço de chapa metálica em uma cavidade da matriz. A força de estampagem é influenciada pelas propriedades do material, espessura da chapa e dimensões do punção e da peça bruta5)
Fig.1 - Processo de estampagem profunda.
Tecnologia
Sistema
de aquisição de dados de força no processo de estampagem profunda
Enquanto as medições laboratoriais fornecem um ambiente controlado e preciso para entender o processo de estampagem profunda, as medições industriais oferecem uma avaliação mais realista do processo em condições reais de produção. Ambas as abordagens são essenciais para otimizar o processo de estampagem profunda e garantir uma produção de alta qualidade.
Na estampagem profunda, a distribuição de força é uma variável importante que determina a qualidade do componente formado. A força do suporte do tarugo é um parâmetro de projeto significativo no processo. Ajustar essa força pode ajudar a evitar defeitos como rugas, afinamento, rachaduras e deflexões de superfície3)
Um sistema de aquisição de dados (DAS) pode ser usado para medir a força aplicada durante a estampagem profunda. Este sistema é uma composição de diferentes elementos para tornar os dados de aquisição de força atuais e confiáveis.
Sensores de força e elementos de aquisição de dados
Estes dispositivos são elementos projetados para a medição precisa das forças de compressão e tração.
Sensores de força piezoelétricos
São baseados no princípio de medição piezoelétrica. Eles são adequados para medir forças (altamente) dinâmicas e quaseestáticas. A força que atua no quartzo embutido no sensor gera uma carga proporcional na saída do sinal. Um amplificador de carga a jusante converte isso em um sinal
de processo que pode ser avaliado. Uma das vantagens especiais do elemento de medição piezoelétrico é sua precisão de medição constante em uma ampla faixa de medição, portanto, é possível usar um sensor muito grande para medir as menores forças com precisão de medição constante. Os sensores piezoelétricos também são caracterizados por um alto nível de proteção contra sobrecarga, eliminando a necessidade de medidas de proteção, especialmente em faixas de medição baixas6). Eles capturam carga elétrica pela força aplicada a um cristal piezoelétrico e causam uma mudança de carga no nível molecular e dentro da estrutura da rede. Essa carga elétrica é capturada na superfície do cristal e convertida em um sinal de tensão por meio do chamado amplificador de carga. A vantagem é que a deformação é extremamente pequena, pois o efeito de carga é causado por mudanças dentro da estrutura atômica. Isso permite a realização de estruturas extremamente rígidas com altas frequências naturais. Isso é ideal para capturar eventos de medição muito rápidos ou de alta frequência. A desvantagem é que a carga elétrica é muito volátil. Onde não há isolamento perfeito, a carga é perdida com o tempo. Isso dificulta as medições estáveis a longo prazo, especialmente se você quiser medir pequenas forças. Além disso, um sensor piezoelétrico está muito mais sujeito a mudanças de temperatura7)
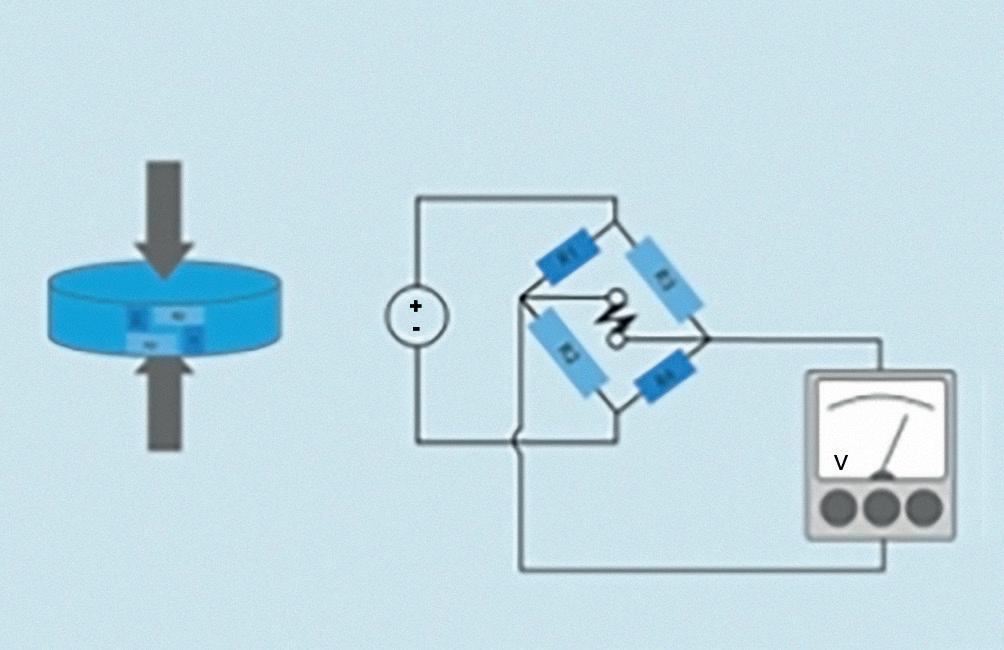
Sensor strain gauge
Este tipo de sensor captura uma mudança na resistência elétrica induzida por deformação elástica. A força é aplicada a um corpo de mola, que se deforma proporcionalmente à força exercida. Essa deformação novamente causa compressão ou alongamento dos extensômetros conectados e, portanto, uma mudança em sua resistência elétrica. Usando um circuito de ponte de medição elétrica simples, um sinal de tensão utilizável pode ser gerado. A vantagem é que as medições são estáveis a longo prazo e as mudanças de temperatura podem ser melhor compensadas. Sensores com precisão muito alta podem ser criados. A desvantagem é que a qualidade da aquisição do sinal melhora com o grau de deformação elástica dos extensômetros. Isso significa que sua estrutura é bastante macia, apresentando uma baixa frequência natural, o que é inadequado para eventos de medição mais rápida. Deformação, fadiga do material e a sobretensão são aspectos críticos adicionais deste princípio de medição.
São elementos de medição metaloelétricos que medem com precisão forças, cargas, torque etc., particularmente em processos estáticos. Os strain gauges operam
Fig. 2 - Medição de deformação profunda.
com base no efeito físico pelo qual a resistência elétrica de um fio muda proporcionalmente à tensão exercida no fio quando esticado ou comprimido. Os medidores de tensão são usados em sensores, sensores de força e torque, sensores de carga (para balanças) e outros dispositivos de medição. Os strain gauges são frequentemente fixados em corpos de medição feitos de material de alta resistência. A figura 2 mostra um sensor em ação gerando um sinal para uma medição após uma força ser aplicada.
Amplificador de carga
No campo da tecnologia de medição, um amplificador de carga é essencialmente um conversor de carga que converte sinais de carga muito baixa, como os que são gerados, por exemplo, por sensores piezoelétricos, em sinais de tensão proporcional (Volt).
Filtro eletrônico
Em geral, o termo “filtro” é entendido como o bloqueio ou passagem de certas faixas de frequência. Dessa forma, um filtro atua no domínio da frequência. A frequência de corte do filtro determina qual conteúdo do sinal é cortado ou pode passar. Um filtro idealizado corta o sinal de medição em uma determinada frequência de corte ou permite que o sinal de medição passe acima de uma determinada frequência de corte, por meio da qual é criada uma separação clara da faixa de frequência necessária. A frequência de corte separa a banda passante da banda de parada do filtro. Um filtro real sempre tem uma faixa de transição da banda passante para a banda de parada na faixa da frequência de corte. Na faixa de transição, os componentes de frequência já estão atenuados, mas não completamente suprimidos. A atenuação já começa nas frequências na banda passante e aumenta continuamente durante a
transição para a banda de parada até que os componentes de frequência sejam eliminados3)
Filtro passa-baixa
Com um filtro passa-baixa de, por exemplo, 150 Hz, todas as frequências acima de 150 Hz são cortadas. Assim, o sinal só é passado na faixa de frequência até a frequência de corte definida.
Filtro passa-alta
O comportamento oposto de um filtro passa-baixa se aplica ao filtro passa-alta. Se a frequência de corte for definida em 150 Hz, todas as frequências acima de 150 Hz são transmitidas
Filtro passa-faixa
Com este tipo de filtro, duas frequências de corte devem ser definidas porque o filtro passabanda é uma combinação de primeiro um filtro passa-alta seguido por um filtro passa-baixa. Como resultado, uma banda de frequência definida é considerada. Se a frequência de corte inferior for definida em 150 Hz e a frequência de corte superior em 300 Hz, o resultado é uma banda de frequência entre essas duas frequências de corte.
Circuitos de condicionamento de sinal É necessário converter os sinais do sensor em valores digitais. Os conversores analógico-digitais (ADC) convertem um sinal de entrada analógico contínuo (por exemplo, voz de um microfone ou valores de medição de um sensor) em valores digitais discretos. Neste caso existem duas características principais que são importantes. A resolução vertical é dada pela chamada largura de bits do conversor: por exemplo, um ADC de 4 bits divide a faixa do sinal de entrada em 24 = 16 valores digitais. Atualmente, as larguras de bits comuns estão na faixa de
18 a 24. Portanto, o menor valor representável é muito menor do que os sinais de interferência que normalmente estão presentes como, por exemplo, ruído de sinal. A taxa de amostragem, às vezes também chamada de frequência de amostragem, é igual ao tempo entre duas amostras e, portanto, é a resolução horizontal no eixo do tempo. Quanto mais valores por unidade de tempo o conversor analógico-digital captura (geralmente declarados como amostras por segundo, sps), mais rápido os sinais podem ser gravados. Mas isso implica que mais valores devem ser armazenados, o que aumenta o requisito de memória3) As taxas de amostragem comuns situam-se na gama de apenas algumas amostras por segundo (por exemplo, para temperaturas) até vários milhões de amostras por segundo para sinais muito dinâmicos (por exemplo, explosões).
Processamento de sinal
O processamento de sinais consiste em extrair informações de sinais pré-processados para tirar as conclusões corretas com base nessas informações. É feita uma distinção entre processamento de sinal analógico e digital. Por exemplo, se você observar atentamente um sinal analógico de um sensor de força piezoelétrico, o sinal contém não apenas a curva de medição do processo real, mas também componentes de sinal parasitas, como sinais de ruído ou vibrações. Estes últimos têm sua origem na estrutura mecânica. Com o processamento de sinal adequado, a curva de medição do processo real pode ser filtrada. Existem inúmeros métodos e ferramentas para obter informações importantes dos sinais. Ferramentas comuns no processamento de sinais analógicos, mas também digitais, são os filtros. Aqui, um sinal é processado de tal forma que os
Tecnologia
componentes indesejados do sinal são filtrados.
No processamento digital de sinais, as transformadas de Fourier - comumente chamadas de FFT (Fast Fourier Transform) - são muito comuns. As transformadas de Fourier são usadas para decompor sinais discretos, que geralmente estão no domínio do tempo, em seus componentes de frequência. Muitas vezes é mais fácil analisar sinais no domínio da frequência, o que é obtido com uma FFT. A transição do condicionamento de sinal para o processamento de sinal geralmente é suave.
Metodologia
Design de hardware
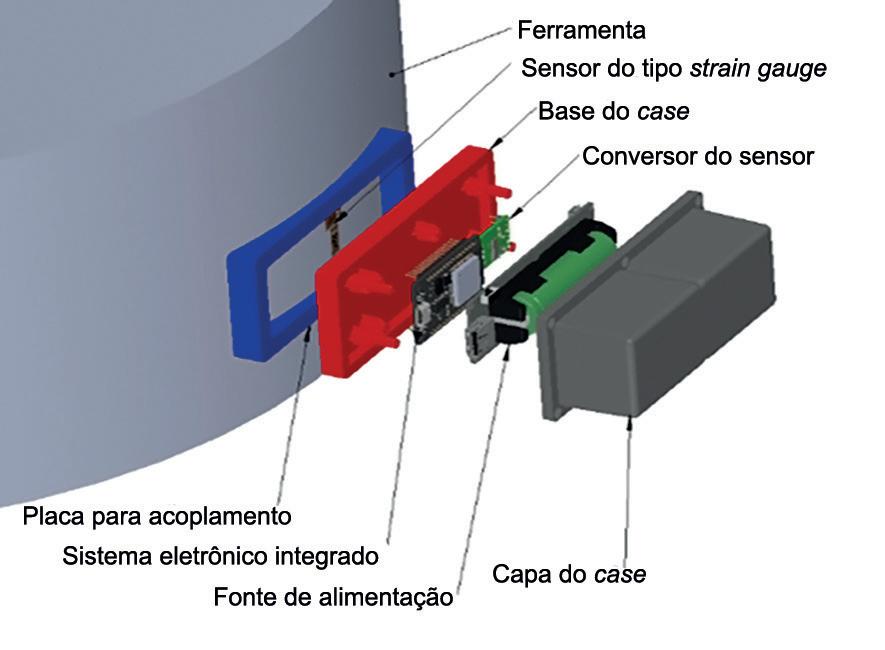
Para construir o sensor de baixo custo e conectá-lo a uma ferramenta industrial para operação de estampagem profunda, o sistema foi projetado com componentes discretos que incluem um sistema eletrônico incorporado, fonte de alimentação, um sensor, um conversor de sensor de tensão e um estojo. A figura 3 apresenta os elementos do sistema. Este dispositivo deve ser forte o suficiente para suportar variações de temperatura, diferentes taxas de aceleração e campos eletromagnéticos gerados no ambiente de chão de fábrica para garantir a precisão e confiabilidade dos dados coletados. Neste estudo, os principais componentes são descritos a seguir:
a) Sistema eletrônico embarcado
O ESP32-WROOM-32U é um System-on-Module (SoM) baseado no microcontrolador ESP32, projetado pela Espressif Systems.
Características principais:
• Processador: microcontrolador LX6 dual-core de 32 bits 240 MHz.
• Baixo consumo de energia: 5 μA no modo de hibernação.
Vantagens:
• Baixo custo.
• Alto desempenho.
• Baixo consumo de energia.
• Fácil integração com outros dispositivos.
• Suporte para vários protocolos de comunicação.
Especificações:
• Dimensões: 18 x 25 x 3 mm.
• Peso: 2 gramas.
• Faixa de frequência: 2,4 GHz.
• Certificação: FCC, CE, RoHS.
O módulo ESP32-WROOM-32U é uma solução versátil e poderosa para projetos que requerem conectividade Wi-Fi e Bluetooth, processamento de dados e controle de dispositivos. Seu baixo consumo de energia e tamanho pequeno o tornam ideal para IoT e dispositivos vestíveis.
b) Fonte de alimentação
Este é um componente crítico para o sensor devido a possíveis sinais de ruídos e interferências eletromagnéticas que podem surgir na rede elétrica. Portanto, o uso de uma bateria foi escolhido para evitar esses problemas. Neste sensor, a fonte de alimentação utilizada foi a bateria blindada 1860, que é uma fonte de alimentação compacta e de alto desempenho projetada para várias aplicações, incluindo dispositivos industriais, médicos e IoT. Seu design blindado minimiza a interferência eletromagnética
(EMI) e a interferência de radiofrequência (RFI).
Características principais:
• Alta eficiência (até 85%).
• Baixo consumo de energia em espera.
• Tamanho compacto (1,86” x 0,74” x 0,43”).
• Design blindado para redução de EMI e RFI.
• Proteção contra sobretensão (OVP).
• Proteção contra curtocircuito (SCP).
• Alta confiabilidade e longa vida útil.
Especificações:
• Tensão de entrada: 85-265 VAC.
• Tensão de saída: 3,3 V, 5 V, 12 V.
• Corrente de saída: Até 6A.
• Potência: até 120W.
• Temperatura de operação: -20 ° C a 70 ° C.
• Certificações: UL, CE, RoHS.
c) Medidor de tensão
Como mencionado anteriormente, para capturar a força, é possível usar o sensor de deformação. Neste caso, foi usado o strain gauge Kyowa HFG-5-350-C1-11:
Características principais:
• Tipo: medidor de tensão elétrico, tipo filme fino.
• Material: Constantan (liga de cobre-níquel).
• Largura: 5 mm.
Fig. 3 - IoT de baixo custo para medição de força em componentes de estampagem profunda.
• Comprimento: 350 mm.
• Resistência: 350 Ω.
• Sensibilidade: 2,1 ± 0,5% (mV/V).
• Faixa de temperatura: -200 ° C a 200 ° C.
• Precisão: ±0,5% do valor medido.
Benefícios:
• Alta precisão: medições precisas de deformação.
• Estabilidade: resistente a variações de temperatura e umidade.
• Flexibilidade: adequado para superfícies curvas e irregulares.
• Baixo custo: em comparação com outros strain gauges de alta precisão.
• Fácil instalação: adesivo forte e durável.
• Compatível com sistemas de aquisição de dados padrão.
• Resistente ao desgaste e à corrosão.
Aplicações:
• Estampagem profunda: medição de deformação em chapas metálicas.
• Teste de material: análise de propriedades mecânicas.
• Engenharia estrutural: monitoramento de deformações em estruturas.
• Aeroespacial: medição de tensão em componentes críticos.
• Automotivo: teste de componentes e estruturas.
d) Conversor de sensor
Considerando esta aplicação de sensor de baixo custo, uma das partes mais caras é o conversor de sensor ou, como se sabe, o registrador de dados. Neste sensor foi utilizado o amplificador de strain gauge HX711:
Especificações técnicas:
• Tipo: conversor analógicodigital (ADC) de 24 bits e amplificador.
• Faixa de entrada: ±20 mV a ±40 mV.
• Ganho: 128x ou 64x programável.
• Resolução: 24 bits (1:16.777.216).
• Taxa de amostragem: até 80 Hz.
• Tensão de operação: 2,7 V a 5,5 V.
• Consumo de corrente: 1,5 μA (standby), 1,5 mA (ativo).
Benefícios:
• Alta precisão e exatidão.
• Baixo ruído e alta relação sinal-ruído.
• Compacto e leve.
• Fácil integração com microcontroladores.
• Baixo consumo de energia.
• Adequado para várias configurações de strain gauge
Aplicações:
• Medição de peso: balanças, balanças e células de carga.
• Medição de deformação: monitoramento estrutural, teste de material.
• Medição de força: automação industrial, robótica.
• Dispositivos médicos: monitoramento de pacientes, pesquisa médica.
• Aeroespacial: monitoramento da integridade estrutural.
e) Embalagem
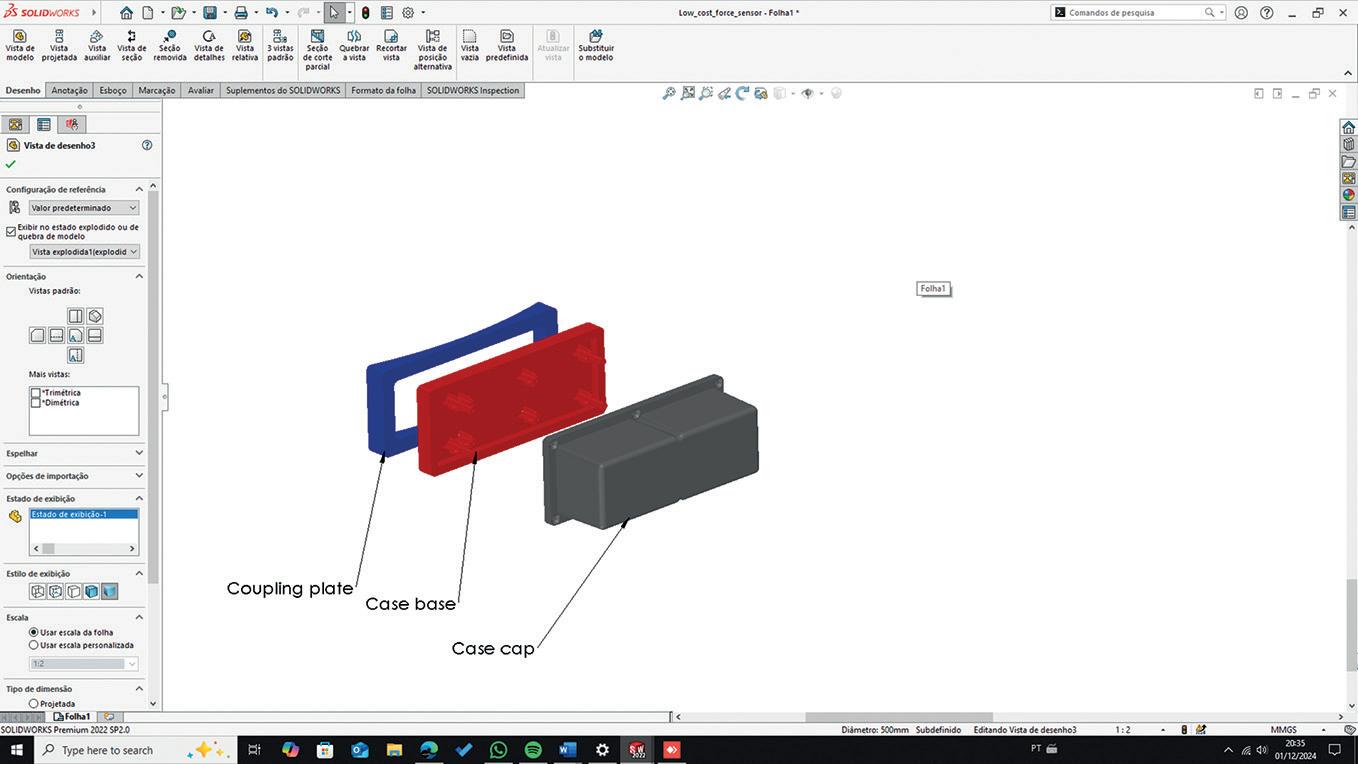
Para construir todas as caixas para o sensor, foi utilizada uma impressora de filamento 3D.
Este case está dividido em três partes. Acoplamento de base para conectar na ferramenta, caixa de base para segurar todos os componentes e tampa da caixa para proteger todos os componentes (figura 4).
Arquitetura de software
Arquitetura de microsserviços
A arquitetura de microsserviços foi escolhida para o sistema de sensores de baixo custo para melhorar a escalabilidade e a manutenção. Ao dividir o sistema em serviços menores e independentes, cada serviço pode ser desenvolvido, implantado e dimensionado de forma independente. Essa abordagem é particularmente benéfica para sensores de baixo custo, pois permite atualizações e melhorias incrementais sem interromper todo o sistema. Além disso, facilita a solução de problemas e a manutenção, o que é crucial para manter os custos baixos.
Padrão MVC (Model-ViewController)
O padrão MVC foi implementado para separar as preocupações dentro do aplicativo, facilitando o gerenciamento e o dimensionamento. Para um sistema de sensor de baixo custo, essa separação é vital, pois permite que os desenvolvedores
Fig. 4 - Componentes da embalagem.
Tecnologia
Descrição
trabalhem em diferentes partes da aplicação simultaneamente sem interferência. O modelo lida com os dados e a lógica de negócios, a exibição gerencia a interface do usuário e o controlador processa a entrada do usuário e atualiza o modelo e a exibição. Essa divisão clara de responsabilidades simplifica o desenvolvimento e a manutenção, reduzindo os custos gerais.
RESTful API
Uma API RESTful foi usada para simplificar a programação de aplicativos, fornecendo uma maneira padronizada de interagir com o sistema. Para um sensor de baixo custo isso é essencial, pois garante que o sistema possa se comunicar facilmente com outros dispositivos e serviços. As APIs RESTful usam métodos HTTP padrão, tornando-as fáceis de implementar e usar. Essa simplicidade reduz o tempo e os custos de desenvolvimento, tornando-a a escolha ideal para sistemas de sensores de baixo custo. Ao empregar esses princípios arquitetônicos, o sistema de sensores de baixo custo atinge um equilíbrio entre escalabilidade, facilidade de manutenção e economia, garantindo desempenho confiável e facilidade de uso.
Fluxo de dados
Coleta de dados do sensor. O dispositivo ESP32 lê duas portas analógicas de conversores de sensores que recebem sinais de strain gauge. Reúne a deformação axial e radial. Esses sensores monitoram continuamente o ambiente e coletam dados em tempo real com uma taxa de amostragem de 100Hz.
O dispositivo transmite dados para a API Depois que os dados são coletados e processados, o dispositivo ESP32 os transmite para a API. Essa transmissão é feita usando protocolos de comunicação como HTTP ou MQTT. O HTTP é um protocolo amplamente utilizado para enviar dados pela Internet, enquanto o MQTT é um protocolo de mensagens leve, ideal para dispositivos IoT. Os MQTT foram escolhidos por serem mais rápidos e de baixa latência em comparação com o HTTP.
A API processa os dados
A API, criada usando o Spring Boot, recebe os dados de entrada do dispositivo. Ele processa esses dados para garantir que estejam no formato correto e prontos para armazenamento. Esse processo inclui tarefas como validação, transformação e agregação de dados. A API atua como intermediária, garantindo que os dados estejam limpos e estruturados antes de serem armazenados no banco de dados.
A API armazena dados no banco de dados PostgreSQL Depois de processar os dados, a API os armazena em um banco de dados PostgreSQL, um poderoso sistema de gerenciamento de banco de dados relacional de código aberto, conhecido por sua confiabilidade e escalabilidade. A API usa consultas SQL para inserir os dados processados nas tabelas apropriadas no banco de dados. Isso garante que os dados sejam organizados e facilmente acessíveis para uso futuro.
O banco de dados armazena dados para consulta e análise O banco de dados PostgreSQL armazena os dados coletados, disponibilizando-os para consulta e análise. Os usuários podem executar consultas SQL para recuperar pontos de dados específicos ou gerar relatórios com base nos dados armazenados. Esses dados podem ser usados para várias finalidades, tais como monitorar condições ambientais, analisar tendências ou tomar decisões baseadas em dados. Os recursos robustos de consulta do banco de dados permitem recuperação e análise de dados eficientes.
Sistema para sensor de baixo custo
Dispositivo de aquisição de dados (Arduino)
• Software: C++/Arduino IDE.
• Função: coletar dados do sensor (goivagem de tensão) e transmití-los ao servidor. A plataforma eletrônica de código aberto da Arduino facilita os projetos de IoT, fornecendo um ambiente versátil e fácil de usar para o desenvolvimento de aplicativos baseados em sensores.
API (Spring Boot)
• Linguagem: Java.
• Estrutura: Spring Boot.
Tab. 1 - Levantamento de custos
• Função: recebe dados do dispositivo, processa-os e armazena-os em um banco de dados. O Spring Boot fornece uma estrutura robusta e escalável que simplifica o desenvolvimento de aplicativos prontos para produção com configuração mínima. Sua flexibilidade e eficiência são cruciais para manter baixos custos operacionais.
Banco de dados (PostgreSQL)
• Sistema de gerenciamento de banco de dados: PostgreSQL.
• Versão: 13.2.
• Função: Armazenar dados coletados. O PostgreSQL garante o gerenciamento de dados confiável e escalável com recursos avançados, como conformidade com ACID, consultas complexas e extensibilidade. Sua natureza de código aberto ajuda a manter os custos baixos, ao mesmo tempo em que fornece recursos poderosos de banco de dados.
Servidor (Ubuntu)
• Sistema operacional: Ubuntu Server.
• Versão: 20.04 LTS.
• Função: API de host e banco de dados. O Ubuntu Server oferece estabilidade e segurança, tornando-se a escolha ideal para hospedar aplicativos e serviços. Sua natureza de código aberto e versão LTS (suporte de longo prazo) garantem um ambiente de servidor econômico e confiável.
Armazenamento de dados no Oracle Cloud. Os dados coletados pelo sistema de sensores de baixo custo são armazenados no Oracle Cloud em uma máquina virtual (VM) executando o Ubuntu. Essa configuração oferece vários benefícios:
• Escalabilidade: o Oracle Cloud oferece recursos escaláveis, permitindo que o sistema lide com quantidades crescentes de dados sem custos adicionais significativos.
• Custo-benefício: usar uma VM com Ubuntu no Oracle Cloud é uma solução econômica, pois aproveita o software de código aberto e a infraestrutura em nuvem para minimizar as despesas.
• Confiabilidade: o Oracle Cloud fornece um ambiente confiável e seguro para armazenamento de dados, garantindo que os dados coletados estejam seguros e acessíveis quando necessário.
Ao escolher esses componentes e aproveitar o Oracle Cloud, o sistema alcança um equilíbrio de baixo custo, escalabilidade e confiabilidade, tornando-se uma solução ideal para aplicativos de sensores de baixo custo.
Cálculo dos custos
Como dito anteriormente, este projeto visa tornar os sensores de menor custo possíveis de serem usados em larga escala em qualquer ferramenta em uma fábrica. Considerando todos os componentes descritos, o custo do hardware foi de US$ 26,6 (veja a tabela 1). É uma análise importante que este fosse o preço de varejo do usuário final. Se esse sensor fosse construído em uma escala, o custo total seria pelo menos dez vezes menor do que o apresentado. Além disso, o custo de desenvolvimento não foi considerado nesta análise. Mas o tempo estimado para desenvolvêlo foi de cerca de 300 horas para todo o design, código e teste.
Experiências
Para testar tanto a computação de borda quanto a computação em nuvem neste sensor, algumas configurações foram necessárias nos experimentos. Para melhores resultados foi utilizado o protocolo MQTT e todos os dados coletados foram enviados para a corretora em nuvem.
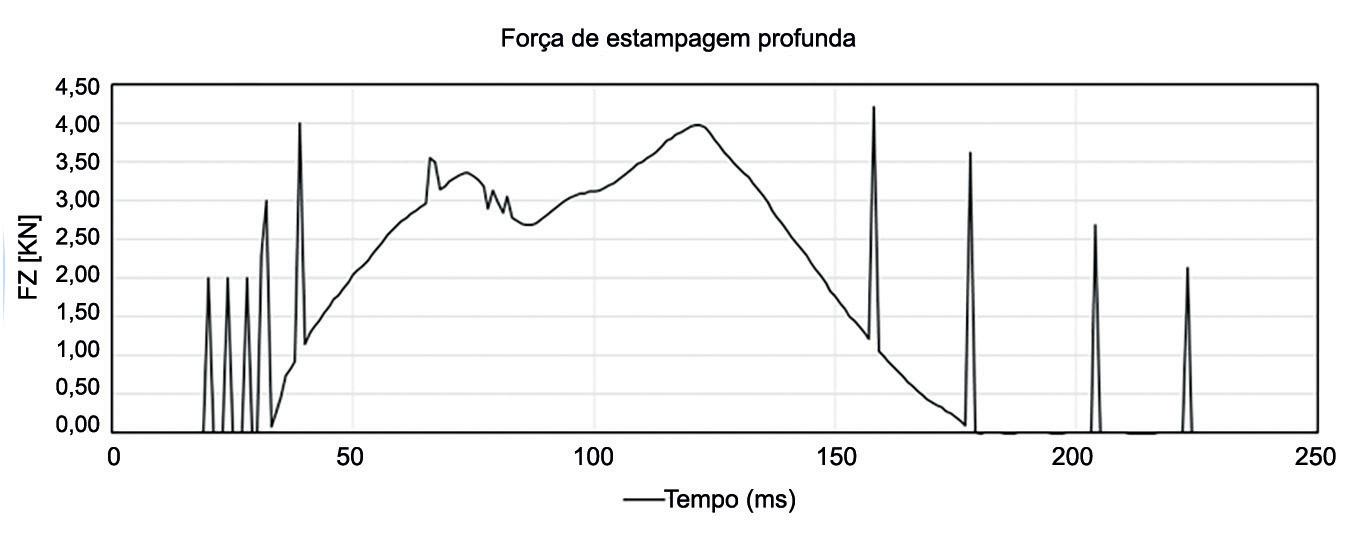
Fig. 5 - Gráfico dos sinais de leitura do sensor de deformação.
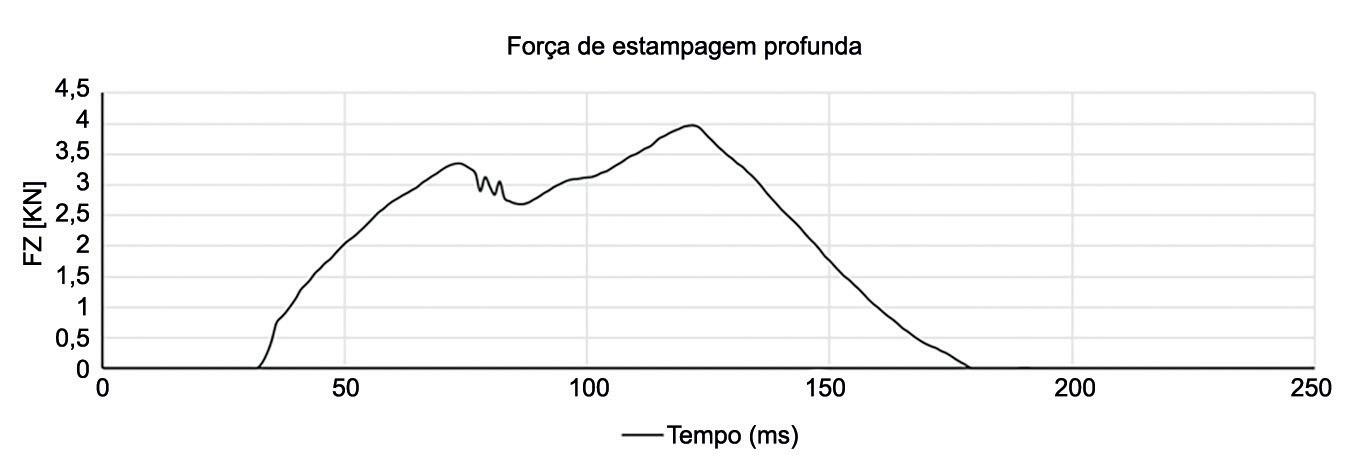
Fig. 6 - Força de estampagem profunda com filtro aplicado.
Tecnologia
Computação em nuvem
O primeiro teste realizado foi com o algoritmo de firmware que lia uma porta analógica. Esta porta analógica recebia o sinal de uma placa conversora A/D do sensor de deformação e enviava esses dados de estampagem sem filtro matemático. Assim, qualquer ruído gerado durante o processo era enviado para a nuvem pela rede Wi-Fi.
Essa abordagem envia dados para a nuvem para processamento adicional e armazenamento de longo prazo usando conectividade com a Internet.
A nuvem oferece recursos escaláveis para realizar análises complexas, aprendizagem de máquina e armazenamento de dados de longo prazo.
Após o recebimento dos dados, foi plotado o gráfico mostrado na figura 5.
Observe que na figura 5 existem alguns picos no perfil de estampagem profunda, ou seja, alguns ruídos gerados durante a operação de redesenho profundo.
Computação de borda
Os segundos experimentos foram conduzidos usando o algoritmo de computação de borda no microcontrolador que se conecta à Internet via Wi-Fi, mas antes disso, processa dados localmente na borda da rede, reduzindo a latência e permitindo respostas em tempo real. Os nós de borda lidam com necessidades imediatas de processamento, como filtragem de ruído digital.
O processamento de dados feito localmente ajuda a proteger informações confidenciais, minimizando sua exposição à Internet.
Ao processar dados localmente, a quantidade de dados enviados para a nuvem é minimizada, economizando largura de banda e reduzindo a latência.
Em seguida, os dados recebidos foram usados para plotar um gráfico mostrando a força de
estampagem profunda por tempo. A figura 6 mostra o sinal gerado com o filtro aplicado.
Conclusão
A resolução da resposta da força de tempo descreve o processo de estampagem profunda de maneira adequada para aplicações industriais. Nele, a principal informação é sobre a força e suas variações características. Depois deste projeto se concentrar na obtenção de dados usando sensores de força de baixo custo, conclui-se que hoje é possível aplicar essa abordagem na tecnologia atual e na obtenção de resultados melhores para capturar dados de estampagem profunda, neste caso força, sem instrumentos de laboratório sofisticados e caros. Esses dados não têm a mesma taxa de amostragem em comparação com os registradores de dados tradicionais, mas para a análise rápida do fenômeno durante o processo de estampagem profunda, é suficiente para agir e otimizá-lo.
A computação em nuvem não é adequada para este aplicativo em razão da perda de dados devido à latência da conexão e velocidade da Internet.
O uso de computação de borda e o protocolo MQTT são indicados para medir a força da aplicação industrial devido ao menor armazenamento de dados e enviar apenas informações para a nuvem, e não dados brutos de alto volume. O uso de transmissão sem fio e fonte de alimentação da bateria evita a fiação na área do operador e diminui o corte de cabos e a manutenção do sensor. Mas a otimização do algoritmo e dos parâmetros do microcontrolador é um cuidado para a longa autonomia da bateria, evitando a frequência de recarga e a parada da pressa.
Referências
1) Xu, Hansong & Yu, Wei & Griffith, David & Golmie, Nada. (2018). Uma pesquisa sobre a Internet das Coisas Industrial: Uma Perspectiva de Sistemas Ciberfísicos. Acesso IEEE. PÁG. 1-1. 10.1109/ ACCESS.2018.2884906.
2) Khujamatov K., Reypnazarov E., Khasanov D., Akhmedov N. Redes e Computação em Internet das Coisas e Sistemas Ciber-Físicos. Universidade de Tecnologias da Informação de Tashkent.
3) R,Minerva P, Maria Emanuela, F. Laura, G, Antonella, T. Luigi, Controle robusto do draw-in em um processo de repuxo profundo: uma abordagem baseada em medição.
4) Minerva R., Biru A., Rotondi D. Rumo a uma definição da Internet das Coisas (IoT) // IEEE Internet Initiative. 2015. Nº 1. pág. 1-86. https://iot.ieee.org/images/files/pdf/.
5) Merklin M., Gruner M. (2014). Determinação dos coeficientes de atrito em estampagem profunda pela modificação da fórmula de Siebel para o cálculo da força de desenho ideal.
6) Huda, Z. (2024). Estampagem profunda de chapa metálica. In: Processos de conformação de metais. Série de Engenharia Mecânica. Springer, Cham. https:// doi.org/10.1007/978-3-031-56760-5_12.
7) Lee EA, Seshia SA Introdução aos sistemas embarcados: uma abordagem de sistemas ciberfísicos. Londres, MIT Press Publ., 2016.
8) Siddikov I.Kh., Sattarov Kh.A., Khujamatov Kh.E. Modelagem dos Elementos de Transformação do Controle de Fontes de Energia // Internacional.
9) Conferência sobre Aplicações, Tendências e Oportunidades de Ciência da Informação e Tecnologias de Comunicação (ICISCT), 2ª, 3ª e 4ª Xu, Hansong & Yu, Wei & Griffith, David & Golmie, Nada. (2018).
10) Uma pesquisa sobre a Internet das Coisas Industrial: Uma Perspectiva de Sistemas Ciberfísicos. Acesso IEEE. PÁG. 1-1. 10.1109/ACCESS.2018.2884906.
Ferramentarias que prestam serviços para terceiros
As ferramentarias são responsáveis pela precisão e a confiabilidade de estampos e matrizes, um aspecto fundamental na conformação mecânica de alto rendimento. Para mapear a capacidade instalada e o perfil tecnológico desse elo estratégico da cadeia produtiva, a revista Corte & Conformação de Metais concluiu um levantamento estatístico junto a 2.379 ferramentarias prestadoras de serviços para terceiros em todo o território nacional. Os dados coletados, após expansão amostral, revelaram um parque fabril estimado em 47.000 equipamentos em operação, consolidando uma média de 20 máquinas por planta.
Os resultados apontam uma forte concentração em processos de usinagem complexa e de alta precisão, distribuídos em seis categorias fundamentais de maquinário. Os centros de usinagem verticais lideram a infraestrutura do setor, respondendo por 20% do total de ativos instalados, seguidos pelos tornos horizontais convencionais, que ainda preservam uma participação significativa de 9%. Na sequência, os centros de usinagem horizontais e as afiadoras convencionais operam em patamares equivalentes, na faixa de 8% e 7% de representatividade, respectivamente. O mapeamento também revelou a consolidação da tecnologia de usinagem por eletroerosão nas ferramentarias. Os sistemas CNC de eletroerosão por penetração respondem por 7% do maquinário inventariado, o mesmo percentual observado para os equipamentos de eletroerosão a fio.
Este guia das ferramentarias que prestam serviços para terceiros foi baseado na compilação desses indicadores e identifica as tecnologias que sustentam a capacidade operacional dessas empresas, oferecendo a engenheiros e gestores de manufatura uma base para suas decisões de subcontratação e identificação de parceiros aptos a atender às exigências de cada tipo de trabalho a ser executado.
Empresa
Telefone Email
Estampos e matrizes
A empresa produz
Moldes para plástico e borracha
Moldes para injeção de metais
Ferramentas especiais e dispositivos para usinagem
Retificadora de perfil óptico convencional Retificadora plana CNC Retificadora
Empresa Telefone
Email
A empresa produz
Estampos e matrizes Moldes para plástico e borracha Moldes para injeção de metais
Ferramentas especiais e dispositivos para usinagem
Gabaritos e fixações Afiadora CNC
Afiadora convencional Centro de usinagem horizontal CNC Centro de usinagem vertical CNC Eletroerosão a fio CNC Eletroerosão penetração CNC Eletroerosão
Obs.: Os dados constantes deste guia foram fornecidos pelas próprias empresas que dele participam, de um total de 2.379 empresas pesquisadas. Fonte: Revista Corte e Conformação, junho/julho de 2026.
Tudo sobre prensas
Alimentação por bobina –equipamentos auxiliares
Recomendações para usuários de prensas no que diz respeito ao investimento em sistemas de alimentação de chapas, incluindo otimização de processos e segurança.
Em se tratando de alimentação de chapas por bobinas em prensas, muitas vezes o investimento se restringe à aquisição de desbobinador, endireitador e alimentador, por exemplo.
Sabemos que é significativo o valor dos equipamentos utilizados em sistemas de estampagem, porém é importante avaliar o investimento em equipamentos auxiliares e o retorno que isso proporciona à produção. Abaixo são mencionados alguns equipamentos auxiliares para sistema de estampagem com alimentação por bobina.
Sistema de introdução da ponta da fita/ lança articulável e retrátil
O manuseio da ponta da fita da bobina feito pelo preparador da linha de alimentação traz risco de acidentes. Dentro do possível, é importante reduzir ao máximo o contato direto do pessoal com a fita de metal a ser processada. Para isso temos disponível o sistema de introdução de ponta da fita e lança retrátil e articulável, para apoio da fita durante a introdução da sua ponta no sistema de alimentação.
Natal Pasqualetti Neto*
Guilhotina
A ponta da bobina costuma se apresentar irregular e deformada, e eu, com frequência, vejo o preparador da linha de alimentação perdendo muito tempo ao fazer o corte da ponta manualmente usando uma tesoura ou serra. Ainda assim, o corte manual da ponta não é perfeito e pode interferir em sua passagem pela ferramenta progressiva. Usando uma guilhotina temos a ponta com corte perfeito, sem perda de tempo e sem interferência em sua passagem pela ferramenta progressiva.
Oleador
Quando o processo requer o oleamento da chapa, ao invés de isso ser feito manualmente por um operador, podemos utilizar um sistema de oleamento automático.
Suporte da fita
É muito importante usar suporte com altura regulável entre o alimentador da fita e a ferramenta progressiva. É muito importante também que o alimentador conte com sistema de regulagem de altura.
Sistema automático de coleta de retalhos
A coleta de retalhos pode ser feita de diversas formas, conforme o projeto da prensa e da ferramenta, por exemplo:
• Rasgos na mesa da prensa com sistema de coleta na parte inferior – queda por gravidade;
• Calhas inclinadas apoiadas na mesa da prensa –queda por gravidade;
• Calhas vibratórias ou esteiras transportadoras para coleta de retalhos no nível da mesa.
Saída de peças Recomenda-se usar:
• Sistema de calhas com queda das peças por gravidade, quando possível;
• Esteiras transportadoras.
Estes são apenas alguns equipamentos auxiliares que proporcionam uma produção com redução do tempo morto na preparação, e sem paradas durante o processo de estampagem.
*Natal Pasqualetti Neto é engenheiro mecânico pósgraduado em Automação Industrial pelo Centro Universitário FEI (São Bernardo do Campo, SP). Sócio Proprietário da NATAL Treinamento e Consultoria –www.natal.eng.br.
Saiba mais sobre prensas na coluna “Tudo sobre prensas”, no site da Corte e Conformação de Metais:
A italiana Davi, com unidade brasileira em Indaiatuba (SP), desenvolveu a MCE e-Power, uma calandra para chapas com quatro rolos, totalmente elétrica. O lançamento marca um movimento estratégico para substituir os sistemas hidráulicos complexos por uma arquitetura que oferece maior eficiência energética, precisão milimétrica e alta reprodutibilidade no processamento de chapas e perfis metálicos, eliminando a necessidade de óleo, bombas e mangueiras.
A máquina conta com recursos para a movimentação independente de até nove eixos via servomotores. Essa configuração permite o posicionamento simultâneo dos componentes, o que reduz drasticamente o tempo de ciclo operacional. O equipamento é controlado pelo CNC iRoll eXtreme que, segundo a fabricante, assegura um posicionamento até vinte vezes mais preciso do que os modelos padrão de mercado, garantindo um controle rigoroso sobre o raio de curvatura final das peças.
A MCE e-Power utiliza um sistema start-stop que consome energia apenas quando está em movimento,
gerando uma economia de até 65% na comparação com máquinas hidráulicas equivalentes. Possui também o sistema AI-Vision: uma tecnologia de medição a laser baseada em inteligência artificial (IA) que captura milhares de pontos de dados durante o dobramento, que identifica e filtra variáveis como contaminações superficiais ou danos no material.
https://mce.davi.com
Consumíveis refrigerados a líquido
A norte-americana Hypertherm Associates, fabricante de sistemas de corte a plasma e software, com escritório em São Paulo (SP), expandiu a linha de consumíveis refrigerados a líquido FlushCut para a sua série de equipamentos MaxPro200.
Os consumíveis podem ser utilizados para o corte rente de chapas de aço carbono com espessura de até 64 mm. Também podem ser utilizados para corte de olhais, assim como de anéis em D, geralmente usados para ancoragem, ajuste ou fixação em operações fabris como, por exemplo, movimentação de metais longos e estampos.
Com os novos consumíveis, pode-se cortar metal espesso 90% mais rápido do que sistemas de oxicorte convencionais.
www.hyperthermassociates.com/pt
Rebitadeira
pneumática
A Alphared Equipamentos Industriais, com sede na cidade de São Paulo (SP), tem em seu portfólio linhas de rebitadeiras pneumáticas que podem ser utilizadas em trabalhos envolvendo a união de chapas metálicas, por exemplo. Entre os produtos que fornece, está a rebitadeira pneumática ALP1000A, desenvolvida pela chinesa Alphapro Tools. A máquina apresenta força de trabalho de 4.800 a 23.670 N, operando com pressão de trabalho de 60 a 70 psi, e seu tempo médio de rebitagem é de 1,2 s.
O equipamento pode aplicar rebites com diâmetro de 2,4 mm a 6,4 mm e com comprimento de 0,5 mm a 31 mm. A empresa também fornece assistência técnica. https://alphared.com.br
A Mitsubishi Electric Corporation (Japão), com subsidiária brasileira em Ba -
rueri (SP), lançou a linha de dispositivos Interface Homem-Máquina (IHM) GOT3000. Já estão disponíveis para comercialização painéis em versões com diferentes tamanhos, os quais possuem tela de vidro sensível ao toque, além de recursos que permitem a rolagem da tela e execução de zoom pelo toque dos dedos.
As operações industriais envolvendo o uso da nova linha de IHMs podem ser monitoradas e geridas de forma remota por um emulador, que é operado por software e pode ser instalado em dispositivos móveis. Os recursos disponíveis incluem proteção contra ataques cibernéticos e impedimento de acesso por pessoas não autorizadas, assim como sensor de presença, permitindo que a tela se apague e economize energia elétrica, por exemplo, em períodos de setup de máquinas industriais e/ou troca de turnos.
https://br.mitsubishielectric.com/pt
Confira informações sobre mais produtos para o setor metal mecânico no portal da Corte e Conformação de Metais : www.arandanet.com.br/ revista/ccm/noticias/34
Linha de IHMs
Soldagem avançada em guia prático
O e-book “Soldador industrial 4.0: adaptando-se ao futuro da indústria”, de autoria de Eliel de Freitas Castro, pode ser utilizado como um guia para técnicos, supervisores, engenheiros, pesquisadores e estudantes que buscam aumentar seu conhecimento em tecnologias avançadas de soldagem, robótica, inteligência artificial (IA) e novos materiais, por exemplo. Na obra, com 106 páginas, são abordadas as boas práticas para o uso de tecnologia modernas, tais como soldagem a laser, manufatura aditiva (impressão 3D) e sensores inteligentes.
As seções que compõem o livro também possuem capítulos sobre as habilidades técnicas e comportamentais essenciais para se adaptar ao mercado, estratégias
Livros e informativos
voltadas para a inovação e a integração de processos no dia a dia da indústria.
Além disso, são abordados temas que abrangem os desafios do setor de soldagem e as oportunidades proporcionadas pelo conhecimento sobre tecnologias facilitadoras alinhadas à Indústria 4.0. O leitor também vai encontrar exemplos reais de projetos bem-sucedidos em setores como energia renovável, automotivo e aeroespacial.
O e-book, em português, é comercializado pelo site da Amazon (www.amazon.com.br) pelo preço sugerido de R$ 14,90, ou gratuitamente pelo plano Kindle unlimited.
Repuxo é tema de novo e-book
O livro “Processo de repuxo - Fundamentos técnicos e seleção de equipamentos” foi lançado por Natal Pasqualetti
Neto, engenheiro mecânico e especialista em prensas. A obra, em português, será comercializada em versão eletrônica.
No novo livro, o autor aborda o processo de repuxo abrangendo teoria e prática, assim como trata dos tipos de prensa e os dispositivos utilizados nesse processo fabril como, por exemplo, o prendedor de chapa.
Os temas relacionados ao processo de repuxo incluem velocidade de escoamento de chapas metálicas, força e energia da prensa que será utilizada, entre outros tópicos que dizem respeito à força do prensa-chapa e à alimentação de material durante a operação.
O e-book é recomendado para profissionais do setor de corte e conformação de metais, e também para pesquisadores e estudantes. Conforme foi divulgado pelo autor, o livro eletrônico terá uma versão em inglês.
A obra é comercializada pelo endereço eletrônico https://pay. hotmart.com/M105563145S?bid=1777899337470 pelo preço sugerido de R$ 73,50.