HÉT MAGAZINE VOOR DE BUIS- EN PLAATBEWERKING
In deze editie o.a.:
• Chinese robotstorm
• Openhartoperatie bij Vencosteel
• Schudden, oppakken en wegleggen
Machines Handling Software

• Chinese robotstorm
• Openhartoperatie bij Vencosteel
• Schudden, oppakken en wegleggen
De inzet van robots in de Nederlandse maakindustrie is nog relatief laag. Volgens een recent, behoorlijk alarmerend rapport van TNO is verregaande robotisering en automatisering noodzakelijk om de productiviteit in de industrie met 50 procent te verhogen. Wie deze editie van PlaatBewerkingsNieuws doorbladert, krijgt echter niet direct het gevoel dat we achterlopen. Sterker nog: overal zijn bedrijven bezig om flinke stappen vooruit te zetten. Misschien niet zo snel en grootschalig als roboticasupermacht China, maar toch.
Er zijn volop inspirerende voorbeelden die laten zien dat de productiviteit in de plaatwerkindustrie de goede kant op gaat. Zo heeft Vencosteel een ingrijpende operatie van bijna negen maanden achter de rug. Terwijl de productie gewoon doorging, werd in de productieruimte in Eersel een automatisch platenmagazijn opgebouwd, samen met drie nieuwe ponsen ponslaserlijnen van Prima Power. Het resultaat: 40 procent meer productiecapaciteit op het gebied van ponsen en lasersnijden.
Ook bij Renneberg in Vaassen vinden grote veranderingen plaats, vooral op de kantafdeling. Waar enkele jaren geleden nog uitsluitend handmatig bediende kantbanken stonden, domineren nu meerdere Mobile Bending Cells en een Midsize Bending Cell van Bystronic het beeld. Een speciaal ‘Team van de
PlaatBewerkingsNieuws, jaargang 17, editie 2, juni 2026
PlaatBewerkingsNieuws is een onafhankelijk technisch en business vakblad voor plaatbewerkende ondernemingen, die niet-verspanende technieken (scheiden, omvormen, verbinden en oppervlaktebehandelingen) in hun productieprocessen toepassen of kunnen toepassen. Het biedt op journalistieke wijze zicht op ontwikkelingen in alle aspecten van de plaatbewerkingstechnieken en besteedt daarbij aandacht aan nieuws van en voor producenten van plaatmateriaal, service- handels- en distributiecentra, machine- en gereedschapleveranciers, toeleveranciers, OEMers, ingenieurs- en technisch adviesbureaus, onderwijsen onderzoeksinstellingen. Elke uitgave bevat het speciale katern LaserNieuws, waarin voor de plaatbewerking relevante aspecten van lasertechnologie aan bod komen. De lezerskring wordt gevormd door eigenaren, directeuren of leidinggevende functionarissen van bedrijven en organisaties die in de plaatketen actief zijn. Afhankelijk van evenementen en diverse vakbeurzen bedraagt de minimale oplage per editie 5.000 exemplaren.
Abonnementen
toekomst’ werkt daar volop aan verdere automatisering om de buigcellen maximaal te laten renderen.
MCM in Marknesse neemt binnenkort als eerste plaatwerkbedrijf in Nederland een geautomatiseerde uitsorteeroplossing van het jonge bedrijf Obotize uit Weert in gebruik. Deze totaaloplossing zorgt voor efficiënte, geautomatiseerde handling van snijdelen na het ontladen van de lasersnijmachine en kiest daarbij voor een opvallend andere aanpak. Waar andere systemen onderdelen uit de plaat opnemen, schudt Obotize de producten juist uit de plaat.
En dan is er nog SafanDarley. In Eijsden ontwikkelde en bouwde het bedrijf voor een Duitse machinefabrikant een uitzonderlijke heavy-duty H-iBrake 800T kantbank met automatische gereedschapswisselaar voor grote en zware gereedschappen. Deze installatie positioneert stempels van maar liefst 260 kilo per meter volledig automatisch exact op de juiste plek op de boven- en onderbalk. Daarmee tilt SafanDarley de automatisering van heavy-duty kanten naar topniveau. We zijn best lekker bezig met robotisering en automatisering, zeg ik!
Eric Weustink e.weustink@54umedia.nl
Opgeven nieuwe abonnementen:
T: +31 (0)55 360 10 60
E: info@54umedia.nl
Uitgeverij/redactie-adres
54U Media BV
Tweelingenlaan 51
7324 AP APELDOORN
T: +31 (0) 55 360 10 60
E: info@54umedia.nl
I: www.54umedia.nl
Redactie
Eric Weustink (hoofdredacteur)
T: +31 (0)55 360 16 33
M: +31 (0)6 13 62 86 89 E: e.weustink@54umedia.nl
Advertentie-exploitatie
Vincent Span
T: +31 (0)55 360 62 27
M: +31 (0)6 511 93 408 E: v.span@54umedia.nl
Harold Draaijer
T: +31 (0)55 360 64 20 M: +31 (0)6 51 19 31 32 E: h.draaijer@54umedia.nl
Alle advertentiecontracten worden afgesloten conform de Regelen voor het Advertentiewezen, gedeponeerd bij de rechtbanken in Nederland (exemplaar op aanvraag kosteloos verkrijgbaar).
Vormgeving en opmaak
Rijnier van Kesteren
Drukkerij
Senefelder Misset, Doetinchem
Materiaal
Aanleveren materiaal volgende editie: uiterlijk 14 september 2026 Editie 3, jaargang 17 van PlaatBewerkingsNieuws verschijnt in oktober 2026.
Copyright
Niets van deze uitgave mag worden overgenomen, tenzij met uitdrukkelijke schriftelijke toestemming van de uitgever. ISSN: 1875-1628
6 Chinese robotstorm zet Nederlandse maakindustrie op scherp
10 Openhartoperatie geeft Vencosteel 40% meer productiecapaciteit
14 Bormstaal snijdt sneller, beter en efficiënter met MicroStep MG
17 Jörg introduceert Dener vlakbedlaser Smart
18 Renneberg geeft gas
21 Euroblech lanceert Innovation Zone
22 Obotize: schudden, oppakken en wegleggen
25 Goma gaat slimmer produceren met AI
26 Evolutie paneelbuigen stimuleert winstgevendheid
30 Tuwi dealer van doornbuigmachines VLB Group
32 Kort nieuws
34 Dulasta en LVD zetten samen in op foutloos XXL-buigwerk
38 SafanDarley automatiseert heavy-duty kanten op topniveau
42 Lasersnijden met geïntegreerde afschuiningen
47 CAD-conversie service 247TailorSteel
49 Nieuwe FDP-directeur gaat voor samenwerking
50 Meer dan machines: Trumpf toont nieuwe kansen voor de maakindustrie
53 Partnerschap Trumpf en Micro Lasersystems
54 Drone inspecteert vliegtuigcoating
57 METAVAK Plus: 3 dagen vakkennis en innovatie
58 Lasers zijn alomtegenwoordig
61 Radan CAD/CAM is 50
62 Nieuwe auto’s en wasmachines uit schroot
64 Pasterkamp vertegenwoordigt Zani persen
65 Waterstraalsnijden voor defensie
66 Productnieuws
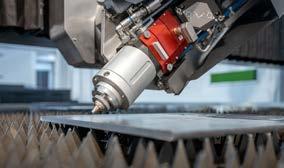

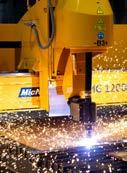
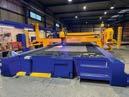

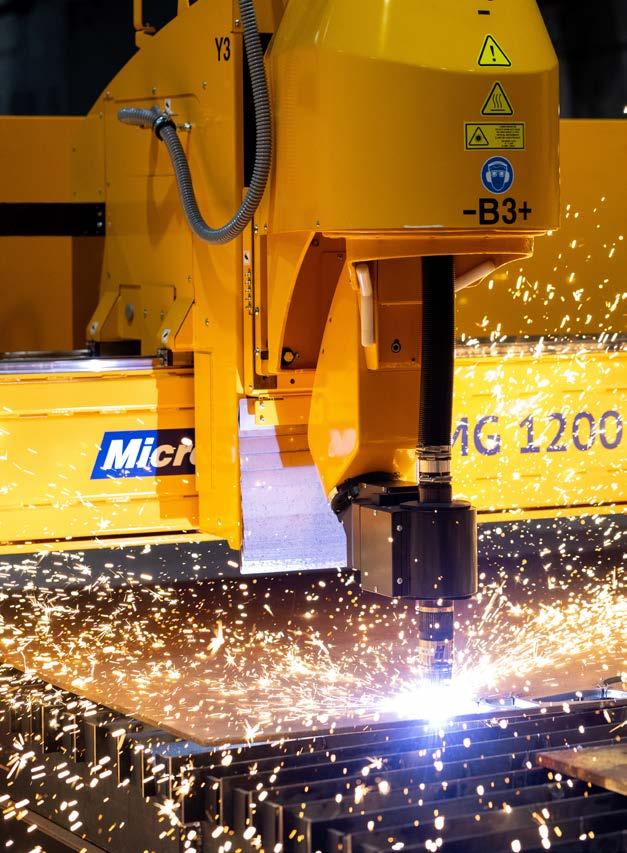
Met de investering in de MicroStep MG van Wouters Cutting & Welding gaat het werk bij Bormstaal in Kloosterzande allemaal nét wat makkelijker en sneller. Het robuuste én dynamische karakter dankt de veelzijdige 3D plasmasnijder onder meer aan de lineaire geleiding over de gehele X- en Y-assen. Dit maakt de MG bij uitstek geschikt voor het plasmasnijden van relatief dun plaatmateriaal en kleine gaten. Lees verder op pagina 14
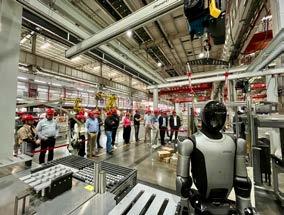
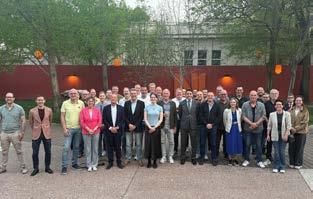
Bijna op hetzelfde moment dat TNO een vrij alarmerend rapport publiceerde over de relatief lage inzet van robots in de Nederlandse maakindustrie, maakte een flink aantal ondernemers in april een studiereis naar China. Dat is het land dat volgens datzelfde TNOrapport hard op weg is een roboticasupermacht te worden. Leden van Nevat GPI (Groep Plaatverwerkende Industrie) en delegaties van de brancheorganisaties Bouwen met Staal en NL Robotics aanschouwden met eigen ogen de ontwikkelingen in China. Ze waren onder de indruk van wat ze aantroffen, en vooral van de snelheid waarmee alles gaat.
Voor Remco Koolmees, voorzitter van Nevat GPI en eigenaar van Koolmees Metal Group, is door de Chinareis nog duidelijker geworden dat Nederlandse maakbedrijven haast moeten maken met innovatie: “In de afgelopen tien jaar hebben we bij Koolmees al meer geïnnoveerd dan in de veertig jaar daarvoor. De komende jaren zal die innovatie nog sneller moeten gaan.”
Bij de eerste twee bedrijfsbezoeken in China dacht Koolmees: Europa kan wel inpakken. De mate van automatisering in een autofabriek en de ontwikkeling en toepassing van humanoïde robots maakten grote indruk. “Maar later zagen we bij de ‘normale’ productiebedrijven gelukkig ook dat ze echt nog wel stappen moeten maken om onze kwaliteit te bereiken.”
Productiviteit moet 50% omhoog
Toch stemt vooral die robotisering tot nadenken. TNO stelt in het rapport zelfs dat, als er niet wordt geïnvesteerd in robotisering binnen de maakindustrie, er binnen twee jaar knelpunten ontstaan door arbeidskrapte, zoals stijgende kosten
en inefficiënte productie. Binnen vijf jaar groeit de concurrentieachterstand door verouderde productielijnen en het mislopen van productiviteitswinst. Binnen tien jaar volgt structurele afbraak: bedrijven kunnen niet meer concurreren met internationale spelers, wat kan leiden tot fabriekssluitingen, banenverlies en afhankelijkheid van buitenlandse leveranciers. TNO trekt een duidelijke conclusie: de productiviteit van de Nederlandse industrie moet met 50 procent worden verhoogd door verregaande automatisering en robotisering.
China steeds dominanter
Dat dit kan, zagen de Nederlanders in China. Zowel in de productie van robots als in het gebruik ervan wordt China steeds dominanter. De wereldmarkt voor robots werd jarenlang beheerst door Fanuc en Yaskawa uit Japan, ABB uit Zwitserland en het Duitse Kuka, dat sinds 2016 in Chinese handen is. Nu zijn Chinese producenten hard op weg om de top tien te domineren, daartoe gestimuleerd door de Chinese overheid. Daarom wordt de komende twintig jaar nog eens
Nevat GPI reisde niet alleen naar China om de mate van robotisering te bekijken. Het gezelschap wilde ook de ontwikkelingen zien bij Chinese fabrikanten van plaatwerkmachines, zoals Bodor, Accurl, HSG Laser en Penta Laser, die zich steeds nadrukkelijker in Nederland manifesteren.
De leden van Nevat GPI zijn toeleveranciers die vooral machines van Europese en Japanse fabrikanten gebruiken. Ze zien hun klanten echter steeds vaker investeren in eigen machines, met name vlakbedlasers en buislasers, vaak van Chinese makelij. Die kosten immers een stuk minder in aanschaf en zijn kwalitatief goed genoeg om er mee uit de voeten te kunnen. Daarin schuilt een bedreiging voor de Nevat-leden. Tegelijkertijd zijn er ook toeleveranciers die zelf investeren in Chinese machines, of daar in ieder geval serieus naar kijken. Want de ontwikkelingen gaan
zo’n 137 miljard euro geïnvesteerd in robots, AI en baanbrekende innovaties. De verwachting is dat vooral de productie van humanoïde robots een vlucht zal nemen. China heeft daarbij een duidelijke exportstrategie.
Robots sorteren en smeren
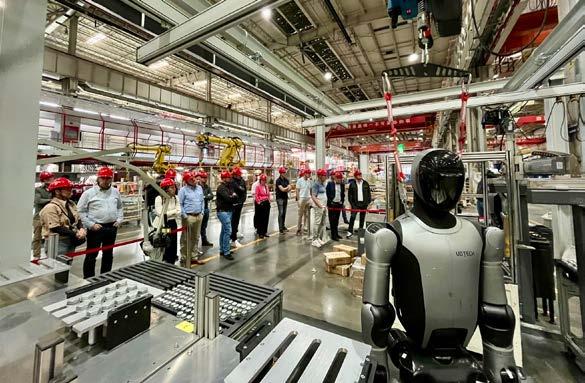
Tegelijk laat het land een explosieve groei zien in zowel het aantal robotinstallaties als de robotdichtheid. China neemt wereldwijd de leidende positie in, zowel qua volume als groeitempo. Ook dat zagen de Nederlanders met eigen ogen. Bijvoorbeeld bij Sany Group, een wereldspeler in onder meer grondverzetmaterieel en windenergie. Sany zet humanoïde robots in voor toepassingen
zoals sorteren en smeren. Nog indrukwekkender was Xiaomi, een van de snelst groeiende autofabrikanten. De productielijn is vergaand geautomatiseerd: autonome AGV’s verzorgen de interne logistiek en robots domineren het productieproces. Dat resulteert in een ongekende productiviteit: één auto per 76 seconden. Ook humanoïde robots kwamen uitgebreid aan bod, inclusief een ‘learning lab’ waar tal van praktijksituaties worden gesimuleerd om robots te trainen voor industriële en maatschappelijke toepassingen.
In Europa blijft grootschalige toepassing van
snel. De Chinese machines van nu zijn stukken beter dan de machines die tien jaar geleden voor het eerst op de TechniShow stonden. En hoe goed zullen ze over vijf of tien jaar zijn?
Wat de huidige kwaliteit betreft: volgens de Nevat GPI-studiegroep lijken voor het high-endsegment van de Nederlandse markt verdere stappen nodig om te voldoen aan Europese normen, bijvoorbeeld op het gebied van integratie van geautomatiseerde logistieke systemen. Ook veiligheid is een thema.
Jessica van Schijndel van Van Schijndel Metaal ziet voor haar eigen bedrijf veel kansen. “De machines die de Chinese fabrikanten maken, zijn indrukwekkend. Ik vond onze reis een wake-upcall voor de Europese fabrikanten waarvan we onze machines betrekken. Ze zullen aan de bak moeten om Van Schijndel als klant te behouden. Het is hetzelfde als met elektrische auto’s: als ze mooi zijn, de prijs goed is, de service goed is en ze voldoen aan je eisen, dan wil je ze wel kopen. Zo gaat
humanoids nog uit. Ze voldoen nog niet aan de eisen van betrouwbaarheid, veiligheid en economische haalbaarheid. Binnen het Nederlandse MKB worden ze (nog) niet ingezet. Volgens het TNOrapport functioneren slechts vijf à zes humanoids als demonstratiemodel. De interesse vanuit het MKB is echter groot, aangezien ze aanzienlijke toegevoegde waarde kunnen bieden voor de maakindustrie.
Die interesse is er ook bij Janwillem Verschuuren, voorzitter van Nevat en mede-eigenaar van De Cromvoirtse. Hij ziet menselijke robots wel zitten voor werkzaamheden als het uitrapen van gesneden plaatdelen, het be- en ontladen van ontbraammachines, kanten en verpakken. “China
het ook met machines in de plaatwerkwereld. Het heeft weinig zin om ertegen te vechten. Ik zou samenwerking zoeken. Als een Chinese fabrikant iets heel slims doet, wat houdt ons dan tegen om dat te kopiëren? Waarom zouden we dat niet doen?” Commercieel directeur Maik Wensink van Tuwi, die in China was om het Nederlandse gezelschap te begeleiden bij het bezoek aan de gloednieuwe smart factory van Accurl, merkte dat de bezoekers onder de indruk waren. Hij heeft diverse afspraken mogen maken voor vervolggesprekken. Er lijkt in ieder geval weinig weerstand te zijn om zaken te doen met Chinese fabrikanten. Het viel de studiegroep op dat Chinese bedrijven een sterke focus hebben op gastvrijheid en marketing. “Ze zijn er heel goed in om je welkom te laten voelen. Daar kunnen we in Nederland nog wat van leren”, aldus Remco Koolmees. Jessica van Schijndel roemt eveneens de gastvrijheid: “We worden in Europa bang gemaakt voor China. Dat is niet nodig. Het is allemaal minder eng dan wordt voorgespiegeld. Hou daar alsjeblieft mee op.”
Wanneer metalen platen en lange staven ruimtebesparende opslag en snelle beschikbaarheid vereisen, is er geen betere keuze dan de geautomatiseerde opslag- en orderverzameloplossingen van Remmert. Met een bewezen staat van dienst en tevreden klanten over de hele wereld kunt u op Remmert vertrouwen om uw materialen in een perfecte flow te krijgen.
Ontdek meer op remmert-benelux.com


Vlakbedlaser SMART
• Uiterst nauwkeurig: +/- 0,05 mm
• Hoge snijsnelheid: tot 120 m/min
• Laag energieverbruik
Bij JÖRG Machines ontwikkelen en leveren we oplossingen voor professionele plaatbewerking. Doordachte techniek, praktisch advies en service waarop u kunt vertrouwen. Plan een showroombezoek en ontdek ons complete machineprogramma.


is met humanoids veel verder dan gedacht, maar het viel me best tegen hoeveel je ze nog moet trainen. Voordat een humanoid je vaatwasmachine kan inpakken en leeghalen, is heel wat nodig. Maar de Chinezen zijn wel bezig met dergelijke dingen. Ze doen het gewoon, ook al gebeuren daarbij wel dingen waar wij met onze Europese blik vraagtekens bij zetten. Zo van: is het allemaal wel veilig? De vraag is dan: zijn wij te bang of zijn de Chinezen te naïef?”
Niet ‘spelen’ maar resultaten
Met inachtneming van Europese maatstaven wil Verschuuren aanpakken en snel concrete resultaten zien. Het moet met humanoids meer zijn dan ‘spelen’, zoals hij het noemt. “Laten we investeren in een humanoid, kennis delen en samenwerken met kennisinstellingen en studenten. En dan wil ik binnen een paar dagen zien dat zo’n robot een eerste plaatje zet op de kantbank.” Volgens Verschuuren moet er bovendien worden samengewerkt met andere bedrijven om enige vuist te maken tegen de schaalgrootte en de snelheid van China. “Als een humanoid bij ons een plaatje kant, moeten we dat kopiëren en naar andere plaatbewerkers sturen. We moeten data en kennis delen en resultaten gaan zien. Just do it!” Ook Koolmees zit zo in de wedstrijd: “Samen een paar humanoids bestellen en aan de slag. Zo snel mogelijk een werkende humanoid krijgen.”
Het TNO-rapport ziet wel degelijk kansen voor Nederland, ook al wordt de huidige staat van robotisering in onze maakindustrie vaak als laag gekwalificeerd. TNO stelt vast dat zowel China als de Verenigde Staten, naast hun hoge adoptiegraad van robotica, een steeds dominantere rol spelen in de verdere ontwikkeling van robots. China is zeer actief op het gebied van humanoïde robots, terwijl de VS vooroploopt in AI. Om de internationale positie van Nederland te behouden of juist te versterken, is het van belang dat Nederlandse bedrijven minimaal meebewegen met het tempo van technologische ontwikkelingen. Tegelijkertijd beschikken Nederlandse maakbedrijven over onderscheidende sterke punten. Vooral de hoogwaardige systeemintegratiecapaciteiten en de nadruk op kwaliteit en stabiliteit dragen eraan bij dat Nederlandse producten internationaal gewaardeerd en gewild blijven.
Binnen de onderzoekswereld in Nederland wordt geïnvesteerd in robotisering, gedreven door kunstmatige intelligentie. Tevens wordt gewerkt aan alternatieve ontwikkelpaden. In plaats van het narratief te volgen dat Nederland achterloopt of kansen heeft gemist, hebben
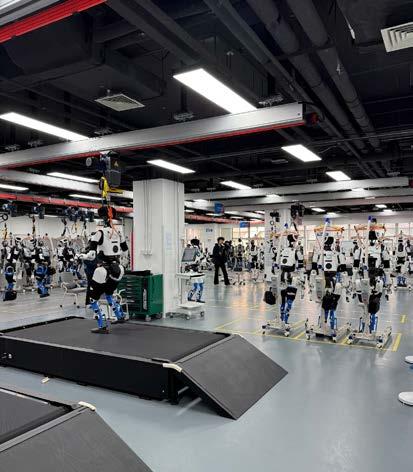
Een ‘learning lab’ waar tal van praktijksituaties worden gesimuleerd om humanoïde robots te trainen voor industriële en maatschappelijke toepassingen.
TNO-onderzoekers voor hun rapport experts gesproken die van mening zijn dat de positie van Nederland versterkt kan worden door een eigen filosofie en niche te ontwikkelen. Voorbeelden hiervan zijn de focus op ‘high-mix-low-volume’productie en ‘lazy robotics’. Dat zijn robots die intelligenter worden door minder te doen. Ze doen alleen dat wat echt nodig is, waardoor ze sneller, efficiënter en zuiniger worden. Ze vormen een alternatief voor AI-gedreven oplossingen met een hoge databehoefte. Door dergelijke niches verder uit te bouwen ontstaat een vernieuwende route waarop Nederlands robotiseringsonderzoek zich kan onderscheiden en waarmee Nederland internationaal concurrerend kan blijven.
De vraag is of we dat met Chinese robots kunnen doen, of dat we waar mogelijk moeten kiezen voor Europese oplossingen. Uit het TNOonderzoek blijkt dat robots en hun componenten grotendeels uit het buitenland worden geïmporteerd. Hoewel het voor maakbedrijven financieel aantrekkelijk kan zijn om onderdelen of complete robots uit landen zoals China of de VS in te voeren, creëert dit ook afhankelijkheid
en kwetsbaarheid. Om die reden wordt maakbedrijven waar mogelijk aangeraden te kiezen voor Europese robots en robotonderdelen. De kosten daarvan liggen mogelijk hoger, maar de gevolgen op de lange termijn kunnen vanuit het oogpunt van autonomie gunstiger uitpakken. Dat wordt volgens Verschuuren nog wel een dingetje. “Zijn we bereid wat meer te betalen voor Europees?”, vraagt hij zich af. Koolmees stelt voorop dat we de supplychain in Europa op orde moeten houden, zodat we onszelf kunnen bedruipen. “Al hebben we daar in de afgelopen decennia wel steken laten vallen. Tegelijkertijd moeten we accepteren dat China er was, er is en er zal zijn. En dat Europa momenteel slechts volgt. Dat is de realiteit. We moeten goed nadenken over de impact daarvan op ons. We moeten sneller innoveren. De time-to-market moet korter. Lange levertijden en slechte communicatie, dat kan echt niet meer. Zij kunnen ook kleine volumes competitief maken. Daar moeten we in mee, waarbij we ons kunnen onderscheiden met kleine volumes, goede kwaliteit, zekere supplychains en stabiliteit in onzekere tijden. We moeten dus minstens net zo goed en net zo snel zijn. Daar is wel toekomst voor.”
Grootste automatiseringsproject in ponsen en lasersnijden van Prima Power in de Benelux
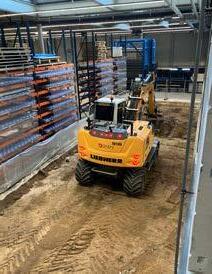
Vencosteel, het productiebedrijf van Vencomatic Group, heeft een openhartoperatie van bijna 9 maanden achter de rug. Terwijl de productie gewoon doorging, is in de bestaande productieruimte in Eersel een automatisch platenmagazijn, met drie nieuwe pons- en ponslaserlijnen van Prima Power opgebouwd. Een enorme klus, die heeft geresulteerd in 40 procent meer productiecapaciteit op gebied van ponsen en lasersnijden. Hiermee is bovendien de basis gelegd voor verdere automatisering in de productie.
Vencomatic Group ontwikkelt en maakt hightech oplossingen voor kippenbedrijven, zodat eieren efficiënter, diervriendelijker en met minder werk worden geproduceerd. Het Brabantse bedrijf maakt stalsystemen, inclusief klimaat- en ventilatiesystemen, machines voor verzameling en verwerking van eieren en slimme software en sensoren die eieren tellen en controleren, afwijkingen detecteren en boeren helpen beter te sturen op productie. Dit alles wordt verkocht op de wereldwijde markt. De behoefte in de pluimveewereld is geëxplodeerd, waardoor Vencomatic groeit als kool. En dat betekent dat Vencosteel veel meer moet produceren.
Productiecapaciteit opschalen
Vencosteel doet veel sectiebouw. “Een ponsschaar-combinatie is hierbij een uitkomst. Daarmee werk je snel en efficiënt, want je kunt bijna de volledige plaat gebruiken. We moesten die capaciteit opschalen”, zegt Bart Coppens, manager Vencosteel bij Vencomatic Group. Daarom bracht hij in 2024 samen met zijn collega Mart Versmissen, manager Production Sheet Metal, Martijn van Son, teamleider pons- en laserafdeling, en engineer Dirk Mollen een bezoek aan de vestiging van Prima Power in Finland. Namens Prima Power waren ook Franky Van Semmertier, General Manager
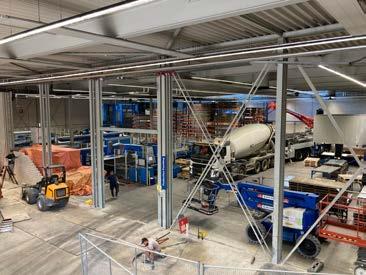
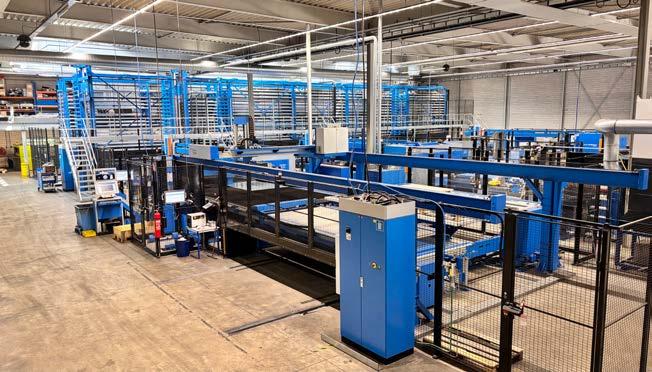
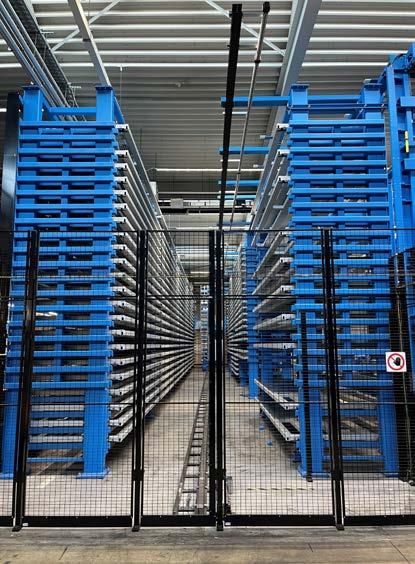
De twee ponsschaarlijnen en de ponslaserlijn staan in een hoek van 90 graden op PrimaPower’s opslagoplossing Night Train FMS. Hierdoor kon het automatische productiesysteem in de beperkt beschikbare ruimte bij Vencosteel worden gerealiseerd.
van de Benelux-vestiging, en Erik Laar, Sales Manager Nederland, van de partij. Voor een stukje vernieuwing in techniek en het vergroten van de productiecapaciteit, gingen ze in eerste instantie voor een ponslaser. PrimaPower’s opslagoplossing Night Train FMS, de basis voor geautomatiseerde flexibele productie, kenden ze wel, maar ze dachten dat de productieruimte van Vencosteel daarvoor te klein was. In de showroom in Finland zagen ze echter een opstelling waarbij de productielijnen in een hoek van 90 graden op het platenmagazijn stonden. En dat bood mogelijkheden om in de beperkt beschikbare ruimte tóch te automatiseren.
Flinke puzzel
Samen met Prima Power werden tijd- en haalbaarheidsstudies gedaan om vast te stellen hoeveel plaatsen het magazijn kon/ moest tellen, en welke machines en belaad- en ontlaadsystemen in welke configuratie moesten worden gekozen voor de meest optimale oplossing. “En vooral hebben we uitgebreid gekeken hoe alles het beste zou passen in ons pand. Dat was een flinke puzzel, we hebben heel wat lay-outs geprobeerd”, zegt Versmissen. Ook voor de mensen van Prima Power was het een uitdaging om een zo hoog mogelijke output in een beperkte footprint te realiseren.
Maar dat is gelukt. En daarmee is het project vele malen groter geworden dan Coppens en Versmissen hadden gedacht toen ze naar Finland afreisden. Het is zelfs het grootste project
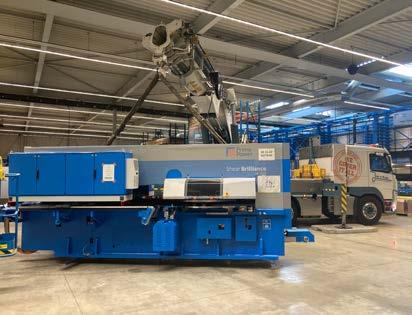
Een van de twee Shear Brilliance SB 1540 ponsknipmachines wordt op zijn plaats gezet.
geworden dat Prima Power tot dusverre in de Benelux heeft gerealiseerd.
Magazijn met drie lijnen
In de productieruimte van Vencosteel is een groot
automatisch platenmagazijn met 216 posities neergezet, met een laadvermogen van 3 ton per lade. Aan dit magazijn zijn twee ponsschaarlijnen en een ponslaserlijn gekoppeld. Vencosteel is hiermee van machines met een werkbereik van 3




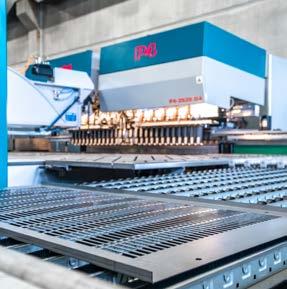
x 1,5m naar 4 x 1.5m machines gegaan. De ponslaser is een Combi Genius CG1540. Deze combineert het ponsen en lasersnijden in één servo-elektrische machine en is in combinatie met de LSR (Loading and Stacking Robot) een volledig geautomatiseerd systeem voor plaatverwerking, onderdelen picken en intelligent stapelen. De Combi Genius integreert meerdere processen - ponsen, tappen, vormen, markeren en lasersnijden - in één efficiënte cel voor continue productie en betrouwbaar onbemand produceren. Daarnaast staan er aan het magazijn twee Shear Brilliance SB 1540 ponsknipmachines, eveneens volledig geautomatiseerd met beladen, ontladen en stapelen. De SB is het topmodel van Prima Power. Deze machines zijn gebaseerd op de nieuwste composietmaterialen, servoelektrische technologie en lineaire aandrijvingen, wat resulteert in een laag energieverbruik en lage onderhoudsvereisten, evenals een grote nauwkeurigheid en veelzijdigheid. Onderdelen worden gesneden, gevormd, getapt en gemarkeerd in een volautomatisch proces.
Dit alles – eigenlijk niks minder dan een gloednieuw machinepark – is midden in de fabriek opgebouwd in krap 9 maanden tijd. Voor Vencosteel was dit de grootste operatie in één keer ooit. De productie ging volop door, vandaar dat Coppens en Versmissen spreken van een openhartoperatie. Muren zijn afgebroken, de fundering is aangepast en er is een dak overspanning gemaakt. De operators van de ponsmachines hebben al die tijd in een bouwput gestaan. Sommigen zagen hun machine meerdere keren verplaatst worden. “Natuurlijk hebben we veel aandacht besteed aan hun welzijn en ervoor gezorgd dat ze altijd veilig konden werken”, zegt Versmissen. “Het was een enorme operatie. Er zijn hier 36 vrachtwagens met machineonderdelen gelost terwijl we door produceerden. Meer dan twintig partijen kwamen hier over de vloer voor het regelen van alle facilitaire zaken. Naast alle facilitaire aanpassingen hadden we een extra uitdaging in het integreren van de nieuwe machines binnen het digitale landschap. De machines zijn gekoppeld aan het MES-systeem en de pons- en laserprogramma’s worden gegenereerd met de software van WiCAM. Dankzij een nauwkeurige planning, een goede taakverdeling in ons team, wekelijks overleg en de medewerking van iedereen is het allemaal gelukt.”
Vlak voor kerstmis was alles klaar en kon het inwerken en finetunen beginnen. Nu is het
systeem al enkele maanden goed aan het draaien Met als resultaat een flinke boost in snelheid, capaciteit én efficiëntie. “We boeken dubbelop winst”, zegt Coppens. “We maken meer uren en de machines zijn veel sneller. Overal halen we tijd weg. De SB machines hebben een grotere turret, waardoor we geen gereedschappen hoeven te wisselen en steltijd kunnen wegstrepen.” Vencosteel realiseert veel meer output met hetzelfde aantal mensen. Voor die mensen is er veel veranderd. De operators hoeven niks meer te beladen, waardoor ‘s nachts en in het weekend makkelijker kan worden doorgedraaid. De tijdstudies die vooraf zijn gemaakt en die 40 procent meer output beloofden, worden waargemaakt. “Maar er is 100 procent meer vraag en dus besteden we nog steeds veel uit”, aldus
Coppens.
Het nieuwe productiesysteem is dan ook zeker geen eindpunt. Het is cruciaal voor de doorontwikkeling in de nabije toekomst. “We stapelen nu bijvoorbeeld veel beter. De robots zorgen voor mooie rechte stapels, die zo door kunnen. Daarmee sorteren we voor op automatisch kanten. Deze oplossing van Prima Power is van A tot Z één systeem, dat bovendien modulair is en eindeloos kan worden vergroot, mochten we onze productieruimte gaan uitbreiden. We hebben veel huiswerk gedaan, waar we de komende jaren profijt van gaan hebben.”
Bormstaal in het Zeeuwse Kloosterzande is sinds 1986 uitgegroeid van een lokale eenmanszaak tot een regionaal professionele onderneming met tien medewerkers. Het machinepark is breed, het productenen dienstenpakket eveneens. Met de investering in de MicroStep MG van Wouters Cutting & Welding gaat het werk allemaal nét wat makkelijker en sneller.
Heel kort door de bocht levert Bormstaal snij- en plaatwerk. Voor het snijwerk beschikt het bedrijf over onder meer plasma-, laser- en waterjetsnijders. In combinatie met een uitgebreide voorraad plaatmateriaal kan snel en flexibel worden gereageerd op vragen van klanten. Of het nu gaat om roestvaststaal, aluminium, koolstofstaal, messing of andere speciale legeringen. In het kader van plaatbewerking zijn er onder meer kantbanken, walsen en lasapparatuur in gebruik.
Met dit machinepark produceren de medewerkers onder meer constructiewerk, montagewerk, laswerk piping en plaatwerk voor uiteenlopende industrieën in Nederland en België. De nadruk ligt op petrochemische en scheepvaartindustrie maar net zo makkelijk bedient Bormstaal de meubel- en auto-industrie of bouwbedrijven.
Aan vervanging toe
Om hoge kwaliteit te leveren conform afspraak, is het belangrijk dat de medewerkers aan de slag kunnen met goede gereedschappen en de
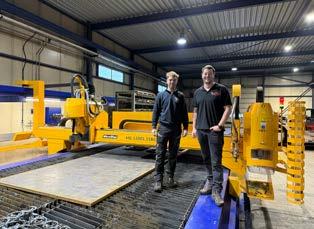
juiste machines. Bedrijfsleider Willem van Breda: “We merkten dat de 3D plasmasnijder aan vervanging toe was. Dat mocht ook wel, na 17 jaar trouwe dienst. De vorige machine was geleverd door Wouters Cutting & Welding. Op zich voor ons niet direct een reden om zonder verder te kijken met dezelfde leverancier in zee te gaan, maar uiteindelijk hebben we toch met hen de afspraak gemaakt. We hebben ook altijd goed samengewerkt en de prijs van de machine was marktconform. Uiteindelijk viel de keuze op de MicroStep MG.”
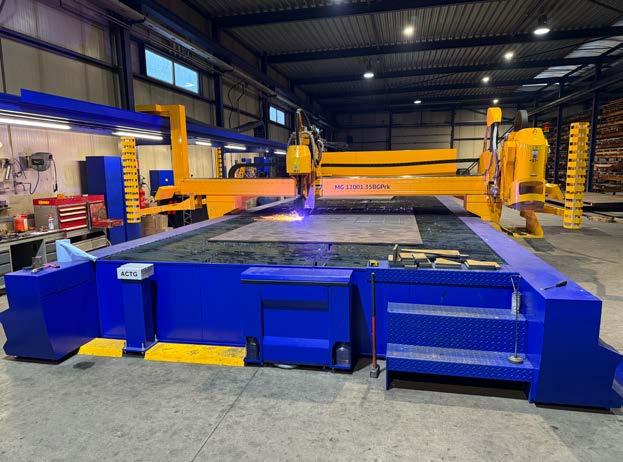
De Microstep MG is een veelzijdige 3D plasmasnijder met tal van mogelijkheden. Qua bewerkingsoppervlak is gekozen voor dezelfde afmetingen van 12.000 mm x 3500 mm maar door het stevige portaal is hij uit te rusten met verschillende technologieën waaronder autogeen snijden, boren en tappen of het snijden van buizen en keteldeksels. Optioneel is hij bovendien te voorzien van een eindeloos draaiende rotator voor bevelsnijden.
Sven Hoffman werkt al een hele tijd met de nieuwe machine en weet: “Ik kan hiermee autogeen branden tot 200 mm, 3D plasmasnijden tot 50 mm dikte en gaten boren met een diameter tot 40 mm. Daarbij zorgt de True Hole-technologie voor perfect ronde gaten. Bovendien zit er een graveernaald op voor graveeropdrachten. Het komt erop neer dat we met deze 3D-plasmasnijder in één arbeidsgang kunnen snijden, boren en graveren over de volle lengte en breedte van het snijbed. Dit resulteert in maximale efficiëntie, minder nabewerking en een hoge, constante kwaliteit.”
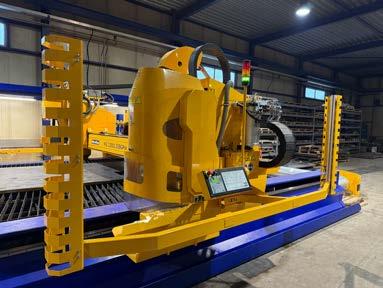
Het robuuste én dynamische karakter dankt de machine onder meer aan de lineaire geleiding over de gehele X- en Y-assen. Dit maakt de MG bij uitstek geschikt voor het plasmasnijden van relatief dun plaatmateriaal en kleine gaten. Het portaal bestaat uit een stalen dwarsbalk die intern is verstevigd met dwarsverbindingen die de stijfheid verder verhogen. De verlengde X-supports onder het portaal, waarbij de lineaire lagers op ongeveer 1,1 m uit elkaar staan, dragen tot slot bij aan een grotere stabiliteit van het portaal wat vooral belangrijk is bij het plasmasnijden.
In nauw overleg met Wouters Cutting & Welding is de juiste configuratie samengesteld die uiteindelijk door MicroStep is geplaatst en in bedrijf genomen. Daarbij is slim gebruik gemaakt van de bestaande tafel en ook de afzuigunit is hergebruikt.
Tevens heeft onder andere Sven Hoffman een training van twee dagen gevolgd die door Wouters werd verzorgd. “Op zich is het programmeren hetzelfde, maar het besturen van de machine werkt op een andere manier. Zo zijn alle iconen nieuw en is deze machine ook uitgerust met een automatisch kalibrerende boorkop. Het is dus allemaal net niet hetzelfde en dan is het
goed dat je tijdens zo’n tweedaagse training alles nog een keertje doorloopt. Vervolgens kun je vrijwel meteen aan de slag.” Hoffman prijst daarbij vooral de hoge nauwkeurigheid en dito snelheid van het 3D plasmasnijden. Hierdoor is per dag meer productie te leveren, zijn levertijden te verkorten en door de nauwkeurige snede ook minder nabewerkingen nodig. Bovendien beschikt de iMSNC 500 pc-sturing over véél mogelijkheden. Variërend van een module die automatisch het materiaaltype en de dikte herkent, een module die ondersteunt bij het inschatten van de resterende levensduur van de plasmasnijdelen tot software om diverse overzichten en rapporten te genereren.
Willem van Breda besluit: “Het is weer een heel prettige samenwerking geweest waarbij Wouters ons maximaal heeft ondersteund. Ook al denk je alles te hebben uitgezocht en te weten, er komen tijdens zo’n aankoopproces toch opeens nog vele vragen naar boven die goed zijn opgevolgd. En dat verandert niet: als we een vraag hebben dan hoeven we maar te bellen en ze zijn er. Zo hoort het.”


Machine (ver)plaatsen


Industriële verhuizing
Installatie


Projectmanagement
Transport


Speciaal materieel Opslag
Lasersnijden 6 x 2,5m


Al 35 jaar uw betrouwbare logistieke partner voor het volledige proces van machinetransport.


3 200 x 6,00 mm 4 000 x 5,00 mm
Altijd een oplossing




Snelle levertijden
ZWENKBUIGMACHINES I PLAATSCHAREN I PLATENWALSEN



Met meer dan 300 medewerkers ontwikkelt, produceert en verkoopt ons middelgrote familiebedrijf dat wordt geleid door de 2e en 3e generatie wereldwijd meer dan 1000 plaatbewerkingsmachines. Van conventionele zwenkbuigmachines tot volautomatische hightech-buigcentra biedt ons bedrijf voor elke klantbehoefte de juiste oplossing.
ARENDSEN-PLAAT.NL



Meer dan 35 jaar ervaring in metaalbewerking en plaatwerk
Geautomatiseerd machinepark dat 24/7 draait
Gespecialiseerd in plaatwerk, framebouw en buislasersnijwerk
Van productontwikkeling tot productie, assemblage en levering
Vraag direct een offerte aan voor uw plaatwerk en buis-lasersnijwerk

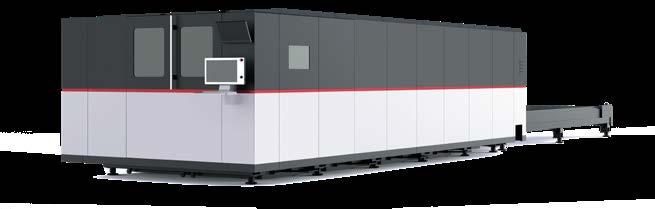
Jörg Machines breidt haar machineprogramma uit met de Dener Smart. Met deze nieuwe generatie vlakbedlasers biedt de machineleverancier uit Dodewaard een krachtige en toegankelijke oplossing voor moderne plaatbewerking. De Smart is ontwikkeld voor bedrijven die hoge eisen stellen aan snelheid, nauwkeurigheid, gecombineerd met een sterke prijs-kwaliteitverhouding.
Jörg is al jarenlang actief als fabrikant en leverancier van machines voor de plaatbewerking. Naast de ontwikkeling van eigen machines - zoals de Jörg Coil Lasersnijmachine, die direct vanaf coil snijdt - werkt Jörg nauw samen met de Europese machinefabrikant Dener, waarvan het bedrijf officieel dealer is in de Benelux. Tijdens de recente dealerdagen van Dener maakte het team van Jörg uitgebreid kennis met de nieuwste ontwikkelingen binnen het programma, waaronder de nieuwe Smart vlakbedlaser. Het Denerprogramma omvat onder andere hydraulische, servomotorische en ballscrew kantbanken, hydraulische scharen en vlakbedlasers.
Maximale productiviteit
De vlakbedlaser Smart onderscheidt zich door zijn indrukwekkende prestaties. Dankzij de snelle wisseltafel kan een plaat in slechts 19 seconden worden gewisseld. Hierdoor wordt stilstand tot een minimum beperkt en blijft de productiviteit maximaal. In combinatie met de dubbele tafel ontstaat een efficiënt en continu productieproces. Naast snelheid blinkt de machine ook uit in nauwkeurigheid. Met een positioneringsnauwkeurigheid van ±0,05 mm is de Smart Laser geschikt voor bedrijven die behoefte hebben aan constante kwaliteit en strak snijwerk.
De fiberlasertechnologie zorgt daarnaast voor hoge snijsnelheden en een laag energieverbruik, wat resulteert in efficiënte productie en lagere operationele kosten.
De machine is ontwikkeld door de laserafdeling van Dener en combineert moderne technologie met een compact en doordacht ontwerp. De intuïtieve bediening, slimme nestingsoftware en automatische functies maken de machine toegankelijk voor
Reinhard Reincke heeft zijn bedrijf Jörg Machines overgedragen aan de neven Jan van Hirtum en François van Hirtum.
Ruim 22 jaar geleden nam Reincke het roer over bij Jörg. Wat begon met twee medewerkers groeide uit tot een organisatie met zo’n twintig werknemers. Het bedrijf ontwikkelde zich van fabrikant van eigen plaatbewerkingsmachines tot totaalleverancier voor de branche. In de loop der jaren werd Jörg ook leverancier van merken als Schechtl, Dener, Variobend en Slinet. Met het oog op de toekomst besloot Reinhard dat het tijd was voor een nieuwe generatie aan het roer om verdere groei en ontwikkeling mogelijk te maken. Met de overname door Jan en François van Hirtum blijft de kern van Jörg ongewijzigd: klantgerichtheid, service en vakmanschap. Reinhard doet een stap terug, maar blijft gedurende de overgangsperiode nauw betrokken om een zorgvuldige overdracht te waarborgen. Ook daarna blijft hij in een andere
uiteenlopende productieomgevingen. Daarmee biedt Jörg haar klanten een betrouwbare en toekomstbestendige lasersnijoplossing. Met de toevoeging van de Dener Smart verstevigt Jörg Machines haar positie als leverancier van hoogwaardige oplossingen voor de plaatbewerkende industrie. Het complete machineprogramma richt zich op efficiëntie, betrouwbaarheid en ondersteuning van klanten in uiteenlopende sectoren.
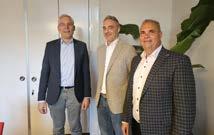
rol actief binnen de organisatie. Binnen de vernieuwde directiestructuur zijn de rollen verdeeld op basis van de persoonlijke krachten van beide neven. Jan neemt de dagelijkse leiding op zich en richt zich op verkoop, marketing en algemene bedrijfsvoering. François brengt bijna 25 jaar ervaring als eigenaar van een succesvol metaalbewerkingsbedrijf mee. Hij richt zich vooral op de operationele organisatie, kwaliteitsborging van de eigen producten en het aansturen van de productie.
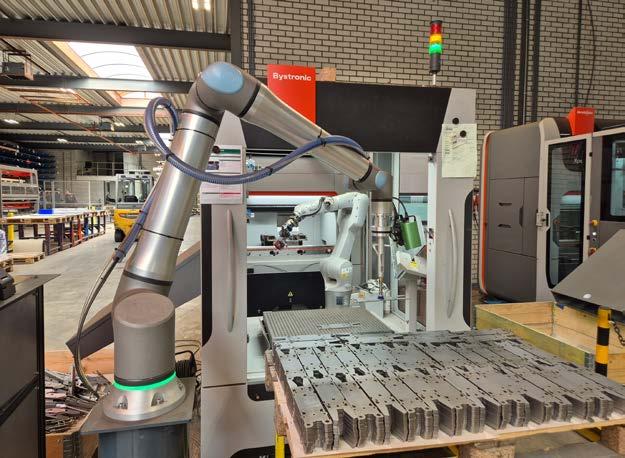
De toekomst van Renneberg, producent van plaatwerkproducten, lasconstructies en freesdelen, ligt in het produceren van kleine series (10 à 20 stuks) tot aan aantallen waarbij klanten normaal gesproken de productie naar lagelonenlanden zoals China verplaatsen. Daarbij wil de toeleverancier in Vaassen die ‘Chinese grens’ zo ver mogelijk opschuiven. Om dat te bereiken, wordt het productieproces maximaal gerobotiseerd en geautomatiseerd. Hier werkt het ‘Team van de toekomst’ van Renneberg elke dag aan.
De plek waar alle veranderingen het zichtbaarst zijn, is de kantafdeling. Stonden hier een aantal jaren geleden louter handmatig bediende kantbanken, nu domineren een handvol Mobile Bending Cells en een Midsize Bending Cell van Bystronic het beeld. De compacte mobiele buigcellen produceren automatisch kleine en middelgrote delen, de middelgrote buigcel doet hetzelfde met grotere onderdelen tot een gewicht van 30 kg en een breedte van 1200 mm. Het zijn perfecte buigcellen voor Renneberg, dat zich focust op onderdelen die op een europallet passen.
Efficiënte materiaalstroom
De komst van de buigcellen betekent dat er nog vijf standalone kantbanken over zijn, een aantal dat naar verwachting verder zal afnemen. Na de zomer wordt bovendien de tweede middelgrote buigcel in gebruik genomen. Binnen deze context is het belangrijk om te benadrukken dat de producten die door de middelgrote buigcel worden verwerkt relatief groot zijn. Daardoor passen er vaak ongeveer 15 stuks op één pallet. Dat is geen beperking in capaciteit, maar een gevolg van de afmetingen van de producten. In de praktijk betekent dit dat pallets regelmatig gewisseld worden en dus snel ‘vol’ zijn. Renneberg kiest er bewust voor om de oplossing niet te zoeken in het maximaliseren van het aantal palletplaatsen binnen de cel. In plaats daarvan ligt de focus op een efficiënte en flexibele materiaalstroom, waarbij het afleggen en verwerken van producten soepel blijft verlopen en aansluit op de productgrootte en het tempo van de installatie.
Autonome Mobiele Robots
Later zullen een derde, vierde en waarschijnlijk zelfs vijfde cel geleidelijk aan volgen, net zoals dat met de kleine buigcellen is gebeurd. “Zo’n eerste cel kost geld”, zegt directeur Jan Berends van Renneberg. “Nummer twee is min of meer
een kopie, waarmee je geld gaat verdienen. En naarmate je meer cellen vol in productie hebt, wordt het steeds interessanter.”
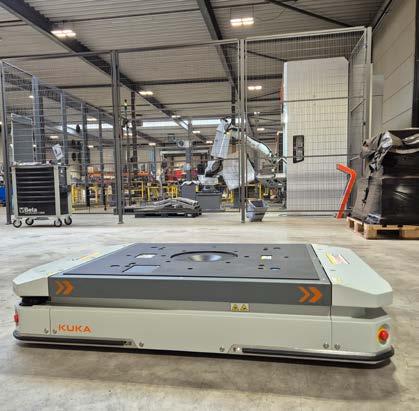
De automatisering van het productieproces is echter niet alleen een kwestie van gerobotiseerde cellen installeren. Verre van dat zelfs. Een goed doordachte, flexibele planning en een gestroomlijnde aanvoer van plaatdelen en afvoer van gekante producten zijn cruciaal om een continue productie mogelijk te maken waardoor de buigcellen maximaal renderen. Het uitgangspunt is dat de gekante producten direct worden getransporteerd naar de volgende locatie: bijvoorbeeld naar de lasafdeling of naar het magazijn voor transport naar de volgende schakel in de toeleverketen. Deze interne logistieke handelingen is Renneberg aan het automatiseren met autonome mobiele robots (AMR). Naast de buigcel is een proefopstelling gemaakt met een AMR van Kuka. Er is gekozen voor een AMR omdat deze zelfsturend is en autonoom navigeert. Daarmee is een AMR flexibeler dan een AGV, die een vast, voorgeprogrammeerd traject via fysieke geleiding volgt. Renneberg kiest bovendien voor Kuka omdat de robots in de buigcellen eveneens van Kuka zijn. Dat maakt het koppelen van de systemen makkelijker.
Team van de toekomst
Het optimaal inrichten van de omgeving rondom de buigcellen is een van de dingen waarmee het Team van de toekomst zich bezighoudt. Dit team geeft handen en voeten aan de consequente focus van Renneberg op automatisering in alle aspecten van de bedrijfsvoering. Het bedrijf ontwikkelt zich richting een Dark Factory en dat betekent onder meer dat elke nieuwe machine die wordt gekocht te automatiseren moet zijn. “Het gaat niet meer om de machines zelf”, zegt Berends. “Wat voor ons telt is dat je ze kunt automatiseren en makkelijk kunt koppelen aan andere systemen. Is de pallet waarvan de kantrobot de snijdelen oppakt leeg, dan moet er een signaal gaan naar de AMR, die er een volle pallet neerzet. Staat een pallet vol met gekante producten, dan moet de AMR deze direct weghalen.”
Ook bij de kleine buigcellen wordt de aan- en afvoer van materiaal/producten geautomatiseerd. Twee cellen zijn al voorzien van een cobot met een visionsysteem, een derde is in aanbouw. De cobot pakt plaatdelen van een pallet op en legt ze stuk voor stuk klaar voor de robot, die ze buigt in de
kantbank en ze via een glijgoot in een bak laat glijden. Dit gaat niet overdreven snel, maar wel superstabiel en continu. Zo’n cobot met visionsysteem is ook al bij een ontbraammachine getest.
Heel manarm werken
“Op deze manier ga je heel manarm werken”, zegt Berends, die aangeeft dat het werk voor de medewerkers wel blijft, maar anders wordt. Het draait veel meer om planning, logistiek, de ontwikkeling van passende automatisering en het programmeren. Renneberg heeft recentelijk een fulltime planner en een logistiek manager aangenomen. Het zijn jonge mensen, net van school met de meest actuele kennis. Ze maken deel uit van het Team van de toekomst dat onder leiding van Renneberg-eigenaar Rutger van Zelst bezig is met het verbeteren van het productieproces. Ze houden zich bezig met het optimaliseren van de lasersnijprocessen, de integratie daarvan in de kantprocessen, de ontbraammachines, de freesmachines en de inrichting van het magazijn. Renneberg maakt gebruik van zelf ontwikkelde planningssoftware, die veel inzicht en vrijheid geeft om zo veel mogelijk uren te kunnen maken. Met de BySoft software van Bystronic worden de robots en de kantbanken in de buigcellen snel geprogrammeerd. De mobiele buigcellen kunnen vanuit huis worden gereset. “Alles is er op gericht om zo veel mogelijk uren te hebben, die we kunnen vermarkten”, aldus Berends. “Daarmee ben je heel concurrerend.”
Het is een ontwikkeling die continu doorgaat. “We moeten gas geven, want de markt verandert snel”, weet Berends. Renneberg is volgens hem qua prijsniveau al heel concurrerend ten opzichte van Oost-Europa, en wordt ook steeds aantrekkelijker ten opzichte van Azië. Bovendien spelen andere aspecten dan de prijs een rol: Europa neemt maatregelen (toeslagen, importheffingen) om de eigen industrie te beschermen tegen met name het Chinese geweld. En er is een duidelijke tendens om in Europa autonoom te kunnen produceren, om niet afhankelijk zijn van de grillen van anderen en toeleverketens minder kwetsbaar te maken bij mondiale conflicten. “Een toeleverancier zoals wij kan een prima alternatief bieden. Wij combineren de voordelen van een portal, aantrekkelijke ‘Chinese’ prijzen en Nederlandse dienstverlening. Dat laatste is ook belangrijk, want een serie leveren is niet alleen produceren. Daar hoort ook prototyping, overleggen, rapporteren en adviseren over de maakbaarheid van een product bij. Dat kunnen we allemaal. Evenals een stukje extra dienstverlening. Als na de zomer die tweede middelgrote buigcel komt, gaat het aantal standalone kantbanken terug naar vier. Bij de volgende buigcel zal er nog wel een kantbank verdwijnen. We denken dat er drie zullen overblijven. Die hebben we nodig. Want naast heel slim werken blijven we ook een volledige dienstverlening bieden.”
Succes op de TUBE‑beurs krijgt vervolg: FT250 in de spotlight tijdens TUBE Technology Days.
Na het grote succes van de FT-250 tijdens de Tube, stelt Mazak deze voor in het Europeaan Technology Center Laser in Italië.
4, 11, 17 & 24 Juni 2026
In een setting waar technologie en vakmanschap samenkomt en klanten kunnen rekenen op een gepersonaliseerde toelichting tijdens live demonstraties.
European Technology Center Laser
J.F. Kennedy 16, Cerro Maggiore, Italy
Bent u geïnteresseerd in deelname aan deze Technology Days in Italië? Neem dan contact op via sales@mazak.be of bel naar +32 (0)16 391 611
mazak.com
DISCOVER MORE WITH MAZAK™
Euroblech 2026 lanceert de Innovation Zone | Advanced Manufacturing. Deze nieuwe zone, die een opvallend onderdeel in het hart van de beurs zal vormen, brengt technologieën en oplossingen samen die de moderne maakindustrie opnieuw vormgeven.
De internationale vakbeurs voor de plaatbewerkende industrie vindt plaats van 20 tot en met 23 oktober op het beursterrein in Hannover. Met de Innovation Zone speelt beursorganisator RX in op de snelle transformatie van de industrie. Nu fabrikanten steeds meer investeren in automatisering, digitalisering en intelligente productiesystemen, laat deze zone de technologieën zien die efficiëntie, precisie en concurrentievermogen stimuleren, naast live machines, productlanceringen en praktijkdemonstraties op de stands van exposanten.
Centraal knooppunt
De focus van de zone op geavanceerde productie weerspiegelt de voortdurende vraag in de sector naar meer efficiëntie, flexibiliteit en veerkracht. Door technologieën zoals automatisering, digitale productiesystemen en precisietechniek samen te brengen, biedt de zone een duidelijk en gericht overzicht van de oplossingen die vandaag en in de toekomst de plaatbewerking aandrijven. “Euroblech is altijd een platform geweest waar de toekomst van plaatbewerking zichtbaar wordt”, zegt beursdirecteur Evelyn Warwick. “Met de Innovation Zone plaatsen we geavanceerde productietechnologieën nadrukkelijk in het hart van de bezoekerservaring. Het gaat erom
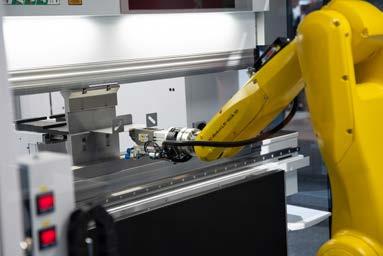
Door technologieën zoals automatisering, digitale productiesystemen en precisietechniek samen te brengen, biedt de Innovation Zone een gericht overzicht van de oplossingen die de plaatbewerking opnieuw vormgeven.
ontwikkelingen in advanced manufacturing toegankelijker, zichtbaarder en beter toepasbaar te maken voor de wereldwijde maakindustrie.”
Om een sterke focus op de nieuwste ontwikkelingen te garanderen, worden uitsluitend technologieën gepresenteerd die tussen 1 november 2025 en 20 oktober 2026 zijn geïntroduceerd. Voor exposanten biedt de Innovation Zone een gericht platform om één baanbrekende technologie te presenteren binnen een drukbezochte en zorgvuldig samengestelde omgeving. Met twee deelnameformats –
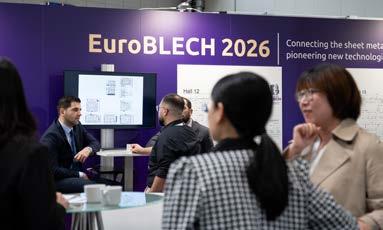
Om de beurservaring te verbeteren introduceert Euroblech 2026 ook een geoptimaliseerde halindeling, afgestemd op hoe bezoekers zich over de beurs bewegen en technologieën beoordelen.
Showcase Podiums en Discovery Panels – kunnen bedrijven hun oplossingen tonen via fysieke presentaties of visuele storytelling, afhankelijk van hun toepassing.
Tegelijkertijd is de zone ontworpen om bezoekers een efficiëntere en inspirerende ervaring te bieden. Rondleidingen eindigen in deze zone, waardoor specifieke doelgroepen direct kennismaken met de nieuwste ontwikkelingen. Geïntegreerde toegang tot technische gegevens, praktijkcases en productinformatie maakt het eenvoudiger om relevante technologieën en leveranciers te identificeren. Dit zorgt voor een naadloze overgang van ontdekking naar beursstand en vervolgens naar weloverwogen besluitvorming, waardoor het beursbezoek productiever en resultaatgerichter wordt.
Als onderdeel van verdere verbeteringen aan de beurservaring introduceert Euroblech ook een geoptimaliseerde halindeling, afgestemd op hoe bezoekers zich over de beurs bewegen en technologieën beoordelen. Zo worden exposanten op het gebied van oppervlakteen verbindingstechnologie verplaatst naar hal 16, waardoor verwante technologieën dichter bij elkaar komen en de bezoekersroute intuïtiever wordt. De vernieuwde indeling is bedoeld om gerichtere interacties te stimuleren, kruisbestuiving tussen sectoren te verbeteren en sterkere commerciële resultaten te realiseren voor zowel exposanten als bezoekers.
Obotize levert geautomatiseerde uitsorteeroplossing aan MCM
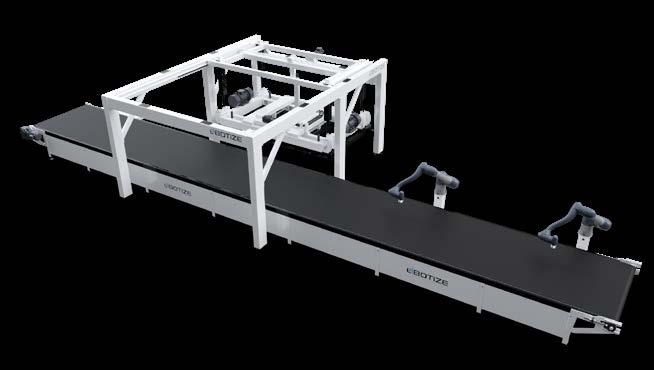
Als eerste plaatwerkbedrijf in Nederland investeert MCM in Marknesse in een geautomatiseerde uitsorteeroplossing van Obotize. De Obotize LPS3015 kan snijdelen die vastzitten met microjoints verwerken, haalt minimaal 80% van de snijdelen uit een plaat en draagt alle data die hierbij komt kijken, volledig over.
Met een slimme, dynamische aanpak raapt dit systeem producten efficiënt en gecontroleerd uit, waarbij te kleine en te grote/zware delen wel worden gescand en herkend, maar ofwel in een kist/krat vallen (delen kleiner dan 50mm) ofwel op een rollenbaan terecht komen (te lange of te zware delen). Het doel is een complete plaat binnen 6 tot 8 minuten weg te leggen.
Obotize in Weert is een samenwerking tussen Bart en Jens Steijvers, eigenaren van JBS Tech, en Antal Driessen, die jarenlang een eigen plaatwerkbedrijf heeft gehad. Dat bedrijf heeft hij enkele jaren geleden verkocht en sindsdien is hij met diverse bedrijven bezig om oplossingen te ontwikkelen en aan te bieden, die de arbeidsproductiviteit in de
plaatindustrie verhogen. Voor de ontwikkeling van een sorteeroplossing is Driessen in zee gegaan met JBS Tech, dat geavanceerde machines en robotsystemen ontwikkelt en bouwt, die bedrijfsprocessen optimaliseren
Een ander product dat Obotize binnenkort in de markt zet is de Obotize Go. Dit is een mobiele medewerker (een cobotarm op een mobiel device), die in 1 à 2 minuten door iedereen is in te stellen en naast de medeweker aan werk gaat. De Go neemt eentonig werk over, zoals microjoints van snijdelen afhalen, kleinere producten uitsorteren of producten op een boor- of tapmachine leggen en weer afhalen. “Allemaal vrij eenvoudig werk waar niemand een oplossing voor bedenkt”, aldus Antal Driessen. Direct na de zomervakantie wil hij de Obotize Go demonstreren op een bijeenkomst samen met enkele andere bedrijven en organisaties.
en toekomstbestendig maken. Dat zijn allemaal klantspecifieke projecten. Met Obotize wordt nu een standaard oplossing in de markt gezet, die voor veel plaatwerkbedrijven - zowel toeleveranciers met een high mix - low volume productie als OEM’ers met eigen producteninteressant is.
Direct toepasbare automatisering
De kracht van Obotize ligt in de combinatie van robotica, software en diepgaande proceskennis. Hiermee werkt het bedrijf aan praktische, betrouwbare en direct toepasbare automatisering; aan schaalbare, gebruiksvriendelijke oplossingen die metaalbewerkingsbedrijven helpen slimmer te produceren. “We lossen problemen op waar iedereen tegenaan loopt”, zegt Driessen. “De Obotize LPS3015 is een structurele oplossing voor een probleem waar elke dag omheen wordt gewerkt: het uitsorteren van lasersnijdelen. Het wordt steeds lastiger om daar mensen voor te krijgen. Vaak gebeurt het uitrapen bij toerbeurt, maar bijna elke medewerker heeft er een hekel aan. Minstens zo erg is dat het uitrapen gebeurt door medewerkers die zich op een andere plek veel nuttiger kunnen maken.”
Onderdelen uit de plaat geschud
De Obotize LPS3015 is een totaaloplossing voor efficiënte, geautomatiseerde handling van snijdelen na het ontladen van de lasersnijmachine. Dit systeem doet het uitsorteerproces net wat anders dan andere oplossingen op dit gebied. Waar andere systemen de onderdelen uit de plaat opnemen, schudt Obotize de producten uit de plaat. Op de techniek die hier achter schuilt gaan Bart en Jens Steijvers liever niet in. Dat is het geheim van de smid. Wel vertellen ze dat de gesneden plaat zodanig wordt geschud dat ook de delen die met microjoints vast zitten, los komen. Het schroot wordt verwijderd en de snijdelen belanden op een lopende band. Vervolgens kijkt het systeem hoe de delen liggen. Dat gebeurt door een visionscanner. Door Obotize zelf ontwikkelde software zet deze gegevens om in informatie waarmee de cobots de delen goed kunnen oppakken en wegleggen. Cobots in plaats van robots is een bewuste keuze: de Obotize LPS3015 is geen systeem in een kooi, maar goed toegankelijk.
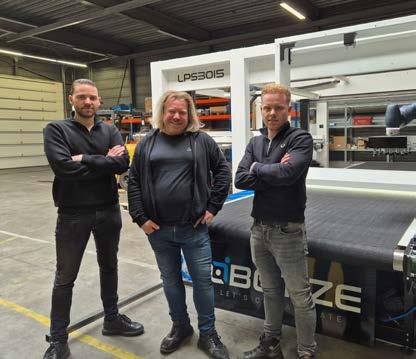
V.l.n.r. Jens Steijvers, Antal Driessen en Bart Steijvers. Met Obotize zetten zij een standaard oplossing in de markt, die voor veel plaatwerkbedrijven - zowel toeleveranciers met een high mix - low volume productie als OEM’ers met eigen producten - interessant is.
Het slim oppakken en wegleggen gebeurt op basis van data die Obotize uit de lasersnijmachine krijgt in combinatie met de beelden die de visionscanner maakt. De software zorgt ervoor dat de snijdelen kunnen worden weggelegd op naam van het project, materiaalsoort, dikte of bijvoorbeeld op vervolgbewerking zoals tappen, schuren et cetera. “Data die vanuit de snij-job wordt overgedragen, lezen we uit. We vergelijken deze en we tellen. Als we maar negen in plaats van de doorgegeven tien delen uitrapen, melden we dat en ondertussen gaat het uitraapproces gewoon door. Een deel kan bijvoorbeeld van de band vallen. Een medewerker kan er dan altijd bij om het op te rapen.”
Obotize geeft alle data door die belangrijk is voor het vervolg, bijvoorbeeld naar ERP. Het systeem kan dus volledig worden geïntegreerd in het proces. Bij MCM is er bijvoorbeeld een koppeling naar de AGV’s die daar worden ingezet voor het transport van de snijdelen na het uitsorteren.
Het systeem dat Obotize levert bevat twee cobots met een payload van 30 kilo, wat betekent dat ze plaatdelen van maximaal 25 kilo kunnen pakken, en een bereik van 2 meter. De Obotize LPS3015 kan platen handlen van 3000x1500mm (tot dikte 25 mm). Een plaat moet minimaal 800x500mm (dikte 1,0 mm) zijn, dus ook restplaten kunnen worden uitgesorteerd. De scope van de delen is 50x50mm tot 1200x800mm en de stapelhoogte
maximaal 250mm. “Zo kunnen we tenminste 80% geautomatiseerd uitsorteren. Dat is weliswaar geen 100%, maar dit scheelt wel enorm veel handmatig werk.” De kleinere delen lopen van de band af en worden opgevangen. Ze kunnen handmatig verder worden verwerkt of je zet hiervoor bijvoorbeeld een Obotize Go (medewerker van de toekomst, zie het kader op de pagina hiernaast) in.
Het doel is om in 6 tot 8 minuten een volledige plaat weg te leggen. Om dat te halen wordt onder meer Multipick ingezet. Hiermee pakt de cobot meerdere kleine delen in één keer op en sorteert ze in het juiste bakje. Dat bespaart loze bewegingen. Verder zijn veel aflegmogelijkheden gecreëerd, zodat het uitsorteren continu kan doorgaan. Er zijn twee vaste palletplaatsen en twee carrousels met elk nog eens vier palletplaatsen, die naar de band toe bewegen. Daarnaast zijn er acht bakjes die op een pallet weggezet kunnen worden.
Het systeem is softwarematig en mechanisch helemaal klaar. Kort na de zomer zal het operationeel zijn bij MCM. “MCM zet hiermee een volgende stap in automatisering en laat zien dat het uitsorteren fundamenteel anders kan”, zegt Driessen. “Met meer flexibiliteit, een hogere snelheid en minder gedoe op de werkvloer. De medewerkers zijn verlost van het uitraapwerk en kunnen zich focussen op de essentiële taken.”
Special: Deadline:
Verschijning: EUROBLECH 2026 21 september 2026 06 oktober 2026 Lasersystemen
Pilot bij Goma moet resulteren in oplossingen die echte impact hebben
Bij plaatwerkbedrijf Goma in Hengelo (G) start een pilot om productieprocessen in de Nederlandse maakindustrie slimmer te organiseren met behulp van AI. De pilot draait om de vraag hoe productie slimmer kan worden ingericht op basis van onder meer energiegebruik, energiekosten en beschikbare capaciteit.
De pilot is een samenwerking tussen KickstartAI, het ministerie van Economische Zaken, FME en Koninklijke en is tot stand gekomen na rondetafelgesprekken en interviews met bedrijven en leden van FME en Koninklijke Metaalunie. De samenwerking begint bij Goma en richt zich op de ontwikkeling van een AI-oplossing die naar verwachting in het laatste kwartaal van dit jaar in de bedrijfsvoering wordt toegepast.
Besparing op energiekosten
De aanleiding voor de pilot is helder: steeds meer maakbedrijven hebben te maken met hoge energiekosten, druk op het elektriciteitsnet en aanhoudende arbeidsmarktkrapte. Tegelijkertijd groeit de behoefte aan slimmere manieren om productieprocessen te plannen en aan te sturen. Binnen deze pilot onderzoeken de betrokken partijen hoe AI kan bijdragen aan beter onderbouwde keuzes in de productieplanning, met als doel een
significante besparing op jaarlijkse energiekosten en een grotere voorspelbaarheid van productiekosten.
Data verzamelen
Goma vormt binnen dit project de praktijkomgeving waarin de oplossing wordt ontwikkeld en getoetst. Op dit moment wordt data verzameld, onder meer door met regelmaat bij Goma aanwezig te zijn om het productieproces en het datalandschap in kaart te brengen. Op basis daarvan wordt ook gewerkt aan het scherper maken van de potentiële businesscase.
De pilot draait om het slimmer inrichten van de productie op basis van onder meer energiegebruik, energiekosten en beschikbare capaciteit. Daarbij wordt gekeken hoe AI kan helpen om productieprocessen zodanig te ondersteunen dat bedrijven beter kunnen inspelen op schommelingen in energieprijzen en netbelasting, zonder concessies te doen aan de praktijk van de werkvloer. Volgens algemeen directeur Tom Kreunen van Goma is deze pilot niet alleen relevant voor Goma, maar ook voor andere bedrijven die tegen dezelfde grenzen aanlopen: “Voor ons telt uiteindelijk maar één ding: Is het uiteindelijk ook echt inzetbaar met daadwerkelijk impact op onze bedrijfsvoering? Als we beter inzicht krijgen in waar en wanneer we energie verbruiken, kunnen we ook beter beoordelen hoe we onze planning slimmer kunnen inrichten.”
Erick Webbe, CEO van KickstartAI, benadrukt dat zijn bedrijf een bredere beweging van succesvolle AI-toepassingen op gang wil brengen. “Er is veel aandacht voor AI, maar uiteindelijk gaat het om oplossingen die in de praktijk werken en echte impact hebben op de bedrijfsvoering”, zegt hij. “Met Goma willen we laten zien hoe je van verkenning en analyse naar concrete toepassing komt. Als dat lukt, ontstaat een aanpak die ook schaalbaar is voor andere bedrijven en mogelijk zelfs voor hele sectoren.”
Vanaf de uitbreiding van de P2-reeks tot aan de integratie van robotica en kunstmatige visiontechnologie omarmt Salvagnini het nieuwe tijdperk van paneelbuigmachines. De machineproducent leidt de paradigmaverschuiving in plaatbuigen, waarbij de verlaging van de kostprijs per onderdeel de investeringskosten rechtvaardigt.
Met 5.000 installaties in meer dan 80 landen, de grootste Europese productiefaciliteit van paneelbuigmachines en 50 jaar ervaring en expertise,
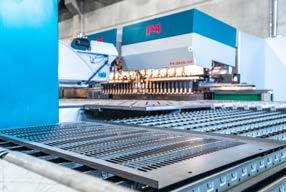
loopt Salvagnini voorop in de wereld van paneelbuigen. Deze technologie - in de jaren ‘70 door Salvagnini zelf ontwikkeld - vormt nog steeds de kernactiviteit. Paneelbuigen maakt momenteel een sterke groei door dankzij innovatieve oplossingen die het proces flexibeler maken dan ooit tevoren.
Al jaren weegt de plaatverwerkende industrie - zowel technologisch als cultureel - de voor- en nadelen van twee benaderingen van plaatbuigen af. Enerzijds is er de vertrouwde traditie van de handmatige kantpers, anderzijds de groeiende behoefte om insteltijden te verkorten, personeelstekorten op te vangen, de productkwaliteit op peil te houden en grote variaties in productieseries te beheersen. In dit landschap zijn paneelbuigmachines niet langer een nicheoplossing, maar spelen ze een belangrijke rol in moderne fabrieken. Om een overzicht te geven van de ontwikkelingen binnen deze technologie, haar marktpositie en de nieuwste functies, spraken we met Nicola Artuso, Product Manager voor Bending Technologies bij Salvagnini.
De eerste hindernis bij het promoten van paneelbuigmachines is vaak psychologisch. Ondanks dat het een volwassen technologie is, zijn zelfs bedrijven die gewend zijn complexe bewerkingen uit te voeren soms terughoudend om deze machines te introduceren. “We werken hard aan het bewustmaken van de maakindustrie over deze technologie”, legt Artuso uit. “Vaak wordt gedacht dat een kantpers eenvoudig te gebruiken is, maar dat klopt niet als je deze niet volledig begrijpt. De paneelbuigmachine is daarentegen door de evolutie van software zeer toegankelijk geworden. Tegenwoordig hoef je alleen een 3D-model te laden en onze Streambend CAM-software verwerkt dit automatisch tot een buigprogramma. De operator
Salvagnini versterkt zijn B3 kantpersserie met Au-To Fast, het nieuwe Au-To gereedschapsidentificatiesysteem dat is ontworpen om automatische instelling sneller, veiliger en betrouwbaarder te maken.
Ontwikkeld voor dynamische productie omvat de B3-serie met een tafellengte van 2040 tot 6100 mm en een maximale buigkracht van 80 tot 400 ton, terwijl de B3.Au-To-modellen beschikbaar zijn met een lengte van 4250 mm en buigkrachten van 170, 240 en 320 ton. De serie is ontworpen om wisselende series, kitproductie en stukproductie te ondersteunen met een op maat gemaakte, modulaire en schaalbare benadering van buigautomatisering. De B3 combineert de eigenschappen en voordelen van elektrische en hydraulische kantpersen met de expertise van Salvagnini op het gebied van automatisering, software, mechanica en elektronica. Het volledige assortiment is beschikbaar in standaardconfiguraties, terwijl veeleisendere productieomgevingen kunnen kiezen voor op maat gemaakte geautomatiseerde versies. De schaalbare automatiseringsarchitectuur van
Salvagnini stelt bedrijven in staat de machine te configureren volgens de werkelijke productiebehoeften: ATA past automatisch de lengte van het bovengereedschap aan, ATA.L en MVM ondersteunen geautomatiseerd beheer van het ondergereedschap, en Au-To verzorgt de automatische gereedschapswissel om de machine voor te bereiden volgens de productiestroom. Deze aanpak verhoogt de beschikbaarheid van de machine, vermindert handmatige werkzaamheden met lage toegevoegde waarde en maakt het buigproces voorspelbaarder in termen van tijd, kosten en productieplanning.
Met Au-To Fast voegt de Italiaanse machinebouwer een nieuw niveau van controle toe aan de automatische instelling. Het systeem stelt de boven- en onderklemmen in staat om elk stempel- en matrijssegment automatisch te herkennen, zodat de kantpers de gereedschapsconfiguratie in de buiglijn in realtime kan verifiëren zonder handmatige tussenkomst. Het resultaat is een sneller en robuuster instelproces, met verbeterde bescherming tegen
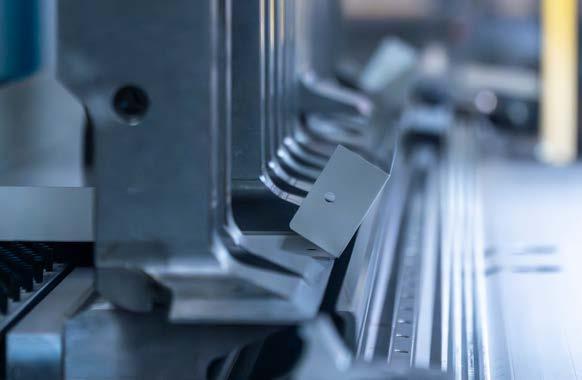
hoeft enkel eenvoudige instructies op het scherm te volgen: het vlakke werkstuk positioneren, de veiligheidszone verlaten, de cyclus starten en het gebogen paneel ophalen. Dit vereenvoudigt de productie en helpt personeelstekorten te beperken.”
Kostprijs per onderdeel
Een ander punt is hoe bedrijven naar investeringen kijken. Het hogere initiële budget voor een paneelbuigmachine ten opzichte van een standaard kantpers leidt vaak tot de veronderstelling dat de
machine in drie ploegen moet draaien om rendabel te zijn en alleen geschikt is voor serieproductie. “Ook dit beeld proberen we te doorbreken”, zegt Artuso. “Stel dat je een batch produceert met een kantpers en daar 24 werkuren voor nodig hebt. Onze gegevens tonen aan dat een paneelbuigmachine doorgaans 3 tot 5 keer sneller is. In het slechtste geval heb je dus slechts 8 uur nodig. Dat betekent dat je twee derde van de productiecapaciteit vrijspeelt. Bovendien, als er geen ander werk is, kun je de machine stilzetten en
afwijkingen zoals onverwachte gereedschappen of verkeerd gemonteerde gereedschappen. Deze evolutie vermindert de insteltijden met tot wel 30% ten opzichte van de vorige versie.
Het Au-To-systeem werkt samen met ATA en vervangt dit niet: het bereidt de machine voor door het potentieel van automatische gereedschapsinstelling te maximaliseren en de meest geschikte strategie toe te passen volgens de productiestroom. Het afgedekte achterste gereedschapsmagazijn kan tot 24 meter aan gereedschappen bevatten met een lengte tot 1000 mm, zelfs zonder segmentatie, en de handelingen vinden plaats binnen de cyclus en in afgeschermde tijd om de efficiëntie verder te verbeteren. De B3 ondersteunt ook gemengd gereedschap, waardoor handmatige integratie van standaard Wila-gereedschappen of speciale gereedschappen mogelijk is wanneer nodig.
Naast automatisering onderscheidt de B3-serie zich door een hoge configureerbaarheid, een breed scala aan standaard- en optionele functies en een sterke focus op veiligheid en ergonomie. Beschikbare uitrusting omvat verschillende typen achteraanslagen, voorste schuiftafels, schuifdeuren, een
alsnog besparen op vaste kosten zoals personeel, verlichting en klimaatregeling. Een klant van ons, met nauwelijks ervaring in plaatbewerking, wist zijn productie zelfs te verviervoudigen door een gerobotiseerde paneelbuigmachine te implementeren.”
Dankzij flexibiliteit, snelheid, precisie en automatisering is de paneelbuigmachine dus ook ideaal voor kleine series en piekperiodes, met hogere productiviteit en kortere levertijden zonder knelpunten door gereedschapswissels.
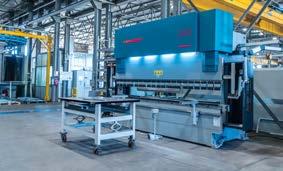
data part reader, STL-verlichting en een FLW plaatvolger. De veiligheid wordt ondersteund door het LSB-systeem en, op machines met automatische ATAen Au-To-gereedschapswissel, door het radarveiligheidssysteem, dat helpt om veiligheid, ergonomie en prestaties in balans te brengen.

Nieuw platform
Na het analyseren van marktbehoeften – van toeleveranciers tot grote fabrikanten – heeft Salvagnini zijn assortiment vernieuwd. Het aanbod is uitgebreid met grotere formaten en geoptimaliseerd voor compactere toepassingen. Een belangrijke ontwikkeling is de introductie van het P2-3020-model, dat panelen tot 3 meter kan buigen. “Bij traditionele kantpersen vereist dit enorme fysieke inspanning, vaak met twee operators en complexe ondersteuningssystemen”, aldus Artuso. “Met de P2-3020 is het veel ergonomischer: de operator positioneert het werkstuk horizontaal en neemt het gebogen paneel eenvoudig af, eventueel met rolbanen of hefmiddelen.”
Technologisch beschikt de P2-3020 over vrijwel alle opties van de P4 – het topmodel van Salvagnini – behalve volledig automatische laad- en lossystemen.
Daarnaast werd in 2024 de compactere P2-1620 geïntroduceerd. “In sommige sectoren blijven diktes en hoogtes vergelijkbaar met grotere modellen, maar zijn lengtes kleiner dan 1600 mm. De P2-1620 speelt hierop in en dekt ongeveer 80% van de benodigde lengtes in diverse industrieën.”
Van machine naar werkcentrum
De flexibiliteit van Salvagnini’s paneelbuigmachines komt ook door het brede scala aan opties die klanten kunnen kiezen op basis van hun sector en
productiebehoeften. Vooral toeleveranciers kiezen vaak voor uitgebreide configuraties om maximale veelzijdigheid te garanderen. Populaire opties zijn onder andere CLA-gereedschappen (op 90–95% van de machines), waarmee complexe buigingen en flenzen mogelijk zijn; P-gereedschappen voor geavanceerde toepassingen; en de CUToptie, waarmee profielen direct in de machine kunnen worden gesneden. Hierdoor verandert de paneelbuigmachine in een volwaardig werkcentrum.
De toekomst wordt slimmer
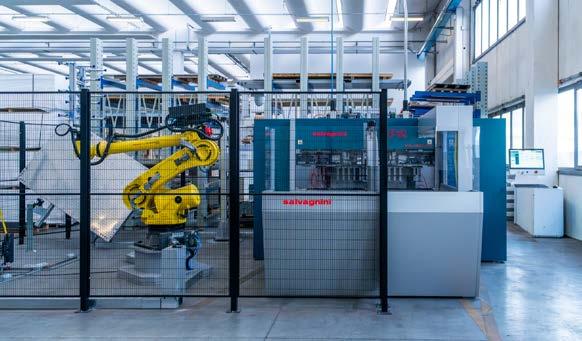
Waar de P4 al lange tijd geschikt is voor integratie in geautomatiseerde lijnen, zoals de bekende S4+P4-lijn, ligt de recente revolutie in de automatisering van standalone machines, met name via de P-Robot. “Deze vraag kwam direct van onze klanten”, zegt Artuso. “Zij wilden onbemande productie mogelijk maken, werkplaatsindelingen optimaliseren en flexibiliteit behouden tussen automatische series en handmatige productie.”
De P-Robot biedt verschillende automatiseringsniveaus, van eenvoudige palletbelading tot volledige integratie in flexibele productiesystemen. De programmering gebeurt rechtstreeks op de machine, waarbij de software automatisch optimale robottrajecten berekent.
De nieuwste stap is de integratie van kunstmatige visie, waarmee het systeem nog intelligenter wordt. “In een volledig geïntegreerd scenario haalt een
autonome mobiele robot gesneden onderdelen op bij een lasersnijmachine en plaatst deze bij de paneelbuiger. De P-Robot herkent vervolgens automatisch het onderdeel en start de productie.”
Met een geavanceerde technologische basis en een productiefaciliteit in Oostenrijk met meer dan 450 medewerkers, blijft Salvagnini wereldwijd toonaangevend. Het bedrijf levert niet alleen machines, maar ook haalbaarheidsstudies, nauwkeurige cyclustijdberekeningen en uitgebreide ondersteuning tijdens de technologische transitie, met focus op training, kwaliteit en veiligheid.
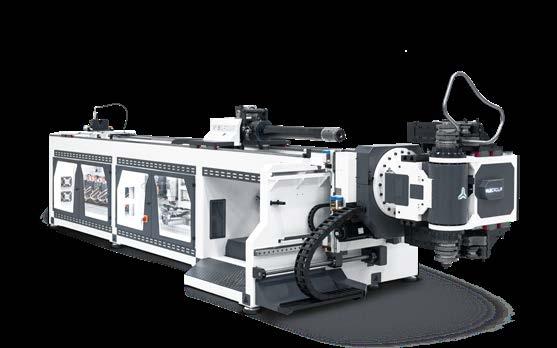
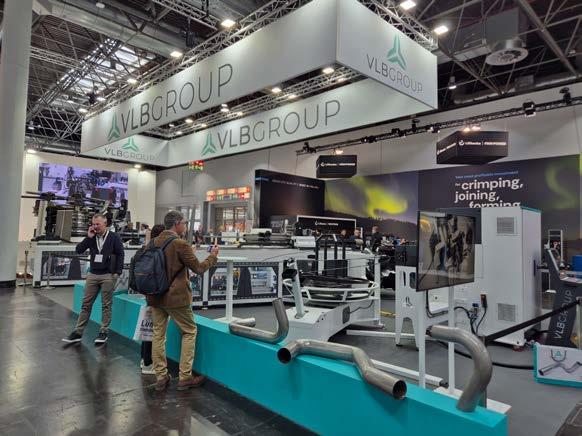
Tijdens de vakbeurs Tube presenteerde VLB Group zich nadrukkelijk als innovatieve speler in de markt voor doornbuigmachines. Op de beurs in Düsseldorf toonde de Portugese fabrikant medio april meerdere oplossingen, variërend van standalone machines tot volledig geautomatiseerde productiecellen. Vlak daarvoor werd bekend dat Tuwi het officiële dealerschap voor de Benelux van VLB Group heeft verkregen.
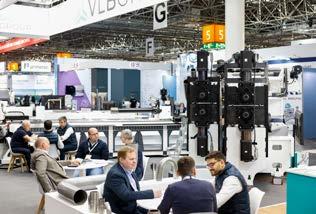
Met deze samenwerking breidt Tuwi zijn leveringsprogramma verder uit op het gebied van buisbewerking. Volgens commercieel directeur Maik Wensink sluit de toevoeging van VLB Group goed aan op de ontwikkelingen in de markt. “De opkomst van buislasers heeft ervoor gezorgd dat steeds meer bedrijven ook het buigen in eigen beheer willen uitvoeren. Organisaties zoeken flexibiliteit en willen minder afhankelijk zijn van externe partijen. Met de oplossingen van VLB kunnen wij klanten daarin compleet ondersteunen.”
VLB Group beschikt over tientallen jaren ervaring in de ontwikkeling en productie van machines voor buis- en plaatbewerking. Het Portugese bedrijf telt circa 120 medewerkers en verzorgt engineering, softwareontwikkeling en machinebouw volledig in eigen huis. Daardoor houdt de fabrikant controle over kwaliteit, prestaties en betrouwbaarheid van de systemen. Volgens Wensink onderscheidt VLB zich vooral doordat machine, software en praktijktoepassing nauw op elkaar aansluiten. “De machines zijn gebruiksvriendelijk en kunnen offline worden geprogrammeerd.”
Tijdens Tube demonstreerde VLB Group meerdere doornbuigmachines en geautomatiseerde oplossingen voor buisbewerking. De fabrikant demonstreerde onder meer de RH-serie met roterende buigkop, die bekendstaat om zijn flexibiliteit in complexe buigprocessen. Daarnaast trok ook de EB Series aandacht. Deze serie is ontwikkeld voor hoge productiviteit en seriematige productie en is leverbaar met maximaal elf volledig elektrische assen. De machines verwerken buizen tot 83 mm diameter en zijn geschikt voor toepassingen in onder meer de automotive-, luchtvaart-, meubel- en HVAC-sector.
Voor zwaardere toepassingen biedt VLB de HDuitvoering van de EB-serie. Deze heavy-duty machines zijn ontworpen voor grotere diameters en intensieve productieomgevingen. De volledig elektrische EB HD-UD kan buizen tot 150 mm verwerken en combineert hoge snelheid met nauwkeurigheid.
Naast deze modellen omvat het programma
ook de compacte LR-serie met links/rechtsbuigfunctionaliteit voor kleinere diameters en de CB-serie, die speciaal is ontwikkeld voor productie direct vanaf coil. Verder biedt de ECO-serie een hybride oplossing voor bedrijven die behoefte hebben aan veelzijdigheid en betrouwbare buigkwaliteit zonder maximale automatisering. Deze machines worden onder meer toegepast in straatmeubilair, landbouw, prototyping en
scheepsreparatie.
Met het nieuwe dealerschap gaat Tuwi de verkoop en ondersteuning van VLB-machines in de volledige Benelux verzorgen. Daarbij vormde de presentatie van VLB tijdens Tube een belangrijke stap in de verdere positionering van het merk in West-Europa.
Tuwi opent op 16 september haar nieuwe vestiging in Zwijndrecht. Deze staat in het teken van Connext, de nieuwe formule die de machineleverancier samen met softwarespecialist AESC heeft ontwikkeld.
Tuwi en AESC introduceerden Connext in maart op TechniShow. Het is een totaaloplossing voor metaalbewerkingsbedrijven, die de kracht van machines en software bundelt en machinepark, werkvoorbereiding en procesbesturing samenbrengt in één keten. Binnen Connext hebben de twee partners allebei hun eigen rol. Tuwi levert en integreert het machinepark en zorgt voor inrichting en ondersteuning op de werkvloer. AESC richt de softwarematige keten in van werkvoorbereiding tot eindproduct en verbindt machines en processen digitaal zodat de productie meetbaar en stuurbaar wordt. Connext is gebouwd rondom het uitgangspunt dat machinepark en software als één keten moeten presteren. Daarom worden machines niet los geïmplementeerd en software niet los ingericht. De inrichting gebeurt als samenhangend geheel, zodat orderinformatie, werkvoorbereiding, programmering en productie op elkaar aansluiten en elkaar automatisch aanvullen.
Het resultaat hiervan is live te zien in de operationele fabrieksomgeving van LSV Metaalbewerking in Zwijndrecht, waar nu ook de Connext-
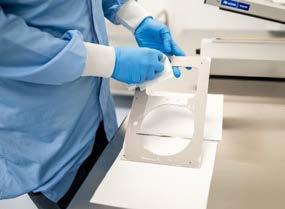
Met de volledig vernieuwde cleanroom kan Disselhorst fijn kritische plaatwerkdelen in eigen beheer behandelen.
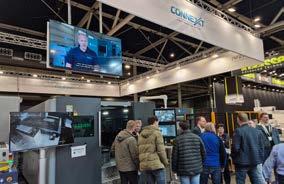
vestiging wordt gevestigd. Hier kunnen geïnteresseerde bedrijven ook terecht voor demonstraties van machines, software, werkvoorbereiding en procesbesturing en het bespreken van complexe, klant-specifieke uitdagingen.
Disselhorst Metaal in Raalte heeft een nieuwe cleanroom in gebruik genomen.
De oude cleanroom werkte met een compacte flowkast-opstelling, waardoor grotere onderdelen bij externe partijen moesten worden ondergebracht voor reinigen, verpakken of assemblage. Dat betekende extra transport, extra handelingen en minder efficiëntie in het proces. Met de volledig vernieuwde cleanroom kan Disselhorst fijn kritische plaatwerkdelen in eigen beheer behandelen. De ruimte is volledig ISO-klasse 6 geclassificeerd en functioneert in feite als één grote, gecontroleerde flowkast. Hierdoor kan de metaalbewerker in Raalte een groter spectrum van de cleaning producten zelf in de cleanroom uitvoeren. Het resultaat: meer capaciteit, minder transportbewegingen, meer mogelijkheden voor grotere en complexere producten en een efficiënter en gecontroleerd productieproces. Daarmee is de nieuwe cleanroom niet alleen een upgrade in techniek, maar vooral een stap vooruit in kwaliteit, precisie en efficiëntie.
Prima Power is met haar 3D-lasersnijsysteem met vier gesynchroniseerde koppen benoemd tot finalist in de Manufacturing Leadership Awards 2026.
Deze verkiezing wordt georganiseerd door de Manufacturing Leadership Council (MLC), de divisie voor digitale transformatie van de National Association of Manufacturers (NAM) in de Verenigde Staten. De prijs erkent fabrikanten voor uitmuntendheid in digitale transformatie en innovatie binnen Manufacturing
4.0. Prima Power is genomineerd in de categorie Engineering and Production Processes met het project ‘3D Laser Becomes Giga: +280% Productivity Per Square Foot’, dat een flinke vooruitgang laat zien in productie-efficiëntie, ruimteoptimalisatie en geïntegreerde productieprestaties.
Centraal in het project staat de Giga Laser Next, Prima Power’s 4-koppige 3D-lasersnijsysteem, ontworpen voor productieomgevingen met hoge volumes en volledige automatisering. Met vier gesynchroniseerde laserkoppen die gelijktijdig aan hetzelfde onderdeel werken, levert de Giga Laser Next meer dan 280% hogere productiviteit per vierkante meter, terwijl het aantal snijstations en de gemiddelde omsteltijd met tot wel 75% worden verminderd. De compacte afmeting van 10×10 m, volledige automatisering en naadloze integratie in slimme productielijnen zetten een nieuwe standaard voor ruimte-tijd-efficiëntie bij geavanceerd 3D-lasersnijden.
Het systeem won reeds de Best Award 2025 op de vakbeurs Blechexpo in Stuttgart in de categorie Sheet Metal, Tube and Profile Processing. Op 24 juni wordt bekend of Prima Power ook in Amerika met de eer gaat strijken.
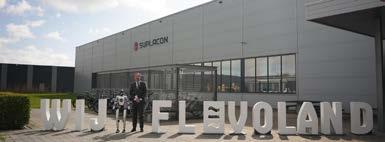
Bij Suplacon in Emmeloord vond onlangs de aftrap plaats van het project HuMaNop (Humanoïde robotisering in de Maakindustrie Noordoostpolder). Hierin worden humanoïde robots en kunstmatige intelligentie ingezet om productieprocessen slimmer, efficiënter en toekomstbestendig maken.
Maakbedrijven, onderwijsinstellingen en regionale partners in de Noordoostpolder werken samen in dit project. Naast Suplacon doen ook Kampstaal TruSteel, MCM, Polder Staalconstructies, VABO Composites en Zuidberg Group of Companies, allemaal lid van het Innovatiecluster Noordoostpolder, mee. Zij werken samen met studenten aan praktische oplossingen. In een realistische werkomgeving onderzoeken zij hoe
nieuwe technologie het productieproces kan verbeteren. Denk aan montagewerk, het sorteren van onderdelen en interne logistiek. Door deze aanpak worden ideeën niet alleen bedacht, maar meteen getest in de praktijk. Tijdens het project wordt zichtbaar wat de inzet van nieuwe technologie in de praktijk kan betekenen. Innovaties zoals humanoïde robots laten zien hoe technologische toepassingen het werk kunnen ondersteunen en processen efficiënter maken. Het project ontvangt ongeveer €500.000 aan subsidie vanuit Kansen voor West, een programma dat Flevolandse ondernemers helpt te innoveren en groeien, en €100.000 vanuit provincie Flevoland. Hierdoor kon de humanoïde robot Cody worden aangeschaft. Gedeputeerde Toon van Dijk zag Cody: “Dit project laat zien hoe nieuwe technologie direct resultaat oplevert. Bedrijven ontdekken nieuwe manieren om werkprocessen te verbeteren, en studenten doen ervaring op.”
Machineleverancier Vemac is exclusief dealer in de Benelux geworden van Han’s Laser. Deze Chinese fabrikant ontwikkelt en produceert een breed scala aan machines op basis van lasertechnologie.
Vemac gaat het uitgebreide assortiment vlakbedlasers, buislasers, 3D-lasers en profiellasers van Han’s Laser op de markt brengen, inclusief diverse automatiseringsoplossingen.
Vemac (voluit Van Eldik Machines) is opgericht door ondernemer Gijs van Eldik (27). Het bedrijf opereert vanuit een vestiging in Amersfoort en richt zich op de verkoop, installatie en service van lasersnijmachines voor de metaalbewerkende industrie. Het aanbod varieert van compacte instapmodellen tot geavanceerde high-end lasers en grootschalige industriële installaties met zeer hoge vermogens. De machines zijn leverbaar als standalone oplossing, maar ook als volledig geautomatiseerde systemen met bijvoorbeeld opslagmagazijnen en koppelingen met meerdere lasers.
Gijs van Eldik op bezoek in de productiefaciliteiten van Han’s Laser.
17, 18 juni
Automation Xperience
Vakbeurs met congres Brabanthallen, ’s-Hertogenbosch automation-xperience.nl/
6-8 oktober
METAVAK
Vakbeurs voor metaalbewerkingstechniek
Evenementenhal Gorinchem metavak.nl
6-8 oktober
Welding Week
Event voor verbindingstechnieken lassen, lijmen, snijden
Evenementenhal Gorinchem welding-week.nl
8 oktober
NIL-BIL Lassymposium
Lastechnisch kennisevent
Evenementenhal Gorinchem nil.nl
20-23 oktober
Euroblech
Internationale vakbeurs voor plaatbewerking Messe Hannover (D) euroblech.com
26 oktober
Lijm Event
Congres met expo Mikrocentrum, Veldhoven mikrocentrum.nl/nl/lijmen/lijm-event/
27 oktober
Materials Engineering
Congres met expo Mikrocentrum, Veldhoven mikrocentrum.nl/nl/materiaalkunde-materiaalkennis/ materials-event/
18, 19 november
Precisiebeurs
Vakbeurs met congres Brabanthallen, ’s-Hertogenbosch
1 december
Sheet Metal Event
Kennis- en netwerkevent voor plaat- en buisbewerking
Koningshof, Veldhoven mikrocentrum.nl
Dulasta Metaalbewerking wil verdere stappen zetten in het digitaliseren van de bewerking van groot formaat plaatmateriaal. Hierbij zal LVD opnieuw een belangrijke rol spelen. Digitale processen helpen om materiaal sneller en in één keer correct te zetten - en dat is juist bij groot formaat des te belangrijker. “Want als je dat in de schrootcontainer moet gooien, doet het extra pijn”, zeggen directeur Harm Dunnink en productieleider René Mulder.
Dulasta, totaalleverancier van metalen halffabricaten, verzorgt plaatbewerking van klein tot XXL-formaat en produceert robotgelaste componenten, zowel in enkelstuks als in seriematige producties. Hiermee worden klanten bediend in markten als bouw & infra, transport, scheepsbouw, recycling, offshore, energy, kraan- en machinebouw, agri & groen, constructie & staalbouw.
Uitblinker in groot formaat
Het in Staphorst gevestigde metaalbedrijf blinkt vooral uit in het bewerken van grote en lange producten - vaak gemaakt van hoogsterkte staal - en investeert gericht om haar positie daarin te versterken. “We proberen hierbij steeds de juiste balans te vinden tussen investeringen in machines en in onze organisatie om bestaande klanten optimaal te bedienen en onze horizon te verbreden naar nieuwe markten”, zegt Harm Dunnink.
Zo is recentelijk een XXL buighal ingericht, waarin verschillende merken kantbanken staan; twee machines met een lengte van 14 meter én een 18 meter lange kantbank, die met een vermogen van 3000 ton tot 100 mm dik staal kan zetten. Door al het grote buigwerk in één hal onder te brengen optimaliseert Dulasta het buigproces. De hal is uitgerust met zware bovenloopkranen, er zijn slimme oplossingen met robuuste emballage kratten en grote materiaalwagens die je zo voor de kantbank rijdt, zodat medewerkers het materiaal veilig en snel kunnen handlen. “We focussen sterk op de handling voor een goede efficiency en flow. Daar kun je heel veel tijd mee winnen”, weet René Mulder.
En ook met digitalisering valt veel te winnen. Daarbij is de samenwerking met LVD cruciaal. De relatie met de Belgische producent van machines,
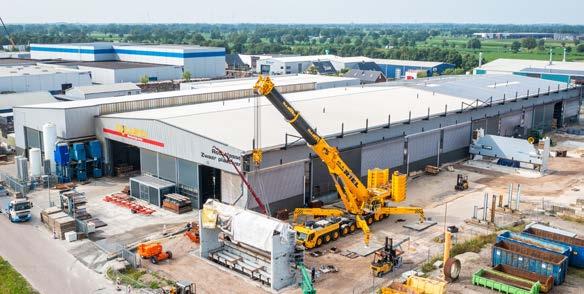
De zetprogramma’s worden op de werkvoorbereiding gemaakt en zijn makkelijk uitwisselbaar op alle kantbanken, wat zorgt voor de nodige flexibiliteit.
automatisering en software voor de plaatbewerking begon al meer dan dertig jaar geleden, toen Dulasta een tweedehands LVD knipschaar aanschafte. “Dat is jarenlang een heel belangrijke machine voor ons geweest en hij is nog steeds in bedrijf”, zegt Dunnink. “Want voor het maken van 1000 eenvoudige kleine plaatjes is niks zo efficiënt als een knipschaar.”
Daarna volgde een tweedehands LVD-kantbank van 8 meter. Ook deze machine - inmiddels gemoderniseerd met een nieuwe besturing - is nog dagelijks in gebruik. Ook beschikt Dulasta over vier nieuwe Easy-Form kantbanken met een werklengte van 3,5 meter, waaronder een tandem bestaande uit twee kantbanken met elk 320 ton vermogen. En de laatste aanwinst van LVD is een
14 meter kantbank met een vermogen van 2000 ton. “LVD bouwt kwalitatief degelijke machines. Dat is voor ons de basis van onze samenwerking. Ondertussen zijn de digitale oplossingen die een machinebouwer biedt steeds belangrijker geworden. Want het kanten zelf is niet veel veranderd. Het gaat nu vooral om slimmer werken en dat kan onder andere door digitalisering.”
Met de kleinere, zeg maar ‘standaard’ kantbanken maakt Dulasta al volop gebruik van de CADMANsoftware van LVD. Deze is aan de calculatiemodule in ERP (RidderIQ) gekoppeld. Bij elke aanvraag voert Dulasta een kantanalyse uit. Hierbij wordt in de module CADMAN-SDI de maakbaarheid
gecontroleerd op basis van het 3D-model. “Op het bedrijfsbureau signaleren we mogelijke knelpunten al in een vroeg stadium en hebben daarover direct contact met de klant”, zegt Mulder. Een voordeel van deze manier van werken is dat het werk beter is voorbereid. De zetprogramma’s worden op de werkvoorbereiding gemaakt en zijn makkelijk uitwisselbaar op alle kantbanken, wat zorgt voor de nodige flexibiliteit. Kennis en vakmanschap van de medewerkers blijven daarbij belangrijk.
Groot formaat simuleren
Tot 8 meter doet Dulasta het op deze manier. Het programmeren en simuleren gebeurt helemaal op de werkvoorbereiding, in de fabriek kunnen
Dulasta viert volgend jaar het 40-jarig jubileum. Het bedrijf is in 1987 gestart door Klaas Dunnink aan de Gemeenteweg in Staphorst. In 1995 werd de huidige locatie aan de Industrieweg betrokken. Tegenwoordig staat de tweede generatie (zonen Harm en Bennie Dunnink) aan het roer van de onderneming.
Hun visie op de bedrijfsvoering van het familiebedrijf sluit aan bij die van hun vader: het waarborgen van continuïteit voor medewerkers en opdrachtgevers op de lange termijn. Met een nuchtere kijk op zaken weten ze in Staphorst van aanpakken. Deze cultuur maakt Dulasta een betrouwbare partner. Dulasta beschikt over een grote productielocatie van 20.000m2 waar zo’n 80 medewerkers dagelijks hun werkzaamheden uitvoeren. Er wordt doorlopend geïnvesteerd in mensen en machines. Een belangrijk onderdeel hiervan is de
digitalisering en automatisering van de productie. Door gebruik te maken van de nieuwste software oplossingen en hierin te blijven ontwikkelen heeft het bedrijfsbureau constant de actuele informatie beschikbaar van de lopende orders en offertes.
Nieuw kantoor
Maar ook op andere terreinen wordt er geïnvesteerd in het bedrijf. Eerder dit jaar is na bijna 30 jaar het icoon aan de Industrieweg 58 uit het straatbeeld verdwenen: de reclamemast van Dulasta. Deze was voor veel mensen een herkenningspunt in de omgeving. Met de ontmanteling van de mast is een stukje lokale geschiedenis verdwenen. Maar er komt iets moois voor terug. De mast heeft namelijk plaats gemaakt voor de bouw van het nieuwe kantoor met topfaciliteiten voor de medewerkers, waarmee Dulasta verder werkt aan een gezonde toekomst.




Soepel & gecontroleerd boren
Moeiteloos ronde gaten boren
Ergo-Step




� Soepele overgang naar de andere diameter
� Perfect ronde gaten door minder druk uitoefening
� De oplossing voor veelvuldig gebruik
� Breed assortiment voor iedere soort plaatmateriaal
� Ook met bit aansluiting voor

Meer producten voor
de operators makkelijk met het resultaat daarvan aan de slag. Mulder wil ook met de grotere kantbanken naar zo’n situatie toe. Het begin is er al en de LVD software is hierbij een goed hulpmiddel. De grote kantbanken zijn in de software getekend, waardoor Dulasta buigwerk tot 18 meter kan simuleren. De productieengineers zorgen ervoor dat alle beschikbare gereedschappen ook in de CADMAN bibliotheek staan. Dulasta beschikt over een zeer uitgebreid assortiment kantgereedschappen met een grote diversiteit aan beschikbare zetradia. Dit is met name bij hoogsterkte staal een belangrijke factor. “Simuleren helpt enorm om fouten te voorkomen”, zegt Mulder. “Juist bij groot buigwerk is een foutje heel kostbaar. Onze visie is dan ook om dit verder uit te breiden naar het hele machinepark en de grote machines uiteindelijk ook aan te sturen vanuit het bedrijfsbureau. Dat duurt echter nog wel even. De machinebesturingen moeten daarvoor ook geschikt zijn.”
Nieuw softwareplatform LVD
Mulder is positief over de CADMAN software van LVD: de oplossingen zijn betrouwbaar. Dankzij de controle van het 3D-model en de maakbaarheidsanalyse in CADMAN-SDI beschikt het bedrijf vandaag over een efficiënt en stabiel
proces. Tegelijk worden de productiestukken steeds complexer, met meer zettingen en dus ook hogere eisen op het vlak van rekenkracht. In de tweede helft van 2026 brengt LVD zijn nieuwe software uit: CADMAN Suite 9. Daar heeft Mulder grote verwachtingen van.
“De software is volledig opnieuw opgebouwd, met behoud van de betrouwbare kantoplossingen”, zegt Robin Heinzmann, salesmanager van LVD. “Daardoor verlopen berekeningen merkbaar sneller. Uit de eerste tests blijkt dat de resultaten nog nauwkeuriger zijn dan bij de huidige versie. Het nieuwe platform is gebruiksvriendelijker, biedt meer mogelijkheden en krijgt een nieuwe look & feel. De ontwikkeling gebeurde in nauwe samenwerking met klanten, via uitgebreide feedback en workshops. Zo kunnen we beter
inspelen op de wensen - en soms dromen - van klanten zoals Dulasta, zodat de software nog sterker aansluit op hun dagelijkse praktijk.”
Harm Dunnink en René Mulder zijn blij met de nieuwe software-ontwikkelingen van LVD. “Dit gaat ons verder brengen in het bewerken van XXL materiaal. Bij langere platen uit hoogsterkte staal wil je foutloos werken. Je kunt niet overal een proefzetting van maken. We willen snel en goed programmeren, snel kunnen ombouwen en de handling top voor elkaar hebben, zodat we flexibel kunnen opereren met korte doorlooptijden. Want de markt eist korte levertijden. Men wil de producten morgen in huis hebben. Ook met het grote plaatwerk gaat het daar steeds meer naar toe.”
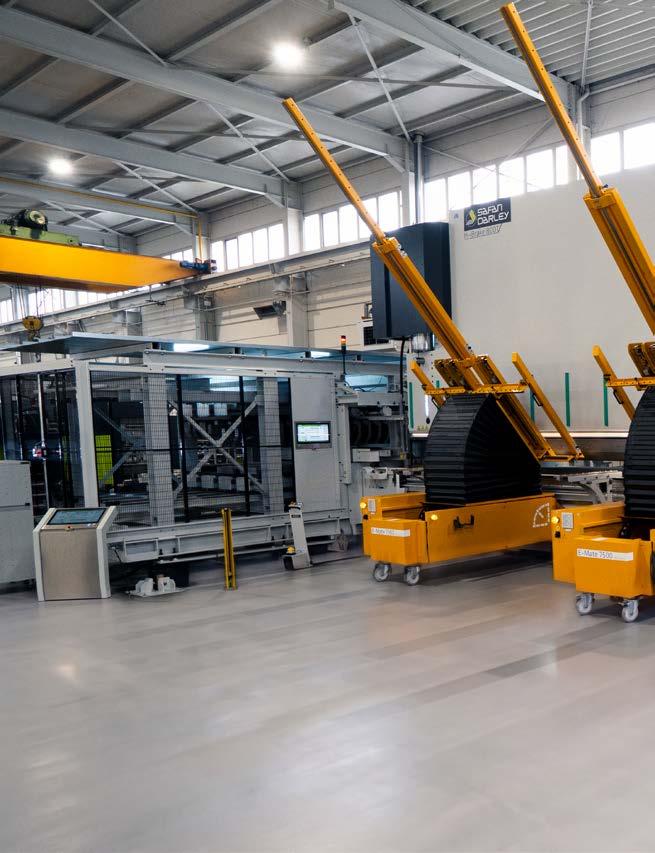
SafanDarley heeft voor een Duitse machinefabrikant een uitzonderlijke
heavy-duty H-iBrake 800T (8.200 mm) kantbank met automatische gereedschapswisselaar voor grote en zware gereedschappen ontwikkeld en gebouwd. Deze installatie plaatst grote en zware stempels, die wel 260 kilo per meter kunnen wegen, volautomatisch op exact de juiste plek op de boven- en onderbalk. “Het is een uniek project, waarmee deze klant een grote stap zet in de automatisering van de handling en de efficiency van het kantproces verhoogt”, zegt Ronald Mille, salesmanager van SafanDarley in Eijsden.
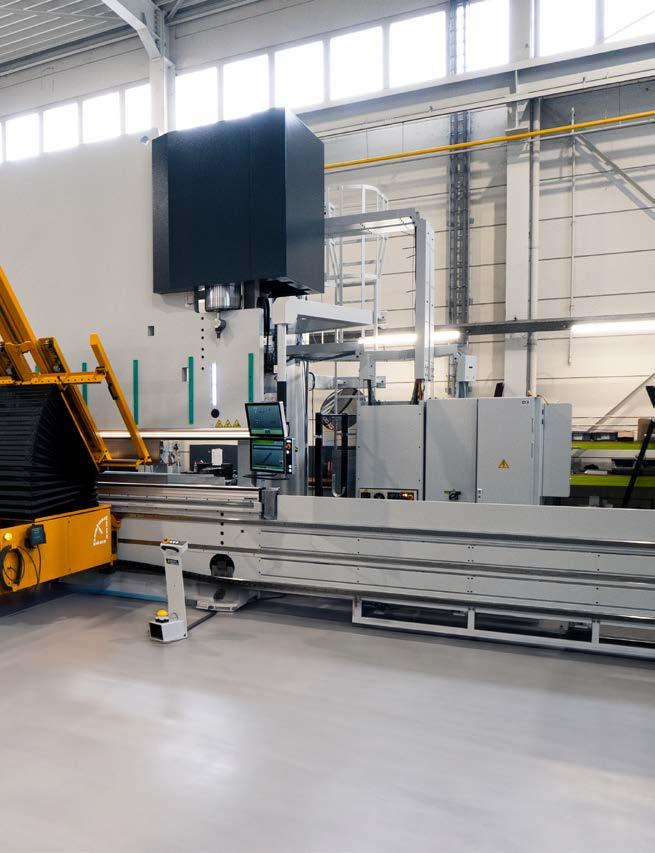
Aan de kantbank (capaciteit 800 ton, werklengte 8,2 meter) is een groot magazijn gekoppeld, met plaats voor 70 meter ondergereedschappen en 38 meter bovengereedschappen. De buighulpen hebben een nieuw ontwikkelde riemaandrijving, die essentieel is voor de nauwkeurigheid van het buigproces.
Het geavanceerde sensorsysteem Wila BendSense is geïntegreerd in de toolholders en levert cruciale informatie aan de software die de hele cel programmeert en bestuurt.
SafanDarley heeft in het verleden al meerdere grote en zware kantpersen geleverd aan deze machinebouwer, die over diverse productielocaties beschikt. Ze zijn allemaal uitgevoerd volgens de wensen van de klant en voorzien van tal van klantspecifieke opties. De eerste machine werd in 2003 gebouwd. Dit was een EHP 800 82/71 kantbank met grote buighulpen. Daarna bouwde SafanDarley in Eijsden twee kantbanken voor een andere fabriek: opnieuw een EHP 800 82/71 (bouwjaar 2006) en een EHP 600 53/47 (bouwjaar 2015). De nieuwe machine is eveneens bestemd voor deze fabriek.
In één keer goed buigen
De tot dusverre geleverde kantbanken zijn voorzien van zware, hydraulisch aangedreven en speciaal ontwikkelde buighulpen, die de te buigen plaatproducten met zuignappen ondersteunen. Ook de nieuwe machine is voorzien van dergelijke buighulpen, maar nu met een nieuw ontwikkelde riemaandrijving die essentieel is voor de nauwkeurigheid van het buigproces. “Negentig procent van wat deze klant buigt is RVS, en dat wil je natuurlijk in
‘De gereedschappen zijn gigantisch. Als je die automatisch wilt wisselen, moet je iets hebben dat absoluut bedrijfszeker is’
Ronald Mille, salesmanager SafanDarley Eijsden
één keer goed buigen”, aldus Mille. Naast de huidige EHP 800 kantbank staat een gereedschapsmagazijn volgens het paternosterprincipe, van waaruit medewerkers de grote gereedschappen manueel in de gereedschapsopname van de kantbank schuiven. Juist daar maakt de nieuwe installatie een einde aan.
Want ook in Duitsland zorgen arbeidsschaarste en tekorten aan vaardigheden voor continuïteitsrisico’s. Dat maakt automatisering in de heavy-duty plaatbewerking essentieel om de productiezekerheid te waarborgen. De machinefabrikant besloot daarom bij SafanDarley een nieuwe kantbank met automatisering te bestellen. De bouw daarvan ging van start na een offertetraject van twee jaar, een intensief proces met veel overleg en steeds nieuwe oplossingsrichtingen. “Deze buigoplossing is een van de duurste investeringen die dit bedrijf ooit heeft gedaan”, verklaart Mille. “De gereedschappen zijn gigantisch. Als je die automatisch wilt wisselen, moet je iets hebben dat absoluut bedrijfszeker is. Naast de commerciële aspecten zijn daarom ook alle technische details tot in de puntjes uitgewerkt. Alles ligt vast. De manier waarop de gereedschapswissel werkt, is naar mijn idee uniek. Er bestond nog niets voor wat deze klant nodig had, dus het is volledig vanaf nul ontwikkeld, van idee tot uitwerking.”
Robot positioneert gereedschappen
De kantbank heeft een capaciteit van 800 ton en een werklengte van 8,2 meter. In de pers zelf is hybride techniek toegepast; de hydraulische aandrijving is identiek aan die van de andere kantbanken van SafanDarley. Hieraan is een groot magazijn gekoppeld, met plaats voor 70 meter ondergereedschappen en 38 meter bovengereedschappen. Vanuit dit magazijn worden de gereedschappen eerst naar een overlaadstation verplaatst, waarna een robot van Fanuc ze naar de juiste plek in de bovenof onderbalk transporteert, met een zeer nauwkeurige positionering.
De robot heeft nóg een functie: achterin de kantbank is een opslag met kleinere gereedschappen, die door de robot tussen of naast de zware gereedschappen op de balk worden geplaatst. Vrijwel alle gereedschappen worden zo volautomatisch gewisseld; slechts een klein aantal gereedschappen moet nog handmatig worden geplaatst, omdat deze niet door de robot kunnen worden opgepakt.
Verschillende opstellingen
Er zijn uitgebreide berekeningen gemaakt om vast te stellen hoeveel tijd het wisselen van gereedschappen kost. Dat is belangrijk, omdat er veel verschillende gereedschapsopstellingen nodig zijn. Tijdens de bewerking van één plaat moet vaak wel vier of vijf keer gereedschap worden toegevoegd of verwijderd. Een slim algoritme
zorgt ervoor dat grote gereedschappen in het midden worden geplaatst, terwijl de zijkanten worden opgevuld met kleinere gereedschappen of deze tijdelijk worden geparkeerd. Een goed voorbeeld zijn de roestvrijstalen opvang- of procesbakken die onderdeel zijn van de machines. De kanten daarvan hebben verschillende lengtes, waardoor de plaat tijdens het kanten moet worden gedraaid, gekeerd en opnieuw ingevoerd, terwijl ondertussen andere gereedschappen worden geplaatst. Het buigen zelf duurt misschien maar een minuut; de handling van de plaat vergt veel meer tijd.
Vooral de nauwkeurigheid is hierbij van groot belang. De machine maakt gebruik van Wila BendSense. Dit geavanceerde sensorsysteem is geïntegreerd in de toolholders en levert cruciale informatie aan de software die de hele cel programmeert en bestuurt. Het systeem zorgt onder meer voor gereedschapsidentificatie, zodat altijd het juiste gereedschap wordt gebruikt, bewaakt de gereedschapspositie voor exacte positionering en oriëntatie, detecteert ongeïdentificeerde objecten en levert geometrische gegevens van het gereedschap, zoals vorm en afmetingen. Tevens is de kantbank uitgerust met Wila HD Crowning, een bombeersysteem dat de doorbuiging over de volledige lengte van 8 meter volledig compenseert en zorgt voor een constante buighoek over de
gehele machine.
Het resultaat van dit alles is een kant-oplossing voor continue productie onder hoge belasting met snellere insteltijden, hoge nauwkeurigheid en minder afhankelijkheid van operators. De afname vond begin mei plaats in Eijsden. Inmiddels is gestart met de levering van alle onderdelen en de opbouw in de fabriek. SafanDarley doet de installatie en zal ook doorlopend aanwezig zijn bij het testen. De definitieve afname staat gepland voor oktober.
Volgens Ronald Mille mag SafanDarley trots zijn op dit project. “Ik ken maar weinig andere kantbankbouwers die in staat zijn dit te maken. Het is zo klantspecifiek; je moet het maar willen én kunnen. Een betrouwbare automatische gereedschapswissel voor dit soort grote gereedschappen bestond nog niet. Vanaf het eerste idee tot de volledige uitwerking en uiteindelijke oplossing hebben wij alles zelf ontwikkeld.”
Het resultaat is een uitzonderlijke heavy-duty oplossing die laat zien waartoe SafanDarley in staat is. Deze technologie is interessant voor tal van sectoren, zoals de bouw, maritieme industrie, defensie, scheepsbouw, infrastructuur en transport.
Het afschuinen van platen voor lasnaden is een klassieke, maar vaak tijdrovende stap binnen de metaalbewerking. Wie lasconstructies produceert, weet dat de kwaliteit van de lasnaadvoorbereiding bepalend is voor het eindresultaat, de hoeveelheid nabewerking en de efficiëntie van het lasproces.
Moderne lasersnijtechnologie maakt het mogelijk om deze afschuiningen direct tijdens het snijden te realiseren: nauwkeurig, reproduceerbaar en zonder extra frees- of slijpbewerkingen. De behaalde kwaliteit is daarbij hoger en consistenter dan wat voorheen met plasmasnijden mogelijk was. Dit verkort niet alleen de totale procestijd, maar verbetert ook de laskwaliteit en vergroot daarmee de mogelijkheden voor verdere automatisering van het volledige lasproces.
In dit artikel worden de belangrijkste vragen beantwoord:
• Hoe werkt lasersnijden met afschuiningen technisch?
• Welke voordelen biedt deze techniek voor lasbedrijven en engineers?
• Voor welke materialen en onderdelen is deze methode geschikt?
• Welke economische besparingen zijn mogelijk?
• Welke kwaliteits- en normvoordelen biedt het proces?
Technische uitvoering
Bij conventioneel lasersnijden staat de snijkop loodrecht op het werkstuk. Voor het realiseren van afschuiningen wordt de snijkop echter gekanteld, waardoor de laserstraal onder een vooraf ingestelde hoek (tot maximaal 45°) het materiaal snijdt. Door middel van dit ‘bevel snijden‘ ontstaat een schuine snijkant die direct kan dienen als lasnaadvoorbereiding.
Moderne lasersnijmachines kunnen door middel van nauwkeurige besturing zelfs zeer complexe contouren met variabele afschuiningshoeken in één enkele bewerking realiseren. De benodigde afschuiningspaden worden automatisch afgeleid uit een 3D-model, wat resulteert in een reproduceerbare kwaliteit, hoge maatvastheid en consistente snijresultaten.
Technische kenmerken en procesparameters
Kenmerk / Parameter Typisch bereik / uitvoering Opmerking
Kantelbare snijkop Tot 45° afschuiningshoek
Geautomatiseerde CAMprogrammering Uit CAD-/3D-data
Focus- en gasregeling
Materiaalafhankelijk
Materiaaldikte 3–40 mm
Materialen Staal, RVS en aluminium
Toleranties ± 0,2–0,5 mm
Maakt schuine snijkanten voor lasnaadvoorbereiding mogelijk
Genereert automatisch en herhaalbaar afschuiningen
Zorgt voor schone, braamvrije snijvlakken
Optimaal voor bouwconstructies en grootformaat platen
Procesparameters in te stellen per materiaal
Afhankelijk van vorm, instellingen en materiaal
Snijsnelheid 20–50 % langzamer dan recht snijden Afhankelijk van hoek en mater aal
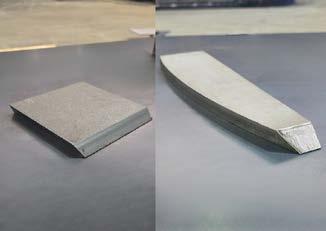
Voorbeelden van producten met een afgeschuinde snede: door het schuin lasersnijden ontstaat een nette bevel snede die direct geschikt is voor lassen of montage, zonder extra nabewerking.
Een veelvoorkomend praktijkvoorbeeld is het produceren van frame- en draagconstructies uit 15–20 mm dik constructiestaal (S355). Deze onderdelen worden doorgaans voorzien van V- of Y-afschuiningen om tijdens het lassen een gelijkmatige inbranding en een nette, consistente naadvorm te realiseren.
Bij conventionele processen wordt de afschuining aangebracht door middel van plasmasnijden, wat vaak resulteert in een grovere snijkwaliteit, of pas na het snijden door middel van frezen of slijpen. Deze aanvullende bewerkingen vormen een extra processtap en vergen aanzienlijke tijd. Wanneer de afschuining echter al tijdens het lasersnijden wordt gerealiseerd, ontstaat direct een hoogwaardige snijkant en vervalt deze nabewerkingsstap.
Effect in de praktijk:
• Tijdsbesparing per onderdeel, afhankelijk van de grootte en complexiteit van het product.
• Precieze en herhaalbare hoekgeometrie
• Veel minder nabewerking vóór en tijdens het lassen
Met name bij serieproductie met terugkerende geometrieën leidt deze aanpak tot aanzienlijke efficiëntie- en kostenvoordelen.
De integratie van het aanbrengen van afschuiningen direct tijdens het lasersnijden combineert precisie, efficiëntie en automatisering en biedt voordelen voor lasbedrijven en constructiebouwers op meerdere vlakken.
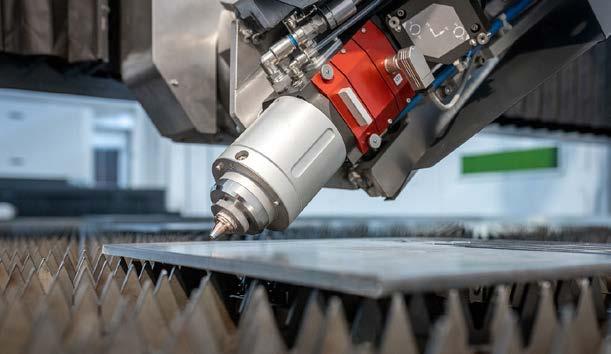
direct tijdens
Lasnaadvoorbereiding geïntegreerd Geen extra frees- of slijpbewerkingen nodig
Reproduceerbare precisie
Ideaal voor robotlassen
Minder vervorming
Consistente hoeken, constante afschuiningsbreedte
Gedefinieerde, geautomatiseerde lascondities
Minimale thermische en mechanische belasting
Complexe vormen mogelijk Afschuining ook aan binnencontouren en moeilijk bereikbare plekken
Economische voordelen
Factor Klassieke bewerking Met laser-afschuining
Nabewerking Frezen of slijpen vereist Vervalt volledig
Handling Meerdere opspanningen nodig Slechts één bewerking
Productietijd Extra processtap Geïntegreerd in lasersnijden
Nauwkeurigheid Sterk afhankelijk van de bediener CNC-gestuurd en herhaalbaar
Kostenbesparing - Tot 30% bij serieproductie
Kortom: de afschuining ontstaat direct tijdens het lasersnijden. Dit bespaart tijd, kosten en vormt de basis voor stabiele, reproduceerbare lasprocessen.
Materialen en toepassingsvoorbeelden
De methode is geschikt voor zowel dun als dik plaatwerk, met verschillende toepassingen.
H3: Dun plaatwerk (tot ca. 6 mm) H3: Dik plaatwerk (vanaf 8 mm)
● Afschuining voor ontbramen of optische verbetering
● Toepassing in behuizingen en plaatconstructies
● Focus op montagegemak en randbescherming
● Klassieke naadvoorbereiding (V-, Y-, Kafschuiningen)
● Typische toepassingen: machine-, staal- en installatiebouw
● Vooral geschikt voor dragende structuren en gelaste frames
Bij veiligheidsrelevante lasverbindingen conform DIN EN ISO 9692-1 is een reproduceerbare en genormeerde afschuiningsgeometrie vereist. Met lasersnijden inclusief afschuiningen kan deze geometrie zeer nauwkeurig en volledig documenteerbaar worden gerealiseerd. Dit vormt een essentiële voorwaarde voor normconforme en consistente lasverbindingen. Daarnaast biedt digitale procesbesturing de mogelijkheid om snijparameters centraal op te slaan en te traceren. Hierdoor kunnen kwaliteitsborging en traceerbaarheid naadloos in het productieproces worden geïntegreerd, een doorslaggevend voordeel voor onder meer de machinebouw, voertuigbouw en staalbouw.
Typische gebruikerssectoren
Lasersnijden met geïntegreerde afschuiningen wordt met name toegepast in:
• Machinebouw
• Voertuigbouw
• Tank- en apparatenbouw
• Wind- en offshore-industrie
• Installatie- en staalbouw
Uitdagingen & grenzen
Zoals bij elke productietechnologie zijn er ook bij lasersnijden met afschuiningen aandachtspunten en beperkingen:
• Hogere investeringskosten
• Verhoogd botsingsrisico bij sterk gekantelde hoeken en nauwe contouren
• CAM-software moet afschuiningspaden uiterst nauwkeurig kunnen berekenen
• Warmte-inbreng en -geleiding zijn kritisch bij zeer dikke platen.
• Bij hoogglans gepolijste oppervlakken kan lichte nabewerking noodzakelijk blijven
Pijpen brandsnijmachines Voor het RECHT snijden van pijpen op lengte alsmede het maken van VERSTEK-snedes / verstekbochten aan pijpdiameters 60 - 2.400 mm. standaard
Verdere producten: machines voor pijp– en plaatbewerking, pijpleidingconstructies en transportabele metaalbewerking. Ook diverse gereedschappen en toebehoren hiervoor.
Th. Wortelboer B.V. - Heumen info@wortelboer.ws Tel. +31 (0) 24 358 65 14

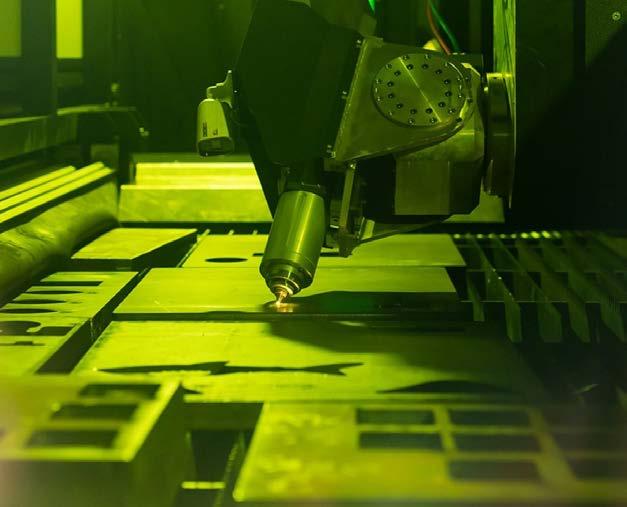
Voorbeeld van een afschuinbewerking tijdens het lasersnijden: De snijkop werkt onder een
Desondanks wegen de voordelen in de praktijk meestal zwaarder, met name bij serieproductie en producten met terugkerende geometrieën.
Conclusie
Lasersnijden met geïntegreerde afschuiningen vormt een duidelijke efficiëntiewinst voor de moderne plaatbewerking. De traditionele,
afzonderlijke stap van lasnaadvoorbereiding wordt direct in het snijproces geïntegreerd: nauwkeurig, herhaalbaar en volledig documenteerbaar. Hierdoor nemen bewerkingstijden, nabewerkingsinspanning en kosten merkbaar af, terwijl kwaliteit, proceszekerheid en automatiseringsgraad toenemen.
Dit artikel is geschreven door Ruben Nieboer. Als Operationeel Directeur bij Tosec in Zwolle is hij verantwoordelijk voor de productie binnen een organisatie die jaarlijks meer dan 10.000 ton staal verwerkt voor ruim 600 klanten.
Tosec is een dynamisch metaalbedrijf, waar kwaliteit altijd vooropstaat. Dankzij een uitgebreid machinepark en jarenlange ervaring in plaatbewerking kan Tosec het volledige proces (snijden, verspanen, buigen en lassen) op één locatie uitvoeren. Hierdoor worden de levertijden kort gehouden kan een hoge leverbetrouwbaarheid worden gegarandeerd. Tosec levert plaatwerk, halffabricaten, prototypes, zowel klein seriewerk als grote constructies, aan uiteenlopende sectoren, waaronder de grond-, weg- en waterbouw, on- en offshore, agrarische industrie, machinebouw, scheepsbouw, trailer- en chassisbouw, universiteiten en constructiebedrijven.
www.koolmeesmetalgroup.com KOOLMEES METAL GROUP
Koolmees Metal Group biedt een one-stop-shop voor al uw metaalbehoeften. Onze ervaren vakmensen en geavanceerde machines garanderen een breed scala aan mogelijkheden, van precisieverspaaning tot complexe assemblage.
KIES VOOR VAKMANSCHAP EN BETROUWBAARHEID
KIES VOOR KOOLMEES METAL GROUP
VOORTMAN V353
Heeft u de V353 gezien op de TechniShow? Dankzij het lange snijbed, automatische nozzlewissels en slimme software tilt deze plaatlaser automatisering naar een hoger niveau. Het resultaat: minder handelingen, meer output en maximale productiviteit.
De V353 staat sinds kort ook opgesteld in onze showroom in Rijssen. U bent hier van harte welkom. Scan de QR code om een demo te plannen.
247TailorSteel lanceert een CADconversie service waarmee klanten die alleen beschikken over een PDF of schets van hun ontwerp, toch eenvoudig onderdelen kunnen bestellen via de online software Sophia. Met deze service neemt de leverancier van op maat gesneden metalen platen, buizen en kantdelen een veelvoorkomende drempel weg in het bestelproces.
Om onderdelen te bestellen via Sophia is een geschikt CAD-bestand vereist, zoals een STEP-, DXF- of DWG-bestand. Klanten die alleen een werktekening als PDF of schets hebben, konden voorheen niet bestellen via de online software. De nieuwe CAD-conversie service biedt uitkomst: 247TailorSteel vertaalt het aangeleverde bestand naar een productieklaar CAD-bestand en plaatst dit direct als nieuw project in Sophia. De conversie wordt volledig uitgevoerd volgens de aanleverspecificaties van 247TailorSteel, zodat het bestand direct maakbaar is. Dit voorkomt foutmeldingen en aanpassingen achteraf en stelt klanten in staat sneller te bestellen.
Klanten die gebruik willen maken van deze service doorlopen een eenvoudig proces. Na het inloggen bij Sophia kiezen ze voor CAD-conversie service, waarna ze het onderdeel beschrijven en het bestand of de schets uploaden en de aanvraag versturen. Na ontvangst van de aanvraag neemt de Customer Service binnen één werkdag contact op met een prijsopgave. Na akkoord wordt het ontwerp binnen
één werkdag omgezet naar een geschikt CADbestand en klaargezet als project in de klantomgeving van Sophia. Wanneer een klant na de CAD-conversie een order plaatst bij 247TailorSteel, worden de conversiekosten in veel gevallen (gedeeltelijk) verrekend. Dit maakt de service extra toegankelijk.
De nieuwe service past helemaal in de nieuwe koers die 247TailorSteel vaart. Na jaren van stormachtige groei is de focus nu verlegt naar maximale klantgerichtheid. Met een breed pakket aan verbeterinitiatieven wil 247TailorSteel operationeel excelleren en garanderen dat elke klant zijn bestelling tijdig en in de juiste kwaliteit ontvangt. Tegelijkertijd
wordt de dienstverlening uitgebreid, zodat ook kleinere MKB-bedrijven optimaal kunnen profiteren van de schaalgrootte waarop het bedrijf opereert. Een belangrijke rol hierbij is weggelegd voor Isabella Smulders, die sinds begin dit jaar als Chief Strategy Officer (CSO) verantwoordelijk is voor strategie en marketing bij 247TailorSteel. Waar grote klanten al profiteren van efficiënte processen – zoals het uploaden van grote orderbestanden via CSV –wil 247TailorSteel deze mogelijkheden ook voor kleinere klanten eenvoudiger beschikbaar maken. Daarnaast wordt sterk ingezet op snelle onboarding. Nieuwe klanten moeten binnen 24 uur persoonlijk worden benaderd en begeleid bij het inrichten van hun account en het gebruik van Sophia. Denk aan slimme voorselecties bij materiaalkeuze en gebruiksvriendelijke instellingen die het bestelproces versnellen.
247TailorSteel zoekt hierbij nadrukkelijk de balans tussen automatisering en persoonlijk contact. Door meer feedback van klanten te verzamelen, wil het bedrijf zijn dienstverlening continu verbeteren. Ook wordt gewerkt aan nieuwe digitale hulpmiddelen, zoals een intelligente assistent die klanten ondersteunt bij materiaalkeuze en toepassingen. Daarnaast organiseert het bedrijf webinars om klanten beter wegwijs te maken in de mogelijkheden van Sophia. “We keren terug naar de essentie”, zegt Smulders. “247TailorSteel moet een verlengstuk zijn van de klant: een partner die onderdelen produceert in de juiste kwaliteit en op tijd levert, en die klanten begeleidt en helpt om het beste resultaat te behalen.”
Ref. Mr. Ferdinand Bauhuis
M. +31 6 41675016
E. ferdinand.bauhuis@salvagninigroup.nl
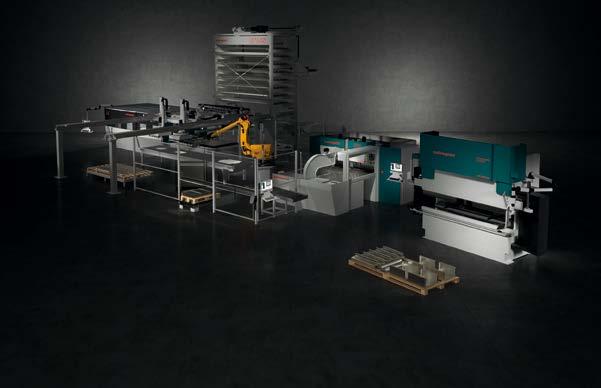
MODULAIRE EN SCHAALBARE CONFIGURATIE
MAXIMALE PRODUCTIEPROCESEFFICIËNTIE
AUTOMATISERING EN GEAVANCEERDE ROBOTICA
OPERATIONELE FLEXIBILITEIT EN TOEPASSINGSVEELZIJDIGHEID
De Flexible Smart Job Shop (FSJ) is een combinatie van geavanceerde technologieën, software, kunstmatige intelligentie (AI), robotica en automatiseringsoplossingen om dynamisch de uitdagingen van de moderne markt aan te gaan. FSJ integreert geavanceerde snij- en scheidingstechnologieën, buig- en paneelbuigtechnieken, en combineert deze met automatische en/of gerobotiseerde apparaten en oplossingen voor het laden en lossen, het hanteren en het tussentijds transport van materialen.
Het intelligente ecosysteem voor flexibele en dynamische productie
Hét alternatief voor lassen en solderen
• Sterke verbinding
• Voorkomt vervorming
• Geen nabewerking nodig
0570 - 760630 verkoop@lubribond.nl
Ontdek het gemak!
Met ruim veertig jaar ervaring in de staalindustrie op zak is Koen ten Broek begonnen aan een nieuw hoofdstuk. Sinds 6 april is hij de nieuwe directeur van Federatie Metaalplaat (FDP). Daarmee volgt hij Gert Jan Arlman op, die de branchevereniging de afgelopen vier jaar leidde en stevig positioneerde op thema’s als digitalisering, automatisering en duurzaamheid.
Hoewel Ten Broek sinds maart officieel met pensioen is, voelde stoppen voor hem niet als een logische volgende stap. “Helemaal stilzitten past niet bij mij”, zegt hij. Toen hij werd gevraagd om voor twintig uur per week leiding te geven aan FDP, hoefde hij dan ook niet lang na te denken. “Ik zag het direct als een mooie kans om mijn ervaring in de staal- en maakindustrie in te zetten voor een sector die volop in beweging is.”
De 67-jarige Ten Broek begon zijn loopbaan in 1984 bij Hoogovens, later Corus en uiteindelijk Tata Steel. Hij vervulde uiteenlopende commerciële managementfuncties binnen sales, marketing, inkoop en product- en marktontwikkeling. Daardoor kent hij de staal- en maakindustrie van binnenuit. Juist die brede ervaring wil hij nu inzetten voor de plaatverwerkende sector. “Ik heb veel veranderingen meegemaakt op het gebied van marktontwikkeling, supply chains, innovatie en samenwerking in de keten. Die kennis kan ik gebruiken om de positie van de maakindustrie verder te versterken.”
Wat hem vooral aanspreekt in FDP, is de combinatie van techniek, innovatie en samenwerking. Volgens Ten Broek staat de sector voor grote uitdagingen, maar liggen er tegelijkertijd enorme kansen. “Digitalisering, automatisering, verduurzaming en het behoud van een sterke maakindustrie vragen om samenwerking. Geen enkel bedrijf kan dat alleen. Ik zie het als een belangrijke taak om bedrijven, kennisinstellingen en partners dichter bij elkaar te brengen en kennisdeling verder te stimuleren.”
Daarmee sluit hij aan op het werk van zijn voorganger Gert Jan Arlman. Onder diens leiding groeide FDP uit tot een actieve branchevereniging die sterk inzet op smart manufacturing, duurzaamheid en ketensamenwerking. Ook stimuleerde Arlman kennisdeling via
evenementen en industrienetwerken en hielp hij leden bij vraagstukken rond automatisering en duurzame materialen.
Nieuwe accenten
Volgens Ten Broek hoeft de koers van FDP niet radicaal op de schop. Wel ziet hij mogelijkheden om de vereniging nog zichtbaarder en relevanter te maken voor de sector.
“De basis staat goed. Maar ik denk dat we nog meer focus kunnen leggen op strategische thema’s zoals duurzaamheid, circulaire materialen, slimme ketensamenwerking en talentontwikkeling.”
Ook wil hij de activiteiten voor leden verder uitbreiden. Zo staan er meer technische en strategische bijeenkomsten op de planning en wil hij nadrukkelijk kijken naar samenwerking met andere brancheorganisaties om gezamenlijke innovatie- en kennisprojecten
te stimuleren. Daarnaast krijgen ledenbinding en netwerkuitbreiding extra aandacht. “Mijn ambitie is dat FDP zich verder ontwikkelt tot hét platform waar kennis, innovatie en samenwerking samenkomen.”
Sterke toekomst
Met zijn achtergrond, netwerk en ervaring brengt Ten Broek veel kennis mee naar FDP. Maar minstens zo belangrijk is zijn motivatie om actief te blijven bijdragen aan de sector waarin hij zijn hele carrière heeft gewerkt. “De Nederlandse maakindustrie heeft veel kennis, innovatiekracht en vakmanschap in huis. Het is belangrijk dat we die kracht blijven bundelen en zichtbaar maken. Alleen zo houden we de sector sterk, concurrerend en toekomstbestendig.”
Zoals gebruikelijk ging het op de jaarlijkse huisbeurs Intech van Trumpf weer over veel meer dan alleen machines. Het draaide ook om uitwisseling, dialoog en samenwerking om de juiste oplossingen te vinden voor de uitdagingen in de huidige markt en nieuwe kansen te ontdekken. En om de vraag hoe fabrikanten hun productie strategisch verder kunnen ontwikkelen.
Een wereldwijde groeimarkt waarover op de Trumpf thuisbasis in Ditzingen veelvuldig werd gesproken, is die van de datacenters. De uitrusting hiervan vereist een groot aantal nauwkeurig vervaardigde componenten. Daaronder vallen serverracks, schakelkasten, behuizingen voor energieverdeling en beveiligingstechniek, evenals onderdelen voor lucht- en vloeistofkoelsystemen. Daarnaast zijn er koperen componenten nodig voor snelle datatransmissie. Vrijwel al deze onderdelen zijn gebaseerd op dun plaatmateriaal en moeten met hoge kwaliteit en herhaalnauwkeurigheid worden geproduceerd. Voor plaatbewerkers en bedrijven in lasertechnologie ontwikkelt de datacentermarkt zich daarmee tot een belangrijk industrieel kernsegment. Technologisch zijn hiervoor verschillende machineoplossingen geschikt. Pons-lasercombinatiemachines kunnen functioneel geïntegreerde plaatdelen zoals deuren, zijpanelen of draagplaten bewerken. Kantbanken en zwenkbuigmachines vormen daaruit frames en behuizingsonderdelen, ook bij grote en complexe geometrieën. Voor dragende structuren en voor modules voor lucht- of vloeistofgeleiding die volledig dicht moeten zijn, wordt laserlastechnologie ingezet. Groene lasers maken bovendien vrijwel foutloos lassen van kopercontacten en hogesnelheidsdatakabels mogelijk.
Maar ook oplossingen voor andere sectoren kwamen ruimschoots aan bod. Zo introduceerde Trumpf een nieuwe snij-nozzle, die de kern vormt van een nieuwe oplossing voor het snijden van hotforming-onderdelen voor veiligheidsrelevante
Tobias Reuther is per 1 juni begonnen als directeur van Trumpf Nederland. Hij is de opvolger van Menko Eisma, die per juli aan de slag gaat als Chief Executive Officer (CEO) van DG Steel Group.
Reuther is al 18 jaar werkzaam bij Trumpf en heeft in die periode uitgebreide internationale ervaring opgedaan. Zo was hij onder meer actief in het productmanagement voor MT (werktuigmachines) en LT (lasertechniek), betrokken bij het opzetten van de Smart Factory in Chicago en verantwoordelijk voor de verkoop van Smart Factory Solutions in Noord-Amerika. Na zijn terugkeer naar Duitsland gaf hij wereldwijd leiding aan de Customer Centers en het MyTRUMPF-platform. Sinds 2024 is hij verantwoordelijk voor het volledige productmanagement en de digitale business binnen MT. Reuther heeft zodoende veel kennis van digitale strategie, AI-ondersteunde robotica en het opvangen van het tekort aan vakmensen door automatisering en mensgerichte processen.
carrosseriestructuren. Het nieuwe ontwerp maakt het mogelijk om de afstand tussen nozzle en plaat tot meerdere millimeters te vergroten. Dit vermindert het risico op botsingen tussen de nozzle en de plaat tijdens het snijproces.
De nieuwe oplossing verlaagt volgens Trumpf de stukskosten met tot wel 20 procent bij het snijden van onderdelen voor carrosseriestructuren.
“Energiekosten, duur snijgas en ongeplande stilstanden drijven de stukprijzen bij hotforming op. Wij bieden nu een oplossing die precies hierop inspeelt. Met de combinatie van een nieuwe snijnozzle, een nieuwe generatie fiberlasers en beproefde bundelvormtechnologie maken we efficiënt lasersnijden van hotforming-onderdelen mogelijk”, zegt Ralf Kohllöffel, verantwoordelijk voor het productmanagement van de 3D-systemen bij Trumpf.
Hogere productiviteit
Gebruikers profiteren bij de nieuwe oplossing van minder machinestilstanden en minder serviceingrepen. Dat komt met name door de nieuwe snijnozzle, die het risico op botsingen tussen de nozzle en de plaat vermindert. “Juist bij lasersnijden met perslucht als snijgas waren nozzlebotsingen tot nu toe een veelvoorkomende storingsfactor. Ze leidden tot beschadigde nozzles, schommelende snijkwaliteit en ongeplande machinestilstanden. In tests waren de nieuwe nozzles meer dan drie maanden in gebruik zonder dat ze vervangen hoefden te worden. De typische levensduur van de al verbeterde X-Blast-standaardnozzles lag tot nu toe op slechts enkele dagen”, zegt Kohllöffel. Ook bij minder ideale programmeringen of schommelende productieomstandigheden blijft het snijproces nu stabiel, zelfs bij het gebruik van perslucht als snijgas.
Door het gebruik van perslucht in plaats van stikstof
Een nieuwe laserlasoplossing maakt de productie van vermogenselektronica voor elektrische auto's efficiënter en betrouwbaarder. “De sleutel ligt in de wisselwerking tussen laser, sensortechnologie, AI en data”, aldus Woo-Sik Chung van Trumpf.
kunnen gebruikers hun snijkosten met 75 procent verlagen. “Perslucht is als snijgas weliswaar veel goedkoper dan stikstof, maar gold tot nu toe als minder robuust, vooral in continu gebruik van zeer productieve installaties. Precies hier zet onze nieuwe procescombinatie in”, zegt Kohllöffel. Waar veel gebruikers vroeger om redenen van proceszekerheid bij het duurdere stikstof bleven, maakt de nieuwe X-Blast 2.0-nozzle in combinatie met de bundelvormtechnologie BrightLine Speed nu het industriële gebruik van perslucht mogelijk, ook in 24/7-bedrijf van zeer productieve 3D-lasersnijmachines bij het snijden van hotformingonderdelen in de automobielindustrie.
BrightLine Speed is een bundelvormtechnologie die het mogelijk maakt om met een lager laservermogen hogere snijsnelheden te behalen. Dat betekent: gebruikers snijden bijvoorbeeld met 3 kW laservermogen sneller dan concurrenten met 4 kW. Bovendien profiteert de gebruiker door de hoge straalkwaliteit van de laser van een lager verbruik van snijgas dan bij een standaardproces zonder BrightLine Speed. De nieuwe generatie Trumpffiberlasers versterkt dit effect. Deze werkt energieefficiënter en vermindert het stroomverbruik van de stralingsbron. Tegelijkertijd daalt door het lagere benodigde laservermogen het totale energieverbruik per onderdeel.
Ook introduceerde Trumpf een nieuwe laserlasoplossing die de productie van vermogenselektronica voor elektrische auto's efficiënter en betrouwbaarder maakt. Het is een sterk geautomatiseerd proces waarmee gebruikers koperen elektrische geleiders rechtstreeks op koperen stroomrails kunnen lassen. Fabrikanten kunnen nu de traditionele schroefverbindingen vervangen door deze nieuwe technologie. “De sleutel ligt in de wisselwerking tussen laser, sensortechnologie, AI en data. Alleen wanneer alle componenten perfect op elkaar zijn afgestemd,
kunnen sterk geautomatiseerde en stabiele processen voor serieproductie worden gerealiseerd”, aldus Woo-Sik Chung, verantwoordelijk voor de nieuwe laserlasoplossing bij Trumpf. De nieuwe laseroplossing creëert een stevig gelaste verbinding met een lage elektrische weerstand, waardoor de vermogenselektronica efficiënter wordt. Het proces is primair bedoeld voor de productie van spanningsverdelers in elektrische en plug-in hybride voertuigen. Deze componenten verdelen de hoogspanning van de voertuigaccu naar de elektromotor, verlichting en andere elektrische verbruikers en zijn standaard in elke elektrische auto te vinden. Tot nu toe moesten fabrikanten conventionele mechanische verbindingen voor spanningsverdelers in meerdere processtappen produceren. Dit is tijdrovend en kan tot fouten leiden. Bovendien zijn mechanische schroefverbindingen gevoelig voor trillingen en hebben ze een hogere elektrische weerstand. Dit leidt tot energieverlies en extra warmteontwikkeling.
De kern van de oplossing is de interactie tussen laser, sensortechnologie en AI. Eerst identificeert een door AI ondersteund beeldverwerkingssysteem het onderdeel en positioneert de laserstraal met pixelprecisie. Vervolgens last een 9 kW fiberlaser de koperdraden aan elkaar. Tijdens het proces bewaakt een optisch coherentietomografiesysteem (OCT) de lasdiepte in realtime om te voorkomen dat het onderdeel volledig doorgelast wordt. Na het lassen controleert een ander camerasysteem de kwaliteit van de lasnaad. Ook hier wordt AI gebruikt. Slechts enkele trainingsafbeeldingen zijn voldoende voor een betrouwbare beoordeling van de lasnaadkwaliteit. Alle processtappen, van componentherkenning via lassen tot kwaliteitscontrole, vinden plaats in één laserstation. Componentherkenning en laserpositionering gebeuren binnen milliseconden. “Het hele proces duurt ruim minder dan een seconde en is daarom ontworpen voor zeer productieve serieproductie. Ons doel is naadloze procescontrole in realtime, zonder de productiestroom te vertragen”, aldus Chung.
ü Brede range aan Fiberlasers voor ieder bedrijf beschikbaar
ü Brede range aan Fiberlasers voor ieder bedrijf beschikbaar
ü Gebruiksvriendelijke Siemens besturing
ü Gebruiksvriendelijke Siemens besturing
ü Hoogwaardige IPG Laserbron
ü Hoogwaardige IPG Laserbron
ü Hydraulische heftafel
ü Hydraulische heftafel
ü Precitec Autofocus Snijkop
ü Precitec Autofocus Snijkop
ü High Precision
ü High Precision
ü Automatisering
ü Automatisering
ü 24/7 productie tot 60kw
ü 24/7 productie tot 60kw
ü CE volgens Europese norm
ü CE volgens Europese norm
ü Nederlandstalige
ü Nederlandstalige Full-service


Sedumweg
+31-(078)-6472055
Op zoek naar hoogwaardige RVS-oplossingen voor machinebouw, apparatenbouw, of plaat- en constructiewerk?
Wij combineren al meer dan 105 jaar ervaring met moderne technieken als buis- en lasersnijden, kanten en lassen. Zo leveren wij producten – van enkelstuks tot serieproductie –die voldoen aan de strengste eisen aan de:
• Voedingsmiddelen- en verpakkingsindustrie
• Elektrotechnische industrie
• Medische industrie
www.frimach.nl
www.frimach.nl
Frimach is gespecialiseerd in de in- en verkoop van nieuwe en gebruikte machines voor de metaalbewerking, zowel in Nederland als in het buitenland. In onze gezamenlijke 4000 m² grote showroom te Drachten treft u een grote verscheidenheid verspanende en plaatbewerkingsmachines aan.
Frimach is gespecialiseerd in de in- en verkoop van nieuwe en gebruikte machines voor de metaalbewerking, zowel in Nederland als in het buitenland. In onze gezamenlijke 4000 m² grote showroom te Drachten treft u een grote verscheidenheid verspanende en plaatbewerkingsmachines aan.
GOEDE SERVICE – HOGE KWALITEIT
■ Specialist in- en verkoop
■ Specialist in- en verkoop
■ Groot afwisselend aanbod
■ Groot afwisselend aanbod
■ Transport en plaatsing
■ Transport en plaatsing
■ Alles wordt geserviced
■ Alles wordt geserviced
■ Marktconforme prijzen
■ Marktconforme prijzen
Meer weten? www.assinkschipholt.nl

Trumpf en Micro Lasersystems hebben hun samenwerking versterkt. Dit was onlangs mooi zichtbaar in de Fabriek van de Toekomst op TechniShow. Onderdeel van deze demo-fabriek was een systeem dat een achtervleugel assemblage van aluminium onderdelen laserlaste en vervolgens vastzette op de body van een miniatuur Formule 1 auto.
Deze lasoplossing is illustratief voor wat beide partijen samen kunnen realiseren; Trumpf als leverancier van een laser OEM pakket, bestaande uit een laser, een glasvezelkabel en een bewerkingsoptiek, Micro Lasersystems als de integrator van dit pakket tot werkende laserlasof lasersnijsystemen. In het geval van de Fabriek van de Toekomst was dit een gepulste laser voor het lassen van fijne delen. “Wij hebben het CNCgedeelte gebouwd en daarop de laser geïntegreerd zodat het één geheel is”, aldus Ramon Slief van Micro Lasersystems. “Dus laser, camerasysteem, optiek en bewerkingsstation.”
Verspaning is interessant
Deze samenwerking is aantrekkelijk voor zowel Trumpf als Micro Lasersystems. Jeroen Olde Benneker van Trumpf: “Trumpf biedt natuurlijk ook totaalsystemen aan. Laserlas-, lasersnij- en 3D-print oplossingen kunnen we compleet leveren. Deze samenwerking voegt daar echt iets aan toe. Voor bepaalde niches, voor klanten met budgettaire grenzen en voor klanten die een specifiek systeem nodig hebben, en dat wij niet kunnen afdekken met onze oplossingen, is Micro Lasersystems een interessante optie. We hebben onze samenwerking de afgelopen jaren dan ook geïntensiveerd. We doen mee in de Fabriek van de Toekomst omdat we ook de verspanende industrie als een hele interessante doelgroep zien. We willen ons meer profileren in die markt.”
Maatwerk
Deze samenwerking bestaat al jaren. “De eenvoud van de integratie van de Trumpf bronnen is een groot voordeel”, zegt Slief. “En de korte lijnen. We bijten elkaar niet. Primair verkoopt Trumpf zijn eigen systemen. Maar zodra er maatwerk nodig is en een stukje specifieke automatisering, dan past dat vaak niet. Dan komt Micro Lasersystems in beeld. We kunnen dat maatwerk zowel ontwikkelen als bouwen.”
Micro Lasersystems bedient verschillende doelgroepen; het bedrijf levert systemen aan klanten
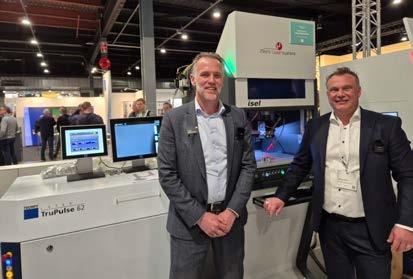
Jeroen Olde Benneker van Trumpf (links) en Ramon Slief van Laser Microsystems bij hun gezamenlijke bijdrage aan de Fabriek van de Toekomst op TechniShow.
in de medische industrie tot aan de fijnmechanische industrie. “Onze naam zegt al dat we vooral in het micro bewerken zitten”, verklaart Slief. “Van het grofstoffelijke werk blijven we af.”
In het Gelderse Brummen heeft het bedrijf alle ruimte voor het ontwikkelen, bouwen en testen van systemen. Ook heeft Slief een aantal systemen om zelf uitgerust te zijn voor productiewerk. “Dat is voor veel klanten interessant. Als ze de investering te hoog vinden, kunnen we hier in huis de productie doen.” Zo heeft Micro Lasersystems een mooie repeterende order aan het laserboren van minuscule gaatjes in onderdelen die een toeleverancier maakt voor Porsche. Omdat dit onderdelen zijn voor een dieselmotor die weldra uit de productie gaat, loonde het voor die toeleverancier niet om het door Micro Lasersystems uitgewerkte systeem zelf aan te schaffen. Maar hij is toch geholpen. “Het komt ook voor dat we systemen bouwen, vervolgens eerst hier produceren en daarna een heel proces overzetten naar de klant”, zegt Slief. “Dat betekent minder investeringsrisico.”
Flexibel besturingsplatform
Zo is Micro Lasersystems heel flexibel richting klant. En dat geldt in meerdere opzichten. De laserspecialist gebruikt bijvoorbeeld al jaren het besturingssysteem van het Duitse Isel, ontwikkelaar van CNC-systemen en CNC-machines. Met gebruik van het nieuwste platform van Isel kan op één machine zowel worden
gelast als gesneden. En ook nog eens gemarkeerd, al is daarvoor dan wel een andere laserbron nodig. Zo kan ook met één machine maatwerk worden geleverd.
Micro Lasersystems integreert alle typen lasers. “Het proces van de klant bepaalt welke laser er in moet”, zegt Slief. Het lassen is voor hem een vrij nieuwe tak van sport. Dat geldt nog meer voor het laserreinigen dat in opkomst is. Vooral vanwege de snelheid is toepassing van lasers voor reinigingstaken interessant. “De laser is een geschikt gereedschap voor steeds meer toepassingen. Het is leuk om daarin als klein bedrijf mee te denken. We doen zelfs haalbaarheidsonderzoeken om vast te stellen of bepaalde bewerkingen met een laser überhaupt mogelijk zijn.”
Bekijk hier de video over de samenwerking.
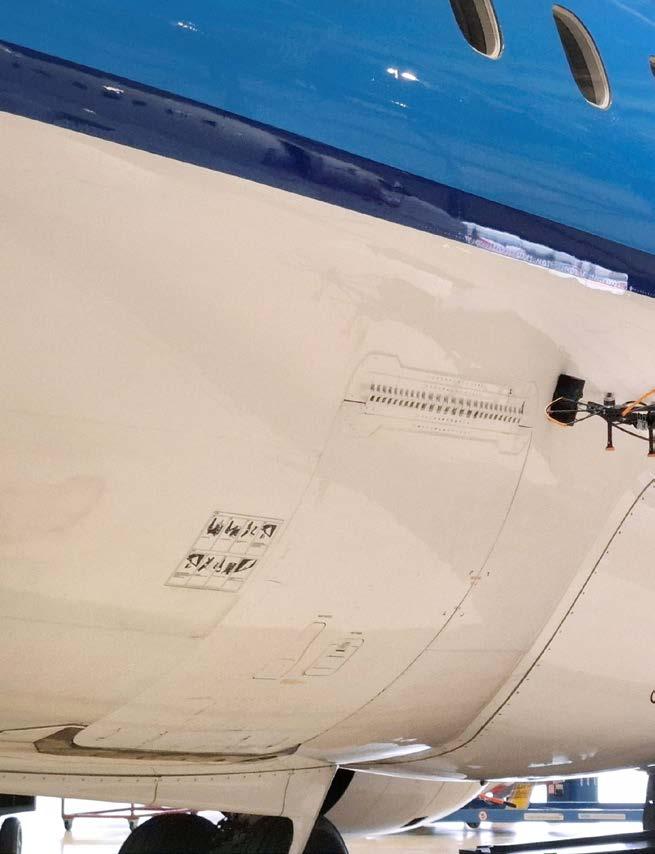
Met een nieuw drone-inspectietool tilt AkzoNobel het onderhoud van vliegtuigcoatings naar een hoger niveau. Een getraind team kan nu een volledige inspectie van een narrowbody-vliegtuig (vliegtuig met één gangpad) in ongeveer 30 minuten uitvoeren.
Deze drone - de Iris CMX - is de nieuwste ontwikkeling van de Aerofleet Coatings Management-service van AkzoNobels Aerospace Coatings-divisie. Dit digitale beheersysteem maakt gebruik van datarijke inzichten om luchtvaartmaatschappijen te helpen het coatingonderhoud van hun vloot te optimaliseren. Het beschikt nu over een tweede inspectietool op basis van drones. De Iris CMX is in staat om de prestaties van coatings direct te meten met behulp van een gerichte drie-in-één contactsensor. Deze tool verzamelt nauwkeurige, kwantitatieve gegevens over laagdikte, kleur en glans, en brengt zo een nieuw niveau van nauwkeurigheid, consistentie en herhaalbaarheid in coatinginspecties.
De eerste drone - die al langer wordt ingezet - is de Iris GVI-drone. Deze vliegt volgens een vast raster over het oppervlak van een vliegtuig en voert een volledige visuele analyse uit door tot wel 600 high-definition foto’s te maken. De coatingsmanagementsoftware analyseert deze beelden vervolgens om eventuele problemen of slijtage in de coating te signaleren. Het gebruik van een geavanceerd systeem met twee drones vergroot het vermogen van Aerofleet om precies te bepalen wanneer een vliegtuig opnieuw moet worden geschilderd, in plaats van uitsluitend te vertrouwen op tijd of vlieguren. De twee drones kunnen gelijktijdig worden ingezet, één aan elke zijde van het vliegtuig. Zo kan een volledige inspectie van een narrowbodyvliegtuig in een half uur worden uitgevoerd.
“Aerofleet Coatings Management draait er altijd om luchtvaartmaatschappijen meer vertrouwen te geven in wanneer en waarom zij hun vliegtuigen onderhouden of opnieuw schilderen”, zegt Patrick Bourguignon, directeur van AkzoNobels Automotive and Specialty Coatings-divisie. “De toevoeging van de Iris CMX brengt nauwkeurige en consistente metingen in het proces, wat de data versterkt waarop onze voorspellende modellen zijn gebaseerd. Het stelt ons ook in staat om deskundige beoordelingen te ondersteunen met objectievere, consistentere en beter reproduceerbare inspecties, terwijl de snelheid en efficiëntie van het inspectieproces worden verbeterd.”
De service is bij uitstek geschikt voor vloten van 100 vliegtuigen of meer en helpt luchtvaartmaatschappijen onnodig overschilderen te verminderen, onderhoudskosten te verlagen en de beschikbaarheid van vliegtuigen te vergroten.
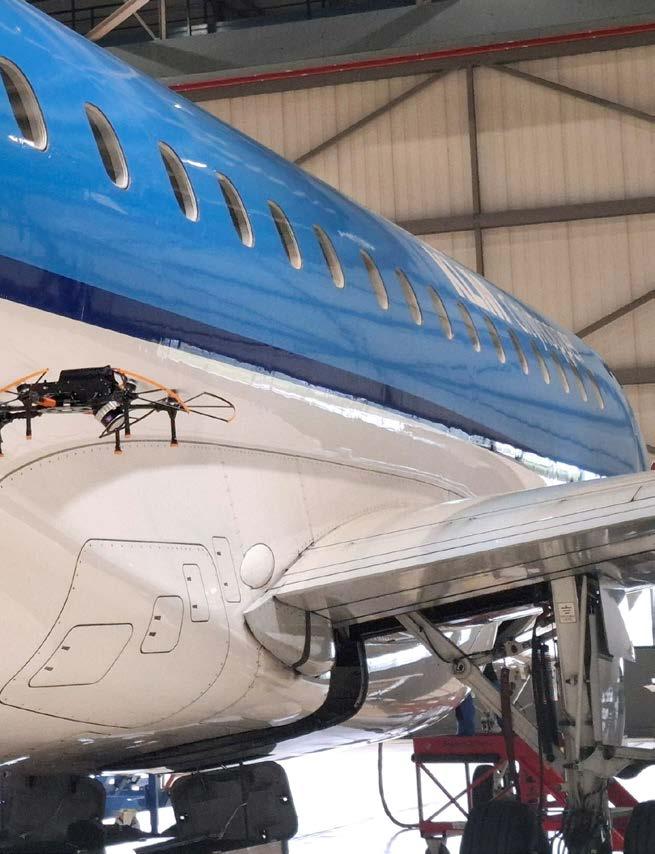
Evenementenhal Gorinchem vormt op 6, 7 en 8 oktober niet alleen het decor voor de jaarlijkse vakbeurs METAVAK. In dezelfde week vinden hier ook Welding Week powered by NIL, NIL|BIL Lassymposium en de Dag van de Oppervlaktetechnologie plaats. Zo zal de Evenementenhal drie dagen lang het episch centrum zijn van metaalbewerkend Nederland.
METAVAK is al tientallen jaren een belangrijke ontmoetingsplek voor de maakindustrie in Nederland en België. De vakbeurs speelt in op actuele uitdagingen zoals digitalisering, personeelstekorten en duurzaamheid, en stimuleert samenwerking binnen de sector. Op de beursvloer presenteert zich een groot aantal leveranciers van onder andere machines, software, automatiseringsoplossingen en gereedschappen. Daarnaast zijn er kennissessies en workshops over actuele thema’s zoals robotisering en de energietransitie.
Clash of the Grinders
Clash of the Grinders keert dit jaar terug. Vorig jaar werd deze wedstrijd om de titel van de beste slijper van Nederland voor het eerst op de beursvloer van METAVAK georganiseerd. Clash of the Grinders is een live slijpwedstrijd voor vakmensen in de metaalbewerking. De deelnemers voeren verschillende opdrachten uit zoals doorslijpen, lassen, vlakslijpen, lassen schoonmaken en paint voorbereiding. De wedstrijd bestaat uit een aantal ronden met verschillende onderdelen, zoals
het kiezen van de juiste PBM’s die horen bij de werkzaamheden, het gereedschap klaarmaken voor de test en het starten met de diverse applicaties.
Eens in de twee jaar wordt METAVAK gecombineerd met Welding Week, een vakevent – van eveneens 3 dagen - waarvoor beursorganisator Easyfairs de handen ineen slaat met NIL (Nederlands instituut voor Lastechniek). Zowel professionals als studenten uit de branche kunnen zich laten inspireren door de technologie van de toekomst op het gebied van lassen, lijmen en snijden.
Op donderdag 8 oktober organiseert het NIL samen met het Belgisch Instituut voor Lastechniek (BIL) een nieuwe editie van het NIL|BIL Lassymposium tijdens de Welding Week. Het thema is dit keer ‘Blijf voorbereid op de toekomst van lassen’. Op dit symposium zullen de accenten onder andere liggen op de belangrijkste ontwikkelingen op het gebied van apparatuur, materialen, onderzoek, arbeidsomstandigheden, kwaliteit, economie, opleiding en regelgeving. Deelnemers kunnen rekenen op praktische lezingen van experts, actuele voorbeelden en concrete handvatten, inzicht in de nieuwste lasnormen en netwerkmogelijkheden met vakgenoten.
Voor het eerst komt tijdens METAVAK ook de oppervlaktebehandelende industrie samen. Op 7 oktober vindt namelijk de Dag van de Oppervlaktetechnologie plaats – dé dag voor iedereen die actief is in of betrokken is bij oppervlaktetechnologie. Organisator VerenigingION werkt aan een dag vol inspiratie, innovatie en ontmoeting, met als hoogtepunt de uitreiking van de ION Borghardt Award 2026. Dit is dé innovatieprijs binnen de oppervlaktebehandelingsbranche. De award staat open voor innovaties die aantoonbaar een verschil maken in producten, processen of bedrijfsvoering. Voor dit jaar ligt de nadruk op oplossingen die bijdragen aan efficiënter water-, energie- en materiaalverbruik.
De vooruitgang van de lasertechnologie in de afgelopen 30 jaar is ongekend en zal onverminderd doorzetten. ‘Lasers zijn alomtegenwoordig’, zo werd wel duidelijk tijdens het International Laser Technology Congress AKL'26 in Aken.
Lasers zijn onmisbaar geworden in alle sectoren: van datacenters en telecommunicatie, klinische diagnostiek en therapie, de toenemende productie van elektrische voertuigen, smartphonefabrieken en de productie van halfgeleiders, tot het markeren, labelen, structureren en functionaliseren van oppervlakken en materiaalbewerking – van snijden en boren tot lassen en solderen. Dankzij kernfusie, kwantumtechnologieën en het gebruik van lasers in de landbouw, mijnbouw, offshore- en onderwatertoepassingen, humanoïde robotica en bliksemsnelle verdediging tegen complete zwermen drones, ontstaan er nieuwe groeimarkten met in sommige gevallen een enorm economisch potentieel.
Veel hogere snijsnelheid
Christopher Dorman, Executive Vice President Industrial bij de Coherent Group in Europa, gaf diverse voorbeelden die de vooruitgang van de afgelopen 30 jaar illustreerden. Zo heeft de overstap van CO₂- naar fiberlasers de snijsnelheid van lasers verhoogd van 15 cm naar 9 m per minuut. De laser heeft marktaandeel gewonnen en is nu een onmisbare motor voor vooruitgang dankzij een driestapsontwikkeling van toenemend vermogen, kortere pulsduur en flexibelere golflengten.
Trevor Ness, Senior Vice President en Chief Revenue Officer bij IPG Photonics, schetste een toekomstbeeld waarin lasers alomtegenwoordig zullen zijn in infrastructuren, systemen en processen en zo betrouwbaar zullen werken dat er nauwelijks meer over gesproken zal worden. “Ik geloof dat de meest succesvolle lasertoepassingen de toepassingen zullen zijn die we niet eens opmerken. Ze zullen alomtegenwoordig zijn in het dagelijks leven”, zei hij. Net zoals technologische vooruitgang in de afgelopen decennia een enorme toename in de kwaliteit en schaalbaarheid van lasers mogelijk heeft gemaakt, zullen ze in de toekomst nieuwe toepassingsgebieden blijven ontsluiten door steeds hogere vermogens, energie, flexibiliteit en betrouwbaarheid. Het steeds wijdverspreidere industriële gebruik van fiberlasers is nauw verbonden met hun verbeterde prestaties en betrouwbaarheid, die kunnen worden toegeschreven aan de snelle ontwikkeling van halfgeleiderlasers.
Enorme productiviteitswinsten
“De ontwikkelingen in diodelasers houden gelijke tred met de wet van Moore”, aldus Ness. Het resultaat: een sterke groei in de laserindustrie en enorme productiviteitswinsten voor gebruikers, die tegenwoordig fiberlasers gebruiken voor markeren, snijden en lassen, en in toenemende mate ook voor reinigen, drogen en warmtebehandeling. Steeds beter inzicht in processen, digitale oplossingen voor straalvorming en -regeling, en inline procesbewaking breiden het toepassingsgebied continu uit. “Tegenwoordig produceren we routinematig lasers met een vermogen van meer dan 60 kW, compleet met bijbehorende optiek. Ze openen nieuwe horizonten in lasersnijden, waar ze gevestigde technologieën zoals plasmasnijden vervangen”, legde hij uit. Snijkoppen uitgerust met geoptimaliseerde functies, gecombineerd met nieuwe sensortechnologie, maken mogelijk wat lange tijd onmogelijk werd geacht: fiberlasers snijden routinematig sterk reflecterende metalen zoals aluminium,
“De laser van de toekomst is intelligent, AI-compatibel, mobiel op robotplatforms, schaalbaar, kosteneffectief en in grote hoeveelheden beschikbaar”, voorspelt Trevor Ness van IPG Photonics.
koper of messing. Lasers, ook in handlasapparaten, worden zo breed ingezet omdat hoge vermogensniveaus gemakkelijk beschikbaar komen en de kosten per watt sterk dalen. Nieuwe toepassingen zoals spectrometrische ademanalyse in medische diagnostiek, precisiebewerking met spotgroottes kleiner dan 10 µm, kwantumtechnologie of lasertoepassingen in defensie bieden nieuwe mogelijkheden voor de laserindustrie. Deze mogelijkheden brengen echter ethische verantwoordelijkheden met zich mee die een zorgvuldig overwogen gebruik van gerichte energie vereisen.
De laser van de toekomst
Volgens Ness speelt lasertechnologie zelf een ondergeschikte rol. “We moeten ons richten op de intuïtieve toepassing ervan en op nauwkeurig op maat gemaakte, sterk geïntegreerde oplossingen voor onze klanten”, waarschuwde Ness. Hij ziet een nieuw tijdperk aanbreken van alomtegenwoordige, intelligent geïntegreerde laserfuncties die een revolutie teweeg zullen brengen in de industrie en de aard van het werk zelf. “De laser van de toekomst is intelligent, AI-compatibel, mobiel op robotplatforms, schaalbaar, kosteneffectief en in grote hoeveelheden beschikbaar”, voorspelde hij. Als voorbeeld noemde hij de integratie in humanoïde robots. Deze zouden kunnen werken in gevaarlijke, besloten en voorheen ontoegankelijke omgevingen. De laser wordt het gereedschap van de robot, waardoor deze kan werken waar mensen momenteel hun leven riskeren: in kerncentrales, op de diepzee, in de ruimte of zelfs in giftige omgevingen. Samen beloven humanoïde robots en lasers de automatisering van geschoolde arbeid. Bovendien zouden exoskeletten en robots het leven van mensen met een beperking ingrijpend veranderen. Dit alles is transformatief en potentieel ontwrichtend. Voor Ness roept dit nieuwe vragen op: “Wat gebeurt er als lasers niet langer de beperkende factor zijn? Als er voldoende stroom beschikbaar is, de kosten geen belemmering meer vormen en integratie kinderspel is?”, vroeg hij zich af.
Aansturing laserprocessen door AI
Deze vragen houden ook Hagen Zimer, CEO van Laser Technology en lid van de Raad van Bestuur van Trumpf bezig. De daadwerkelijke differentiatie van het lasersysteem zit hem niet langer in de laser zelf, maar in de manier waarop de toepassingen in elk geval worden geïmplementeerd. De basis bestaat uit lasers
met de juiste componenten voor straalgeleiding, steeds geavanceerdere sensortechnologie, digitalisering, AI en opgeslagen databases. “We moeten AI gebruiken om laserprocessen voor onze klanten aan te sturen. We breiden ons hardwareplatform daarop uit”, meldde hij. Het doel is immers om snel nieuwe marktsegmenten aan te boren en veel sneller dan voorheen innovaties te ontwikkelen om te overleven in de toenemende internationale concurrentie.
In zijn presentatie benadrukte Zimer de strategisch slimme opkomst van de Chinese laserindustrie. Deze
bedrijven veroveren steeds grotere marktaandelen, zowel op de thuismarkt als wereldwijd. Westerse bedrijven moeten sneller werken, beter netwerken en zich duidelijker richten op klantwaarde om hun sterke positie te behouden. “Voor klanten is niet de laser zelf belangrijk, maar de functie, de prijs, de betrouwbaarheid en de naadloze service”, zei hij.
Zimer meldde dat grote autofabrikanten momenteel complete fabrieken ombouwen tot robotproductiefaciliteiten voor de fabricage van humanoïde robots. Lasers bieden hier talloze toepassingen: van constructieonderdelen en accu's
tot aandrijvingen, sensoren, actuatoren en zelfs microchips. Naast de uitbreiding van datacenters ziet de expert deze toepassingen als veelbelovende groeimarkten. Na veel interne discussies besloot Trumpf actief te worden op het gebied van droneverdediging. Naast ethische kwesties zijn ook de technische uitdagingen complex. Om een drone op een afstand van 1 km binnen milliseconden betrouwbaar te raken, ondanks atmosferische turbulentie, is de hoogste precisie vereist. Samen met Rhode & Schwarz richt Trumpf zich op mobiele, grondgebonden droneverdediging. Hiervoor worden lasers van 30 tot 50 kW op voertuigen gemonteerd.
In sectoren als automotive, machinebouw, HVAC, interieurbouw en meubelindustrie spelen nauwkeurigheid, herhaalbaarheid en efficiëntie een grote rol in het buigproces. Daarom zijn de machines van VLB een sterke keuze voor bedrijven die betrouwbaar willen buigen. Tuwi brengt dit machineprogramma naar de Benelux.
Een serie voor iedere uitdaging:
EB serie: Flexibel instapmodel
EB HD serie: Heavy Duty voor grote diameters
EB HD UD serie: Heavy Duty Up-Down buigen
EB LR serie: Links/rechts voor complex buigen
EB RH serie: Roterende kop, maximale flexibiliteit
ECO CNC en NC serie: Eenvoudig hybride buigen
EB CB serie: Coilbuigen voor serieproductie
De kracht van VLB Group
1. Engineering in eigen huis
2. Eigen softwareontwikkeling
3. Productie in eigen beheer
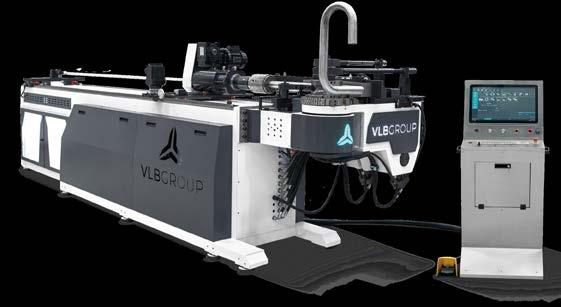
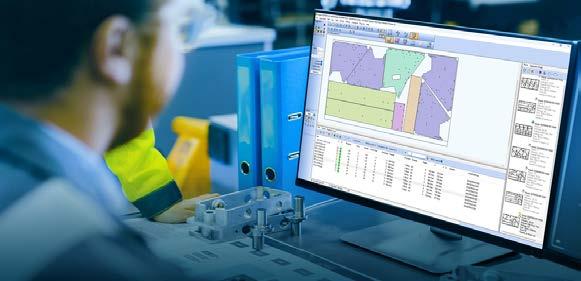
Hexagon viert 50 jaar Radan, een CAD/CAM-oplossing voor plaatbewerking, die continu is/ wordt doorontwikkeld. Radan wordt ingezet voor ponsen, snijden, nesten en kanten en helpt fabrikanten om toenemende complexiteit, wisselende materiaalkosten en tekort aan vakbekwaam personeel op te vangen, terwijl productie toegankelijk blijft voor teams die voortdurend veranderen.
Radan werd ontwikkeld in 1976 om een praktisch productieprobleem op te lossen: het offline verifiëren van ponsprogramma’s voordat materiaal de machine in gaat. Sindsdien is de software samen met klanten ontwikkeld en aangepast aan nieuwe machine-technologieën, veranderende dynamiek in de supply chain en nieuwe ontwikkelingen op de arbeidsmarkt.
Olaf Körner, Product Manager bij Hexagon’s Production Software Division: “Radan is relevant gebleven, omdat het zich voortdurend aanpast aan de realiteit van de productie. Naarmate machines capabeler worden, materiaalkosten onvoorspelbaarder en de beschikbaarheid van vakbekwaam personeel onzekerder, hebben fabrikanten behoefte aan werkvoorbereiding waarop ze kunnen vertrouwen, niet aan verstoring.”
Meebewegen met realiteit
Door machinespecifieke logica, gereedschap intelligentie en gevalideerde workflows te integreren, legt Radan operationele expertise vast en maakt deze voorspelbaar, zelfs wanneer personeel, machines en productie-eisen veranderen. Deze focus op continuïteit begint al eerder in het proces.
Nu marges onder blijvende druk staan, moeten offerte- en planningsbeslissingen gebaseerd zijn op echte maakbaarheid en geverifieerde bewerkingsstrategieën. Radan verbindt werkvoorbereiding, kostencalculatie en verificatie binnen één geïntegreerde applicatieomgeving. Hierdoor kunnen fabrikanten ervoor zorgen dat aangenomen werk zowel winstgevend als uitvoerbaar is, voordat daadwerkelijk materiaal wordt verbruikt. Dat terwijl flexibiliteit behouden blijft, zelfs wanneer planningen, prioriteiten en de vraag veranderen.
“Veel van de bedrijven die Radan gebruiken zijn klein begonnen”, zegt Körner. “Door de jaren heen zijn we met hen meegegroeid tijdens periodes van echte turbulentie, van de financiële crisis in 2007 tot de recente coronapandemie, die de manier waarop bedrijven opereren fundamenteel hebben veranderd. De prioriteiten van klanten veranderden voortdurend: materiaal werd moeilijker te verkrijgen, marges werden krapper, vakbekwame mensen waren moeilijker te vinden en de tolerantie voor fouten nam af. Onze klanten stonden in die momenten niet stil, en Radan ook niet. Het heeft zich samen met onze klanten aangepast om hen te helpen wendbaar te blijven, hun bedrijf te beschermen en te laten groeien, zelfs wanneer de industrie om hen heen veranderde.”
Bij het Britse plaatbewerkingsbedrijf Lasershape is Radan gegroeid van een nestingsysteem tot de productie-engine achter Hyperlight, het 24/7 geautomatiseerde offerte- en orderplatform van het bedrijf. Hyperlight verwijdert handmatige interactie bij het importeren van onderdelen, geometrievalidatie en nesting, waardoor klanten op elk gewenst moment direct productie-gebaseerde
offertes kunnen ontvangen. Belangrijk is dat deze offertes geen theoretische schattingen zijn, maar concrete bedragen: ze worden rechtstreeks aangestuurd door de gevalideerde nestinglogica van Radan en aangevuld met operationele regels die de prestaties van machines in de praktijk weergeven. “We willen groeien, maar niet door onze mensen meer werk sneller te laten doen”, zegt Jason George, Managing Director bij Lasershape. “We willen groeien door mensen zich te laten concentreren op waar ze de meeste waarde toevoegen. Wat we proberen te doen, is de processen automatiseren die geautomatiseerd kunnen worden, om mensen vervolgens in te zetten waar ze horen: daar waar zij waarde creëren.”
Minder materiaalverspilling
Door onderdeelvalidatie, geometrie-opschoning en nesting via de Radan-API te automatiseren, heeft Lasershape het offerte- en planningsproces binnen het bedrijf geoptimaliseerd. Materiaalverspilling is met ongeveer 15% verminderd, snijtijden zijn verbeterd en de offertecapaciteit is verschoven van handmatige kantooruren naar continue beschikbaarheid. Door voorbereiding en offertes te stabiliseren, heeft Lasershape zijn zekerheid vergroot om opdrachten met vertrouwen aan te nemen, de winstgevendheid te beschermen en vakbekwame medewerkers opnieuw in te zetten voor hoogwaardige engineeringactiviteiten.
Anno 2026 blijft Radan zich verder ontwikkelen met een focus op automatisering, traceerbaarheid en efficiënte voorbereiding om moderne, flexibele plaatbewerking en veerkrachtige supply chains te ondersteunen.
Tata Steel Nederland neemt deel aan het Europese onderzoeksproject CiSMA (Circular Steel for Mass Market Applications). Het doel hiervan is hoogwaardige staalsoorten te ontwikkelen die volledig zijn gemaakt van gerecycled schroot en geproduceerd met elektrische vlamboogovens (EAF).
Radhakanta Rana, metallurg bij Tata Steel Nederland, is als onderzoeker verbonden aan het project. Hij zegt: “De kennis die we gezamenlijk opdoen zal bijdragen aan versterking van de Europese circulaire economie. Bovendien kunnen we de nieuw verworven inzichten zelf gebruiken in onze route naar groen staal, waarvoor we steeds meer schroot gaan inzetten voor de productie van hoogwaardig staal.”
Minder CO2-uitstoot
Een belangrijk onderzoeksdoel van CiSMA is de realisatie van 70% minder CO2uitstoot bij plaatstaalproductie met de inzet van 100% schroot en EAF. De inzet van 100% schroot in staalproductie is vooralsnog geen realistisch scenario en afhankelijk van veel factoren zoals bijvoorbeeld de beschikbaarheid van schroot. Maar de deelname aan dit onderzoek levert waardevolle inzichten op voor hoogwaardig staal dat met 30 tot 40% schroot wordt geproduceerd. Met Machine Learning en digitale modellen wordt ook onderzocht in hoeverre vervuild schroot schoongemaakt kan worden voor optimaal hergebruik. Daartoe moeten ongewenste bestandsdelen uit het schroot worden gehaald. Rana: “Als dat lukt is het een echte ‘win win’ want daarmee kunnen ook kritieke grondstoffen zoals koper herwonnen worden.”
Metallurg Radhakanta Rana (rechts): “Tata Steel Nederland kan de nieuw verworven inzichten gebruiken in de route naar groen staal, waarvoor we steeds meer schroot gaan inzetten.”
Bij CiSMA zijn naast universiteiten en onderzoekinstituten ook commerciële partijen aangesloten uit verschillende sectoren als automotive, witgoed en engineering. Volvo Cars en Electrolux Professional doen bijvoorbeeld onderzoek naar de (commerciële) toepasbaarheid van dit gerecycled staal in auto’s en wasmachines. Uitgangspunt hierbij is dat het circulaire staal precies dezelfde eigenschappen heeft en prestaties biedt als traditioneel geproduceerd hoogwaardig staal.
Tata Steel Nederland leidt ook een Europees consortium dat een nieuwe generatie ultrasterk staal ontwikkelt voor autocarrosserieën die toekomstige auto’s veiliger en duurzamer maakt.
Dit staal kan bij lagere temperaturen worden geperst, waardoor minder energie nodig is tijdens de productie. Daarnaast kan dit nieuwe staal worden voorzien van een bepaalde zinklaag, wat bij de huidige staalsoorten voor deze toepassingen niet gebruikelijk is. Hierdoor verbetert de corrosiebestendigheid. Naast Tata Steel Nederland maken ook Volkswagen Group, RWTH Aachen University, het National Center for Metallurgical Research CENIM (Spanje), RISE, Research Institutes of Sweden en het French Corrosion Institute deel uit van de onderzoeksgroep. Het project wordt met Europees geld gefinancierd.
Minder energieverbruik
Ultrasterk staal voor crashconstructies wordt doorgaans op zeer hoge
temperaturen geperst. In combinatie met zinkcoatings kan dit leiden tot scheurvorming. Daarom werken autofabrikanten vaak met aluminium silicium gecoate staalsoorten, die wel zeer hittebestendig zijn maar minder goed beschermen tegen corrosie. “Met de ontwikkeling van deze nieuwe hoogwaardige staalsoort pakken we deze beperkingen aan”, zegt Radhakanta Rana, metallurg bij Tata Steel Nederland en projectleider binnen het consortium.
Volgens Rana biedt het nieuwe staal naast energiebesparing ook veiligheidsvoordelen: “Door ultrahoge sterkte te combineren met uitzonderlijke vervormbaarheid kan dit nieuwe staal aanzienlijk meer crashenergie absorberen, waardoor een botsing dus minder impact veroorzaakt en de passagiersveiligheid toeneemt. Dit is een doorbraak in staalontwerp en sluit aan bij Tata Steel Nederland’s strategie voor duurzamere staalproductie.”
Lagere productiekosten
De nieuwe staalsoort levert ook voordelen op voor autofabrikanten.
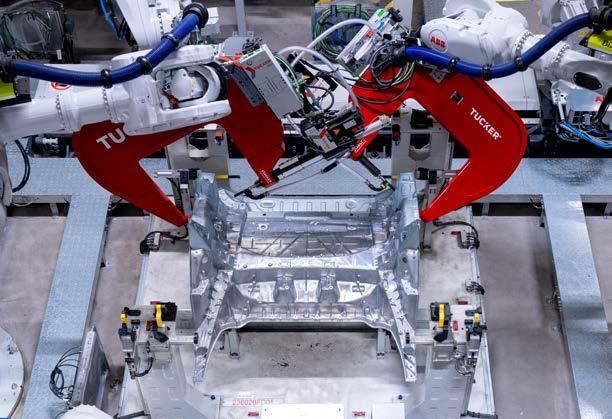
Johan Pilthammar, Engineering Technical Specialist bij Volvo stelt: “Volvo Cars wil begrijpen of en hoe gerecycled staal het staalgedrag en -kwaliteit beïnvloedt. Bovendien leren we in dit project te anticiperen op de andere eigenschappen van gerecycled staal.”
Electrolux Professional wil de impact van haar industriële activiteiten op het klimaat verkleinen. “Staal is cruciaal in ons productieproces en daarom is het strategisch
belangrijk om met innovatieve circulariteit emissies te verlagen”, aldus Andrea Caputo, Sustainability Director BA Laundry, bij Electrolux Professional. “Het CiSMA project heeft de potentie om een toonaangevende pilot te worden.”
CiSMA wordt gecoördineerd door Eurecat (Spanje)
en bestaat uit 13 partners uit vijf landen, waaronder voestalpine, Volvo Cars, Electrolux Professional, RISE, Blekinge Institute of Technology, ALBA Synchrotron, Aerobase Innovations, the European Steel Technology Platform ESTEP, CSIC, de Universiteit van Luik en Tata Steel Nederland. CiSMA heeft een totaalbudget van bijna 4,5 miljoen euro en wordt gefinancierd via het EU programma Horizon Europe.
Een extra processtap zoals zandstralen wordt overbodig, waardoor de productie eenvoudiger en efficiënter wordt en de onderhouds- en productiekosten dalen. Christina Sunderkötter, Project Manager Sustainability Solutions van Volkswagen Group: “Naast het verminderen van milieu impact willen we een staaloplossing bieden die voldoet aan de eisen van toekomstige voertuigproductie: betere veiligheidsprestaties, eenvoudigere productieprocessen en lagere kosten. Samen werken we aan de volgende generatie geavanceerde staalsoorten” Het project, bekend als WarP-AHSS, wordt gefinancierd door de European Research Executive Agency (REA) namens de Europese Commissie. De looptijd is van 2023 tot 2027.
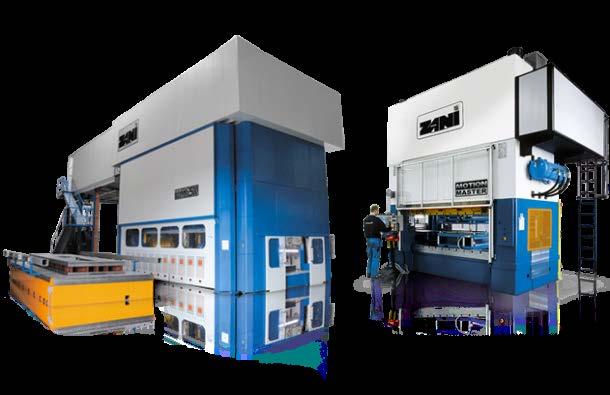
De Italiaanse machinefabrikant Zani is voor Nederland een samenwerking aangegaan met Pasterkamp Metal Sheet Solutions. Hiermee breidt Pasterkamp zijn portfolio uit met hoogwaardige mechanische en servo persen voor de plaatverwerkende industrie.
In het kader van deze samenwerking bezocht Teun Pasterkamp onlangs de productiefaciliteit van Zani in Italië. Tijdens dit bezoek werden verschillende lopende projecten, productiemogelijkheden en toekomstige ontwikkelingen besproken. Ook kreeg hij uitgebreid inzicht in de productie van de zware mechanische persen en servo-persinstallaties waar Zani internationaal bekend om staat.
Complete perslijnen
Zani ontwikkelt en produceert al decennialang mechanische persen en complete perslijnen voor toepassingen in onder andere automotive, witgoed, staalverwerking en algemene plaatbewerking. Het programma omvat zowel conventionele mechanische persen als geavanceerde servo-perssystemen en complete geautomatiseerde lijnen.
De fabrikant levert installaties met perskrachten variërend van enkele honderden tot duizenden tonnen. In de presentatie van het bedrijf zijn onder meer installaties opgenomen zoals:
• Motion Master persen;
• Servo persen;
• transferpersen;
• complete coil lines;
• automatiseringsoplossingen met destackers en manipulatoren. Ook worden momenteel diverse grote installaties gebouwd, waaronder servo-perslijnen met perskrachten tot 12.500 kN, voorzien van automatische gereedschapspanners, moving bolsters en geïntegreerde coil handling systemen.
Automatisering en maatwerk
Volgens Teun Pasterkamp sluit Zani uitstekend aan bij de visie van Pasterkamp Metal Sheet Solutions: “Wij zien in de markt vraag naar hoogwaardige en betrouwbare persoplossingen, gecombineerd met automatisering en maatwerk. Zani heeft niet alleen een indrukwekkende staat van dienst, maar beschikt ook over een moderne productieomgeving en een sterke technische kennis. Daarom hebben wij veel vertrouwen in deze samenwerking.”
Met het agentschap wil Pasterkamp Nederlandse klanten beter ondersteunen bij investeringen in nieuwe perslijnen, automatiseringsprojecten, vervanging of uitbreiding van bestaande perscapaciteit en technische advisering en projectbegeleiding. Daarnaast biedt de samenwerking Nederlandse bedrijven directe toegang tot de engineering- en productiekennis van Zani, gecombineerd met lokale ondersteuning vanuit Pasterkamp. De eerste gezamenlijke projecten en klantbezoeken in Nederland staan inmiddels gepland.
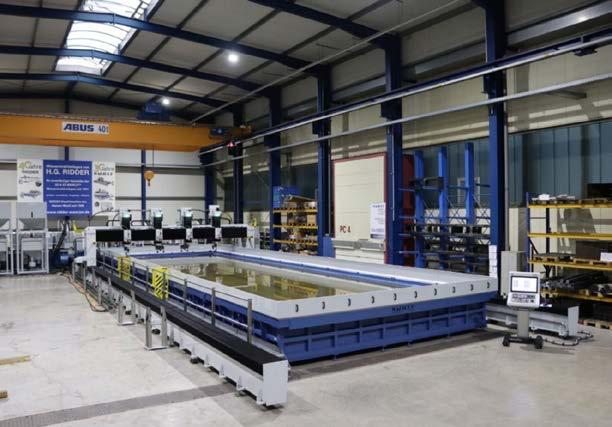
llsenburger Grobblech investeert ruim 2 miljoen euro in een nieuw waterstraalsnijsysteem op de locatie in Ilsenburg (D). Deze investering is met name bedoeld om bij te dragen aan de groeiende defensiesector. De dochteronderneming van staalconcern Salzgitter zal deze technologie inzetten om te voldoen aan de hoge eisen van haar klanten, met name op het gebied van veiligheidsstaal.
Het nieuwe waterstraalsnijsysteem (300 vierkante meter) wordt gebouwd in combinatie met een waterzuiveringsinstallatie en een uitbreiding van de snijruimte. Het systeem is relevant voor de productie van gevoelige staalsoorten, waarbij thermische invloeden kunnen optreden aan de snijkanten tijdens autogeen snijden of plasmasnijden. Bij het koudsnijden zorgt de
snijstraal, bestaande uit water, granaatzand en lucht, voor minder materiaalverlies bij hoogsterkte staalsoorten in een breed scala aan diktes, terwijl de hoge kwaliteit die klanten verwachten van Secure veiligheidsstaal, wordt gegarandeerd.
Met een snijtafel van circa 18 meter lang en een maximale snijbreedte van meer dan 5 meter behoort het Ilsenburg-systeem tot de grootste waterstraalsnijsystemen die HG Ridder Automatisierungs-GmbH uit Hamm (Noordrijn-Westfalen) tot nu toe in Europa heeft geproduceerd. In tegenstelling tot conventioneel snijden met een vlam op aardgas, werkt het waterstraalsnijsysteem op elektriciteit, waardoor het dankzij het gebruik van hernieuwbare energiebronnen CO₂-neutraal kan zijn . De waterzuiveringsinstallatie is voorzien van innovatieve pomptechnologie die zorgt voor een
circulair en dus duurzaam watergebruik. Het project zal binnenkort worden afgerond.
Robert Kühn, voorzitter van de raad van bestuur van Ilsenburger Grobblech, zegt over deze investering: “Door te investeren in het nieuwe waterstraalsnijsysteem versterken we de vestiging in Ilsenburg op de lange termijn en maken we deze toekomstbestendig, met name voor de marktvraag en de eisen in het groeiende defensiesegment. Deze moderne technologie stelt ons in staat onze verwerkingsmogelijkheden uit te breiden en te voldoen aan de uitzonderlijk hoge kwaliteitseisen van onze klanten. Tegelijkertijd zetten we als dochteronderneming van Salzgitter een verdere stap richting het verminderen van de CO2-uitstoot van onze producten door te investeren in het waterstraalsnijsysteem, waarmee we de groene transformatie van de groep verder stimuleren.”
3M heeft haar Xtract Cubitron II Schuurschijf 775L-productlijn uitgebreid. Deze is nu verkrijgbaar in fijne korrelgroottes tot en met 1000. Dit biedt gebruikers een hogere productiviteit, potentiële kostenbesparingen en een verbeterde werkomgeving.
De 775L-serie werd in 2014 op de markt gebracht als schuurschijf met precisiegevormd mineraal. De nieuwe kwaliteiten, variërend van 500+ tot 1000+, zijn voorzien van precisiegevormd mineraal dat kleiner is dan de breedte van een mensenhaar. Naast het ontwikkelen van de fijnkorrelig mineraal heeft 3M ook de mineraalverdeling en -oriëntatie op de schijf geoptimaliseerd. Hierdoor werkt het mineraal harder, wat zorgt voor een 2x hogere snelheid en 6x langere levensduur zonder dat dit ten koste gaat van de finish.Doordat de 775L-reeks sneller snijdt en schuurmaterialen met een langere gebruiksduur levert, moet er minder vaak van schijf gewisseld worden. Dit leidt tot potentiële kostenbesparingen en minder stilstand. Gebruikers van ultrafijne schijven zullen een flinke
De 3M Xtract Cubitron II filmschijf 775L is geschikt voor alle metalen, composieten, hout, lakken, primers en andere coatings. productiviteitsverbetering en minder nabewerking ervaren, dankzij de consistente finish van PSG. De geavanceerde PSG-technologie in de 775L-serie verhoogt, in combinatie met het Xtract-gatenpatroon, niet alleen de productiviteit, maar levert ook gezondheids- en veiligheidsvoordelen op. De machine is ontworpen voor schoon schuren door geoptimaliseerde stofafzuiging, biedt tot 32% minder trillingen en tot 20% minder geluid.
Hypertherm Associates lanceert een nieuwe softwareversie voor Robotmaster, zijn offline programmeeroplossing voor gerobotiseerd plasmasnijden, lassen en contourbewerking.
De release introduceert prestatie- en platformverbeteringen, een gestandaardiseerde aanpak voor de implementatie van gerobotiseerde plasmacellen en voorspelbaardere robotbewegingen om klanten te helpen sneller van CAD naar productie te gaan met minder vertragingen. “Onze klanten programmeren niet alleen meer onderdelen. Ze werken met grotere CADmodellen, dichtere gereedschapspaden en steeds complexere robotprogramma’s waarbij reactiesnelheid cruciaal is”, aldus Garen Cakmak van Hypertherm Associates. “Met deze software-update hebben we ons gericht op het verminderen van frictie in zware workflows, zodat programmeurs sneller van CAD naar robotklare programma’s kunnen gaan.” Naarmate robotprogramma’s complexer worden en gereedschapspaden dichter, kan wachttijd bij berekeningen en bestandsbewerkingen iteratie en validatie
Wiltec breidt het assortiment uit met een oplossing voor het automatiseren van schuurprocessen: de Isybot CoBot. Deze cobot helpt bedrijven bij het efficiënter uitvoeren van schuurwerkzaamheden, terwijl de fysieke belasting voor medewerkers wordt verminderd en een constante oppervlaktekwaliteit wordt gegarandeerd.
De Isybot Co-Bot is ontwikkeld voor repetitieve en arbeidsintensieve schuurwerkzaamheden. In plaats van volledig autonoom te werken, functioneert de robot als een cobot die samenwerkt met de operator. Zo blijven flexibiliteit en controle behouden, terwijl het zware en tijdrovende werk wordt overgenomen. Schuren is in veel sectoren een noodzakelijke maar intensieve stap in het productieproces. Denk aan toepassingen in de metaalindustrie en de spuiterijbranche. Door de repetitieve bewegingen en constante druk die nodig zijn, kan handmatig schuren fysiek belastend zijn voor medewerkers. De Isybot Co-Bot brengt hier verandering in. Met geïntegreerde sensoren en krachtregeling houdt de robot een constante druk aan en volgt hij nauwkeurig de contouren van het werkstuk. Dit zorgt voor een gelijkmatige en reproduceerbare afwerking. De cobot is eenvoudig te programmeren voor verschillende vormen en producten, waardoor hij breed inzetbaar is. De inzet van een cobot versnelt het schuurproces. In sommige toepassingen kan de schuurtijd zelfs worden gehalveerd.
vertragen. De Robotmaster April 2026-release (V11.0) pakt deze uitdagingen aan met tot twee keer snellere prestaties. De grootste winst wordt behaald bij grote CAD-modellen en uitgebreide toolpath-sets, waar snellere iteratie zorgt voor een efficiëntere validatie en workflow.





















• Diverse plaatformaten mogelijk
• Veel minder heftruck- en kraanbewegingen
• Reststukken efficiënter opbergen
• Gemiddelde terugverdientijd 3 jaar
• 64% meer opslag dan andere systemen
• Maximaal rendement op de m2
• Makkelijk te koppelen aan transportsystemen
Bezoek onze website en vraag een vrijblijvende offerte aan!

Efficiënt, transparant en optimaal verbonden!
Het maa kt niet uit of u nu a l flinke sta ppen zet ric hting een digitaa l geïnteg reerde toekomst of er net mee begint. Het doel is helder : uw plaa tbewer king klaar ma ken voor de toekomst Hoe pa kt u da t het beste aan? Samen ontwer pen we de productie van morgen en zetten we uitda gingen om in kansen
Scan de QR-code voor meer infor ma tie